ติดต่อ Zeyu lntelligent Industrial Company

วิศวกรรม · จัดซื้อ · ผู้จัดการโรงงาน
ชุดเครื่องจักร 5 รุ่นสำหรับประกอบคอนเน็กเตอร์ทรงสี่เหลี่ยม — ใส่พิน · ย้ำขั้วต่อ · ใส่ลวดแปรง · ปิดแจ็ก · ตรวจสอบคุณภาพ
เครื่องจักรเฉพาะทาง 5 เครื่องทำงานต่อเนื่อง ตั้งแต่ตัวเรือนพินและแจ็กที่เป็นวัตถุดิบ จนได้ชิ้นงานที่ผ่านการตรวจสอบและคัดแยก โดยไม่เกิดคอขวดที่โต๊ะงานซึ่งอาจทำให้กะการผลิต 1,000 ชิ้นเหลือเพียง 600 ชิ้น วิศวกร ZEUEE ออกแบบชุดเครื่องจักรนี้สำหรับสายการผลิตคอนเน็กเตอร์ตาม MIL-spec, ยานยนต์ และ 3C ซึ่งการย้ำขั้วต่อที่พลาดเพียงจุดเดียวอาจทำให้เกิดการส่งคืนสินค้าจากภาคสนามต่อเนื่องเป็นวงกว้าง
ขอใบเสนอราคาสำหรับโซลูชันสั่งทำ →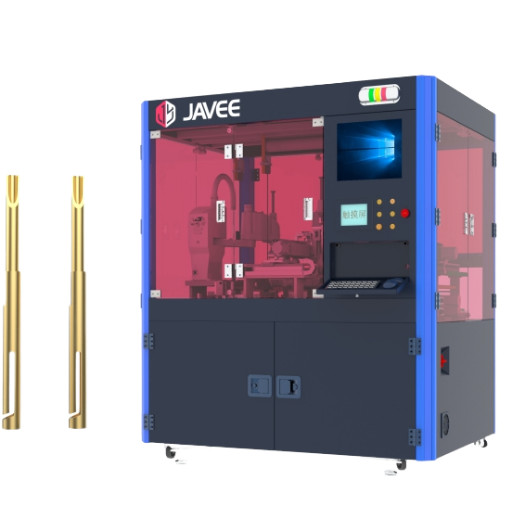
ภาพรวมชุดเครื่องจักร
จำนวนเครื่องจักรในชุด
5 ขั้นตอน
มาตรฐานคอนเน็กเตอร์ที่รองรับ
MIL-DTL-83513 · 38999 · D-Sub · IDC
ความแม่นยำของลวดแปรง
ตัดเฉียง 0.2 mm
กลไกการย้ำขั้วต่อ
แคม 4 จุด (PPU เฉพาะของบริษัท)
วิธีตรวจสอบคุณภาพ
ใยแก้วนำแสง + คัดแยกตามผลทดสอบแรง
มาตรฐานที่ผ่านการรับรอง
ISO 9001:2015
สิทธิบัตรที่เกี่ยวข้อง
100+ (สิทธิบัตรการประดิษฐ์ 32 รายการ, สิทธิบัตรแบบใช้ประโยชน์ 68 รายการ)
ติดตั้งใช้งานใน
30+ ประเทศ
บทบาททั้งหมด
จากโต๊ะงานแบบใช้แรงงานคนสู่สายงาน 5 เครื่องจักร
สายการประกอบคอนเน็กเตอร์ทรงสี่เหลี่ยมที่ยังป้อนพินด้วยมือและย้ำขั้วต่อที่โต๊ะงาน มักไม่ได้เสียเวลาในจังหวะที่คาดกัน ความคลาดแนวส่วนใหญ่มักเกิดขึ้นตั้งแต่ต้นทาง เพราะการส่งต่องานจาก CAD สู่หน้างานผลิตตั้งอยู่บนสมมติฐานว่ารูปทรงเรขาคณิตของคอนเน็กเตอร์เป็นค่าพิกัดปกติ แต่กลับพบความแปรผันของตัวเรือน 0.05 mm ซึ่งผู้ปฏิบัติงานมองไม่เห็นภายใต้แสงไฟฟลูออเรสเซนต์
สถาปัตยกรรมกระบวนการ
เครื่องจักรประกอบอัตโนมัติสำหรับคอนเน็กเตอร์ทรงสี่เหลี่ยมรวมขั้นตอนส่งต่องานเหล่านั้นไว้ในกระบวนการทางกลที่ต่อเนื่องเพียงสายเดียว ชุดเครื่องจักรของ ZEUEE ครอบคลุมงาน 5 อย่างที่ผู้ปฏิบัติงานเคยทำทีละงาน ได้แก่ การใส่พิน การย้ำปลอกแจ็ก การใส่พินแบบลวดแปรงสำหรับเบ้าขั้วต่อคู่ การปิดแจ็กด้วยการควบคุมความลึกแบบดิจิทัล และการตรวจสอบแรงแยกชิ้นงานปลายสายการผลิต ทุกขั้นตอนใช้แขนกล PPU เฉพาะของบริษัทและระบบป้อนด้วยจานสั่น ดังนั้นคอนเน็กเตอร์ที่เข้าขั้นตอน 1 จะออกจากขั้นตอน 5 โดยถูกคัดแยกลงถาดชิ้นส่วนที่ผ่านเกณฑ์หรือช่องคัดทิ้ง ข้อแลกเปลี่ยนที่ต้องพิจารณาตามจริงคือการลงทุนเริ่มต้นสูง แลกกับการเพิ่มอัตราผลผลิตสะสมตลอดกระบวนการ ซึ่งเป็นสิ่งที่ทีมจัดซื้อต้องประเมินอย่างรอบคอบ
บริบทด้านวิศวกรรม
วิศวกร Altium อธิบายรูปแบบปัญหาเดียวกันในการออกแบบกล่องครอบว่า: “ความคลาดแนวมักเกิดจากขั้นตอนการทำงานที่ไม่เชื่อมต่อกัน การแลกเปลี่ยนไฟล์ด้วยมือ สมมติฐานเกี่ยวกับรูปทรงเรขาคณิตของคอนเน็กเตอร์ และการขาดบริบทด้านกลไก”
[แหล่งที่มา]การจัดซื้อและอัตราผลผลิต
คอขวดที่โต๊ะงานแทบไม่ใช่แค่เรื่องต้นทุนแรงงานเพียงอย่างเดียว
การลดความแปรปรวนในสายการผลิตคอนเน็กเตอร์ช่วยตัดต้นเหตุของตัวเลขเหล่านั้นที่ต้นทาง ไม่ใช่แค่ลดจำนวนพนักงานที่คอยตรวจจับปัญหาภายหลัง อย่างไรก็ตาม การเลือกระหว่างสถานีงานกึ่งอัตโนมัติความแม่นยำสูงเพียงเครื่องเดียว กับชุดเครื่องจักรอัตโนมัติเต็มรูปแบบความเร็วสูง 5 เครื่อง ไม่มีคำตอบที่ใช้ได้กับทุกกรณี เพราะขึ้นอยู่กับว่าสายการผลิตของคุณทำชุดสายเคเบิลแบบสายต่อสาย MIL-DTL Micro-D, โมดูล IDC แบบแผงวงจรต่อแผงวงจร หรือสายไฟยานยนต์ที่ใช้มาตรฐานหลากหลาย ซึ่งเครื่องใส่พินและเครื่องย้ำขั้วต่อต้องส่งต่องานกันได้อย่างราบรื่น
แต่สำหรับสายการผลิตคอนเน็กเตอร์ ตัวเลขที่น่าสนใจกว่าคืออัตราผลผลิต กระบวนการ 5 ขั้นตอนช่วยให้แต่ละสถานีงานทำงานเดียวได้เต็มขีดความสามารถ แทนที่จะทำ 3 งานโดยต้องยอมลดประสิทธิภาพ จึงทำให้อัตราการคัดทิ้งที่ยืนยันจากการใช้งานจริงลดลงมากกว่าที่แบบจำลองแรงงานคาดการณ์ไว้ ความยืดหยุ่นในการกำหนดค่าของชุดเครื่องจักร 5 รุ่น—ต่อสาย 3 ขั้นตอนในวันนี้ แล้วขยายเป็น 5 ขั้นตอนในไตรมาสถัดไป—เป็นส่วนหนึ่งที่ช่วยให้การลงทุนคืนทุนได้ภายในกรอบเวลาที่ทีมจัดซื้อกำหนด
การตรวจสอบด้านการจัดซื้อ
การตรวจสอบด้านการจัดซื้อโดย SpecLens พบว่า “งานแก้ไขและข้อพิพาทกับซัพพลายเออร์ที่เกี่ยวข้องกับข้อกำหนดใช้ชั่วโมงแรงงานด้านการจัดซื้อเฉลี่ย 12-18% ของทั้งหมด” และ “ต้นทุนรวมจากความล้มเหลวในการจัดซื้อที่เกิดจากข้อกำหนดมักสูงกว่า 3-5% ของต้นทุนสินค้าที่ขายต่อปี”
[แหล่งที่มา]เกณฑ์เปรียบเทียบในอุตสาหกรรม
การศึกษาโดยใช้ค่าเฉลี่ยของอุตสาหกรรมระบุว่า ระบบอัตโนมัติสำหรับการประกอบช่วยลดต้นทุนแรงงานได้ประมาณ 40% เมื่อเข้ามาแทนที่ขั้นตอนการทำงานแบบใช้แรงงานคนในระดับใกล้เคียงกัน
[แหล่งที่มา]การติดตั้งใช้งานในอุตสาหกรรม
รูปแบบนี้พบได้ในหลายอุตสาหกรรม
สถาปัตยกรรมเดียวกันนี้นำไปใช้ได้ทั้งในสายการประกอบสายเคเบิล Micro-D ตามมาตรฐาน MIL-DTL-83513 สำหรับอุตสาหกรรมการบินและอวกาศ และในโมดูล IDC แถวคู่สำหรับอุตสาหกรรม 3C ต่างอุตสาหกรรมแต่ใช้ตรรกะ 5 ขั้นตอนเหมือนกัน โดยปรับเกณฑ์ช่องคัดทิ้งให้สอดคล้องกับข้อกำหนดของหน้าสัมผัส แม้จะมีความเข้าใจว่าการใช้เครื่องจักรอเนกประสงค์เครื่องเดียวช่วยลดเงินลงทุนด้านอุปกรณ์ แต่ในทางปฏิบัติ ชุดเครื่องจักรกลับคุ้มค่ากว่าเมื่อพิจารณาจากต้นทุนที่ยืนยันในการใช้งานจริง เพราะต้นทุนความเสียหายจากการย้ำขั้วต่อพลาดเพียงจุดเดียวมีผลไม่สมดุลกับต้นทุนแรงงานของการเพิ่มสถานีงานตรวจสอบอีกหนึ่งจุด
การยืนยันผลจากการใช้งานจริง
บทความในวารสาร Machines (ต.ค. 2024) กล่าวถึงเซลล์การผลิตสำหรับสายเคเบิลและคอนเน็กเตอร์แบบกึ่งอัตโนมัติที่ติดตั้งในโรงงานยานยนต์ Tier-1 โดยผู้ปฏิบัติงานวางคอนเน็กเตอร์ 1 ชิ้น จากนั้นชุดเครื่องจักรจะใส่พินและปิดผนึกส่วนที่เหลือโดยอัตโนมัติ ตามเกณฑ์รอบการทำงานต่อคอนเน็กเตอร์ ซึ่งช่วยให้ผู้จัดการโรงงานเปลี่ยนกะการทำงานได้โดยไม่ต้องปรับเทียบคุณภาพใหม่
[แหล่งที่มา]ชุดเครื่องจักรการผลิต 5 รุ่นของ ZEUEE — รุ่นและแผนผังการเลือก
เครื่องจักรแต่ละเครื่องในชุดนี้รับผิดชอบการประกอบคอนเน็กเตอร์ทรงสี่เหลี่ยม 1 ขั้นตอน ผู้ซื้อที่กำลังเลือกระหว่างการซื้อเครื่องเดียวกับใช้สายการผลิตครบทุกขั้นตอน สามารถใช้แผนผังด้านล่างเพื่อจับคู่มาตรฐานคอนเน็กเตอร์กับลำดับเครื่องจักรที่ใช้ผลิตได้
การจัดลำดับชุดเครื่องจักร 5 รุ่นสำหรับพินและแจ็กของ ZEUEE
| ขั้นตอน | เครื่องจักร (อังกฤษ) | หน้าที่หลัก | กลไกสำคัญ | ประเภทคอนเน็กเตอร์เป้าหมาย |
|---|---|---|---|---|
| ขั้นตอน 1 | เครื่องใส่พินคอนเน็กเตอร์ทรงสี่เหลี่ยม | ป้อนพินตรงหรือพินงอเข้าตัวเรือนโดยอัตโนมัติ | จานสั่น + แขนกล PPU + ตรวจยืนยันด้วยใยแก้วนำแสง | MIL-DTL-83513 Micro-D · D-Sub · คอนเน็กเตอร์ทรงสี่เหลี่ยมสำหรับอุตสาหกรรม |
| ขั้นตอน 2 | เครื่องย้ำปลอกแจ็กอัตโนมัติเต็มรูปแบบ | ย้ำปลอกแจ็กเข้ากับหน้าสัมผัส | แคม 4 จุด, ชุดถ่ายโอนเชิงเส้น, ป้อนถาดอะลูมิเนียมอัตโนมัติ | ถ้วยย้ำ MIL-DTL-38999 · ตัวเรือนแจ็กทรงสี่เหลี่ยม |
| ขั้นตอน 3 | เครื่องใส่พินแบบลวดแปรงอัตโนมัติเต็มรูปแบบ | ตัดลวดแปรง 0.2 mm แล้วใส่พินลงในเบ้าขั้วต่อคู่ | ป้อนด้วยโมดูลเซอร์โว, แท่นหมุนกลวง, ตัดเฉียง | คอนเน็กเตอร์ทรงสี่เหลี่ยมแบบแถวคู่ มีเบ้ารองรับสองตำแหน่ง · IDC |
| ขั้นตอน 4 | เครื่องปิดแจ็กอัตโนมัติเต็มรูปแบบ | ปิดผนึกตัวเรือนแจ็กโดยควบคุมความลึกแบบดิจิทัล | ปิดด้วยการควบคุมเซอร์โว, ป้อนอัตโนมัติด้วยจานสั่น | ตัวเรือนแจ็กทรงสี่เหลี่ยม, ปิดผนึกหลังการย้ำขั้วต่อ |
| ขั้นตอน 5 | เครื่องตรวจสอบแรงแยกแจ็ก | วัดแรงใส่และแรงดึงออก แล้วคัดแยกชิ้นงานที่ผ่านเกณฑ์และชิ้นงานคัดทิ้ง | ทดสอบแรงอัตโนมัติ คัดแยกสองช่องทาง พร้อมบันทึกข้อมูลที่ตรวจสอบย้อนกลับได้ | ตรวจสอบคุณภาพขั้นสุดท้ายสำหรับคอนเน็กเตอร์ทรงสี่เหลี่ยมทุกชนิดหลังปิดแจ็ก |
ผู้ซื้อที่ดำเนินการผลิตตาม MIL-DTL-83513 มักเชื่อมต่อขั้นตอนที่ 1, 2 และ 5 ตามข้อกำหนด Micro-D ที่ ITT Cannon เผยแพร่ คอนเน็กเตอร์ MIL-DTL-83513 มีหน้าสัมผัสบนระยะห่าง 0.050 นิ้ว โดยมีจำนวนพิน 9, 15, 21, 25, 31, 37, 51 และ 100 พร้อมตัวเลือกชุบเปลือกอะลูมิเนียมด้วยนิกเกิลแบบไม่ใช้ไฟฟ้า ทองบนนิกเกิล หรือโครเมตสีเหลือง [Source] จะเพิ่มขั้นตอนที่ 3 เมื่อผลิตคอนเน็กเตอร์ทรงสี่เหลี่ยมแบบแถวคู่ที่มีขั้วต่อสองตำแหน่ง เช่น รุ่น IDC ที่ใช้ในโมดูล 3C และระบบแสงสว่าง ซึ่งใช้การป้อนลวดแปรงขนาด 0.2 mm แทนหม้อบัดกรีแบบดั้งเดิม
สายการผลิต MIL-DTL-38999 มีแนวทางต่างออกไป ตามคู่มือติดตั้งหน้าสัมผัสแบบย้ำของ Glenair มาตรฐาน MIL-DTL-38999 ใช้หน้าสัมผัสแบบย้ำที่ถอดเปลี่ยนได้ ซึ่งผ่านเกณฑ์ตาม MIL-C-39029 และรองรับอุณหภูมิตั้งแต่ -65 °C ถึง +200 °C ดังนั้นความสามารถหลักจึงอยู่ที่การย้ำด้วยแคม 4 จุดในขั้นตอน 2 ส่วนการตรวจสอบด้วยการทดสอบแรงในขั้นตอน 5 ทำหน้าที่เป็นด่านป้องกันความเสียหายที่อาจเกิดขึ้นภาคสนาม [แหล่งที่มา]
1
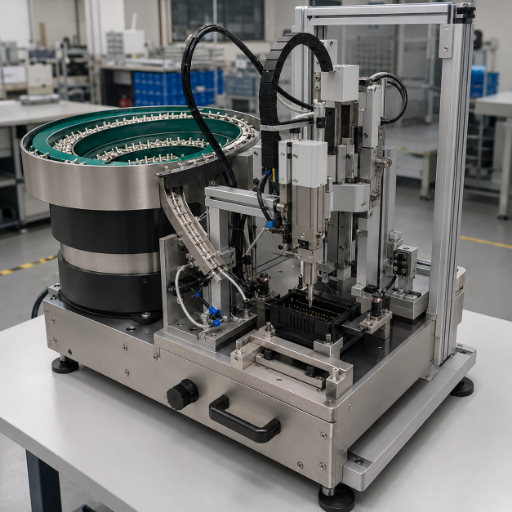
เครื่องใส่พินคอนเน็กเตอร์ทรงสี่เหลี่ยม
จานสั่นป้อนพินตรงหรือพินงอเข้าสู่แขนกล PPU เฉพาะของบริษัทโดยอัตโนมัติ เซนเซอร์ใยแก้วนำแสงตรวจยืนยันว่ามีพินและวางแนวถูกต้องก่อนนำไปใส่ การจัดวางสายการผลิตเหมาะกับการผลิตคอนเน็กเตอร์รูปทรงเดียวต่อกะ แต่รองรับการเปลี่ยนรุ่นการผลิตภายในกลุ่มพินเดียวกันโดยไม่ต้องใช้เครื่องมือ
ป้อนด้วยระบบสั่น
พินตรง + พินงอ
แขนกล PPU
ตรวจยืนยันด้วยใยแก้วนำแสง
2
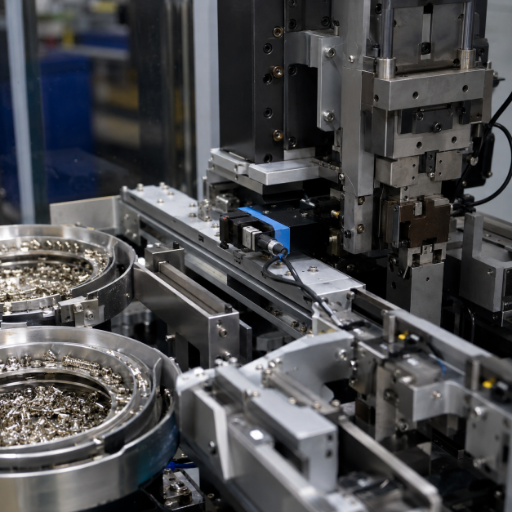
เครื่องย้ำปลอกแจ็กอัตโนมัติเต็มรูปแบบ
ถาดอะลูมิเนียมความแม่นยำสูงป้อนปลอกแจ็กเข้าสู่หัวแคมย้ำ 4 จุดที่ขับเคลื่อนด้วยโมดูลจับยึดเร็ว PPU ของ ZEUEE รูปแบบการถ่ายโอนเชิงเส้นช่วยให้รอบการทำงานสม่ำเสมอในชิ้นส่วนแต่ละหมายเลข และรูปทรงแคม 4 จุดช่วยลดความแปรปรวนของความสูงรอยย้ำเมื่อเทียบกับฟิกซ์เจอร์แบบ 2 จุด
ป้อนด้วยถาดอะลูมิเนียม
ย้ำด้วยแคม 4 จุด
ถ่ายโอนเชิงเส้น
โมดูลจับยึดเร็ว PPU
3
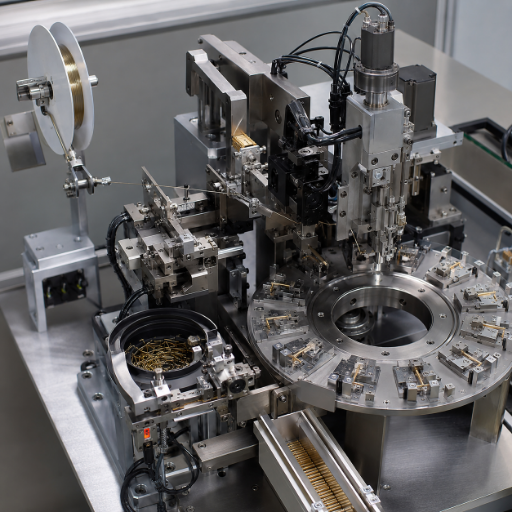
เครื่องใส่พินแบบลวดแปรงอัตโนมัติเต็มรูปแบบ
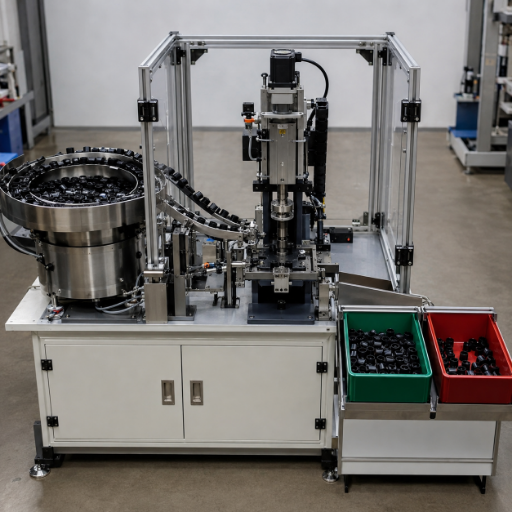
รองรับรูปทรงเบ้าขั้วต่อ 2 แบบ ลวดแปรง 0.2 mm ป้อนผ่านเครื่องตัดเฉียงความแม่นยำสูงและสถานีจัดเรียงมาตรฐาน จากนั้นโมดูลเซอร์โวจะโหลดพินลงบนแท่นหมุนกลวงเพื่อย้ำด้วยแคมและประกอบด้วยหมุดย้ำ
รองรับเบ้าขั้วต่อคู่
ลวดแปรง 0.2 mm
ตัดเฉียงอย่างแม่นยำ
แท่นหมุนกลวง
4
เครื่องปิดแจ็กอัตโนมัติเต็มรูปแบบ
จานสั่นความแม่นยำสูงป้อนฝาปิดปลายตันโดยอัตโนมัติ ระบบเซอร์โวปรับตำแหน่งและความลึกในการปิดได้แบบดิจิทัล เพื่อให้วิศวกรการผลิตบันทึกและเรียกใช้ชุดค่าพารามิเตอร์การผลิตตามหมายเลขชิ้นส่วนได้ เครื่องคัดแยกขาออกส่งชิ้นงานที่ผ่านเกณฑ์และชิ้นงานคัดทิ้งไปยังถาดแยกกัน
ควบคุมความลึกด้วยเซอร์โว
ชุดค่าพารามิเตอร์ดิจิทัล
นำชิ้นงานออกอัตโนมัติ
คัดแยกชิ้นงานผ่านเกณฑ์ / คัดทิ้ง
5
เครื่องตรวจสอบแรงแยกแจ็ก
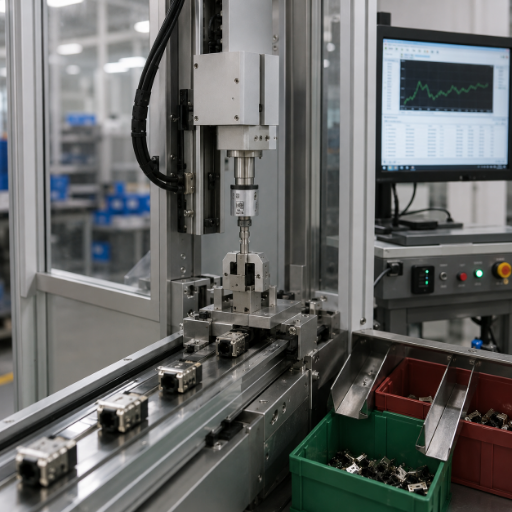
ตรวจสอบคุณภาพหลังปิดแจ็ก ป้อนคอนเน็กเตอร์ที่ประกอบเสร็จแล้วโดยอัตโนมัติ วัดแรงใส่และแรงดึงออก บันทึกผลรายชิ้นที่ตรวจสอบย้อนกลับได้ และส่งชิ้นงานไปยังช่องผ่านหรือช่องคัดทิ้ง ขั้นตอนนี้เป็นด่านป้องกันไม่ให้ชิ้นงานที่แนวไม่ตรงหรือย้ำไม่แน่นไปถึงภาคสนาม
ทดสอบแรง
บันทึกข้อมูลที่ตรวจสอบย้อนกลับได้
คัดแยกอัตโนมัติ
ด่านป้องกันความเสียหายภาคสนาม
ผลสะสมของลำดับการผลิต 5 ขั้นตอนต่ออัตราผลผลิต
เครื่องจักรคอนเน็กเตอร์เครื่องเดียวที่ทำงานต่อเนื่อง 3 ขั้นตอน โดยมีอัตราผ่าน 95% ต่อขั้น จะให้อัตราผลผลิตของสายการผลิต 86% จากการคูณตรงไปตรงมา (0.95 × 0.95 × 0.95) หากแบ่งงานเหล่านั้นออกเป็นเครื่องจักรเฉพาะทาง 5 เครื่องที่มีอัตราผ่าน 98% ต่อเครื่อง อัตราผลผลิตของสายการผลิตจะเพิ่มเป็น 90.4% ส่วนต่าง 4 จุดนี้อาจดูไม่มากจนกว่าจะคำนวณกับจำนวนชิ้นงานต่อกะ ที่ปริมาณ 1,000 ชิ้นต่อกะ จะมีชิ้นงานคัดทิ้งน้อยลง 44 ชิ้นต่อกะ โดยทั่วไปชิ้นงานคัดทิ้ง 44 ชิ้นนี้มีต้นทุนแก้ไขงานปลายทางสูงกว่าค่าแรงที่ประหยัดได้จากการรวมขั้นตอนตามที่ต้องการตั้งแต่แรก
ตัวคูณอัตราผลผลิตของสายการผลิต 5 ขั้นตอน
| การกำหนดค่า | อัตราผ่านต่อขั้นตอน | จำนวนขั้นตอน | อัตราผลผลิตสะสม | จำนวนชิ้นงานคัดทิ้งต่อ 1,000 ชิ้น |
|---|---|---|---|---|
| โต๊ะปฏิบัติงานแบบแมนนวล (ผู้ปฏิบัติงานคนเดียว ทำ 3 งาน) | โดยทั่วไป 95% | 3 | 85.7% | 143 |
| เครื่องจักรอัตโนมัติทำงานหลายขั้นตอน | โดยทั่วไป 96% | 3 | 88.5% | 115 |
| ชุดเครื่องจักร 4 รุ่น (ไม่มีขั้นตอนตรวจสอบคุณภาพ) | โดยทั่วไป 97% | 4 | 88.5% | 115 |
| ชุดเครื่องจักร 5 รุ่นของ ZEUEE (มีการคัดแยกตรวจสอบคุณภาพในขั้นตอน 5) | โดยทั่วไป 98% | 5 ขั้นตอน + คัดแยก | ผ่าน 90.4% · คัดทิ้งหลังตรวจสอบ 9.6% | 96 (คัดแยกแล้ว ไม่ได้จัดส่ง) |
การลงทุนให้ผลตอบแทนเป็นบวกหรือไม่ขึ้นอยู่กับปริมาณการผลิต การศึกษาโดยใช้ค่าเฉลี่ยของอุตสาหกรรมระบุว่า ระบบอัตโนมัติสำหรับการประกอบช่วยลดต้นทุนแรงงานได้ประมาณ 40% เมื่อเข้ามาแทนที่ขั้นตอนการทำงานแบบใช้แรงงานคน [แหล่งที่มา] โดยทั่วไปทีมจัดซื้อประเมินระยะเวลาคืนทุนไว้ที่ 12 ถึง 30 เดือน ขึ้นอยู่กับปริมาณการผลิตและเงินลงทุน โดยชุดเครื่องจักรช่วยเฉลี่ยต้นทุนเครื่องจักรแต่ละเครื่องไปกับงานที่เฉพาะเจาะจงกว่าเครื่องอเนกประสงค์
สำหรับสายการผลิต 1,000 ชิ้นต่อกะที่ทำงาน 2 กะ ส่วนต่างด้านแรงงานและงานแก้ไขจะสะสมเร็วกว่าการแบ่งเงินลงทุนของเครื่องจักรแต่ละเครื่องให้ลดลง แต่จะเกิดขึ้นก็ต่อเมื่อมีการตรวจสอบในขั้นตอน 5 เพราะต้นทุนงานแก้ไขเป็นปัจจัยหลัก
กรอบเปรียบเทียบ TCO ระหว่างชุดเครื่องจักรกับเครื่องเดียว
~40%
การลดต้นทุนแรงงานโดยเฉลี่ยของอุตสาหกรรม (ระบบอัตโนมัติสำหรับการประกอบ)
12–30 เดือน
กรอบเวลาคืนทุนโดยทั่วไปของอุตสาหกรรม
4.7 จุด
อัตราผลผลิตที่เพิ่มขึ้น เปรียบเทียบงานใช้แรงงานคน 3 ขั้นตอนกับชุดเครื่องจักร 5 ขั้นตอน (คำนวณแบบสะสม)
3–5%
สัดส่วนต้นทุนสินค้าที่ขายต่อปีที่สูญเสียจากความล้มเหลวในการจัดซื้ออันเกิดจากข้อกำหนด (เกณฑ์เปรียบเทียบของ SpecLens)
ขึ้นอยู่กับปริมาณการผลิตและมาตรฐานที่ใช้ ใช้ค่าเฉลี่ยเหล่านี้แทนด้วยปริมาณการผลิตต่อกะ อัตราการคัดทิ้งปัจจุบัน และมาตรฐานคอนเน็กเตอร์ของคุณ เพื่อจัดทำแบบจำลองคืนทุนระดับ Mass โดยวิศวกร ZEUEE จะจัดทำระหว่างขั้นตอนเสนอราคา
การย้ำด้วยแคม 4 จุดและลวดแปรง 0.2 mm — รายละเอียดความสม่ำเสมอที่วัดปริมาณได้
วิศวกรการประกอบที่ประเมินสายการย้ำคอนเน็กเตอร์ไม่ได้ตัดสินใจซื้อจากรอบการทำงานเพียงอย่างเดียว ปัจจัยชี้ขาดคือกระบวนการควบคุมช่วงความสูงรอยย้ำให้แคบเพียงใดตลอดการผลิต 50,000 ชิ้น และจะเกิดอะไรขึ้นเมื่อวัตถุดิบที่ป้อนมีความแปรผันภายในค่าพิกัดความคลาดเคลื่อน
ช่วงค่าความคลาดเคลื่อนในเอกสารข้อกำหนดเป็นเพียงจุดเริ่มต้น สิ่งที่สำคัญในการใช้งานจริงคือกลไกการย้ำรักษารูปทรงได้ดีเพียงใด เมื่อชิ้นส่วนขาเข้ามีค่าความแปรปรวนอยู่ที่ขอบกว้างสุดของช่วงที่ยอมรับได้
รูปทรงแคม 4 จุดของ ZEUEE กระจายแรงย้ำ (แรงกด) ไปยังบริเวณสัมผัส 4 จุดแทนที่จะเป็น 2 จุด จึงช่วยรักษาช่วงความสูงรอยย้ำให้แคบลงเมื่อแคมสึกหรอ เมื่อทำงานร่วมกับโมดูลจับยึดเร็วของแขนกล PPU รูปแบบการถ่ายโอนเชิงเส้นให้ผลลัพธ์ที่วิศวกรการผลิตอธิบายว่า "มีส่วนเบี่ยงเบนมาตรฐานต่ำและค่าคลาดเคลื่อนสะสมน้อย" กล่าวคือความแปรปรวนไม่เพิ่มขึ้นตลอดกะเหมือนที่มักเกิดกับฟิกซ์เจอร์แบบ 2 จุด ความสม่ำเสมอของรอบการกดนี้เป็นเทคโนโลยีพื้นฐานที่ช่วยให้ชุดเครื่องจักรทำงานซ้ำได้อย่างสม่ำเสมอในสายการผลิตของลูกค้าแต่ละราย
การใส่พินด้วยลวดแปรงมีโจทย์ด้านความแม่นยำอีกแบบหนึ่ง ลวดแปรง 0.2 mm ถูกตัดเฉียงก่อนจัดเรียงตามมาตรฐาน จากนั้นโมดูลเซอร์โวจะโหลดลวดลงบนแท่นหมุนกลวงเพื่อย้ำด้วยแคมและประกอบด้วยหมุดย้ำ
ดังนั้น ความแม่นยำของลวดแปรงจึงเป็นเรื่องคุณภาพการใส่ชิ้นงาน ไม่ใช่เรื่องความสวยงามของการตัดลวดแปรง
การติดตั้งใช้งานจริงแสดงให้เห็นว่าเหตุใดรายละเอียดด้านความแม่นยำจึงสำคัญ ในสายการผลิต Micro-D สำหรับอุตสาหกรรมการบินและอวกาศตาม MIL-DTL-83513 ซึ่งผลิตรูปแบบ 100 หน้าสัมผัสที่ระยะศูนย์กลาง 0.050-inch สำหรับชุดสายเคเบิลอากาศยาน แคม 4 จุดควบคุมความแปรปรวนของความสูงรอยย้ำให้อยู่ภายในขีดจำกัดที่กำหนดโดย FAT ตลอดการผลิต 30,000 ชิ้น ซึ่งเป็นช่วงค่าควบคุมเดียวกับที่รายงาน FAT กำหนดไว้ตั้งแต่วันแรก ในการติดตั้งสายเคเบิลสำหรับระบบจัดการแบตเตอรี่ EV ของยานยนต์ที่ผลิตโมดูล IDC แถวคู่ การป้อนลวดแปรง 0.2 mm ช่วยจำกัดความคลาดเคลื่อนในการนั่งของเบ้าขั้วต่อคู่ ขณะที่บันทึกการทดสอบแรงในขั้นตอน 5 ให้ข้อมูลตรวจสอบย้อนกลับรายชิ้นตามที่การตรวจประเมิน IATF 16949 ของอุตสาหกรรมยานยนต์คาดหวัง มาตรฐานคอนเน็กเตอร์และเกณฑ์การยอมรับแตกต่างกัน แต่ใช้เทคโนโลยีพื้นฐานด้านรอบการกดเดียวกัน
"เราเลือกการย้ำแบบแคมสี่จุด หลังจากพบว่าการสึกของแคมสองจุดทำให้ความสูงรอยย้ำคลาดเคลื่อน 0.018 mm ตลอดการผลิต 30,000 หน่วย ความคลาดเคลื่อนนี้ไม่ปรากฏบนเครื่องจักรที่เพิ่งเปลี่ยนเครื่องมือการผลิตระหว่าง FAT แต่จะเห็นได้ในเดือนที่หก รูปทรงเรขาคณิตแบบสี่จุดช่วยให้เราผลิตได้อย่างสม่ำเสมอเพิ่มขึ้นอีกหนึ่งไตรมาสก่อนเปลี่ยนเครื่องมือการผลิต ซึ่งเป็นตัวเลขที่ลูกค้าของเราให้ความสำคัญจริง ๆ"
การตรวจยืนยันด้วยใยแก้วนำแสงในขั้นตอนใส่พินทำหน้าที่เป็นด่านป้องกันชั้นที่ 2 แทนที่จะใช้แรงประกบเป็นตัวแทนว่าชิ้นงานเข้าที่ถูกต้องหรือไม่ ซึ่งเป็นสมมติฐานที่วิศวกร Altium คัดค้านอย่างชัดเจน เซนเซอร์ใยแก้วนำแสงจะยืนยันว่ามีพิน วางแนวถูกต้อง และใส่ถึงความลึกที่กำหนดก่อนส่งชิ้นงานไปยังสถานีย้ำ แทนที่จะใช้การตรวจสอบแรงประกบเป็นเกณฑ์หลัก ชุดเครื่องจักรนี้ใช้การทดสอบแรงเป็นด่านป้องกันปลายสายการผลิต และใช้การตรวจยืนยันด้วยใยแก้วนำแสงตัดสินใจเรื่องคุณภาพการใส่ชิ้นงานตั้งแต่ต้นทาง
แนวทางของ Boeing จัดการความแปรปรวนของรูปทรงเรขาคณิตคอนเน็กเตอร์ในฐานะปัญหาสำคัญที่ต้องแก้ ไม่ใช่ประเด็นที่พิจารณาเฉพาะตอน FAT ซึ่งสอดคล้องกับสภาพการผลิตจริงที่ลูกค้า ZEUEE รายงาน รูปแบบการติดตั้งยังพบซ้ำในหลายอุตสาหกรรม ได้แก่ สายการผลิต Micro-D ตาม MIL-DTL-83513 สำหรับอุตสาหกรรมการบินและอวกาศที่ใช้รูปทรงพินระยะห่าง 0.050-inch ชุดสายเคเบิลระบบจัดการแบตเตอรี่ยานยนต์ที่ความคลาดเคลื่อนความสูงรอยย้ำ 0.018 mm กลายเป็นเหตุการณ์ที่ต้องรับประกันสินค้าในภาคสนาม และสายการผลิต IDC แถวคู่สำหรับ 3C ที่การป้อนลวดแปรง 0.2 mm เป็นตัวกำหนดค่าความคลาดเคลื่อนจำกัดของการนั่งเบ้าขั้วต่อคู่ แต่ละอุตสาหกรรมปรับเทียบสถาปัตยกรรม 5 ขั้นตอนเดียวกันตามฟังก์ชันต้นทุนความเสียหายในภาคสนามของตน ใช้ตรรกะเดียวกัน แต่เกณฑ์การยอมรับต่างกัน
ผลลัพธ์ของลูกค้าและอุตสาหกรรมที่นำไปใช้งาน
เครื่องจักร ZEUEE ติดตั้งใช้งานใน 30+ ประเทศ โดยส่วนใหญ่อยู่ใน 4 อุตสาหกรรมที่ความสม่ำเสมอของคอนเน็กเตอร์ทรงสี่เหลี่ยมส่งผลต่ออัตราความเสียหายในภาคสนาม
การบินและอวกาศและการป้องกันประเทศ
การผลิต Micro-D ตาม MIL-DTL-83513 สำหรับระบบอิเล็กทรอนิกส์การบินและสายเคเบิลชุดประกอบยานยนต์ภาคพื้นดิน ซึ่งรูปแบบจำนวนพินสูงสุด 100 หน้าสัมผัส บนระยะห่าง 0.050 นิ้ว ต้องอาศัยความแม่นยำในการจัดตำแหน่งที่สม่ำเสมอของชุดจัดการ PPU ที่เป็นกรรมสิทธิ์เฉพาะ การตรวจสอบแรงแยกในขั้นตอนที่ 5 เป็นด่านป้องกันขั้นสุดท้าย เพราะหน้าสัมผัสที่ย้ำไม่แน่นเพียงชิ้นเดียวแล้วถูกส่งกลับจากหน้างาน อาจมีต้นทุนสูงกว่าค่าใช้จ่ายด้าน QC ตลอดหนึ่งปี ลูกค้าที่ดำเนินโครงการผลิตหน้าสัมผัสตระกูลใกล้เคียงกันมักจับคู่เครื่องจักรตระกูลนี้จำนวน 5 เครื่องกับสายการประกอบหน้าสัมผัสไมโครทวิสต์พินของ ZEUEE สำหรับการผลิตซ็อกเก็ตไฮเพอร์โบลอยด์ และสายการผลิตตัด ปอก และย้ำสายไฟ สำหรับการผลิตสายเคเบิลแบบครบวงจร
ยานยนต์และพลังงานใหม่
ตัวเรือนแจ็กทรงสี่เหลี่ยมสำหรับระบบจัดการแบตเตอรี่ EV และชุดสายไฟยานยนต์ทั่วไป งานวิจัยล่าสุดในวารสาร Machines (ต.ค. 2024) บันทึกรูปแบบการออกแบบนี้ว่า: "ผู้ปฏิบัติงานวางคอนเน็กเตอร์ จากนั้นชิ้นส่วนอย่างพินและซีลจะถูกใส่เข้าไปโดยอัตโนมัติ" [แหล่งที่มา] ชุดเครื่องจักรของ ZEUEE ทำงานตามรูปแบบนี้ใน 4 จาก 5 ขั้นตอน โดยไม่ต้องให้ผู้ปฏิบัติงานวางชิ้นงานหลังขั้นตอน 1
อิเล็กทรอนิกส์ 3C และอิเล็กทรอนิกส์/ไฟฟ้าความแม่นยำสูง
การใส่พินแบบแปรง (ขั้นตอนที่ 3) เหมาะกับงานนี้ เบ้ารองรับขั้วต่อแบบแถวคู่และสองตำแหน่ง ซึ่งพบได้ทั่วไปในการออกแบบคอนเน็กเตอร์ 3C ต้องการความแม่นยำในการตัดเฉียงลวดแปรงขนาด 0.2 mm แทนการใช้หม้อบัดกรีแบบดั้งเดิม อย่างไรก็ตาม ขั้นตอนนี้เป็นกระบวนการที่ทำให้ผู้ปฏิบัติงานประจำโต๊ะต้องใช้ชั่วโมงทำงานแก้ไขตามข้อกำหนด 12-18% ตามเกณฑ์มาตรฐานการจัดซื้อของ SpecLens
การแพทย์และอุตสาหกรรม
คอนเน็กเตอร์ IDC ทรงสี่เหลี่ยมและแนวเดินสายเคเบิลของเซนเซอร์อุตสาหกรรม ซึ่งการเชื่อมต่อทางไฟฟ้าทุกจุดในภาคสนามต้องให้ผลตรวจสอบเหมือนกับตอน FAT หลักฐานการปฏิบัติตามข้อกำหนดจากขั้นตอน 5 (บันทึกข้อมูลการทดสอบแรงที่ตรวจสอบย้อนกลับได้) ช่วยรองรับเส้นทางการตรวจสอบสำหรับกรอบการตรวจสอบคุณภาพในอุตสาหกรรมการแพทย์และอุตสาหกรรมทั่วไป
การรับรองและความเชี่ยวชาญด้านวิศวกรรม — ISO 9001:2015 + สิทธิบัตร 100+
ทีมจัดซื้อประเมินซัพพลายเออร์เครื่องจักรสำหรับคอนเน็กเตอร์ด้วยเกณฑ์แบบถ่วงน้ำหนัก ไม่ได้พิจารณาจากราคาต่อหน่วยเพียงอย่างเดียว แนวทางการประเมินซัพพลายเออร์ที่ ISM เผยแพร่ระบุว่า แนวปฏิบัติชั้นนำประเมินซัพพลายเออร์ในด้าน “ต้นทุน คุณภาพ การส่งมอบ ความมั่นคงทางการเงิน การปฏิบัติตามข้อกำหนด ESG และความสามารถในการรับมือความเสี่ยง” แหล่งที่มา ZEUEE ตอบโจทย์เกณฑ์ถ่วงน้ำหนักนี้ด้วยเอกสารหลักฐาน ไม่ใช่คำโฆษณา










01/10
จำนวนสิทธิบัตรเพียงอย่างเดียวไม่ได้บอกภาพรวมทางการตลาดอย่างครบถ้วน ข้อเท็จจริงคือ ZEUEE ถือสิทธิบัตรการประดิษฐ์ 32 ฉบับ (ประเภทที่มีข้อกำหนดเข้มงวดกว่าในระบบสิทธิบัตรของจีน โดยต้องผ่านการตรวจสอบสาระสำคัญ) และสิทธิบัตรแบบอรรถประโยชน์ 68 ฉบับ ซึ่งครอบคลุมกลไกชุดจัดการ PPU รูปทรงเรขาคณิตการย้ำแบบแคมสี่จุด รูปแบบการป้อนชิ้นงานด้วยการสั่น และการจัดการชุดค่าพารามิเตอร์การผลิตด้วยเซอร์โวดิจิทัลที่ใช้ในการปิดแจ็กในขั้นตอนที่ 4 สิทธิบัตรเหล่านี้ทำให้กระบวนการผลิตต่อเนื่องของตระกูลเครื่องจักรทำซ้ำได้ในสายการผลิตของลูกค้าแต่ละราย เพราะมีกลไกของทุกขั้นตอนจัดทำเอกสารและได้รับความคุ้มครอง ลูกค้าที่ดำเนินการผลิตต่อเนื่องเป็นเวลาหนึ่งทศวรรษจึงไม่ต้องพึ่งพากระบวนการทำงานของผู้จำหน่ายที่ไม่มีเอกสารรองรับ ZEUEE จะไม่อ้างว่าจำนวนสิทธิบัตร 100 ฉบับเป็นหลักฐานว่าคอนเน็กเตอร์ดีกว่า Komax หรือ TE แต่จำนวนนี้แสดงให้เห็นว่ากลไกการผลิตคอนเน็กเตอร์ดังกล่าวได้รับการจัดทำเอกสารอย่างเป็นระบบและมีหลักฐานรองรับ
คุณวุฒิและเกียรติประวัติประกอบด้วยสถานะ วิสาหกิจไฮเทคระดับชาติ ตำแหน่งหน่วยงานรองประธานสมาคมหุ่นยนต์กวางตุ้ง การเป็นสมาชิกสภาสมาคมอุตสาหกรรมไฮเทคเซินเจิ้น และการเป็นสมาชิกพันธมิตรอุตสาหกรรมการผลิตอัจฉริยะแห่งประเทศจีน การเป็นสมาชิกสมาคมอุตสาหกรรมเหล่านี้สะท้อนมิติด้านความมั่นคงทางการเงินและการปฏิบัติตามข้อกำหนดของซัพพลายเออร์ ซึ่งเป็นหัวข้อที่กรอบการจัดซื้อให้ความสำคัญ
ในด้านข้อกำหนด MIL-Spec เครื่องจักรของ ZEUEE ออกแบบมาเพื่อประกอบคอนเน็กเตอร์ที่ผ่านเกณฑ์ตามข้อกำหนด MIL-DTL ที่เผยแพร่ MIL-DTL-83513 ครอบคลุมคอนเน็กเตอร์ตัวเรือนทรงสี่เหลี่ยมแบบมีขั้วกำหนดตำแหน่ง ซึ่งใช้หน้าสัมผัสแบบย้ำหรือบัดกรี ส่วนชุด MIL-DTL-38999 ครอบคลุมรุ่นทรงกลมที่ทนต่อสภาพแวดล้อม โดยมีหน้าสัมผัสแบบย้ำที่ถอดเปลี่ยนได้ตาม MIL-C-39029 เครื่องจักรไม่ได้เป็นผู้รับรองคอนเน็กเตอร์ ผู้ผลิตคอนเน็กเตอร์เป็นผู้รับรอง บทบาทของ ZEUEE คือจัดหาสายการผลิตที่ผลิตคอนเน็กเตอร์ให้เป็นไปตามข้อกำหนดเหล่านั้นได้อย่างสม่ำเสมอในปริมาณการผลิตสูง เมื่อเทียบกับข้อเสนอจาก OEM ที่มีเครื่องจักรเพียงเครื่องเดียว สถาปัตยกรรมแบบชุดเครื่องจักรของ ZEUEE ได้รับการปรับเทียบให้แต่ละขั้นควบคุมช่วงค่าตามข้อกำหนดของตนเอง แทนการผลักภาระค่าความคลาดเคลื่อนไปยังสถานีงานถัดไป ซึ่งมีความสำคัญต่อทีมผลิตเมื่อตรวจสอบการสะสมค่าความคลาดเคลื่อนในการทบทวนเดือนที่ 6
คู่มือการจัดซื้อ — ระยะเวลาส่งมอบ 3 ระดับ · ขั้นตอน RFQ · ระดับการชำระเงิน · จุดตรวจ IPQC
ทีมจัดซื้อที่กำลังสร้างสายการผลิตคอนเน็กเตอร์เกรด Mass มักไม่แปลกใจกับรายการอุปกรณ์ สิ่งที่ทำให้ประหลาดใจคือสิ่งที่เกิดขึ้นหลังออก PO: ข้อมูลการทดสอบไม่ครบ ระยะเวลาส่งมอบเปลี่ยนแปลง และมีค่าตัดจำหน่ายฟิกซ์เจอร์ที่ไม่อยู่ในใบเสนอราคาเดิม SpecLens ประเมินต้นทุนจากความคลุมเครือนี้ไว้ที่ “3-5% ของต้นทุนสินค้าที่ขายต่อปี” โดยส่วนใหญ่เกิดจาก “งานแก้ไขที่เกี่ยวข้องกับข้อกำหนดและข้อพิพาทกับซัพพลายเออร์” การขจัดความคลุมเครือเป็นเกณฑ์คัดเลือกซัพพลายเออร์ ไม่ใช่คำมั่นเรื่องการส่งมอบ
ขั้นตอน RFQ
ส่งแบบคอนเน็กเตอร์หรือข้อกำหนด MIL-DTL ที่เกี่ยวข้อง พร้อมปริมาณการผลิตเป้าหมาย รูปแบบกะการทำงาน และอัตราการคัดทิ้งในปัจจุบัน วิศวกร ZEUEE จะตอบกลับพร้อมคำแนะนำการกำหนดค่า (เครื่องจักรเดี่ยว เทียบกับเซลล์การผลิต หรือชุดเครื่องจักรครบไลน์) ใบเสนอราคาเบื้องต้น และข้อเสนอทดลองผลิตด้วยชิ้นงานตัวอย่าง แบบของลูกค้าจะได้รับการตรวจสอบภายใต้ข้อตกลงไม่เปิดเผยข้อมูล (NDA) ใบเสนอราคาโดยละเอียดจะระบุข้อกำหนดของเครื่องจักรแต่ละเครื่อง เกณฑ์การทดสอบรับมอบจากโรงงาน (FAT) และจุดตรวจควบคุมคุณภาพระหว่างกระบวนการ (IPQC) ที่เสนอ โดยให้สอดคล้องกับข้อกำหนดการบริหารคุณภาพ ISO 9001:2015 ซึ่งเป็นมาตรฐานที่ใช้รับรองการผลิตของ ZEUEE
จุดตรวจ IPQC ระหว่างการผลิต
โดยทั่วไป ความโปร่งใสด้านการจัดซื้อในช่วงการผลิตจริงยังตามหลังความโปร่งใสด้านราคาอุปกรณ์ โครงสร้างจุดตรวจ IPQC ของ ZEUEE แสดงความคืบหน้าการผลิตผ่านจุดตรวจที่กำหนดไว้ 4 จุด:
อนุมัติแบบ
ลูกค้าตรวจสอบแบบทางวิศวกรรมและตารางชุดค่าพารามิเตอร์การผลิตของเครื่องจักรแต่ละเครื่องในเซลล์การผลิต โดยมีกรอบเวลา 5 วันทำการสำหรับส่งข้อเสนอแนะเพื่อแก้ไข ก่อนอนุมัติให้เริ่มผลิตเครื่องมือการผลิต
ตรวจสอบคุณภาพชุดประกอบย่อย
รายงานการตรวจสอบชุดประกอบย่อยของเครื่องจักรแต่ละเครื่อง ครอบคลุมรูปทรงเรขาคณิตของแขนกล PPU การจัดแนวแคม การปรับเทียบจานป้อนชิ้นงานแบบสั่น และการตรวจสอบจุดศูนย์ของเซนเซอร์
ทดลองเดินเครื่องก่อน FAT
ทดลองผลิต 500 ชิ้นโดยใช้ชิ้นงานตัวอย่างที่ลูกค้าจัดส่ง พร้อมส่งบันทึกข้อมูลรายชิ้นที่ตรวจสอบย้อนกลับได้ครบถ้วนให้ตรวจทาน ก่อนกำหนดการ FAT อย่างเป็นทางการ
การทดสอบรับมอบจากโรงงาน
ลงนามรับรอง FAT ตามเกณฑ์ผลผลิตผ่าน อัตรารอบการทำงาน และช่วงค่าการย้ำที่กำหนดไว้ล่วงหน้า เครื่องจักรจะจัดส่งหลังอนุมัติจุดตรวจระยะที่ 4 แล้วเท่านั้น โดยแนะนำให้ลูกค้าหรือตัวแทนเข้าร่วม ณ สถานที่จริง
เครื่องมือด้านวิศวกรรมและการจัดซื้อ
คำถามที่พบบ่อย — ตอบข้อสงสัยด้านการจัดซื้อ
คำถาม 1
ชุดเครื่องจักรของ ZEUEE รองรับทั้งคอนเน็กเตอร์ Micro-D ตาม MIL-DTL-83513 และคอนเน็กเตอร์ทรงกลมตาม MIL-DTL-38999 บนสายการผลิตเดียวกันได้หรือไม่?
ชุดเครื่องจักรของ ZEUEE รองรับทั้งคอนเน็กเตอร์ Micro-D ตาม MIL-DTL-83513 และคอนเน็กเตอร์ทรงกลมตาม MIL-DTL-38999 บนสายการผลิตเดียวกันได้หรือไม่?
ไม่สามารถทำงานบนสายการผลิตเดียวกันภายในกะเดียวกันได้ ไม่ได้ โดยทั่วไปการผลิต MIL-DTL-83513 ใช้ขั้นตอน 1, 2 และ 5 (การใส่พิน + การย้ำปลอกแจ็ก + การทดสอบแรง) ส่วน MIL-DTL-38999 เน้นขั้นตอน 2 (การย้ำแบบแคม 4 จุดสำหรับหน้าสัมผัสแบบถอดได้ตาม MIL-C-39029) และขั้นตอน 5 เพื่อบันทึกค่าแรงรายชิ้นที่ตรวจสอบย้อนกลับได้ ลูกค้าที่ใช้มาตรฐานผสมมักติดตั้งเซลล์การผลิตที่กำหนดค่าไว้สองเซลล์ หรือสลับกะการผลิตโดยใช้ระเบียบการเปลี่ยนรุ่นการผลิตที่จัดทำเป็นเอกสาร วิศวกรของ ZEUEE จะอธิบายข้อแลกเปลี่ยนนี้ระหว่างการขอใบเสนอราคา ลูกค้าจำนวนไม่มากที่มีปริมาณการผลิตระดับกลางใช้การกำหนดค่าแบบไฮบริด โดยใช้การตรวจสอบในขั้นตอน 5 ร่วมกันสำหรับคอนเน็กเตอร์ทั้งสองตระกูล วิธีนี้ใช้ได้เฉพาะเมื่อฟิกซ์เจอร์จับยึดเปลือกคอนเน็กเตอร์ที่ขั้นตอน 5 ได้รับการออกแบบให้คัดแยกชิ้นงานตามรูปทรงเรขาคณิตทั้งสองแบบตั้งแต่เริ่มต้น ซึ่งเป็นการตัดสินใจด้านการกำหนดค่าที่ต้องทำตอนเสนอราคา ไม่ใช่เมื่อเริ่มใช้งานจริง
คำถาม 2
ใช้เวลาเปลี่ยนรุ่นการผลิตระหว่างหมายเลขชิ้นส่วนภายใต้มาตรฐานเดียวกันนานเท่าใด?
ใช้เวลาเปลี่ยนรุ่นการผลิตระหว่างหมายเลขชิ้นส่วนภายใต้มาตรฐานเดียวกันนานเท่าใด?
ภายในรูปทรงเรขาคณิตของตระกูลพินเดียวกัน สามารถเปลี่ยนรุ่นการผลิตได้โดยไม่ต้องใช้เครื่องมือ และจัดการผ่านระบบชุดค่าพารามิเตอร์การผลิตดิจิทัล แต่หากเปลี่ยนรูปทรง เช่น จาก Micro-D 9 พินเป็น 51 พิน จะต้องเปลี่ยนเครื่องมือการผลิตจริงที่สถานีงาน 1 และ 2 ระยะเวลาและค่าใช้จ่ายในการเปลี่ยนรุ่นการผลิตโดยประมาณจะแจ้งในใบเสนอราคาสำหรับคู่หมายเลขชิ้นส่วนแต่ละคู่
คำถาม 3
จัดการชิ้นงานที่ถูกคัดทิ้งที่สถานีงาน 5 อย่างไร?
จัดการชิ้นงานที่ถูกคัดทิ้งที่สถานีงาน 5 อย่างไร?
การตรวจสอบแรงแยกที่สถานีงาน 5 จะแยกชิ้นงานที่ไม่ผ่านการตรวจสอบไปไว้ในถาดต่างหาก พร้อมบันทึกรายการทดสอบแรงของแต่ละชิ้น ลูกค้าตรวจดูรูปแบบการคัดทิ้งระหว่างส่งมอบกะ เพื่อหาสาเหตุว่าเกิดจากกระบวนการต้นทาง (รูปทรงพิน ความคลาดเคลื่อนของความสูงรอยย้ำ หรือการป้อนลวดแปรง) หรือความแปรปรวนของสต็อกที่ได้รับจากซัพพลายเออร์หน้าสัมผัส การติดตามแนวโน้มอัตราการคัดทิ้งเป็นส่วนหนึ่งของเกณฑ์มาตรฐานการตรวจรับ FAT ดังนั้นแนวโน้มที่เห็นในสัปดาห์ที่ 6 จะตรงกับที่ตกลงกันไว้ในรายงาน FAT
คำถาม 4
การย้ำด้วยแคม 4 จุดเป็นไปตาม MIL-C-39029 หรือไม่?
การย้ำด้วยแคม 4 จุดเป็นไปตาม MIL-C-39029 หรือไม่?
ความสม่ำเสมอของรูปทรงการย้ำช่วยรองรับการผลิตหน้าสัมผัสที่ผ่านเกณฑ์ตาม MIL-C-39029 ส่วนการรับรองขั้นสุดท้ายของหน้าสัมผัสตามเอกสารข้อกำหนด MIL-DTL ที่เกี่ยวข้องเป็นความรับผิดชอบของผู้ผลิตคอนเน็กเตอร์
คำถาม 5
ควรจัดงบประมาณสำหรับอะไหล่และวัสดุสิ้นเปลืองใดบ้าง?
ควรจัดงบประมาณสำหรับอะไหล่และวัสดุสิ้นเปลืองใดบ้าง?
ชิ้นส่วนที่สึกหรอหลัก ได้แก่ หัวกดย้ำแคม 4 จุด กลไกป้อนลวดแปรง ส่วนประกอบของจานป้อนชิ้นงานแบบสั่น และเซนเซอร์ใยแก้วนำแสง ZEUEE มีชุดอะไหล่สึกหรอมาตรฐานพร้อมจำหน่าย และจัดส่งแบบเร่งด่วนภายใน 7 วันสำหรับบัญชีลูกค้าที่ใช้งานอยู่ งบประมาณวัสดุสิ้นเปลืองรายปีโดยประมาณจะระบุแยกตามการกำหนดค่าของชุดเครื่องจักรในใบเสนอราคา ส่วนบัญชีลูกค้าที่ใช้งานอยู่จะได้รับการแจ้งเตือนให้สั่งซื้อซ้ำตามปริมาณการใช้งาน เพื่อให้ชิ้นส่วนที่สึกหรอมาถึงก่อนชำรุด แทนที่จะมาถึงหลังจากเสียแล้ว รายละเอียดการดำเนินงานเล็กน้อยนี้มีความสำคัญในช่วงปลายเดือนที่ 6 เมื่อแคมเริ่มคลาดเคลื่อน
คำถาม 6
รองรับการติดตั้งและฝึกอบรมผู้ปฏิบัติงานนอกประเทศจีนหรือไม่?
รองรับการติดตั้งและฝึกอบรมผู้ปฏิบัติงานนอกประเทศจีนหรือไม่?
รองรับ ZEUEE จัดส่งอุปกรณ์ให้โครงการในกว่า 30 ประเทศ โดยกำหนดขอบเขตการติดตั้ง การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงาน ณ สถานที่ติดตั้งแยกตามประเทศในขั้นเสนอราคา การสนับสนุนวินิจฉัยปัญหาจากระยะไกลดำเนินการผ่านระบบชุดค่าพารามิเตอร์การผลิตดิจิทัล ส่วนการเข้าหน้างานจะจัดตามข้อตกลงบริการที่มีผลอยู่
คำถาม 7
การตรวจยืนยันด้วยใยแก้วนำแสงเทียบกับการตรวจสอบด้วยกล้องแมชชีนวิชันขณะใส่พิน?
การตรวจยืนยันด้วยใยแก้วนำแสงเทียบกับการตรวจสอบด้วยกล้องแมชชีนวิชันขณะใส่พิน?
การตรวจยืนยันด้วยใยแก้วนำแสงจะตรวจว่ามีพินหรือไม่ ตรวจสอบทิศทางและความลึกในการเข้าที่ ณ จุดตรวจ 1 จุดต่อรอบการทำงาน โดยทำได้รวดเร็วและมีภาระในการปรับเทียบต่ำ ระบบกล้องแมชชีนวิชันบันทึกข้อมูลต่อรอบการทำงานได้มากกว่า แต่มีค่าใช้จ่ายในการปรับเทียบ การเลือกใยแก้วนำแสงเหมาะกับอัตราการผลิตของสถานีงาน 1 และ 3 ส่วนแมชชีนวิชันเป็นอุปกรณ์เสริมสำหรับลูกค้าที่ต้องการบันทึกภาพเพื่อใช้ตรวจสอบย้อนหลังหรือรองรับการตรวจสอบย้อนกลับตามการรับประกัน นอกเหนือจากข้อมูลในบันทึกทดสอบแรงที่สถานีงาน 5 ลูกค้าส่วนใหญ่ที่เดินสายการผลิตตาม MIL-Spec เลือกใยแก้วนำแสงที่สถานีงาน 1 และ 3 และใช้บันทึกแรงจากสถานีงาน 5 เป็นข้อมูลหลัก ลูกค้าที่ผลิตชิ้นงานทางการแพทย์หรือยานยนต์และต้องเก็บภาพมักติดตั้งแมชชีนวิชันเพิ่มที่สถานีงาน 1 เท่านั้น
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






