Contatti Zeyu lntelligent Industrial Company

Ingegneria · Acquisti · Responsabili di stabilimento
Famiglia di 5 macchine per connettori rettangolari — Inserimento di pin · Crimpatura · Spazzolino · Chiusura · Controllo qualità
Cinque macchine progettate per portare un connettore rettangolare da pin e alloggiamenti jack grezzi a unità controllate e pronte per la selezione, senza i colli di bottiglia al banco che riducono un turno da 1.000 unità a 600. ZEUEE ha progettato questa famiglia per linee di connettori conformi alle specifiche MIL, automotive e 3C, dove una sola crimpatura mancata può innescare una serie di resi dal campo.
Richiedi un preventivo personalizzato →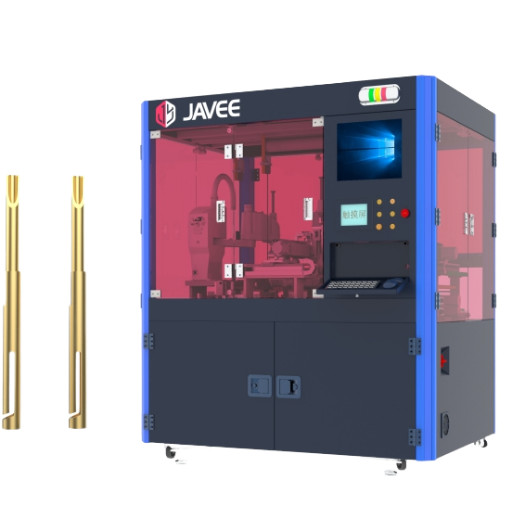
Panoramica della famiglia
Macchine della famiglia
5 fasi
Norme per connettori supportate
MIL-DTL-83513 · 38999 · D-Sub · IDC
Precisione del filo per spazzolino
Taglio obliquo da 0,2 mm
Meccanismo di crimpatura
Camma a 4 punti (PPU proprietario)
Metodo di controllo qualità
Fibra ottica + selezione con prova di forza
Conformità
ISO 9001:2015
Brevetti
100+ (32 invenzioni, 68 brevetti di utilità)
Installazioni in
30+ paesi
Tutti i ruoli
Dal lavoro manuale al banco a una linea integrata di 5 macchine
Una linea di assemblaggio di connettori rettangolari che si affida ancora all’inserimento manuale dei pin e alla crimpatura al banco raramente perde tempo nei momenti che ci si aspetterebbe. Il disallineamento nasce spesso più a monte: dal passaggio dalla progettazione CAD al reparto produttivo, basato su una geometria nominale del connettore, che poi deve fare i conti con una variazione dell’alloggiamento di 0,05 mm, impossibile da rilevare per un operatore sotto la luce fluorescente.
Architettura di processo
Una macchina automatica per l’assemblaggio di connettori rettangolari integra quel passaggio in un’unica sequenza meccanica. La famiglia ZEUEE copre le cinque operazioni che un addetto al banco eseguiva una alla volta: inserimento di pin, crimpatura delle guaine dei jack, inserimento di pin a spazzolino per sedi a doppio terminale, chiusura dei jack con controllo digitale della profondità e controllo della forza di estrazione a fine linea. Ogni fase utilizza un manipolatore PPU proprietario e un sistema di alimentazione a disco vibrante: il connettore entra nella fase 1 ed esce dalla fase 5 selezionato in un vassoio per i pezzi conformi o in una corsia di scarto. Il compromesso è concreto: un investimento iniziale elevato in cambio di miglioramenti cumulativi della resa lungo il processo, un equilibrio che il team acquisti deve valutare con attenzione.
Contesto ingegneristico
Gli ingegneri di Altium descrivono lo stesso schema nella progettazione degli involucri: «Il disallineamento deriva spesso da flussi di lavoro non collegati, scambio manuale di file, ipotesi sulla geometria del connettore e mancanza di contesto meccanico».
[Fonte]Acquisti e resa
I colli di bottiglia al banco raramente riguardano solo il costo del lavoro.
Eliminare le variazioni dalla linea dei connettori rimuove la causa a monte di questi costi, non soltanto il personale che li individua a posteriori. La scelta tra una stazione singola semiautomatica ad alta precisione e una famiglia di 5 macchine automatiche ad alta velocità non ha una risposta valida per tutti: dipende dal fatto che la linea produca cablaggi wire-to-wire MIL-DTL Micro-D, moduli IDC board-to-board o cablaggi automotive con standard misti, dove la macchina per l’inserimento di pin deve passare il pezzo alla crimpatura dei terminali senza intoppi.
Per una linea di connettori, però, il dato più interessante è la resa: una linea a cinque fasi permette a ogni stazione di svolgere una sola operazione secondo le proprie capacità, invece di tre con prestazioni compromesse. Per questo i tassi di scarto convalidati sul campo calano più di quanto prevedano i modelli sul costo del lavoro. La flessibilità di configurazione della famiglia di 5 macchine — collegare oggi tre fasi e passare a cinque il prossimo trimestre — contribuisce a mantenere l’investimento entro il tempo di ritorno previsto dagli acquisti.
Analisi degli acquisti
Le analisi degli acquisti di SpecLens rilevano che «le rilavorazioni legate alle specifiche e le controversie con i fornitori assorbono in media il 12-18% delle ore totali dedicate agli acquisti» e che «il costo complessivo degli insuccessi negli acquisti dovuti alle specifiche supera spesso il 3-5% del costo annuale del venduto».
[Fonte]Dato di riferimento del settore
Gli studi sulle medie del settore indicano una riduzione di circa 40% del costo del lavoro quando l’automazione dell’assemblaggio sostituisce un processo manuale comparabile.
[Fonte]Applicazioni industriali
Lo stesso schema si ritrova in diversi settori.
La stessa architettura viene impiegata nelle linee aerospaziali di assemblaggio di cavi Micro-D MIL-DTL-83513 e nei moduli IDC a doppia fila del settore 3C: settori diversi, stessa logica a cinque fasi, soglie di scarto diverse in base alle specifiche dei contatti. Contrariamente all’idea che una singola macchina multifunzione riduca le spese in conto capitale, la soluzione con una famiglia di macchine offre costi migliori convalidati sul campo: il costo di una crimpatura mancata non è proporzionato al costo del lavoro di una stazione di controllo aggiuntiva.
Convalida sul campo
Un articolo della rivista Machines (ottobre 2024) descrive una cella semiautomatica per il cablaggio dei connettori, installata presso un produttore automotive Tier-1: l’operatore posiziona un connettore e la famiglia di macchine inserisce automaticamente pin e guarnizioni, rispettando un ciclo di riferimento per connettore. In questo modo il responsabile di stabilimento può cambiare turno senza ricalibrare la qualità.
[Fonte]Famiglia ZEUEE di 5 macchine di produzione — modelli e guida alla scelta
Ogni macchina della famiglia gestisce una fase dell'assemblaggio di connettori rettangolari. Chi valuta l'acquisto di una singola macchina o della linea completa può consultare la tabella per abbinare lo standard del connettore alla sequenza di macchine necessaria.
Configurazione della famiglia ZEUEE a 5 macchine per pin e jack
| Fase | Macchina (EN) | Funzione principale | Meccanismo chiave | Tipo di connettore di destinazione |
|---|---|---|---|---|
| Fase 1 | Macchina per l'inserimento di pin nei connettori rettangolari | Alimentazione automatica di pin diritti o piegati nell'alloggiamento | Disco vibrante + manipolatore PPU + verifica a fibra ottica | MIL-DTL-83513 Micro-D · D-Sub · connettori rettangolari industriali |
| Fase 2 | Macchina completamente automatica per la crimpatura delle guaine dei jack | Crimpatura della guaina del jack sul contatto | Camma a 4 punti, trasferimento lineare, alimentazione automatica da vassoio in alluminio | Contatti a bicchiere per crimpatura MIL-DTL-38999 · alloggiamenti jack rettangolari |
| Fase 3 | Macchina completamente automatica per l'inserimento di pin a spazzolino | Taglio del filo a spazzolino da 0,2 mm e inserimento del pin nella sede a doppio terminale | Alimentazione con modulo servo, piattaforma rotante cava, taglio obliquo | Connettori rettangolari a doppia fila e doppia sede · IDC |
| Fase 4 | Macchina completamente automatica per la chiusura dei jack | Chiusura e sigillatura dell'alloggiamento jack con controllo digitale della profondità | Chiusura controllata da servo, alimentazione automatica con disco vibrante | Alloggiamenti jack rettangolari, sigillatura dopo la crimpatura |
| Fase 5 | Macchina per il controllo della forza di estrazione dei jack | Misurazione della forza di inserimento e di estrazione; selezione dei pezzi conformi e di scarto | Prova automatica della forza, selezione su due corsie, registrazione tracciabile | Controllo qualità finale dopo la chiusura di qualsiasi connettore rettangolare |
Chi produce secondo MIL-DTL-83513 collega in genere le fasi 1, 2 e 5. Secondo le specifiche Micro-D pubblicate da ITT Cannon, i connettori MIL-DTL-83513 dispongono i contatti su interassi da 0.050-inch, con configurazioni da 9, 15, 21, 25, 31, 37, 51 e 100 pin e gusci in alluminio con placcatura in nichel chimico, oro su nichel o cromato giallo. [Fonte] La fase 3 si aggiunge quando si producono connettori rettangolari a doppia fila e doppio terminale, per esempio le varianti IDC per moduli 3C e di illuminazione, in cui l'alimentazione con filo a spazzolino da 0,2 mm sostituisce i tradizionali bagni di stagno.
Le linee MIL-DTL-38999 richiedono una configurazione diversa. Secondo la guida di Glenair all'installazione dei contatti a crimpare, la norma MIL-DTL-38999 prevede contatti a crimpare rimovibili, qualificati secondo MIL-C-39029, e un intervallo operativo da -65 °C a +200 °C. La crimpatura a camma a 4 punti della fase 2 diventa quindi la capacità centrale, mentre il controllo della forza nella fase 5 protegge dai guasti sul campo. [Fonte]
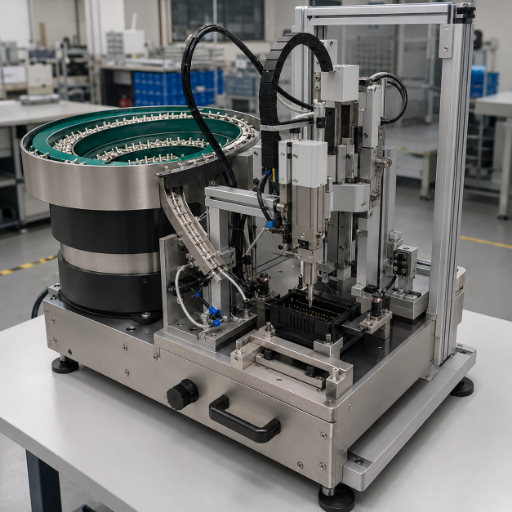
1
Macchina per l'inserimento di pin nei connettori rettangolari
Il disco vibrante alimenta automaticamente pin diritti o piegati a un manipolatore PPU proprietario; i sensori a fibra ottica ne verificano la presenza e l'orientamento prima del posizionamento. La linea è configurata per lavorare una sola geometria di connettore per turno, ma consente il cambio formato senza utensili all'interno della stessa famiglia di pin.
Alimentazione vibrante
Pin diritti e piegati
Manipolatore PPU
Verifica a fibra ottica
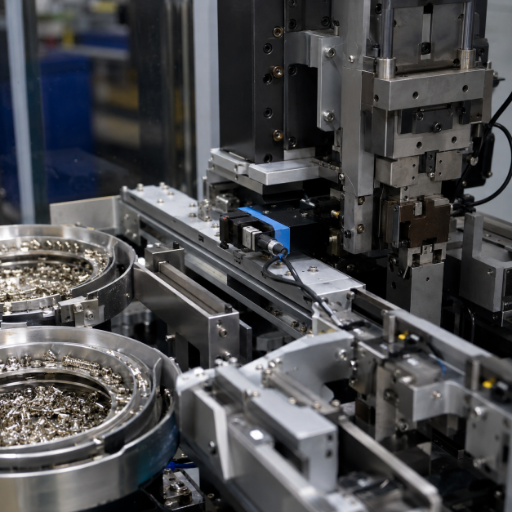
2
Macchina completamente automatica per la crimpatura delle guaine dei jack
Un vassoio di precisione in alluminio alimenta le guaine dei jack alla testa di crimpatura a camma a 4 punti, azionata dal modulo ZEUEE PPU rapid-grip. La geometria a trasferimento lineare mantiene costante il tempo di ciclo tra i codici prodotto; la camma a quattro punti riduce la variazione dell'altezza di crimpatura rispetto agli attrezzi a due punti.
Alimentazione da vassoio in alluminio
Crimpatura con camma a 4 punti
Trasferimento lineare
Presa rapida PPU
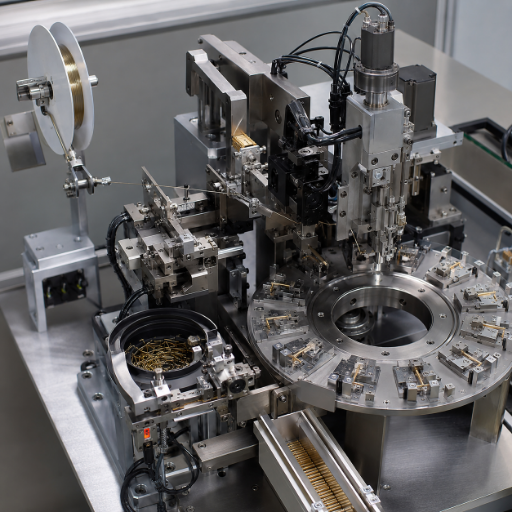
3
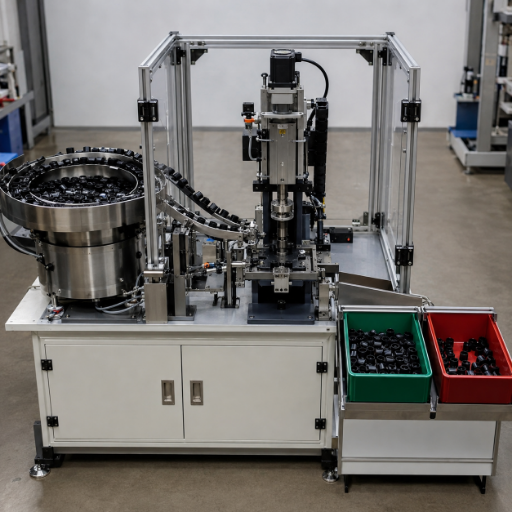
Macchina completamente automatica per l'inserimento di pin a spazzolino
Compatibile con due geometrie di sede per terminali. Un filo a spazzolino da 0,2 mm passa attraverso una taglierina di precisione per il taglio obliquo e una stazione di allineamento standardizzata; poi un modulo servo carica i pin su una piattaforma rotante cava per la crimpatura a camma e l'assemblaggio rivettato.
Compatibile con due sedi
Filo a spazzolino da 0,2 mm
Precisione del taglio obliquo
Piattaforma rotante cava
4
Macchina completamente automatica per la chiusura dei jack
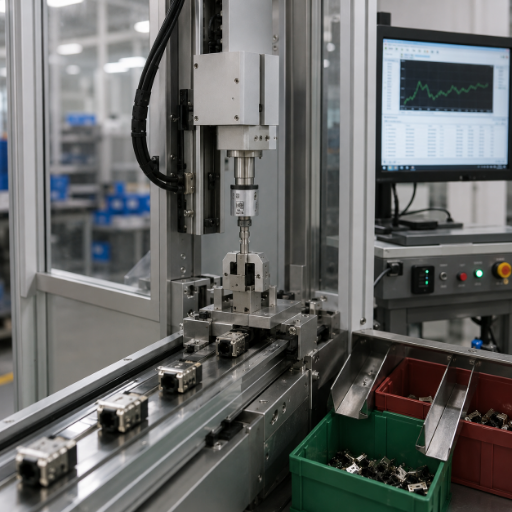
Un disco vibrante di precisione alimenta automaticamente i cappucci a fondo chiuso; il servo regola digitalmente la posizione e la profondità di chiusura, consentendo ai tecnici di produzione di salvare e richiamare una ricetta di processo per ogni codice prodotto. Il selettore in uscita indirizza i pezzi conformi e quelli di scarto in vassoi separati.
Profondità controllata da servo
Ricetta di processo digitale
Scarico automatico
Selezione dei pezzi conformi e di scarto
5
Macchina per il controllo della forza di estrazione dei jack
Controllo qualità dopo la chiusura. Alimenta automaticamente i connettori finiti, misura la forza di inserimento e di estrazione, registra risultati tracciabili per ogni unità e indirizza i pezzi alle corsie dei conformi o degli scarti. Questa fase impedisce ai pezzi disallineati o crimpati in modo insufficiente di raggiungere il campo.
Prova della forza
Registro tracciabile
Selezione automatica
Protezione dai guasti sul campo
Come la sequenza a 5 fasi migliora la resa
Una singola macchina per connettori che esegue tre operazioni in sequenza con un tasso di superamento del 95% per operazione genera, con una semplice moltiplicazione, una resa della linea dell'86% (0,95 × 0,95 × 0.95). Suddividendo le operazioni tra cinque macchine progettate per ciascuna funzione, ognuna con un tasso di superamento del 98%, la resa della linea sale al 90,4%. Quattro punti di differenza non sembrano molti, finché non si applica il calcolo ai pezzi per turno: con 1.000 pezzi per turno, la differenza è di 44 scarti in meno per turno; e 44 pezzi scartati comportano in genere costi di rilavorazione a valle superiori al risparmio di manodopera ottenuto con l'accorpamento inizialmente auspicato.
Moltiplicatore della resa della linea a 5 fasi
| Configurazione | Percentuale di superamento per fase | Fasi | Resa cumulativa | Scarti ogni 1.000 unità |
|---|---|---|---|---|
| Lavorazione manuale al banco (un operatore, 3 operazioni) | 95% tipico | 3 | 85.7% | 143 |
| Macchina automatica multioperazione | 96% tipico | 3 | 88.5% | 115 |
| Famiglia di 4 macchine (senza fase di controllo qualità) | 97% tipico | 4 | 88.5% | 115 |
| Famiglia ZEUEE di 5 macchine (con selezione dei pezzi nella fase 5 di controllo qualità) | 98% tipico | 5 + selezione | 90,4% conformi · 9,6% scartati dopo il controllo | 96 (selezionati, non spediti) |
Il rendimento positivo del capitale dipende dai volumi. Gli studi sulle medie del settore indicano una riduzione di circa 40% del costo del lavoro quando l'automazione dell'assemblaggio sostituisce i processi manuali. [Fonte] In genere, i team acquisti stimano un tempo di ritorno dell'investimento compreso tra 12 e 30 mesi, in base ai volumi e all'intensità di capitale. Con la soluzione a famiglia, ogni macchina viene ammortizzata svolgendo un'attività più specifica rispetto a un'unità multifunzione.
Per una linea da 1.000 unità per turno che lavora su due turni, i risparmi su manodopera e rilavorazioni si accumulano più rapidamente di quanto il costo in conto capitale si distribuisca sulle singole macchine. Questo vale solo se la fase 5 di controllo è inclusa, perché le rilavorazioni rappresentano la voce di costo principale.
Quadro comparativo del TCO: famiglia e macchina singola
~40%
Riduzione del costo del lavoro media nel settore (automazione dell'assemblaggio)
12–30 mesi
Intervallo tipico del tempo di ritorno dell'investimento nel settore
4.7 punti
Incremento della resa: lavoro manuale a 3 fasi rispetto alla famiglia a 5 fasi (calcolo cumulativo)
3–5%
Costo annuale del venduto perso a causa di errori negli acquisti dovuti alle specifiche (dato di riferimento SpecLens)
Dipende dai volumi e dallo standard. Per stimare il tempo di ritorno dell'investimento con il modello Mass-grade, sostituire queste medie con i volumi per turno, il tasso di scarto attuale e lo standard del connettore. Gli ingegneri ZEUEE prepareranno il modello durante la fase di preventivazione.
Crimpatura a camma a 4 punti e filo a spazzolino da 0,2 mm — dati quantitativi sulla ripetibilità
Un tecnico di assemblaggio che valuta una linea di crimpatura di connettori non sceglie basandosi solo sul tempo di ciclo. La decisione dipende dalla capacità del processo di mantenere stabile l'intervallo dell'altezza di crimpatura su 50.000 unità e dal comportamento del processo quando il materiale di alimentazione si sposta all'interno della tolleranza.
La finestra di tolleranza indicata nella scheda tecnica è un punto di partenza. Sul campo, ciò che conta è la capacità del meccanismo di crimpatura di mantenere la geometria quando i componenti in ingresso arrivano al limite superiore della variazione ammessa.
La geometria a camma a 4 punti di ZEUEE distribuisce la forza di crimpatura (carico di pressatura) su quattro zone di contatto anziché due, mantenendo più ristretto l'intervallo dell'altezza di crimpatura con l'usura della camma. In combinazione con il modulo a presa rapida del manipolatore PPU, la geometria a trasferimento lineare produce risultati che i tecnici di produzione descrivono come «con bassa deviazione standard e deriva ridotta»: la variabilità non aumenta durante il turno come spesso accade con gli attrezzi a due punti. Questa costanza del ciclo di pressatura è alla base della riproducibilità della famiglia nelle linee dei clienti.
L'inserimento di pin a spazzolino comporta un diverso problema di precisione. Il filo a spazzolino da 0,2 mm viene tagliato obliquamente prima di essere allineato secondo una disposizione standardizzata; poi un modulo servo lo carica su una piattaforma rotante cava per la crimpatura a camma e l'assemblaggio rivettato.
La precisione del filo a spazzolino riguarda quindi la qualità dell'inserimento, non l'aspetto del taglio.
Le installazioni sul campo mostrano perché questo livello di precisione è importante. In una tipica linea aerospaziale MIL-DTL-83513 Micro-D che produce configurazioni da 100 contatti con interassi da 0.050-inch per cablaggi avionici, la camma a 4 punti mantiene la variazione dell'altezza di crimpatura entro i limiti definiti dal FAT su un lotto di produzione da 30.000 unità: lo stesso intervallo fissato nel rapporto FAT il primo giorno. In un'applicazione automotive per cavi di gestione delle batterie EV con moduli IDC a doppia fila, l'alimentazione con filo a spazzolino da 0,2 mm limita la deriva di posizionamento nelle sedi a doppio terminale e la registrazione delle prove di forza nella fase 5 garantisce la tracciabilità per unità richiesta dagli audit IATF 16949 del settore automotive. Standard di connettori e soglie di accettazione diversi, stessa tecnologia del ciclo di pressatura.
«Abbiamo scelto la crimpatura a camma a quattro punti dopo aver visto che l'usura della camma a due punti aveva spostato l'altezza di crimpatura di 0,018 mm su un lotto di produzione da 30.000 unità. Questa deriva non si nota su una macchina appena attrezzata durante un FAT: emerge al sesto mese. La geometria a quattro punti ci garantisce un altro trimestre di produzione costante prima di dover rifare l'attrezzatura; è questo il dato che interessa davvero ai nostri clienti».
La verifica a fibra ottica nella fase di inserimento dei pin funge da seconda linea di difesa. Invece di usare la forza di accoppiamento come indicatore del corretto posizionamento — un'ipotesi contestata esplicitamente dagli ingegneri di Altium — i sensori a fibra ottica confermano la presenza e il corretto orientamento del pin, verificandone la profondità prima che la linea invii il pezzo alla stazione di crimpatura. La famiglia non affida i controlli della forza di accoppiamento al controllo principale: usa le prove di forza come barriera a fine linea e la verifica a fibra ottica per controllare a monte la qualità dell'inserimento.
La soluzione di Boeing tratta le variazioni geometriche dei connettori come un problema prioritario, non come una questione da affrontare solo durante il FAT. È un approccio che rispecchia quanto riportato dai clienti ZEUEE in produzione. Gli stessi schemi ricorrono in diversi settori: linee aerospaziali MIL-DTL-83513 Micro-D con pin a interassi da 0.050-inch, cablaggi automotive per la gestione delle batterie, dove una deriva di 0,018 mm dell'altezza di crimpatura può causare un intervento in garanzia sul campo, e linee IDC 3C a doppia fila, in cui l'alimentazione con filo a spazzolino da 0,2 mm determina la tolleranza limite per il posizionamento nelle sedi a doppio terminale. Ogni settore calibra la stessa architettura a cinque fasi in base al costo dei guasti sul campo: stessa logica, soglie di accettazione diverse.
Risultati per i clienti e settori applicativi
Le macchine ZEUEE sono installate in 30+ paesi, soprattutto in quattro settori in cui la costanza dei connettori rettangolari incide sul tasso di guasti sul campo.
Aerospaziale e difesa
Produzione di Micro-D MIL-DTL-83513 per cablaggi avionici e di veicoli terrestri, in cui configurazioni fino a 100 contatti con interassi da 0.050-inch richiedono la costanza di posizionamento del manipolatore PPU proprietario. Il controllo della forza di estrazione nella fase 5 funge da barriera: il costo di un singolo contatto crimpato in modo insufficiente e restituito dal campo supera un anno di spese in conto capitale per il controllo qualità. I clienti che lavorano su programmi affini per famiglie di contatti spesso abbinano questa famiglia di 5 macchine alla linea ZEUEE per l'assemblaggio di contatti twist pin Micro-D destinati alla produzione di prese iperboloidali e alla linea di assemblaggio per taglio, spelatura e crimpatura di cavi, per la produzione completa di cablaggi.
Automotive e nuove energie
Alloggiamenti jack rettangolari per sistemi di gestione delle batterie EV e cablaggi automotive convenzionali. Un recente studio pubblicato sulla rivista Machines (ottobre 2024) descrive questo schema: «l'operatore posiziona un connettore e componenti come pin e guarnizioni vengono inseriti automaticamente». [Fonte] La famiglia ZEUEE applica questo schema in 4 delle 5 fasi, senza richiedere il posizionamento da parte dell'operatore dopo la fase 1.
Elettronica 3C e apparecchiature elettriche ed elettroniche di precisione
Qui è particolarmente efficace l'inserimento a spazzolino (fase 3). Le sedi a doppio terminale e doppia fila, comuni nei connettori 3C, richiedono la precisione del taglio obliquo del filo a spazzolino da 0,2 mm anziché i tradizionali bagni di stagno. Secondo l'analisi comparativa sugli acquisti di SpecLens, i processi al banco hanno comportato il 12-18% di ore di rilavorazione dovute alle specifiche.
Medicale e industriale
Connettori IDC rettangolari e cablaggi per sensori industriali, dove ogni collegamento elettrico sul campo deve superare gli stessi controlli previsti in fase FAT. Le evidenze di conformità della fase 5 (registro tracciabile delle prove di forza) supportano le verifiche nei sistemi di controllo qualità medicali e industriali.
Conformità e competenze tecniche — ISO 9001:2015 e oltre 100 brevetti
I team di approvvigionamento valutano i fornitori di macchinari per connettori secondo un modello ponderato, non in base al prezzo unitario. Come indica la guida pubblicata dall'ISM per la valutazione dei fornitori, le migliori pratiche li esaminano in base a «costi, qualità, consegne, stabilità finanziaria, conformità, ESG e resilienza». [Fonte] ZEUEE risponde a questo modello ponderato con documentazione, non con messaggi promozionali.










01/10
Il numero di brevetti non è un dato promozionale aggregato. La realtà è questa: ZEUEE detiene 32 brevetti per invenzione (la categoria più rigorosa nel sistema brevettuale cinese, che richiede un esame sostanziale) e 68 brevetti per modello di utilità, relativi ai meccanismi del manipolatore PPU, alla geometria di crimpatura a camma in quattro punti, alle configurazioni di alimentazione vibrante e alla gestione digitale delle ricette di processo usata nella fase 4 di chiusura del jack. Questo insieme di brevetti rende riproducibile il processo per l'intera famiglia sulle linee dei clienti: il meccanismo di ogni fase è documentato e protetto, così chi produce per un decennio non dipende da procedure del fornitore non documentate. ZEUEE non presenterà il numero di 100 brevetti come prova che i suoi connettori siano migliori di quelli di Komax o TE; dimostra invece che i meccanismi con cui vengono prodotti sono documentati in forma tutelabile.
I riconoscimenti e le qualifiche comprendono lo status di impresa nazionale ad alta tecnologia, il ruolo di unità vicepresidente della Guangdong Robot Association, di membro del consiglio della Shenzhen High-Tech Industry Association e di membro della China Intelligent Manufacturing Industry Alliance. Si tratta di appartenenze ad associazioni di settore che attestano gli aspetti di stabilità finanziaria e conformità richiesti dai sistemi di valutazione dei fornitori adottati negli approvvigionamenti.
Per quanto riguarda le specifiche MIL, le macchine ZEUEE sono progettate per assemblare connettori qualificati secondo le specifiche MIL-DTL pubblicate. La MIL-DTL-83513 riguarda connettori rettangolari con guscio polarizzato e contatti a crimpare o a saldare a stagno; la serie MIL-DTL-38999 riguarda varianti circolari resistenti agli agenti ambientali, con contatti rimovibili a crimpare conformi alla MIL-C-39029. La macchina non certifica il connettore: la certificazione spetta al produttore del connettore. ZEUEE fornisce la linea di produzione che realizza connettori conformi a tali specifiche in modo costante e su larga scala. A differenza di un'offerta OEM basata su una sola macchina, l'architettura della famiglia è calibrata affinché ogni fase rispetti la propria finestra di specifica, senza trasferire il margine di tolleranza alla stazione successiva. Questo aspetto è concreto quando i team di produzione verificano l'accumulo delle tolleranze durante la revisione al sesto mese.
Guida agli approvvigionamenti — 3 livelli di tempi di consegna · Flusso RFQ · Scaglioni di pagamento · Traguardi IPQC
Un team di approvvigionamento che allestisce una linea di connettori di grado Mass raramente si sorprende davanti all'elenco dei macchinari. Le sorprese arrivano dopo l'ordine di acquisto: dati di prova mancanti, tempi di consegna che slittano, costi di ammortamento delle attrezzature non inclusi nel preventivo iniziale. SpecLens stima che il costo di questa incertezza sia pari al «3-5% del costo annuale del venduto», dovuto per lo più a «rilavorazioni legate alle specifiche e controversie con i fornitori». Eliminare l'incertezza è un criterio di selezione del fornitore, non una promessa sui tempi di consegna.
Flusso RFQ
Inviare il disegno del connettore o la specifica MIL-DTL pertinente, insieme al volume obiettivo, ai turni di lavoro e al tasso attuale di scarti. Gli ingegneri ZEUEE risponderanno con una raccomandazione sulla configurazione (macchina singola, cella o intera famiglia), un preventivo indicativo e una proposta di prova su campioni. I disegni del cliente vengono esaminati in base a un accordo di riservatezza (NDA). Il preventivo dettagliato include le specifiche di ogni macchina, i criteri per il collaudo di accettazione in fabbrica (FAT) e i traguardi proposti per il controllo qualità in-process (IPQC), in linea con i requisiti di gestione della qualità della ISO 9001:2015, la norma secondo cui è certificata la produzione ZEUEE.
Traguardi IPQC durante la costruzione
Durante la fase di costruzione, la trasparenza sugli approvvigionamenti spesso è inferiore a quella sui prezzi dei macchinari. La struttura dei traguardi IPQC di ZEUEE rende verificabili quattro momenti definiti della costruzione:
Approvazione del progetto
Il cliente esamina il disegno meccanico e la tabella delle ricette di processo per ogni macchina della cella. Ha 5 giorni lavorativi per inviare commenti e richiedere revisioni prima dell'autorizzazione al rilascio delle attrezzature.
Controllo qualità dei sottoassiemi
Rapporto di controllo dei sottoassiemi per ciascuna macchina, con verifica della geometria del manipolatore PPU, dell'allineamento delle camme, della taratura del disco vibrante e dello zero dei sensori.
Prova prima del FAT
Produzione di prova di 500 unità con campioni forniti dal cliente, con consegna per la revisione di un registro completo e tracciabile per ogni unità prima della pianificazione del FAT formale.
Collaudo di accettazione in fabbrica
FAT con esito firmato, basato su criteri predefiniti relativi a resa, tempo ciclo e finestra di crimpatura. I macchinari vengono spediti solo dopo l'approvazione del traguardo 4; il cliente o un suo rappresentante è invitato a partecipare di persona.
Strumenti per ingegneria e approvvigionamento
Domande frequenti — Risposte agli interrogativi sugli approvvigionamenti
D1
La famiglia di macchine ZEUEE può gestire sia i connettori Micro-D MIL-DTL-83513 sia i connettori circolari MIL-DTL-38999 sulla stessa linea?
La famiglia di macchine ZEUEE può gestire sia i connettori Micro-D MIL-DTL-83513 sia i connettori circolari MIL-DTL-38999 sulla stessa linea?
No, non durante lo stesso turno sulla stessa linea. La produzione MIL-DTL-83513 utilizza in genere le fasi 1, 2 e 5 (inserimento di pin, crimpatura della guaina del jack e prova della forza). La produzione MIL-DTL-38999 si basa sulla fase 2 (crimpatura a camma in 4 punti per contatti rimovibili secondo MIL-C-39029) e sulla fase 5, che registra la forza per ogni unità ai fini della tracciabilità. I clienti con produzioni secondo norme diverse di solito installano due celle configurate separatamente oppure alternano i turni applicando una procedura documentata di cambio formato; gli ingegneri ZEUEE illustrano questa scelta durante la RFQ. Alcuni clienti con volumi medi usano una configurazione ibrida, condividendo il controllo della fase 5 tra entrambe le famiglie di connettori. È possibile solo se le attrezzature per la movimentazione dei gusci nella fase 5 sono progettate fin dall'inizio per selezionare pezzi con entrambe le geometrie: una scelta di configurazione da definire al momento del preventivo, non direttamente in produzione.
D2
Quanto tempo richiede il cambio formato tra codici articolo della stessa norma?
Quanto tempo richiede il cambio formato tra codici articolo della stessa norma?
Per una stessa geometria della famiglia di pin, il cambio formato non richiede utensili e si gestisce tramite il sistema digitale delle ricette di processo. Per geometrie diverse (ad esempio, da Micro-D a 9 pin a Micro-D a 51 pin), è necessario sostituire fisicamente le attrezzature nelle fasi 1 e 2. I tempi indicativi di cambio formato e i relativi costi delle attrezzature vengono quotati per ogni coppia di codici articolo.
D3
Come vengono gestiti i pezzi scartati nella fase 5?
Come vengono gestiti i pezzi scartati nella fase 5?
Il controllo della forza di estrazione nella fase 5 separa i pezzi scartati durante il controllo in un vassoio dedicato e registra l'esito della prova di forza per ogni unità. Durante il passaggio di consegne tra turni, i clienti possono esaminare l'andamento degli scarti per capire se la causa è a monte (geometria del pin, deriva dell'altezza di crimpatura, avanzamento del filo della spazzola) o dipende dalla variabilità dei materiali in ingresso dal fornitore dei contatti. L'andamento del tasso di scarto rientra nei criteri standard di accettazione FAT, perciò quello osservato nella sesta settimana corrisponde a quanto concordato nel rapporto FAT.
D4
La crimpatura a camma in 4 punti è conforme alla MIL-C-39029?
La crimpatura a camma in 4 punti è conforme alla MIL-C-39029?
La coerenza della geometria di crimpatura supporta la produzione di contatti qualificati secondo MIL-C-39029. La qualificazione finale del contatto rispetto alla scheda tecnica MIL-DTL pertinente è responsabilità del produttore del connettore.
D5
Quali ricambi e materiali di consumo dobbiamo preventivare?
Quali ricambi e materiali di consumo dobbiamo preventivare?
I principali componenti soggetti a usura sono la testa di crimpatura a camma in 4 punti, il meccanismo di avanzamento del filo della spazzola, i componenti del disco vibrante e i sensori a fibra ottica. ZEUEE tiene a magazzino kit standard di componenti soggetti a usura e li spedisce con consegna urgente entro 7 giorni per i clienti attivi. Al momento del preventivo viene indicato il budget annuale previsto per i materiali di consumo per ciascuna configurazione della famiglia; i clienti attivi ricevono promemoria per il riordino basati sull'utilizzo, così i componenti arrivano prima di guastarsi, non dopo. È un dettaglio operativo che conta alla fine del sesto mese, quando la camma inizia a perdere la taratura.
D6
Potete fornire assistenza per l'installazione e la formazione degli operatori fuori dalla Cina?
Potete fornire assistenza per l'installazione e la formazione degli operatori fuori dalla Cina?
Sì. ZEUEE ha fornito macchinari per programmi in 30+ paesi. Installazione, messa in servizio e formazione degli operatori in loco vengono definite per ciascun paese al momento del preventivo. L'assistenza diagnostica da remoto è gestita tramite il sistema digitale delle ricette di processo; le visite in loco vengono concordate in base al contratto di assistenza attivo.
D7
Verifica con fibra ottica o controllo con telecamera a visione artificiale durante l'inserimento di pin?
Verifica con fibra ottica o controllo con telecamera a visione artificiale durante l'inserimento di pin?
La verifica con fibra ottica conferma la presenza, l'orientamento e la profondità di inserimento del pin in un punto di controllo per ciclo, con velocità elevata e calibrazione semplice. I sistemi a telecamera con visione artificiale acquisiscono più dati a ogni ciclo, ma comportano costi di calibrazione. La fibra ottica è la scelta per mantenere la cadenza produttiva nelle fasi 1 e 3; la visione artificiale è un'opzione quando il cliente necessita di un archivio immagini per audit o tracciabilità in garanzia, oltre ai dati già acquisiti dal registro delle prove di forza nella fase 5. La maggior parte dei clienti che produce secondo norme MIL sceglie la fibra ottica nelle fasi 1 e 3 e usa il registro delle prove di forza della fase 5 come archivio principale; alcuni clienti dei settori medicale o automotive, che devono conservare immagini, aggiungono la visione artificiale solo nella fase 1.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015





