Kontaktieren Sie Zeyu lntelligent Industrial Company

Engineering · Beschaffung · Werksleitung
5-Maschinen-Familie für die Montage rechteckiger Steckverbinder — Kontaktstifte einsetzen · Crimpen · Bürstendraht · Verschließen · Qualitätskontrolle
Fünf speziell ausgelegte Maschinen führen rechteckige Steckverbinder von den losen Kontaktstiften und Buchsengehäusen bis zu geprüften, sortierbaren Einheiten – ohne die Engpässe am Handarbeitsplatz, durch die eine Schicht mit 1.000 Stück auf 600 Stück schrumpft. ZEUEE hat diese Maschinenfamilie für MIL-Spezifikationen, die Automobilindustrie und 3C-Steckverbinder-Fertigungslinien entwickelt, bei denen ein einziger fehlerhafter Crimp eine Kette von Feldrückläufern auslösen kann.
Individuelle Angebotsanfrage stellen →
Überblick über die Maschinenfamilie
Maschinen in der Familie
5 Stufen
Abgedeckte Steckverbinder-Normen
MIL-DTL-83513 · 38999 · D-Sub · IDC
Präzision des Bürstendrahts
0,2 mm, abgeschrägt geschnitten
Crimpmechanismus
4-Punkt-Nockenmechanismus (proprietäre PPU)
Qualitätskontrolle
Lichtwellenleiter- und Kraftprüfung mit Sortierung
Konformität
ISO 9001:2015
Patente dahinter
100+ (32 Erfindungspatente, 68 Gebrauchsmuster)
Im Einsatz in
30+ Ländern
Alle Rollen
Von manuellen Arbeitsplätzen zur Prozesskette mit 5 Maschinen
Eine Montagelinie für rechteckige Steckverbinder, die weiterhin auf manuell bestückte Kontaktstifte und Crimpen am Handarbeitsplatz setzt, verliert selten genau dann Zeit, wenn man es erwartet. Fehlausrichtungen entstehen meist weiter vorne im Prozess – etwa bei der Übergabe von CAD-Daten an die Fertigung, wenn von einer nominellen Steckverbindergeometrie ausgegangen wird und dann eine Gehäuseabweichung von 0,05 mm auftritt, die Bediener bei Leuchtstofflicht nicht erkennen.
Prozessarchitektur
Eine automatisierte Montagemaschine für rechteckige Steckverbinder fasst diese Übergabe zu einer durchgängigen mechanischen Prozesskette zusammen. Die Maschinenfamilie von ZEUEE übernimmt die fünf Aufgaben, die ein Bediener am Handarbeitsplatz bisher nacheinander erledigte: Kontaktstifte einsetzen, Buchsenhülsen crimpen, Bürstendraht-Kontaktstifte für Doppelklemmen-Sitze einsetzen, Buchsen mit digitaler Tiefensteuerung verschließen und am Linienende die Trennkraft prüfen. Jede Stufe nutzt einen proprietären PPU-Manipulator und ein Vibrationsscheiben-Zuführsystem. Ein Steckverbinder, der in Stufe 1 zugeführt wird, verlässt Stufe 5 sortiert – entweder in einem Gutteilebehälter oder in einer Ausschleusspur. Der Zielkonflikt ist real: Am Anfang steht ein hoher Kapitaleinsatz, dem über die gesamte Prozesskette hinweg steigende Ausbeuten gegenüberstehen. Genau diesen Zielkonflikt muss ein Beschaffungsteam sorgfältig kalkulieren.
Technischer Hintergrund
Altium-Ingenieure beschreiben dasselbe Muster bei Gehäusekonstruktionen: „Fehlausrichtungen entstehen häufig durch voneinander getrennte Arbeitsabläufe, den manuellen Austausch von Dateien, Annahmen zur Steckverbindergeometrie und fehlenden mechanischen Kontext.“
[Quelle]Beschaffung und Ausbeute
Engpässe am Handarbeitsplatz sind selten allein eine Frage der Personalkosten.
Wer die Prozessschwankungen aus der Steckverbinder-Fertigungslinie nimmt, beseitigt die Ursache dieser Kennzahlen im vorgelagerten Prozess – nicht nur den Personalaufwand, der die Folgen erst im Nachhinein auffängt. Die Entscheidung zwischen einer hochpräzisen halbautomatischen Einzelstation und einer Hochgeschwindigkeitsfamilie aus 5 vollautomatischen Maschinen lässt sich jedoch nicht pauschal treffen. Sie hängt davon ab, ob Ihre Fertigungslinie MIL-DTL-Micro-D-Kabelbündel mit Leitung-zu-Leitung-Verbindung, IDC-Module mit Leiterplatte-zu-Leiterplatte-Verbindung oder gemischte Kabelsysteme nach Automobilnormen verarbeitet, bei denen die Kontaktstiftbestückung und das Crimpen der Anschlusskontakte reibungslos ineinandergreifen müssen.
Für eine Steckverbinder-Fertigungslinie ist jedoch die Ausbeute die interessantere Kennzahl: Eine Prozesskette mit fünf Stufen ermöglicht jeder Station, eine Aufgabe innerhalb ihrer Leistungsfähigkeit auszuführen, anstatt drei Aufgaben mit Kompromissen zu bewältigen. Deshalb sinken die in der Praxis bestätigten Ausschussraten stärker, als Personalmodelle erwarten lassen. Die flexible Konfiguration einer 5-Maschinen-Familie – heute drei Stufen verbinden und im nächsten Quartal auf fünf erweitern – trägt dazu bei, dass sich die Investition innerhalb des Amortisationszeitraums der Beschaffung rechnet.
Beschaffungsaudit
Beschaffungsaudits von SpecLens kommen zu dem Ergebnis, dass „Nacharbeit und Lieferantenstreitigkeiten aufgrund von Spezifikationen durchschnittlich 12-18 % der gesamten Arbeitsstunden im Beschaffungswesen beanspruchten“ und dass „die Gesamtkosten von durch Spezifikationen verursachten Beschaffungsfehlern häufig 3-5 % der jährlichen Herstellungskosten übersteigen“.
[Quelle]Branchenvergleich
Studien zum Branchendurchschnitt weisen auf eine Senkung der Personalkosten um rund 40 % hin, wenn die Montageautomatisierung einen vergleichbaren manuellen Arbeitsablauf ersetzt.
[Quelle]Branchenanwendungen
Dieses Muster zeigt sich in verschiedenen Branchen.
Dieselbe Architektur kommt sowohl in Luft- und Raumfahrt-Fertigungslinien für MIL-DTL-83513-Micro-D-Kabelbaugruppen als auch bei 3C-IDC-Modulen mit zwei Kontaktreihen zum Einsatz. Die Branchen unterscheiden sich, die Logik der fünf Stufen bleibt gleich; die Schwellenwerte der Ausschleusspur werden jeweils auf die Kontaktspezifikation abgestimmt. Entgegen der Annahme, dass eine vielseitige Maschine bei den Investitionskosten vorn liegt, ist die Familienlösung bei den im Einsatz bestätigten Kosten tatsächlich überlegen: Die Kosten eines einzigen übersehenen Crimpfehlers wiegen schwerer als die Personalkosten einer zusätzlichen Prüfstation.
Validierung im Einsatz
Ein in der Fachzeitschrift Machines (Oct 2024) dokumentierter halbautomatischer Kabel- und Steckverbinder-Fertigungsbereich beschreibt den Einsatz bei einem Tier-1-Automobilzulieferer: Der Bediener legt einen Steckverbinder ein, die übrigen Maschinen der Familie setzen automatisch Kontaktstifte ein und verschließen das Gehäuse. Ein Zyklus-Benchmark pro Steckverbinder ermöglicht dem Werksleiter, Schichten zu wechseln, ohne die Qualität neu kalibrieren zu müssen.
[Quelle]ZEUEE-Fertigungsfamilie mit 5 Maschinen – Modelle und Auswahlübersicht
Jede Maschine der Familie übernimmt eine Stufe der Montage rechteckiger Steckverbinder. Käufer, die zwischen einer einzelnen Maschine und der vollständigen Prozesskette wählen, können anhand der nachstehenden Übersicht die Steckverbinder-Norm der passenden Maschinenfolge zuordnen.
Konfiguration der ZEUEE-Familie mit 5 Maschinen für Kontaktstifte und Buchsen
| Stufe | Maschine (EN) | Hauptfunktion | Wichtiger Mechanismus | Ziel-Steckverbindertyp |
|---|---|---|---|---|
| Stufe 1 | Maschine zum Einsetzen von Kontaktstiften in rechteckige Steckverbinder | Gerade oder gebogene Kontaktstifte automatisch ins Gehäuse einsetzen | Vibrationsscheibe + PPU-Manipulator + Lichtwellenleiter-Prüfung | MIL-DTL-83513 Micro-D · D-Sub · industrielle rechteckige Steckverbinder |
| Stufe 2 | Vollautomatische Maschine zum Crimpen von Buchsenhülsen | Buchsenhülse auf den Kontakt crimpen | 4-Punkt-Nockenmechanismus, Lineartransfer, automatische Zuführung über Aluminiumpalette | MIL-DTL-38999-Crimptöpfe · rechteckige Buchsengehäuse |
| Stufe 3 | Vollautomatische Maschine zum Einsetzen von Kontaktstiften mit Bürstendraht | 0.2-mm-Bürstendraht abschneiden und Kontaktstift in den Doppelklemmen-Sitz einsetzen | Zuführung über Servomodul, hohle Drehplattform, Schrägschnitt | Rechteckige Steckverbinder mit zwei Reihen und Doppelsitzen · IDC |
| Stufe 4 | Vollautomatische Maschine zum Verschließen von Buchsen | Buchsengehäuse mit digitaler Tiefensteuerung verschließen (abdichten) | Servogesteuertes Verschließen, automatische Zuführung über Vibrationsscheibe | Rechteckige Buchsengehäuse, Abdichtung nach dem Crimpen |
| Stufe 5 | Maschine zur Prüfung der Trennkraft von Buchsen | Einsetz- und Ausziehkraft messen und Gutteile von Ausschuss trennen | Automatische Kraftprüfung, Sortierung auf zwei Spuren, rückverfolgbare Protokollierung | Abschließende Qualitätskontrolle nach dem Verschließen aller rechteckigen Steckverbinder |
Bei der Fertigung nach MIL-DTL-83513 verbinden Käufer in der Regel die Stufen 1, 2 und 5. Laut der veröffentlichten Micro-D-Spezifikation von ITT Cannon haben MIL-DTL-83513-Steckverbinder Kontakte mit einem Rastermaß von 0.050 Zoll und Kontaktzahlen von 9, 15, 21, 25, 31, 37, 51 und 100. Die Aluminiumschalen sind mit stromlosem Nickel, Gold über Nickel oder Gelbchromat erhältlich. [Quelle] Stufe 3 kommt hinzu, wenn der Kunde rechteckige Steckverbinder mit zwei Reihen und Doppelklemmen fertigt – etwa IDC-Varianten für 3C- und Beleuchtungsmodule, bei denen die Zuführung von 0.2-mm-Bürstendraht herkömmliche Löttiegel ersetzt.
Fertigungslinien nach MIL-DTL-38999 setzen andere Schwerpunkte. Laut der Crimpkontakt-Montageanleitung von Glenair verwendet MIL-DTL-38999 herausnehmbare Crimpkontakte, die nach MIL-C-39029 qualifiziert sind, und ist für einen Temperaturbereich von -65 °C bis +200 °C ausgelegt. Damit wird die 4-Punkt-Crimpung mit Nockenmechanismus in Stufe 2 zur zentralen Fähigkeit; die Kraftprüfung in Stufe 5 dient als Schutz vor Feldausfällen. [Quelle]
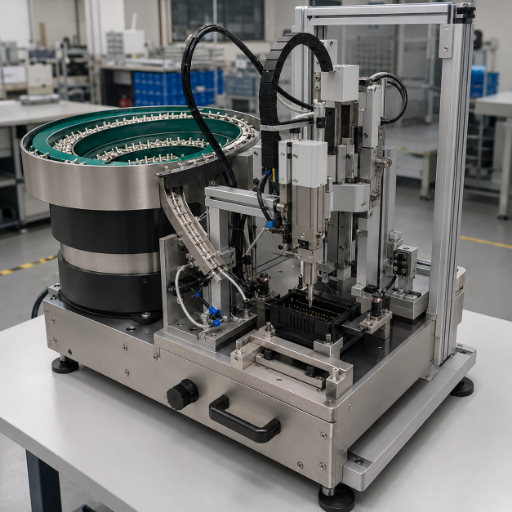
1
Maschine zum Einsetzen von Kontaktstiften in rechteckige Steckverbinder
Die Vibrationsscheibe führt gerade oder gebogene Kontaktstifte automatisch einem proprietären PPU-Manipulator zu. Lichtwellenleitersensoren prüfen vor dem Einsetzen, ob die Kontaktstifte vorhanden und richtig ausgerichtet sind. Die Linienauslegung ist auf eine Steckverbindergeometrie pro Schicht optimiert, ermöglicht aber einen werkzeuglosen Produktwechsel innerhalb einer Kontaktstiftfamilie.
Vibrationszuführung
Gerade und gebogene Kontaktstifte
PPU-Manipulator
Lichtwellenleiter-Prüfung
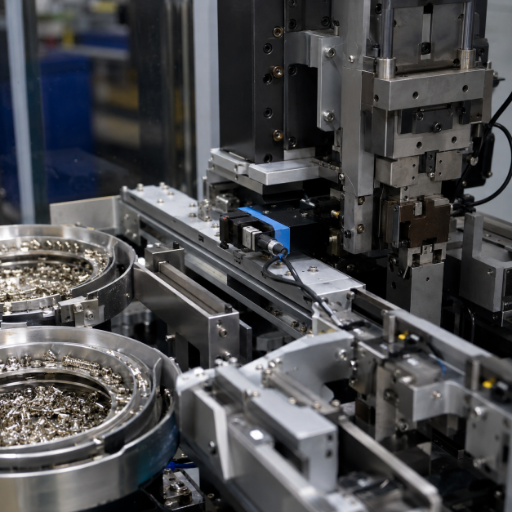
2
Vollautomatische Maschine zum Crimpen von Buchsenhülsen
Eine Präzisionspalette aus Aluminium führt Buchsenhülsen einem Crimpkopf mit 4-Punkt-Nockenmechanismus zu, der vom PPU-Schnellgreifmodul von ZEUEE angetrieben wird. Die Lineartransfergeometrie sorgt für gleichbleibende Zykluszeiten über verschiedene Teilenummern hinweg. Im Vergleich zu Vorrichtungen mit zwei Crimppunkten verringert die Vier-Punkt-Geometrie des Nockenmechanismus die Streuung der Crimphöhe.
Zuführung über Aluminiumpalette
4-Punkt-Crimpung mit Nockenmechanismus
Lineartransfer
PPU-Schnellgreifer
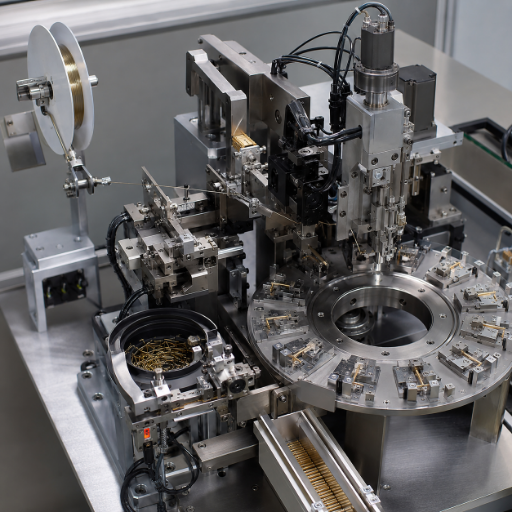
3
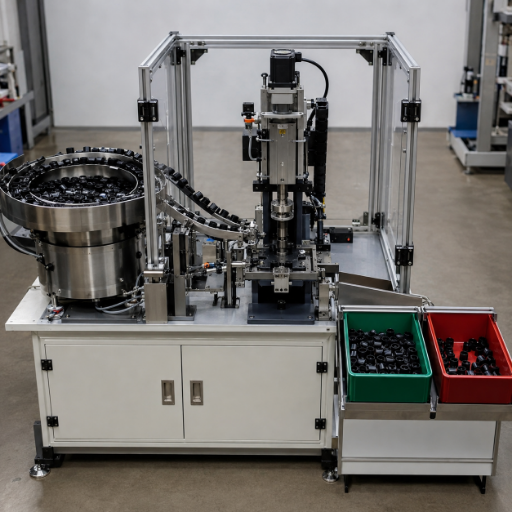
Vollautomatische Maschine zum Einsetzen von Kontaktstiften mit Bürstendraht
Kompatibel mit zwei Geometrien von Anschlusskontaktsitzen. Ein 0.2-mm-Bürstendraht wird durch ein Präzisionswerkzeug mit Schrägschnitt und eine standardisierte Anordnungsstation geführt. Anschließend setzt ein Servomodul Kontaktstifte auf eine hohle Drehplattform, wo sie mit einem Nockenmechanismus gecrimpt und durch Vernieten montiert werden.
Unterstützt zwei Sitzgeometrien
0.2-mm-Bürstendraht
Präzisionsschrägschnitt
Hohle Drehplattform
4
Vollautomatische Maschine zum Verschließen von Buchsen
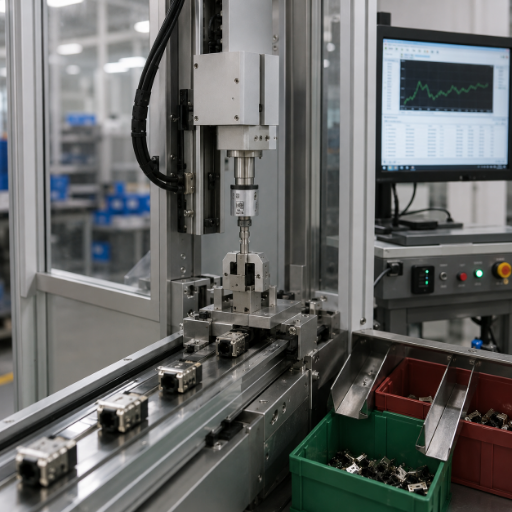
Eine Präzisionsvibrationsscheibe führt Kappen mit geschlossenem Ende automatisch zu. Die Servosteuerung passt die Verschlussposition und -tiefe digital an, sodass Fertigungsingenieure Parametersätze für jede Teilenummer speichern und erneut aufrufen können. Ein Ausgabesortierer leitet Gutteile und Ausschuss in getrennte Behälter.
Servogesteuerte Tiefe
Digitaler Parametersatz
Automatische Entladung
Sortierung von Gutteilen und Ausschuss
5
Maschine zur Prüfung der Trennkraft von Buchsen
Qualitätskontrolle nach dem Verschließen. Die Maschine führt fertige Steckverbinder automatisch zu, misst Einsetz- und Ausziehkraft, protokolliert rückverfolgbare Ergebnisse für jede Einheit und leitet Teile auf Gutteil- oder Ausschussspuren. Diese Stufe wirkt als Schutzbarriere, damit fehlausgerichtete oder unzureichend gecrimpte Einheiten nicht in den Einsatz gelangen.
Kraftprüfung
Rückverfolgbares Protokoll
Automatische Sortierung
Schutz vor Feldausfällen
Wie die Prozessfolge mit 5 Stufen die Ausbeute steigert
Eine einzelne Steckverbindermaschine, die drei Aufgaben nacheinander mit einer Bestehensquote von 95 % pro Aufgabe ausführt, erreicht durch einfache Multiplikation eine Linienausbeute von 86 % (0,95 × 0,95 × 0.95). Werden diese Aufgaben auf fünf spezialisierte Maschinen verteilt, die jeweils eine Bestehensquote von 98 % erzielen, steigt die Linienausbeute auf 90,4 %. Diese Differenz von vier Prozentpunkten wirkt zunächst gering, bis man sie auf die Stückzahl pro Schicht anwendet: Bei 1.000 Stück pro Schicht bedeutet das 44 Ausschussteile weniger pro Schicht. Für 44 Ausschussteile fallen in der Regel Nacharbeitskosten an, die höher sind als die durch die ursprünglich gewünschte Zusammenlegung eingesparten Personalkosten.
Ausbeutesteigerung durch die Prozesskette mit 5 Stufen
| Konfiguration | Bestehensquote je Stufe | Stufen | Kumulierte Ausbeute | Ausschussteile pro 1.000 Stück |
|---|---|---|---|---|
| Manueller Arbeitsplatz (ein Bediener, 3 Aufgaben) | Typisch 95 % | 3 | 85.7% | 143 |
| Automatisierte Mehrzweckmaschine | Typisch 96 % | 3 | 88.5% | 115 |
| 4-Maschinen-Familie (ohne Qualitätskontrollstufe) | Typisch 97 % | 4 | 88.5% | 115 |
| ZEUEE-Familie mit 5 Maschinen (mit Sortierung in der Qualitätskontrollstufe 5) | Typisch 98 % | 5 + Sortierung | 90,4 % akzeptiert · 9,6 % als Ausschuss erkannt | 96 (sortiert, nicht ausgeliefert) |
Ob daraus eine positive Kapitalrendite entsteht, hängt vom Produktionsvolumen ab. Studien zum Branchendurchschnitt weisen auf eine Senkung der Personalkosten um rund 40 % hin, wenn die Montageautomatisierung manuelle Arbeitsabläufe ersetzt. [Quelle] Beschaffungsteams kalkulieren den Amortisationszeitraum je nach Produktionsvolumen und Kapitaleinsatz in der Regel mit 12 bis 30 Monaten. Bei der Familienlösung amortisiert sich jede einzelne Maschine über eine stärker spezialisierte Aufgabe als bei einer Mehrzweckeinheit.
Bei einer Fertigungslinie mit 1.000 Stück pro Schicht und zwei Schichten summieren sich die Einsparungen bei Personal und Nacharbeit schneller, als sich der Kapitaleinsatz pro Maschine verteilt. Das gilt jedoch nur, wenn die Prüfung in Stufe 5 Teil der Prozesskette ist, denn die Nacharbeitskosten sind der größte Kostenfaktor.
TCO-Vergleichsrahmen: Maschinenfamilie und Einzelmaschine
~40 %
Senkung der Personalkosten im Branchendurchschnitt (Montageautomatisierung)
12–30 mo
Typischer Amortisationszeitraum in der Branche
4.7 pt
Ausbeutesteigerung: manuell mit 3 Stufen gegenüber Familie mit 5 Stufen (kumulierte Berechnung)
3–5 %
Anteil der jährlichen Herstellungskosten, der durch spezifikationsbedingte Beschaffungsfehler verloren geht (SpecLens-Benchmark)
Abhängig vom Produktionsvolumen und der Norm. Ersetzen Sie diese Durchschnittswerte durch Ihr Schichtvolumen, Ihre aktuelle Ausschussquote und die Steckverbinder-Norm, um ein Amortisationsmodell für die Qualitätsstufe Mass zu erstellen. Die Ingenieure von ZEUEE entwickeln es im Zuge der Angebotserstellung.
4-Punkt-Crimpung mit Nockenmechanismus und 0.2-mm-Bürstendraht – quantifizierte Wiederholgenauigkeit
Ein Montageingenieur, der eine Crimpanlage für Steckverbinder bewertet, entscheidet nicht allein anhand der Zykluszeit. Ausschlaggebend ist, wie eng ein Prozess das Crimphöhenfenster über 50.000 Stück einhalten kann – und wie er sich verhält, wenn das Zuführmaterial innerhalb der Toleranz schwankt.
Das Toleranzfenster im Datenblatt ist ein Ausgangspunkt. In der Praxis zählt, wie der Crimpmechanismus die Geometrie einhält, wenn die Eingangsteile am oberen Ende ihrer zulässigen Abweichung liegen.
Die 4-Punkt-Nockengeometrie von ZEUEE verteilt die Crimpkraft (Presskraft) auf vier Kontaktzonen statt auf zwei. So bleibt der Crimphöhenbereich enger, während sich der Nocken abnutzt. Zusammen mit dem Schnellgreifmodul des PPU-Manipulators sorgt die Lineartransfergeometrie für eine Ausbringung mit „geringer Standardabweichung und geringem Drift“, wie Fertigungsingenieure es beschreiben. Die Schwankungen nehmen über eine Schicht hinweg nicht so zu, wie es bei Vorrichtungen mit zwei Crimppunkten häufig der Fall ist. Diese Beständigkeit im Presszyklus bildet die technische Grundlage für die Reproduzierbarkeit der gesamten Maschinenfamilie über die Fertigungslinien der Kunden hinweg.
Das Einsetzen von Kontaktstiften mit Bürstendraht bringt eine andere Präzisionsanforderung mit sich. Der 0.2-mm-Bürstendraht wird vor der standardisierten Anordnung abgeschrägt geschnitten und anschließend von einem Servomodul auf eine hohle Drehplattform geladen, wo er mit einem Nockenmechanismus gecrimpt und durch Vernieten montiert wird.
Die Präzision des Bürstendrahts ist daher eine Frage der Einsetzqualität und keine kosmetische Frage des Bürstendrahtschnitts.
Anwendungen im Einsatz zeigen, weshalb diese Präzision wichtig ist. In einer typischen Luft- und Raumfahrt-Fertigungslinie für MIL-DTL-83513-Micro-D-Steckverbinder mit 100-Kontakt-Anordnungen im Rastermaß von 0.050 Zoll für Avionikkabelbaugruppen hält der 4-Punkt-Nockenmechanismus die Crimphöhenabweichung über einen Fertigungslauf von 30.000 Stück innerhalb der im FAT festgelegten Grenzen – also innerhalb desselben Fensters, das der FAT-Bericht am ersten Tag festlegte. Bei einer Anwendung für Kabel zur Steuerung von EV-Batterien in der Automobilindustrie mit IDC-Modulen in zwei Reihen begrenzt die Zuführung von 0.2-mm-Bürstendraht die Abweichung beim Setzen der Doppelklemmen. Die Kraftprüfung in Stufe 5 liefert die Rückverfolgbarkeit pro Einheit, die bei IATF 16949-Audits der Automobilindustrie erwartet wird. Unterschiedliche Steckverbinder-Normen und Abnahmeschwellen – dieselbe technische Grundlage des Presszyklus.
„Wir haben uns für die 4-Punkt-Crimpung mit Nockenmechanismus entschieden, nachdem der Verschleiß eines Nockens mit zwei Crimppunkten die Crimphöhe über einen Fertigungslauf von 30.000 Stück um 0,018 mm verschoben hatte. Diese Abweichung zeigt sich nicht bei einer frisch eingerichteten Maschine während eines FAT – sie zeigt sich erst im sechsten Monat. Mit der Vier-Punkt-Geometrie können wir ein weiteres Quartal lang gleichbleibend fertigen, bevor wir die Werkzeuge erneuern müssen. Auf diese Kennzahl kommt es unseren Kunden tatsächlich an.“
Die Prüfung mit Lichtwellenleitern beim Einsetzen der Kontaktstifte dient als zweite Schutzmaßnahme. Statt sich auf die Steckkraft als Ersatzmaß für den korrekten Sitz zu verlassen – eine Annahme, der Altiums Ingenieure ausdrücklich widersprechen –, bestätigen Lichtwellenleitersensoren vor der Freigabe des Teils an die Crimpstation, dass der Kontaktstift vorhanden und richtig ausgerichtet ist und in der korrekten Tiefe sitzt. Die Maschinenfamilie nutzt die Kraftprüfung nicht als erste Prüfschwelle, sondern als Schutzbarriere am Linienende. Die Lichtwellenleiterprüfung übernimmt die vorgelagerte Kontrolle der Einsetzqualität.
Boeings Lösung behandelt Abweichungen der Steckverbindergeometrie als eigenständiges Problem und nicht nur als Thema für den FAT. Das deckt sich mit den Erfahrungen, die ZEUEE-Kunden aus der Fertigung berichten. Tatsächlich wiederholen sich die Einsatzmuster in verschiedenen Branchen: MIL-DTL-83513-Micro-D-Fertigungslinien für die Luft- und Raumfahrt mit einem Kontaktstiftraster von 0.050 Zoll, Kabelbündel zur Steuerung von Automobilbatterien, bei denen eine Crimphöhenabweichung von 0,018 mm zu einem Garantiefall im Einsatz werden kann, sowie 3C-IDC-Fertigungslinien mit zwei Kontaktreihen, bei denen die Zuführung von 0.2-mm-Bürstendraht die Toleranzgrenze beim Setzen der Doppelklemmen bestimmt. Jede Branche stimmt dieselbe fünffstufige Architektur auf ihre eigenen Kosten von Feldausfällen ab – dieselbe Logik, unterschiedliche Abnahmeschwellen.
Kundenergebnisse und Anwendungsbranchen
ZEUEE-Maschinen sind in 30+ Ländern im Einsatz, vor allem in vier Branchen, in denen die Beständigkeit rechteckiger Steckverbinder die Feldausfallrate beeinflusst.
Luft- und Raumfahrt und Verteidigung
Fertigung von MIL-DTL-83513-Micro-D-Steckverbindern für Avionik- und Landfahrzeug-Kabelbaugruppen. Kontaktanordnungen mit bis zu 100 Kontakten im Rastermaß von 0.050 Zoll erfordern die gleichbleibende Positioniergenauigkeit des proprietären PPU-Manipulators. Die Trennkraftprüfung in Stufe 5 dient als Schutzbarriere: Ein einziger im Einsatz zurückgesandter Kontakt mit fehlerhaftem Crimp kostet mehr als ein Jahr Investitionen in die Qualitätskontrolle. Kunden, die benachbarte Kontaktfamilien fertigen, kombinieren diese 5-Maschinen-Familie häufig mit der ZEUEE-Montagelinie für Mikro-Twist-Pin-Kontakte zur Herstellung von Hyperboloidbuchsen sowie der Fertigungslinie zum Ablängen, Abisolieren und Crimpen von Kabeln für die durchgängige Kabelkonfektion.
Automobilindustrie und neue Energien
Rechteckige Buchsengehäuse für EV-Batteriemanagementsysteme und herkömmliche Automobil-Kabelbaugruppen. Jüngere Forschung in der Fachzeitschrift Machines (Oct 2024) dokumentiert das Konstruktionsmuster: „Der Bediener legt einen Steckverbinder ein; Bauteile wie Kontaktstifte und Dichtungen werden automatisch eingesetzt.“ [Quelle] Die ZEUEE-Familie setzt dieses Muster über 4 der 5 Stufen hinweg um, ohne dass nach Stufe 1 ein Bediener Teile einlegen muss.
3C-Elektronik und Präzisionselektronik
Das Einsetzen mit Bürstendraht in Stufe 3 bietet hier besondere Vorteile. Bei rechteckigen 3C-Steckverbindern kommen häufig Doppelklemmen-Sitze mit zwei Kontaktreihen zum Einsatz. Dafür ist die Präzision des schräg geschnittenen 0.2-mm-Bürstendrahts erforderlich, nicht die herkömmlicher Löttiegel. Bei diesem Arbeitsablauf verursachten Bediener am Handarbeitsplatz laut SpecLens-Benchmark zur Beschaffung 12-18 % der Arbeitsstunden für Nacharbeit aufgrund von Spezifikationsabweichungen.
Medizin und Industrie
Rechteckige IDC-Steckverbinder und industrielle Sensorleitungen, bei denen jede elektrische Verbindung im Einsatz so geprüft werden muss wie beim FAT. Der Nachweis der Konformität in Stufe 5 (rückverfolgbares Protokoll der Kraftprüfung) unterstützt die Auditdokumentation für Qualitätsmanagementsysteme in der Medizin- und Industriebranche.
Konformität und technische Kompetenz – ISO 9001:2015 und über 100 Patente
Beschaffungsteams bewerten Lieferanten von Steckverbindermaschinen anhand eines gewichteten Modells – nicht nach dem Stückpreis. Wie es in den veröffentlichten Leitlinien zur Lieferantenbewertung von ISM heißt, berücksichtigen führende Verfahren Lieferanten in den Bereichen „Kosten, Qualität, Lieferung, finanzielle Stabilität, Konformität, ESG und Resilienz“. [Quelle] ZEUEE erfüllt diese gewichteten Kriterien mit Dokumentation statt Marketing.










01/10
Die Anzahl der Patente ist keine bloße Marketingzahl. Tatsächlich hält ZEUEE 32 Erfindungspatente (die anspruchsvollere Kategorie im chinesischen Patentsystem, für die eine Sachprüfung erforderlich ist) und 68 Gebrauchsmusterpatente. Sie decken PPU-Manipulatormechanismen, die Geometrie der Vierpunkt-Crimpung mit Kurve, Konfigurationen der Vibrationszuführung sowie das digitale Servo-Management der Maschinenrezepte ab, das beim Schließen des Jacks in Stufe 4 eingesetzt wird. Dieser Patentbestand ermöglicht es, die Prozesskette für die Produktfamilie auf verschiedenen Kundenlinien reproduzierbar umzusetzen: Der Mechanismus jeder Stufe ist dokumentiert und geschützt. So ist ein Kunde, der ein Jahrzehnt lang produziert, nicht auf einen undokumentierten Lieferantenprozess angewiesen. ZEUEE behauptet nicht, dass die Zahl von 100 Patenten bessere Steckverbinder als die von Komax oder TE belegt. Sie zeigt, dass die Mechanismen zur Herstellung dieser Steckverbinder nachvollziehbar dokumentiert und rechtlich geschützt sind.
Zu den Auszeichnungen und Qualifikationen zählen der Status als Nationales Hightech-Unternehmen, die Tätigkeit als Vizepräsident der Guangdong Robot Association, als Ratsmitglied der Shenzhen High-Tech Industry Association und als Mitglied der China Intelligent Manufacturing Industry Alliance. Diese Mitgliedschaften in Branchenverbänden geben Hinweise auf die finanzielle Stabilität und Konformität des Lieferanten – Aspekte, nach denen Beschaffungsrahmenwerke fragen.
Im Bereich MIL-Spezifikationen sind die Maschinen von ZEUEE für die Montage von Steckverbindern ausgelegt, die den veröffentlichten MIL-DTL-Spezifikationen entsprechen. MIL-DTL-83513 umfasst polarisierte Rechteck-Steckverbindergehäuse mit Crimp- oder Lötanschlüssen; die Reihe MIL-DTL-38999 umfasst umweltbeständige Rundsteckverbinder mit austauschbaren Crimpkontakten gemäß MIL-C-39029. Die Maschine selbst zertifiziert den Steckverbinder nicht – dafür ist der Steckverbinderhersteller zuständig. ZEUEE stellt die Produktionslinie bereit, auf der Steckverbinder, die diese Spezifikationen erfüllen, zuverlässig in großen Stückzahlen gefertigt werden. Im Gegensatz zu einem OEM-Angebot mit nur einer Maschine ist die Architektur der Produktfamilie so abgestimmt, dass jede Stufe ihr eigenes Spezifikationsfenster einhält, statt das Toleranzbudget an die nächste Station weiterzugeben. Das ist relevant, wenn Produktionsteams bei der Überprüfung nach 6 Monaten die kumulierte Toleranzkette auditieren.
Beschaffungsleitfaden – 3 Lieferzeitstufen · RFQ-Ablauf · Zahlungsstufen · IPQC-Meilensteine
Ein Beschaffungsteam, das eine Steckverbinderlinie für die Serienfertigung aufbaut, wird von der Anlagenliste selten überrascht. Unerwartet ist oft, was nach der Bestellung eintrifft: fehlende Prüfdaten, sich verschiebende Lieferzeiten und Vorrichtungskosten, die in keinem ursprünglichen Angebot standen. SpecLens beziffert die Kosten dieser Unklarheit auf „3-5 % des jährlichen Umsatzes“ – der größte Teil davon entfällt auf „spezifikationsbedingte Nacharbeit und Lieferantenstreitigkeiten“. Diese Unklarheit zu beseitigen, ist ein Auswahlkriterium für Lieferanten, kein Lieferterminversprechen.
RFQ-Ablauf
Senden Sie eine Steckverbinderzeichnung oder die maßgebliche MIL-DTL-Spezifikation zusammen mit dem angestrebten Produktionsvolumen, dem Schichtmodell und der aktuellen Ausschussquote. Die Ingenieure von ZEUEE empfehlen eine passende Konfiguration (Einzelmaschine, Fertigungszelle oder komplette Produktfamilie) und senden Ihnen ein Richtpreisangebot sowie einen Vorschlag für einen Versuch mit Musterteilen. Kundenzeichnungen werden unter NDA geprüft. Das detaillierte Angebot enthält die Spezifikation jeder Maschine, die Kriterien für die Werksabnahme (FAT) und vorgeschlagene Meilensteine der prozessbegleitenden Qualitätskontrolle (IPQC), abgestimmt auf die Qualitätsmanagementanforderungen nach ISO 9001:2015, der Norm, nach der die Produktion von ZEUEE zertifiziert ist.
IPQC-Meilensteine während des Aufbaus
Bei der Transparenz während des Aufbaus bleibt die Beschaffung häufig hinter der Preistransparenz für Anlagen zurück. Die IPQC-Meilensteinstruktur von ZEUEE macht den Aufbau an 4 festgelegten Prüfpunkten nachvollziehbar:
Konstruktionsfreigabe
Der Kunde prüft die mechanische Zeichnung und die Maschinenrezepttabelle für jede Maschine in der Fertigungszelle. Für Rückmeldungen zu Änderungen gilt eine Frist von 5 Werktagen vor der Werkzeugfreigabe.
Qualitätsprüfung der Baugruppen
Prüfbericht zur Baugruppe jeder Maschine mit Angaben zur Geometrie des PPU-Manipulators, zur Kurvenausrichtung, zur Kalibrierung der Vibrationsscheibe und zur Nullpunktprüfung der Sensoren.
Testlauf vor der FAT
Versuchsproduktion mit 500 Einheiten anhand vom Kunden bereitgestellter Musterteile; vor der formellen FAT-Terminplanung wird ein vollständig rückverfolgbares Protokoll für jede Einheit zur Prüfung übergeben.
Werksabnahme
Unterzeichnete FAT anhand vorab festgelegter Kriterien für Ausbeute, Zykluszeit und Crimpfenster. Die Anlage wird erst nach Freigabe von Meilenstein 4 versandt. Dem Kunden oder seinem Vertreter wird die persönliche Teilnahme empfohlen.
Tools für Engineering und Beschaffung
FAQ – Antworten auf Fragen zur Beschaffung
F1
Kann die Produktfamilie von ZEUEE sowohl MIL-DTL-83513-Micro-D- als auch MIL-DTL-38999-Rundsteckverbinder auf derselben Linie verarbeiten?
Kann die Produktfamilie von ZEUEE sowohl MIL-DTL-83513-Micro-D- als auch MIL-DTL-38999-Rundsteckverbinder auf derselben Linie verarbeiten?
Nicht in derselben Schicht auf derselben Linie, nein. Bei der Fertigung nach MIL-DTL-83513 kommen typischerweise die Stufen 1, 2 und 5 zum Einsatz (Kontaktstifte einsetzen + Buchsenhülse crimpen + Kraftprüfung). Bei MIL-DTL-38999 liegt der Schwerpunkt auf Stufe 2 (4-Punkt-Nocken-Crimpen für herausnehmbare Kontakte gemäß MIL-C-39029) sowie auf Stufe 5 mit rückverfolgbaren Kraftprotokollen je Einheit. Kunden mit unterschiedlichen Normen setzen üblicherweise zwei konfigurierte Fertigungszellen ein oder arbeiten in wechselnden Schichten mit einem dokumentierten Umrüstverfahren. ZEUEE-Ingenieure erläutern diesen Zielkonflikt während der RFQ. Eine kleine Zahl von Kunden mit mittlerem Produktionsvolumen nutzt eine Hybridkonfiguration mit gemeinsamer Prüfung in Stufe 5 für beide Steckverbinderfamilien. Das funktioniert nur, wenn die Vorrichtungen zur Gehäusehandhabung in Stufe 5 von Anfang an für die Sortierung nach beiden Geometrien ausgelegt sind. Diese Konfigurationsentscheidung wird beim Angebot getroffen, nicht vor Ort.
F2
Wie lange dauert das Umrüsten zwischen Teilenummern innerhalb derselben Norm?
Wie lange dauert das Umrüsten zwischen Teilenummern innerhalb derselben Norm?
Innerhalb einer Kontaktstiftfamilie erfolgt das Umrüsten ohne Werkzeuge und über das digitale Maschinenrezept-System. Bei unterschiedlichen Geometrien (zum Beispiel von Micro-D mit 9 Kontaktstiften auf eine Variante mit 51 Kontaktstiften) ist ein physischer Werkzeugwechsel an den Stufen 1 und 2 erforderlich. Richtwerte für Umrüstzeiten und Werkzeugkosten werden für jedes Teilenummernpaar angegeben.
F3
Wie wird Ausschuss an Stufe 5 behandelt?
Wie wird Ausschuss an Stufe 5 behandelt?
Bei der Prüfung der Trennkraft an Stufe 5 werden als Ausschuss erkannte Einheiten in ein separates Fach sortiert und mit einem Eintrag im Kraftprüfprotokoll für die jeweilige Einheit versehen. Kunden können die Ausschussmuster bei der Schichtübergabe prüfen, um festzustellen, ob die Ursache vorgelagert liegt (Geometrie der Kontaktstifte, Drift der Crimphöhe, Drahtzuführung der Bürste) oder auf Schwankungen beim vom Kontaktlieferanten gelieferten Vormaterial zurückzuführen ist. Die Entwicklung der Ausschussquote gehört zu den Standardabnahmekriterien der FAT. Die Trendlinie in Woche 6 entspricht daher der Vereinbarung im FAT-Bericht.
F4
Erfüllt das 4-Punkt-Nocken-Crimpen die Anforderungen von MIL-C-39029?
Erfüllt das 4-Punkt-Nocken-Crimpen die Anforderungen von MIL-C-39029?
Die gleichbleibende Crimpgeometrie unterstützt die Fertigung von Kontakten, die nach MIL-C-39029 qualifiziert sind. Die abschließende Qualifizierung des Kontakts anhand des maßgeblichen MIL-DTL-Datenblatts liegt in der Verantwortung des Steckverbinderherstellers.
F5
Welche Ersatzteile und Verbrauchsmaterialien sollten wir einplanen?
Welche Ersatzteile und Verbrauchsmaterialien sollten wir einplanen?
Zu den wichtigsten Verschleißteilen zählen der 4-Punkt-Nocken-Crimpkopf, der Bürstendrahtvorschub, die Komponenten der Vibrationsscheibe und die faseroptischen Sensoren. ZEUEE hält Standard-Verschleißteilsätze auf Lager und versendet im Rahmen der beschleunigten 7-Tage-Lieferung an aktive Kundenkonten. Das voraussichtliche jährliche Budget für Verbrauchsmaterialien wird beim Angebot für die jeweilige Familienkonfiguration angegeben. Aktive Kundenkonten erhalten außerdem nutzungsbasierte Erinnerungen zur Nachbestellung, damit Verschleißteile eintreffen, bevor sie ausfallen, und nicht erst danach – ein kleines Detail im Betriebsablauf, das am Ende des sechsten Monats wichtig wird, wenn der Nocken zu driften beginnt.
F6
Können Sie Installation und Bedienerschulung außerhalb Chinas unterstützen?
Können Sie Installation und Bedienerschulung außerhalb Chinas unterstützen?
Ja. ZEUEE hat Anlagen für Programme in 30+ Ländern geliefert. Installation, Inbetriebnahme und Bedienerschulung vor Ort werden je nach Land zum Angebotszeitpunkt festgelegt. Die Fernwartungsdiagnose erfolgt über das digitale Maschinenrezept-System. Vor-Ort-Einsätze werden gemäß dem jeweils geltenden Servicevertrag vereinbart.
F7
Faseroptische Prüfung oder Kameraprüfung mit Bildverarbeitung beim Einsetzen von Kontaktstiften?
Faseroptische Prüfung oder Kameraprüfung mit Bildverarbeitung beim Einsetzen von Kontaktstiften?
Die faseroptische Prüfung bestätigt an 1 Prüfpunkt pro Zyklus, ob der Kontaktstift vorhanden und korrekt ausgerichtet ist und die richtige Einsetztiefe erreicht hat. Sie ist schnell und erfordert nur wenig Kalibrierungsaufwand. Kamerasysteme zur Bildverarbeitung erfassen pro Zyklus mehr Daten, verursachen aber Kalibrierungskosten. Für die Produktionsgeschwindigkeit ist die faseroptische Prüfung an den Stufen 1 und 3 die passende Wahl. Eine Bildverarbeitung ist als Zusatzoption verfügbar, wenn Kunden für Audits oder die Rückverfolgbarkeit im Garantiefall eine Bildarchivierung benötigen, die über das bereits an Stufe 5 erfasste Kraftprüfprotokoll hinausgeht. Die meisten Kunden mit MIL-Spezifikationslinien wählen die faseroptische Prüfung an den Stufen 1 und 3 und nutzen das Kraftprüfprotokoll von Stufe 5 als primäres Archiv. Kunden mit Medizin- oder Automobilfertigung, bei denen Bildaufzeichnungen erforderlich sind, ergänzen mitunter nur an Stufe 1 eine Bildverarbeitung.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






