Entre em contato com a Zeyu lntelligent Industrial Company

Automação da inspeção de conectores: guia prático para uma inspeção confiável

A automação da inspeção de conectores usa o manuseio controlado de peças, sensores e software para inspecionar características dos conectores e direcionar as peças conforme os resultados. Câmeras verificam condições visíveis; sensores dimensionais verificam a geometria das peças; e outros instrumentos elétricos verificam a conectividade. Um bom sistema associa cada requisito de aceitação a uma medição e comprova que a peça correta recebe a destinação adequada.
Uma peça pode parecer boa e ainda assim estar defeituosa. Em outra situação, uma peça pode parecer defeituosa e estar boa. Essas situações exigem tipos diferentes de correção. Um teste funcional pode identificar uma peça defeituosa, enquanto uma peça boa pode ser avaliada por imagens estáveis e validação representativa. Comprar uma câmera de alta resolução não resolve nenhuma dessas situações.
Guia rápido
Use imagens para defeitos visíveis, medições calibradas para geometria e testes funcionais para propriedades elétricas. Comprove a repetibilidade, teste peças boas e defeituosas separadamente e, em seguida, verifique o trajeto físico das peças rejeitadas.
- Trate aparência visível, geometria medida e funcionamento testado como propriedades de aceitação distintas.
- Desafie o sistema com variações aceitáveis e também com defeitos.
- Acompanhe peças boas rejeitadas e defeitos não detectados usando denominadores diferentes.
- Inclua manuseio, recuperação e mão de obra de análise no escopo do projeto.
Como funciona a automação da inspeção de conectores
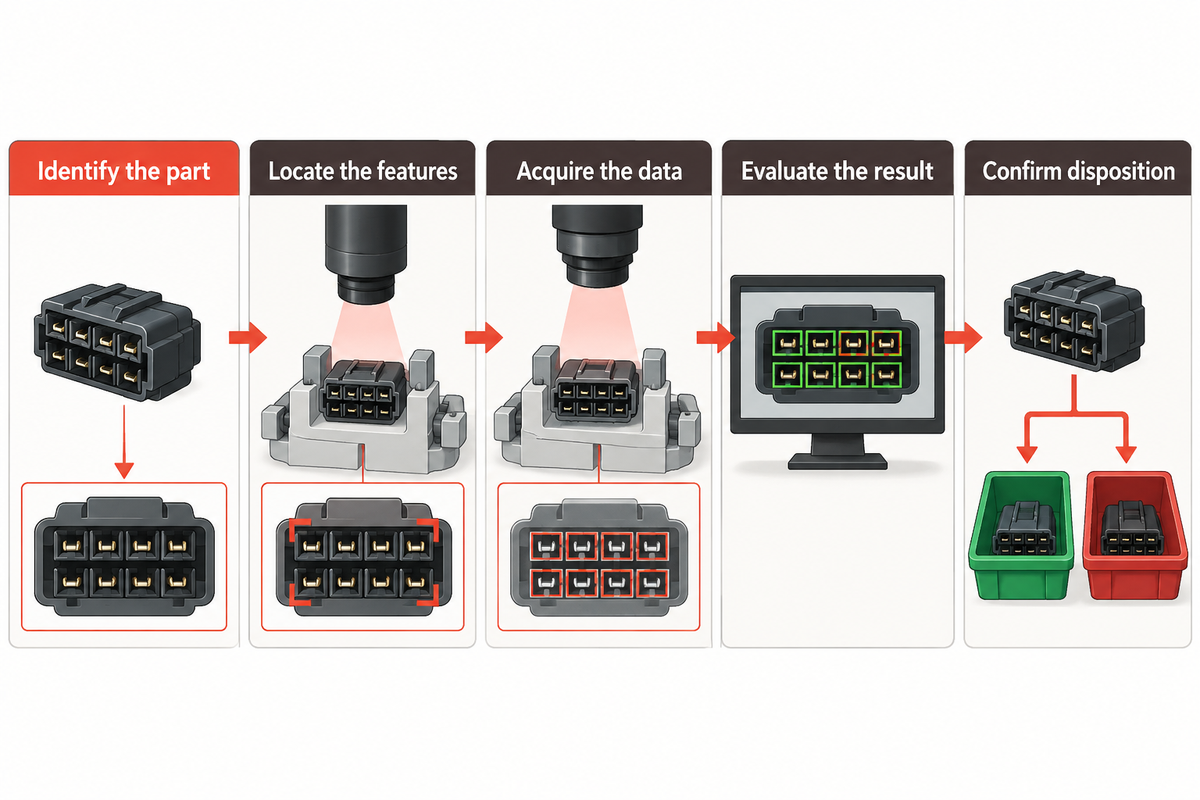
Uma estação de inspeção automatizada posiciona o conector de forma consistente, coleta os dados necessários, compara esses dados com uma receita do produto e envia o resultado ao controle da linha. O processo de inspeção inclui uma resposta a situações anormais: rejeição, contenção ou análise. A inspeção óptica automatizada, ou AOI, fornece a avaliação visual dentro desse processo. A inspeção manual também pode contribuir para uma análise definida.
Como funciona a automação da inspeção de conectores?
Esta estação identifica o produto e confirma sua orientação. Ela captura imagens e/ou medições e as compara com critérios de aceitação definidos. Também garante que os resultados sejam associados às peças físicas. O controle da linha pode então liberar, rejeitar ou reter a peça e registrar o motivo de sua destinação.
- Identifique a peça — selecione a revisão correta do desenho e a receita de inspeção.
- Localize as características — estabilize o conector e estabeleça as referências necessárias.
- Adquira os dados — acione a iluminação, as câmeras e os outros instrumentos no momento adequado.
- Avalie o resultado — aplique limites dimensionais ou regras de classificação validadas.
- Confirme a destinação — verifique a saída prevista e mantenha o resultado vinculado à identidade da peça.
Em uma aplicação de inspeção de conectores publicada pela G2 Technologies, a verificação e a orientação precedem a varredura pelo lado da placa. A medição óptica e o teste elétrico podem ocorrer em estações diferentes. Isso mostra por que a automação do processo exige mais do que processamento de imagens.
Associe o defeito ao método de inspeção
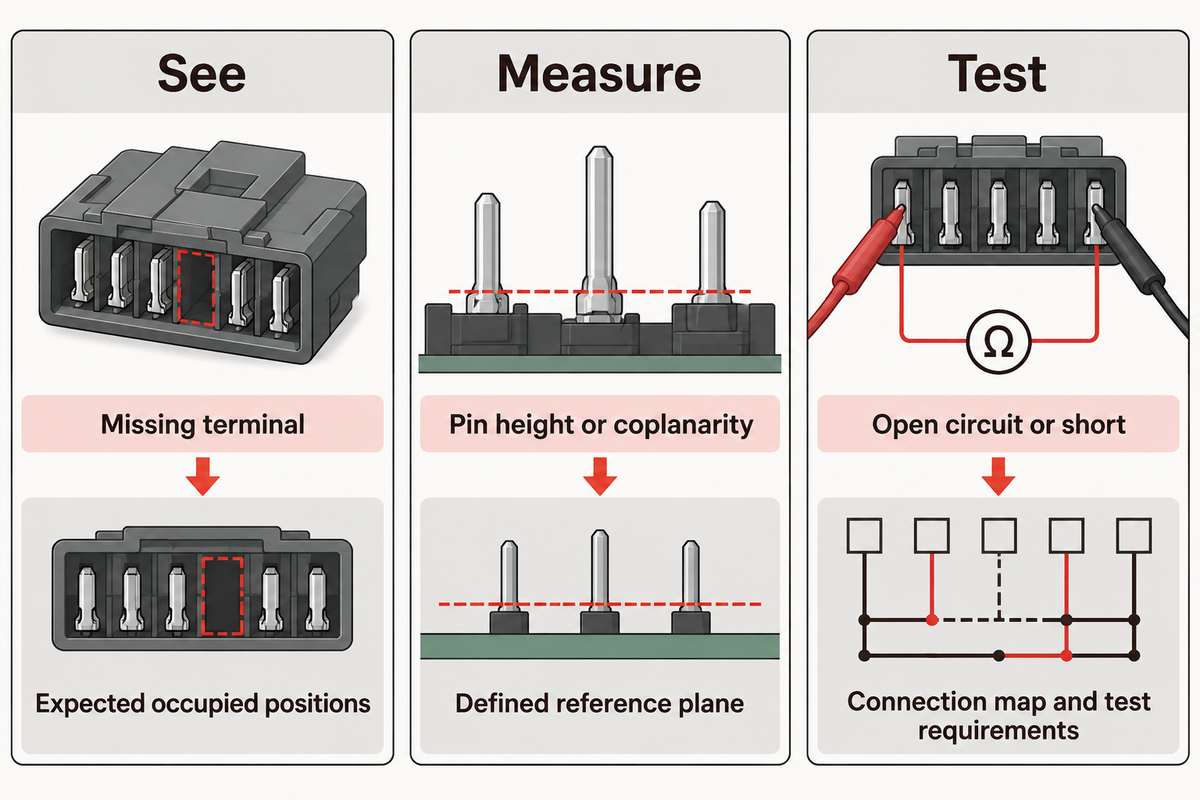
Associe o método de aceitação adequado a cada propriedade: imagens mostram presença e aparência superficial, medições quantitativas revelam a posição geométrica e testes avaliam o funcionamento elétrico. Comece pela definição do defeito e pela referência do desenho; depois, determine se a característica necessária está acessível.
A árvore de decisão ver, medir e testar abaixo oferece uma forma prática de fazer essa escolha. “Ver” significa classificar a aparência superficial; “medir” significa quantificar a geometria em relação a uma referência; e “testar” significa aplicar um método funcional ou mecânico. A qualidade do conector pode se beneficiar de todos esses métodos. Diferentes tipos de contatos de conectores permitem observações distintas.
| Condição a avaliar | Método inicial | Referência necessária | O que precisa de outra verificação |
|---|---|---|---|
| Terminal ausente | Ver: inspeção de presença | Posições que devem estar ocupadas | Qualidade da conexão elétrica |
| Orientação incorreta | Ver: reconhecimento da orientação | Chave do produto ou característica assimétrica | Condição de contato oculto |
| Pino torto ou erro de posição no plano da imagem | Medir: vista 2D calibrada | Referência de datum e escala do desenho | Deslocamento fora do plano |
| Altura ou coplanaridade dos pinos | Medir: vista lateral calibrada ou configuração 3D adequada | Plano de referência definido | Superfícies oclusas |
| Trinca ou amassado na carcaça do conector | Ver: inspeção visual | Exemplos e limites de defeitos acordados | Dano oculto |
| Marcação incorreta | Ver: leitura de OCR ou código | Texto esperado e receita | Desempenho do produto |
| Circuito aberto ou curto-circuito | Testar: teste do circuito elétrico | Mapa de conexões e requisitos de teste | Retenção mecânica |
| Resistência de contato excessiva | Testar: medição da resistência | Método e limite especificados | Geometria da superfície |
| Retenção insuficiente do contato | Testar: método mecânico aplicável | Força e procedimento específicos do produto | Desempenho elétrico |
| Contaminação da face final da fibra | Ver: microscópio para inspeção de fibra | Critérios de aceitação aplicáveis à fibra | Atenuação e perda de retorno |
Meça o assentamento do terminal em relação ao datum especificado e mantenha a inspeção de pinos para terminais ausentes como uma verificação distinta. Um conector pode ter todos os terminais presentes, mas alguns podem estar assentados alto demais. Um classificador de presença pode aprovar o conector mesmo quando um terminal está alto demais. Antes de adicionar a inspeção de altura, determine se a carcaça ou o recurso de montagem define o datum. Caso contrário, o movimento do conector inteiro pode parecer um desalinhamento dos pinos. Com verificações separadas de presença e altura, certifique-se de que a aprovação na verificação de presença não prevaleça sobre uma reprovação na verificação de altura.
Escolha entre visão 2D e medição 3D
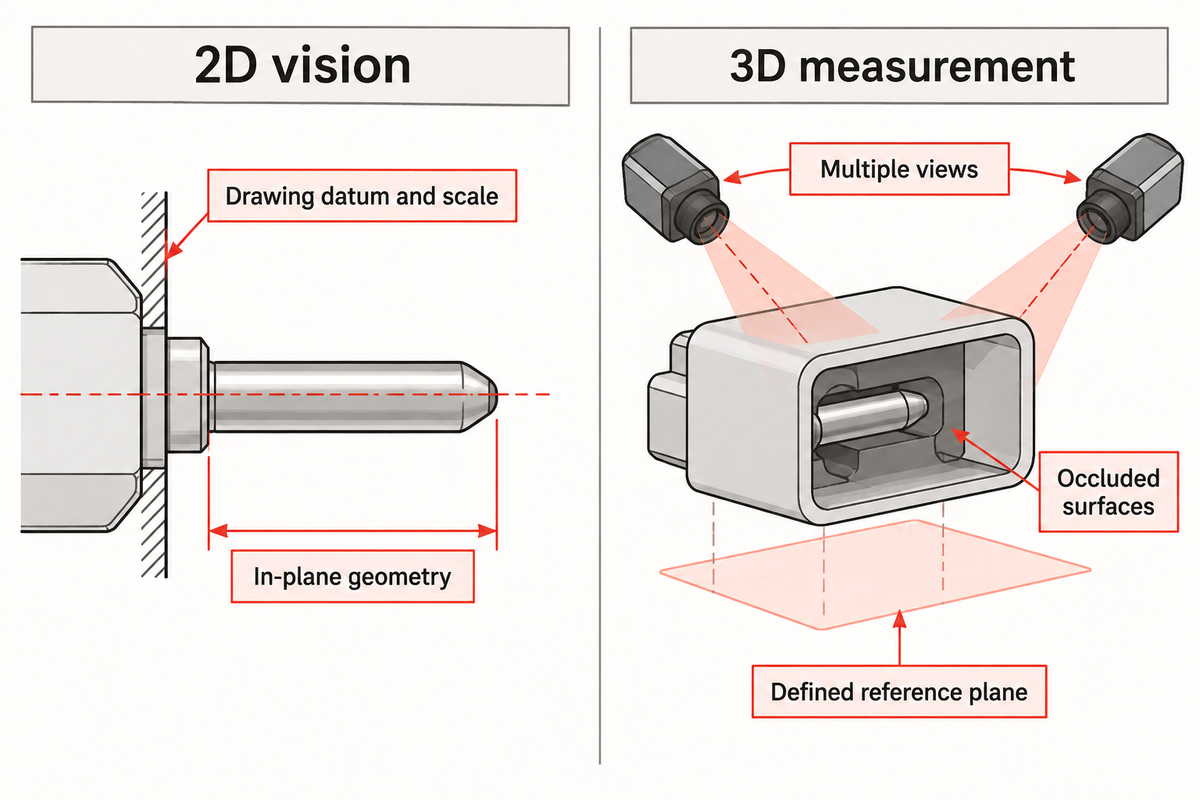
Opte pela visão 2D quando a informação estiver visível em um plano de imagem estável. Uma vista lateral 2D calibrada pode medir a altura dos pinos quando as pontas dos pinos e o datum estão visíveis no plano de medição. Use medição 3D quando a geometria necessária estiver fora desse plano. Um sensor complexo se justifica quando mede uma propriedade que uma vista mais simples não consegue resolver.
Visão 2D
- Permite verificar presença, orientação e superfícies visíveis.
- Mede a geometria no plano com calibração e posicionamento adequados.
- Exige controle de perspectiva, foco e contraste.
- Não fornece diretamente todas as coordenadas de altura.
Medição 3D
- Permite verificar altura, coplanaridade e posição espacial.
- Mede a geometria em relação a uma referência estabelecida.
- Exige acesso, qualidade de sinal e calibração adequados.
- Pode exigir várias vistas quando a carcaça cria sombras.
No caso da G2, clipes do conector criaram um plano de referência, e pinos de posicionamento localizaram os contatos. A inspeção do lado de encaixe combinou varreduras em direções opostas. Craig Borsack, presidente da G2 Technologies, explicou o problema óptico.
“São necessárias duas varreduras devido às sombras criadas pela carcaça do conector quando a peça é varrida de um dos lados.”
Craig Borsack, G2 Technologies, Vision Systems Design
Em um projeto com carcaça envolvente, trace a direção de visualização ao lado da característica a inspecionar. Um sensor óptico 3D não consegue enxergar através de paredes nem de contatos que bloqueiem sua visão. As opções práticas incluem outras vistas, diferentes dispositivos de fixação ou outro método de medição. Essa questão de acesso é especialmente relevante na montagem de conectores com encaixe cego.
Alinhe o sistema de coordenadas da medição à referência do desenho. Mais pontos de dados não corrigem um datum posicionado incorretamente: o cálculo deve descrever a mesma geometria especificada no desenho.
Estabilize a imagem antes de adicionar IA
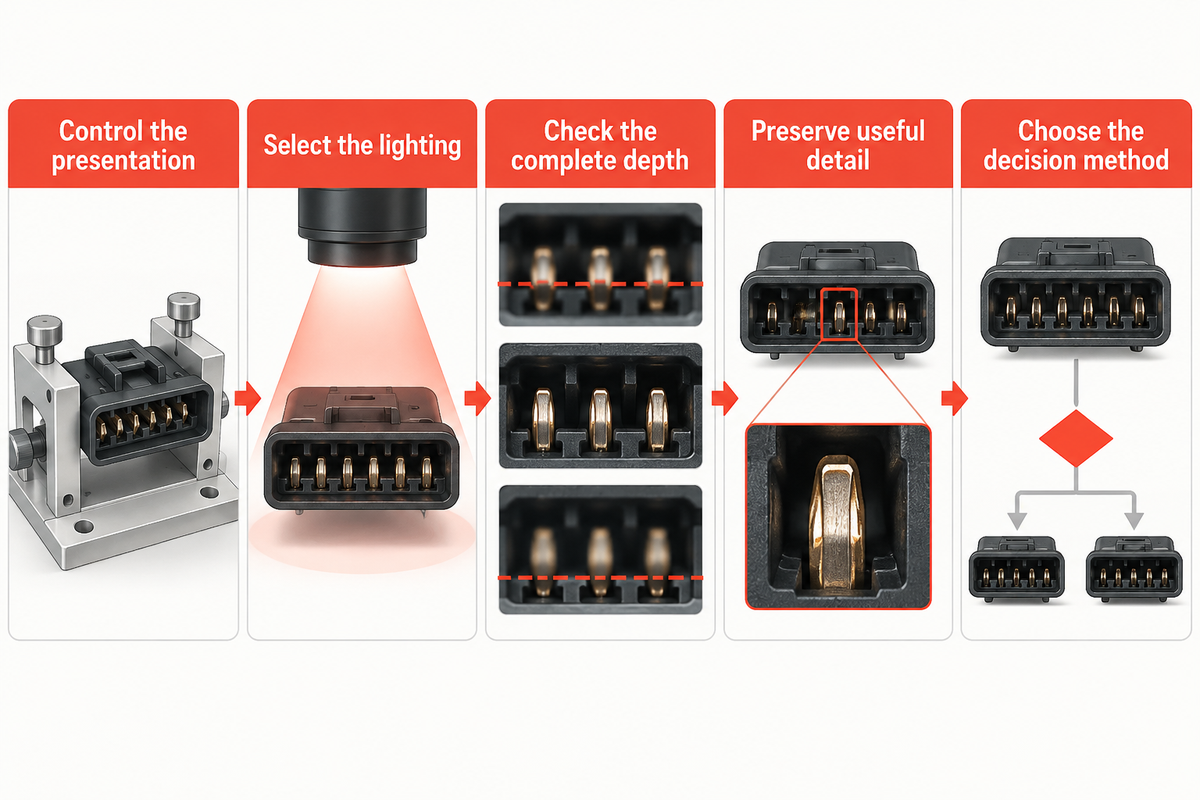
A captura estável de imagens começa com o posicionamento repetível da peça, iluminação uniforme, foco correto e detalhes suficientes na região do defeito. Algoritmos baseados em regras funcionam bem para verificar características explícitas, como presença e posição. Modelos de aprendizado profundo podem ajudar a classificar aparências variáveis, desde que os exemplos de treinamento diferenciem variações aceitáveis de defeitos reais. A visão por IA também depende da estabilidade da qualidade da imagem.
- Controle o posicionamento: localize a peça sem ocultar a característica nem causar deformação.
- Escolha a iluminação: teste como superfícies brilhantes, reentrâncias e bordas respondem ao ângulo de iluminação.
- Verifique toda a profundidade: certifique-se de que as regiões relevantes dos pinos continuem distinguíveis.
- Preserve os detalhes úteis: avalie a imagem final processada, incluindo redimensionamento e compressão.
- Escolha o método de decisão: use medições explícitas para dimensões e modelos de aparência validados para classificação visual.
A aplicação de microscopia de conectores da Evident ilustra a dificuldade de manter a raiz e a ponta de um pino em foco ao mesmo tempo. Esse problema óptico pode ser resolvido com empilhamento de foco, mas o tempo necessário para captura e processamento faz parte do ciclo de inspeção. Da mesma forma, o estudo YOLO-HCS de 2026 redimensionou as imagens de 1536 × 1028 para 1280 × 1280 durante o treinamento. Avalie se o pré-processamento preserva o pequeno defeito que você precisa detectar. A captura em alta resolução só ajuda se os detalhes relevantes forem preservados durante o processamento.
Compare imagens controladas dos dois lotes de produção, incluindo defeitos conhecidos, antes de alterar o limite de decisão. Se um novo lote de revestimento causar reflexos mais intensos em terminais aceitáveis e um modelo treinado com outro acabamento rejeitar esses terminais, corrija primeiro qualquer instabilidade na iluminação. Se a mudança na aparência dos terminais estiver dentro dos limites aceitáveis do produto, acrescente exemplos aos dados de desenvolvimento e repita o teste independente. Mantenha a receita anterior disponível para comparação. Ao ajustar a receita para compensar os reflexos, preserve a mesma sensibilidade ao defeito original.
No carregamento robótico, verifique a transferência para o dispositivo de fixação da inspeção. Braços robóticos só conseguem posicionar uma peça de forma consistente quando o arranjo de preensão e localização atende aos requisitos da inspeção. Mantenha a área de visualização livre de elementos de fundo e teste as variações de posicionamento permitidas.
Mantenha a inspeção óptica e o teste elétrico separados
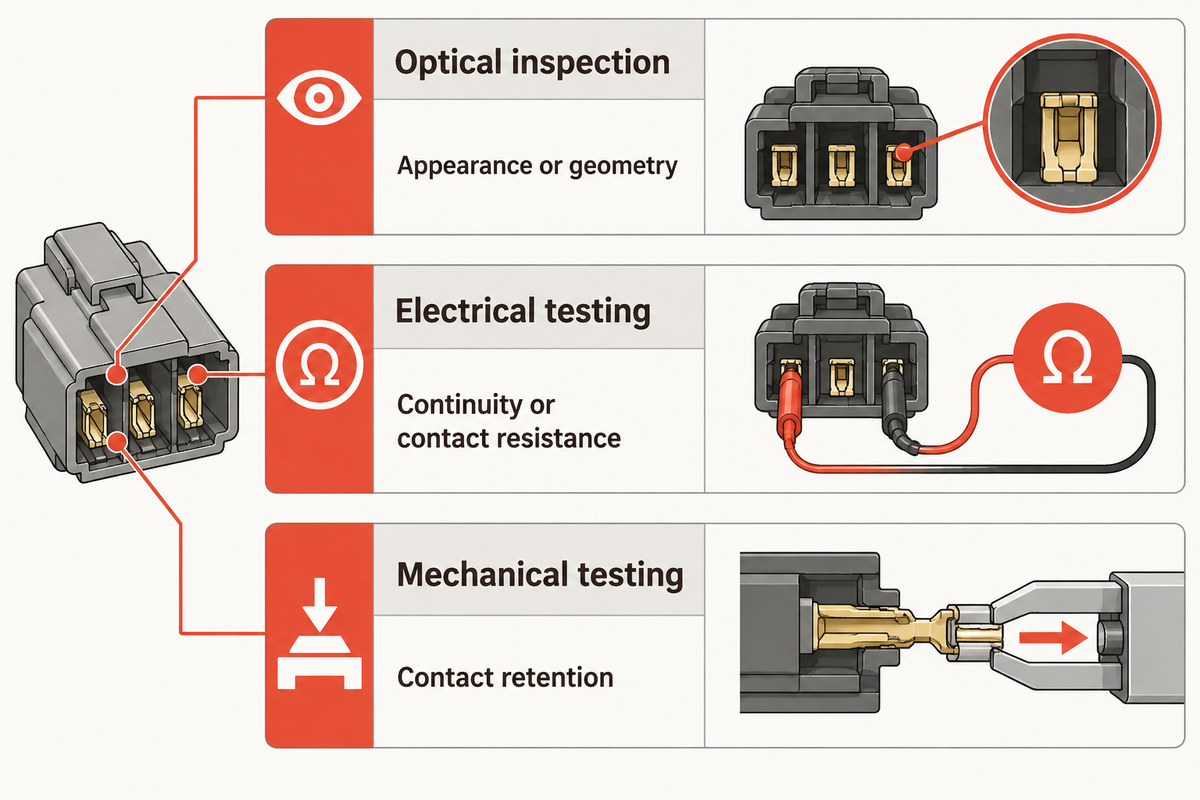
A inspeção óptica avalia a aparência ou a geometria. A inspeção elétrica de conectores costuma combinar essas evidências com medições funcionais. O teste elétrico avalia outras propriedades, como continuidade ou resistência de contato. O teste mecânico avalia propriedades diferentes, como a retenção dos contatos. Defina separadamente cada propriedade necessária, mesmo quando vários instrumentos usam o mesmo dispositivo de fixação automatizado e o mesmo identificador de peça.
O catálogo da BSI para a série IEC 60512 lista o exame visual e o exame dimensional como temas de ensaio distintos. Escolha a especificação e o método de ensaio aplicáveis antes de definir os limites de aprovação e reprovação. Uma imagem de uma crimpagem concluída não substitui a verificação elétrica ou mecânica associada a um processo de crimpagem de conectores.
Nota de engenharia: defina a grandeza medida
Para a posição dos pinos, especifique juntos o datum do desenho, a direção da medição, a tolerância dimensional e o critério de aceitação. Alegações de alta precisão exigem uma grandeza medida definida e evidências do desempenho da medição. O valor de resolução de uma câmera não é uma tolerância dimensional. Quando a incerteza de medição for relevante perto de um limite, documente seu efeito na aceitação em vez de tratar cada casa decimal exibida como exata.
A inspeção de conectores de fibra óptica exige um escopo próprio. A IEC 61300-3-35:2022 trata de resíduos, arranhões e defeitos nas interfaces de fibra. A norma afirma que a inspeção visual complementa as medições de atenuação, perda de retorno e parâmetros da face final. Portanto, um ferrolho cerâmico e uma fibra óptica precisam de critérios de inspeção diferentes dos aplicados a pinos de conectores elétricos. Para uma rota automatizada de montagem de fibra, consulte o guia de montagem de conectores de fibra óptica.
Valide peças boas rejeitadas e defeitos não detectados
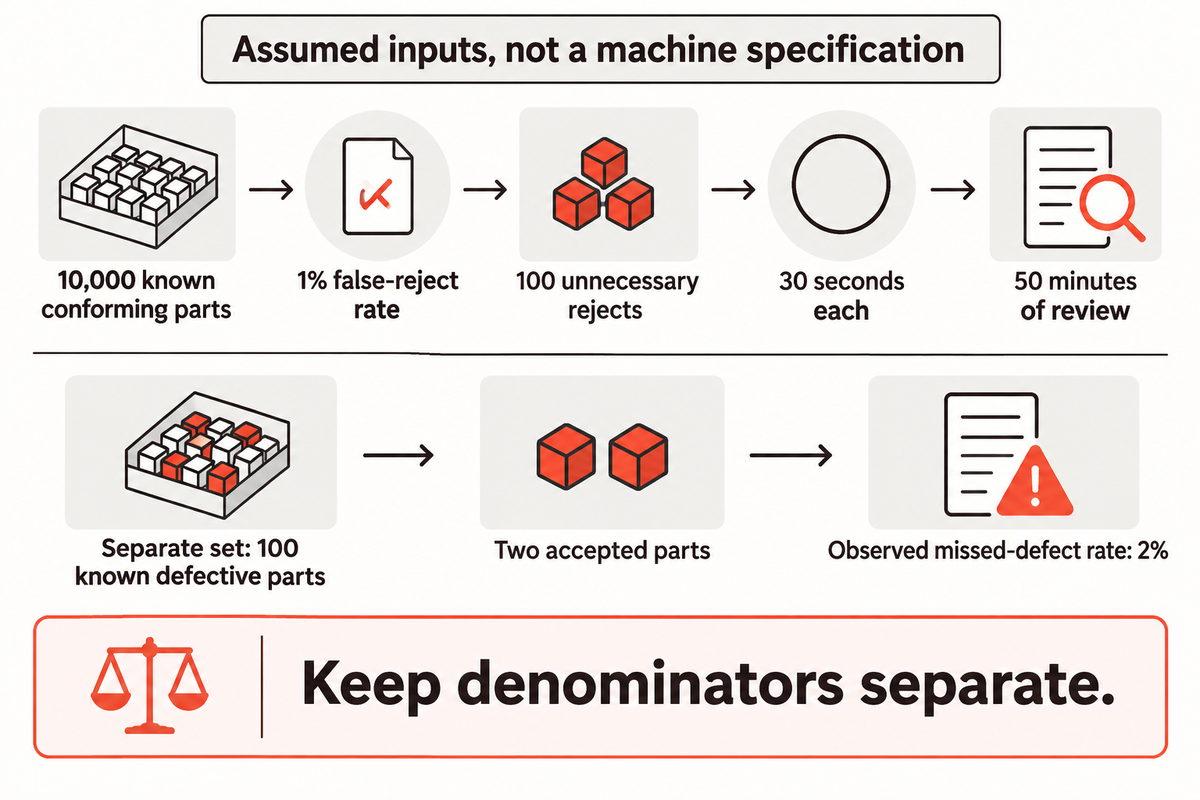
Valide com peças boas e defeituosas classificadas de forma independente e apresente os resultados separadamente. Uma peça boa rejeitada é uma peça boa que o sistema rejeita. Um defeito não detectado é uma peça defeituosa que o sistema aprova. As taxas respondem a perguntas diferentes. Com que frequência ocorre uma análise desnecessária? Qual é a taxa de defeitos que passam sem ser detectados?
Peça a um inspetor qualificado que determine as classificações de referência e resolva rótulos contestados. Congele a receita antes do teste final. Mantenha as peças físicas usadas para testar a receita separadas das peças usadas para treinar ou ajustar o modelo; imagens repetidas de um mesmo conector não são exemplos independentes de produção. O programa de avaliação de IA do NIST usa dados cegos e um ambiente isolado para reduzir a contaminação dos conjuntos de dados de treinamento e teste. Siga essa prática ao manusear amostras de conectores.
| Condição de teste | O que incluir | Registro separado |
|---|---|---|
| Peças boas conhecidas da produção | Variações normais de aparência permitidas | Peças boas rejeitadas / peças boas conhecidas |
| Peças defeituosas conhecidas | Cada classe de defeito necessária | Defeitos não detectados / peças defeituosas daquela classe |
| Dimensões próximas ao limite | Peças medidas por referência ao redor do limite | Decisão e medição de referência |
| Reposicionamento repetido | Descarregue e recarregue a mesma peça | Variação das medições e mudanças de classificação |
| Diferentes lotes de produção | Variações aceitáveis de acabamento e moldagem | Resultados por lote |
| Diferentes turnos ou dias | Condições operacionais representativas | Deriva e variações entre execuções |
| Troca de receita | Variantes de produto e incompatibilidade intencional | Erros de seleção e identificação |
| Aquisição ausente | Sem imagem ou medição incompleta | Resposta de retenção/rejeição |
| Teste do trajeto de rejeição | Peças reprovadas conhecidas ao longo do percurso | Destino confirmado |
| Reinicialização e recuperação | Ciclos interrompidos e peças em fila | Identidade e destinação após a recuperação |
As orientações de medição do NIST separam a repetibilidade de curto prazo da variabilidade entre dias e entre execuções. Durante a configuração, sistemas de medição demonstram a repetibilidade de curto prazo com leituras repetidas estáveis. Para avaliar a variabilidade de longo prazo, compare as leituras entre turnos de produção. Diferencie as variações aleatórias dentro de uma execução das mudanças consistentes entre execuções. Para decisões dimensionais, consulte o Guia ISO/IEC 98-4 para entender como a incerteza de medição e os limites de aceitação afetam o risco de aceitar itens não conformes ou rejeitar itens conformes. Os limites de aceitação podem ser definidos para equilibrar esses riscos.
Exemplo prático, dados hipotéticos, não especificação de máquina: inspecione 10.000 peças comprovadamente conformes com uma taxa de rejeição indevida de 1%. Isso gera 100 rejeições desnecessárias. Com 30 segundos de reinspeção por peça, a carga de análise é de 50 minutos. Em um conjunto de teste separado com 100 peças comprovadamente defeituosas, duas peças aprovadas geram uma taxa observada de defeitos não detectados de 2%. Os denominadores das amostras devem ser mantidos separados.
Informe a quantidade de amostras, as taxas observadas e os limites de confiança associados para um conjunto finito de amostras, além da composição dos defeitos e das condições operacionais. As orientações do NIST sobre a distribuição binomial explicam por que uma aproximação normal pode ser inadequada quando as amostras ou as quantidades de falhas são pequenas. Se nenhum defeito passar sem detecção, ainda não é possível ter certeza do desempenho na produção.
Conecte os resultados da inspeção ao controle da linha
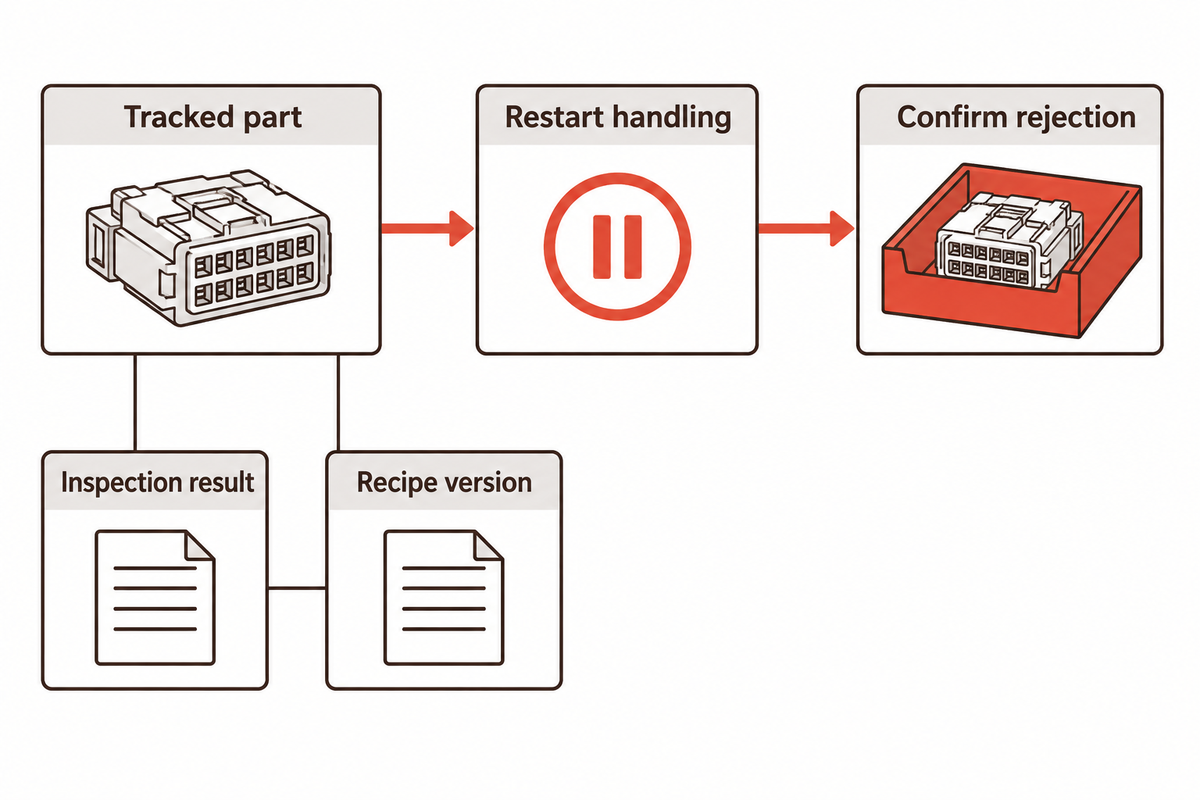
A integração à linha deve manter o resultado da inspeção vinculado ao conector físico correspondente até a confirmação do destino final. Defina as ações a tomar se faltar uma imagem, se um resultado chegar depois do esperado, se a identificação falhar ou se o recipiente de peças rejeitadas não estiver disponível. Trate essas condições como condições operacionais em um plano de controle.
- Associe cada resultado a uma peça rastreada ou a uma posição controlada no dispositivo de fixação.
- Troque sinais de acionamento, ocupado, concluído e resultado com temporização definida.
- Confirme a rejeição em vez de confiar apenas no comando de ejeção.
- Mantenha a versão da receita, as medições e imagens úteis de falhas vinculadas ao identificador.
- Especifique como reiniciar o processo com peças ainda entre a inspeção e a descarga.
Por exemplo, a inspeção após uma máquina de inserção de pinos detecta um contato ausente, e a esteira para antes de a peça chegar ao ponto de rejeição. Se a lógica de reinicialização avançar a fila de resultados incorretamente, o próximo conector bom poderá ser rejeitado enquanto o defeituoso seguirá adiante. Simule essa interrupção no teste de aceitação de ponta a ponta. Confirme também o destino da peça reprovada e das peças vizinhas. Esse teste verifica a conexão entre inspeção e manuseio das peças; conferir apenas as imagens armazenadas não detectaria o erro de encaminhamento.
Os operadores precisam de instruções claras para peças retidas e conectores danificados. Defina quem pode liberar uma peça analisada, quem autoriza o retrabalho e como a inspeção posterior será registrada. Os inspetores devem visualizar a imagem relevante e o motivo da falha, em vez de apenas um indicador vermelho sem explicação.
Defina o escopo do projeto antes de comparar custos
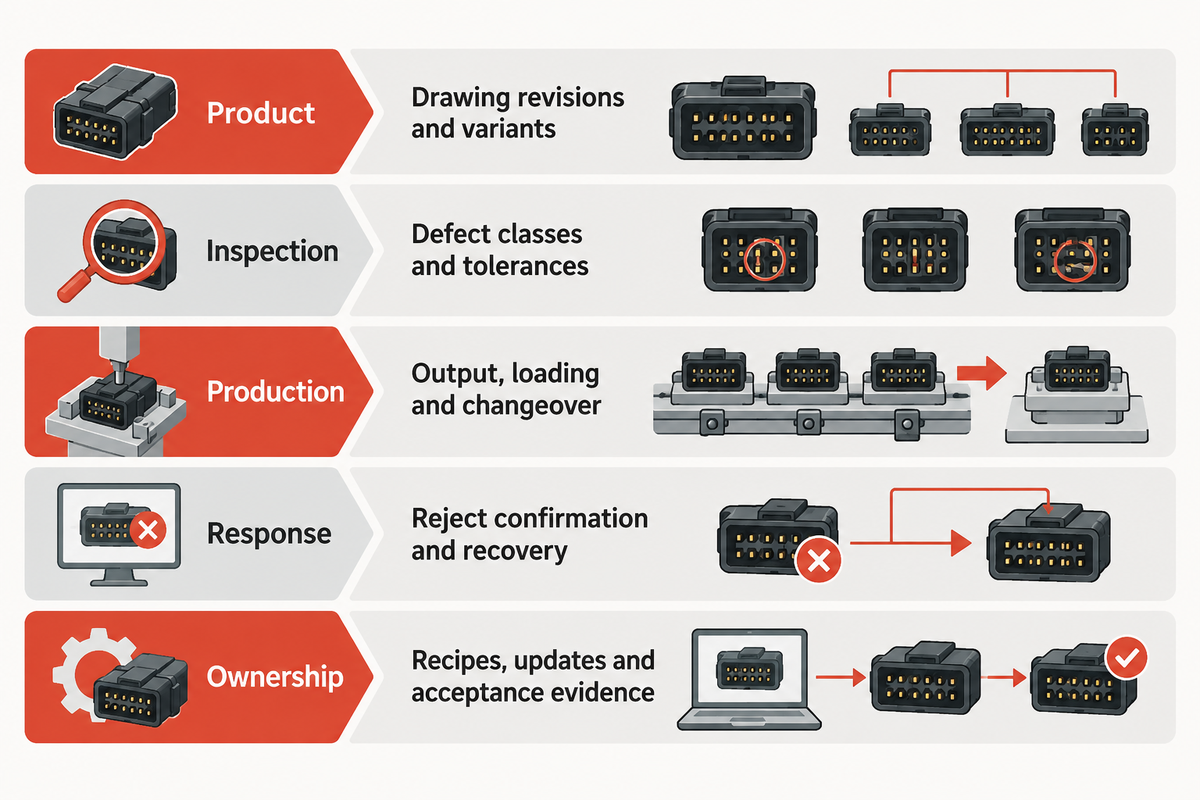
Compare os custos de diferentes propostas para o mesmo escopo de inspeção, mix de produtos, exigências de manuseio e testes de aceitação. O custo inclui dispositivos de fixação, iluminação, instrumentos, software, controles, trocas de produto e suporte. A mão de obra de análise também importa: uma estação que detecta defeitos, mas gera uma grande fila de peças rejeitadas indevidamente, pode transferir o trabalho para etapas posteriores em vez de eliminá-lo.
A VDI/VDE/VDMA 2632 Parte 2:2024-11 explica os requisitos e as especificações de sistemas de visão de máquina. O foco está em identificar, comunicar e adaptar-se aos fatores de influência nas etapas iniciais de um projeto com o parceiro do projeto. Comprador e vendedor devem elaborar a especificação em conjunto para permitir a comparação de propostas.
- Produto: revisões do desenho, variantes, geometria dos contatos e variações cosméticas aceitáveis.
- Inspeção: classes de defeitos, grandezas medidas, tolerâncias e métodos de classificação de referência.
- Produção: volume necessário, método de carregamento, frequência de troca e espaço disponível.
- Resposta: confirmação da rejeição, fluxo de análise, rastreabilidade e comportamento de recuperação.
- Responsabilidades: responsabilidade por receitas, atualizações de modelos, dispositivos de fixação, peças de reposição e evidências de aceitação.
Pergunte se os fornecedores podem detalhar o ciclo completo, incluindo carregamento, estabilização, aquisição, processamento, transferência e destinação. Algumas ações ocorrem em paralelo; outras consomem o mesmo tempo de estação. Filas de análise podem se tornar uma restrição à parte em produções de alto volume. A taxa de leitura de um sensor não corresponde à taxa de inspeção de conectores completos. Avalie velocidade e eficiência ao longo de um lote representativo e inclua interrupções e recuperação. Use a metodologia para explicar paradas e produtividade.
Para a área financeira, converta a carga documentada de peças boas rejeitadas em custos operacionais usando sua própria taxa de mão de obra. Inclua a mão de obra de análise ao estimar a economia gerada pela automação. Para a qualidade, mantenha os resultados por classe de defeito. Para compras, compare o mesmo escopo e suporte. A gestão de engenharia poderá então atribuir responsabilidades por mudanças que afetem a inspeção dos conectores. Depois de definir esses dados, considere as soluções de automação da inspeção de conectores da ZEUEE para equipamentos.
Entenda o que está mudando na inspeção de conectores
Trabalhos recentes sobre inspeção de conectores têm se concentrado em defeitos pequenos, layouts densos de pinos e reaproveitamento de trabalhos anteriores. Hardware de computação de alto desempenho e de data centers está entre as aplicações que impulsionam esse trabalho. Avalie esses avanços pelos resultados por classe de defeito, pelas condições de imagem e por testes de transferência.
O anúncio de março de 2026 da Instrumental descreve o agrupamento de dados de posições de pinos em um modelo compartilhado para conectores de alta densidade. Isso pode ajudar as equipes a controlar características repetidas por meio do aprendizado com outras posições. Também torna mais importante controlar as versões das receitas quando as equipes implantam modelos em diferentes locais de produção.
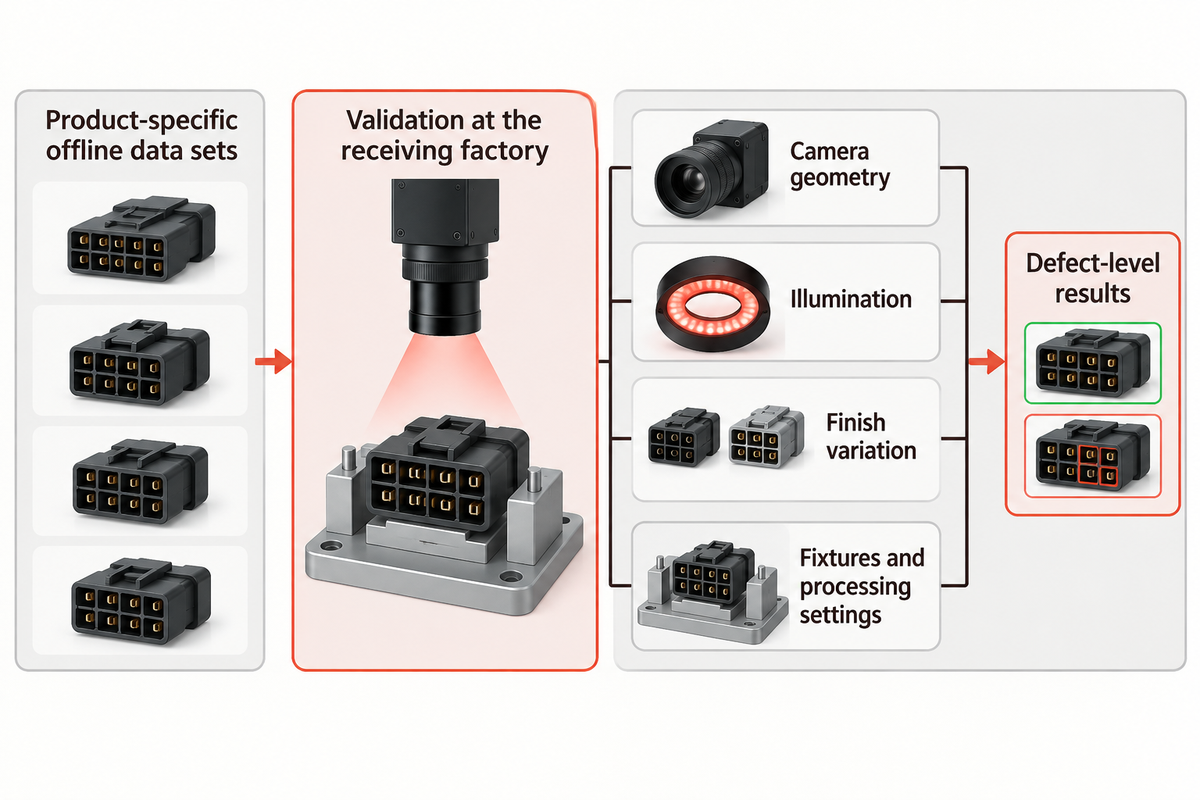
O estudo de 2026 sobre terminais de conectores YOLO-HCS aborda a detecção de defeitos pequenos usando conjuntos de dados com 177 e 633 imagens originais. O estudo reconhece a diferença entre contagens de imagens e instâncias de defeitos anotadas, além de tratar do desequilíbrio entre classes. A pesquisa avalia a detecção de defeitos pequenos em conjuntos de dados offline específicos para cada produto. Use o tratamento dado às contagens, às instâncias de defeitos e ao desequilíbrio entre classes para planejar testes e avaliar o rendimento da fábrica em condições de produção.
O mesmo modelo pode ser usado em diferentes fábricas?
Um modelo pode ser transferido, mas precisa ser validado na fábrica de destino com peças aprovadas e amostras de defeitos dessa fábrica. Compare a geometria das câmeras, a iluminação, as variações de acabamento, os dispositivos de fixação e as configurações de processamento. Congele uma versão para os testes de aceitação, registre as diferenças em relação ao local de desenvolvimento e mantenha um processo controlado para atualizações futuras.
Compare soluções de inspeção baseadas em IA usando os resultados para os defeitos mais relevantes ao produto, pois um modelo pode superar outro no resultado geral e ainda detectar um defeito raro com menos confiabilidade. Avalie o desempenho e a confiabilidade comparando os resultados por tipo de defeito nas condições operacionais relevantes. A detecção de anomalias e a segmentação também precisam de critérios de aceitação; destacar uma região incomum só é útil se a equipe de produção entender como isso deve afetar a decisão sobre a peça.
Perguntas frequentes
O que são sistemas de inspeção por visão?
Os sistemas de inspeção por visão usam câmeras, iluminação e software para avaliar características visíveis do produto. Em conectores, podem verificar a presença e o alinhamento dos terminais, as condições da superfície e as marcações. Uma instalação completa também precisa de apresentação controlada da peça e de uma resposta ao resultado, como rejeição ou revisão. As medições de altura exigem um arranjo de medição adequado, e não apenas uma imagem superior comum.
O que é uma inspeção em linha?
A inspeção em linha verifica a peça durante o fluxo de produção, sem enviá-la para uma sala de inspeção separada. Em conectores, a estação pode inspecionar a peça logo após a inserção dos terminais ou antes da embalagem. O resultado deve permanecer associado à peça correta, e a linha precisa confirmar que as peças rejeitadas chegam ao destino previsto.
A automação da inspeção de conectores é obrigatória?
Não necessariamente: a automação é uma escolha de processo orientada pelo desenho do produto, pelos requisitos do cliente, pelos riscos de defeitos e pelas necessidades de produção. A exigência de inspecionar uma característica não determina automaticamente o uso de uma câmera ou de uma estação automatizada. Escolha a automação quando for possível demonstrar que as verificações necessárias são feitas com confiabilidade na velocidade prevista e que há procedimentos documentados para falhas e resultados incertos.
Onde a automação da inspeção de conectores é utilizada?
Ela é usada na produção de conectores e eletrônicos quando as peças podem ser apresentadas de forma consistente e as características de aceitação podem ser observadas ou medidas. As aplicações incluem a verificação da presença dos terminais, do alinhamento, das condições da carcaça do conector e das marcações. Para inspecionar características ocultas, é necessário outro ângulo de visão ou um método de teste diferente.
Com que frequência um sistema de inspeção deve ser verificado?
Verifique o sistema após alterações nos dispositivos de fixação, na iluminação, no software ou nas receitas de produto e após a manutenção. Defina os intervalos de verificação de rotina com base no risco do processo, na estabilidade do equipamento e no plano de controle; depois, ajuste-os considerando desvios e falhas reais. Mantenha peças de referência conhecidas ou outro método de verificação sob controle. Uma verificação programada deve confirmar tanto a medição ou a decisão de classificação quanto a resposta física de rejeição; mesmo que a câmera identifique corretamente uma peça defeituosa, ela ainda pode seguir adiante se o encaminhamento falhar.
Uma câmera consegue inspecionar pinos ocultos dentro de um conector?
Sim, se houver um caminho óptico utilizável até o pino avaliado. As paredes do conector e os pinos próximos podem obstruir esse caminho. Outras vistas, espelhos ou outro método de detecção podem ajudar, mas um sensor tridimensional não revela automaticamente todas as superfícies ou todos os contatos ocultos.
Quais amostras um fornecedor deve receber antes de enviar uma cotação?
Forneça peças representativas da produção, o desenho atual, as inspeções necessárias e defeitos conhecidos com classificações acordadas. Inclua variações aceitáveis, como a aparência do revestimento, marcas de moldagem e diferentes versões de conectores. Informe também a velocidade de produção prevista, as restrições de manuseio e a resposta de rejeição necessária. Amostras próximas aos limites são úteis: pode ser fácil identificar um pino ausente, enquanto um pequeno erro de posição é mais difícil de detectar. Antes de avaliar um sistema proposto, combinem como as amostras serão identificadas.
Prepare o escopo da inspeção dos seus conectores
Leve os desenhos dos conectores, as variantes de produto, exemplos de defeitos e a velocidade de produção necessária para a conversa sobre o equipamento. Essas informações ajudam a definir o escopo da inspeção e os testes de aceitação. Saiba mais sobre ZEUEE ou envie os detalhes do projeto para discutir os próximos passos adequados.
Converse sobre os requisitos da sua inspeçãoReferências e fontes
- Vision Systems Design: aplicação de inspeção da altura dos pinos de conectores G2.
- BSI: catálogo de ensaios e medições da IEC 60512.
- IEC: inspeção da face final de fibras ópticas, 61300-3-35:2022.
- NIST: Avaliação de tecnologias de IA; variabilidade de medição; limites exatos de confiança binomial.
- ISO: Guia 98-4, incerteza de medição na avaliação da conformidade.
- VDI/VDE/VDMA: 2632 Parte 2:2024-11, especificações para sistemas de visão de máquina.
- Lin et al.: detecção de defeitos em terminais de conectores com YOLO-HCS, 2026.
Os exemplos hipotéticos são cenários explicativos, não medições de produção da ZEUEE. Sistemas de terceiros e pesquisas são atribuídos às respectivas organizações.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora