Entre em contato com a Zeyu lntelligent Industrial Company
Máquina de montagem de conectores de fibra óptica: escopo e produção

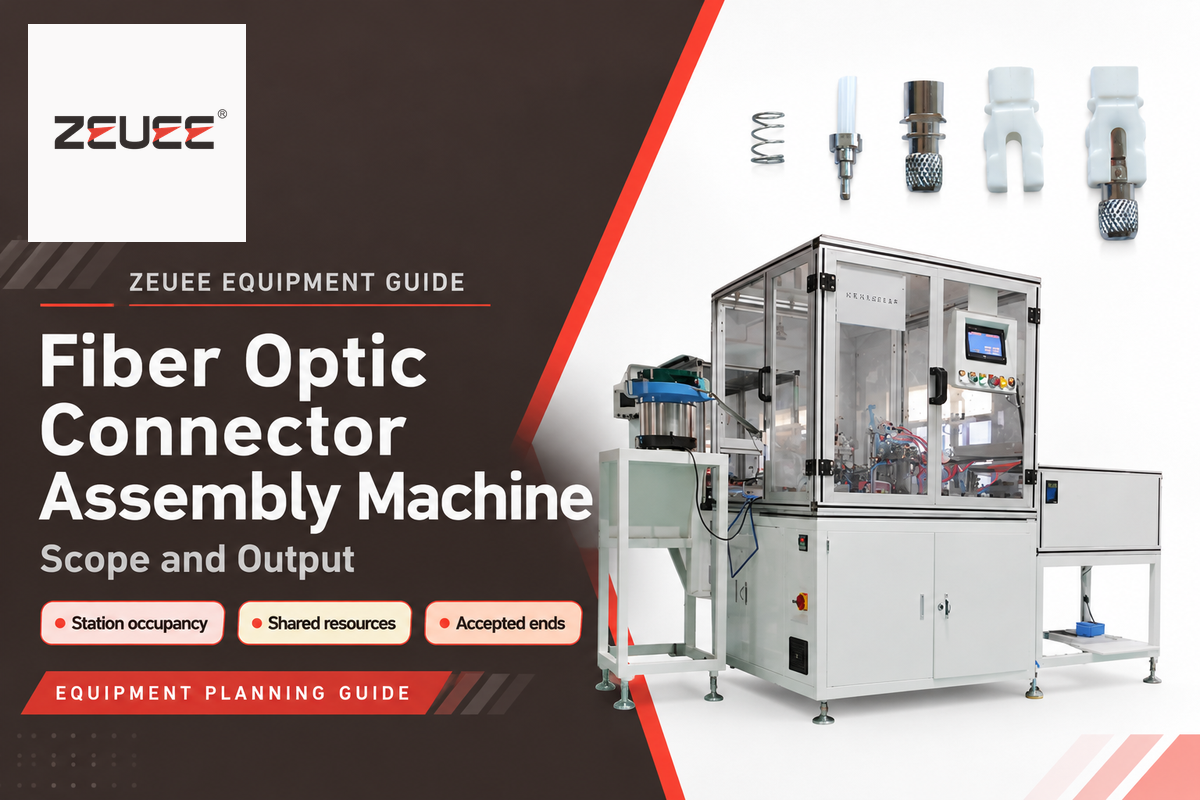
Uma máquina de montagem de conectores de fibra óptica executa funções como automatizar a montagem de componentes de conectores, terminar uma fibra óptica dentro de uma férula ou coordenar várias estações de produção. Este guia aborda o escopo do equipamento e a produção aprovada: como a ocupação das estações, os recursos compartilhados e a combinação de produtos alteram a capacidade útil. Esclarecer esses limites primeiro evita confundir uma operação mecânica rápida com a produção de um conjunto completo de cabo de fibra óptica testado.
Atualizado em outubro de 2026 · Por Cherry
Visão geral do processo
- Produto: componentes de conectores, extremidades terminadas ou cordões prontos.
- Processo: colagem e polimento, emenda mecânica ou emenda por fusão.
- Qualidade: condição da superfície, geometria e desempenho óptico.
- Unidade de capacidade: extremidades de conectores aprovadas por período de produção definido.
Uma máquina de montagem de conectores de fibra óptica executa uma etapa definida da produção de conectores. O processo de terminação determina quais estações são necessárias. A produção útil contabiliza as extremidades que passam nos testes de produção acordados.
Pontos principais
- Uma imagem nítida da face da extremidade e uma conexão óptica de baixa perda são resultados de medições diferentes.
- Conectores pré-polidos podem usar fixação mecânica ou por fusão.
- A ocupação do lote pode ser mais importante do que o maior tempo de espera individual.
- São necessárias quatro extremidades de conector aprovadas para um cordão duplex com conectores separados nas duas pontas.
O que faz uma máquina de montagem de conectores de fibra óptica?
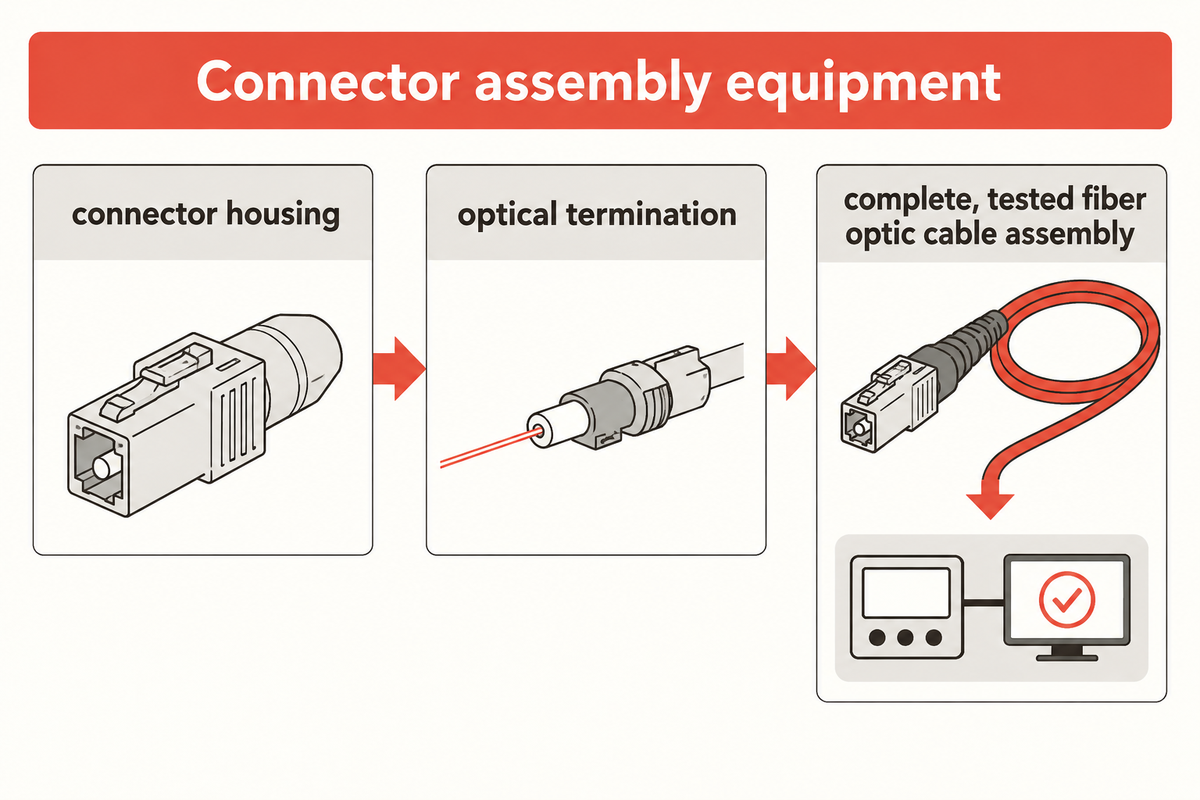
O equipamento de montagem de conectores alimenta, posiciona e une componentes especificados em uma sequência controlada. O escopo fornecido pode se limitar à carcaça do conector, incluir a terminação óptica ou abranger uma linha coordenada. A descrição da produção deve identificar o produto concluído e as operações que ainda são realizadas em outras partes da fábrica.
Como funciona uma máquina de montagem de conectores de fibra óptica?
A máquina usa dispositivos de fixação para posicionar as peças, atuadores para executar a operação de união e controles para verificar a sequência. Uma estação mecânica pode montar uma mola e uma carcaça em torno de uma férula. A terminação óptica inclui a preparação e a fixação da fibra; em um processo com adesivo, também são necessários cura e polimento antes das verificações finais.
Essa diferença altera o planejamento da produção. Um alimentador automático pode montar carcaças de conectores rapidamente enquanto a máquina de polimento a jusante aguarda um lote adequado. A interface óptica ainda precisa de controle próprio do processo. A referência da Fiber Optic Association sobre terminação de conectores diferencia a terminação com adesivo, as interfaces preparadas em fábrica e a fixação por emenda.
Qual é o papel das máquinas de emenda por fusão e dos conectores pré-polidos?
As máquinas de emenda por fusão unem fibras de vidro. Já os conectores pré-polidos têm uma interface de acoplamento pronta. A fibra recebida pode ser fixada a essa interface por emenda mecânica ou por fusão a um pigtail curto. Portanto, “pré-polido” descreve a interface, não o método de fixação.
Na instalação FTTH, um conector montado em campo é fixado no local da instalação. Alguns modelos de conector rápido usam um segmento interno de fibra e gel de índice de refração correspondente. Mesmo um conector de montagem rápida exige preparação e manuseio compatíveis da fibra. A explicação da FOA sobre conectores de emenda descreve os modelos mecânicos e por fusão.
Considere uma equipe de manutenção substituindo duas extremidades LC em um cabo instalado. A equipe precisa de um conjunto de ferramentas de terminação compatível com o processo de reparo escolhido, acesso ao cabo danificado e um meio de avaliar o reparo. Uma fábrica que atende pedidos recorrentes enfrenta outro desafio: controlar a preparação, a identificação dos materiais, o fluxo dos lotes e os testes durante todo um turno. Um kit de campo compacto pode resolver o reparo. Para ampliar a produção, é preciso definir um processo que mantenha o trabalho fluindo entre as estações. Tratar as duas atividades como a mesma tarefa de “montagem de conectores” oculta o equipamento e a mão de obra necessários.
Regra de escopo: Um reparo de duas extremidades e um pedido de produção contínua compartilham uma interface óptica, mas têm limites de equipamento diferentes. Identifique os materiais de entrada e saída antes de comparar os tempos de ciclo; o ciclo de montagem da carcaça termina antes mesmo de começar o processo de terminação óptica.
Adapte o processo de montagem à família de conectores
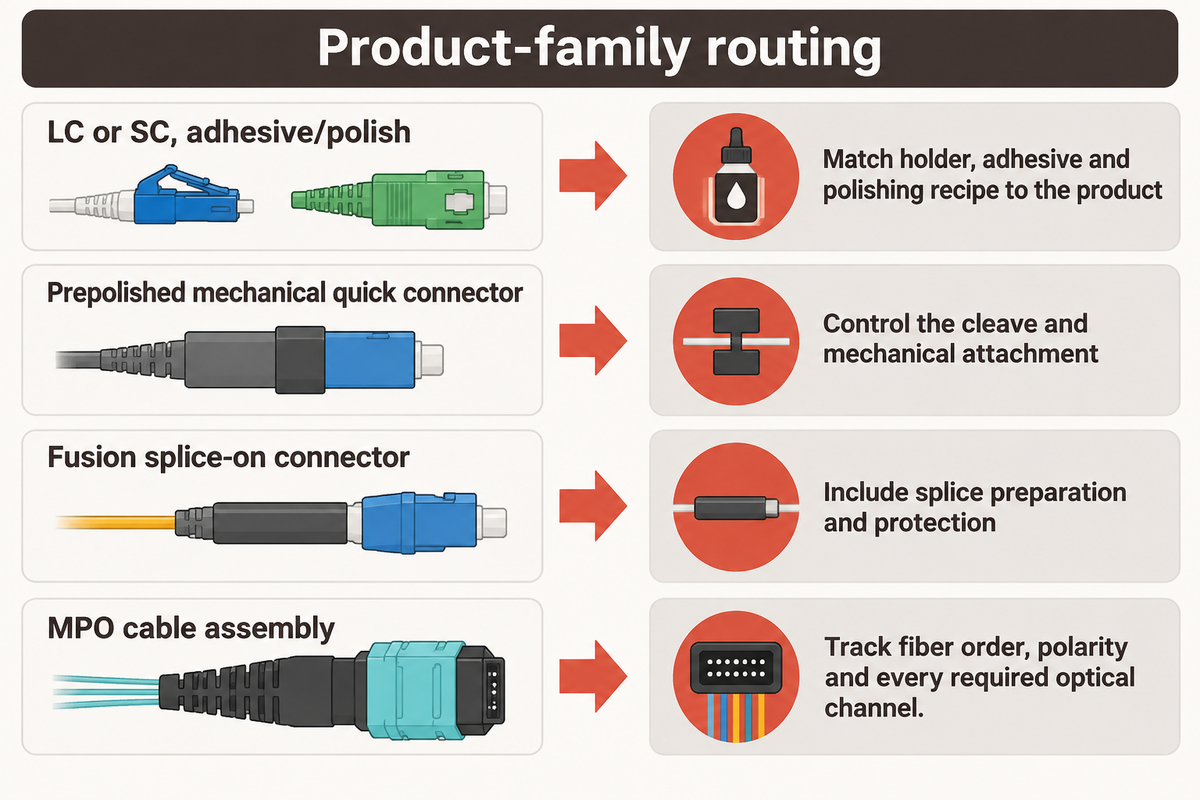
Os conectores de cada família diferem nos projetos de suporte, manuseio da fibra e medição. LC e SC usam férulas cilíndricas individuais, enquanto MPO organiza várias fibras em uma matriz retangular. Por isso, a mudança de família pode alterar a carga de trabalho de preparação e teste, além da peça fixada no dispositivo da máquina.
O Identificador de conectores da FOA informa diâmetro de férula de 1,25 mm para LC e 2,5 mm para SC. Essas dimensões explicam uma diferença no ferramental, mas não constituem uma especificação completa de compatibilidade. A geometria da carcaça, a construção do cabo e a interface polida necessária também devem constar da receita.
| Produto | Característica do processo | Implicação para o planejamento |
|---|---|---|
| LC ou SC, com adesivo e polimento | Fibra colada dentro de uma férula individual | Combine o suporte, o adesivo e a receita de polimento com o produto |
| Conector mecânico rápido pré-polido | A fibra recebida se une a um segmento de fibra acabado em fábrica | Controle a clivagem e a fixação mecânica |
| Conector de emenda por fusão | Fibra recebida unida a um pigtail terminado em fábrica | Inclua a preparação e a proteção da emenda |
| Montagem de cabo MPO | Várias fibras terminam em uma única matriz | Rastreie a ordem das fibras, a polaridade e todos os canais ópticos necessários |
Os tipos de fibra monomodo e multimodo também afetam a configuração do teste óptico. Uma interface APC monomodo tem um ângulo de acabamento; uma interface PC usa uma superfície de contato com outro formato de face da extremidade. O suporte deve posicionar corretamente a interface. Uma carcaça externa compatível não garante que o suporte e a receita sejam adequados à peça.
As instruções de montagem do fabricante do conector continuam sendo as instruções operacionais para aquele conector. A discussão sobre ferramental no artigo da Cabling Installation & Maintenance sobre polimento explica por que kits e consumíveis podem variar até mesmo dentro de um estilo de conector. Os procedimentos de campo de 2005 não devem ser copiados como receita atual de fábrica.
Regra de contagem: Um cordão simplex com um conector em cada ponta tem duas extremidades físicas de conector. Um cordão duplex com conectores LC separados tem quatro. Um tronco MPO pode ter duas extremidades físicas e muitos canais ópticos. Ao atribuir o tempo de teste e planejar uma mudança de família, mantenha essas contagens separadas.
Registre a ocupação das estações antes de dimensionar a máquina
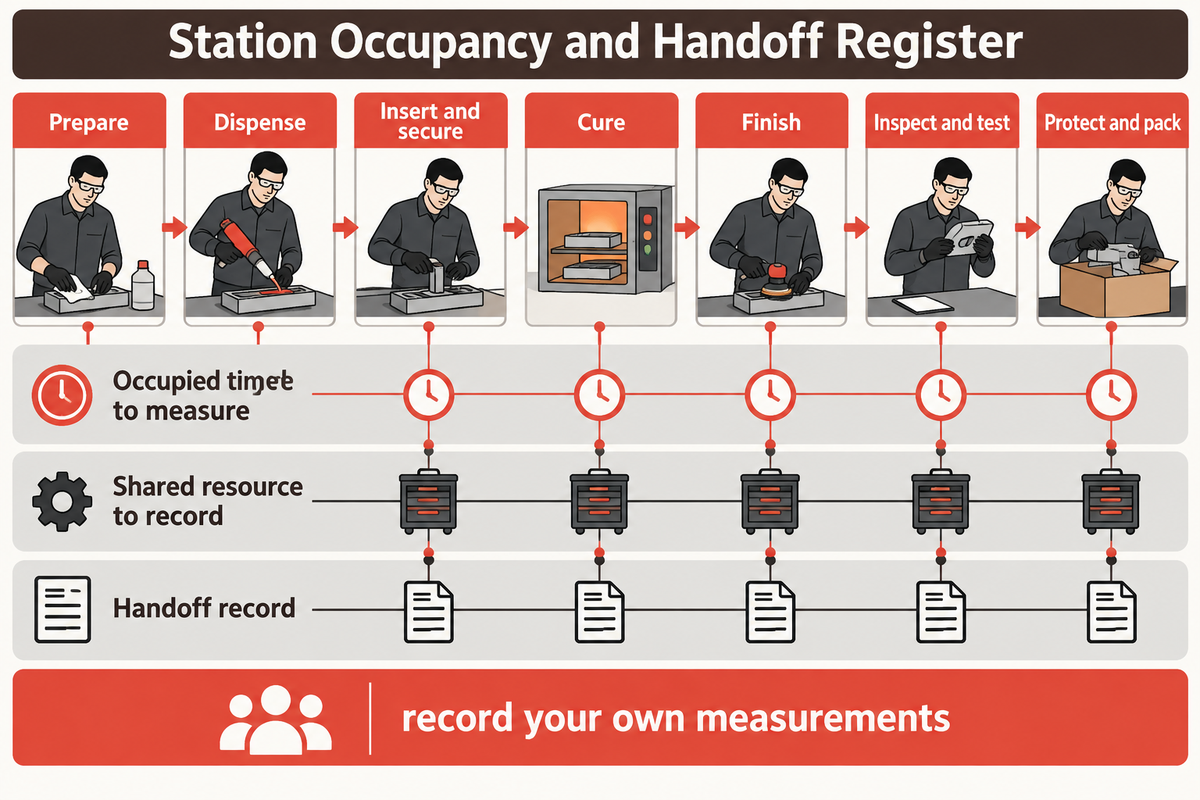
Um processo de montagem com epóxi e polimento fixa a fibra preparada em uma férula, cura o adesivo e acaba a face de acoplamento antes de verificar o resultado. A automação pode abranger operações selecionadas ou conectar várias estações. O trabalho é dividido em sete etapas de planejamento, e os conectores e as instruções do adesivo definem a receita detalhada.
Registro de ocupação e transferência entre estações
| Operação | Tempo de ocupação a medir | Recurso compartilhado a registrar | Registro da transferência |
|---|---|---|---|
| Preparação | Tempo de preparação e carregamento por extremidade | Presença do operador e ferramentas de preparação | Comprimento preparado, identificação do produto e horário em que ficou pronto |
| Dosagem | Ciclo completo de dosagem e recarga | Dosador e operador compartilhados com outras tarefas | Lote do adesivo, limite de vida útil após preparo e horário de chegada |
| Inserção e fixação | Tempo de montagem e carregamento por extremidade | Dispositivo de fixação para inserção e presença do operador | Identificação da peça e horário de conclusão |
| Cura | Ciclo completo de ocupação do lote | Posições de cura utilizáveis e circulação das bandejas | Identificação do lote, horário de carregamento e horário de liberação |
| Acabamento | Todas as passagens de polimento, o carregamento e o retorno do dispositivo de fixação | Polidora, dispositivos de fixação e presença do operador | Identificação da receita, liberação do dispositivo e horário em que ficou pronto |
| Inspeção e teste | Todos os canais e sentidos necessários, além das repetições | Câmera, interferômetro, equipamento de teste e operador compartilhado | Resultados originais, motivo da repetição do trabalho e identificação da extremidade aprovada |
| Proteção e embalagem | Tempo de proteção, identificação e embalagem por cordão | Operador de embalagem e materiais disponíveis | Identificação do cordão completo e horário de liberação |
Este registro editorial de planejamento solicita dados medidos; não é uma especificação de máquina. Use o tempo de ocupação e a demanda por recursos compartilhados para testar o cálculo de capacidade. Para conhecer a sequência de adesivagem, acabamento e inspeção, consulte nosso guia do processo de montagem de conectores, estação por estação.
A preparação remove um revestimento polimérico ou buffer específico. Ela não remove a casca de vidro. Esse detalhe importa porque uma fibra óptica danificada pode resistir ao manuseio e falhar mais adiante no processo. A vida útil do adesivo após o preparo e as condições de cura devem seguir as instruções do material utilizado, em vez de uma temperatura universal copiada de outra montagem.
A clivagem também tem dois significados. Uma clivadora de precisão prepara uma face para emenda ou para uma interface mecânica pré-polida. Remover o excesso de fibra de um conector com adesivo curado é uma etapa anterior ao polimento e constitui outra tarefa. Jim Hayes explica essa diferença no artigo de 2003 da Electrical Contractor sobre clivagem; os preços e as estimativas históricas de rendimento daquele texto não são premissas de produção aqui.
A estabilidade do dispositivo de fixação é importante durante o polimento, pois o suporte posiciona a férula contra a superfície de acabamento. A seleção do filme, o apoio e o carregamento atuam em conjunto. Mais passagens podem remover mais material sem produzir a geometria necessária. Manter a receita vinculada ao desenho do conector permite rastrear uma alteração no processo quando o resultado final muda.
Regra do processo: Uma fábrica pode agrupar operações, mas os registros ainda precisam vincular a fibra preparada, o lote do adesivo e a receita de polimento à extremidade testada. Agrupar estações altera o manuseio; não elimina o trabalho físico nem as verificações de qualidade. Registre o tempo de ocupação, os recursos compartilhados e a identificação na transferência antes de comparar as taxas das estações.
Por que a inspeção da face da extremidade, as medições geométricas e os testes de perda são diferentes
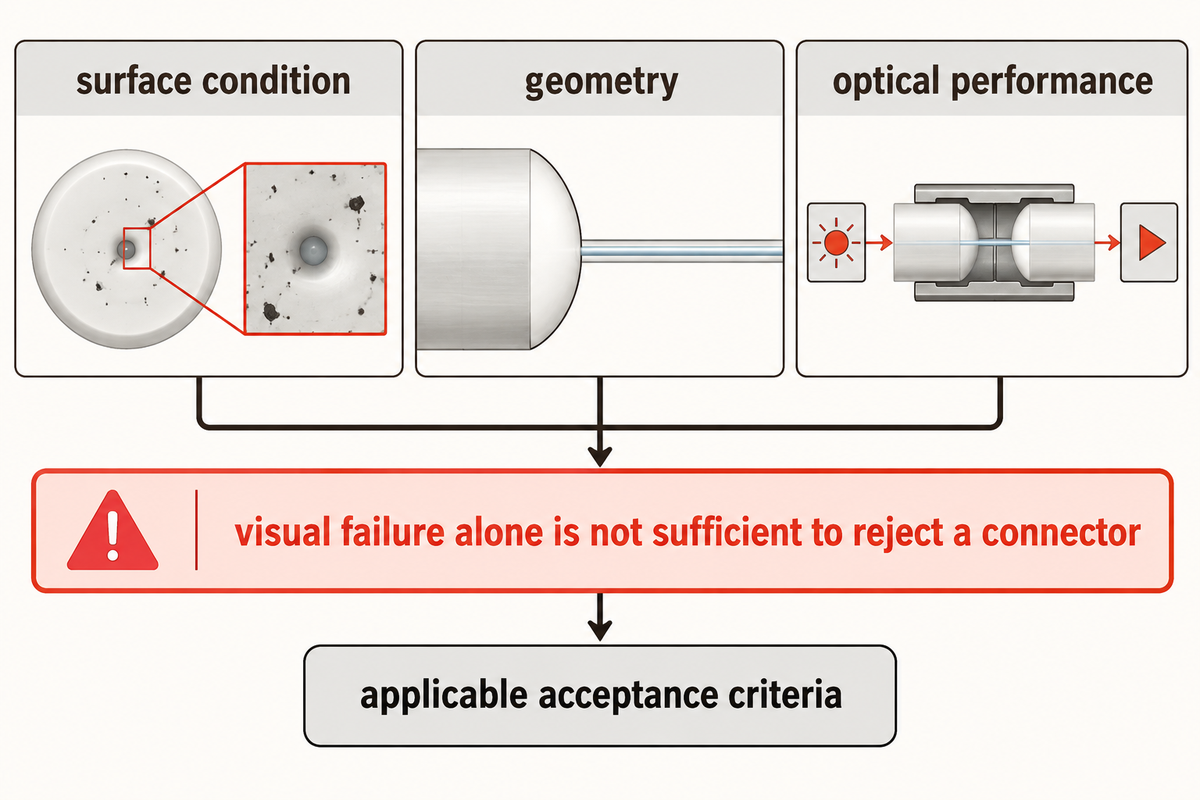
A inspeção da face da extremidade avalia a condição de uma superfície, enquanto a medição geométrica avalia o formato do contorno de uma interface. O teste óptico avalia a potência transmitida ou refletida em condições definidas. Uma decisão confiável de produção combina as verificações aplicáveis. Uma fotografia da superfície não fornece as mesmas informações que uma medição de desempenho óptico.
“A inspeção visual é complementar e não substitui a medição de parâmetros de desempenho, como atenuação e perda de retorno”
Uma “constatação visual” é usada para reter a peça para limpeza e reinspeção. A decisão final é determinada pelo desempenho óptico e pelos critérios de aceitação aplicáveis. O mesmo resumo público da IEC afirma que uma falha visual, por si só, não é suficiente para reprovar um conector. Uma “retenção de processo” na fábrica e a “reprovação do produto final” são decisões diferentes.
Para férulas esféricas PC/APC, a IEC 61300-3-47 descreve a medição interferométrica da geometria da face da extremidade. A geometria de fibras múltiplas em formato retangular tem um método próprio. Uma imagem de inspeção comum não substitui diretamente a medição da curvatura, da posição da fibra nem de outros atributos geométricos exigidos.
Os resultados ópticos também precisam de uma definição de acoplamento. A IEC 61300-3-4 trata dos métodos de medição da atenuação; a IEC 61300-3-34 trata da distribuição estatística e da atenuação média de conectores acoplados aleatoriamente. A aprovação em relação a um conector de referência definido responde a uma pergunta diferente da avaliação do desempenho em acoplamentos aleatórios. Registre o método junto com o resultado.
Considere um engenheiro da qualidade que observa um aumento nas falhas visuais após uma troca de dispositivo de fixação. A limpeza e a reinspeção permitem distinguir a contaminação solta das marcas persistentes. No entanto, algumas marcas permanecem. As medições geométricas mostram então se a superfície de acoplamento saiu do formato especificado para o produto. As verificações ópticas podem avaliar a conexão segundo a configuração de referência acordada. Se os resultados das verificações ópticas não forem compatíveis com os das medições geométricas, alterar o limite da câmera para resolver a discrepância não corrigirá a causa raiz do problema. O engenheiro pode comparar o lote afetado com a produção anterior, inspecionar o dispositivo de fixação e preservar as leituras originais. Como cada verificação avalia um aspecto diferente do problema, a investigação deve responder à falha observada, em vez de intervir na estação que primeiro indicou um problema.
Os testes iniciais de produção também diferem da qualificação ambiental. A IEC 61753-1 relaciona categorias de desempenho a testes, níveis de severidade e ambientes de serviço. A aprovação em produção não comprova o desempenho ambiental a longo prazo. Os detalhes de uma aceitação testemunhada são abordados em nossas verificações de aceitação de linhas de conectores ópticos, sem repetir aqui um segundo manual de aceitação.
Regra de medição: Quatro extremidades LC aprovadas só se tornam produção útil de cordões duplex quando suas identificações e a base dos testes permanecem vinculadas. Registre a configuração óptica e todas as verificações junto com a contagem de extremidades. Uma imagem, um resultado geométrico e um valor de perda descrevem aspectos diferentes do produto.
Conte as extremidades de conectores aprovadas antes de informar a produção
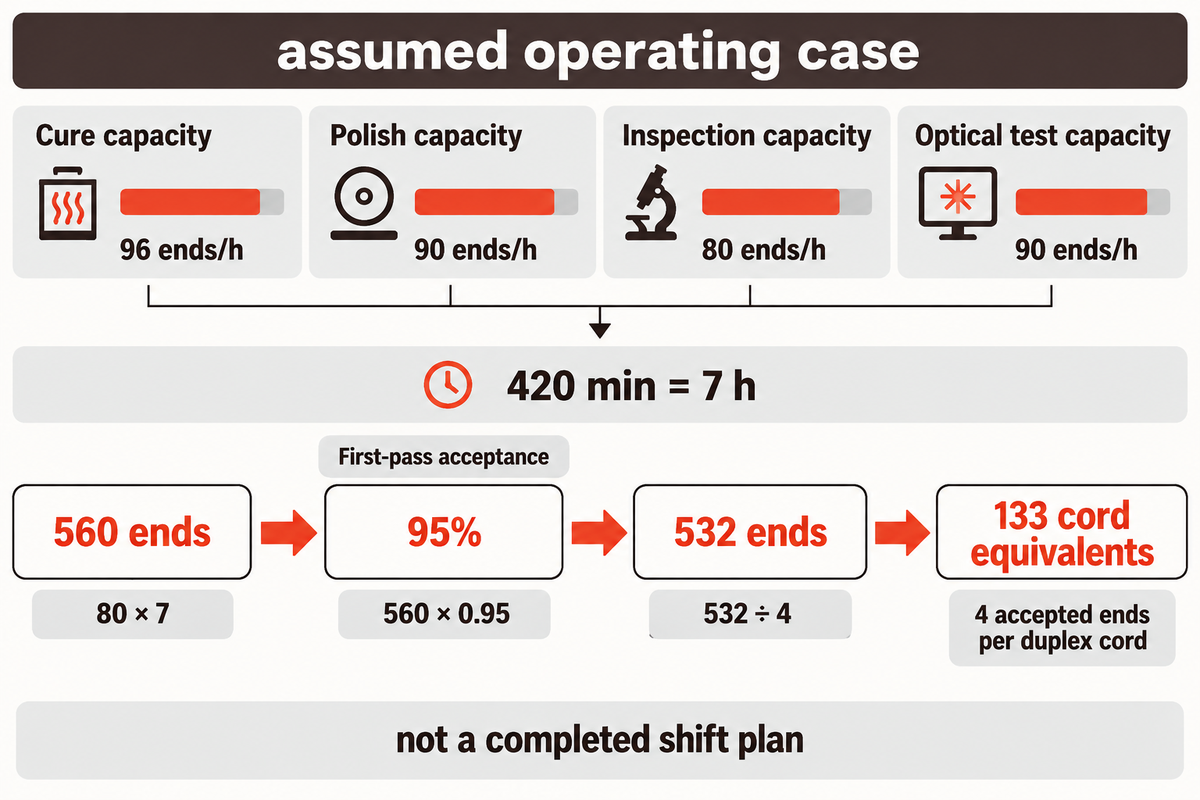
A capacidade de extremidades aprovadas se baseia em uma unidade de um produto e uma unidade de tempo. Em seguida, considere os recursos limitantes e a aprovação na primeira passagem. Extremidades de conectores, cordões completos e canais ópticos exigem contagens diferentes. Também há uma diferença entre o teto de capacidade em regime permanente e a quantidade real que pode ser concluída e liberada em um turno finito.
Planilha de capacidade de extremidades aprovadas
A planilha de capacidade de extremidades aprovadas converte a carga das estações em extremidades aprovadas na primeira passagem e considera os requisitos de correspondência e liberação dos cordões concluídos.
Exemplo: Considere um turno de 480 minutos com 60 minutos de paradas programadas, restando 420 minutos, ou 7 horas. Um lote de cura comporta 24 extremidades e tem um tempo total de ocupação de 15 minutos por ciclo. O polimento processa 18 extremidades em 12 minutos. A inspeção leva 45 segundos por extremidade; o pacote de testes ópticos necessário leva 40 segundos por extremidade. Todas as taxas incluem o carregamento e as repetições necessárias para cada operação, mas excluem as paradas programadas.
| Item da planilha | Cálculo | Resultado | Como usar |
|---|---|---|---|
| Período programado | Turno informado | 480 min | Use o mesmo período para todos os recursos |
| Paradas programadas | Tempo previsto | 60 min | Subtraia uma vez |
| Tempo líquido de produção | 480 − 60 | 420 minutos = 7 horas | Base para o teto de capacidade |
| Capacidade de cura | 24 ÷ 15 × 60 | 96 extremidades/h | Use o tempo de ocupação do lote e as posições utilizáveis |
| Capacidade de polimento | 18 ÷ 12 × 60 | 90 extremidades/h | Conte todo o processo de polimento |
| Capacidade de inspeção | 3,600 ÷ 45 | 80 extremidades/h | Menor taxa de estação considerada |
| Capacidade de teste óptico | 3,600 ÷ 40 | 90 extremidades/h | Inclua todos os canais e sentidos necessários |
| Teto de partidas em regime permanente | 80 × 7 | 560 extremidades | Verifique os limites de recursos compartilhados e de programação |
| Aprovação na primeira passagem | Rendimento combinado de produção e testes informado | 95% | Aplique uma vez à mesma coorte de entrada |
| Teto de aprovação na primeira passagem | 560 × 0.95 | 532 extremidades | Conte as aprovações antes de qualquer recuperação por retrabalho |
| Equivalentes de cordões duplex | 532 ÷ 4 | 133 equivalentes de cordão | Associe as extremidades aos cordões reais antes de informar as unidades concluídas |
O ciclo de cura de 15 minutos é mais longo do que uma inspeção de 45 segundos, mas sua capacidade de processamento em lote paralelo é maior. O modelo de processamento em lotes paralelos de Alfieri e colegas diferencia a duração do lote de sua capacidade finita. As premissas de programação do modelo são um bom motivo para examinar os tempos de carregamento e conclusão, em vez de comparar apenas os tempos de espera.
Quando as estações começam vazias, é preciso esperar algum tempo até que a primeira extremidade chegue à inspeção. Um último lote parcialmente preenchido pode terminar depois do turno. Um operador compartilhado, a falta de dispositivos de fixação e o retrabalho podem reduzir ainda mais o resultado. O cálculo de 532 extremidades representa um teto hipotético de recursos para aprovação na primeira passagem em regime permanente, não um plano de turno concluído.
133 equivalentes de cordão não significam necessariamente 133 cordões completos, montados e correspondentes. Algumas extremidades aprovadas podem ser de comprimentos diferentes de cabo ou pertencer a lotes diferentes. Uma extremidade reprovada pode impedir o uso das outras extremidades do mesmo cordão. Por isso, o rendimento na primeira passagem, o rendimento final após o retrabalho e a liberação de cordões completos devem constar de registros de produção separados.
Regra de capacidade: A 80 extremidades/h durante 7 horas líquidas, o teto hipotético dos recursos é de 560 partidas e 532 extremidades aprovadas na primeira passagem a 95%. Um plano de pedido concluído deve incluir o tempo dos lotes, a mão de obra compartilhada e a correspondência de 4 extremidades aprovadas por cordão duplex. As deduções de disponibilidade e rendimento devem ser aplicadas uma única vez.
Quais operações devem ser automatizadas primeiro?
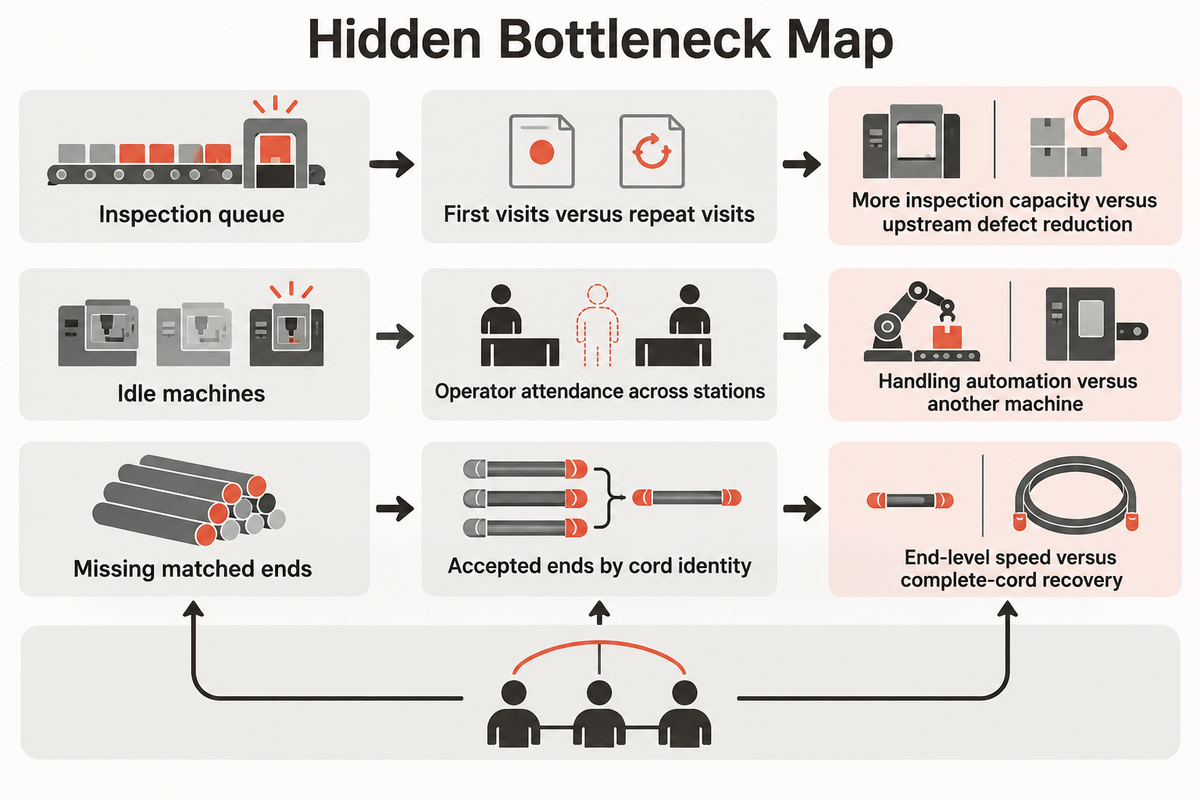
Automatize a operação com a restrição ou o defeito recorrente mais significativo que limita a produção útil para a combinação de produtos prevista. Compare o tempo de ocupação da máquina com o trabalho do operador e a demanda por novos testes antes de selecionar o equipamento. Melhorar uma estação com capacidade excedente pode não alterar a contagem de cordões completos e ainda gerar custos e trabalho de integração desnecessários.
A pesquisa do NIST sobre sistemas de produção com vários tipos de trabalho analisa o fluxo de produção e os gargalos em função da combinação de produtos. O estudo aborda a montagem automotiva e, por isso, oferece um princípio de planejamento, não um parâmetro de referência para conectores de fibra. Uma combinação de produtos ópticos diferentes precisa de um modelo de carga medido próprio.
Na planilha projetada, o tempo de cura, por si só, não aumenta o teto de 80 extremidades/h determinado pela inspeção. Portanto, um gerente de produção pode avaliar primeiro a automação da inspeção. A equipe da qualidade pode descobrir que falhas na dosagem provocam as reprovações repetidas. Assim, a área financeira recebe duas propostas diferentes: aumentar a capacidade de inspeção ou reduzir o trabalho adicional que chega à inspeção. A próxima medição útil é a proporção entre inspeções iniciais e repetidas, seguida do tempo do operador em cada processo. Essa comparação pode favorecer uma operação anterior, mesmo que a inspeção tenha hoje a menor taxa nominal. A decisão de compra deve considerar o gargalo oculto, e não apenas o ciclo de máquina visivelmente mais longo.
Mapa de gargalos ocultos
O mapa de gargalos ocultos distingue a estação onde se forma uma fila do recurso ou retrabalho que a provoca.
| Restrição observada | Próxima medição | Decisão alterada |
|---|---|---|
| Fila de cura | Posições utilizáveis e tempo de ocupação do lote | Mais posições ou um cronograma de carregamento diferente |
| Fila de polimento | Ocupação do processo completo e circulação dos dispositivos de fixação | Capacidade adicional de polimento ou disponibilidade de dispositivos de fixação |
| Fila de inspeção | Inspeções iniciais em comparação com as repetidas | Mais capacidade de inspeção ou redução de defeitos a montante |
| Fila de testes | Canais, sentidos e reconexões por produto | Manuseio nos testes ou premissa inadequada sobre a unidade de contagem |
| Máquinas ociosas | Presença do operador em várias estações | Automação do manuseio ou outra máquina |
| Perdas nas trocas | Mudanças de receita conforme a sequência real dos pedidos | Agrupamento de lotes ou equipamento dedicado |
| Extremidades sem correspondência | Extremidades aprovadas por identificação do cordão | Velocidade por extremidade ou recuperação de cordões completos |
| Congestionamento por retrabalho | Carga de repetição classificada por motivo | Correção da causa raiz ou capacidade adicional de novos testes |
| Acúmulo de pedidos na embalagem | Produto concluído aguardando proteção e identificação | Manuseio no fim da linha ou aceleração das operações a montante |
A definição do processo deve preceder a comparação entre fornecedores. Quando a restrição e a família de produtos estiverem claras, selecionar um fabricante de linha de conectores ópticos passa a ser uma decisão de fornecimento separada, com escopo definido.
Principal conclusão
No caso hipotético de inspeção a 80 extremidades/h, acelerar a cura não aumenta a produção em regime permanente enquanto a carga ou a capacidade de inspeção não mudar. Meça o retrabalho e a mão de obra compartilhada antes de escolher a próxima operação a automatizar.
Relacione os defeitos recorrentes aos processos que os causam
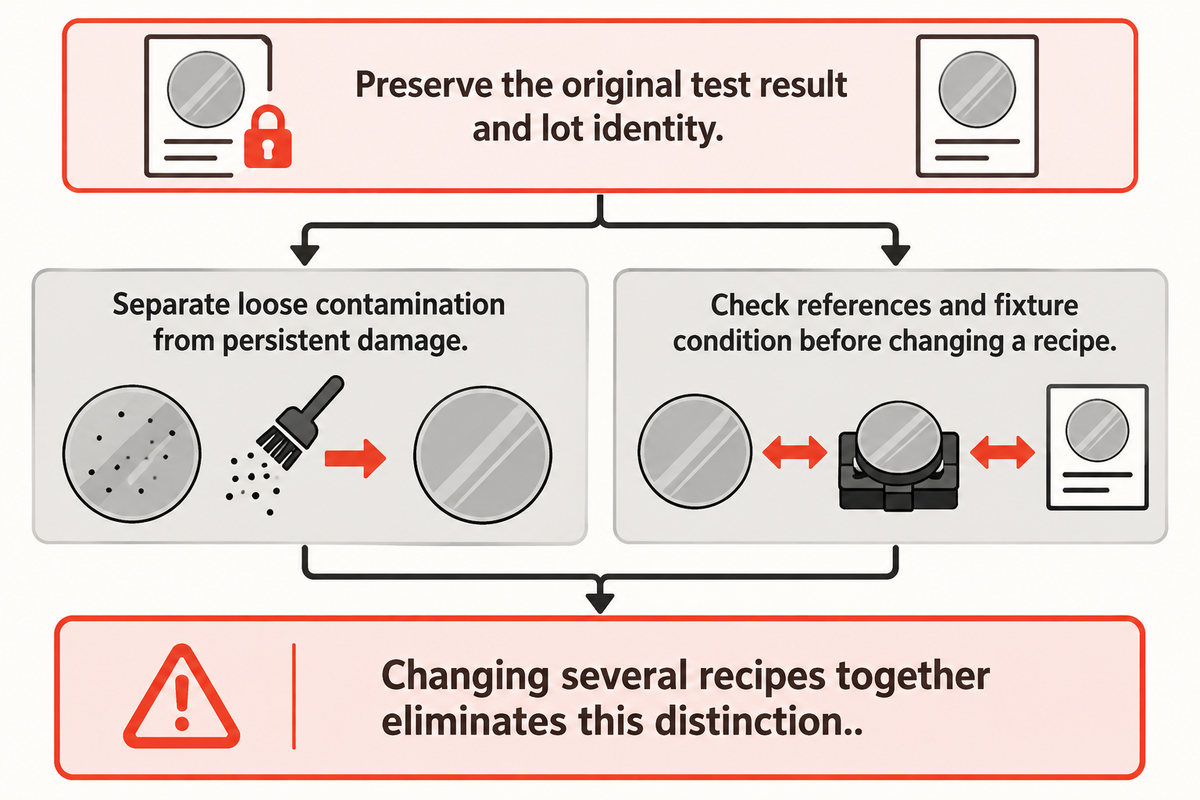
A triagem de defeitos começa separando a condição da peça da configuração de medição e acompanha as etapas de preparação, colagem, acabamento e manuseio. Alterar várias receitas ao mesmo tempo elimina essa distinção. Preserve o resultado original e compare com uma referência conhecida antes de ajustar uma operação que possa afetar o restante do lote.
Por que minha máquina de montagem de conectores de fibra óptica não funciona?
Uma falha óptica pode ter várias causas, incluindo a alimentação, o assentamento e as condições do material, além da configuração de teste e polimento. O primeiro passo é verificar a estação e o defeito observado na parada. Em caso de falhas ópticas, inspecione e limpe as interfaces de acoplamento e, em seguida, compare a configuração de medição antes de alterar o adesivo ou os parâmetros de polimento.
Um estudo do NIST sobre desvios no medidor de potência causados por conectores demonstrou que as propriedades de reflexão do conector e do detector podem afetar as leituras. O experimento de 2006 explica um mecanismo a considerar; a variação medida não é uma tolerância para equipamentos de produção atuais.
O polimento excessivo merece uma verificação à parte. O artigo técnico de Mike A. Reed sobre conectores polidos em excesso explica como o vidro pode ficar rebaixado em relação à férula cerâmica. Isso justifica investigar a remoção de material, em vez de presumir que polir mais sempre melhora a face terminal. Para qualquer retrabalho, use a receita qualificada para o produto.
Faça
- Preserve o resultado original do teste e a identificação do lote.
- Diferencie a contaminação solta de danos persistentes.
- Verifique as referências e as condições do dispositivo de fixação antes de alterar uma receita.
Não faça
- Continue polindo uma face terminal com falha sem verificar a geometria.
- Contabilize um novo teste como uma nova terminação fabricada.
- Combine várias alterações de processo em uma única investigação.
Os operadores precisam reconhecer danos na fibra, manter o manuseio limpo e saber quando interromper o processo. Uma câmera pode classificar uma imagem, mas a resposta ainda precisa de um procedimento definido para limpeza, reinspeção ou investigação do processo. Bons registros permitem que a equipe de qualidade diferencie um problema no lote de material de um dispositivo de fixação desgastado.
Regra para falhas: Um cordão duplex tem 4 extremidades físicas que podem ser investigadas separadamente. Mantenha cada extremidade com falha vinculada ao cordão e ao resultado original; substituir o registro por um teste repetido aprovado oculta as perdas na primeira passagem e impede a equipe de identificar a operação que gerou o trabalho extra.
Perspectivas do setor: mantenha os métodos de geometria atualizados
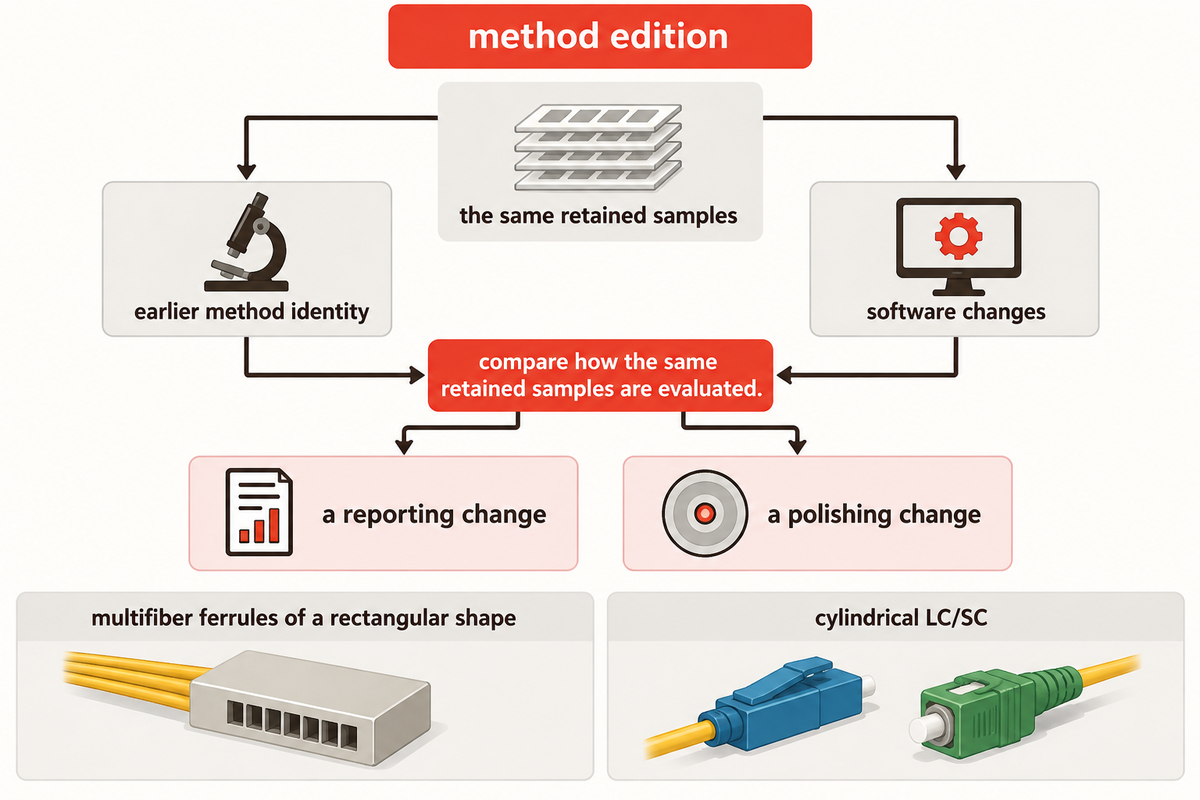
Em 2026, a identificação do método se torna uma questão prática de integração. Uma fábrica que aumenta a contagem de fibras ou muda o software de medição precisa de relatórios que identifiquem a família do conector, a receita e a edição do método. Atualizar esses documentos permite que os clientes distingam uma mudança na definição do método de uma mudança no produto fabricado.
O catálogo da IEC data a IEC 61300-3-30:2026 de 27 de julho de 2026. A lista de alterações publicada acrescenta regiões de interesse compatíveis com MT-16 e MT-32, além de tabelas de parâmetros dos limites geométricos para férulas de 16, 24 e 32 fibras. O método trata de férulas multifibras de formato retangular. As medições de LC/SC cilíndricos seguem o método apropriado para férulas cilíndricas.
Para a equipe de produção, a principal ação é relacionar a receita de medição ao desenho do produto e ao modelo de relatório. Mantendo a identificação do método anterior, compare como as mesmas amostras retidas são avaliadas após uma mudança de software; assim, a equipe de qualidade pode distinguir uma alteração no relatório de uma alteração no polimento. A equipe de compras pode incluir no escopo da integração o método exigido e a família de produtos compatível, sem tratar a publicação de um novo método como qualificação automática da linha.
Esse trabalho de integração inclui o fluxo de utilidades e materiais. Mantenha os requisitos reais de energia e ar em cada estação, a disposição das sobras de fibra e o trajeto do polimento até a inspeção limpa e a embalagem protegida. Identifique os lotes de adesivo e as fibras preparadas. Uma interface acabada e limpa perde sua vantagem se o material desprotegido passar por uma área de preparação suja.
Esse fluxo descreve a integração do layout e do controle. Uma estação compacta que exige carregamento manual frequente pode demandar mais acompanhamento do operador do que uma configuração maior para processamento em lote. O melhor layout para processar um pedido recorrente de uma única família pode ser diferente do layout para processar pedidos com itens LC e MPO. O mix de pedidos que se pretende processar determina a configuração das estações.
Regra de integração: a mudança de uma férula retangular de 16 fibras para uma de 32 fibras altera o arranjo e a quantidade de canais gerenciados. Mantenha a identificação do método de geometria, os registros dos canais e o fluxo de materiais junto com a receita. Uma atualização de software e uma mudança de produto devem ser distinguíveis no histórico de produção.
Perguntas frequentes
Uma máquina de montagem de conectores é igual a uma máquina de emenda por fusão?
Uma máquina de montagem de conectores e uma máquina de emenda por fusão realizam trabalhos diferentes, embora um fluxo de produção com emenda no conector possa usar as duas.
Uma máquina de emenda une fibras de vidro preparadas. A conectorização dá ao cabo uma interface de acoplamento removível, com a carcaça, a retenção e a proteção necessárias. A fábrica pode polir essa interface após a colagem com adesivo ou conectar a fibra recebida a um rabicho acabado de fábrica. Os limites do processo determinam quais equipamentos fazem parte do fluxo e quais verificações ficam para as etapas seguintes.
Uma única linha pode processar conectores LC, SC e MPO?
Uma linha pode atender a várias famílias quando o ferramental, o manuseio e os sistemas de medição dão suporte a cada fluxo de produto definido.
LC e SC têm diâmetros de férula diferentes, enquanto o MPO reúne uma matriz de fibras em uma férula retangular. Os suportes, por si só, não atendem a todas as mudanças. A preparação, o polimento, a medição da geometria e o manuseio dos canais ópticos também precisam da configuração correta. Receitas de produto separadas e uma sequência de troca medida tornam visível a carga de trabalho da linha compartilhada antes do agendamento dos pedidos de produção.
Uma fábrica precisa usar epóxi em todos os conectores?
Não. Os processos com adesivo e polimento, conexão mecânica pré-polida e emenda por fusão no conector fixam as fibras de maneiras diferentes.
A construção escolhida para o conector define o fluxo do processo. Um produto pré-polido tem uma interface óptica acabada de fábrica, portanto a conexão da fibra recebida não repete essa operação de polimento. A conexão mecânica e a conexão por fusão exigem, cada uma, preparação e proteção próprias. Para um conector com adesivo, o adesivo especificado e o ciclo de cura continuam fazendo parte do processo; não são etapas opcionais.
A inspeção visual substitui o teste de perda de inserção?
Não. A inspeção visual descreve as condições da superfície; o teste de perda de inserção mede a transmissão óptica segundo uma configuração de teste especificada.
A limpeza e a reinspeção tratam da contaminação. Para ocorrências persistentes, são necessárias as verificações de geometria e ópticas aplicáveis, e a decisão final deve seguir os requisitos especificados de desempenho e aceitação.
Extremidades de conectores equivalem a cordões de conexão acabados?
Não. A contagem de extremidades de conectores corresponde ao trabalho de terminação; a de cordões de conexão acabados corresponde a conjuntos completos que atendem aos requisitos de liberação.
Um cordão de conexão simplex tem 2 extremidades conectadas. Um cordão de conexão duplex com conectores separados nas duas pontas tem 4. Um cabo tronco MPO ainda pode ter 2 extremidades físicas, embora cada uma contenha vários canais de fibra. Divida a capacidade de extremidades aprovadas pela quantidade correspondente de extremidades somente para obter o equivalente em cordões. A produção acabada real também exige associar essas extremidades aprovadas ao mesmo cordão, concluir todas as verificações exigidas de cada canal e manter a identificação correta do produto. As aprovações após retrabalho devem permanecer distinguíveis das aprovações na primeira passagem, para que produção e finanças usem a mesma definição de saída.
As máquinas de montagem de conectores de fibra óptica ainda são usadas?
Sim. A fabricação de conectores utiliza operações dedicadas e estações automatizadas, enquanto a terminação em campo também utiliza ferramentas portáteis.
Uma ferramenta projetada para realizar a terminação em campo de fibras individuais de maneira simples e rápida atende a uma carga de trabalho diferente da de uma linha de fábrica. A aplicação determina os limites dos equipamentos.
Que informações devem ser incluídas na primeira conversa sobre o processo?
Comece pelo desenho do conector, o fluxo de terminação, o mix de produtos, a definição de saída aprovada e o período de produção desejado.
Inclua a construção do cabo, o tipo de polimento, a quantidade de fibras, a configuração do teste óptico e os registros de produção exigidos. Descreva a fila atual e diferencie as primeiras passagens do retrabalho. A medição da carga de trabalho do operador ajuda a separar o tempo de máquina do tempo de acompanhamento. Se o objetivo forem cordões acabados, informe a quantidade de extremidades e como a associação e a liberação são registradas. Essas informações dão uma base concreta à discussão de engenharia: a operação a automatizar, os produtos que ela deve processar e a produção que o processo ao redor precisa manter. Também fornecem às finanças uma unidade consistente para avaliar a capacidade útil.
Leve um processo definido para a próxima conversa
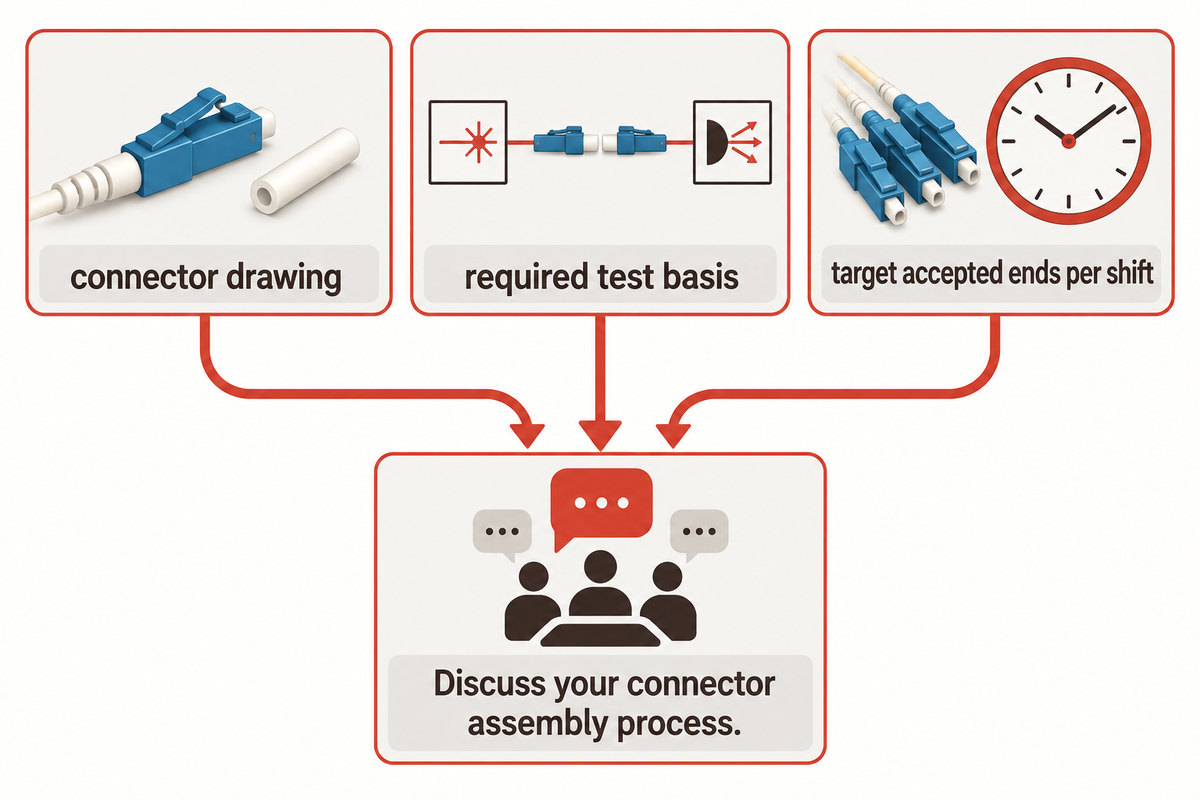
Use um mapa de processo para definir o trabalho e, em seguida, preencha o registro de capacidade com dados medidos do mix de pedidos previsto. Para um projeto de equipamentos, analise a solução de máquina de montagem de conectores de fibra óptica e leve para a reunião o desenho do conector, a base de teste exigida e a meta de extremidades aprovadas por turno.
Converse sobre seu processo de montagem de conectores
Publicado pela equipe de engenharia e fabricação da ZEUEE. Este guia combina referências técnicas públicas com um exemplo de capacidade identificado como tal; não inclui estudos de caso de fábricas clientes. As instruções do produto e as normas de aceitação acordadas regem a produção.
Referências e fontes
- Fiber Optic Association: referência sobre terminação de conectores
- Fiber Optic Association: conectores com emenda mecânica e por fusão
- Fiber Optic Association: identificador de conectores
- Cabling Installation & Maintenance: polimento para alcançar a perfeição, 2005
- Fiber Optic Association: dicas para terminação com adesivo e polimento
- Electrical Contractor: Jim Hayes sobre clivagem, 2003
- International Electrotechnical Commission: IEC 61300-3-35:2022, inspeção visual
- International Electrotechnical Commission: IEC 61300-3-47, geometria esférica
- International Electrotechnical Commission: IEC 61300-3-4, atenuação
- International Electrotechnical Commission: IEC 61300-3-34, atenuação com acoplamento aleatório
- International Electrotechnical Commission: IEC 61753-1, categorias de desempenho
- Alfieri et al.: modelo de programação de lotes paralelos, preprint de 2020
- National Institute of Standards and Technology: mix de produtos e gargalos, 2018
- National Institute of Standards and Technology: desvios no medidor causados por conectores, 2006
- Cabling Installation & Maintenance: Mike A. Reed sobre polimento excessivo, 1995
- International Electrotechnical Commission: IEC 61300-3-30:2026, geometria retangular
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados
Em alta agora