Póngase en contacto con Zeyu lntelligent Industrial Company

Automatización de la inspección de conectores: guía práctica para una inspección confiable

La automatización de la inspección de conectores utiliza la manipulación controlada de piezas, sensores y software para revisar las características de los conectores y dirigir las piezas según los resultados. Las cámaras verifican las condiciones visibles; los sensores dimensionales comprueban la geometría de las piezas; y otros instrumentos eléctricos verifican la conectividad. Un buen sistema relaciona cada requisito de aceptación con una medición y demuestra que cada pieza recibe la disposición correcta.
Una pieza puede parecer buena y aun así ser defectuosa. En otro caso, una pieza puede parecer defectuosa y estar en buenas condiciones. Cada situación requiere un tipo de corrección diferente. Una prueba funcional puede identificar una pieza defectuosa, mientras que una pieza en buenas condiciones puede evaluarse mediante imágenes estables y una validación representativa. Comprar una cámara de alta resolución no resuelve ninguna de estas situaciones.
Guía rápida
Use imágenes para detectar defectos visibles, mediciones calibradas para verificar la geometría y pruebas funcionales para comprobar las propiedades eléctricas. Demuestre la repetibilidad, pruebe por separado piezas en buen estado y piezas defectuosas y, después, verifique la ruta física de rechazo.
- Trate la apariencia visible, la geometría medida y el funcionamiento comprobado como propiedades de aceptación distintas.
- Ponga a prueba el sistema tanto con variaciones aceptables como con defectos.
- Calcule los rechazos falsos y los defectos no detectados con denominadores distintos.
- Incluya en el alcance del proyecto la manipulación, la recuperación y el trabajo de revisión.
Cómo funciona la automatización de la inspección de conectores
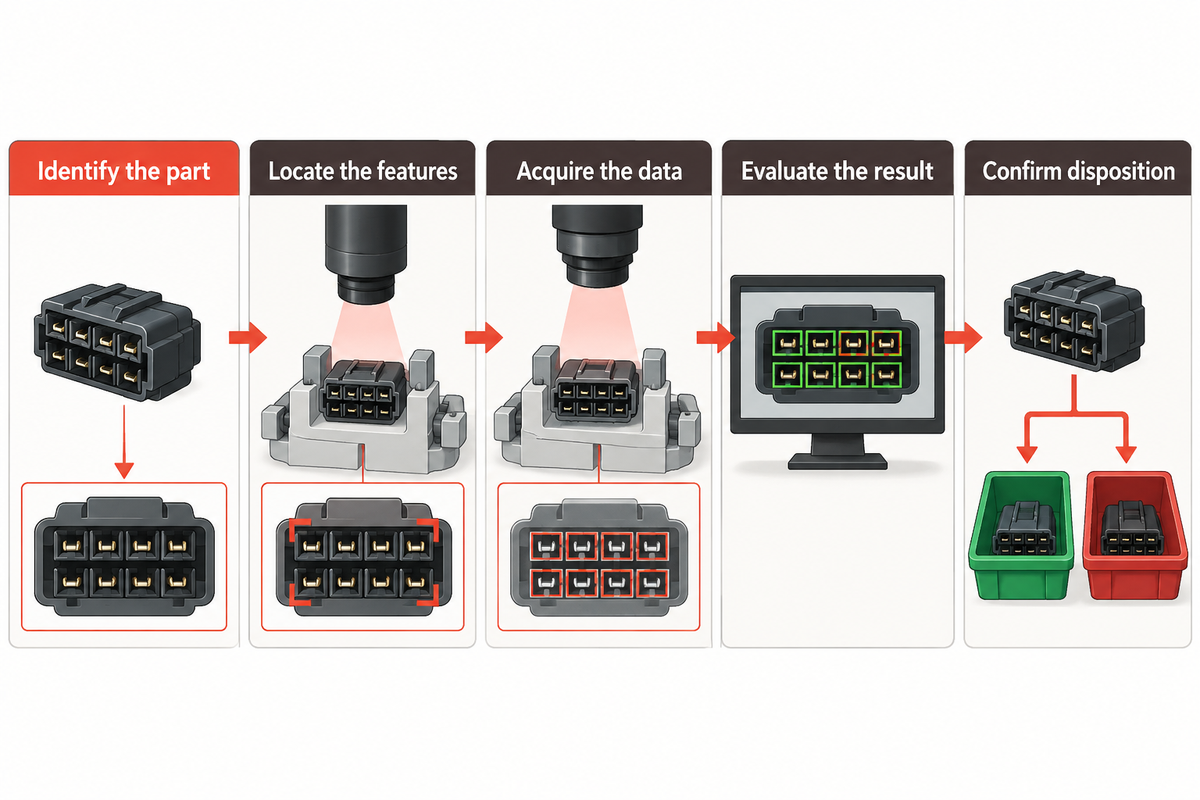
Una estación de inspección automatizada presenta el conector de manera uniforme, recopila los datos necesarios, los evalúa según una receta de producto y envía el resultado al control de línea. El proceso de inspección también contempla cómo responder ante una situación anormal: rechazo, contención o revisión. La inspección óptica automatizada, o AOI, determina el resultado visual dentro de ese proceso. La inspección manual también puede servir para una revisión definida.
¿Cómo funciona la automatización de la inspección de conectores?
La estación identifica el producto y confirma su orientación. Captura imágenes o mediciones y las compara con los criterios de aceptación definidos. También garantiza que los resultados queden asociados a las piezas físicas. Luego, el control de línea puede liberar, rechazar o retener la pieza e indicar el motivo de su disposición.
- Identifique la pieza — seleccione la revisión correcta del plano y la receta de inspección.
- Ubique las características — estabilice el conector y establezca las referencias necesarias.
- Adquiera los datos — active la iluminación, las cámaras y otros instrumentos en el momento adecuado.
- Evalúe el resultado — aplique límites dimensionales o reglas de clasificación validadas.
- Confirme la disposición — verifique la salida prevista y conserve el resultado asociado a la identidad de la pieza.
En una aplicación publicada de inspección de conectores de G2 Technologies, la verificación y la orientación preceden al escaneo del lado de la tarjeta. La medición óptica y las pruebas eléctricas pueden realizarse en estaciones distintas. Esto demuestra por qué la automatización del proceso requiere más que procesamiento de imágenes.
Relacione cada defecto con el método de inspección adecuado
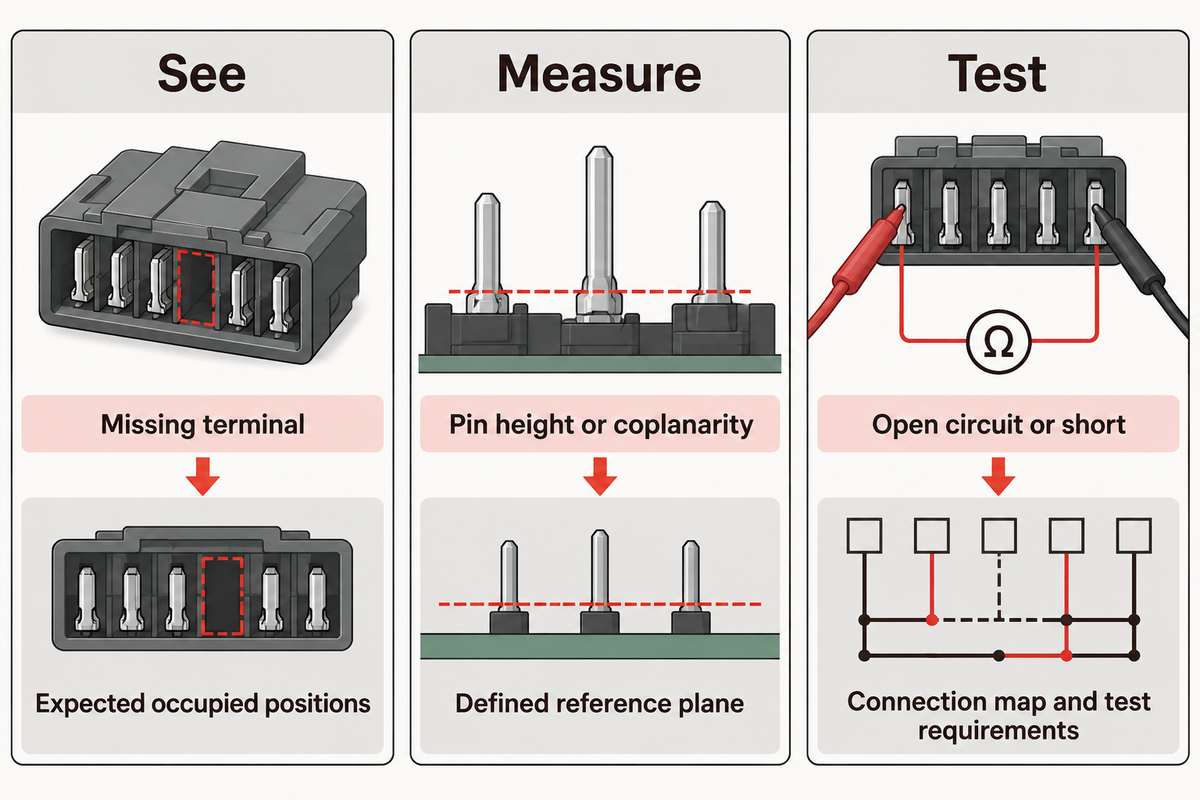
Asocie cada propiedad con el método de aceptación adecuado: las imágenes muestran la presencia y la apariencia de la superficie, las mediciones cuantitativas revelan la posición geométrica y las pruebas evalúan el funcionamiento eléctrico. Comience por definir el defecto y la referencia del plano; después, determine si la característica requerida es accesible.
El árbol de decisión de observar, medir y probar que aparece a continuación ofrece una forma práctica de elegir el método. «Observar» significa clasificar la apariencia de la superficie; «medir» significa cuantificar la geometría respecto de una referencia; y «probar» significa aplicar un método funcional o mecánico. La calidad de los conectores puede beneficiarse de los tres. Los distintos tipos de contactos de conectores permiten realizar observaciones diferentes.
| Condición que se evaluará | Método inicial | Referencia necesaria | Qué requiere otra verificación |
|---|---|---|---|
| Terminal eléctrico faltante | Observar: inspección de presencia | Posiciones que deben estar ocupadas | Calidad de la conexión eléctrica |
| Orientación incorrecta | Observar: reconocimiento de la orientación | Clave del producto o característica asimétrica | Condición de un contacto oculto |
| Pin de contacto doblado o error de posición en el plano de la imagen | Medir: vista 2D calibrada | Referencia del plano y escala | Desplazamiento fuera del plano |
| Altura o coplanaridad de los pines de contacto | Medir: vista lateral calibrada o configuración 3D adecuada | Plano de referencia definido | Superficies ocluidas |
| Grieta o abolladura en la carcasa del conector | Observar: inspección de la apariencia | Ejemplos y límites de defectos acordados | Daño oculto |
| Marcado incorrecto | Observar: OCR o lectura de códigos | Texto previsto y receta | Desempeño del producto |
| Circuito abierto o cortocircuito | Probar: prueba del circuito eléctrico | Mapa de conexiones y requisitos de prueba | Retención mecánica |
| Resistencia de contacto excesiva | Probar: medición de resistencia | Método y límite especificados | Geometría de la superficie |
| Retención insuficiente del contacto | Probar: método mecánico aplicable | Fuerza y procedimiento específicos del producto | Desempeño eléctrico |
| Contaminación de la cara terminal de la fibra | Observar: microscopio de inspección de fibra | Criterios de aceptación aplicables a la fibra | Atenuación y pérdida de retorno |
Mida el asentamiento del terminal eléctrico respecto de la referencia especificada y mantenga la inspección de pines de contacto como una verificación distinta para detectar terminales faltantes. Un conector puede tener todos sus terminales eléctricos presentes y algunos de ellos pueden estar asentados a demasiada altura. Un clasificador de presencia puede aceptar el conector aunque un terminal esté demasiado alto. Antes de agregar la inspección de altura, determine si la carcasa o la característica de montaje define la referencia. De lo contrario, el movimiento de todo el conector puede parecer una desalineación de los pines de contacto. Si realiza verificaciones separadas de presencia y altura, asegúrese de que una verificación de presencia aprobada no anule una verificación de altura fallida.
Elija entre visión artificial 2D y medición 3D
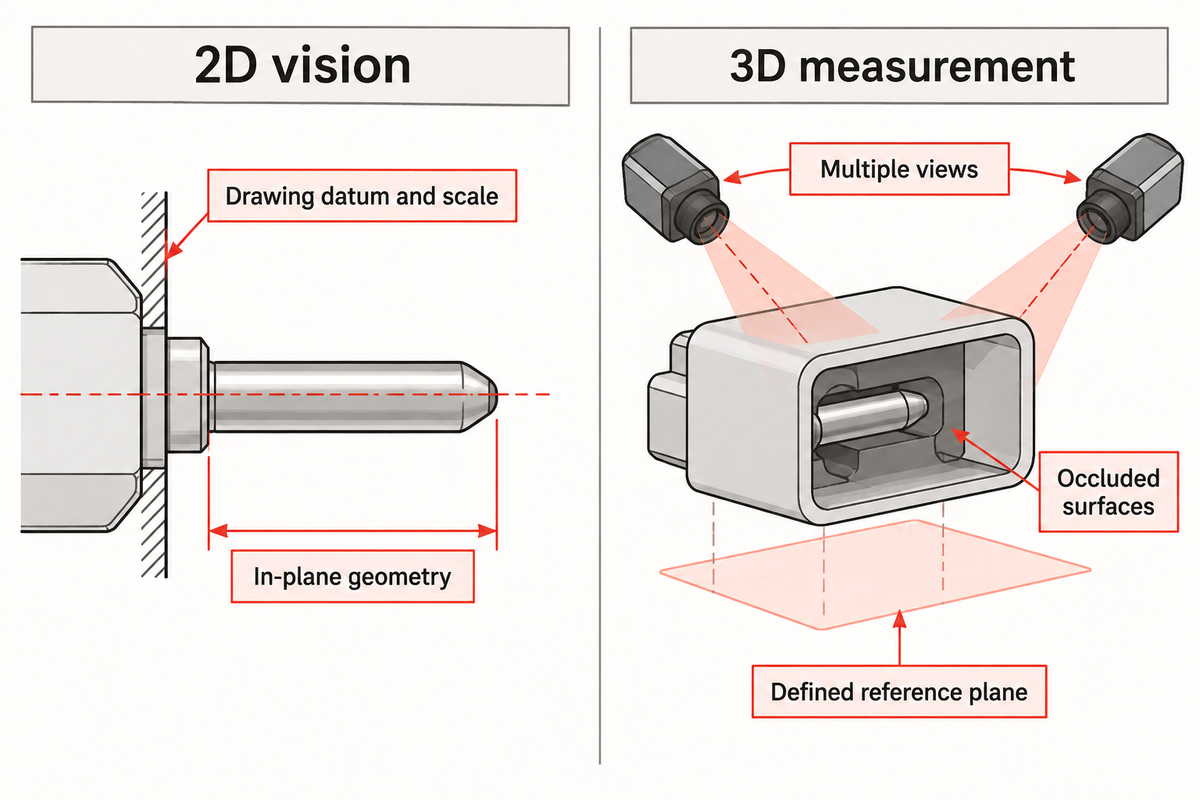
Elija la visión artificial 2D cuando la información sea visible en un plano de imagen estable. Una vista lateral 2D calibrada puede medir la altura de los pines de contacto cuando sus puntas y la referencia sean visibles en el plano de medición. Use la medición 3D cuando la geometría necesaria se encuentre fuera de ese plano. Un sensor complejo se justifica cuando mide una propiedad que una vista más sencilla no puede resolver.
Visión artificial 2D
- Permite verificar la presencia, la orientación y la superficie visible.
- Mide la geometría en el plano con una calibración y una presentación adecuadas.
- Requiere controlar la perspectiva, el enfoque y el contraste.
- No proporciona directamente todas las coordenadas de altura.
Medición 3D
- Permite verificar la altura, la coplanaridad y la posición espacial.
- Mide la geometría con respecto a una referencia establecida.
- Requiere acceso, calidad de señal y calibración adecuados.
- Puede requerir varias vistas cuando la carcasa genera sombras.
En el caso G2, se usaron clips del conector para crear un plano de referencia y postes para ubicar los contactos. La inspección del lado de acoplamiento combinó escaneos en direcciones opuestas. Craig Borsack, presidente de G2 Technologies, explicó el problema óptico.
«Se requieren dos escaneos debido a las sombras que genera la carcasa del conector cuando la pieza se escanea desde un lado».
Craig Borsack, G2 Technologies, Vision Systems Design
En un diseño con cubierta, indique la dirección de observación junto a la característica que se inspeccionará. Un sensor óptico 3D no puede ver a través de paredes ni de contactos que bloqueen su campo de visión. Las opciones prácticas incluyen usar otras vistas, cambiar los dispositivos de sujeción o elegir otro método de medición. Esta cuestión de acceso es especialmente pertinente para el ensamble de conectores con acoplamiento a ciegas.
Alinee el sistema de coordenadas de medición con la referencia del plano. Agregar puntos de datos no corrige una referencia mal ubicada: el cálculo debe describir la misma geometría especificada en el plano.
Estabilice la imagen antes de agregar IA
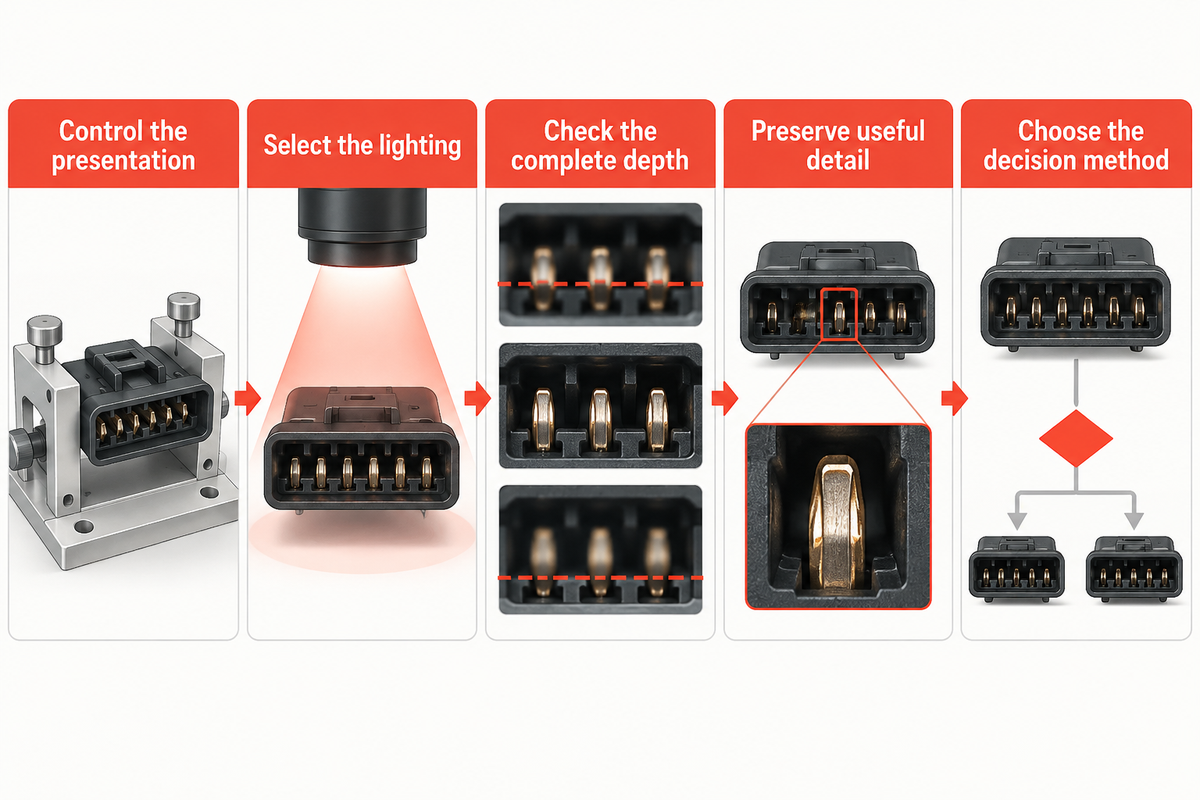
Para obtener imágenes estables, comience por colocar la pieza de forma repetible, usar una iluminación uniforme y un enfoque correcto, y captar suficiente detalle en la zona del defecto. Los algoritmos basados en reglas funcionan bien para verificar características explícitas, como la presencia y la posición. Los modelos de aprendizaje profundo pueden ayudar a clasificar apariencias variables, siempre que los ejemplos de entrenamiento permitan distinguir las variaciones aceptables de los defectos reales. La visión artificial con IA también depende de una calidad de imagen estable.
- Controle la presentación: ubique la pieza sin ocultar la característica ni deformarla.
- Seleccione la iluminación: pruebe cómo responden a su ángulo las superficies brillantes, los huecos y los bordes.
- Verifique toda la profundidad: asegúrese de que las zonas pertinentes de los pines de contacto sigan siendo distinguibles.
- Conserve los detalles útiles: evalúe la imagen procesada final, incluidos el cambio de tamaño y la compresión.
- Elija el método de decisión: use mediciones explícitas para las dimensiones y modelos de apariencia validados para la clasificación visual.
La aplicación de microscopía de conectores de Evident ilustra la dificultad de enfocar al mismo tiempo la raíz y la punta de un pin de contacto. Esta dificultad óptica puede resolverse mediante apilamiento de enfoque, pero el tiempo de adquisición y procesamiento debe incluirse en el ciclo de inspección. Asimismo, el estudio YOLO-HCS de 2026 cambió el tamaño de las imágenes de 1536 × 1028 a 1280 × 1280 durante el entrenamiento. Evalúe si el preprocesamiento conserva el pequeño defecto que necesita detectar. Una adquisición de alta resolución solo resulta útil si los detalles pertinentes sobreviven al procesamiento.
Compare imágenes controladas de ambos lotes de producción, incluidos los defectos conocidos, antes de modificar el umbral de decisión. Si un nuevo lote de recubrimiento genera un reflejo más brillante en terminales eléctricos aceptables y un modelo entrenado con otro acabado los rechaza, corrija primero cualquier inestabilidad de la iluminación. Si el cambio en la apariencia de los terminales eléctricos está dentro de los límites aceptables del producto, agregue ejemplos a los datos de desarrollo y repita la prueba independiente. Mantenga disponible la receta anterior para poder compararla. Al ajustar la receta para compensar el reflejo, asegúrese de conservar la sensibilidad al defecto original.
Para la carga robotizada, verifique la transferencia de la pieza al dispositivo de sujeción de inspección. Los brazos robóticos pueden presentar una pieza de forma uniforme solo si la configuración de sujeción y ubicación cumple los requisitos de inspección. Mantenga despejada la zona de observación y pruebe las variaciones permitidas en la presentación.
Mantenga separadas la inspección óptica y las pruebas eléctricas
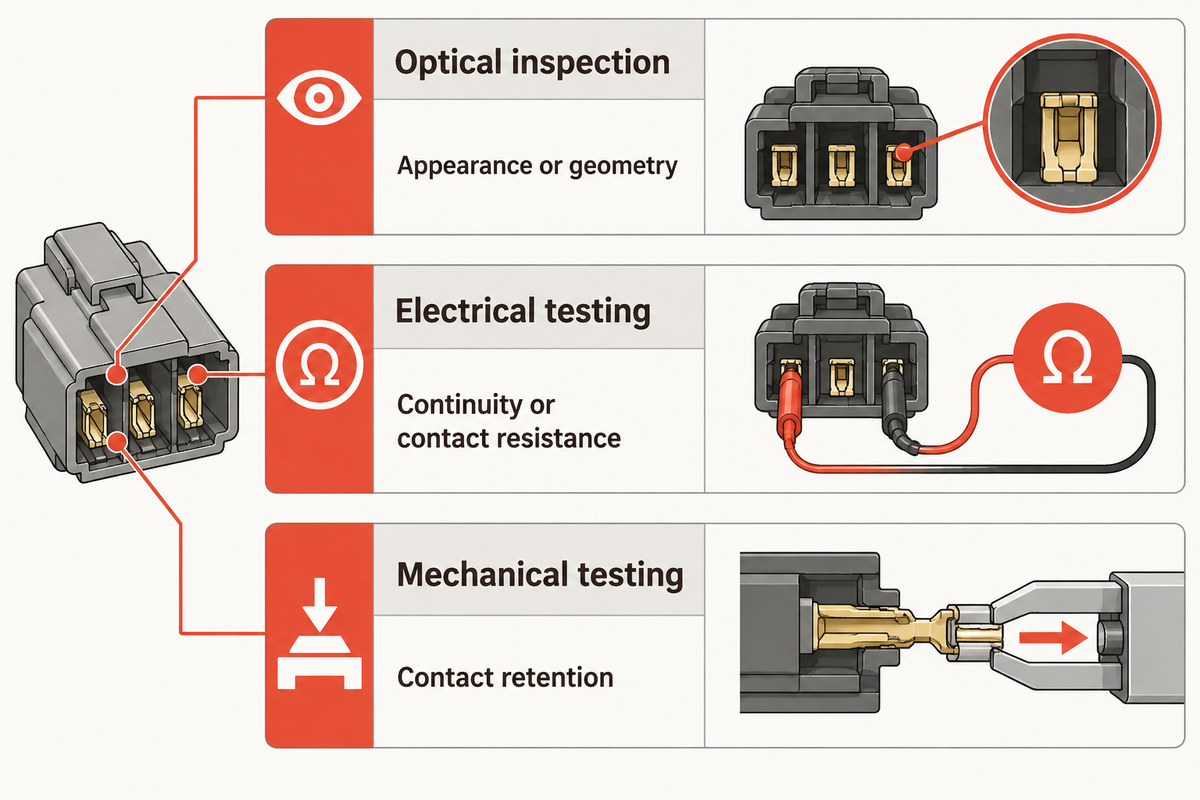
La inspección óptica evalúa la apariencia o la geometría. La inspección eléctrica de conectores suele combinar esa evidencia con mediciones funcionales. Las pruebas eléctricas evalúan otras propiedades, como la continuidad o la resistencia de contacto. Las pruebas mecánicas evalúan propiedades distintas, como la retención del contacto. Defina por separado cada propiedad requerida, incluso cuando varios instrumentos compartan el mismo dispositivo de sujeción automatizado y el mismo identificador de pieza.
El catálogo de BSI para la serie IEC 60512 enumera la inspección visual y la inspección dimensional como temas de prueba distintos. Elija la especificación y el método de prueba aplicables antes de establecer los límites de aprobación y rechazo. La imagen de un crimpado terminado no sustituye la verificación eléctrica o mecánica asociada con un proceso de crimpado de conectores.
Nota de ingeniería: defina la magnitud medida
Para la posición de los pines de contacto, indique conjuntamente la referencia del plano, la dirección de medición, la tolerancia dimensional y la regla de aceptación. Las afirmaciones de alta precisión requieren definir qué magnitud se mide y aportar evidencia del desempeño de la medición. La resolución de una cámara no es una tolerancia dimensional. Cuando la incertidumbre de medición sea relevante cerca de un límite, documente cómo afecta la aceptación en lugar de tratar cada decimal mostrado como exacto.
La inspección de conectores de fibra óptica requiere un alcance propio. IEC 61300-3-35:2022 se refiere a residuos, rayones y defectos en las interfaces de fibra. La norma establece que la inspección visual complementa las mediciones de atenuación, pérdida de retorno y parámetros de la cara terminal. Por ello, una férula cerámica y una fibra óptica requieren criterios de inspección distintos de los aplicables a los pines de contacto de conectores eléctricos. Para una ruta automatizada de ensamble de fibra, consulte la guía de ensamble de conectores de fibra óptica.
Valide los rechazos falsos y los defectos no detectados
Valide por separado piezas en buen estado y piezas defectuosas clasificadas de forma independiente, y reporte los resultados por separado. Un rechazo falso ocurre cuando el sistema rechaza una pieza en buen estado. Un defecto no detectado ocurre cuando el sistema acepta una pieza defectuosa. Sus tasas responden a preguntas distintas: ¿con qué frecuencia se requiere una revisión innecesaria? ¿Cuál es la tasa de defectos que han escapado a la detección?
Solicite a un inspector calificado que determine las clasificaciones de referencia y resuelva las etiquetas disputadas. Congele la receta antes de la prueba final. Mantenga separadas las piezas físicas usadas para probar la receta de las usadas para entrenar o ajustar el modelo; las imágenes repetidas de un mismo conector no son ejemplos independientes de producción. El programa de evaluación de IA de NIST utiliza datos de prueba a ciegas y un entorno aislado para reducir la contaminación entre los conjuntos de entrenamiento y prueba. Siga esta práctica al manejar muestras de conectores.
| Condición de prueba | Qué incluir | Registrar por separado |
|---|---|---|
| Piezas de producción en buen estado conocidas | Variación normal y permitida de la apariencia | Rechazos falsos / piezas en buen estado conocidas |
| Piezas defectuosas conocidas | Cada clase de defecto requerida | Defectos no detectados / piezas defectuosas de esa clase |
| Dimensiones próximas al límite | Piezas medidas con una referencia alrededor del límite | Decisión y medición de referencia |
| Presentación repetida | Descargue y vuelva a cargar la misma pieza | Variación de las mediciones y cambios en las etiquetas |
| Diferentes lotes de producción | Variación aceptable del acabado y el moldeo | Resultados por lote |
| Diferentes turnos o días | Condiciones de operación representativas | Deriva y cambios entre ejecuciones |
| Cambio de receta | Variantes del producto y discrepancias deliberadas | Errores de selección e identificación |
| Adquisición faltante | Sin imagen o medición incompleta | Respuesta de retención o rechazo |
| Prueba de la ruta de rechazo | Piezas defectuosas conocidas durante el proceso de enrutamiento | Destino confirmado |
| Reinicio y recuperación | Ciclos interrumpidos y piezas en espera | Identidad y disposición después de la recuperación |
La guía de medición de NIST separa la repetibilidad a corto plazo de la variabilidad entre días y ejecuciones. Durante la configuración, los sistemas de medición muestran la repetibilidad a corto plazo mediante lecturas repetidas y estables. Para evaluar la variabilidad a largo plazo, compare las lecturas entre turnos de producción. Distinga las variaciones aleatorias dentro de una ejecución de los desplazamientos constantes entre ejecuciones. Para las decisiones dimensionales, consulte la Guía ISO/IEC 98-4 para comprender cómo la incertidumbre de medición y los límites de aceptación afectan el riesgo de aceptar elementos no conformes o rechazar elementos conformes. Los límites de aceptación pueden establecerse para equilibrar esos riesgos.
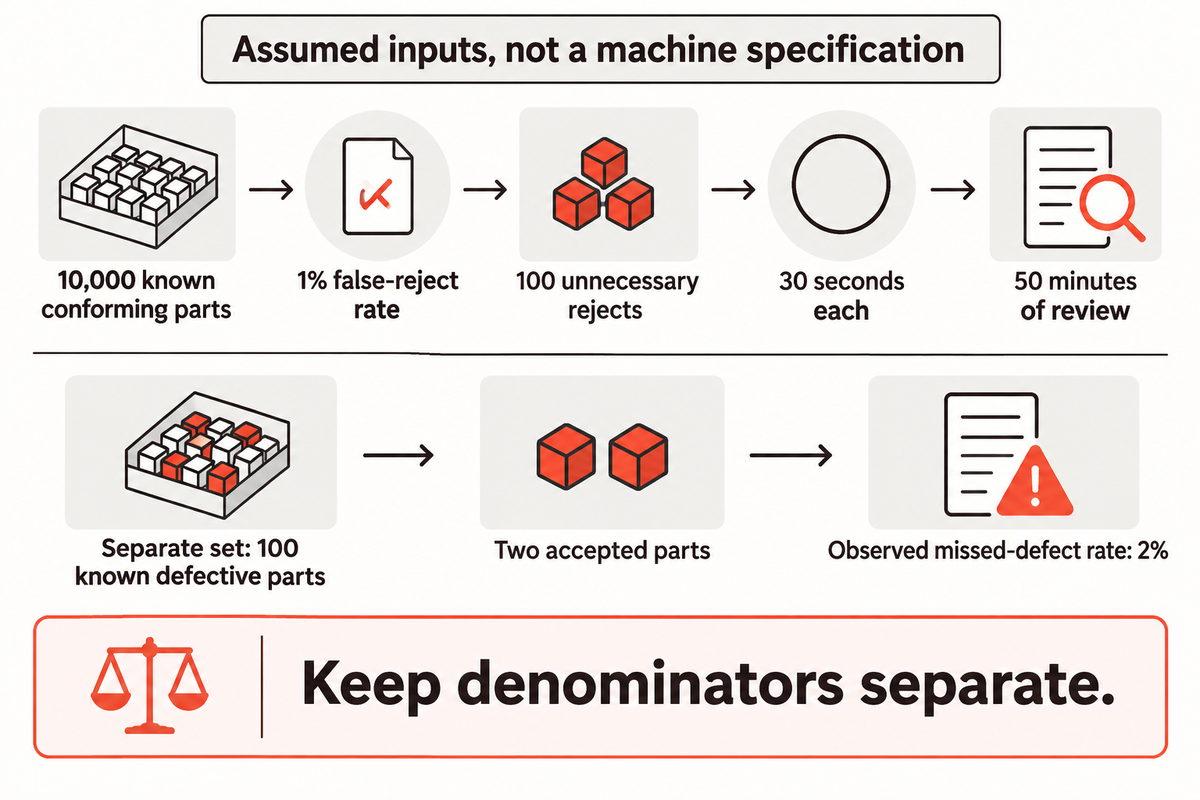
Ejemplo práctico, con datos hipotéticos; no es una especificación de máquina: inspeccione 10,000 piezas conformes conocidas con una tasa de rechazo falso de 1%. Esto genera 100 rechazos innecesarios. Si cada pieza requiere 30 segundos de revisión, la carga de trabajo es de 50 minutos. En un conjunto de prueba independiente con 100 piezas defectuosas conocidas, la aceptación de dos piezas arroja una tasa observada de defectos no detectados de 2%. Los denominadores de las muestras deben mantenerse separados.
Informe la cantidad de muestras, las tasas observadas y los intervalos de confianza asociados para un conjunto finito de muestras, junto con la mezcla de defectos y las condiciones de operación. La guía binomial de NIST explica por qué una aproximación normal puede ser inadecuada cuando hay pocas muestras o fallas. Si no se observan defectos no detectados, no se puede tener certeza sobre el desempeño en producción.
Conecte los resultados de inspección con el control de línea
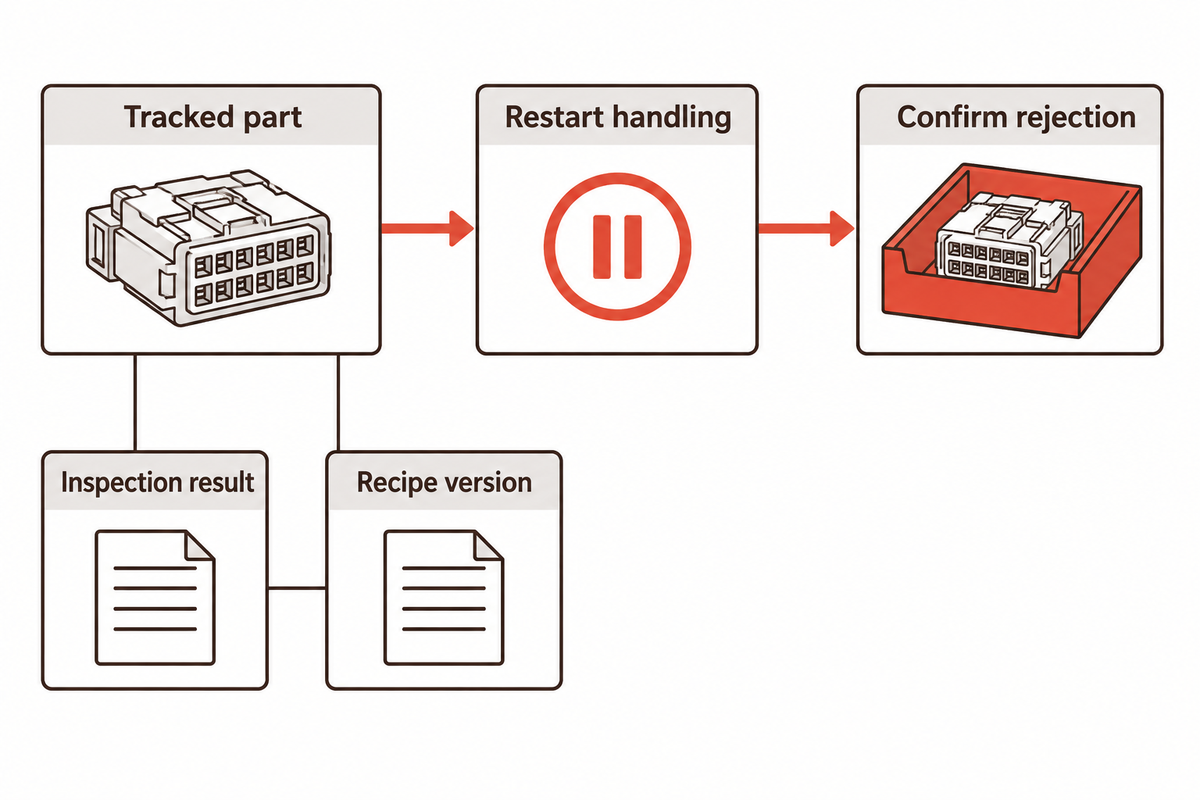
La integración en línea debe mantener el resultado de la inspección vinculado al conector físico correspondiente hasta confirmar su destino final. Defina qué hacer si falta una imagen, si el resultado llega más tarde de lo previsto, si falla la identificación o si el contenedor de rechazo no está disponible. Incluya estas condiciones como condiciones de operación en un plan de control.
- Asocie cada resultado con una pieza rastreada o una posición controlada en el dispositivo de sujeción.
- Intercambie las señales de activación, ocupado, finalización y resultado con tiempos definidos.
- Confirme el rechazo en lugar de confiar únicamente en la orden de expulsión.
- Conserve junto con el identificador la versión de la receta, las mediciones y las imágenes de fallas útiles.
- Especifique cómo se manejarán durante el reinicio las piezas que sigan entre la inspección y la descarga.
Por ejemplo, la inspección posterior a una máquina de inserción de pines detecta un contacto faltante y la banda transportadora se detiene antes de que la pieza llegue al punto de rechazo. Si la lógica de reinicio avanza la cola de resultados de forma incorrecta, puede rechazarse el siguiente conector en buen estado mientras el defectuoso continúa su recorrido. Simule esa interrupción durante las pruebas de aceptación de extremo a extremo. Confirme también el destino de la pieza defectuosa y de las piezas adyacentes. Esta prueba comprueba la conexión entre la inspección y la manipulación de piezas; revisar solo las imágenes almacenadas no permitiría detectar el error de enrutamiento.
Los operadores necesitan instrucciones claras para manejar las piezas retenidas y los conectores dañados. Defina quién puede liberar una pieza revisada, quién autoriza el retrabajo y cómo se registra la inspección posterior. Los inspectores deben ver la imagen pertinente y el motivo de la falla, en lugar de solo un indicador rojo sin explicación.
Defina el alcance del proyecto antes de comparar costos
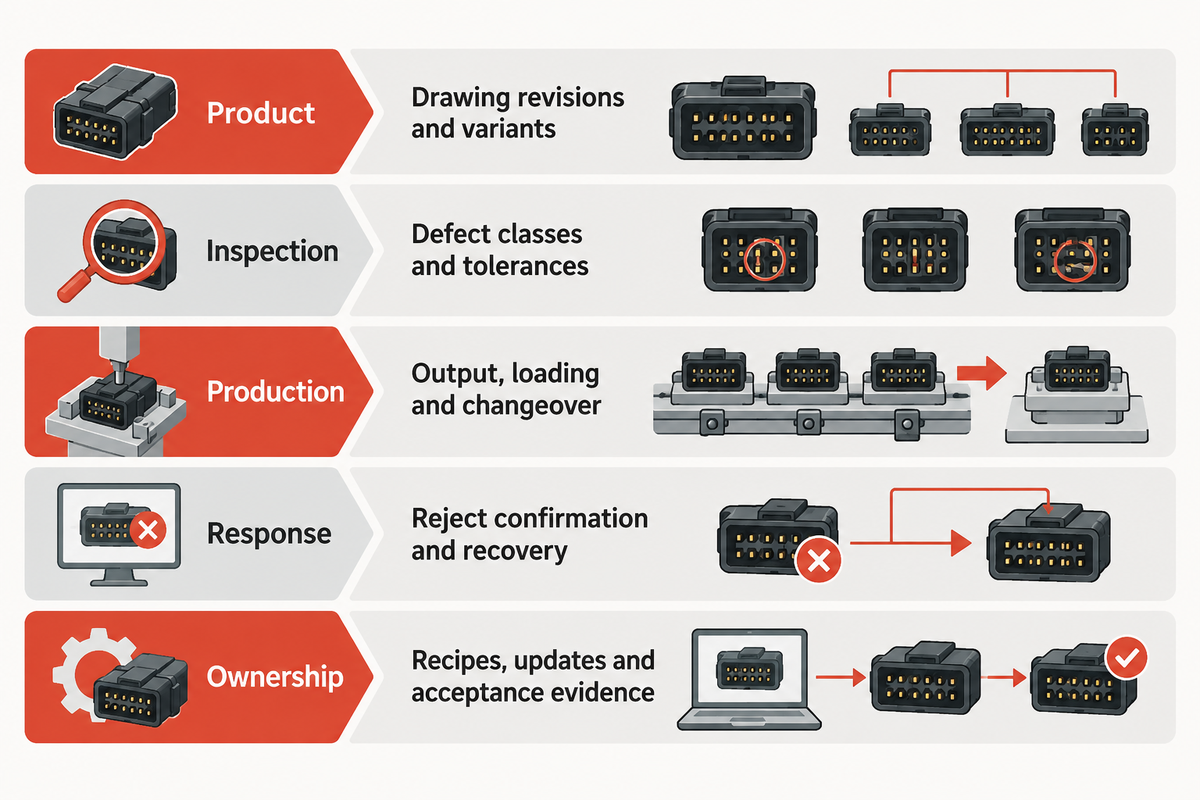
Compare los costos de distintas propuestas para el mismo alcance de inspección, mezcla de productos, tarea de manipulación y pruebas de aceptación. El costo incluye los dispositivos de sujeción, la iluminación, los instrumentos, el software, los controles, los cambios de producto y el soporte. La mano de obra para revisar también importa: una estación que detecta defectos pero genera una gran cola de rechazos falsos puede trasladar el trabajo a etapas posteriores en lugar de eliminarlo.
VDI/VDE/VDMA 2632 Parte 2:2024-11 explica los requisitos y las especificaciones de sistemas de visión artificial. Se centra en identificar, comunicar y adaptarse a los factores que influyen en las primeras etapas de un proyecto junto con el socio del proyecto. El comprador y el vendedor deben elaborar conjuntamente una especificación para poder comparar cotizaciones.
- Producto: revisiones de planos, variantes, geometría de los contactos y variaciones cosméticas aceptables.
- Inspección: clases de defectos, magnitudes medidas, tolerancias y métodos de etiquetado de referencia.
- Producción: producción requerida, método de carga, frecuencia de cambios de producto y espacio disponible.
- Respuesta: confirmación del rechazo, flujo de revisión, trazabilidad y comportamiento de recuperación.
- Responsabilidades: responsabilidad sobre las recetas, las actualizaciones del modelo, los dispositivos de sujeción, las piezas de repuesto y la evidencia de aceptación.
Pregunte si los proveedores pueden desglosar el ciclo completo, incluida la carga, la estabilización, la adquisición, el procesamiento, la transferencia y la disposición. Algunas acciones se superponen, mientras que otras consumen el mismo tiempo de estación. Las colas de revisión pueden convertirse en una restricción adicional en la producción de gran volumen. La tasa de adquisición de un sensor no equivale a la tasa de inspección de conectores completos. Evalúe la velocidad y la eficiencia con un lote representativo e incluya las interrupciones y la recuperación. Use la metodología para explicar el tiempo de inactividad y la tasa de producción.
Para las finanzas, convierta la carga de trabajo documentada por rechazos falsos en costos operativos usando su propia tarifa de mano de obra. Incluya la mano de obra de revisión al estimar los ahorros de costos de la automatización. Para calidad, conserve los resultados por clase de defecto. Para compras, compare el mismo alcance y soporte. Así, la dirección de ingeniería puede asignar la responsabilidad de los cambios que afectan la inspección de conectores. Una vez definidos estos aspectos, considere los sistemas de automatización para la inspección de conectores de ZEUEE.
Conozca los cambios en la inspección de conectores
El trabajo reciente sobre inspección de conectores se ha centrado en defectos pequeños, configuraciones de pines de contacto densas y la reutilización de trabajos anteriores. Entre las aplicaciones que impulsan este trabajo están la computación de alto rendimiento y el hardware para centros de datos. Evalúe estas tecnologías según los resultados por clase de defecto, las condiciones de imagen y las pruebas de transferencia.
El anuncio de Instrumental de marzo de 2026 describe la combinación de datos de distintas ubicaciones de pines en un modelo compartido para conectores de alta densidad. Esto puede ayudar a los equipos a controlar características repetidas mediante el aprendizaje a partir de otras ubicaciones. También hace más importante el control de versiones de recetas cuando se implementan modelos en distintos centros de producción.
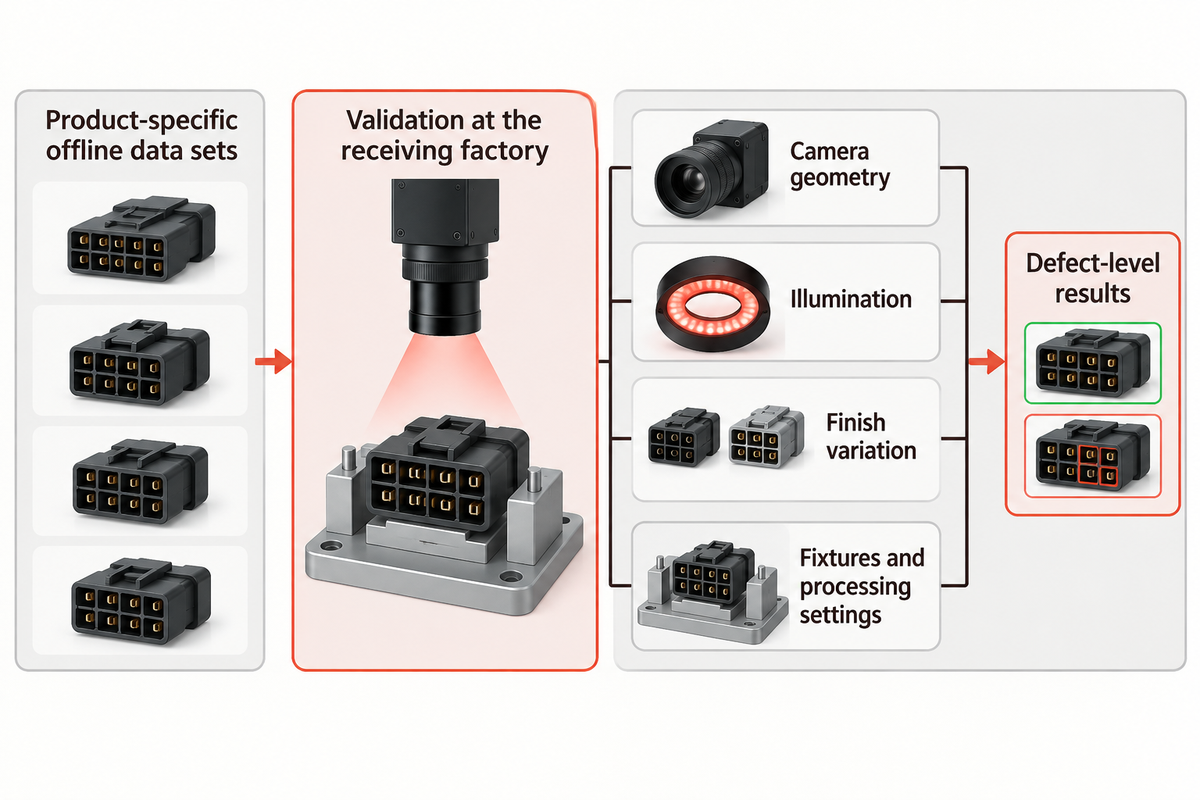
El estudio de 2026 sobre terminales de conectores YOLO-HCS analiza la detección de defectos pequeños mediante conjuntos de datos de 177 y 633 imágenes originales. El estudio reconoce la diferencia entre la cantidad de imágenes y las instancias de defectos anotadas, y aborda el desequilibrio entre clases. Evalúa la detección de defectos pequeños con conjuntos de datos específicos de productos y fuera de línea. Use su tratamiento de las cantidades, las instancias de defectos y el desequilibrio entre clases para planificar pruebas y evaluar el rendimiento de producción de la fábrica.
¿Se puede usar el mismo modelo en distintas fábricas?
Es posible transferir un modelo, pero debe validarse en la fábrica receptora con piezas aceptables y muestras de defectos de esa planta. Compare la geometría de las cámaras, la iluminación, las variaciones de acabado, los dispositivos de sujeción y los parámetros de procesamiento. Congele una versión para las pruebas de aceptación, registre las diferencias con respecto al sitio de desarrollo y mantenga un proceso controlado para futuras actualizaciones.
Compare las soluciones de inspección basadas en IA según los resultados para los defectos más relevantes del producto, ya que un modelo puede superar a otro en los resultados generales y, aun así, detectar con menos fiabilidad un defecto poco frecuente. Evalúe el desempeño y la fiabilidad comparando los resultados por tipo de defecto en las condiciones de operación pertinentes. La detección de anomalías y la segmentación también requieren criterios de aceptación; resaltar una región inusual solo es útil si el personal de producción entiende cómo debe afectar la decisión sobre el producto.
Preguntas frecuentes
¿Qué son los sistemas de inspección por visión artificial?
Los sistemas de inspección por visión artificial utilizan cámaras, iluminación y software para evaluar las características visibles de los productos. En los conectores, pueden verificar la presencia de terminales eléctricos, la alineación, el estado de la superficie y las marcas. Una instalación completa también requiere una presentación controlada de las piezas y una respuesta al resultado, como el rechazo o la revisión. Para medir la altura se necesita una configuración de medición adecuada; una imagen cenital común no es suficiente.
¿Qué es una inspección en línea?
Una inspección en línea revisa una pieza dentro de su flujo de producción, en lugar de enviarla a una sala de inspección independiente. En el caso de los conectores, la estación puede inspeccionarlos justo después de insertar los terminales eléctricos o antes del empaque. El resultado debe quedar asociado a la pieza correcta, y la línea debe confirmar que las piezas rechazadas lleguen al destino previsto.
¿Es necesaria la automatización de la inspección de conectores?
No necesariamente: la automatización es una decisión de proceso que depende del plano del producto, los requisitos del cliente, los riesgos de defectos y las necesidades de producción. El requisito de inspeccionar una característica no implica automáticamente que se necesite una cámara o una estación automatizada. Elija la automatización cuando se pueda demostrar que las verificaciones requeridas se realizan de forma fiable a la tasa prevista, con un procedimiento documentado para gestionar fallas y resultados inciertos.
¿Dónde se utiliza la automatización de la inspección de conectores?
Se utiliza en la producción de conectores y productos electrónicos cuando las piezas pueden presentarse de manera uniforme y las características de aceptación pueden observarse o medirse. Las aplicaciones incluyen la presencia de terminales eléctricos, la alineación, el estado de la carcasa del conector y las marcas. Para inspeccionar características ocultas se necesita otra vista o un método de prueba distinto.
¿Con qué frecuencia se debe revisar un sistema de inspección?
Revíselo después de modificar los dispositivos de sujeción, la iluminación, el software o las recetas del producto, y después del mantenimiento. Establezca los intervalos de revisión periódica según el riesgo del proceso, la estabilidad del equipo y el plan de control, y ajústelos en función de las desviaciones y fallas observadas. Mantenga bajo control piezas de referencia conocidas u otro método de verificación. Una revisión programada debe confirmar tanto la medición o decisión de clasificación como la respuesta física de rechazo; una cámara puede identificar correctamente una pieza defectuosa y, aun así, dejarla avanzar si falla el desvío.
¿Puede una cámara inspeccionar pines de contacto ocultos dentro de un conector?
Sí, si existe una trayectoria óptica útil hasta el pin de contacto que se evalúa. Las paredes del conector y los pines de contacto cercanos pueden obstruirla. Otras vistas, espejos u otro método de detección pueden ayudar, pero un sensor tridimensional no permite ver automáticamente todas las superficies o contactos ocultos.
¿Qué muestras debe recibir un proveedor antes de preparar una cotización?
Proporcione piezas representativas de la producción, el plano vigente, las inspecciones requeridas y los defectos conocidos con clasificaciones acordadas. Incluya las variaciones aceptables, como la apariencia del recubrimiento, las marcas de moldeo y las distintas versiones de conectores. Añada la tasa de producción prevista, las limitaciones de manipulación y la respuesta de rechazo requerida. Las muestras cercanas al límite son útiles: puede ser fácil identificar un pin de contacto faltante, mientras que un pequeño error de posición resulta más difícil de detectar. Acuerde cómo se etiquetarán las muestras antes de evaluar una propuesta de sistema.
Prepare los requisitos de inspección de sus conectores
Lleve los planos de sus conectores, las variantes de producto, ejemplos de defectos y la tasa de producción requerida a la reunión sobre el equipo. Estos datos ayudan a definir el alcance de la inspección y la prueba de aceptación. Conozca más sobre ZEUEE o envíe los detalles del proyecto para conversar sobre los próximos pasos adecuados.
Hable sobre sus requisitos de inspecciónReferencias y fuentes
- Vision Systems Design: aplicación de inspección de la altura de los pines de contacto del conector G2.
- BSI: catálogo de pruebas y mediciones IEC 60512.
- IEC: inspección de la cara final de fibra óptica según 61300-3-35:2022.
- NIST: evaluación de tecnología de IA; variabilidad de las mediciones; límites exactos de confianza binomial.
- ISO: Guía 98-4, incertidumbre de medición en la evaluación de la conformidad.
- VDI/VDE/VDMA: 2632 Parte 2:2024-11, especificaciones para sistemas de visión artificial.
- Lin et al.: detección de defectos en terminales eléctricos de conectores con YOLO-HCS, 2026.
Los ejemplos hipotéticos son escenarios explicativos, no mediciones de producción de ZEUEE. Los sistemas de terceros y las investigaciones se atribuyen a sus respectivas organizaciones.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now