Entre em contato com a Zeyu lntelligent Industrial Company

Guia de máquinas para conectores circulares: de peças soltas a conjuntos testados

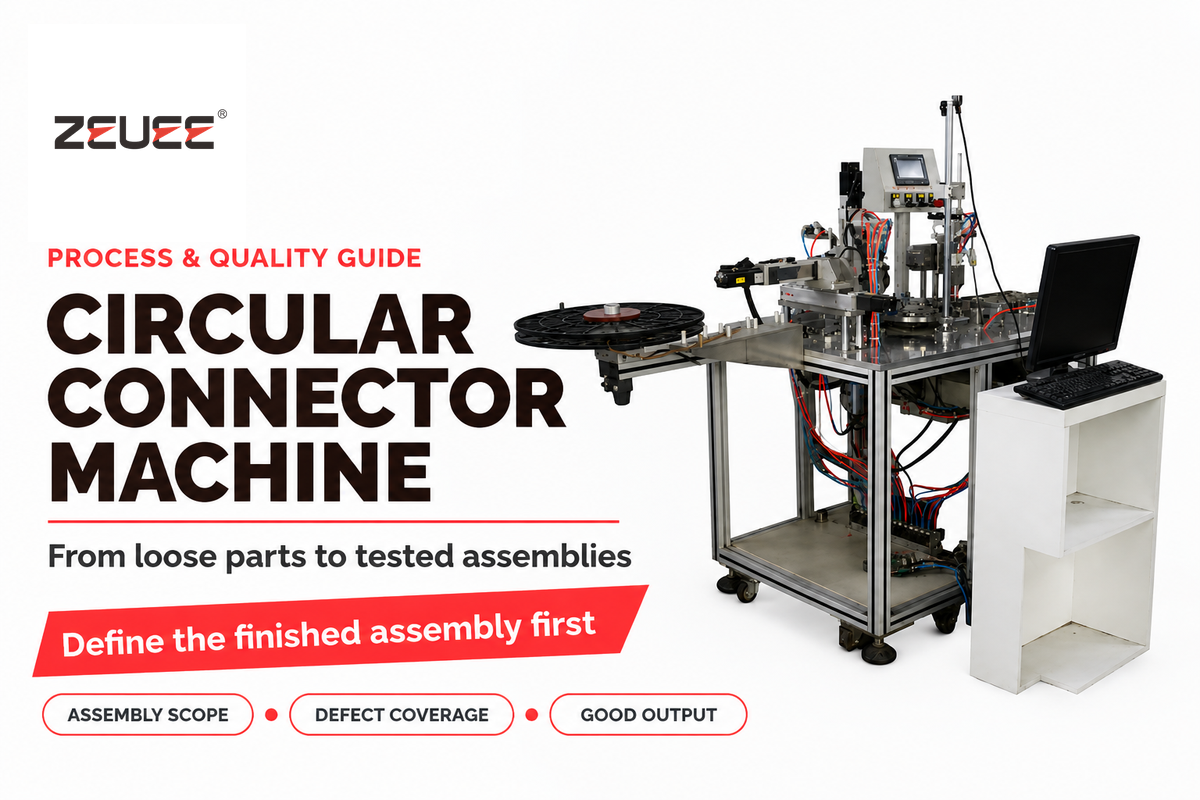
Uma máquina para conectores circulares automatiza algumas operações de montagem de conectores elétricos redondos, como alimentação de contatos, posicionamento de insertos e montagem e fechamento de carcaças. Ela também inspeciona a peça final. Sua saída é um conjunto de conectores concluído que atende a critérios definidos. Por isso, determine o produto acabado antes de comparar velocidades ou níveis de automação da máquina.
Um contato pode conduzir eletricidade mesmo estando mal fixado na carcaça. Uma estação de inserção rápida também pode ficar esperando uma etapa mais lenta de preparação de cabos. Esses dois problemas explicam por que uma avaliação útil da máquina começa pela definição dos limites da montagem e pela identificação dos defeitos que precisam ser detectados. Esta avaliação considera o custo por peça aprovada e as trocas de configuração.
Máquina para conectores circulares: escopo e produtos acabados
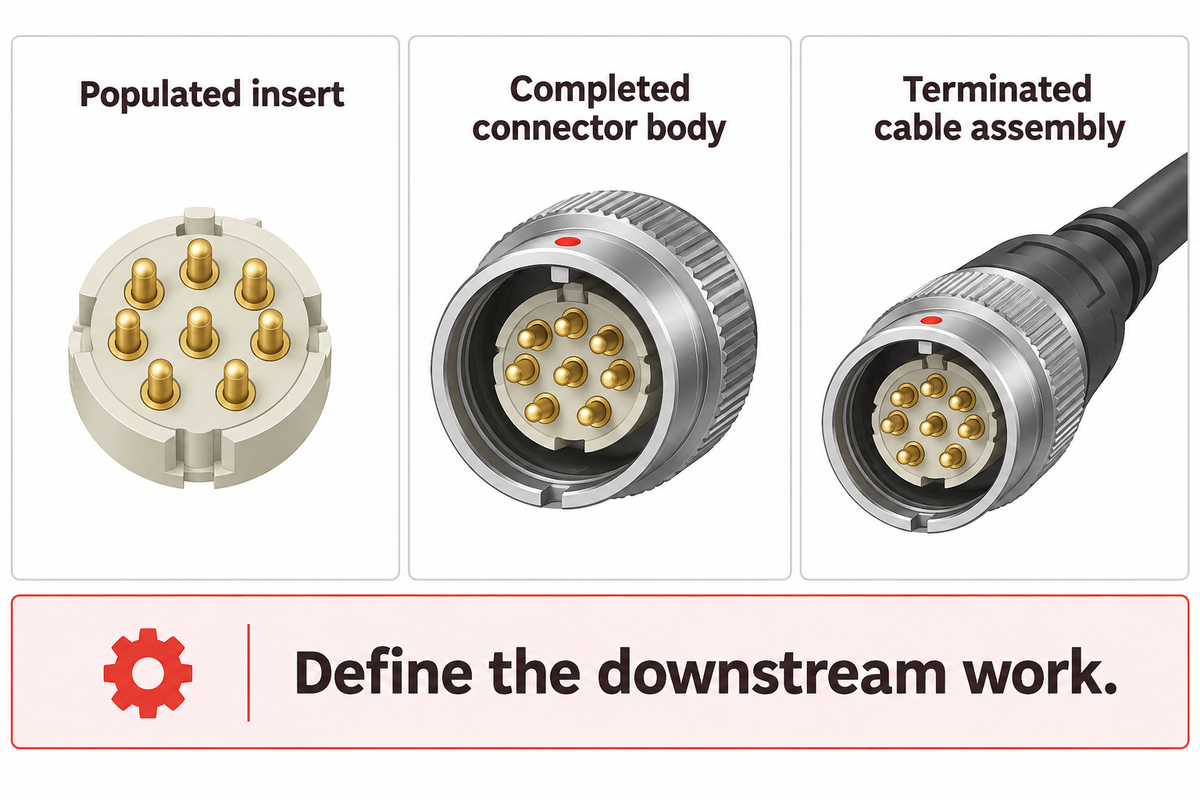
Máquinas de montagem de conectores circulares podem produzir um inserto com contatos, um corpo de conector completo ou um conjunto de cabos terminado. Essas saídas dependem de operações e pontos de inspeção diferentes. Determine os componentes de entrada e o estado exigido do conjunto de saída para definir se funções como alimentação, crimpagem, vedação ou sobremoldagem precisam ser executadas pela máquina.
Por exemplo, um inserto carregado com contatos soltos precisa de uma carcaça e, possivelmente, de outros componentes para ser concluído. Um conjunto de cabos completo exige preparar e terminar o condutor. Alguns produtos já vêm com os contatos instalados, o que altera as etapas restantes da montagem. As categorias de equipamentos relacionados são abordadas no guia de tipos de equipamentos para montagem de conectores.
Defina uma entrega concreta: “inserto com contatos pronto para montagem da carcaça” é mais útil do que “conector montado”. Informe o que ainda precisa ser feito nas etapas seguintes, quem fará e onde ocorrerá a aprovação final. Se as duas extremidades do cabo forem montadas, especifique se o contador registra cabos ou extremidades individuais de conectores.
A Frisimos é um bom exemplo da diferença entre uma linha de montagem integrada e uma célula de inserção independente. Sua linha automática de montagem de conectores circulares inclui preparação de cabos, crimpagem, inserção e sobremoldagem, além da montagem em uma ou nas duas extremidades do cabo. Essa descrição define o escopo da linha; uma célula independente de inserção de contatos é outro equipamento de produção.
Geometria do conector, terminações e compatibilidade do ferramental
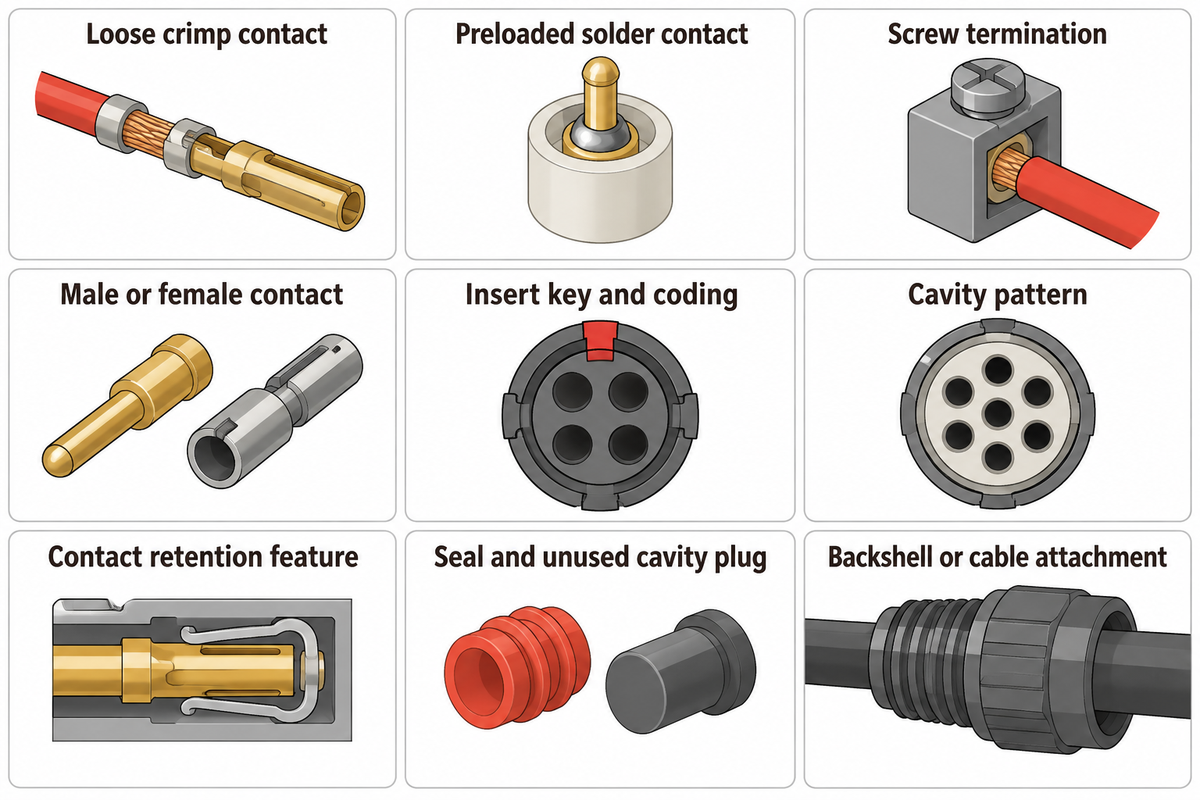
O processo de montagem não é determinado apenas pela carcaça circular. O projeto do contato, o arranjo das cavidades, o método de terminação e o acesso ao recurso de travamento determinam como a peça pode ser manipulada. Compatibilize o ferramental com o desenho completo do conector e a revisão dos componentes, incluindo a vista usada para numerar os contatos e a orientação final exigida.
Plugues e receptáculos para painel exigem definições próprias dos dispositivos de fixação, mesmo quando compartilham uma interface de acoplamento. Especifique as superfícies de apoio de cada carcaça plástica ou metálica e verifique se o dispositivo de fixação não bloqueia o percurso de montagem. Para exemplos de sistemas de travamento, consulte a linha de conectores subminiatura da Binder: rosca, baioneta, encaixe e push-pull.
Se o acoplamento fizer parte do ciclo de aceitação, defina o movimento do ferramental (por exemplo, em uma interface rosqueada, o ferramental fornece rotação; em uma baioneta, fornece o movimento de engate e travamento; em uma interface push-pull, fornece o engate axial e a confirmação do travamento). Use as instruções do produto para especificar o movimento real, os limites e o método de verificação. O acoplamento pode continuar sendo uma operação separada. Inserir apenas os contatos não comprova que o acoplamento funciona.
Até termos conhecidos exigem esclarecimento. A TE apresenta um conector M12 instalável em campo com terminação por parafuso em sua linha de conectores circulares. As instruções de montagem da Amphenol Socapex descrevem contatos de solda PT/451 fornecidos já montados e não removíveis. Nenhum desses produtos segue a mesma sequência dos contatos de crimpagem soltos, inseridos após a terminação.
| Característica a identificar | Consequência para o processo | O que definir antes do ferramental |
|---|---|---|
| Contato de crimpagem solto | Terminar o fio antes da inserção quando o produto exigir | Combinação de contato, fio e aplicador |
| Contato de solda pré-carregado | A terminação ocorre com o contato já instalado | Requisitos de acesso e do processo térmico |
| Terminação por parafuso | O posicionamento e a fixação do condutor substituem a inserção por crimpagem | Especificação de preparação e fixação do fio |
| Contato macho ou fêmea | O acesso para preensão e sondagem é diferente | Superfícies permitidas para manuseio |
| Chave e codificação do inserto | O berço de posicionamento deve definir a posição angular | Referência do desenho e orientações permitidas |
| Padrão de cavidades | O percurso de inserção e o mapa de fiação são alterados | Vista da face de acoplamento ou do lado de terminação |
| Recurso de retenção do contato | O assentamento e o travamento exigem verificações distintas | Método de ensaio de retenção aprovado |
| Vedação e tampão de cavidade não utilizada | Pode ser necessário adicionar operações de posicionamento | Critérios de presença, orientação e assentamento |
| Carcaça traseira ou fixação do cabo | O acesso para montagem e a folga do dispositivo de fixação são alterados | Dimensões finais do conjunto e alívio de tração |
Consulte o manuseio de contatos pino e soquete para estudar com mais detalhes as operações relacionadas com peças pequenas. Para começar por um escopo mais específico, consulte o guia das famílias de conectores MIL-DTL-38999.
Se o padrão de cavidades mudar em uma carcaça semelhante, não presuma que uma peça carregada com uma receita funcionará na outra. Um contato correto pode ser colocado na cavidade errada mesmo com movimentos precisos. Confira o mapeamento no desenho antes da primeira montagem. Isso ajuda a detectar erros de mapeamento que um posicionamento mais preciso não corrige. Verifique se a chave física corresponde ao desenho, confira o mapa de fiação e guarde uma peça identificada como referência. Atualize o programa de inspeção junto com as coordenadas de inserção. Manter o mapa do teste elétrico sem alterações pode causar uma aprovação ou rejeição indevida.
Processo de montagem de conectores: da alimentação à descarga
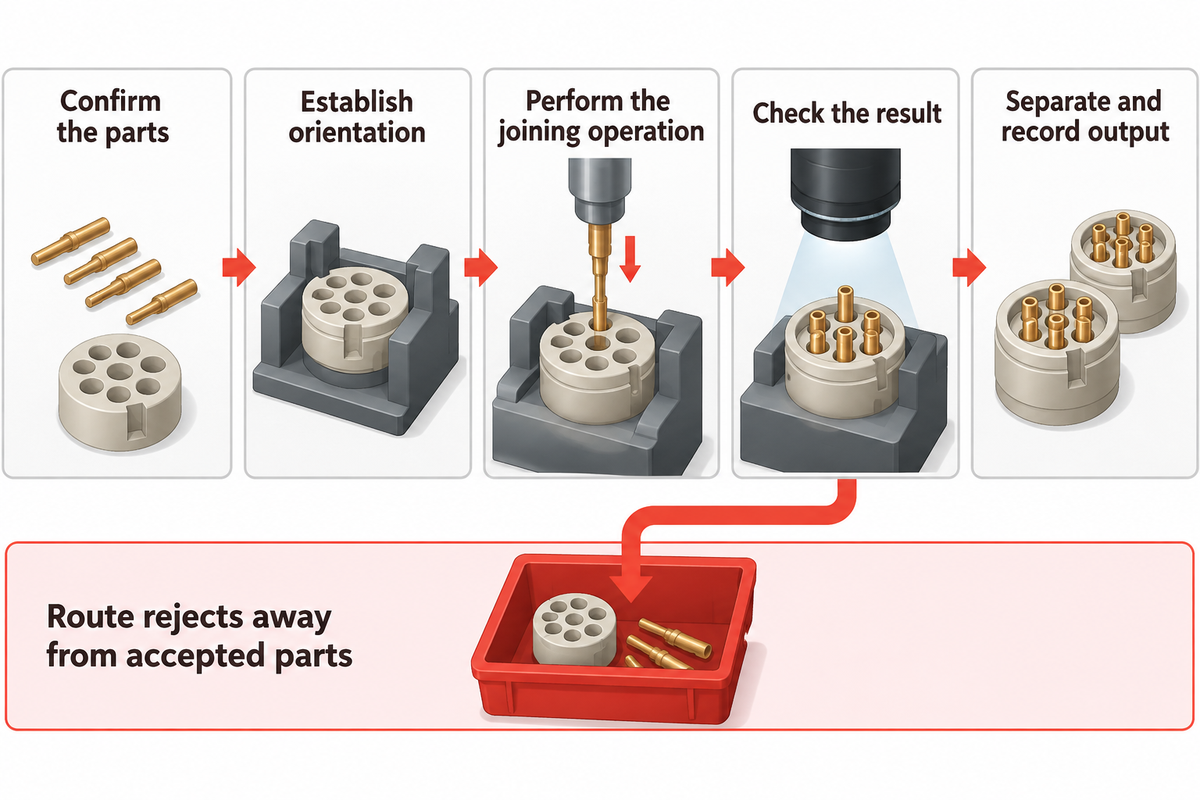
A sequência de montagem do conector determina a identificação, a orientação, o posicionamento e a aceitação dos componentes em cada etapa. A alimentação coloca um componente utilizável no sistema; os dispositivos de fixação estabelecem a referência de montagem. O movimento controlado executa a montagem; a inspeção verifica o resultado especificado. O manuseio de peças rejeitadas e a descarga separam os produtos aprovados dos defeituosos e protegem o registro da produção.
Como funciona uma máquina para conectores circulares?
Uma máquina para conectores circulares é vinculada a uma configuração de conector. A Frisimos descreve sua linha semiautomática como um equipamento que monta conectores circulares em cabos multicondutores com 3, 4, 5 e até 8 fios. Os componentes são apresentados por alimentadores ou operadores. Um dispositivo de fixação posiciona o inserto ou a carcaça, e um mecanismo de montagem insere o contato ou subconjunto. Um sensor verifica a presença da peça. Uma prensa, uma ferramenta de fixação ou uma estação posterior conclui a união.
Uma máquina de crimpagem forma a terminação do contato. Uma máquina de montagem posiciona e fixa o contato e os demais componentes do conector. A crimpagem pode ser um módulo de uma linha de montagem integrada. Uma máquina de crimpagem independente não povoa, por si só, a carcaça do conector nem verifica seus travamentos mecânicos.
A sequência depende do produto. A preparação de fios e os equipamentos de crimpagem de conectores podem estar antes da célula de montagem. A sobremoldagem pode ocorrer após a montagem elétrica. Definir explicitamente os limites evita que um tempo de ciclo aparentemente atraente deixe de fora a tarefa mais lenta.
- Confirme as peças — Confira a identidade dos componentes e a receita antes do carregamento.
- Defina a orientação — Posicione a chave, o padrão de cavidades e a referência de montagem.
- Execute a operação de união — Insira, pressione ou fixe conforme o processo do produto.
- Confira o resultado — Aplique as verificações definidas para essa operação e esse produto.
- Separe e registre a produção — Direcione as peças rejeitadas para longe das aprovadas e salve os resultados exigidos.
A alimentação vem antes da velocidade do movimento. Uma apresentação instável pode exigir tentativas repetidas ou danificar um contato. Também pode interromper a estação seguinte. Observe a apresentação e a transferência usando componentes de produção que cubram a variação dimensional permitida. Inspecione a peça após o manuseio para determinar se o alimentador causou o dano ou se a peça foi danificada durante a inserção.
Um artigo de 2024 da Machines sobre a montagem de pinos e vedações de conectores descreve um projeto para fechar cavidades não utilizadas e integra alimentação e inspeção. Os pinos de fechamento vedam cavidades não utilizadas, em vez de servirem como contatos. Segundo os autores, o equipamento ainda não havia chegado à produção; portanto, os cálculos são estimativas de projeto, não resultados comprovados de produção.
Inspeção de conectores: associe cada defeito a um ensaio
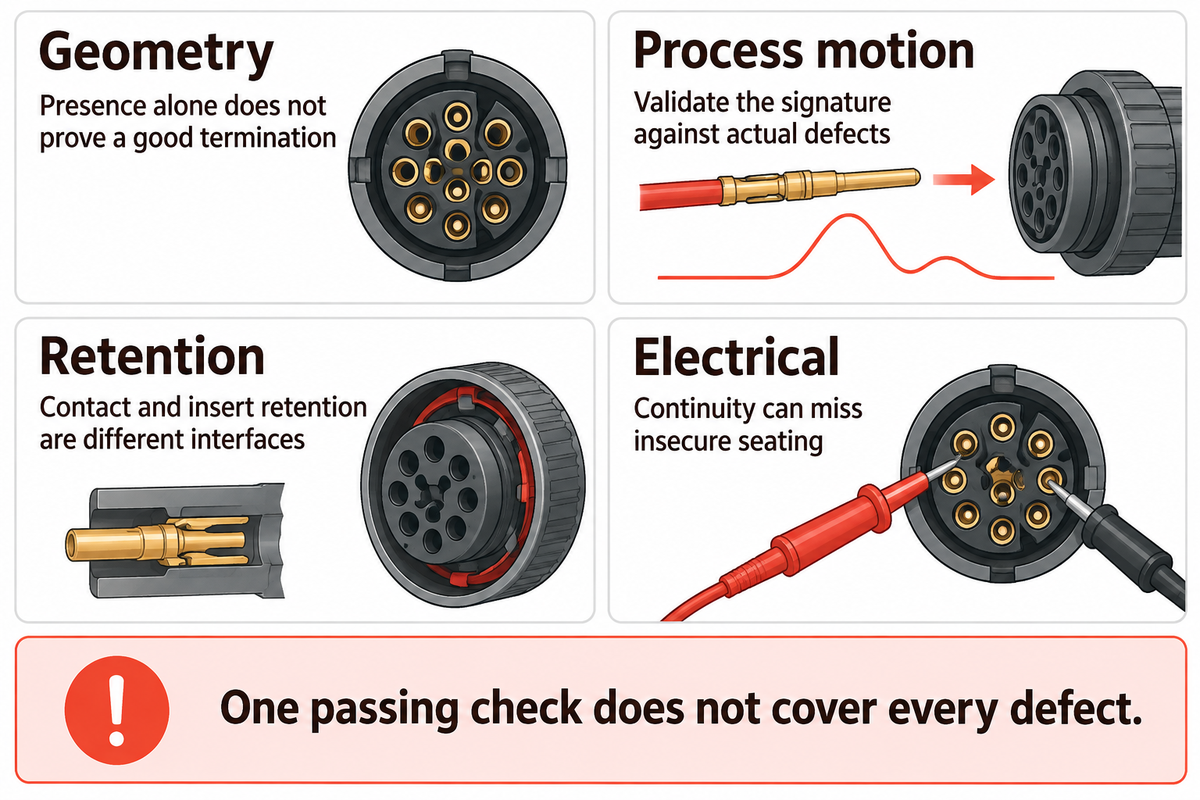
A inspeção de conectores exige evidências distintas para a geometria visível, o movimento de montagem, a retenção mecânica e o desempenho elétrico. Um resultado aprovado em uma categoria não comprova todas as demais. Identifique o que determinada inspeção não consegue detectar. Associe cada defeito plausível a uma verificação e especifique como os conjuntos reprovados deixam o fluxo de produção.
Uma lição da NASA sobre o veículo lançador Scout descreve contatos que recuaram por não terem travado corretamente, inclusive em casos com clipes de retenção danificados. A recomendação prática é verificar os contatos substituíveis antes do acoplamento.
“Faça um teste de empurrão antes do acoplamento para detectar e separar contatos destravados nos conectores com contatos substituíveis.”
National Aeronautics and Space Administration, Pinos elétricos recuados, 1995
Mapa de defeitos e ensaios em 4 frentes
Use este mapa para discutir com as equipes de qualidade e produção a cobertura de inspeções específicas. A especificação do produto determina a força de ensaio, os ajustes elétricos, a frequência de amostragem e os resultados permitidos.
| Possível defeito | Verificação possível | Ponto cego restante |
|---|---|---|
| Contato ausente | Geometria: inspeção da presença na cavidade | A presença, por si só, não comprova uma terminação correta |
| Pino exposto torto | Geometria: vista adequada da câmera ou verificação dimensional | Danos ocultos podem estar fora do campo de visão |
| Contato atribuído à cavidade errada | Elétrica: teste programado do mapa de fiação | O próprio mapa de teste deve corresponder ao desenho |
| Evento anormal de inserção | Movimento do processo: monitoramento de força e deslocamento | A assinatura normal precisa ser validada com defeitos reais |
| Contato destravado | Retenção: verificação aprovada da retenção do contato | A continuidade elétrica, por si só, pode não detectar um assentamento inseguro |
| Inserto mal fixado na carcaça | Retenção: ensaio axial do inserto em relação à carcaça | A retenção do contato mede uma interface diferente |
| Crimpagem fraca entre fio e contato | Retenção: ensaio destrutivo de tração da crimpagem em amostras, conforme especificação | As amostras ensaiadas são consumidas; outras verificações cobrem as peças de produção |
| Circuito aberto ou conexão não prevista | Elétrica: ensaios de continuidade e fiação | Esses ensaios não comprovam a capacidade de suportar tensão de isolamento |
| Defeito de isolamento | Elétrica: ensaio especificado de isolamento ou rigidez dielétrica | Os ajustes corretos do ensaio e os limites de aceitação continuam essenciais |
A IEC 60512-15-1 detalha a retenção de contatos, enquanto a IEC 60512-15-2 detalha a retenção do inserto na carcaça. A IEC 60512-1 exige que a especificação detalhada do produto descreva quais ensaios se aplicam, seus níveis e os limites de desempenho permitidos.
Outra fonte da NASA, seu estudo de ensaio de tração da crimpagem em conjuntos de cabos, identifica o custo e a disponibilidade de contatos sobressalentes como limitações, pois o ensaio de tração é destrutivo. Inclua essas amostras no plano da qualidade e no modelo de custos. Não considere as amostras submetidas ao ensaio de tração como produtos vendáveis. Por exemplo, imagine um dispositivo de ensaio hipotético em que uma sonda com mola toca um contato parcialmente assentado.
O circuito passa no ensaio, mas o contato pode se mover quando o conector correspondente chega. Aumentar a quantidade de ensaios elétricos repetiria o mesmo ponto cego. A lista de verificação para auditoria de fábrica da WEIPU indica verificações de continuidade em 100% das peças e ensaio de resistência de isolamento a 500 V DC como evidências a solicitar; os ajustes reais ainda dependem da especificação do conector. O engenheiro da qualidade verificaria o requisito de retenção, especificaria um ensaio mecânico aceitável e confirmaria que as amostras defeituosas seriam rejeitadas. A equipe de produção definiria o encaminhamento das peças rejeitadas e a recuperação após uma parada. Por isso, a automação da inspeção de conectores deve ser definida pela cobertura de defeitos, e não por um rótulo genérico de “testado” ou pela quantidade de câmeras.
Células semiautomáticas e linhas totalmente automáticas
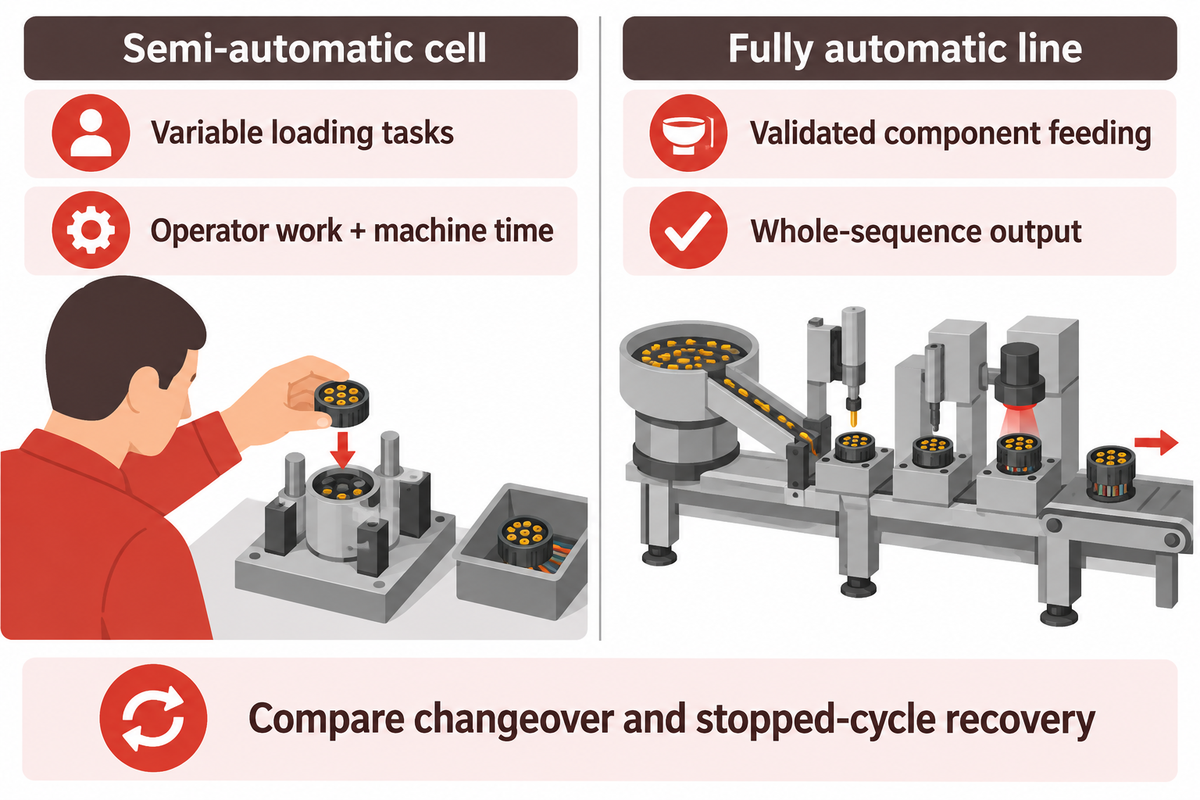
Há vantagens e desvantagens entre as células automáticas. Células semiautomáticas mantêm algumas tarefas, como carregamento ou manuseio de cabos, enquanto células totalmente automáticas automatizam mais tarefas. Escolha a divisão de trabalho considerando a variação dos produtos, a dificuldade de manuseio e a demanda contínua. Automatizar processos mais longos pode trazer pouco benefício geral quando o carregamento ou a troca de configuração representa a maior parte do trabalho.
Qual máquina para conectores circulares é melhor para produção mista?
Para produção mista, uma célula com auxílio do operador pode ser um bom ponto de partida se os componentes ou a apresentação dos cabos mudarem com frequência; compare o trabalho completo de troca de configuração e recuperação antes de comparar os tempos de ciclo nominais. Linhas mais integradas tornam-se atraentes em lotes de produção estáveis.
Célula semiautomática
- Atribua ao operador as tarefas variáveis de carregamento.
- Meça o trabalho do operador junto com o tempo da máquina.
- Mantenha as operações repetíveis de união e verificação sob controle da máquina.
Linha totalmente automática
- Valide a alimentação de componentes em toda a família de produtos prevista.
- Meça a produção ao longo de toda a sequência integrada.
- Planeje a rejeição automática e uma recuperação prática de falhas.
Um registro de pesquisa de 2020 da Friedrich-Alexander-Universität Erlangen-Nürnberg analisa a distribuição de tarefas entre trabalhadores e automação na produção de conjuntos de cabos, usando critérios ponderados, e apresenta conclusões qualitativas sobre a montagem final.
Avalie as trocas de configuração e a recuperação de ciclos interrompidos considerando o trabalho exigido do operador, a identificação de conjuntos incompletos e a separação de peças rejeitadas das aprovadas. Demonstre as duas situações para revelar efeitos sobre a mão de obra e a qualidade que uma operação sem interrupções pode ocultar.
Produção de conectores e custo por peça aprovada
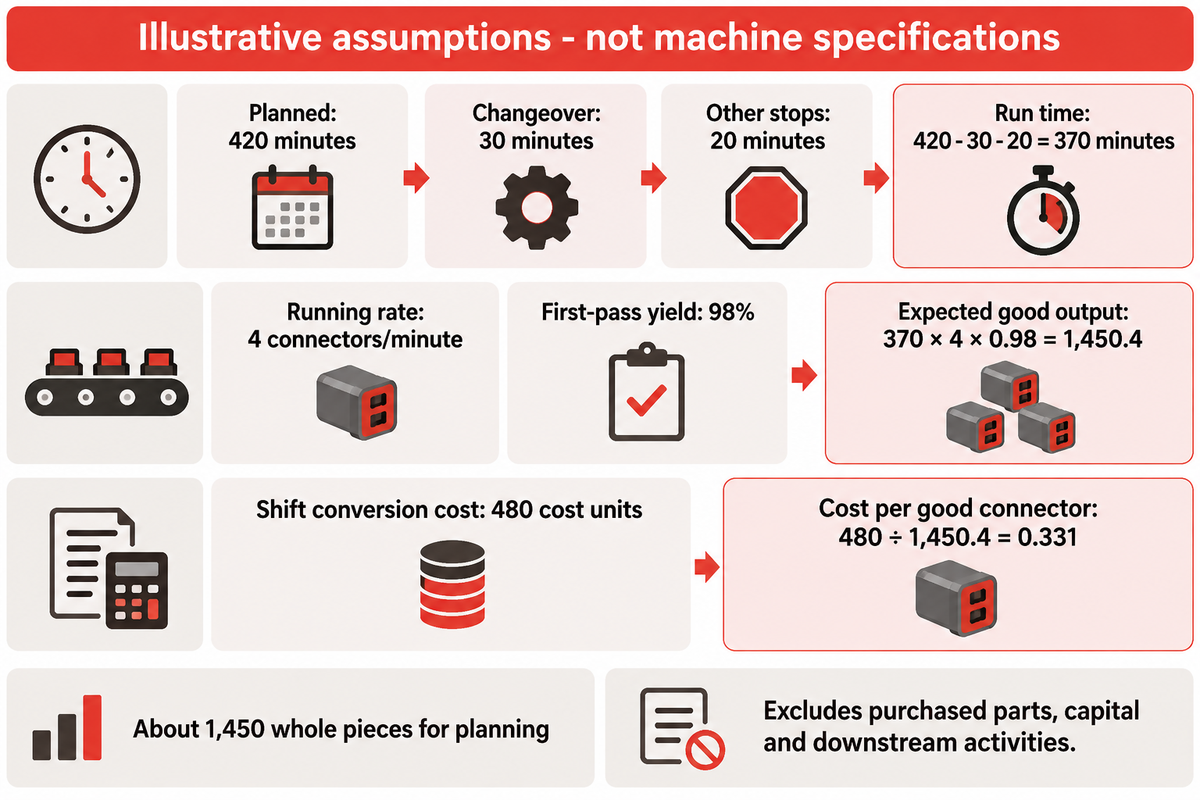
A produção de conectores depende do tempo disponível para operação, da taxa de produção e do rendimento na primeira passagem. Registre pinos, extremidades de conectores e conjuntos completos de cabos como unidades de produção separadas. Desconte cada perda apenas uma vez e divida o custo de produção pertinente pela produção aprovada para comparar processos em uma mesma base.
O Center for Industrial Services da University of Tennessee diferencia disponibilidade, desempenho e qualidade em seu guia de eficácia de equipamentos. Usar a mesma distinção ajuda a evitar um erro comum de estimativa: descontar pequenas paradas duas vezes quando a taxa de produção observada já as inclui.
Converta pinos em peças antes de comparar a capacidade
Suponha que um alimentador forneça 24 pinos por minuto. Com 6 pinos por conector, o limite de alimentação é 24 ÷ 6 = 4 conectores por minuto. Ao mudar o produto para 8 pinos por conector, o mesmo alimentador fornece apenas 3 conectores por minuto. Esses valores presumidos ilustram a conversão de pinos em conectores. Outras operações podem reduzir ainda mais a produção final.
Para tarefas executadas sequencialmente em um único ciclo da máquina, o tempo total das tarefas na sequência determina o tempo de ciclo. Para tarefas executadas em paralelo, as restrições do percurso paralelo mais lento determinam a produção contínua, enquanto os buffers e as transferências também afetam o resultado. Criar um percurso paralelo que inclua uma estação limitante só aumenta a produção contínua se essa estação limitar a linha real. Antes de pagar por outro módulo de inserção, verifique o carregamento, a inspeção e a descarga.
Faça os cálculos para um turno de produção presumido
| Dado ou resultado | Valor | Significado |
|---|---|---|
| Tempo de produção planejado | 420 minutos | Tempo programado para produção |
| Tempo de troca de configuração | 30 minutos | Descontado do tempo planejado |
| Outros tempos de parada | 20 minutos | Separados das trocas de configuração |
| Tempo de operação | 370 minutos | 420 − 30 − 20 |
| Taxa de produção atingida | 4 conectores/minuto | Inclui as perdas observadas de velocidade de produção |
| Rendimento na primeira passagem | 98% | Aprovado sem retrabalho |
| Produção boa esperada | 1,450.4 conectores | 370 × 4 × 0.98; cerca de 1.450 peças inteiras para planejamento |
| Custo de conversão do turno | 480 unidades de custo | Custos presumidos de mão de obra, energia, manutenção alocada e ferramental |
| Custo de conversão por conector aprovado | 0.331 unidades de custo | 480 ÷ 1,450.4, arredondado |
As produções fracionárias neste exemplo representam valores esperados, não quantidades físicas de peças. Este exemplo não inclui peças compradas, custos de capital ou operações posteriores. Inclua-os explicitamente se a comparação pretende mostrar os custos totais de fabricação. Considere os custos de retrabalho e de ensaios destrutivos e mantenha o mesmo critério de inclusão ou exclusão desses custos nas alternativas comparadas.
Ao comparar duas propostas com a mesma taxa de produção da máquina, considere o impacto da fixação das peças e das aprovações da primeira peça em um turno de produtos variados. O tempo de operação é calculado subtraindo o tempo de parada do tempo de produção planejado; as paradas incluem trocas de configuração planejadas e interrupções não planejadas. Assim, uma proposta com mais tempo para fixação e aprovação da primeira peça pode gerar menos peças aprovadas. Usando o mesmo tempo disponível para produção, compare a produção aprovada presumida em cada proposta e avalie se essas estimativas são razoáveis durante uma operação de produção. Se dispositivos de fixação melhores ou receitas mais eficientes reduzirem o tempo de troca, atualize esse dado para que a melhoria continue rastreável.
Trocas de configuração, manutenção e defeitos recorrentes
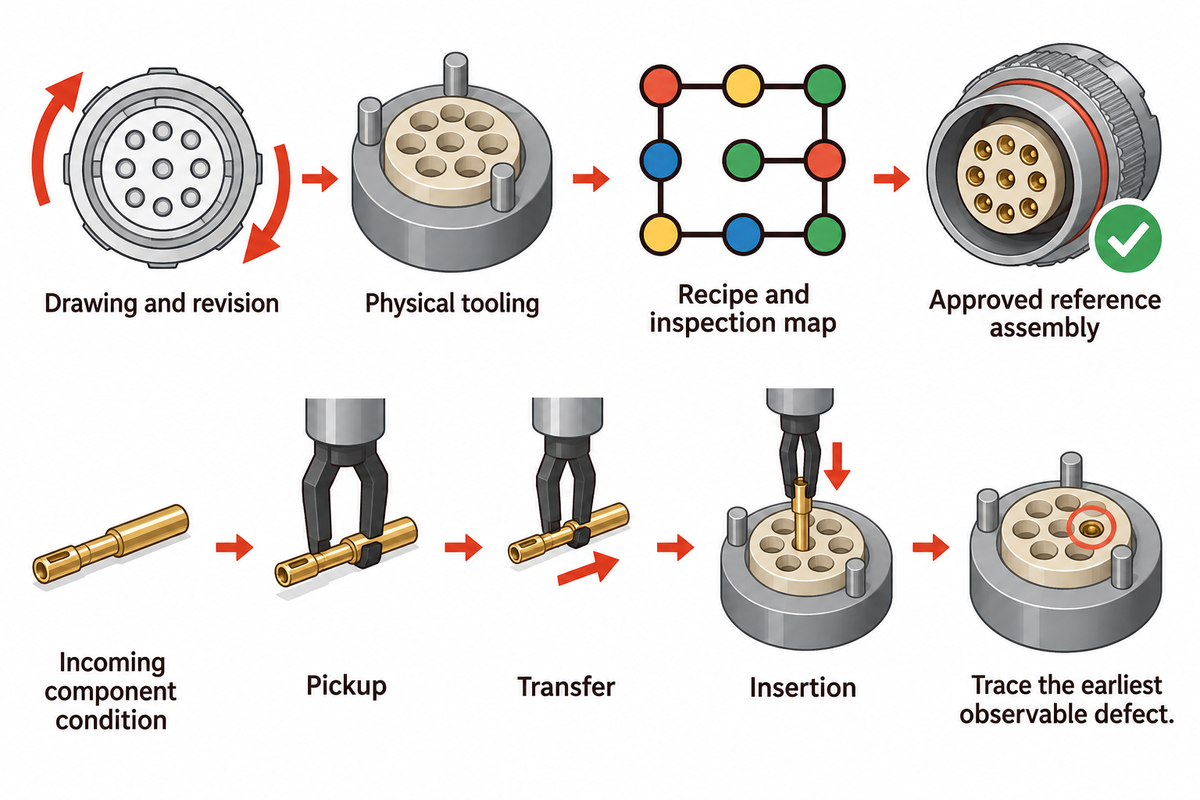
Trocas de configuração confiáveis incluem a preparação completa do produto, com dispositivo de fixação, alimentador, ferramental, receita e programa de inspeção. A manutenção deve se basear nos modos de falha observados e seguir as instruções do fabricante do equipamento. Quando um defeito se repetir, encontre a primeira operação em que um componente bom se torna defeituoso antes de alterar ajustes de força, posições ou critérios de aceitação.
Mantenha registros da primeira peça para cada configuração aprovada, vinculando desenhos e revisões, mapas de teste elétrico e ferramental. A NASA descreve um projeto que realizou um teste de empurrão em cada contato após a fiação inicial e as modificações no conector. Inspecione os conjuntos modificados enquanto o recurso ainda estiver acessível. Esperar até que a carcaça esteja fechada pode ocultar a causa. Nesse projeto, clipes de retenção deformados ou quebrados também eram uma causa frequente de travamento incorreto.
No caso de um pino torto, considere todas as etapas: condição do componente recebido, coleta, transferência e inserção. Para recuo intermitente do contato, inspecione o recurso de retenção e a verificação de assentamento aprovada. O travamento incorreto causado por clipes de retenção danificados é discutido na lição da NASA sobre pinos recuados. Aumentar a força de inserção pode apenas danificar ainda mais a interface.
Faça
- Compare as peças rejeitadas com um conjunto de referência aprovado.
- Rastreie o defeito até a primeira etapa em que ele pode ser observado.
- Confira novamente a receita e o mapa de inspeção após mudanças no ferramental.
Não faça
- Não aumente os limites de força apenas para reduzir as rejeições.
- Não use uma aprovação no ensaio elétrico como prova de todos os recursos mecânicos.
- Não devolva conjuntos interrompidos à produção sem uma verificação definida.
Registre o ajuste e o resultado para que o próximo operador não perca tempo repetindo um ajuste que não funcionou. Uma produção estável depende de uma configuração controlada e de um defeito compreendido, não da ampliação progressiva dos limites de aceitação.
Requisitos de integração e utilidades
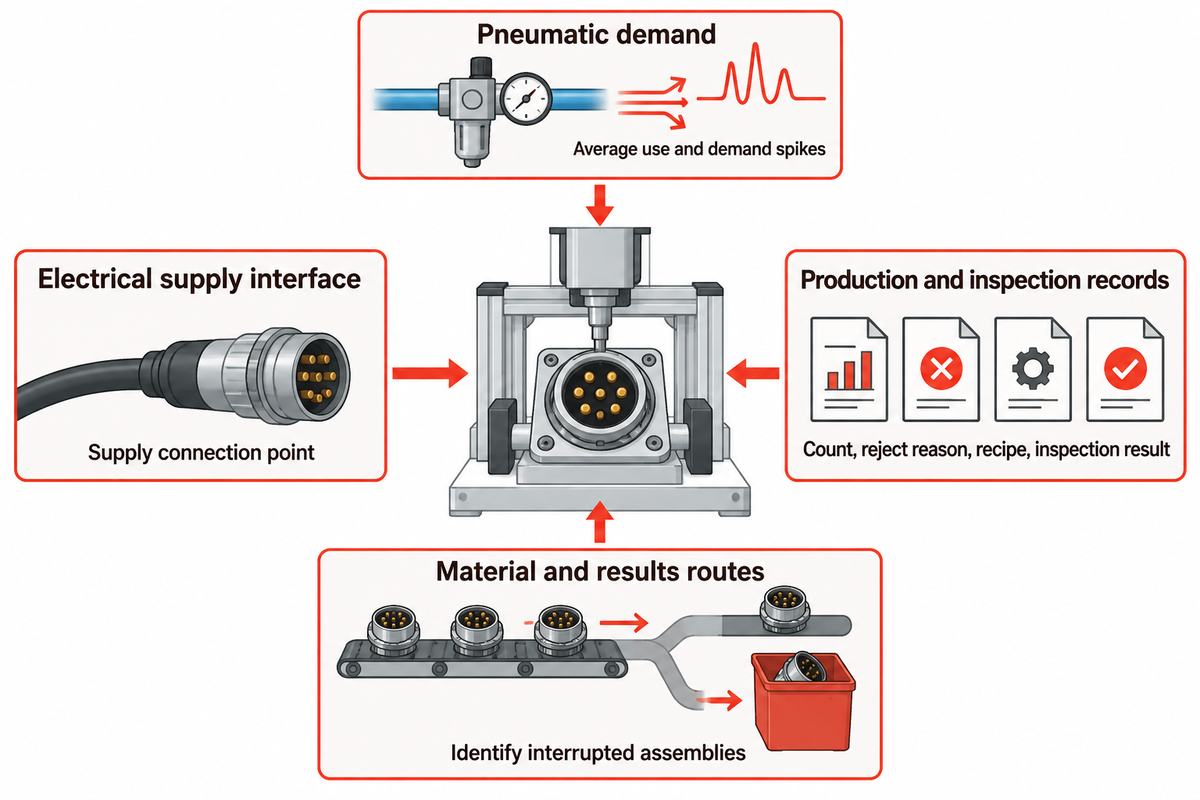
A integração da máquina exige uma alimentação elétrica definida, previsão para qualquer demanda pneumática, interfaces operacionais seguras e rotas adequadas para materiais e resultados. Determine esses requisitos para o equipamento configurado. Um valor genérico de tensão ou pressão do ar não descreve adequadamente todas as combinações de alimentadores, ferramentas de união, dispositivos de inspeção e processos subsequentes.
A IEC 60204-1 abrange os equipamentos elétricos de máquinas a partir do ponto de conexão à alimentação. Use essa interface para definir as características da alimentação, o seccionamento, as medidas de proteção e as responsabilidades do fabricante da máquina e do instalador na unidade.
Para equipamentos pneumáticos, diferencie o consumo médio dos picos de alta demanda. As orientações sobre ar comprimido do Australian Government afirmam que um reservatório pode até compensar picos de demanda de curto prazo. Também observam que as alternativas elétricas podem exigir alimentação elétrica local adicional, mesmo quando o consumo total de eletricidade da unidade diminui. Por isso, os serviços de utilidade também precisam ser avaliados como parte da configuração.
Especifique quais resultados precisam sair da máquina: quantidade produzida, motivo da rejeição, receita do produto e qualquer registro de inspeção exigido. Defina como identificar uma montagem interrompida após uma queda de energia ou falha de comunicação. É útil manter um registro que associe uma peça ou lote aprovado ao processo que o produziu.
Conclusão principal
Defina a montagem final, atribua uma verificação a cada defeito importante e compare a produção em peças aprovadas. Essas decisões conectam o desenho do conector a uma especificação de máquina útil.
Os desenhos dos conectores, amostras dos componentes, o escopo de produção proposto e as verificações exigidas devem ser enviados à equipe de automação da ZEUEE para a discussão sobre o equipamento. Para avaliar a oferta de equipamentos da empresa em relação à aplicação, consulte a página da solução de máquina para conectores circulares.
Perguntas frequentes sobre máquinas para conectores circulares
O que é um conector M8 e esse nome define o ferramental de montagem?
M8 identifica uma família de tamanhos de interface de conectores circulares; o nome não define completamente o ferramental de montagem. Use o desenho completo do produto e os códigos das peças para determinar a disposição dos contatos, a codificação, o método de terminação e a geometria dos componentes. Esses detalhes determinam a referência do dispositivo de fixação, as superfícies acessíveis para manuseio e a sequência de montagem necessária, incluindo quais componentes já chegam instalados.
Uma máquina para conectores circulares pode trabalhar com diferentes quantidades de pinos?
Uma máquina pode trabalhar com diferentes quantidades de pinos quando os dispositivos de fixação, o sistema de alimentação, o programa de movimento e a configuração de inspeção são projetados para essas configurações. Talvez não baste apenas trocar a receita. Compare os padrões de cavidades, os tipos de contato e o acesso; em seguida, demonstre a troca de configuração e as verificações da primeira peça em cada configuração prevista antes de considerar essa capacidade confirmada.
Um teste de continuidade aprovado comprova a retenção do contato?
Não. A continuidade confirma a existência de um caminho elétrico nas condições do teste, enquanto a retenção diz respeito à fixação mecânica do contato. Um contato parcialmente inserido ainda pode conduzir durante o teste. Use o método de retenção e os critérios de aceitação especificados para o produto e valide o arranjo de inspeção com defeitos representativos, sem presumir que a aprovação elétrica comprove o travamento mecânico.
Por que uma máquina para conectores circulares não funciona de forma consistente?
Verifique a apresentação dos componentes, a localização no dispositivo de fixação, a condição do ferramental, a seleção da receita e as configurações de inspeção. Identifique onde o defeito aparece primeiro comparando as peças recebidas com as montagens intermediárias. Altere um fator controlado por vez e depois verifique o resultado em relação aos requisitos aprovados do produto.
A montagem de conectores circulares sempre inclui sobremoldagem?
Não. A sobremoldagem só faz parte dos produtos e escopos de produção que exigem esse processo. A máquina pode entregar um inserto preenchido, um corpo de conector ou uma terminação de cabo montada mecanicamente. Se a moldagem estiver incluída, identifique quais verificações precisam ocorrer antes que o encapsulamento torne os recursos internos inacessíveis. Em seguida, especifique a transferência para a moldagem e as verificações necessárias depois dela. Inclua essa carga de trabalho subsequente nas comparações de produção sempre que o produto final acordado incluir a extremidade moldada do cabo.
É possível obter o preço de uma máquina para conectores circulares sem enviar amostras?
Um fornecedor pode estimar o orçamento com base nos desenhos e na descrição do processo. As amostras ajudam a definir os requisitos de alimentação, manuseio e inspeção. Pergunte se o ferramental, as variantes, os testes, a integração, a instalação e as peças de reposição estão incluídos e identifique as premissas que ainda precisam ser validadas em um teste.
Uma máquina para conectores circulares torna o conector conforme a uma norma?
A máquina, por si só, não comprova a conformidade do produto. A especificação do conector determina os requisitos relevantes de construção e teste, e o processo de produção precisa fornecer as evidências adequadas. Defina os requisitos aplicáveis, os limites de aceitação e os registros para o produto em questão. Diferencie os requisitos elétricos das máquinas dos requisitos de desempenho do conector: eles se aplicam a equipamentos e interfaces diferentes. Um registro de produção útil identifica a peça ou o lote testado, a receita de teste aplicável e o resultado, com rastreabilidade adequada à aplicação.
Converse sobre seu processo de montagem de conectores
Envie os desenhos das peças e as verificações que a montagem final precisa passar. Use essas informações para definir o escopo do equipamento e um teste representativo.
Converse sobre uma aplicaçãoReferências e fontes
- Curralo e colegas, pesquisa da Machines sobre montagem de pinos e vedações em conectores, 2024.
- National Aeronautics and Space Administration, pinos elétricos embutidos, 1995.
- International Electrotechnical Commission, IEC 60512-15-1: retenção de contatos no inserto e IEC 60512-15-2: retenção do inserto na carcaça do conector, escopos públicos.
- Estonian Centre for Standardisation and Accreditation, escopo público da IEC 60512-1:2018.
- National Aeronautics and Space Administration, registro de pesquisa sobre teste de tração de crimpagem em conjuntos de cabos.
- Friedrich-Alexander-Universität Erlangen-Nürnberg, registro de pesquisa sobre a alocação de tarefas entre pessoas e automação na produção de conjuntos de cabos, 2020.
- University of Tennessee Center for Industrial Services, Guia de implementação do OEE.
- International Electrotechnical Commission, escopo da IEC 60204-1 sobre equipamentos elétricos de máquinas.
- Australian Government, orientações sobre equipamentos de ar comprimido.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora