Entre em contato com a Zeyu lntelligent Industrial Company

Guia da linha de produção de cabos CC: 9 verificações de planejamento e FAT

Atualizado em setembro de 2026 · Escrito por Cherry
O termo “linha de produção de cabos CC” pode se referir a duas fábricas bem diferentes: uma de fabricação de fios a montante ou uma de montagem de cabos acabados a jusante. Este guia se concentra especificamente em equipamentos que transformam fios preparados, terminais, conectores e material de sobremoldagem em conjuntos de cabos CC acabados. Este guia não aborda trefilação de cobre, encordoamento de condutores nem extrusão do isolamento primário.
Esta página se concentra em decisões de engenharia, e não em classificações, preços ou cotações. A sequência de planejamento é simples de descrever, mas fácil de comprometer: definir o cabo acabado, estabelecer cada transferência entre processos, conciliar a capacidade de peças boas, controlar a troca de formato entre variantes, vincular os registros ao produto e comprovar essas condições durante a aceitação. Quem procura uma lista de fornecedores pode começar pelo artigo da ZEUEE sobre fabricantes de linhas de produção de cabos CC. Este documento se concentra em decisões de engenharia, e não em classificações, preços ou cotações.
Resposta rápida
Planeje uma linha de montagem de cabos CC a jusante com base em uma definição controlada do produto, e não apenas em uma meta de produção. Especifique os materiais recebidos, a geometria do produto acabado, os requisitos de terminação e sobremoldagem, a responsabilidade pelos ensaios, as evidências do sistema de medição, o mix de variantes, a rastreabilidade, as interfaces de segurança e os critérios de FAT específicos do projeto antes de escolher uma configuração.
Especificações rápidas de planejamento
| Limite do processo | Entrada de fios e componentes preparados; saída de conjuntos de cabos CC testados e etiquetados |
|---|---|
| Base de capacidade | Peças boas qualificadas por minuto, vinculadas ao mix de produtos e às condições testemunhadas |
| Base de qualidade | Característica, método, limite, reação, registro e responsável pela liberação identificados |
| Base de variantes | Material, ferramental, receita de processo, perfil de ensaio, etiqueta e liberação da primeira peça controlados |
| Base de aceitação | Conjunto de amostras acordado, plano de desafios, formato das evidências, responsável por pendências e assinaturas |
1. A que limite do processo se refere “linha de produção de cabos CC”?
Primeiro, decida se o projeto fabricará fios ou montará cabos CC acabados. A fabricação de cabos a montante é um processo separado, que começa com a produção do condutor e do isolamento; já a montagem a jusante começa com fios e componentes preparados. A montagem começa com fios e componentes preparados e, em seguida, passa por corte, decapagem, terminação, inspeção, sobremoldagem, ensaio, etiquetagem e embalagem. Os equipamentos, controles, evidências e fornecedores necessários não são intercambiáveis.
Fabricação de fios a montante
- Começa com sistemas de condutores metálicos e polímeros
- Usa trefilação, recozimento, encordoamento, extrusão, resfriamento e manuseio de bobinas
- Produz fios ou cabos isolados em bobinas
- Exige evidências dos processos de condutor e isolamento
Montagem de cabos a jusante
- Começa com fios preparados, conectores, terminais e material de sobremoldagem
- Usa operações de corte, decapagem, terminação, inspeção, sobremoldagem, ensaio, etiquetagem e embalagem
- Produz um conjunto de cabos acabado
- Exige evidências do produto, do processo, dos ensaios e da genealogia
Esta bifurcação do limite ajuda a evitar erros de cotação. Os resultados de busca para o termo principal incluem máquinas de trefilação e linhas de extrusão, enquanto o exemplo da ZEUEE a seguir trata da montagem de cabos acabados. No caso da ZEUEE, porém, o foco é a montagem de cabos acabados. Assim, um briefing que simplesmente diga “fabricar cabos CC” pode estar tecnicamente correto e ainda assim resultar em uma proposta para a fábrica errada.
O escopo público da NASA-STD-8739,4A diz respeito a conjuntos de cabos de interconexão. Essa é uma evidência útil para delimitar o processo a jusante, mas a norma continua sendo um padrão da NASA para trabalhos críticos, não uma regra universal para todos os cabos comerciais. A IPC/WHMA-A-620F também trata de requisitos e aceitação de conjuntos de cabos e fios, não de trefilação de condutores nem da extrusão primária.
Embora uma fábrica possa precisar atuar nos dois domínios, o contrato deve especificar a interface entre eles. Informe a condição da bobina recebida, quem responde pelo comprimento de corte, o estado final do conector, o limite da sobremoldagem, quem responde pelos ensaios e quem libera a embalagem. Este mapa do processo a jusante não se aplica quando o trabalho começa com uma barra de cobre.
2. O que deve ser definido antes do início do projeto da linha?
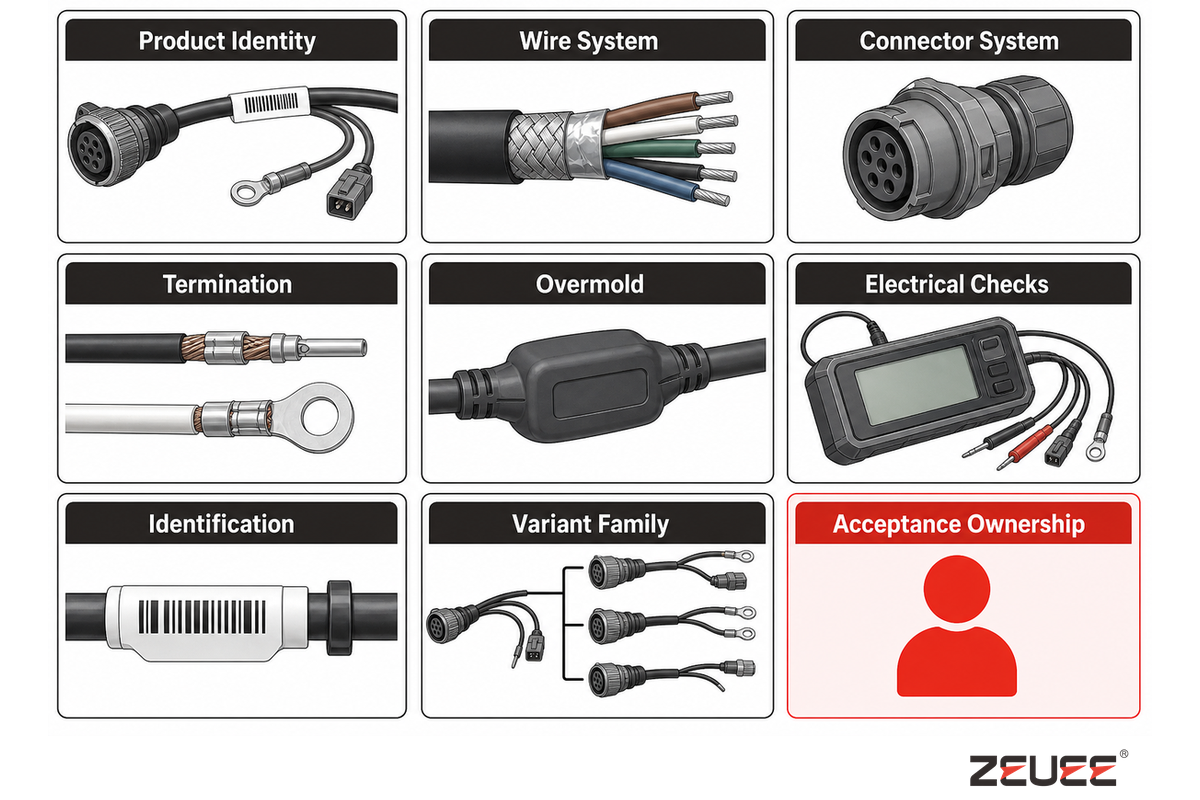
Defina o cabo acabado e suas variações controladas antes de definir o projeto da máquina. Uma amostra pode demonstrar encaixe, roteamento e construção, mas não especifica variações permitidas, método de ensaio, situação da revisão nem autoridade de liberação. O dossiê de entradas do cabo acabado vincula a amostra física aos desenhos técnicos, registros de materiais, métodos de aceitação e responsáveis.
| Categoria de entrada | Registro a controlar | Decisão que orienta | Responsável | Limitações / usos não indicados |
|---|---|---|---|---|
| Identificação do produto | Número da peça, desenho técnico, revisão e situação da amostra aprovada | Receita de processo e chave do registro | Engenharia de produto | Uma amostra sem revisão não pode controlar a liberação |
| Sistema de fios | Condutor, isolamento, diâmetro do cabo, estado da bobina e alternativas aprovadas | Alimentação, corte, decapagem e manuseio | Engenharia de materiais | A bitola nominal, por si só, não define o comportamento na decapagem |
| Sistema de conectores | Conector, terminal, revestimento, vedação, polaridade e orientação de acoplamento | Ferramental, inserção e verificações de visão de máquina | Engenharia de produto | O nome de uma família de conectores não identifica cada cavidade ou terminal |
| Terminação elétrica | Requisitos da união por crimpagem, soldagem, soldagem com metal de adição de baixo ponto de fusão ou outro método | Processo, ferramental e verificações destrutivas | Engenharia de processos | Não se deve presumir que uma única terminação elétrica se aplique a todas as variantes |
| Sobremoldagem | Material, geometria, adesão, preenchimento, rebarba, alívio de tensão e finalidade da vedação | Molde, receita de processo, resfriamento e inspeção | Engenharia de produto e de processos | A aprovação visual, por si só, não comprova a vedação nem o alívio de tensão |
| Verificações elétricas | Continuidade, polaridade, resistência, isolamento e quaisquer ensaios específicos do produto | Equipamento de ensaio, limites, roteamento e lógica de rejeição | Engenharia elétrica e da qualidade | A continuidade, por si só, não comprova a integridade mecânica |
| Identificação | Marcação, conteúdo da etiqueta, código de barras e condição da embalagem | Impressora, fonte de dados e verificação | Operações e qualidade | Uma impressão legível não comprova que os dados de origem estejam corretos |
| Família de variantes | Comprimentos, conectores, cores, moldes, ensaios, etiquetas e mix planejados | Peças de troca para mudança de formato, receitas de processo, áreas de acumulação intermediária e amostras de FAT | Gestão do programa | “Muitos SKUs” não é uma definição controlada de família |
| Responsabilidade pela aceitação | Característica, método, limite, frequência, reação, registro e signatário | Protocolo de FAT e liberação da produção | Comprador e fornecedor em conjunto | A identificação de um documento não define as responsabilidades do projeto |
3. Como as evidências de qualidade devem ser transferidas entre processos?
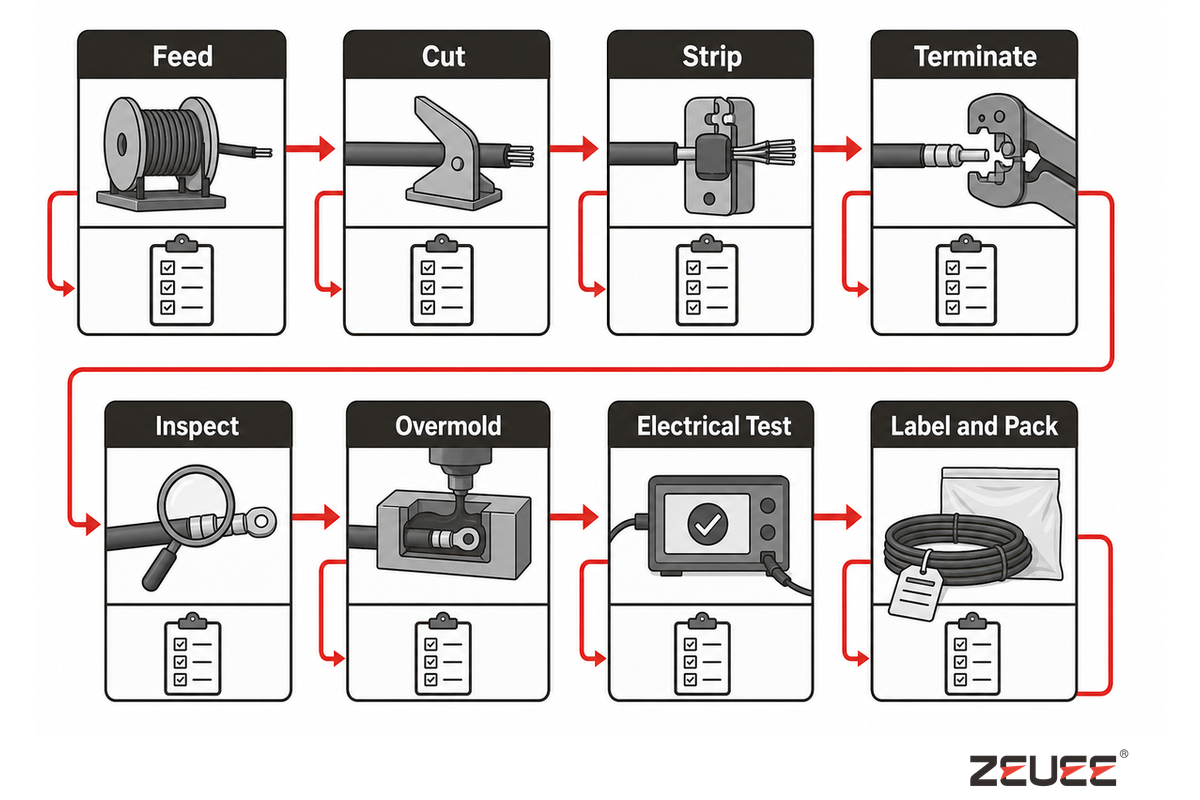
Cada transferência entre estações deve responder ao seguinte: o que entrou, o que mudou, o que foi verificado, o que acontece em caso de falha, qual registro é mantido e quem libera o resultado. Um sinal de “concluído” do PLC, sem vínculo com a ordem de produção, o material, a receita de processo, a medição, a ação de rejeição e a autorização para a operação seguinte, é insuficiente.
| Operação | Saída controlada | Evidência | Reação à falha | Limite |
|---|---|---|---|---|
| Alimentação | Fio e lote corretos carregados | Leitura do material e correspondência com a ordem de produção | Bloquear o início e remover o material divergente | Uma leitura não comprova propriedades ocultas do material |
| Corte | O comprimento e a condição das extremidades atendem ao desenho técnico | Método, resultado, condição da ferramenta e identificação da amostra | Conter a produção afetada e verificar a configuração | A frequência é específica do projeto |
| Decapagem | A geometria da decapagem e a condição do condutor são aceitáveis | Imagem de visão de máquina ou resultado medido com limite definido | Rejeitar, inspecionar a ferramenta e definir o intervalo suspeito | As verificações visuais podem não detectar danos subsuperficiais |
| Terminação elétrica | A geometria da união e a condição do processo atendem à especificação aplicável | Ferramenta, configuração, valor do processo e ensaio planejado | Parar, conter, testar e decidir a destinação | A aprovação no ensaio elétrico não substitui as evidências mecânicas |
| Inspeção | As características visíveis identificadas estão dentro dos limites programados | Imagem ou resultado das características vinculado à identificação do produto | Rejeitar e registrar o motivo | A câmera CCD não consegue detectar todos os defeitos ocultos |
| Sobremoldagem | Material, receita de processo, preenchimento, rebarba e posição corretos | Lote do material, versão da receita de processo, situação do ciclo e inspeção | Segregar, analisar a condição do processo e decidir a destinação | A aparência da superfície não comprova a vedação |
| Ensaio elétrico | As características definidas do circuito atendem aos limites | Identificação do equipamento de ensaio, programa, limites, resultado e chave do produto | Rejeitar automaticamente, conter e diagnosticar | A aprovação em uma característica não comprova o produto inteiro |
| Etiquetagem e embalagem | Identificação, situação, quantidade e condição da embalagem corretas | Verificação da etiqueta e registro de liberação | Reter o envio e conciliar os registros | Uma etiqueta correta não corrige um defeito em uma etapa anterior |
A validade das medições faz parte desse contrato. Para este projeto, exija a identificação do instrumento, a situação da calibração ou verificação, a resolução, a repetibilidade, as condições de operação e a incerteza aplicável no pacote de dados do FAT. Quando nenhuma regra externa definir um intervalo fixo, as orientações de calibração do NIST, atualizadas em 2026, recomendam um programa interno de garantia das medições, em vez de tratar o intervalo de calendário como prova por si só. O valor registrado não valida a si mesmo.
“O registro do ensaio de tração aprovado deve ser rastreável ao contato ou à ponteira, ao fio, à ferramenta de crimpagem e à configuração de crimpagem utilizados.”
A citação não exige a adoção das práticas da NASA em uma linha comercial. Ela mostra um padrão de evidências: vincular a entrada do produto, a ferramenta, a configuração, o ensaio e o período de produção em um registro recuperável.
4. De onde vem a capacidade real da linha?
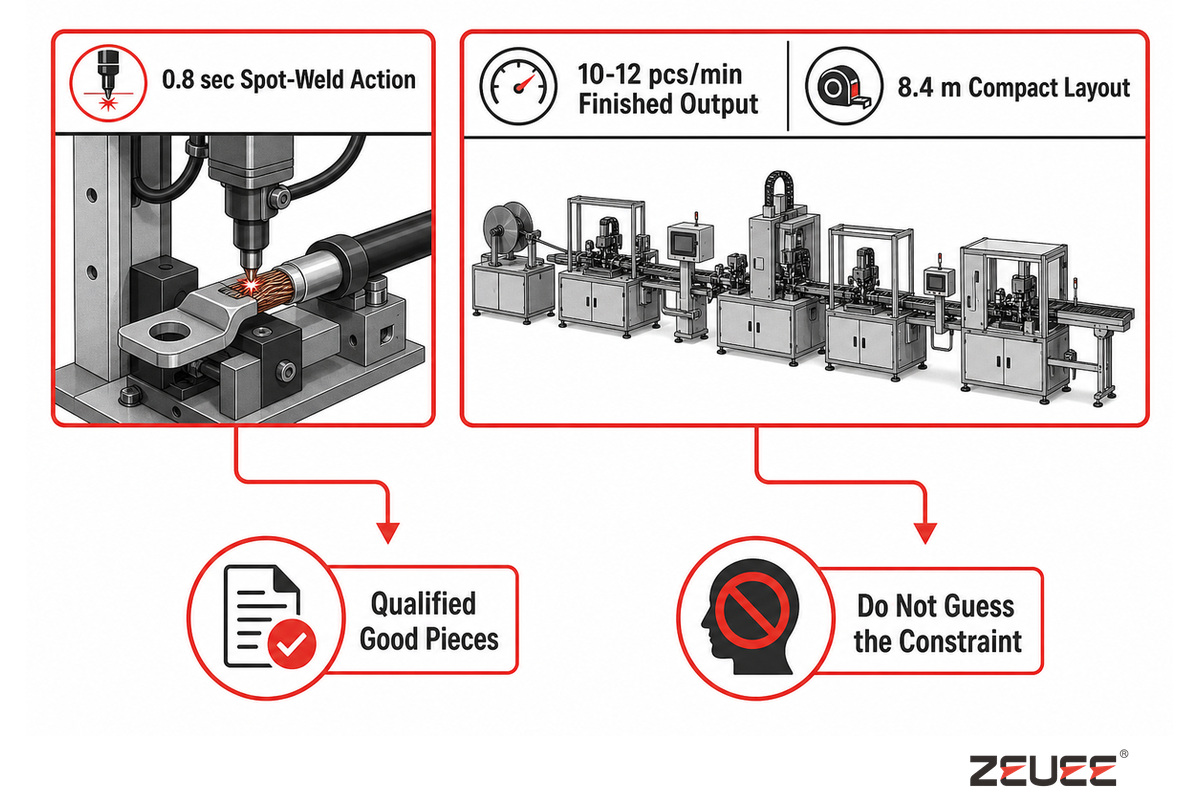
A produção acabada resulta do sistema restritivo, não do movimento mais rápido. Concilie o tempo de operação, a carga e descarga, os ninhos paralelos, a inspeção, o resfriamento, as áreas de acumulação intermediária, o manuseio de rejeições, a manutenção, a sucata, o retrabalho, a troca de formato, os bloqueios, a falta de alimentação e a sequência de produtos. Em seguida, conte as peças boas qualificadas em um período e mix definidos, em vez de informar o tempo de uma única estação.
Um exemplo público útil, extraído da referência de tempo de ciclo do Lean Enterprise Institute, apresenta um cálculo de máquina. Essa máquina tem um ciclo de 20 sec, 30 sec para carga e descarga combinadas e 30 sec de troca de formato distribuídos por um lote de 30. O ciclo efetivo da máquina passa a ser 51 sec, e não 20 sec. O exemplo demonstra o escopo dos cálculos antes de se prever a produção.
0.8 secoperação de soldagem por pontos divulgada
10-12 peças/minprodução acabada divulgada
8,4 mcomprimento compacto do layout divulgado
A página da ZEUEE publica uma operação de soldagem por pontos de 0.8 sec e uma produção de 10-12 peças acabadas em 60 sec. Uma operação isolada de 0.8 sec permite 75 ciclos de operação em 60 sec, enquanto a taxa de produção acabada corresponde a cerca de 5 sec a 6 sec por peça. A restrição não deve ser presumida.
A mesma página informa um sistema de 28 kW, opções de alimentação de 220/380 V e pressão de ar de 0,4-0,7 MPa para a configuração divulgada. Esses valores pertencem a esse exemplo comercial, não a todas as linhas de cabos CC. Eles mostram por que é necessário analisar a condição das utilidades e das interfaces instaladas. Mantenha a transferência comercial na página da solução.
Na pesquisa do NIST sobre sistemas seriais com vários trabalhos, a taxa de produção e os gargalos são avaliados com base no mix de produtos. Isso é relevante quando um cabo curto, um cabo longo sobremoldado e uma variante de conector compartilham a linha. A sequência, o tamanho das áreas de acumulação intermediária, o resfriamento, o tempo de ensaio e o retrabalho podem influenciar a restrição ativa. Otimizar uma operação que já é rápida pode não aumentar a capacidade de produtos acabados.
Planilha de conciliação do tempo de ciclo
Para cada taxa informada, registre a revisão do produto, o mix e a sequência, os tempos das operações locais, a capacidade paralela, as condições das áreas de acumulação intermediária, as paradas planejadas e não planejadas, a condição de manutenção, a inspeção e o resfriamento, o tratamento de rejeições e retrabalho, o período de medição, a definição de peça boa e a testemunha.
5. Quais evidências de qualidade são necessárias em cada etapa?
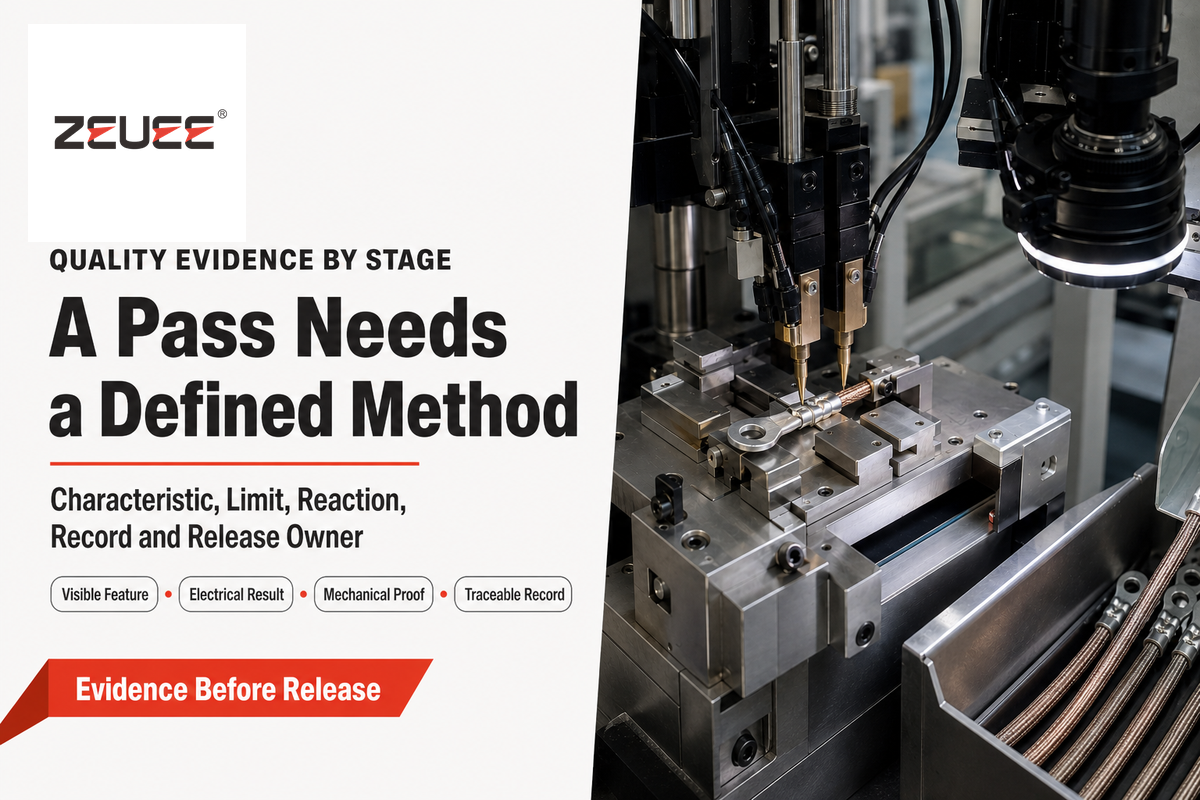
A qualidade em cada etapa deve relacionar o risco do produto à prevenção, detecção, contenção e liberação. “Inspeção 100%” tem pouco significado sem identificar a característica, o método, o limite, a cobertura do ensaio, a resposta à falha, o registro mantido e o responsável. Testar a continuidade de cada unidade não garante que os objetivos de decapagem, resistência da terminação, integridade da vedação ou identificação do material sejam atingidos.
A tabela pública de revisões da IPC indica a revisão F para a IPC/WHMA-A-620 em 10/25. O escopo público da norma estabelece requisitos e critérios de aceitação para conjuntos de cabos e fios. Ela não valida o processo inteiro, não determina a classe apropriada para o cliente nem estabelece inspeções fixas durante o processo e finais para todos os casos. A responsabilidade pela amostragem permanece no plano de qualidade do projeto.
| Grupo de bitolas de fios | Resistência à tração mínima da NASA | Uso da evidência | Limitações / usos não indicados |
|---|---|---|---|
| 28 AWG | 22 N (5 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Não é um limite padrão fora do escopo da NASA |
| 26 AWG | 36 N (8 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Confirme o material do condutor e o requisito aplicável |
| 24 AWG | 36 N (8 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Não define uma frequência de amostragem |
| 22 AWG | 57 N (13 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | A combinação de ferramenta e terminal ainda é importante |
| 20 AWG | 92 N (21 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Não comprova a retenção do conector |
| 18 AWG | 142 N (32 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Não comprova a vedação nem a vida útil à flexão |
| 16 AWG | 183 N (41 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Não transfira para outro sistema de condutores |
| 14 AWG | 290 N (65 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Verifique a velocidade do ensaio e o dispositivo de fixação conforme o método aplicável |
| 12 AWG | 459 N (103 lbs) | Exemplo delimitado de ensaio de tração do condutor no contato | Não é uma tabela universal de aceitação para linhas comerciais |
O método da NASA define uma velocidade de deslocamento para ensaios de tração de 25.4 ± 6,3 mm por minuto e, para combinações de condutor e contato não especificadas, um mínimo de 60% da resistência à tração do fio. Embora esses valores sejam rastreáveis, o método é o aspecto mais importante. Um valor de aceitação exige a definição do corpo de prova, do método, do dispositivo de fixação, da velocidade, do escopo e do registro. Este método não deve ser copiado para uma especificação comercial sem uma análise de aplicabilidade.
Faça
- Identifique a característica e o método
- Vincule o resultado à identificação do instrumento e do produto
- Defina a contenção e a destinação
- Atribua a responsabilidade pela amostragem e pela liberação
Não faça
- Transformar “ensaiado 100%” em uma afirmação sobre o produto inteiro
- Presumir que a câmera CCD detecta danos ocultos
- Usar continuidade como indicador indireto da força de tração
- Tratar a rejeição automática como capacidade do processo
Quando não comprar uma linha totalmente integrada
Uma linha totalmente integrada é uma escolha inicial inadequada quando as revisões do produto ainda mudam, as variantes não estão agrupadas em uma família controlada, os processos de união permanecem instáveis, os limites de ensaio não têm responsáveis ou a demanda não pode ser expressa em mix e sequência, pois a automação incorpora essas incertezas ao ferramental, às receitas de processo, às interfaces e ao software.
Considere células em etapas ou um processo piloto quando houver mudanças frequentes de engenharia, os materiais disponíveis não tiverem alternativas aprovadas e a estratégia de ensaios destrutivos ainda estiver em aberto, ou quando a lógica de reação a falhas ainda não tiver sido acordada. Isso não é uma crítica à automação. É a definição do limite além do qual a automação introduz repetibilidade em vez de ocultar tarefas não resolvidas do produto. A visão geral da linha de montagem automatizada ajuda nessa decisão no contexto de uma arquitetura de linha mais ampla.
6. Como liberar a troca de formato entre vários SKUs?
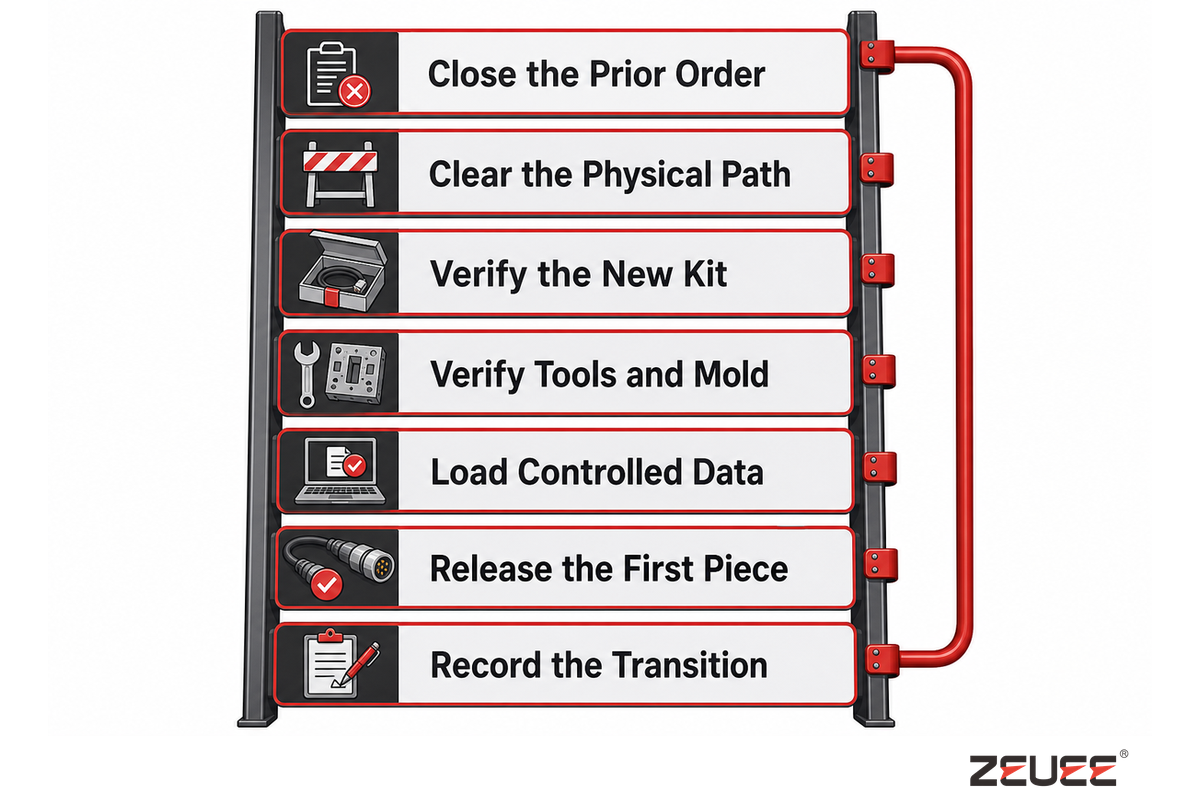
Selecionar uma receita de processo é apenas uma etapa da troca de formato, não uma liberação. A sequência de redefinição de variantes encerra a ordem anterior, remove o material, verifica os novos lotes e o ferramental, carrega os dados aprovados, confirma os limites de ensaio e de etiqueta, executa a primeira peça, analisa as evidências e registra a autorização. Os controles de segurança continuam sendo um ponto de retenção separado.
- Encerre a ordem anterior – concilie as peças aprovadas, rejeitadas, retrabalhadas e restantes.
- Libere o percurso físico – remova os fios, conectores, terminais, etiquetas e embalagens anteriores.
- Verifique o novo kit – confira os lotes de material e as alternativas aprovadas em relação à ordem de produção controlada.
- Verifique as ferramentas e o molde – confirme a identificação, a revisão, a condição e as verificações de configuração necessárias.
- Carregue os dados controlados – selecione a receita de processo aprovada, o programa de inspeção, os limites elétricos e a fonte da etiqueta.
- Libere a primeira peça – analise as evidências definidas antes da produção normal.
- Registre a transição – mantenha o registro de quem alterou, verificou, desafiou e autorizou a linha.
Durante o FAT, pelo menos uma transição planejada entre variantes deve ser submetida a um desafio. Mesmo uma operação nominal sem problemas pode não detectar etiquetas desatualizadas, material do SKU anterior, o programa elétrico errado, um molde não verificado ou uma chave de registro que não foi redefinida. Meça o tempo de troca de formato somente depois de definir os estados inicial e final e informe também o par de produtos e as condições do resultado.
A autorização de qualidade não substitui o controle de energias perigosas. Conforme estabelecido em 29 CFR 1910.147, as atividades de manutenção e serviço incluem configuração, ajuste, desobstrução e troca de ferramentas. Se uma energização, partida ou liberação inesperada de energia armazenada representar risco aos trabalhadores, a atividade não deve ser considerada um serviço menor. A exceção para serviços menores tem condições; ela não cria uma isenção automática para a configuração de uma receita de processo.
O briefing da linha deve mostrar duas liberações. A liberação de segurança baseia-se na avaliação de riscos do local, nos procedimentos de controle de energia, nas proteções e nas regras para pessoas autorizadas. A liberação de qualidade baseia-se nos materiais, no ferramental, no software, na inspeção, nos ensaios, nas evidências da primeira peça e na autorização do produto. As duas podem ocorrer durante uma única troca de formato, mas nenhuma implica a outra.
7. É possível reconstruir um cabo acabado a partir dos registros?
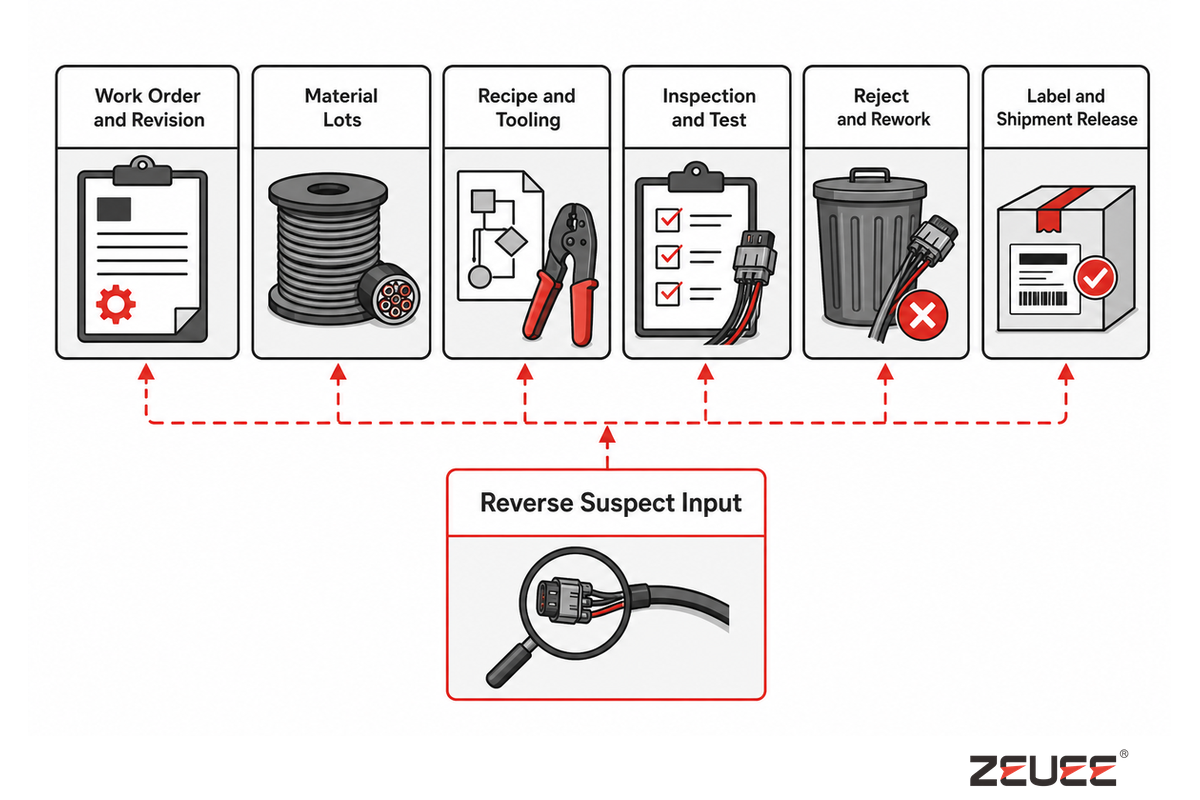
A rastreabilidade funciona quando é possível reconstruir um cabo acabado ou um lote controlado sem pesquisar telas desconectadas. O teste de rastreabilidade de um cabo parte da identificação liberada, recupera materiais, revisão, receita de processo, ferramental, inspeções, resultados elétricos, rejeições, retrabalho, etiqueta, embalagem e aprovações; em seguida, parte de uma entrada suspeita para localizar a produção afetada.
Comece com uma chave de produto estável. A identificação unitária pode ser adequada para um produto, enquanto a identificação por lote pode servir para outro. A granularidade e a retenção devem corresponder ao risco do produto, às regras do cliente e às necessidades de contenção.
Teste de rastreabilidade de um cabo
- Recupere a ordem de produção, a revisão do produto e a situação da liberação.
- Recupere os lotes de fios, conectores, terminais e materiais de sobremoldagem.
- Recupere a receita de processo, o software, o ferramental, o molde e as configurações aprovadas.
- Recupere as evidências visuais, dimensionais, mecânicas e elétricas.
- Recupere as rejeições, o retrabalho, os novos ensaios e a destinação final.
- Recupere a fonte da etiqueta, a condição da embalagem e a liberação do envio.
- Rastreie um lote ou uma revisão de receita de processo suspeitos até a população afetada.
Um registro útil também revela vínculos ausentes. Uma imagem sem chave de produto, um resultado de ensaio sem versão do programa ou uma entrada de retrabalho sem uma nova decisão de liberação são dados, mas não constituem genealogia. A recuperação dos registros deve ser testemunhada durante a aceitação, e não demonstrada posteriormente por meio de uma consulta personalizada ao banco de dados que os usuários da produção não consigam repetir.
8. Como estruturar o FAT de uma linha de produção de cabos CC?
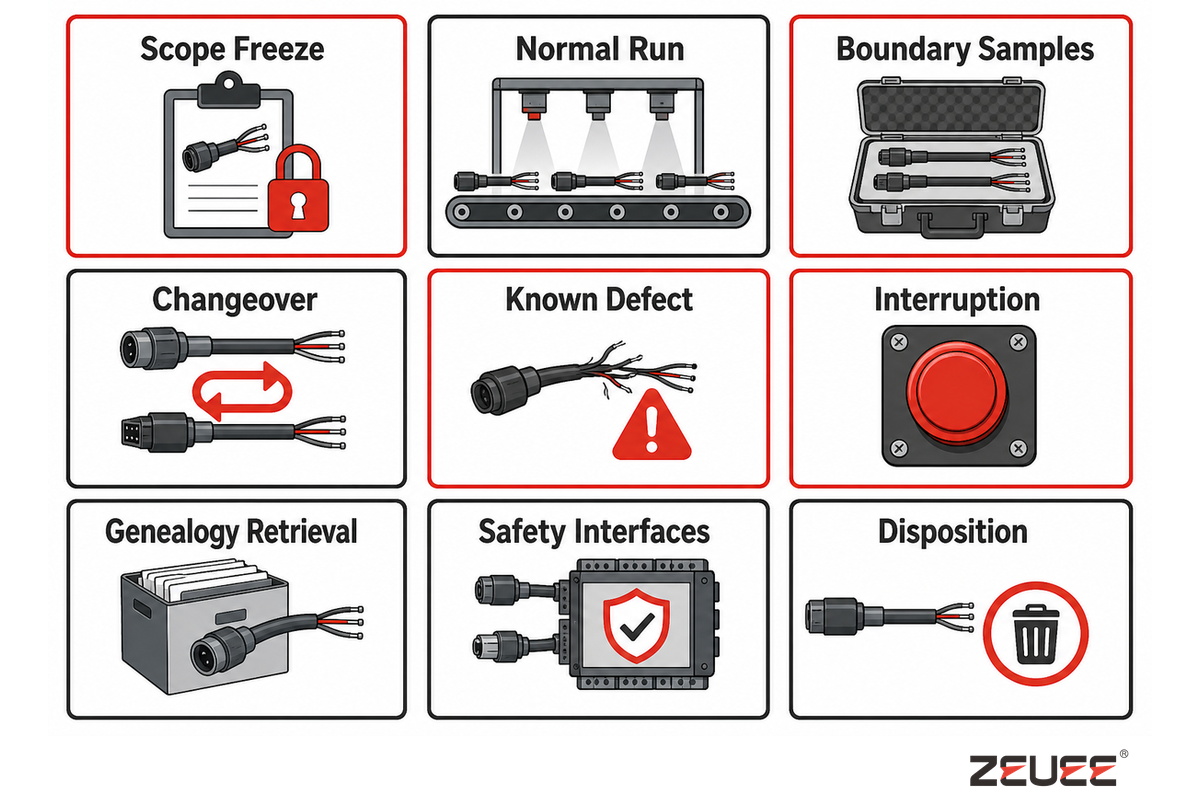
Um FAT útil verifica o limite de processo acordado com amostras controladas, em vez de avaliar apenas uma operação de produção simples. O protocolo deve identificar revisões, métodos, estado do sistema de medição, responsáveis pela amostragem, condições normais e de limite, uma troca de formato planejada, reações a falhas selecionadas, contenção, reinício, recuperação de dados, pendências e signatários autorizados.
| Desafio | Evidência | Critério de aprovação | Responsável | Limitações / usos não indicados |
|---|---|---|---|---|
| Congelamento do escopo | Revisões, amostras e premissas aprovadas | Referência assinada | Comprador e fornecedor | Não encerra alterações de produto sem documentação |
| Operação normal | Contagem de peças boas, base de tempo, paradas e refugos | Condição acordada e testemunhada | Operações | Não comprova a produção sustentada no local |
| Amostras de limite | Variantes identificadas ou limites de condição controlados | Limites e métodos do projeto | Produto e qualidade | Mais peças em condições nominais não substituem esse desafio |
| Troca de formato | Encerramento anterior, nova configuração, evidência da primeira peça e liberação | Escalonamento de reinicialização de variantes concluído | Operações e qualidade | Um par não representa todos os pares de variantes |
| Defeito conhecido | Desafio seguro e reação programada, ambos acordados | Detectar, rejeitar, identificar e conter | Controles e qualidade | Comprova apenas a falha submetida ao desafio |
| Interrupção | Parada, recuperação, reinício e manuseio do produto em processo | Sem liberação sem controle | Controles e operações | As utilidades da fábrica diferem das do local de instalação |
| Recuperação da genealogia | Simulação de rastreabilidade de um cabo, nos sentidos direto e reverso | Campos obrigatórios vinculados e reproduzíveis | Qualidade e TI | O prazo de retenção é específico do projeto |
| Interfaces de segurança | Proteções, controle de energia, paradas e responsabilidades definidas | Plano aplicável e requisitos do local | Responsável pela segurança | O FAT não pode aprovar todas as condições no local de instalação |
| Decisão formal | Itens aprovados, desvios, evidências, responsável, prazo e assinatura | Nenhuma pendência sem responsável | Gestão do programa | A aprovação do envio não equivale à aceitação no local |
A página oficial da IEC 62381:2024 descreve FAT, teste opcional de integração na fábrica, SAT e teste de integração no local para automação de indústrias de processo. A lição é limitada, mas útil: adapte os testes à especificação aplicável, ao escopo acordado, às responsabilidades e aos procedimentos do projeto. Não apresente a norma como uma exigência universal para linhas de cabos.
O FAT pode dar suporte à autorização de envio, enquanto FIT, SAT, SIT e evidências de aumento gradual da produção respondem a diferentes questões de integração ou do local, quando essas etapas forem aplicáveis. Atribua um responsável a cada interface para que a aprovação na fábrica não seja confundida com o desempenho após a instalação.
A quantidade e a frequência das amostras precisam ter responsáveis definidos explicitamente. Comprador e fornecedor devem acordar as variantes, o estado de medição, os critérios de aprovação e falha e as regras para novos ensaios antes da data acordada para a testemunha.
9. O que deve constar no resumo dos requisitos técnicos?
O resumo técnico deve caber em uma página de decisões controladas, com uma lista visível de premissas pendentes. Deve incluir o limite da produção, a família de produtos, os materiais, os responsáveis pelo processo e pelos ensaios, a validade das medições, a combinação de variantes, a base de capacidade qualificada, a troca de formato, a genealogia, as interfaces de segurança, as etapas de aceitação, os conjuntos de amostras e os signatários responsáveis.
Campos do resumo técnico
- Início e fim do processo e limite de responsabilidade entre comprador e fornecedor
- Números dos produtos, revisões, amostras, desenhos técnicos e família de variantes planejada
- Fio, conector, terminal, sobremoldagem, etiqueta e materiais de embalagem
- Características de terminação elétrica, inspeção, ensaio elétrico e liberação
- Identificação e estado dos sistemas de medição, métodos e formatos de evidência
- Combinação de produtos, sequência, taxa qualificada de peças boas e premissas operacionais
- Estado da troca de formato, pontos de retenção de segurança, liberação da primeira peça e autorização
- Genealogia por unidade ou lote, recuperação, contenção, retenção e exportação de dados
- FAT, FIT opcional, SAT, SIT, limite do aumento gradual da produção, amostras, responsáveis e pendências
Depois de esclarecer esses pontos, consulte a solução para linha de produção de fios DC. Essa página trata das configurações da linha, especificações publicadas, evidências do fornecedor, cotação e solicitação de cotação (RFQ). Este guia não duplicará essas seções comerciais, para que cada página atenda a objetivos de pesquisa distintos.
Para ampliar a análise de prontidão para uma RFQ, a ZEUEE também disponibiliza uma lista de verificação de prontidão para RFQ de fabricação e um guia de automação de linhas de produção. Use esses recursos para estruturar o projeto; o resumo acima continua específico para a montagem de cabos DC acabados.
A página Sobre a ZEUEE identifica a parte comercial. As alegações de engenharia independentes continuam vinculadas às fontes públicas abaixo.
Principais conclusões
Uma solicitação tecnicamente defensável para uma linha de cabos DC define o produto acabado, a taxa qualificada de peças boas, a cadeia de evidências, a troca de formato segura, a genealogia e os responsáveis pela aceitação antes de solicitar uma configuração de máquina.
Analise o escopo definido do cabo e do FAT →
Perguntas frequentes: planejamento de linhas de produção de fios DC
Estas respostas distinguem o planejamento de linhas de produção do dimensionamento de fios para requisitos de uso final. A bitola e a capacidade de corrente dizem respeito ao projeto do circuito DC; este guia trata dos equipamentos e das evidências usados para fabricar um conjunto de cabos já definido. Forneça o desenho do produto e os requisitos elétricos associados antes de selecionar a máquina.
Uma linha de produção de fios DC é o mesmo que uma linha de extrusão de fios?
Não. Uma linha de extrusão de fios produz fios isolados, enquanto uma linha de montagem nas etapas posteriores do processo transforma fios preparados e componentes em conjuntos de cabos acabados; por isso, os desenhos técnicos, os equipamentos, os controles de processo e as evidências de aceitação são diferentes.
Uma linha de extrusão de fios faz parte da fabricação de cabos nas etapas anteriores do processo e aplica isolamento ou uma capa após as etapas de formação do condutor. Uma linha de montagem de cabos DC nas etapas posteriores começa com fio ou cabo preparado e acrescenta corte medido, decapagem, terminação elétrica, inspeção, sobremoldagem, verificações elétricas, rotulagem e agrupamento. Um projeto pode incluir qualquer um desses limites ou ambos, mas os desenhos técnicos, os equipamentos, os controles e as evidências de aceitação são diferentes. A linha anterior no processo libera o cabo em bobina; a linha posterior libera um conjunto definido com conectores, polaridade, sobremoldagem, ensaios, identificação e condição de embalagem. Especifique o material de entrada e o produto acabado exigido antes de comparar fornecedores.
Quais informações devem estar prontas antes de planejar a linha?
Prepare os dados controlados do produto, as definições dos materiais, as opções de processo, as verificações, as variantes, a rastreabilidade, as condições de capacidade e os responsáveis pela aceitação antes de iniciar o leiaute dos equipamentos, a comparação de fornecedores e a elaboração do protocolo de FAT.
Prepare os desenhos técnicos do produto e suas revisões, amostras representativas, detalhes do condutor e do isolamento, definições de conectores ou terminais, polaridade, método de terminação elétrica, requisitos de sobremoldagem e alívio de tensão, métodos de inspeção e ensaio elétrico, rotulagem e condição de embalagem, combinação de produtos esperada e nível de detalhamento exigido para a rastreabilidade. Identifique as variantes que serão demonstradas no FAT, quem será responsável por cada decisão e quais premissas continuam pendentes. Uma única amostra não define, por si só, a variação permitida, o método de ensaio, o controle de revisão nem a autoridade de liberação.
A inspeção de continuidade e por CCD em 100% das peças garante zero defeitos?
Não. A inspeção completa abrange apenas as características e os limites que os ensaios instalados foram projetados para medir; ela não comprova resistência à tração, vedação, danos ocultos, identidade do material nem desempenho a longo prazo.
O ensaio de continuidade pode detectar um circuito aberto, e a visão de máquina pode inspecionar características visíveis definidas, mas nenhum dos dois comprova resistência à tração, danos ocultos no condutor, durabilidade da vedação, identidade do material ou desempenho a longo prazo. Identifique cada risco, método de detecção, reação à falha, registro e responsável pela liberação. A expressão “inspecionado em 100% das peças” só é significativa quando a característica e o método estão claramente definidos.
Como especificar a produção da linha?
Especifique peças boas qualificadas por minuto e informe a combinação de produtos, a condição de qualidade, as paradas, os refugos e a janela de medição. Mantenha junto ao número a sequência dos produtos, as condições testemunhadas, a janela de medição e as regras de qualidade.
Separe o tempo de operação local, o ciclo efetivo, a produção testemunhada, a produção qualificada após refugos e a produção sustentada no local. Registre junto ao número a sequência, as áreas de acumulação intermediária, a troca de formato, a manutenção, a sucata, o retrabalho e as utilidades. Limites de processo diferentes podem ter taxas válidas diferentes.
O que o FAT deve testar além da produção normal?
O FAT deve testar amostras de limite, troca de formato, falhas selecionadas, contenção, recuperação, consulta de evidências e decisão formal assinada sobre pendências, incluindo o estado de medição, regras para novos ensaios e responsáveis identificados para cada pendência.
Verifique as revisões aprovadas, os métodos, o estado de medição, uma transição planejada, as reações seguras a falhas, a contenção, o reinício e a recuperação da genealogia. Atribua responsáveis pelas verificações restantes de integração, instalação e aumento gradual da produção. Quantidades, limites e frequência são específicos do projeto.
Uma linha pode processar várias variantes de cabos DC?
Possivelmente, mas a capacidade para processar variantes deve ser definida pelas alterações de materiais, ferramental, programas, ensaios, etiquetas e atividades de liberação, com uma transição representativa e autorização registrada para a primeira peça antes da retomada da produção.
Identifique cada alteração de material, ferramental, programa, ensaio, etiqueta e embalagem. Em seguida, defina a limpeza, as verificações dos kits, os controles de segurança, as evidências da primeira peça e a autorização. Testemunhe uma transição representativa em vez de aceitar “vários códigos de produto” como comprovação.
Regra final de planejamento
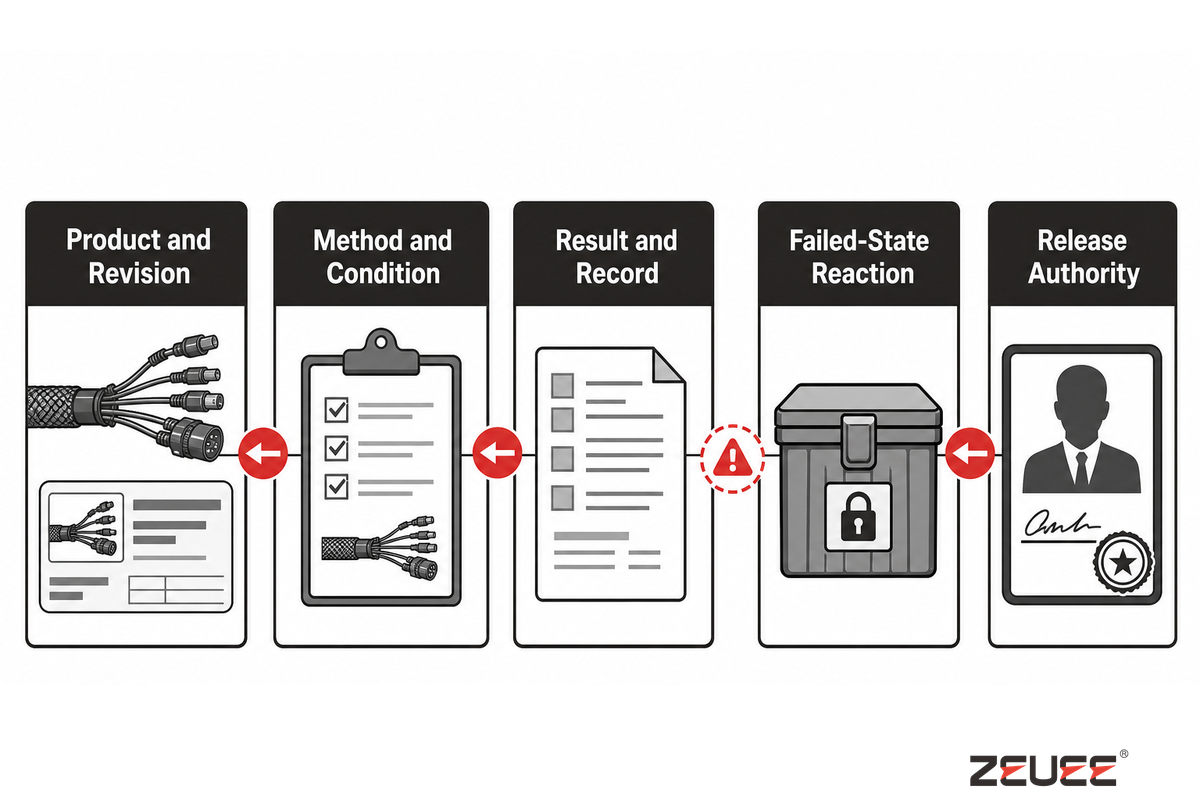
Uma linha de produção deve ser considerada um percurso controlado, dos dados aprovados do produto às evidências de liberação do cabo. Para cada alegação relevante, deve ser possível responder: qual produto e revisão, qual método e condição, qual resultado e registro, qual reação em caso de falha e qual pessoa ou função tinha autoridade para liberá-lo?
Isso distingue uma demonstração de máquina de um sistema de produção. Estas 9 verificações permitem análises abrangentes, mantêm transparentes as premissas e reservam a página da solução para configurações e cotações.
Artigos relacionados
- Fabricantes de linhas de produção de fios DC – busca e avaliação de fornecedores
- Guia de automação de linhas de produção – arquitetura de automação mais ampla
- Guia de máquinas de montagem automatizada – categorias de equipamentos de montagem
- Fabricantes de linhas de montagem automatizada – comparação mais ampla de fornecedores
Como este guia foi elaborado
A metodologia do guia separa o planejamento da montagem de cabos DC da página comercial de configurações e cotações da ZEUEE. As alegações sobre limites de processo, capacidade, medição, segurança, qualidade de execução, rastreabilidade e aceitação foram verificadas com fontes públicas atuais do governo, normas, pesquisas e universidades. As especificações da própria ZEUEE aparecem apenas como exemplo prático atribuído à empresa.
Referências e fontes
- Tabela de revisões das normas IPC – IPC
- Registro de catálogo da NASA-STD-8739,4A – NASA
- Requisitos de crimpagem, ensaio de tração e rastreabilidade – NASA
- Tempo de ciclo – Lean Enterprise Institute
- Sistemas de produção com múltiplos trabalhos – NIST
- Intervalo de calibração recomendado – NIST
- 29 CFR 1910.147, controle de energia perigosa – eCFR
- 14 CFR 21.137, exemplo de sistema da qualidade com escopo delimitado – eCFR
- Catálogo público da IEC 62381:2024 – IEC
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados




Em alta agora






