Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de líneas de producción de cables de CC: 9 verificaciones de planificación y FAT

Actualizado en septiembre de 2026 · Escrito por Cherry
El término «línea de producción de cables de CC» puede referirse a dos tipos de fábricas muy distintos: las que fabrican alambre en etapas iniciales o las que ensamblan cables terminados en etapas posteriores. Esta guía se centra específicamente en equipos que transforman cables preparados, terminales, conectores y material de moldeo en un ensamble de cable de CC terminado. No aborda el trefilado de cobre, el trenzado de conductores ni la extrusión del aislamiento primario.
Esta página se centra en decisiones de ingeniería, no en clasificaciones, precios ni cotizaciones. La secuencia de planificación es fácil de enunciar, pero fácil de alterar: definir el cable terminado, establecer cada transferencia entre procesos, conciliar la capacidad de piezas conformes, controlar los cambios de formato entre variantes, vincular los registros con el producto y presenciar esas afirmaciones durante la aceptación. Quienes busquen una lista de proveedores pueden empezar por el artículo de ZEUEE sobre fabricantes de líneas de producción de cables de CC. Este documento se centrará en decisiones de ingeniería, no en clasificaciones, precios ni cotizaciones.
Respuesta rápida
Planifique una línea de ensamble de cables de CC para las etapas posteriores del proceso a partir de una definición controlada del producto, no solo de una tasa objetivo. Antes de elegir una configuración, especifique los materiales recibidos, la geometría del producto terminado, los requisitos de terminación eléctrica y sobremoldeo, quién es responsable de las pruebas, la evidencia del sistema de medición, la combinación de modelos y variantes, la trazabilidad, las interfaces de seguridad y los criterios específicos del proyecto para las pruebas de aceptación en fábrica (FAT).
Especificaciones rápidas de planificación
| Límite del proceso | Entran cables y componentes preparados; salen ensambles de cables de CC probados y etiquetados |
|---|---|
| Base de capacidad | Piezas conformes calificadas por minuto, según la combinación de modelos y variantes y las condiciones presenciadas |
| Base de calidad | Característica, método, límite, reacción, registro y responsable de la liberación claramente definidos |
| Base de variantes | Material, herramental, receta, perfil de prueba, etiqueta y liberación de la primera pieza controlados |
| Base de aceptación | Conjunto de muestras acordado, plan de pruebas de desafío, formato de evidencia, responsable de asuntos pendientes y firmas |
1. ¿A qué límite del proceso se refiere «línea de producción de cables de CC»?
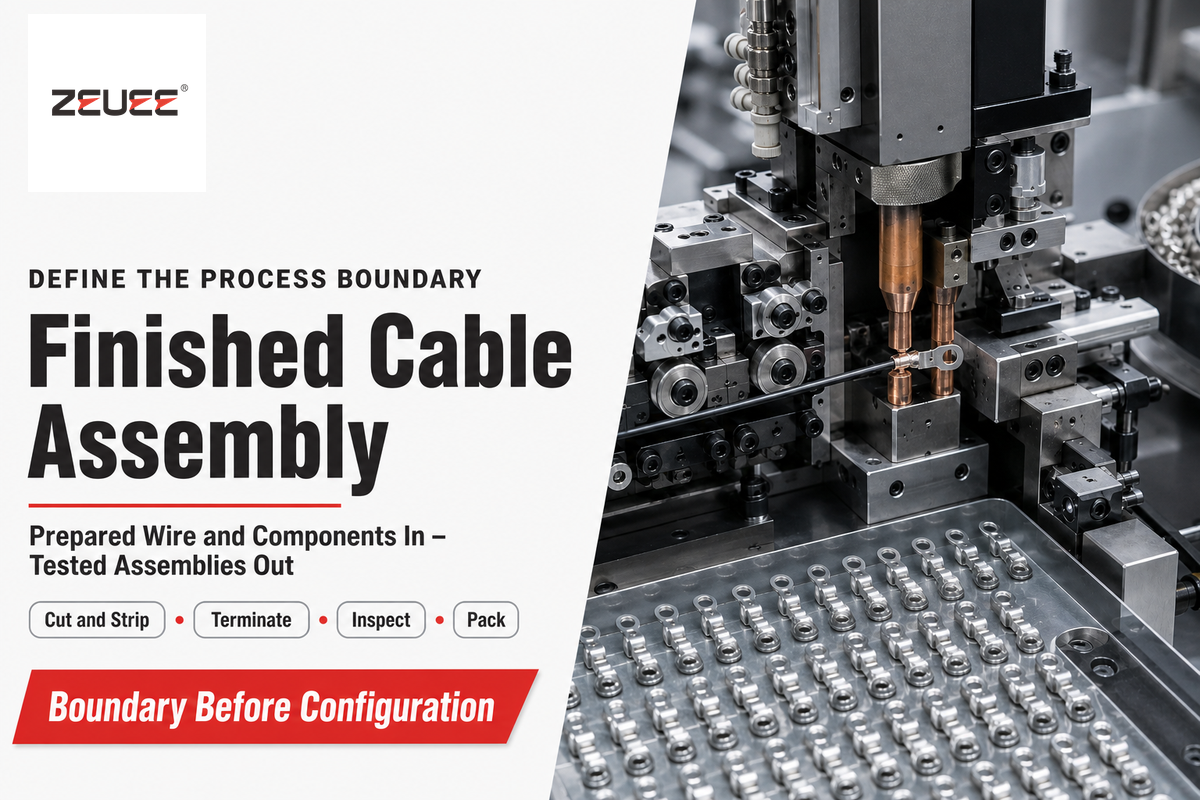
Primero, decida si el proyecto fabricará cables o ensamblará cables de CC terminados. La manufactura de cables en etapas iniciales es un proceso distinto que comienza con la producción de conductores y aislamiento, mientras que el ensamble en etapas posteriores parte de cables y componentes preparados. El ensamble comienza con cables y componentes preparados y luego pasa por corte, pelado, terminación eléctrica, inspección, sobremoldeo, pruebas, etiquetado y empaque. Los equipos, controles, evidencias y proveedores necesarios no son intercambiables.
Fabricación de cables en etapas iniciales
- Comienza con sistemas de conductores metálicos y polímeros
- Incluye trefilado, recocido, trenzado, extrusión, enfriamiento y manipulación de bobinas
- Produce alambre o cable aislado en bobinas
- Requiere evidencia de los procesos del conductor y del aislamiento
Ensamble de cables en etapas posteriores
- Comienza con cables preparados, conectores, terminales y material de moldeo
- Incluye operaciones de corte, pelado, terminación eléctrica, inspección, sobremoldeo, pruebas, etiquetado y empaque
- Produce un ensamble de cable terminado
- Requiere evidencia del producto, el proceso, las pruebas y la genealogía
Esta bifurcación del alcance ayuda a evitar errores en las cotizaciones. Los resultados de búsqueda del término principal incluyen máquinas de trefilado y líneas de extrusión, mientras que el siguiente ejemplo de ZEUEE corresponde al ensamble de cables terminados. En el caso de ZEUEE, el enfoque está en el ensamble de cables terminados. Por eso, una solicitud que solo diga «fabricar cables de CC» puede ser técnicamente correcta y, aun así, recibir una oferta para el tipo de fábrica equivocado.
El alcance público de NASA-STD-8739.4A se refiere a ensambles de cables de interconexión. Esto es una referencia útil para el límite de las etapas posteriores, pero sigue siendo una norma de trabajo crítico de NASA, no una regla universal para todos los cables comerciales. IPC/WHMA-A-620F también aborda los requisitos y la aceptación de ensambles de cables y alambres, no el trefilado de conductores ni la extrusión primaria.
Aunque una planta pueda necesitar ambos ámbitos, el contrato debe especificar la interfaz entre ellos. Indique el estado de la bobina recibida, quién es responsable de la longitud de corte, el estado del conector terminado, el límite del sobremoldeo, quién es responsable de las pruebas y quién autoriza la liberación del empaque. Este mapa de las etapas posteriores no aplica cuando el trabajo comienza con una varilla de cobre.
2. ¿Qué debe definirse antes de iniciar el diseño de la línea?
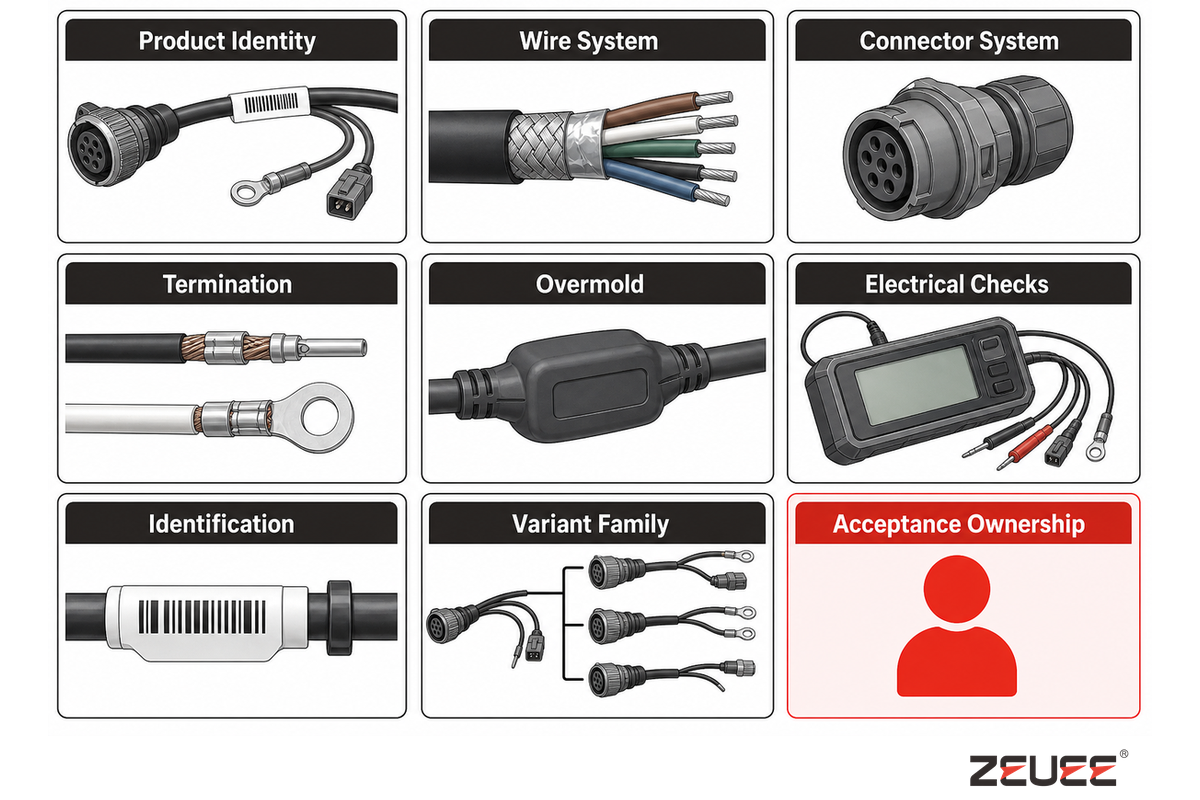
Defina el cable terminado y sus variaciones controladas antes de fijar el diseño de la máquina. Una muestra puede mostrar el ajuste, el recorrido y la construcción, pero no especifica las variaciones permitidas, el método de prueba, el estado de revisión ni la autoridad de liberación. El expediente de entradas del cable terminado vincula la muestra física con los planos técnicos, los registros de materiales, los métodos de aceptación y los responsables.
| Categoría de entrada | Registro que se debe controlar | Decisión que determina | Responsable | Limitaciones / no apto para |
|---|---|---|---|---|
| Identidad del producto | Número de pieza, plano técnico, revisión y estado de aprobación de la muestra | Receta y clave del registro | Ingeniería de producto | Una muestra sin revisión no puede regir la liberación |
| Sistema de cables | Conductor, aislamiento, diámetro del cable, estado de la bobina y alternativas aprobadas | Alimentación, corte, pelado y manipulación | Ingeniería de materiales | El calibre nominal por sí solo no define cómo se comportará el cable al pelarlo |
| Sistema de conectores | Conector, terminal, recubrimiento, sello, polaridad y orientación de acoplamiento | Herramental, inserción y verificaciones de visión artificial | Ingeniería de producto | El nombre de una familia de conectores no identifica cada cavidad ni cada terminal |
| Terminación eléctrica | Requisitos del estado de unión: crimpado, soldadura u otros métodos | Proceso, herramental y pruebas destructivas | Ingeniería de procesos | No se puede suponer que todas las variantes usan el mismo método de terminación eléctrica |
| Sobremoldeo | Material, geometría, adherencia, llenado, rebaba, alivio de tensión y función prevista del sello | Molde, receta, enfriamiento e inspección | Ingeniería de producto y de procesos | La aprobación visual por sí sola no demuestra que el sello o el alivio de tensión sean adecuados |
| Verificaciones eléctricas | Continuidad, polaridad, resistencia, aislamiento y cualquier prueba específica del producto | Probador, límites, recorrido y lógica de rechazo | Ingeniería eléctrica y de calidad | La continuidad por sí sola no demuestra la integridad mecánica |
| Identificación | Marcado, contenido de la etiqueta, código de barras y estado del empaque | Impresora, fuente de datos y verificación | Operaciones y calidad | Que la impresión sea legible no demuestra que los datos de origen sean correctos |
| Familia de variantes | Longitudes, conectores, colores, moldes, pruebas, etiquetas y combinación de modelos y variantes planificados | Piezas de cambio, recetas, acumuladores intermedios y muestras para FAT | Gestión de programas | «Muchos SKU» no es una definición controlada de la familia |
| Responsables de aceptación | Característica, método, límite, frecuencia, reacción, registro y firmante | Protocolo de FAT y liberación de producción | Comprador y proveedor conjuntamente | Nombrar un documento no asigna las responsabilidades del proyecto |
3. ¿Cómo debe transferirse la evidencia de calidad entre procesos?
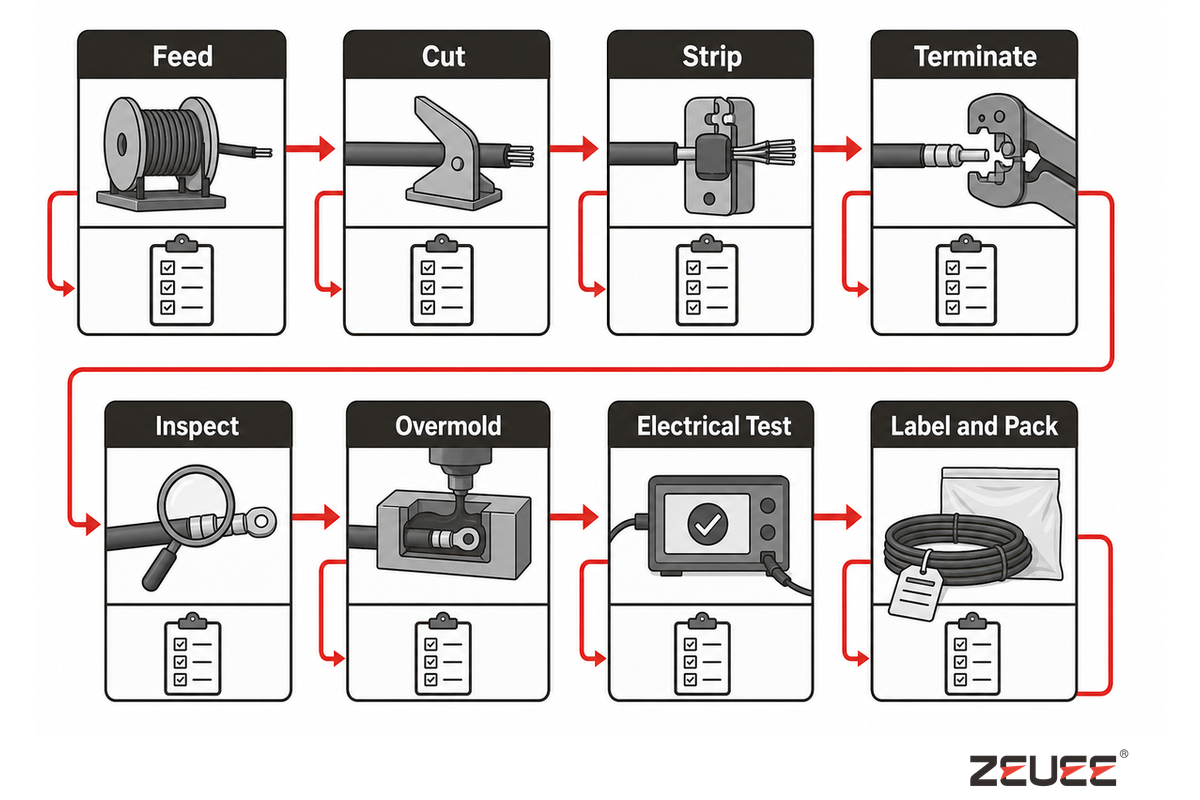
Cada transferencia entre estaciones debe responder lo siguiente: qué entró, qué cambió, qué se verificó, qué ocurre si hay una falla, qué registro queda y quién libera el resultado. Un bit de «completado» del PLC, si se implementa sin vincular la orden de trabajo, el material, la receta, la medición, la acción de rechazo y el permiso para la siguiente operación, no es suficiente.
| Operación | Salida controlada | Evidencia | Reacción ante fallas | Límite |
|---|---|---|---|---|
| Alimentación | Se cargaron el cable y el lote correctos | Escaneo del material y coincidencia con la orden de trabajo | Detener el inicio y retirar el material que no coincide | Un escaneo no puede demostrar propiedades ocultas del material |
| Corte | La longitud y el estado de los extremos cumplen con el plano técnico | Método, resultado, estado de la herramienta e identidad de la muestra | Retener la producción afectada y verificar la configuración | La frecuencia depende del proyecto |
| Pelado | La geometría del pelado y el estado del conductor son aceptables | Resultado de visión artificial o medición con límites establecidos | Rechazar, inspeccionar la herramienta y definir el intervalo sospechoso | Las verificaciones visuales pueden pasar por alto daños internos |
| Terminación eléctrica | La geometría de la unión y el estado del proceso cumplen con la especificación aplicable | Herramienta, ajuste, valor del proceso y prueba prevista | Detener, retener, probar y determinar la disposición | Una prueba eléctrica aprobada no sustituye la evidencia mecánica |
| Inspección | Las características visibles especificadas están dentro de los límites programados | Imagen o resultado de características vinculado con la identidad del producto | Rechazar y conservar el motivo | La cámara CCD no puede detectar todos los defectos ocultos |
| Sobremoldeo | Material, receta, llenado, rebaba y posición correctos | Lote de material, versión de la receta, estado del ciclo e inspección | Segregar, revisar el estado del proceso y determinar la disposición | La apariencia superficial no demuestra que el sello sea hermético |
| Prueba eléctrica | Las características definidas del circuito cumplen con sus límites | Identificación del probador, programa, límites, resultado y clave del producto | Rechazar automáticamente, retener y diagnosticar | Una característica aprobada no demuestra la conformidad del producto completo |
| Etiquetado y empaque | Identidad, estado, cantidad y estado del empaque correctos | Verificación de la etiqueta y registro de liberación | Retener el envío y conciliar los registros | Una etiqueta correcta no corrige un defecto de una etapa anterior |
La validez de las mediciones forma parte de ese contrato. Para este proyecto, exija que el paquete de datos de FAT incluya la identificación del instrumento, su estado de calibración o verificación, resolución, repetibilidad, condiciones de operación y la incertidumbre aplicable. Cuando ninguna norma externa establece un intervalo fijo, la guía de calibración de NIST, actualizada en 2026, recomienda un programa interno de aseguramiento de las mediciones en vez de tratar un intervalo de calendario como prueba suficiente por sí solo. El valor registrado no se valida por sí mismo.
«El registro de una prueba de tracción satisfactoria debe poder rastrearse hasta el contacto o casquillo, el cable, la herramienta de crimpado y el ajuste de crimpado utilizados».
La cita no exige aplicar las prácticas de NASA a una línea comercial. Muestra un patrón de evidencia: vincular la entrada del producto, la herramienta, el ajuste, la prueba y el período de producción en un registro recuperable.
4. ¿De dónde proviene la capacidad real de la línea?
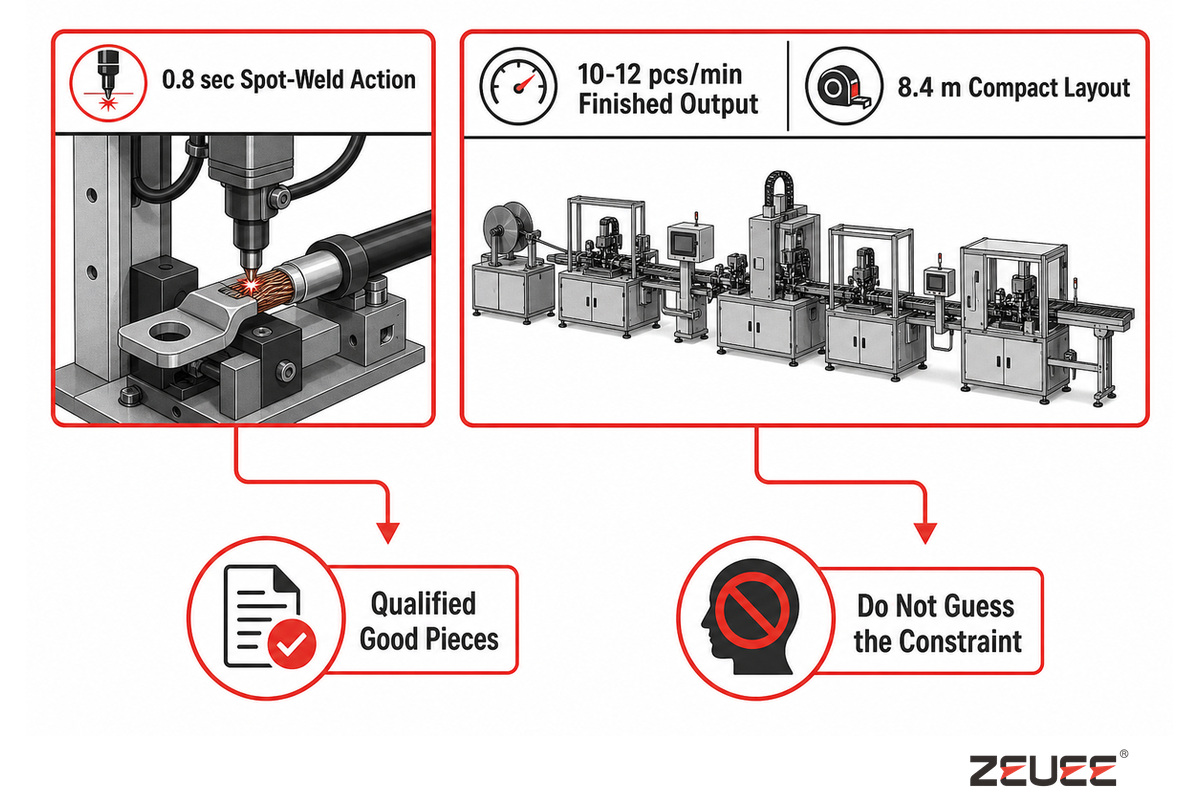
La producción terminada es el resultado del sistema limitante, no del movimiento más rápido. Concilie el tiempo de operación, la carga y descarga, los nidos paralelos, la inspección, el enfriamiento, los acumuladores intermedios, la gestión de rechazos, el mantenimiento, el desperdicio, el retrabajo, los cambios de formato, los bloqueos, la falta de suministro y la secuencia de productos. Luego cuente las piezas conformes calificadas durante un intervalo y una combinación de modelos y variantes determinados, en vez de citar el tiempo de una sola estación.
Un ejemplo útil disponible públicamente en la referencia de tiempo de ciclo del Lean Enterprise Institute presenta un cálculo de máquina. La máquina tiene un ciclo de 20 sec, 30 sec combinados para carga y descarga y 30 sec de cambio de formato distribuidos entre un lote de 30. Su ciclo efectivo pasa a ser de 51 sec, no de 20 sec. El ejemplo ilustra el alcance del cálculo antes de pronosticar la producción.
0.8 secoperación de soldadura por puntos publicada
10-12 piezas/minproducción terminada publicada
8.4 mlongitud compacta de la distribución publicada
La página oficial de ZEUEE publica una operación de soldadura por puntos de 0.8 sec y una producción de 10-12 piezas terminadas en 60 sec. Una operación independiente de 0.8 sec permite 75 ciclos de operación en 60 sec, mientras que la tasa de producción terminada equivale a alrededor de 5 sec a 6 sec por pieza. No se debe suponer cuál es la restricción.
Esa misma página enumera un sistema de 28 kW, opciones de suministro de 220/380 V y presión de aire de 0.4-0.7 MPa para la configuración publicada. Esas cifras corresponden a ese ejemplo comercial, no a todas las líneas de cables de CC. Ilustran la necesidad de revisar la capacidad según las condiciones de los servicios y las interfaces instaladas. Consulte la página de soluciones para la información comercial.
En la investigación de NIST sobre sistemas en serie con múltiples trabajos, la tasa de producción y los cuellos de botella se evalúan según la combinación de modelos y variantes. Esto es relevante cuando comparten una línea un cable corto, un cable largo sobremoldeado y una variante de conector. La secuencia, el tamaño de los acumuladores intermedios, el enfriamiento, el tiempo de prueba y el retrabajo pueden influir en la restricción activa. Optimizar una operación que ya es rápida puede no aumentar la producción terminada.
Registro de conciliación de tiempos de ciclo
Para cada tasa de producción declarada, registre la revisión del producto, la combinación y la secuencia de modelos y variantes, los tiempos de cada operación, la capacidad paralela, las condiciones de los acumuladores intermedios, las paradas planificadas y no planificadas, el estado del mantenimiento, la inspección y el enfriamiento, el tratamiento de rechazos y retrabajos, el intervalo de medición, la definición de pieza conforme y quién presenció la prueba.
5. ¿Qué evidencia de calidad corresponde a cada etapa?
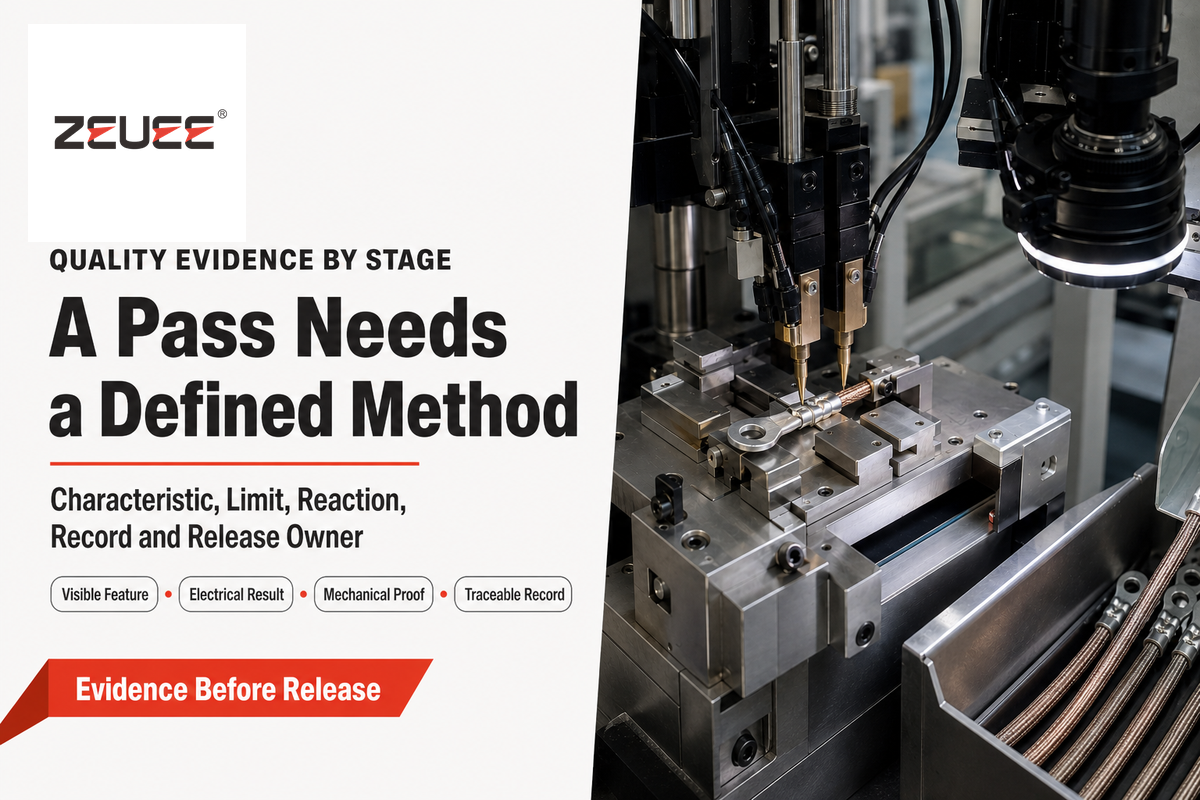
La calidad de cada etapa debe relacionar el riesgo del producto con la prevención, la detección, la contención y la liberación. «Inspección al 100%» significa poco si no especifica la característica, el método, el límite, la cobertura de las pruebas, la respuesta ante fallas, el registro conservado y el responsable. Probar la continuidad de cada unidad no garantiza que se alcancen los objetivos de pelado, fuerza de terminación eléctrica, integridad del sello o identificación de materiales.
La tabla pública de revisiones de IPC registra IPC/WHMA-A-620 como revisión F en 10/25. El alcance público de la norma establece requisitos y criterios de aceptación para ensambles de cables y alambres. No valida todo el proceso, no determina la clase adecuada para el cliente ni establece una inspección fija durante el proceso y al final para todas las situaciones. El plan de calidad del proyecto debe asignar la responsabilidad del muestreo.
| Grupo de calibres de cable | Resistencia mínima a la tracción de NASA | Uso de la evidencia | Limitaciones / no apto para |
|---|---|---|---|
| 28 AWG | 22 N (5 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | No es un límite predeterminado fuera del alcance de NASA |
| 26 AWG | 36 N (8 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | Confirme el material del conductor y el requisito aplicable |
| 24 AWG | 36 N (8 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | No define una frecuencia de muestreo |
| 22 AWG | 57 N (13 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | La combinación de herramienta y terminal sigue siendo importante |
| 20 AWG | 92 N (21 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | No demuestra la retención del conector |
| 18 AWG | 142 N (32 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | No demuestra la estanqueidad ni la vida útil a la flexión |
| 16 AWG | 183 N (41 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | No lo aplique a otro sistema de conductores |
| 14 AWG | 290 N (65 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | Verifique la velocidad de prueba y el dispositivo de sujeción según el método aplicable |
| 12 AWG | 459 N (103 lbs) | Ejemplo acotado de tracción entre el contacto y el conductor | No es una tabla universal de aceptación para líneas comerciales |
El método de NASA establece una velocidad de desplazamiento para las pruebas de tracción de 25.4 ± 6.3 mm por minuto y, para combinaciones de contacto y conductor no especificadas, un mínimo del 60% de la resistencia a la tracción del cable. Aunque son cifras trazables, lo más importante es el método. Un valor de aceptación requiere una muestra, un método, un dispositivo de sujeción, una velocidad, un alcance y un registro definidos. No se debe copiar este método en una especificación comercial sin revisar su aplicabilidad.
Haga esto
- Nombre la característica y el método
- Vincule el resultado con el instrumento y la identidad del producto
- Defina la contención y la disposición
- Asigne los responsables del muestreo y la liberación
Evite esto
- Convertir «probado al 100%» en una afirmación sobre el producto completo
- Suponer que la cámara CCD detecta daños ocultos
- Usar la continuidad como sustituto de la fuerza de tracción
- Tratar el rechazo automático como prueba de capacidad del proceso
Cuándo no conviene comprar una línea totalmente integrada
Una línea totalmente integrada es una mala primera compra cuando las revisiones del producto siguen cambiando, las variantes no están agrupadas en una familia controlada, los procesos de unión siguen siendo inestables, los límites de las pruebas no tienen responsables o la demanda no puede expresarse mediante una combinación y secuencia de modelos. Esto se debe a que la automatización fija esas incertidumbres en el herramental, las recetas, las interfaces y el software.
Considere celdas por etapas o un proceso piloto cuando los cambios de ingeniería sean frecuentes, los materiales disponibles no tengan alternativas aprobadas y la estrategia de pruebas destructivas siga pendiente, o cuando todavía no se haya acordado la lógica de respuesta ante fallas. Esto no es una crítica a la automatización. Define el límite a partir del cual la automatización introduce repetibilidad en lugar de ocultar aspectos del producto que siguen sin resolverse. La descripción general de líneas de ensamble automatizadas ayuda a tomar esta decisión dentro de una arquitectura de línea más amplia.
6. ¿Cómo se autoriza el cambio de formato entre SKU mixtos?
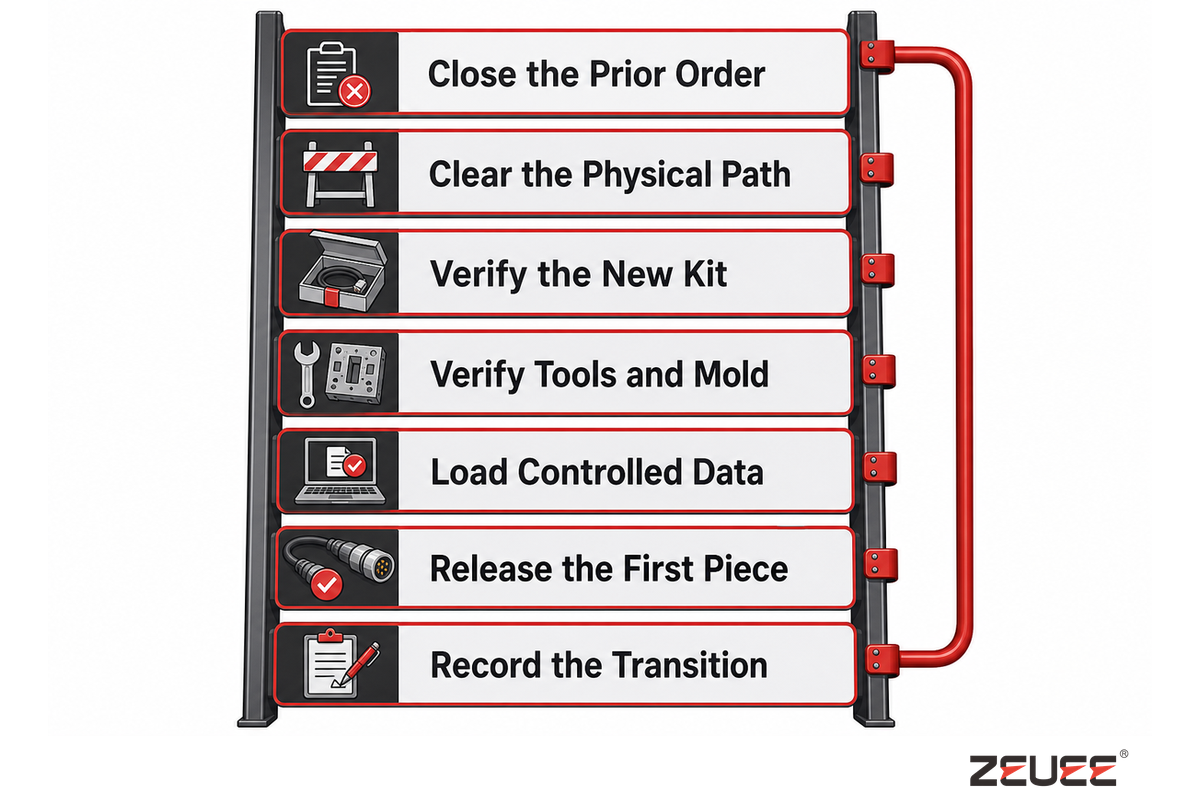
Seleccionar una receta es un paso del cambio de formato, no equivale a autorizar la liberación. La secuencia de restablecimiento de variantes cierra la orden anterior, despeja el material, verifica los nuevos lotes y el herramental, carga los datos aprobados, confirma los límites de pruebas y etiquetas, procesa la primera pieza, revisa la evidencia y registra la autorización. Los controles de seguridad son un punto de retención independiente.
- Cierre la orden anterior – concilie las piezas aceptadas, rechazadas, reprocesadas y restantes.
- Despeje la ruta física – retire el cable, los conectores, los terminales, las etiquetas y el material de empaque anteriores.
- Verifique el nuevo kit – haga coincidir los lotes de material y las alternativas aprobadas con la orden de trabajo controlada.
- Verifique las herramientas y el molde – confirme la identidad, la revisión, el estado y las verificaciones de configuración que se requieran.
- Cargue los datos controlados – seleccione la receta aprobada, el programa de inspección, los límites eléctricos y la fuente de las etiquetas.
- Libere la primera pieza – revise la evidencia definida antes de iniciar la producción normal.
- Registre la transición – conserve los datos de quién hizo el cambio, verificó, puso a prueba y autorizó la línea.
Durante la FAT se debe poner a prueba al menos una transición planificada entre variantes. Incluso una producción nominal sin problemas puede pasar por alto etiquetas anteriores, material del SKU previo, un programa eléctrico incorrecto, un molde sin verificar o una clave de registro que no se restablezca. Mida el tiempo del cambio de formato solo después de definir los estados inicial y final, y especifique junto con el resultado el par de productos y las condiciones.
La autorización de calidad no sustituye el control de energías peligrosas. Según lo establecido en 29 CFR 1910.147, el mantenimiento y el servicio incluyen la configuración, los ajustes, la eliminación de atascos y los cambios de herramienta. Si una energización inesperada, el arranque o la liberación de energía almacenada puede poner en peligro a los trabajadores, no debe considerarse un servicio menor. La excepción para servicios menores está sujeta a condiciones; no crea una exención automática para ajustar una receta.
La descripción de la línea debe mostrar dos liberaciones. La liberación de seguridad se basa en la evaluación de riesgos del sitio, los procedimientos de control de energía, las guardas y las reglas para el personal autorizado. La liberación de calidad se basa en los materiales, el herramental, el software, la inspección, las pruebas, la evidencia de la primera pieza y la autorización del producto. Ambas pueden realizarse durante un solo cambio de formato, pero ninguna implica la otra.
7. ¿Se puede reconstruir un cable terminado a partir de sus registros?
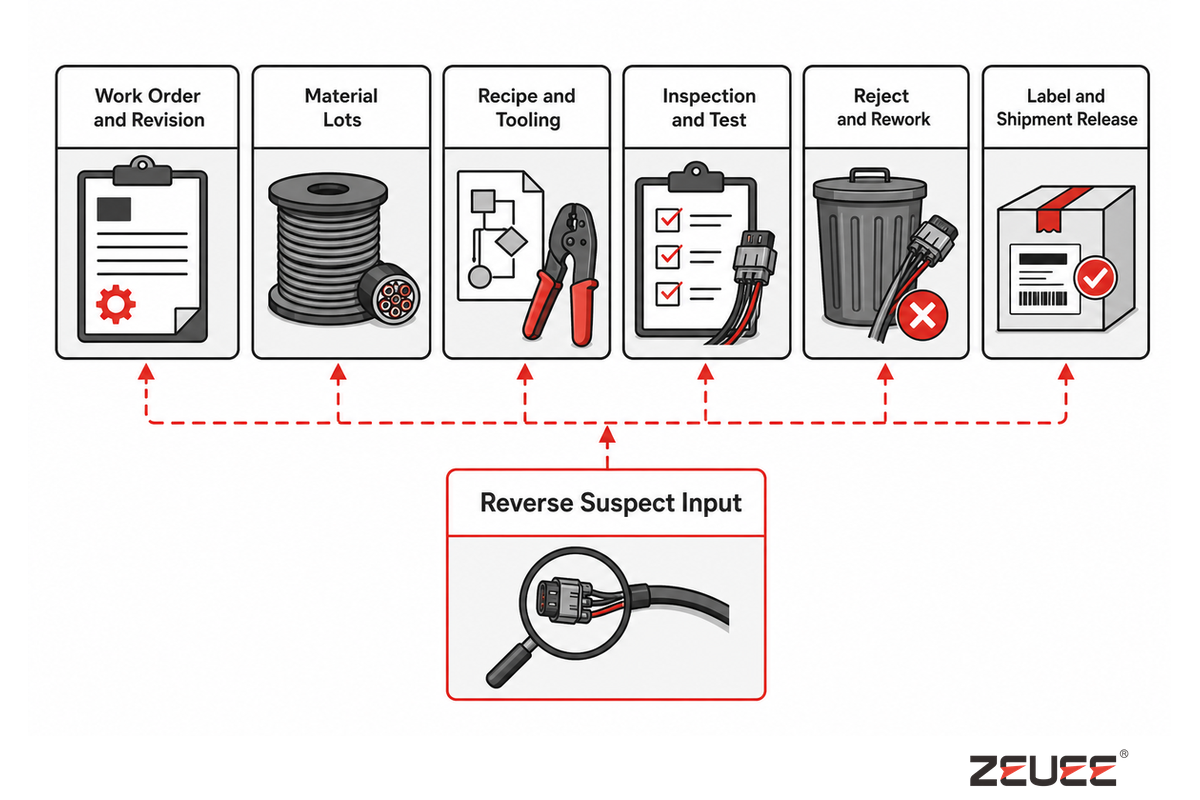
La trazabilidad funciona cuando se puede reconstruir un cable terminado o un lote controlado sin buscar en pantallas desconectadas. La prueba de registros de un cable parte de la identidad liberada, recupera los materiales, la revisión, la receta, el herramental, las inspecciones, los resultados eléctricos, los rechazos, el retrabajo, la etiqueta, el empaque y la aprobación; después, rastrea desde una entrada sospechosa hasta la producción afectada.
Empiece con una clave de producto estable. La identidad por unidad puede ser adecuada para un producto, mientras que la identidad por lote puede convenir a otro. La granularidad y el período de conservación dependen del riesgo del producto, las reglas del cliente y las necesidades de contención.
Prueba de registros de un cable
- Recupere la orden de trabajo, la revisión del producto y el estado de liberación.
- Recupere los lotes de cables, conectores, terminales y material de sobremoldeo.
- Recupere la receta, el software, el herramental, el molde y los ajustes aprobados.
- Recupere la evidencia visual, dimensional, mecánica y eléctrica.
- Recupere los rechazos, el retrabajo, las nuevas pruebas y la disposición final.
- Recupere la fuente de la etiqueta, el estado del empaque y la liberación del envío.
- Rastree un lote sospechoso o una revisión de receta hasta la población afectada.
Un registro útil también deja al descubierto los vínculos faltantes. Una imagen sin clave de producto, un resultado de prueba sin versión del programa o una entrada de retrabajo sin una nueva decisión de liberación son datos, pero no conforman una genealogía. La recuperación de registros debe presenciarse durante la aceptación, no demostrarse después mediante una consulta personalizada a la base de datos que los usuarios de producción no puedan repetir.
8. ¿Cómo debe estructurarse la FAT de una línea de producción de cables de CC?
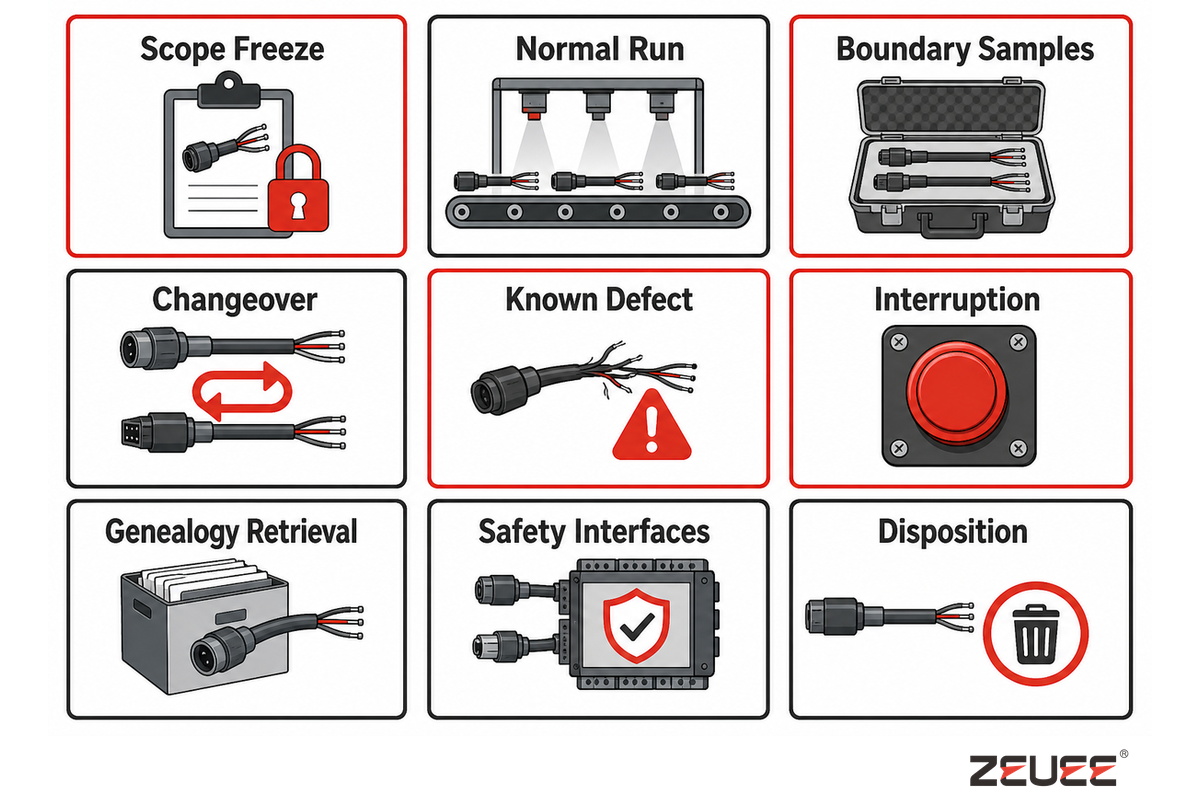
Una prueba de aceptación en fábrica (FAT) útil verifica el límite de proceso acordado con muestras controladas, no solo una operación de producción sencilla. El protocolo debe identificar revisiones, métodos, estado del sistema de medición, responsables del muestreo, condiciones normales y límite, un cambio de formato planificado, reacciones ante fallas seleccionadas, contención, reinicio, recuperación de datos, asuntos pendientes y signatarios autorizados.
| Desafío | Evidencia | Criterio de aprobación | Responsable | Limitaciones / no apto para |
|---|---|---|---|---|
| Congelación del alcance | Revisiones, muestras y supuestos aprobados | Línea base firmada | Comprador y proveedor | No cierra cambios de producto que no estén documentados |
| Operación normal | Cantidad de piezas conformes, base de tiempo, paros y rechazos | Condición acordada para la prueba presenciada | Operaciones | No demuestra una producción sostenida en las instalaciones |
| Muestras de condiciones límite | Variantes específicas o límites de condiciones controlados | Límites y métodos del proyecto | Producto y calidad | Una mayor cantidad de piezas nominales no sustituye esta prueba |
| Cambio de formato | Cierre previo, nueva configuración, evidencia de la primera pieza y liberación | Secuencia de reinicio de variantes completa | Operaciones y calidad | Un par no representa todos los pares de variantes |
| Falla conocida | Prueba segura acordada y reacción programada | Detectar, rechazar, identificar y contener | Control y calidad | Solo demuestra la respuesta ante la falla puesta a prueba |
| Interrupción | Paro, recuperación, reinicio y manejo del producto en proceso | Sin liberación fuera de control | Control y operaciones | Los servicios de la fábrica difieren de los de las instalaciones |
| Recuperación de la genealogía | Ejercicio de registro de un cable, en sentido directo e inverso | Campos requeridos vinculados y repetibles | Calidad y TI | El período de retención depende de cada proyecto |
| Interfaces de seguridad | Resguardos, control de energía, paros y responsabilidades definidas | Plan aplicable y requisitos de las instalaciones | Responsable de seguridad | La FAT no puede aprobar todas las condiciones de instalación en el sitio |
| Disposición | Elementos aprobados, desviaciones, evidencia, responsable, fecha límite y firma | Ningún asunto pendiente queda sin responsable | Gestión de programas | La aprobación del envío no equivale a la aceptación en el sitio |
La página oficial de IEC 62381:2024 describe las pruebas de aceptación en fábrica (FAT), las pruebas opcionales de integración en fábrica, las pruebas de aceptación en sitio (SAT) y las pruebas de integración en sitio para la automatización de la industria de procesos. Su lección tiene un alcance acotado, pero es útil: adapte las pruebas a la especificación aplicable, el alcance acordado, las responsabilidades y los procedimientos del proyecto. No la presente como un requisito universal para las líneas de producción de cables.
La FAT puede respaldar el envío, mientras que las pruebas de integración en fábrica (FIT), las pruebas de aceptación en sitio (SAT), las pruebas de integración en sitio (SIT) y la evidencia del arranque responden distintas preguntas sobre integración o condiciones en el sitio, cuando corresponda. Asigne un responsable a cada interfaz para que una aprobación en fábrica no se confunda con el desempeño de la línea instalada.
La cantidad y la frecuencia de las muestras requieren responsables explícitos. El comprador y el proveedor deben acordar las variantes, así como el estado de medición, los criterios de aprobación y falla, y las reglas para repetir las pruebas antes de la fecha acordada para la prueba presenciada.
9. ¿Qué debe incluir el documento de requisitos técnicos?
El documento técnico debe caber en una página de decisiones controladas y una lista visible de supuestos pendientes. Debe incluir el límite de producción, la familia de productos, los materiales, los responsables del proceso y las pruebas, la validez de las mediciones, la combinación de modelos y variantes, la base de capacidad calificada, el cambio de formato, la genealogía, las interfaces de seguridad, las etapas de aceptación, los conjuntos de muestras y los signatarios responsables.
Campos del documento técnico
- Inicio y fin del proceso, y límite de responsabilidades entre comprador y proveedor
- Números de producto, revisiones, muestras, planos técnicos y familia de variantes planificada
- Entradas de cable, conector, terminal, sobremoldeado, etiqueta y empaque
- Características de terminación eléctrica, inspección, pruebas eléctricas y liberación
- Identidades, estados y métodos de los sistemas de medición, y formatos de evidencia
- Combinación de modelos y variantes, secuencia, tasa calificada de piezas conformes y supuestos operativos
- Estado del cambio de formato, puntos de retención de seguridad, liberación de la primera pieza y autorización
- Genealogía por unidad o lote, recuperación, contención, retención y exportación de datos
- FAT, FIT opcional, SAT, SIT, límite del arranque, muestras, responsables y asuntos pendientes
Una vez aclarados estos puntos, puede consultarse la solución de línea de producción de cables de corriente continua. Esa página cubre las configuraciones de línea, las especificaciones publicadas, la evidencia del proveedor, las cotizaciones y las solicitudes de cotización (RFQ). Esta guía no duplicará esas secciones comerciales, para que ambas páginas sigan siendo útiles para distintos objetivos de búsqueda.
Para ampliar la revisión de preparación de la RFQ, ZEUEE también ofrece públicamente una lista de verificación de preparación de la RFQ de manufactura y una guía de automatización de líneas de producción. Consulte esos recursos para definir el proyecto; el documento anterior se centra en el ensamble de cables de corriente continua terminados.
La página Acerca de ZEUEE identifica a la parte comercial. Las afirmaciones de ingeniería independiente siguen vinculadas a las fuentes públicas que se indican a continuación.
Conclusión clave
Una solicitud justificable para una línea de producción de cables de corriente continua define el producto terminado, la tasa calificada de piezas conformes, la cadena de evidencia, el cambio de formato seguro, la genealogía y los responsables de aceptación antes de solicitar una configuración de máquina.
Revise un alcance definido de cable y FAT →
Preguntas frecuentes: planificación de líneas de producción de cables de corriente continua
Estas respuestas distinguen la planificación de líneas de producción del dimensionamiento de cables según los requisitos de uso final. El calibre y la ampacidad corresponden al diseño de circuitos de corriente continua; esta guía se ocupa del equipo y la evidencia utilizados para manufacturar un ensamble de cables ya definido. Antes de seleccionar la máquina, asegúrese de proporcionar el plano del producto y los requisitos eléctricos correspondientes.
¿Una línea de producción de cables de corriente continua es lo mismo que una línea de extrusión de cables?
No. Una línea de extrusión de cables produce cable aislado, mientras que una línea de ensamble en las etapas posteriores del proceso convierte el cable preparado y sus componentes en ensambles de cables terminados; por ello, sus planos, equipos, controles de proceso y evidencias de aceptación son distintos.
Una línea de extrusión de cables forma parte de la manufactura de cables en las etapas iniciales del proceso y aplica aislamiento o una cubierta después de formar el conductor. Una línea de ensamble de cables de corriente continua en las etapas posteriores del proceso comienza con cable preparado y agrega corte medido, pelado, terminación eléctrica, inspección, sobremoldeado, pruebas eléctricas, etiquetado y agrupamiento. Un proyecto puede requerir cualquiera de estos límites de proceso o ambos, pero los planos, equipos, controles y evidencias de aceptación son distintos. La línea de las etapas iniciales libera el cable en carretes; la línea de las etapas posteriores libera un ensamble definido con conectores, polaridad, sobremoldeado, pruebas, identificación y estado de empaque. Especifique el material de entrada y el producto terminado requerido antes de comparar proveedores.
¿Qué información debe estar lista antes de planificar la línea?
Antes de comenzar el diseño de la distribución del equipo, la comparación de proveedores y el diseño del protocolo FAT, prepare los datos controlados del producto, las definiciones de materiales, las opciones de proceso, las verificaciones, las variantes, la trazabilidad, las condiciones de capacidad y los responsables de aceptación.
Prepare los planos y las revisiones del producto, muestras representativas, detalles del conductor y el aislamiento, definiciones del conector o terminal, polaridad, método de terminación eléctrica, requisitos de sobremoldeado y alivio de tensión, métodos de inspección y pruebas eléctricas, etiquetado y estado de empaque, combinación de modelos y variantes prevista, y nivel de detalle de trazabilidad requerido. Identifique qué variantes se demostrarán en la FAT, quién es responsable de cada decisión y qué supuestos siguen pendientes. Una sola muestra no basta para definir la variación permitida, el método de prueba, el control de revisiones ni la autoridad de liberación.
¿La inspección de continuidad y con visión CCD al 100% garantiza cero defectos?
No. La inspección completa cubre solo las características y los límites que las pruebas instaladas están diseñadas para medir; no establece la fuerza de extracción, el sellado, los daños ocultos, la identidad del material ni el desempeño a largo plazo.
La prueba de continuidad puede detectar un circuito abierto y la visión artificial puede inspeccionar características visibles definidas, pero ninguna demuestra la fuerza de extracción, daños ocultos en el conductor, la durabilidad del sellado, la identidad del material ni el desempeño a largo plazo. Especifique cada riesgo, método de detección, reacción ante una falla, registro y responsable de liberación. La indicación «inspeccionado al 100%» solo es relevante si la característica y el método siguen siendo visibles.
¿Cómo debe especificarse la producción de la línea?
Especifique las piezas conformes calificadas por minuto junto con la combinación de modelos y variantes, el estado de calidad, los paros, los rechazos y el intervalo de medición; indique junto a la cifra la secuencia de productos, las condiciones verificadas, el intervalo de medición y las reglas de calidad.
Distinga el tiempo de operación local, el ciclo efectivo, la producción verificada, la producción calificada después de los rechazos y la producción sostenida en el sitio. Registre junto a la cifra la secuencia, los acumuladores intermedios, el cambio de formato, el mantenimiento, el desperdicio, el retrabajo y los servicios. Los distintos límites de proceso pueden tener tasas válidas diferentes.
¿Qué debe probar una FAT además de la producción normal?
La FAT debe probar muestras de condiciones límite, cambios de formato, fallas seleccionadas, contención, recuperación, recuperación de evidencias y disposición firmada de asuntos; también debe incluir el estado de medición, las reglas para repetir las pruebas y los responsables designados de cada asunto pendiente.
Verifique las revisiones aprobadas, los métodos, el estado de medición, una transición planificada, las reacciones seguras ante fallas, la contención, el reinicio y la recuperación de la genealogía. Asigne las verificaciones de integración, sitio y arranque que queden pendientes. Las cantidades, los límites y la frecuencia dependen de cada proyecto.
¿Una línea puede manejar varias variantes de cables de corriente continua?
Es posible, pero la capacidad para manejar variantes debe definirse según los cambios de materiales, herramental, programas, pruebas, etiquetas y tareas de liberación; además, debe incluir una transición representativa y la autorización documentada de la primera pieza antes de reanudar la producción.
Especifique cada cambio de material, herramental, programa, prueba, etiqueta y empaque. Después, defina el despeje, las verificaciones de kits, los controles de seguridad, la evidencia de la primera pieza y la autorización. Verifique una transición representativa en lugar de aceptar «varios SKU» como prueba.
La regla final de planificación
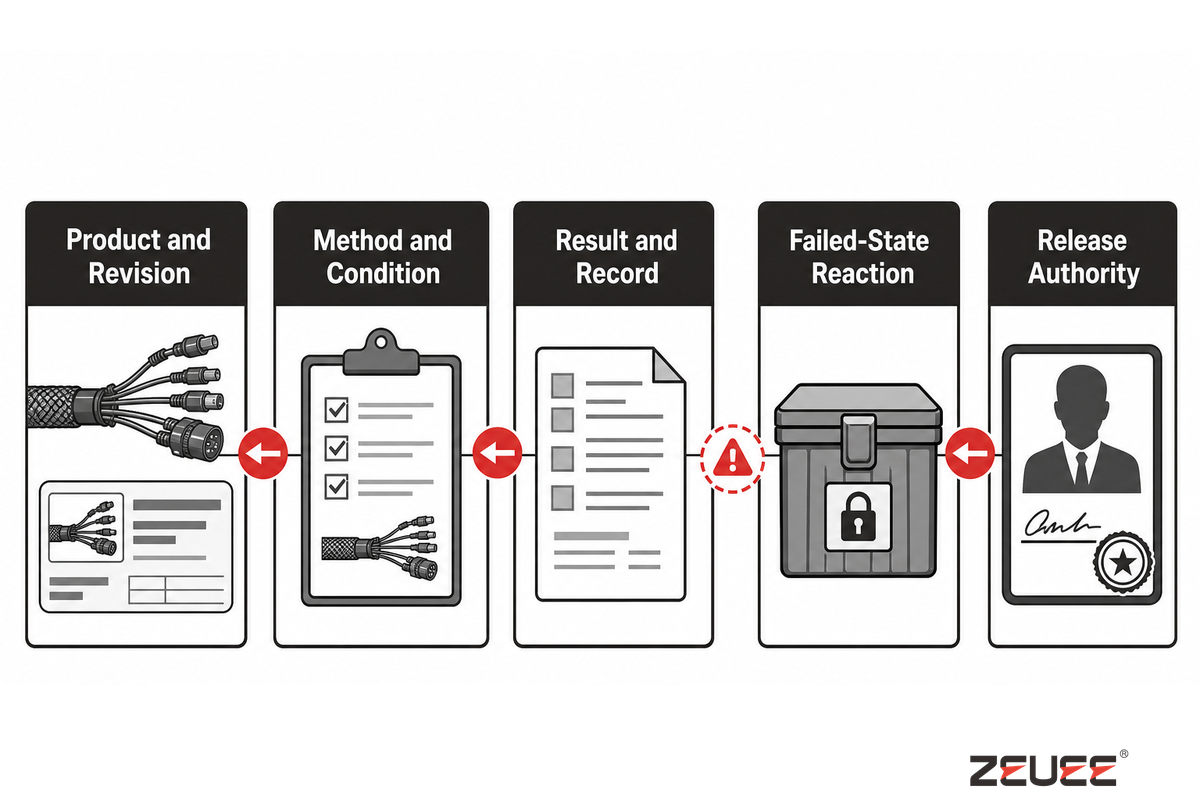
Una línea de producción debe considerarse una ruta controlada que va desde los datos aprobados del producto hasta la evidencia del cable liberado. Cada afirmación importante debe responder una pregunta retrospectiva: ¿qué producto y revisión?, ¿qué método y condición?, ¿qué resultado y registro?, ¿qué reacción ante una falla? y ¿qué persona o función tenía autoridad para liberarlo?
Esto distingue una demostración de la máquina de un sistema de producción. Estas nueve verificaciones permiten revisiones exhaustivas, mantienen visibles los supuestos y reservan la página de la solución para las configuraciones y las cotizaciones.
Artículos relacionados
- Fabricantes de líneas de producción de cables de corriente continua – búsqueda y evaluación de proveedores
- Guía de automatización de líneas de producción – arquitectura de automatización más amplia
- Guía de máquinas de ensamble automatizado – categorías de equipos de ensamble
- Fabricantes de líneas de ensamble automatizado – comparación más amplia de proveedores
Cómo se elaboró esta guía
La metodología de esta guía distingue la planificación del ensamble de cables de corriente continua de la página comercial de configuración y cotización de ZEUEE. Sus afirmaciones sobre límites de proceso, capacidad, medición, seguridad, calidad del trabajo, trazabilidad y aceptación se verificaron con fuentes públicas gubernamentales, normativas, académicas y universitarias actuales. Las especificaciones de ZEUEE aparecen únicamente como ejemplo práctico atribuido.
Referencias y fuentes
- Tabla de revisiones de las normas IPC – IPC
- Registro del catálogo NASA-STD-8739.4A – NASA
- Requisitos de crimpado, prueba de extracción y trazabilidad – NASA
- Tiempo de ciclo – Lean Enterprise Institute
- Sistemas de producción con múltiples trabajos – NIST
- Intervalo de calibración recomendado – NIST
- 29 CFR 1910.147, control de energía peligrosa – eCFR
- 14 CFR 21.137, ejemplo acotado de sistema de calidad – eCFR
- Catálogo público de IEC 62381:2024 – IEC
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






