ติดต่อ Zeyu lntelligent Industrial Company

คู่มือสายการผลิตสายไฟ DC: 9 จุดตรวจสอบด้านการวางแผนและ FAT

อัปเดตกันยายน 2026 · เขียนโดย Cherry
สายการผลิตสายไฟ DC อาจหมายถึงโรงงาน 2 ประเภทที่แตกต่างกันมาก ได้แก่ การผลิตสายไฟขั้นต้น หรือการประกอบสายเคเบิลสำเร็จรูปขั้นปลาย คู่มือนี้มุ่งเน้นอุปกรณ์ที่แปรรูปสายไฟที่เตรียมไว้ ขั้วต่อ คอนเน็กเตอร์ และวัสดุขึ้นรูป ให้เป็นชุดสายเคเบิล DC สำเร็จรูปโดยเฉพาะ คู่มือนี้ไม่กล่าวถึงการดึงลวดทองแดง การตีเกลียวตัวนำ หรือการรีดขึ้นรูปฉนวนชั้นแรก
เนื้อหาหน้านี้มุ่งเน้นการตัดสินใจทางวิศวกรรม ไม่ใช่การจัดอันดับ ราคา หรือใบเสนอราคา ลำดับการวางแผนระบุได้ง่าย แต่ทำให้ครบได้ยาก ได้แก่ กำหนดสายเคเบิลสำเร็จรูปให้ชัดเจน ระบุมอบหมายงานในแต่ละกระบวนการ ปรับกำลังการผลิตชิ้นงานดีให้สอดคล้องกัน ควบคุมการเปลี่ยนรุ่นผลิตภัณฑ์ เชื่อมโยงบันทึกกับผลิตภัณฑ์ และตรวจสอบข้อกล่าวอ้างเหล่านั้นระหว่างการทดสอบรับรอง ผู้ที่กำลังค้นหารายชื่อผู้ผลิตเริ่มอ่านบทความของ ZEUEE เรื่อง ผู้ผลิตสายการผลิตสายไฟ DC ได้ เอกสารนี้จะมุ่งเน้นการตัดสินใจทางวิศวกรรม ไม่ใช่การจัดอันดับ ราคา หรือใบเสนอราคา
คำตอบโดยสรุป
วางแผนสายการประกอบสายเคเบิล DC ขั้นปลายจากข้อกำหนดผลิตภัณฑ์ที่ควบคุมไว้ ไม่ใช่ตั้งเป้าอัตราการผลิตเพียงอย่างเดียว ระบุวัตถุดิบขาเข้า รูปทรงผลิตภัณฑ์สำเร็จรูป ข้อกำหนดการเข้าหัวสายและการขึ้นรูปหุ้มทับ ผู้รับผิดชอบการทดสอบ หลักฐานระบบการวัด สัดส่วนรุ่นผลิตภัณฑ์ การตรวจสอบย้อนกลับ จุดเชื่อมต่อด้านความปลอดภัย และเกณฑ์ FAT เฉพาะโครงการ ก่อนเลือกการกำหนดค่า
ข้อมูลจำเพาะสำหรับวางแผนโดยสังเขป
| ขอบเขตกระบวนการ | รับสายไฟและชิ้นส่วนที่เตรียมไว้เข้า และส่งชุดสายเคเบิล DC ที่ผ่านการทดสอบและติดฉลากออก |
|---|---|
| เกณฑ์กำลังการผลิต | ชิ้นงานที่ผ่านเกณฑ์คุณภาพต่อนาที โดยพิจารณาตามสัดส่วนรุ่นผลิตภัณฑ์และเงื่อนไขที่ร่วมกันตรวจรับ |
| เกณฑ์คุณภาพ | ระบุคุณลักษณะ วิธีตรวจ ขีดจำกัด การตอบสนองเมื่อเกิดความผิดปกติ บันทึก และผู้รับผิดชอบอนุมัติให้ผ่านไปยังกระบวนการถัดไป |
| เกณฑ์ความหลากหลายของรุ่น | ควบคุมวัตถุดิบ เครื่องมือการผลิต ชุดค่าพารามิเตอร์การผลิต โปรไฟล์การทดสอบ ฉลาก และการอนุมัติชิ้นงานแรก |
| เกณฑ์การตรวจรับ | ชุดตัวอย่างที่ตกลงกัน แผนทดสอบด้วยเงื่อนไขหรือชิ้นงานที่กำหนดเพื่อพิสูจน์การตรวจจับ รูปแบบหลักฐาน ผู้รับผิดชอบประเด็นค้าง และลายเซ็น |
1. “สายการผลิตสายไฟ DC” หมายถึงขอบเขตกระบวนการใด?
ขั้นแรก ให้ตัดสินใจว่าโครงการจะผลิตสายไฟหรือประกอบสายเคเบิล DC สำเร็จรูป การผลิตสายเคเบิลขั้นต้นเป็นกระบวนการแยกต่างหากที่เริ่มจากการผลิตตัวนำและฉนวน ส่วนการประกอบขั้นปลายเริ่มจากสายไฟและชิ้นส่วนที่เตรียมไว้ จากนั้นจึงผ่านการตัด ปอกสาย เข้าหัวสาย ตรวจสอบ ขึ้นรูปหุ้มทับ ทดสอบ ติดฉลาก และบรรจุ อุปกรณ์ ระบบควบคุม หลักฐาน และกลุ่มซัพพลายเออร์ที่ต้องใช้แตกต่างกันและใช้แทนกันไม่ได้
การผลิตสายไฟขั้นต้น
- เริ่มจากตัวนำโลหะและระบบพอลิเมอร์
- ใช้กระบวนการดึงลวด อบอ่อน ตีเกลียว รีดขึ้นรูป ทำให้เย็น และจัดการม้วนสาย
- ผลิตสายไฟหรือสายเคเบิลหุ้มฉนวนเป็นม้วน
- ต้องมีหลักฐานกระบวนการผลิตตัวนำและฉนวน
การประกอบสายเคเบิลขั้นปลาย
- เริ่มจากสายไฟ คอนเน็กเตอร์ ขั้วต่อ และวัสดุขึ้นรูปที่เตรียมไว้
- ใช้กระบวนการตัด ปอกสาย เข้าหัวสาย ตรวจสอบ ขึ้นรูปหุ้มทับ ทดสอบ ติดฉลาก และบรรจุ
- ผลิตชุดสายเคเบิลสำเร็จรูป
- ต้องมีหลักฐานด้านผลิตภัณฑ์ กระบวนการ การทดสอบ และประวัติการผลิต
การแยกขอบเขตนี้ช่วยป้องกันความผิดพลาดในการขอใบเสนอราคา ผลการค้นหาคำหลักนี้มีทั้งเครื่องดึงลวดและสายการผลิตแบบรีดขึ้นรูป ขณะที่ตัวอย่าง ZEUEE ต่อไปนี้เกี่ยวข้องกับการประกอบสายเคเบิลสำเร็จรูป อย่างไรก็ตาม สำหรับ ZEUEE จะมุ่งเน้นที่การประกอบสายเคเบิลสำเร็จรูป ดังนั้น หากเอกสารขอบเขตงานระบุเพียงว่า “ผลิตสายไฟ DC” ก็อาจถูกต้องทางเทคนิค แต่ยังได้รับข้อเสนอจากโรงงานผิดประเภทได้
ขอบเขตสาธารณะของ NASA-STD-8739.4A ครอบคลุมชุดสายเคเบิลเชื่อมต่อระหว่างอุปกรณ์ นี่เป็นหลักฐานที่มีประโยชน์สำหรับขอบเขตงานขั้นปลาย แต่ยังคงเป็นมาตรฐานงานสำคัญของ NASA ไม่ใช่ข้อบังคับทั่วไปสำหรับสายเคเบิลเชิงพาณิชย์ทุกประเภท IPC/WHMA-A-620F ยังระบุข้อกำหนดและเกณฑ์การยอมรับสำหรับชุดสายเคเบิลและชุดสายไฟ ไม่ใช่การดึงลวดตัวนำหรือการรีดขึ้นรูปฉนวนชั้นแรก
แม้โรงงานอาจต้องทำงานทั้ง 2 ขอบเขต แต่สัญญาต้องระบุจุดเชื่อมต่อระหว่างกัน ระบุสภาพม้วนวัตถุดิบขาเข้า ผู้รับผิดชอบความยาวตัด สภาพคอนเน็กเตอร์สำเร็จรูป ขอบเขตการขึ้นรูปหุ้มทับ ผู้รับผิดชอบการทดสอบ และการอนุมัติบรรจุภัณฑ์ แผนผังกระบวนการขั้นปลายนี้ใช้ไม่ได้เมื่อเริ่มงานจากแท่งทองแดง
2. ต้องกำหนดอะไรให้ชัดเจนก่อนเริ่มออกแบบสายการผลิต?
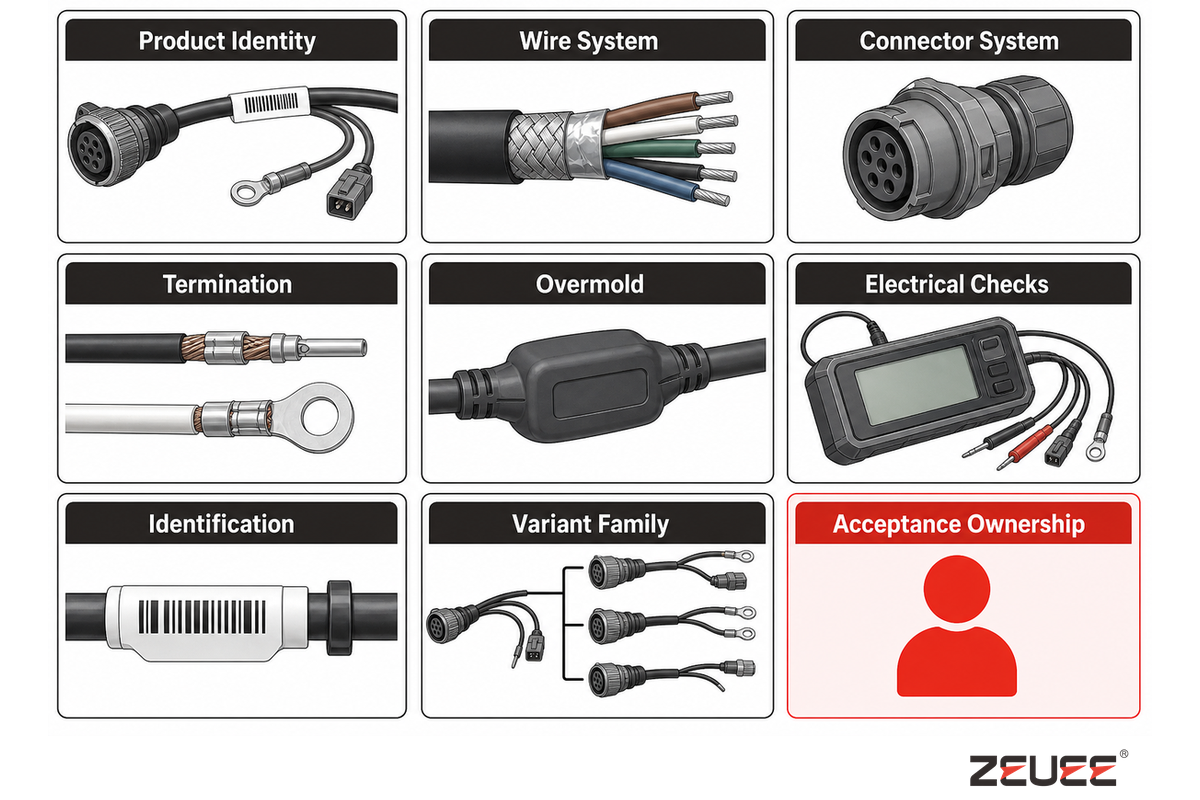
กำหนดสายเคเบิลสำเร็จรูปและความแปรผันที่ควบคุมไว้ให้ชัดเจนก่อนกำหนดแบบเครื่องจักร ตัวอย่าง 1 ชิ้นแสดงความพอดี การเดินสาย และโครงสร้างได้ แต่ไม่สามารถระบุความแปรผันที่ยอมรับได้ วิธีทดสอบ สถานะรุ่นแก้ไข หรืออำนาจอนุมัติได้ แฟ้มข้อมูลขาเข้าสำหรับสายเคเบิลสำเร็จรูปจะเชื่อมโยงตัวอย่างจริงเข้ากับแบบ บันทึกวัตถุดิบ วิธีตรวจรับ และผู้รับผิดชอบ
| หมวดข้อมูลขาเข้า | บันทึกที่ต้องควบคุม | การตัดสินใจที่ใช้ข้อมูลนี้ | ผู้รับผิดชอบ | ข้อจำกัด / กรณีที่ไม่เหมาะสม |
|---|---|---|---|---|
| ข้อมูลระบุผลิตภัณฑ์ | หมายเลขชิ้นส่วน แบบ รุ่นแก้ไข และสถานะตัวอย่างที่อนุมัติ | ชุดค่าพารามิเตอร์และคีย์บันทึก | วิศวกรรมผลิตภัณฑ์ | ตัวอย่างที่ไม่มีรุ่นแก้ไขไม่สามารถใช้ควบคุมการอนุมัติได้ |
| ระบบสายไฟ | ตัวนำ ฉนวน เส้นผ่านศูนย์กลางสายเคเบิล สภาพม้วน และวัสดุทดแทนที่อนุมัติ | การป้อน การตัด การปอกสาย และการจัดการ | วิศวกรรมวัสดุ | ขนาดเกจระบุเพียงค่าเดียวไม่ได้บ่งบอกพฤติกรรมของฉนวนเมื่อปอกสาย |
| ระบบคอนเน็กเตอร์ | คอนเน็กเตอร์ ขั้วต่อ การชุบผิว ซีล ขั้วไฟฟ้า และทิศทางการประกบ | เครื่องมือการผลิต การใส่ และการตรวจด้วยแมชชีนวิชัน | วิศวกรรมผลิตภัณฑ์ | ชื่อกลุ่มคอนเน็กเตอร์ไม่ได้ระบุช่องหรือขั้วต่อแต่ละรายการ |
| การเข้าหัวสาย | ข้อกำหนดเกี่ยวกับการย้ำ การบัดกรี การเชื่อม หรือสภาพการเชื่อมต่อรูปแบบอื่น | กระบวนการ เครื่องมือการผลิต และการทดสอบแบบทำลาย | วิศวกรรมกระบวนการ | อย่าสันนิษฐานว่าวิธีเข้าหัวสายแบบเดียวใช้ได้กับทุกรุ่นผลิตภัณฑ์ |
| การขึ้นรูปหุ้มทับ | วัสดุ รูปทรง การยึดเกาะ การเติมเนื้อ พลาสติกส่วนเกิน การลดแรงดึง และวัตถุประสงค์ของซีล | แม่พิมพ์ ชุดค่าพารามิเตอร์ การหล่อเย็น และการตรวจสอบ | วิศวกรรมผลิตภัณฑ์และกระบวนการ | การอนุมัติรูปลักษณ์เพียงอย่างเดียวไม่ได้พิสูจน์คุณภาพของซีลหรือการลดแรงดึง |
| การตรวจทางไฟฟ้า | ความต่อเนื่องของวงจร ขั้วไฟฟ้า ความต้านทาน ฉนวน และการทดสอบเฉพาะผลิตภัณฑ์อื่น ๆ | เครื่องทดสอบ ขีดจำกัด การจัดเส้นทาง และตรรกะการคัดทิ้ง | วิศวกรรมไฟฟ้าและคุณภาพ | การตรวจความต่อเนื่องเพียงอย่างเดียวพิสูจน์ความแข็งแรงเชิงกลไม่ได้ |
| การระบุผลิตภัณฑ์ | การทำเครื่องหมาย เนื้อหาฉลาก บาร์โค้ด และสภาพการบรรจุ | เครื่องพิมพ์ แหล่งข้อมูล และการตรวจยืนยัน | ฝ่ายปฏิบัติการและคุณภาพ | งานพิมพ์ที่อ่านได้ไม่ได้พิสูจน์ว่าข้อมูลต้นทางถูกต้อง |
| กลุ่มรุ่นผลิตภัณฑ์ | ความยาวที่วางแผนไว้ คอนเน็กเตอร์ สี แม่พิมพ์ การทดสอบ ฉลาก และสัดส่วนรุ่น | ชิ้นส่วนสำหรับเปลี่ยน ชุดค่าพารามิเตอร์ จุดพักชิ้นงานระหว่างสถานี และตัวอย่าง FAT | การบริหารโครงการ | “มี SKU หลายรายการ” ไม่ใช่คำจำกัดความของกลุ่มผลิตภัณฑ์ที่ควบคุมแล้ว |
| ผู้รับผิดชอบการตรวจรับ | คุณลักษณะ วิธีตรวจ ขีดจำกัด ความถี่ การตอบสนองเมื่อเกิดความผิดปกติ บันทึก และผู้ลงนาม | ระเบียบวิธี FAT และการอนุมัติเริ่มผลิต | ผู้ซื้อและซัพพลายเออร์ร่วมกัน | การระบุชื่อเอกสารไม่ได้กำหนดความรับผิดชอบในโครงการ |
3. ควรส่งต่อหลักฐานคุณภาพระหว่างกระบวนการอย่างไร?
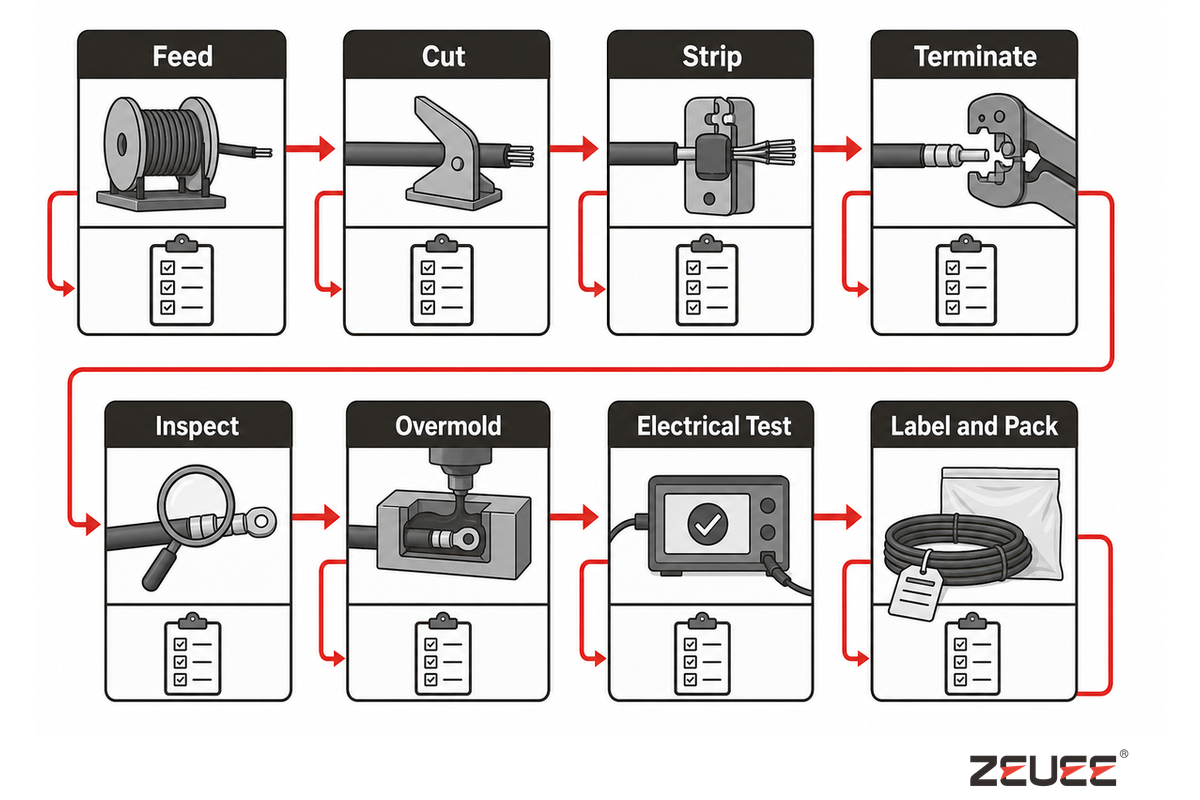
การส่งมอบงานในแต่ละสถานีควรตอบคำถามต่อไปนี้: รับอะไรเข้ามา มีการเปลี่ยนแปลงอะไร ตรวจอะไร เมื่อเกิดความผิดปกติจะทำอย่างไร มีบันทึกอะไรเหลืออยู่ และใครอนุมัติผลลัพธ์ หากติดตั้งบิต “เสร็จสมบูรณ์” ใน PLC โดยไม่มีใบสั่งงาน วัตถุดิบ ชุดค่าพารามิเตอร์ ผลการวัด การดำเนินการกับชิ้นงานคัดทิ้ง และการอนุญาตให้ทำขั้นตอนถัดไป ก็ยังไม่เพียงพอ
| กระบวนการ | เงื่อนไขเมื่อออกจากขั้นตอน | หลักฐาน | การตอบสนองเมื่อเกิดความผิดปกติ | ขอบเขต |
|---|---|---|---|---|
| ป้อนวัตถุดิบ | โหลดสายไฟและล็อตที่ถูกต้องแล้ว | สแกนวัตถุดิบและจับคู่กับใบสั่งงาน | ระงับการเริ่มผลิตและนำวัตถุดิบที่ไม่ตรงออก | การสแกนพิสูจน์คุณสมบัติวัตถุดิบที่มองไม่เห็นไม่ได้ |
| ตัด | ความยาวและสภาพปลายสายตรงตามแบบ | วิธีตรวจ ผล สภาพเครื่องมือ และข้อมูลระบุตัวอย่าง | ควบคุมชิ้นงานที่อาจได้รับผลกระทบและตรวจสอบการตั้งค่า | ความถี่ขึ้นอยู่กับโครงการ |
| ปอกสาย | รูปทรงส่วนที่ปอกและสภาพตัวนำอยู่ในเกณฑ์ยอมรับ | ผลจากแมชชีนวิชันหรือการวัดพร้อมชุดขีดจำกัด | คัดทิ้ง ตรวจสอบเครื่องมือ และกำหนดช่วงชิ้นงานต้องสงสัย | การตรวจด้วยสายตาอาจไม่พบความเสียหายใต้ผิว |
| เข้าหัวสาย | รูปทรงจุดเชื่อมต่อและสถานะกระบวนการเป็นไปตามข้อกำหนดที่นำมาใช้ | เครื่องมือ ค่าตั้ง ค่าในกระบวนการ และการทดสอบตามแผน | หยุด ควบคุม ตรวจสอบ และพิจารณาผลการจัดการ | ผลผ่านการตรวจทางไฟฟ้าใช้แทนหลักฐานเชิงกลไม่ได้ |
| ตรวจสอบ | คุณลักษณะที่มองเห็นและระบุไว้ต้องอยู่ในขีดจำกัดของโปรแกรม | ภาพหรือผลตรวจคุณลักษณะที่เชื่อมโยงกับข้อมูลระบุผลิตภัณฑ์ | คัดทิ้งและบันทึกเหตุผล | CCD มองไม่เห็นข้อบกพร่องที่ซ่อนอยู่ทุกชนิด |
| การขึ้นรูปหุ้มทับ | วัตถุดิบ ชุดค่าพารามิเตอร์ การเติมเนื้อ พลาสติกส่วนเกิน และตำแหน่งต้องถูกต้อง | ล็อตวัตถุดิบ รุ่นของชุดค่าพารามิเตอร์ สถานะรอบการทำงาน และการตรวจสอบ | แยกชิ้นงาน ตรวจสอบสถานะกระบวนการ และพิจารณาผลการจัดการ | รูปลักษณ์พื้นผิวไม่ได้พิสูจน์คุณภาพของซีล |
| การทดสอบทางไฟฟ้า | คุณลักษณะวงจรที่กำหนดผ่านเกณฑ์ขีดจำกัด | รหัสเครื่องทดสอบ โปรแกรม ขีดจำกัด ผล และคีย์ผลิตภัณฑ์ | คัดทิ้งอัตโนมัติ ควบคุม และวิเคราะห์สาเหตุ | คุณลักษณะที่ผ่านการทดสอบไม่ได้พิสูจน์คุณภาพของผลิตภัณฑ์ทั้งหมด |
| ติดฉลากและบรรจุ | ข้อมูลระบุ สถานะ จำนวน และสภาพการบรรจุถูกต้อง | การตรวจยืนยันฉลากและบันทึกการอนุมัติ | ระงับการจัดส่งและตรวจสอบความสอดคล้องของบันทึก | ฉลากที่ถูกต้องไม่สามารถแก้ข้อบกพร่องจากกระบวนการต้นน้ำได้ |
ความถูกต้องของการวัดเป็นส่วนหนึ่งของข้อตกลงนี้ สำหรับโครงการนี้ ให้ระบุข้อมูลประจำเครื่องมือ สถานะการสอบเทียบหรือการตรวจยืนยัน ความละเอียด ความสามารถในการทำซ้ำ สภาวะการทำงาน และค่าความไม่แน่นอนที่เกี่ยวข้องไว้ในชุดข้อมูล FAT เมื่อไม่มีข้อบังคับภายนอกกำหนดช่วงเวลาตายตัว แนวทางการสอบเทียบของ NIST ซึ่งอัปเดตใน 2026 แนะนำให้ใช้โปรแกรมประกันการวัดภายใน แทนการถือว่าช่วงเวลาตามปฏิทินเป็นหลักฐานยืนยันด้วยตัวมันเอง ตัวเลขที่จัดเก็บไว้ไม่ได้ยืนยันความถูกต้องของตัวเอง
“บันทึกผลการทดสอบแรงดึงที่ผ่านเกณฑ์ต้องตรวจสอบย้อนกลับไปยังหน้าสัมผัสหรือปลอกเฟอร์รูล สายไฟ เครื่องมือย้ำ และค่าการย้ำที่ใช้ได้”
ข้อความอ้างอิงนี้ไม่ได้กำหนดให้ใช้แนวปฏิบัติของ NASA กับสายการผลิตเชิงพาณิชย์ แต่แสดงรูปแบบหลักฐานอย่างหนึ่ง ได้แก่ เชื่อมโยงข้อมูลผลิตภัณฑ์ เครื่องมือ ค่าตั้ง การทดสอบ และช่วงเวลาการผลิตไว้ในบันทึกที่เรียกดูได้
4. กำลังการผลิตจริงของสายการผลิตมาจากไหน?
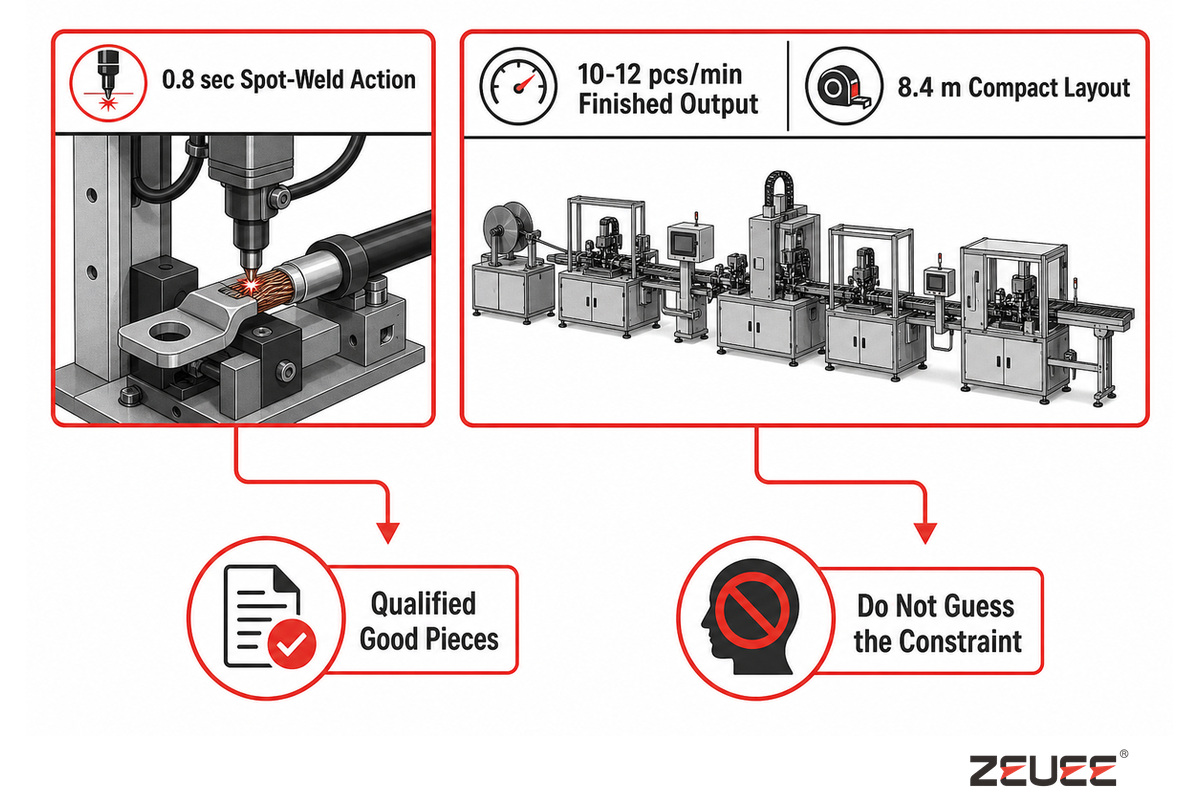
ผลผลิตสำเร็จรูปเป็นผลจากระบบที่มีข้อจำกัด ไม่ใช่การเคลื่อนไหวที่เร็วที่สุด ให้นำเวลาปฏิบัติงาน การโหลดและขนถ่าย จำนวนแท่นจับงานที่ทำงานขนานกัน การตรวจสอบ การหล่อเย็น จุดพักชิ้นงานระหว่างสถานี การจัดการชิ้นงานคัดทิ้ง การบำรุงรักษา ของเสีย การแก้งาน การเปลี่ยนรุ่น การกีดขวาง การขาดชิ้นงาน และลำดับผลิตภัณฑ์มาพิจารณาร่วมกัน จากนั้นนับชิ้นงานที่ผ่านเกณฑ์คุณภาพในช่วงเวลาที่ระบุและตามสัดส่วนรุ่น แทนการอ้างเวลาเพียงสถานีเดียว
ตัวอย่างสาธารณะที่มีประโยชน์จาก เอกสารอ้างอิงเวลาไซเคิลของ Lean Enterprise Institute แสดงตัวอย่างการคำนวณเครื่องจักร เครื่องนั้นมีรอบการทำงาน 20 sec ใช้เวลาโหลดและขนถ่ายรวมกัน 30 sec และจัดสรรเวลาเปลี่ยนรุ่น 30 sec ให้กับแบตช์ 30 ชิ้น รอบการทำงานที่แท้จริงของเครื่องจึงเป็น 51 sec ไม่ใช่ 20 sec ตัวอย่างการคำนวณนี้แสดงขอบเขตการคำนวณที่ควรพิจารณาก่อนคาดการณ์ผลผลิต
0.8 secเวลาการเชื่อมแบบจุดที่เผยแพร่
10-12 ชิ้น/นาทีผลผลิตสำเร็จรูปที่เผยแพร่
8.4 mความยาวผังเครื่องจักรขนาดกะทัดรัดที่เผยแพร่
หน้าเว็บไซต์ของ ZEUEE เผยแพร่ข้อมูลเวลาการเชื่อมแบบจุด 0.8 sec และผลิตภัณฑ์สำเร็จรูป 10-12 ชิ้นใน 60 sec การเชื่อมที่ใช้เวลา 0.8 sec เพียงขั้นตอนเดียวทำได้ 75 รอบการทำงานใน 60 sec ขณะที่อัตราผลผลิตสำเร็จรูปเทียบเท่ากับเวลาประมาณ 5 sec ถึง 6 sec ต่อชิ้น ไม่ควรคาดเดาว่าขั้นตอนใดเป็นข้อจำกัด
หน้าเดียวกันระบุระบบ 28 kW ตัวเลือกแหล่งจ่ายไฟ 220/380 V และแรงดันลม 0.4-0.7 MPa สำหรับการกำหนดค่าที่เผยแพร่ ตัวเลขเหล่านี้เป็นของตัวอย่างเชิงพาณิชย์ดังกล่าว ไม่ใช่ของสายการผลิตสายเคเบิล DC ทุกประเภท จึงควรทบทวนกำลังการผลิตโดยพิจารณาสภาพสาธารณูปโภคและจุดเชื่อมต่อที่ติดตั้งไว้ รายละเอียดข้อเสนอเชิงพาณิชย์อยู่ในหน้าผลิตภัณฑ์
งานวิจัยของ NIST เกี่ยวกับระบบหลายงานแบบอนุกรม ประเมินอัตราการผลิตและคอขวดโดยพิจารณาจากสัดส่วนรุ่นผลิตภัณฑ์ ประเด็นนี้มีผลเมื่อสายเคเบิลสั้น สายเคเบิลขึ้นรูปหุ้มทับแบบยาว และคอนเน็กเตอร์หลายแบบใช้สายการผลิตร่วมกัน ปัจจัยอย่างลำดับการผลิต ขนาดจุดพักชิ้นงานระหว่างสถานี การหล่อเย็น เวลาทดสอบ และการแก้งาน อาจเปลี่ยนข้อจำกัดที่กำลังส่งผลอยู่ การปรับปรุงขั้นตอนที่เร็วอยู่แล้วอาจไม่เพิ่มกำลังการผลิตสำเร็จรูป
บัญชีตรวจสอบความสอดคล้องของเวลาไซเคิล
สำหรับอัตราการผลิตแต่ละค่าที่อ้าง ให้บันทึกรุ่นแก้ไขผลิตภัณฑ์ สัดส่วนและลำดับรุ่น เวลาในแต่ละขั้นตอน กำลังการผลิตแบบขนาน สภาพจุดพักชิ้นงานระหว่างสถานี การหยุดตามแผนและนอกแผน สถานะการบำรุงรักษา การตรวจสอบและการหล่อเย็น วิธีจัดการชิ้นงานคัดทิ้งและแก้งาน ช่วงเวลาวัดผล นิยามชิ้นงานดี และผู้ร่วมตรวจรับ
5. แต่ละขั้นตอนควรมีหลักฐานคุณภาพอะไรบ้าง?
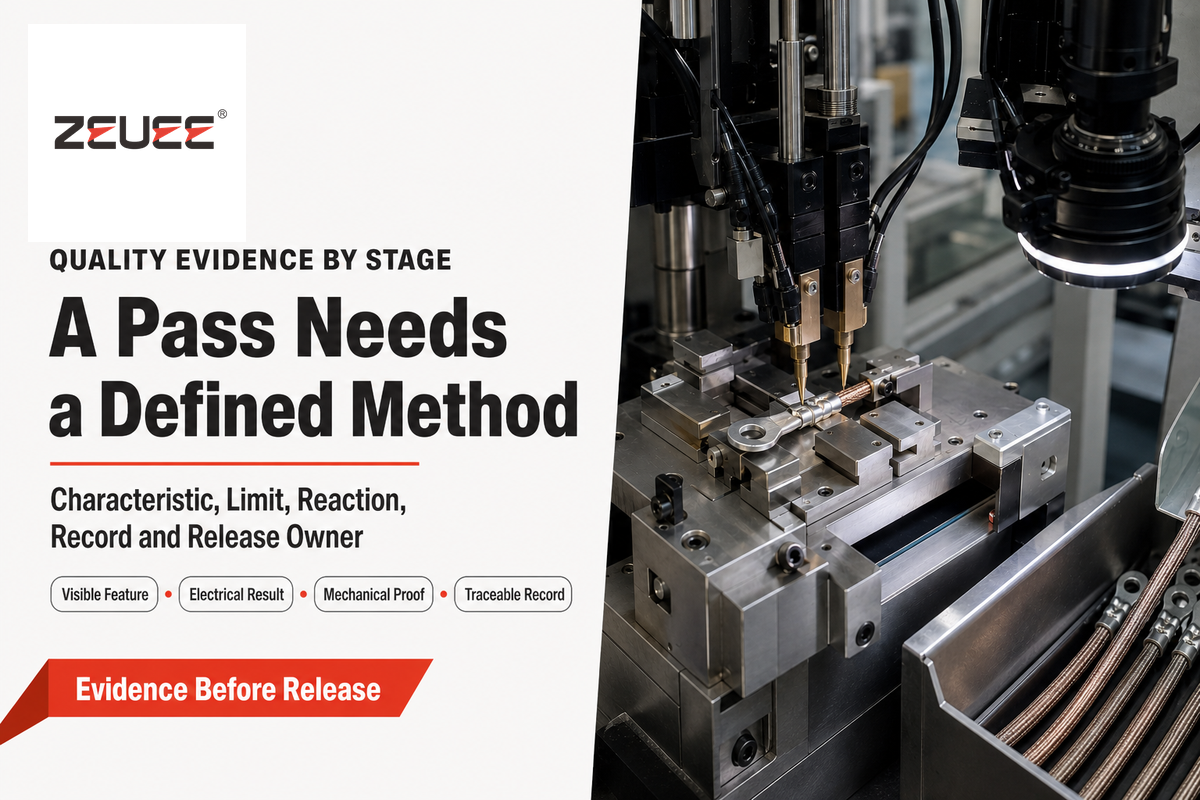
คุณภาพในแต่ละขั้นตอนต้องเชื่อมโยงความเสี่ยงของผลิตภัณฑ์กับการป้องกัน การตรวจจับ การควบคุมชิ้นงาน และการอนุมัติ ข้อความ “ตรวจสอบ 100%” แทบไม่มีความหมายจนกว่าจะระบุคุณลักษณะ วิธีตรวจ ขีดจำกัด ความครอบคลุมการทดสอบ การตอบสนองเมื่อไม่ผ่าน บันทึกที่เก็บรักษา และผู้รับผิดชอบ การทดสอบความต่อเนื่องของวงจรทุกชิ้นไม่ได้รับประกันว่าการปอกสาย ความแข็งแรงของจุดเข้าหัวสาย ความสมบูรณ์ของซีล หรือการระบุวัสดุจะเป็นไปตามเป้าหมาย
ตารางรุ่นแก้ไขที่เผยแพร่ของ IPC ระบุว่า IPC/WHMA-A-620 เป็น Revision F ณ 10/25 ขอบเขตสาธารณะของมาตรฐานนี้กำหนดข้อกำหนดและเกณฑ์การยอมรับสำหรับชุดสายเคเบิลและชุดสายไฟ แต่มาตรฐานนี้ไม่ได้ตรวจรับรองกระบวนการทั้งหมด ไม่ได้กำหนดระดับที่เหมาะสมสำหรับลูกค้า และไม่ได้กำหนดการตรวจสอบระหว่างกระบวนการและขั้นสุดท้ายแบบตายตัวที่ใช้ได้กับทุกกรณี แผนคุณภาพโครงการเป็นผู้กำหนดความรับผิดชอบด้านการสุ่มตัวอย่าง
| กลุ่มขนาดสายไฟ | แรงดึงขั้นต่ำของ NASA | การใช้หลักฐาน | ข้อจำกัด / กรณีที่ไม่เหมาะสม |
|---|---|---|---|
| 28 AWG | 22 N (5 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ไม่ใช่ขีดจำกัดเริ่มต้นนอกขอบเขตของ NASA |
| 26 AWG | 36 N (8 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ยืนยันวัสดุตัวนำและข้อกำหนดที่นำมาใช้ |
| 24 AWG | 36 N (8 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ไม่ได้กำหนดความถี่ในการสุ่มตัวอย่าง |
| 22 AWG | 57 N (13 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | การจับคู่เครื่องมือและขั้วต่อยังคงมีความสำคัญ |
| 20 AWG | 92 N (21 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ไม่ใช่หลักฐานยืนยันการยึดอยู่ของคอนเน็กเตอร์ |
| 18 AWG | 142 N (32 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ไม่ใช่หลักฐานยืนยันการซีลหรืออายุการใช้งานเมื่อดัดงอ |
| 16 AWG | 183 N (41 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ห้ามนำไปใช้กับระบบตัวนำชนิดอื่น |
| 14 AWG | 290 N (65 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ตรวจสอบความเร็วทดสอบและฟิกซ์เจอร์ตามวิธีที่นำมาใช้ |
| 12 AWG | 459 N (103 lbs) | ตัวอย่างแรงดึงสำหรับจุดต่อระหว่างหน้าสัมผัสกับตัวนำในขอบเขตที่กำหนด | ไม่ใช่ตารางเกณฑ์ยอมรับทั่วไปสำหรับสายการผลิตเชิงพาณิชย์ |
วิธีของ NASA กำหนดความเร็วเคลื่อนที่สำหรับการทดสอบแรงดึงที่ 25.4 ± 6.3 mm ต่อนาที และกำหนดขั้นต่ำ 60% ของแรงดึงสายไฟ สำหรับชุดหน้าสัมผัสกับตัวนำที่ไม่ได้ระบุไว้โดยเฉพาะ แม้ตัวเลขเหล่านี้ตรวจสอบย้อนกลับได้ แต่ประเด็นสำคัญอยู่ที่วิธีทดสอบ เกณฑ์ยอมรับต้องกำหนดชิ้นทดสอบ วิธีตรวจ ฟิกซ์เจอร์ ความเร็ว ขอบเขต และบันทึกให้ชัดเจน ไม่ควรคัดลอกวิธีนี้ลงในข้อกำหนดเชิงพาณิชย์โดยไม่ทบทวนความเกี่ยวข้อง
ควรทำ
- ระบุคุณลักษณะและวิธีตรวจ
- ผูกผลเข้ากับข้อมูลระบุเครื่องมือและผลิตภัณฑ์
- กำหนดการควบคุมชิ้นงานและการพิจารณาผลการจัดการ
- กำหนดผู้รับผิดชอบการสุ่มตัวอย่างและการอนุมัติ
ไม่ควร
- ตีความ “ทดสอบ 100%” ว่าเป็นข้อกล่าวอ้างครอบคลุมผลิตภัณฑ์ทั้งหมด
- สันนิษฐานว่า CCD มองเห็นความเสียหายที่ซ่อนอยู่
- ใช้ความต่อเนื่องของวงจรเป็นตัวแทนความแข็งแรงต่อแรงดึง
- ถือว่าการคัดทิ้งอัตโนมัติแสดงถึงความสามารถของกระบวนการ
กรณีที่ไม่ควรซื้อสายการผลิตแบบบูรณาการเต็มรูปแบบ
สายการผลิตแบบบูรณาการเต็มรูปแบบไม่ใช่ตัวเลือกซื้อครั้งแรกที่เหมาะสม หากรุ่นแก้ไขผลิตภัณฑ์ยังเปลี่ยนอยู่ ไม่มีการจัดกลุ่มรุ่นผลิตภัณฑ์เป็นครอบครัวที่ควบคุมไว้ กระบวนการเชื่อมต่อยังไม่เสถียร ไม่มีผู้รับผิดชอบขีดจำกัดการทดสอบ หรือไม่สามารถระบุความต้องการเป็นสัดส่วนและลำดับรุ่นได้ เพราะระบบอัตโนมัติจะตรึงความไม่แน่นอนเหล่านี้ไว้ในเครื่องมือการผลิต ชุดค่าพารามิเตอร์ จุดเชื่อมต่อ และซอฟต์แวร์
พิจารณาใช้เซลล์การผลิตแบบแบ่งขั้นหรือกระบวนการนำร่อง เมื่อมีการเปลี่ยนแปลงทางวิศวกรรมบ่อย วัตถุดิบที่มีไม่มีวัสดุทดแทนที่อนุมัติ และยังไม่ได้กำหนดแนวทางการทดสอบแบบทำลาย หรือเมื่อยังไม่ตกลงตรรกะการตอบสนองต่อข้อผิดพลาด นี่ไม่ใช่การคัดค้านระบบอัตโนมัติ แต่เป็นการกำหนดขอบเขตที่ระบบอัตโนมัติช่วยเพิ่มความทำซ้ำได้ แทนที่จะซ่อนงานผลิตภัณฑ์ที่ยังแก้ไม่จบ ภาพรวม สายการประกอบอัตโนมัติ ช่วยประกอบการตัดสินใจนี้ในบริบทสถาปัตยกรรมสายการผลิตที่กว้างขึ้น
6. ควรอนุมัติการเปลี่ยนรุ่นสำหรับ SKU หลายแบบอย่างไร?
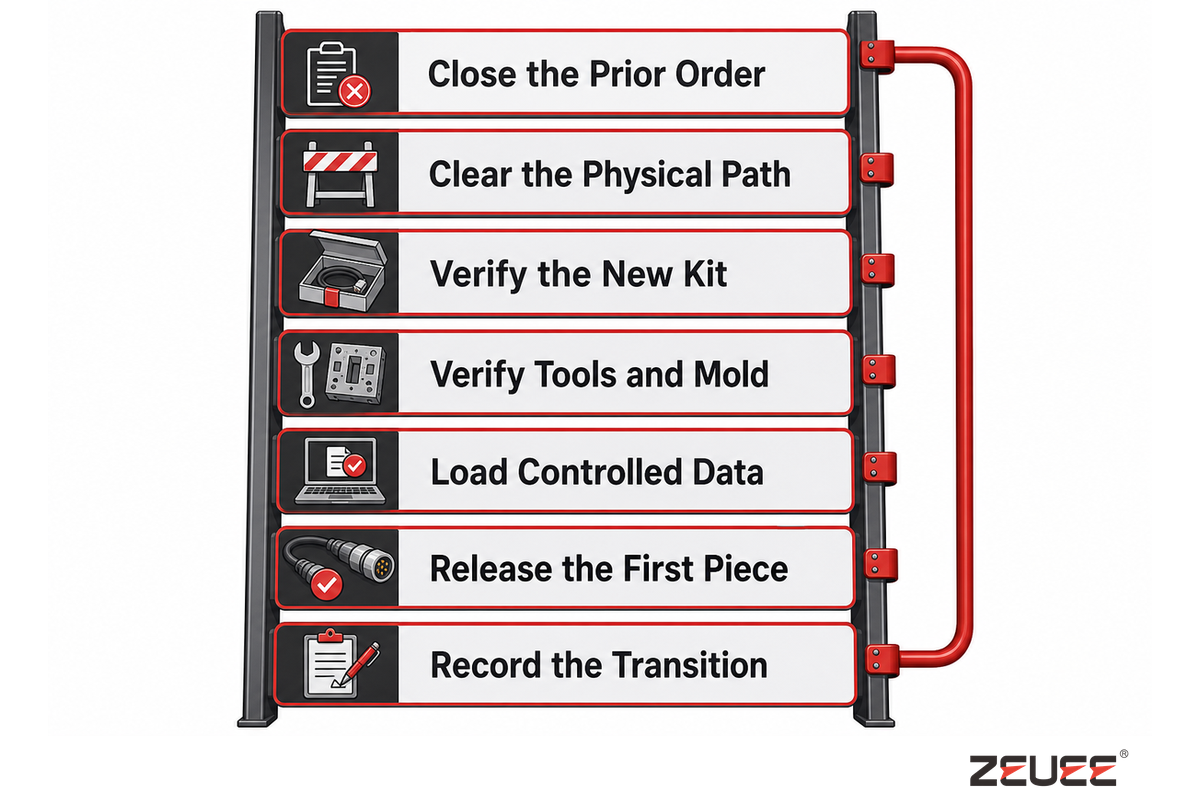
การเลือกชุดค่าพารามิเตอร์เป็นเพียงขั้นตอนหนึ่งของการเปลี่ยนรุ่นผลิต ไม่ใช่การอนุมัติ บันไดเปลี่ยนรุ่นจะปิดใบสั่งงานเดิม นำวัตถุดิบออก ตรวจสอบล็อตและเครื่องมือการผลิตชุดใหม่ โหลดข้อมูลที่อนุมัติ ยืนยันขีดจำกัดการทดสอบและฉลาก ผลิตชิ้นงานแรก ตรวจทานหลักฐาน และบันทึกการอนุมัติ การควบคุมความปลอดภัยยังเป็นจุดพักตรวจแยกต่างหาก
- ปิดใบสั่งงานเดิม – ตรวจสอบยอดชิ้นงานที่ยอมรับ คัดทิ้ง แก้งาน และคงเหลือ
- เคลียร์เส้นทางวัสดุจริง – นำสายไฟ คอนเน็กเตอร์ ขั้วต่อ ฉลาก และบรรจุภัณฑ์เดิมออก
- ตรวจสอบชุดวัตถุดิบใหม่ – จับคู่ล็อตวัตถุดิบและวัสดุทดแทนที่อนุมัติกับใบสั่งงานที่ควบคุมไว้
- ตรวจสอบเครื่องมือและแม่พิมพ์ – ยืนยันข้อมูลระบุ รุ่นแก้ไข สภาพ และการตรวจสอบการตั้งค่าที่จำเป็น
- โหลดข้อมูลควบคุม – เลือกชุดค่าพารามิเตอร์ โปรแกรมตรวจสอบ ขีดจำกัดทางไฟฟ้า และแหล่งข้อมูลฉลากที่อนุมัติ
- อนุมัติชิ้นงานแรก – ตรวจทานหลักฐานที่กำหนดก่อนเริ่มผลิตตามปกติ
- บันทึกการเปลี่ยนรุ่น – เก็บข้อมูลว่าใครเป็นผู้เปลี่ยน ตรวจสอบ ทดสอบ และอนุมัติสายการผลิต
ควรทดสอบการเปลี่ยนรุ่นผลิตภัณฑ์ตามแผนอย่างน้อย 1 ครั้งระหว่าง FAT แม้การเดินเครื่องตามเงื่อนไขปกติจะราบรื่น ก็อาจไม่พบฉลากเก่าที่ยังค้างอยู่ วัตถุดิบจาก SKU ก่อนหน้า โปรแกรมไฟฟ้าผิด แม่พิมพ์ที่ยังไม่ได้ตรวจ หรือคีย์บันทึกที่ไม่รีเซ็ต ให้วัดเวลาการเปลี่ยนรุ่นหลังจากกำหนดสถานะเริ่มต้นและสิ้นสุดแล้วเท่านั้น พร้อมระบุคู่ผลิตภัณฑ์และเงื่อนไขประกอบผลลัพธ์
การอนุมัติด้านคุณภาพใช้แทนการควบคุมพลังงานอันตรายไม่ได้ ตามที่ระบุไว้ใน 29 CFR 1910.147 งานบริการและบำรุงรักษาครอบคลุมการตั้งค่า การปรับ การนำสิ่งติดขัดออก และการเปลี่ยนเครื่องมือ หากการจ่ายพลังงาน การเริ่มทำงาน หรือการปลดปล่อยพลังงานสะสมโดยไม่คาดคิดก่อให้เกิดอันตรายต่อผู้ปฏิบัติงาน ก็ไม่ควรถือว่าเป็นงานบริการเล็กน้อย ข้อยกเว้นสำหรับงานบริการเล็กน้อยมีเงื่อนไขกำกับ ไม่ได้ยกเว้นการตั้งค่าชุดพารามิเตอร์โดยอัตโนมัติ
เอกสารสรุปสายการผลิตควรแสดงการอนุมัติ 2 ประเภท การอนุมัติด้านความปลอดภัยอิงการประเมินความเสี่ยงของสถานที่ ขั้นตอนควบคุมพลังงาน อุปกรณ์ป้องกัน และกฎสำหรับผู้ได้รับอนุญาต ส่วนการอนุมัติด้านคุณภาพอิงวัตถุดิบ เครื่องมือ ซอฟต์แวร์ การตรวจสอบ การทดสอบ หลักฐานชิ้นงานแรก และการอนุมัติผลิตภัณฑ์ การอนุมัติทั้ง 2 ประเภทอาจเกิดขึ้นระหว่างการเปลี่ยนรุ่นครั้งเดียวกัน แต่แต่ละประเภทไม่ได้ยืนยันแทนอีกประเภท
7. สามารถสร้างประวัติของสายเคเบิลสำเร็จรูป 1 เส้นจากบันทึกได้หรือไม่?
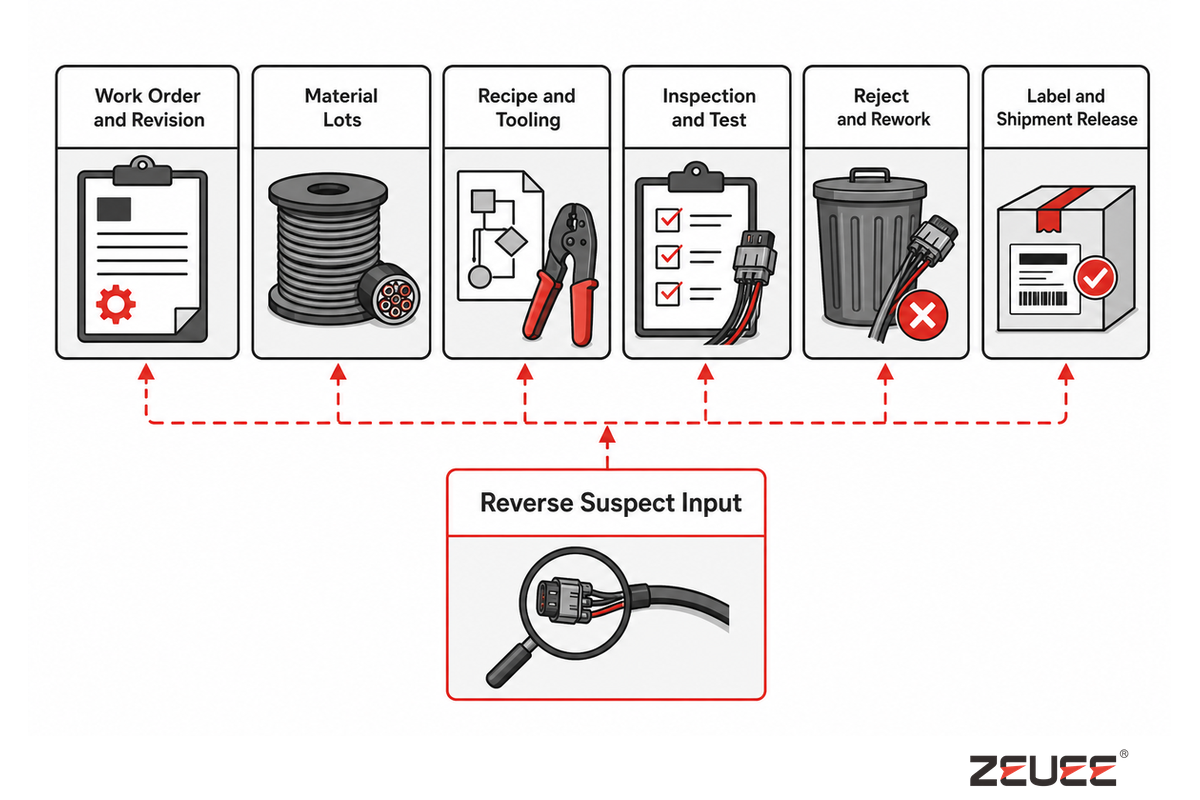
การตรวจสอบย้อนกลับทำได้เมื่อสามารถสร้างประวัติของสายเคเบิลสำเร็จรูป 1 เส้นหรือล็อตที่ควบคุมไว้ได้ โดยไม่ต้องค้นหาจากหน้าจอที่แยกจากกัน การทดสอบเรียกดูบันทึกสายเคเบิล 1 เส้นเริ่มจากข้อมูลระบุผลิตภัณฑ์ที่อนุมัติแล้ว เรียกดูวัตถุดิบ รุ่นแก้ไข ชุดค่าพารามิเตอร์ เครื่องมือการผลิต ผลตรวจ ผลการทดสอบทางไฟฟ้า ชิ้นงานคัดทิ้ง งานแก้ไข ฉลาก การบรรจุ และการลงนาม จากนั้นตรวจย้อนจากวัตถุดิบขาเข้าที่ต้องสงสัยไปยังผลผลิตที่ได้รับผลกระทบ
เริ่มจากคีย์ผลิตภัณฑ์ที่คงที่ การระบุตัวตนรายชิ้นอาจเหมาะกับผลิตภัณฑ์หนึ่ง ขณะที่การระบุระดับล็อตอาจเหมาะกับอีกผลิตภัณฑ์หนึ่ง ระดับความละเอียดและระยะเวลาจัดเก็บข้อมูลควรเป็นไปตามความเสี่ยงของผลิตภัณฑ์ ข้อกำหนดลูกค้า และความต้องการควบคุมชิ้นงาน
การทดสอบเรียกดูบันทึกสายเคเบิล 1 เส้น
- เรียกดูใบสั่งงาน รุ่นแก้ไขผลิตภัณฑ์ และสถานะการอนุมัติ
- เรียกดูลอตวัตถุดิบของสายไฟ คอนเน็กเตอร์ ขั้วต่อ และวัสดุขึ้นรูปหุ้มทับ
- เรียกดูชุดค่าพารามิเตอร์ ซอฟต์แวร์ เครื่องมือการผลิต แม่พิมพ์ และค่าตั้งที่อนุมัติ
- เรียกดูหลักฐานการตรวจด้วยสายตา การวัดขนาด เชิงกล และทางไฟฟ้า
- เรียกดูการคัดทิ้ง การแก้งาน การทดสอบซ้ำ และผลการพิจารณาขั้นสุดท้าย
- เรียกดูแหล่งข้อมูลฉลาก สภาพการบรรจุ และการอนุมัติจัดส่ง
- ตรวจย้อนล็อตหรือรุ่นแก้ไขชุดค่าพารามิเตอร์ที่ต้องสงสัยไปยังกลุ่มผลิตภัณฑ์ที่ได้รับผลกระทบ
บันทึกที่มีประโยชน์ยังเผยให้เห็นความเชื่อมโยงที่ขาดหายไป เช่น ภาพที่ไม่มีคีย์ผลิตภัณฑ์ ผลทดสอบที่ไม่มีรุ่นโปรแกรม หรือรายการแก้งานที่ไม่มีการตัดสินใจอนุมัติใหม่ สิ่งเหล่านี้เป็นข้อมูล แต่ไม่ใช่ประวัติการผลิต ควรสาธิตการเรียกดูบันทึกให้ผู้ร่วมตรวจเห็นระหว่างการตรวจรับ แทนการสาธิตภายหลังด้วยคำสั่งค้นฐานข้อมูลเฉพาะที่ผู้ใช้ฝ่ายผลิตทำซ้ำไม่ได้
8. ควรวางโครงสร้าง FAT สำหรับสายการผลิตสายไฟ DC อย่างไร?
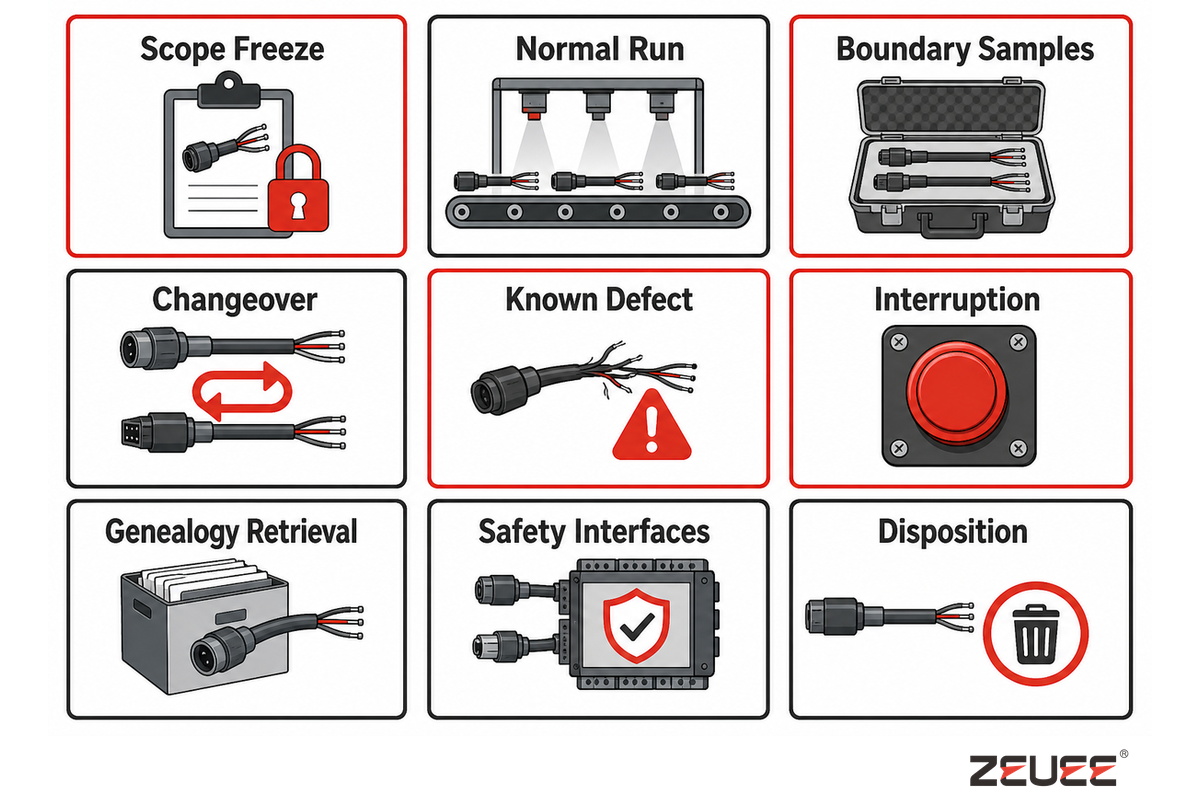
FAT ที่มีประโยชน์ต้องเป็นการตรวจประเมินขอบเขตกระบวนการที่ตกลงกันไว้ โดยใช้ชิ้นงานตัวอย่างภายใต้การควบคุม ไม่ใช่ทดสอบเฉพาะการผลิตที่ทำได้ง่ายเท่านั้น ในระเบียบวิธีควรระบุฉบับแก้ไข วิธีการ สถานะของระบบการวัด ผู้รับผิดชอบการสุ่มตัวอย่าง เงื่อนไขปกติและเงื่อนไขขอบเขต การเปลี่ยนรุ่นการผลิตตามแผน 1 ครั้ง การตอบสนองต่อความผิดปกติที่เลือกไว้ การควบคุมชิ้นงาน การเริ่มเดินเครื่องใหม่ การเรียกดูข้อมูล ประเด็นที่ยังเปิดอยู่ และผู้มีอำนาจลงนาม
| การทดสอบท้าทาย | หลักฐาน | เกณฑ์การผ่าน | ผู้รับผิดชอบ | ข้อจำกัด / กรณีที่ไม่เหมาะสม |
|---|---|---|---|---|
| การตรึงขอบเขตงาน | ฉบับแก้ไข ชิ้นงานตัวอย่าง และสมมติฐานที่อนุมัติแล้ว | ข้อมูลพื้นฐานที่ลงนามรับรองแล้ว | ผู้ซื้อและซัพพลายเออร์ | ไม่ถือว่าปิดประเด็นการเปลี่ยนแปลงผลิตภัณฑ์ที่ไม่มีเอกสารกำกับ |
| การทำงานปกติ | จำนวนชิ้นงานที่ผ่านเกณฑ์คุณภาพ ฐานเวลา การหยุดเครื่อง และชิ้นงานที่ไม่ผ่าน | เงื่อนไขที่ตกลงกันสำหรับการทดสอบต่อหน้าผู้ร่วมสังเกตการณ์ | ฝ่ายปฏิบัติการ | ไม่ได้พิสูจน์อัตราผลผลิตที่ทำได้ต่อเนื่อง ณ สถานที่ติดตั้ง |
| ชิ้นงานตัวอย่างตามเงื่อนไขขอบเขต | รุ่นผลิตที่ระบุชื่อไว้หรือเงื่อนไขขอบเขตที่ควบคุมไว้ | ข้อจำกัดและวิธีการตามโครงการ | ผลิตภัณฑ์และคุณภาพ | การเพิ่มจำนวนชิ้นงานที่ผลิตภายใต้เงื่อนไขปกติไม่สามารถทดแทนการทดสอบนี้ได้ |
| การเปลี่ยนรุ่นการผลิต | การปิดงานเดิม การตั้งค่างานใหม่ หลักฐานชิ้นงานแรก และการอนุมัติให้ผ่านไปยังกระบวนการถัดไป | ดำเนินการตามลำดับขั้นการรีเซ็ตสำหรับเปลี่ยนรุ่นผลิตครบถ้วน | ฝ่ายปฏิบัติการและคุณภาพ | การทดสอบคู่รุ่นผลิตเพียง 1 คู่ไม่ได้ครอบคลุมคู่รุ่นผลิตทั้งหมด |
| ข้อบกพร่องที่ทราบอยู่แล้ว | การทดสอบท้าทายที่ตกลงกันอย่างปลอดภัยและการตอบสนองที่ตั้งโปรแกรมไว้ | ตรวจจับ คัดทิ้ง ระบุชิ้นงาน และควบคุมชิ้นงาน | ระบบควบคุมและคุณภาพ | พิสูจน์ได้เฉพาะความผิดปกติที่นำมาทดสอบเท่านั้น |
| การหยุดชะงัก | การหยุด การกู้คืน การเริ่มเดินเครื่องใหม่ และการจัดการชิ้นงานระหว่างกระบวนการ | ไม่มีการอนุมัติให้ชิ้นงานผ่านไปยังกระบวนการถัดไปโดยไม่มีการควบคุม | ระบบควบคุมและฝ่ายปฏิบัติการ | สาธารณูปโภคในโรงงานแตกต่างจากสถานที่ติดตั้ง |
| การเรียกดูข้อมูลการตรวจสอบย้อนกลับ | การฝึกเรียกดู One-Cable Record ทั้งแบบไปข้างหน้าและย้อนกลับ | เชื่อมโยงฟิลด์ข้อมูลที่กำหนดไว้ครบถ้วนและทำซ้ำได้ | ฝ่ายคุณภาพและไอที | ระยะเวลาการเก็บรักษาข้อมูลกำหนดตามแต่ละโครงการ |
| จุดเชื่อมต่อด้านความปลอดภัย | อุปกรณ์ป้องกัน การควบคุมพลังงาน จุดหยุด และการกำหนดความรับผิดชอบอย่างชัดเจน | แผนที่ใช้บังคับและข้อกำหนดของสถานที่ติดตั้ง | ผู้รับผิดชอบด้านความปลอดภัย | FAT ไม่สามารถอนุมัติเงื่อนไขทุกประการ ณ สถานที่ติดตั้งได้ |
| การสรุปผลและกำหนดแนวทางดำเนินการ | รายการที่ผ่าน ประเด็นเบี่ยงเบน หลักฐาน ผู้รับผิดชอบ กำหนดส่ง และลายเซ็น | ไม่มีประเด็นค้างที่ไม่ได้กำหนดผู้รับผิดชอบ | การบริหารโครงการ | การอนุมัติให้จัดส่งไม่เท่ากับการยอมรับ ณ สถานที่ติดตั้ง |
หน้าอย่างเป็นทางการของ IEC 62381:2024 อธิบาย FAT การทดสอบการบูรณาการระบบในโรงงาน (FIT) ซึ่งเป็นทางเลือก การทดสอบการยอมรับ ณ สถานที่ติดตั้ง (SAT) และการทดสอบการบูรณาการระบบ ณ สถานที่ติดตั้ง (SIT) สำหรับระบบอัตโนมัติในอุตสาหกรรมกระบวนการ หลักการนี้มีขอบเขตจำกัดแต่ใช้ประโยชน์ได้ คือปรับการทดสอบให้สอดคล้องกับข้อกำหนดที่ใช้บังคับ ขอบเขตงานที่ตกลงกัน ความรับผิดชอบ และขั้นตอนของโครงการ อย่านำเสนอว่าเป็นข้อบังคับสากลสำหรับสายการผลิตสายเคเบิล
FAT ใช้ประกอบการอนุมัติจัดส่งได้ ส่วน FIT, SAT, SIT และหลักฐานช่วงเพิ่มกำลังการผลิต ตอบโจทย์ด้านการบูรณาการระบบหรือสถานที่ติดตั้งที่แตกต่างกัน ในกรณีที่มีขั้นตอนเหล่านั้น กำหนดผู้รับผิดชอบสำหรับจุดเชื่อมต่อแต่ละจุด เพื่อไม่ให้สับสนระหว่างการผ่านการทดสอบในโรงงานกับสมรรถนะหลังติดตั้ง
ต้องระบุผู้รับผิดชอบจำนวนและความถี่ในการสุ่มตัวอย่างอย่างชัดเจน ผู้ซื้อและซัพพลายเออร์ควรตกลงรุ่นผลิต รวมถึงสถานะการวัด เกณฑ์การผ่านและไม่ผ่าน ตลอดจนกฎการทดสอบซ้ำก่อนวันที่ทดสอบต่อหน้าผู้ร่วมสังเกตการณ์ตามที่ตกลงกัน
9. ควรระบุอะไรไว้ในเอกสารสรุปข้อกำหนดทางเทคนิค?
เอกสารสรุปข้อกำหนดทางเทคนิคควรมีข้อมูลการตัดสินใจที่ควบคุมไว้ 1 หน้า พร้อมรายการสมมติฐานที่ยังเปิดอยู่ซึ่งเห็นได้ชัดเจน โดยควรครอบคลุมขอบเขตการผลิต กลุ่มผลิตภัณฑ์ วัสดุ ผู้รับผิดชอบกระบวนการและการทดสอบ ความถูกต้องของการวัด สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ ฐานกำลังการผลิตที่ผ่านเกณฑ์ การเปลี่ยนรุ่นการผลิต การตรวจสอบย้อนกลับ จุดเชื่อมต่อด้านความปลอดภัย ขั้นตอนการยอมรับงาน ชุดชิ้นงานตัวอย่าง และผู้มีอำนาจลงนามรับผิดชอบ
หัวข้อในเอกสารสรุปข้อกำหนดทางเทคนิค
- จุดเริ่มต้นและจุดสิ้นสุดของกระบวนการ รวมถึงขอบเขตความรับผิดชอบระหว่างผู้ซื้อกับซัพพลายเออร์
- หมายเลขผลิตภัณฑ์ ฉบับแก้ไข ชิ้นงานตัวอย่าง แบบทางวิศวกรรม และกลุ่มรุ่นผลิตที่วางแผนไว้
- สายไฟ คอนเน็กเตอร์ ขั้วต่อไฟฟ้า ชิ้นส่วนหุ้มขึ้นรูป ฉลาก และวัสดุบรรจุภัณฑ์ที่ป้อนเข้า
- คุณลักษณะของการเข้าหัวสาย การตรวจสอบ การทดสอบทางไฟฟ้า และการอนุมัติให้ผ่านไปยังกระบวนการถัดไป
- รหัสประจำตัว สถานะ วิธีการ และรูปแบบหลักฐานของระบบการวัด
- สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ ลำดับการผลิต อัตราชิ้นงานที่ผ่านเกณฑ์คุณภาพ และสมมติฐานการปฏิบัติงาน
- สถานะการเปลี่ยนรุ่นการผลิต จุดพักเพื่อความปลอดภัย การอนุมัติชิ้นงานแรก และการให้อำนาจอนุมัติ
- การตรวจสอบย้อนกลับระดับชิ้นงานหรือระดับล็อต การเรียกดูข้อมูล การควบคุมชิ้นงาน ระยะเวลาเก็บรักษา และการส่งออกข้อมูล
- FAT, FIT ซึ่งเป็นทางเลือก, SAT, SIT, ขอบเขตช่วงเพิ่มกำลังการผลิต ชิ้นงานตัวอย่าง ผู้รับผิดชอบ และประเด็นค้าง
เมื่อชี้แจงประเด็นเหล่านี้แล้ว สามารถอ้างอิง โซลูชันสายการผลิตสายไฟ DC ได้ หน้านั้นครอบคลุมการกำหนดค่าสายการผลิต ข้อกำหนดที่เผยแพร่ หลักฐานจากซัพพลายเออร์ การเสนอราคา และ RFQ คู่มือนี้จะไม่ทำซ้ำเนื้อหาส่วนการเปลี่ยนผู้สนใจเป็นลูกค้า เพื่อให้ทั้งสองหน้าตอบโจทย์การค้นหาที่แตกต่างกัน
เพื่อให้การทบทวนความพร้อมสำหรับ RFQ ครอบคลุมยิ่งขึ้น ZEUEE ยังเผยแพร่ รายการตรวจสอบความพร้อมสำหรับ RFQ ด้านการผลิต และ คู่มือระบบอัตโนมัติในสายการผลิต ด้วย ใช้แหล่งข้อมูลเหล่านี้เพื่อกำหนดกรอบโครงการ ส่วนเอกสารสรุปข้อกำหนดข้างต้นยังคงเจาะจงกับการประกอบสายเคเบิล DC สำเร็จรูป
หน้า เกี่ยวกับ ZEUEE ระบุคู่ค้าทางธุรกิจ ส่วนคำกล่าวอ้างทางวิศวกรรมที่เป็นอิสระยังคงอ้างอิงจากแหล่งข้อมูลสาธารณะด้านล่าง
ประเด็นสำคัญ
คำขอจัดทำสายการผลิตสายเคเบิล DC ที่ตรวจสอบยืนยันได้ ต้องกำหนดผลิตภัณฑ์สำเร็จรูป อัตราชิ้นงานที่ผ่านเกณฑ์คุณภาพ หลักฐานที่เชื่อมโยงกัน การเปลี่ยนรุ่นการผลิตอย่างปลอดภัย การตรวจสอบย้อนกลับ และผู้รับผิดชอบการยอมรับงาน ก่อนขอให้กำหนดค่าเครื่องจักร
ทบทวนขอบเขตสายเคเบิลและ FAT ที่กำหนดไว้ →
คำถามที่พบบ่อย: การวางแผนสายการผลิตสายไฟ DC
คำตอบเหล่านี้ช่วยแยกการวางแผนสายการผลิตออกจากการกำหนดขนาดสายไฟตามข้อกำหนดการใช้งาน เกจและพิกัดกระแสเป็นเรื่องของการออกแบบวงจร DC ส่วนคู่มือนี้กล่าวถึงอุปกรณ์และหลักฐานที่ใช้ผลิตชุดสายเคเบิลตามแบบที่กำหนดไว้แล้ว โปรดจัดเตรียมแบบผลิตภัณฑ์และข้อกำหนดทางไฟฟ้าที่เกี่ยวข้องก่อนเลือกเครื่องจักร
สายการผลิตสายไฟ DC เหมือนกับสายการผลิตรีดขึ้นรูปสายไฟหรือไม่?
ไม่เหมือนกัน สายการผลิตรีดขึ้นรูปสายไฟผลิตสายไฟหุ้มฉนวน ส่วนสายการประกอบขั้นปลายนำสายไฟที่เตรียมไว้และชิ้นส่วนมาประกอบเป็นชุดสายเคเบิลสำเร็จรูป ดังนั้นแบบ อุปกรณ์ ระบบควบคุมกระบวนการ และหลักฐานการยอมรับงานจึงแตกต่างกัน
สายการผลิตรีดขึ้นรูปสายไฟอยู่ในขั้นตอนต้นน้ำของการผลิตสายเคเบิล โดยหุ้มฉนวนหรือเปลือกหลังขั้นตอนขึ้นรูปตัวนำ ส่วนสายการประกอบสายเคเบิล DC ขั้นปลายนั้นเริ่มจากสายไฟหรือสายเคเบิลที่เตรียมไว้ แล้วตัดตามความยาวที่วัดกำหนด ปอกสาย เข้าหัวสาย ตรวจสอบ หุ้มขึ้นรูป ตรวจสอบทางไฟฟ้า ติดฉลาก และจัดรวมเป็นชุด โครงการอาจกำหนดขอบเขตอย่างใดอย่างหนึ่งหรือทั้งสองขอบเขต แต่แบบ อุปกรณ์ ระบบควบคุม และหลักฐานการยอมรับงานจะแตกต่างกัน สายการผลิตต้นน้ำส่งมอบสายเคเบิลเป็นม้วน ส่วนสายการผลิตขั้นปลายส่งมอบชุดประกอบตามข้อกำหนด ซึ่งมีคอนเน็กเตอร์ ขั้วไฟฟ้า ชิ้นส่วนหุ้มขึ้นรูป ผลการทดสอบ รหัสระบุ และสถานะการบรรจุหีบห่อ ระบุวัสดุขาเข้าและผลผลิตสำเร็จรูปที่ต้องการก่อนเปรียบเทียบซัพพลายเออร์
ควรเตรียมข้อมูลอะไรให้พร้อมก่อนวางแผนสายการผลิต?
เตรียมข้อมูลผลิตภัณฑ์ที่ควบคุมไว้ คำจำกัดความของวัสดุ ทางเลือกของกระบวนการ จุดตรวจสอบ รุ่นผลิต การตรวจสอบย้อนกลับ เงื่อนไขกำลังการผลิต และผู้รับผิดชอบการยอมรับงาน ก่อนเริ่มจัดวางอุปกรณ์ เปรียบเทียบซัพพลายเออร์ และออกแบบระเบียบวิธี FAT
เตรียมแบบผลิตภัณฑ์และฉบับแก้ไข ชิ้นงานตัวอย่างที่เป็นตัวแทน รายละเอียดตัวนำและฉนวน คำจำกัดความของคอนเน็กเตอร์หรือขั้วต่อไฟฟ้า ขั้วไฟฟ้า วิธีการเข้าหัวสาย ข้อกำหนดชิ้นส่วนหุ้มขึ้นรูปและการผ่อนแรงดึง วิธีการตรวจสอบและทดสอบทางไฟฟ้า การติดฉลากและสถานะการบรรจุหีบห่อ สัดส่วนผลิตภัณฑ์ที่คาดว่าจะผลิต และระดับรายละเอียดการตรวจสอบย้อนกลับที่ต้องการ ระบุว่าจะสาธิตรุ่นผลิตใดใน FAT ใครรับผิดชอบการตัดสินใจแต่ละเรื่อง และสมมติฐานใดยังเปิดอยู่ การใช้ชิ้นงานตัวอย่างเพียงชิ้นเดียวไม่สามารถกำหนดค่าความแปรผันที่ยอมรับได้ วิธีทดสอบ การควบคุมฉบับแก้ไข หรือผู้มีอำนาจอนุมัติให้ผ่านไปยังกระบวนการถัดไป
การตรวจสอบความต่อเนื่อง 100% และการตรวจสอบด้วย CCD รับประกันว่าจะไม่มีข้อบกพร่องเลยหรือไม่?
ไม่ การตรวจคัดกรองทั้งหมดครอบคลุมเฉพาะคุณลักษณะและขีดจำกัดที่การทดสอบซึ่งติดตั้งไว้ถูกออกแบบมาให้วัดเท่านั้น ไม่ได้ยืนยันความแข็งแรงต่อแรงดึง การซีล ความเสียหายที่ซ่อนอยู่ การระบุชนิดวัสดุ หรือสมรรถนะในระยะยาว
การตรวจสอบความต่อเนื่องตรวจจับวงจรเปิดได้ และระบบวิชันสามารถตรวจสอบคุณลักษณะที่มองเห็นตามที่กำหนดได้ แต่ทั้งสองอย่างไม่สามารถยืนยันความแข็งแรงต่อแรงดึง ความเสียหายที่ซ่อนอยู่ของตัวนำ ความทนทานของซีล การระบุชนิดวัสดุ หรือสมรรถนะในระยะยาว ระบุความเสี่ยงแต่ละข้อ วิธีตรวจจับ การตอบสนองเมื่อเกิดความผิดปกติ บันทึก และผู้รับผิดชอบการอนุมัติให้ผ่านไปยังกระบวนการถัดไป คำว่า “ตรวจสอบ 100%” จะมีความหมายก็ต่อเมื่อยังระบุคุณลักษณะและวิธีการตรวจสอบได้ชัดเจน
ควรกำหนดอัตราผลผลิตของสายการผลิตอย่างไร?
ระบุจำนวนชิ้นงานที่ผ่านเกณฑ์คุณภาพต่อนาที โดยกำกับสัดส่วนผลิตภัณฑ์ สถานะคุณภาพ การหยุดเครื่อง ชิ้นงานที่ไม่ผ่าน และช่วงเวลาการวัดไว้ด้วย พร้อมระบุลำดับผลิตภัณฑ์ เงื่อนไขการทดสอบต่อหน้าผู้ร่วมสังเกตการณ์ ช่วงเวลาการวัด และกฎด้านคุณภาพควบคู่กับตัวเลข
แยกเวลาการทำงานเฉพาะจุด รอบการทำงานที่มีประสิทธิผล อัตราผลผลิตที่วัดต่อหน้าผู้ร่วมสังเกตการณ์ อัตราผลผลิตที่ผ่านเกณฑ์หลังหักชิ้นงานที่ไม่ผ่าน และการผลิตต่อเนื่อง ณ สถานที่ติดตั้ง ระบุลำดับการผลิต จุดพักชิ้นงานระหว่างสถานี การเปลี่ยนรุ่นการผลิต การบำรุงรักษา ของเสีย งานแก้ไข และสาธารณูปโภคไว้ควบคู่กับตัวเลข ขอบเขตกระบวนการที่ต่างกันอาจมีอัตราผลผลิตที่ถูกต้องต่างกันได้
นอกจากการผลิตปกติแล้ว FAT ควรทดสอบอะไรอีก?
FAT ควรทดสอบชิ้นงานตัวอย่างตามเงื่อนไขขอบเขต การเปลี่ยนรุ่นการผลิต ความผิดปกติที่เลือกไว้ การควบคุมชิ้นงาน การกู้คืน การเรียกดูหลักฐาน และการสรุปประเด็นพร้อมลงนาม รวมถึงสถานะการวัด กฎการทดสอบซ้ำ และผู้รับผิดชอบที่ระบุชื่อสำหรับทุกประเด็นค้าง
ทดสอบต่อหน้าผู้ร่วมสังเกตการณ์โดยใช้ฉบับแก้ไขและวิธีการที่อนุมัติแล้ว พร้อมตรวจสอบสถานะการวัด การเปลี่ยนรุ่นตามแผน 1 ครั้ง การตอบสนองต่อความผิดปกติอย่างปลอดภัย การควบคุมชิ้นงาน การเริ่มเดินเครื่องใหม่ และการเรียกดูข้อมูลการตรวจสอบย้อนกลับ กำหนดผู้รับผิดชอบการตรวจสอบการบูรณาการระบบ การติดตั้ง ณ สถานที่ และการเพิ่มกำลังการผลิตที่เหลือ จำนวนชิ้นงาน ขีดจำกัด และความถี่ขึ้นอยู่กับแต่ละโครงการ
สายการผลิต 1 สายสามารถผลิตสายเคเบิล DC ได้หลายรุ่นหรือไม่?
อาจทำได้ แต่ต้องกำหนดความสามารถในการผลิตแต่ละรุ่นโดยพิจารณาการเปลี่ยนวัสดุ เครื่องมือการผลิต โปรแกรม การทดสอบ ฉลาก และงานอนุมัติให้ผ่านไปยังกระบวนการถัดไป พร้อมทดสอบการเปลี่ยนรุ่นที่เป็นตัวแทนและเก็บหลักฐานการอนุมัติชิ้นงานแรกไว้ก่อนเริ่มการผลิตอีกครั้ง
ระบุการเปลี่ยนแปลงของวัสดุ เครื่องมือการผลิต โปรแกรม การทดสอบ ฉลาก และบรรจุภัณฑ์แต่ละรายการ จากนั้นกำหนดการเคลียร์งาน การตรวจสอบชุดอุปกรณ์ การควบคุมความปลอดภัย หลักฐานชิ้นงานแรก และการอนุมัติ ทดสอบการเปลี่ยนรุ่นที่เป็นตัวแทน แทนการยอมรับคำกล่าวอ้างว่า “รองรับหลาย SKU” เป็นหลักฐาน
หลักการวางแผนขั้นสุดท้าย
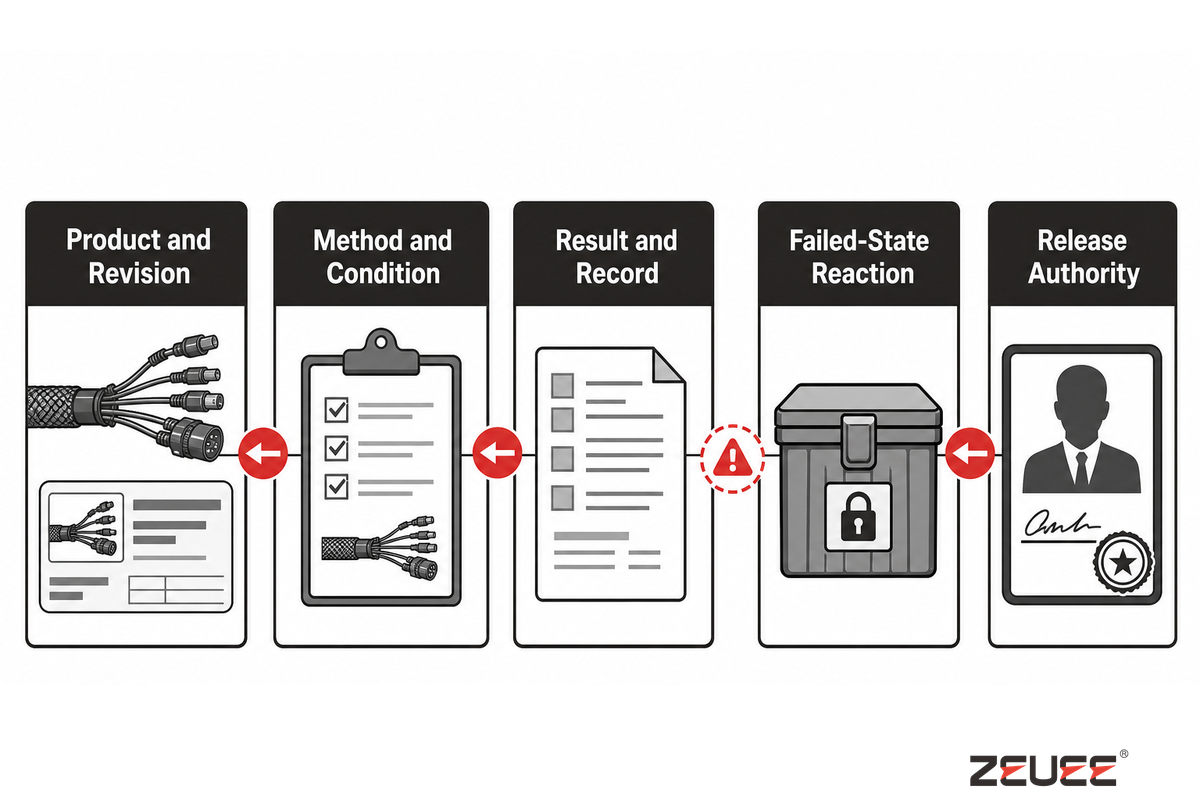
ควรมองสายการผลิตเป็นเส้นทางที่ควบคุมตั้งแต่ข้อมูลผลิตภัณฑ์ที่อนุมัติแล้วไปจนถึงหลักฐานของสายเคเบิลที่ได้รับอนุมัติให้ผ่านไปยังกระบวนการถัดไป คำกล่าวอ้างสำคัญแต่ละข้อควรตอบคำถามย้อนกลับได้ว่าเป็นผลิตภัณฑ์และฉบับแก้ไขใด ใช้วิธีการและเงื่อนไขใด ได้ผลลัพธ์และบันทึกใด การตอบสนองเมื่อเกิดความผิดปกติเป็นอย่างไร และบุคคลหรือหน่วยงานใดมีอำนาจอนุมัติให้ผ่านไปยังกระบวนการถัดไป
แนวทางนี้ช่วยแยกการสาธิตเครื่องจักรออกจากระบบการผลิต การตรวจสอบทั้ง 9 ข้อนี้ช่วยให้ทบทวนได้ครอบคลุม โปร่งใสในเรื่องสมมติฐาน และสงวนหน้าโซลูชันไว้สำหรับการกำหนดค่าและการเสนอราคา
บทความที่เกี่ยวข้อง
- ผู้ผลิตสายการผลิตสายไฟ DC – การค้นหาและคัดกรองซัพพลายเออร์
- คู่มือระบบอัตโนมัติในสายการผลิต – ภาพรวมสถาปัตยกรรมระบบอัตโนมัติที่กว้างขึ้น
- คู่มือเครื่องจักรประกอบอัตโนมัติ – ประเภทอุปกรณ์ประกอบชิ้นงาน
- ผู้ผลิตสายการประกอบอัตโนมัติ – การเปรียบเทียบซัพพลายเออร์ในภาพรวมที่กว้างขึ้น
ที่มาของคู่มือนี้
ระเบียบวิธีจัดทำคู่มือนี้แยกการวางแผนการประกอบสายเคเบิล DC ออกจากหน้าการกำหนดค่าเชิงพาณิชย์และการเสนอราคาของ ZEUEE ข้อกล่าวอ้างเกี่ยวกับขอบเขตกระบวนการ กำลังการผลิต การวัด ความปลอดภัย คุณภาพฝีมือ การตรวจสอบย้อนกลับ และการยอมรับงาน ได้รับการตรวจสอบเทียบกับข้อมูลปัจจุบันจากหน่วยงานภาครัฐ องค์กรมาตรฐาน งานวิจัย และมหาวิทยาลัย ข้อกำหนดของ ZEUEE เองปรากฏเฉพาะในตัวอย่างประกอบที่ระบุแหล่งที่มา
เอกสารอ้างอิงและแหล่งข้อมูล
- ตารางฉบับแก้ไขมาตรฐาน IPC – IPC
- ระเบียนแค็ตตาล็อก NASA-STD-8739.4A – NASA
- ข้อกำหนดการย้ำ การทดสอบแรงดึง และการตรวจสอบย้อนกลับ – NASA
- รอบเวลาการผลิต – Lean Enterprise Institute
- ระบบการผลิตหลายงาน – NIST
- ช่วงเวลาการสอบเทียบที่แนะนำ – NIST
- 29 CFR 1910.147 การควบคุมพลังงานอันตราย – eCFR
- 14 CFR 21.137 ตัวอย่างระบบคุณภาพที่มีขอบเขตชัดเจน – eCFR
- แค็ตตาล็อกสาธารณะ IEC 62381:2024 – IEC
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015










