Entre em contato com a Zeyu lntelligent Industrial Company
Sistemas automatizados de parafusamento: especifique e verifique a montagem

O parafusamento automatizado utiliza uma parafusadeira controlada, um sistema de alimentação de parafusos e equipamentos de posicionamento para fixar peças em uma sequência programada. Uma especificação adequada relaciona essa sequência à montagem final: a união aparafusada deve atender aos limites de aceitação, a peça deve sair dentro do tempo de ciclo especificado e os resultados precisam ser rastreáveis.
Uma demonstração rápida pode ocultar uma reposição demorada do alimentador, um dispositivo de fixação pouco prático ou a falta de registros dos resultados. Antes de solicitar o preço de uma máquina, identifique quais parafusos a estação manipulará e quais especificações da peça serão consideradas aceitáveis. As planilhas a seguir ajudam a comparar o parafusamento robótico com outros processos de montagem sob as mesmas condições de teste.
O que o parafusamento automatizado realmente inclui
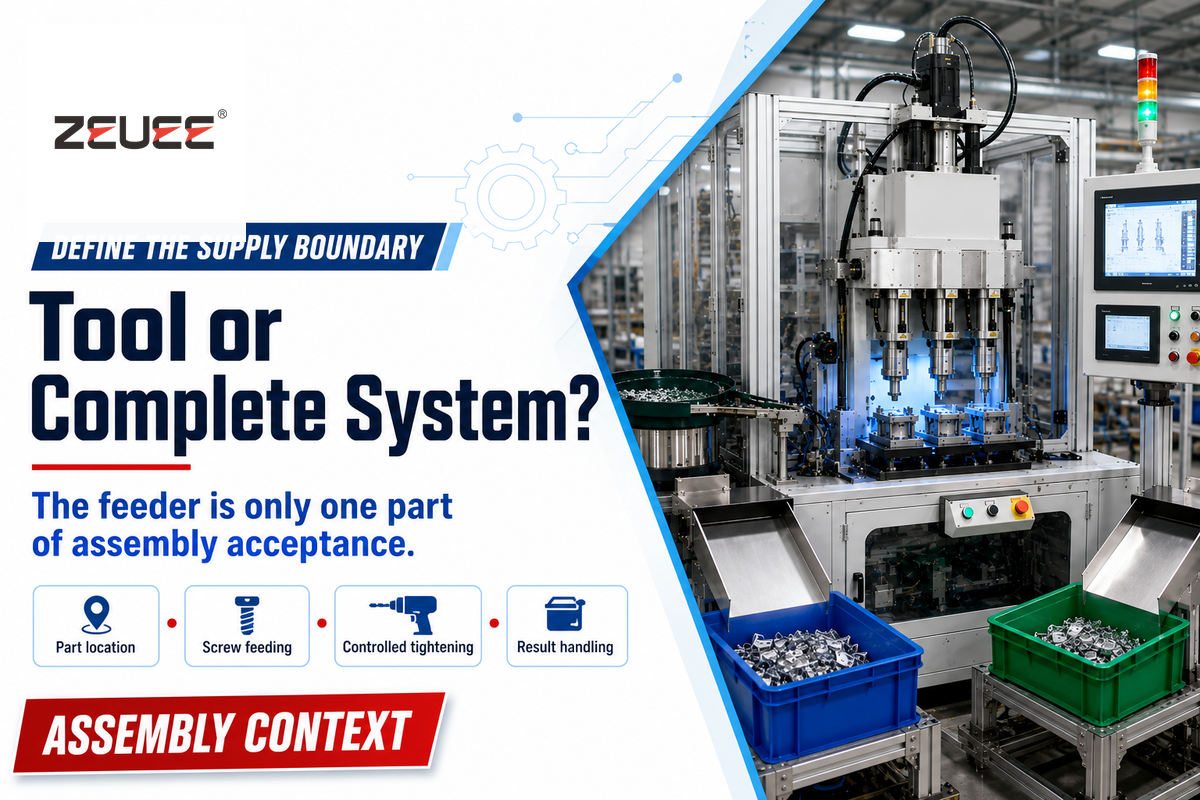
Um sistema automatizado de parafusamento integra alimentação de parafusos, posicionamento da peça, movimento da ferramenta, aperto e tratamento dos resultados. Uma parafusadeira automática, sozinha, não integra todas essas funções. Os compradores devem especificar toda a sequência de montagem, incluindo a resposta a uma união aparafusada reprovada, para comparar uma estação de trabalho assistida com uma célula robótica ou uma máquina dedicada.
O modelo de aperto da OPC Foundation descreve várias configurações, incluindo ferramentas manuais e fusos com dispositivo de fixação, além de um fuso com alimentador montado em um robô. O limite do sistema descrito pelo modelo não inclui o robô. Essa distinção é relevante quando um fornecedor cota o hardware de parafusamento e outro cota o equipamento completo de montagem automatizada.
O que é uma máquina automática de alimentação de parafusos?
Uma máquina automática de alimentação de parafusos separa os parafusos de um reservatório e os apresenta ou transfere para uma parafusadeira. Os sistemas de alimentação podem disponibilizar um ponto de coleta ou conduzir um parafuso compatível por um tubo. Por si só, o alimentador não determina o torque final, o assentamento nem a aceitação da união aparafusada.
Um erro comum na compra é considerar completa a descrição do processo como “alimentar e parafusar”. Quem fornecerá o alojamento, a fixação da peça e o sistema de rejeição? Para uma montagem proposta com quatro parafusos, a cotação deve mostrar quatro resultados de união exigidos e a liberação de uma peça. A confiabilidade do processo depende de todo esse fluxo; um contador de parafusos é apenas uma das informações usadas para decidir se a peça será liberada.
Especifique o parafuso, a união e o método de alimentação
A geometria do parafuso e o acesso à união determinam o método de alimentação; a marca do robô fica em segundo plano. Forneça os parafusos, as peças correspondentes e os desenhos reais. O formato e o comprimento da cabeça, os revestimentos e o acesso para coleta podem definir como o parafuso será alimentado e como a ponteira se encaixará. Essas características também podem afetar a capacidade de a parafusadeira alcançar a profundidade correta sem tocar nas áreas ao redor.
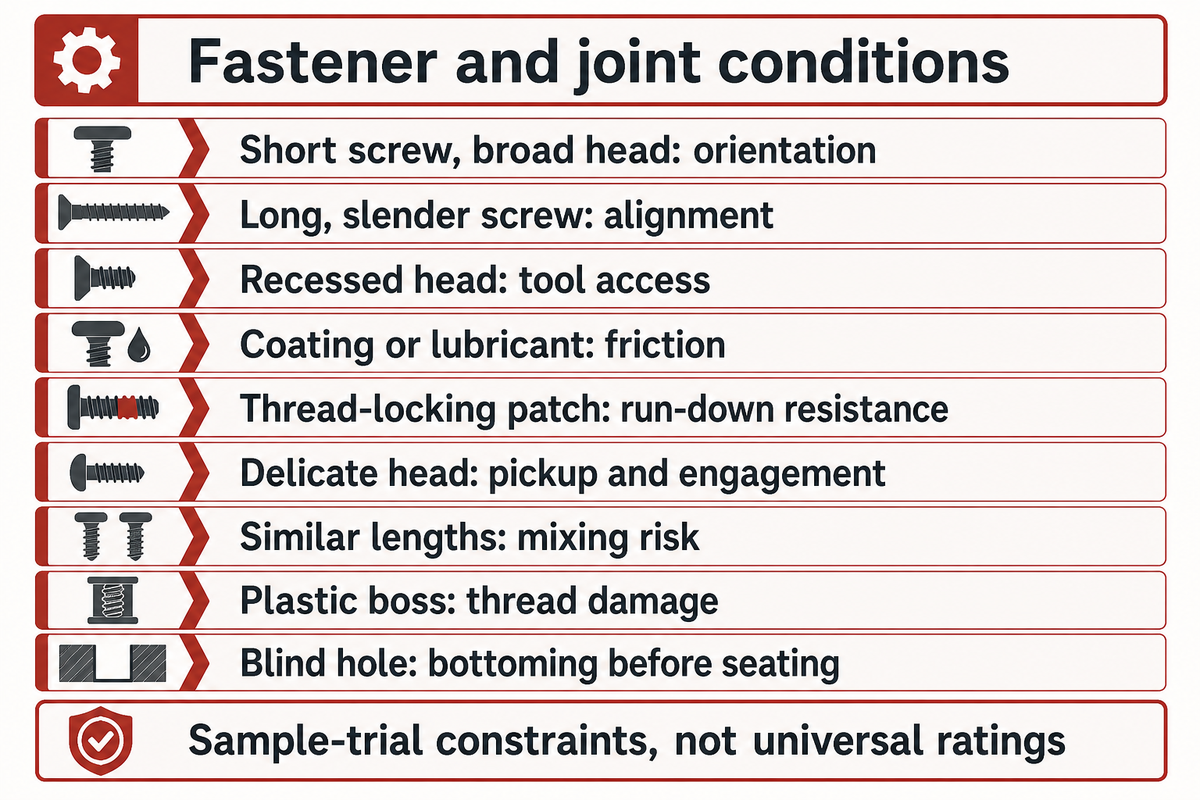
Use a matriz de condições para identificar os testes necessários para diferentes produtos. Os itens tratam de problemas comuns de alimentação e acesso à união; NÃO são classificações universais de alimentadores. Uma cuba vibratória, um reservatório, um escapamento e um módulo de coleta precisam ser definidos para uma família específica de parafusos; uma receita de processo não altera suas folgas físicas. Compare essas restrições com o mix de produtos previsto para a linha de montagem.
| Condição | Restrição provável | Evidência de teste a solicitar |
|---|---|---|
| Parafuso curto com cabeça larga | Orientação ou estabilidade no tubo de alimentação | Alimentação contínua com a geometria real |
| Parafuso longo e fino | Alinhamento na transferência e na inserção | Sequência da coleta até o furo sem entortar o parafuso |
| Cabeça do parafuso rebaixada | Acesso do bocal e da ponteira | Verificação do espaço ocupado pela ferramenta com base no desenho da peça |
| Parafuso revestido ou lubrificado | Atrito e comportamento durante o manuseio | Testes de torque em condições de produção |
| Adesivo trava-rosca pré-aplicado | Resistência durante o rosqueamento | Curva de torque e ângulo específica para a união |
| Cabeça pequena ou delicada | Vedação na coleta e engate durante o parafusamento | Inspeção da retenção e de danos à cabeça |
| Dois parafusos com comprimentos semelhantes | Mistura durante a reposição ou a troca de modelo | Teste com parafuso incorreto e limpeza da linha |
| Boss de plástico | Formação da rosca e limites de danos | Margens validadas de assentamento e espanação |
| Furo roscado cego | Fim de curso antes do assentamento | Inspeção da profundidade, do engate e do assentamento da cabeça |
Considere um exemplo ilustrativo de uma carcaça eletrônica com parafusos M3 × 8 mm e outro exemplo de uma carcaça eletrônica com parafusos M3 × 10 mm. O rebaixo é igual nos dois exemplos, portanto, usar a ponteira correta não garante que o comprimento correto tenha sido usado na união aparafusada. Uma reposição com parafusos misturados pode fazer com que o parafuso mais curto não engate por completo ou que o mais longo chegue ao fim do furo cego. Forneça as duas variantes ao fornecedor e defina como a troca de modelo eliminará os parafusos anteriores, usando, se necessário, um caminho de alimentação dedicado, carregamento verificado ou inspeção adequada. A escolha será verificada no teste de amostras, e o tempo adicional deverá ser incluído na cotação.
Quando há uma diferença de 2 mm entre os comprimentos dos dois parafusos, selecionar apenas a receita de processo não basta para confirmar a identidade física. A verificação da união e a prevenção da mistura de comprimentos devem ser tratadas como requisitos distintos. Antes de aceitar um alimentador comum, o fornecedor deve apresentar ao comprador que está verificando os sistemas de alimentação evidências para os dois comprimentos, incluindo a primeira montagem após a troca de modelo.
Defina os limites de torque com base na união real
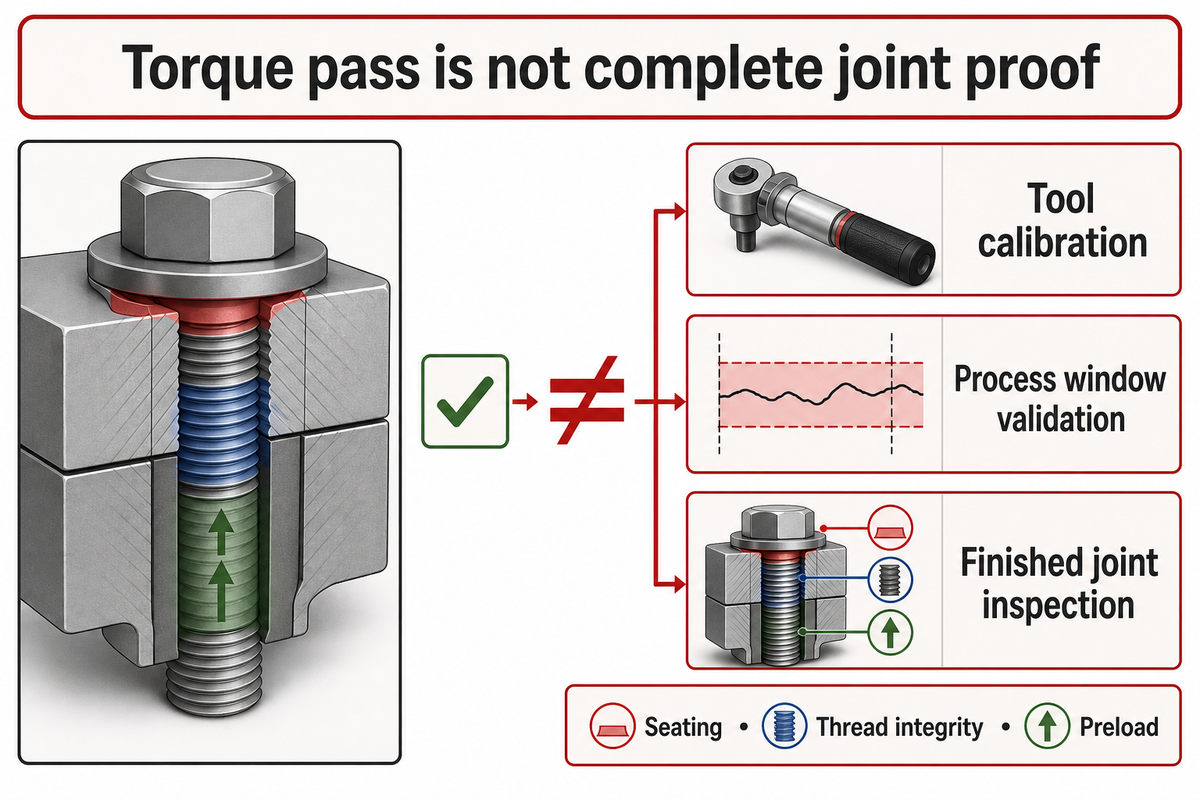
Os limites de torque de uma união são definidos pelo projeto da união e por um processo de aperto validado. O torque é uma medida indireta da força de aperto, pois o atrito consome parte do esforço aplicado. Portanto, um resultado de torque aprovado não garante uma boa união. A união ainda pode estar frouxa, ter roscas danificadas ou apresentar pré-carga insuficiente. O monitoramento das uniões depende das consequências de uma falha e do projeto da união.
O estudo da NASA sobre torque e tensão analisa insertos roscados e lubrificação. O resumo público não define um fator de atrito para todas as montagens. Obtenha do responsável pelo projeto a especificação de torque, a condição do parafuso e o método de teste; em seguida, qualifique o fuso e o controlador em peças representativas da produção.
A ISO 5393:2017 trata dos ensaios de desempenho em laboratório de ferramentas motorizadas de montagem com ação contínua. Seu escopo público inclui 0,5–2.000 N·m e prevê métodos modificados fora dessa faixa; ferramentas de impacto e de impulso são excluídas. Esse escopo amplo não é uma faixa de torque recomendada para um parafuso pequeno de eletrônica.
“a medição da repetibilidade do torque (dispersão)”
Um erro comum é exigir uma tolerância rigorosa para a precisão da ferramenta sem definir a condição da união. A calibração da ferramenta, a validação da janela de processo e a inspeção da união acabada são atividades distintas. Por exemplo, uma meta hipotética de 1,2 N·m ainda requer limites justificados. Uma porcentagem genérica copiada de outra ferramenta não justifica um limite. Um indicador verde deve informar a decisão de aceitação, sem sugerir que todos os defeitos possíveis da união foram testados.
Para uma união especificada em 1,2 N·m, o responsável pelo projeto deve definir as condições de aperto aceitáveis e o método de verificação da união. Um controlador que atinge 1,2 N·m fornece uma medição do processo. O assentamento, a integridade da rosca e a eventual qualificação da pré-carga para a vida útil permanecem critérios de aceitação distintos.
Escolha entre parafusamento em robô, fixo ou assistido
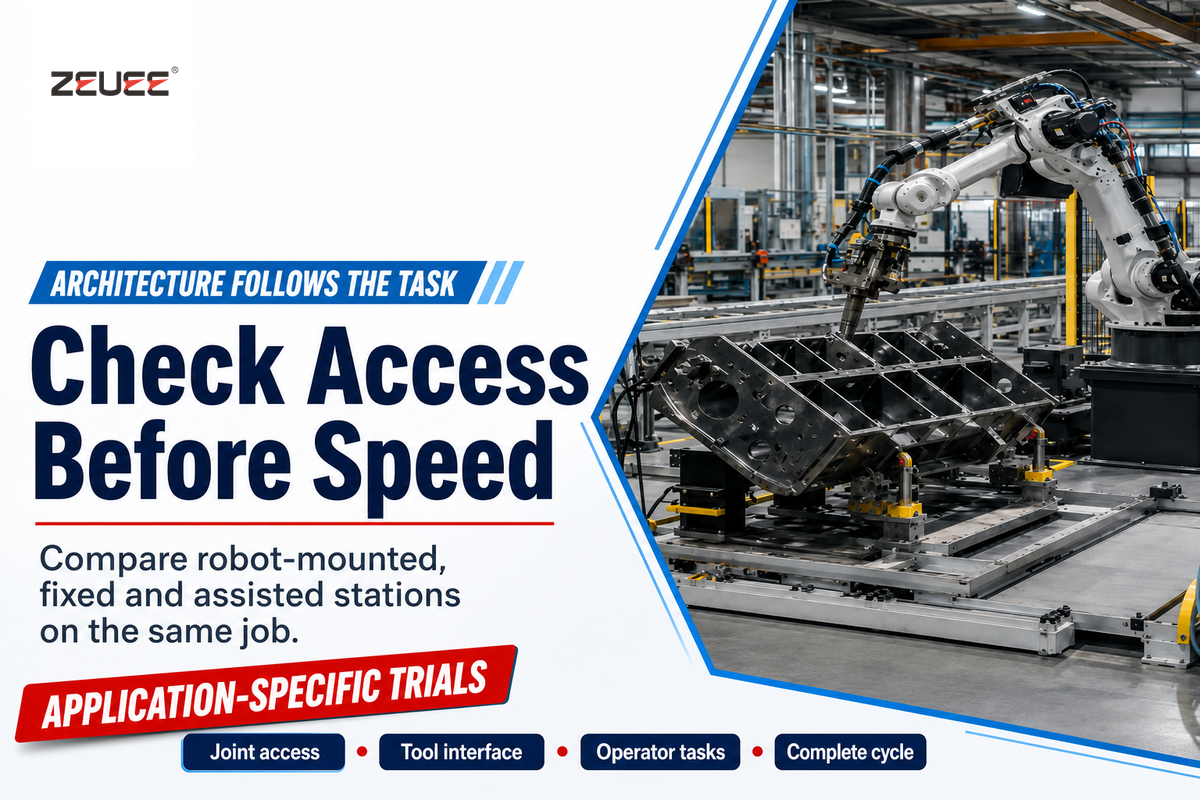
Escolha a arquitetura da estação considerando o acesso, as alterações no produto e o tipo de tarefa atribuída ao operador. Um braço robótico pode reposicionar um único fuso entre as uniões, enquanto um sistema de parafusamento com dispositivo de fixação pode usar posições dedicadas ou vários fusos. Um sistema manual assistido pode manter o manuseio manual das peças e acrescentar aperto controlado e prevenção de erros à estação de trabalho.
Nenhuma das arquiteturas mencionadas garante o menor tempo de ciclo. Em um estudo de 2023 sobre a montagem de cortadores de piso, o robô colaborativo principalmente movimentava e segurava as peças, enquanto as pessoas continuavam posicionando os parafusos e realizando a união. Os benefícios ergonômicos e de qualidade relatados diziam respeito a essa divisão de tarefas. O estudo não comparou três tipos de máquinas de parafusamento.
Um estudo comparativo de montagem colaborativa de 2024 relatou redução da carga de trabalho e aumento do tempo de montagem em comparação com processos manuais. Considere a taxa de produção e os benefícios ergonômicos como resultados distintos dos testes. O rótulo “colaborativo” não confirma que uma célula completa de parafusamento possa operar sem proteções específicas para a aplicação.
Esta parafusadeira pode ser acoplada ao robô SCARA?
Uma parafusadeira pode ser acoplada a um robô SCARA quando a interface mecânica, a carga útil, as cargas de reação e a automação forem compatíveis. Verifique se o flange, o adaptador, a massa da ferramenta e o centro de gravidade estão dentro dos limites do robô. A ferramenta deve alcançar cada união sem interferência do tubo do alimentador, dos cabos, da garra ou do dispositivo de fixação da peça.
Consulte o desenho completo do ferramental de extremidade do braço, denominado EOAT, em vez de se basear na foto de um flange. O raio de trabalho e a direção de aproximação devem ser compatíveis com a união. Verifique como a placa de ferramentas posiciona o fuso e como o dispositivo de fixação prenderá a peça. Um robô de seis eixos pode permitir o acesso em ângulo. Um projeto SCARA pode ser compatível com uniões abordadas na mesma direção. Avalie qualquer uma dessas opções no escopo de integração do robô, que inclui a manutenção da ferramenta e a folga para evitar colisões.
Calcule o tempo de ciclo da montagem completa
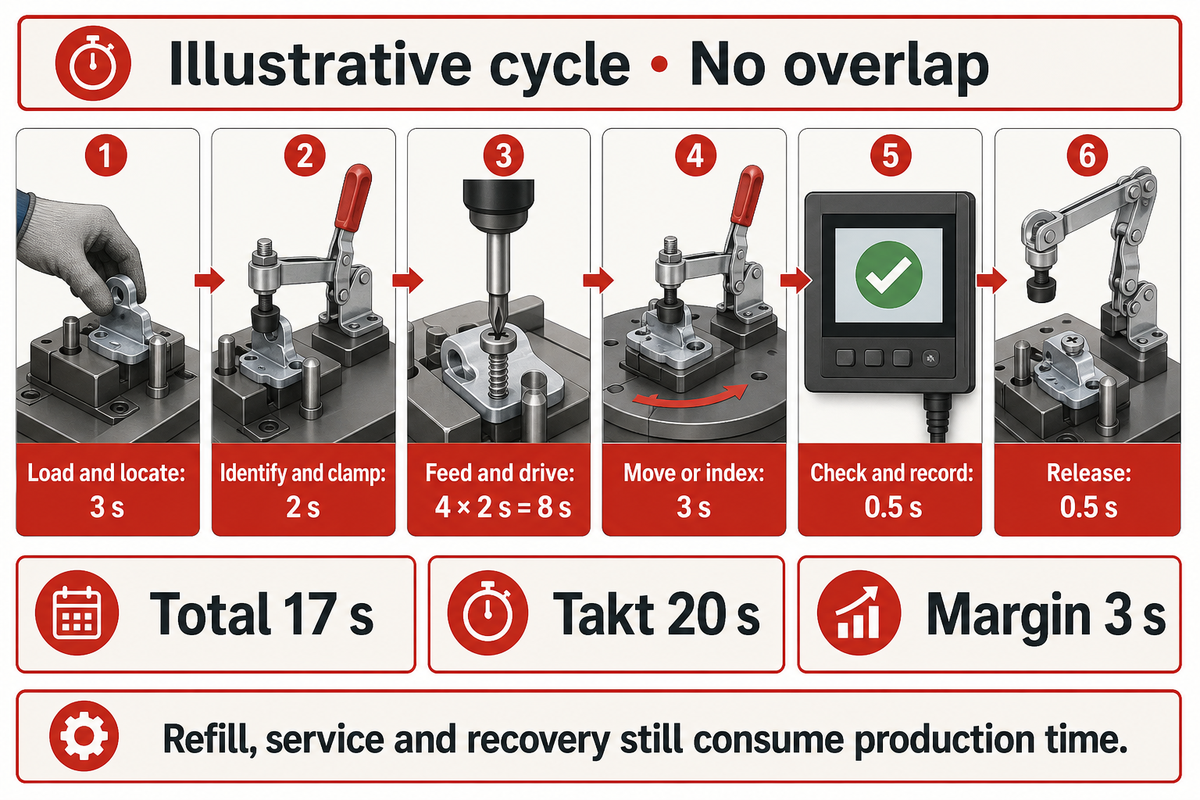
O tempo de ciclo da montagem abrange o intervalo entre a condição inicial acordada e a liberação da peça concluída. Inclui carregamento, identificação, fixação, alimentação dos parafusos, movimento, aperto e tratamento dos resultados. Operações simultâneas podem reduzir o tempo de ciclo quando a medição comprova essa simultaneidade, mas o tempo do fuso, sozinho, não determina a taxa de produção da linha.
Relógio da montagem aprovada em 6 etapas
O Relógio da montagem aprovada em 6 etapas é uma planilha para registrar o ciclo completo e qualquer simultaneidade demonstrada e verificada.
| Etapa | Tempo de exemplo | O que o teste deve demonstrar |
|---|---|---|
| Carregar e posicionar | 3 s | Peça totalmente posicionada no alojamento |
| Identificar e fixar | 2 s | Confirmação da variante correta e da fixação |
| Alimentar e parafusar as quatro uniões | 4 × 2 s = 8 s | Sequência de alimentação e parafusamento concluída para cada parafuso |
| Mover ou indexar entre posições | 3 s | Todo o deslocamento adicional incluído |
| Verificar e registrar | 0,5 s | Resultados exigidos vinculados à peça |
| Liberar a montagem | 0,5 s | Peça pronta para a próxima operação |
O exemplo totaliza 3 + 2 + 8 + 3 + 0,5 + 0,5 = 17 s por montagem. Com um tempo takt ilustrativo de 20 s, há apenas 3 s de margem. Isso não comprova uma produção contínua. A reposição do reservatório, a troca da ponteira ou uma parada para recuperação consomem o tempo de produção disponível além da sequência ideal. O fornecedor não pode contabilizar o mesmo deslocamento do robô tanto no intervalo de 2 s por união quanto na margem de movimentação de 3 s. Defina os limites de cada intervalo e indique-os em um vídeo do teste. Se o fornecedor quiser parafusar dois parafusos juntos, meça a sequência novamente; os tempos de carregamento e liberação não caem automaticamente pela metade.
Leve o gargalo observado para a análise dos tempos da linha de produção. Registre separadamente as operações contínuas e as paradas para que a média não oculte interrupções repetidas do alimentador. Quando a montagem é transportada em um palete, registre a liberação e a indexação. Os estudos de referência do NIST para montagem usam tarefas repetíveis e fatores controlados; comprador e fornecedor devem definir as repetições e o método estatístico de aceitação adequados ao trabalho.
Uma sequência nominal de 17 s frente a um tempo takt de 20 s permite apenas 3 s de margem antes das perdas. A aceitação da produção deve especificar a duração, o mix de produtos e o tratamento das interrupções. Aumentar a velocidade da parafusadeira não elevará a produção se o posicionamento, a indexação ou a liberação da etapa seguinte continuar sendo o gargalo.
Comprove as peças rejeitadas e a rastreabilidade antes da aceitação
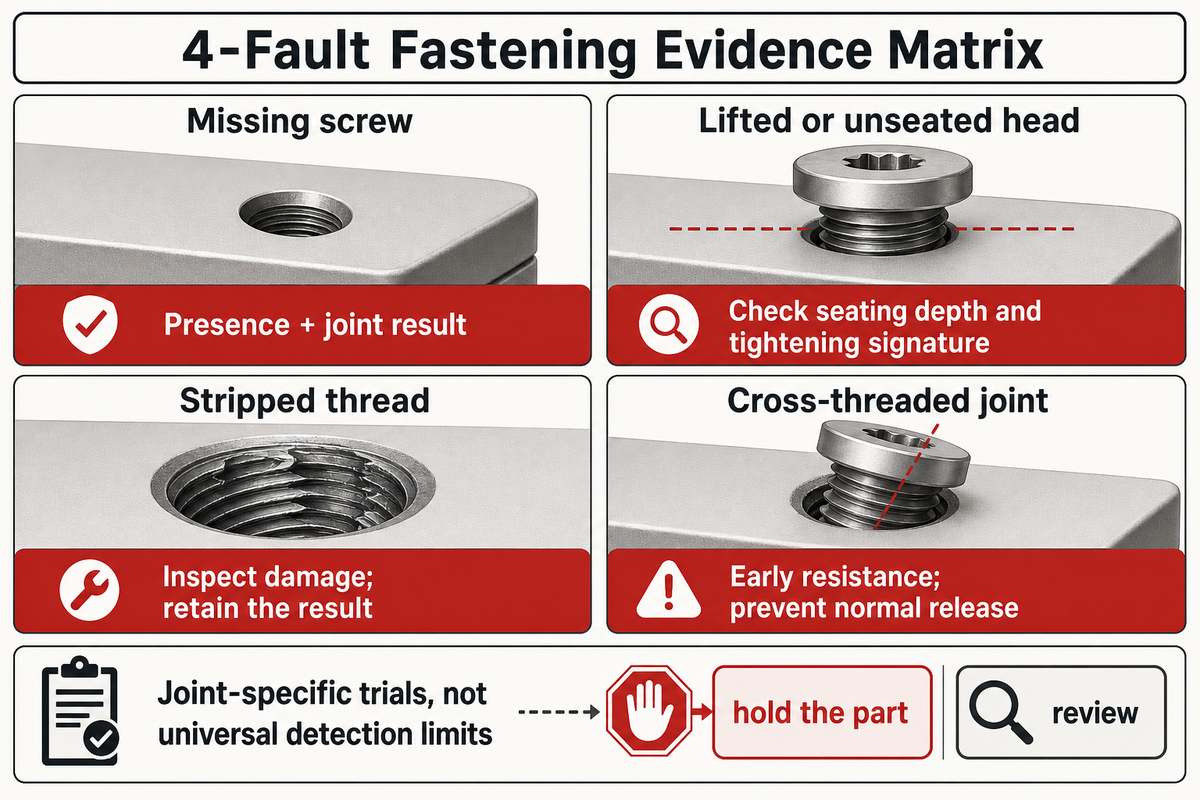
Os testes de aceitação devem avaliar a funcionalidade das uniões corretas, as falhas simuladas e a resposta da estação à liberação. Torque, ângulo, profundidade de inserção ou visão de máquina podem servir como dados de entrada, mas nenhum sinal isolado comprova que todos os defeitos são detectáveis. Defina com a engenharia da qualidade as amostras de falhas e as regras de registro; verifique também se resultados reprovados ou incompletos impedem a liberação indevida de uma peça aprovada.
“O objetivo da prevenção de erros é tanto evitá-los quanto detectá-los.”
Matriz de evidências de 4 falhas de parafusamento
A Matriz de evidências de 4 falhas de parafusamento é um exemplo de planilha para testes de falhas; ela não define limites universais de detecção.
| Falha | Evidência a examinar | Limite a testar | Resposta registrada exigida |
|---|---|---|---|
| Parafuso ausente | Presença, contagem de ciclos e resultado da união | Um ciclo comandado não comprova a inserção | Identificar a união sem parafuso e reter a peça |
| Cabeça elevada ou sem assentamento | Profundidade de assentamento e curva de aperto | O parafuso pode chegar ao fim do furo e atingir o torque sem assentar | Registrar a condição reprovada e a destinação da peça |
| Rosca espanada | Comportamento de torque e ângulo e inspeção da união | Os danos dependem do material e do engate | Manter o resultado e rejeitar a peça ou encaminhá-la para análise |
| União aparafusada com rosca cruzada | Resistência inicial, ângulo e inspeção física | Uma resistência alta pode se parecer com uma união bem apertada | Sinalizar a união e impedir a liberação normal |
A rastreabilidade também exige um teste dos dados. Interrompa o caminho acordado dos resultados em condições de teste controladas e observe o que acontece com a identificação e a liberação da peça. A especificação básica do sistema de união da OPC inclui estruturas e identificadores de resultados, mas campos como entidades associadas e rastros são opcionais. Portanto, uma interface declarada exige uma lista real de campos e um arquivo de exportação de exemplo.
Solicite o ID da peça, a posição da união, a revisão da receita de processo, o status do resultado e as medições acordadas. Defina a retenção dos dados e a associação com retrabalhos junto ao sistema de qualidade da fábrica. A inspeção por visão de máquina pode ser usada para verificar a presença e a altura da cabeça; o teste da montagem acabada pode responder a outras questões sobre o produto. Esclareça as responsabilidades.
Os quatro testes de falha cobrem quatro condições escolhidas previamente e não avaliam as taxas de escape. São necessários testes repetidos em lotes de peças e condições operacionais acordados, com tamanho de amostra justificado. Um relatório de aceitação de qualidade mostra quais falhas foram detectadas, quais sinais foram usados e quais falhas ainda não têm detecção comprovada.
Compare as cotações por montagem aprovada
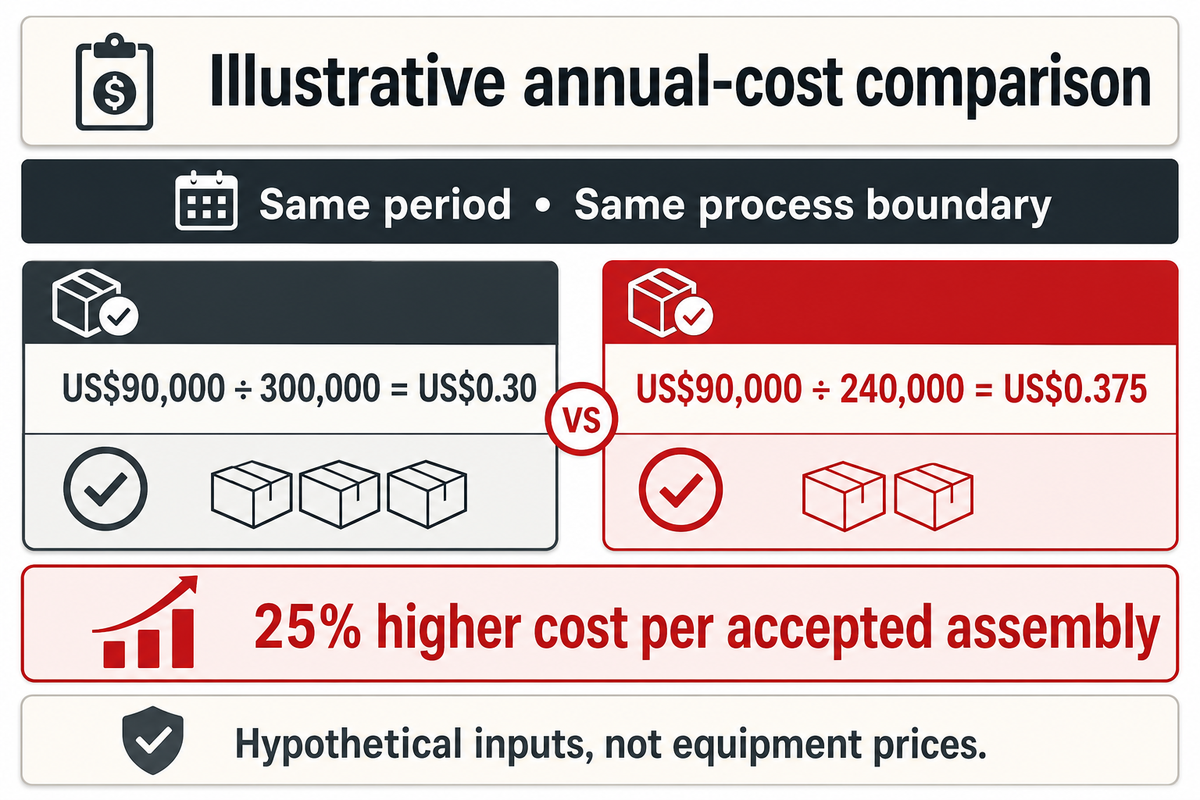
Compare os custos de montagens aprovadas para o mesmo período e dentro do mesmo limite do processo. Inclua o custo anualizado do equipamento, a mão de obra atribuída, os consumíveis, a manutenção e os custos da qualidade alocados à operação. O preço de compra é menos relevante se o alimentador exigir ajustes frequentes ou se a estação não conseguir produzir o volume necessário de peças boas.
A pesquisa sobre custo por unidade aprovada da University of Maryland mostra que é preciso considerar os custos associados a cada montagem aprovada e analisar os efeitos a montante e a jusante. Para comparar cotações na prática, primeiro defina o limite de custos. O material rejeitado não deve ser contabilizado duas vezes, e a relação de custos não deve ser dividida novamente pelo rendimento se o denominador já contar as peças aprovadas.
Suponha que o custo anual ilustrativo de uma estação seja US$90.000 e que ela entregue 300.000 montagens aprovadas naquele ano. O cálculo é US$90.000 ÷ 300.000 = US$0,30 por montagem aprovada. Se o mesmo custo anual atender a apenas 240.000 montagens aprovadas, o valor passa a US$0,375, um aumento de 25%. Essa variação pode mudar uma decisão de compra mesmo que o valor da nota fiscal da máquina permaneça igual. O gerente da fábrica pode preferir capacidade adicional, enquanto o gerente financeiro precisa de justificativas de que ela será utilizada. Peça às duas equipes que concordem com o cenário de volume, a mão de obra realmente realocada e os custos que permanecem quando a produção cai.
A relação de custo unitário é apenas um aspecto de uma avaliação completa do investimento. As orientações do NIST para avaliação de investimentos em fabricação também incluem incertezas e fluxos de caixa descontados. Se houver preocupação com a exposição a sucata ou garantias, amplie a comparação usando os registros de custos da qualidade da fábrica. Benefícios de caixa de economias especulativas não devem ser incluídos em uma proposta de investimento.
Com um custo anual de US$90.000, reduzir a produção aprovada de 300.000 para 240.000 montagens eleva o custo unitário de US$0,30 para US$0,375. Esses números ilustrativos mostram por que a automação do processo exige uma premissa de demanda compartilhada. Avalie a produtividade pelo volume aprovado antes de pagar por tecnologia de fabricação destinada a aumentar a eficiência.
Prepare um briefing de testes de amostras e cotação para os fornecedores
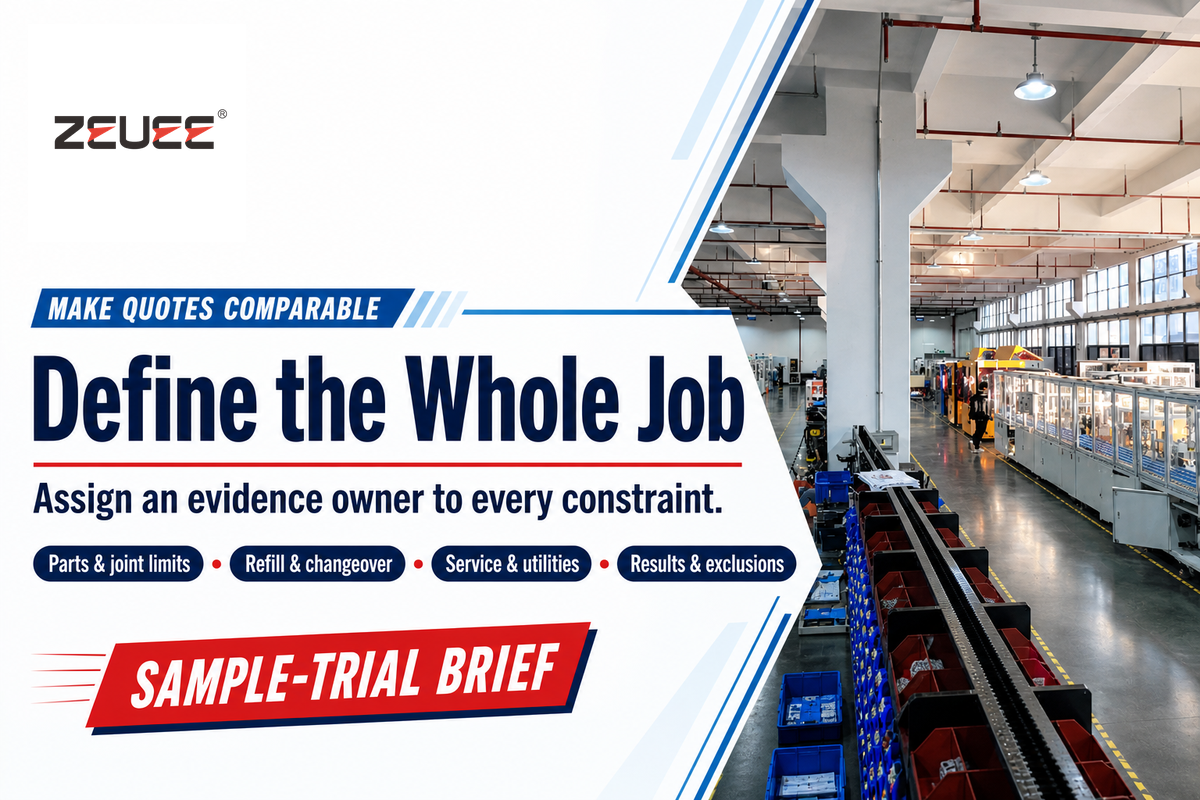
Um briefing para cotação deve conter as peças, os limites do processo e as evidências de aceitação necessárias para definir o preço. Peça a cada fabricante que identifique as exclusões, os itens fornecidos pelo comprador e as premissas dos testes. Para soluções completas de parafusamento, inclua utilidades, automação, recuperação segura e interfaces com a linha, além do alimentador, da parafusadeira e do dispositivo de fixação.
Copie o quadro a seguir para a solicitação de cotação e simplifique a comparação. Designe um responsável por cada medição. Ele pode ser usado para discutir uma máquina de montagem personalizada sem presumir que as soluções de automação de todos os fornecedores incluam o mesmo ferramental ou pacote de dados.
| Item da cotação | Dado de entrada medido | Restrição oculta | Responsável pelas evidências |
|---|---|---|---|
| Família de parafusos | Dimensões do desenho em mm | Lotes misturados ou alimentação instável | Compras: lotes de amostras aprovados |
| Especificação da união | Torque em N·m; ângulo, quando necessário | Atrito ou danos à rosca | Qualidade: limites do processo validados |
| Posicionamento da peça | Referência e tolerância em mm | Correção pelo operador oculta na demonstração | Engenharia: teste do dispositivo de fixação |
| Tempo takt para peças aprovadas | Segundos por montagem aprovada | Apenas o curso de parafusamento foi cronometrado | Produção: registro do ciclo completo |
| Reposição e troca de modelo | Minutos por evento; eventos por turno | O trabalho manual reduz a disponibilidade | Produção: troca de modelo observada |
| Manutenção da ferramenta | Minutos por troca de ponteira | Atraso no acesso ou na recalibração | Manutenção: demonstração de serviço |
| Utilidades e leiaute | Tensão de alimentação, pressão do ar e área ocupada em mm | O fornecimento ou o acesso da fábrica é incompatível | Integrador: desenho de instalação aprovado |
| Tratamento dos resultados | Registros por peça; período de retenção | Identificação perdida ou liberação bloqueada na etapa seguinte | Automação e qualidade: teste de exportação e recuperação |
| Limite comercial | Custo anual e peças aprovadas por ano | Qualificação ou suporte excluídos | Finanças e compras: comparação com escopo equivalente |
A remoção segura de parafusos presos deve seguir um procedimento e incluir uma demonstração. Entre os perigos de manutenção identificados nas orientações da OSHA para robôs estão a energia armazenada e a partida inesperada. Deve-se exigir que o integrador documente os procedimentos de isolamento e recuperação para toda a aplicação e todos os equipamentos, incluindo os usados para acionar as fixações e a ferramenta automática. Um plano que dependa de alcançar o alimentador passando pelas proteções para desobstruí-lo não deve ser aceito.
Faça
- Envie parafusos de produção e peças correspondentes.
- Defina testes repetidos com peças boas e com falhas.
- Solicite arquivos exportados dos resultados e evidências de recuperação.
Não faça
- Aceite uma demonstração do alimentador como prova de aceitação da montagem.
- Conte todo ciclo comandado como uma peça boa.
- Presuma que uma receita do controlador altera o ferramental físico.
Uma proposta de tempo takt de montagem de 20 s é incompleta sem o mix de produtos, a frequência de reposição e as condições de aceitação. Inclua esses termos no mesmo briefing para cotação, junto com o torque e a rastreabilidade. Assim, o fornecedor poderá explicar quais operações caberão em 20 s e quais perdas exigirão capacidade adicional.
Perspectivas do setor: o que está mudando nas especificações de parafusamento?
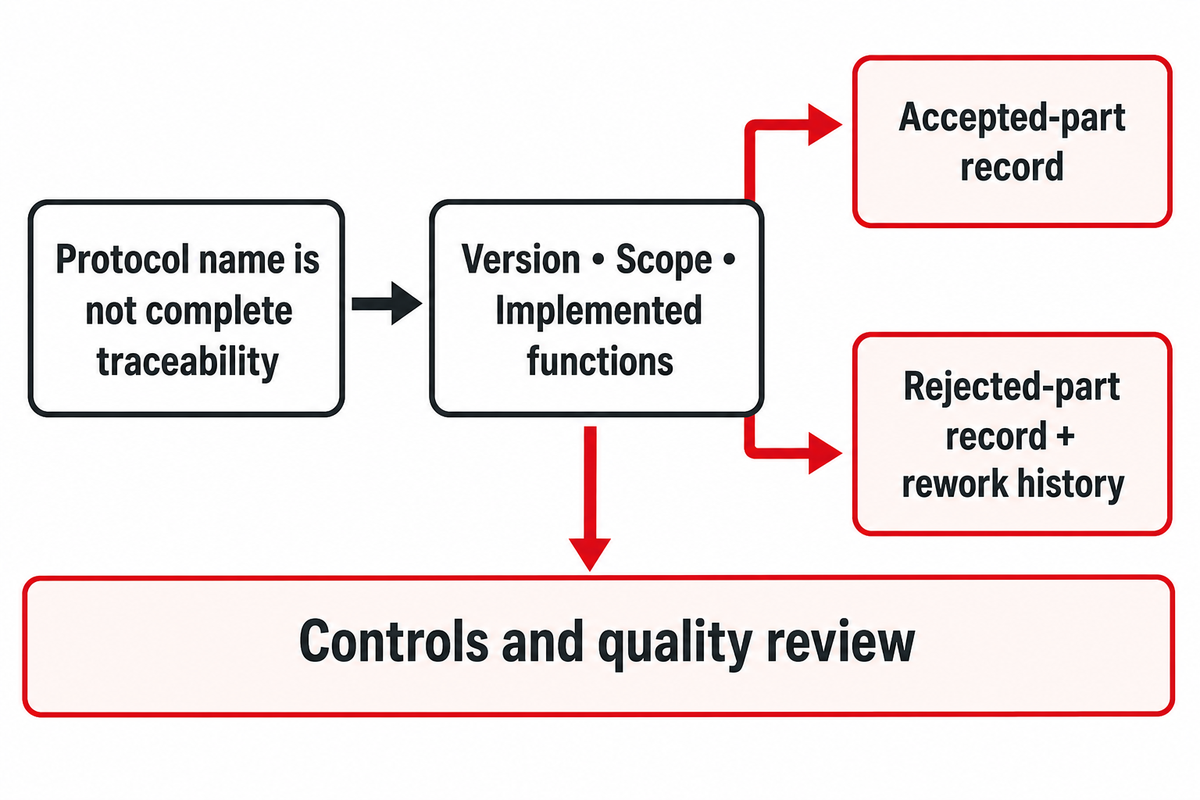
As especificações atuais de parafusamento exigem limites mais claros para integração e dados. Muitos dos sistemas integrados trocam mais informações com a automação da fábrica. Os compradores devem solicitar exemplos reais dos resultados de liberação das peças e das informações exportadas pelo controlador. Incluir uma norma do setor nas especificações, sem definir claramente a versão, o escopo e as funções implementadas, tem pouco valor.
A versão publicada da especificação OPC utiliza o modelo-base de um sistema de união para estruturas compartilhadas. Isso agora permite que os compradores discutam itens como ferramentas, resultados e associação de peças. Isso não significa que todo produto de parafusamento automático implemente todos os campos opcionais, nem que uma interface chamada Open Protocol seja intercambiável com OPC UA.
A ISO 10218-2:2025 aborda aplicações de robôs industriais e células robotizadas. Pergunte ao integrador quais requisitos aplicáveis regem a instalação completa e quais evidências de validação serão entregues. A documentação de um componente robótico não comprova a conformidade da estação de fixação final. O escopo também difere dos ensaios de desempenho de ferramentas da ISO 5393.
Há relatos de interesse comercial em dados de aperto mais detalhados. Na perspectiva de manufatura de dezembro de 2025 da ASSEMBLY, o gerente da Fein, Doug Hohenstein, descreveu um aumento nas solicitações de coleta de dados sem fio, inclusive em operações sem impacto na segurança. Essa é a observação de um fornecedor, não uma previsão de crescimento do setor. A questão é: o registro ajudará a tomar uma decisão de qualidade ou será apenas um arquivo extra desnecessário?
Um proponente deve apresentar um registro completo de peça aprovada e outro de peça rejeitada, incluindo qualquer histórico de retrabalho, para um produto com quatro uniões aparafusadas. As equipes de automação e qualidade da fábrica devem analisar os exemplos. Esse exercício simples permite que essas equipes discutam exemplos reais de dados antes de estabelecer conexões com controladores e softwares de chão de fábrica.
Principal conclusão
Especifique o parafusamento automatizado com foco em montagens aprovadas: uma união aparafusada validada, um ciclo completo medido e um registro do resultado vinculado à liberação. Selecione o alimentador, a ferramenta e o robô com base nesse requisito.
Perguntas práticas antes de automatizar o parafusamento
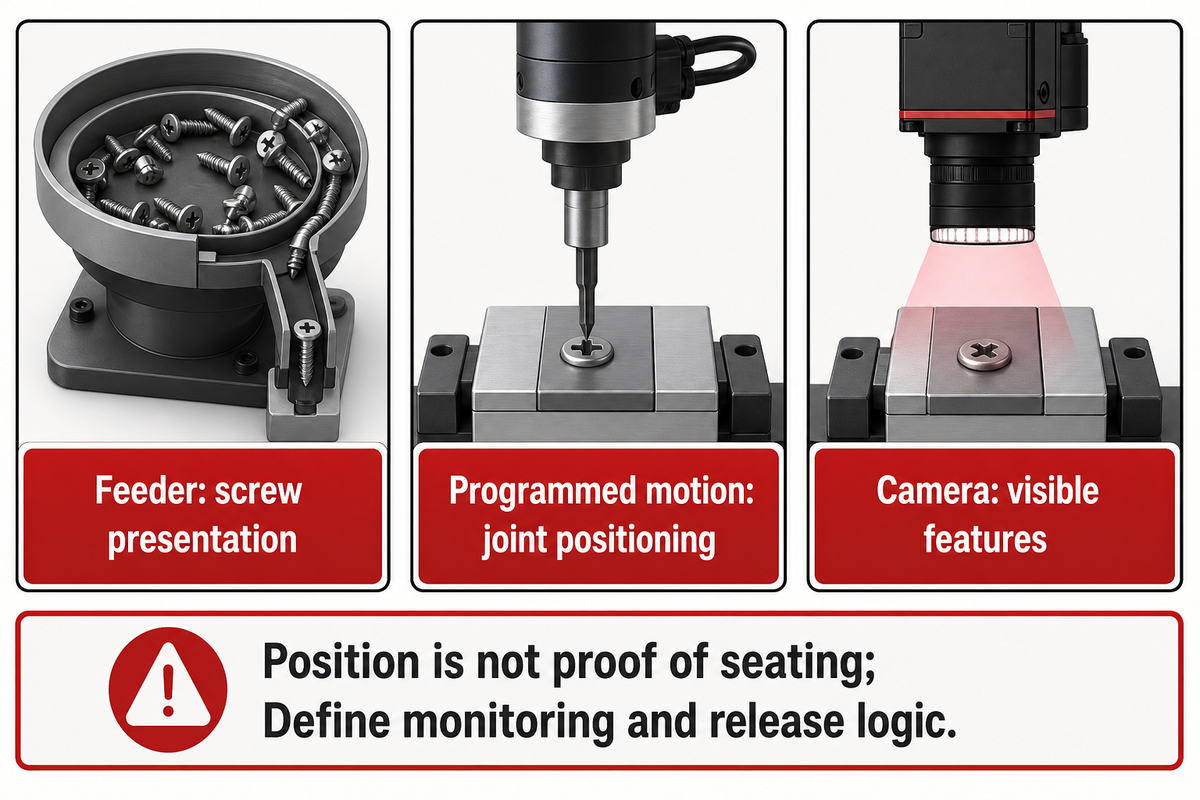
Os nomes dos equipamentos de parafusamento abrangem escopos diferentes; por isso, converta cada proposta em uma sequência clara de operações. Na etapa de cotação, os elementos essenciais das boas práticas são concretos: o que alimenta o parafuso, o que controla a união aparafusada e o que libera a peça. As respostas a seguir abordam dúvidas comuns sobre equipamentos e interfaces.
Como se chama uma parafusadeira automática?
Os nomes mais comuns incluem parafusadeira automática, fuso de aperto e sistema de parafusamento, dependendo do escopo.
Um fornecedor pode usar “parafusadeira automática” para se referir à ferramenta motorizada e ao controlador, enquanto “sistema de parafusamento” também pode incluir os equipamentos de alimentação e movimentação. Defina os equipamentos fornecidos na cotação. Pergunte se a proposta inclui dispositivos de fixação das peças, apresentação dos parafusos, monitoramento da união aparafusada e lógica de liberação. O nome do produto, por si só, não esclarece quanto manuseio manual continuará sendo necessário.
O que são máquinas CNC de parafusamento?
Essas máquinas usam posicionamento programado para levar a parafusadeira aos locais especificados para as uniões aparafusadas.
Um pórtico programável ou uma plataforma de movimentação semelhante pode deslocar a ferramenta entre coordenadas armazenadas. A alimentação, o acesso às uniões aparafusadas e o controle do aperto ainda precisam ser qualificados separadamente. Verifique a capacidade de posicionamento considerando as tolerâncias reais do dispositivo de fixação e da peça; em seguida, meça o tempo de montagem completo. Um programa de coordenadas não verifica se o parafuso foi assentado corretamente e não elimina a necessidade de proteções adequadas.
Onde se usa o parafusamento automatizado?
As aplicações incluem carcaças de eletrônicos, peças automotivas e outras montagens com uniões roscadas repetitivas.
A adequação depende do acesso, da estabilidade da peça, da apresentação dos elementos de fixação e da especificação da união aparafusada. Locais de aparafusamento repetitivos podem justificar ferramental dedicado, enquanto trocas frequentes de produto podem favorecer um layout mais configurável. Uma estação assistida pode ser adequada para trabalhos de baixo volume ou variáveis. Compare o processo completo, incluindo o carregamento pelo operador e a inspeção, em vez de usar o nome do setor como critério de seleção.
O robô pode iniciar e parar a parafusadeira por meio do controlador?
Em geral, isso é possível com interfaces compatíveis, mas é preciso definir toda a sequência de comandos e resultados.
Solicite informações sobre os sinais ou protocolos de comunicação compatíveis, os estados de pronto e ocupado, o resultado de conclusão e a resposta a falhas. A automação também deve definir o que acontece após uma interrupção de energia ou a perda de um resultado. Um comando de início, por si só, não basta para autorizar a liberação da peça.
Uma câmera pode substituir o monitoramento de torque?
Uma câmera pode inspecionar características visíveis; ela não pode determinar diretamente o torque de aperto nem a força interna de aperto.
A visão de máquina pode ajudar a confirmar a presença do parafuso, a posição da cabeça ou a variante correta do produto, quando a iluminação e o acesso permitem. Selecione-a para uma tarefa de inspeção definida. Quando a especificação da união exigir medições de aperto, mantenha o monitoramento adequado da ferramenta e valide como os resultados dos dois fluxos influenciam a aprovação.
Está preparando uma solicitação para automatizar o parafusamento? Envie à ZEUEE o desenho de montagem, amostras dos parafusos, os limites das uniões aparafusadas e o ciclo desejado para a peça aprovada. Com base na discussão sobre integração de células de fixação, defina o escopo da amostra e da cotação ou solicite uma análise do projeto.
Guias de engenharia relacionados
- Planejamento das interfaces mais amplas da célula robotizada
- Especificação de uma máquina de montagem dedicada
- Definição das tarefas de inspeção e dos limites de aprovação
- Definição da cobertura dos ensaios do produto acabado
Referências e fontes
- Gervasi et al.: Montagem manual e colaboração entre humanos e robôs, 2023.
- Duarte et al.: Avaliação comparativa de tarefas de montagem colaborativa entre humanos e robôs, pré-publicação de 2024.
- Becker e Sandborn: Uso do custo de produção como métrica, resumo de 2001.
- NASA: Efeitos de lubrificantes e insertos roscados na relação entre torque e tensão.
- ISO 5393:2017: Escopo público dos ensaios de desempenho de ferramentas.
- ISO 10218-2:2025: Aplicações de robôs industriais e células robotizadas.
- OPC 40450-1: Sistemas de união, base e OPC 40451-1: Sistemas de aperto.
- NIST: Métricas de desempenho de montagem e métodos de ensaio.
- NIST: Análise de investimento de capital.
- ASQ: Custo da qualidade.
- Manual técnico da OSHA: Sistemas de robôs industriais e segurança de sistemas de robôs industriais.
- ASSEMBLY: Parafusamento à prova de erros, 2021 e Fabricantes dos EUA fazem grandes planos para 2025.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE