Entre em contato com a Zeyu lntelligent Industrial Company
Monitoramento da força de crimpagem: comprove a cobertura de defeitos antes da compra

Atualizado em outubro de 2026
O monitoramento da força de crimpagem compara o sinal de força de cada curso da prensa com uma referência qualificada. Uma curva aprovada indica que o processo medido permaneceu dentro dos limites. Isso não comprova que todos os filamentos estavam no processo nem que a conexão final atende a todos os requisitos elétricos.
Verificação rápida das especificações
- Identifique em conjunto o terminal, o cabo, o aplicador, a prensa e o sensor.
- Solicite os dados de força em função do tempo ou da posição, com as zonas de análise identificadas.
- Registre separadamente a rejeição de peças boas e os defeitos de desafio não detectados.
- Inclua na proposta o encaminhamento físico das peças rejeitadas e as responsabilidades pela troca de receita.
O monitoramento da força de crimpagem é uma verificação de processo qualificada para uma conexão específica. Antes da compra, teste separadamente peças aprovadas, defeitos conhecidos e o tratamento de peças rejeitadas. Mantenha no plano de controle as inspeções da união crimpada especificadas pelo cliente.
O comprador precisa de evidências que continuem válidas desde a demonstração do fornecedor até o equipamento instalado. Comece pelo menor defeito que afeta o produto. Em seguida, verifique se o sensor, o software e os processos de fabricação conseguem detectar o defeito e distingui-lo das variações aceitáveis.
- Monitorar cada curso não significa detectar todos os defeitos.
- É preciso ter uma referência verificada antes do aprendizado; uma curva estável, por si só, não basta.
- Mesmo quando a detecção funciona, é necessário um mecanismo operacional de parada ou rejeição.
- A quantidade de amostras e os limites de aceitação devem ser acordados antes do teste.
O que o monitoramento da força de crimpagem mede
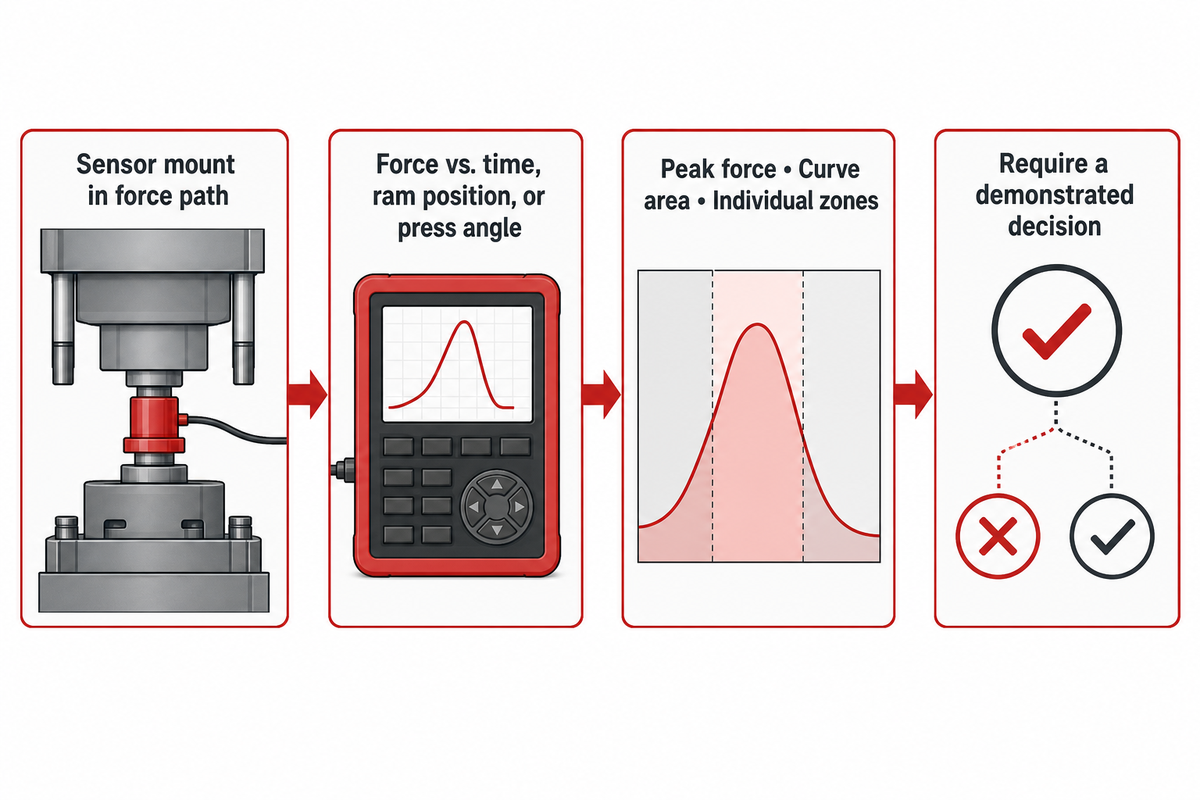
Um monitor de força de crimpagem mede um sinal do processo durante o curso de trabalho e compara características selecionadas com uma curva de referência. Conforme o equipamento, a análise pode relacionar força e tempo, posição do êmbolo ou ângulo da prensa. A força de pico, a área da curva e as zonas individuais abordam aspectos diferentes de um processo que pode variar.
A medição básica começa com a instalação adequada de um sensor no caminho da força da prensa. Uma opção é usar um sensor piezoelétrico de força, mas isso, por si só, não indica a cobertura de defeitos. O fabricante deve apontar o eixo medido, o gatilho, a filtragem e o trecho do curso avaliado. Um visor identificado como “força” precisa exibir as unidades e explicar qualquer fator de escala.
A explicação técnica de Rob Boyd na Assembly aborda o monitoramento por referência e os ajustes específicos para cada aplicação. Use essa distinção ao avaliar um retrofit de bancada ou uma máquina nova; uma leitura apenas do pico não equivale à análise de várias zonas da curva.
Retrofit em prensa independente
- Verifique a montagem do sensor e a compatibilidade com o curso da prensa.
- Defina a sequência de parada e reinício para o operador.
- Designe um fornecedor responsável pela exportação dos dados.
Linha de montagem integrada
- Inclua no teste as condições de alimentação e transferência da automação.
- Acompanhe a peça detectada até o local de rejeição.
- Designe os responsáveis pela integração da automação e da rastreabilidade.
Um erro comum na compra é tratar o visor de força como se ele abrangesse toda a função de inspeção. Exija que o fornecedor demonstre qual característica mudou na amostra de desafio e como essa alteração levou à decisão registrada. Se essa demonstração não for feita, a detecção continua sem comprovação.
Quais defeitos um monitor de força de crimpagem consegue detectar?
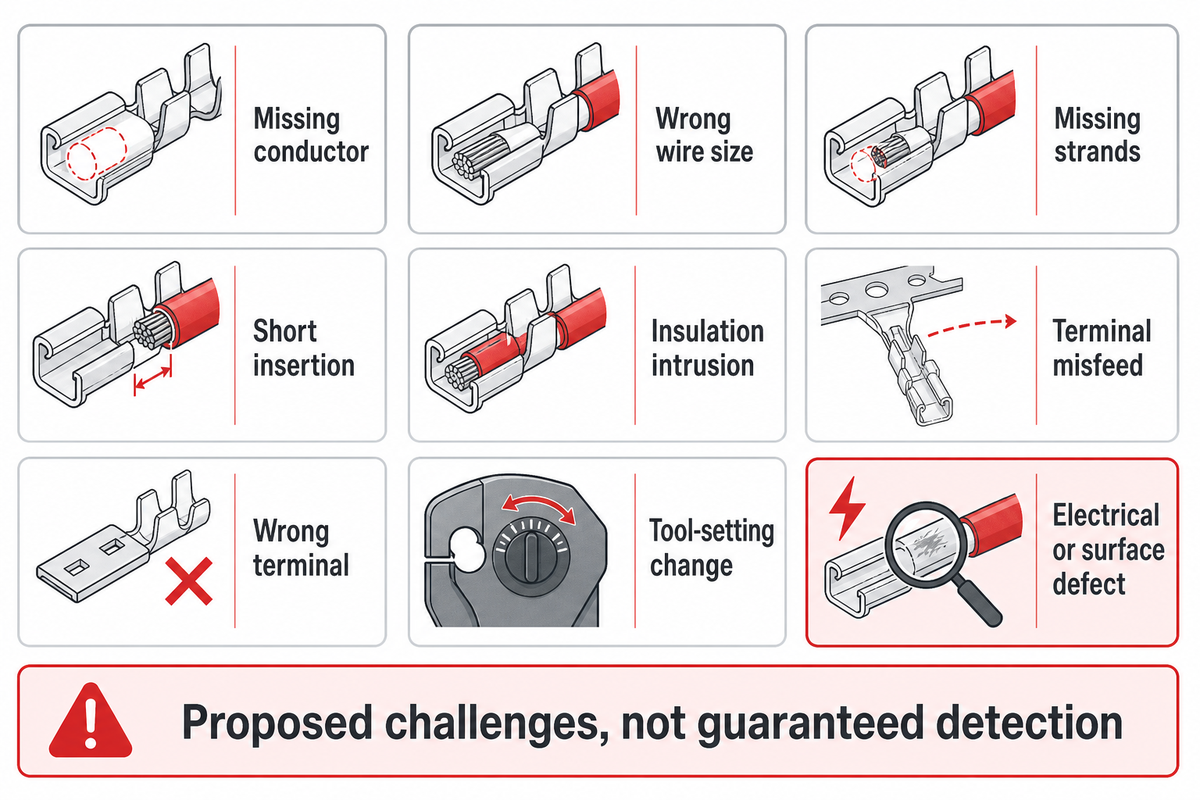
A falta de cabos ou filamentos e a presença de isolação dentro da crimpagem do condutor podem alterar a assinatura de força; a detectabilidade depende da conexão e da variação normal do processo. Cada falha exigida precisa ser qualificada separadamente. A lista de defeitos do fornecedor serve de base para os testes. Ainda é preciso demonstrar se uma determinada crimpagem defeituosa pode ser separada das peças boas com confiabilidade.
A força usada para conformar o terminal pode ocultar a contribuição restante da força do condutor. Uma falha que gera um sinal claro em um terminal pode estar dentro da distribuição de peças boas em outro. As nove verificações abaixo transformam essa limitação em uma solicitação de amostras. São tipos de desafio propostos; alguns exigem uma função de inspeção adicional.
| Grupo de falhas | Desafio a preparar | Evidência independente | Limitações / para quais casos não é adequada |
|---|---|---|---|
| Condutor ausente | Terminal conformado sem o cabo previsto | Identificação registrada da amostra e confirmação visual | Não comprova a sensibilidade à falta de um único filamento |
| Bitola incorreta do cabo | Um condutor incorreto plausível, escolhido entre os usados no produto | Código da peça do cabo e seção transversal em mm² | Assinaturas semelhantes podem se sobrepor; a bitola, por si só, não identifica o cabo |
| Filamentos ausentes | Falta definida de filamentos, começando pela menor falha relevante | Conte os filamentos removidos e registre como a amostra foi preparada | A força usada para conformar o terminal pode mascarar a perda de filamentos do condutor |
| Inserção insuficiente | Déficit de inserção medido na crimpagem do condutor | Posição de inserção em mm; seção ou imagem, quando necessário | Uma força semelhante não significa que a posição do condutor esteja correta |
| Intrusão da isolação | Posição controlada da isolação dentro do barril do condutor | Registro do comprimento e da posição da decapagem | A gravidade e o material da isolação afetam a capacidade de separação |
| Alimentação incorreta do terminal | Erro representativo de alimentação, preparado com segurança | Imagem da posição e estado do alimentador | Não arrisque danificar o ferramental apenas para criar uma amostra |
| Terminal incorreto | Uma mistura plausível de terminais, se for possível testá-la com segurança | Código da peça e lote do terminal | Algumas trocas de terminais exigem verificações de identificação ou visão de máquina |
| Alteração do ajuste do ferramental | Alteração controlada e acordada da configuração aprovada | Registro do ajuste e altura de crimpagem medida | A força não mede diretamente todas as dimensões finais |
| Defeito elétrico ou superficial | Condição de contato ou superfície relevante para a aplicação | Teste elétrico, visual ou ambiental especificado | Um defeito mecanicamente semelhante pode não ser detectado pela força |
A tabela se baseia na síntese dos limites de aplicação descritos por Gustavo Garcia-Cota na ConnectorSupplier e das classes de falhas medidas e descritas na pesquisa abaixo. A tabela não é uma especificação de detecção validada da ZEUEE.
Suponha que o defeito crítico para o comprador seja a falta de um filamento. O fornecedor demonstra uma grande alteração removendo a maior parte do condutor. Isso comprova a separação apenas para a amostra preparada. Solicite o teste da falha menor, defina e verifique como ela ocorre e compare-a com a variação natural de uma peça boa. Se as curvas se sobrepuserem, solicite uma verificação complementar ou outro projeto de processo. Aumentar ou diminuir a tolerância não cria informações de medição que a configuração não fornece.
No estudo de caso de 2026 de Hofmann e colaboradores, 1.617 curvas vieram de dois pares com condutores de 0,50 mm² e 0,35 mm². A acurácia geral informada foi de 95,9%, mas quatro das 163 amostras de teste defeituosas foram classificadas como OK. Os autores escreveram que as quatro amostras de teste foram manipuladas apenas levemente para se aproximarem do estado defeituoso. Esses resultados pertencem àquele estudo, não à ZEUEE nem a todos os monitores comerciais.
Monitoramento da força de crimpagem, medição da altura e ensaio de tração
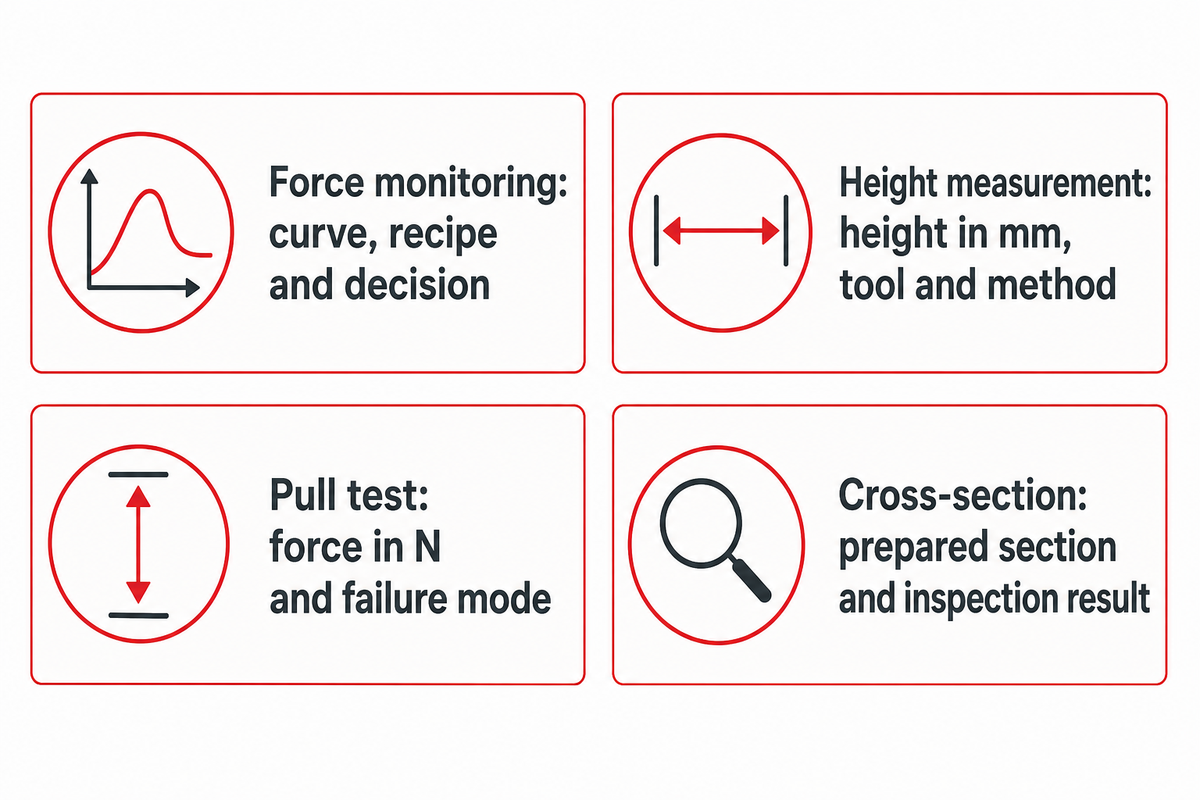
Nos testes de montagem de cabos, o monitoramento, as verificações dimensionais e os ensaios destrutivos fornecem evidências diferentes. O plano de controle de qualidade da fabricação deve incorporar os requisitos da especificação do terminal e do acordo com o cliente. A qualificação do monitor pode ajudar a elaborar esse plano, mas uma curva dentro dos limites de tolerância não autoriza, por si só, a remoção de um ensaio de tração e/ou de uma inspeção dimensional especificados.
Qual é a diferença entre a altura de crimpagem e o ensaio de força de tração?
A altura de crimpagem mede uma dimensão da peça acabada, normalmente registrada em milímetros, conforme o requisito aplicável ao terminal. O ensaio de tração mede a retenção segundo um procedimento definido, normalmente em newtons. Nenhum desses resultados descreve todas as características internas da união crimpada. O monitoramento da força registra o processo de conformação; os três métodos respondem a questões de qualidade relacionadas, mas diferentes.
| Método | Registro | Questão ainda em aberto |
|---|---|---|
| Monitoramento de força | Curva, receita e decisão | Geometria final e adequação elétrica |
| Medição da altura | Altura em mm, ferramental e método | Distribuição interna de todos os filamentos |
| Ensaio de tração | Força em N e modo de falha | Cada peça fabricada e comportamento do contato a longo prazo |
| Inspeção da seção transversal | Seção preparada e resultado da inspeção | Peças sem corte transversal e exposição em serviço |
O artigo de Terry Curtis na Assembly apresenta os motivos para combinar a capacidade do processo com as verificações da união acabada. Para conhecer mais opções de prensas e equipamentos manuais, consulte o guia de seleção de máquinas de crimpagem de conectores.
Não trate um resultado limítrofe ou uma medição de altura como verdade absoluta. Acorde o método de medição, a adequação do instrumento e a destinação das amostras em casos ambíguos. As orientações do NIST sobre incerteza de medição explicam por que é preciso considerar a repetibilidade, a variação ao longo do tempo e o viés. Aplicar esse princípio significa resolver primeiro os casos incertos, antes de avaliar o monitor.
A análise da NASA de 780 resultados de ensaios de tração aborda possíveis reduções na frequência dos testes apenas quando há condições verificadas e avaliação dos riscos do projeto. A equipe de compras deve obter o acordo necessário para revisar o plano, em vez de presumir que a instalação do monitor autoriza sua revisão.
A qualificação elétrica e ambiental continua sendo independente. O escopo público da IEC 60352-2:2024 abrange condutores encordoados de 0.05 a 10 mm² e diâmetros de fios sólidos de 0.25 a 3,6 mm, dentro dos tipos de conexão especificados. A norma exclui crimpagens de cabos coaxiais. Esses são limites de escopo da norma, não limites de detecção do monitor de força.
Crie uma referência que suporte as variações da produção
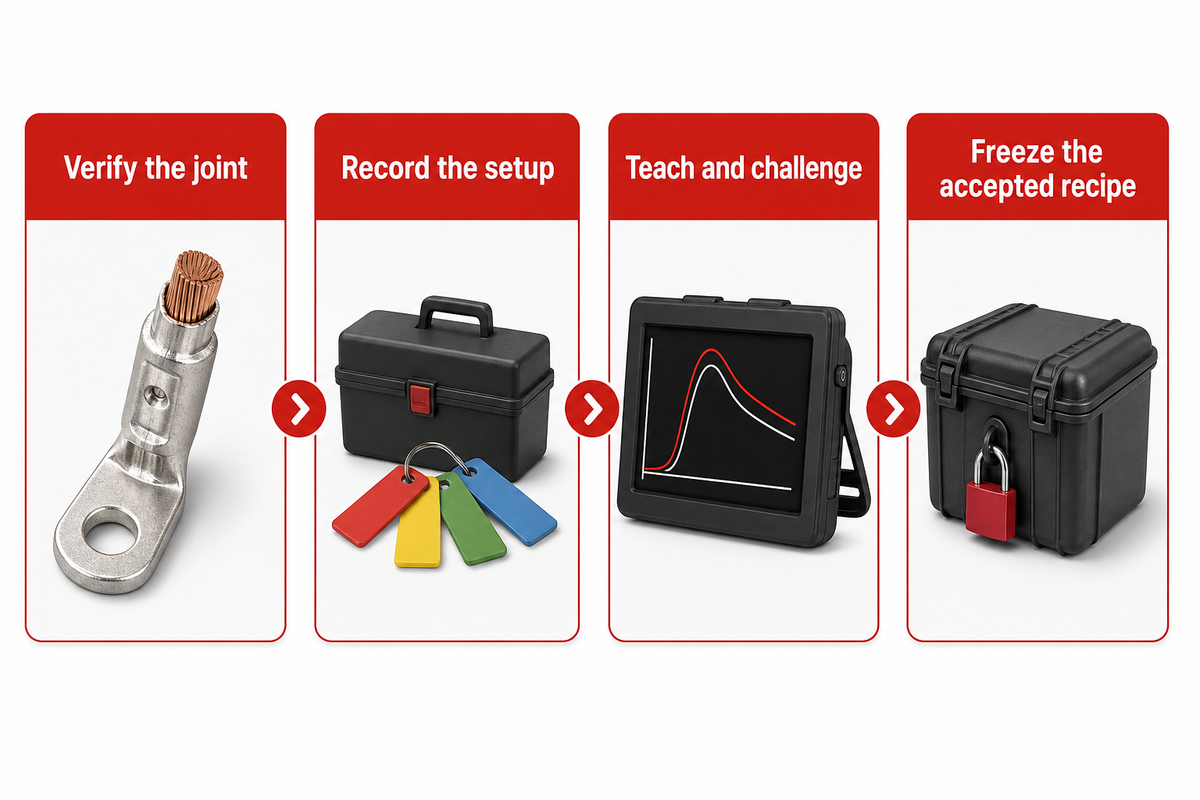
Um bom ponto de partida são crimpagens aprovadas de forma independente e feitas sob condições controladas. Mantenha registrados a identificação do cabo e dos terminais, os ajustes e o estado do ferramental junto com a curva. Em seguida, teste as variações da produção com base nessa referência. Ensinar uma forma de onda atraente obtida de uma união não verificada pode dar a falsa impressão de que um processo inadequado é aceitável.
“simplesmente instalar um CFM não resolverá todos os problemas de qualidade de crimpagem.”
O artigo identifica algumas diferenças de material e preparação que podem influenciar a assinatura de força. Terminais com durezas e espessuras diferentes, assim como diferentes condições do cabo, afetam o monitor de forma combinada. Uma referência obtida em um lote de produção favorável ainda precisa ser testada diante das variações esperadas na aplicação adquirida.
- Verifique a união crimpada. Faça as verificações dimensionais e os ensaios destrutivos acordados antes do aprendizado.
- Registre a configuração. Salve os códigos das peças, os lotes de material, a identificação do aplicador de crimpagem, os ajustes da prensa e a instalação do sensor.
- Faça o aprendizado e teste as amostras de desafio. Siga o procedimento do fornecedor e, em seguida, teste as amostras boas e defeituosas acordadas.
- Bloqueie a receita aprovada. Registre a versão do software, os limites e as autorizações para alterações futuras.
Considere o caso hipotético de uma linha que muda de um produto de 0,35 mm² para um produto de 0,50 mm². Reutilizar a receita anterior deixa sem definição a base de aceitação. A engenharia deve verificar o conjunto completo do terminal e do condutor, e não apenas a seção transversal nominal. Um aplicador de reposição pode fazer diferença mesmo que a bitola do cabo continue em 0,50 mm². O registro de configuração do monitor capturaria essas diferenças antes de solicitar ao operador de produção que “faça o aprendizado novamente”.
Para uma aplicação de 0,35 mm², uma boa referência corresponde a uma combinação documentada de terminal, condutor e ferramental. A mudança para 0,50 mm² é um motivo claro para revisão, não uma instrução universal para copiar ou ampliar os limites antigos. O comprador deve exigir a liberação controlada de uma receita para a combinação alterada.
Faça o teste de aceitação de crimpagem em 3 grupos antes da compra
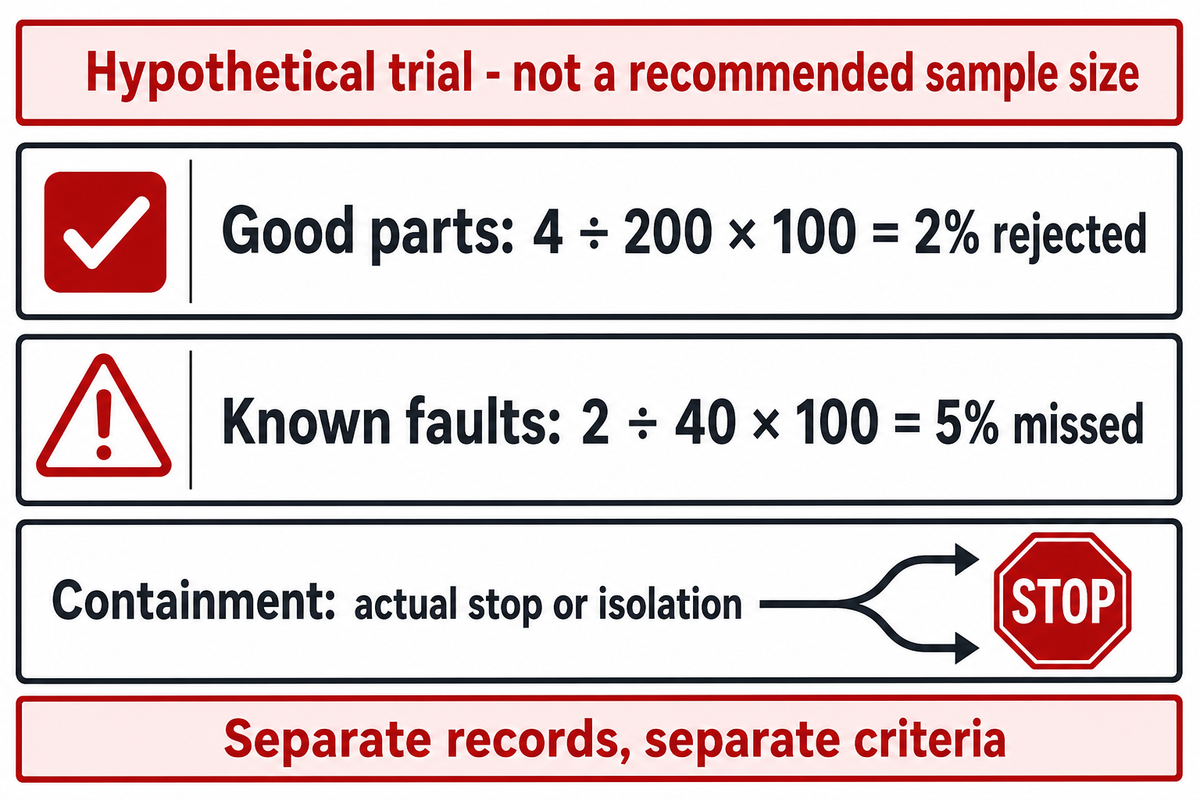
O teste de aceitação de crimpagem em 3 grupos organiza as peças aprovadas, as amostras com falhas definidas e as verificações de contenção física em 3 registros. Essa estrutura registra as evidências do fornecedor; não é um padrão de amostragem validado. Acorde os requisitos de desempenho e um plano de amostragem justificado antes do teste; depois, avalie cada grupo conforme o requisito correspondente.
Teste de aceitação de crimpagem em 3 grupos
Uma estrutura de registro para compradores que separa a rejeição de peças boas, as falhas conhecidas não detectadas e o tratamento das peças detectadas pela linha.
Antes dos testes, acorde a menor falha relevante, a rejeição de peças boas, o desempenho de detecção exigido e o risco de uma decisão de aceitação incorreta. Acorde também a seleção e a quantidade de amostras, os identificadores independentes e quem decide em casos limítrofes. O resumo público da Nota Técnica 2045 do NIST relaciona os requisitos de desempenho, a quantidade de amostras e o risco das decisões; ele não determina a quantidade de amostras para um teste de crimpagem.
| Grupo | Entrada | Registro e decisão |
|---|---|---|
| Peças boas | Amostras aprovadas de forma independente, abrangendo as variações normais acordadas | Amostras boas rejeitadas / amostras boas testadas; compare com o critério acordado |
| Falhas conhecidas | Tipo e gravidade da falha identificados, separados por aplicação | Amostras defeituosas não detectadas / amostras com defeitos definidos testadas, separadamente para cada falha |
| Contenção | Peça detectada acompanhada ao longo da sequência da linha instalada | Parada ou isolamento efetivo, identificação da peça e reinício controlado |
O teste hipotético inclui 200 peças aprovadas de forma independente e 40 peças com uma gravidade de falha definida. Quatro peças boas são rejeitadas, então a rejeição observada de peças boas é 4 ÷ 200 × 100 = 2%. Duas peças com defeitos definidos passam pelo monitor sem detecção, então a proporção observada de falhas não detectadas para esse conjunto de desafios é 2 ÷ 40 × 100 = 5%. As duas quantidades devem ser informadas. Um único índice de acurácia combinado não seria aceitável. Também não seria aceitável chamar qualquer uma das porcentagens de “taxa de produção garantida”.
Falhas inseridas artificialmente não correspondem à frequência nem à gravidade naturais dos defeitos de produção. A discussão do NIST sobre proporções de defeitos na produção parte de uma amostragem aleatória de um processo ou população. Neste teste, isso significa que a proporção de falhas não detectadas no conjunto de desafios não pode ser apresentada como a proporção de peças defeituosas liberadas pela fábrica.
Como verificar se uma crimpagem está boa?
A decisão sobre uma crimpagem boa segue a especificação aplicável ao terminal e o plano de controle do cliente. Determine se a amostra está em conformidade verificando as dimensões e o acabamento exigidos e realizando os ensaios de retenção ou de seção especificados. Se o resultado for incerto, resolva a incerteza antes de tomar uma decisão final. Durante a qualificação do monitor, verifique se a decisão exibida corresponde ao registro de força e ao resultado físico.
Use um código de identificação da amostra para acompanhar os resultados e as decisões. Em uma linha com várias estações, teste o que acontece quando um alarme ocorre pouco antes da transferência de uma amostra. Uma decisão correta não basta se a amostra que deveria ser rejeitada acaba no recipiente de peças boas.
Uma taxa de rejeição de peças boas de 2% e uma taxa de falhas não detectadas de 5% no estudo de caso hipotético descrevem problemas diferentes e usam denominadores diferentes. Nenhuma das taxas se torna aceitável apenas por ser baixa. A decisão é determinada pelos critérios e pela estratégia de amostragem acordados previamente e registrada na planilha.
Controle rejeições indevidas e alterações de receita
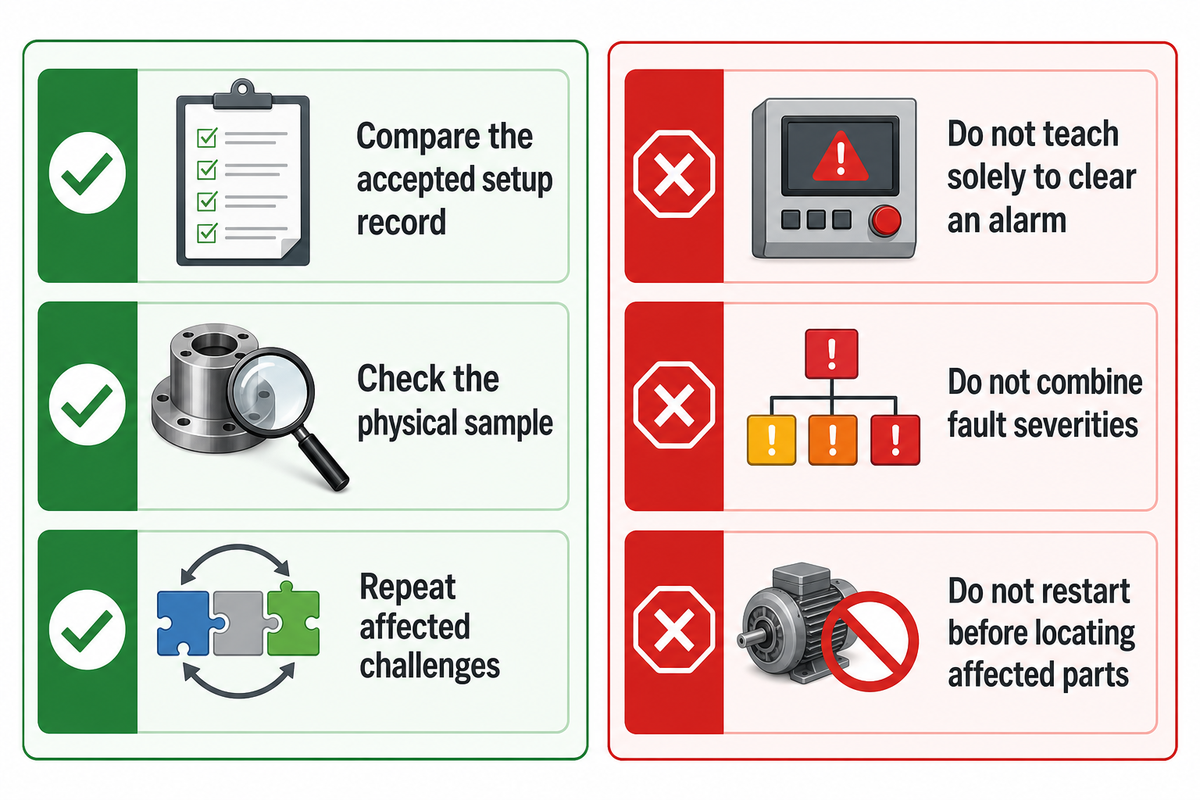
Rejeições indevidas na crimpagem de terminais exigem uma análise mais aprofundada do processo antes de alterar as tolerâncias. Compare o código da amostra, os lotes de material, a preparação do cabo, o estado do ferramental e a instalação do sensor com a configuração aprovada. Salve as curvas das crimpagens rejeitadas junto com os resultados das amostras verificadas de forma independente. Limites mais amplos podem reduzir os alarmes, mas também podem aceitar falhas que o monitor deveria detectar.
Faça
- Compare o alarme com o registro da configuração aprovada.
- Verifique a amostra física antes de alterar sua classificação.
- Repita os testes de desafio afetados depois de um ajuste aprovado.
Não faça
- Ensinar uma nova referência apenas para eliminar um alarme.
- Misturar diferentes gravidades de falha em uma única porcentagem de falhas não detectadas.
- Reiniciar antes de localizar as peças afetadas.
A discussão da Assembly sobre ajustes específicos para cada aplicação explica por que um único conjunto de parâmetros não serve para todas as aplicações. Permita que os operadores reconheçam alarmes apenas seguindo as sequências acordadas; restrinja a edição de receitas à função de engenharia responsável. A interface só permite um controle eficaz quando essas permissões refletem o processo real.
Quando ainda não comprar um monitor
Em geral, adie a seleção final se o processo de crimpagem não consegue produzir peças de referência aprovadas de forma independente. Um monitor não corrige uma combinação inadequada de ferramentas. Corrija primeiro o processo e avalie a medição depois. O mesmo vale quando a falha não pode ser separada de forma repetível da variação das peças boas: nesse caso, solicite um estudo de viabilidade ou uma inspeção complementar, em vez de aceitar uma promessa de sensibilidade.
Em geral, adie também a seleção final se o fornecedor não consegue demonstrar o encaminhamento das peças rejeitadas ou explicar a proteção da receita após uma troca de modelo no processo. Essas lacunas afetam a solução instalada, mesmo que o sensor funcione bem. Avalie separadamente as funções de detecção e contenção. Um ciclo mais rápido proposto só traz benefício se a identidade da peça em questão e a reação prevista continuarem válidas nessa condição de operação. Para falhas visíveis de posicionamento ou identificação, avalie se a inspeção por visão de máquina dos características do conector fornece evidências que a medição de força não consegue fornecer.
Compare o escopo da instalação, não apenas os preços do monitor
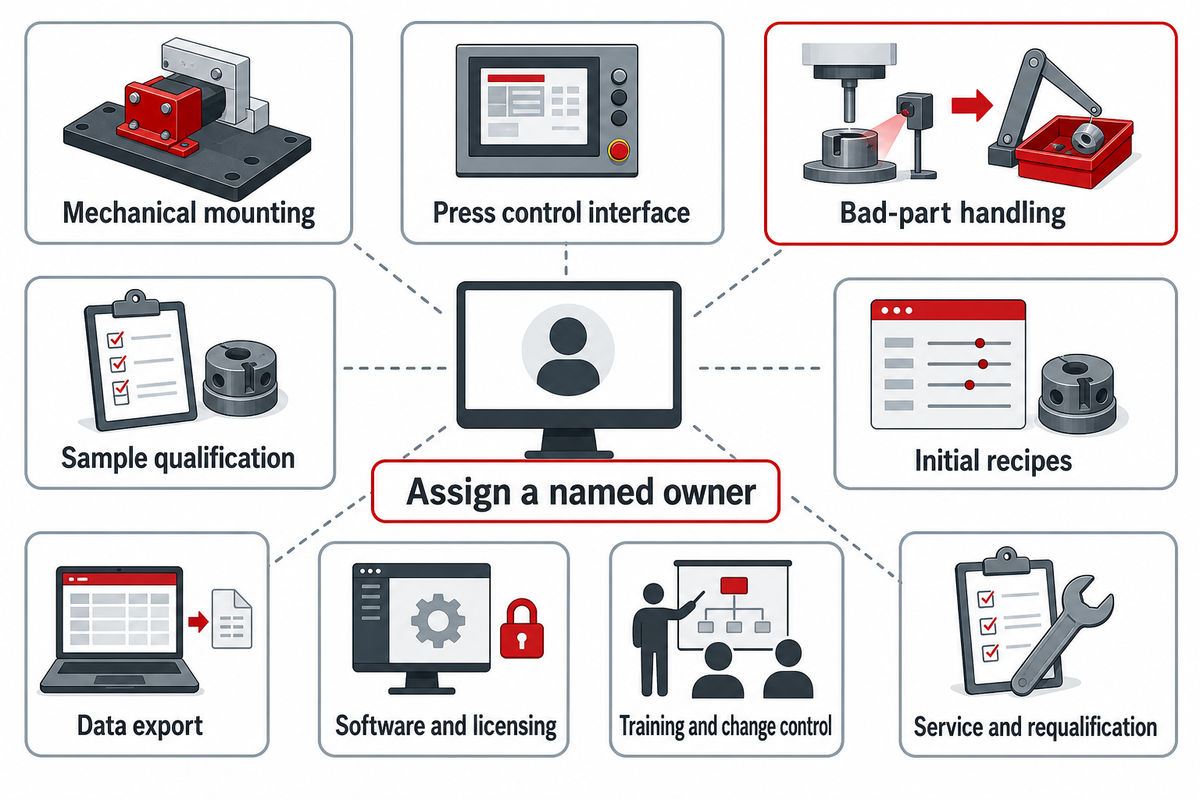
O hardware comum deve ser identificado separadamente da instalação, da qualificação e do suporte contínuo. Cotações comparáveis devem cobrir a mesma aplicação e atribuir as tarefas necessárias para colocar o monitoramento em produção. Um preço apenas do monitor não revela quem conectará a prensa, separará as peças defeituosas, criará as receitas de processo ou fornecerá registros úteis ao cliente.
Por exemplo, se uma proposta inclui o monitor e o sensor e a outra inclui a instalação e um estudo de amostras, considere o hardware acordado uma única vez. Compare as demais tarefas abaixo. Estas colunas sugerem uma divisão de responsabilidades a negociar e não descrevem pacotes padrão de nenhum fornecedor específico.
| Item de trabalho | Solução apenas com monitor: atribuir a | Solução integrada: confirmar | Limitações / para quais casos não é adequada |
|---|---|---|---|
| Montagem mecânica | Comprador ou integrador da prensa | Instalador identificado e desenho | Caminho da força ou folga do aplicador sem verificação |
| Interface de automação da prensa | Engenheiro de automação | Lista de sinais e sequência de resposta | Alarme sem resposta definida da máquina |
| Tratamento de peças defeituosas | Integrador da linha | Hardware incluído para parada, corte ou isolamento | Peça rejeitada exibida no monitor sem contenção física |
| Qualificação de amostras | Equipe de qualidade do comprador e fornecedor | Definições de falhas e registro de aceitação | Amostras sem identificação ou não representativas |
| Receitas de processo iniciais | Engenheiro de aplicação | Combinações de produtos identificadas | Uma receita de processo genérica presumida como válida para todas as peças |
| Exportação de dados | Equipe de automação ou de TI do comprador | Campos do arquivo, registros de data e hora e IDs das amostras | Visualização na tela sem evidências recuperáveis |
| Software e licenciamento | Compras e responsável pelo sistema | Requisitos de PC, licenças e suporte a versões | Software obrigatório ou dependência de acesso sem preço informado |
| Treinamento e controle de alterações | Produção e engenharia | Funções de usuário e procedimento de aprovação de receitas de processo | Alterações sem controle após a aceitação |
| Assistência técnica e requalificação | Manutenção e qualidade | Escopo do suporte e eventos que exigem alterações | Equipamento substituído devolvido sem análise |
Essa distinção tem base na realidade. No caso da entrevista da Wiring Harness News com Steffen Dosch, da Schaefer, o corte do fio depende da instalação do cortador de peças defeituosas. Não extrapole os recursos desse produto para outro fornecedor. Inclua no seu próprio contrato a ação necessária e o hardware fornecido.
Um bom relatório deve descrever a receita de processo e a aplicação, e não apenas dizer “qualidade aprovada”. Peça um exemplo de arquivo exportado antes de assumir o compromisso de investimento. Se também forem necessários testes elétricos ou inserção de conectores, defina esses processos em uma interface separada. Equipamentos automatizados para teste de conectores abrangem uma etapa de processo diferente da análise da força de crimpagem.
Panorama do setor: evidências de aceitação e limites de integração
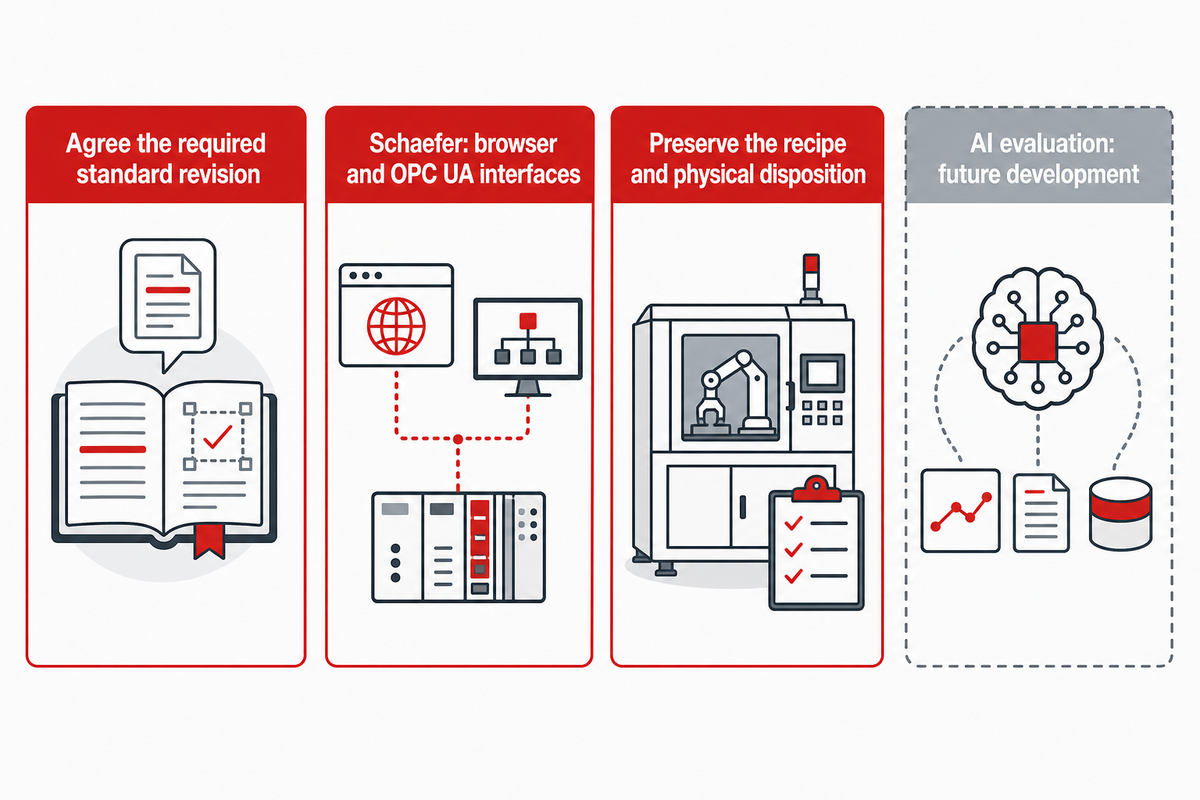
Defina a revisão da norma exigida e as evidências portáteis da aplicação para as decisões de compra atuais. Novas interfaces e pesquisas de classificação podem aprimorar a forma como os engenheiros inspecionam os resultados, mas não eliminam a necessidade de qualificar a detecção na conexão prevista. Defina os registros exigidos e os limites de liberação antes de escolher um monitor ou fornecedor de linha de montagem.
A listagem oficial da IPC/WHMA-A-620 Revision F informa a data de publicação de outubro de 2025. Uma página antiga de uma oficina ainda pode direcionar o leitor para uma revisão anterior. Para um projeto de 2026, defina a revisão acordada e os requisitos do produto no documento de aceitação. O catálogo mais recente não substitui automaticamente a revisão especificada em um acordo existente com o cliente.
Os tipos de evidência que os compradores podem solicitar também estão mudando com o tempo. A Schaefer descreve a disponibilidade de uma interface baseada em navegador e de uma interface OPC UA para seu próprio produto. A avaliação de defeitos baseada em IA é mencionada como um desenvolvimento futuro. Separadamente, os estudos de pesquisa de Hofmann de 2026 analisam classificações por aprendizado de máquina. Nenhuma dessas descrições confirma que esses recursos fazem parte de todos os monitores nem que a ZEUEE possui esses algoritmos.
Peça ao fornecedor um registro exportado de uma peça aceita e de um defeito submetido a teste, com as versões das receitas de processo e o destino físico de cada peça. Avalie o que permanece após uma reinicialização, uma atualização de software ou a transferência para outra prensa. Se não for possível vincular esses registros, o comprador não conseguirá repetir facilmente a comparação original após uma alteração.
Escolha a solução do fornecedor e os limites da integração
Para equipamentos de processamento de fios existentes, avalie a aplicação real com o fornecedor do monitor e o integrador da prensa. Para alimentação, crimpagem e inspeção posterior no mesmo projeto, considere uma máquina configurada. As máquinas de crimpagem de conectores da ZEUEE com inspeção configurável são relevantes para essa solução de integração. A oferta pública não indica um limite universal para fios ausentes nem a fabricação de monitores independentes.
Envie desenhos dos terminais e fios, materiais de amostra, defeitos-alvo, condições de produção previstas e registros de teste exigidos. Pergunte à ZEUEE o que está incluído na máquina proposta e o que continua sendo responsabilidade do comprador. A integração de máquinas de montagem personalizadas mais ampla deve ser definida com base na sequência real, justificando cada método de inspeção pelo defeito que precisa detectar.
Principal conclusão
Compre com base em um teste de aplicação acordado e em um registro das responsabilidades pelo escopo instalado. Diferencie o resultado de detecção observado do tratamento físico da peça e mantenha as evidências necessárias para repetir ambas as verificações após uma alteração.
Perguntas frequentes
O monitoramento da força de crimpagem funciona com todas as combinações de terminais e fios?
O monitoramento da força de crimpagem exige uma avaliação de viabilidade específica para cada aplicação; não se deve presumir cobertura universal.
O comportamento de conformação do terminal, a contribuição do condutor, o ferramental e a variação normal afetam o sinal disponível. Forneça os materiais reais e defina o menor defeito relevante. O fornecedor deve comparar amostras aceitas de forma independente com falhas controladas e registrar os resultados separadamente. Quando as assinaturas de peças boas e defeituosas se sobrepõem, acrescente um método de inspeção adequado ou altere o processo antes de aceitar uma alegação de cobertura.
Qual sistema de monitoramento da força de crimpagem é melhor para uma prensa de bancada?
Um sistema de bancada adequado é compatível com a prensa e comprova a detecção exigida e a resposta do operador na sua aplicação.
Compare a montagem do sensor, o acionamento por curso, a compatibilidade com o aplicador e a interface de parada disponível antes de comparar os recursos de exibição. Solicite um teste com amostras dos seus fios e terminais, incluindo a variação normal da produção aceita. Em seguida, verifique como o operador localiza uma peça rejeitada, reconhece o alarme e reinicia a máquina. Um preço baixo de hardware não é uma proposta completa sem definir as responsabilidades pela instalação, pelas receitas de processo e pelo treinamento necessários para usar o sistema corretamente.
Qual é o método de ensaio de tração de crimpagem da IPC?
O procedimento de ensaio de tração aplicável deve seguir a revisão da norma acordada, os requisitos do terminal e o plano de controle do cliente.
Não determine um limite universal de força com base em uma configuração do monitor ou em um resumo público de uma norma. Confirme a preparação do corpo de prova, a configuração do ensaio, o procedimento de aplicação da carga, o valor de aceitação e o registro de falhas nos documentos aplicáveis. Registre as identificações do condutor e do terminal junto com o resultado. O catálogo público da IPC confirma a edição e o escopo geral; ele não fornece os requisitos completos de ensaio aplicáveis ao seu produto, disponíveis no documento pago.
Por que meu monitor de força de crimpagem está rejeitando peças boas?
Alarmes para peças boas podem resultar de variações do processo, de uma referência inadequada ou de alterações na configuração de medição.
Compare o material atual, o ferramental e a instalação do sensor com a configuração qualificada. Inspecione as amostras rejeitadas de forma independente antes de classificar os alertas como falsos. Ajuste os limites somente após a análise de engenharia acordada e repita os testes de desafio afetados.
A crimpagem é melhor do que a soldagem para um processo de produção monitorado?
A crimpagem e a soldagem exigem controles de processo diferentes; um monitor de força, por si só, não determina qual método de união é adequado ao produto.
Comece pelo projeto da conexão, pelos requisitos do terminal e pelas condições de serviço. Uma união crimpada depende do trabalho conjunto do condutor especificado, do terminal e da ferramenta de conformação. A assinatura de força fornece informações sobre essa operação mecânica. A soldagem envolve outros materiais e variáveis de processo, por isso o mesmo registro de aceitação baseado em força não comprova a qualidade da união soldada. Se o desenho já especifica uma crimpagem, acrescentar solda é uma alteração de projeto ou de processo que exige uma decisão da engenharia responsável, não um atalho para eliminar alarmes do monitor. Para um produto novo, compare os métodos com base nas evidências de qualificação elétrica, mecânica e ambiental exigidas. Depois de selecionar o método de união, defina o plano de inspeção e os controles de produção. A compra de um monitor é uma decisão posterior sobre a aplicação; ela não deve servir para justificar um projeto de conexão inadequado.
Prepare uma análise da aplicação
Leve os fios, os terminais, as definições de defeitos e os requisitos de aceitação para a conversa. Entre em contato com a ZEUEE para solicitar um teste da aplicação de crimpagem de conectores e peça uma definição por escrito do escopo dos equipamentos e da inspeção.
Nota sobre as evidências: este guia combina fontes técnicas públicas com uma estrutura editorial para decisões de compra. As quantidades hipotéticas de amostras para testes são exemplos, não resultados de testes nem tamanhos de amostra recomendados pela ZEUEE. A pesquisa e os recursos de produtos de terceiros são de responsabilidade das respectivas entidades. A aceitação final é regida pelos documentos acordados para a aplicação.
Referências e fontes
- Monitoramento da força de crimpagem Rob Boyd, Assembly, 2009.
- Por que o monitoramento da força de crimpagem é importante Gustavo Garcia-Cota, ConnectorSupplier, 2013.
- Aprendizado de máquina transparente para monitoramento da força de crimpagem usando explicações SHAP baseadas em fase Hofmann et al., Industrial Artificial Intelligence, 2026.
- Crimpagens de qualidade em 3 etapas Terry Curtis, Assembly, 2013.
- Incerteza de medição: abordagem National Institute of Standards and Technology.
- Análise dos resultados do ensaio de força de tração para conexões crimpadas Repositório técnico da National Aeronautics and Space Administration.
- Escopo público da IEC 60352-2:2024 International Electrotechnical Commission.
- Confirmação de um limite de desempenho com uma resposta experimental binária Leber, Pibida e Enders, National Institute of Standards and Technology, 2019.
- A proporção de itens defeituosos atende aos requisitos? National Institute of Standards and Technology.
- Monitoramento da qualidade da crimpagem em tempo real Wiring Harness News, entrevista com Steffen Dosch.
- IPC/WHMA-A-620 Revision F Loja oficial da Global Electronics Association.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE