ติดต่อ Zeyu lntelligent Industrial Company
เครื่องตัดและเชื่อมปลายพินเกลียว: คู่มือวิศวกรรมด้านการเตรียมลวด การเชื่อมหลอมปลาย พินสัมผัส การตรวจจับภาพ CCD และการคำนวณกำลังการผลิต

เครื่องตัดและเชื่อมปลายพินเกลียวใช้ผลิตชิ้นงานเปล่าขาสัมผัสสปริงเกลียวเบริลเลียม-คอปเปอร์แบบ 7 เส้น สำหรับคอนเนกเตอร์มาตรฐาน MIL-DTL-83513 ระยะพิทช์ 0.050 นิ้ว (1.27 mm) เครื่องจะป้อนลวดขนาดเล็กจากม้วนสปูล ตัดตามความยาวที่กำหนด แล้วเชื่อมหลอมปลายพินหรือขาสัมผัสด้วยเลเซอร์ ส่วนเครื่องเชื่อมสตัดงานก่อสร้าง เครื่องตัดเหล็กเส้น และโต๊ะตัดพลาสมานั้นใช้กับสายการผลิตงานโลหะหนักที่แตกต่างกันโดยสิ้นเชิง
อัปเดตเมื่อพฤศจิกายน 2026 · โดย Cherry
ขอบเขตทางวิศวกรรมโดยสังเขป
- ชิ้นงานเป้าหมาย: พินหรือขาสัมผัสสปริงเกลียวโลหะผสมทองแดงแบบ 7 เส้น ตามมาตรฐาน MIL-DTL-83513 และตระกูลย่อย Nano-D
- กระบวนการหลัก: การจ่ายลวดด้วยแรงดึงคงที่ การดัดตรงสองระนาบ การตัดเฉือนแบบไม่บานปลาย และไมโครเลเซอร์เชื่อมหลอมปลายระดับมิลลิวินาที
- ความเสี่ยงสำคัญ: ความร้อนที่แผ่กว้างเกินไปทำให้เบริลเลียม-คอปเปอร์เสื่อมสภาพจากความร้อน ส่วนเส้นลวดด้านนอกที่จับไม่แน่นจะทำให้หัวพินบานเปิดและติดขัดในปลอกหุ้ม
- เกณฑ์รับรองคุณภาพ: ใช้ระบบตรวจจับด้วยกล้องออปติคอลในสายการผลิตควบคู่กับการทดสอบแรงดึงแบบทำลาย การตรวจสอบภาคตัดขวางทางโลหะวิทยา และระบบดูดควัน HEPA ตามมาตรฐาน OSHA
เครื่องตัดและเชื่อมปลายพินเกลียวผลิตขาสัมผัสสปริงหลายเส้นความแม่นยำสูงสำหรับระบบเชื่อมต่อในอุตสาหกรรมอวกาศและการป้องกันประเทศ การเดินเครื่องได้อย่างเสถียรต้องคุมบริเวณกระทบความร้อนให้แคบ ใช้คอลเลตจับยึดเส้นลวดที่แข็งแรง ตรวจยืนยันด้วยกล้องและแรงดึง พร้อมบันทึกเวลาปรับเปลี่ยนรุ่นในค่า OEE อย่างชัดเจน
เครื่องตัดและเชื่อมปลายพินเกลียวผลิตชิ้นงานต่างจากเครื่องตัดลวดทั่วไปและเครื่องเชื่อมสตัดอย่างไร
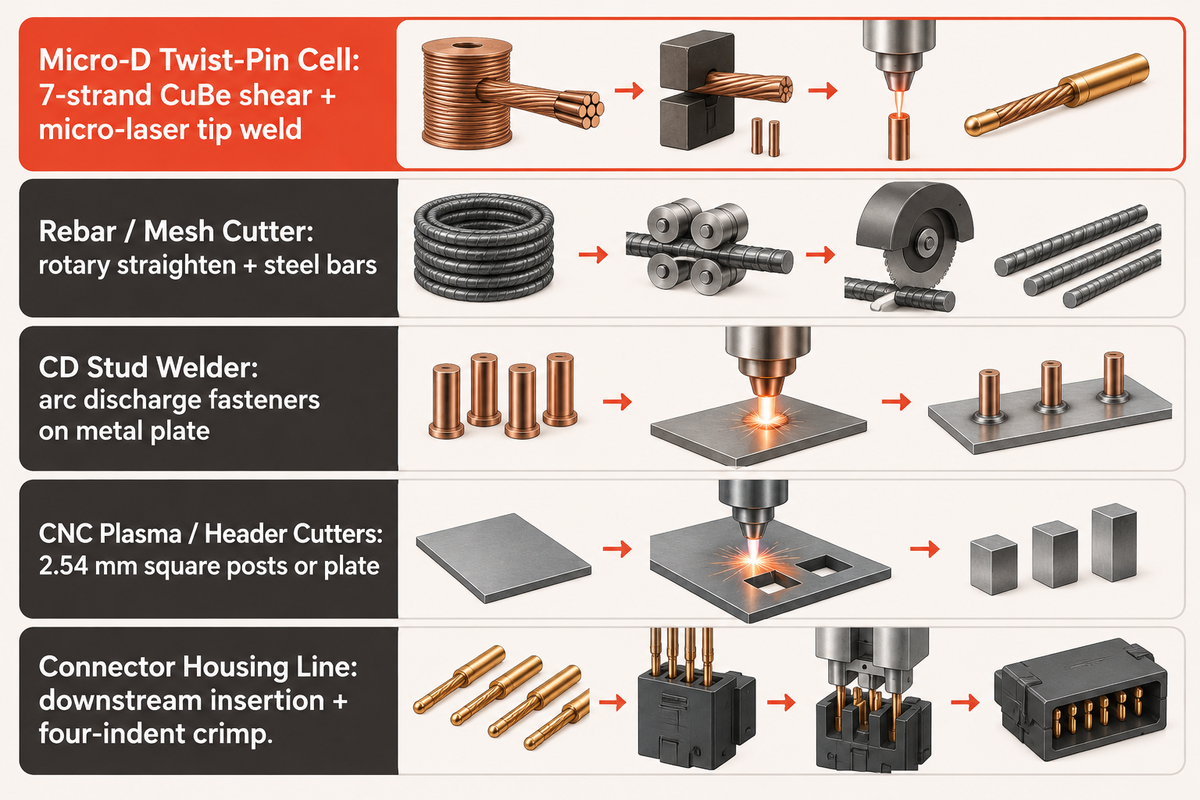
เครื่องผลิตพินเกลียวสำหรับคอนเนกเตอร์แปรรูปลวดเกลียวโลหะผสมทองแดงขนาดเล็กกว่าหนึ่งมิลลิเมตรให้เป็นชิ้นงานเปล่าไร้ครีบที่มีปลายเชื่อมมนกลม ในขณะที่เครื่องตัดลวดทั่วไป เครื่องเชื่อมสตัดก่อสร้าง และเครื่องตัดอุตสาหกรรมจะรองรับลวดเหล็กหนาหรือแผ่นโลหะ การสับสนระหว่างเครื่องจักรกลุ่มนี้ทำให้ผู้ซื้อได้รับใบเสนอราคาดายตัดและปากจับผิดประเภทจนการทดลองเดินเครื่องล้มเหลว
วิดีโอสาธิตและผลการค้นหาบางครั้งปะปนงานผลิตคอนเนกเตอร์ขนาดจิ๋วเข้ากับกระบวนการอื่นอย่างสิ้นเชิง คำค้นหากว้างๆ มักแสดงระบบดัดตรงและตัดลวดอัตโนมัติสำหรับทำตะแกรงเหล็กเสริมคอนกรีต ส่วนผลลัพธ์อันดับต้นอื่นๆ อาจเป็นโต๊ะตัดพลาสมา CNC เครื่องพับแผ่นโลหะ หรือปืนเชื่อมสตัดแบบคายประจุตัวเก็บประจุ
เครื่องจักรงานหนักเหล่านั้นไม่สามารถรองรับมัดลวดเบริลเลียม-คอปเปอร์ขนาดจิ๋วได้เลย สายการผลิตเชื่อมตะแกรงลวดและเครื่องดัดลวดแบน 2 มิติจะป้อนลวดเหล็กหรืออะลูมิเนียมขนาดใหญ่ ส่วนเครื่องตัดแถวพินเฮดเดอร์ปริมาณมากจะตัดแท่งทองเหลืองหน้าตัดสี่เหลี่ยมตันที่ระยะพิทช์ 2.54 mm โดยไม่มีการหลอมปลายเส้นลวดเข้าด้วยกัน
ความจริงแล้ว ระบบเฉพาะทางสำหรับผลิตพินหรือขาสัมผัสเกลียวอยู่ในขั้นตอนต้นน้ำก่อนถึงสายประกอบตัวเรือนคอนเนกเตอร์สำเร็จรูป ConnectorSupplier ระบุว่าพินเกลียว MIL-DTL-83513 แต่ละตัวประกอบขึ้นจากลวดเจ็ดเส้นที่เชื่อมรวมเข้าด้วยกัน Military Embedded อธิบายว่าคอนเนกเตอร์ Micro-D มีระยะพิทช์ระหว่างขาสัมผัส 0.050 นิ้ว (1.27 mm) และมีรูปทรงป้องกันการเสียบสลับขั้ว ดังนั้น การผลิตชิ้นส่วนพินเดี่ยวจึงเกิดขึ้นก่อนขั้นตอนการประกอบหัวคอนเนกเตอร์
| ประเภทเครื่องจักร | วัตถุดิบและโลหะผสม | กระบวนการเชื่อมหรือตัดหลัก | ชิ้นส่วนที่ได้โดยทั่วไป |
|---|---|---|---|
| เซลล์ผลิตพินเกลียว Micro-D | ลวดเกลียว 7 เส้นทำจาก CuBe หรือฟอสเฟอร์บรอนซ์ | ตัดเฉือนด้วยปากจับคู่ประกบพร้อมเชื่อมปลายด้วยไมโครเลเซอร์ | ชิ้นงานเปล่าขาสัมผัสหัวมนพร้อมเข้าปลอกย้ำสาย |
| เครื่องดัดตรงและตัดเหล็กเส้น / ตะแกรงลวด | ลวดเดี่ยวขนาดหลายมิลลิเมตรจากเหล็กหรืออะลูมิเนียม | ดัดตรงด้วยโรเตอร์หมุนร่วมกับใบมีดตัดแรงสูง | แท่งเหล็กตรงหรือแผงตะแกรงลวดเชื่อมสำเร็จ |
| เครื่องเชื่อมสตัดแบบคายประจุตัวเก็บประจุ | สตัดโลหะตันสำหรับเชื่อมบนแผ่นเหล็กหรืออะลูมิเนียม | ปล่อยประจุอาร์กกระแสสูงลงบนแผ่นโลหะฐาน | ตัวยึดโครงสร้างโลหะแบบฝังยึดถาวร |
| เครื่องตัดพลาสมา CNC และเครื่องตัดแถวพินเฮดเดอร์ | แผ่นโลหะหรือแถบขั้วพินหน้าตัดสี่เหลี่ยมขึ้นรูป | ร่องตัดความร้อนพลาสมาหรือการตัดเฉือนเป็นชุด | ชิ้นงานตัดตามแบบจากแผ่นโลหะหรือแถวพินที่ตัดแบ่งแล้ว |
| สายการประกอบตัวเรือนคอนเนกเตอร์เต็มรูปแบบ | พินสำเร็จรูป ปลอกย้ำ ฉนวน และตัวเรือนคอนเนกเตอร์ | เสียบพินเข้าที่ ย้ำสี่ทิศทาง และตรวจเช็กตัวเรือน | ชุดสายไฟคอนเนกเตอร์ Micro-D มาตรฐาน QPL สำเร็จรูป |
โรงงานประกอบคอนเนกเตอร์ปลายน้ำมักรับซื้อพินเกลียวที่เชื่อมเสร็จแล้วเป็นชิ้นส่วนมาตรฐานนำเข้า แต่ผู้ผลิตที่ต้องการดึงงานผลิตชิ้นงานเปล่าปริมาณมากมาทำเองจะติดตั้งเซลล์เตรียมลวดเฉพาะทางไว้หน้าสถานีย้ำสาย ท่านสามารถดูสเปกเฉพาะรุ่น 0.45 C49-ZY04-01 การ์ดระบบย่อย 4 ชุด และตัวช่วยเลือกรุ่นแบบโต้ตอบได้ในหน้าโซลูชันเครื่องตัดและเชื่อมปลายพินเกลียวเชิงพาณิชย์ของ ZEUEE สำหรับคู่มือนี้จะเจาะลึกหลักฟิสิกส์ความเสียหายเปรียบเทียบระหว่างเลเซอร์ TIG และการเชื่อมความต้านทาน พร้อมสมการคำนวณ OEE แบบ 3 ความสูญเสีย
กลศาสตร์เกลียวพิน มาตรฐานระยะพิทช์ MIL-DTL-83513 และโลหะวิทยาเบริลเลียม-คอปเปอร์กำหนดขีดจำกัดของเครื่องจักรอย่างไร
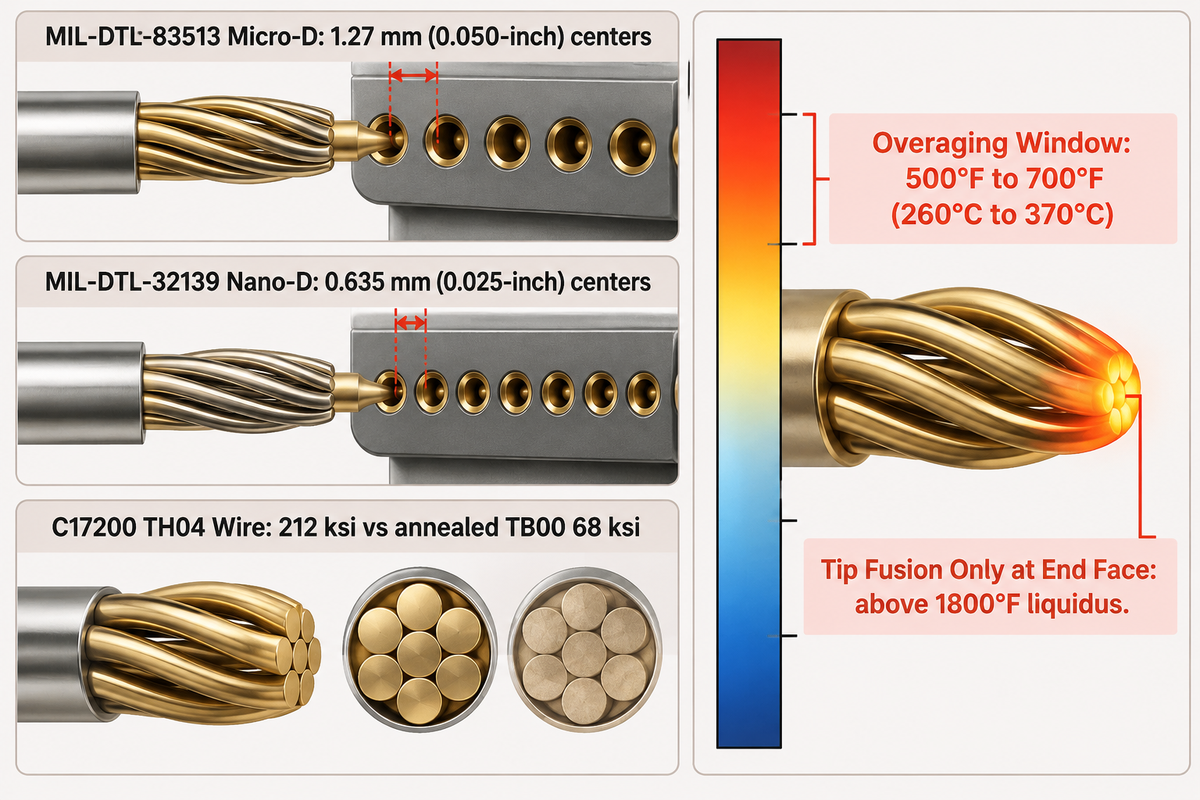
หลักกลศาสตร์ขาสัมผัสและความไวของโลหะผสมต่อการชุบแข็งแบบตกตะกอนเป็นตัวกำหนดขีดจำกัดทางความร้อนและทางกลของเครื่องทุกเครื่อง มัดลวดเจ็ดเส้นอาศัยแรงตึงสปริงเพื่อยึดหน้าสัมผัสภายในช่อง Micro-D (0.050 นิ้ว) และ Nano-D (0.025 นิ้ว) หากความร้อนจากการเชื่อมแผ่กว้างเกินไป จะทำลายความยืดหยุ่นของสปริงตั้งแต่ชิ้นงานยังไม่ออกจากเครื่อง
ขาสัมผัสตัวผู้แบบหลายเส้นถูกคิดค้นขึ้นตามสิทธิบัตร USPTO US3258736A (1966) ที่ออกให้แก่ IBM การออกแบบดังกล่าวพันเส้นลวดสปริงเป็นเกลียวรอบลวดแกนกลาง พินเกลียวยุคใหม่จะมีส่วนเอวตรงกลางโค้งป่องออกด้านนอกเล็กน้อย เมื่อสอดพินส่วนโค้งเข้าสู่เบ้าตัวเมีย เส้นลวดทั้งเจ็ดเส้นจะยุบตัวในแนวรัศมีเพื่อสร้างแรงสัมผัสที่สม่ำเสมอ
คู่หน้าสัมผัสมีข้อจำกัดทางกายภาพที่แคบมาก โดยมีมาตรฐานจุดเชื่อมต่อเป็นผู้กำหนดเกณฑ์บังคับ DLA ASSIST ระบุเอกสาร MIL-DTL-83513 Revision H Amendment 2 ลงวันที่ 13 กันยายน 2023 เป็นข้อกำหนดทั่วไปสำหรับ Micro-D ขณะที่ Military Embedded เปรียบเทียบระยะพิทช์ 1.27 mm (0.050 นิ้ว) ของ Micro-D กับโครงสร้าง Nano-D มาตรฐาน MIL-DTL-32139 ที่แน่นกว่าที่ 0.635 mm (0.025 นิ้ว) ส่วนคอนเนกเตอร์ D-sub ความหนาแน่นปกติที่อ้างถึงใช้ระยะพิทช์ 2.77 mm และพินกลึงขนาดใหญ่
ขีดจำกัดทางความร้อนของโลหะผสมยิ่งบีบช่วงหน้าต่างกระบวนการให้แคบลงไปอีก ตารางข้อมูลของ Copper Development Association สำหรับเบริลเลียม-คอปเปอร์รีดขึ้นรูป C17200 ระบุส่วนผสมเบริลเลียม 1.80% ถึง 2.00% และค่าการนำไฟฟ้า 22% IACS จุดเริ่มต้นหลอมละลาย (solidus) อยู่ที่ 1590°F และหลอมเหลวสมบูรณ์ (liquidus) ที่ 1800°F ลวดเกรดแข็ง TH04 ที่ผ่านการบ่มแข็งแล้วมีค่าความต้านทานแรงดึงเฉลี่ย 212 ksi ส่วนลวดอบอ่อน TB00 จะลดลงเหลือ 68 ksi
ข้อมูลการอบชุบความร้อนของ Materion ระบุช่วงอุณหภูมิบ่มแข็งไว้ระหว่าง 500°F (260°C) ถึง 700°F (370°C) ที่ 700°F ระยะเวลาแช่ความร้อนมีค่าเผื่อแคบเพียงบวกลบ 3 นาที ก่อนที่โลหะจะเกิดการบ่มเกินเวลาและอ่อนตัวลง การบ่มมาตรฐานที่ 600°F (315°C) ใช้เวลา 2 ถึง 3 ชั่วโมง ขณะที่การอบละลายเต็มรูปแบบต้องใช้อุณหภูมิ 1450°F (790°C) ดังนั้น การหลอมปลายพินต้องไต่ระดับเกิน 1800°F เฉพาะตรงหน้าตัดปลายสุดโดยไม่ทำให้ส่วนป่องสปริงที่อยู่ถัดเข้าไปเกิดการอ่อนตัว
ลำดับขั้นตอนการชุบผิวยังส่งผลต่อพฤติกรรมการเชื่อมอีกด้วย ConnectorSupplier อ้างถึงโลหะผสม Materion Alloy 290 ในพินเชื่อมปลาย Cinch Dura-Con และแผ่นโลหะ ASTM B-194 การเชื่อมเบริลเลียม-คอปเปอร์เปลือกเปลือยก่อนนำไปชุบชั้นกั้นนิกเกิลและชุบทองแบบกลิ้งถังช่วยป้องกันปัญหาทองเดือดระเหยในบ่อหลอมเหลว หากใช้ลวดที่ชุบผิวมาก่อนต้องควบคุมพลังงานเชื่อมอย่างละเอียดยิ่งขึ้นเพื่อกันสะเก็ดโลหะผสมนิกเกิล-ทอง
ทำไมขาสัมผัสพินเกลียวจึงต้องหลอมรวมปลายแทนการใช้ปลายลวดที่ตัดเปลือยไว้เฉยๆ
การตัดลวดหลายเส้นโดยไม่หลอมปิดหน้าตัดจะทิ้งปลายเส้นลวดด้านนอกที่คมและแยกตัว ฝาครอบทรงครึ่งวงกลมที่เชื่อมหลอมจะล็อกเส้นลวดทั้งเจ็ดเส้นให้กลายเป็นหัวโดมแข็งชิ้นเดียว หัวโดมมนเรียบนี้สามารถสอดเข้าสู่เบ้าตัวเมียที่ชุบผิวไว้ได้อย่างลื่นไหลโดยไม่ขูดชั้นกั้นทองคำและไม่ทำให้เกลียวพินยุบตัว
แรงบิดเกลียวที่สะสมอยู่ในลวดจะดันเส้นลวดรอบนอกที่ถูกตัดขาดให้บานออกทันทีที่ใบมีดคลายตัว ช่างเทคนิคมักเรียกการเสียรูปนี้ว่าอาการบานเป็นกรงนก (birdcaging) แม้ปลายลวดจะบานออกเพียงเล็กน้อยก็ทำให้หัวพินกว้างเกินบ่าลบมุมทางเข้าของเบ้าเสียบและทำให้พินงอพับขณะเสียบประกอบ
หลักฟิสิกส์ของการจ่ายลวดแรงดึงคงที่ การดัดตรงสองระนาบ และชุดตัดเฉือนคาร์ไบด์
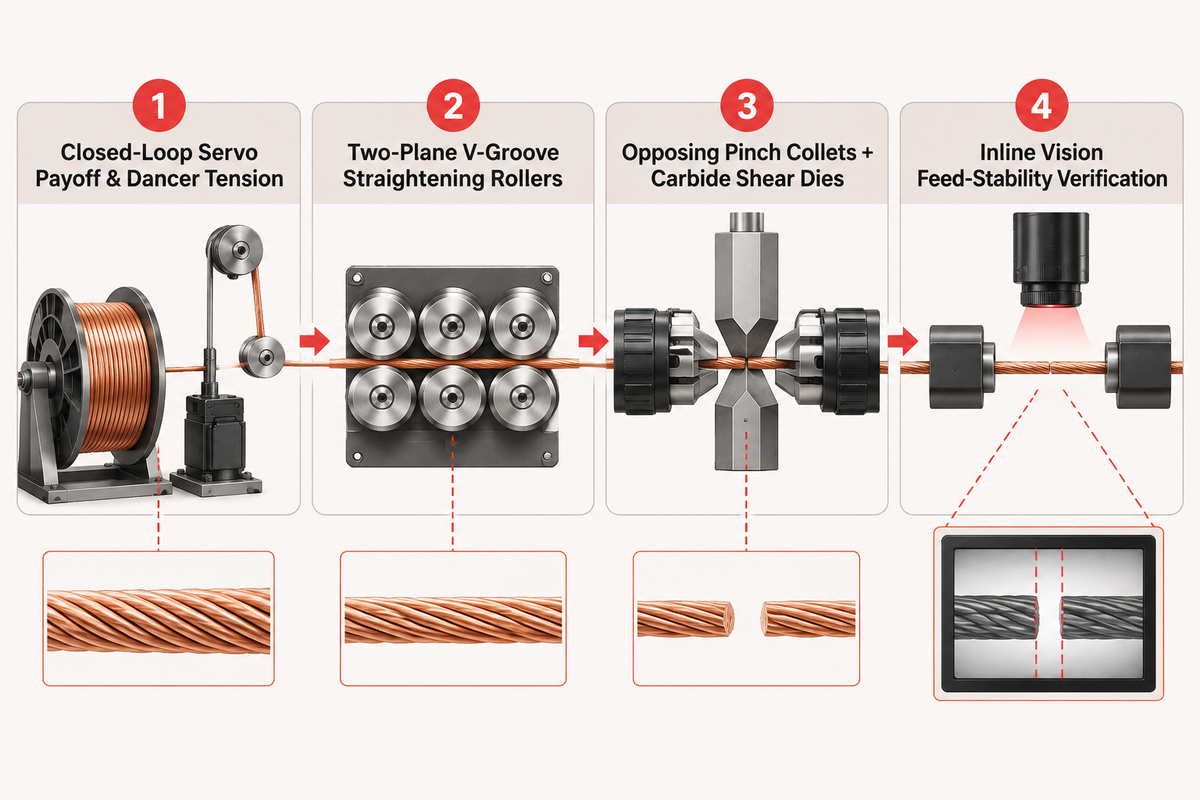
งานเชื่อมที่เสถียรเริ่มต้นตั้งแต่ม้วนลวดและชุดดายตัดโลหะคาร์ไบด์ แรงหน่วงขณะคลายม้วนที่ไม่สม่ำเสมอจะดึงยืดลวดเกลียวขนาดเล็กและทำให้ระยะการป้อนชิ้นงานจากเอ็นโค้ดเดอร์คลาดเคลื่อน ดายตัดที่สึกหรอจะรีดเกิดครีบคมและคลายเกลียวเส้นลวดด้านนอกตรงจุดที่จุดโฟกัสเลเซอร์ต้องการให้เส้นลวดชิดแนบแน่น
ม้วนลวดเกรดอวกาศประกอบด้วยเส้นเกลียวขนาดบางที่ตอบสนองไวต่อแรงกระชากเฉื่อยของการคลายม้วน เมื่อเทียบกับขาสัมผัสแบบปั๊มแผ่นเรียบอย่างแผ่นโลหะ Alloy 290 ที่รีดบางได้ถึง 0.002 นิ้ว (0.05 mm) ในจังหวะหยุดเดินทีละขั้น แกนจ่ายลวดแบบพาสซีฟจะเกิดอาการกระตุก ส่งผลให้แรงดึงย้อนกลับกระชากเกลียวลวดที่พันไว้โดยตรง
โครงจ่ายลวดระบบเซอร์โวแบบวงปิดช่วยรักษาแรงดึงให้สม่ำเสมอ มอเตอร์เซอร์โวที่ตอบสนองไวทำงานร่วมกับชุดแขนถ่วงดุลเพื่อให้แรงบิดคงที่ จากนั้นลวดจะวิ่งผ่านรางลูกกลิ้งร่องตัว V สองระนาบ ต่างจากเครื่องดัดตรงแบบโรตารีหมุนเร็วที่ใช้กับลวดเหล็กตัน ชุดลูกกลิ้งหลายคู่จะค่อยๆ คลายความโค้งของม้วนลวดอย่างนุ่มนวล วงจรป้อนกลับแรงดึงจะบันทึกค่าเบี่ยงเบนลงในซอฟต์แวร์ควบคุมเครื่องจักรเพื่อการตรวจสอบย้อนกลับรายล็อตการผลิต
ก่อนตัด ตัวเข้ารหัสความละเอียดสูงจะตรวจวัดระยะป้อนบนลูกกลิ้งหนีบเซอร์โวอย่างแม่นยำ ค่าพิกัดความเผื่อการเข้าหัวปลายน้ำยังคงเข้มงวดในงานประกอบขนาดเล็ก เช่น ถ้วยบัดกรีด้านหลังมาตรฐาน MIL-DTL-83513 สำหรับตัวนำไฟฟ้าขนาด 26 AWG ในทำนองเดียวกัน บทวิเคราะห์ความล้มเหลวคอนเนกเตอร์ของ UTMEL ระบุสำหรับงานย้ำสายปลายน้ำว่าเส้นตัวนำไฟฟ้าเปลือยต้องสะอาดและไม่มีรอยบิ่นตลอดความยาวกระบอกย้ำใช้งาน ผู้ปฏิบัติงานที่ละเลยการตรวจคมใบมีดมักเข้าใจผิดว่าอาการแสงเลเซอร์กระจายจากครีบตัดเกิดจากพลังงานเลเซอร์แกว่ง
การที่มัดลวดคงรูปทรงอยู่ได้นั้นขึ้นอยู่กับการจับยึดเชิงกลใกล้ระนาบตัด ข้อมูลสิทธิบัตรภายนอก USPTO Patent US7775841B2 (จดทะเบียนในนาม QA Technology ซึ่งเป็นคนละระบบกับเครื่องทำชิ้นงานเปล่าพินเกลียว) แสดงวิธีใช้แกนหมุนมีร่องจับยึดเบ้าลวดหลายจุดแล้วเชื่อมด้วยเลเซอร์ สำหรับเซลล์ผลิตพินเกลียวจะมีปากจับคู่ประกบที่แข็งแรงหนีบประคองทั้งสองฝั่งของแนวคมตัดคาร์ไบด์ตลอดจังหวะตัดและจังหวะเชื่อมถัดไป โดยกล้องในสายการผลิตจะตรวจสอบความนิ่งของการป้อนลวดทันทีที่ตัดเสร็จ
แรงดึงขณะจ่ายลวดที่แกว่งและใบมีดที่สึกหรอทำให้เกิดข้อบกพร่องงานเชื่อมปลายน้ำอย่างไร
ระยะพิทช์ของเกลียวที่เปลี่ยนไปจากแรงดึงต้านของม้วนสปูลที่ไม่สม่ำเสมอจะเปลี่ยนระยะตีเกลียวใช้งานและทำให้ความยาวชิ้นงานเปล่าเพี้ยนระหว่างป้อนเดินทีละขั้น เม็ดมีดตัดที่ทื่อจะป้ายครีบทองแดงและดีดเส้นลวดรอบนอกบางเส้นให้เบี่ยงออกจากจุดศูนย์กลาง เส้นลวดที่เบี้ยวแนวจะหลุดออกจากแกนลำแสงเลเซอร์ที่โฟกัสไว้และแข็งตัวเป็นเม็ดเชื่อมเบี้ยวที่เปราะบาง
แม้ช่องว่างห่างเพียงเส้นผมก็ตัดขาดการนำความร้อนระหว่างเส้นลวดทองแดงที่ติดกัน พัลส์แสงที่รวมจุดจะทำให้เส้นลวดด้านนอกที่หลุดแยกออกเกิดการระเหยหรือจับตัวเป็นเม็ดกลมเดี่ยวแทนที่จะหลอมรวมเป็นเนื้อเดียวกับทั้งมัด การเปลี่ยนชุดดายตัดโลหะคาร์ไบด์ตามรอบกำหนดช่วยหยุดปัญหาหัวโดมเบี้ยวศูนย์ได้อย่างชะงัด
เปรียบเทียบไมโครเลเซอร์ ไมโคร TIG และการเชื่อมความต้านทานสำหรับการเชื่อมปลายพินเกลียว
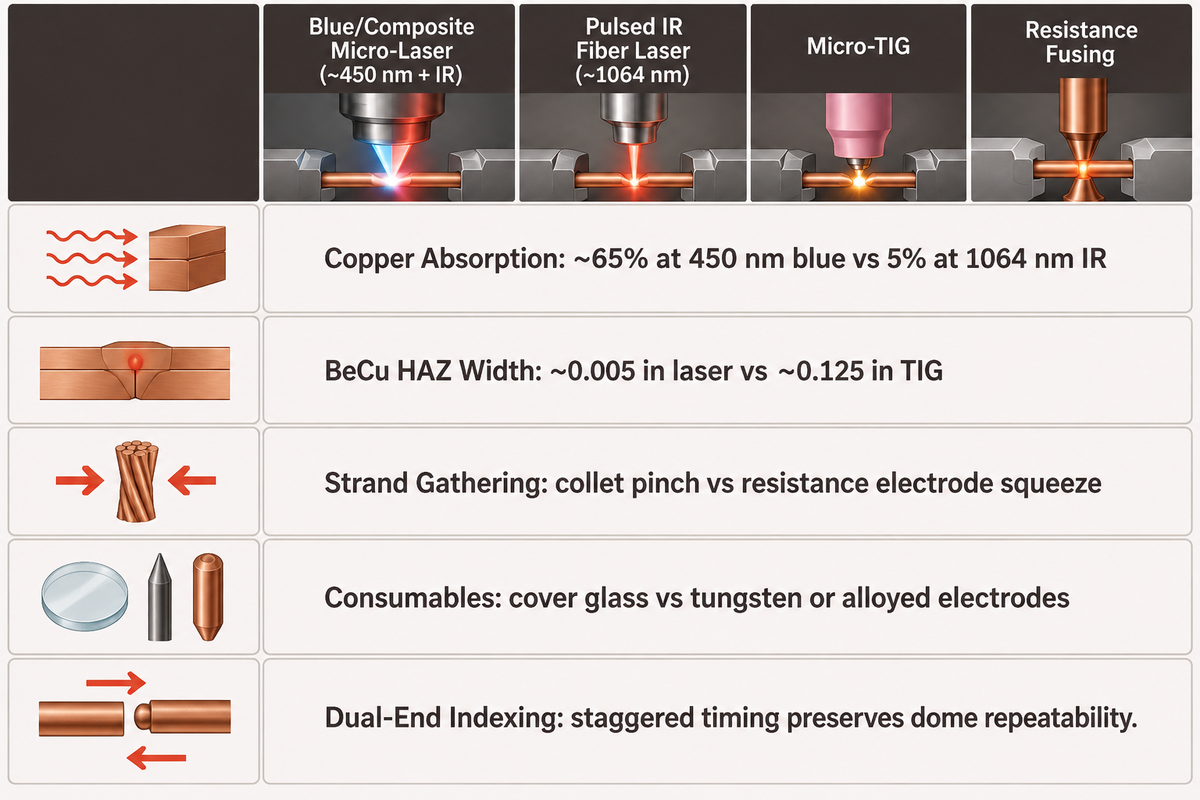
การสร้างสมดุลระหว่างการสะท้อนแสงของทองแดง การกักบริเวณความร้อน และแรงบีบเชิงกลต้องอาศัยการเลือกแหล่งกำเนิดพลังงานเชื่อมปลายที่เหมาะสม ไมโครเลเซอร์แบบพัลส์ให้ความแม่นยำในการคุมกระบวนการและรอยปิดเชื่อมที่แน่นหนากว่าพลาสมา TIG อย่างไรก็ตาม ลำแสงที่ไม่สัมผัสชิ้นงานย่อมไม่มีแรงบีบอัดเชิงกลสำหรับดึงเส้นลวดที่หลวมกลับเข้าหาแกนกลาง
การเลือกความยาวคลื่นมีผลอย่างมากต่อความสม่ำเสมอในการหลอมทองแดง Iqbal และ Sadeghian (ScienceDirect, 2023) รายงานอัตราการดูดกลืนแสงเลเซอร์บนทองแดงตันสูงถึง 65% ที่ช่วงคลื่นสีน้ำเงิน ~450 nm เทียบกับเพียง 5% ที่ช่วงอินฟราเรด ~1064 nm การดูดกลืนพลังงานที่เพิ่มขึ้นถึง 13 เท่านี้ช่วยลดการใช้กำลังยอดสูงที่ก่อให้เกิดสะเก็ดไฟขณะหลอมโลหะผิวมันสะท้อนแสง
การเปรียบเทียบเชิงความร้อนระหว่างเทคนิคแสงและเทคนิคอาร์กแสดงให้เห็นความแตกต่างอย่างมาก Phoenix Laser วัดผลความร้อนจริงในโรงซ่อมอุปกรณ์จับยึดชิ้นงานและชุดเครื่องมือเบริลเลียม-คอปเปอร์ พัลส์เลเซอร์ความแม่นยำสูงสร้างบริเวณกระทบความร้อน (HAZ) เพียง 0.005 นิ้ว ขณะที่การเชื่อม TIG ขยายพื้นที่ HAZ ออกกว้างถึง 0.125 นิ้ว หรือใหญ่กว่า 25 เท่าภายใต้สภาพการทำงานเดียวกัน
ลำแสงแบบผสมช่วยเพิ่มความเร็วในการเชื่อมทองแดงได้สูงขึ้น Han’s Laser US (2026) ได้ทดสอบระบบเลเซอร์ผสมแดง-น้ำเงินที่ผสานการจุดหลอมด้วยแสงสีน้ำเงิน ~450 nm เข้ากับการเจาะลึกของอินฟราเรดบนขาตัวนำไฟฟ้าทองแดงขนาดเล็ก รูปทรงรอยเชื่อมคงที่สม่ำเสมอโดยรับแรงดึงได้เกิน 30 N เทียบกับเกณฑ์มาตรฐาน 20 N ขณะเดียวกัน Choi และคณะ (NIH PMC, 2026) เปรียบเทียบการเชื่อมทองแดงด้วยเลเซอร์กับการเชื่อมความต้านทาน โดยเลเซอร์ตัดปัญหาอิเล็กโทรดสึกหรอและคุมการบิดตัวต่ำมากเมื่อจัดชิดปลายลวดแน่น ในทางกลับกัน หัวเชื่อมความต้านทานบีบอัดลวดที่แยกให้ชิดกันได้แต่หัวอิเล็กโทรดสึกหรอเร็วจากการติดพอกของโลหะผสมทองแดง
เมื่อเทียบเลเซอร์กับ TIG ระบบคุมแก๊สปกคลุมก็เปลี่ยนไปด้วย อาร์กพลาสมาที่แผ่กว้างของ TIG อาจทำให้ชั้นชุบทองบางๆ หลอมไหลออกจากหัวโดมและลามไปถึงทองแดงข้างเคียง ส่วนไมโครเลเซอร์ที่โฟกัสจุดเล็กสามารถจัดแกนร่วมกับกระแสแก๊สอาร์กอนเพื่อส่งพลังงานลงบนหน้าตัดหัวโดมได้อย่างแม่นยำ อัตราไหลจากหัวฉีดที่เหมาะสมช่วยคุมปริมาณออกซิเจนไม่ให้ผิวเปลี่ยนสีและป้องกันกระจกเลนส์จากสะเก็ดเชื่อม
การใช้ระบบส่ายลำแสงเลเซอร์ก็มีขีดจำกัดในทางปฏิบัติเช่นกัน Kitagawa และคณะ (ScienceDirect, 2026) วิเคราะห์รูปแบบการส่ายลำแสงทั้งแบบเส้นตรง วงกลม และเลขแปด พวกเขาระบุว่าการเพิ่มแอมพลิจูดการส่ายลำแสงไม่ใช่คำตอบที่ถูกต้องเสมอไปสำหรับปัญหางานเชื่อมเลเซอร์ การกวาดลำแสงที่กว้างเกินไปอาจสะสมความเค้นจากความร้อนไว้ตามขอบแนวเชื่อม
ตารางเปรียบเทียบข้อดีข้อเสียของการเชื่อมปลายมัดลวดทองแดง
| ตัวแปรทางวิศวกรรม | ไมโครเลเซอร์สีน้ำเงิน / ผสม (~450 nm + IR) | ไฟเบอร์เลเซอร์ IR แบบพัลส์ (~1064 nm) | ไมโคร TIG (อาร์กพลาสมาแบบพัลส์) | เชื่อมความต้านทานแบบอิเล็กโทรดประกบคู่ |
|---|---|---|---|---|
| การดูดกลืนแสงของทองแดง | สูง (~65% บนทองแดงตันที่ 450 nm) | ต่ำ (~5% บนทองแดงตัน ไวต่อยอดพลังงาน) | ไม่ขึ้นกับการสะท้อนแสงผิวหน้า (ให้ความร้อนด้วยอาร์ก) | ความร้อนจูลเชิงปริมาตรจากความต้านทานข้ามช่องว่างเส้นลวด |
| การคุมพื้นที่ HAZ บนสปริง BeCu | แคบมาก (คุมพัลส์ระดับมิลลิวินาทีพร้อมปากจับหล่อเย็น) | แคบ (~0.005 นิ้ว ตามผลทดสอบมาตรฐาน) | กว้าง (~0.125 นิ้ว จากการเปรียบเทียบหน้างาน) | ปานกลาง มวลความร้อนของอิเล็กโทรดช่วยระบายความร้อน |
| การรวบเส้นลวดที่แยกตัว | ไม่มีแรงบีบ อาศัยคอลเลตหนีบจับเป็นหลัก | ไม่มีแรงบีบ ต้องคุมระยะบานหลังตัดอย่างเข้มงวด | ไม่มีแรงกดเชิงกล แนวอาร์กกว้างช่วยเชื่อมข้ามช่องห่าง | มีแรงบีบอัดเชิงกลช่วยรวบเส้นลวดเข้าหากัน |
| วัสดุสิ้นเปลืองและเวลาเดินเครื่อง | เลนส์ไม่สัมผัสชิ้นงาน รักษาความสะอาดกระจกกันสะเก็ด | เลนส์ไม่สัมผัสชิ้นงาน ต้องมีตัวกันแสงสะท้อนย้อนกลับ | อิเล็กโทรดทังสเตนสึกกร่อนต้องถอดลับคมตามรอบ | ปลายอิเล็กโทรดสึกหรอ โลหะติดพอก ต้องแต่งหน้าบ่อย |
| ความเสี่ยงเมื่อเดินเครื่องเชื่อมสองปลาย | รูปทรงหัวโดมสม่ำเสมอทั้งสองด้านของพินหรือขาสัมผัส | ต้องเร่งกำลังเริ่มต้นสูงเพื่อเริ่มการหลอมช่วงแรก | ไวต่อระยะห่างปลายพินและกระแสลมรบกวนแก๊ส | กระแสลัดวงจรเพี้ยนหากอุปกรณ์จับยึดชิ้นงานมีคราบออกไซด์สะสม |
การปรับสมดุลจุดไหนช่วยกันความร้อนไม่ให้กระทบส่วนป่องสปริงเบริลเลียม-คอปเปอร์
การยิงพัลส์สั้นระดับมิลลิวินาทีควบคู่กับการหนีบก้านลวดด้วยปากจับทองแดงหล่อเย็นด้วยน้ำช่วยป้องกันไม่ให้ความร้อนแผ่เข้าสู่ช่วงเอวสปริง กระแสแก๊สอาร์กอนแบบราบเรียบช่วยป้องกันการเกิดออกซิเดชันที่ผิวและไม่พัดเส้นลวดรอบนอกให้แยกตัว และการเชื่อมลวดเปลือยก่อนนำไปชุบผิวขั้นสุดท้ายช่วยรักษารูปทรงหัวเชื่อมให้คงเดิม
เซลล์แบบเชื่อมสองปลายจะเหลื่อมจังหวะการเชื่อมด้านหน้าและด้านหลังไม่ให้คลื่นความร้อนซ้อนทับกัน การจำกัดพลังงานสะสมทั้งหมดช่วยคุมอุณหภูมิให้ต่ำกว่าเกณฑ์เสื่อมสภาพช่วง 500°F ถึง 700°F เพื่อคงค่ามอดูลัสสปริงไว้
กล้องตรวจจับ CCD ในสายการผลิต การวิเคราะห์ข้อบกพร่องรอยเชื่อม และการทดสอบแรงดึงและค่า LLCR
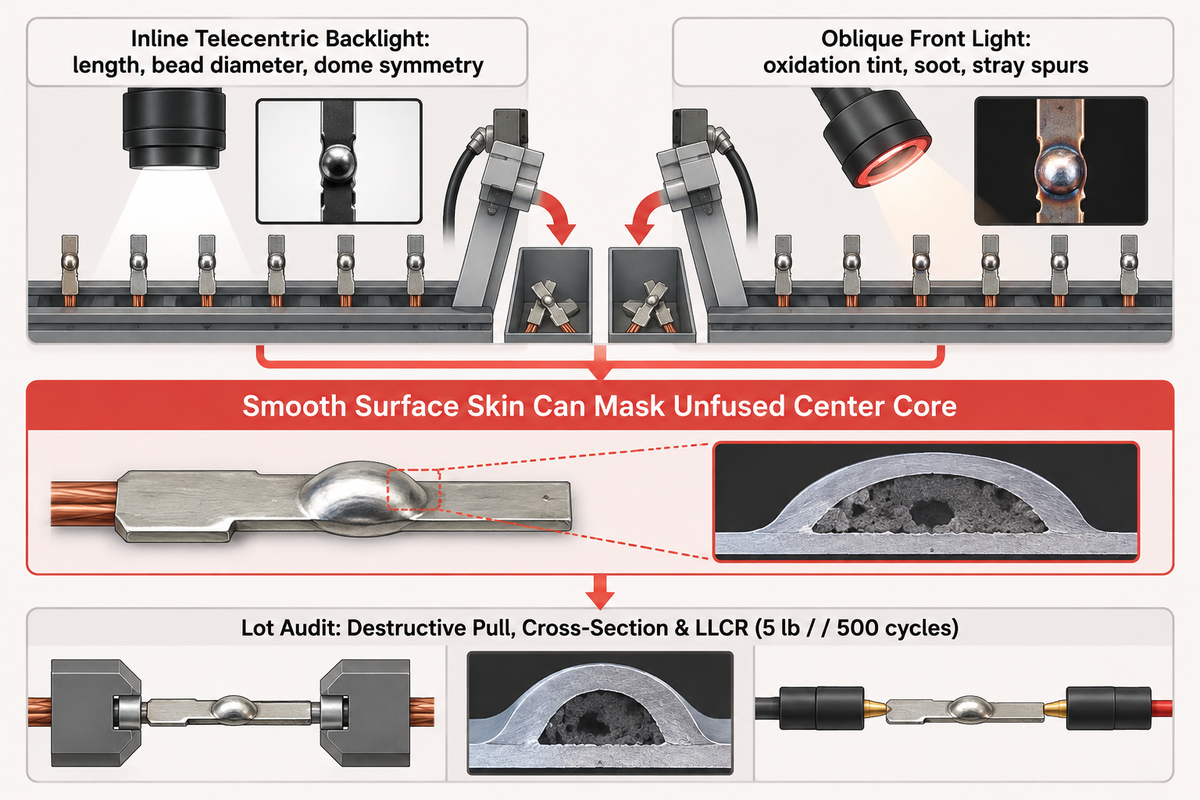
กล้องออปติคอล CCD แบบต่อเนื่องในสายการผลิตจะตรวจสอบความสมมาตรและความยาวของชิ้นงานเปล่าทุกชิ้น พร้อมตรวจความสะอาดผิวของชิ้นงานเปล่าไปด้วย อย่างไรก็ตาม การตรวจจากภายนอกเหล่านี้ไม่สามารถบอกได้ว่ารอยเชื่อมเกิดการติดเย็นภายในหรือไม่ การรับรองกระบวนการที่แท้จริงจึงต้องผสานระบบคัดแยกด้วยกล้องเข้ากับการทดสอบความต้านทานหน้าสัมผัสและแรงดึงแบบทำลาย
เซลล์ผลิตชิ้นงานเปล่าอัตโนมัติติดตั้งกล้องตรวจจับภาพแบบเทเลเซนทริกไว้ถัดจากสถานีเชื่อมโดยตรง แสงส่องด้านหลังความคมชัดสูงใช้วัดความสม่ำเสมอของความยาวตัด ขนาดเส้นผ่านศูนย์กลางหัวเชื่อมเทียบกับรูปลอกสวมและความสมมาตรของหัวโดม ส่วนไฟส่องเฉียงด้านหน้าช่วยจับคราบออกไซด์ เขม่า และเสี้ยนลวดที่หลอมไม่หมด
ทีมควบคุมคุณภาพต้องแยกการคัดกรองผิวภายนอกออกจากการตรวจรับรองความแข็งแรงภายในรอยเชื่อม โพรงอากาศขนาดใหญ่ภายในชิ้นส่วนสามารถตรวจพบได้ด้วยกล้องผิวหน้าหรือเอกซเรย์ อย่างไรก็ตาม NASA JSC ระบุไว้ใน MSC-TOPS-106 ว่า การตรวจด้วยรังสีเอกซ์ยังคงมีโอกาสตรวจพบรอยร้าวแคบภายในได้ต่ำ ผิวนอกที่เรียบเนียนบนปลายพินโลหะผสมทองแดงอาจซ่อนแกนกลางที่ยังไม่หลอมรวมตัวไว้ภายใน
การตรวจด้วยกล้องตั้งแต่ต้นกระบวนการช่วยดักจับของเสียก่อนหลุดไปถึงปลายน้ำ หัวโดมที่โตเกินขนาดจะชนเข้ากับปากบ่าของเบ้าเสียบในบล็อกตัวเรือนคอนเนกเตอร์หลายพิน เศษเสี้ยนลวดที่พับเอียงใต้หัวตอกย้ำสายจะลดระยะปลอดภัยของฉนวน สัญญาณทริกเกอร์ความละเอียดระดับซับพิกเซลจากกล้องจะสั่งรางลมให้คัดชิ้นงานเสียออกทันทีภายในรอบคัดแยกเพียงหนึ่งมิลลิวินาที
UTMEL รายงานว่าการลองใช้นิ้วดึงและตรวจด้วยตาเปล่าอย่างรวดเร็วไม่สามารถพบโพรงว่างภายในในการทดสอบปลายสาย จุดเตรียมสายตลอดความยาวขาสัมผัสต้องสะอาดปราศจากรอยบากจนถึงเนื้อโลหะเปลือย จากรายงาน NASA/Goddard 20220017466 ที่ทดสอบแรงดึง 780 ตัวอย่าง จุดต่อสายที่อัดแน่นอย่างถูกต้องให้ความแข็งแรงสูงกว่าเกณฑ์ขั้นต่ำ IPC/WHMA-A-620 มากกว่าสองเท่า ส่วนต่างทางสถิติที่กว้างช่วยให้แยกชุดเครื่องมือที่ตั้งศูนย์แม่นยำออกจากอุปกรณ์จับยึดชิ้นงานที่เริ่มคลาดเคลื่อนได้อย่างชัดเจน
การรับรองคุณภาพคอนเนกเตอร์ที่สม่ำเสมอยังกำหนดให้มีการตรวจรับรองเชิงกลและไฟฟ้าตามล็อตการผลิต ทีมงานจะสุ่มตัวอย่างพินมาทดสอบดึงจนขาด ทำชิ้นงานขัดเงาภาคตัดขวางส่องกล้องจุลทรรศน์ และวัดค่าความต้านทานหน้าสัมผัสระดับต่ำ (LLCR) โดย ConnectorSupplier อ้างอิงเกณฑ์ MIL-DTL-83513 ที่รอบเสียบใช้งานขั้นต่ำ 500 รอบ แรงเสียบสูงสุดไม่เกิน 10 ออนซ์คูณจำนวนขาสัมผัส และแรงยึดขาสัมผัสขั้นต่ำ 5 ปอนด์ ท่านสามารถศึกษาการจัดวางกล้องแบบโมดูลาร์เพิ่มเติมได้ในคู่มือ ZEUEE เรื่องผู้ผลิตระบบตรวจสอบคอนเนกเตอร์อัตโนมัติ
ตารางวิเคราะห์สาเหตุข้อบกพร่องงานตัดและเชื่อมตั้งแต่ม้วนลวดถึงปลอกย้ำ
| ประเภทข้อบกพร่อง | ต้นตอทางกายภาพ | วิธีตรวจจับต้นทาง | การแก้ไขประจำสถานี |
|---|---|---|---|
| เส้นลวดบาน / ทรงกรงนก | ช่องห่างปากจับชุดตัดกว้างเกินหรือแรงคืนตัวม้วนลวดค้าง | ค่าความกว้างเงาภาพเทเลเซนทริกพุ่งสูงที่หน้าตัด | ปรับชิดระยะคอลเลตหนีบและตั้งสมดุลเซอร์โวจ่ายลวดใหม่ |
| เม็ดเชื่อมโตเกินขนาด | พลังงานพัลส์สูงเกินหรือเวลายิงเลเซอร์แช่นาน | กล้อง CCD แจ้งเตือนเส้นผ่านศูนย์กลางปลายเกินรูปลอกย้ำ | ลดพลังงานพัลส์ระดับมิลลิวินาทีและเช็กระยะโฟกัส |
| หัวโดมเอียงหนีศูนย์ | จุดเลเซอร์เยื้องแกนหรือตัวจับหนีบลวดไม่ตรงแนว | ตรวจแนวแกนร่วมปลายพินกับแกนกลางด้วยแสงส่องหลัง | ตั้งศูนย์หัวฉีดแสงเทียบปากจับร่องตัว V ใหม่ |
| แกนในไม่หลอมละลายใต้ผิวโดมเรียบ | ทองแดงสะท้อนแสง IR สูงขวางการหลอมทะลุลึก | กล้อง CCD มองไม่เห็น จับได้จากทดสอบดึงและตัดขวาง | ใช้แสงสีน้ำเงิน ~450 nm นำร่องหลอมใต้แก๊สเฉื่อย |
| ผิวปลายพินเกิดออกไซด์และเป็นรูพรุน | แรงดันแก๊สอาร์กอนตกหรือมีคราบน้ำมันบนม้วนลวด | สีคล้ำและค่าความหยาบผิดปกติใต้ไฟส่องเฉียงด้านหน้า | ตรวจแรงดันเกจคุมแก๊สและเช็ดทำความสะอาดลูกกลิ้งนำทาง |
| ส่วนป่องสปริงยุบจากความร้อน HAZ | ความร้อนสะสมเกินขีดจำกัดบ่มสภาพที่ 700°F | แรงยึดขาสัมผัสตกเกณฑ์เมื่อวัดด้วยเกจกลไก | เพิ่มแรงหนีบของปากจับทองแดงหล่อเย็นด้วยน้ำ |
| ความยาวตัดคลาดเคลื่อนจากเอ็นโค้ดเดอร์ | ลูกล้อดึงลวดลื่นไถลหรือแรงดึงจ่ายลวดกระชาก | ระบบสอบเทียบความยาวด้วยภาพเต็มเฟรมต่อเนื่อง | ทำความสะอาดล้อหนีบและปรับจูนวงจรแขนถ่วงเซอร์โว |
| ครีบโลหะยื่นจากแรงรีดใบมีด | คมตัดทังสเตนคาร์ไบด์บิ่นหรือทื่อ | แจ้งเตือนขอบบานระดับซับพิกเซลก่อนจังหวะเชื่อม | ถอดเปลี่ยนตลับใบมีดตัดแบบสำเร็จรูปชุดใหม่ |
| รูพรุนจากชั้นทองชุบเดือดระเหย | ผิวทองจุดเดือดต่ำระเหยเป็นไอตรงปลายจุดเชื่อม | จุดสะเก็ดโลหะบนกระจกป้องกันและปลายหมวกพิน | ตัดและเชื่อม BeCu เปลือกเปลือยก่อนส่งชุบกลิ้งถัง |
เหตุใดการสุ่มตรวจด้วยมือจึงมักพลาดรอยเชื่อมติดเย็นแบบไม่สม่ำเสมอในพินเกลียว
ข้อบกพร่องรอยเชื่อมที่เกิดเป็นช่วงๆ มักสัมพันธ์กับเหตุรบกวนชั่วขณะ เช่น คราบน้ำมันจุดเล็กๆ บนลวดสปูล หรือลมแก๊สอาร์กอนแปรปรวนฉับพลัน การสุ่มหยิบตรวจด้วยมือจึงพลาดรอยเชื่อมติดเย็นแบบสุ่มและหัวเชื่อมโตเกินพิกัดในสายการผลิตความเร็วสูงได้ง่าย กล้องออปติคอล CCD ในสายการผลิตจะคัดกรองทรงหัวโดมภายนอกของพินทุกตัวก่อนเข้าสู่ชุดเครื่องมือปลายน้ำ ส่วนการทดสอบดึงแบบทำลายจะช่วยจับอาการรอยเชื่อมติดเย็นภายใน
แม้กล้องตรวจจับอัตโนมัติจะลดภาระการสุ่มตรวจแบบทำลายรายล็อตการผลิตลงได้มาก แต่ยังไม่สามารถทดแทนได้ทั้งหมด ผู้ควบคุมเครื่องยังคงต้องสุ่มพินมาทดสอบแรงดึงทุกครั้งที่มีการต่อม้วนลวดใหม่หรือปรับเปลี่ยนค่าพารามิเตอร์ เพื่อยืนยันว่าการหลอมละลายแกนในสมบูรณ์จริง
การย้ำปลอกขาสัมผัสปลายน้ำ ตู้นิรภัยเลเซอร์ และการควบคุมไอควันเบริลเลียม-คอปเปอร์
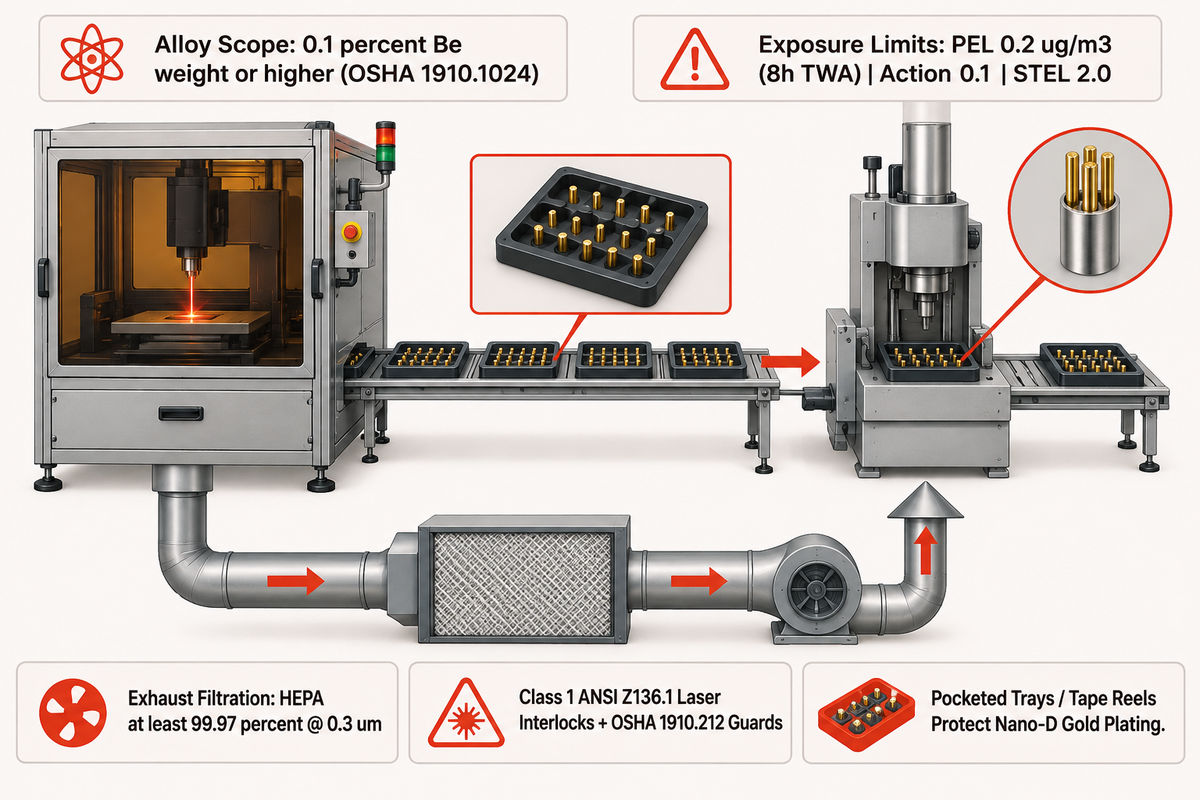
เซลล์พินเกลียวที่ได้มาตรฐานช่วยปกป้องเครื่องย้ำสายสี่จุดปลายน้ำ พร้อมแยกผู้ปฏิบัติงานออกจากลำแสงอันตรายและฝุ่นเบริลเลียมในอากาศ การลำเลียงแบบเทกองรวมทำให้ตัวสปริงงอและผิวชุบกะเทาะ ส่วนโต๊ะทำงานที่ขาดระบบดูดอากาศเฉพาะจุดถือว่าผิดเกณฑ์บังคับของ OSHA และมาตรฐานตู้นิรภัย Class 1
เครื่องย้ำสายปลายน้ำจะประกอบคอนเนกเตอร์ MIL-DTL-83513 ขั้นสุดท้ายโดยสอดชิ้นงานเปล่าพินเข้าสู่ปลอกโลหะความแม่นยำสูง สำหรับคอนเนกเตอร์ MIL-DTL-83513 ห้ามชุบผิวดีบุกบริสุทธิ์โดยเด็ดขาด โดยสัดส่วนดีบุกต้องไม่เกิน 97% เพื่อป้องกันหนวดดีบุกงอก ระบบติดตามแรงย้ำแบบวงปิดจะผสานระยะปิดเชิงกลเข้ากับขนาดพินเพื่อคุมความสม่ำเสมอของงาน ดังรายละเอียดในบทความของ ZEUEE เรื่องการตรวจติดตามแรงย้ำสำหรับกระบวนการประกอบ
สุขอนามัยทางอากาศตามกฎหมายมีความสำคัญอย่างยิ่งเมื่อหลอมโลหะผสมที่มีเบริลเลียมตั้งแต่ 0.1 เปอร์เซ็นต์โดยน้ำหนักขึ้นไป มาตรฐาน OSHA 29 CFR 1910.1024 จำกัดค่าเฉลี่ยการรับสัมผัสตลอด 8 ชั่วโมงไม่เกิน 0.2 ไมโครกรัมต่อลูกบาศก์เมตร และกำหนดระดับเฝ้าระวังไว้ที่ 0.1 ไมโครกรัมต่อลูกบาศก์เมตร ค่าความเข้มข้นระยะสั้น 15 นาทีห้ามเกิน 2.0 ไมโครกรัมต่อลูกบาศก์เมตร ตู้ดูดควันเฉพาะจุดและเครื่องดูดฝุ่นต้องดักจับฝุ่นผ่านตัวกรอง HEPA ที่มีประสิทธิภาพไม่ต่ำกว่า 99.97 เปอร์เซ็นต์ที่ขนาดอนุภาค 0.3 ไมโครเมตร
รายงานจากช่างเชื่อมบนเว็บบอร์ดสาธารณะชี้ชัดว่าการเชื่อมเบริลเลียม-คอปเปอร์ด้วยมือในที่เปิดโล่งโดยไร้ระบบดูดอากาศทำให้ผู้ปฏิบัติงานป่วยได้อย่างรวดเร็ว มาตรฐานห้องครอบแสงเลเซอร์ก็เข้มงวดไม่แพ้กัน คู่มือ OSHA Technical Manual หมวด III บทที่ 6 กำหนดให้ใช้ตู้ปิดทึบมีระบบอินเตอร์ล็อกระดับ Class 1 สำหรับเลเซอร์ระดับ Class IIIB และ Class IV ที่ติดตั้งภายในตามมาตรฐาน ANSI Z136.1 ประตูเปิดซ่อมบำรุงต้องใช้อินเตอร์ล็อกไฟฟ้าแบบอนุกรมนิรภัยคู่ควบคู่กับการ์ดกันจุดหนีบตาม OSHA 29 CFR 1910.212 บริเวณชุดดายตัดโลหะอัตโนมัติ
เมื่อใดควรปล่อยชิ้นงานเปล่าพินเกลียวลงถ้วยรวมแบบเทกองเทียบกับถาดเรียงมีช่องก่อนนำไปย้ำปลอก
ถาดเรียงแบบมีหลุมแยกหรือม้วนเทปบรรจุช่วยปกป้องชิ้นส่วน Nano-D ขนาดจิ๋วและชิ้นงานที่ชุบผิวมานำร่องไม่ให้พันกันหรือเสียดสีจนทองหลุดร่อนจากแรงสั่นสะเทือน ส่วนถ้วยรวมแบบเทกองเหมาะกับชิ้นงานเปล่าเบริลเลียม-คอปเปอร์ผิวเปลือยที่จะส่งตรงลงตะกร้าชุบหรือถังกลิ้งชุบไฟฟ้าทันที
รางป้อนแบบชามเขย่าจะขัดเสียดสีปลายโลหะละเอียดเข้ากับชิ้นงานข้างเคียง จนชั้นชุบนิกเกิล-ทองเป็นรอยและโค้งสปริงบุบเสียรูป การส่งต่อเข้าถาดเรียงโดยตรงจึงช่วยรักษาความกลมศูนย์กลางของหัวโดมตั้งแต่จุดเชื่อมไปจนถึงเครื่องย้ำปลอกหลายเขี้ยว
การคำนวณขนาดกำลังการผลิตของเซลล์ด้วยรอบเวลา ค่า OEE ของเสีย และเวลาเปลี่ยนม้วนลวด
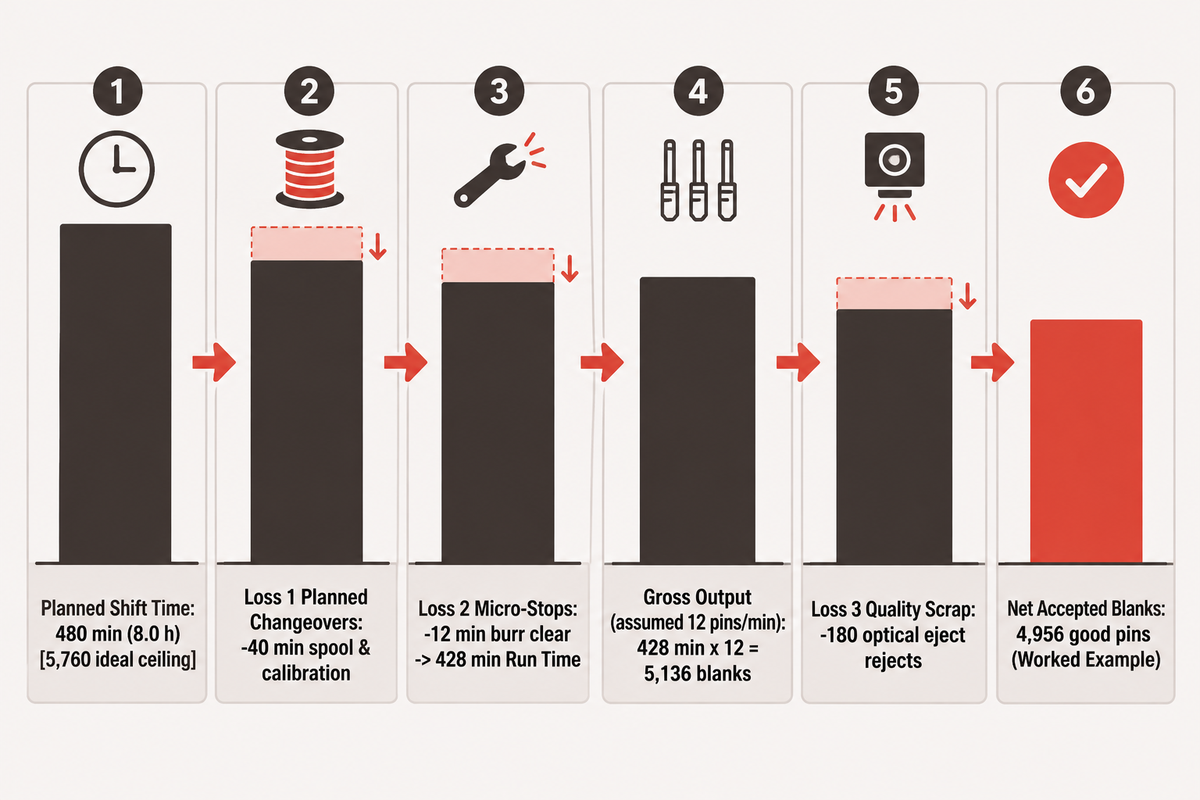
การอ้างอิงเฉพาะความเร็วจังหวะกดต่อนาทีเป็นการประเมินจำนวนพินดีที่ได้จริงตลอดกะผลิต 8 ชั่วโมงสูงเกินจริง กำลังการผลิตจริงของโรงงานคิดตามประสิทธิผลโดยรวมของเครื่องจักร (OEE) หลังจากหักเวลาเปลี่ยนม้วนลวดตามแผน เวลาหยุดแก้ติดขัดระยะสั้น และชิ้นงานคัดออกของกล้อง CCD ในสายการผลิต การแยกตัวแปรความสูญเสียทั้งสามก้อนนี้ช่วยให้เห็นคอขวดก่อนเซ็นใบสั่งซื้อเครื่อง
OEE.com นิยามประสิทธิภาพการผลิตมาตรฐานเป็น ค่าความพร้อมเดินเครื่อง คูณ ประสิทธิภาพความเร็ว คูณ คุณภาพ หรือเท่ากับ จำนวนชิ้นงานดีคูณเวลารอบอุดมคติหารด้วยเวลาผลิตตามแผน สิ่งสำคัญคือเวลาเดินเครื่องจริงจะหักเวลาหยุดทั้งหมดออกจากเวลาผลิตตามแผน ซึ่งนับรวมทั้งการหยุดกะทันหันและการเปลี่ยนม้วนลวดตามแผนงาน
ตัวอย่างการคำนวณกะงาน 8 ชั่วโมง: ลองไล่คำนวณบนฐานเวลากะละ 480 นาทีโดยใช้สมการผลิตของ OEE.com สมมติความเร็วรอบตัวอย่างที่ 12 ชิ้นงานเปล่าต่อนาทีแบบเดินต่อเนื่อง หักออก 40 นาทีสำหรับการร้อยม้วนลวดตามแผนและปรับเทียบโฟกัสเลเซอร์ หักเพิ่มอีก 12 นาทีสำหรับหยุดปัดครีบใบมีด และหักชิ้นงานคัดออกทางแสง 180 ชิ้นที่ถูกคัดทิ้งระหว่างคัดแยกในสายการผลิต
งบดุลกำลังการผลิตของเซลล์แบบ 3 ความสูญเสีย
| รายการในงบดุล | สูตรคำนวณ | ค่าตัวอย่าง | ผลต่อการวางแผน |
|---|---|---|---|
| 1. เวลากะงานตามแผน | กรอบเวลาเดินเครื่องที่กำหนดไว้ | 480 นาที (8.0 ชั่วโมง) | ตัวหารร่วมของกะผลิตสำหรับทุกตัวชี้วัดในเซลล์ |
| 2. ความสูญเสีย 1: เปลี่ยนม้วนและเช็กตามแผน | ร้อยลวดม้วนใหม่รวมเวลาหยุดปรับเทียบโฟกัส | −40 min | หักออกหนึ่งครั้งในหมวดเวลาหยุดของ OEE |
| 3. ความสูญเสีย 2: หยุดแก้ขัดย่อยนอกแผน | ปัดครีบดายตัดโลหะรวมเช็กแก๊สปกคลุม | −12 min | คงเหลือเวลาเดินเครื่องสุทธิ 428 min |
| 4. ผลผลิตรอบเดินเครื่องรวม (ระหว่างทำงาน) | 428 min × 12 พิน/นาที (ค่าสมมติ) | 5,136 ชิ้นงานเปล่า | จำนวนพินที่ผลิตได้ก่อนผ่านจุดคัดแยก |
| 5. ความสูญเสีย 3: ของเสียด้านคุณภาพ | ยอดคัดชิ้นงานเสียออกทางรางลมกล้อง | −180 ชิ้นเสีย | หัวโดมเบี้ยว เส้นลวดหลุด ยาวผิดพิกัด |
| 6. ชิ้นงานดีสุทธิที่รับเข้าถาด | 5,136 − 180 ชิ้นดีที่วางลงถาด | 4,956 พินดี | เทียบพินสุทธิกับเพดานอุดมคติ 5,760 ตัวต่อกะ |
การลดเวลาเครื่องหยุดรอเปลี่ยนม้วนลวดมักเพิ่มยอดผลิตจริงต่อกะได้มากกว่าการเร่งความเร็วใบมีดขึ้นเพียงเล็กน้อย โรงงานสามารถกู้เวลาคืนได้หลายสิบนาทีต่อกะด้วยแกนม้วนแบบปลดเร็วและตลับใบมีดถอดเปลี่ยนไว ท่านสามารถตรวจสอบความเร็วรอบมาตรฐานจริงได้บนหน้าโซลูชันเครื่องผลิตพินเกลียวของ ZEUEE เมื่อวางตารางกำลังการผลิตของโรงงาน
ผู้บูรณาการเครื่องจักรอัตโนมัติกับผู้ผลิต OEM คอนเนกเตอร์: เอกสารวิศวกรรมสำหรับขอใบเสนอราคา RFQ และการตรวจรับ FAT
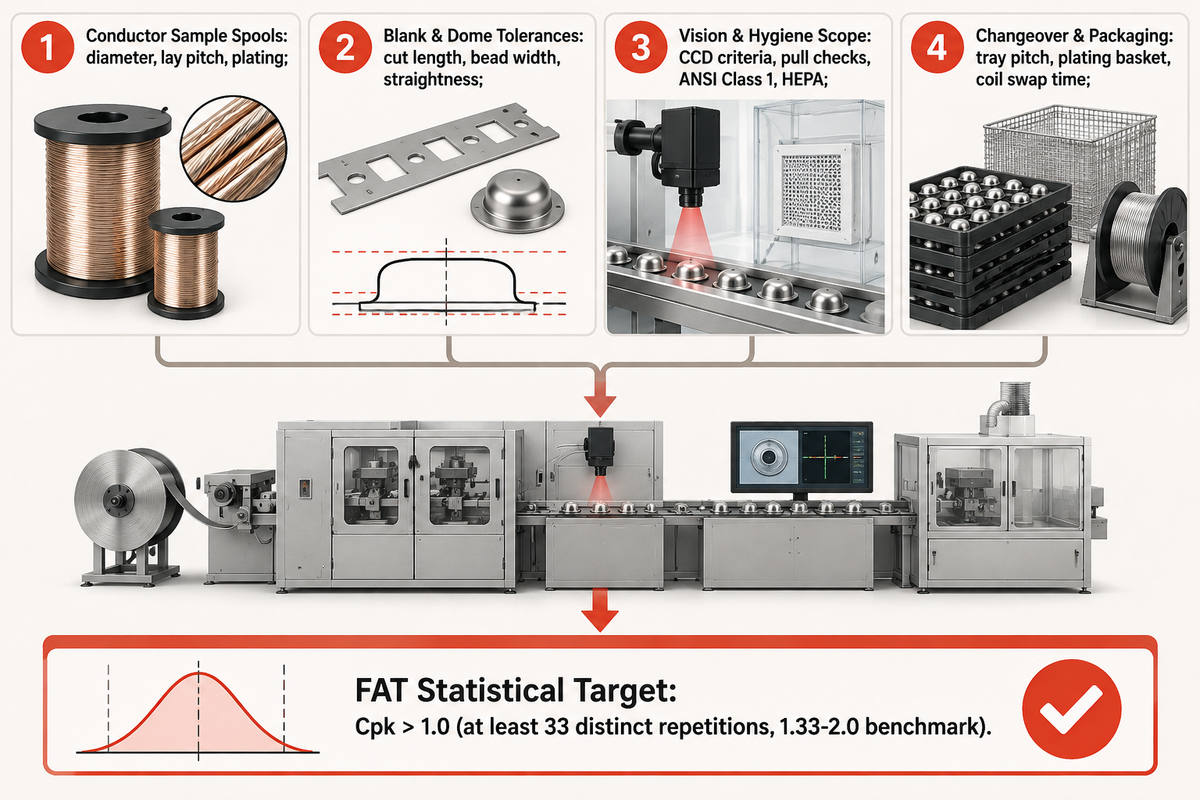
ผู้ผลิตคอนเนกเตอร์รายใหญ่อย่าง Glenair และ Omnetics จำหน่ายชุดคอนเนกเตอร์สำเร็จรูป QPL มาตรฐาน MIL-DTL-83513 ไม่ได้จำหน่ายเครื่องจักรผลิตพินแยกอิสระ บริษัทที่ผลิตสายขาสัมผัสใช้ภายในโรงงานจึงต้องทำงานร่วมกับผู้สร้างเครื่องจักรอัตโนมัติเฉพาะทาง การส่งม้วนลวดตัวอย่างและการกำหนดเกณฑ์สถิติ NIST ช่วยปกป้องแผนงานจากปัญหาล่าช้าด้านชุดเครื่องมือ
การแบ่งบทบาทนี้เห็นได้ชัดในแค็ตตาล็อกสาธารณะ กลุ่มผลิตภัณฑ์ Micro-D ของ Glenair จัดส่งคอนเนกเตอร์ MIL-DTL-83513/01 ถึง /33 ที่ผ่านการรับรอง DLA ส่วน Omnetics ผลิตคอนเนกเตอร์ QPL Micro-D ตั้งแต่ 9 ถึง 51 พิน โดยใช้ขาสัมผัสสปริง BeCu ทั้งสองรายไม่ได้ดำเนินธุรกิจเป็นผู้สร้างเครื่องจักรกลสำหรับขายเครื่องตัดและเชื่อมอัตโนมัติให้โรงงานแปรรูปลวดภายนอก
ผู้สร้างเครื่องจักรอัตโนมัติเฉพาะทางอย่าง ZEUEE (ก่อตั้งในปี 2005 ที่เมืองเซินเจิ้น ประเทศจีน) บริหารฐานการผลิตไท่เหอขนาด 20,000 m2 พร้อมความละเอียดงานกลึงระดับ 0.005 mm สำหรับเครื่องเตรียมลวด เชื่อมเลเซอร์ และตรวจจับด้วยกล้อง การระบุข้อกำหนดวิศวกรรมให้ครบถ้วนในเอกสาร RFQ ช่วยลดความล่าช้าในการทำแม่พิมพ์และปากจับระหว่างทดสอบตัวอย่าง โดยควรระบุรายการทางเทคนิค 4 ข้อไว้ในทุกใบสอบถามราคา:
- ม้วนตัวอย่างตัวนำไฟฟ้า: ส่งม้วนลวดผลิตจริงชนิดเกลียวเบริลเลียม-คอปเปอร์หรือฟอสเฟอร์บรอนซ์ พร้อมระบุขนาดเส้นผ่านศูนย์กลาง ระยะพิทช์ของเกลียว และชั้นชุบผิว
- ค่าเผื่อชิ้นงานเปล่าและหัวโดม: แจ้งช่วงพิกัดความยาวตัด ค่าความกว้างสูงสุดของเม็ดเชื่อมสำหรับสวมปลอกย้ำ และเกณฑ์ความตรง
- ขอบเขตกล้องตรวจจับและสุขอนามัย: กำหนดเงื่อนไขผ่าน/ไม่ผ่านของกล้อง CCD รอบสุ่มดึงทำลาย เลเซอร์ Class 1 ตามมาตรฐาน ANSI และระบบกรอง HEPA
- รูปแบบการปรับเปลี่ยนและบรรจุภัณฑ์: ระบุระยะพิทช์ของถาดเรียง การส่งลงตะกร้าชุบผิว และเวลาปรับเปลี่ยนรุ่นที่ยอมรับได้สำหรับม้วนลวดแต่ละขนาด
กำหนดตัวเลขเป้าหมายทางสถิติลงในขั้นตอนตรวจรับเครื่องที่โรงงานผู้ผลิต (FAT) โดยตรง ตามเกณฑ์ของ NIST Engineering Statistics Handbook กระบวนการที่มีสมรรถนะต้องมีค่า Cpk สูงกว่า 1.0 ส่วนมาตรฐานผลิตเชิงอุตสาหกรรมมักตั้งค่า Cpk ที่ 1.33, 1.5 หรือ 2.0 นอกจากนี้ NIST ยังแสดงให้เห็นว่าการทดสอบสมรรถนะที่นิ่งต้องเก็บตัวอย่างแยกกันอย่างน้อย 33 รอบเพื่อคุมช่วงความเชื่อมั่น 95% ให้อยู่ในความคลาดเคลื่อนบวกลบ 25% และควรทำคู่กับการศึกษา Gage R&R เพื่อแยกความแม่นยำซ้ำของกล้องออกจากความต่างระหว่างผู้ควบคุมเครื่อง
ขั้นตอนถัดไปสำหรับการวางสเปกเครื่องจักร: ศึกษารูปแบบระบบย่อยพร้อมใช้งานและช่วงกำลังการผลิตมาตรฐานได้ในหน้าโซลูชันเครื่องตัดและเชื่อมปลายพินเกลียว ZEUEE แล้วส่งข้อมูลสเปกลวดในม้วนและค่าเผื่อพินเป้าหมายให้ทีมวิศวกรประยุกต์ของ ZEUEE โดยตรง
คำถามที่พบบ่อย: การออกแบบและตรวจรับเครื่องตัดและเชื่อมปลายพินเกลียว
เครื่องตัดและเชื่อมปลายพินเกลียวเครื่องเดียวสามารถรองรับทั้งขนาดลวด Micro-D และ Nano-D ได้หรือไม่
ได้ หากจัดชุดเปลี่ยนพาร์ตที่รองรับร่องดัดตรงที่แคบลง ช่องว่างชุดตัดขนาดเล็ก และกรอบตรวจจับกล้องที่เล็กลงสำหรับสาย Nano-D เส้นบาง
การเปลี่ยนจากชิ้นงานเปล่า Micro-D ระยะพิทช์ 0.050 นิ้ว มาเป็นตัวนำไฟฟ้า Nano-D ระยะพิทช์ 0.025 นิ้ว จะเปลี่ยนขนาดรูบูชประคอง แรงหนีบคอลเลต และขนาดจุดโฟกัสเลเซอร์ เครื่องฐานหนึ่งเครื่องสามารถรองรับคอนเนกเตอร์ทั้งสองตระกูลได้เมื่อระบุหัวเปลี่ยนไวแบบโมดูลาร์ เลนส์กล้องที่ปรับเทียบกำลังขยายใหม่ และสูตรพัลส์ระดับมิลลิวินาทีที่สั้นลงตั้งแต่เอกสาร RFQ แรก
เหตุใดจึงนิยมเชื่อมปลายทั้งสองด้านมากกว่าการเชื่อมด้านเดียวสำหรับพินเกลียว
การหลอมปิดทั้งสองปลายช่วยป้องกันเส้นลวดแตกบานทั้งตรงหัวโดมด้านเสียบใช้งานและหางด้านท้ายที่สอดเข้าปลอกย้ำ
แม้หัวโดมทรงครึ่งวงกลมที่กลมมนจะช่วยนำทางเข้าสู่เบ้าตัวเมียได้อย่างราบรื่น แต่ปลายตัดด้านท้ายที่ไม่ได้เชื่อมปิดยังคงเสี่ยงคลายเกลียวระหว่างอยู่ในรางเขย่าป้อนและช่วงลำเลียง การเชื่อมปิดหน้าตัดทั้งสองด้านจึงช่วยรักษาความยาวชิ้นงานเปล่าให้คงที่ หยุดอาการแตกบานด้านท้าย และช่วยให้เสียบพินเข้าสถานีย้ำสี่จุดปลายน้ำได้อย่างต่อเนื่องรวดเร็วตลอดหลายกะทำงาน
ลวดพินเกลียวโลหะผสมทองแดงควรชุบทองก่อนหรือหลังการเชื่อมปลายด้วยเลเซอร์
โรงงานมาตรฐานความน่าเชื่อถือสูงส่วนใหญ่จะตัดและเชื่อมลวดเปลือยหรือลวดรองพื้นก่อน แล้วจึงนำไปชุบนิกเกิลและทองแบบกลิ้งถังกับชิ้นงานสำเร็จ
การหลอมลวดเบริลเลียม-คอปเปอร์ที่ยังไม่ชุบผิวช่วยป้องกันไม่ให้ชั้นทองคำด้านบนเดือดระเหยภายในหัวโดมที่กำลังแข็งตัวและลดการเกิดรูพรุนเปราะระหว่างโลหะต่างชนิด ส่วนการชุบไฟฟ้าแบบกลิ้งถังในภายหลังจะเคลือบปิดทั้งตัวสปริงเกลียว ส่วนโค้งยืดหยุ่น และหัวโดมที่เชื่อมแล้วให้เรียบเสมอกันภายใต้ชั้นกั้นนิกเกิลและทองคำ
วิศวกรตัดสินใจเลือกระหว่างการตัดเฉือนเชิงกลกับการตัดด้วยเลเซอร์ก่อนหลอมปลายอย่างไร
การตัดเฉือนเชิงกลด้วยคาร์ไบด์ใต้ปากจับคู่ประกบชนะในสายผลิตส่วนใหญ่เนื่องจากทำความเร็วรอบสูง ไม่เกิดความร้อนสะสมล่วงหน้า และได้หน้าตัดเรียบ
การตัดลวดทองแดงตีเกลียวเจ็ดเส้นด้วยดายตัดโลหะที่เข้าคู่กันจะให้หน้าตัดตรงคมพร้อมเชื่อมได้ทันที เมื่อเทียบกับการตัดด้วยเลเซอร์ ชุดดายตัดเชิงกลจะให้ผิวตัดไร้ครีบ ขณะที่การตัดด้วยความร้อนทิ้งคราบกากหลอมเปราะไว้ที่ปลาย อีกทั้งเลเซอร์ตัดลวดยังสิ้นเปลืองพลังงานแสงพัลส์ไปกับการตัดมัดทองแดงที่ทึบและสะท้อนแสงสูง พร้อมส่งความร้อนส่วนเกินย้อนเข้าสู่ส่วนป่องสปริงเบริลเลียม-คอปเปอร์และสร้างฝุ่นโลหะอันตรายในห้องทำงานปิด ดังนั้นจึงสงวนการใช้เลเซอร์ตัดไว้เฉพาะแถบโลหะบางเปราะมากหรือกรณีที่ใบมีดเหล็กทำให้รูปทรงมัดลวดบิดเบี้ยวหรือเกิดครีบป้าย โดยบูชประคองคู่แข็งแรงพร้อมเม็ดมีดทังสเตนคาร์ไบด์แบบถอดเปลี่ยนไม่ต้องใช้เครื่องมือจะให้ความสม่ำเสมอสำหรับการเดินเครื่องอัตโนมัติระยะยาว
ควรใส่เงื่อนไขการตรวจด้วยกล้อง CCD ในสายการผลิตข้อใดบ้างเพื่อกันเม็ดเชื่อมโตเกินขนาดติดปลอกย้ำ
กำหนดให้ตรวจวัดเส้นผ่านศูนย์กลางสูงสุดของเม็ดเชื่อมด้วยเลนส์เทเลเซนทริก ค่าความร่วมศูนย์ระหว่างหัวโดมกับเส้นกึ่งกลางลวด และการตรวจจับปลายเส้นลวดเดี่ยวที่โผล่ยื่น
แม้หัวเชื่อมเบี้ยวสมมาตรเพียงเล็กน้อยก็ทำให้ปลายโดมเบียดพ้นขอบลบมุมของปลอกขณะบรรจุ ส่งผลให้ขาสัมผัสย้ำสี่จุดงอเสียหาย การตรวจจับขอบระดับซับพิกเซลความคมชัดสูง แสงส่องด้านหลังแบบเทเลเซนทริก และการสแกนแบบไม่สัมผัสช่วยให้กล้องตรวจชิ้นงานเปล่าทุกตัวทันจังหวะการป้อนของสายการผลิต ไฟส่องเฉียงด้านหน้าช่วยเพิ่มความชัดเพื่อตรวจจับสีคล้ำน้ำตาลเข้มจากการเกิดออกซิเดชันเมื่อแก๊สอาร์กอนปกคลุมขาดตอน และทีมคุณภาพจะรันผลศึกษาซ้ำได้ของ NIST เพื่อรับรองกำลังขยายกล้องก่อนกำหนดเกณฑ์คัดชิ้นงานเสียออกในการตรวจรับโรงงาน
การเชื่อมลวดพินเบริลเลียม-คอปเปอร์ต้องปฏิบัติตามมาตรฐานระบายอากาศและตู้ครอบเลเซอร์ข้อใด
เซลล์ที่แปรรูปโลหะผสมซึ่งมีเบริลเลียมตั้งแต่ 0.1 เปอร์เซ็นต์ขึ้นไปต้องติดตั้งตู้ครอบแสงมาตรฐาน ANSI Z136.1 Class 1 ร่วมกับระบบดักจับควัน HEPA ตาม OSHA 1910.1024
โลหะผสมทองแดง-เบริลเลียมที่โดนพัลส์เลเซอร์ให้ความร้อนจะปล่อยอนุภาคออกไซด์โลหะที่เป็นพิษและแสงเลเซอร์สะท้อนกระเจิงซึ่งต้องกักเก็บไว้ภายในตู้ทำงานเท่านั้น ระบบดูดอากาศเฉพาะจุดแบบความดันลบพร้อมตัวกรอง HEPA ประสิทธิภาพ 99.97 เปอร์เซ็นต์ที่ขนาด 0.3 ไมโครเมตรช่วยคุ้มครองผู้ปฏิบัติงานให้อยู่ต่ำกว่าเกณฑ์ PEL เฉลี่ย 8 ชั่วโมงของ OSHA ที่ 0.2 ไมโครกรัมต่อลูกบาศก์เมตร ฝาครอบแบบถอดได้ทุกบานต้องติดอินเตอร์ล็อกไฟฟ้าอนุกรมนิรภัยคู่ตามคู่มือ OSHA Technical Manual เพื่อตัดการทำงานเลเซอร์ Class 4 ทันทีเมื่อเปิด รวมถึงต้องติดตั้งการ์ดกั้นจุดหนีบของชุดดึงลวดและดายตัดความเร็วสูงตาม OSHA 29 CFR 1910.212
ผู้ผลิตเครื่องจักรต้องการล็อตการผลิตลวดตัวอย่างและแบบงานใดบ้างก่อนเสนอราคาเซลล์พินเกลียวสั่งทำพิเศษ
ส่งแบบชิ้นส่วนฉบับสมบูรณ์ ใบรับรองคุณสมบัติและสภาพแข็งโลหะผสม ค่าเผื่อความยาวตัดเป้าหมาย ม้วนลวดตัวอย่างสำหรับทดสอบ และเป้าหมายค่าสถิติ FAT Cpk ที่ต้องการ
ไม่มีผู้บูรณาการที่น่าเชื่อถือรายใดสามารถรับประกันความตรงของลวดหรือคุณภาพการเชื่อมปลายจากตารางสเปกแค็ตตาล็อกเพียงอย่างเดียวได้ การจัดส่งม้วนลวดทดสอบจริงช่วยให้วิศวกรวัดแรงจำทรงโค้งของม้วน การตอบสนองของฟิล์มผิวหน้าต่อพัลส์เลเซอร์สีน้ำเงิน 450 nm หรือ IR และแนวโน้มการเกิดครีบตัดก่อนลงมือผลิตดายตัดเฉพาะทาง เอกสาร RFQ ที่ชัดเจนยังควรกำหนดรูปแบบปล่อยชิ้นงานออก (ถาดเรียงเทียบกับตะกร้าชุบเปิดโล่ง) และกรอบเวลาทำงานต่อวัน รวมถึงระบุการเดินเครื่องตรวจรับ FAT ต่อเนื่องอย่างน้อย 33 พิน เพื่อตรวจสอบค่า Cpk ตามเกณฑ์ NIST และประเมินความนิ่งของเครื่องตัดอัตโนมัติและเซลล์เชื่อมของคุณ
เผยแพร่โดย ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) เมืองเซินเจิ้น ประเทศจีน คู่มือกระบวนการวิศวกรรมฉบับนี้รวบรวมมาตรฐานทางทหาร ความปลอดภัย โลหะวิทยา และคุณภาพที่เป็นสาธารณะพร้อมตัวอย่างคำนวณ OEE ทั้งนี้แบบวิศวกรรมของผู้ซื้อและขั้นตอน FAT เป็นเกณฑ์ชี้ขาดการตั้งค่าเครื่องจักร
เอกสารอ้างอิงและแหล่งข้อมูล
- Defense Logistics Agency ASSIST: MIL-DTL-83513 Revision H Amendment 2 (13 ก.ย. 2023)
- OSHA 29 CFR 1910.1024: มาตรฐานขีดจำกัดการรับสัมผัสเบริลเลียมและการกรอง HEPA
- คู่มือ OSHA Technical Manual หมวด III บทที่ 6: อันตรายจากเลเซอร์และอินเตอร์ล็อก Class 1
- NIST Engineering Statistics Handbook: ดัชนีสมรรถนะ Cpk และศัพท์มาตรวิทยา
- NASA Johnson Space Center (MSC-TOPS-106): เอกซเรย์และขีดจำกัดความน่าจะเป็นในการตรวจพบรอยร้าว (POD)
- Choi และคณะ (NIH PMC, 2026): บททบทวนงานเชื่อมทองแดงด้วยลำแสงเลเซอร์เทียบกับความต้านทาน
- Copper Development Association: คุณสมบัติโลหะผสมเบริลเลียม-คอปเปอร์ C17200
- Materion: การชุบแข็งตามเวลาและหน้าต่างอุณหภูมิสำหรับเบริลเลียม-คอปเปอร์รีดขึ้นรูป
- Iqbal และ Sadeghian (ScienceDirect, 2023): อัตราการดูดกลืนแสงเลเซอร์สีน้ำเงินเทียบกับอินฟราเรดบนทองแดง
- Kitagawa และคณะ (ScienceDirect, 2026): แอมพลิจูดการส่ายลำแสงเลเซอร์และขีดจำกัดความเสถียร
- ConnectorSupplier: กลศาสตร์พินเกลียว MIL-DTL-83513 และกฎห้ามใช้ดีบุกบริสุทธิ์
- ConnectorSupplier: วัสดุความน่าเชื่อถือสูง Micro-D, Nano-D และ Alloy 290 C17200
- Military Embedded (2026): คู่มือวิศวกรรม Micro-D เทียบกับ Nano-D และ D-Sub
- UTMEL (อ้างอิง NASA NTRS 20220017466): ข้อบกพร่องการเตรียมลวดและการทดสอบแรงดึง
- Phoenix Laser: ความกว้าง HAZ เชิงประจักษ์ระหว่างเลเซอร์กับ TIG บนเบริลเลียม-คอปเปอร์
- Han’s Laser US (2026): การเชื่อมสายคอนเนกเตอร์ด้วยเลเซอร์ผสมแดง-น้ำเงิน
- OEE.com: ประสิทธิผลโดยรวมของเครื่องจักรและสมการเวลาหยุดตามแผน
- USPTO US3258736A (IBM, 1966): ขาสัมผัสตัวผู้ลวดสปริงเกลียว
- USPTO US7775841B2 (QA Technology, 2010): วิธีผลิตเบ้าสัมผัสด้วยแกนหมุนและการเชื่อมเลเซอร์
- Glenair: แค็ตตาล็อกคอนเนกเตอร์ Micro-D QPL MIL-DTL-83513 และอุปกรณ์ประกอบ
- Omnetics Connector Corp.: สายผลิตภัณฑ์ Micro-D มาตรฐานและ MIL-DTL-83513
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015
Trending now