ติดต่อ Zeyu lntelligent Industrial Company

เจาะลึกเครื่องขยายทวิสต์พิน: วิศวกรรมการโป่งบริเวณคอดอก โหมดความเสียหาย และการสะสมค่าความคลาดเคลื่อน

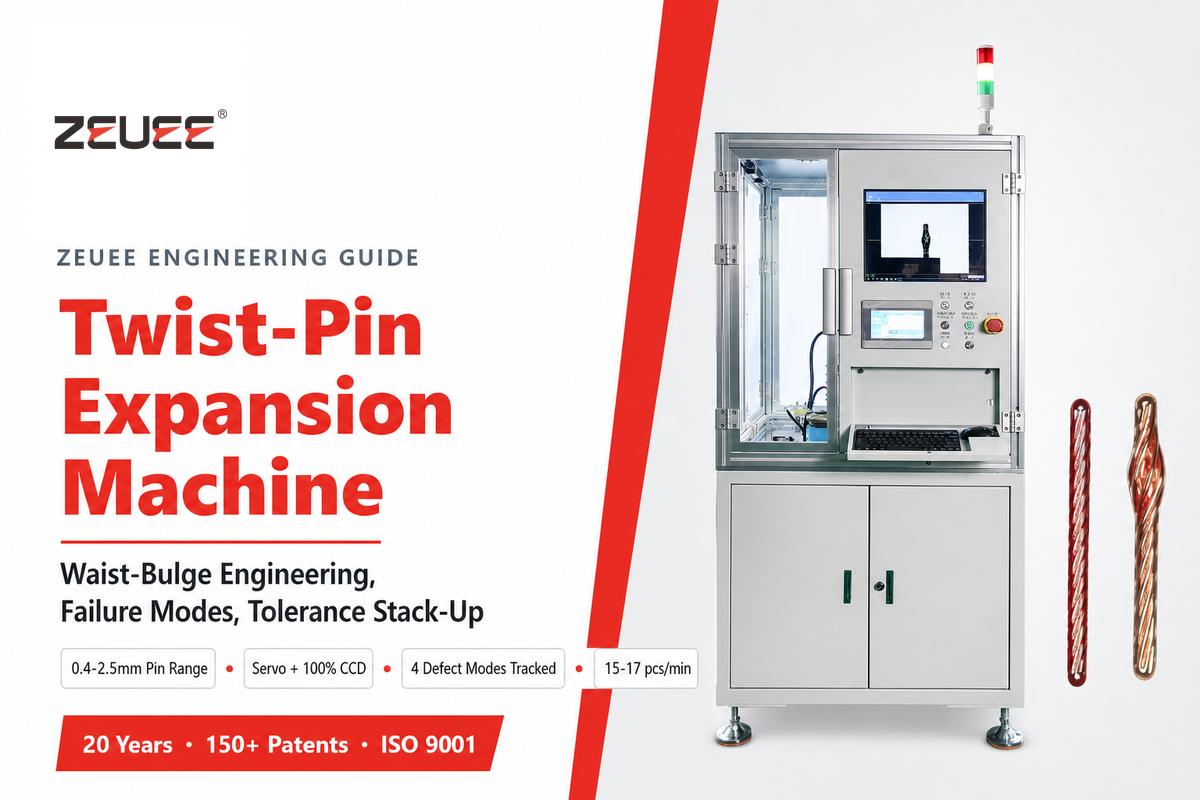
เครื่องขยายทวิสต์พินคือสถานีงานผลิตเดี่ยวที่ขึ้นรูปส่วนคอดอกโป่งบนหน้าสัมผัสทวิสต์พินทองแดงเบริลเลียม หรือเรียกอีกอย่างว่าเครื่องขยายทวิสต์พิน และจำหน่ายในชื่อเครื่องขยายทวิสต์พินอัตโนมัติ เนื่องจากทำงานเป็นรอบโดยขับเคลื่อนด้วยเซอร์โวและไม่ต้องควบคุมด้วยมือ เครื่องนี้แตกต่างจากสถานีถักที่พันเส้นลวด สถานีเชื่อมที่เข้าหัวสาย และอุปกรณ์ใส่พินที่กดพินสำเร็จรูปลงในตัวเรือนคอนเน็กเตอร์ เครื่องนี้ไม่ใช่ระบบขยายตัวยึด เครื่องมือขยายท่อประปา PEX หรือเครื่องจักรจัดการทวิสต์ล็อกตู้คอนเทนเนอร์ ซึ่งเป็นผลิตภัณฑ์คนละประเภทที่ใช้คำค้นทับซ้อนกัน 3 กลุ่ม คู่มือนี้กล่าวถึงเครื่องจักรสำหรับผลิตคอนเน็กเตอร์โดยเฉพาะ นั่นคือสถานีงานขับเคลื่อนด้วยเซอร์โวและตรวจสอบด้วย CCD ซึ่งเปลี่ยนชุดเส้นลวดที่เชื่อมแล้วให้เป็นหน้าสัมผัสไฮเพอร์โบลอยด์ที่มีแรงประกบตามค่าควบคุมและทำซ้ำได้
ทีมวิศวกรรมส่วนใหญ่ที่กำลังประเมินสถานีขยายทวิสต์พินรู้อยู่แล้วว่ามีเครื่องจักรประเภทนี้อยู่ สิ่งที่ยังขาดคือวิธีแปลงช่วงค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางส่วนโป่งให้เป็นค่าแรงประกบ หรือสืบย้อนผลคัดทิ้งจาก CCD ไปยังพารามิเตอร์กระบวนการที่เป็นสาเหตุจริง คู่มือนี้จะช่วยเติมเต็มช่องว่างดังกล่าว
ข้อมูลจำเพาะโดยย่อ: ข้อมูลอ้างอิงพารามิเตอร์สถานีขยาย
| ช่วงเส้นผ่านศูนย์กลางพิน | 0.4 mm (สัญญาณ/Nano-D) ถึง 2.5 mm (หน้าสัมผัสกำลัง) |
| อัตราการผลิต (สถานีงานเดี่ยว) | 15-17 ชิ้น/นาที |
| ขอบเขตการตรวจสอบ | ตรวจสอบในสายการผลิต 100% ด้วย CCD และติดตามข้อบกพร่อง 4 รูปแบบ |
| กลไกการขึ้นรูป | การหมุนต้านแนวเกลียวด้วยเซอร์โว (ไม่ใช้แคมขับเคลื่อน) |
| สภาพความร้อนของวัตถุดิบป้อนเข้า | ทองแดงเบริลเลียม (C17200) อบคืนไฟหลังขึ้นรูปส่วนโป่ง |
| เป้าหมายรอบการประกบ | สูงสุด 100,000 รอบ (หน้าสัมผัสไฮเพอร์โบลอยด์ ตามเกณฑ์อ้างอิงของอุตสาหกรรม) |
ตัวเลขข้างต้นอ้างอิงเอกสารข้อกำหนดเครื่องขยายทวิสต์พิน C49-ZY05-01 ของ ZEUEE และข้อมูลอุตสาหกรรมเกี่ยวกับหน้าสัมผัสไฮเพอร์โบลอยด์ที่เผยแพร่โดยแหล่งข้อมูลอิสระ (ดูแหล่งข้อมูลด้านล่าง)
1. เครื่องขยายทวิสต์พินทำอะไร (และไม่ใช่อะไร)
เครื่องขยายทวิสต์พินขึ้นรูปส่วนคอดอกโป่ง ซึ่งเปลี่ยนชุดเส้นลวดทองแดงเบริลเลียมที่เชื่อมแล้วให้เป็นหน้าสัมผัสไฮเพอร์โบลอยด์ที่คืนตัวได้ด้วยสปริง และเป็นหนึ่งใน 6 สถานีงานที่แยกจากกันในสายการผลิตทวิสต์พินแบบครบวงจร ไม่ใช่ชื่อเรียกแทนทั้งสายการผลิต ขั้นตอนจ่ายเส้นลวด ตัด และเชื่อมทำที่ต้นทาง ส่วนการจัดแนวและการตรวจสอบขั้นสุดท้ายทำที่ปลายทาง หน้าที่เฉพาะของสถานีขยายคือหมุนโครงเส้นลวดที่เชื่อมแล้วในทิศต้านแนวเกลียว คลายเกลียวเพียงพอให้ส่วนคอดอกโป่งออกด้านนอกจนได้เส้นผ่านศูนย์กลางตามค่าควบคุม ซึ่งเป็นรูปทรงที่กำหนดแรงประกบของหน้าสัมผัสโดยตรง
ผลการค้นหาคำว่า “twist pin expansion machine” ส่วนใหญ่เป็นผลิตภัณฑ์คนละประเภท เช่น หมุดบิดสำหรับงานหุ้มเบาะ เครื่องมือหมุนขยายท่อ PEX อัตโนมัติ และเครื่องจักรจัดการทวิสต์ล็อกตู้คอนเทนเนอร์ ซึ่งล้วนใช้คำศัพท์ทับซ้อนกัน แต่ไม่มีรายการใดเป็นเครื่องจักรผลิตคอนเน็กเตอร์ หากทีมของคุณจัดหาหน้าสัมผัสที่ผ่านเกณฑ์ MIL-DTL-32139 (Nano-D) หรือ MIL-DTL-83513 (Micro-D) หรือกำลังประเมินว่าจะนำกระบวนการขึ้นรูปส่วนโป่งเข้ามาทำเองหรือไม่ เครื่องจักรในคู่มือนี้คือเซลล์งานสถานีเดียวที่อยู่ระหว่างสถานีเชื่อมกับการตรวจสอบขั้นสุดท้ายในสายการผลิตหน้าสัมผัสไฮเพอร์โบลอยด์
สถานีงานนี้เหมาะกับใคร?
ผู้ผลิตคอนเน็กเตอร์ OEM ที่มีสายการผลิตตีเกลียวและเชื่อมอยู่แล้ว และต้องการเพิ่มกำลังการผลิตขึ้นรูปส่วนโป่งภายในโรงงาน ผู้รับจ้างผลิตที่กำลังรับรองสายผลิตภัณฑ์หน้าสัมผัสไฮเพอร์โบลอยด์ใหม่ และวิศวกรกระบวนการที่ตรวจสอบสาเหตุของแรงประกบไม่สม่ำเสมอจากขั้นตอนทำส่วนโป่งแบบใช้แคมหรือทำด้วยมือ ตลาดปลายทางทั่วไปครอบคลุมโครงการคอนเน็กเตอร์สำหรับยานยนต์ การบินและอวกาศ และเครื่องใช้ไฟฟ้า ซึ่งความสม่ำเสมอของแรงประกบหลังติดตั้งใช้งานจริงสำคัญพอๆ กับในพื้นที่การผลิต
หากคุณซื้อหน้าสัมผัสทวิสต์พินสำเร็จรูปแทนการสร้างสายการผลิตเอง กรอบพิจารณาการผลิตเองหรือจัดซื้อในหัวข้อ 10 เป็นจุดเริ่มต้นที่เกี่ยวข้องมากกว่า
2. เจาะลึกส่วนโป่งต้านแนวเกลียว: ฟิสิกส์ของการขึ้นรูปบริเวณคอดอก
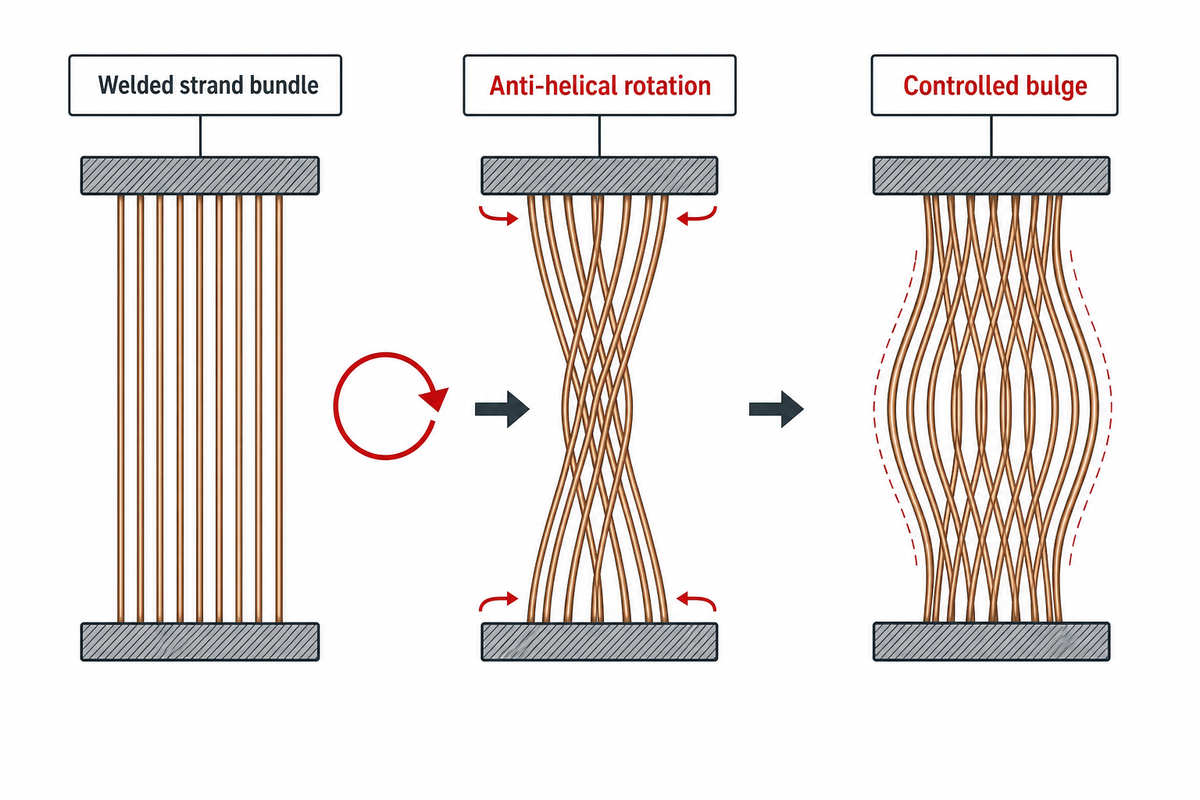
หัวขยายที่ขับเคลื่อนด้วยเซอร์โวขึ้นรูปส่วนคอดอกของไฮเพอร์โบลอยด์ด้วยการหมุนปลายทั้งสองด้านของชุดเส้นลวดที่เชื่อมแล้วและจับยึดไว้ให้สวนทางกัน เป็นการเคลื่อนที่ต้านแนวเกลียวที่คลายเกลียวเส้นลวดเพียงพอให้แต่ละเส้นโค้งออกด้านนอกจนเกิดส่วนโป่งตามค่าควบคุม แทนการดันหรือปั๊มชุดเส้นลวดให้เป็นรูปทรง สิทธิบัตรสหรัฐฯ 6,584,677 B2 อธิบายกระบวนการนี้โดยตรงว่า ส่วนโป่งของทวิสต์พินขึ้นรูปด้วยการหมุนชุดจับยึดในทิศต้านแนวเกลียวเพื่อคลายเกลียวเส้นลวด จากนั้นอบชุบเพื่ออบคืนไฟทองแดงเบริลเลียมบริเวณส่วนโป่งและกำหนดรูปทรงสปริง ลำดับขั้นตอนนี้มีความสำคัญ เพราะกำหนดรูปทรงส่วนโป่งด้วยกลไกก่อน แล้วจึงอบคืนไฟบริเวณส่วนโป่งเพื่อคงแรงสปริง ไม่ได้ทำกับวัตถุดิบทั้งหมดในขั้นตอนต้นทาง (ดูโลหะวิทยาในหัวข้อ 3) ด้วยเหตุนี้ ข้อกำหนดแรงบิดของเซอร์โวจึงสำคัญพอๆ กับตำแหน่งเชิงมุม มอเตอร์ต้องรักษาแรงหมุนให้สม่ำเสมอตลอดช่วงการเคลื่อนที่ต้านแนวเกลียว ไม่ใช่เพียงหมุนให้ถึงมุมเป้าหมาย มิฉะนั้นเส้นผ่านศูนย์กลางส่วนโป่งจะเปลี่ยน แม้โปรแกรมจะดูถูกต้องบนเอกสารก็ตาม
การมีจุดสัมผัสซ้ำซ้อนเป็นเหตุผลที่รูปทรงเฉพาะนี้ต้องใช้เครื่องจักรเฉพาะ แทนการใช้แม่พิมพ์ปั๊ม เส้นลวด 10 เส้นที่พันเป็นเกลียว เมื่อขึ้นรูปส่วนโป่งแล้ว จะสร้างจุดสัมผัสแนวเส้นอิสระ 7 ถึง 10 จุดกับพินคู่ประกบ แทนที่จะเป็นจุดสัมผัส 2 หรือ 3 จุดจากซ็อกเก็ตที่ปั๊มขึ้น เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์คิดค้นขึ้นในปี 1956 โดย Francois Robert Bonhomme สำหรับระบบสัญญาณรถไฟที่ต้องการให้จุดเชื่อมต่อทนต่อแรงกระแทกและการสั่นสะเทือนอย่างต่อเนื่อง ต่อมาเทคโนโลยีนี้ถูกนำไปใช้กับอุปกรณ์ทางทหาร การบินและอวกาศ และการทดสอบกับการวัด ซึ่งหลักการหน้าสัมผัสซ้ำซ้อนแบบเดียวกันช่วยให้ประกบได้สูงสุด 100,000 รอบโดยค่าความต้านทานหน้าสัมผัสไม่เพิ่มขึ้นจนวัดได้ อายุความทนทานต่อความล้าดังกล่าวสอดคล้องกับ ข้อมูลการทดสอบความล้าแบบดัดหมุนของทองแดงเบริลเลียม C17200 ที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ
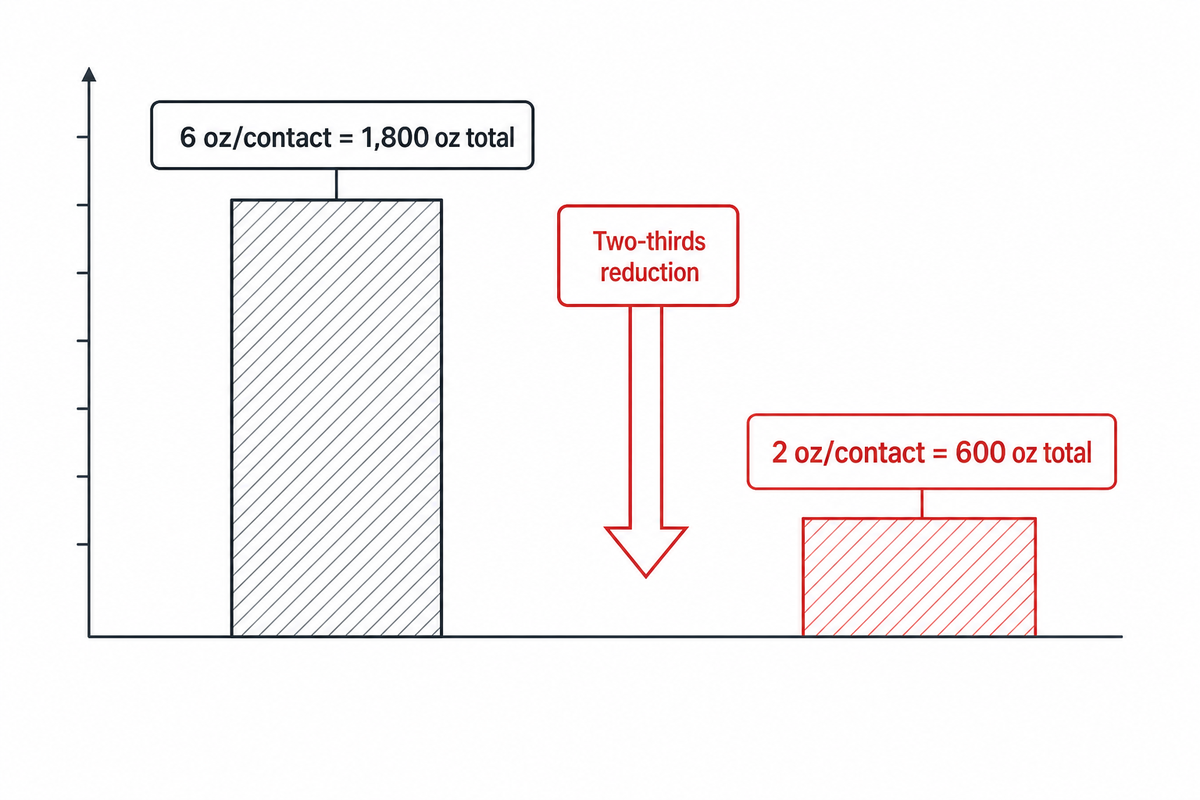
“หากคอนเน็กเตอร์มี 300 ตำแหน่ง และหน้าสัมผัสแต่ละจุดใช้แรง 6 ออนซ์ ก็จะต้องใช้แรงประกบ 1,800 ออนซ์ (112 lbs) ซึ่งเป็นภาระค่อนข้างมากในการประกบคอนเน็กเตอร์ หากลดแรงเหลือประมาณ 2 ออนซ์ต่อหน้าสัมผัส ก็จะลดแรงที่ใช้ประกบคอนเน็กเตอร์ลงได้สองในสาม”
การคำนวณแรงนี้เป็นเหตุผลสำคัญที่สนับสนุนการขึ้นรูปส่วนโป่งอย่างแม่นยำ เมื่อจำนวนพินสูง การลดแรงต่อหน้าสัมผัสเพียงเล็กน้อยจะสะสมจนกลายเป็นงบแรงประกบรวมที่ตัวเรือนคอนเน็กเตอร์และชุดสลักต้องรองรับ หัวข้อ 4 จะคำนวณในลักษณะเดียวกันโดยใช้กลุ่มหน้าสัมผัสของ ZEUEE เอง
การทำคอดอกโป่งเทียบกับการขยายพินแบบขนาน
ถาม: เครื่องขยายทวิสต์พินเป็นเครื่องมือการผลิตแบบเดียวกับการขยายพินแบบขนานหรือไม่?
ไม่ใช่ การขยายพินแบบขนานเป็นเทคนิคทางกลสำหรับขยายตัวยึดหรือท่อ โดยลูกกลิ้งวิ่งขนานกับแมนเดรลที่มุมป้อนเป็นศูนย์ ซึ่งไม่เกี่ยวข้องกับการขึ้นรูปหน้าสัมผัสไฮเพอร์โบลอยด์
“การขยายพินแบบขนาน” เป็นศัพท์อุตสาหกรรมสำหรับการขยายท่อหรือตัวยึดแบบพิน โดยใช้ลูกกลิ้งที่ตั้งขนานกับแมนเดรลและมีมุมป้อนเป็นศูนย์ จึงต้องใช้แรงดันแมนเดรลผ่านเครื่องขยาย ซึ่งเป็นเทคนิคการยึดเชิงกลที่ใช้กับงานท่อและข้อต่อ เครื่องจักรที่จำหน่ายในชื่อเครื่องขยายพินแบบขนานทำงานยึดเชิงกลประเภทนี้ ต่างจากการทำคอดอกโป่งของทวิสต์พิน แม้จะใช้คำศัพท์บางส่วนเหมือนกัน แต่กระบวนการทางกายภาพ วัสดุ และอุตสาหกรรมที่ใช้ต่างกัน หากคุณมาที่หน้านี้จากการค้นหา “parallel pin expansion” คุณน่าจะกำลังมองหาเครื่องมือขยายท่อ ไม่ใช่เครื่องจักรขึ้นรูปหน้าสัมผัสคอนเน็กเตอร์
3. เหตุใดส่วนโป่งจึงต้องผ่านการอบชุบด้วยความร้อนแยกต่างหาก
ส่วนคอดอกโป่งต้องผ่านการอบคืนไฟโดยเฉพาะ เพราะการขึ้นรูปส่วนโป่งด้วยกลไกเพียงอย่างเดียวไม่สามารถคงแรงสปริงที่กำหนดคุณสมบัติการประกบของหน้าสัมผัสไฮเพอร์โบลอยด์ได้ ต้องทำให้ทองแดงเบริลเลียมแข็งตัวด้วยการตกตะกอนหลังจากกำหนดรูปทรงแล้ว ตามคำอธิบายกระบวนการในสิทธิบัตรสหรัฐฯ 6,584,677 B2 จะอบชุบบริเวณส่วนโป่งหลังการหมุนต้านแนวเกลียวขึ้นรูปส่วนโป่ง เพื่อกำหนดรูปทรงสปริงโดยเฉพาะ หากข้ามขั้นตอนนี้หรือทำไม่ถึงเงื่อนไขที่กำหนด ส่วนโป่งจะคงรูปทันทีหลังขึ้นรูป แต่ความสม่ำเสมอในการคืนตัวของสปริงจะลดลงระหว่างใช้งาน
คุณสมบัติการแข็งตัวด้วยการตกตะกอนของทองแดงเบริลเลียมมีข้อมูลรองรับชัดเจน โดย ข้อมูลที่เผยแพร่ของ Copper Development Association สำหรับ C17200 แสดงว่าการอบคืนไฟแบบแข็งตัวด้วยการตกตะกอน (TF00) ให้ความต้านทานแรงดึงประมาณ 175 ksi ความต้านทานแรงดึงคราก 155 ksi และการยืดตัว 6% เทียบกับสภาพผ่านการอบละลาย (TB00) ซึ่งเป็นค่าพื้นฐานที่มีความต้านทานแรงดึงเพียงประมาณ 70 ksi ความต้านทานแรงดึงคราก 32 ksi และการยืดตัว 45% สำหรับโลหะผสมชนิดเดียวกัน การอบตกตะกอนนี้ทำที่ 600°F เป็นเวลา 3 นาทีในอากาศ หลังจากอบละลายที่ 1,425-1,475°F เป็นเวลา 0.5 นาทีในน้ำ
⚠️ สำคัญ: รูปแบบของวัสดุมีผลต่อค่าที่ใช้
ตารางสภาพอบคืนไฟข้างต้นเผยแพร่สำหรับ C17200 ในรูปแบบแผ่น เพลต แถบ และแท่งรีด ตามมาตรฐาน ASTM B194 ส่วนลวดตีเกลียวที่ป้อนเข้าเครื่องขยายทวิสต์พินอยู่ภายใต้มาตรฐาน ASTM B197/B197M (ลวดโลหะผสมทองแดงเบริลเลียม) แต่อักษรกำหนดสภาพและหลักการแข็งตัวด้วยการตกตะกอนใช้ได้กับวัสดุทั้งสองรูปแบบ ส่วนค่าตัวเลขที่แน่นอนสำหรับล็อตลวดของคุณควรอ้างอิงใบรับรองผลการทดสอบจากโรงหลอมตาม B197 ไม่ใช่นำค่าจากข้อมูลแผ่นตาม B194 มาใช้โดยตรง
ในทางปฏิบัติ ใบรับรองผลการทดสอบจากโรงหลอมสำหรับลวด BeCu ขาเข้าควรระบุสภาพการอบชุบด้วยความร้อนอย่างชัดเจน (เช่น รหัส TF00 หรือ TH04 ไม่ใช่ระบุเพียงว่า “ผ่านการชุบแข็ง”) หากซัพพลายเออร์ไม่สามารถบอกได้ว่าลวดที่จัดส่งอยู่ในสภาพอบคืนไฟแบบใด หรือสถานีงานใดในสายการผลิตเป็นผู้ทำการอบชุบหลังขึ้นรูปส่วนโป่ง แสดงว่าซัพพลายเออร์รายนั้นควบคุมกระบวนการตั้งแต่ต้นจนจบไม่ได้
4. จากเส้นผ่านศูนย์กลางส่วนโป่งสู่แรงประกบ: การสะสมค่าความคลาดเคลื่อน
ค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางส่วนโป่งส่งผลโดยตรงต่องบแรงประกบ เพราะแรงของหน้าสัมผัสแต่ละจุดจะรวมกันตามจำนวนพินทั้งหมด ความคลาดเคลื่อนต่อพินที่เปลี่ยนไปเพียงเล็กน้อยจึงกลายเป็นปัญหาแรงประกบรวมที่สูงเมื่อมีพินหนาแน่น ข้อกำหนด C49-ZY05-01 ของ ZEUEE สำหรับคอนเน็กเตอร์ Micro-D แบบ 51 ตำแหน่งระบุค่าอ้างอิงไว้ที่ประมาณ 6 ozf (1.67 N) ต่อหน้าสัมผัส เมื่อรวมกันแล้วจะมีแรงประกบและถอดประกบรวมมากกว่า 85 N ตลอดคอนเน็กเตอร์ ซึ่งผู้ปฏิบัติงานต้องออกแรงด้วยมือหรือใช้เครื่องมือทุกครั้งที่ประกบ
📐 กฎแรงต่อไมครอน: ตัวอย่างการคำนวณ
ใช้ค่าอ้างอิงของ QA Technology: คอนเน็กเตอร์ 300 ตำแหน่งที่ใช้แรง 6 oz/contact มีแรงประกบรวม 1,800 oz (112 lb) หากลดแรงต่อหน้าสัมผัสเหลือประมาณ 2 oz ซึ่งทำได้ด้วยเส้นผ่านศูนย์กลางส่วนโป่งที่แม่นยำและสม่ำเสมอยิ่งขึ้น แรงประกบรวมจะลดลงสองในสาม เหลือประมาณ 600 oz (37.5 lb) เมื่อนำหลักการเดียวกันมาคำนวณกับค่าอ้างอิง Micro-D แบบ 51 ตำแหน่งของ ZEUEE (6 ozf/contact, ~85 N รวม) ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางส่วนโป่งที่ควบคุมไม่ได้ทุกไมครอน ซึ่งทำให้หน้าสัมผัสมีแรงเข้าใกล้ด้านสูงของช่วงแรง จะสะสมตลอดจำนวนพินทั้งหมด ไม่ได้เกิดกับพินใดพินหนึ่งเท่านั้น นี่คือหลักการคำนวณที่สถานีเซอร์โว+CCD มุ่งตอบโจทย์ กล่าวคือ ไม่ใช่แค่เครื่องจักรที่ดูดีขึ้น แต่เป็นการกระจายค่าแรงต่อหน้าสัมผัสรอบค่าเป้าหมายที่แคบลงและพิสูจน์ได้
ตัวเลขอ้างอิงจาก QA Technology Company (ผ่าน Connector Supplier, 2022/2024) และข้อกำหนดในหน้าผลิตภัณฑ์ C49-ZY05-01 ของ ZEUEE
ค่าความคลาดเคลื่อนทางเรขาคณิตไม่สามารถรับประกันได้ว่าคอนเน็กเตอร์สำเร็จรูปจะผ่านเกณฑ์ด้วยตัวมันเอง โดยเฉพาะโครงการ MIL-DTL-32139 ซึ่งค่าความคลาดเคลื่อนของส่วนโป่งเป็นเพียงปัจจัยหนึ่งใน ขอบเขตมิติระดับคอนเน็กเตอร์ที่กล่าวถึงในหัวข้อ 9 รูปทรงของส่วนโป่งกำหนดงบแรงประกบ ส่วนการรับรองคอนเน็กเตอร์ขั้นสุดท้ายยังขึ้นอยู่กับความทนทานต่อการสั่นสะเทือน การเปลี่ยนแปลงอุณหภูมิ ความชื้น และการกัดกร่อน ซึ่งสถานีงานนี้สถานีเดียวควบคุมหรือตรวจสอบไม่ได้ แม้ส่วนโป่งจะมีค่าความคลาดเคลื่อนตรงตามข้อกำหนด แต่หากหน้าสัมผัสชุบด้วยทองคำที่มีความหนาผิดไป หรือประกอบเข้ากับตัวเรือนที่มีซีลไม่แน่นพอ ก็ยังไม่ผ่านการรับรอง ให้ใช้ข้อมูลค่าความคลาดเคลื่อนของสถานีขยายเป็นปัจจัยหนึ่งในการตัดสินใจรับรอง ไม่ใช่ใช้เป็นเกณฑ์ตัดสินทั้งหมด
5. สถานีงานเดียว รองรับพิน 6 กลุ่ม: ปรับพารามิเตอร์ส่วนโป่งตั้งแต่ 0.4 mm ถึง 2.5 mm
C49-ZY05-01 ของ ZEUEE ออกแบบมาเพื่อขึ้นรูปส่วนโป่งสำหรับพิน 6 กลุ่มเส้นผ่านศูนย์กลางบนแพลตฟอร์มเดียว ตั้งแต่ พินสัญญาณ Nano-D ขนาด 0.40 mm ไปจนถึงหน้าสัมผัสกำลังขนาดใหญ่ 2.5 mm ช่วงการใช้งานนี้เป็นข้อมูลที่ผู้จำหน่ายเผยแพร่ ไม่ใช่มาตรฐานอุตสาหกรรมที่ผ่านการทดสอบเปรียบเทียบโดยหน่วยงานอิสระ ดังนั้นให้พิจารณาขอบเขตของแต่ละกลุ่มด้านล่างว่าเป็นข้อกำหนดของเครื่องจักรรุ่นนี้โดยเฉพาะ ไม่ใช่ขีดจำกัดทางวิศวกรรมที่ใช้ได้ทั่วไป
| กลุ่มพิน | เส้นผ่านศูนย์กลางพินระบุ | พารามิเตอร์ที่ควบคุม | เงื่อนไขกระตุ้นการคัดทิ้งของ CCD |
|---|---|---|---|
| สัญญาณ Nano-D | 0.40 mm | เส้นผ่านศูนย์กลางส่วนโป่ง ความยาวส่วนโป่ง ความร่วมศูนย์ | เส้นผ่านศูนย์กลาง/ความยาวนอกช่วงค่ากำหนด หัวเอียง |
| Nano-D (โดยทั่วไป M32139) | 0.635 mm | เส้นผ่านศูนย์กลางส่วนโป่ง ความยาวส่วนโป่ง ความร่วมศูนย์ | เส้นผ่านศูนย์กลางนอกช่วงค่ากำหนด เส้นลวดแยกออกจากกัน |
| กลุ่ม Micro-D | 0.76 mm | เส้นผ่านศูนย์กลางส่วนโป่ง ความยาวส่วนโป่ง ความร่วมศูนย์ | รูปแบบส่วนโป่งไม่สม่ำเสมอ เกลียวเสียหาย |
| Micro-D / กำลัง | 0.80 mm | เส้นผ่านศูนย์กลางส่วนโป่ง ความยาวส่วนโป่ง ความร่วมศูนย์ | เส้นผ่านศูนย์กลางนอกช่วงค่ากำหนด หัวเอียง |
| หน้าสัมผัสกำลัง | 1.00 mm | เส้นผ่านศูนย์กลางส่วนโป่ง ความยาวส่วนโป่ง ความร่วมศูนย์ | ส่วนโป่งไม่สม่ำเสมอ เส้นลวดแยกออกจากกัน |
| กำลังขนาดใหญ่ | สูงสุด 2.5 mm | เส้นผ่านศูนย์กลางส่วนโป่ง ความยาวส่วนโป่ง ความร่วมศูนย์ | เส้นผ่านศูนย์กลาง/ความยาวนอกช่วงค่ากำหนด |
เมื่อเส้นผ่านศูนย์กลางพินเพิ่มจากกลุ่มสัญญาณไปสู่กลุ่มกำลัง จะมี 2 สิ่งที่เปลี่ยนแปลง ได้แก่ งบแรงสัมบูรณ์เพิ่มขึ้น (พื้นที่หน้าตัดลวดมากขึ้นหมายถึงแรงสปริงต่อหน้าสัมผัสมากขึ้น ตามกฎแรงต่อไมครอนข้างต้น) และช่วงค่าความคลาดเคลื่อนด้านมิติของ CCD ต้องกว้างขึ้นตามสัดส่วน เพื่อหลีกเลี่ยงการคัดทิ้งผิดพลาดจากส่วนโป่งขนาดใหญ่ที่มีความแปรปรวนตามธรรมชาติมากกว่า ผู้จำหน่ายที่ระบุช่วงค่าความคลาดเคลื่อนคงที่เพียงค่าเดียวสำหรับทั้ง 6 กลุ่ม กำลังเสนอข้อความทางการตลาด ไม่ใช่ข้อกำหนดเครื่องมือการผลิต ให้ขอช่วงค่าความคลาดเคลื่อนเฉพาะกลุ่มตามแบบหน้าสัมผัสของคุณ
6. วิเคราะห์หาสาเหตุรากของโหมดข้อบกพร่องจากการขยายทั้ง 4 รูปแบบ
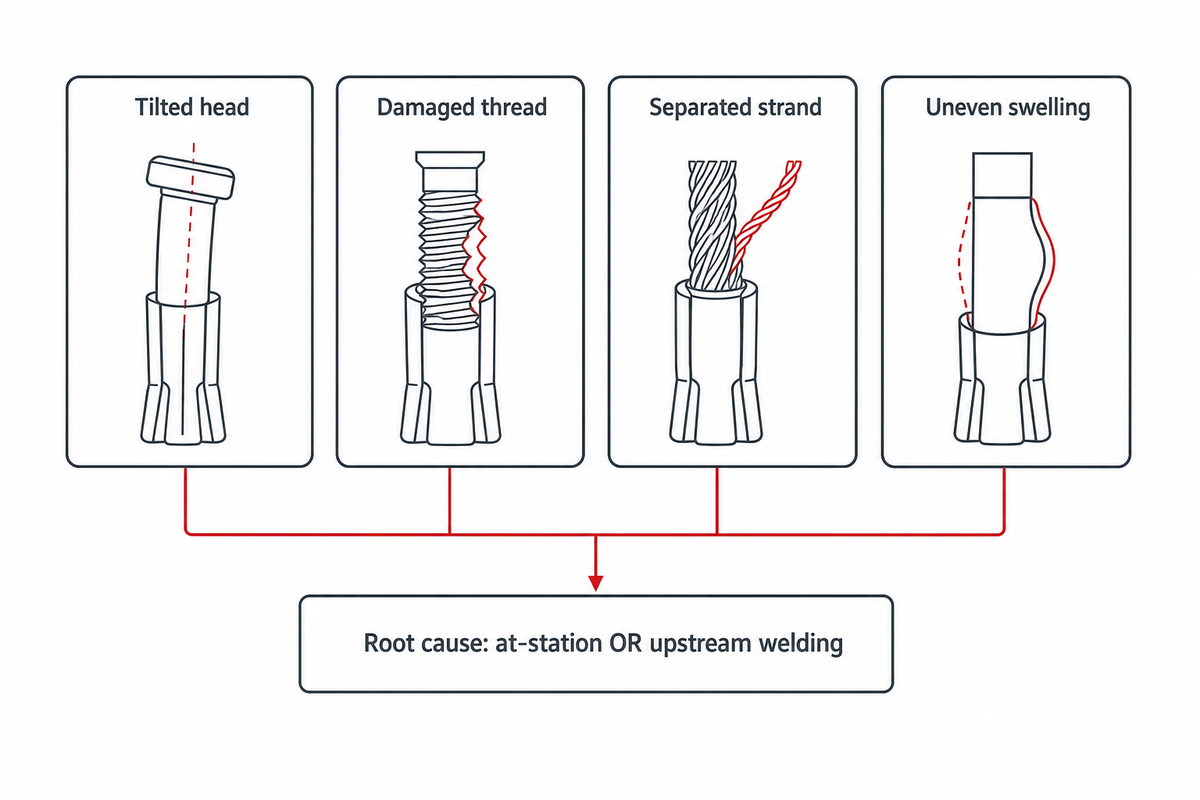
โหมดข้อบกพร่องจากการขยายทั้ง 4 รูปแบบที่ระบุ ได้แก่ หัวเอียง เกลียวเสียหาย เส้นลวดแยกออกจากกัน และส่วนโป่งไม่สม่ำเสมอ ล้วนเชื่อมโยงกับพารามิเตอร์กระบวนการเฉพาะ ไม่ใช่แค่ “ปัญหาด้านคุณภาพ” ทั่วไป การวินิจฉัยว่าเป็นข้อใดต้องทราบว่าความผิดปกติเกิดขึ้นตรงจุดใดในสถานีงาน ไม่ใช่ดูเพียงสิ่งที่ CCD แจ้ง
| ประเภท/กลุ่มข้อบกพร่อง (ชื่อที่ CCD ใช้) | ความผิดปกติทางกายภาพ | สาเหตุรากที่เป็นไปได้มากที่สุด | การตรวจวินิจฉัย | ข้อจำกัด/กรณีที่ผลยังสรุปไม่ได้ |
|---|---|---|---|---|
| หัวเอียง — สาเหตุจากสถานีงานนี้ | หัวพินเยื้องจากแกนหลังการขยาย | แคลมป์ไม่ร่วมศูนย์กับแกนหมุนของเซอร์โว | ตรวจสอบแนวแคลมป์ก่อนปรับโปรแกรมการขยาย | ช่วยตัดสาเหตุจากแคลมป์ออกได้เท่านั้น ยังอาจเกิดจากตัวป้อนหรือกระบวนการต้นทาง |
| หัวเอียง — สาเหตุจากกระบวนการต้นทาง | อาการเหมือนกัน แต่เกิดจากสถานีงานคนละจุด | ตัวป้อนสึกหรอ (ตรวจในการตรวจสอบก่อนเริ่มเดินเครื่อง) หรือเส้นลวดโค้งอยู่ก่อนแล้วจากความแปรปรวนของแรงตึงในขั้นตอนตีเกลียว | ตรวจบันทึกการสึกหรอของตัวป้อนและแนวโน้มแรงตึงในขั้นตอนตีเกลียว ก่อนสรุปว่าเกิดความผิดปกติที่สถานีขยาย | แยกจากสาเหตุที่เกิดในสถานีงานนี้ได้ก็ต่อเมื่อมีตารางการสึกหรอของตัวป้อนที่บันทึกไว้ |
| เกลียวเสียหาย — สาเหตุจากสถานีงานนี้ | พื้นผิวเส้นลวดบริเวณส่วนโป่งฉีกขาดหรือเสียรูป | แรงแคลมป์สูงเกินไป หรือใช้โปรแกรมส่วนโป่งไม่ตรงกับกลุ่มพินที่ใช้งาน | ตรวจสอบว่าโปรแกรมตรงกับกลุ่มพินที่ป้อนเข้าเครื่องจริง (หัวข้อ 5) | การตรวจนี้ใช้วินิจฉัยไม่ได้ หากลวดขาเข้ามีข้อบกพร่องที่พื้นผิวจากการดึงลวดหรือการตีเกลียวอยู่ก่อนแล้ว |
| เกลียวเสียหาย — สาเหตุจากกระบวนการต้นทาง | อาการเหมือนกัน แต่เกิดจากสถานีงานคนละจุด | ข้อบกพร่องบนพื้นผิวลวดเกิดขึ้นในขั้นตอนดึงลวดหรือตีเกลียว ก่อนที่เส้นลวดจะมาถึงสถานีขยาย | ตัดตรวจตัวอย่างที่ถูกคัดทิ้ง แล้วเทียบกับบันทึกการตรวจสอบจากโรงหลอมของลวดขาเข้า | ต้องใช้ข้อมูลการตรวจสอบลวดขาเข้าที่โรงงานส่วนใหญ่ไม่ได้จัดเก็บแยกตามล็อต |
| เส้นลวดแยกออกจากกัน | เส้นลวดที่พันเกลียวอย่างน้อย 1 เส้นหลุดออกจากชุด | รอยเชื่อมที่สถานีเชื่อมต้นทางไม่สมบูรณ์หรือเยื้องจากแกน ไม่ใช่ตัวสถานีขยายเอง | ตรวจสอบบันทึก CCD/การตรวจสอบของสถานีเชื่อมสำหรับชิ้นงานนั้น ก่อนปรับพารามิเตอร์การขยาย | หากพบรูปแบบนี้ แสดงว่าปัญหาอยู่ที่สถานีเชื่อม ไม่ใช่สถานีขยาย |
| ส่วนโป่งไม่สม่ำเสมอ — สายการผลิตที่ขับเคลื่อนด้วยเซอร์โว | เส้นผ่านศูนย์กลางบริเวณคอดอกไม่สมมาตรหรืออยู่นอกช่วงค่าความคลาดเคลื่อน | โปรแกรมหมุนเซอร์โวคลาดเคลื่อนหรือปรับเทียบไม่ถูกต้อง | สุ่มตรวจด้วย CMM โดยเทียบกับการปรับเทียบของ CCD เพื่อแยกสาเหตุความคลาดเคลื่อนจากตัวเซนเซอร์ | ยังสรุปผลไม่ได้หากไม่มีบันทึกความสัมพันธ์ระหว่าง CCD กับ CMM สำหรับกะการผลิตนั้น |
| ส่วนโป่งไม่สม่ำเสมอ — สายการผลิตที่ขับเคลื่อนด้วยแคม | อาการเหมือนกัน แต่เกิดจากการสึกหรอทางกล | การสึกหรอทางกลของรูปทรงแคมทำให้เส้นผ่านศูนย์กลางส่วนโป่งค่อยๆ เปลี่ยนระหว่างรอบการผลิต | ตรวจการสึกหรอของรูปทรงแคมตามรอบการบำรุงรักษา ไม่ใช่ตรวจเฉพาะชิ้นงานปัจจุบัน | การสึกหรอของแคมเกิดขึ้นอย่างต่อเนื่อง การพบชิ้นงานดีเพียงชิ้นเดียวจึงไม่ได้ยืนยันว่ากะถัดไปจะไม่มีปัญหา |
| ข้อบกพร่องใดๆ ที่เกิดเป็นกลุ่ม | พบข้อบกพร่องหลายประเภทเพิ่มสูงขึ้นพร้อมกันในกะเดียว | บ่งชี้ถึงสาเหตุร่วมจากกระบวนการต้นทาง (ล็อตลวดไม่ดีหรือสถานีเชื่อมคลาดเคลื่อน) มากกว่าจะเป็นความผิดปกติแยกกัน 4 จุดที่สถานีขยาย | เทียบเวลาที่พบข้อบกพร่องกับการเปลี่ยนล็อตและบันทึกการบำรุงรักษาสถานีงานต้นทาง | ต้องมีการตรวจสอบย้อนกลับระดับล็อตตลอดทั้งสายการผลิต ไม่ใช่เฉพาะที่สถานีขยาย |
| ข้อบกพร่องใดๆ ที่เกิดกับชิ้นงานเดี่ยว | ชิ้นงานหนึ่งชิ้นไม่ผ่าน แต่ชิ้นงานรอบข้างผ่าน | มีแนวโน้มว่าเกิดจากวัตถุดิบป้อนเข้าหรือการจัดการที่ผิดปกติเฉพาะครั้ง ไม่ใช่กระบวนการโดยรวมเปลี่ยนแปลง | บันทึกและติดตาม อย่าปรับโปรแกรมทั้งหมดจากข้อมูลเพียงจุดเดียว | การปรับค่าใหม่จากความแปรปรวนของชิ้นงานเดี่ยวเป็นสาเหตุทั่วไปที่ทำให้กระบวนการคลาดเคลื่อนขึ้นเอง |
การผลิตมีการตรวจสอบ 2 ชั้นเพื่อรองรับแนวทางนี้ ในเวลาจริง ระบบแมชชีนวิชัน CCD ของสถานีงานจะวัดเส้นผ่านศูนย์กลางและความยาวส่วนโป่งของทุกชิ้นงาน พร้อมคัดแยกชิ้นงานที่อยู่นอกช่วงค่าความคลาดเคลื่อนที่ตั้งโปรแกรมไว้โดยอัตโนมัติ ส่วนการตรวจสอบแบบออฟไลน์เป็นระยะจะใช้ CMM หรือเครื่องเปรียบเทียบภาพและขนาดสุ่มตรวจ เพื่อยืนยันการปรับเทียบของ CCD โดยเทียบกับมาตรฐานมิติที่สอบกลับได้ ผู้ซื้อที่ตรวจประเมินซัพพลายเออร์ควรขอบันทึกอัตราการคัดทิ้งของ CCD และบันทึกความสัมพันธ์กับ CMM ทั้ง 2 รายการ เพราะหาก CCD คลาดเคลื่อน ระบบก็จะใช้การปรับเทียบที่ผิดของตัวเองและปล่อยชิ้นงานผ่านโดยไม่แจ้งเตือน
ความเสียหายจากการสึกหรอที่ปลายทางหลังส่วนโป่ง “ผ่านเกณฑ์” เป็นปัญหาแยกต่างหากที่สะสมตามเวลา และมีต้นตอจาก พฤติกรรมความล้าของ C17200 แบบเดียวกับที่กำหนดคุณสมบัติของส่วนโป่ง ความหนาของชั้นชุบทองบนหน้าสัมผัสสำเร็จรูปกำหนดจำนวนรอบการประกบที่ทนได้ก่อนชั้นชุบสึกทะลุและทำให้ความต้านทานหน้าสัมผัสสูงขึ้น ตัวเลขอ้างอิงที่ซัพพลายเออร์พินหน้าสัมผัสรายหนึ่งเผยแพร่สำหรับความสัมพันธ์ระหว่างการชุบทองแบบแฟลชกับอายุการใช้งานตามจำนวนรอบ ระบุว่าการชุบแบบแฟลชหนา 3-6 ไมโครนิ้วรองรับได้ประมาณ 50 รอบ และเพิ่มเป็นประมาณ 500 รอบเมื่อหนา 50 ไมโครนิ้ว ตัวเลขนี้เป็นเพียงเกณฑ์คร่าวๆ ทั่วไปของอุตสาหกรรมคอนเน็กเตอร์ ไม่ใช่ข้อกำหนดเฉพาะของหน้าสัมผัสไฮเพอร์โบลอยด์หรือข้อบังคับของมาตรฐาน MIL ให้ยืนยันค่าจริงตามแบบหน้าสัมผัสและใบรับรองจากผู้ให้บริการชุบของคุณ แทนการถือว่าเป็นค่าคงที่ที่ใช้ได้ทั่วไป
7. เซอร์โวเทียบกับแคมขับเคลื่อนและการทำงานด้วยมือ: แต่ละแบบมีจุดบกพร่องอย่างไร
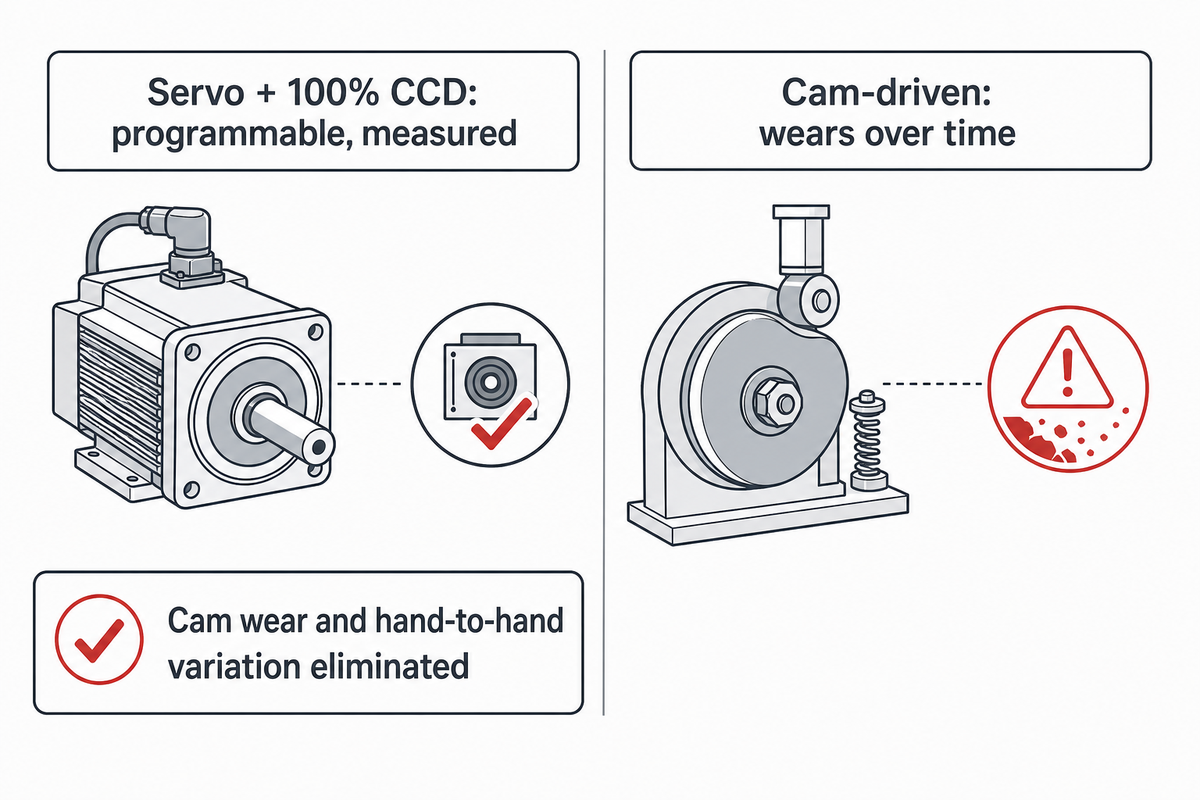
การขยายเอวชิ้นงานด้วยเซอร์โวร่วมกับการตรวจสอบด้วย CCD 100% มีโอกาสเกิดข้อบกพร่องน้อยกว่าแบบขับเคลื่อนด้วยลูกเบี้ยวหรือแบบแมนนวล ไม่ใช่เพราะมีความแม่นยำในรอบการทำงานเดียวสูงกว่าโดยธรรมชาติ แต่เพราะเปลี่ยนกระบวนการที่ขึ้นอยู่กับผู้ปฏิบัติงานให้เป็นกระบวนการที่ตั้งโปรแกรมและวัดผลได้ โดยกำจัดสาเหตุข้อบกพร่องเฉพาะอย่างการสึกหรอของลูกเบี้ยวและความแปรปรวนระหว่างผู้ปฏิบัติงานแต่ละคน แถบค่าความคลาดเคลื่อนที่แคบลงและทำซ้ำได้ช่วยเพิ่มอัตราผ่านครั้งแรกโดยไม่ต้องเพิ่มจำนวนพนักงานตรวจสอบ ระบบอัตโนมัติยังเพิ่มขีดจำกัดความเร็วที่ใช้งานได้จริงด้วย: สถานีเซอร์โวที่ปรับจูนอย่างเหมาะสมทำงานด้วยความเร็วสูงได้โดยไม่มีเส้นผ่านศูนย์กลางคลาดเคลื่อนจนต้องให้ผู้ปฏิบัติงานแบบแมนนวลชะลอความเร็ว อีกทั้งแถบค่าความคลาดเคลื่อนที่แคบลงยังช่วยลดการกระจุกตัวของความเค้นซึ่งทำให้อายุการใช้งานของหน้าสัมผัสสั้นลง จึงลดชิ้นงานที่ถูกคัดทิ้งและรักษาอัตราการผลิตของไลน์ให้ใกล้เคียงระดับสูงสุด
✔ จุดเด่นของระบบเซอร์โว + CCD
- ขนาดส่วนนูนกำหนดเป็นพารามิเตอร์ในโปรแกรมได้ ไม่ได้ตายตัวตามรูปทรงของเครื่องมือ
- การตรวจสอบระหว่างสายการผลิต 100% ตรวจจับข้อบกพร่องจากชิ้นงานทุกชิ้น ไม่ใช่การสุ่มตรวจ
- การเปลี่ยนรุ่นการผลิตระหว่างกลุ่มพินทำได้ด้วยการเปลี่ยนโปรแกรม ไม่ต้องเปลี่ยนเครื่องมือการผลิต
⚠ จุดที่ระบบขับเคลื่อนด้วยลูกเบี้ยวและระบบแมนนวลยังเกิดข้อบกพร่อง
- แบบขับเคลื่อนด้วยลูกเบี้ยว: การสึกหรอเชิงกลของโปรไฟล์ลูกเบี้ยวทำให้เส้นผ่านศูนย์กลางส่วนนูนค่อย ๆ คลาดเคลื่อนโดยไม่มีสัญญาณเตือนอัตโนมัติตลอดการผลิต
- แบบแมนนวล: ความสม่ำเสมอของส่วนนูนขึ้นอยู่กับทักษะและความเหนื่อยล้าของผู้ปฏิบัติงาน อีกทั้งโดยทั่วไปเป็นการสุ่มตรวจ ไม่ใช่การตรวจสอบ 100%
- ทั้งสองแบบ: หากต้องเปลี่ยนเส้นผ่านศูนย์กลาง ต้องเปลี่ยนเครื่องมือการผลิตจริง ไม่ใช่แก้โปรแกรม
📐 จุดคุ้มทุนจากข้อบกพร่องที่หลุดรอด
ต้นทุนที่แท้จริงของสถานีแบบขับเคลื่อนด้วยลูกเบี้ยวหรือแบบแมนนวลไม่ได้อยู่ที่ราคาซื้อที่ต่ำกว่า แต่อยู่ที่อัตราข้อบกพร่องซึ่งหลุดรอดจากการสุ่มตรวจและไปปรากฏเป็นความล้มเหลวในการทดสอบการประกบของลูกค้า แทนที่จะถูกคัดทิ้งภายในโรงงาน จุดเปลี่ยนทางเศรษฐกิจจะเกิดขึ้นเมื่อต้นทุนของข้อบกพร่องที่หลุดรอดเพียง 1 รายการ (คอนเน็กเตอร์ที่ประกอบเข้ากับชุดประกอบของลูกค้าแล้วไม่ผ่านการทดสอบ พร้อมกับการสืบหาสาเหตุราก) สูงกว่าส่วนต่างราคาระหว่างสถานีเซอร์โว+CCD กับสถานีแบบขับเคลื่อนด้วยลูกเบี้ยว คูณด้วยจำนวนเครื่องที่ซื้อได้จากเงินส่วนต่างนั้น สำหรับโปรแกรม MIL-spec หรือโปรแกรมที่ต้องการความน่าเชื่อถือสูงอื่น ๆ ซึ่งความล้มเหลวในภาคสนามทำให้ต้องเข้าสู่กระบวนการแก้ไขอย่างเป็นทางการ จุดคุ้มทุนนี้มาถึงอย่างรวดเร็ว ส่วนงานเชิงพาณิชย์ที่ผลกระทบจากความล้มเหลวต่ำและยอมรับค่าความคลาดเคลื่อนของแรงประกบได้กว้าง อาจเลือกใช้แบบขับเคลื่อนด้วยลูกเบี้ยวหรือแบบแมนนวลได้อย่างสมเหตุสมผล ประเมินโดยใช้ต้นทุนข้อบกพร่องที่หลุดรอดของคุณเอง ไม่ใช่โบรชัวร์อัตราการผลิตของผู้ขาย
8. ตำแหน่งของการขยายในสายการผลิต — และปัญหาที่เกิดเมื่อแนวไม่ตรง
สถานีขยายอยู่ถัดจากการจ่ายเส้นลวด การตัด และการเชื่อม และอยู่ก่อนการจัดแนวกับการตรวจสอบขั้นสุดท้าย ปัญหาที่เกิดในกระบวนการต้นทางไม่ได้จำกัดอยู่แค่จุดนั้น เพราะสถานีขยายทำงานได้ตามรูปทรงที่สถานีเชื่อมส่งต่อมาเท่านั้น
หากสถานีเชื่อมต้นทางทำให้เส้นลวดเส้นใดเส้นหนึ่งเชื่อมติดไม่สมบูรณ์หรือเยื้องจากแกนเล็กน้อย ระบบ CCD ของสถานีขยายมักจะตรวจพบเป็นข้อบกพร่อง “เส้นลวดแยกออกจากกัน” หรือ “หัวเอียง” ในขั้นตอนทำส่วนนูน ไม่ใช่เพราะสถานีขยายเป็นต้นเหตุ แต่เพราะเป็นจุดแรกในสายการผลิตที่ตรวจสอบ 100% อย่างละเอียดพอจะจับข้อบกพร่องนี้ได้ ด้วยเหตุนี้ ตารางวิเคราะห์สาเหตุรากในหัวข้อ 6 จึงแยก “สาเหตุจากสถานีขยาย” ออกจาก “ตรวจย้อนกลับไปยังสถานีเชื่อม” อย่างชัดเจน การมองว่าข้อบกพร่องที่ CCD คัดทิ้งในขั้นตอนทำส่วนนูนทุกรายการเป็นปัญหาของสถานีขยาย ทำให้ฝ่ายซ่อมบำรุงไปตรวจเครื่องจักรผิดจุด
การขยายเป็นกระบวนการขึ้นรูปเย็น ไม่ได้ตัด เชื่อม หรือเจียร จึงไม่ก่อให้เกิดฝุ่นหรือควันจาก ทองแดงเบริลเลียม ซึ่งเป็นความเสี่ยงจากการสัมผัสในงานอาชีวอนามัยตามแนวทาง OSHA สำหรับงานแปรรูปและงานตัดเฉือน ความเสี่ยงดังกล่าวกระจุกตัวอยู่ที่สถานีตีเกลียว ตัด และเชื่อมต้นทาง รวมถึงขั้นตอนตัดแต่งหรือเก็บผิวปลายทาง ควรแจ้งฝ่าย EHS เมื่อวางแผนสายการผลิตทั้งไลน์ แม้ความเสี่ยงนี้จะไม่ใช่ประเด็นเฉพาะของสถานีขยายก็ตาม
ในส่วนของเครื่องมือการผลิต C49-ZY05-01 ของ ZEUEE แยกแผงทางเข้าถึงชุดป้อน ชุดจับยึด หัวขยาย และโมดูล CCD ออกจากกัน เพื่อให้โรงงานที่เปลี่ยนชนิดพินหลายสิบครั้งต่อปีไม่ต้องรื้อทั้งเซลล์ทุกครั้งที่เปลี่ยนรุ่นการผลิต ควรตรวจสอบรายละเอียดนี้กับเซลล์ของผู้ขายทุกราย เพราะมีผลโดยตรงต่อเวลาเปลี่ยนรุ่นการผลิตเมื่อต้องผลิตพินหลายกลุ่มผ่านสถานีเดียว
9. ข้อกำหนดในมาตรฐานที่ใช้กับส่วนนูนจริง ๆ (ไม่ใช่กับคอนเน็กเตอร์ทั้งชิ้น)
ไม่มีมาตรฐานฉบับใดระบุขั้นตอนขยายทวิสต์พินไว้โดยเฉพาะ ข้อกำหนดที่เกี่ยวข้องมาจากเอกสาร 2 ฉบับซึ่งครอบคลุมคนละเรื่อง การรู้ว่าแต่ละฉบับครอบคลุมอะไรช่วยป้องกันการอ้างว่า “เป็นไปตาม MIL-spec” ราวกับเป็นการอนุมัติแบบครอบคลุมทุกด้าน
MIL-DTL-32139 (ข้อกำหนดเฉพาะสำหรับคอนเน็กเตอร์ระดับนาโนและ Nano-D) กำหนดช่วงค่าความคลาดเคลื่อนด้านมิติและมุมในระดับคอนเน็กเตอร์และหน้าสัมผัส เอกสารย่อยที่เผยแพร่ระบุค่าความคลาดเคลื่อน เช่น ±.005 inch (0.13 mm) พร้อมค่าความคลาดเคลื่อนเชิงมุม ±2° เว้นแต่จะระบุไว้เป็นอย่างอื่นในเอกสารเฉพาะฉบับ นี่คือขอบเขตมิติระดับคอนเน็กเตอร์ที่หน้าสัมผัสหลังทำส่วนนูนเสร็จแล้วต้องอยู่ภายใน ไม่ใช่ข้อกำหนดของกระบวนการขึ้นรูปส่วนนูน
IPC/WHMA-A-620 ครอบคลุมด้านคุณภาพงานประกอบ และควรอ้างอิงฉบับปัจจุบัน: IPC/WHMA A-620F-2025 มาแทนที่ A-620E-2022 เมื่อประกาศใช้ และกำหนดให้ฉบับ E พ้นสถานะฉบับอ้างอิงปัจจุบันอย่างเป็นทางการ มาตรฐานนี้กำหนดประเภทผลิตภัณฑ์ 3 ประเภท (Class 1 ผลิตภัณฑ์อิเล็กทรอนิกส์ทั่วไป, Class 2 ผลิตภัณฑ์สำหรับงานเฉพาะ และ Class 3 ผลิตภัณฑ์สมรรถนะสูงหรือใช้งานในสภาพแวดล้อมรุนแรงสำหรับงานสำคัญต่อความปลอดภัยและภารกิจ) และกำกับวัสดุ วิธีการ และเกณฑ์การยอมรับสำหรับการเชื่อมต่อแบบย้ำ แบบยึดเชิงกล และแบบบัดกรี มาตรฐานนี้ระบุชัดเจนว่าไม่ได้กำหนดเกณฑ์สำหรับการประเมินภาพตัดขวางหรือภาพเอกซเรย์ ควรทราบขอบเขตนี้ก่อนสันนิษฐานว่า A-620 เพียงฉบับเดียวครอบคลุมแผนตรวจรับหน้าสัมผัสที่ทำส่วนนูนแล้ว
รายการตรวจสอบ RFQ — คัดลอกรายการเหล่านี้ไปใส่ในคำขอใบเสนอราคาสำหรับสถานีขยายทวิสต์พิน:
| พารามิเตอร์ | ช่วงที่แนะนำ | เหตุผลที่สำคัญ | วิธีตรวจสอบ |
|---|---|---|---|
| ช่วงเส้นผ่านศูนย์กลางพินที่รองรับ | ครอบคลุมสัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ทั้งหมด เช่น 0.4-2.5 mm | หากสถานีเดียวรองรับกลุ่มพินได้น้อยลง จะต้องเปลี่ยนเครื่องมือการผลิตบ่อยขึ้น | ขอตารางค่าความคลาดเคลื่อนแยกตามกลุ่มพิน ไม่ใช่ช่วงค่าโดยรวมเพียงค่าเดียว |
| การครอบคลุมข้อบกพร่องของ CCD | ครบทั้ง 4 รูปแบบ: หัวเอียง เกลียวเสียหาย เส้นลวดแยกออกจากกัน และส่วนนูนไม่สม่ำเสมอ | การตรวจสอบที่ครอบคลุมไม่ครบทำให้ข้อบกพร่องหลุดไปถึงการทดสอบขั้นสุดท้าย | ขอบันทึกอัตราการคัดทิ้งแยกตามข้อบกพร่อง ไม่ใช่ตัวเลขอัตราผ่านรวมเพียงค่าเดียว |
| ความสัมพันธ์ระหว่าง CCD กับ CMM | มีเอกสารบันทึกและดำเนินการเป็นระยะ | CCD ที่ไม่ได้สอบเทียบอาจตรวจผ่านชิ้นงานที่มีข้อบกพร่องโดยไม่มีสัญญาณเตือน | ขอบันทึกความสัมพันธ์ระหว่างค่าที่วัดได้ ไม่ใช่แค่ใบรับรองการสอบเทียบ |
| สภาพการอบชุบความร้อนของลวดขาเข้า | ระบุรหัสสภาพการอบคืนตัวให้ชัดเจน (เช่น TF00, TH04) ตาม ASTM B197 (ลวด) | คำกล่าวอ้างกว้าง ๆ ว่า “ผ่านการชุบแข็ง” ตรวจสอบย้อนหลังไม่ได้ | กำหนดให้จัดเก็บใบรับรองการทดสอบจากผู้ผลิต โดยอ้างอิงข้อกำหนดของลวด ไม่ใช่ข้อกำหนดของแผ่นโลหะ |
| อัตราการผลิตสำหรับกลุ่มพินเป้าหมายของคุณ | ยืนยันอัตราการผลิตเป็นชิ้น/นาที โดยเปิดการตรวจสอบ CCD เต็มรูปแบบที่ | อัตราการผลิตที่โฆษณาในโหมดบายพาสสูงกว่าผลผลิตจริง | ขอข้อมูลอัตราการผลิตของไลน์ขณะเปิดการตรวจสอบ ไม่ใช่ตัวเลขในโหมดบายพาส |
10. ควรเพิ่มสถานีขยายหรือซื้อพินที่ทำส่วนนูนเสร็จแล้ว?
เพิ่มสถานีขยายภายในโรงงานเมื่อความสม่ำเสมอของเส้นผ่านศูนย์กลางส่วนนูนเป็นตัวแปรสำคัญต่อการรับรองคุณสมบัติที่คุณต้องควบคุมโดยตรง และปริมาณการผลิตคุ้มค่ากับเงินลงทุน หากปริมาณการผลิตน้อยหรือโปรแกรมไม่จำเป็นต้องตรวจสอบย้อนกลับข้อบกพร่องทุกรายการผ่านข้อมูลกระบวนการของคุณเอง ให้ซื้อหน้าสัมผัสที่ทำเสร็จแล้วต่อไป
ZEUEE ไม่เผยแพร่ราคาคงที่ของเครื่องขยายทวิสต์พินทางออนไลน์ เช่นเดียวกับเครื่องจักรระบบอัตโนมัติที่ไม่ได้ผลิตตามมาตรฐานทั่วไป ราคาอิงตามช่วงกลุ่มพินที่รองรับและขอบเขตการบูรณาการระบบ ดังนั้นการใช้รายการตรวจสอบ RFQ ด้านล่างเป็นวิธีที่รวดเร็วที่สุดในการขอใบเสนอราคาจริง แทนการเปรียบเทียบผู้ผลิตเครื่องขยายทวิสต์พินจากราคาในรายการเพียงอย่างเดียว
| ปัจจัย | เหมาะกับการซื้อหน้าสัมผัสที่ทำเสร็จแล้ว | เหมาะกับการเพิ่มสถานีภายในโรงงาน |
|---|---|---|
| ปริมาณการผลิต | น้อย ไม่สม่ำเสมอ หรืออยู่ในช่วงทำต้นแบบ | ผลิตต่อเนื่องในหลายโปรแกรม |
| ความต้องการด้านการตรวจสอบย้อนกลับ | ลูกค้ายอมรับข้อมูลการรับรองคุณสมบัติของผู้ขายได้ | โปรแกรมกำหนดให้มีข้อมูลกระบวนการแยกตามล็อตและสถานีงาน ซึ่งคุณเป็นผู้ควบคุม |
| สัดส่วนและความหลากหลายของกลุ่มพิน | กลุ่มมาตรฐานที่มีขอบเขตแคบและหาได้ทั่วไป | กลุ่มพินแบบสั่งทำหรือแบบผสมที่สถานียืดหยุ่นเพียงสถานีเดียวรองรับได้ |
| ต้นทุนข้อบกพร่องที่หลุดรอด | งานที่ผลกระทบจากความล้มเหลวต่ำและยอมรับค่าความคลาดเคลื่อนของแรงประกบได้กว้าง | โปรแกรมที่ต้องการความน่าเชื่อถือสูง ซึ่งความล้มเหลวในภาคสนามมีต้นทุนสูง (ดูหัวข้อ 7) |
| ผู้รับผิดชอบมาตรฐานและการปฏิบัติตามข้อกำหนด | ยอมรับเอกสาร A-620F และ MIL-DTL-32139 ของผู้ขายตามที่จัดทำไว้ (หัวข้อ 9) | ทีมคุณภาพของคุณจำเป็นต้องควบคุมเอกสารการปฏิบัติตามข้อกำหนดโดยตรง |
| การตรวจสอบย้อนกลับการอบชุบความร้อน | มีใบรับรองการทดสอบจากผู้ผลิตของผู้ขายจัดเก็บไว้ก็เพียงพอ (หัวข้อ 3) | ต้องการให้ตรวจทาน MTC แยกตามล็อตเทียบกับ ASTM B197 ภายในโรงงาน |
| ความถี่ในการเปลี่ยนรุ่นการผลิต | เปลี่ยนกลุ่มพินไม่บ่อย และยอมรับระยะเวลาส่งมอบของผู้ขายได้ | เปลี่ยนกลุ่มพินบ่อยจนระยะเวลาส่งมอบของผู้ขายกลายเป็นคอขวด |
| งบลงทุน | ขณะนี้มีงบลงทุนสำหรับเครื่องมือการผลิตจำกัด | มีงบลงทุนและปริมาณการผลิตต่อเนื่องรองรับความคุ้มค่า |
| ความซับซ้อนในการบูรณาการเข้ากับสายการผลิต | หน้าสัมผัสที่ทำเสร็จแล้วเชื่อมต่อเข้ากับสายการประกอบเดิมได้สะดวก | ต้องบูรณาการสถานีขยายเข้ากับสายการผลิต 6 ขั้นตอนเดิมอย่างใกล้ชิด (หัวข้อ 8) |
หากปัจจัยต่าง ๆ ชี้ว่าควรผลิตภายในโรงงาน งานกำหนดข้อกำหนดในหัวข้อ 5 และ 9 ได้แก่ ช่วงกลุ่มพินที่รองรับ การครอบคลุมข้อบกพร่องของ CCD และข้อกำหนดในมาตรฐานที่ใช้จริง จะช่วยให้การพูดคุยกับผู้ขายนำไปสู่ RFQ ที่ทีมคุณภาพอนุมัติได้ C49-ZY05-01 ของ ZEUEE รองรับช่วง 0.4-2.5 mm ตามที่อธิบายไว้ตลอดคู่มือนี้ พร้อมการตรวจสอบ CCD 100% ครอบคลุมข้อบกพร่องทั้ง 4 รูปแบบที่ติดตาม หากกำลังประเมินสถานีตามข้อกำหนดนี้ หน้าเครื่องขยายทวิสต์พิน C49-ZY05-01มีข้อมูลเปรียบเทียบแบบเซอร์โว แบบขับเคลื่อนด้วยลูกเบี้ยว และแบบแมนนวล รวมถึงรายละเอียดติดต่อเพื่อขอ RFQ
หากต้องการภาพรวมว่าสถานีขยายอยู่ตรงไหนในสายการผลิต 6 สถานี ได้แก่ การตีเกลียว การตัด การเชื่อม การขยาย การจัดแนว และการตรวจสอบ โปรดดูคู่มือการผลิตทวิสต์พินฉบับสมบูรณ์ของ ZEUEE หากโปรแกรมของคุณใช้ Nano-D (MIL-DTL-32139) โดยเฉพาะ คู่มือสำหรับผู้ซื้อ Nano-Dอธิบายเกณฑ์คัดเลือกผู้ขาย 7 คำถามและการเลือกขนาดเปลือกคอนเน็กเตอร์อย่างละเอียดกว่าคู่มือนี้ซึ่งเน้นสถานีเดียว
คำถามที่พบบ่อย
ถาม: ขั้นตอนขยายหรือทำส่วนนูนต่างจากขั้นตอนถักอย่างไร?
การถักคือการนำเส้นลวดดิบมาพันเป็นโครงกรงไฮเพอร์โบลอยด์ ส่วนการขยายคือการดันโครงที่เชื่อมแล้วให้นูนออกเพื่อกำหนดแรงประกบขั้นสุดท้าย ทั้งสองขั้นตอนทำต่อเนื่องกันและใช้แทนกันไม่ได้ หากสับสนระหว่างสองขั้นตอนนี้ขณะตรวจประเมินกระบวนการ การแก้ปัญหาจะมุ่งไปยังสถานีงานผิดจุด
สถานีถัก (ขั้นตอนที่ 1 ของสายการผลิต 6 ขั้นตอน) พันเส้นลวดทองแดงเบริลเลียม 10 เส้นให้เป็นรูปทรงกรงไฮเพอร์โบลอยด์ดิบ โดยกำหนดระยะพิทช์และความยาวช่วงวางเกลียวซึ่งมีผลต่อการยืดหยุ่นของหน้าสัมผัสที่ผลิตเสร็จแล้ว สถานีขยายหรือทำส่วนนูนอยู่ถัดไปอีก 2 ขั้นตอน หลังจากเชื่อมปลายเส้นลวดแล้ว โดยหมุนโครงที่เชื่อมแล้วในทิศทางต้านเกลียวเพื่อคลายเกลียวและดันช่วงเอวให้นูนออกจนได้เส้นผ่านศูนย์กลางตามที่ควบคุม ซึ่งเป็นตัวกำหนดแรงประกบและแรงต้านขณะเสียบของหน้าสัมผัส การถักขึ้นรูปกรง ส่วนการขยายกำหนดแรงยึดจับ
ถาม: วัดเส้นผ่านศูนย์กลางส่วนนูนบนสายการผลิตจริงอย่างไร?
ทำได้ 2 วิธี: ตรวจสอบด้วย CCD แบบเรียลไทม์ 100% ระหว่างขึ้นรูป และสุ่มตรวจด้วย CMM แบบออฟไลน์เป็นระยะเพื่อยืนยันการสอบเทียบของ CCD ผู้ซื้อที่ประเมินผู้ขายควรขอดูบันทึกทั้ง 2 รายการ ไม่ใช่ขอเพียงรายการเดียว
บนสายการผลิตจะตรวจยืนยันเส้นผ่านศูนย์กลางส่วนนูนด้วย 2 วิธี: วิธีแรกคือระบบแมชชีนวิชัน CCD ประจำสถานี ซึ่งวัดเส้นผ่านศูนย์กลางและความยาวของส่วนนูนบนชิ้นงานทุกชิ้นแบบเรียลไทม์ระหว่างขึ้นรูป และคัดชิ้นงานที่อยู่นอกแถบค่าความคลาดเคลื่อนที่ตั้งโปรแกรมไว้ออกไปยังถังชิ้นงานเสียโดยอัตโนมัติ วิธีที่สองคือสุ่มตรวจเป็นระยะด้วย CMM หรือเครื่องเปรียบเทียบภาพแบบออฟไลน์ เพื่อตรวจสอบยืนยันการสอบเทียบของ CCD เทียบกับมาตรฐานมิติที่ตรวจสอบย้อนกลับได้ ผู้ซื้อที่ตรวจประเมินผู้ขายควรขอบันทึกอัตราการคัดทิ้งของ CCD และบันทึกความสัมพันธ์กับ CMM ทั้ง 2 รายการ ไม่ใช่ขออย่างใดอย่างหนึ่ง
ถาม: อะไรทำให้ส่วนนูนเกิดเยื้องแกน (หัวเอียง)?
เกือบทุกกรณีเกิดจากปัญหาการจัดแนวของชุดจับยึดหรือชุดป้อนที่อยู่ก่อนขั้นตอนขึ้นรูป ไม่ใช่โปรแกรมเซอร์โว วิธีแก้คือ ตรวจสอบการสึกหรอของชุดจับยึดต้นทางและความตึงของเส้นลวด ไม่ใช่ปรับพารามิเตอร์ส่วนนูนใหม่
ส่วนนูนที่เกิดเยื้องแกนและปรากฏเป็นข้อบกพร่องหัวเอียงขณะตรวจสอบ เกือบทุกกรณีเกิดจากการจับยึดหน้าสัมผัสไม่ให้อยู่ร่วมศูนย์กับแกนหมุนเซอร์โวก่อนเริ่มขึ้นรูป ซึ่งมักมีสาเหตุมาจากชุดป้อนสึกหรอหรือการจัดแนวชุดจับยึดที่พบระหว่างการตรวจสอบก่อนเริ่มงาน หรือเส้นลวดมีความตึงไม่สม่ำเสมอระหว่างขั้นตอนตีเกลียวต้นทางจนโค้งเล็กน้อยอยู่แล้วเมื่อเข้าสถานีทำส่วนนูน เนื่องจากข้อบกพร่องเกิดขึ้นก่อนเริ่มทำส่วนนูน การทำให้แถบค่าความคลาดเคลื่อนของสถานีขยายแคบลงจึงไม่ช่วยแก้ปัญหา วิธีแก้ต้องทำที่ต้นทาง โดยเริ่มจากตรวจสอบการสึกหรอของชุดจับยึดและความตึงของเส้นลวดในขั้นตอนตีเกลียว
ถาม: ดัดแปลงสายการผลิตทำส่วนนูนแบบแมนนวลหรือขับเคลื่อนด้วยลูกเบี้ยวที่มีอยู่ให้เป็นเซอร์โวได้ไหม?
โดยทั่วไปทำได้ โดยต้องปรับปรุงสถานีใหม่ ไม่ใช่เพียงซ่อมหรือติดตั้งชุดอุปกรณ์เพิ่มเติม คาดว่าจะต้องเปลี่ยนหัวเซอร์โว อุปกรณ์อิเล็กทรอนิกส์ควบคุมการขับเคลื่อน และโมดูล CCD พร้อมนำโครงเครื่องเดิมกับส่วนชุดป้อนกลับมาใช้
โดยทั่วไปทำได้ โดยต้องปรับปรุงสถานีใหม่แทนการติดตั้งชุดอุปกรณ์เพิ่มเติม หัวเซอร์โว อุปกรณ์อิเล็กทรอนิกส์ควบคุมการขับเคลื่อน และโมดูล CCD จะเข้ามาแทนกลไกลูกเบี้ยว โดยนำโครงเครื่องและชุดป้อนเดิมกลับมาใช้
ถาม: สถานีขยายต้องมีอัตราการผลิตเท่าไร หากส่วนอื่นของสายการผลิตทำงานเร็วกว่า?
เลือกให้สอดคล้องกับคอขวดจริงของสายการผลิต ไม่ใช่ตามอัตราสูงสุดที่สถานีขยายระบุไว้ การเพิ่มกำลังการผลิตที่จุดอื่นเป็นการลงทุนที่สูญเปล่า จนกว่าจะระบุสถานีที่เป็นคอขวดจริงได้
เลือกให้สอดคล้องกับคอขวดจริงของสายการผลิต ไม่ใช่ขีดจำกัดสมรรถนะที่ระบุของสถานีขยาย สถานีระดับ C49-ZY05-01 หนึ่งสถานีทำงานได้ 15-17 ชิ้นต่อนาที หากสถานีตีเกลียวและเชื่อมต้นทาง หรือเครื่องจักรตรวจสอบและใส่พินปลายทางทำอัตราได้ต่ำกว่านี้ การเพิ่มเซลล์งานขยายแบบขนานอีกชุดจะไม่ช่วย จนกว่าจะเพิ่มสมรรถนะของขั้นตอนที่ช้ากว่าก่อน ในทางกลับกัน หากสถานีงานอื่นทั้งหมดในสายการผลิตทำได้มากกว่า 20 ชิ้นต่อนาทีอยู่แล้ว สถานีขยายเพียงสถานีเดียวจะกลายเป็นคอขวด และควรเพิ่มกำลังการผลิตแบบขนานที่จุดนี้ แทนการอัปเกรดสถานีที่ไม่ได้จำกัดอัตราการผลิตจริง
เหตุผลที่เราเขียนบทความนี้
ทีมวิศวกรของ ZEUEE ออกแบบและผลิต C49-ZY05-01 เอง ซึ่งเป็นสถานีที่ใช้เป็นกรณีหลักในคู่มือนี้ ดังนั้นเนื้อหาเรื่องการคำนวณความสัมพันธ์ระหว่างค่าความคลาดเคลื่อนกับแรงและการวิเคราะห์สาเหตุรากของข้อบกพร่องจึงมาจากข้อกำหนดและวิธีตรวจสอบเครื่องจักรนี้โดยตรง พร้อมตรวจสอบเทียบกับข้อมูลโลหะวิทยาและข้อมูลอุตสาหกรรมคอนเน็กเตอร์ที่เผยแพร่โดยหน่วยงานอิสระ ไม่ได้อิงเพียงเอกสารข้อกำหนดภายใน
คู่มือนี้ครอบคลุมสถานีขยายทวิสต์พินหรือสถานีทำส่วนนูนช่วงเอวโดยเฉพาะ โดยลงรายละเอียดด้านวิศวกรรมกระบวนการของสถานีเดียว ไม่ใช่ภาพรวมของสายการผลิตทวิสต์พินทั้งหมด ในกรณีที่หลักฐานอ้างอิงเฉพาะกับผู้ขายหรือจำกัดอยู่ที่วัสดุรูปแบบเดียว เราระบุไว้ตามนั้นแทนการนำเสนอเป็นข้อเท็จจริงทั่วไป ตรวจทานโดยทีมเทคนิคของ Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
เอกสารอ้างอิงและแหล่งข้อมูล
- ข้อกำหนดเฉพาะ MIL-DTL-32139 U.S. Defense Logistics Agency, Land and Maritime
- ข้อมูลโลหะผสม C17200: ทองแดงเบริลเลียมแปรรูป Copper Development Association
- พฤติกรรมความล้าจากการดัดหมุนของโลหะผสมทองแดงเบริลเลียม C17200 ที่อุณหภูมิสูง วารสารวิทยาศาสตร์วัสดุที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิ ผ่าน NCBI/PMC
- มาตรฐานคุณภาพงานประกอบ IPC/WHMA A-620F-2025 (ชุดประกอบสายเคเบิลและสายไฟ) ANSI
- เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ยังคงเติบโตอย่างต่อเนื่อง Connector Supplier
- สิทธิบัตรสหรัฐฯ 6,584,677 B2: วิธีคลายเกลียวเส้นลวดเพื่อสร้างหน้าสัมผัสไฟฟ้าแบบไฮเพอร์โบลอยด์ USPTO
บทความที่เกี่ยวข้อง
- เครื่องขยายทวิสต์พิน ZEUEE C49-ZY05-01 ข้อกำหนดฉบับเต็ม การเปรียบเทียบระบบเซอร์โว ระบบขับเคลื่อนด้วยลูกเบี้ยว และระบบแมนนวล รวมถึง RFQ
- เครื่องจักรผลิตทวิสต์พิน: คู่มือการผลิตฉบับสมบูรณ์ สายการผลิต 6 สถานีฉบับเต็ม
- เครื่องจักรผลิตนาโนทวิสต์พิน: คู่มือผู้ซื้อสำหรับ Nano-D เกณฑ์คัดเลือกผู้ขายเฉพาะ MIL-DTL-32139 และการเลือกขนาดเปลือกคอนเน็กเตอร์
- แค็ตตาล็อกเครื่องจักรประกอบคอนเน็กเตอร์ กลุ่มผลิตภัณฑ์อุปกรณ์คอนเน็กเตอร์ทั้งหมดของ ZEUEE
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015









