Kontaktieren Sie Zeyu lntelligent Industrial Company

Die Twist-Pin-Aufweitmaschine im Detail: Technik der Taillenwulst, Fehlerbilder und Toleranzkette

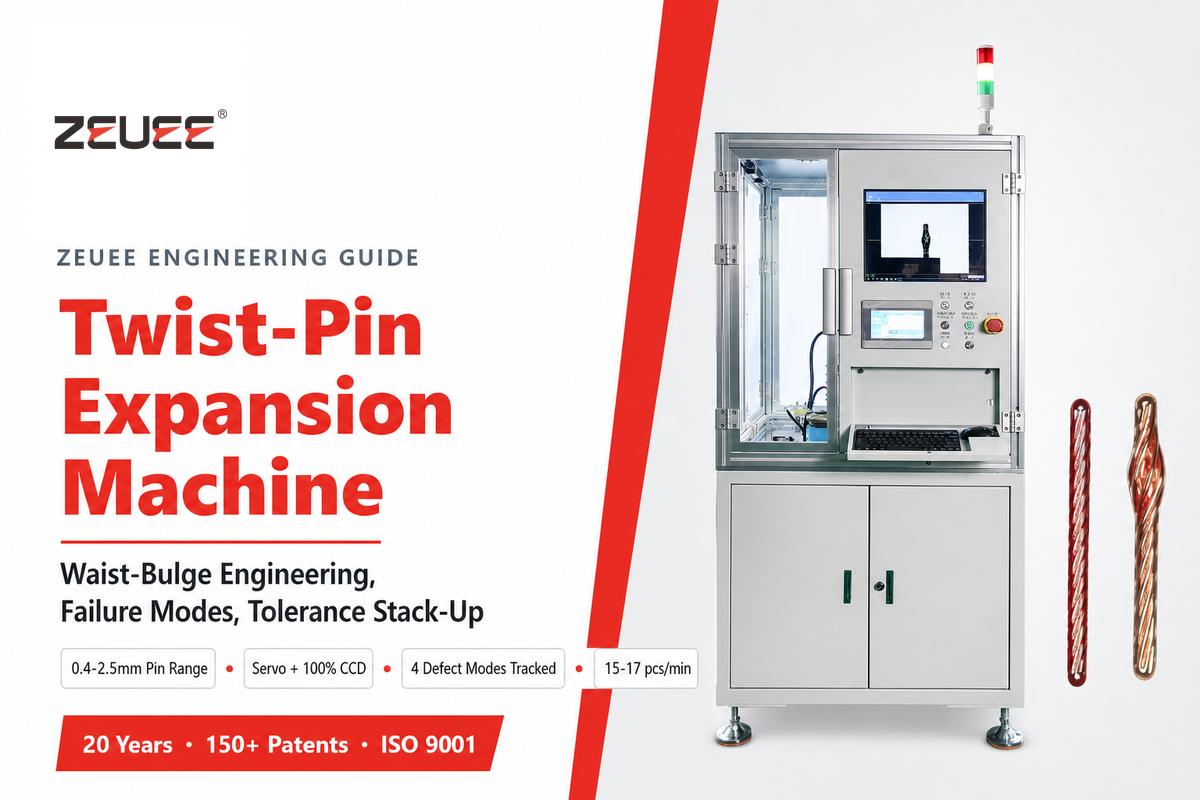
Eine Twist-Pin-Aufweitmaschine ist die einzelne Fertigungsstation, die den Taillenwulst an einem Twist-Pin-Kontakt aus Berylliumkupfer formt. Sie wird auch als Twist-Pin-Aufweitmaschine bezeichnet oder wegen ihres servogesteuerten, automatisierten Zyklus als automatische Twist-Pin-Aufweitmaschine angeboten. Sie unterscheidet sich von der Flechtstation, die die Litzen wickelt, der Schweißstation, die sie kontaktiert, und der Einsetzvorrichtung, die den fertigen Kontakt in ein Steckverbindergehäuse einsetzt. Sie ist weder ein System zum Aufweiten von Befestigungselementen noch ein PEX-Installationswerkzeug oder eine Maschine zur Handhabung von Container-Twistlocks – drei nicht verwandte Produkte mit ähnlichen Suchbegriffen. Dieser Leitfaden behandelt die Maschine für die Steckverbinderfertigung: eine servogesteuerte Station mit CCD-Prüfung, die aus einem verschweißten Litzenbündel einen Hyperboloid-Kontakt mit kontrollierter, reproduzierbarer Steckkraft formt.
Die meisten Entwicklungsteams, die eine Twist-Pin-Aufweitstation bewerten, wissen bereits, dass es diese Maschine gibt. Was ihnen fehlt, ist eine Möglichkeit, ein Toleranzband für den Wulstdurchmesser in eine Steckkraft umzusetzen oder einen CCD-Ausschuss auf den tatsächlich ursächlichen Prozessparameter zurückzuführen. Genau diese Lücke schließt der Leitfaden.
Kurzüberblick: Parameterreferenz für die Aufweitstation
| Kontaktstiftdurchmesser | 0,4 mm (Signal-/Nano-D-Kontakte) bis 2,5 mm (Leistungskontakte) |
| Durchsatz (Einzelstation) | 15-17 Stück/min |
| Prüfumfang | 100 % Inline-CCD-Prüfung, 4 erfasste Fehlerbilder |
| Formgebungsverfahren | Servogesteuerte gegenläufige Drehung (nicht kurvengesteuert) |
| Wärmebehandlungszustand des Ausgangsmaterials | Berylliumkupfer (C17200), nach der Formgebung des Wulsts angelassen |
| Zielwert für Steckzyklen | Bis zu 100.000 Zyklen (Hyperboloid-Kontakte, Branchenrichtwert) |
Die obigen Werte beziehen sich auf das Datenblatt der Twist-Pin-Aufweitmaschine C49-ZY05-01 von ZEUEE sowie auf unabhängig veröffentlichte Branchendaten zu Hyperboloid-Kontakten (Quellen siehe unten).
1. Was eine Twist-Pin-Aufweitmaschine leistet – und was nicht
Eine Twist-Pin-Aufweitmaschine formt den Taillenwulst, der ein verschweißtes Bündel aus Berylliumkupferlitzen in einen selbstfedernden Hyperboloid-Kontakt verwandelt. Sie ist eine von sechs getrennten Stationen einer vollständigen Twist-Pin-Fertigungslinie und kein Synonym für die gesamte Linie. Abwickeln der Litzen, Schneiden und Schweißen erfolgen vorgelagert; Ausrichten und Endprüfung folgen nachgelagert. Die konkrete Aufgabe der Aufweitstation besteht darin, den verschweißten Käfig gegenläufig zu drehen und dadurch so weit zu entdrillen, dass sich die Taille der Litzen nach außen zu einem kontrollierten Durchmesser wölbt. Diese Geometrie bestimmt die Steckkraft des Kontakts.
Die Suchergebnisse für „twist pin expansion machine“ werden von nicht verwandten Produkten dominiert: Twist-Pins für Polsterarbeiten, PEX-Installationswerkzeuge mit automatischer Drehfunktion und Maschinen zur Handhabung von Container-Twistlocks verwenden ähnliche Begriffe. Keines davon ist Fertigungstechnik für Steckverbinder. Wenn Ihr Unternehmen nach MIL-DTL-32139 (Nano-D) oder MIL-DTL-83513 (Micro-D) qualifizierte Kontakte liefert oder Sie prüfen, ob Sie die Wulstformung ins eigene Haus holen sollten, geht es in diesem Leitfaden um eine Einzelstation zwischen Schweißstation und Endprüfung einer Fertigungslinie für Hyperboloid-Kontakte.
Für wen ist diese Station gedacht?
Steckverbinder-OEMs, die bereits eine Litzenverseil- und Schweißlinie betreiben und ihre Kapazität für die Wulstformung im eigenen Haus erweitern möchten; Auftragsfertiger, die eine neue Produktlinie für Hyperboloid-Kontakte qualifizieren; sowie Prozessingenieure, die untersuchen, warum ein vorhandener kurvengesteuerter oder manueller Wulstformungsschritt uneinheitliche Steckkräfte erzeugt. Typische Absatzmärkte sind Programme für Steckverbinder in der Automobilindustrie, Luft- und Raumfahrt sowie Haushaltsgeräten. Dort ist eine gleichbleibende Steckkraft nach dem Einbau im Feld ebenso wichtig wie in der Fertigung.
Wenn Sie fertige Twist-Pin-Kontakte kaufen, statt eine eigene Fertigungslinie aufzubauen, ist der Rahmen für die Entscheidung zwischen Eigenfertigung und Zukauf in Abschnitt 10 der passendere Ausgangspunkt.
2. Der gegenläufig geformte Wulst im Detail: Die Physik der Taillenformung
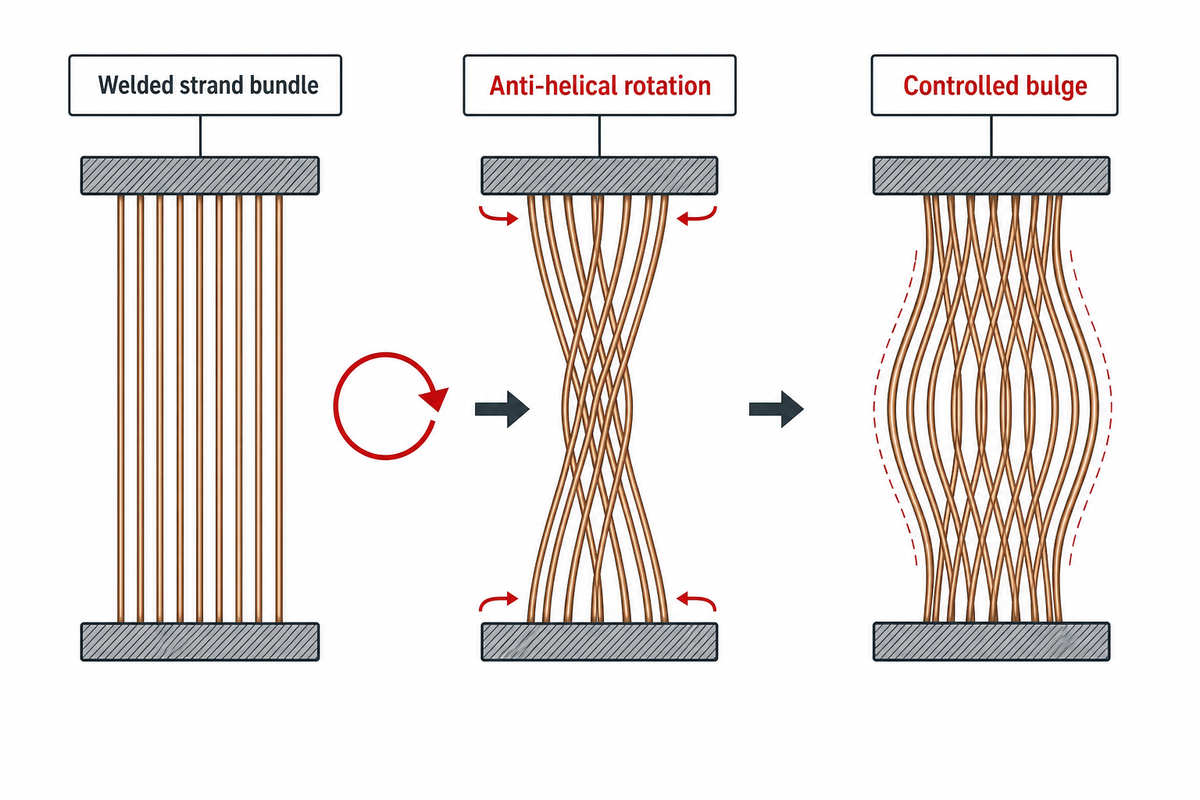
Ein servogesteuerter Aufweitkopf formt die Taille des Hyperboloid-Kontakts, indem er die eingespannten Enden des verschweißten Litzenbündels gegeneinander dreht. Durch diese gegenläufige Bewegung werden die Litzen gerade so weit entdrillt, dass sich jede einzelne kontrolliert nach außen wölbt, statt das Bündel durch Druck oder Prägen in Form zu bringen. Das US-Patent 6.584.677 B2 beschreibt diesen Vorgang ausdrücklich: Der Twist-Pin-Wulst entsteht, indem Spannbacken gegenläufig gedreht und die Litzen dadurch entdrillt werden. Anschließend wird das Berylliumkupfer im Bereich der Wülste wärmebehandelt, um seine Federform einzustellen. Diese Reihenfolge ist entscheidend: Zuerst wird die Wulstgeometrie mechanisch geformt, danach wird die Federkraft durch Anlassen im Wulstbereich fixiert – nicht vorgelagert bei der Verarbeitung des Rohmaterials (zur Metallurgie siehe Abschnitt 3). Deshalb sind die Drehmomentdaten des Servos ebenso wichtig wie die Winkelposition: Der Motor muss während des gesamten gegenläufigen Drehhubs eine gleichbleibende Drehkraft halten und darf nicht lediglich einen Zielwinkel erreichen. Andernfalls verändert sich der Wulstdurchmesser, selbst wenn das Programm auf dem Papier korrekt aussieht.
Der redundante Kontakt ist der Grund, weshalb diese spezielle Geometrie eine eigene Maschine statt eines Prägewerkzeugs erfordert. Zehn schraubenförmig gewickelte Litzen bilden nach der Wulstformung sieben bis zehn voneinander unabhängige Linienkontakte mit dem Gegenkontakt – statt der zwei oder drei punktförmigen Kontakte einer geprägten Buchse. Die Hyperboloid-Kontakttechnik wurde 1956 von Francois Robert Bonhomme für Eisenbahnsignalanlagen entwickelt, bei denen Verbindungen ständigen Stößen und Vibrationen standhalten mussten. Später kam die Technik in militärischen Anwendungen, der Luft- und Raumfahrt sowie Prüf- und Messgeräten zum Einsatz. Dort ermöglicht dasselbe Prinzip redundanter Kontakte bis zu 100.000 Steckzyklen ohne messbaren Anstieg des Kontaktwiderstands – eine Ermüdungsfestigkeit, die mit den begutachteten Forschungsergebnissen zu Umlaufbiegeermüdungsdaten für C17200-Berylliumkupfer übereinstimmt.
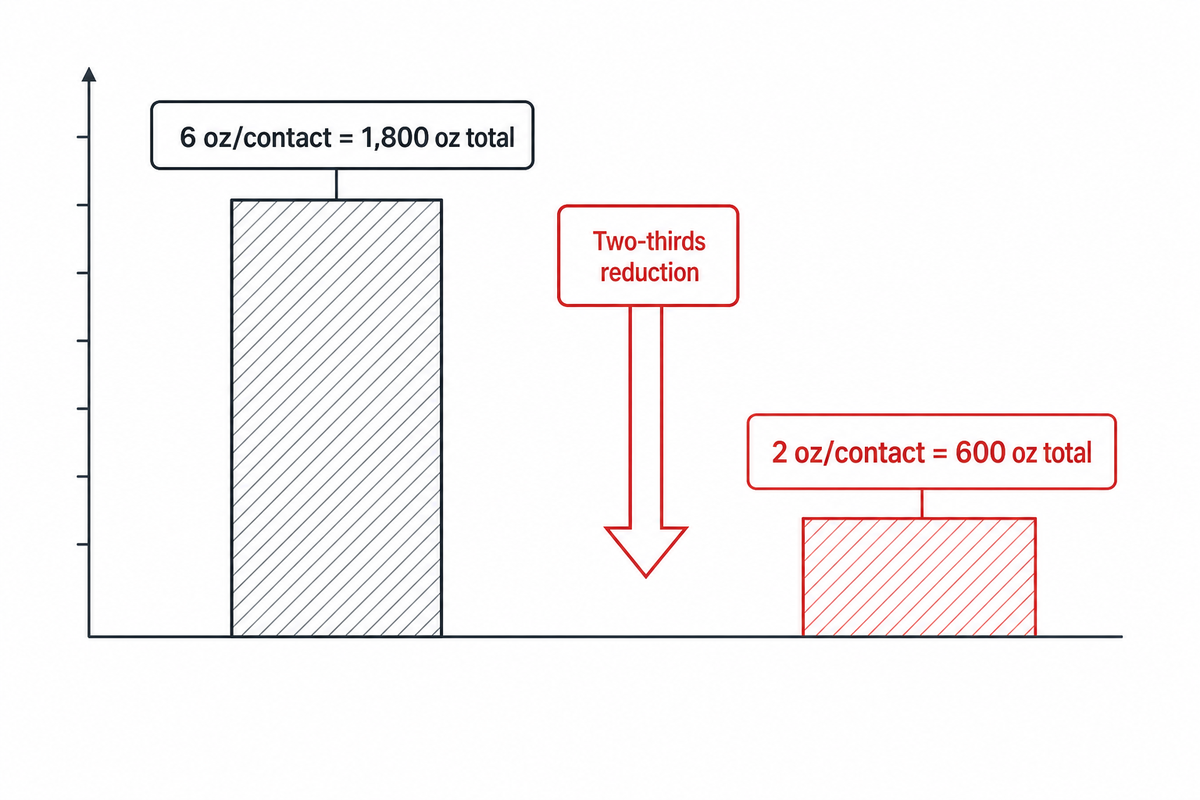
„Bei einem Steckverbinder mit 300 Kontakten und einer Steckkraft von sechs Unzen pro Kontakt ergibt sich eine Gesamtkraft von 1.800 Unzen (112 lbs). Das ist eine erhebliche Kraft, um den Steckverbinder zusammenzustecken. Lässt sie sich auf etwa zwei Unzen pro Kontakt senken, sinkt die zum Stecken erforderliche Kraft um zwei Drittel.“
Diese Kraftberechnung ist das entscheidende Argument für die präzise Wulstformung: Bei einer hohen Kontaktzahl summieren sich schon geringe Kraftreduzierungen pro Kontakt zu einer Gesamtsteckkraft, der das Steckverbindergehäuse und die Verriegelung standhalten müssen. Abschnitt 4 führt dieselbe Berechnung anhand der Kontaktfamilie von ZEUEE durch.
Taillenwulstformung und paralleles Aufweiten von Kontaktstiften
F: Ist eine Twist-Pin-Aufweitmaschine dasselbe wie ein Werkzeug zum parallelen Aufweiten von Kontaktstiften?
Nein – paralleles Aufweiten von Kontaktstiften ist ein mechanisches Verfahren für Befestigungselemente und Rohre, bei dem Rollen parallel zu einem Dorn laufen. Es hat nichts mit der Formgebung von Hyperboloid-Kontakten zu tun.
„Paralleles Aufweiten von Kontaktstiften“ bezeichnet in der Industrie das Aufweiten von Rohren oder stiftförmigen Befestigungselementen mit Rollen, die parallel zu einem Dorn und mit einem Vorschubwinkel von null angeordnet sind. Dabei wird der Dorn durch Krafteinwirkung durch das Aufweitwerkzeug geschoben – ein mechanisches Fügeverfahren für Rohr- und Anschlussarbeiten. Als Parallelaufweiter verkaufte Maschinen übernehmen diese andere mechanische Fügeverfahren. Sie haben ähnliche Begriffe wie die Taillenwulstformung von Twist-Pin-Kontakten, bearbeiten aber andere Werkstoffe mit einem anderen Verfahren für eine andere Branche. Wenn Sie über die Suche nach „parallelem Aufweiten von Kontaktstiften“ hier gelandet sind, suchen Sie wahrscheinlich Rohr-Aufweitwerkzeuge und keine Anlagen zur Formgebung von Steckverbinderkontakten.
3. Warum der Wulst einen eigenen Wärmebehandlungsschritt benötigt
Der Taillenwulst braucht einen eigenen Anlassschritt, weil die mechanische Wulstformung allein nicht die Federkraft fixiert, die für die Steckcharakteristik eines Hyperboloid-Kontakts sorgt. Dafür muss das Berylliumkupfer nach dem Festlegen der Geometrie ausscheidungsgehärtet werden. Laut der Prozessbeschreibung im US-Patent 6.584.677 B2 erfolgt die Wärmebehandlung am Wulst, nachdem er durch die gegenläufige Drehung geformt wurde, um gezielt die Federform einzustellen. Wird dieser Schritt ausgelassen oder unzureichend ausgeführt, behält der Wulst direkt nach der Formgebung zwar seine Form, zeigt im Betrieb aber keine gleichbleibende Rückfederung.
Das Ausscheidungshärteverhalten von Berylliumkupfer ist gut dokumentiert: Die veröffentlichten Daten der Copper Development Association für C17200 zeigen für den ausscheidungsgehärteten Zustand (TF00) rund 175 ksi Zugfestigkeit, 155 ksi Streckgrenze und 6 % Bruchdehnung. Im lösungsgeglühten Zustand (TB00) liegen die Werte derselben Legierung dagegen bei nur etwa 70 ksi Zugfestigkeit, 32 ksi Streckgrenze und 45 % Bruchdehnung. Die Ausscheidungsbehandlung erfolgt bei 600°F für 3 Minuten an Luft; voraus geht eine Lösungsglühung bei 1.425-1.475°F für 0.5 Minuten in Wasser.
⚠️ Wichtig: Die Werkstoffform ist entscheidend
Die obige Anlasstabelle gilt laut Veröffentlichung für C17200 als Platte, Blech, Band und Walzstab nach ASTM B194. Für den Litzenleiter, der tatsächlich einer Twist-Pin-Aufweitmaschine zugeführt wird, gilt gesondert ASTM B197/B197M (Kupfer-Beryllium-Legierungsdraht). Die Zustandsbezeichnungen und die Logik der Ausscheidungshärtung gelten für beide Werkstoffformen. Die konkreten Zahlenwerte für Ihre Drahtcharge sollten jedoch dem Werksprüfzeugnis nach B197 entnommen und nicht direkt aus den B194-Blechdaten abgeleitet werden.
In der Praxis sollte das Werksprüfzeugnis für den eingehenden BeCu-Draht den Wärmebehandlungszustand ausdrücklich angeben (einen Code wie TF00 oder TH04, nicht lediglich „gehärtet“). Ein Lieferant, der weder den Lieferzustand seines Drahts noch die Station für die Wärmebehandlung nach der Wulstformung benennen kann, beherrscht den Prozess nicht durchgängig.
4. Vom Wulstdurchmesser zur Steckkraft: Die Toleranzkette
Die Toleranz des Wulstdurchmessers wirkt sich direkt auf das Steckkraftbudget aus, denn die individuelle Kraft jedes Kontakts summiert sich über die gesamte Kontaktzahl. Schon eine geringe Toleranzabweichung pro Kontakt kann bei hoher Kontaktdichte ein erhebliches Problem mit der Gesamtsteckkraft verursachen. Laut Datenblatt von ZEUEE für die C49-ZY05-01 liegt der Richtwert für einen Micro-D-Steckverbinder mit 51 Kontakten bei etwa 6 ozf (1.67 N) pro Kontakt. Über den gesamten Steckverbinder summiert sich das auf mehr als 85 N Steck- und Ziehkraft – eine Kraft, die der Bediener bei jedem Steckzyklus von Hand oder mit einem Werkzeug überwinden muss.
📐 Die Kraft-pro-Mikrometer-Regel: Rechenbeispiel
Nehmen wir den Richtwert von QA Technology: Ein Steckverbinder mit 300 Kontakten und 6 oz/Kontakt erreicht eine Steckkraft von insgesamt 1.800 oz (112 lb). Wird die Kraft pro Kontakt auf etwa 2 oz gesenkt – erreichbar durch einen enger tolerierten und gleichmäßigeren Wulstdurchmesser –, sinkt die Gesamtsteckkraft um zwei Drittel auf rund 600 oz (37,5 lb). Übertragen auf den Micro-D-Richtwert von ZEUEE mit 51 Kontakten (6 ozf/Kontakt, ~85 N insgesamt) zeigt sich: Jeder Mikrometer unkontrollierter Abweichung des Wulstdurchmessers, der einen Kontakt an das obere Ende seines Kraftbands bringt, summiert sich über die gesamte Kontaktzahl und betrifft nicht nur einen einzelnen Kontakt. Genau diese Berechnung steht hinter dem Angebot einer Servo- und CCD-Station: nicht eine schickere Maschine, sondern eine engere, nachweisbare Verteilung der Steckkraft pro Kontakt.
Angaben: QA Technology Company (über Connector Supplier, 2022/2024) und Spezifikation der Lösungsseite für ZEUEE C49-ZY05-01.
Eine geometrische Toleranz kann für sich allein nicht garantieren, dass der fertige Steckverbinder qualifiziert ist. Insbesondere bei Programmen nach MIL-DTL-32139 ist die Wulsttoleranz nur ein Eingangsparameter für die umfassendere Maßhülle auf Steckverbinderebene, die in Abschnitt 9 behandelt wird. Die Wulstgeometrie bestimmt das Steckkraftbudget; für die Qualifizierung des fertigen Steckverbinders sind außerdem Vibrationsfestigkeit, Temperaturwechsel, Feuchtigkeitseinwirkung und Korrosionsverhalten relevant – Faktoren, die diese einzelne Station weder steuert noch prüfen kann. Ein Wulst mit perfekter Toleranz besteht die Qualifizierung trotzdem nicht, wenn der Kontakt mit einer falschen Goldschichtdicke beschichtet oder in ein Gehäuse mit unzureichender Dichtung montiert wurde. Betrachten Sie die Toleranzdaten der Aufweitstation als einen Eingangsparameter für die Qualifizierungsentscheidung, nicht als die gesamte Entscheidung.
5. Eine Station, sechs Kontaktstiftklassen: Wulstparameter von 0,4 mm bis 2,5 mm einstellen
Die C49-ZY05-01 von ZEUEE ist laut Spezifikation für die Wulstformung in sechs Kontaktstiftklassen auf einer Plattform ausgelegt: von Nano-D-Signalkontakten mit 0,40 mm bis hin zu großen Leistungskontakten mit 2,5 mm. Dies ist ein vom Anbieter veröffentlichter Arbeitsbereich, kein unabhängig ermittelter Branchenstandard. Die unten aufgeführten Klassengrenzen gelten daher für die Spezifikation dieser konkreten Maschine und sind keine allgemeingültige technische Obergrenze.
| Kontaktstiftklasse | Nennkontaktdurchmesser | Kontrollierte Parameter | CCD-Ausschussauslöser |
|---|---|---|---|
| Nano-D-Signal | 0,40 mm | Wulstdurchmesser, Wulstlänge, Konzentrizität | Durchmesser/Länge außerhalb des Toleranzbands; schräg stehender Kopf |
| Nano-D (M32139 typisch) | 0,635 mm | Wulstdurchmesser, Wulstlänge, Konzentrizität | Durchmesser außerhalb des Toleranzbands; abgelöste Litze |
| Micro-D-Klasse | 0,76 mm | Wulstdurchmesser, Wulstlänge, Konzentrizität | Ungleichmäßiges Wulstprofil; beschädigter Draht |
| Micro-D / Leistung | 0,80 mm | Wulstdurchmesser, Wulstlänge, Konzentrizität | Durchmesser außerhalb des Toleranzbands; schräg stehender Kopf |
| Leistungskontakt | 1,00 mm | Wulstdurchmesser, Wulstlänge, Konzentrizität | Ungleichmäßiger Wulst; abgelöste Litze |
| Großer Leistungskontakt | bis zu 2,5 mm | Wulstdurchmesser, Wulstlänge, Konzentrizität | Durchmesser/Länge außerhalb des Toleranzbands |
Mit zunehmendem Durchmesser der Kontaktstifte von der Signal- zur Leistungsklasse ändern sich zwei Dinge: Das absolute Kraftbudget steigt (mehr Drahtquerschnitt bedeutet mehr Federkraft pro Kontakt; siehe Kraft-pro-Mikrometer-Regel oben), und das Maßtoleranzband der CCD-Prüfung muss entsprechend breiter werden, damit größere und naturgemäß stärker streuende Wülste nicht fälschlich ausgesondert werden. Ein Anbieter, der für alle sechs Klassen ein einziges, unverändertes Toleranzband nennt, liefert Marketingtexte statt einer Werkzeugspezifikation. Fragen Sie nach dem klassenspezifischen Toleranzband in Ihrer Kontaktzeichnung.
6. Ursachenanalyse der vier Fehlerbilder beim Aufweiten
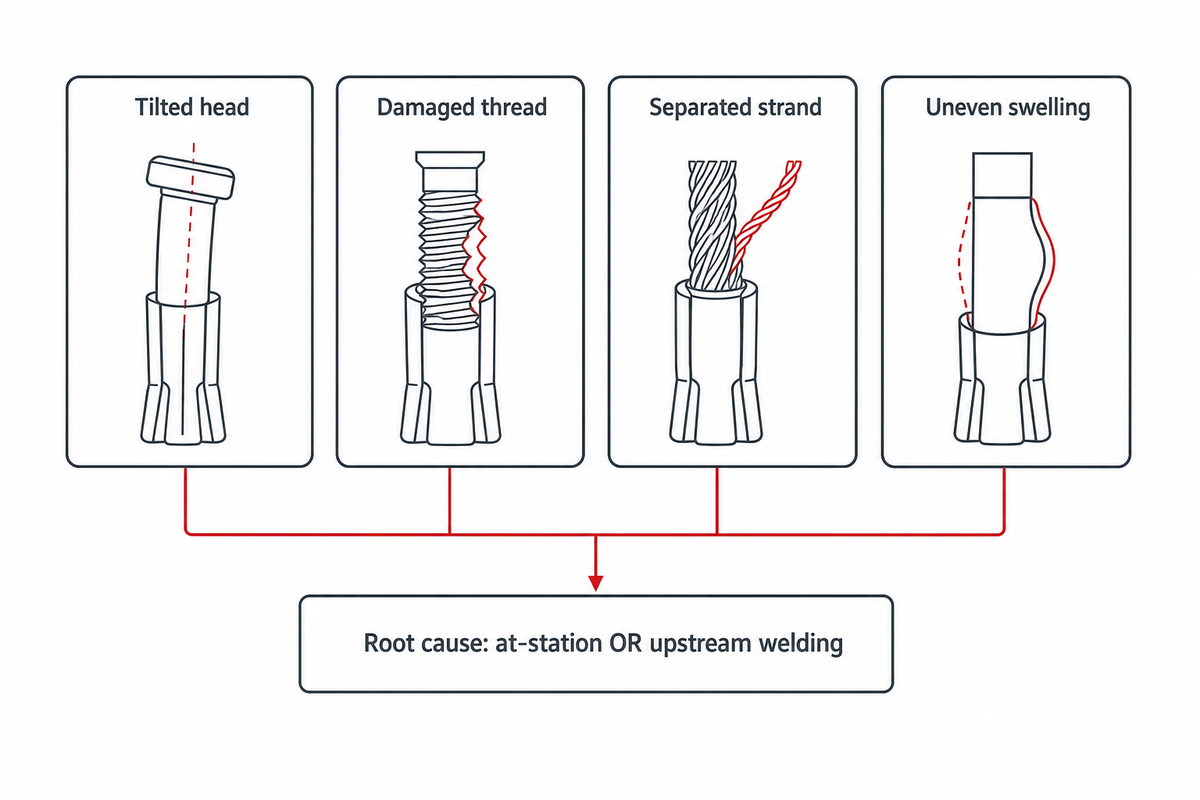
Jedes der vier benannten Fehlerbilder beim Aufweiten – schräg stehender Kopf, beschädigter Draht, abgelöste Litze und ungleichmäßige Wulstformung – geht auf einen bestimmten Prozessparameter zurück und nicht auf ein allgemeines „Qualitätsproblem“. Um die Ursache zu bestimmen, müssen Sie wissen, an welcher Stelle der Station der Fehler tatsächlich entsteht, und dürfen sich nicht nur auf die CCD-Meldung verlassen.
| Fehlertyp/-klasse (CCD-Bezeichnung) | Was ist physisch fehlerhaft? | Wahrscheinlichste Ursache | Diagnoseprüfung | Einschränkungen / wann nicht eindeutig |
|---|---|---|---|---|
| Schräg stehender Kopf – Ursache an der Station | Kontaktkopf nach dem Aufweiten nicht achsgerecht | Spannvorrichtung nicht konzentrisch zur Drehachse des Servos | Ausrichtung der Spannvorrichtung prüfen, bevor Sie das Aufweitprogramm anpassen | Schließt nur die Spannvorrichtung als Ursache aus; Zuführungs- und vorgelagerte Ursachen sind weiterhin möglich |
| Schräg stehender Kopf – vorgelagerte Ursache | Gleiches Fehlerbild, andere Ursprungsstation | Verschleiß der Zuführung (bei der Prüfung vor dem Anlauf kontrollieren) oder bereits gebogene Litze aufgrund schwankender Spannung beim Verseilen | Prüfen Sie das Verschleißprotokoll der Zuführung und den Spannungsverlauf beim Verseilen, bevor Sie einen Fehler der Aufweitstation annehmen | Nur mit einem dokumentierten Wartungsplan für den Verschleiß der Zuführung von der stationsinternen Ursache zu unterscheiden |
| Beschädigter Draht – Ursache an der Station | Aufgerissene oder verformte Litzenoberfläche im Wulstbereich | Zu hohe Spannkraft oder ungeeignetes Wulstprogramm für die verwendete Kontaktstiftklasse | Prüfen, ob das Programm zur tatsächlich geladenen Kontaktstiftklasse passt (Abschnitt 5) | Keine eindeutige Diagnose, wenn der eingehende Draht bereits Oberflächenfehler vom Ziehen oder Verseilen aufwies |
| Beschädigter Draht – vorgelagerte Ursache | Gleiches Fehlerbild, andere Ursprungsstation | Oberflächenfehler am Draht, der beim Ziehen oder Verseilen entstanden ist, bevor die Litze die Aufweitstation erreicht | Schneiden Sie eine ausgesonderte Probe an und vergleichen Sie den Querschnitt mit dem Prüfprotokoll des Werks für den eingehenden Draht | Erfordert Prüfdaten zum eingehenden Draht, die in den meisten Betrieben nicht chargenbezogen erfasst werden |
| Abgelöste Litze | Eine oder mehrere gewickelte Litzen haben sich aus dem Bündel gelöst | Unvollständige oder außermittige Schweißung an der vorgelagerten Schweißstation, nicht an der Aufweitstation selbst | Prüfen Sie zuerst den CCD- bzw. Prüfdatensatz der Schweißstation für dieses Werkstück, bevor Sie die Aufweitparameter ändern | Ein solches Fehlerbild weist auf ein Problem an der Schweißstation hin, nicht an der Aufweitstation |
| Ungleichmäßige Wulstformung – servogesteuerte Linie | Asymmetrischer Wulstdurchmesser oder Durchmesser außerhalb des Toleranzbands | Abweichung oder Fehlkalibrierung des Servo-Drehprogramms | Führen Sie eine stichprobenartige CMM-Prüfung durch und vergleichen Sie sie mit der CCD-Kalibrierung, um eine Abweichung auf der Sensorseite auszuschließen | Ohne dokumentierte Korrelation zwischen CCD und CMM für diese Schicht ist die Diagnose nicht eindeutig |
| Ungleichmäßige Wulstformung – kurvengesteuerte Linie | Gleiches Fehlerbild, Ursache durch mechanischen Verschleiß | Mechanischer Verschleiß am Kurvenprofil, der den Wulstdurchmesser im Verlauf eines Fertigungslaufs verändert | Prüfen Sie den Verschleiß des Kurvenprofils anhand des Wartungsintervalls und nicht nur am aktuellen Teil | Kurvenverschleiß nimmt schrittweise zu – ein einzelnes Gutteil schließt ihn für die nächste Schicht nicht aus |
| Beliebiger Fehler, gehäuftes Auftreten | Mehrere Fehlerarten treten in einer Schicht gehäuft auf | Das deutet eher auf eine gemeinsame vorgelagerte Ursache hin (fehlerhafte Drahtcharge, Abweichung an der Schweißstation) als auf vier unabhängige Fehler an der Aufweitstation | Vergleichen Sie die Fehlerzeitpunkte mit Chargenwechseln und Wartungsprotokollen der vorgelagerten Stationen | Erfordert Rückverfolgbarkeit auf Chargenebene über die gesamte Linie, nicht nur an der Aufweitstation |
| Beliebiger Fehler, einzelnes Werkstück | Ein Teil fällt durch, die benachbarten Teile bestehen die Prüfung | Wahrscheinlich eine einmalige Abweichung am Ausgangsmaterial oder bei der Handhabung, keine systemische Prozessverschiebung | Protokollieren und beobachten; passen Sie das gesamte Programm nicht aufgrund eines einzelnen Messpunkts erneut an | Eine erneute Anpassung aufgrund der Streuung eines einzelnen Werkstücks ist selbst eine häufige Ursache für nachträgliche Prozessabweichungen |
In der Fertigung sichern zwei Prüfebenen die Ergebnisse ab. In Echtzeit misst das CCD-Bildverarbeitungssystem der Station Durchmesser und Länge des Wulsts an jedem Teil und sortiert automatisch alles aus, was außerhalb des programmierten Toleranzbands liegt. In regelmäßigen Abständen prüft eine Offline-CMM oder ein optischer Komparator stichprobenartig die CCD-Kalibrierung anhand eines rückführbaren Maßnormals. Bei der Lieferantenauditierung sollten Sie sowohl das CCD-Ausschussprotokoll als auch den CMM-Korrelationsnachweis anfordern. Beides ist erforderlich, denn eine abweichende CCD-Kalibrierung kann unbemerkt falsche Ergebnisse freigeben.
Verschleißbedingte Fehler, die nach einem „bestanden“ bewerteten Wulst auftreten, sind ein separates, kumulatives Problem. Sie beruhen auf demselben Ermüdungsverhalten von C17200, das auch für den Wulst maßgeblich ist: Die Dicke der Goldbeschichtung am fertigen Kontakt bestimmt, wie viele Steckzyklen er übersteht, bevor der Verschleiß die Grundschicht freilegt und dadurch den Kontaktwiderstand erhöht. Die veröffentlichten Richtwerte eines Kontaktstiftlieferanten für den Zusammenhang zwischen Goldblitzbeschichtung und Lebensdauer liegen bei ungefähr 50 Zyklen für eine Beschichtung von 3-6 microinch und steigen bei 50 microinch auf etwa 500 Zyklen. Das ist ein allgemeiner Richtwert der Steckverbinderbranche, keine speziell für Hyperboloid-Kontakte oder durch eine MIL-Spezifikation vorgeschriebene Angabe. Bestätigen Sie den tatsächlichen Wert daher anhand Ihrer Kontaktzeichnung und der Zertifizierung Ihres Beschichtungsanbieters, statt ihn als allgemeingültige Konstante anzusehen.
7. Servo-, kurvengesteuerte und manuelle Wulstformung: Wo die jeweiligen Verfahren tatsächlich versagen
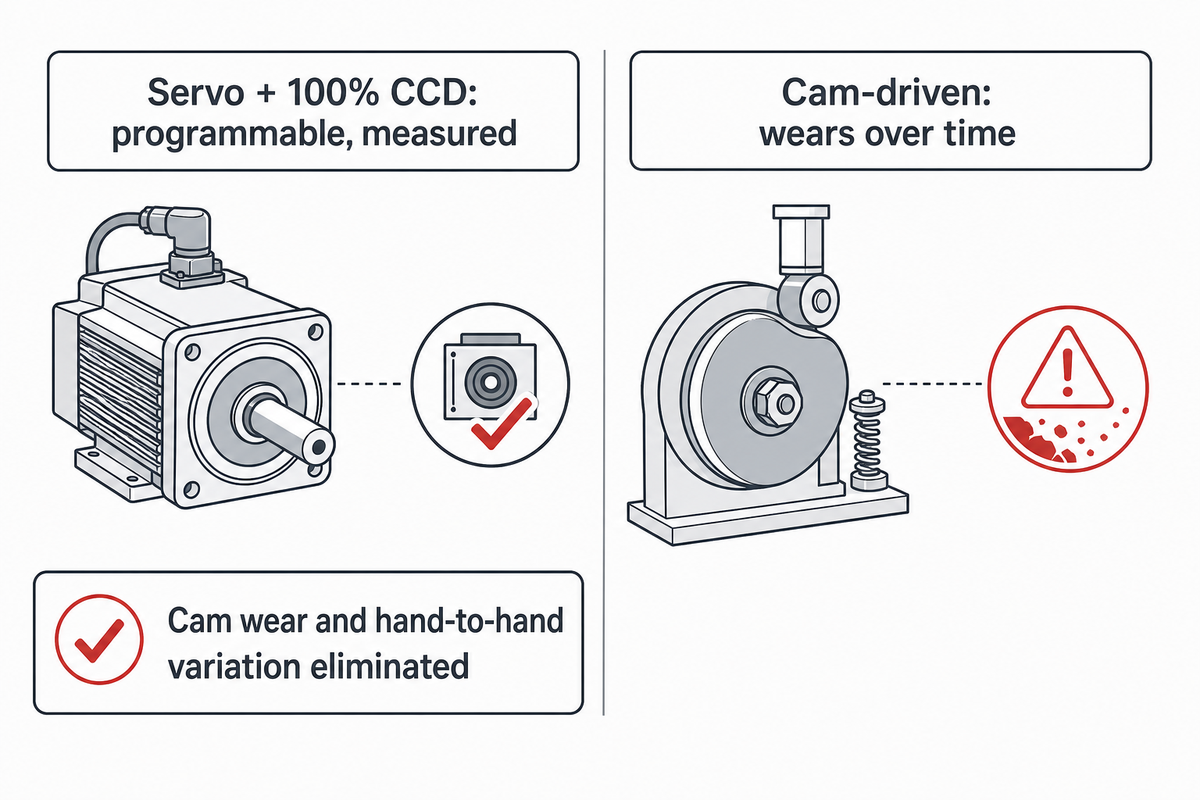
Beim servoangetriebenen Aufweiten mit 100%iger CCD-Prüfung treten Fehler seltener auf als beim kurvengesteuerten oder manuellen Aufweiten – nicht, weil es in einem einzelnen Zyklus von Natur aus präziser wäre, sondern weil es einen bedienerabhängigen Prozess in einen programmierbaren, messbaren Prozess verwandelt. Der Verschleiß der Kurvenscheibe und die Abweichungen zwischen Bedienern sind die konkreten Fehlerursachen, die dadurch entfallen. Das engere, reproduzierbare Toleranzband steigert die Gutteilquote beim ersten Durchlauf, ohne dass zusätzliches Prüfpersonal erforderlich ist. Die Automatisierung hebt auch die praktisch erreichbare Geschwindigkeit an: Eine gut eingestellte Servostation kann mit hoher Geschwindigkeit laufen, ohne dass der Durchmesser abdriftet und den Bediener zum Verlangsamen zwingt. Das engere Toleranzband trägt zudem dazu bei, die Spannungskonzentration zu verringern, die die Lebensdauer der Kontakte verkürzt – so werden Ausschuss und Nacharbeit minimiert, während die Linie näher an ihrem maximalen Durchsatz läuft.
✔ Vorteile von Servo und CCD
- Das Aufweitmaß ist ein programmierbarer Parameter und keine festgelegte Werkzeuggeometrie
- Die 100%ige Inline-Prüfung erkennt Fehler direkt am Werkstück und nicht durch Stichproben
- Der Wechsel zwischen Kontaktstiftklassen erfordert eine Programmänderung und keinen Werkzeugwechsel
⚠ Wo kurvengesteuerte und manuelle Verfahren weiterhin an ihre Grenzen stoßen
- Kurvengesteuert: Der mechanische Verschleiß am Kurvenprofil lässt den Aufweitdurchmesser während eines Produktionslaufs unbemerkt abdriften, ohne automatische Warnung
- Manuell: Die Gleichmäßigkeit der Aufweitung hängt von der Arbeitsweise und Ermüdung des Bedieners ab; geprüft wird in der Regel stichprobenartig und nicht zu 100 %
- Beide Verfahren: Eine Durchmesseränderung erfordert einen physischen Werkzeugwechsel und lässt sich nicht durch eine Programmänderung umsetzen
📐 Wann sich vermiedener Fehlerausschuss rechnet
Die tatsächlichen Kosten einer kurvengesteuerten oder manuellen Station liegen nicht in ihrem niedrigeren Kaufpreis, sondern in den Fehlern, die durch die Stichprobenprüfung gelangen und erst beim Kontaktierungstest des Kunden statt als interner Ausschuss auffallen. Dieser wirtschaftliche Kipppunkt ist erreicht, wenn die Kosten eines unentdeckten Fehlers – eines fehlerhaften Steckverbinders in der Baugruppe des Kunden zuzüglich der Ursachenanalyse – die Preisdifferenz zwischen einer Servo-CCD-Station und einer kurvengesteuerten Station übersteigen, multipliziert mit der Anzahl der Einheiten, die sich mit dieser Preisdifferenz kaufen ließen. Bei MIL-Spezifikationen oder anderen Zuverlässigkeitsprogrammen, bei denen ein Feldausfall ein formelles Korrekturmaßnahmenverfahren auslöst, ist dieser Punkt schnell erreicht. Bei kommerziellen Anwendungen mit geringen Fehlerfolgen und großzügigen Toleranzen für die Kontaktierung kann ein kurvengesteuertes oder manuelles Verfahren wirtschaftlich sinnvoller bleiben. Berechnen Sie den Vergleich anhand Ihrer eigenen Kosten für unentdeckte Fehler und nicht anhand der Durchsatzbroschüre eines Anbieters.
8. Position der Aufweitstation in der Linie – und was bei falscher Ausrichtung schiefläuft
Die Aufweitstation befindet sich nach dem Ablängen der Litzen, dem Schneiden und dem Schweißen sowie vor der Ausrichtung und der Endprüfung. Ein vorgelagerter Fehler bleibt jedoch nicht auf den vorgelagerten Prozess beschränkt, denn die Aufweitstation kann nur mit der Geometrie arbeiten, die ihr die Schweißstation übergibt.
Wenn die vorgelagerte Schweißstation eine Litze unvollständig verbunden oder leicht außermittig hinterlässt, meldet das CCD-System der Aufweitstation dies beim Aufweiten wahrscheinlich als Fehler „getrennte Litze“ oder „schräger Kopf“ – nicht, weil die Aufweitstation den Fehler verursacht hat, sondern weil sie der erste Punkt in der Linie mit einer ausreichend engmaschigen 100 %-Prüfung ist, um ihn zu erkennen. Deshalb unterscheidet die Ursachenmatrix in Abschnitt 6 ausdrücklich zwischen „Ursache in der Aufweitstation“ und „zurückverfolgen zur Schweißstation“. Wird jeder CCD-Ausschuss beim Aufweiten als Problem der Aufweitstation behandelt, sucht die Instandhaltung am falschen Betriebsmittel nach der Ursache.
Das Aufweiten selbst ist ein Kaltumformverfahren – dabei wird weder geschnitten noch geschweißt oder geschliffen. Daher entsteht kein Berylliumkupfer-Staub und -Rauch, die laut OSHA-Vorgaben bei Fertigungs- und Zerspanungsarbeiten ein Risiko durch berufliche Exposition darstellen. Dieses Risiko konzentriert sich auf die vorgelagerten Litzenverseil-, Schneid- und Schweißstationen sowie auf nachgelagerte Entgratungs- oder Nachbearbeitungsschritte. Bei der Planung einer vollständigen Linie sollte dies an die EHS-Verantwortlichen weitergegeben werden, auch wenn es kein spezifisches Risiko der Aufweitstation ist.
Auf der Werkzeugseite sind bei ZEUEE C49-ZY05-01 Zuführung, Spannvorrichtung, Aufweitkopf und CCD-Modul über separate Wartungsklappen zugänglich. So muss ein Werk, das die Kontaktstifttypen Dutzende Male pro Jahr wechselt, nicht für jeden Produktwechsel die gesamte Fertigungszelle zerlegen. Dies sollte bei jeder Fertigungszelle eines Anbieters geprüft werden, da es die Umrüstzeit direkt beeinflusst, wenn eine Station verschiedene Kontaktstiftklassen verarbeitet.
9. Welche Normenabschnitte tatsächlich für die Aufweitung gelten (und nicht für den gesamten Steckverbinder)
Es gibt keine einzelne Norm, die speziell für das Aufweiten von Twist-Pin-Kontakten verfasst wurde. Die relevanten Abschnitte stammen aus zwei unterschiedlichen Dokumenten, die verschiedene Aspekte abdecken. Wer weiß, welches Dokument wofür gilt, vermeidet pauschale Aussagen wie „MIL-Spezifikation-konform“, als handele es sich um eine umfassende Zulassung.
MIL-DTL-32139, die Detailnorm für Nanominiatur- und Nano-D-Steckverbinder, legt Maß- und Winkeltoleranzen auf Ebene des Steckverbinders und der Kontakte fest. Die veröffentlichten Slash Sheets geben Toleranzen wie ±.005 inch (0,13 mm) mit einer Winkeltoleranz von ±2° an, sofern auf dem jeweiligen Blatt nichts anderes vermerkt ist. Dieser Maßbereich auf Steckverbinderebene muss den fertigen, aufgeweiteten Kontakt aufnehmen können. Er ist keine Prozessspezifikation für das Aufweiten.
IPC/WHMA-A-620 behandelt die fachgerechte Ausführung. Dabei ist es wichtig, die aktuelle Ausgabe zu nennen: IPC/WHMA A-620F-2025 hat mit ihrer Veröffentlichung A-620E-2022 abgelöst; die Ausgabe E gilt offiziell nicht mehr als aktuelle Referenz. Die Norm definiert 3 Produktklassen (Klasse 1: allgemeine Elektronikprodukte, Klasse 2: Produkte für den Dauerbetrieb, Klasse 3: Hochleistungsprodukte für raue Umgebungen und sicherheitskritische sowie einsatzkritische Anwendungen) und regelt Materialien, Verfahren und Abnahmekriterien für gecrimpte, mechanisch gesicherte und gelötete Verbindungen. Sie legt ausdrücklich keine Kriterien für Querschliff- oder Röntgenprüfungen fest. Diese Abgrenzung des Geltungsbereichs ist wichtig, bevor angenommen wird, A-620 allein decke den Wareneingangsprüfplan für aufgeweitete Kontakte ab.
RFQ-Checkliste – übernehmen Sie diese Punkte in Ihre Angebotsanfrage für eine Twist-Pin-Aufweitstation:
| Parameter | Empfohlener Bereich | Warum der Punkt wichtig ist | So wird er überprüft |
|---|---|---|---|
| Abdeckung der Kontaktstiftdurchmesser | Passend zu Ihrem gesamten Produktmix, z. B. 0,4-2,5 mm | Wenn eine Station weniger Klassen abdeckt, sind mehr Werkzeugwechsel nötig | Fordern Sie die Toleranztabelle für die einzelnen Klassen an und nicht nur einen einzelnen Gesamtbereich |
| Abdeckung der CCD-Fehlererkennung | Alle 4 Fehlerarten: schräger Kopf, beschädigtes Gewinde, getrennte Litze, ungleichmäßige Aufweitung | Bei teilweiser Abdeckung können Fehler bis zur Endprüfung gelangen | Fordern Sie das Ausschussprotokoll für die einzelnen Fehlerarten an und nicht nur eine zusammengefasste Gutteilquote |
| Korrelation zwischen CCD und KMG | Dokumentiert, in regelmäßigen Abständen | Ein nicht kalibriertes CCD-System kann fehlerhafte Teile unbemerkt durchlassen | Fordern Sie den Korrelationsnachweis an und nicht nur ein Kalibrierzertifikat |
| Wärmebehandlungszustand des eingehenden Drahts | Explizite Anlasscode-Angabe (z. B. TF00, TH04) gemäß ASTM B197 (Draht) | Vage Angaben wie „gehärtet“ lassen sich nicht überprüfen | Verlangen Sie ein hinterlegtes Werksprüfzeugnis mit Bezug auf die Drahtspezifikation und nicht auf die Blechtafel-Spezifikation |
| Durchsatz bei Ihrer angestrebten Kontaktstiftklasse | Nachgewiesene Leistung in Stück/min bei vollständiger CCD-Prüfung auf | Vermarktete Taktraten im Bypass-Modus überschätzen die tatsächliche Ausbringung | Fordern Sie Liniendaten bei aktivierter Prüfung an und keinen Wert aus dem Bypass-Modus |
10. Sollten Sie eine Aufweitstation ergänzen oder fertig aufgeweitete Kontaktstifte kaufen?
Ergänzen Sie eine eigene Aufweitstation, wenn die Gleichmäßigkeit des Aufweitdurchmessers eine qualifikationskritische Größe ist, die Sie direkt kontrollieren müssen, und Ihr Volumen die Investition rechtfertigt. Kaufen Sie weiterhin fertige Kontakte, wenn Ihr Volumen gering ist oder Ihr Programm keine Rückverfolgung jedes Fehlers anhand Ihrer eigenen Prozessdaten erfordert.
ZEUEE veröffentlicht online keinen Pauschalpreis für eine Twist-Pin-Aufweitmaschine. Wie bei den meisten kundenspezifischen Automatisierungsanlagen hängt der Preis von der Abdeckung der Kontaktstiftklassen und dem Integrationsumfang ab. Nutzen Sie daher die folgende RFQ-Checkliste, um möglichst schnell ein konkretes Angebot einzuholen, statt Hersteller von Twist-Pin-Aufweitmaschinen allein anhand ihrer Listenpreise zu vergleichen.
| Faktor | Spricht für den Kauf fertiger Kontakte | Spricht für eine eigene Station |
|---|---|---|
| Volumen | Gering, sporadisch oder in der Prototypenphase | Kontinuierliche Fertigung für mehrere Programme |
| Anforderungen an die Rückverfolgbarkeit | Die eigenen Qualifizierungsdaten des Lieferanten sind für Ihren Kunden ausreichend | Ihr Programm erfordert Prozessdaten je Charge und Station, über die Sie selbst verfügen |
| Kontaktstiftklassen im Produktmix | Begrenzte Auswahl an Standardklassen, die ab Lager verfügbar sind | Kundenspezifische oder gemischte Klassen, die eine einzige flexible Station abdecken kann |
| Kosten unentdeckter Fehler | Anwendung mit geringen Fehlerfolgen und großzügigen Toleranzen für die Kontaktierung | Zuverlässigkeitsprogramm mit hohen Kosten bei einem Feldausfall (siehe Abschnitt 7) |
| Verantwortung für Normen und Konformität | Die Dokumentation des Lieferanten zu A-620F und MIL-DTL-32139 wird unverändert akzeptiert (Abschnitt 9) | Ihr Qualitätsteam muss die Konformitätsdokumentation direkt verantworten |
| Rückverfolgbarkeit der Wärmebehandlung | Ein hinterlegtes Werksprüfzeugnis des Lieferanten ist ausreichend (Abschnitt 3) | Sie verlangen eine Prüfung des Werksprüfzeugnisses je Charge anhand von ASTM B197 im eigenen Haus |
| Häufigkeit des Umrüstens | Seltene Änderungen der Kontaktstiftklasse; die Lieferzeit des Lieferanten ist akzeptabel | Häufige Wechsel der Kontaktstiftklasse, bei denen die Lieferzeit des Lieferanten zum Engpass wird |
| Investitionsbudget | Derzeit nur begrenztes Investitionsbudget für Werkzeuge verfügbar | Investitionsbudget verfügbar und durch kontinuierliches Produktionsvolumen gerechtfertigt |
| Komplexität der Linienintegration | Fertige Kontakte lassen sich problemlos in eine vorhandene Montagelinie integrieren | Die Aufweitstation muss eng in Ihre bestehende sechsstufige Linie integriert werden (Abschnitt 8) |
Wenn die Abwägung für eine eigene Fertigung spricht, bilden die Spezifikationsarbeiten in den Abschnitten 5 und 9 – Abdeckung der Kontaktstiftklassen, CCD-Fehlererkennung und die tatsächlich geltenden Normenabschnitte – die Grundlage für eine Angebotsanfrage, die Ihr Qualitätsteam freigeben kann. ZEUEE C49-ZY05-01 deckt den in diesem Leitfaden beschriebenen Bereich von 0,4-2,5 mm ab und prüft alle 4 erfassten Fehlerarten mit 100%iger CCD-Prüfung. Wenn Sie eine Station anhand dieser Spezifikation planen, finden Sie auf der Seite zur Twist-Pin-Aufweitmaschine C49-ZY05-01 den vollständigen Vergleich von Servo-, kurvengesteuerter und manueller Ausführung sowie die Kontaktdaten für eine Angebotsanfrage.
Einen Gesamtüberblick darüber, wie das Aufweiten in die vollständige sechsstufige Linie aus Verseilen, Schneiden, Schweißen, Aufweiten, Ausrichten und Prüfen eingebunden ist, bietet ZEUEE in seinem vollständigen Leitfaden zur Twist-Pin-Fertigung. Wenn es in Ihrem Programm speziell um Nano-D (MIL-DTL-32139) geht, behandelt der Einkaufsleitfaden zu Nano-D die 7 Fragen für die Kaufentscheidung und die Auswahl der Gehäusegröße ausführlicher als dieser auf eine einzelne Station ausgerichtete Leitfaden.
Häufig gestellte Fragen
Frage: Worin unterscheiden sich das Aufweiten und das Flechten?
Beim Flechten werden die Litzen zum Hyperboloidkäfig geflochten. Beim Aufweiten wird dieser geschweißte Käfig nach außen gebaucht, um die endgültige Kontaktkraft einzustellen. Die beiden Stationen folgen aufeinander und sind nicht austauschbar. Wer sie bei einem Prozessaudit verwechselt, setzt die Fehlersuche an der falschen Station an.
Die Flechtstation, Stufe 1 der sechsstufigen Linie, flechtet 10 Berylliumkupferlitzen zur Rohgeometrie des Hyperboloidkäfigs. Dabei werden Steigungswinkel und Schlaglänge festgelegt, die bestimmen, wie sich der fertige Kontakt verformt. Die Aufweitstation folgt 2 Stufen später, nachdem die Litzenenden geschweißt wurden: Sie dreht den geschweißten Käfig entgegen der Schlagrichtung, um ihn zu entdrillen und den Taillenbereich kontrolliert auf einen bestimmten Durchmesser aufzuweiten. Dadurch werden die Kontaktkraft und der Einsteckwiderstand tatsächlich festgelegt. Das Flechten formt den Käfig; das Aufweiten bestimmt, wie fest er greift.
Frage: Wie wird der Aufweitdurchmesser in einer Fertigungslinie tatsächlich gemessen?
Auf 2 Arten: durch eine Echtzeit-CCD-Prüfung zu 100 % während der Umformung sowie durch regelmäßige Stichprobenmessungen mit einem KMG außerhalb der Linie, um die Kalibrierung des CCD-Systems zu überprüfen. Käufer, die einen Lieferanten bewerten, sollten beide Protokolle anfordern und nicht nur eines.
In einer Fertigungslinie wird der Aufweitdurchmesser auf 2 Arten überprüft: in Echtzeit durch das CCD-Bildverarbeitungssystem der Station, das bei der Umformung jedes Teil misst, Aufweitdurchmesser und -länge erfasst und alle Teile außerhalb des programmierten Toleranzbands automatisch in einen Ausschussbehälter ausschleust; sowie regelmäßig durch Stichprobenmessungen außerhalb der Linie mit einem KMG oder einem optischen Komparator, die die Kalibrierung des CCD-Systems anhand eines rückführbaren Maßnormals gegenprüfen. Käufer, die einen Lieferanten auditieren, sollten sowohl das CCD-Ausschussprotokoll als auch den KMG-Korrelationsnachweis anfordern und nicht nur eines von beiden.
Frage: Was verursacht eine außermittige Aufweitung (schräger Kopf)?
Fast immer liegt es an der Ausrichtung der Spannvorrichtung oder der Zuführung vor der Umformung und nicht am Servoprogramm. Prüfen Sie auf vorgelagerten Verschleiß an der Spannvorrichtung und auf die Litzenspannung, statt die Aufweitparameter neu einzustellen.
Eine außermittige Aufweitung, die bei der Prüfung als Fehler „schräger Kopf“ erscheint, entsteht fast immer dadurch, dass der Kontakt vor Beginn der Umformung nicht konzentrisch zur Drehachse des Servoantriebs eingespannt wurde. Ursache dafür sind häufig Verschleiß an der Zuführung oder eine bei der Prüfung vor dem Produktionslauf festgestellte Fehlausrichtung der Spannvorrichtung. Auch eine während des vorgelagerten Verseilens ungleichmäßig gespannte Litze kann bereits leicht gebogen in die Aufweitstation gelangen. Da der Fehler entsteht, bevor die Aufweitung überhaupt beginnt, lässt er sich nicht durch ein engeres Toleranzband der Aufweitstation beheben. Die Ursache liegt weiter vorn: Prüfen Sie zuerst den Verschleiß der Spannvorrichtung und die Litzenspannung in der Verseilstufe.
Frage: Kann eine bestehende manuelle oder kurvengesteuerte Aufweitlinie auf Servo umgerüstet werden?
In der Regel ja, als Umbau der Station und nicht als einfache Reparatur oder Nachrüstsatz. Rechnen Sie damit, den Servokopf, die Antriebselektronik und das CCD-Modul auszutauschen und dabei den bestehenden Rahmen und die Zuführung weiterzuverwenden.
In der Regel ja, als Umbau der Station und nicht als Nachrüstsatz: Servokopf, Antriebselektronik und CCD-Modul ersetzen den Kurvenmechanismus; Rahmen und Zuführung werden weiterverwendet.
Frage: Welchen Durchsatz muss die Aufweitstation erreichen, wenn der Rest meiner Linie schneller läuft?
Richten Sie die Leistung nach dem tatsächlichen Engpass Ihrer Linie aus und nicht nach der Nennleistung der Aufweitstation. Zusätzliche Kapazität an anderer Stelle ist eine Fehlinvestition, solange der tatsächliche Engpass nicht ermittelt wurde.
Richten Sie die Leistung nach dem tatsächlichen Engpass Ihrer Linie aus und nicht nach der Nennleistung der Aufweitstation. Eine einzelne Station der Klasse C49-ZY05-01 erreicht 15-17 Stück/min. Liegt die Kapazität Ihrer vorgelagerten Verseil- und Schweißstationen oder Ihrer nachgelagerten Prüf- und Einsetzmaschinen darunter, bringt eine zweite parallele Aufweitstation nichts, solange Sie nicht zuerst die langsamere Stufe verbessern. Erreichen hingegen bereits alle anderen Stationen der Linie mehr als 20 Stück/min, wird eine einzelne Aufweitstation zum Engpass. Dann ist es sinnvoll, die Parallelkapazität an dieser Stelle zu erhöhen, statt Stationen aufzurüsten, die den Durchsatz gar nicht begrenzen.
Warum wir diesen Leitfaden schreiben
Das eigene Entwicklungsteam von ZEUEE entwickelt und fertigt C49-ZY05-01, die Station, auf der dieser Leitfaden basiert. Die Berechnungen zu Toleranz und Kraft sowie die Logik zur Ermittlung der Fehlerursachen beruhen daher unmittelbar auf der Spezifikation und Prüfung dieser Maschine. Sie wurden mit unabhängig veröffentlichten Daten aus der Metallurgie und der Steckverbinderbranche abgeglichen und stützen sich nicht nur auf interne Spezifikationen.
Dieser Leitfaden behandelt gezielt die Twist-Pin-Aufweitstation zum Aufweiten des Taillenbereichs – mit der prozesstechnischen Tiefe einer einzelnen Station und nicht als Überblick über die gesamte Twist-Pin-Fertigungslinie. Wenn die zugrunde liegenden Nachweise anbieterspezifisch waren oder sich auf eine einzige Materialform beschränkten, haben wir dies kenntlich gemacht, statt die Angaben als universell gültige Fakten darzustellen. Geprüft vom technischen Team der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Referenzen und Quellen
- Detailnorm MIL-DTL-32139 U.S. Defense Logistics Agency, Land and Maritime
- Legierungsdaten zu C17200, Knetlegierung aus Kupfer und Beryllium Copper Development Association
- Ermüdungsverhalten der C17200-Kupfer-Beryllium-Legierung bei wechselnder Biegung und hohen Temperaturen Peer-Review-Fachzeitschrift für Werkstoffwissenschaften, über NCBI/PMC
- Norm für fachgerechte Ausführung IPC/WHMA A-620F-2025 (Kabel- und Leitungsbaugruppen) ANSI
- Die Hyperboloid-Kontakttechnologie ist weiterhin erfolgreich Connector Supplier
- US-Patent 6.584.677 B2, Verfahren zum Entdrillen von Litzen zur Herstellung eines elektrischen Hyperboloidkontakts USPTO
Verwandte Artikel
- ZEUEE C49-ZY05-01 Twist-Pin-Aufweitmaschine vollständige Spezifikation, Vergleich von Servo-, kurvengesteuerter und manueller Ausführung sowie RFQ
- Twist-Pin-Maschine: Vollständiger Leitfaden zur Fertigung die komplette sechsstufige Fertigungslinie
- Nano-Twist-Pin-Maschine: Einkaufsleitfaden für Nano-D Käufercheckliste speziell für MIL-DTL-32139 und Auswahl der Gehäusegröße
- Katalog der Steckverbinder-Montagemaschinen das vollständige Sortiment an Steckverbinderanlagen von ZEUEE
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren









