Póngase en contacto con Zeyu lntelligent Industrial Company

Dentro de la máquina de expansión de contactos Twist Pin: ingeniería del abultamiento de cintura, modos de falla y acumulación de tolerancias

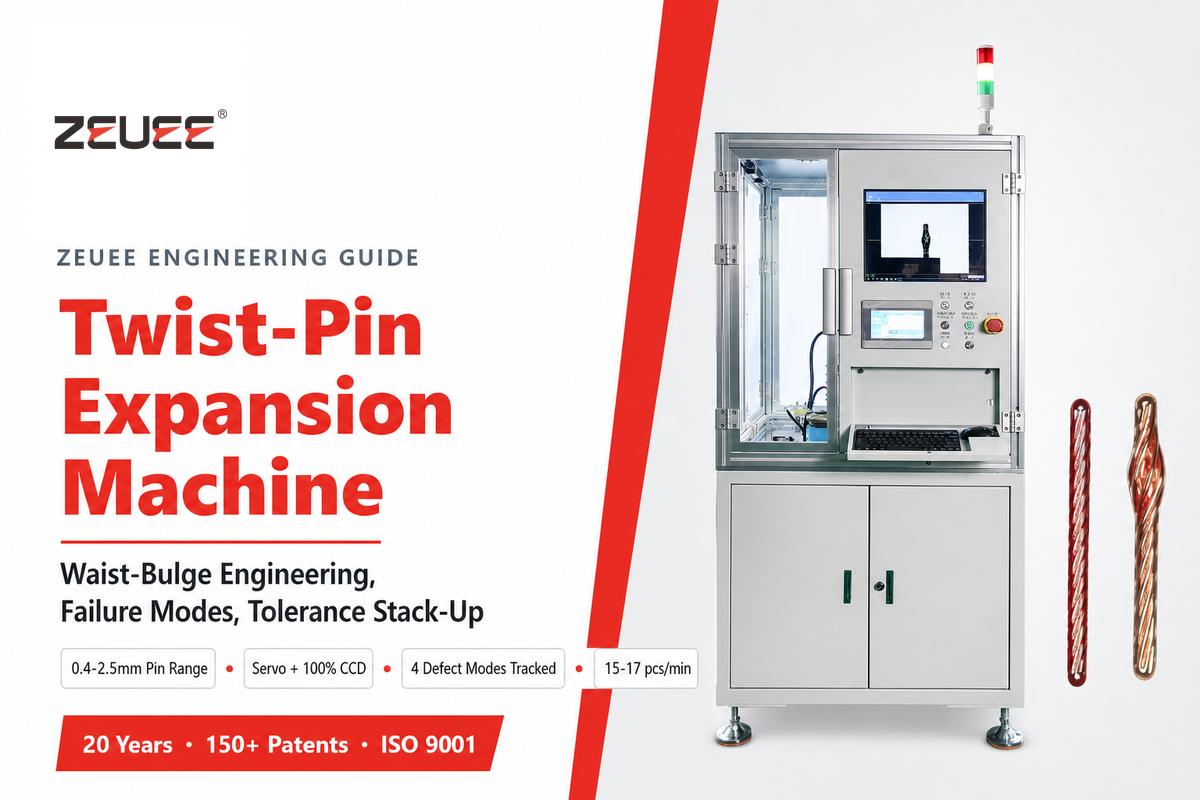
Una máquina de expansión de pines Twist Pin es la estación de producción que forma el abultamiento de cintura en un contacto Twist Pin de cobre-berilio. También se conoce como máquina de expansión Twist Pin o se comercializa como máquina automática de expansión de pines Twist Pin, por su ciclo automatizado accionado por servo. Se distingue de la estación de trenzado, que enrolla los hilos; de la estación de soldadura, que realiza la terminación eléctrica; y del equipo de inserción, que coloca el pin terminado en la carcasa del conector. No es un sistema expansor de sujetadores, una herramienta de expansión para tubería PEX ni una máquina para manipular twistlocks de contenedores marítimos: son tres productos distintos que comparten términos de búsqueda. Esta guía trata sobre la máquina para fabricar conectores: una estación accionada por servo e inspeccionada con CCD que transforma un haz de hilos soldados en un contacto hiperboloide con una fuerza de acoplamiento controlada y repetible.
La mayoría de los equipos de ingeniería que evalúan una estación de expansión Twist Pin ya saben que existe. Lo que les falta es una forma de traducir el intervalo de tolerancia del diámetro del abultamiento en un valor de fuerza de acoplamiento, o de rastrear un rechazo de CCD hasta el parámetro del proceso que realmente lo causó. Esta guía cubre esa necesidad.
Especificaciones rápidas y referencia de parámetros de la estación de expansión
| Rango de diámetro del pin | 0.4 mm (señal/Nano-D) a 2.5 mm (contactos de potencia) |
| Tasa de producción (estación individual) | 15-17 piezas/min |
| Cobertura de inspección | CCD en línea al 100%, 4 modos de defecto registrados |
| Mecanismo de formado | Rotación antihelicoidal accionada por servo (no por leva) |
| Estado térmico del material de entrada | Cobre-berilio (C17200), revenido en el abultamiento después del formado |
| Objetivo de ciclos de acoplamiento | Hasta 100,000 ciclos (contactos hiperboloides, referencia de la industria) |
Las cifras anteriores corresponden a la ficha técnica de la máquina de expansión Twist Pin C49-ZY05-01 de ZEUEE y a datos de la industria sobre contactos hiperboloides publicados de forma independiente (fuentes a continuación).
1. Qué hace una máquina de expansión Twist Pin (y qué no es)
Una máquina de expansión Twist Pin forma el abultamiento de cintura que convierte un haz soldado de hilos de cobre-berilio en un contacto hiperboloide con resorte propio. Es una de las seis estaciones distintas de una línea de producción completa de contactos Twist Pin, no un sinónimo de toda la línea. El desenrollado de los hilos, el corte y la soldadura ocurren en las etapas anteriores del proceso; la alineación y la inspección final, en las posteriores. La tarea específica de la estación de expansión es girar la jaula soldada en sentido antihelicoidal, destorciendo los hilos lo suficiente para que la cintura se abulte hacia afuera hasta alcanzar un diámetro controlado. Esa geometría es la que determina la fuerza de acoplamiento del contacto.
Los resultados de búsqueda de «máquina de expansión Twist Pin» están dominados por productos sin relación: pines de torsión para tapicería, herramientas de expansión con autorrotación para tuberías PEX y máquinas para manipular twistlocks de contenedores marítimos; todos usan términos parecidos. Ninguno es equipo para fabricar conectores. Si su equipo suministra contactos calificados según MIL-DTL-32139 (Nano-D) o MIL-DTL-83513 (Micro-D), o evalúa producir internamente el abultamiento, la máquina de esta guía es una celda de una estación situada entre la estación de soldadura y la inspección final de una línea de producción de contactos hiperboloides.
¿Quién necesita realmente esta estación?
Fabricantes de conectores OEM que ya operan una línea de trenzado y soldadura y buscan incorporar capacidad propia para formar abultamientos; fabricantes por contrato que califican una nueva línea de productos de contactos hiperboloides; e ingenieros de procesos que investigan por qué un paso de abultamiento existente, accionado por leva o manual, produce una fuerza de acoplamiento inconsistente. Los mercados finales habituales incluyen programas de conectores automotrices, aeroespaciales y de electrodomésticos, donde la consistencia de la fuerza de acoplamiento después de la instalación en campo importa tanto como en la planta de producción.
Si compra contactos Twist Pin terminados en lugar de fabricar su propia línea, el marco para decidir entre fabricar y comprar de la Sección 10 es un mejor punto de partida.
2. El abultamiento antihelicoidal por dentro: física de la formación de la cintura
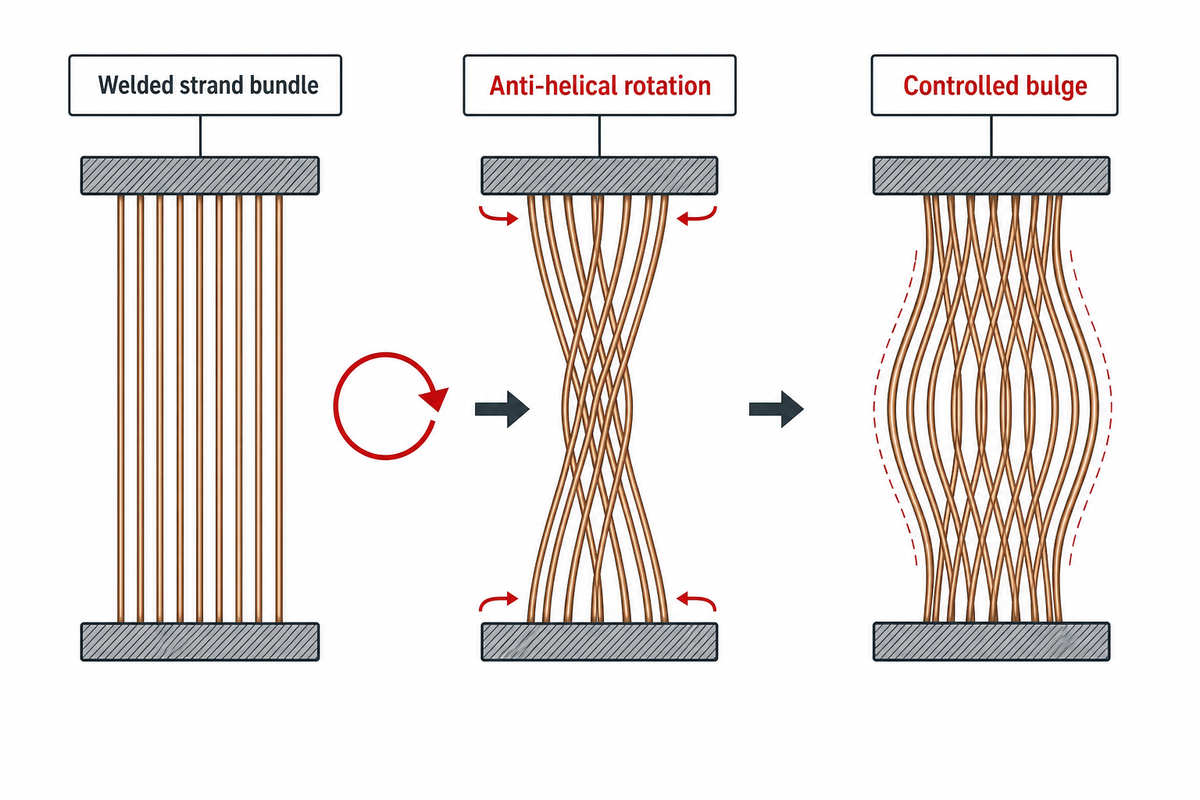
Un cabezal de expansión accionado por servo forma la cintura hiperboloide al girar entre sí los extremos sujetos del haz de hilos soldados. Este movimiento antihelicoidal destuerce los hilos lo suficiente para que cada uno se curve hacia afuera y forme un abultamiento controlado; no se les da forma empujando o estampando el haz. La patente estadounidense 6,584,677 B2 lo describe directamente: el abultamiento Twist Pin se forma al girar mordazas en sentido antihelicoidal para destorcer los hilos; después, el tratamiento térmico templa el cobre-berilio en los abultamientos y fija su forma de resorte. La secuencia importa: primero se fija mecánicamente la geometría del abultamiento y después se aplica el revenido que fija la fuerza del resorte, en el abultamiento y no antes, durante el procesamiento del material a granel (consulte la metalurgia en la Sección 3). Por eso las especificaciones de par del servo importan tanto como la posición angular: el motor debe mantener una fuerza de rotación constante durante toda la carrera antihelicoidal, no solo alcanzar un ángulo objetivo. De lo contrario, el diámetro del abultamiento varía aunque el programa parezca correcto en teoría.
La redundancia de contactos explica por qué esta geometría requiere una máquina dedicada en lugar de un troquel de estampado. Una vez abultados, diez hilos enrollados helicoidalmente generan de siete a diez puntos de contacto lineal independientes con el pin de acoplamiento, en vez de los dos o tres contactos puntuales de un receptáculo estampado. La tecnología de contactos hiperboloides fue inventada en 1956 por Francois Robert Bonhomme para aplicaciones de señalización ferroviaria que necesitaban conexiones capaces de resistir golpes y vibraciones constantes. Con el tiempo, esta tecnología pasó a equipos militares, aeroespaciales y de prueba y medición, donde el mismo principio de contactos redundantes permite alcanzar hasta 100,000 ciclos de acoplamiento sin un aumento medible de la resistencia de contacto, con una vida a la fatiga coherente con los datos revisados por pares sobre fatiga por flexión rotativa del cobre-berilio C17200.
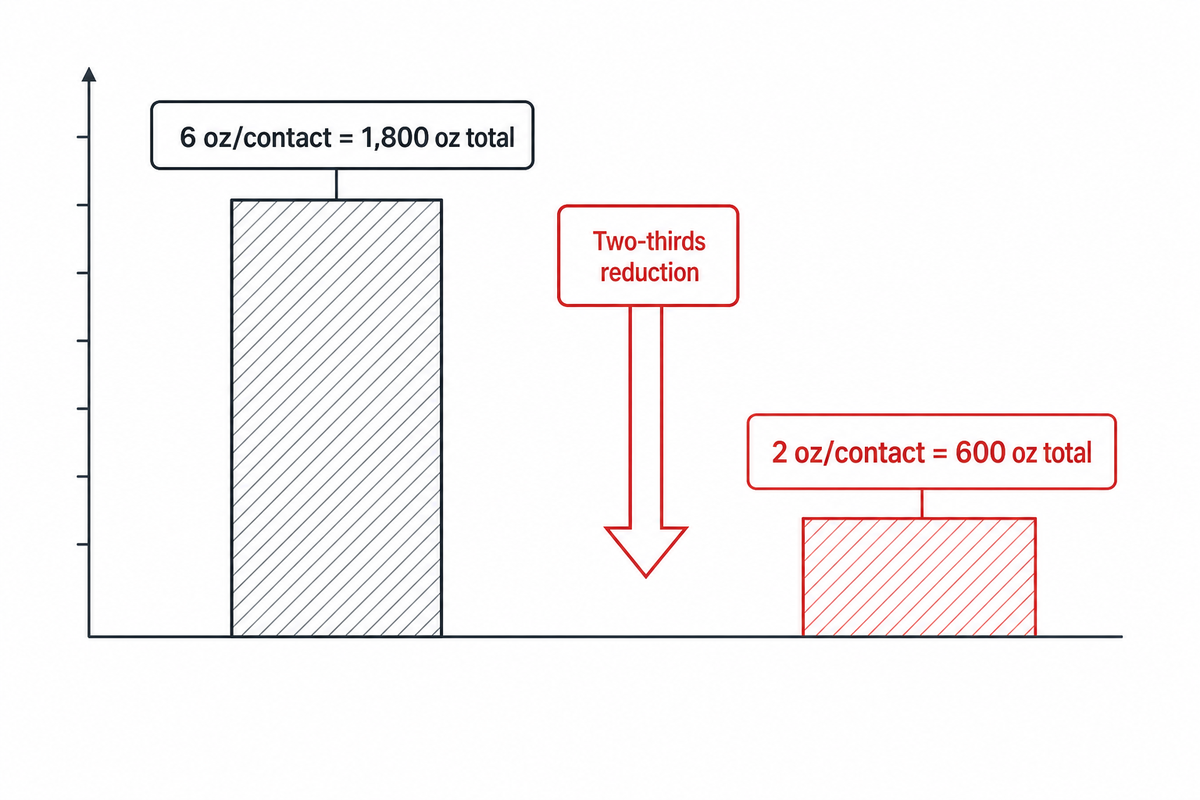
«Si tiene un conector de 300 posiciones y cada contacto requiere seis onzas, son 1,800 onzas (112 lbs) de fuerza, una carga considerable para acoplar el conector. Si se puede reducir a aproximadamente dos onzas por contacto, la fuerza necesaria para acoplarlo se reduce en dos tercios».
Ese cálculo de fuerza es el argumento de fondo a favor del formado de abultamientos de precisión: con un número elevado de pines, pequeñas reducciones de fuerza por contacto se acumulan hasta formar una carga total de acoplamiento que la carcasa del conector y el sistema de cierre deben soportar. En la Sección 4 se aplica el mismo cálculo a la familia de contactos de ZEUEE.
Abultamiento de cintura frente a expansión paralela de pines
P: ¿Una máquina de expansión Twist Pin es lo mismo que el herramental para expansión paralela de pines?
No: la expansión paralela de pines es una técnica mecánica para expandir sujetadores o tubos, en la que los rodillos avanzan paralelos a un mandril con un ángulo de avance de cero. No está relacionada con el formado de contactos hiperboloides.
«Expansión paralela de pines» es un término industrial para expandir tubos o sujetadores de pines con rodillos colocados en paralelo a un mandril y con un ángulo de avance de cero. Así, el mandril atraviesa el expansor por la fuerza: es una técnica de sujeción mecánica usada en trabajos con tubos y conexiones. Las máquinas comercializadas como expansores paralelos de pines realizan esta tarea distinta de sujeción mecánica. Aunque comparten términos con el formado del abultamiento de cintura Twist Pin, procesan otros materiales mediante un proceso físico distinto y para otra industria. Si llegó aquí buscando «expansión paralela de pines», probablemente necesita herramental para expansión de tubos, no equipo para formar contactos de conectores.
3. Por qué el abultamiento requiere su propio tratamiento térmico
El abultamiento de cintura requiere un paso de revenido específico porque el formado mecánico, por sí solo, no fija la fuerza del resorte que determina las características de acoplamiento de un contacto hiperboloide. Para ello, se debe endurecer por precipitación el cobre-berilio una vez fijada la geometría. Según la descripción del proceso de la patente estadounidense 6,584,677 B2, el tratamiento térmico se aplica en el abultamiento, después de formarlo mediante la rotación antihelicoidal, específicamente para fijar la forma de resorte. Si se omite este paso o se realiza por debajo de lo requerido, el abultamiento conserva su forma justo después del formado, pero pierde consistencia en su recuperación elástica durante el servicio.
La respuesta del cobre-berilio al endurecimiento por precipitación está bien caracterizada: los datos publicados por Copper Development Association para C17200 muestran que el revenido endurecido por precipitación (TF00) alcanza aproximadamente 175 ksi de resistencia a la tracción, 155 ksi de límite elástico y 6% de elongación, frente a una condición base de solo aproximadamente 70 ksi de resistencia a la tracción / 32 ksi de límite elástico / 45% de elongación para el mismo material con tratamiento de solución (TB00). El tratamiento de precipitación se realiza a 600°F durante 3 minutos en aire, después del tratamiento de solución a 1,425-1,475°F durante 0.5 minutos en agua.
⚠️ Importante: importa la forma del material
La tabla de revenidos anterior se publicó para C17200 en forma de placa, lámina, tira y barra laminada, según ASTM B194. El alambre trenzado que realmente alimenta una máquina de expansión Twist Pin se rige por separado por ASTM B197/B197M (alambre de aleación cobre-berilio). Las designaciones de revenido y la lógica del endurecimiento por precipitación se aplican a ambas formas, pero los valores numéricos exactos para su lote de alambre deben consultarse en el certificado de inspección de fábrica del material conforme a B197, no suponerse a partir de los datos de lámina de B194.
En la práctica, esto significa que el certificado de inspección de fábrica del alambre BeCu recibido debe especificar explícitamente su estado de tratamiento térmico (un código como TF00 o TH04, no solo «endurecido»). Si un proveedor no puede indicar la condición de revenido en la que se entrega el alambre, o qué estación de su línea aplica el tratamiento posterior al abultamiento, no controla todo el proceso de principio a fin.
4. Del diámetro del abultamiento a la fuerza de acoplamiento: acumulación de tolerancias
La tolerancia del diámetro del abultamiento se traduce directamente en el margen de fuerza de acoplamiento, porque la fuerza individual de cada contacto se suma a lo largo de todos los pines. Una pequeña variación de tolerancia por pin se convierte en un problema considerable de fuerza total de acoplamiento cuando hay una alta densidad de pines. La especificación C49-ZY05-01 de ZEUEE para un conector Micro-D de 51 posiciones toma como referencia aproximadamente 6 ozf (1.67 N) por contacto, lo que suma más de 85 N de fuerza total para acoplar y desacoplar el conector. En cada ciclo de acoplamiento, un operador debe vencer esa fuerza físicamente, a mano o con herramental.
📐 Regla de fuerza por micra: ejemplo práctico
Tomemos el valor de referencia de QA Technology: un conector de 300 posiciones a 6 oz/contacto suma 1,800 oz (112 lb) de fuerza de acoplamiento. Reducir la fuerza por contacto a aproximadamente 2 oz —algo posible con un diámetro de abultamiento más uniforme y con tolerancias más estrechas— reduce la fuerza total de acoplamiento en dos tercios, hasta aproximadamente 600 oz (37.5 lb). Apliquemos ese cálculo a la referencia Micro-D de ZEUEE de 51 posiciones (6 ozf/contacto, ~85 N en total): cada micra de variación no controlada del diámetro del abultamiento que acerca un contacto al extremo superior de su intervalo de fuerza se acumula en todos los pines, no solo en uno. Ese es el cálculo que respalda una estación con servo y CCD: no una máquina más atractiva, sino una distribución más estrecha y comprobable en torno a la fuerza objetivo por contacto.
Cifras: QA Technology Company (a través de Connector Supplier, 2022/2024) y especificación de la página de soluciones C49-ZY05-01 de ZEUEE.
La tolerancia geométrica no garantiza por sí sola que el conector terminado cumpla los requisitos de calificación. En particular, para los programas MIL-DTL-32139, la tolerancia del abultamiento es solo un factor dentro de la envolvente dimensional del conector más amplia que se analiza en la Sección 9. La geometría del abultamiento determina el margen de fuerza de acoplamiento; la calificación final del conector también depende de la resistencia a las vibraciones, los ciclos térmicos, la exposición a la humedad y el comportamiento frente a la corrosión. Esta estación individual no controla ni puede inspeccionar esos factores. Un abultamiento con tolerancias perfectas en un contacto chapado con un espesor de oro incorrecto, o ensamblado en una carcasa con un sello deficiente, de todos modos puede no aprobar la calificación. Considere los datos de tolerancia de la estación de expansión como un factor para decidir la calificación, no como la decisión completa.
5. Una estación, seis clases de pines: ajuste de los parámetros del abultamiento de 0.4 mm a 2.5 mm
La máquina C49-ZY05-01 de ZEUEE está especificada para formar abultamientos en seis clases de diámetro de pin en una sola plataforma, desde pines de señal Nano-D de 0.40 mm hasta contactos de potencia grandes de 2.5 mm. Se trata del rango de operación publicado por el proveedor, no de una norma de la industria verificada de forma independiente; por tanto, considere los límites de clase siguientes como especificaciones de esta máquina en particular, no como un límite de ingeniería universal.
| Clase de pin | Diámetro nominal del pin | Parámetros controlados | Activador de rechazo del CCD |
|---|---|---|---|
| Señal Nano-D | 0.40 mm | Diámetro y longitud del abultamiento, concentricidad | Diámetro o longitud fuera del intervalo; cabezal inclinado |
| Nano-D (M32139 típico) | 0.635 mm | Diámetro y longitud del abultamiento, concentricidad | Diámetro fuera del intervalo; hilo separado |
| Clase Micro-D | 0.76 mm | Diámetro y longitud del abultamiento, concentricidad | Perfil de abultamiento irregular; rosca dañada |
| Micro-D / potencia | 0.80 mm | Diámetro y longitud del abultamiento, concentricidad | Diámetro fuera del intervalo; cabezal inclinado |
| Contacto de potencia | 1.00 mm | Diámetro y longitud del abultamiento, concentricidad | Abultamiento irregular; hilo separado |
| Potencia grande | hasta 2.5 mm | Diámetro y longitud del abultamiento, concentricidad | Diámetro o longitud fuera del intervalo |
Cuando el diámetro del pin aumenta de la clase de señal a la de potencia, cambian dos aspectos: el margen de fuerza absoluta aumenta (una mayor sección transversal del hilo implica más fuerza de resorte por contacto, según la regla de fuerza por micra anterior), y el intervalo de tolerancia dimensional del CCD debe ampliarse proporcionalmente para evitar rechazos falsos en abultamientos más grandes, cuya variación inherente también es mayor. Si un proveedor ofrece un único intervalo de tolerancia estático para las seis clases, está presentando texto publicitario, no una especificación de herramental. Solicite el intervalo específico de cada clase en el plano de su contacto.
6. Análisis de causa raíz de los cuatro modos de defecto de expansión
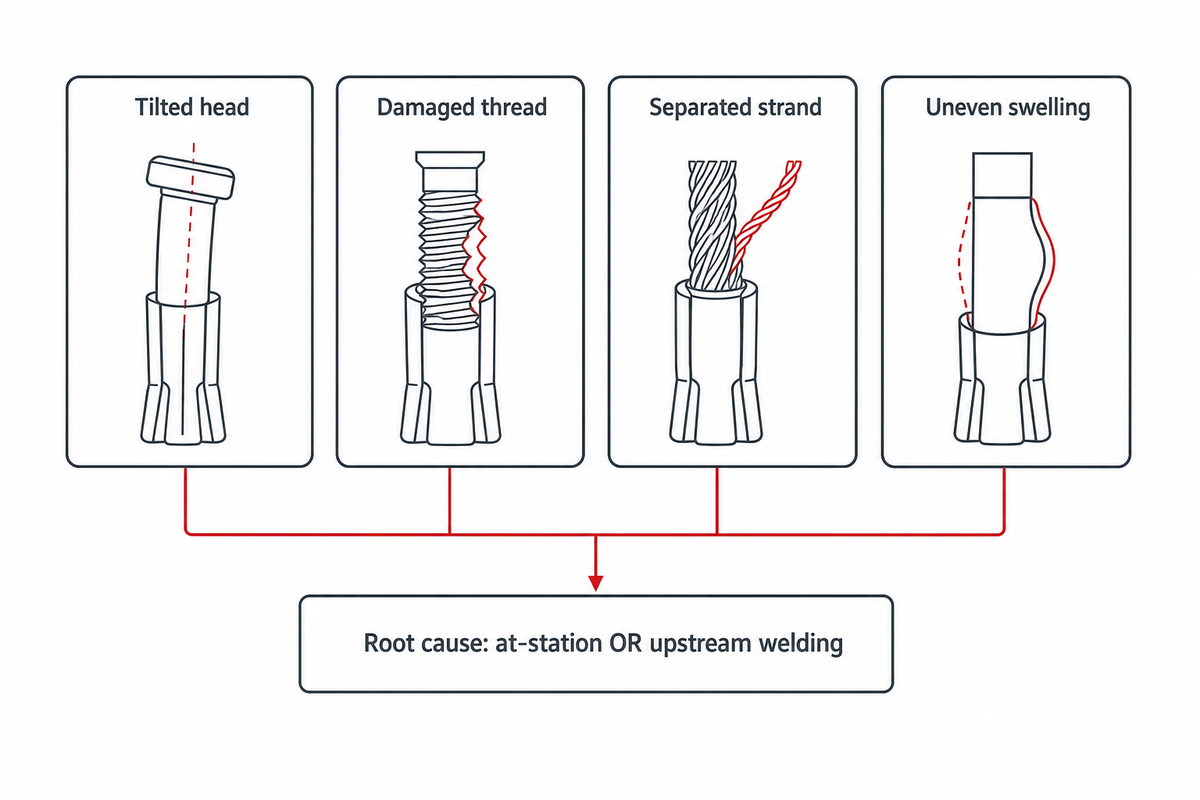
Cada uno de los cuatro modos de defecto de expansión identificados —cabezal inclinado, rosca dañada, hilo separado y abultamiento irregular— se relaciona con un parámetro específico del proceso, no con un «problema de calidad» genérico. Para diagnosticarlo, hay que saber en qué parte de la estación se origina la falla, no solo qué detectó el CCD.
| Tipo de defecto / clase (nombre del CCD) | Qué está mal físicamente | Causa raíz más probable | Comprobación de diagnóstico | Limitaciones / cuándo no es concluyente |
|---|---|---|---|---|
| Cabezal inclinado — causa en la estación | Cabeza del pin desalineada después de la expansión | La mordaza no está concéntrica con el eje de rotación del servo | Compruebe la alineación de la mordaza antes de ajustar el programa de expansión | Solo descarta la mordaza; aún son posibles causas en el alimentador y en las etapas anteriores del proceso |
| Cabezal inclinado — causa en una etapa anterior | Mismo síntoma, distinto origen en la estación | Desgaste del alimentador (compruébelo durante la inspección previa a la operación) o hilo ya curvado por variaciones de tensión durante el trenzado | Revise el registro de desgaste del alimentador y la tendencia de tensión de la etapa de trenzado antes de suponer que la falla está en la estación de expansión | Solo se puede distinguir de la causa en la estación si existe un programa documentado de revisión del desgaste del alimentador |
| Rosca dañada — causa en la estación | Superficie del hilo rasgada o deformada en la zona del abultamiento | Fuerza de sujeción excesiva o programa de abultamiento incorrecto para la clase de pin utilizada | Verifique que el programa coincida con la clase real de pin cargada (Sección 5) | No permite diagnosticar la causa si el alambre recibido ya tenía defectos superficiales por el trefilado o el trenzado |
| Rosca dañada — causa en una etapa anterior | Mismo síntoma, distinto origen en la estación | Defecto en la superficie del alambre introducido durante el trefilado o el trenzado, antes de que el hilo llegue a la expansión | Haga un corte transversal de una muestra rechazada y compárela con el registro de inspección de fábrica del alambre recibido | Requiere datos de inspección del alambre recibido que la mayoría de las plantas no conserva por lote |
| Hilo separado | Uno o más hilos enrollados se desprendieron del haz | Soldadura incompleta o desalineada en la estación de soldadura anterior, no en la propia estación de expansión | Consulte el registro de inspección o CCD de la estación de soldadura para esa unidad antes de ajustar los parámetros de expansión | Un patrón de este tipo indica un problema en la estación de soldadura, no en la de expansión |
| Abultamiento irregular — línea accionada por servo | Diámetro de cintura asimétrico o fuera del intervalo de tolerancia | Variación o descalibración del programa de rotación del servo | Realice una comprobación puntual con una CMM y compare sus resultados con la calibración del CCD para descartar una variación del sensor | No es concluyente sin un registro documentado de correlación entre el CCD y la CMM para ese turno |
| Abultamiento irregular — línea accionada por leva | Mismo síntoma, origen relacionado con el desgaste mecánico | Desgaste mecánico del perfil de la leva que hace variar el diámetro del abultamiento durante una serie de producción | Compruebe el desgaste del perfil de la leva según su intervalo de mantenimiento, no solo en la pieza actual | El desgaste de la leva progresa: una sola pieza correcta no lo descarta para el siguiente turno |
| Cualquier defecto, patrón agrupado | Aumento simultáneo de varios tipos de defecto durante un turno | Apunta a una causa compartida en una etapa anterior (lote de alambre defectuoso, variación en la estación de soldadura), no a cuatro fallas independientes de la estación de expansión | Compare las marcas de tiempo de los defectos con los cambios de lote y los registros de mantenimiento de las estaciones anteriores | Requiere trazabilidad por lote a lo largo de toda la línea, no solo en la estación de expansión |
| Cualquier defecto, unidad aislada | Una pieza falla y las piezas que la rodean pasan la inspección | Lo más probable es que se trate de una anomalía puntual del material de entrada o de manipulación, no de un cambio sistémico del proceso | Registre y supervise el caso; no vuelva a ajustar todo el programa por un solo dato | Volver a ajustar por el ruido de una unidad aislada es, en sí, una causa frecuente de variación inducida en el proceso |
En producción, lo respaldan dos niveles de verificación. En tiempo real, el sistema de visión CCD de la estación mide el diámetro y la longitud del abultamiento en cada pieza y desvía automáticamente cualquier unidad que esté fuera del intervalo de tolerancia programado. De manera periódica, una CMM o un comparador óptico fuera de línea realiza una comprobación puntual para validar de forma cruzada la calibración del CCD frente a un patrón dimensional trazable. Al auditar a un proveedor, solicite tanto el registro de rechazos del CCD como el registro de correlación de la CMM; no basta con uno, porque un CCD cuya calibración se haya desviado puede aceptar silenciosamente piezas defectuosas según su propia medición.
Las fallas por desgaste posteriores a un abultamiento que «pasó» la inspección son un problema distinto y acumulativo, relacionado con el mismo comportamiento a la fatiga del C17200 que rige el abultamiento. El espesor del chapado en oro del contacto terminado determina cuántos ciclos de acoplamiento resiste antes de que el desgaste atraviese el chapado y empiece a elevar la resistencia de contacto. Las cifras de referencia publicadas por un proveedor de pines de contacto para la relación entre el baño de oro y la vida en ciclos indican aproximadamente 50 ciclos con un baño de 3-6 microinch y cerca de 500 ciclos con 50 microinch. Es una regla práctica general de la industria de conectores, no una cifra específica de contactos hiperboloides ni exigida por una especificación MIL. Confirme el valor real según el plano de su contacto y la certificación del proveedor de chapado, en lugar de tomarlo como constante universal.
7. Servo, accionamiento por leva o abultamiento manual: dónde falla realmente cada opción
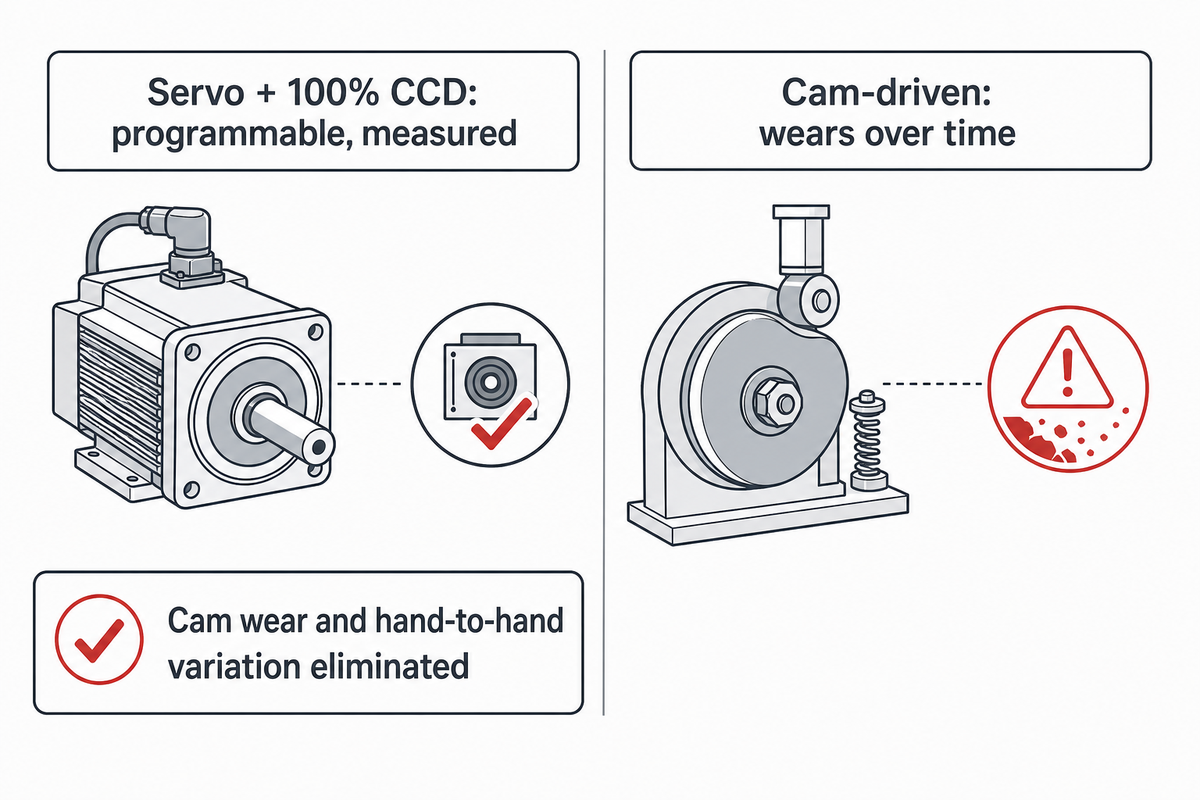
El ensanchado accionado por servo con inspección CCD al 100 % falla con menos frecuencia que el accionado por leva o el manual, no porque sea intrínsecamente más preciso en un solo ciclo, sino porque convierte un proceso que depende del operador en uno programable y medible. El desgaste de la leva y las variaciones entre operadores son los modos de falla específicos que elimina, y la banda de tolerancia más estrecha y repetible es lo que permite aumentar el rendimiento a la primera sin sumar personal de inspección. La automatización también eleva el límite práctico de velocidad: una estación con servo bien ajustada puede operar a alta velocidad sin la deriva del diámetro que obliga al operador manual a reducir la velocidad, y la banda de tolerancia más estrecha ayuda a reducir la concentración de esfuerzos que acorta la vida útil del contacto, lo que minimiza los rechazos y mantiene la línea más cerca de su tasa máxima de producción.
✔ Ventajas del servo + CCD
- La dimensión del abultamiento es un parámetro programable, no una geometría fija del herramental
- La inspección en línea al 100 % detecta defectos en cada pieza, no mediante muestreo
- El cambio entre clases de pines requiere cambiar el programa, no el herramental
⚠ Dónde siguen fallando los métodos con leva y manuales
- Accionamiento por leva: el desgaste mecánico del perfil de la leva hace que el diámetro del abultamiento se desvíe silenciosamente durante la producción, sin generar ninguna alerta automática
- Manual: la uniformidad del abultamiento depende de la técnica y el cansancio del operador, y la inspección suele hacerse por muestreo, no al 100 %
- Ambos: cambiar el diámetro requiere sustituir físicamente el herramental, no editar un programa
📐 Punto de equilibrio por defectos que escapan a la inspección
El costo real de una estación accionada por leva o manual no es su menor precio de compra, sino la tasa de defectos que supera la inspección por muestreo y aparece como una falla en la prueba de acoplamiento del cliente, en vez de rechazarse internamente. Ese punto de equilibrio económico se alcanza cuando el costo de un defecto que escapa a la inspección (un conector que falla durante el ensamble del cliente, más la investigación de la causa raíz) supera la diferencia de precio entre una estación con servo + CCD y una accionada por leva, multiplicada por la cantidad de unidades que permitiría comprar esa diferencia. En programas con especificaciones MIL u otros de alta confiabilidad, donde una falla en campo activa un proceso formal de acciones correctivas, ese punto se alcanza pronto; en una aplicación comercial de bajo impacto y con una tolerancia amplia a la fuerza de acoplamiento, el método con leva o manual puede seguir siendo, legítimamente, la opción más económica. Compare las opciones usando su propio costo de los defectos que escapan a la inspección, no el folleto de tasa de producción de un proveedor.
8. Dónde se ubica la estación de ensanchado en la línea y qué falla si está mal alineada
La estación de ensanchado se ubica después del desenrollado de los hilos, el corte y la soldadura, y antes de la alineación y la inspección final. Un problema que se origine antes no se queda en esa etapa, porque la estación de ensanchado solo puede trabajar con la geometría que le entrega la estación de soldadura.
Si la estación de soldadura anterior deja un hilo sin unir por completo o ligeramente descentrado, lo más probable es que el sistema de visión artificial CCD de la estación de ensanchado lo marque durante esa etapa como un defecto de «hilo separado» o «cabeza inclinada», no porque la estación de ensanchado haya causado la falla, sino porque es el primer punto de la línea con una cobertura de inspección al 100 % lo bastante rigurosa para detectarla. Por eso la matriz de causas raíz de la Sección 6 separa explícitamente «causa en la estación de ensanchado» de «rastrear hasta la estación de soldadura»: tratar cada rechazo del CCD en la etapa de abultamiento como un problema de la estación de ensanchado hace que el personal de mantenimiento busque la falla en el equipo equivocado.
El ensanchado es una operación de conformado en frío: no corta, suelda ni rectifica, por lo que no genera polvo ni humos de cobre-berilio que, según las directrices de OSHA, representan un riesgo de exposición laboral en operaciones de fabricación y mecanizado. El riesgo de exposición se concentra en las estaciones anteriores de trenzado, corte y soldadura, así como en cualquier etapa posterior de recorte o acabado. Conviene señalarlo al equipo de EHS al definir una línea completa, aunque no sea un riesgo específico de la estación de ensanchado.
En cuanto al herramental, el modelo C49-ZY05-01 de ZEUEE mantiene el alimentador, la abrazadera, el cabezal de ensanchado y el módulo CCD en paneles de acceso independientes, precisamente para que una planta que cambia de tipo de pin decenas de veces al año no tenga que desarmar toda la celda con cada cambio de formato. Conviene confirmar este detalle con cualquier proveedor, ya que afecta directamente el tiempo de cambio de formato cuando se procesan distintas clases de pines en una sola estación.
9. Cláusulas normativas que rigen el abultamiento, no todo el conector
No existe una norma específica para la etapa de ensanchado de contactos Twist Pin. Las cláusulas aplicables provienen de dos documentos distintos que cubren aspectos diferentes, y saber qué cubre cada uno evita citar «cumple con las especificaciones MIL» como si fuera una aprobación general.
MIL-DTL-32139 (la especificación detallada para conectores nanominiatura/Nano-D) establece bandas de tolerancia dimensional y angular a nivel de conector y contacto. Sus hojas complementarias publicadas especifican tolerancias como ±.005 inch (0.13 mm) con una tolerancia angular de ±2°, salvo que la hoja específica indique lo contrario. Este es el intervalo dimensional que debe respetar el contacto terminado y ensanchado; no es una especificación del proceso de conformado del abultamiento.
IPC/WHMA-A-620 corresponde a los criterios de mano de obra, y es importante citar la edición actual: IPC/WHMA A-620F-2025 reemplaza a A-620E-2022 desde su publicación y establece oficialmente que la edición E está obsoleta como referencia vigente. La norma define tres clases de producto (Clase 1: productos electrónicos generales; Clase 2: productos de servicio dedicado; Clase 3: productos de alto desempeño para entornos hostiles y aplicaciones críticas para la seguridad y la misión) y rige los materiales, métodos y criterios de aceptación para interconexiones crimpadas, fijadas mecánicamente y soldadas. Indica explícitamente que no establece criterios para la evaluación de secciones transversales o por rayos X; es importante conocer este límite de alcance antes de suponer que A-620 por sí sola cubre el plan de inspección de recepción para contactos ensanchados.
Lista de verificación para solicitar cotizaciones: copie estos puntos en su solicitud para una estación de ensanchado de contactos Twist Pin:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Cobertura de diámetros de pines | Debe cubrir toda la combinación de modelos y variantes; por ejemplo, 0.4-2.5 mm | Una estación que cubra menos clases requiere más cambios de herramental | Solicite la tabla de tolerancias específica para cada clase, no un único rango general |
| Cobertura de defectos del CCD | Los 4 modos: cabeza inclinada, rosca dañada, hilo separado y abultamiento irregular | Una cobertura parcial permite que los defectos lleguen a la prueba final | Solicite el registro de la tasa de rechazo por tipo de defecto, no una única cifra de rendimiento global |
| Correlación entre CCD y CMM | Documentada y periódica | Un CCD sin calibrar puede dejar pasar piezas defectuosas sin detectarlas | Solicite el registro de correlación, no solo un certificado de calibración |
| Estado del tratamiento térmico del alambre recibido | Código de temple explícito (por ejemplo, TF00, TH04) conforme a ASTM B197 (alambre) | Las afirmaciones imprecisas como «endurecido» no pueden auditarse | Exija que se archive el certificado de ensayo del fabricante, con referencia a la especificación del alambre y no a la de la lámina |
| Tasa de producción para la clase de pines objetivo | Piezas/min verificadas con la inspección CCD completa activada en | Las tasas promocionadas con el modo de derivación activado sobrestiman la producción real | Solicite datos de tasa de producción con la inspección activada, no cifras del modo de derivación |
10. ¿Conviene añadir una estación de ensanchado o comprar pines ensanchados terminados?
Instale una estación de ensanchado propia cuando la uniformidad del diámetro del abultamiento sea una variable crítica para la calificación que necesita controlar directamente y su volumen justifique la inversión de capital. Siga comprando contactos terminados si su volumen es bajo o si su programa no requiere rastrear cada defecto a través de los datos de su propio proceso.
ZEUEE no publica en línea un precio fijo para la máquina de ensanchado de contactos Twist Pin. Como ocurre con la mayoría de los equipos de automatización no estandarizados, el precio depende de las clases de pines que cubre y del alcance de la integración. Por eso, la lista de verificación para solicitar cotizaciones que aparece a continuación es la vía más rápida para obtener una cotización real, en lugar de comparar a los fabricantes de máquinas de ensanchado de contactos Twist Pin únicamente por sus precios de lista.
| Factor | Favorece la compra de contactos terminados | Favorece instalar una estación propia |
|---|---|---|
| Volumen de producción | Bajo, esporádico o en etapa de prototipo | Producción sostenida para varios programas |
| Necesidad de trazabilidad | Los datos de calificación del proveedor son aceptables para su cliente | Su programa requiere datos de proceso por lote y por estación, bajo su control |
| Combinación de clases de pines | Clases estándar limitadas, disponibles fácilmente como productos estándar | Clases personalizadas o combinadas que puede cubrir una sola estación flexible |
| Costo de los defectos que escapan a la inspección | Aplicación de bajo impacto y con amplia tolerancia a la fuerza de acoplamiento | Programa de alta confiabilidad en el que una falla en campo tiene un costo elevado (consulte la Sección 7) |
| Responsabilidad por las normas y el cumplimiento | La documentación A-620F y MIL-DTL-32139 del proveedor se acepta tal cual (Sección 9) | Su equipo de calidad debe gestionar directamente la documentación de cumplimiento |
| Trazabilidad del tratamiento térmico | Es suficiente archivar el certificado de ensayo del fabricante del proveedor (Sección 3) | Requiere revisar internamente el certificado de material de cada lote conforme a ASTM B197 |
| Frecuencia de cambios de formato | Cambios de clase de pines poco frecuentes; el plazo de entrega del proveedor es aceptable | Cambios frecuentes de clase de pines, cuando el plazo de entrega del proveedor genera un cuello de botella |
| Presupuesto de capital | Presupuesto de capital limitado para herramental por ahora | Hay presupuesto de capital disponible y se justifica por el volumen sostenido |
| Complejidad de integración en la línea | Los contactos terminados se integran fácilmente en una línea de ensamble existente | La estación de ensanchado requiere una integración estrecha con su línea existente de seis etapas (Sección 8) |
Si el análisis favorece la producción interna, el trabajo de especificación de las Secciones 5 y 9 —cobertura de clases de pines, cobertura de defectos del CCD y las cláusulas normativas realmente aplicables— es lo que convierte una conversación con un proveedor en una solicitud de cotización que su equipo de calidad puede aprobar. El modelo C49-ZY05-01 de ZEUEE cubre el rango de 0.4-2.5 mm descrito en esta guía, con inspección CCD al 100 % para los cuatro modos de defecto monitoreados. Si está definiendo las especificaciones de una estación, la página de la máquina de ensanchado de contactos Twist Pin C49-ZY05-01 contiene los datos completos de la comparación entre servo, leva y operación manual, así como los datos de contacto para solicitar una cotización.
Para conocer mejor cómo se integra el ensanchado en la línea completa de seis estaciones —trenzado, corte, soldadura, ensanchado, alineación e inspección—, consulte la guía completa de manufactura de contactos Twist Pin de ZEUEE. Si su programa es específicamente Nano-D (MIL-DTL-32139), la guía de compra de Nano-D profundiza más en los 7 criterios de selección para compradores y la elección del tamaño de carcasa que esta guía, enfocada en una sola estación.
Preguntas frecuentes
P: ¿Qué diferencia hay entre la etapa de ensanchado o abultamiento y la de trenzado?
El trenzado conforma los hilos sin procesar en una jaula hiperboloide; el ensanchado expande hacia afuera esa jaula soldada para establecer la fuerza de acoplamiento final. Las dos estaciones operan en secuencia y no son intercambiables. Confundirlas durante una auditoría del proceso hace que la resolución de problemas se dirija a la estación equivocada.
La estación de trenzado (Etapa 1 de la línea de seis etapas) enrolla diez hilos de cobre-berilio para formar la geometría inicial de la jaula hiperboloide y establecer el paso de hélice y la longitud del tendido, que determinan cómo se flexionará el contacto terminado. La estación de ensanchado (abultamiento) está dos etapas más adelante, después de soldar los extremos de los hilos: toma esa jaula soldada y la hace girar en sentido contrario a la hélice para destorcerla y expandir su cintura hasta alcanzar un diámetro controlado. Esto es lo que determina la fuerza de acoplamiento y la resistencia a la inserción del contacto. El trenzado da forma a la jaula; el ensanchado determina la fuerza de sujeción.
P: ¿Cómo se mide realmente el diámetro del abultamiento en una línea de producción?
De dos maneras: con inspección CCD al 100 % en tiempo real durante el conformado y con verificaciones puntuales periódicas en una CMM fuera de línea para validar la calibración del CCD. Quienes evalúan a un proveedor deben solicitar ambos registros, no solo uno.
El diámetro del abultamiento se verifica de dos maneras en una línea de producción: en tiempo real, mediante el sistema de visión artificial CCD de la propia estación, que mide el diámetro y la longitud del abultamiento en cada pieza durante el conformado y desvía automáticamente a un contenedor de rechazo las piezas que quedan fuera de la banda de tolerancia programada; y periódicamente, mediante una verificación puntual fuera de línea con una CMM o un comparador óptico, que valida de forma cruzada la calibración del CCD con un patrón dimensional trazable. Quienes auditan a un proveedor deben solicitar tanto el registro de la tasa de rechazo del CCD como el registro de correlación con la CMM, no solo uno de ellos.
P: ¿Qué hace que el abultamiento se forme descentrado (cabeza inclinada)?
Casi siempre se debe a un problema de alineación de la abrazadera o del alimentador antes del proceso de conformado, no al programa del servo. La solución consiste en revisar el desgaste de la abrazadera anterior y la tensión de los hilos, no en reajustar los parámetros del abultamiento.
El abultamiento queda descentrado y la inspección lo detecta como un defecto de cabeza inclinada, casi siempre porque el contacto no se sujetó centrado con respecto al eje de rotación del servo antes de iniciar el conformado. Esto suele deberse al desgaste del alimentador, a un problema de alineación de la abrazadera detectado durante la inspección previa a la operación, o a un hilo con tensión desigual durante el trenzado anterior que llega a la estación de ensanchado ligeramente arqueado. Como el defecto se origina antes de formar el abultamiento, estrechar la banda de tolerancia de la estación de ensanchado no lo soluciona. La solución está en las etapas anteriores: primero revise el desgaste de la abrazadera y la tensión de los hilos durante el trenzado.
P: ¿Se puede adaptar a servo una línea existente de ensanchado manual o accionada por leva?
Por lo general, sí, mediante la reconstrucción de la estación, no con una reparación sencilla ni con un kit de instalación directa. Se espera sustituir el cabezal de servo, los componentes electrónicos de accionamiento y el módulo CCD, y reutilizar el bastidor y la sección del alimentador existentes.
Por lo general, sí. Se reconstruye la estación, en lugar de instalar un kit de montaje directo: el cabezal de servo, los componentes electrónicos de accionamiento y el módulo CCD sustituyen el mecanismo de leva, mientras se reutilizan el bastidor y el alimentador.
P: ¿Qué tasa de producción necesita la estación de ensanchado si el resto de mi línea opera más rápido?
Ajústela al cuello de botella real de su línea, no al límite nominal de la estación de ensanchado. Invertir en capacidad en otras etapas es un gasto innecesario hasta identificar la estación que realmente limita la producción.
Ajústela al cuello de botella real de su línea, no al límite nominal de la estación de ensanchado. Una estación de la clase C49-ZY05-01 opera a 15-17 piezas/min. Si las estaciones anteriores de trenzado y soldadura o los equipos posteriores de inspección e inserción tienen una tasa máxima menor, añadir una segunda celda de ensanchado en paralelo no aporta nada hasta aumentar primero la capacidad de la etapa más lenta. En cambio, si todas las demás estaciones de la línea ya superan las 20+ piezas/min, una sola estación de ensanchado se convierte en el cuello de botella. En ese caso, conviene añadir capacidad paralela allí en vez de actualizar estaciones que no limitan realmente la tasa de producción.
Por qué escribimos esta guía
El propio equipo de ingeniería de ZEUEE diseña y fabrica el modelo C49-ZY05-01, la estación en la que se basa esta guía. Por eso, los cálculos de tolerancia y fuerza, así como el análisis de las causas raíz de los defectos, se basan directamente en las especificaciones e inspecciones de esa máquina, con verificación cruzada frente a datos metalúrgicos y de la industria de conectores publicados de forma independiente, no solo en hojas de especificaciones internas.
Esta guía se centra específicamente en la estación de ensanchado de contactos Twist Pin (abultamiento de la cintura): en la ingeniería de procesos de una sola estación, no en un análisis de toda la línea de producción de contactos Twist Pin. Cuando la evidencia disponible se limitaba a un proveedor o a una sola forma del material, lo indicamos en lugar de presentarla como un hecho universal. Revisada por el equipo técnico de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Referencias y fuentes
- Especificación detallada MIL-DTL-32139 Agencia de Logística de Defensa de los Estados Unidos, área terrestre y marítima
- Datos de la aleación C17200, cobre-berilio forjado Copper Development Association
- Comportamiento de la aleación de cobre-berilio C17200 ante la fatiga por flexión rotativa a altas temperaturas revista arbitrada de ciencia de materiales, vía NCBI/PMC
- Norma de mano de obra IPC/WHMA A-620F-2025 (ensambles de cables y alambres) ANSI
- La tecnología de contactos hiperboloides sigue vigente Connector Supplier
- Patente de los Estados Unidos 6,584,677 B2, Método para destorcer hilos y formar un contacto eléctrico hiperboloide USPTO
Artículos relacionados
- Máquina de ensanchado de contactos Twist Pin ZEUEE C49-ZY05-01 especificación completa, comparación entre servo, leva y operación manual, y solicitud de cotización
- Máquina para contactos Twist Pin: guía completa de manufactura la línea de producción completa de seis estaciones
- Máquina para contactos Nano Twist Pin: guía de compra para Nano-D criterios de selección para compradores y elección del tamaño de carcasa específicos para MIL-DTL-32139
- Catálogo de máquinas de ensamble de conectores gama completa de equipos para conectores de ZEUEE
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






