Kontaktieren Sie Zeyu lntelligent Industrial Company

CCD-Prüfmaschine für die Automatisierung: Bildverarbeitungssysteme zur Qualitätskontrolle in verschiedenen Branchen
Die CCD-Prüfmaschine für die Automatisierung von ZEUEE integriert ein Bildverarbeitungssystem in Ihre Fertigungslinie. Sie erkennt Fehler, die bei manuellen Prüfungen und Stichproben durchrutschen – zu OEM-Konditionen aus China, mit nachvollziehbaren Spezifikationen und einem Angebot innerhalb von 24 Stunden.
Angebot anfordern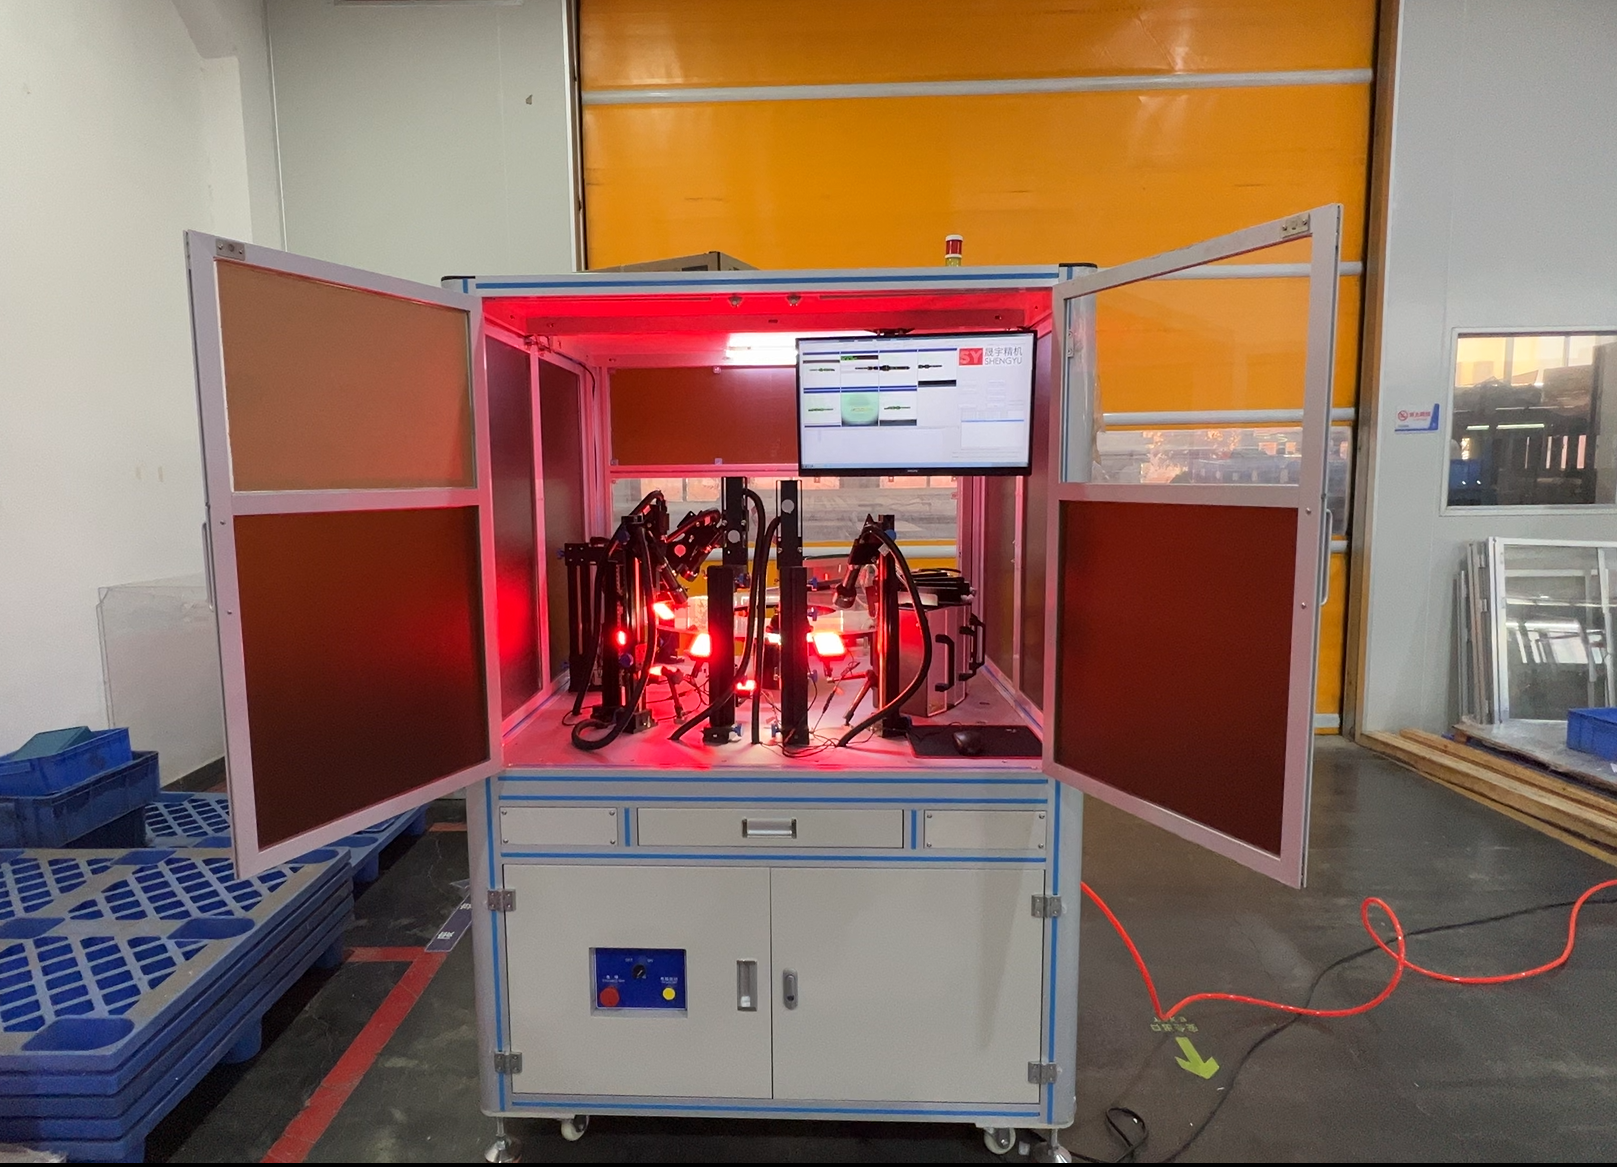
Spezifikationen und Leistungsmerkmale
2–24 MP
Auflösung der CCD/CMOS-Kamera, je nach Bauteil konfiguriert
~0,1 mm
Typische Mindestgröße erkennbarer Fehler bei einem Sichtfeld von 60 mm
100%
Inline-Prüfung statt Stichprobenprüfung
7
Branchen auf einer Plattform
ISO 9001:2015
Zertifiziert, 150+ Patente, 20 Jahre
30+
Belieferte Länder, 10.000+ Projekte
Käufer: alle, Problem → Lösung
Warum Stichproben und manuelle Qualitätskontrollen Fehler durchrutschen lassen
Problem- und Ursachenanalyse
Hier ist die Zahl, die viele Qualitätsteams ungern auf einer Folie sehen: Geschulte Prüfer erkennen ungefähr 80–85 % der Fehler, nicht 100 %. Eine Studie des US-Energieministeriums an den Sandia National Laboratories ließ 82 Prüfer 140 präzisionsgefertigte Teile prüfen. Sie sortierten nur 85 % der fehlerhaften Teile korrekt aus und verschrotteten fälschlicherweise 35 % der Gutteile (See, 2015, Sandia National Laboratories). Eine separate Auswertung von Sandia über 212 Studien ergab Erkennungsraten von 68 % bei Flugzeuginspektionen, 52 % bei routinemäßigen Brückenprüfungen und 67 % bei Oberflächenfehlern an Kolbenringen. Die Lücke ist also real, messbar und seit Jahrzehnten dokumentiert.
Das liegt nicht an nachlässigen Prüfern, sondern daran, wie menschliche Aufmerksamkeit funktioniert. Die Signalentdeckungstheorie zeigt: Wer Menschen dazu anhält, mehr Fehler zu finden, bringt sie zugleich dazu, mehr Gutteile als fehlerhaft einzustufen. Weniger übersehene Fehler bedeuten mehr Fehlalarme; durch mehr Anstrengung lässt sich dieser Zielkonflikt nicht auflösen. Außerdem sinkt die Zuverlässigkeit, wenn Fehler seltener werden: Sinkt die Fehlerquote von 16 % in Richtung 0,25 %, übersehen Prüfer mehr Fehler und lösen zugleich mehr Fehlalarme aus. Beides verschlechtert sich. Das ist die bittere Ironie einer ausgereiften Fertigungslinie mit niedriger Fehlerquote, die bei manuellen Prüfungen „gut läuft“: Genau unter diesen Bedingungen ist das menschliche Auge am wenigsten zuverlässig.
Die automatisierte Lösung
Die automatisierte CCD-Prüfung schließt diese Lücke direkt.
Sie prüft 100 % inline, statt stündlich eine Stichprobe zu entnehmen, erfasst und analysiert ein Bild in < 20 milliseconds und trifft für das erste wie für das millionste Bauteil dieselbe Entscheidung. Das ehrliche Versprechen lautet nicht: „Maschinen sind perfekt.“ Ein Bildverarbeitungssystem schließt Ermüdung, schleichende Abweichungen und unterschiedliche Bewertungen zwischen Schichten als Einflussfaktoren aus – drei Probleme, die sich auch durch noch so viel Bedienerschulung nicht beheben lassen. Auf diese Beständigkeit kommt es an; hier beginnt die Wirtschaftlichkeitsrechnung. Viele Käufer, die nach industrieller Bildverarbeitung für die Qualitätskontrolle suchen, kommen nach dem ersten zum Kunden durchgerutschten Fehler zu genau dieser Erkenntnis.
Käufer: Konstruktion (primär) · Qualität
Was ein ZEUEE-CCD-Bildverarbeitungssystem prüft: Fehlerklassen und Erkennungsleistung
Käufer erwerben keine Megapixel, sondern wollen verhindern, dass bestimmte Fehler den Kunden erreichen. Eine CCD-Prüfmaschine mit Bildverarbeitung von ZEUEE deckt das gesamte Spektrum optischer Qualitätsprüfungen ab: Oberflächenfehler, Maßtoleranzen, Vorhandensein oder Fehlen von Merkmalen, Code- und Zeichenerkennung, Farbe sowie die Prüfung der Montage. Die Bildverarbeitung prüft jedes Teil nach demselben Verfahren direkt an der Produktionslinie, damit nichts nach einem ermüdungsbedingten zweiten Blick ausgeliefert wird. Unser Index zur Erkennung von CCD-Fehlern unten ordnet jeder Fehlerklasse das passende Bildgebungsverfahren, die typische kleinste erkennbare Fehlergröße und die wichtigsten Einsatzbranchen zu. In veröffentlichten Systemen wurden bei der Linear-CCD-Prüfung auf einer 4,8 m breiten Materialbahn Fehler bis hinunter zu 0,2 mm erkannt (Patent CN100535647C).
Dunkelfeldbeleuchtung lässt einen Kratzer unterhalb der Pixelgröße vor dunklem Hintergrund Licht streuen.
| Fehlerklasse | Bildgebungs- und Beleuchtungsverfahren | Typische kleinste erkennbare Größe | Wichtigste Branchen |
|---|---|---|---|
| Oberflächenkratzer / Riss / Grat | Dunkelfeldbeleuchtung mit flachem Einfallswinkel (10–15°) | Subpixel-Erkennung über Kontrast; typischerweise ~0,05–0,1 mm | Beschläge, Automobilteile, 3C |
| Maße / Toleranzen | Telezentrisches Objektiv und Gegenlicht | ~0,01–0,05 mm (Subpixel-Kantenerkennung) | Automobilteile, Steckverbinder, Medizintechnik |
| Vorhandensein / Fehlen eines Merkmals | Silhouettenprüfung mit Gegenlicht | Merkmalsgröße (Bohrung, Kontaktstift, Spalt) | Montage, 3C, neue Energien |
| Fehlendes / falsch positioniertes Bauteil | Koaxialbeleuchtung und Flächenkamera | Bauteilgröße | 3C-Elektronik, Automobilteile |
| OCR / Codeerkennung (DataMatrix, Barcode) | Hochauflösende Flächenkamera und diffuse Beleuchtung | Größe von Zeichen / Zellmodul | Rückverfolgbarkeit über alle Prüfungen hinweg |
| Farb- / Farbtonprüfung | Farbkamera und Kuppelbeleuchtung | Farbtonklasse | Oberflächen von Beschlägen, Spielzeug, Verpackungen |
| Fremdkörper / Verunreinigung | Dunkelfeldbeleuchtung und KI-Klassifizierung | ~0,1 mm und größer | Medizintechnik, neue Energien, Lebensmittelkontakt |
| Qualität von Löt- / Schweißverbindungen | Mehrwinkelprüfung und 3D-Profilierung | Größe der Verbindung, Kriterien der Klasse 3 | 3C-Elektronik, Automobilelektronik |
| Kantenfehler (Ausbruch, Kerbe, Riss) | Gegenlicht und Subpixel-Werkzeuge zur Kantenerkennung | ~0,05 mm | Beschläge, Steckverbinder, Optik |
Die Geometrie der Beleuchtung
Erfahrene Ingenieure wissen, was in Datenblättern oft untergeht: Die Beleuchtung entscheidet mehr als die Kamera.
„Ein 50-Megapixel-Sensor hilft nicht, wenn die Beleuchtung keinen ausreichenden Kontrast zwischen einem Kratzer und der Materialoberfläche erzeugt.“
Die Beleuchtung hat schätzungsweise einen Anteil von 70 % am Prüferfolg. Deshalb kann selbst ein Kratzer, der viel dünner als ein einzelnes Pixel ist, erkannt werden: Dunkelfeldlicht lässt ihn vor dunklem Hintergrund streuen und aufleuchten. Entscheidend ist also der Kontrast, nicht die vollständige Abbildung der Form des Fehlers. Auch die Grenzen sollten offen benannt werden: Bauteile mit Fasen oder abgerundeten Ecken sind tatsächlich schwieriger zu prüfen, weil das Licht von oben an der Rundung vorbeigeht. Unsere Ingenieure legen zuerst die Beleuchtungsgeometrie passend zu Ihrem Bauteil aus und wählen danach die Kamera – nicht umgekehrt.
Zielkonflikt zwischen Qualität und Ausbeute
Der Zielkonflikt, den man benennen sollte, betrifft fälschlich zurückgewiesene Teile. Ein sinnvolles Prüfsystem sortiert nicht ausschließlich fehlerhafte Teile aus: Wird die Empfindlichkeit erhöht, um jeden Fehler zu erfassen, werden auch mehr Gutteile verschrottet.
Ein Anbieter von Bildverarbeitung, der „100 % Erkennung, null fälschlich zurückgewiesene Teile“ verspricht, verkauft eine Leistung, die es nicht gibt. Wir stimmen das System auf Ihr zulässiges Qualitätsniveau ab und berichten beide Kennzahlen. Die Kosten durch übermäßiges Aussortieren sind oft höher als die Kosten durch übersehene Fehler. Die Sandia-Daten zeigen: Prüfer verschrotteten 35 % der Gutteile, um eine Erkennungsrate von 85 % zu erreichen.
Käufer: Konstruktion (primär) · Einkauf (Abgleich mit der Angebotsanfrage)
ZEUEE-Bildverarbeitungssysteme: Modelle und Konfigurationen
Jede CCD-Prüfmaschine für die Automatisierung, die ZEUEE baut, ist ein anwendungsspezifisches System. Deshalb sollten Spezifikationen nach Konfigurationsklasse statt nach fester Modellnummer betrachtet werden. Wir entwickeln jedes System auf Basis von vier Ebenen, dem ZEUEE-4-Ebenen-Bildverarbeitungsstack: (1) Kamera (Flächen- oder Zeilenkamera), (2) Beleuchtung (Dunkelfeld, Gegenlicht, koaxial oder Kuppel), (3) Optik (Standard- oder telezentrisches Objektiv) und (4) Prüfalgorithmus (regelbasiert, Deep Learning oder eine Kombination). Ändert sich das Bauteil, werden die vier Ebenen neu aufeinander abgestimmt. Die Kamera allein entscheidet nie über das Ergebnis.
Der ZEUEE-4-Ebenen-Bildverarbeitungsstack: Kamera, Beleuchtung, Optik und Prüfalgorithmus.
| Konfigurationsklasse | Kameraauflösung | Typische Genauigkeit / Wiederholgenauigkeit | Durchsatz | Geeignete Anwendungen |
|---|---|---|---|---|
| Einfache Inline-Prüfung | 2–5-MP-Flächenkamera | ±0,05–0,1 mm | bis zu ~60 Teile/min | Vorhandensein/Fehlen, einfache Maßprüfung |
| Standardprüfung mehrerer Merkmale | 5–12-MP-Flächenkamera | ±0,02–0,05 mm | bis zu ~120 Teile/min | Die meisten Qualitätsprüfungen in 3C, bei Beschlägen und Automobilteilen |
| Hochpräzise Messtechnik | 12–24 MP und telezentrisches Objektiv | ±0,005–0,02 mm | Bauteilgetaktet | Steckverbinder, Medizintechnik, Optik |
| Kontinuierliche Materialbahn / Zeilenkamera | Zeilenkamera (2k–16k px) | Fehler bis ~0,2 mm auf breiter Materialbahn | 0–30 m/min, kontinuierlich | Folie, Metallfolie, Batterieelektrode, Glas |
Auflösungsgrundlagen und ISO-Normen
Diese Bereiche beruhen auf physikalischen Grundlagen, nicht auf Marketing. Die Mindestgröße erkennbarer Fehler folgt einer einfachen Formel: Sichtfeld geteilt durch Sensorpixel, multipliziert mit der Pixelzahl, die ein Fehler abdecken muss, um erkennbar zu sein. Ein Sensor mit 1200 Pixeln über ein Sichtfeld von 60 mm erkennt einen Fehler von 0,1 mm, wenn dieser mindestens zwei Pixel abdeckt (60 × 2 ÷ 1200).
CCD oder CMOS? Was „CCD-Prüfung“ 2026 wirklich bedeutet
Klartext, denn Ihre Ingenieure werden danach fragen: „CCD-Prüfung“ ist die etablierte Branchenbezeichnung für die kamerabasierte optische Prüfung und ein gängiger Suchbegriff. Wir behaupten jedoch nicht, dass CCD-Sensoren technisch überlegen sind – das sind sie heute nicht mehr. Sony stellte die Produktion von CCD-Sensoren um 2015 ein, und Kamerahersteller kennzeichnen CCD inzwischen als „für neue Designs nicht empfohlen“.
Moderne Global-Shutter-CMOS-Sensoren übertreffen ältere CCD-Sensoren messbar bei Quanteneffizienz (~77 % gegenüber ~50 %), Ausleserauschen (~2.5 e− gegenüber 8–10 e−), Dynamikbereich und Geschwindigkeit zugleich. ZEUEE-Systeme verwenden deshalb aktuelle Global-Shutter-CMOS-Kameras, etwa Sensoren der Sony-Pregius-Klasse wie den 5.0-MP-IMX264 (71,69 dB Dynamikbereich) bis hin zum 24.55-MP-IMX925 mit 394 fps – unter der geläufigen Bezeichnung „CCD-Prüfung“. Bei einer schnellen Fertigungslinie ist der Global Shutter wichtig: Ein Rolling Shutter belichtet die Zeilen nacheinander. Verschiebt sich die Position des Bauteils zwischen den Zeilen, wird eine runde Bohrung elliptisch abgebildet und ein Gutteil als fehlerhaft eingestuft. Die Kategoriebezeichnung bleibt vertraut, die Technik ist leistungsfähiger.
Als Faustregel gilt in der Branche: Ein Fehler muss drei bis fünf Pixel abdecken, damit er zuverlässig klassifiziert werden kann. Die Auflösung wird nach ISO 12233:2024 gemessen und nicht allein anhand der Megapixelzahl. Ein kleineres Sichtfeld oder eine höhere Auflösung verringern beide die kleinste erkennbare Fehlergröße. Ein Sensor mit mehr Megapixeln senkt jedoch auch die Bildrate und die Lichtempfindlichkeit pro Pixel. „Mehr Pixel“ sind deshalb nicht automatisch besser.
Käufer: Konstruktion und Management · Einkauf (Kosten)
CCD-Bildverarbeitung im Vergleich zu manueller Prüfung und Premiumsystemen: ein datenbasierter Vergleich
Mit konkreten Zahlen statt bloßen Adjektiven fällt die Entscheidung leichter. Hier ist der direkte Vergleich anhand der Kennzahlen, die für Qualitätsentscheidungen tatsächlich relevant sind. Die Werte zur manuellen Prüfung stammen aus den peer-reviewten Sandia-/See-Daten. Die Werte für automatisierte Systeme sind branchenübliche Angaben. Die Validierungsschwellen stammen aus dem AIAG-Handbuch zur Messsystemanalyse, anhand dessen Käufer aus der Automobil- und Medizintechnik ihre Systeme bereits auditieren.
| Kennzahl | Manuelle / visuelle Prüfung | ZEUEE-CCD-Bildverarbeitung (Inline) | Warum das wichtig ist |
|---|---|---|---|
| Fehlererkennungsrate | ~80–85 % (peer-reviewte Studie) | Laut Branche 97–99 %+ | Fehler erreichen den Kunden |
| Fehlrückweisung von Gutteilen | bis zu ~35 % (Sandia-Studie) | Auf AQL abgestimmt, Zielwert <2% | Durch übermäßiges Aussortieren werden Gutteile verschrottet |
| Prüfumfang | Stichprobenprüfung oder ermüdungsbedingte Prüfung von 100 % der Teile | Tatsächliche 100 %-Inline-Prüfung | Bei Stichproben werden seltene Fehler übersehen |
| Zyklus- / Entscheidungszeit | Sekunden, schwankt mit zunehmender Ermüdung | <20 ms von der Bildaufnahme bis zur Entscheidung | Keine zusätzliche Zykluszeit für die Fertigungslinie |
| Beständigkeit über verschiedene Schichten hinweg | ~60 % Übereinstimmung zwischen Prüfern | Gleiche Entscheidung in jeder Schicht | Der entscheidende Vorteil ist die Wiederholbarkeit |
| Gage R&R (Wirksamkeit attributiver Prüfungen) | häufig unter dem Schwellenwert von 90 % | validiert: >90 %, übersehene Fehler <2% | Abnahmekriterium gemäß AIAG MSA |
| Geometrie beweglicher Teile | n/a | Global Shutter, keine Verzerrung | Runde Bohrungen bleiben rund |
Algorithmusarchitektur: regelbasiert oder Deep Learning
Ein Punkt, den Vertriebsunterlagen von Premiumanbietern gern auslassen: Regelbasierte Prüfung und Deep Learning eignen sich jeweils für unterschiedliche Aufgaben. Wer behauptet, ein einziges Werkzeug könne alles, bringt Käufer in Schwierigkeiten. Regelbasierte Bildverarbeitung benötigt nur wenige Muster und arbeitet schnell und präzise. Sie eignet sich für Maßprüfungen und klar definierte, wiederholbare Prüfungen. Deep Learning bewährt sich bei variablen, schwer zu definierenden Oberflächen, benötigt aber Hunderte bis Tausende gekennzeichnete Bilder je Fehlerklasse. Bei einer dünnen oder verzerrten Datenbasis kann es zu Fehlbewertungen kommen. ZEUEE entwickelt Hybridsysteme: Regelbasierte Werkzeuge kommen dort zum Einsatz, wo sie schneller sind; nur bei Bedarf wird ein Deep-Learning-Klassifikator ergänzt. Damit folgt ZEUEE der Richtung, in die sich auch die Patente von 2024–2025 entwickeln.
Vergleichen Sie uns mit einem Angebot, das Ihnen bereits vorliegt?
Erhalten Sie einen direkten Vergleich für Ihre Anwendung →
Käufer: alle, Anwendung selbst angeben
Bildverarbeitung nach Branche: der Branchen-Fit-Profilcheck für 7 Branchen
Ein Prüfstand, der für die Prüfung von Steckverbindern ausgelegt ist, kann einen Grat an einer Batterieelektrode übersehen: Fehlerarten, Beleuchtung und Toleranzen unterscheiden sich je nach Branche. Ein allgemein für eine Branche konfiguriertes System übersieht in einer anderen unbemerkt Fehler. Diese Fehlanpassung ist derselbe Grund, aus dem schätzungsweise 77 % der Bildverarbeitungsprojekte nicht über das Pilotstadium hinauskommen. Deshalb konfiguriert ZEUEE alle vier Ebenen passend zur jeweiligen Branche, statt ein einziges festes System weiterzuverkaufen. Der schnellste Weg zur Auslegung eines Systems führt über die Fehler Ihrer Branche. Dieser Fit-Profilcheck für die Bildverarbeitung in 7 Branchen zeigt typische Prüfmerkmale und eine passende Ausgangskonfiguration. Er ist hilfreich, wenn Sie nach industriellen Bildverarbeitungssystemen, Bildverarbeitungssystemen zur Qualitätsprüfung oder automatischer optischer Prüfung suchen.
| Branche | Typische Prüfmerkmale | Ausgangskonfiguration |
|---|---|---|
| 3C-Elektronik | Lötstellen, Bauteilplatzierung, Kontaktstifte in Steckverbindern, Codes | Standardprüfung mehrerer Merkmale und Dunkelfeld-/Koaxialbeleuchtung |
| Beschläge für Türen und Fenster | Oberflächenkratzer, Oberfläche/Farbe, Maße, Grate | Standardbeleuchtung, Dunkelfeldbeleuchtung und Farbkamera |
| Automobilteile | Maßtoleranzen, Fehler an bearbeiteten Oberflächen, Montage | Hochpräzise Messtechnik und telezentrisches Objektiv |
| Luft- und Raumfahrt / Präzisionselektronik | Abnahme nach Klasse 3, Mikromerkmale, Rückverfolgbarkeitscodes | Hochpräzisionsprüfung und OCR/DataMatrix |
| Medizinprodukte | Partikel, Kantenfehler, Füllung/Versiegelung, Toleranz im Submillimeterbereich | Hochpräzisionsprüfung, Dunkelfeldbeleuchtung und KI |
| Spielzeug / Konsumgüter | Farbe, Druckqualität, Vollständigkeit der Montage, Sicherheit | Standardbeleuchtung, Kuppelbeleuchtung und Farbprüfung |
| Neue Energien / Batterien | Elektrodenoberflächen, Fehler an Zellgehäusen, Schweißqualität | Zeilenkamera oder Hochpräzisionsprüfung mit Dunkelfeldbeleuchtung |
| Lagerhaltung / Logistik | Barcode-/Etikettenprüfung, Unversehrtheit der Verpackung | Einfache Inline-Prüfung und hochauflösende OCR |
| Verpackung und Druck | Passergenauigkeit, Farbkonsistenz, Fehler auf der Materialbahn | Kontinuierliche Prüfung mit Zeilenkamera |
Regulatorische Normen und Plattformarchitektur
Für regulierte Anwendungen gelten klare Anforderungen, die ein glaubwürdiger Anbieter benennen sollte. Käufer aus der Elektronikbranche orientieren sich an IPC-A-610. Dort gelten für Klasse 3 (Automobilindustrie, Luft- und Raumfahrt, Medizintechnik) die strengsten Kriterien für Verbindungen und Ausrichtung. Ein Fehler, der in Klasse 1 toleriert wird, ist in Klasse 3 weiterhin ein Fehler. Für pharmazeutische Fertigungslinien gelten die FDA-Leitlinien, die eine 100 %-Sichtprüfung injizierbarer Produkte verlangen. Die dokumentierte Begründung für den Einsatz automatisierter Bildverarbeitung ist ernüchternd: Laut USP-Daten erkennen selbst qualifizierte Prüfer ein Partikel von 100 µm nur in 40–60 % der Fälle zuverlässig. Fehler werden erst ab ~150–200 µm zuverlässig erkannt. Ist Ihr Fehler kleiner, als das Auge zuverlässig erfasst, helfen „mehr Prüfer“ nicht weiter.
Die große Bandbreite regulatorischer Anforderungen und Fehlerarten ist der Grund, warum eine konfigurierbare Plattform einem System für eine einzige Anwendung überlegen ist: Eine Batteriefertigungslinie benötigt eine Dunkelfeld-Oberflächenprüfung bis hinunter zu ~0,1 mm, eine medizinische Fertigungslinie die Partikelerkennung unter 100 µm und eine Linie für Automobilteile telezentrische Messtechnik mit ±0,01 mm. ZEUEE-Ingenieure konfigurieren jedes System auf Basis derselben vier Ebenen. Dabei fließen 150+ Patente und 20 Jahre Erfahrung mit kundenspezifischen Anlagen ein. So muss Ihr Bauteil nicht auf die feste Hardware zugeschnitten werden, die ein Mitbewerber zufällig auf Lager hat. Das ist der Unterschied zwischen einem Anbieter, der Ihnen eine Anlage verkauft, und einem, der das System passend zu Ihrem Fehler auslegt.
Käufer: Management (primär) · Konstruktion (technische Validierung)
Nachgewiesene Ergebnisse:
Nachgewiesene Ergebnisse:
Steigerung von Ausbeute und Durchsatz, weniger durchgerutschte Fehler
Drei Faktoren tragen zur Wirtschaftlichkeit einer CCD-Prüfmaschine für die Automatisierung bei: weniger Fehler, die den Kunden erreichen, weniger Gutteile, die verschrottet werden, und eine Umverteilung von Personal weg von einer repetitiven Aufgabe, die Maschinen besser erledigen. Branchenberichten zufolge amortisiert sich die automatisierte Prüfung innerhalb von 12–18 Monaten. Mehrschichtbetriebe erreichen die Amortisation häufig in 8–12 Monaten, Betriebe mit hohem Ausschuss oder häufigen Rückrufen früher. Eine genaue ROI-Prozentzahl für Ihren Betrieb finden Sie hier nicht, denn eine ehrliche Berechnung des ROI erfordert Ihre Ausschussquote und Arbeitskosten. Diese Zahlen berechnen wir lieber gemeinsam mit Ihnen, statt sie zu schätzen.
~35%
der Gutteile werden bei einer manuellen Prüfung fälschlicherweise verschrottet, um 85 % der Fehler zu erkennen – versteckte Kosten, die ein Inline-Bildverarbeitungssystem einsparen kann.
Quelle: See (2015), Human Factors 57(8), Sandia National Laboratories. Der ZEUEE-spezifische ROI wird für jede Anwendung berechnet; die gezeigten Bereiche stammen aus Branchenberichten.
Ein veröffentlichter Montagefall verkürzte die Prüfung von 1 Minute pro Sitzplatz bei manueller Kontrolle auf 2.2 Sekunden mithilfe der Bildverarbeitung – eine 30-fache Senkung der Prüfkosten. Bei einem Einsatz in der Automobilindustrie sank die Zahl falsch-negativer Klassifizierungen um 57,3 %. Die Kosten schlechter Qualität machen bei einem durchschnittlichen Hersteller schätzungsweise 15–20 % des Umsatzes aus (ASQ). Bei einer Fertigungslinie mit einer Million Einheiten kann die Verringerung unentdeckter Fehler um einen Prozentpunkt rund $500.000 pro Jahr wert sein. Solche Zahlen lassen sich mit einem System vergleichen, das typischerweise nur einen Bruchteil der jährlichen Kosten schlechter Qualität kostet.
„Wir legen Beleuchtung und Optik zuerst passend zum kritischsten Fehler des Kunden aus und weisen dann an realen Bauteilen nach, dass dieser erkannt werden kann, bevor jemand die Abnahme erteilt. Ein Datenblatt, das nur eine Genauigkeitsangabe ohne Fehlrückweisungsrate nennt, zeigt nur die halbe Geschichte. Deshalb berichten wir beide Werte und stimmen das System auf das tatsächliche Qualitätsniveau der Fertigungslinie ab.“
Zertifizierungen und technische Kompetenz
Ein neuer Anbieter gewinnt Vertrauen durch Dokumente, nicht durch große Worte. ZEUEE entwickelt seit 2005 industrielle Automatisierungssysteme, hält mehr als 150 F&E-Patente (32+ Erfindungspatente, 68+ Gebrauchsmuster) und arbeitet nach ISO 9001:2015. Der Betrieb erstreckt sich über ein 20.000 m² großes Gelände mit 120+ Mitarbeitenden. ZEUEE beliefert mehr als 30 Länder und hat 10.000+ Projekte umgesetzt. Zu den langjährigen Kunden zählen AVIC, China Shipbuilding, GAC Group, Corning, TE, Sumitomo, LEGO, TCL, SONY und Foxconn.










01/10
ISO 9001:2015
Qualitätsmanagement zertifiziert
CE
Konformitätskennzeichnung
150+ Patente
32+ Erfindungspatente / 68+ Gebrauchsmuster
Nationales Hightech-Unternehmen
Unternehmensqualifikation
20 Jahre
Seit 2005, 30+ Länder
Auditvalidierung und Normen
Glaubwürdige Spezifikationen für die optische Prüfung beruhen auf veröffentlichten Normen statt auf Herstellerangaben. Die Sensorleistung wird nach EMVA 1288 (auch veröffentlicht als ISO 24942) gemessen, die Kameraauflösung nach ISO 12233:2024. Beide sind herstellerunabhängig. So lassen sich Kameras hinsichtlich Quanteneffizienz, Dynamikbereich und Auflösungsvermögen vergleichen, statt Herstellerangaben zu vertrauen. Die dokumentierte Integration der Prüfung als Freigabeschritt ist selbst eine Anforderung aus ISO 9001:2015, Abschnitt 8.6: Ein Produkt darf erst ausgeliefert werden, wenn die geplante Verifizierung abgeschlossen und dokumentiert ist. Ein ZEUEE-System erstellt diesen Nachweis automatisch.
Benötigen Sie Unterlagen für Ihr Audit?
Vollständige Konformitäts- und Kalibrierunterlagen anfordern →
Käufer: Einkauf (primär) · Management (Budgetfreigabe)
Einkaufsleitfaden: Preisfaktoren, Lieferzeit und kundenspezifische Entwicklung
Die häufigste Beschwerde beim Kauf eines Bildverarbeitungssystems: Niemand nennt den Preis. Premiumanbieter veröffentlichen keine Listenpreise, und Angebote verschleiern oft genau die Kosten, von denen die Wirtschaftlichkeit des Projekts abhängt. Wir erklären lieber offen, wodurch sich der Preis bestimmt, statt einen Fantasiepreis zu nennen. Der Preis einer CCD-Prüfmaschine hängt von einigen wenigen Faktoren ab, die Sie schon vor dem ersten Gespräch mit uns grob einschätzen können:
[01]
Wie viele Fehlertypen und Prüfstationen Sie benötigen: Mehr Prüfungen bedeuten mehr Kameras und Beleuchtung.
[02]
Die benötigte Genauigkeit: Telezentrische Optiken in Messtechnikqualität kosten mehr als Standardobjektive.
[03]
Der Durchsatz der Fertigungslinie: Höhere Geschwindigkeiten beeinflussen die Wahl von Kamera und Beleuchtung.
[04]
Ob der Algorithmus regelbasiert ist (günstiger in der Umsetzung) oder Deep Learning einsetzt (zusätzlicher Aufwand für die Kennzeichnung von Daten).
[05]
Der Umfang der Integration: Bauteilhandhabung, Sortierung zurückgewiesener Teile und MES/SPC-Datenexport.
Die Kosten, die die meisten Käufer unterschätzen
In der gesamten Branche werden Integration, Kalibrierung und Schulung separat berechnet und schlagen häufig mit zusätzlichen 10–25 % der Hardwarekosten zu Buche. Bei bestehenden Systemen kann der Entwicklungsaufwand für die Inbetriebnahme einer Mehrstationenlinie Zehntausende bis über hunderttausend Dollar betragen – manchmal mehr als die Kameras kosten.
„Die versteckten Kosten bei der industriellen Bildverarbeitung entstehen nicht dadurch, dass man Systeme zum Laufen bringt, sondern durch alles, was nötig ist, damit sie weiterlaufen.“
ZEUEE bietet das integrierte System einschließlich Handhabung, Beleuchtung, Optik, Software, FAT/SAT und Support an – nicht nur die Kamera. So entspricht der von Ihnen genehmigte Kostenpunkt der Anlage, die Sie tatsächlich betreiben.
Der konkrete Weg zur Umsetzung
Unser Umsetzungsweg ist bewusst konkret, damit es keine Überraschungen gibt: Sie senden uns ein Musterteil, wir führen eine Machbarkeits- und Fehleranalyse durch, konstruieren die kundenspezifische Vorrichtung und Beleuchtung und validieren das System bei einer Werksabnahme (FAT) sowie erneut vor Ort (SAT) – der dokumentierten Freigabestufe, die ISO 9001:2015 voraussetzt. Anschließend installieren wir das System und schulen Ihr Team.
Bei einem transparenten OEM ist der Kompromiss klar: Sie erhalten China-OEM-Preise und schlüsselfertige Sonderlösungen in der Entwicklung. Dafür arbeiten Sie mit einem spezialisierten Anbieter statt mit einer bekannten Weltmarke – genau deshalb sind die oben genannten Zertifizierungen, Patente und Kundenreferenzen so aussagekräftig. Lieferzeit und Preis hängen von der Konfiguration ab. Am schnellsten erhalten Sie ein Angebot innerhalb von 24 Stunden auf Basis Ihres Bauteils.
Häufige Fragen
Häufige Fragen von Entwicklungs- und Einkaufsteams zu Bildverarbeitungssystemen und deren Konfiguration von ZEUEE.
Was kostet ein Bildverarbeitungssystem zur Prüfung?
Die Kosten hängen von der Anzahl der Fehlerarten, der Genauigkeit, dem Durchsatz und dem Integrationsumfang ab. Ein einzelner Listenpreis wäre daher irreführend. Einfache Inline-Prüfungen kosten deutlich weniger als Mehrkamera-Messlinien. Integration, Kalibrierung und Schulung schlagen häufig mit zusätzlichen 10–25 % der Hardwarekosten zu Buche. Bei einer komplexen Linie kann die Integration mehr kosten als die Kameras. Premiummarken veröffentlichen überhaupt keine Preise. Wir zeigen Ihnen lieber, welche Faktoren den Preis bestimmen, und erstellen dann innerhalb von 24 Stunden ein Angebot für das integrierte System auf Basis Ihres konkreten Bauteils – ohne ein Formular mit acht Pflichtfeldern, bevor Sie überhaupt einen Preis sehen.
Welche Fehler erkennt eine Sichtprüfung?
Oberflächenkratzer, Risse und Grate; Maßtoleranzen; vorhandene oder fehlende Merkmale; fehlende oder falsch ausgerichtete Bauteile; OCR sowie Barcodes und DataMatrix-Codes; Farbe und Farbton; Fremdmaterial; sowie die Qualität von Löt- oder Schweißverbindungen. Die vollständige Auswahl finden Sie oben im Fähigkeitsindex; sie wird auf Ihre spezifischen Fehlerarten abgestimmt.
Ist das wirklich eine „CCD“-Maschine oder eine CMOS-Maschine?
„CCD-Prüfung“ ist die branchenübliche Kategoriebezeichnung, die wir verwenden, weil Käufer danach suchen. Technisch arbeiten ZEUEE-Systeme mit modernen CMOS-Sensoren mit Global Shutter, die CCD-Sensoren bei Rauschen, Dynamikumfang und Geschwindigkeit seit der Ablösung der CCD-Technik um 2015 übertreffen. Sie erhalten den besseren Sensor unter dem geläufigen Namen.
Regelbasiert oder KI / Deep Learning?
Beides, passend zur Aufgabe. Für Messungen und klar definierte Prüfungen verwenden wir schnelle, präzise regelbasierte Werkzeuge. Deep-Learning-Klassifikatoren setzen wir nur bei variablen Oberflächen ein, die sich mit Regeln nicht zuverlässig erfassen lassen. Ein Ingenieur in einem Praxisforum brachte den Schwachpunkt starrer Systeme auf den Punkt: „Regeln versagen, wenn sich die Linie ändert.“ Ein hybrider Ansatz vermeidet das.
Lässt sich das System in meine bestehende Linie und SPS integrieren?
Ja. Das System wird auf Ihr Förderband, Ihre SPS und Ihre Handhabung abgestimmt und umfasst Gut-/Schlecht-Signale sowie den MES-Datenexport. Der Umfang wird zunächst in der Machbarkeitsstudie festgelegt.
Warum sollte ich einem Anbieter vertrauen, von dem ich noch nie gehört habe?
Eine berechtigte Frage: Umfragen zeigen, dass die meisten Käufer den von Anbietern bereitgestellten Informationen nicht vollständig vertrauen. Deshalb stützen wir uns auf überprüfbare Nachweise: ISO 9001:2015, 150+ Patente, 20 Jahre Geschäftstätigkeit und Kunden in 30+ Ländern. Zu unseren namentlich genannten Kunden gehören TE, Sumitomo, SONY und Foxconn. Und bevor Sie kaufen, weisen wir die Fehlererkennung an Ihren eigenen Bauteilen nach.
Wie sieht es mit fälschlich ausgesonderten Teilen aus?
Kein ehrliches System sortiert ausschließlich fehlerhafte Teile aus; einige fälschlich ausgesonderte Teile sind der Preis dafür, jeden tatsächlichen Fehler zu erkennen. Wir stimmen das System auf Ihr akzeptables Qualitätsniveau ab und geben sowohl die Erkennungsrate als auch die Falschausschleusungsrate an, denn zu viele Ausschleusungen – und damit der Ausschuss guter Produkte – verursachen oft die höheren versteckten Kosten.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






