Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina automatizada de inspección CCD: sistemas de inspección por visión artificial para el control de calidad en varias industrias
La máquina automatizada de inspección CCD de ZEUEE incorpora a su línea un sistema de inspección por visión artificial que detecta defectos que pasan inadvertidos en las inspecciones manuales y por muestreo, con costos de OEM en China, especificaciones respaldadas por fuentes y una cotización en 24 horas.
Solicite una cotización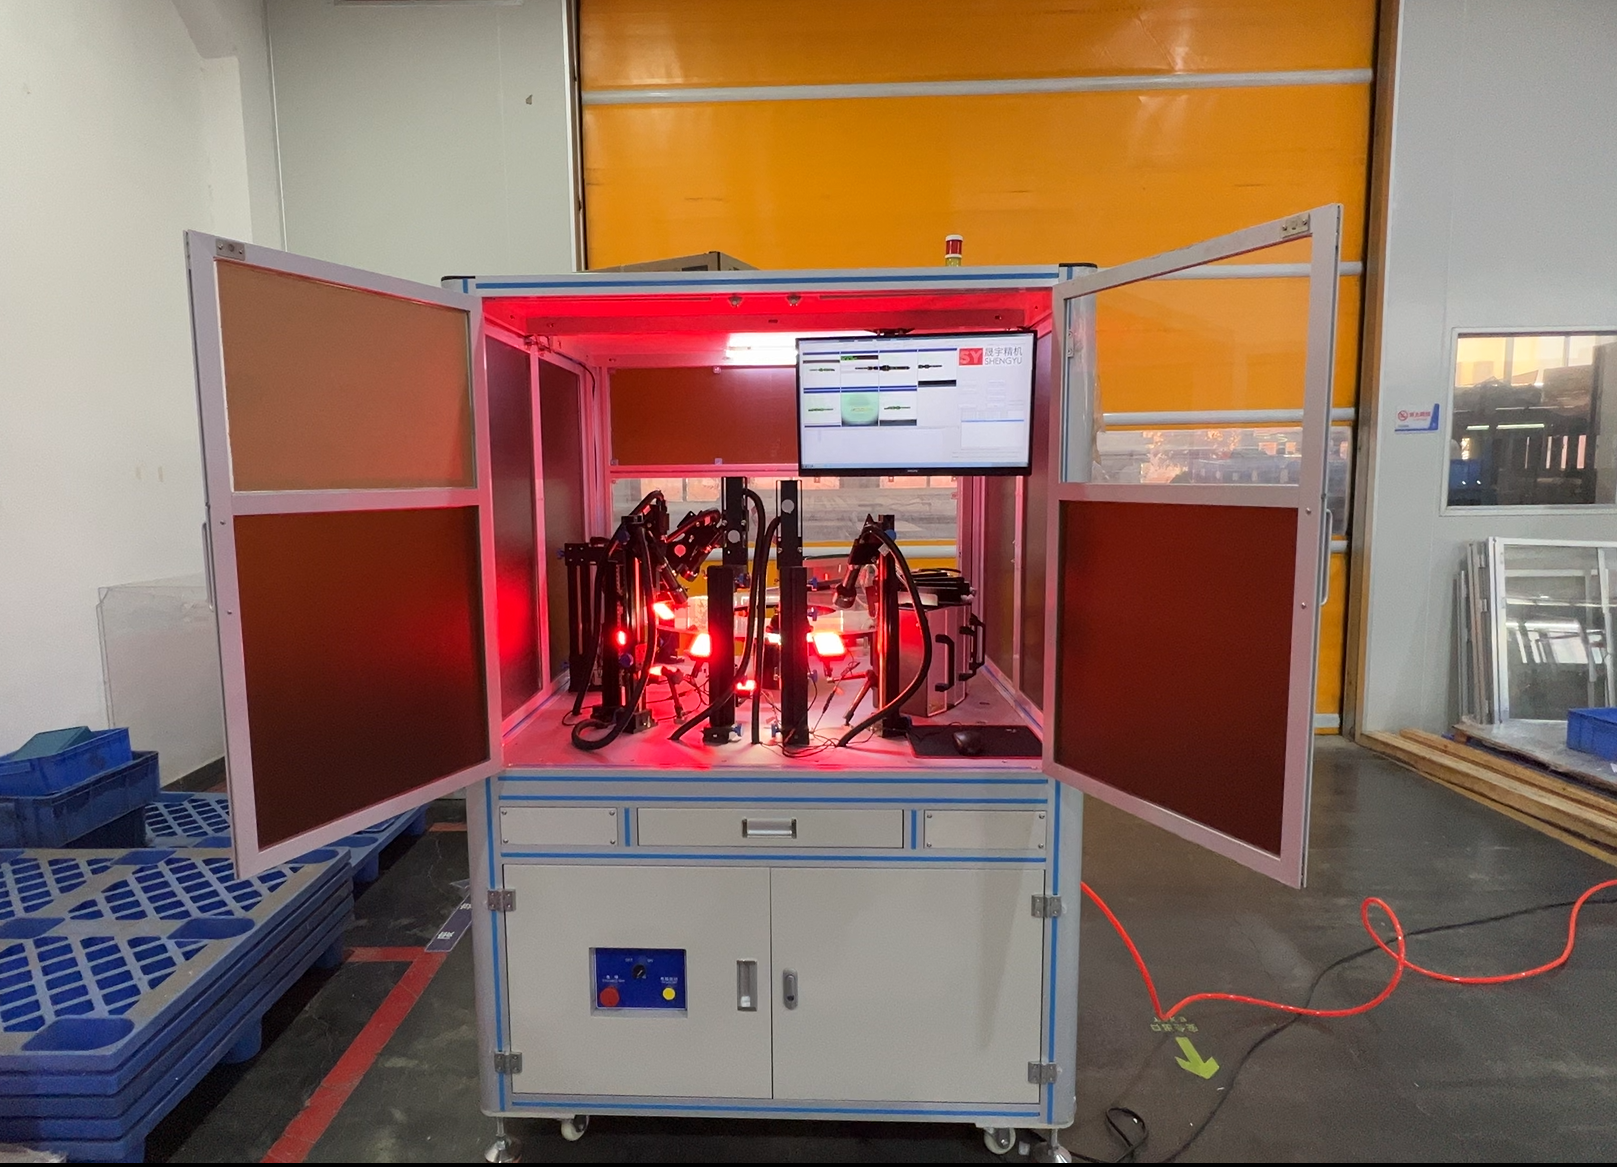
Especificaciones y capacidades
2–24 MP
Rango de resolución de la cámara CCD/CMOS, configurado según la pieza
~0.1 mm
Tamaño mínimo típico de defecto detectable con un campo de visión de 60 mm
100%
Inspección en línea, no por muestreo
7
Industrias atendidas con una sola plataforma
ISO 9001:2015
Certificada, con 150+ patentes y 20 años de experiencia
30+
Países atendidos, 10,000+ proyectos
Compradores: todos, problema → solución
Por qué las inspecciones por muestreo y el control de calidad manual dejan pasar defectos
Análisis del problema y sus causas raíz
Este es el dato que la mayoría de los equipos de calidad preferiría no mostrar en una presentación: los inspectores humanos capacitados detectan aproximadamente 80–85% de los defectos, no 100%. En un estudio del Departamento de Energía de EE. UU. realizado en Sandia National Laboratories, se pidió a 82 inspectores que examinaran 140 piezas fabricadas con precisión, y solo rechazaron correctamente 85% de las piezas defectuosas; además, desecharon por error 35% de las piezas buenas (See, 2015, Sandia National Laboratories). Otro análisis de Sandia sobre 212 estudios encontró tasas de detección de 68% en la inspección de aeronaves, 52% en inspecciones rutinarias de puentes y 67% para defectos superficiales en anillos de pistón. La brecha es real, está cuantificada y se lleva midiendo desde hace décadas.
El problema no es que los inspectores sean flojos, sino cómo funciona la atención humana. Las investigaciones sobre detección de señales muestran que exigirle a una persona que encuentre más defectos solo hace que también marque más piezas buenas como defectuosas: se reducen los defectos que pasan inadvertidos a costa de más falsas alarmas, y esforzarse más no permite escapar de esa curva. Peor aún, la confiabilidad disminuye a medida que los defectos se vuelven menos frecuentes: cuando la tasa de defectos baja de 16% hacia 0.25%, los inspectores dejan pasar más defectos y generan más falsas alarmas; ambos indicadores empeoran a la vez. Esa es la cruel ironía de una línea madura con pocos defectos que «parece funcionar bien» con inspecciones manuales: es precisamente cuando el ojo humano es menos confiable.
La solución automatizada
La inspección CCD automatizada aborda directamente esa brecha.
Realiza inspecciones en línea al 100% en vez de extraer una muestra cada hora, captura y analiza una imagen en < 20 milliseconds y aplica el mismo criterio a la primera pieza y a la millonésima. La forma honesta de presentarlo no es decir que «las máquinas son perfectas». Un sistema de visión elimina de la decisión la fatiga, las variaciones en el criterio y las discrepancias entre turnos: tres problemas que ninguna capacitación de operadores puede resolver. Esa consistencia es el objetivo y la base del análisis de costos. Muchos compradores que buscan control de calidad con visión artificial llegan a esta misma conclusión después de que un solo defecto llega al cliente.
Compradores: ingeniería (principal) · calidad
Qué inspecciona el sistema de visión CCD de ZEUEE: clases de defectos y capacidad de detección
Los compradores no adquieren megapíxeles; buscan evitar que una lista de defectos llegue al cliente. La máquina de inspección por visión CCD de ZEUEE cubre toda la gama de controles ópticos de calidad: defectos superficiales, tolerancias dimensionales, presencia o ausencia, lectura de códigos y caracteres, color y verificación del ensamble. La inspección por visión artificial somete cada unidad al mismo proceso de inspección directamente en la línea de producción, para que ninguna pieza se despache tras una segunda revisión hecha con cansancio. El índice de capacidad de detección de defectos CCD que aparece a continuación relaciona cada clase de defecto con el método de captura de imágenes que la detecta, el tamaño mínimo típico que puede resolver y las industrias donde más importa. En sistemas publicados, la inspección con CCD lineal ha detectado defectos de hasta 0.2 mm en una banda de 4.8 m (patente CN100535647C).
La iluminación de campo oscuro hace que un rayón subpíxel disperse la luz sobre un fondo oscuro.
| Clase de defecto | Método de captura de imágenes e iluminación | Tamaño mínimo detectable típico | Principales industrias |
|---|---|---|---|
| Rayón, grieta o rebaba superficial | Iluminación de campo oscuro (ángulo bajo de 10–15°) | Subpíxel según el contraste; ~0.05–0.1 mm típicamente | Artículos de ferretería, autopartes, 3C |
| Dimensiones y tolerancias | Lente telecéntrico e iluminación de fondo | ~0.01–0.05 mm (borde subpíxel) | Autopartes, conectores, dispositivos médicos |
| Presencia o ausencia de características | Silueta con iluminación de fondo | A escala de la característica (orificio, pin, separación) | Ensamble, 3C, nuevas energías |
| Componente faltante o desalineado | Iluminación coaxial y cámara de escaneo de área | A escala del componente | Electrónica 3C, autopartes |
| Lectura OCR y de códigos (DataMatrix, código de barras) | Escaneo de área de alta resolución e iluminación difusa | A escala del carácter o del módulo de celdas | Trazabilidad de todos los elementos |
| Verificación del color y la tonalidad | Cámara a color e iluminación tipo domo | A escala de la tonalidad | Acabados de artículos de ferretería, juguetes, empaques |
| Material extraño o contaminación | Campo oscuro y clasificación con IA | ~0.1 mm o más | Dispositivos médicos, nuevas energías, productos en contacto con alimentos |
| Calidad de las uniones soldadas | Perfilado 3D y desde varios ángulos | A escala de la unión, criterios de Clase 3 | Electrónica 3C, electrónica automotriz |
| Defecto en el borde (astillado, muesca, fractura) | Iluminación de fondo y herramientas para bordes subpíxel | ~0.05 mm | Artículos de ferretería, conectores, óptica |
La geometría de la iluminación
Los ingenieros con experiencia conocen un aspecto que las hojas de especificaciones suelen pasar por alto: la iluminación influye más que la cámara.
«Un sensor de 50 megapíxeles no ayudará si la iluminación no genera suficiente contraste entre un rayón y el acabado del material».
Se estima que la iluminación determina el 70% del éxito de una inspección. Por eso se puede detectar un rayón mucho más fino que un píxel: la luz de campo oscuro hace que disperse la luz y brille sobre un fondo oscuro; así, la detección depende del contraste y no de resolver la forma completa del defecto. También conviene señalar desde el principio una limitación real: las piezas con chaflanes o esquinas redondeadas son más difíciles de inspeccionar porque la luz superior se refleja en las superficies curvas. Nuestros ingenieros diseñan primero la geometría de iluminación en función de su pieza y después eligen la cámara, no al revés.
Compromiso entre calidad y rendimiento
El compromiso que vale la pena mencionar es el rechazo falso. Ningún sistema de inspección útil rechaza únicamente las piezas defectuosas; aumentar la sensibilidad para detectar cada defecto también implica desechar más producto bueno.
Un proveedor de visión que promete «detección del 100%, cero rechazos falsos» está ofreciendo una curva que no existe. Ajustamos el sistema a su nivel de calidad aceptable e informamos ambos indicadores, porque el costo de rechazar de más suele superar el costo de los defectos que pasan inadvertidos. Los datos de Sandia mostraron que los inspectores desecharon el 35% de las piezas buenas para alcanzar una detección del 85%.
Compradores: ingeniería (principal) · compras (comparación de cotizaciones)
Modelos y configuraciones de sistemas de inspección por visión de ZEUEE
Cada máquina automatizada de inspección CCD que fabrica ZEUEE es un sistema no estándar configurado para una aplicación específica. Por eso, lo más adecuado es leer las especificaciones por clase de configuración y no por un número de modelo fijo. Diseñamos cada sistema en torno a cuatro capas, que llamamos la pila de visión de 4 capas de ZEUEE: (1) la cámara (sensor de imagen de escaneo de área o de línea), (2) la iluminación (de campo oscuro, de fondo, coaxial o tipo domo), (3) la óptica (lente estándar o telecéntrico) y (4) el algoritmo de inspección (basado en reglas, aprendizaje profundo o una combinación de ambos). Al cambiar la pieza, se reajustan las cuatro capas; la cámara por sí sola nunca determina el resultado.
Pila de visión de 4 capas de ZEUEE: cámara, iluminación, óptica y algoritmo de inspección.
| Clase de configuración | Resolución de la cámara | Precisión y repetibilidad típicas | Tasa de producción | Aplicación más adecuada |
|---|---|---|---|---|
| Inspección en línea básica | Escaneo de área de 2–5 MP | ±0.05–0.1 mm | hasta ~60 piezas/min | Presencia o ausencia, medición sencilla |
| Varios atributos estándar | Escaneo de área de 5–12 MP | ±0.02–0.05 mm | hasta ~120 piezas/min | Control de calidad de la mayoría de productos 3C, artículos de ferretería y autopartes |
| Metrología de alta precisión | 12–24 MP + telecéntrico | ±0.005–0.02 mm | Al ritmo de las piezas | Conectores, dispositivos médicos, óptica |
| Banda continua o escaneo de línea | Escaneo de línea (2k–16k px) | Defectos de hasta ~0.2 mm en bandas anchas | Continuo, 0–30 m/min | Película, lámina, electrodo de batería, vidrio |
Fundamentos de resolución y normas ISO
Estos rangos se basan en principios físicos, no en marketing. El tamaño mínimo del defecto detectable se obtiene con una fórmula sencilla: campo de visión dividido entre los píxeles del sensor y multiplicado por los píxeles que debe abarcar un defecto para ser visible. Un sensor de 1200 píxeles a lo largo de un campo de visión de 60 mm, que requiere dos píxeles por defecto, resuelve un defecto de 0.1 mm (60 × 2 ÷ 1200).
¿CCD o CMOS? Qué significa realmente «inspección CCD» en 2026
Hablemos con franqueza, porque sus ingenieros lo preguntarán: «inspección CCD» es el nombre establecido en la industria para la inspección óptica con cámara y el término que buscan los compradores, pero no afirmaremos que un sensor CCD sea técnicamente superior, porque ya no lo es. Sony dejó de fabricar sensores CCD alrededor de 2015 y los fabricantes de cámaras ahora los identifican como «no recomendados para diseños nuevos».
Los sensores CMOS modernos con obturador global superan de forma medible a los CCD antiguos en eficiencia cuántica (~77% frente a ~50%), ruido de lectura (~2.5 e− frente a 8–10 e−), rango dinámico y velocidad. Por eso, los sistemas ZEUEE usan sensores CMOS actuales con obturador global, por ejemplo, sensores de la clase Sony Pregius como el IMX264 de 5.0 MP (rango dinámico de 71.69 dB) y hasta el IMX925 de 24.55 MP a 394 fps, bajo la conocida denominación «inspección CCD». El obturador global es importante en líneas de alta velocidad: un obturador rotativo expone las filas en secuencia y, cuando la posición de la pieza cambia entre filas, un orificio redondo se captura como una elipse y una pieza buena puede fallar la inspección. Se conserva el nombre de la categoría y se obtiene un mejor desempeño físico.
Como regla general de la industria, un defecto debe abarcar de tres a cinco píxeles para clasificarse de manera confiable. La capacidad de resolución se mide con la norma ISO 12233:2024, no solo con el número de megapíxeles. Por eso, reducir el campo de visión o aumentar la resolución disminuye el tamaño mínimo del defecto detectable; sin embargo, un sensor de más megapíxeles también reduce la frecuencia de cuadros y la sensibilidad a la luz por píxel. Por eso, «más píxeles» no siempre significa mejor.
Compradores: ingeniería y dirección · compras (costos)
Inspección por visión CCD frente a inspección manual y sistemas de marcas prémium: una comparación basada en datos
Las decisiones son más fáciles con datos concretos que con adjetivos. Por eso, comparamos aquí los indicadores que realmente influyen en las decisiones de calidad. Las cifras de inspección manual provienen de los datos revisados por pares de Sandia y See; los rangos de inspección automatizada son datos reportados por la industria, y los umbrales de validación proceden del manual de análisis de sistemas de medición de AIAG, con el que ya se audita a compradores de los sectores automotriz y médico.
| Indicador | Inspección manual y visual | Visión CCD de ZEUEE (en línea) | Por qué importa |
|---|---|---|---|
| Tasa de detección de defectos | ~80–85% (revisado por pares) | 97–99%+ reportado por la industria | Los defectos que pasan inadvertidos llegan al cliente |
| Rechazo falso de piezas buenas | hasta ~35% (estudio de Sandia) | ajustado al AQL, objetivo <2% | El exceso de rechazos desecha producto bueno |
| Cobertura | por muestreo o 100% con fatiga | verdadero 100% en línea | El muestreo no detecta los defectos poco frecuentes |
| Tiempo de ciclo y decisión | segundos, varía con la fatiga | <20 ms desde la imagen hasta la decisión | No añade tiempo al ciclo de la línea |
| Consistencia entre turnos | ~60% de concordancia entre inspectores | la misma decisión en cada turno | La verdadera ventaja es la repetibilidad |
| Gage R&R (eficacia de atributos) | a menudo por debajo del umbral del 90% | validado >90%, omisiones <2% | Criterio de aceptación de AIAG MSA |
| Geometría de piezas en movimiento | n/a | obturador global, sin distorsión | Los orificios redondos conservan su forma |
Arquitectura de algoritmos: basada en reglas o en aprendizaje profundo
Un aspecto que las presentaciones de ventas de marcas prémium suelen omitir: la inspección basada en reglas y la de aprendizaje profundo son adecuadas para trabajos distintos. Pretender que una sola herramienta sirve para todo puede perjudicar al comprador. La visión basada en reglas requiere pocas muestras y funciona con rapidez y precisión; es la opción adecuada para calibrar, medir y realizar inspecciones repetibles y bien definidas. El aprendizaje profundo resulta útil en superficies variables y difíciles de definir, pero necesita cientos o miles de imágenes etiquetadas por clase de defecto y puede clasificar mal si los datos de entrenamiento son escasos o están sesgados. ZEUEE fabrica sistemas híbridos que emplean herramientas basadas en reglas cuando son más rápidas y añaden un clasificador de aprendizaje profundo solo cuando la variación lo exige, siguiendo la misma dirección que muestran las patentes de 2024–2025.
¿Está comparando nuestra propuesta con una cotización que ya recibió?
Obtenga una comparación directa para su aplicación →
Compradores: todos, indique cuál es su aplicación
Inspección por visión por industria: perfil de adecuación para 7 industrias
Un equipo ajustado para inspeccionar conectores puede no detectar una rebaba en el electrodo de una batería: los tipos de defectos, la iluminación y las tolerancias varían según la industria. Un sistema genérico configurado para un sector puede dejar pasar defectos sin que nadie lo advierta en otro; esta es la misma trampa que deja aproximadamente el 77% de los proyectos de visión en la etapa piloto. Por eso, ZEUEE configura las cuatro capas para cada sector en vez de revender una sola máquina fija. La forma más rápida de definir el alcance de un sistema es partir de los defectos de su industria. Este perfil de adecuación de la inspección por visión para 7 industrias relaciona cada industria con los elementos que suele inspeccionar y la configuración inicial que recomendamos. Es útil tanto si buscó sistemas industriales de visión artificial, sistemas de visión para inspección de calidad o inspección óptica automatizada.
| Industria | Características inspeccionadas habitualmente | Configuración inicial |
|---|---|---|
| Electrónica 3C | uniones soldadas, colocación de componentes, pines de conectores, códigos | Sistema estándar para varios atributos + iluminación de campo oscuro/coaxial |
| Herrajes para puertas y ventanas | rayones superficiales, acabado y color, dimensiones, rebabas | Sistema estándar + campo oscuro + cámara a color |
| Autopartes | tolerancias dimensionales, defectos en superficies maquinadas, ensamble | Metrología de alta precisión + telecéntrico |
| Aeroespacial y electrónica de precisión | criterios de aceptación de Clase 3, microcaracterísticas, códigos de trazabilidad | Alta precisión + OCR/DataMatrix |
| Dispositivos médicos | partículas, defectos en los bordes, llenado y sellado, tolerancia submilimétrica | Alta precisión + campo oscuro + IA |
| Juguetes y bienes de consumo | color, calidad de impresión, integridad del ensamble, seguridad | Sistema estándar + iluminación tipo domo + verificación de color |
| Nuevas energías y baterías | superficie del electrodo, defectos en la carcasa de la celda, calidad de las uniones soldadas | Escaneo de línea o alta precisión + campo oscuro |
| Almacenamiento y logística | verificación de códigos de barras y etiquetas, integridad del empaque | Inspección en línea básica + OCR de alta resolución |
| Empaques e impresión | registro de impresión, uniformidad del color, defectos en la banda | Escaneo de línea continuo |
Normas regulatorias y arquitectura de la plataforma
En los trabajos sujetos a regulación, los requisitos son explícitos y un proveedor confiable debe identificarlos. Los compradores de electrónica toman como referencia IPC-A-610, donde la Clase 3 (automotriz, aeroespacial y médica) establece los criterios más estrictos para las uniones y la alineación; un defecto tolerado en Clase 1 sigue siendo un defecto en Clase 3. Las líneas farmacéuticas siguen las directrices de la FDA, que exigen la inspección visual del 100% de los productos inyectables. La razón documentada por la que importa la visión automatizada es alarmante: los datos de USP muestran que incluso inspectores humanos calificados detectan una partícula de 100 µm solo el 40–60% de las veces y no detectan defectos de forma confiable hasta que miden ~150–200 µm. Si su defecto es menor de lo que el ojo puede distinguir de manera confiable, «más inspectores» no es la solución.
Esta diversidad de requisitos regulatorios y defectos explica estructuralmente por qué una plataforma configurable supera a un equipo para una sola aplicación: una línea de baterías requiere capturar defectos superficiales con luz de campo oscuro hasta ~0.1 mm; una línea médica requiere detectar partículas menores de 100 µm, y una línea de autopartes requiere metrología telecéntrica de ±0.01 mm. Los ingenieros de ZEUEE diseñan cada sistema a partir de la misma pila de cuatro capas, respaldada por 150+ patentes y 20 años de experiencia en equipos no estándar, en vez de forzar sus piezas a adaptarse a un equipo fijo que un competidor tenga en inventario. Esa es la diferencia entre un proveedor que le vende una máquina y uno que configura un sistema según sus defectos.
Compradores: dirección (principal) · ingeniería (validación técnica)
Resultados comprobados:
Resultados comprobados:
Mejoras en rendimiento, tasa de producción y tasa de defectos que pasan inadvertidos
Tres factores respaldan el caso de negocio de una máquina automatizada de inspección CCD: menos defectos que llegan a los clientes, menos piezas buenas desechadas y reasignación del personal que deja de realizar tareas repetitivas que las máquinas hacen mejor. Según datos reportados por la industria, la recuperación de la inversión en inspección automatizada suele tomar entre 12–18 meses; en instalaciones con varios turnos suele lograrse en 8–12 meses, y antes en operaciones con mucho desperdicio o numerosas devoluciones. Aquí no se muestra un porcentaje de ROI exacto para su planta porque para calcularlo con rigor se necesitan su tasa de desperdicio y sus costos de mano de obra. Preferimos calcularlo con usted en vez de adivinar.
~35%
de las piezas buenas se desechan por error en la inspección manual que busca alcanzar una detección del 85%: un costo oculto que recupera un sistema de visión en línea.
Fuente: See (2015), Human Factors 57(8), Sandia National Laboratories. El ROI específico de ZEUEE se calcula para cada aplicación; las cifras mostradas son rangos reportados por la industria.
En un caso publicado de ensamble, la inspección pasó de un minuto manual por asiento a 2.2 seconds con visión, con una reducción de 30 veces en el costo de inspección; en una implementación automotriz, las clasificaciones de falsos negativos se redujeron 57.3%. En promedio, el costo de la mala calidad representa entre el 15–20% de las ventas de un fabricante (ASQ). En una línea de un millón de unidades, reducir en un punto porcentual los defectos que pasan inadvertidos puede representar aproximadamente $500,000 al año. Son cifras que vale la pena comparar con el costo de un sistema, que suele ser una fracción del costo anual de la mala calidad.
«Primero ajustamos la iluminación y la óptica al peor defecto del cliente y después comprobamos que pueda detectarse en sus piezas reales, antes de que alguien apruebe el proyecto. Una hoja de especificaciones que indica un solo valor de precisión sin una tasa de rechazos falsos solo cuenta la mitad de la historia. Por eso informamos ambos datos y ajustamos el sistema al nivel de calidad real de la línea».
Certificaciones y credibilidad en ingeniería
Una empresa proveedora nueva se gana la confianza con documentos, no con adjetivos. ZEUEE fabrica equipos de automatización industrial desde 2005, cuenta con más de 150 patentes de I+D (32+ de invención y 68+ de modelos de utilidad) y opera con certificación ISO 9001:2015 en una planta de 20,000 m² con más de 120 empleados. Ha realizado entregas en más de 30 países y registra 10,000+ proyectos. Entre sus clientes de largo plazo se encuentran AVIC, China Shipbuilding, GAC Group, Corning, TE, Sumitomo, LEGO, TCL, SONY y Foxconn.










01/10
ISO 9001:2015
Certificación del sistema de gestión de calidad
CE
Con marcado de conformidad
150+ patentes
32+ de invención / 68+ de modelo de utilidad
Empresa nacional de alta tecnología
Calificación empresarial
20 años
Desde 2005, en más de 30 países
Validación para auditorías y normas
En materia de inspección, las especificaciones de visión confiables se basan en normas publicadas y no en afirmaciones de proveedores. El rendimiento del sensor se mide de acuerdo con EMVA 1288 (también publicada como ISO 24942) y la resolución de la cámara conforme a ISO 12233:2024. Ambas normas son independientes de los proveedores y permiten comparar cámaras por eficiencia cuántica, rango dinámico y capacidad de resolución, en vez de confiar en un folleto. Incorporar la inspección como un punto de control documentado para la liberación es, en sí, un requisito de la cláusula 8.6 de ISO 9001:2015: el producto no debe despacharse hasta completar y registrar las verificaciones planificadas. Un sistema ZEUEE genera ese registro automáticamente.
¿Necesita documentación para su auditoría?
Solicite la documentación completa de cumplimiento y calibración →
Compradores: compras (principal) · dirección (aprobación del presupuesto)
Guía de compras: factores de precio, plazo de entrega e ingeniería personalizada
La queja más habitual al comprar sistemas de visión es que nadie informa cuánto cuestan. Las marcas prémium no publican precios de lista y las propuestas suelen ocultar costos que determinan si el proyecto recupera la inversión. Preferimos explicar con transparencia qué determina el precio en vez de dar una cifra ficticia. El precio de una máquina de inspección por visión CCD depende de unos cuantos factores que puede usar para hacer una estimación aproximada antes de hablar con nosotros:
[01]
Cuántos tipos de defectos y estaciones de inspección necesita: más inspecciones requieren más cámaras e iluminación.
[02]
La precisión que necesita: la óptica telecéntrica para metrología cuesta más que una lente estándar.
[03]
La tasa de producción de la línea: una velocidad mayor influye en la selección de la cámara y la iluminación.
[04]
Si el algoritmo se basa en reglas (más económico de implementar) o en aprendizaje profundo (requiere más trabajo para etiquetar datos).
[05]
El alcance de la integración: manipulación de piezas, clasificación de rechazos y exportación de datos a MES/SPC.
El costo que la mayoría de los compradores subestima
En toda la industria, la integración, la calibración y la capacitación se cobran por separado y suelen sumar 10–25% al costo del equipo. En los sistemas existentes, la ingeniería necesaria para implementar una línea con varias estaciones puede costar desde decenas hasta más de cien mil dólares, a veces más que las cámaras.
«El costo oculto de la visión artificial no está en lograr que los sistemas funcionen, sino en todo lo que se necesita para mantenerlos funcionando».
ZEUEE cotiza el sistema integrado, la manipulación, la iluminación, la óptica, el software, las pruebas de aceptación en fábrica (FAT) y en sitio (SAT), y el soporte; no solo la cámara. Así, el concepto que usted aprueba corresponde a la línea que realmente pondrá en operación.
Un proceso de desarrollo concreto
Nuestro proceso de desarrollo es deliberadamente concreto para evitar sorpresas: usted nos envía una muestra de la pieza; realizamos un estudio de viabilidad y defectos; diseñamos el dispositivo de sujeción y la iluminación a la medida; validamos el sistema mediante pruebas de aceptación en fábrica (FAT) y nuevamente en sitio (SAT), el punto de control documentado para la liberación que exige ISO 9001:2015; luego instalamos el equipo y capacitamos al personal.
La propuesta de un OEM transparente es clara: usted obtiene precios de OEM de China e ingeniería llave en mano para soluciones no estándar. A cambio, trabaja con un especialista enfocado en este campo, en lugar de una marca de renombre general; por eso las certificaciones, patentes y clientes identificados mencionados arriba tienen tanto peso. El plazo de entrega y el precio dependen de la configuración, así que la forma más rápida de avanzar es solicitar una cotización en 24 horas basada en su pieza.
Herramientas de ingeniería para inspección por visión artificial
Preguntas frecuentes
Preguntas frecuentes de los equipos de ingeniería y compras sobre los sistemas de visión artificial de ZEUEE y su configuración.
¿Cuánto cuesta un sistema de inspección por visión artificial?
El costo depende del número de defectos, la precisión, la tasa de producción y el alcance de la integración, por lo que un precio único de lista sería engañoso. Las inspecciones en línea básicas cuestan mucho menos que las líneas de metrología con varias cámaras, y la integración, la calibración y la capacitación suelen sumar 10–25% al costo del equipo; en una línea compleja, la integración puede costar más que las cámaras. Las marcas prémium ni siquiera publican sus precios. Preferimos mostrarle los factores que determinan el costo y luego cotizar el sistema integrado según su pieza real en 24 horas, sin pedirle llenar un formulario de ocho campos antes de que pueda ver un precio.
¿Qué detecta una inspección visual?
Rayones, grietas y rebabas en la superficie; tolerancias dimensionales; presencia o ausencia de características; componentes faltantes o desalineados; caracteres mediante OCR y códigos de barras/DataMatrix; color y tonalidad; material extraño; y calidad de las uniones soldadas o de soldadura. Este es el conjunto completo que aparece en el Índice de capacidades de arriba, configurado para detectar sus defectos específicos.
¿De verdad es una máquina «CCD» o usa CMOS?
«Inspección CCD» es el término de categoría que se usa en la industria, y lo empleamos porque así buscan los compradores. Técnicamente, los sistemas ZEUEE usan sensores CMOS modernos con obturador global, que desde que se dejó de usar CCD alrededor de 2015 han superado a esta tecnología en ruido, rango dinámico y velocidad. Usted obtiene un sensor superior bajo el nombre conocido.
¿Basado en reglas o en IA/aprendizaje profundo?
Ambos, según la aplicación. Usamos herramientas rápidas y precisas basadas en reglas para mediciones y verificaciones bien definidas, y añadimos un clasificador de aprendizaje profundo solo para superficies variables que no se pueden evaluar con reglas. Un ingeniero en un foro de profesionales resumió así el problema de los sistemas rígidos: «Las reglas fallan cuando cambia la línea». Un sistema híbrido evita ese problema.
¿Se integrará con mi línea y mi PLC actuales?
Sí. El sistema se diseña en función de su transportador, PLC y sistema de manipulación, con entradas y salidas (I/O) para aceptar o rechazar piezas, y exportación de datos al MES. El alcance se define primero en el estudio de viabilidad.
¿Por qué debería confiar en un proveedor que no conozco?
Es una pregunta válida: las encuestas muestran que la mayoría de los compradores no confía plenamente en la información proporcionada por los proveedores. Por eso presentamos primero datos verificables: ISO 9001:2015, 150+ patentes, 20 años de operación, presencia en 30+ países y clientes identificados, entre ellos TE, Sumitomo, SONY y Foxconn. Además, antes de que usted compre, demostramos la detección con sus propias piezas.
¿Qué pasa con los rechazos falsos?
Ningún sistema honesto rechaza solo las piezas defectuosas; algunos rechazos falsos son el precio de detectar todos los defectos reales. Ajustamos el sistema al nivel de calidad aceptable para usted e informamos tanto la tasa de detección como la tasa de rechazos falsos, porque el rechazo excesivo —desechar producto bueno— suele ser el mayor costo oculto.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






