ติดต่อ Zeyu lntelligent Industrial Company

เครื่องตรวจสอบ CCD อัตโนมัติ: ระบบตรวจสอบด้วยแมชชีนวิชันเพื่อควบคุมคุณภาพในหลากหลายอุตสาหกรรม
เครื่องตรวจสอบ CCD อัตโนมัติของ ZEUEE ติดตั้งระบบตรวจสอบด้วยแมชชีนวิชันบนสายการผลิตของคุณ เพื่อตรวจจับข้อบกพร่องที่การตรวจด้วยคนและการสุ่มตรวจอาจพลาด ด้วยต้นทุนระดับผู้ผลิต OEM ในจีน พร้อมข้อกำหนดที่มีแหล่งอ้างอิงและใบเสนอราคาภายใน 24 ชั่วโมง
ขอใบเสนอราคา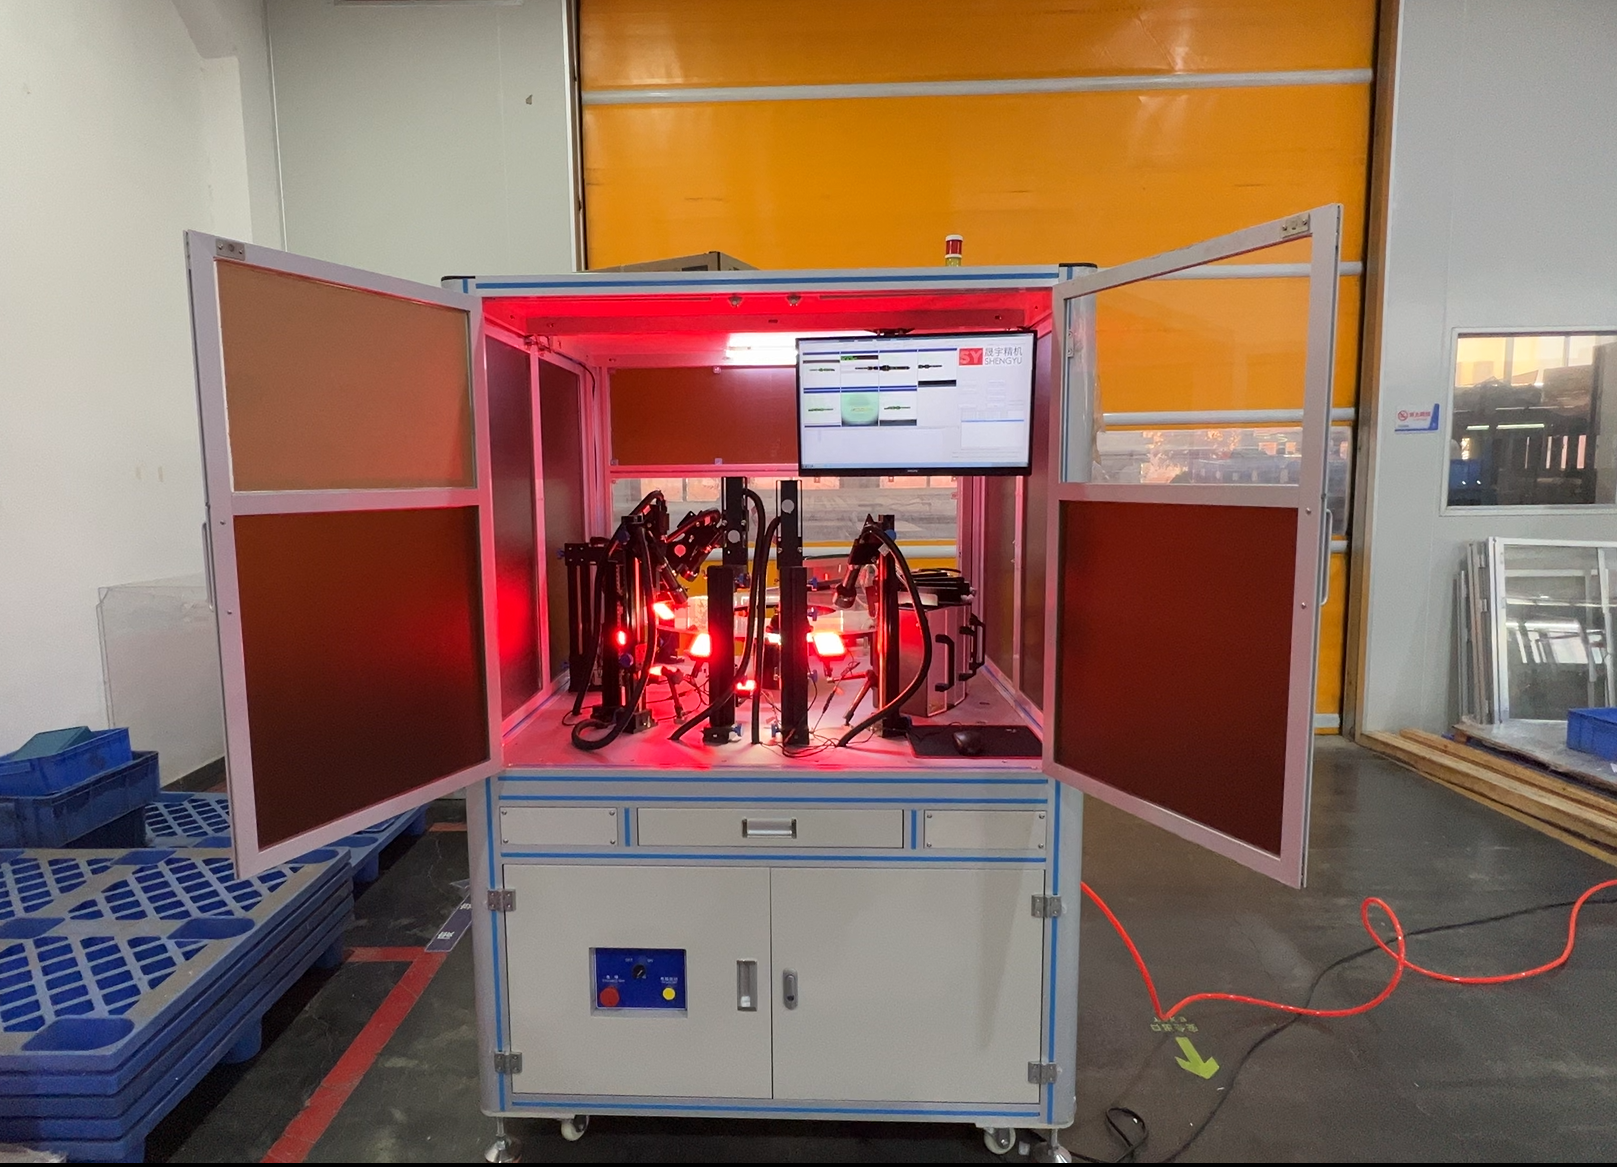
ข้อกำหนดและความสามารถ
2–24 MP
ช่วงความละเอียดกล้อง CCD/CMOS ซึ่งกำหนดค่าตามชิ้นงาน
~0.1 mm
ขนาดข้อบกพร่องเล็กสุดที่ตรวจจับได้โดยทั่วไป เมื่อมีระยะมุมมอง 60 mm
100%
ตรวจสอบบนสายการผลิต ไม่ใช่การสุ่มตรวจ
7
อุตสาหกรรมที่ให้บริการด้วยแพลตฟอร์มเดียว
ISO 9001:2015
ได้รับการรับรอง มีสิทธิบัตร 150+ รายการ และประสบการณ์ 20 ปี
30+
ประเทศที่ส่งมอบงานแล้ว พร้อมโครงการ 10,000+ โครงการ
ผู้ซื้อ: ทุกกลุ่ม, ปัญหา → แนวทางแก้ไข
เหตุใดการสุ่มตรวจและการควบคุมคุณภาพด้วยคนจึงยังปล่อยให้ข้อบกพร่องหลุดรอด
การวิเคราะห์ปัญหาและสาเหตุราก
นี่คือตัวเลขที่ทีมคุณภาพส่วนใหญ่ไม่อยากเห็นบนสไลด์: ผู้ตรวจที่ผ่านการฝึกอบรมตรวจพบข้อบกพร่องได้ประมาณ 80–85% ไม่ใช่ 100% งานศึกษาของกระทรวงพลังงานสหรัฐฯ ที่ Sandia National Laboratories ให้ผู้ตรวจ 82 คนตรวจชิ้นส่วนที่ผลิตด้วยความแม่นยำ 140 ชิ้น แต่พวกเขาปฏิเสธชิ้นงานบกพร่องได้ถูกต้องเพียง 85% และคัดทิ้งชิ้นงานดีอย่างผิดพลาดถึง 35% (See, 2015, Sandia National Laboratories) การทบทวนงานศึกษาอีกชุดของ Sandia จำนวน 212 ฉบับพบอัตราการตรวจพบที่ 68% ในการตรวจอากาศยาน 52% ในการตรวจสะพานตามปกติ และ 67% สำหรับข้อบกพร่องบนผิวแหวนลูกสูบ ช่องว่างนี้จึงมีอยู่จริง วัดผลได้ และมีการวัดมาหลายทศวรรษแล้ว
สาเหตุไม่ได้อยู่ที่ผู้ตรวจขี้เกียจ แต่อยู่ที่การทำงานของความใส่ใจของมนุษย์ งานวิจัยด้านการตรวจจับสัญญาณแสดงให้เห็นว่า เมื่อกดดันให้คนตรวจจับข้อบกพร่องได้มากขึ้น พวกเขาก็จะระบุชิ้นงานดีว่าเป็นของเสียมากขึ้นตามไปด้วย กล่าวคือ ต้องแลกการพลาดตรวจพบกับการแจ้งเตือนผิดพลาด และไม่อาจหลุดพ้นจากข้อแลกเปลี่ยนนี้ได้ด้วยการพยายามให้มากขึ้น ที่แย่กว่านั้นคือ ความน่าเชื่อถือของคนจะลดลงเมื่อข้อบกพร่องพบได้น้อยลง: เมื่ออัตราข้อบกพร่องลดจาก 16% เข้าใกล้ 0.25% ผู้ตรวจจะพลาดข้อบกพร่องมากขึ้นและแจ้งเตือนผิดพลาดมากขึ้น ซึ่งแย่ลงพร้อมกัน นี่คือความย้อนแย้งสำหรับสายการผลิตที่มีข้อบกพร่องต่ำและดูเหมือนว่า “ไม่มีปัญหา” เมื่อใช้การตรวจด้วยคน เพราะสภาวะเช่นนี้ทำให้สายตามนุษย์เชื่อถือได้น้อยที่สุด
แนวทางแก้ปัญหาด้วยระบบอัตโนมัติ
การตรวจสอบด้วย CCD อัตโนมัติมุ่งแก้ช่องว่างนี้โดยตรง
ระบบตรวจสอบ 100% บนสายการผลิต แทนการดึงตัวอย่างมาตรวจทุกชั่วโมง โดยบันทึกและวิเคราะห์ภาพในเวลา < 20 milliseconds และใช้เกณฑ์ตัดสินเดียวกันกับชิ้นงานหมายเลขหนึ่งและชิ้นงานหมายเลขหนึ่งล้าน ข้อเสนอที่ตรงไปตรงมาไม่ใช่ “เครื่องจักรสมบูรณ์แบบ” แต่เป็นการใช้ระบบแมชชีนวิชันเพื่อตัดปัจจัยความเหนื่อยล้า ความแปรปรวน และความเห็นที่ไม่ตรงกันระหว่างกะออกจากการตัดสินใจ ซึ่งเป็น 3 ปัจจัยที่การฝึกอบรมผู้ปฏิบัติงานมากแค่ไหนก็แก้ไม่ได้ ความสม่ำเสมอคือเป้าหมาย และเป็นจุดเริ่มต้นของเหตุผลด้านต้นทุน ผู้ซื้อจำนวนมากที่ค้นหาระบบควบคุมคุณภาพด้วยแมชชีนวิชันจะเข้าใจเรื่องนี้หลังจากข้อบกพร่องหลุดไปถึงลูกค้าเพียงครั้งเดียว
ผู้ซื้อ: วิศวกรรม (กลุ่มหลัก) · คุณภาพ
ระบบแมชชีนวิชัน CCD ของ ZEUEE ตรวจอะไรได้บ้าง: ประเภทข้อบกพร่องและความสามารถในการตรวจจับ
ผู้ซื้อไม่ได้ซื้อจำนวนเมกะพิกเซล แต่ซื้อความสามารถในการหยุดข้อบกพร่องไม่ให้ไปถึงลูกค้า เครื่องตรวจสอบด้วยแมชชีนวิชัน CCD ของ ZEUEE รองรับการตรวจสอบคุณภาพด้วยแสงตั้งแต่ข้อบกพร่องบนพื้นผิว ค่าความคลาดเคลื่อนด้านขนาด การมีหรือไม่มีชิ้นส่วน การอ่านรหัสและตัวอักษร สี ไปจนถึงการตรวจสอบการประกอบ การตรวจสอบด้วยแมชชีนวิชันจะตรวจทุกชิ้นงานด้วยกระบวนการเดียวกันบนสายการผลิต เพื่อไม่ให้มีชิ้นงานส่งออกไปโดยอาศัยการตรวจซ้ำรอบที่สองขณะผู้ตรวจเหนื่อยล้า ดัชนีความสามารถในการจับข้อบกพร่องด้วย CCD ของเราด้านล่างจับคู่ประเภทข้อบกพร่องกับวิธีถ่ายภาพที่ตรวจจับได้ ขนาดเล็กสุดที่วิธีดังกล่าวตรวจแยกได้โดยทั่วไป และอุตสาหกรรมที่เกี่ยวข้องมากที่สุด ระบบที่ใช้ CCD แบบไลน์ตรวจพบข้อบกพร่องได้เล็กถึง 0.2 mm บนแผ่นวัสดุที่กว้าง 4.8 m ตามระบบที่มีการเผยแพร่ไว้ (สิทธิบัตร CN100535647C)
แสงแบบดาร์กฟิลด์ทำให้รอยขีดข่วนที่เล็กกว่าพิกเซลกระจายแสงและเห็นเด่นชัดบนพื้นหลังมืด
| ประเภทข้อบกพร่อง | วิธีถ่ายภาพ/วิธีให้แสง | ขนาดเล็กสุดที่ตรวจจับได้โดยทั่วไป | อุตสาหกรรมหลัก |
|---|---|---|---|
| รอยขีดข่วน / รอยแตก / ครีบที่ผิว | แสงดาร์กฟิลด์ (มุมต่ำ 10–15°) | เล็กกว่าพิกเซลโดยอาศัยคอนทราสต์; โดยทั่วไป ~0.05–0.1 mm | ฮาร์ดแวร์ ชิ้นส่วนยานยนต์ อุปกรณ์ 3C |
| ขนาด / ค่าความคลาดเคลื่อน | เลนส์เทเลเซนทริก + แสงส่องย้อน | ~0.01–0.05 mm (ขอบชิ้นงานที่เล็กกว่าพิกเซล) | ชิ้นส่วนยานยนต์ คอนเน็กเตอร์ อุปกรณ์การแพทย์ |
| การมี / ไม่มีคุณลักษณะของชิ้นงาน | ภาพเงาจากแสงส่องย้อน | ระดับคุณลักษณะของชิ้นงาน (รู พิน ช่องว่าง) | การประกอบ อุปกรณ์ 3C พลังงานใหม่ |
| ชิ้นส่วนขาดหาย / เยื้องตำแหน่ง | กล้องโคแอกเชียล + กล้องสแกนพื้นที่ | ระดับชิ้นส่วน | อิเล็กทรอนิกส์ 3C ชิ้นส่วนยานยนต์ |
| การอ่าน OCR / รหัส (DataMatrix, บาร์โค้ด) | กล้องสแกนพื้นที่ความละเอียดสูง + แสงกระจาย | ระดับตัวอักษร / โมดูลเซลล์ | การตรวจสอบย้อนกลับครอบคลุมทั้งหมด |
| การตรวจสอบสี / เฉดสี | กล้องสี + แสงโดม | ระดับเฉดสี | พื้นผิวสำเร็จของฮาร์ดแวร์ ของเล่น บรรจุภัณฑ์ |
| สิ่งแปลกปลอม / การปนเปื้อน | ดาร์กฟิลด์ + การจำแนกด้วย AI | ~0.1 mm ขึ้นไป | อุปกรณ์การแพทย์ พลังงานใหม่ ผลิตภัณฑ์สัมผัสอาหาร |
| คุณภาพรอยบัดกรี / รอยเชื่อม | การถ่ายภาพหลายมุม + การสร้างโปรไฟล์ 3D | ระดับรอยต่อ ตามเกณฑ์ Class 3 | อิเล็กทรอนิกส์ 3C อิเล็กทรอนิกส์ยานยนต์ |
| ข้อบกพร่องที่ขอบ (บิ่น รอยบาก รอยแยก) | แสงส่องย้อน + เครื่องมือวิเคราะห์ขอบที่เล็กกว่าพิกเซล | ~0.05 mm | ฮาร์ดแวร์ คอนเน็กเตอร์ อุปกรณ์ออปติก |
รูปทรงเรขาคณิตของแสง
สิ่งหนึ่งที่วิศวกรผู้มีประสบการณ์รู้ แต่เอกสารข้อกำหนดมักมองข้ามคือ แสงมีผลต่อการตรวจสอบมากกว่ากล้อง
“เซนเซอร์ 50 เมกะพิกเซลก็ช่วยไม่ได้ หากแสงสร้างคอนทราสต์ระหว่างรอยขีดข่วนกับพื้นผิววัสดุได้ไม่เพียงพอ”
คาดว่าแสงมีผลต่อความสำเร็จในการตรวจสอบ 70% นี่จึงเป็นเหตุผลที่แม้แต่รอยขีดข่วนซึ่งบางกว่าพิกเซลหนึ่งพิกเซลก็ยังตรวจจับได้ แสงดาร์กฟิลด์ทำให้รอยขีดข่วนกระจายแสงและเรืองเด่นบนพื้นหลังมืด ดังนั้นการตรวจจับจึงขึ้นอยู่กับคอนทราสต์ ไม่ใช่การแยกรูปร่างของตำหนิได้ครบถ้วน นี่คือข้อจำกัดที่ควรแจ้งให้ทราบตั้งแต่ต้นเช่นกัน: ชิ้นงานที่มีมุมลบหรือมุมโค้งมีความยากในการตรวจจับมากกว่า เพราะแสงจากด้านบนสะท้อนหนีจากส่วนโค้ง วิศวกรของเราออกแบบรูปทรงเรขาคณิตของแสงให้เหมาะกับชิ้นงานของคุณก่อน แล้วจึงเลือกกล้อง ไม่ใช่กลับกัน
ข้อแลกเปลี่ยนระหว่างคุณภาพกับอัตราผลได้
ข้อแลกเปลี่ยนที่ควรกล่าวถึงคือการปฏิเสธชิ้นงานดีอย่างผิดพลาด ไม่มีระบบตรวจสอบที่ใช้งานได้จริงระบบใดปฏิเสธเฉพาะชิ้นงานเสียเท่านั้น การเพิ่มความไวเพื่อจับตำหนิทุกจุดย่อมทำให้คัดทิ้งผลิตภัณฑ์ดีมากขึ้นด้วย
ผู้จำหน่ายแมชชีนวิชันที่รับประกันว่า “ตรวจพบ 100% และไม่มีการปฏิเสธชิ้นงานดีผิดพลาด” กำลังขายสิ่งที่เป็นไปไม่ได้ เราปรับระบบตามระดับคุณภาพที่ยอมรับได้ของคุณ และรายงานตัวเลขทั้งสองด้าน เพราะต้นทุนจากการปฏิเสธมากเกินไปมักสูงกว่าต้นทุนจากข้อบกพร่องที่หลุดรอด ข้อมูลของ Sandia แสดงให้เห็นว่าผู้ตรวจคัดทิ้งชิ้นงานดี 35% เพื่อให้ตรวจพบข้อบกพร่องได้ 85%
ผู้ซื้อ: วิศวกรรม (กลุ่มหลัก) · จัดซื้อ (เทียบคำขอใบเสนอราคา)
รุ่นและการกำหนดค่าระบบตรวจสอบด้วยแมชชีนวิชันของ ZEUEE
เครื่องตรวจสอบ CCD อัตโนมัติทุกเครื่องที่ ZEUEE ผลิตเป็นระบบที่ออกแบบเฉพาะตามการใช้งาน ดังนั้นควรอ่านข้อกำหนดตามประเภทการกำหนดค่า ไม่ใช่ตามหมายเลขรุ่นตายตัว เราออกแบบแต่ละระบบจาก 4 ชั้น ซึ่งเรียกว่า ZEUEE 4-Layer Vision Stack ได้แก่ (1) กล้อง (เซนเซอร์ภาพแบบสแกนพื้นที่หรือสแกนไลน์) (2) แสง (ดาร์กฟิลด์ แสงส่องย้อน โคแอกเชียล หรือโดม) (3) ออปติก (เลนส์มาตรฐานหรือเทเลเซนทริก) และ (4) อัลกอริทึมตรวจสอบ (แบบกำหนดกฎ การเรียนรู้เชิงลึก หรือแบบผสม) เมื่อเปลี่ยนชิ้นงาน ต้องปรับสมดุลทั้ง 4 ชั้นใหม่ กล้องเพียงอย่างเดียวไม่ได้เป็นตัวกำหนดผลลัพธ์
ZEUEE 4-Layer Vision Stack: กล้อง แสง ออปติก และอัลกอริทึมตรวจสอบ
| ประเภทการกำหนดค่า | ความละเอียดกล้อง | ความแม่นยำ / ความสามารถในการทำซ้ำโดยทั่วไป | อัตราการผลิต | งานที่เหมาะสมที่สุด |
|---|---|---|---|---|
| การตรวจสอบขั้นต้นบนสายการผลิต | กล้องสแกนพื้นที่ 2–5 MP | ±0.05–0.1 mm | สูงสุด ~60 ชิ้น/นาที | ตรวจการมีหรือไม่มีชิ้นส่วน วัดขนาดอย่างง่าย |
| ตรวจสอบหลายคุณลักษณะมาตรฐาน | กล้องสแกนพื้นที่ 5–12 MP | ±0.02–0.05 mm | สูงสุด ~120 ชิ้น/นาที | การควบคุมคุณภาพส่วนใหญ่ในอุตสาหกรรม 3C ฮาร์ดแวร์ และชิ้นส่วนยานยนต์ |
| การวัดมิติความแม่นยำสูง | 12–24 MP + เทเลเซนทริก | ±0.005–0.02 mm | ปรับจังหวะตามชิ้นงาน | คอนเน็กเตอร์ อุปกรณ์การแพทย์ อุปกรณ์ออปติก |
| แผ่นวัสดุต่อเนื่อง / สแกนไลน์ | สแกนไลน์ (2k–16k px) | ตรวจข้อบกพร่องได้ถึง ~0.2 mm บนแผ่นวัสดุกว้าง | ทำงานต่อเนื่อง 0–30 m/min | ฟิล์ม ฟอยล์ ขั้วแบตเตอรี่ กระจก |
หลักการด้านความละเอียดและมาตรฐาน ISO
ช่วงค่าต่าง ๆ นี้อิงหลักฟิสิกส์ ไม่ใช่การตลาด ขนาดข้อบกพร่องเล็กสุดที่ตรวจจับได้คำนวณจากระยะมุมมองหารด้วยจำนวนพิกเซลของเซนเซอร์ แล้วคูณด้วยจำนวนพิกเซลที่ข้อบกพร่องต้องมีจึงจะมองเห็นได้ เซนเซอร์ 1200 พิกเซลที่ครอบคลุมระยะมุมมอง 60 mm และต้องใช้ 2 พิกเซลต่อข้อบกพร่อง จะตรวจแยกตำหนิขนาด 0.1 mm ได้ (60 × 2 ÷ 1200)
CCD หรือ CMOS? ความหมายที่แท้จริงของ “การตรวจสอบ CCD” ในปี 2026
ขอพูดตรง ๆ เพราะวิศวกรของคุณจะถามว่า “การตรวจสอบ CCD” เป็นชื่อที่ใช้กันมานานในอุตสาหกรรมสำหรับการตรวจสอบด้วยแสงโดยใช้กล้อง และเป็นคำที่ผู้ซื้อค้นหา แต่เราจะไม่อ้างว่าเซนเซอร์ CCD เหนือกว่าในทางเทคนิค เพราะปัจจุบันไม่เป็นเช่นนั้นแล้ว Sony หยุดผลิตเซนเซอร์ CCD ราวปี 2015 และผู้ผลิตกล้องระบุว่า CCD “ไม่แนะนำสำหรับการออกแบบใหม่”
เซนเซอร์ CMOS แบบโกลบอลชัตเตอร์รุ่นใหม่มีประสิทธิภาพเหนือกว่า CCD รุ่นเก่าอย่างวัดผลได้ ทั้งด้านประสิทธิภาพควอนตัม (~77% เทียบกับ ~50%) สัญญาณรบกวนจากการอ่าน (~2.5 e− เทียบกับ 8–10 e−) ช่วงไดนามิก และความเร็ว ระบบของ ZEUEE จึงใช้ชุดรับภาพด้านหน้าที่เป็น CMOS แบบโกลบอลชัตเตอร์รุ่นปัจจุบัน เช่น เซนเซอร์ระดับ Sony Pregius อย่าง IMX264 ความละเอียด 5.0 MP (ช่วงไดนามิก 71.69 dB) ไปจนถึง IMX925 ความละเอียด 24.55 MP ที่ 394 fps ภายใต้ชื่อเรียก “การตรวจสอบ CCD” ที่คุ้นเคย โกลบอลชัตเตอร์สำคัญกับสายการผลิตความเร็วสูง: โรลลิงชัตเตอร์เปิดรับภาพทีละแถว เมื่อตำแหน่งชิ้นงานเปลี่ยนระหว่างแถว ภาพรูวงกลมจึงกลายเป็นวงรี และชิ้นงานดีอาจถูกตัดสินว่าเสีย คุณยังคงใช้ชื่อประเภทเดิม แต่ได้เทคโนโลยีที่ดีกว่า
แนวทางทั่วไปของอุตสาหกรรมคือ ข้อบกพร่องต้องครอบคลุม 3 ถึง 5 พิกเซลจึงจะจำแนกได้อย่างน่าเชื่อถือ ส่วนกำลังแยกภาพวัดตาม ISO 12233:2024 ไม่ได้พิจารณาจากจำนวนเมกะพิกเซลเพียงอย่างเดียว ดังนั้น การลดระยะมุมมองหรือเพิ่มความละเอียดต่างช่วยลดขนาดข้อบกพร่องเล็กสุดที่ตรวจจับได้ แต่เซนเซอร์ที่มีเมกะพิกเซลสูงขึ้นก็ลดอัตราเฟรมและความไวต่อแสงของแต่ละพิกเซลด้วย จึงไม่ได้หมายความว่า “พิกเซลมากขึ้น” จะดีกว่าเสมอไป
ผู้ซื้อ: วิศวกรรม + ฝ่ายบริหาร · จัดซื้อ (ด้านต้นทุน)
เปรียบเทียบระบบตรวจสอบด้วยแมชชีนวิชัน CCD กับการตรวจด้วยคนและระบบแบรนด์พรีเมียม: เปรียบเทียบจากข้อมูล
การตัดสินใจง่ายขึ้นเมื่อใช้ตัวเลขจริงแทนคำบรรยาย ต่อไปนี้คือการเปรียบเทียบตัวชี้วัดที่มีผลต่อการตัดสินใจด้านคุณภาพจริง ๆ ตัวเลขการตรวจด้วยคนมาจากข้อมูลที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิของ Sandia/See ตัวเลขระบบอัตโนมัติเป็นช่วงค่าที่รายงานในอุตสาหกรรม ส่วนเกณฑ์การตรวจสอบยืนยันมาจากคู่มือ Measurement Systems Analysis ของ AIAG ซึ่งผู้ซื้อในอุตสาหกรรมยานยนต์และการแพทย์ใช้ตรวจประเมินอยู่แล้ว
| ตัวชี้วัด | การตรวจด้วยคน / ด้วยสายตา | ระบบแมชชีนวิชัน CCD ของ ZEUEE (บนสายการผลิต) | เหตุผลที่สำคัญ |
|---|---|---|---|
| อัตราการตรวจพบข้อบกพร่อง | ~80–85% (ผ่านการทบทวนโดยผู้ทรงคุณวุฒิ) | รายงานในอุตสาหกรรม 97–99%+ | ข้อบกพร่องหลุดไปถึงลูกค้า |
| การปฏิเสธชิ้นงานดีผิดพลาด | สูงสุด ~35% (งานศึกษาของ Sandia) | ปรับตาม AQL โดยตั้งเป้าหมาย <2% | การปฏิเสธมากเกินไปทำให้ต้องทิ้งผลิตภัณฑ์ดี |
| ความครอบคลุม | สุ่มตรวจหรือใช้คนตรวจทั้งหมด 100% เมื่อไม่เหนื่อยล้า | ตรวจสอบบนสายการผลิตครบ 100% จริง | การสุ่มตรวจพลาดข้อบกพร่องที่พบได้น้อย |
| เวลาต่อรอบการทำงาน / เวลาตัดสินใจ | หลายวินาที และแปรผันตามความเหนื่อยล้า | จากภาพถึงการตัดสินใจ <20 ms | ไม่เพิ่มเวลารอบการทำงานของสายการผลิต |
| ความสม่ำเสมอระหว่างกะ | ผู้ตรวจเห็นตรงกันระหว่างกัน ~60% | ตัดสินใจเหมือนกันทุกกะ | จุดเด่นที่แท้จริงคือความสามารถในการทำซ้ำ |
| Gage R&R (ประสิทธิผลของการวัดแบบจำแนกประเภท) | มักต่ำกว่าเกณฑ์ 90% | ผ่านการตรวจสอบยืนยัน >90%, พลาดตรวจ <2% | เกณฑ์ยอมรับของ AIAG MSA |
| รูปทรงเรขาคณิตของชิ้นงานที่กำลังเคลื่อนที่ | ไม่เกี่ยวข้อง | โกลบอลชัตเตอร์ ไม่มีภาพบิดเบี้ยว | รูวงกลมยังคงเป็นวงกลม |
สถาปัตยกรรมอัลกอริทึม: แบบกำหนดกฎเทียบกับการเรียนรู้เชิงลึก
ประเด็นหนึ่งที่เอกสารการขายของแบรนด์พรีเมียมมักไม่พูดถึงคือ การตรวจสอบแบบกำหนดกฎและการเรียนรู้เชิงลึกเหมาะกับงานต่างกัน การอ้างว่าเครื่องมือเดียวทำได้ทุกอย่างทำให้ผู้ซื้อเสียหาย ระบบแมชชีนวิชันแบบกำหนดกฎใช้ตัวอย่างไม่มาก ทำงานได้รวดเร็วและแม่นยำ เหมาะกับการวัดขนาด การวัดมิติ และการตรวจสอบซ้ำที่กำหนดเงื่อนไขชัดเจน การเรียนรู้เชิงลึกเหมาะกับพื้นผิวที่แปรผันและกำหนดลักษณะได้ยาก แต่ต้องใช้ภาพที่ติดป้ายกำกับหลายร้อยถึงหลายพันภาพต่อประเภทข้อบกพร่อง และอาจตัดสินผิดหากข้อมูลฝึกสอนไม่เพียงพอหรือมีอคติ ZEUEE สร้างระบบไฮบริด โดยใช้เครื่องมือแบบกำหนดกฎในงานที่ทำได้เร็วกว่า และเพิ่มตัวจำแนกด้วยการเรียนรู้เชิงลึกเฉพาะจุดที่ต้องรับมือกับความแปรผัน สอดคล้องกับทิศทางของบันทึกสิทธิบัตรปี 2024–2025
กำลังเปรียบเทียบกับใบเสนอราคาที่คุณได้รับอยู่หรือไม่?
รับการเปรียบเทียบแบบเคียงข้างสำหรับการใช้งานของคุณ →
ผู้ซื้อ: ทุกกลุ่ม ระบุการใช้งานของคุณ
การตรวจสอบด้วยแมชชีนวิชันในแต่ละอุตสาหกรรม: เครื่องมือประเมินความเหมาะสมสำหรับ 7 อุตสาหกรรม
ชุดเครื่องที่ปรับมาสำหรับตรวจสอบคอนเน็กเตอร์อาจตรวจไม่พบครีบบนขั้วแบตเตอรี่ เพราะประเภทข้อบกพร่อง แสง และค่าความคลาดเคลื่อนแตกต่างกันตามอุตสาหกรรม ระบบทั่วไปที่ตั้งค่าสำหรับอุตสาหกรรมหนึ่งอาจปล่อยให้ข้อบกพร่องหลุดรอดในอีกอุตสาหกรรมหนึ่งโดยไม่รู้ตัว ซึ่งเป็นปัญหาเดียวกับที่ทำให้โครงการแมชชีนวิชันประมาณ 77% ติดอยู่ในขั้นทดลองใช้ ความไม่สอดคล้องนี้เป็นเหตุผลที่ ZEUEE กำหนดค่าทั้ง 4 ชั้นให้เหมาะกับแต่ละอุตสาหกรรม แทนการนำเครื่องรุ่นตายตัวมาขายต่อ วิธีเริ่มกำหนดขอบเขตระบบที่รวดเร็วที่สุดคือพิจารณาจากข้อบกพร่องในอุตสาหกรรมของคุณ เครื่องมือประเมินความเหมาะสมของระบบตรวจสอบด้วยแมชชีนวิชันสำหรับ 7 อุตสาหกรรมนี้จับคู่แต่ละอุตสาหกรรมกับสิ่งที่มักตรวจสอบและการกำหนดค่าเริ่มต้นที่เราแนะนำ ใช้ได้กับผู้ที่ค้นหาระบบแมชชีนวิชันอุตสาหกรรม ระบบตรวจสอบคุณภาพด้วยแมชชีนวิชัน หรือการตรวจสอบด้วยแสงอัตโนมัติ
| อุตสาหกรรม | คุณลักษณะที่ตรวจสอบโดยทั่วไป | การกำหนดค่าเริ่มต้น |
|---|---|---|
| อิเล็กทรอนิกส์ 3C | รอยบัดกรี ตำแหน่งชิ้นส่วน พินคอนเน็กเตอร์ รหัส | ตรวจสอบหลายคุณลักษณะมาตรฐาน + ดาร์กฟิลด์/โคแอกเชียล |
| อุปกรณ์ประตูและหน้าต่าง | รอยขีดข่วนบนพื้นผิว พื้นผิวสำเร็จ/สี ขนาด ครีบ | มาตรฐาน + ดาร์กฟิลด์ + กล้องสี |
| ชิ้นส่วนยานยนต์ | ค่าความคลาดเคลื่อนด้านขนาด ข้อบกพร่องบนพื้นผิวที่ผ่านการตัดเฉือน การประกอบ | การวัดมิติความแม่นยำสูง + เทเลเซนทริก |
| การบินและอวกาศ / อิเล็กทรอนิกส์ความแม่นยำสูง | การยอมรับตาม Class 3 คุณลักษณะขนาดเล็ก รหัสตรวจสอบย้อนกลับ | ความแม่นยำสูง + OCR/DataMatrix |
| อุปกรณ์การแพทย์ | อนุภาค สิ่งบกพร่องที่ขอบ การเติม/การซีล ค่าความคลาดเคลื่อนระดับต่ำกว่ามิลลิเมตร | ความแม่นยำสูง + ดาร์กฟิลด์ + AI |
| ของเล่น / สินค้าอุปโภคบริโภค | สี คุณภาพงานพิมพ์ ความครบถ้วนของการประกอบ ความปลอดภัย | มาตรฐาน + โดม + การตรวจสอบสี |
| พลังงานใหม่ / แบตเตอรี่ | พื้นผิวขั้วไฟฟ้า ข้อบกพร่องของกระป๋องเซลล์ คุณภาพรอยเชื่อม | สแกนไลน์ หรือความแม่นยำสูง + ดาร์กฟิลด์ |
| คลังสินค้า / โลจิสติกส์ | การตรวจสอบบาร์โค้ด/ฉลาก ความสมบูรณ์ของบรรจุภัณฑ์ | ตรวจสอบขั้นต้นบนสายการผลิต + OCR ความละเอียดสูง |
| บรรจุภัณฑ์และงานพิมพ์ | การจัดแนวงานพิมพ์ ความสม่ำเสมอของสี ข้อบกพร่องบนแผ่นวัสดุ | สแกนไลน์ต่อเนื่อง |
มาตรฐานข้อบังคับและสถาปัตยกรรมแพลตฟอร์ม
สำหรับงานที่อยู่ภายใต้ข้อกำกับ เกณฑ์กำหนดไว้อย่างชัดเจน และซัพพลายเออร์ที่น่าเชื่อถือควรระบุเกณฑ์ดังกล่าว ผู้ซื้ออุปกรณ์อิเล็กทรอนิกส์ใช้ IPC-A-610 เป็นเกณฑ์อ้างอิง โดย Class 3 (ยานยนต์ การบินและอวกาศ และการแพทย์) มีเกณฑ์ด้านรอยต่อและการจัดแนวที่เข้มงวดที่สุด ข้อบกพร่องที่ยอมรับได้ใน Class 1 ยังคงเป็นข้อบกพร่องใน Class 3 สายการผลิตยาเป็นไปตามแนวทางของ FDA ซึ่งกำหนดให้ตรวจสอบผลิตภัณฑ์ฉีดทุกชิ้นด้วยสายตา 100% และเหตุผลที่มีการบันทึกไว้ว่าเหตุใดแมชชีนวิชันอัตโนมัติจึงสำคัญในงานนี้ชวนให้ตระหนัก: ข้อมูลจาก USP แสดงให้เห็นว่า แม้แต่ผู้ตรวจสอบที่ผ่านเกณฑ์ก็ตรวจพบอนุภาคขนาด 100 µm ได้เพียง 40–60% ของครั้งที่ตรวจ และไม่สามารถตรวจพบข้อบกพร่องได้อย่างน่าเชื่อถือจนกว่าจะมีขนาดประมาณ 150–200 µm หากข้อบกพร่องของคุณเล็กกว่าขนาดที่สายตามนุษย์ตรวจจับได้อย่างน่าเชื่อถือ การเพิ่มจำนวนผู้ตรวจสอบไม่ใช่วิธีแก้ปัญหา.
ความหลากหลายของข้อกำกับและข้อบกพร่องเป็นเหตุผลเชิงโครงสร้างที่ทำให้แพลตฟอร์มเดียวซึ่งกำหนดค่าได้เหมาะกว่าชุดเครื่องสำหรับการใช้งานเดียว: สายการผลิตแบตเตอรี่ต้องจับภาพข้อบกพร่องบนพื้นผิวด้วยดาร์กฟิลด์ได้ถึง ~0.1 mm สายการผลิตอุปกรณ์การแพทย์ต้องตรวจจับอนุภาคขนาดต่ำกว่า 100µm และสายการผลิตชิ้นส่วนยานยนต์ต้องใช้การวัดมิติแบบเทเลเซนทริกที่ ±0.01 mm วิศวกร ZEUEE ออกแบบแต่ละระบบจากโครงสร้าง 4 ชั้นเดียวกัน โดยอาศัยสิทธิบัตร 150+ รายการและประสบการณ์ 20 ปีในการสร้างระบบตามสั่ง แทนการบังคับให้ชิ้นงานของคุณใช้ฮาร์ดแวร์ตายตัวที่คู่แข่งมีในสต็อก นี่คือความแตกต่างระหว่างผู้จำหน่ายที่ขายเครื่องให้คุณกับผู้จำหน่ายที่กำหนดขนาดระบบให้เหมาะกับข้อบกพร่องของคุณ
ผู้ซื้อ: ฝ่ายบริหาร (กลุ่มหลัก) · วิศวกรรม (ตรวจสอบยืนยันด้านเทคนิค)
ผลลัพธ์ที่พิสูจน์แล้ว:
ผลลัพธ์ที่พิสูจน์แล้ว:
การเพิ่มอัตราผลได้ อัตราการผลิต และการลดอัตราข้อบกพร่องหลุดรอด
ปัจจัยสำคัญ 3 ประการที่สนับสนุนความคุ้มค่าทางธุรกิจของเครื่องตรวจสอบ CCD อัตโนมัติ ได้แก่ ลดข้อบกพร่องที่หลุดไปถึงลูกค้า ลดจำนวนชิ้นงานดีที่ถูกคัดทิ้ง และโยกย้ายแรงงานออกจากงานซ้ำ ๆ ที่เครื่องจักรทำได้ดีกว่า การใช้งานที่มีรายงานในอุตสาหกรรมระบุว่าระยะเวลาคืนทุนของระบบตรวจสอบอัตโนมัติอยู่ที่ 12–18 เดือน โดยโรงงานที่ทำงานหลายกะมักคืนทุนได้ภายใน 8–12 เดือน และงานที่มีอัตราของเสียสูงหรือมีการเรียกคืนสินค้าบ่อยอาจเร็วกว่านั้น คุณจะไม่เห็นเปอร์เซ็นต์ ROI ที่เจาะจงสำหรับโรงงานของคุณที่นี่ เพราะการคำนวณ ROI อย่างตรงไปตรงมาต้องใช้ข้อมูลอัตราของเสียและต้นทุนแรงงาน ซึ่งเราต้องการคำนวณร่วมกับคุณมากกว่าคาดเดา
~35%
ชิ้นงานดีที่ถูกคัดทิ้งผิดพลาดจากการตรวจด้วยคน ซึ่งพยายามให้ได้อัตราการตรวจพบ 85% — ต้นทุนแฝงที่ระบบตรวจสอบด้วยแมชชีนวิชันบนสายการผลิตช่วยกู้คืนได้
แหล่งที่มา: See (2015), Human Factors 57(8), Sandia National Laboratories คำนวณ ROI เฉพาะของ ZEUEE ตามการใช้งาน; ตัวเลขที่แสดงเป็นช่วงค่าที่รายงานในอุตสาหกรรม
กรณีศึกษาการประกอบที่เผยแพร่รายหนึ่งลดเวลาตรวจสอบจากการตรวจด้วยมือหนึ่งนาทีต่อที่นั่งเหลือ 2.2 seconds ด้วยแมชชีนวิชัน ลดต้นทุนการตรวจสอบ 30 เท่า ขณะที่การใช้งานในอุตสาหกรรมยานยนต์ช่วยลดการจำแนกผลลบลวงลง 57.3% คาดว่าต้นทุนจากคุณภาพที่ไม่ดีคิดเป็น 15–20% ของยอดขายสำหรับผู้ผลิตทั่วไป (ASQ) และในสายการผลิตหนึ่งล้านชิ้น การลดข้อบกพร่องที่หลุดรอดลงเพียง 1 จุดเปอร์เซ็นต์อาจมีมูลค่าประมาณ $500,000 ต่อปี ตัวเลขเหล่านี้ควรนำไปประเมินกับระบบที่โดยทั่วไปมีต้นทุนเพียงเศษเสี้ยวของ COPQ ตลอดหนึ่งปี
“เราเริ่มจากกำหนดขนาดแสงและออปติกให้ตรวจจับข้อบกพร่องที่ร้ายแรงที่สุดของลูกค้าได้ก่อน จากนั้นพิสูจน์ความสามารถในการตรวจจับด้วยชิ้นงานจริงก่อนที่ใครจะอนุมัติ เอกสารข้อกำหนดที่ระบุตัวเลขความแม่นยำเพียงค่าเดียวโดยไม่มีอัตราการปฏิเสธชิ้นงานดีผิดพลาดกำลังบอกข้อมูลเพียงครึ่งเดียว เราจึงรายงานทั้งสองค่าและปรับระบบตามระดับคุณภาพจริงของสายการผลิต”
การรับรองและความน่าเชื่อถือด้านวิศวกรรม
ผู้จำหน่ายรายใหม่ต้องสร้างความเชื่อมั่นด้วยเอกสาร ไม่ใช่คำบรรยาย ZEUEE สร้างระบบอัตโนมัติสำหรับอุตสาหกรรมมาตั้งแต่ปี 2005 ถือสิทธิบัตร R&D มากกว่า 150 รายการ (สิทธิบัตรการประดิษฐ์ 32+ รายการ แบบอรรถประโยชน์ 68+ รายการ) และดำเนินงานภายใต้การรับรอง ISO 9001:2015 ในพื้นที่ฐานการผลิต 20,000 m² พร้อมพนักงาน 120+ คน ส่งมอบงานให้มากกว่า 30 ประเทศ และมีโครงการ 10,000+ โครงการ ลูกค้าระยะยาวประกอบด้วย AVIC, China Shipbuilding, GAC Group, Corning, TE, Sumitomo, LEGO, TCL, SONY และ Foxconn










01/10
ISO 9001:2015
ได้รับการรับรองระบบบริหารคุณภาพ
CE
แสดงเครื่องหมายรับรองความสอดคล้อง
สิทธิบัตร 150+ รายการ
สิทธิบัตรการประดิษฐ์ 32+ รายการ / แบบอรรถประโยชน์ 68+ รายการ
เทคโนโลยีขั้นสูงระดับประเทศ
คุณสมบัติขององค์กร
ประสบการณ์ 20 ปี
ตั้งแต่ปี 2005 ส่งมอบแล้วใน 30+ ประเทศ
การตรวจสอบยืนยันสำหรับการตรวจประเมินและมาตรฐาน
ในด้านการตรวจสอบ ข้อกำหนดระบบแมชชีนวิชันที่น่าเชื่อถือควรอ้างอิงมาตรฐานที่เผยแพร่ ไม่ใช่คำกล่าวอ้างของผู้ขาย สมรรถนะเซนเซอร์วัดตาม EMVA 1288 (เผยแพร่ในชื่อ ISO 24942 ด้วย) และความละเอียดกล้องวัดตาม ISO 12233:2024 ซึ่งทั้งสองมาตรฐานไม่ขึ้นกับผู้ขาย คุณจึงเปรียบเทียบกล้องจากประสิทธิภาพควอนตัม ช่วงไดนามิก และกำลังแยกภาพได้ โดยไม่ต้องเชื่อโบรชัวร์เพียงอย่างเดียว การกำหนดให้การตรวจสอบเป็นจุดอนุมัติให้ผ่านไปยังกระบวนการถัดไปที่มีเอกสารบันทึกไว้ ถือเป็นข้อกำหนด ISO 9001:2015 ข้อ 8.6 โดยไม่ควรจัดส่งผลิตภัณฑ์จนกว่าการตรวจยืนยันตามแผนจะเสร็จสมบูรณ์และมีบันทึก ระบบ ZEUEE จัดทำบันทึกดังกล่าวโดยอัตโนมัติ
ต้องการเอกสารประกอบการตรวจประเมินหรือไม่?
ขอเอกสารการปฏิบัติตามข้อกำหนดและการสอบเทียบฉบับเต็ม →
ผู้ซื้อ: จัดซื้อ (กลุ่มหลัก) · ฝ่ายบริหาร (อนุมัติงบประมาณ)
คู่มือการจัดซื้อ: ปัจจัยด้านราคา ระยะเวลาส่งมอบ และวิศวกรรมตามสั่ง
ข้อร้องเรียนที่พบบ่อยที่สุดเกี่ยวกับการซื้อระบบแมชชีนวิชันคือ ไม่มีใครบอกราคา แบรนด์พรีเมียมไม่เผยแพร่ราคาขายปลีก และข้อเสนอมักซ่อนต้นทุนที่กำหนดว่าโครงการจะคืนทุนหรือไม่ เราต้องการชี้แจงปัจจัยที่กำหนดราคาอย่างตรงไปตรงมา แทนการเสนอราคาที่แต่งขึ้น เครื่องตรวจสอบด้วยแมชชีนวิชัน CCD คิดราคาจากปัจจัยหลักไม่กี่ข้อ และคุณสามารถประเมินคร่าว ๆ ด้วยตนเองก่อนพูดคุยกับเราได้:
[01]
จำนวนประเภทข้อบกพร่องและสถานีงานตรวจสอบที่ต้องการ ยิ่งตรวจสอบมาก ก็ต้องใช้กล้องและแสงมากขึ้น
[02]
ความแม่นยำที่ต้องการ ออปติกเทเลเซนทริกสำหรับการวัดมิติมีต้นทุนสูงกว่าเลนส์มาตรฐาน
[03]
อัตราการผลิตของสายการผลิต ความเร็วที่สูงขึ้นส่งผลต่อการเลือกกล้องและแสง
[04]
อัลกอริทึมเป็นแบบกำหนดกฎหรือไม่ (ติดตั้งได้ในต้นทุนต่ำกว่า) หรือเป็นการเรียนรู้เชิงลึก (เพิ่มงานติดป้ายกำกับข้อมูล)
[05]
ขอบเขตการบูรณาการระบบ การจัดการชิ้นงาน การคัดแยกชิ้นงานที่ถูกปฏิเสธ และการส่งออกข้อมูล MES/SPC
ต้นทุนที่ผู้ซื้อส่วนใหญ่มักประเมินต่ำเกินไป
โดยทั่วไปในอุตสาหกรรม จะคิดค่าใช้จ่ายด้านการบูรณาการระบบ การสอบเทียบ และการฝึกอบรมแยกต่างหาก ซึ่งมักเพิ่มอีก 10–25% จากราคาฮาร์ดแวร์ ส่วนระบบเดิมที่มีอยู่ ค่าออกแบบทางวิศวกรรมสำหรับติดตั้งสายการผลิตหลายสถานีอาจอยู่ที่หลักหมื่นไปจนถึงมากกว่าหนึ่งแสนดอลลาร์ และบางครั้งก็สูงกว่าค่ากล้องด้วย
“ต้นทุนแฝงของแมชชีนวิชันไม่ได้อยู่ที่การทำให้ระบบเริ่มทำงาน แต่อยู่ที่ทุกสิ่งที่จำเป็นเพื่อให้ระบบทำงานต่อไปได้”
ZEUEE เสนอราคาระบบแบบครบวงจร ซึ่งรวมการจัดการชิ้นงาน ระบบไฟส่องสว่าง เลนส์ ซอฟต์แวร์ FAT/SAT และการสนับสนุน ไม่ใช่แค่กล้อง ดังนั้นรายการค่าใช้จ่ายที่คุณอนุมัติคือระบบที่คุณจะนำไปใช้งานจริง
แนวทางการผลิตที่ชัดเจน
เราออกแบบแนวทางการผลิตให้เป็นรูปธรรมเพื่อไม่ให้เกิดเรื่องไม่คาดคิด: คุณส่งตัวอย่างชิ้นงานมาให้เรา เราทำการศึกษาความเป็นไปได้และข้อบกพร่อง จากนั้นออกแบบฟิกซ์เจอร์และระบบไฟส่องสว่างเฉพาะงาน ตรวจสอบความถูกต้องด้วยการทดสอบการยอมรับจากโรงงาน (FAT) และทดสอบซ้ำ ณ สถานที่ติดตั้ง (SAT) ซึ่งเป็นจุดอนุมัติให้ผ่านไปยังกระบวนการถัดไปที่มีเอกสารรองรับตามที่ ISO 9001:2015 คาดหวังไว้ แล้วจึงติดตั้งและฝึกอบรม
สำหรับผู้ผลิต OEM ที่โปร่งใส ข้อแลกเปลี่ยนนั้นตรงไปตรงมา: คุณได้ราคาจาก OEM ในจีนและงานวิศวกรรมสั่งทำพิเศษแบบครบวงจร แลกกับการทำงานร่วมกับผู้เชี่ยวชาญเฉพาะด้าน แทนแบรนด์ที่คนทั่วไปรู้จัก ซึ่งเป็นเหตุผลที่การรับรอง สิทธิบัตร และรายชื่อลูกค้าที่ระบุไว้ข้างต้นมีน้ำหนักตามที่ควร ระยะเวลาส่งมอบและราคาขึ้นอยู่กับการกำหนดค่า ดังนั้นวิธีที่เร็วที่สุดคือขอใบเสนอราคาภายใน 24 ชั่วโมงโดยอ้างอิงจากชิ้นงานของคุณ
คำถามที่พบบ่อย
คำถามทั่วไปจากทีมวิศวกรรมและจัดซื้อเกี่ยวกับระบบแมชชีนวิชันและการกำหนดค่าของ ZEUEE
ระบบตรวจสอบด้วยแมชชีนวิชันมีราคาเท่าไร?
ราคาขึ้นอยู่กับจำนวนข้อบกพร่องที่ต้องตรวจสอบ ความแม่นยำ อัตราการผลิต และขอบเขตการบูรณาการระบบ การระบุราคาเดียวจึงอาจทำให้เข้าใจผิด ระบบตรวจสอบพื้นฐานแบบอินไลน์มีราคาต่ำกว่าสายการผลิตวัดขนาดที่ใช้กล้องหลายตัวมาก และค่าใช้จ่ายด้านการบูรณาการระบบ การสอบเทียบ และการฝึกอบรมมักเพิ่มอีก 10–25% จากราคาฮาร์ดแวร์ โดยในสายการผลิตที่ซับซ้อน ค่าบูรณาการระบบอาจสูงกว่าค่ากล้อง แบรนด์ระดับพรีเมียมไม่เปิดเผยราคาเลย เราต้องการแสดงปัจจัยที่กำหนดราคาให้คุณเห็น แล้วเสนอราคาระบบแบบครบวงจรโดยอ้างอิงจากชิ้นงานจริงของคุณภายใน 24 ชั่วโมง โดยไม่ต้องกรอกแบบฟอร์ม 8 ช่องก่อนจึงจะเห็นราคาได้
การตรวจสอบด้วยสายตาตรวจพบอะไรได้บ้าง?
รอยขีดข่วน รอยร้าว และเสี้ยนบนพื้นผิว ค่าความคลาดเคลื่อนด้านมิติ การมีหรือไม่มีคุณลักษณะต่าง ๆ ชิ้นส่วนที่ขาดหายหรือติดตั้งไม่ตรงตำแหน่ง การอ่านอักขระด้วยระบบ OCR และรหัสบาร์โค้ด/DataMatrix สีและเฉดสี สิ่งแปลกปลอม รวมถึงคุณภาพของจุดบัดกรีหรือรอยเชื่อม รายการทั้งหมดระบุไว้ในดัชนีความสามารถด้านบน และกำหนดค่าให้ตรงกับข้อบกพร่องเฉพาะที่คุณต้องการตรวจสอบ
นี่เป็นเครื่อง “CCD” จริงหรือเป็น CMOS?
“การตรวจสอบด้วย CCD” เป็นคำเรียกหมวดหมู่ในอุตสาหกรรม และเราใช้คำนี้เพราะเป็นคำที่ผู้ซื้อค้นหา ในทางเทคนิค ระบบของ ZEUEE ใช้เซนเซอร์ CMOS แบบ Global Shutter รุ่นใหม่ ซึ่งมีประสิทธิภาพเหนือกว่า CCD ทั้งด้านสัญญาณรบกวน ช่วงไดนามิก และความเร็ว นับตั้งแต่ CCD เริ่มถูกเลิกใช้ในช่วงปี 2015 คุณจึงได้เซนเซอร์ที่ดีกว่าภายใต้ชื่อที่คุ้นเคย
ระบบตรวจสอบตามกฎ หรือ AI / ดีปเลิร์นนิง?
ใช้ทั้งสองแบบตามลักษณะงาน เราใช้เครื่องมือตามกฎที่รวดเร็วและแม่นยำสำหรับการวัดและการตรวจสอบที่กำหนดเงื่อนไขไว้ชัดเจน และเพิ่มตัวจำแนกประเภทแบบดีปเลิร์นนิงเฉพาะกับพื้นผิวที่มีความแปรผันจนกฎไม่สามารถระบุได้ วิศวกรคนหนึ่งในฟอรัมผู้ปฏิบัติงานสรุปจุดที่ระบบแบบตายตัวล้มเหลวไว้ว่า “กฎใช้ไม่ได้เมื่อสายการผลิตเปลี่ยน” ระบบไฮบริดช่วยหลีกเลี่ยงปัญหานั้น
ระบบนี้จะเชื่อมต่อกับสายการผลิตและ PLC ที่มีอยู่ได้หรือไม่?
ได้ ระบบออกแบบให้ทำงานร่วมกับสายพานลำเลียง PLC และระบบจัดการชิ้นงานของคุณ พร้อม I/O สำหรับชิ้นงานที่ผ่านหรือไม่ผ่านเกณฑ์ และการส่งออกข้อมูล MES โดยจะกำหนดขอบเขตงานให้ชัดเจนในการศึกษาความเป็นไปได้ก่อน
ทำไมฉันจึงควรไว้วางใจซัพพลายเออร์ที่ไม่เคยได้ยินชื่อมาก่อน?
เป็นคำถามที่สมเหตุสมผล ผลสำรวจแสดงให้เห็นว่าผู้ซื้อส่วนใหญ่ไม่ได้ไว้วางใจข้อมูลที่ซัพพลายเออร์ให้มาอย่างเต็มที่ เราจึงเริ่มต้นด้วยหลักฐานที่ตรวจสอบได้: ISO 9001:2015 สิทธิบัตร 150+ รายการ ดำเนินงานมา 20 ปี ให้บริการใน 30+ ประเทศ และมีลูกค้าที่ระบุชื่อได้ เช่น TE, Sumitomo, SONY และ Foxconn ก่อนตัดสินใจซื้อ เรายังพิสูจน์การตรวจจับด้วยชิ้นงานจริงของคุณด้วย
แล้วกรณีคัดชิ้นงานที่ดีทิ้งผิดพลาดล่ะ?
ไม่มีระบบที่ซื่อตรงระบบใดคัดทิ้งเฉพาะชิ้นงานที่มีข้อบกพร่อง การคัดทิ้งผิดพลาดบางส่วนคือสิ่งที่ต้องแลกเพื่อจับข้อบกพร่องจริงให้ได้ทุกชิ้น เราปรับระบบให้ตรงกับระดับคุณภาพที่ยอมรับได้ของคุณ และรายงานทั้งอัตราการตรวจจับกับอัตราการคัดทิ้งผิดพลาด เพราะการคัดทิ้งเกินจำเป็น (ทิ้งผลิตภัณฑ์ดี) มักเป็นต้นทุนแฝงที่สูงกว่า
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






