Entre em contato com a Zeyu lntelligent Industrial Company

Como escolher o fabricante certo de linha de montagem de conectores ópticos

Atualizado em agosto de 2026 · Por XCX
Escolher um fabricante de linha de montagem de conectores ópticos exige comparar evidências na fronteira do seu produto, e não a duração de uma visita à fábrica. O fornecedor certo consegue mostrar como as variantes de seus conectores e cabos passam por cada estação, como os resultados são medidos e como a produção aceita será testemunhada antes do envio.
Instalações amplas, quantidade de patentes, listas de clientes e certificados de sistemas de gestão da qualidade podem apoiar a diligência prévia. Nada disso comprova que uma configuração proposta consiga montar, inspecionar, testar, fazer a troca de formato e documentar seus produtos. Use o roteiro abaixo para transformar cada alegação atraente em um requisito verificável por ensaio.
1. Comece pelos limites do produto e da aceitação, não por uma visita à fábrica
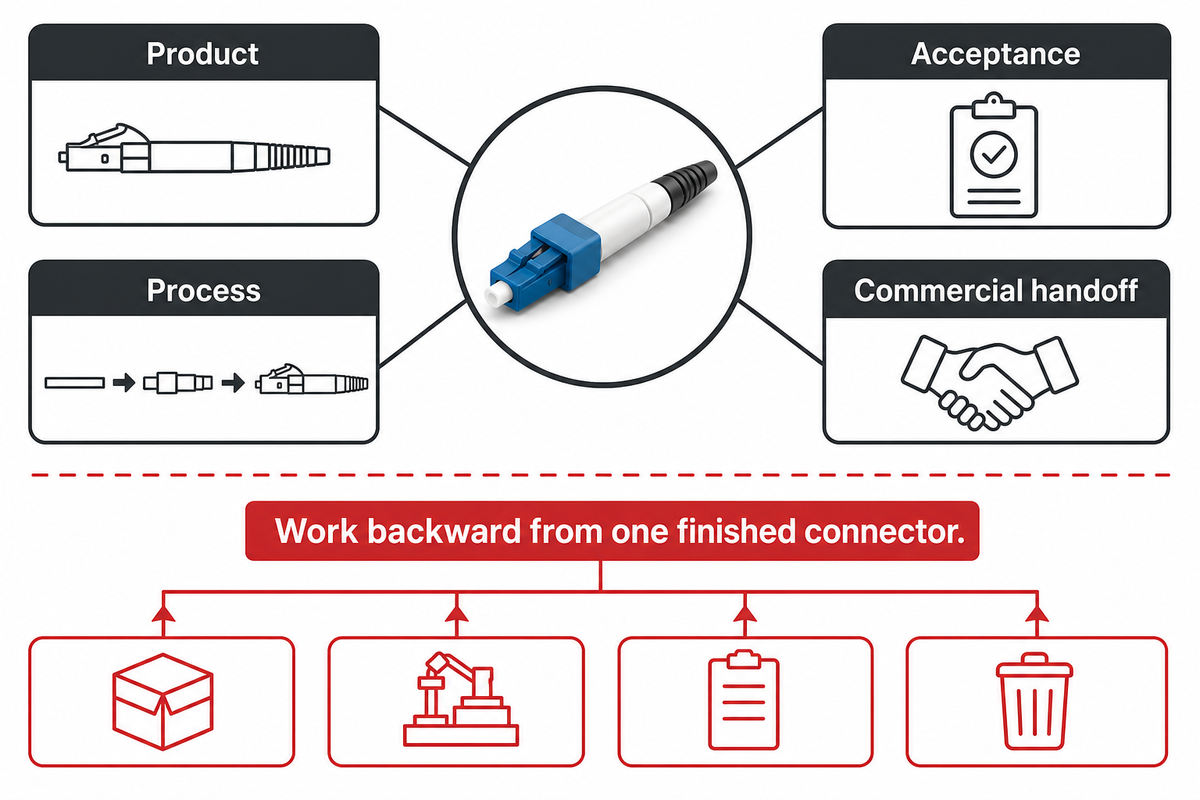
A definição do escopo começa aqui: “linha completa” não é um limite de compra útil. Registre as famílias de conectores, o formato da férula, o tipo de polimento, as construções dos cabos, a rastreabilidade do lote, a marcação, a embalagem e o mercado de destino. Em seguida, defina onde começa e termina a responsabilidade do fornecedor: cabo preparado, componentes brutos do conector, conjunto de cabos acabado ou produto embalado.
- Produto: desenhos técnicos, amostras aprovadas, variantes de conectores e cabos, materiais críticos e acabamento.
- Processo: operações automáticas, assistidas, manuais e fornecidas pelo comprador.
- Aceitação: características, instrumentos, regras de amostragem, dados brutos e destinação.
- Transição comercial: treinamento, peças de reposição, software, documentos, trabalho no local e desvios em aberto.
Esse limite também separa o escopo de aquisição de um fabricante de equipamentos de automação do escopo de um produtor de conjuntos de cabos. Trate-os como funções de fornecimento distintas. Uma proposta competente declara qual função cabe ao fornecedor, sem deixar essas responsabilidades se confundirem.
Verificação dos limites: escolha um conector acabado e percorra o processo de trás para frente. Para cada operação, pergunte quem fornece a entrada, quem é responsável pelo dispositivo, qual registro comprova a conclusão e quem decide o que fazer em caso de falha. Se alguma resposta for “o comprador resolve isso depois”, coloque a operação fora da linha fornecida e orce separadamente a mão de obra, o equipamento, a área de fábrica e a validação. Esse exercício pode revelar a diferença entre uma lista completa de máquinas e uma responsabilidade completa pela produção.
As especificações dos compradores muitas vezes partem de aplicações próximas de fibra óptica: interconexões de data centers, telecomunicações em redes externas, redes ópticas industriais ou backhaul de redes sem fio. Esses termos descrevem o uso, não as evidências de montagem. Converta-os em dados de entrada do produto e dos ensaios, sem presumir que o fornecedor entenda o percurso de fibra pretendido.
| Escopo da fibra | fibra óptica, fibra óptica, conector de fibra óptica, cabo de fibra óptica, cabo de fibra, fibra de vidro, monomodo, multimodo, revestimento, sinais de luz |
|---|---|
| Escopo do conector | tipo de conector, tipos de conectores, tipos de conectores de fibra óptica, conectores SC e LC, adaptadores de fibra óptica, plugues de conectores, formato, designação, ciclos de acoplamento |
| Escopo da aplicação | transferência de dados em alta velocidade, conexões de dados, integridade do sinal, comunicações ópticas, redes de comunicação, setor de telecomunicações, interferência eletromagnética, espaço no rack |
| Escopo da produção | automação de fábrica, processos de fabricação, unidade de fabricação, fabricação de conectores, controle de processo, tolerância, avanços tecnológicos, medidor de potência |
| Escopo de conformidade | normas do setor, normas internacionais, Telcordia, RoHS, condições ambientais, resistência ambiental, ambientes industriais severos, responsabilidades de segurança e regulamentação |
2. Use uma triagem de adequação da linha em quatro estados
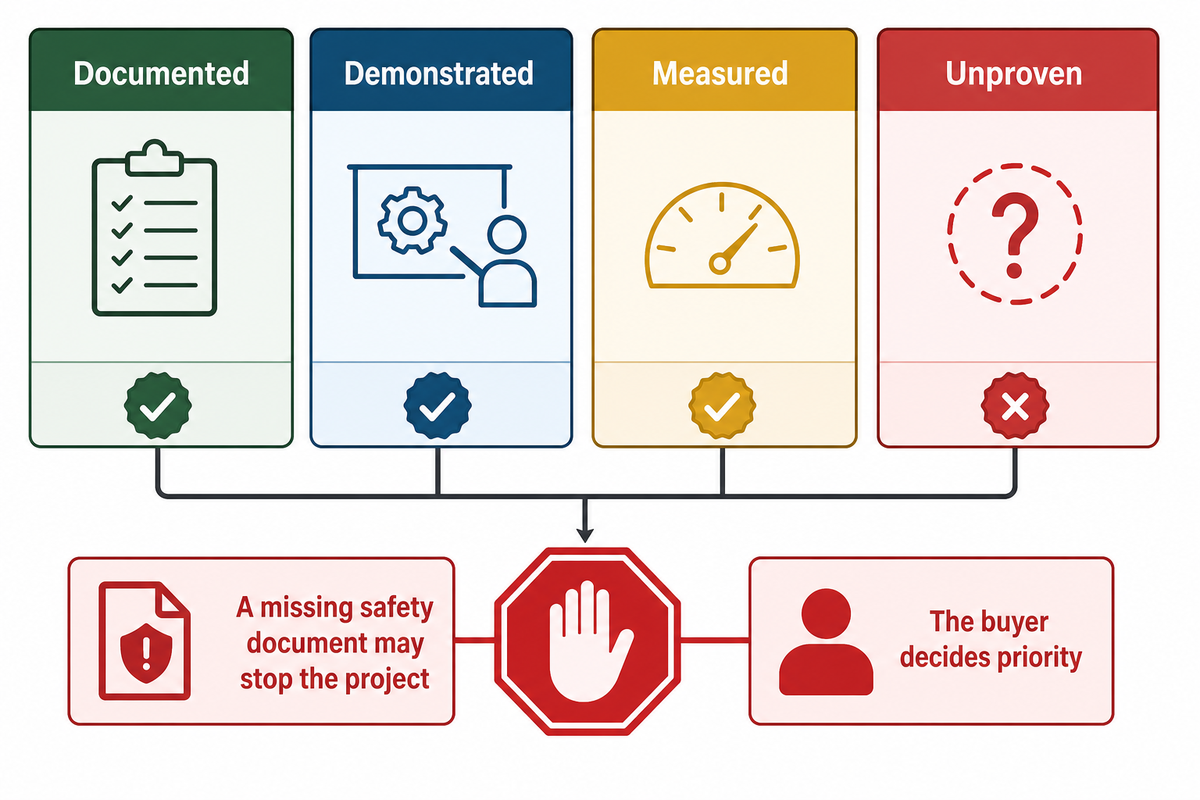
Quando os dados de entrada do produto e dos ensaios estiverem explícitos, classifique cada requisito como documentado, demonstrado, medido ou não comprovado. Não some os status para criar uma pontuação universal. A falta de um documento de segurança pode ser um critério de interrupção, enquanto a ausência de um recurso conveniente pode apenas ficar pendente; cabe ao comprador definir essa prioridade.
| Requisito | Evidência a solicitar | Substituto fraco | Condição de aprovação do projeto | Limitação |
|---|---|---|---|---|
| 1. Limites do produto | Lista assinada de variantes e entradas | “Compatível com muitos modelos” | Todas as variantes de liberação são identificadas | Uma lista não comprova a produção |
| 2. Mapa de estações | Operação, responsável, entrada, saída, área de acumulação intermediária | Foto da máquina | Nenhuma etapa manual oculta | O layout pode mudar após os ensaios |
| 3. Ferramental | Lista de dispositivos, desenho técnico, propriedade, vida útil | Nome do conector em um folheto | Cada família tem um roteiro de ferramental | Os consumíveis continuam dependendo do lote |
| 4. Plano de controle | Controles de entradas críticas e defeitos | Certificado de qualidade genérico | Os planos de reação têm responsáveis | Um plano ainda exige registros de execução |
| 5. Medição | Método, instrumento, rastreabilidade, dados | Imagem nítida de microscópio | Toda característica tem uma destinação definida | Os métodos não são intercambiáveis |
| 6. Protocolo de produção | Lotes testemunhados e registro bruto de eventos | Tempo de ciclo com a máquina vazia | A produção aceita é reproduzível no ensaio | O ensaio não comprova capacidade de longo prazo |
| 7. Troca de formato | Troca cronometrada e aprovação da primeira peça | Captura de tela do menu de receitas de processo | A variante de pior caso é testemunhada | A liberação de materiais deve ser incluída |
| 8. Segurança e documentos | Arquivo de riscos, desenhos técnicos, manuais, validação | Apenas declaração do fornecedor | As responsabilidades no destino são atribuídas | A legislação local depende da configuração final |
| 9. Transição de assistência técnica | Backups, peças de reposição, acesso, treinamento, escalonamento | Duração da garantia | A recuperação é testada e tem um responsável | As condições de suporte permanecem contratuais |
3. Compatibilize as famílias de conectores com as estações, os dispositivos e os consumíveis
Em seguida, cada requisito não comprovado da família de produtos passa pela análise de compatibilidade; os nomes das famílias dão início à análise, mas não a concluem. Férulas cilíndricas de fibra única e férulas retangulares multifibras podem exigir dispositivos, geometrias de polimento, campos de inspeção e interfaces de ensaio diferentes. A IEC 61300-3-30:2026 tem um escopo específico para a geometria da face final de conectores multifibras retangulares, o que já justifica solicitar uma folha de interface específica para cada família.
| Grupo | Verificação no nível da estação | Evidência |
|---|---|---|
| LC | Peça ao fornecedor que declare as estações, os dispositivos, os consumíveis e as etapas de inspeção e ensaio | Preparação testemunhada, identificação do ferramental e amostra aceita |
| SC | Peça ao fornecedor que declare as estações, os dispositivos, os consumíveis e as etapas de inspeção e ensaio | Preparação testemunhada, identificação do ferramental e amostra aceita |
| FC | Peça ao fornecedor que declare as estações, os dispositivos, os consumíveis e as etapas de inspeção e ensaio | Preparação testemunhada, identificação do ferramental e amostra aceita |
| Acabamento UPC | Peça ao fornecedor que declare as diferenças de dispositivos, consumíveis, processo e medição | Preparação aprovada e amostras aceitas |
| Acabamento APC | Peça ao fornecedor que declare as diferenças de dispositivos, consumíveis, processo e medição | Preparação aprovada e amostras aceitas |
| Cabo simplex | Peça ao fornecedor que declare os requisitos de manuseio, marcação, rastreabilidade e embalagem | Ficha de acompanhamento do lote e amostra de embalagem aceita |
| Cabo duplex | Peça ao fornecedor que declare os requisitos de manuseio, marcação, polaridade e embalagem | Ficha de acompanhamento do lote e amostra de embalagem aceita |
| Multifibra no estilo MPO | Peça ao fornecedor que declare as estações, os dispositivos, os consumíveis e as etapas de inspeção e ensaio | Preparação testemunhada, identificação do ferramental e amostra aceita |
| Conjunto personalizado ou híbrido | Exceções manuais e operações fornecidas pelo comprador | Limites das estações com alterações marcadas |
Para cada linha, indique se o carregamento, a decapagem, o manuseio do adesivo, a cura, a clivagem, o polimento, a inspeção, os ensaios ópticos, a marcação e o descarregamento são automáticos, assistidos, manuais ou estão fora do fornecimento. Isso evita que o termo “compatível” esconda uma exceção que exige muito trabalho manual.
Os consumíveis também devem constar na mesma folha. Registre a família de adesivo ou cura, o filme de polimento e a regra de substituição, os materiais de limpeza, o ferramental de crimpagem, os cordões de referência, os adaptadores e qualquer receita de processo controlada pelo fornecedor. Uma linha pode aceitar mecanicamente um conector e ainda exigir condições diferentes de manuseio, cura, polimento, inspeção ou acoplamento. Portanto, a compatibilidade depende de uma sequência de aprovações no nível das estações, não é uma característica binária da estrutura da máquina.
4. Verifique toda a cadeia de medição
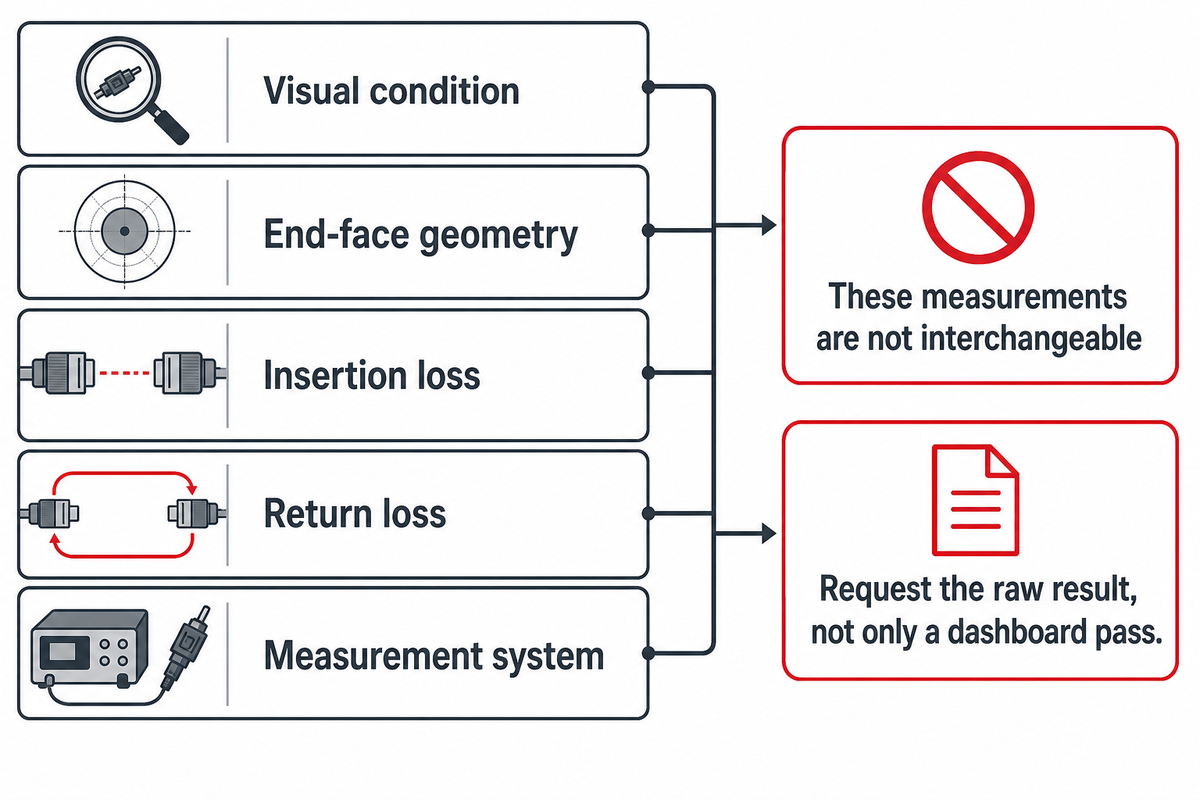
Uma imagem nítida da face final é útil, mas não comprova o desempenho óptico. O escopo oficial da IEC 61300-3-35:2022 afirma que a inspeção visual é complementar e não substitui a medição de atenuação, perda de retorno ou parâmetros da face final. Peça ao fornecedor que diferencie o que é observado, o que é medido e o que é qualificado.
| Grandeza medida | Definição | Registro | Não substituir por |
|---|---|---|---|
| Condição visual | Zona, receita de processo, estado do conector | Imagem e destinação | Perda de inserção |
| Geometria da face final | Família e interface da férula | Arquivo bruto de geometria | Imagem de limpeza |
| Perda de inserção | Comprimento de onda, referência, método de acoplamento | Resultado e identificação da amostra | Aparência |
| Perda de retorno | Comprimento de onda e configuração de ensaio | Resultado e identificação do instrumento | Perda de inserção |
| Sistema de medição | Rastreabilidade, incerteza, repetibilidade | Calibração e verificação | Marca do instrumento |
Quando a repetibilidade e a reprodutibilidade forem importantes, defina o estudo e os critérios de aceitação antes do ensaio. Uma etiqueta de calibração não comprova que o adaptador escolhido ou todo o método de medição seja adequado ao produto.
Solicite o resultado bruto, não apenas uma indicação de aprovação no painel. O arquivo deve preservar a identificação do produto, o horário, a receita de processo, a configuração do instrumento e do adaptador, o operador ou a estação, o comprimento de onda quando pertinente, o valor medido, a regra aplicável e a destinação. Em seguida, repita o ensaio com um pequeno conjunto de amostras conhecidas após uma alteração no dispositivo, adaptador, receita de processo ou software. Isso não valida por si só o sistema de medição, mas revela se é possível rastrear e comparar o resultado.
5. Compare a produção testemunhada em 3 lotes acordados
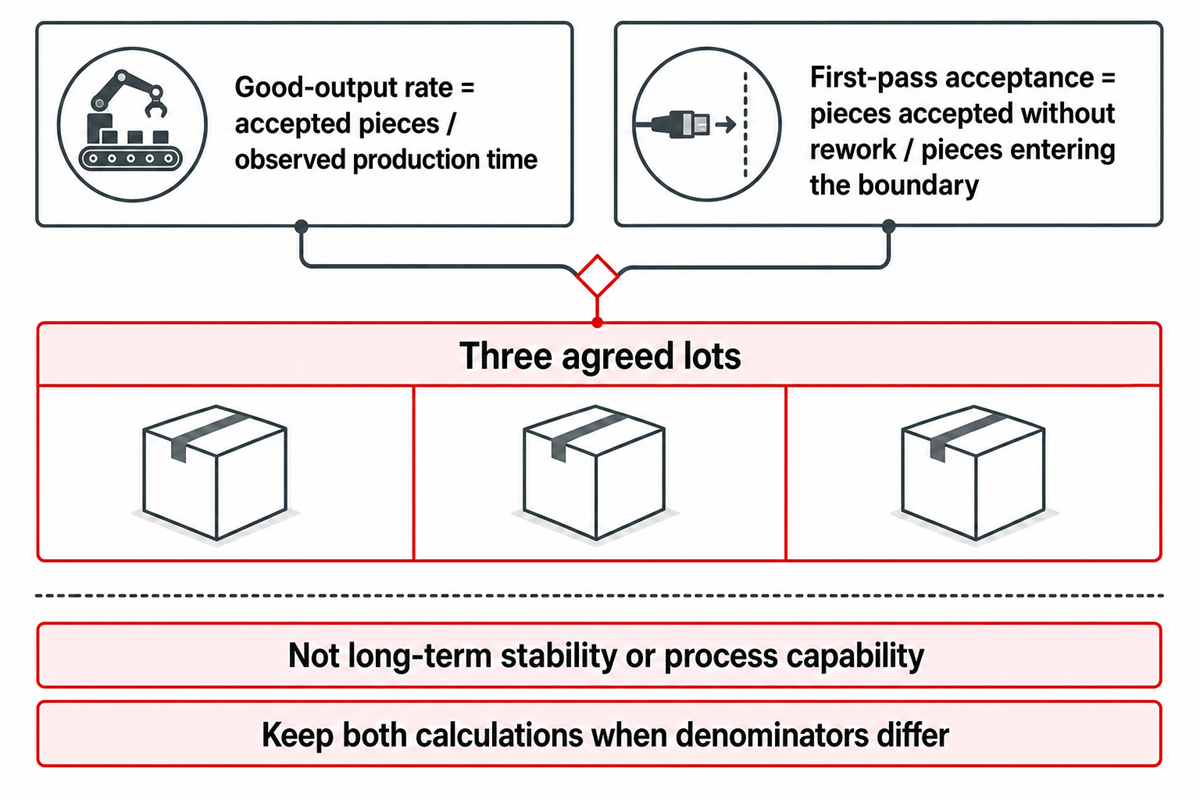
Com o método de medição do produto definido, o tempo de ciclo cotado pode excluir carregamento, aquecimento, inspeção, rejeições, retrabalho, paradas planejadas e troca de formato. Estabeleça essas regras e, então, calcule taxa de produção de peças boas = peças aceitas / tempo de produção observado. Com o mesmo método de medição e aceitação do produto, informe também, separadamente, aceitação na primeira passagem = peças aceitas sem retrabalho / peças que entraram no limite definido.
Exemplo didático hipotético — não representa o desempenho da ZEUEE nem do setor:
| Lote | Quantidade de entrada | Aceitas na primeira passagem | Aceitas após retrabalho | Tempo observado | Taxa de produção de peças boas | Aceitação na primeira passagem |
|---|---|---|---|---|---|---|
| A | 240 | 222 | 8 | 120 min | 115.0/hora | 92.5% |
| B | 240 | 218 | 12 | 125 min | 110.4/hora | 90.8% |
| C | 240 | 225 | 6 | 118 min | 117.5/hora | 93.8% |
A comparação dos 3 lotes pode revelar variações que uma demonstração bem preparada talvez esconda. Ela não comprova estabilidade de longo prazo, capacidade do processo, limites de confiança, rendimento futuro nem capacidade da fábrica. As orientações estatísticas do NIST tratam essas questões como análises mais amplas, dependentes do tempo, de observações independentes e de um processo sob controle. Portanto, o contrato de compra deve descrever isso como uma comparação de aceitação testemunhada, e não como um estudo de capacidade.
Sempre que possível, use material de entrada controlado pelo comprador ou congele o material do fornecedor por lote e status de inspeção. Registre os tempos de falta de material, bloqueio, pausas planejadas, paradas breves e recuperação manual, em vez de removê-los discretamente do denominador. Se o fornecedor propuser outro limite de cálculo, mantenha os dois cálculos. Uma divergência sobre o denominador é uma diferença comercial que deve estar clara antes do pedido de compra, e não ser descoberta durante o aumento da produção.
6. Ponha à prova as promessas de troca de formato e rastreabilidade
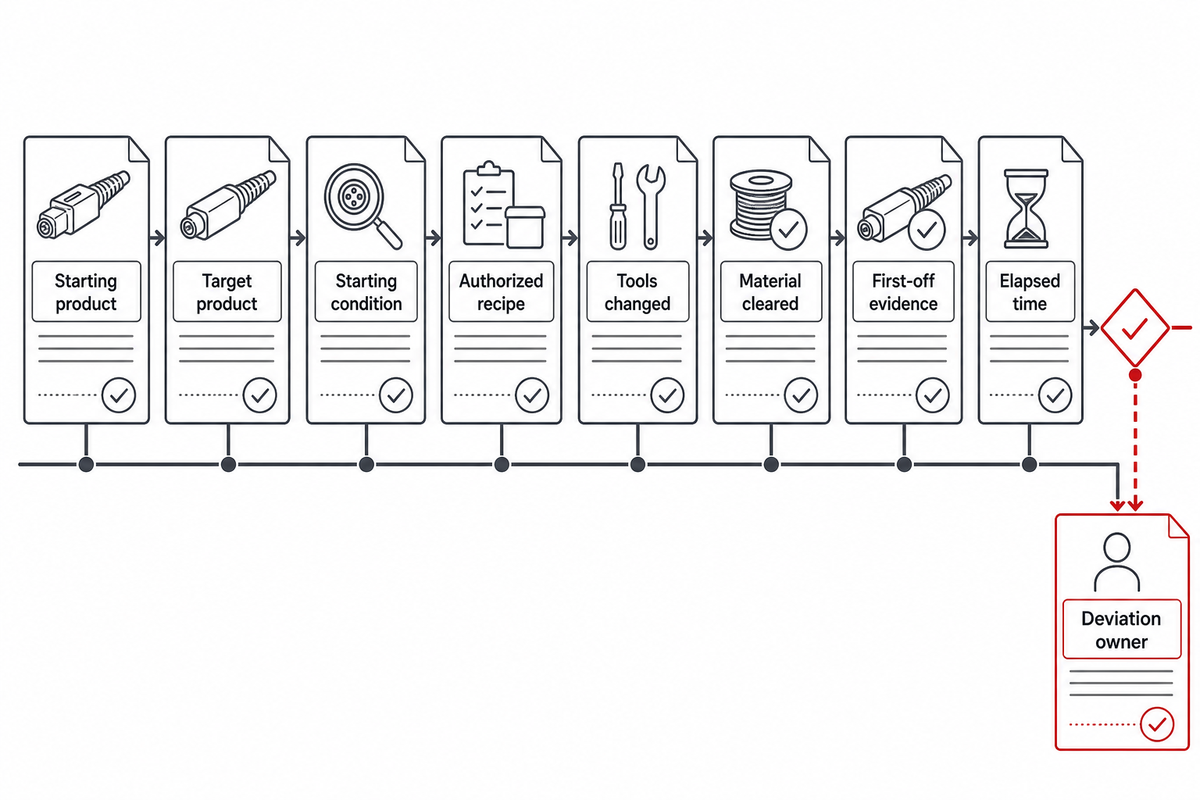
Um botão de receita de processo não comprova o resultado da troca de formato. Acompanhe uma mudança da configuração inicial para uma variante comercialmente importante ou difícil. Registre a troca de ferramentas, a liberação de materiais, a autorização da receita de processo, as intervenções humanas, a inspeção da primeira peça, a primeira peça aprovada, o tempo decorrido e os desvios ainda não resolvidos.
Linha de aceitação da troca de formato: produto inicial → produto de destino → condição inicial → receita de processo autorizada → ferramentas trocadas → material liberado → evidência da primeira peça → tempo decorrido → responsável pelo desvio.
Em seguida, acompanhe uma identificação de série ou lote desde o material de entrada, passando pelos eventos das estações, arquivos de inspeção, resultados ópticos, rejeições, retrabalho e embalagem. Se um componente ou revisão de software mudar após a aceitação na fábrica, identifique as evidências afetadas e repita os ensaios pertinentes.
Não teste apenas a direção mais fácil. Uma mudança de uma configuração complexa para uma simples pode ocultar problemas de limpeza, alinhamento ou inspeção da primeira peça que aparecem no sentido inverso. Inclua uma partida a frio se a recuperação na inicialização for importante e defina quando o cronômetro para: na confirmação do operador, na conclusão mecânica da primeira peça ou na aceitação da primeira peça em todas as medições exigidas. O ponto final escolhido pode alterar significativamente o tempo de troca de formato informado.
7. Atribua as responsabilidades pela segurança da máquina e pelo destino
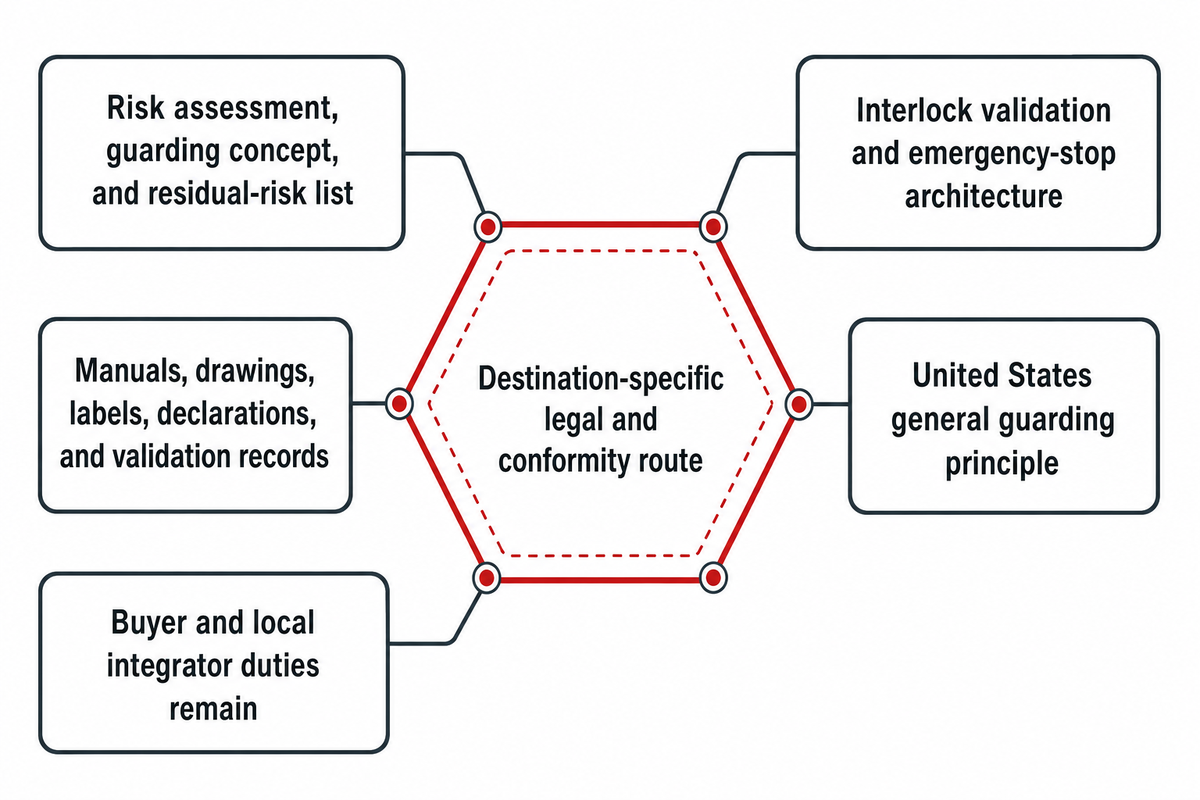
Mesmo depois de definir as condições de troca e partida, a segurança da máquina ainda precisa de limites próprios. Para uma instalação nos Estados Unidos, a OSHA 29 CFR 1910.212 estabelece um princípio geral de proteção para pontos de operação, pontos de esmagamento na entrada, partes rotativas e cavacos ou faíscas projetados. Essa regra não equivale a uma certificação global, e a certificação de sistema de gestão ISO 9001 não aprova uma máquina ou produto específico.
“Um ou mais métodos de proteção de máquinas devem ser adotados para proteger o operador e os demais funcionários na área da máquina.”
OSHA 29 CFR 1910.212(a)(1)
- Solicite a avaliação de riscos, o conceito de proteção, a validação dos intertravamentos, a arquitetura de parada de emergência e a lista de riscos residuais.
- Identifique quem fornece os manuais, desenhos técnicos, rótulos, declarações, registros de validação e o trabalho de integração local.
- Antes do envio, confirme a rota legal e de conformidade específica do destino, considerando a configuração final.
Uma declaração do fornecedor, o logotipo de um cliente ou um certificado geral podem fazer parte do arquivo. Nada disso substitui as evidências específicas do projeto nem as responsabilidades do comprador e do integrador local.
8. Audite utilidades, propriedade dos dados, peças de reposição e ciclo de vida do software
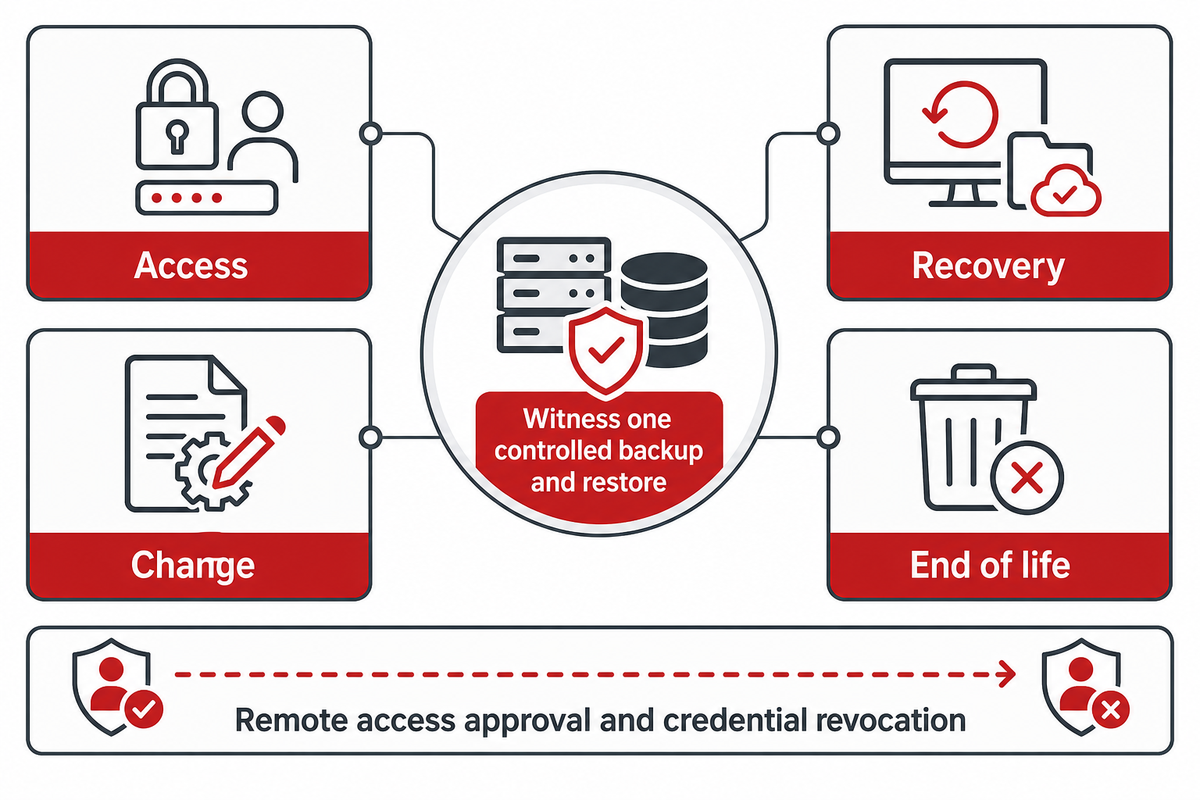
A capacidade de suporte é definida antes da compra. Estabeleça a alimentação elétrica, o ar, a exaustão, a carga sobre o piso, as interfaces de rede, as funções de usuário, o formato dos dados brutos, a retenção, o local do backup e o método de restauração. Pergunte se o comprador consegue restaurar a linha sem o engenheiro original e como será substituído um computador industrial que falhe ou um componente descontinuado.
Acesso
Contas, custódia de senhas, aprovação de sessões remotas, revogação, registros.
Contas, custódia de senhas, aprovação de sessões remotas, revogação, registros.
Recuperação
Programa, receitas de processo, parâmetros, esquema de dados, backup e restauração testemunhada.
Programa, receitas de processo, parâmetros, esquema de dados, backup e restauração testemunhada.
Alterações
Entrega de atualizações, notas de versão, peças substitutas, testes de regressão, reversão.
Entrega de atualizações, notas de versão, peças substitutas, testes de regressão, reversão.
Fim de vida
Software obsoleto, hardware sem suporte, limites de acesso ao código-fonte, responsável pela migração.
Software obsoleto, hardware sem suporte, limites de acesso ao código-fonte, responsável pela migração.
As orientações do NIST sobre tecnologia operacional apoiam o tratamento de equipamentos conectados como uma questão de segurança ao longo do ciclo de vida. Elas não determinam sua arquitetura nem transferem a propriedade do código-fonte; esses detalhes devem constar do contrato, junto com treinamento, peças de reposição, escalonamento e expectativas de resposta.
Peça ao fornecedor que demonstre um backup e uma restauração controlados na configuração liberada. Registre as versões do software, os checksums, as licenças, a custódia das contas, a duração da restauração e as funções testadas novamente em seguida. Defina também se o acesso remoto fica normalmente desativado, quem o habilita, como a aprovação é registrada e como as credenciais são revogadas quando há mudança de pessoal ou prestador de serviços. Um arquivo de backup que nunca foi restaurado é apenas uma alegação.
9. Inclua o registro de evidências da solicitação de cotação até a aceitação na fábrica no pacote de compra
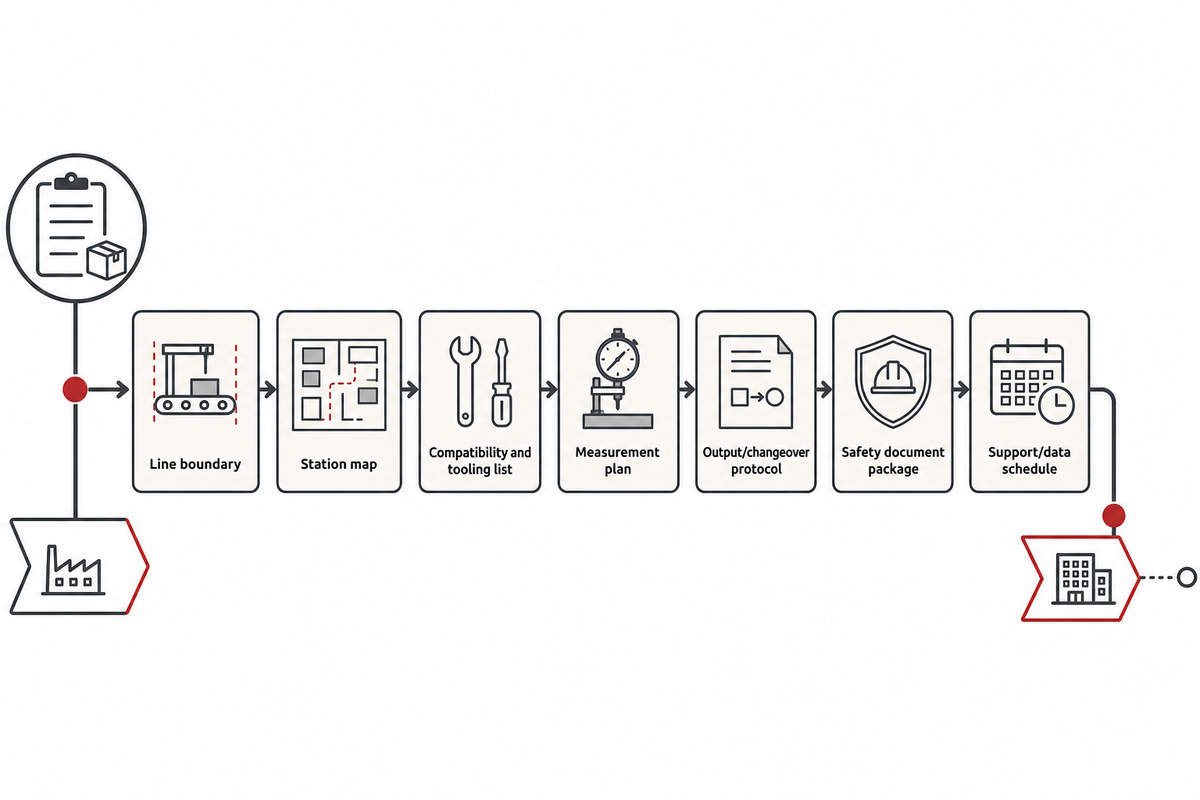
Depois de definir as responsabilidades de backup e restauração, a solicitação de cotação e o plano de aceitação na fábrica devem incluir esses requisitos sob os mesmos IDs. Assim, cada promessa terá um método de evidência, uma amostra ou lote, um arquivo de dados, uma testemunha, um resultado, uma limitação e um responsável pelos desvios. Use este registro como ferramenta do comprador específica deste artigo; não o apresente como formulário da IEC ou da ISA.
| ID | Requisito | Produto/variante | Meta ou regra | Método de evidência | Amostra/lote | Arquivo de dados | Testemunha | Responsável pelo desvio | Limitação |
|---|---|---|---|---|---|---|---|---|---|
| P-01 | Limites das estações | Todas as variantes liberadas | Mapa de estações assinado | Análise documental | N/A | PDF aprovado | Comprador + fornecedor | Gerente do projeto | Revisão controlada |
| T-02 | Compatibilidade do ferramental | Cada família | Roteiro de ferramental aprovado | Preparação testemunhada | Uma preparação/família | Lista de ferramentas | Engenheiro de processo | Líder mecânico | Desgaste excluído, salvo acordo |
| M-03 | Cadeia de medição | Variantes críticas | Método aprovado | Demonstração do método | Amostra definida | Exportação do resultado bruto | Engenheiro da qualidade | Responsável pela metrologia | Incerteza declarada |
| O-04 | Produção de peças boas | Variante acordada | Regra contratual | 3 lotes testemunhados | Definido pelo comprador | Registros de eventos e ensaios | Equipe de aceitação | Líder de produção | Não comprova capacidade |
| C-05 | Troca de formato | Par de pior caso | Limite de tempo decorrido acordado | Troca testemunhada | Um ou mais ensaios | Registro de alterações | Engenheiro do comprador | Líder de controles | Liberação de materiais incluída |
| S-06 | Documentos de segurança | Máquina final | Lista de documentos do destino | Análise de documentos e funções | N/A | Pacote assinado | Responsáveis pela segurança | Parte identificada | Análise local continua pendente |
| L-07 | Recuperação ao longo do ciclo de vida | Software liberado | Restauração concluída com sucesso | Ensaio de backup/restauração | Um sistema limpo | Comprovante de recebimento + checksum | Responsáveis por TI/TO | Líder de software | Credenciais controladas |
Conclua a aceitação na fábrica com 7 entregáveis controlados: limites da linha, mapa de estações, lista de compatibilidade e ferramental, plano de medição, protocolo de produção e troca de formato, pacote de documentos de segurança e cronograma de suporte e dados. Leve para a aceitação no local qualquer item pendente, com um responsável e uma data de conclusão.
10. Quando a ZEUEE deve entrar na lista de finalistas
A ZEUEE informa que foi fundada em 2005 e opera uma base de produção de 20.000 metros quadrados em Jiangxi, com 120+ especialistas e 150+ patentes de pesquisa e desenvolvimento. A empresa também declara ter certificação ISO 9001:2015. Esses são dados corporativos de fonte primária e servem como contexto para a diligência prévia; não comprovam que uma linha proposta atenda aos requisitos dos seus conectores, produção, ensaios ou destino.
Use a página de produtos da ZEUEE para analisar os limites de linha declarados pela ZEUEE como ponto de partida para uma conversa de engenharia com escopo definido. Envie desenhos técnicos, amostras, variantes esperadas, os limites das estações e o registro de evidências acima. Peça à ZEUEE que apresente evidências para cada requisito, em vez de tratar uma descrição geral da página do produto como prova da configuração.
Transforme os limites do seu produto em uma proposta pronta para aceitação
Compartilhe com a ZEUEE as famílias de conectores, as construções dos cabos, os produtos de amostra, as regras de inspeção, os limites da produção, o destino e o registro de evidências da solicitação de cotação até a aceitação na fábrica.
Solicite uma análise de adequação da linha11. O que as atividades normativas de 2026 significam para os compradores
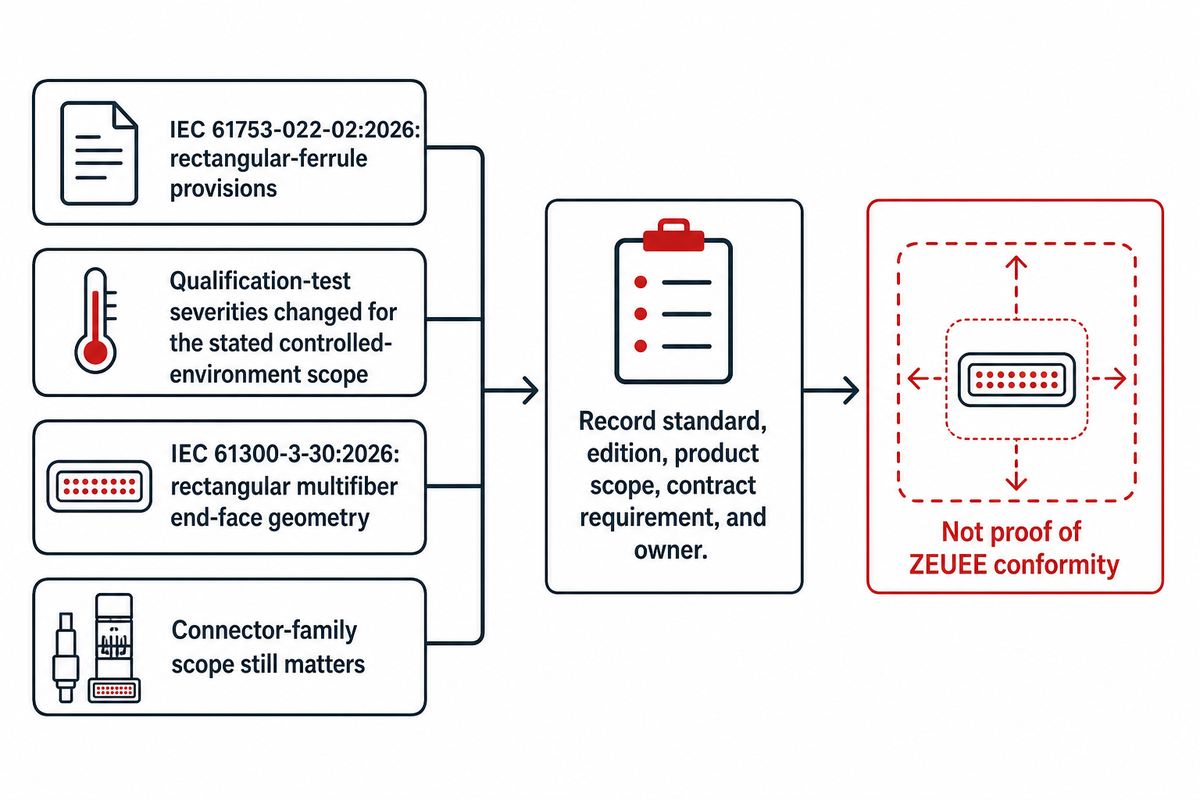
Depois de definir o destino e o escopo da família de conectores, ainda é necessário especificar as edições das normas aplicáveis. A IEC publicou a IEC 61753-022-02:2026, que inclui disposições para férulas retangulares e alterou os níveis de severidade dos ensaios de qualificação para o escopo declarado de ambiente controlado. A IEC 61300-3-30:2026 trata separadamente da geometria da face final de conectores multifibras retangulares. A implicação para a compra é específica, mas útil: o escopo da família de conectores continua sendo importante, e uma promessa genérica de flexibilidade futura deve dar lugar a evidências testemunhadas por família, dispositivo, medição e troca de formato.
Essa atividade normativa não é uma previsão de crescimento do mercado, uma prova de conformidade da ZEUEE nem uma declaração de que todo projeto deve usar a mesma edição. Registre a norma, a edição, o escopo do produto, o requisito contratual e o responsável aplicáveis à montagem final.
Perguntas frequentes
Como escolher o fabricante certo de linha de montagem de conectores ópticos?
Escolha o fornecedor que consiga comprovar a adequação às suas famílias de conectores, construções de cabos, limites das estações, plano de medição, comparação testemunhada da produção, troca de formato, entregáveis de segurança e modelo de suporte. Solicite desenhos técnicos, identificações do ferramental, amostras aceitas, registros brutos dos ensaios e um registro de evidências. O histórico corporativo e a certificação do sistema da qualidade podem apoiar a diligência prévia, mas não comprovam o tempo de ciclo, o rendimento, o desempenho óptico nem a conformidade final. Rejeite propostas que deixem requisitos impeditivos sem método de evidência ou responsável definido antes da assinatura do pedido de compra.
Quais ensaios uma linha de montagem de conectores ópticos deve incluir?
A resposta depende da especificação do produto e dos limites do processo. O plano pode incluir inspeção visual, geometria da face final, perda de inserção, perda de retorno, verificações dimensionais ou de retenção e rastreabilidade. Essas medições não são intercambiáveis. Para cada característica exigida, defina o método aplicável, o instrumento, o comprimento de onda, o artefato de referência, a rastreabilidade da calibração, a incerteza, a regra de amostragem, o formato dos dados brutos e a destinação de aprovação ou reprovação. Identifique também quais ensaios são feitos em cada peça, quais são realizados por amostragem do lote e o que acontece quando uma amostra é reprovada.
Uma linha pode atender a conectores LC, SC, FC e MPO?
Possivelmente, mas uma lista em folheto não é prova. Trate LC, SC, FC e MPO como variantes declaradas separadamente na solicitação. Peça ao fornecedor que apresente a estação, o ferramental, os consumíveis e as etapas de inspeção e ensaio de cada variante comercialmente importante, com apoio de trocas de formato testemunhadas, registros da primeira peça e amostras aceitas. Identifique qualquer exceção manual e seus efeitos sobre o pessoal necessário, a qualidade e o tempo de ciclo.
Como verificar a taxa de produção antes da compra?
Use um teste de produção acompanhado, que conte as peças aceitas no ponto final acordado, e não os ciclos vazios. Defina previamente o produto, o material de entrada, o tamanho do lote, a equipe, o aquecimento inicial, as paradas planejadas, as peças rejeitadas, o retrabalho, a duração dos ensaios e o tratamento da troca de formato. Compare separadamente a taxa de produção de peças aprovadas e a aceitação na primeira passagem.
Mantenha tanto o denominador do fornecedor quanto o denominador contratual do comprador quando forem diferentes. Comparar 3 lotes acordados pode revelar uma demonstração excepcionalmente favorável, mas não comprova a capacidade do processo no longo prazo, os limites de confiança, o rendimento futuro ou a capacidade da fábrica. Mantenha os registros brutos de eventos, paradas, rejeições, retrabalho e ensaios para que o cálculo possa ser reconstituído.
O que uma solicitação de cotação para uma linha de montagem de conectores ópticos deve incluir?
Inclua os limites do produto, as variantes, o mapa de estações, as responsabilidades pela automação, o ferramental, o plano de medição, os protocolos de produção e de troca de formato, os documentos de segurança, as utilidades, a propriedade dos dados, os backups, o treinamento, as peças de reposição, o suporte, os critérios de aceitação e as regras para desvios. Atribua a cada requisito um método de comprovação, uma amostra ou lote, um arquivo de dados, uma testemunha, uma limitação e um responsável.
Referências e fontes
- Catálogo oficial da IEC 61300-3-35:2022 — escopo da inspeção visual e limites de medição.
- Catálogo oficial da IEC 61300-3-30:2026 — geometria de ferrules multifibras retangulares.
- Catálogo oficial da IEC 61753-022-02:2026 — escopo declarado atual e alterações técnicas.
- OSHA 29 CFR 1910.212 — requisitos gerais de proteção de máquinas dos Estados Unidos.
- NIST: Sistemas de produção com múltiplos trabalhos — contexto de mix de produtos, tempo de processamento, taxa de produção e gargalos.
- Orientações do NIST sobre estabilidade de processos — limites de observação e de tempo.
- Orientações do NIST sobre capacidade de processos — limites de processos sob controle e suficiência de dados.
- NIST SP 800-82 Rev. 3 — orientações sobre o ciclo de vida da segurança de tecnologia operacional.
- ISO 22400-1:2014 — estrutura de indicadores de desempenho da fabricação.
- Visão geral das normas ISA-105 — contexto para o planejamento adaptável de testes de aceitação.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE










