Póngase en contacto con Zeyu lntelligent Industrial Company

Cómo elegir al fabricante adecuado de líneas de ensamble de conectores ópticos

Actualizado en agosto de 2026 · Por XCX
Elegir un fabricante de líneas de ensamble de conectores ópticos consiste en comparar la evidencia respecto del alcance de sus productos, no en medir la duración de un recorrido por la fábrica. El proveedor adecuado puede mostrar cómo pasan sus variantes de conectores y cables por cada estación, cómo se miden los resultados y cómo se verificará la producción aceptada antes del envío.
Las plantas grandes, la cantidad de patentes, las listas de clientes y los certificados de sistemas de gestión de calidad pueden servir para la debida diligencia. Ninguno demuestra que una configuración propuesta pueda ensamblar, inspeccionar, probar, cambiar de formato y documentar sus productos. Use el marco que sigue para convertir cada afirmación atractiva en un requisito verificable.
1. Defina los límites del producto y de aceptación antes de visitar la fábrica
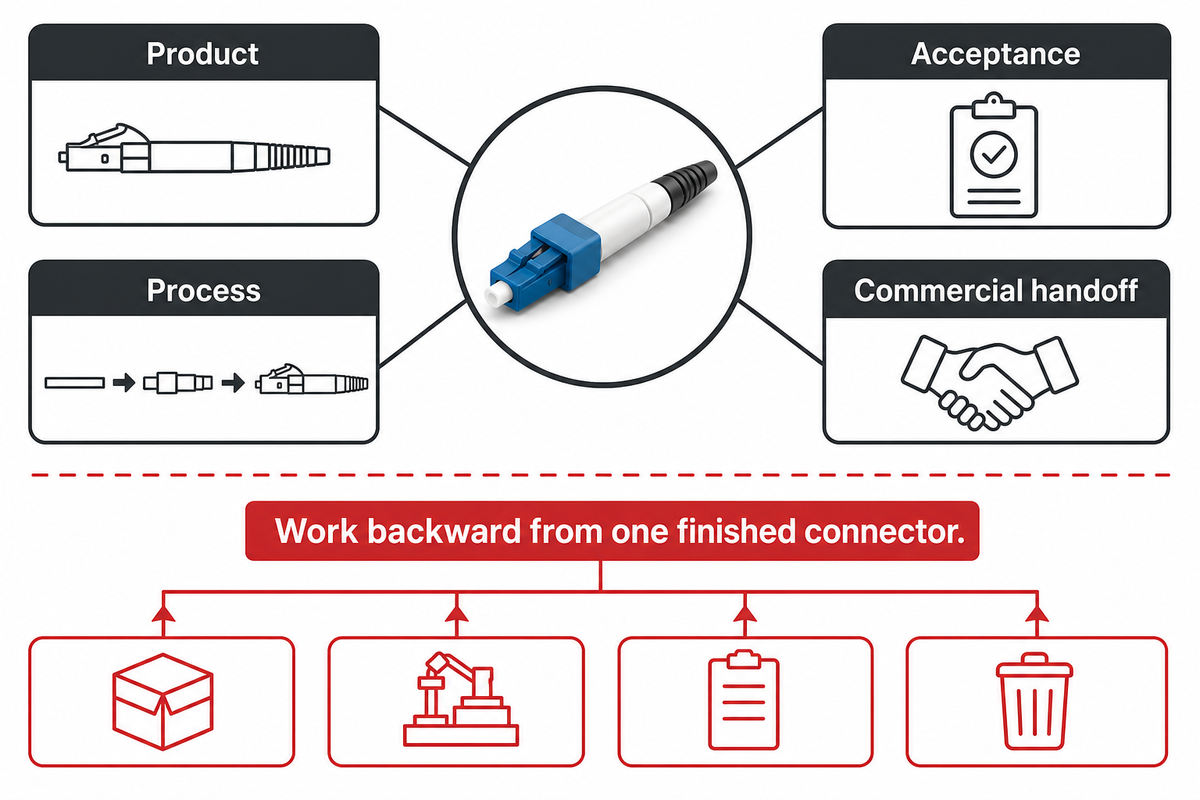
El alcance comienza por definir los límites: «línea completa» no es un límite útil para una compra. Anote las familias de conectores, la forma de la férula, el tipo de pulido, las construcciones de cable, la trazabilidad por lote, el marcado, el empaque y el mercado de destino. Después, defina dónde empieza y termina la responsabilidad del proveedor: cable preparado, componentes de conector sin procesar, ensamble de cable terminado o producto empacado.
- Producto: planos técnicos, muestras aprobadas, variantes de conectores y cables, materiales críticos y acabado.
- Proceso: operaciones automatizadas, asistidas, manuales y suministradas por el comprador.
- Aceptación: características, instrumentos, reglas de muestreo, datos sin procesar y disposición.
- Entrega comercial: capacitación, repuestos, software, documentos, trabajos en planta y desviaciones pendientes.
Estos límites también distinguen el alcance de compra de un fabricante de equipos de automatización del alcance de un productor de ensambles de cables. Considérelos funciones de abastecimiento distintas. Una propuesta competente especifica qué función asumirá el proveedor, en lugar de dejar que las responsabilidades se confundan.
Prueba de límites: tome un conector terminado y recorra el proceso hacia atrás. En cada operación, pregunte quién suministra la entrada, quién es responsable del dispositivo de sujeción, qué registro demuestra que se completó y quién se encarga de una falla. Si alguna respuesta es «el comprador se ocupará de eso después», deje esa operación fuera de la línea suministrada y cotice por separado la mano de obra, los equipos, el espacio en planta y la validación. Este ejercicio puede revelar la diferencia entre una lista completa de máquinas y una responsabilidad de producción completa.
Los requisitos de compra suelen provenir de aplicaciones relacionadas con fibra óptica: interconexiones de centros de datos, telecomunicaciones de planta externa, redes ópticas industriales o enlaces de retorno de redes inalámbricas. Esos términos describen el uso, no la evidencia del ensamble. Tradúzcalos en datos de entrada del producto y de las pruebas, en lugar de suponer que el proveedor entiende la trayectoria de fibra prevista.
| Alcance de la fibra | fibra óptica, fibra óptica, conector de fibra óptica, cable de fibra óptica, cable de fibra, fibra de vidrio, monomodo, multimodo, revestimiento, señales luminosas |
|---|---|
| Alcance de los conectores | tipo de conector, tipos de conectores, tipos de conectores de fibra óptica, conectores SC y LC, adaptadores de fibra óptica, enchufes de conector, factor de forma, designación, ciclos de acoplamiento |
| Alcance de la aplicación | transferencia de datos de alta velocidad, conexiones de datos, integridad de la señal, comunicaciones ópticas, redes de comunicación, industria de las telecomunicaciones, interferencia electromagnética, espacio en rack |
| Alcance de producción | automatización de fábrica, procesos de manufactura, planta de manufactura, manufactura de conectores, control de procesos, tolerancia, avances tecnológicos, medidor de potencia |
| Alcance de cumplimiento | normas del sector, normas internacionales, Telcordia, RoHS, condiciones ambientales, resistencia ambiental, entornos industriales exigentes, responsabilidades de seguridad y normativas |
2. Use un filtro de compatibilidad de línea con cuatro estados
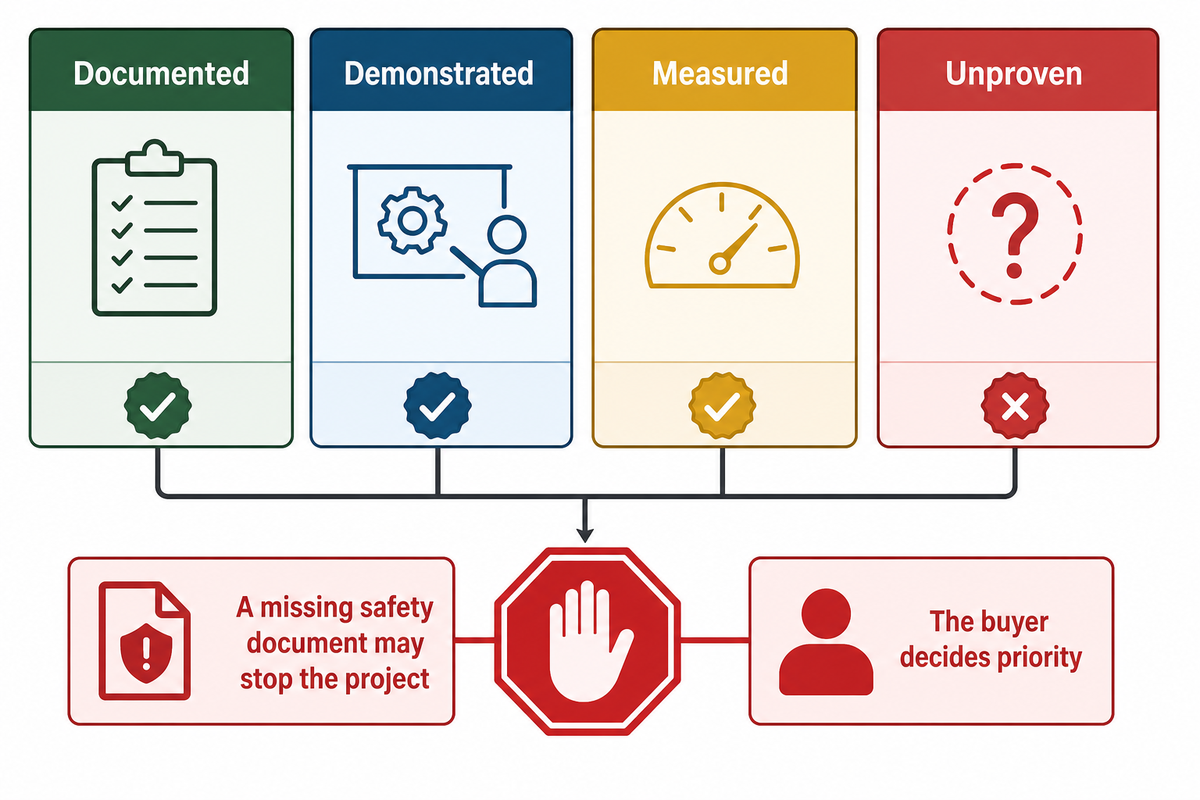
Una vez que los datos de entrada del producto y de las pruebas estén definidos, clasifique cada requisito como documentado, demostrado, medido o sin comprobar. No sume los estados para obtener una puntuación universal. La falta de un documento de seguridad puede ser motivo para detener el proceso, mientras que la falta de una función conveniente quizá solo quede pendiente; el comprador decide esa prioridad.
| Requisito | Evidencia que se debe solicitar | Sustituto insuficiente | Condición de aprobación del proyecto | Limitación |
|---|---|---|---|---|
| 1. Límites del producto | Lista firmada de variantes y entradas | «Admite muchos modelos» | Se identifica cada variante aprobada para producción | Una lista no demuestra la producción |
| 2. Mapa de estaciones | Operación, responsable, entrada, salida, acumulador intermedio | Fotografía de la máquina | Sin pasos manuales ocultos | La distribución puede cambiar después de las pruebas |
| 3. Herramental | Lista de dispositivos de sujeción, plano, propiedad, vida útil | Nombre del conector en un folleto | Cada familia tiene una ruta de herramental | Los consumibles dependen del lote |
| 4. Plan de control | Controles de entradas críticas y defectos | Certificado genérico de calidad | Los planes de reacción tienen responsables | El plan aún requiere registros de ejecución |
| 5. Medición | Método, instrumento, trazabilidad, datos | Imagen nítida del microscopio | Cada característica tiene una disposición definida | Los métodos no son intercambiables |
| 6. Protocolo de producción | Lotes presenciados y registro de eventos sin procesar | Tiempo de ciclo de la máquina vacía | La producción aceptada se reproduce durante la prueba | Una prueba no demuestra la capacidad a largo plazo |
| 7. Cambio de formato | Cambio cronometrado y aprobación de la primera pieza | Captura de pantalla del menú de recetas | Se presencia la variante del peor caso | Debe incluirse la liberación de materiales |
| 8. Seguridad y documentos | Expediente de riesgos, planos, manuales, validación | Solo la declaración del proveedor | Se asignan las responsabilidades según el destino | La legislación local depende de la configuración final |
| 9. Entrega del servicio | Respaldos, repuestos, accesos, capacitación, escalamiento | Duración de la garantía | La recuperación se prueba y tiene un responsable | Las condiciones de soporte siguen siendo contractuales |
3. Asocie las familias de conectores con estaciones, dispositivos de sujeción y consumibles
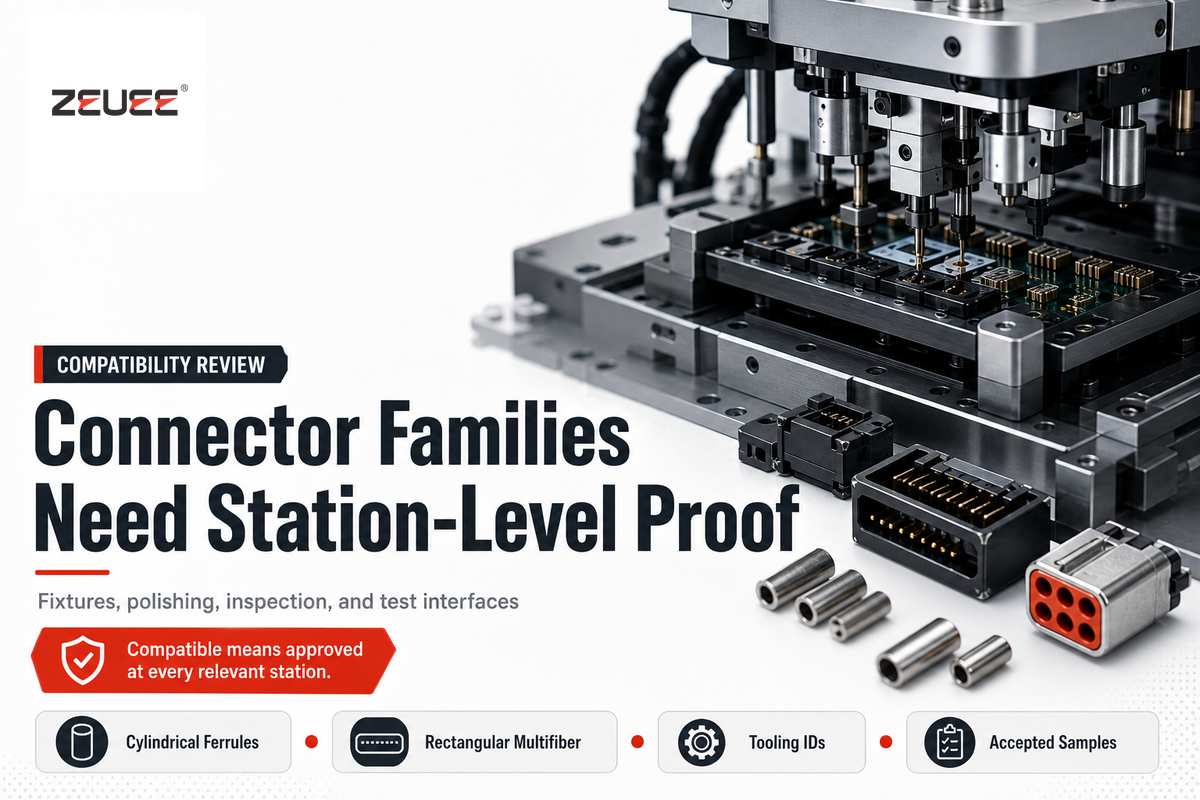
Cada requisito sin comprobar de una familia de productos pasa entonces a la revisión de compatibilidad; los nombres de las familias dan inicio a la revisión, pero no la concluyen. Las férulas cilíndricas de fibra única y las férulas rectangulares multifibra pueden requerir distintos dispositivos de sujeción, geometrías de pulido, campos de inspección e interfaces de prueba. La IEC 61300-3-30:2026 tiene un alcance específico para la geometría de la cara final de las férulas rectangulares multifibra, razón suficiente para solicitar una hoja de interfaz específica para cada familia.
| Grupo | Verificación a nivel de estación | Evidencia |
|---|---|---|
| LC | Pida al proveedor que especifique la ruta de estaciones, dispositivos de sujeción, consumibles, inspección y pruebas | Configuración presenciada, ID del herramental y muestra aceptada |
| SC | Pida al proveedor que especifique la ruta de estaciones, dispositivos de sujeción, consumibles, inspección y pruebas | Configuración presenciada, ID del herramental y muestra aceptada |
| FC | Pida al proveedor que especifique la ruta de estaciones, dispositivos de sujeción, consumibles, inspección y pruebas | Configuración presenciada, ID del herramental y muestra aceptada |
| Acabado UPC | Pida al proveedor que especifique las diferencias de dispositivos de sujeción, consumibles, proceso y medición | Configuración aprobada y muestras aceptadas |
| Acabado APC | Pida al proveedor que especifique las diferencias de dispositivos de sujeción, consumibles, proceso y medición | Configuración aprobada y muestras aceptadas |
| Cable simplex | Pida al proveedor que especifique los requisitos de manipulación, marcado, trazabilidad y empaque | Registro de seguimiento del lote y muestra de empaque aceptada |
| Cable dúplex | Pida al proveedor que especifique los requisitos de manipulación, marcado, polaridad y empaque | Registro de seguimiento del lote y muestra de empaque aceptada |
| Multifibra estilo MPO | Pida al proveedor que especifique la ruta de estaciones, dispositivos de sujeción, consumibles, inspección y pruebas | Configuración presenciada, ID del herramental y muestra aceptada |
| Ensamble personalizado o híbrido | Excepciones manuales y operaciones suministradas por el comprador | Límites de estación marcados en rojo |
En cada fila, indique si la carga, el pelado, la manipulación del adhesivo, el curado, el corte, el pulido, la inspección, las pruebas ópticas, el marcado y la descarga son operaciones automatizadas, asistidas, manuales o ajenas al suministro. Así se evita que «compatible» oculte una excepción que requiera mucha mano de obra.
Los consumibles deben figurar en la misma hoja. Registre la familia de adhesivos o de curado, la película de pulido y el criterio de reemplazo, los materiales de limpieza, el herramental de crimpado, los cables de referencia, los adaptadores y cualquier receta bajo el control del proveedor. Una línea puede aceptar mecánicamente un conector y, aun así, requerir condiciones distintas de manipulación, curado, pulido, inspección o acoplamiento. Por lo tanto, la compatibilidad depende de una cadena de aprobaciones a nivel de estación, no es una propiedad de sí o no de la estructura.
4. Verifique la cadena de medición completa
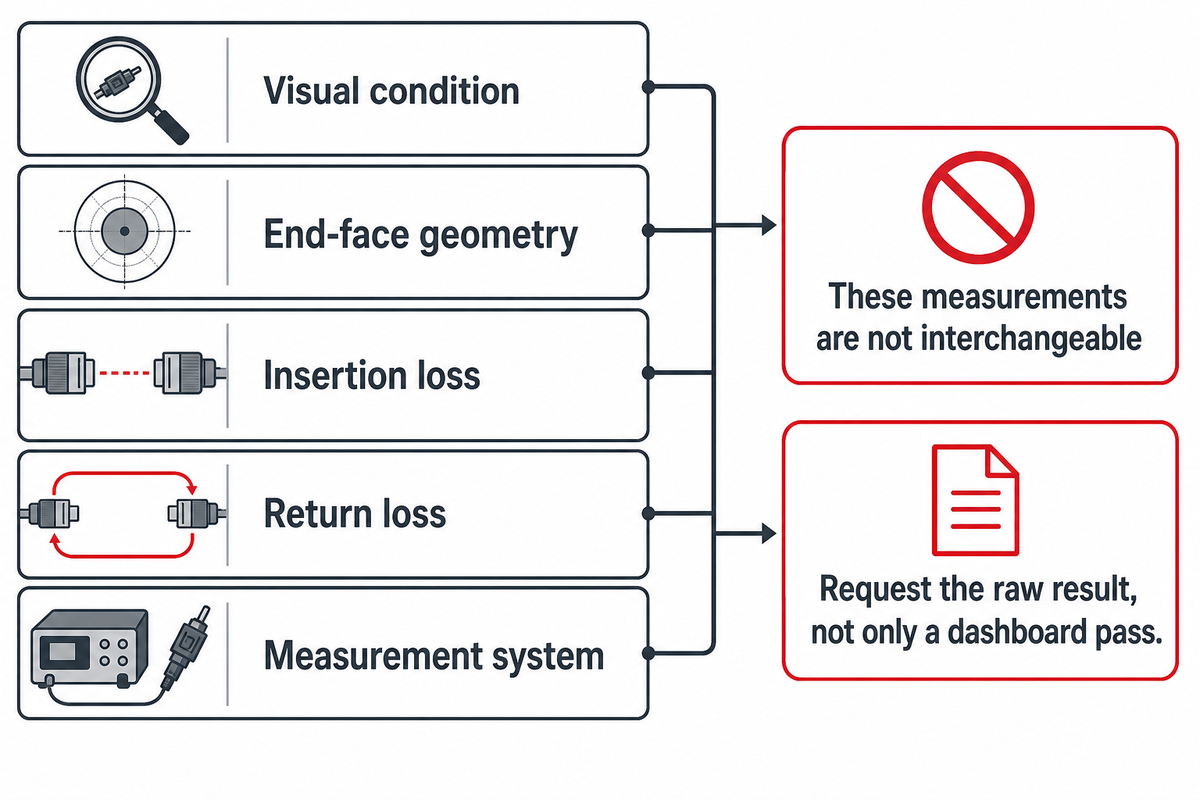
Una imagen nítida de la cara final es útil, pero no es un resultado de desempeño óptico. El alcance oficial de la IEC 61300-3-35:2022 indica que la inspección visual es complementaria y no reemplaza las mediciones de atenuación, pérdida de retorno o parámetros de la cara final. Pida al proveedor que distinga lo que se observa, lo que se mide y lo que se califica.
| Magnitud medida | Definir | Registrar | No sustituir por |
|---|---|---|---|
| Estado visual | Zona, receta, estado del conector | Imagen y disposición | Pérdida de inserción |
| Geometría de la cara final | Familia de férula e interfaz | Archivo de geometría sin procesar | Imagen de limpieza |
| Pérdida de inserción | Longitud de onda, referencia, método de acoplamiento | Resultado e identidad de la muestra | Aspecto |
| Pérdida de retorno | Longitud de onda y configuración de prueba | Resultado e ID del instrumento | Pérdida de inserción |
| Sistema de medición | Trazabilidad, incertidumbre, repetibilidad | Calibración y verificación | Marca del instrumento |
Cuando la repetibilidad y la reproducibilidad son importantes, defina el estudio y los criterios de aceptación antes de la prueba. Una etiqueta de calibración no demuestra que el adaptador elegido ni todo el método de medición sean adecuados para el producto.
Solicite el resultado sin procesar, no solo una aprobación en el panel. El archivo debe conservar la identidad del producto, la hora, la receta, la configuración del instrumento y el adaptador, el operador o la estación, la longitud de onda cuando corresponda, el valor medido, la regla aplicable y la disposición. Después, repita las mediciones de un pequeño grupo de muestras conocidas tras cambiar un dispositivo de sujeción, adaptador, receta o software. Esto no valida por sí solo el sistema de medición, pero permite comprobar si es posible rastrear y comparar el resultado.
5. Compare la producción presenciada de tres lotes acordados
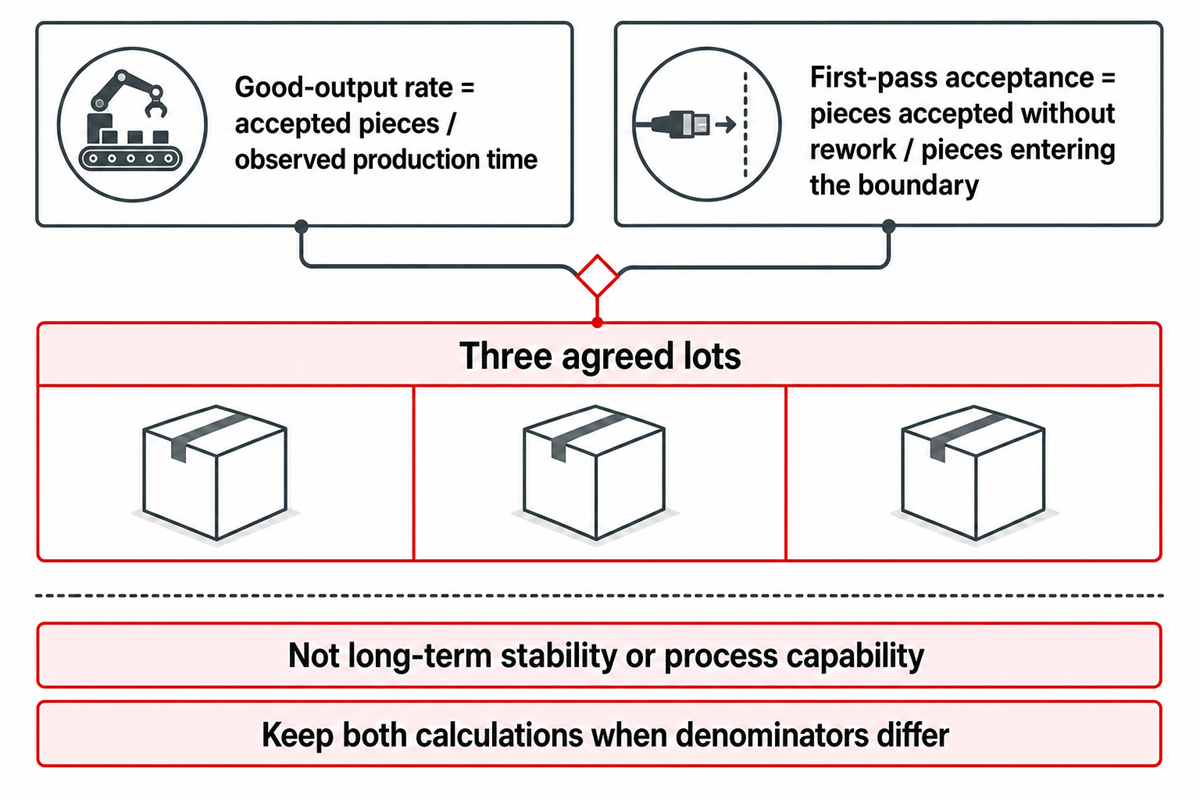
Una vez definido el método de medición del producto, un tiempo de ciclo cotizado puede excluir la carga, el calentamiento, la inspección, los rechazos, el retrabajo, las paradas planificadas y los cambios de formato. Establezca esas reglas y luego calcule la tasa de producción de piezas conformes = piezas aceptadas / tiempo de producción observado. Con el mismo método de medición y aceptación del producto, informe por separado la aceptación a la primera = piezas aceptadas sin retrabajo / piezas que ingresan al límite del proceso.
Ejemplo hipotético con fines didácticos — no representa el desempeño de ZEUEE ni del sector:
| Lote | Ingresadas | Aceptadas a la primera | Aceptadas después del retrabajo | Tiempo observado | Tasa de producción de piezas conformes | Aceptación a la primera |
|---|---|---|---|---|---|---|
| A | 240 | 222 | 8 | 120 min | 115.0/hora | 92.5% |
| B | 240 | 218 | 12 | 125 min | 110.4/hora | 90.8% |
| C | 240 | 225 | 6 | 118 min | 117.5/hora | 93.8% |
La comparación de tres lotes puede revelar variaciones que una sola demostración impecable podría ocultar. No demuestra estabilidad a largo plazo, capacidad del proceso, límites de confianza, rendimiento futuro ni capacidad de la planta. Las directrices estadísticas del NIST consideran estos aspectos cuestiones más amplias, que dependen del tiempo y se refieren a observaciones independientes y a un proceso bajo control. Por lo tanto, el acuerdo de compra debe describir esto como una comparación de aceptación presenciada, no como un estudio de capacidad.
Cuando sea práctico, use material entrante bajo el control del comprador o congele el material del proveedor por lote y estado de inspección. Registre los tiempos sin material, los bloqueos, los descansos planificados, las paradas breves y la recuperación manual, en lugar de quitarlos discretamente del denominador. Si el proveedor propone un límite distinto, conserve ambos cálculos. Una discrepancia sobre el denominador es una diferencia comercial que debe hacerse visible antes de emitir la orden de compra, no durante el aumento de producción.
6. Ponga a prueba las promesas de cambio de formato y trazabilidad
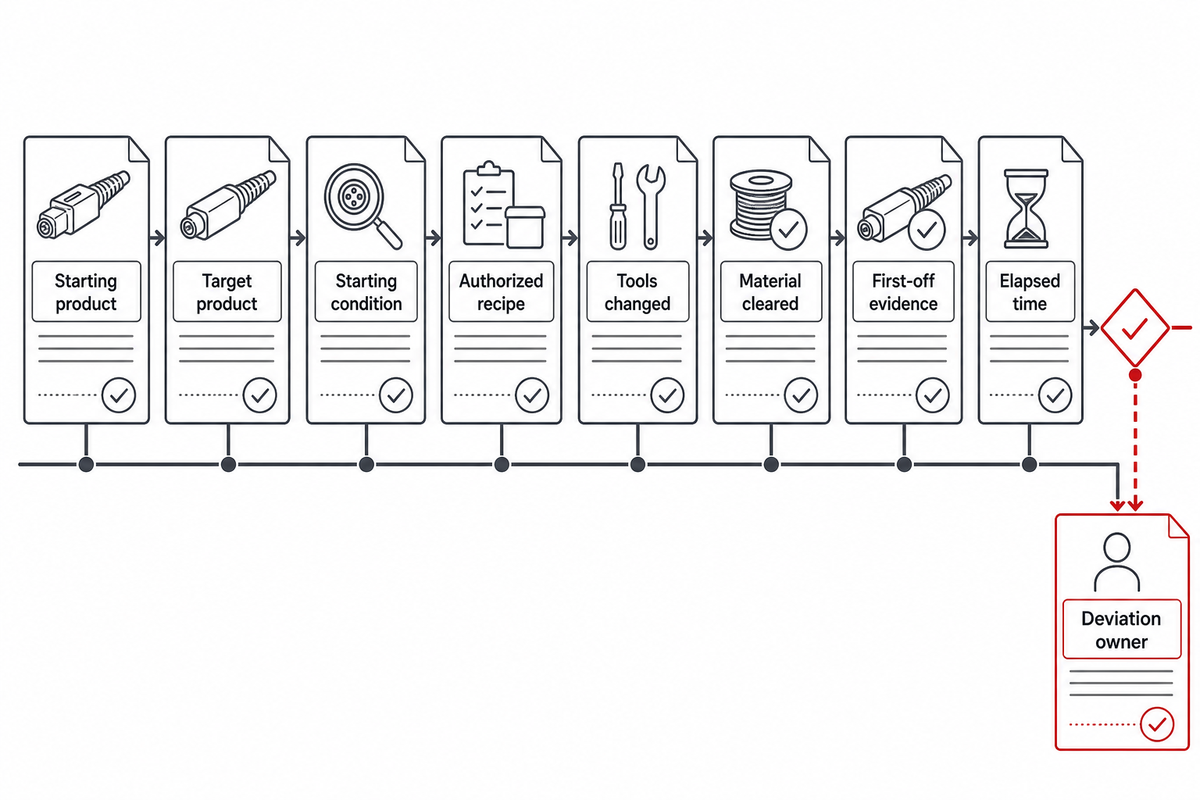
Un botón de receta no demuestra el resultado de un cambio de formato. Presencie el cambio de la configuración inicial a una variante importante desde el punto de vista comercial o difícil de producir. Registre el cambio de herramientas, la liberación de materiales, la autorización de la receta, las intervenciones humanas, la inspección de la primera pieza, la primera pieza aprobada, el tiempo transcurrido y las desviaciones sin resolver.
Fila de aceptación del cambio de formato: producto inicial → producto de destino → condición inicial → receta autorizada → herramientas cambiadas → materiales liberados → evidencia de la primera pieza → tiempo transcurrido → responsable de la desviación.
Después, siga la identidad de un número de serie o lote a través del material entrante, los eventos de las estaciones, los archivos de inspección, los resultados ópticos, los rechazos, el retrabajo y el empaque. Si un componente o una versión del software cambia después de la aceptación en fábrica, identifique qué evidencia se ve afectada y repita las pruebas pertinentes.
No pruebe únicamente el sentido más sencillo. Cambiar de una configuración compleja a una sencilla puede ocultar problemas de limpieza, alineación o inspección de la primera pieza que aparecen en el sentido inverso. Incluya un arranque en frío si es importante la recuperación tras el arranque y acuerde qué detiene el reloj: la confirmación del operador, la primera pieza completa desde el punto de vista mecánico o la primera pieza que aprueba todas las mediciones requeridas. El punto final elegido puede cambiar considerablemente el tiempo de cambio de formato informado.
7. Asigne las responsabilidades de seguridad de la máquina y del destino
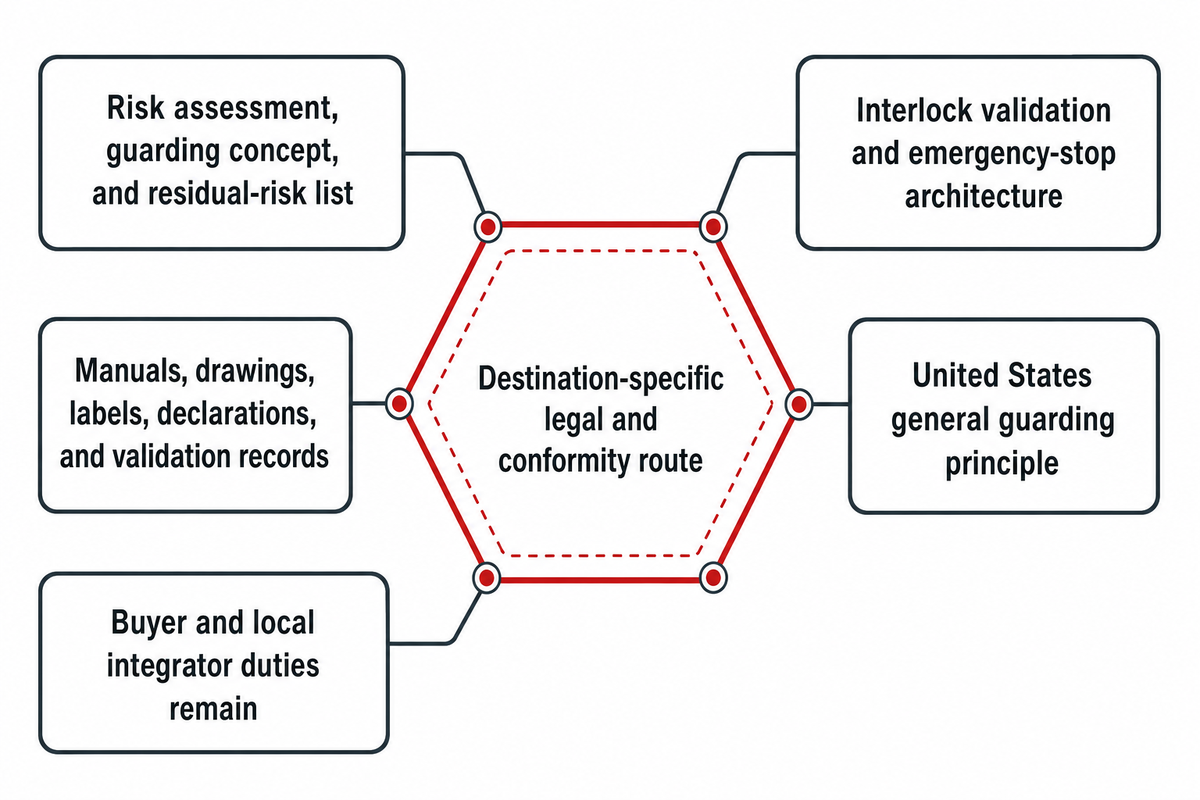
Una vez definidos los cambios y las condiciones de arranque, la seguridad de la máquina requiere sus propios límites. Para una instalación en Estados Unidos, OSHA 29 CFR 1910.212 establece un principio general de protección para los puntos de operación, los puntos de atrapamiento, las piezas giratorias y las virutas o chispas proyectadas. Esa norma no constituye una certificación mundial, y la certificación del sistema de gestión ISO 9001 no aprueba una máquina o producto en particular.
«Se deberá proporcionar uno o más métodos de protección de máquinas para proteger al operador y a otros empleados en el área de la máquina».
OSHA 29 CFR 1910.212(a)(1)
- Solicite la evaluación de riesgos, el concepto de protección, la validación de los enclavamientos, la arquitectura de parada de emergencia y la lista de riesgos residuales.
- Especifique quién suministra los manuales, planos, etiquetas, declaraciones y registros de validación, y quién realiza los trabajos de integración local.
- Antes del envío, confirme la ruta legal y de conformidad específica del destino con base en la configuración final.
Una declaración del proveedor, el logotipo del cliente o un certificado general pueden formar parte del expediente. Ninguno sustituye la evidencia específica del proyecto ni las responsabilidades del comprador y del integrador local.
8. Revise los servicios, la propiedad de los datos, los repuestos y el ciclo de vida del software
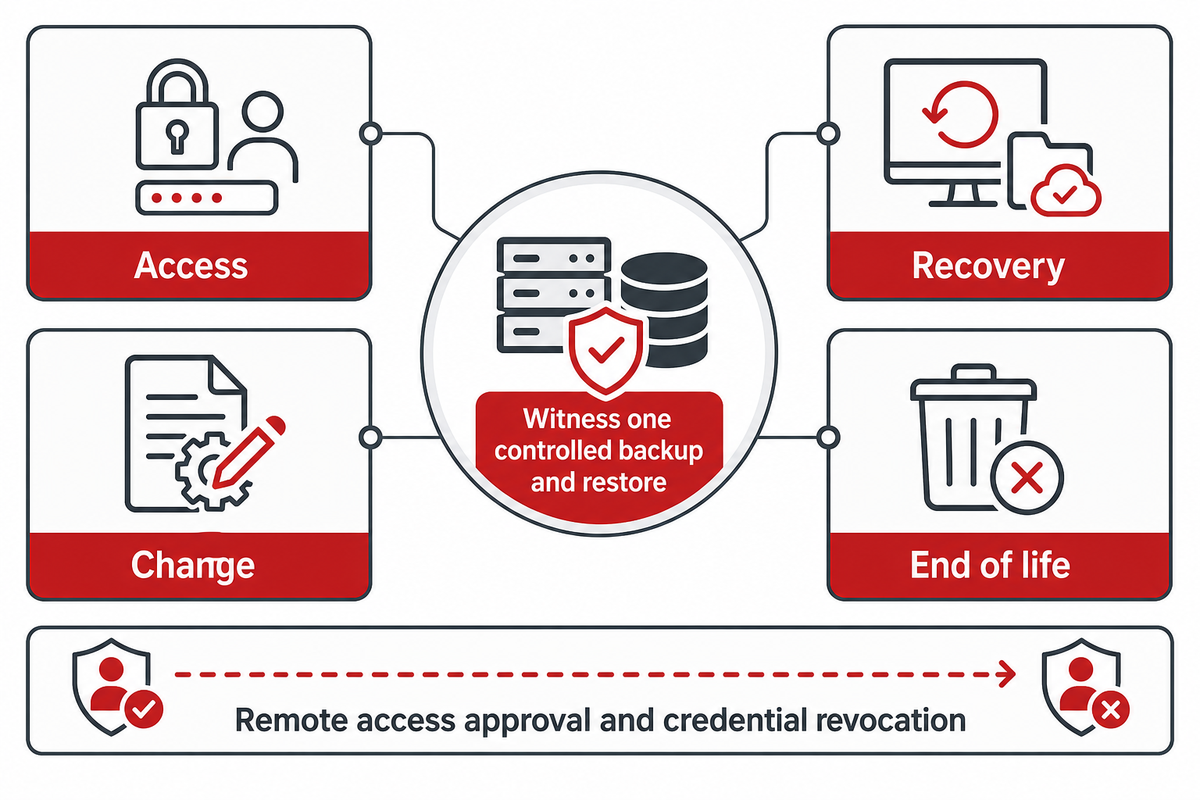
La capacidad de brindar soporte se diseña antes de la compra. Defina la alimentación eléctrica, el aire, la extracción, la carga sobre el piso, las interfaces de red, los roles de usuario, el formato de los datos sin procesar, la retención, la ubicación de los respaldos y el método de restauración. Pregunte si el comprador puede restaurar la línea sin el ingeniero original y cómo se reemplazará una computadora industrial averiada o un componente descontinuado.
Acceso
Cuentas, custodia de contraseñas, aprobación de sesiones remotas, revocación, registros.
Cuentas, custodia de contraseñas, aprobación de sesiones remotas, revocación, registros.
Recuperación
Programa, recetas, parámetros, esquema de datos, respaldo y restauración presenciada.
Programa, recetas, parámetros, esquema de datos, respaldo y restauración presenciada.
Cambios
Entrega de actualizaciones, notas de la versión, piezas sustitutas, pruebas de regresión, reversión.
Entrega de actualizaciones, notas de la versión, piezas sustitutas, pruebas de regresión, reversión.
Fin de vida
Software obsoleto, hardware sin soporte, límites del código fuente, responsable de la migración.
Software obsoleto, hardware sin soporte, límites del código fuente, responsable de la migración.
Las directrices del NIST para tecnología operativa respaldan el tratamiento de los equipos conectados como un asunto de seguridad durante todo el ciclo de vida. No prescriben su arquitectura ni transfieren la propiedad del código fuente; esos detalles corresponden al contrato, junto con las expectativas de capacitación, repuestos, escalamiento y respuesta.
Pida al proveedor que demuestre un respaldo y una restauración controlados en la configuración liberada. Registre las versiones del software, las sumas de verificación, las licencias, la custodia de las cuentas, la duración de la restauración y las funciones que se vuelvan a probar después. Decida también si el acceso remoto suele estar deshabilitado, quién lo habilita, cómo se registra la aprobación y cómo se revocan las credenciales cuando cambian el personal o los socios de servicio. Un archivo de respaldo que nunca se ha restaurado es solo una afirmación.
9. Incluya el registro de evidencia de la solicitud de cotización a las pruebas de aceptación en fábrica (FAT) en el paquete de compra
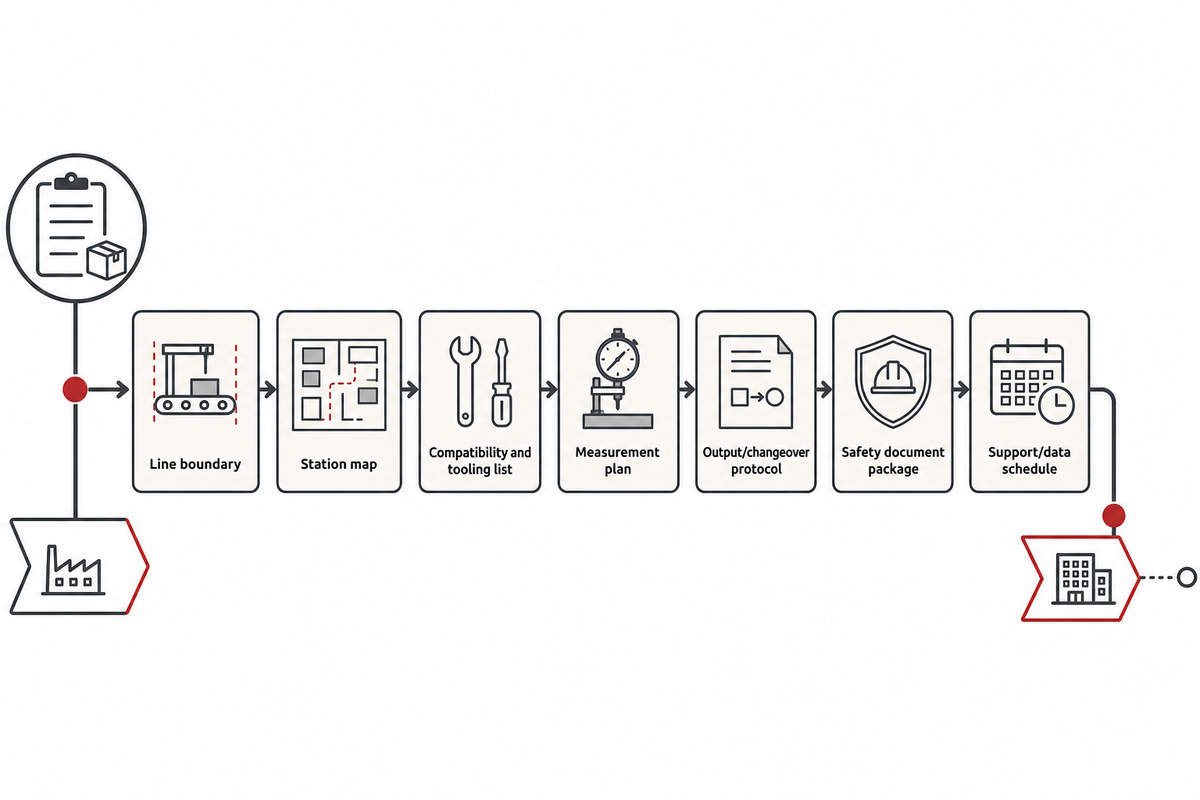
Una vez definidas las responsabilidades de respaldo y restauración, la solicitud de cotización y el plan de pruebas de aceptación en fábrica deben incluirlas bajo los mismos ID de requisito. Así, cada promesa tendrá un método de evidencia, una muestra o un lote, un archivo de datos, un testigo, un resultado, una limitación y un responsable de las desviaciones. Use este registro como herramienta del comprador para este artículo; no lo presente como un formulario de IEC o ISA.
| ID | Requisito | Producto/variante | Objetivo o regla | Método de evidencia | Muestra/lote | Archivo de datos | Testigo | Responsable de la desviación | Limitación |
|---|---|---|---|---|---|---|---|---|---|
| P-01 | Límites de estaciones | Todas las variantes aprobadas para producción | Mapa de estaciones firmado | Revisión de documentos | No aplica | PDF aprobado | Comprador + proveedor | Gerente del proyecto | Control de revisiones |
| T-02 | Compatibilidad del herramental | Cada familia | Ruta de herramental aprobada | Configuración presenciada | Una configuración/familia | Lista de herramientas | Ingeniero de procesos | Líder mecánico | Desgaste excluido salvo acuerdo |
| M-03 | Cadena de medición | Variantes críticas | Método aprobado | Demostración del método | Muestra definida | Exportación del resultado sin procesar | Ingeniero de calidad | Responsable de metrología | Incertidumbre declarada |
| O-04 | Producción de piezas conformes | Variante acordada | Regla contractual | Tres lotes presenciados | Definido por el comprador | Registros de eventos y pruebas | Equipo de aceptación | Líder de producción | No es evidencia de capacidad |
| C-05 | Cambio de formato | Par del peor caso | Límite de tiempo transcurrido acordado | Cambio presenciado | Una o más pruebas | Registro de cambios | Ingeniero del comprador | Líder de controles | Liberación de materiales incluida |
| S-06 | Documentos de seguridad | Máquina final | Lista de documentos según el destino | Revisión de documentos y funciones | No aplica | Paquete firmado | Responsables de seguridad | Parte designada | La revisión local sigue pendiente |
| L-07 | Recuperación durante el ciclo de vida | Software liberado | La restauración se completa correctamente | Prueba de respaldo/restauración | Un sistema limpio | Recepción + suma de verificación | Responsables de TI/TO | Líder de software | Credenciales controladas |
Cierre las pruebas de aceptación en fábrica con siete entregables controlados: los límites de la línea, el mapa de estaciones, la lista de compatibilidad y herramental, el plan de medición, el protocolo de producción y cambios de formato, el paquete de documentos de seguridad y el programa de soporte y datos. Traslade cualquier elemento pendiente a la aceptación en planta, con un responsable y una fecha de entrega.
10. Cuándo incluir a ZEUEE en la lista de candidatos
ZEUEE declara que se fundó en 2005 y que opera una planta de producción de 20,000 metros cuadrados en Jiangxi, con más de 120 especialistas y más de 150 patentes de investigación y desarrollo. También declara tener la certificación ISO 9001:2015. Estos son datos de la empresa proporcionados por ella y sirven como contexto para la debida diligencia; no demuestran que una línea propuesta cumpla sus requisitos de conectores, producción, pruebas o destino.
Use la página de productos de ZEUEE para revisar los límites de línea que declara ZEUEE y empezar una conversación de ingeniería con un alcance definido. Envíe planos, muestras, variantes previstas, los límites de las estaciones y el registro de evidencia anterior. Pida a ZEUEE evidencia para cada requisito, en lugar de tomar una descripción general de la página de productos como prueba de la configuración.
Convierta los límites de su producto en una propuesta lista para aceptación
Comparta con ZEUEE las familias de conectores, las construcciones de cables, las muestras de productos, las reglas de inspección, los límites de producción, el destino y el registro de evidencia de la solicitud de cotización a las pruebas de aceptación en fábrica.
Solicite una revisión de compatibilidad de línea11. Qué significa para los compradores la actividad normativa de 2026
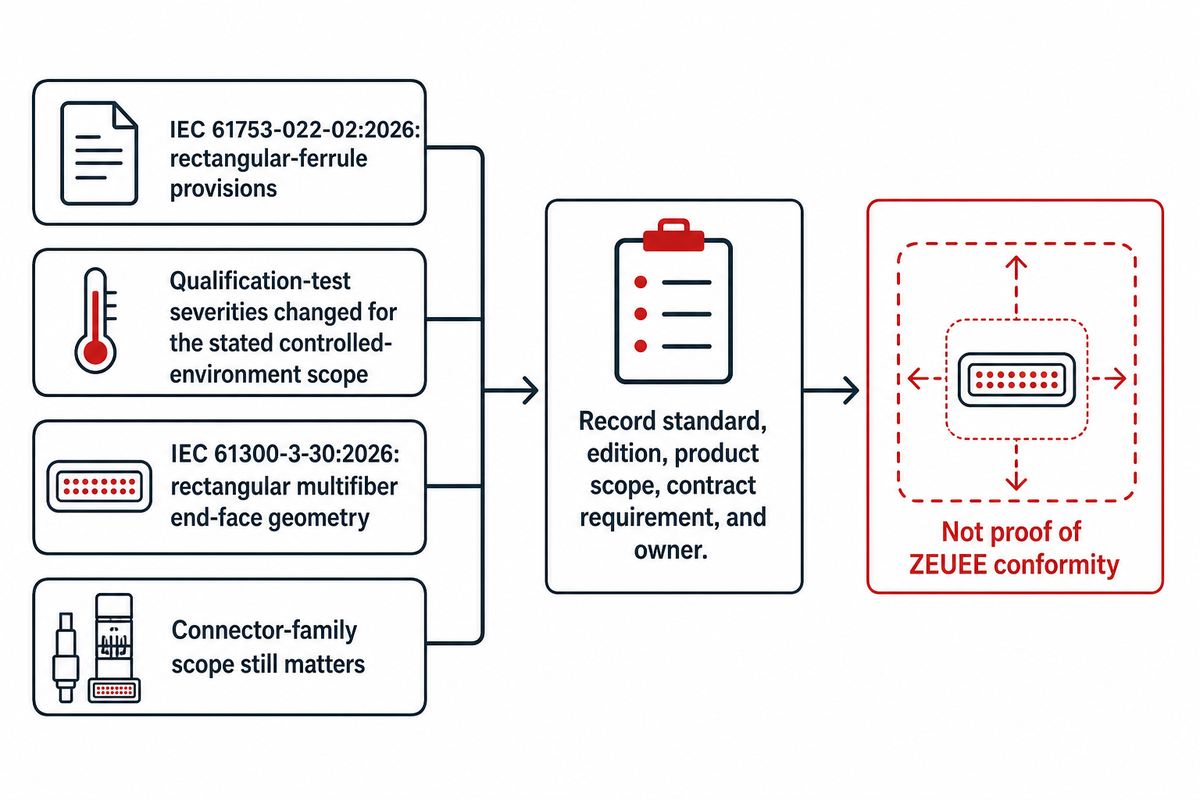
Una vez definidos el destino y el alcance de las familias de conectores, todavía es necesario especificar las ediciones de las normas aplicables. IEC publicó la IEC 61753-022-02:2026 con disposiciones para férulas rectangulares y modificó los niveles de severidad de las pruebas de calificación para el alcance declarado de entornos controlados. Por separado, la IEC 61300-3-30:2026 aborda la geometría de la cara final de conectores multifibra rectangulares. La implicación para la compra es acotada, pero útil: el alcance de las familias de conectores sigue siendo importante, y una promesa genérica de flexibilidad futura debe sustituirse por evidencia presenciada sobre familias, dispositivos de sujeción, mediciones y cambios de formato.
Esta actividad normativa no es un pronóstico de crecimiento del mercado, una prueba de conformidad de ZEUEE ni una afirmación de que todos los proyectos deban usar la misma edición. Registre la norma, la edición, el alcance del producto, el requisito contractual y el responsable aplicables al ensamble final.
Preguntas frecuentes
¿Cómo se elige al fabricante adecuado de líneas de ensamble de conectores ópticos?
Elija al proveedor que pueda demostrar la compatibilidad con sus familias de conectores y construcciones de cables, los límites de las estaciones, el plan de medición, la comparación de producción presenciada, los cambios de formato, los entregables de seguridad y el modelo de soporte. Solicite planos, ID del herramental, muestras aceptadas, registros de pruebas sin procesar y un registro de evidencia. Los antecedentes de la empresa y la certificación del sistema de calidad pueden respaldar la debida diligencia, pero no demuestran el tiempo de ciclo, el rendimiento, el desempeño óptico ni la conformidad final. Rechace las propuestas que dejen requisitos críticos sin un método de evidencia o un responsable designado antes de firmar la orden de compra.
¿Qué pruebas debe incluir una línea de ensamble de conectores ópticos?
La respuesta depende de la especificación del producto y de los límites del proceso. El plan puede incluir inspección visual, geometría de la cara final, pérdida de inserción, pérdida de retorno, verificaciones dimensionales o de retención y trazabilidad. Estas mediciones no son intercambiables. Para cada característica requerida, defina el método aplicable, el instrumento, la longitud de onda, el patrón de referencia, la trazabilidad de la calibración, la incertidumbre, la regla de muestreo, el formato de datos sin procesar y la disposición de aprobación o rechazo. También identifique qué pruebas se realizan en cada pieza, cuáles se muestrean por lote y qué sucede si falla un resultado de una muestra.
¿Puede una línea procesar conectores LC, SC, FC y MPO?
Es posible, pero una lista en un folleto no lo demuestra. Trate LC, SC, FC y MPO como variantes declaradas por separado en la solicitud. Pida al proveedor que muestre la ruta de estaciones, herramental, consumibles, inspección y pruebas para cada variante importante desde el punto de vista comercial, con evidencia de cambios de formato presenciados, registros de la primera pieza y muestras aceptadas. Marque cualquier excepción manual e indique su efecto en el personal necesario, la calidad y el tiempo de ciclo.
¿Cómo debe verificarse la tasa de producción antes de la compra?
Use una prueba de producción presenciada que cuente las piezas aceptadas en el punto acordado, no los ciclos en vacío. Defina el producto, el material de entrada, el tamaño del lote, el personal asignado, el calentamiento inicial, las paradas previstas, los rechazos, los retrabajos, la duración de las pruebas y el tratamiento del cambio de formato. Compare por separado la tasa de producción de piezas conformes y la aceptación a la primera.
Conserve tanto el denominador del proveedor como el denominador contractual del comprador cuando sean distintos. Comparar 3 lotes acordados puede revelar una demostración inusualmente limpia, pero no permite establecer la capacidad del proceso a largo plazo, los límites de confianza, el rendimiento futuro ni la capacidad de la planta. Conserve los registros brutos de eventos, paradas, rechazos, retrabajos y pruebas para poder reconstruir el cálculo.
¿Qué debe incluir una solicitud de cotización (RFQ) para una línea de ensamble de conectores ópticos?
Incluya los límites del producto, las variantes, el mapa de estaciones, las responsabilidades de automatización, el herramental, el plan de medición, los protocolos de producción y cambio de formato, los documentos de seguridad, los servicios auxiliares, la propiedad de los datos, las copias de seguridad, la capacitación, las refacciones, el soporte, la aceptación y las reglas para desviaciones. Asigne a cada requisito un método de verificación, una muestra o un lote, un archivo de datos, un testigo, una limitación y un responsable.
Referencias y fuentes
- Catálogo oficial de IEC 61300-3-35:2022 — alcance de la inspección visual y límites de medición.
- Catálogo oficial de IEC 61300-3-30:2026 — geometría de férulas multifibra rectangulares.
- Catálogo oficial de IEC 61753-022-02:2026 — alcance declarado vigente y cambios técnicos.
- OSHA 29 CFR 1910.212 — requisitos generales de resguardos para máquinas en Estados Unidos.
- NIST: sistemas de producción con múltiples trabajos — combinación de modelos y variantes, tiempo de procesamiento, tasa de producción y contexto de cuellos de botella.
- Guía del NIST sobre estabilidad de procesos — límites de observación y tiempo.
- Guía del NIST sobre capacidad de procesos — límites de procesos bajo control y suficiencia de los datos.
- NIST SP 800-82 Rev. 3 — guía del ciclo de vida de la seguridad de la tecnología operativa.
- ISO 22400-1:2014 — marco de indicadores de desempeño de manufactura.
- Descripción general de las normas ISA-105 — contexto para planificar pruebas de aceptación adaptables.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






