Entre em contato com a Zeyu lntelligent Industrial Company

Máquina de contatos Twist Pin Nano: guia de compra 2026 para Nano-D

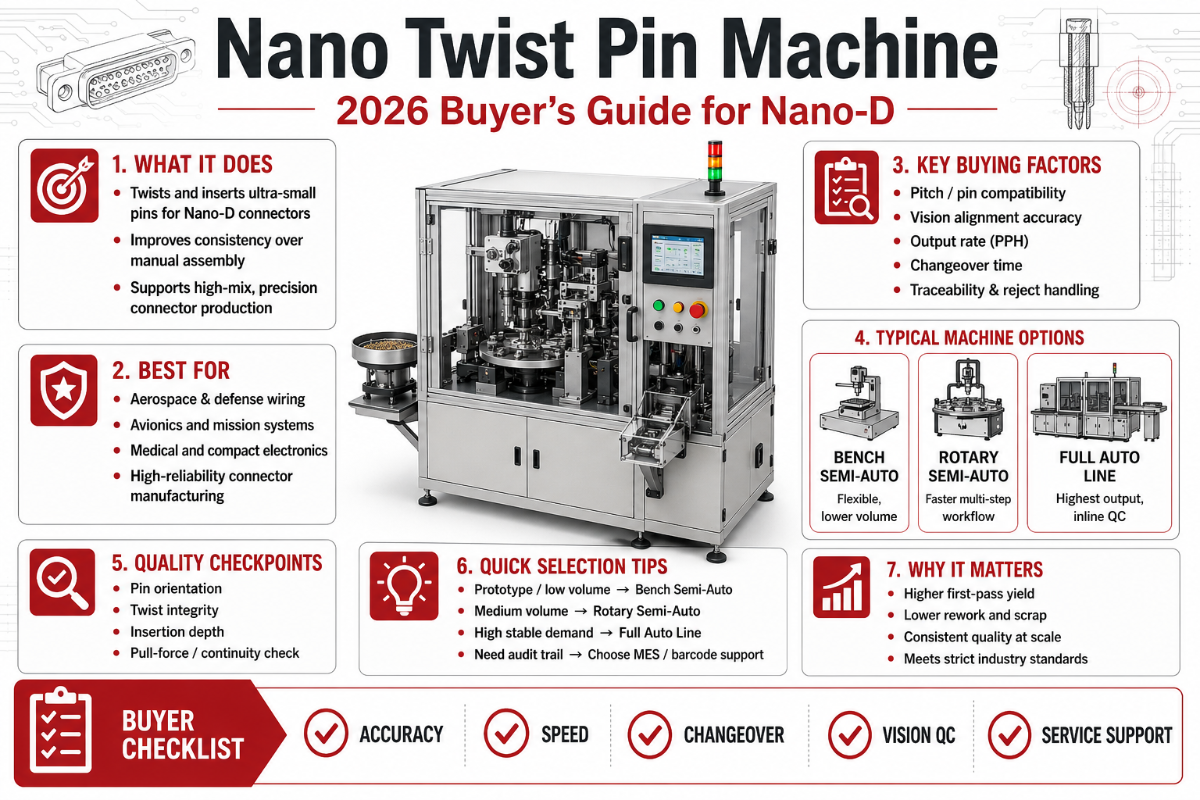
Se você é fabricante original de conectores ou engenheiro de cadeia de suprimentos analisando uma solicitação de cotação Nano-D, o equipamento por trás desses minúsculos contatos banhados a ouro é a decisão sobre a linha de produção que definirá seu custo unitário, suas chances de qualificação segundo MIL-DTL-32139 e sua taxa de defeitos nos próximos cinco anos. Uma máquina de contatos Twist Pin Nano é a linha de montagem especializada que transforma fio de cobre-berílio enrolado em carretéis em contatos Twist Pin hiperboloides, com passo de 0.025 polegada, prontos para as carcaças Nano-D usadas em satélites, mísseis, sistemas eletrônicos vestíveis por soldados e robótica cirúrgica. Este guia de compra 2026 explica o que é a máquina, o que ela produz, como se diferencia de uma linha Micro-D e quais são as 7 perguntas que os compradores devem fazer antes de assinar uma cotação.
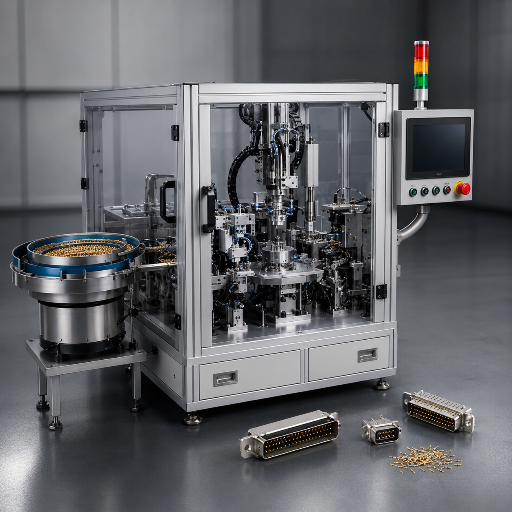 Uma máquina de contatos Twist Pin Nano é uma linha de produção automatizada que fabrica o contato Twist Pin macho usado em conectores Nano-D MIL-DTL-32139. O fio de liga de cobre-berílio entra por uma extremidade, vindo de um carretel; 10 fios são cortados no comprimento certo, enrolados para formar uma gaiola hiperboloide, soldados nas extremidades e prensados em uma carcaça endurecida. Em seguida, um sistema de visão CCD inspeciona o contato acabado e o direciona a um magazine que abastece as etapas posteriores da montagem de conectores. Na outra extremidade, sai o pequeno pino banhado a ouro que fica no receptáculo de uma carcaça Nano-D, com espaçamento de 0.025 polegada entre pinos.
Os compradores dessas máquinas não são usuários finais dos próprios conectores. São fabricantes originais de conectores, fabricantes contratados que atendem integradores principais do setor de defesa e, cada vez mais, fabricantes de dispositivos médicos que produzem variantes Nano-D montadas em placas de circuito impresso para interconexões de perfil ultrabaixo. Se você fornece peças qualificadas segundo MIL-DTL-32139 para programas como THAAD, interceptadores de mísseis, constelações CubeSat ou braços robóticos cirúrgicos, precisa fabricar esse contato internamente ou comprar uma máquina de um fornecedor especializado nesse nicho. Na maioria dos casos, a qualificação de uma nova linha de produção de contatos segundo a norma MIL leva de nove a dezoito meses; por isso, a compra da máquina costuma ser o ponto de partida de um plano de produtos para vários anos.
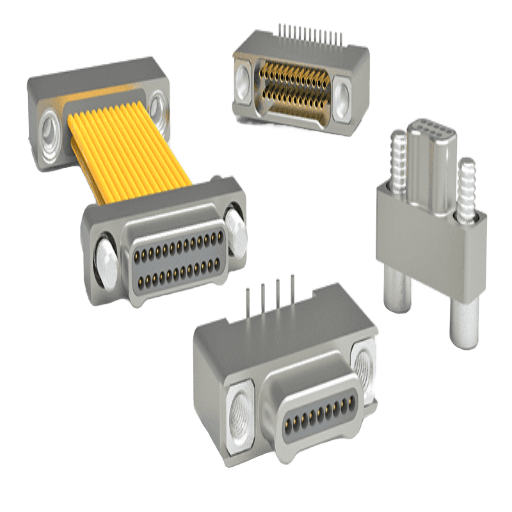 Muitos compradores chegam à conversa sobre Nano-D já familiarizados com Micro-D (a família MIL-DTL-83513) ou com o D-Sub padrão. As 3 famílias compartilham o perfil trapezoidal da carcaça em forma de D e a origem dos contatos Twist Pin, mas diferem bastante no passo, no peso e nos requisitos de qualificação. A finalidade de cada projeto de conector também é diferente: o Nano-D foi concebido para aplicações aeroespaciais de baixo perfil e peso crítico; o Micro-D evoluiu para ambientes de alta pressão, como operações subterrâneas de petróleo e gás e telemetria de plataformas offshore; e o D-Sub padrão continua sendo a opção mais comum em conexões de pinos industriais e de computação já consolidadas. A tabela abaixo resume as diferenças relevantes para quem compra equipamentos de produção.
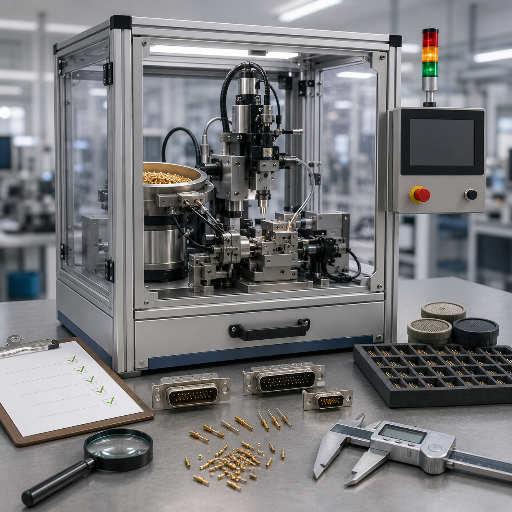 Abaixo está o filtro com 7 perguntas que as equipes de compras devem incluir em toda solicitação de cotação de uma máquina de contatos Twist Pin Nano. Cada pergunta ajuda a distinguir quem projeta a linha de produção de quem apenas revende equipamentos de terceiros com sua própria marca. Faça as 7 perguntas antes de assinar.
Depois de aplicar o filtro, a próxima decisão é integrar a máquina a linhas de montagem para corte, decapagem e crimpagem de cabos para automatizar a célula completa ou mantê-la como uma célula autônoma de produção de contatos que alimenta as etapas posteriores da máquina de crimpagem de conectores e da montagem. A escolha de integração afeta a taxa de produção, o investimento de capital e a flexibilidade de troca de formato.
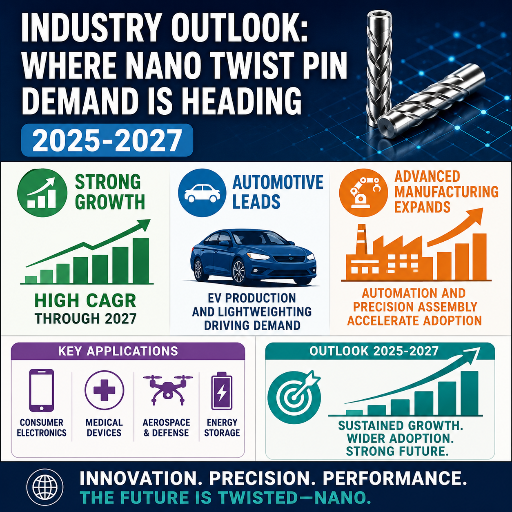 A demanda por conectores Nano-D vem crescendo a uma taxa composta anual de cerca de 8 a 10 por cento, embora as estimativas de tamanho do mercado publicadas variem em uma ordem de magnitude, dependendo do escopo da definição. As estimativas restritas a conectores Nano-D conforme especificações MIL ficam em torno de USD 150-250 milhões no mundo todo; as estimativas mais abrangentes de “conectores nanominiatura” (incluindo interconexões de precisão não MIL) chegam a USD 1 bilhão ou mais. Segundo uma análise da Verified Market Reports, as aplicações aeroespaciais representam cerca de 40 por cento da receita e as aplicações militares e de defesa, cerca de 30 por cento. A cobertura do setor sobre a adoção de conectores Nano-D em programas de espaço, mísseis e eletrônicos para soldados confirma a mesma concentração da demanda. Quatro frentes de demanda estão impulsionando a ampliação da capacidade de produção até 2027.
A implicação para os compradores é concreta: fabricantes originais de conectores que ainda não adicionaram rastreabilidade assistida por CCD às suas linhas de contatos Twist Pin estão prestes a ficar fora das próximas rodadas de contratos de defesa e da área médica, que exigirão o registro de dados de cada contato. Produtores qualificados que já contam com inspeção por CCD estão recebendo um aumento nos pedidos de cotação em 2025 e também em 2026. O risco e a oportunidade estão na mesma frente: a consolidação entre integradores principais de defesa está pressionando os fornecedores de médio porte que não conseguem comprovar dados de vida útil em ciclos e de rastreabilidade. Primeiro, adquira a máquina; depois, qualifique-a em um programa real — com o aumento das exigências mínimas das especificações, essa sequência está começando cada vez mais cedo.
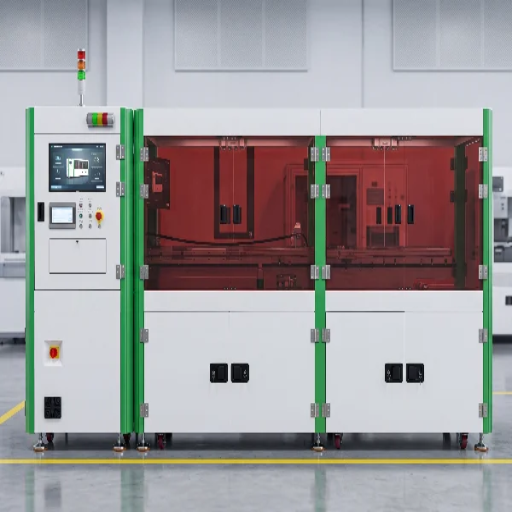
Especificações rápidas: produção da máquina Twist Pin Nano
| Passo (espaçamento entre contatos) | 0.025″ / 0,635 mm — norma MIL-DTL-32139 |
| Diâmetro do fio do contato | Fios de cobre-berílio de 0,18 mm, banhados a ouro |
| Faixa da taxa de produção (típica do setor) | 15-30 peças/min na faixa de entrada; 30-60 na intermediária; 60+ em alto volume |
| Corrente nominal por contato | 1 amp a 250 V CA DWV |
| Capacidade de vibração do contato produzido | 10-2.000 Hz a 20 g, conforme MIL-STD-1344 |
| Área ocupada (típica, 6 estações) | 1,2-3,5 m², dependendo do magazine e das opções de inspeção |
| Meta de qualificação | MIL-DTL-32139 e aceite da fiação conforme IPC J-STD-001 |
| Quantidade de fios da gaiola | 10 fios de cobre-berílio, ouro de 50 µin sobre níquel |
| Temperatura de operação | Faixa qualificada de -65 a +200 °C |
1. O que é uma máquina de contatos Twist Pin Nano?
Uma máquina de contatos Twist Pin Nano é uma linha de produção automatizada que fabrica o contato Twist Pin macho usado em conectores Nano-D MIL-DTL-32139. O fio de liga de cobre-berílio entra por uma extremidade, vindo de um carretel; 10 fios são cortados no comprimento certo, enrolados para formar uma gaiola hiperboloide, soldados nas extremidades e prensados em uma carcaça endurecida. Em seguida, um sistema de visão CCD inspeciona o contato acabado e o direciona a um magazine que abastece as etapas posteriores da montagem de conectores. Na outra extremidade, sai o pequeno pino banhado a ouro que fica no receptáculo de uma carcaça Nano-D, com espaçamento de 0.025 polegada entre pinos.
Os compradores dessas máquinas não são usuários finais dos próprios conectores. São fabricantes originais de conectores, fabricantes contratados que atendem integradores principais do setor de defesa e, cada vez mais, fabricantes de dispositivos médicos que produzem variantes Nano-D montadas em placas de circuito impresso para interconexões de perfil ultrabaixo. Se você fornece peças qualificadas segundo MIL-DTL-32139 para programas como THAAD, interceptadores de mísseis, constelações CubeSat ou braços robóticos cirúrgicos, precisa fabricar esse contato internamente ou comprar uma máquina de um fornecedor especializado nesse nicho. Na maioria dos casos, a qualificação de uma nova linha de produção de contatos segundo a norma MIL leva de nove a dezoito meses; por isso, a compra da máquina costuma ser o ponto de partida de um plano de produtos para vários anos.
Quem compra uma máquina de contatos Twist Pin Nano?
Há 4 perfis recorrentes de compradores nesse mercado. Primeiro, fabricantes originais de conectores já estabelecidos (como Glenair, ITT Cannon, Sunkye e Axon), que ampliam a capacidade interna para atender a novos contratos e, às vezes, fabricam conectores Nano-D retangulares e variantes de conectores circulares próximos, como a família Nano-360 da Omnetics. Segundo, fabricantes de conectores contratados de médio porte que buscam a qualificação MIL-DTL-32139 para entrar nas cadeias de suprimentos de defesa. Terceiro, fabricantes de conectores para implantes médicos que atendem fabricantes de marca-passos, neuroestimuladores e robótica cirúrgica, os quais precisam de integridade de vedação hermética e interconexões ultracompactas com confiabilidade comprovada. Quarto, integradores de cargas úteis de satélite que produzem internamente hardware no padrão CubeSat para evitar o prazo de entrega e o custo de terceirizar cada montagem de cabos. Cada perfil tem necessidades próprias de taxa de produção, rastreabilidade, configuração modular e inspeção por CCD.2. Por dentro do contato Twist Pin: como funciona a gaiola hiperboloide
A geometria hiperboloide do contato é o princípio mecânico que justifica uma máquina dedicada. Dez fios de cobre-berílio enrolados em torno de um eixo central formam uma gaiola hiperboloide. Quando o pino macho se encaixa no soquete fêmea, esses fios se flexionam para fora e mantêm contato linear (e não pontual) simultaneamente em vários fios. Essa característica proporciona baixa força de inserção, muitos ciclos de acoplamento e resistência a choques e vibrações, o que permite usar contatos Twist Pin em sistemas aeroespaciais e de mísseis qualificados segundo MIL-STD-1344.
📐 Nota de engenharia: rendimento empilhado da gaiola de fios hiperboloideCada contato Twist Pin Nano-D acabado resulta de cinco etapas em sequência, cada uma com seu próprio critério de rendimento. Etapa 1: inspeção do lote de liga certificada no recebimento. Etapa 2: trefilação de precisão do fio até 0,18 mm de diâmetro, com controle da rugosidade superficial. Etapa 3: enrolamento da gaiola hiperboloide na máquina, em que o ângulo de passo e a simetria dos fios determinam se a gaiola se deformará uniformemente ou ficará desalinhada sob carga. Etapa 4: soldagem das extremidades e estampagem para fixar a gaiola dentro da luva do invólucro. Etapa 5: inspeção por CCD, além de teste de continuidade elétrica, antes da aprovação do contato para expedição. O rendimento acumulado de primeira passagem de uma linha bem ajustada tende a ficar na faixa alta dos 90; sem inspeção por CCD na Etapa 5, as taxas de defeitos que chegam ao campo aumentam acentuadamente.
Por isso, as patentes nessa área (como US7191518 “Method of making a hyperboloid electrical contact” e US9490562 “Reduced diameter hyperboloid electrical contact”) se concentram nas etapas de enrolamento da gaiola e soldagem das extremidades. A propriedade intelectual mecânica está na forma de tensionar, torcer e fazer a terminação elétrica dos fios, não na composição química do fio. Dados do setor indicam que contatos hiperboloides alcançam mais de 100.000 ciclos de acoplamento em condições controladas de laboratório, com forças de inserção aproximadamente quarenta por cento menores que as de geometrias convencionais de pino e soquete (em geral, cerca de duas onças por contato).
3. Nano-D, Micro-D e D-Sub padrão: panorama das famílias de contatos
Muitos compradores chegam à conversa sobre Nano-D já familiarizados com Micro-D (a família MIL-DTL-83513) ou com o D-Sub padrão. As 3 famílias compartilham o perfil trapezoidal da carcaça em forma de D e a origem dos contatos Twist Pin, mas diferem bastante no passo, no peso e nos requisitos de qualificação. A finalidade de cada projeto de conector também é diferente: o Nano-D foi concebido para aplicações aeroespaciais de baixo perfil e peso crítico; o Micro-D evoluiu para ambientes de alta pressão, como operações subterrâneas de petróleo e gás e telemetria de plataformas offshore; e o D-Sub padrão continua sendo a opção mais comum em conexões de pinos industriais e de computação já consolidadas. A tabela abaixo resume as diferenças relevantes para quem compra equipamentos de produção.
| Atributo | Nano-D (MIL-DTL-32139) | Micro-D (MIL-DTL-83513) | D-Sub padrão |
|---|---|---|---|
| Passo dos contatos | 0.025″ / 0,635 mm | 0.050″ / 1,27 mm | 0.108″ / 2,74 mm |
| Peso (carcaça de 25 posições) | ~12 g | ~47 g | ~50+ g |
| Corrente por contato | 1 A a 250 V DWV | 3 A a 600 V DWV | 5 A a 1.500 V DWV |
| Fios do contato Twist Pin | 10 fios de cobre-berílio em configuração hiperboloide | Contato Twist Pin de cobre-berílio com 7 pontos de contato | pino maciço ou estampado |
| Mínimo de ciclos de acoplamento segundo MIL | 200 acoplamentos (mínimo da especificação) | 500 acoplamentos (mínimo da especificação) | varia conforme a classe |
| Resistência a choques comprovada em campo | >10.000 g (THAAD) | vários milhares de g | depende da carcaça e do sistema de travamento |
| Especificação de vibração | 10-2.000 Hz / 20 g senoidal | 10-2.000 Hz / 30 g senoidal | 10-500 Hz / 10 g, típico |
| Temperatura de operação | -65 a +200 °C | -65 a +200 °C | -55 a +125 °C, comercial |
| Material da carcaça (Classe M) | alumínio 6061-T6 ou aço inoxidável | alumínio A380 / 2024 / 6061 / 7075 | carcaça de aço ou liga de zinco |
| Revestimento (contato) | ouro de 50 µin sobre níquel | ouro de 50 µin sobre níquel | ouro de 15-30 µin ou estanho |
| Aplicações típicas | CubeSat, mísseis, equipamentos vestíveis por soldados, robôs cirúrgicos e interconexões Nano montadas em placa de circuito impresso | aviônica de aeronaves, veículos lançadores, telemetria offshore e em operações subterrâneas de petróleo e gás, backplanes digitais de alta velocidade | controle industrial, periféricos de computador |
O que são conectores nanominiatura ou Nano-D?
Os conectores Nano-D (também chamados de D-Sub nanominiatura ou M32139) são uma classe de conectores retangulares de alta densidade qualificados segundo MIL-DTL-32139, com passo entre contatos equivalente à metade do Micro-D e a aproximadamente um quarto do D-Sub padrão. O receptáculo fêmea usa soquetes usinados e banhados a ouro; o conector macho usa contatos Twist Pin de cobre-berílio com 10 fios, comprimidos no receptáculo para proporcionar vários pontos de contato com baixa força de inserção. Uma carcaça Nano-D de 25 posições pesa cerca de doze gramas, em comparação com quarenta e sete gramas de uma Micro-D equivalente: uma redução de peso de aproximadamente setenta e quatro por cento com um oitavo do volume. Essa vantagem em tamanho, peso e potência (SWaP) é o principal motivo pelo qual os programas CubeSat e de equipamentos vestíveis por soldados estão migrando para Nano-D, e também explica por que os equipamentos para fabricar os contatos se tornaram um segmento próprio do setor. A exigência de acoplamentos da norma MIL é de apenas 200 — muito abaixo do limite tecnológico da própria gaiola hiperboloide —, uma distinção fundamental (veja a Seção 5 abaixo). Na escolha entre famílias, os compradores costumam considerar primeiro o orçamento de peso (Nano-D é a melhor opção para satélites e eletrônica em capacetes), depois o orçamento de corrente (Micro-D atende melhor a trajetos de corrente mais alta) e, por fim, o rigor da inspeção (neste passo, Nano-D exige montagem auxiliada por CCD). As famílias de máquinas de contatos Twist Pin Micro e máquinas de contatos Twist Pin Nano compartilham uma arquitetura básica, mas as tolerâncias do ferramental ficam aproximadamente duas vezes mais restritas ao passar do passo de 0.050″ para 0.025″.4. Por dentro da máquina: estrutura de produção em 6 estações
Quase toda máquina de contatos Twist Pin Nano de boa procedência, independentemente da marca, segue uma arquitetura de 6 estações. A ordem das estações é determinada pela física: não é possível inspecionar algo que ainda não foi formado, formar algo que ainda não foi cortado nem cortar algo que ainda não foi alimentado. Abaixo estão listadas cada estação e sua função.- ✔Estação 1 — Alimentação do fio: O controle da tensão do carretel e os rolos de endireitamento fornecem cobre-berílio de 0,18 mm a uma velocidade constante. A oscilação da tensão nessa etapa causa assimetria na gaiola nas etapas posteriores do processo.
- ✔Estação 2 — Corte no comprimento: Uma guilhotina móvel acionada por servo corta 10 fios paralelos no mesmo comprimento, dentro de uma tolerância restrita (os fabricantes de máquinas adotam faixas de tolerância diferentes; quanto mais restrita, melhor a simetria da gaiola).
- ✔Estação 3 — Enrolamento hiperboloide: Dez fios são girados em torno de um mandril para formar a gaiola hiperboloide. O ângulo do passo e o número de rotações determinam a elasticidade da gaiola e a força de inserção do contato acabado.
- ✔Estação 4 — Soldagem das extremidades dos fios: A soldagem por resistência ou a laser faz a terminação elétrica dos fios nas duas extremidades e prepara a gaiola para ser inserida na luva da carcaça.
- ✔Estação 5 — Prensagem: A gaiola soldada é prensada em uma luva usinada de latão ou aço inoxidável. A pressão de prensagem controla o diâmetro final da gaiola e, consequentemente, a assinatura da resistência de contato.
- ✔Estação 6 — Inspeção por CCD e teste de continuidade: A inspeção baseada em visão detecta soldagem fora de eixo, formação parcial da gaiola, contaminação por corpos estranhos e diâmetro fora da especificação. O teste de continuidade verifica a integridade elétrica antes de a peça ser aceita pelo magazine.
📐 Nota de engenharia: como interpretar a ficha técnica MIL-DTL-32139Ao ler a ficha técnica de um contato qualificado, cada campo corresponde a uma estação. A força de inserção depende do passo do enrolamento da gaiola na Estação 3. A resistência de contato depende do diâmetro de prensagem na Estação 5 e da pureza do fio na Estação 1. Os ciclos de acoplamento dependem da espessura do banho de ouro aplicado fora da linha e da recuperação elástica da gaiola (em conjunto, Estações 3 e 5). A tolerância à vibração depende da simetria da gaiola ao longo das 6 estações. Se o fornecedor não souber dizer qual estação controla cada especificação, você não está comprando de quem projeta a máquina, mas de um revendedor. A documentação da máquina de corte e soldagem de contatos Twist Pin, a ficha técnica da máquina de expansão de contatos Twist Pin e o catálogo de máquinas de montagem de conectores da linha principal devem relacionar cada especificação à estação que a controla.
5. Compra de uma máquina de contatos Twist Pin Nano: filtro com 7 perguntas
Abaixo está o filtro com 7 perguntas que as equipes de compras devem incluir em toda solicitação de cotação de uma máquina de contatos Twist Pin Nano. Cada pergunta ajuda a distinguir quem projeta a linha de produção de quem apenas revende equipamentos de terceiros com sua própria marca. Faça as 7 perguntas antes de assinar.
- ✔P1 — Faixa da taxa de produção: Qual é a produção comprovada em peças por minuto no ciclo de qualificação do comprador? Peça dados da taxa da linha com a inspeção por CCD ativada, e não as taxas de marketing obtidas com a inspeção desativada.
- ✔P2 — Liga do fio e processo de revestimento: Qual fornecedor de lote da liga de cobre-berílio você aceita e qual serviço de banho de ouro você certifica para a qualificação MIL nas etapas posteriores do processo? Registre a resposta no contrato.
- ✔P3 — Cobertura da inspeção por CCD: Quais modos de defeito o sistema de visão detecta, a que taxa de quadros e qual é a taxa de rejeição incorreta no ciclo de qualificação? A inspeção apenas visual não é adequada para um passo de 0.025″.
- ✔P4 — Qualificação dos ciclos de acoplamento: O mínimo da especificação MIL-DTL-32139 é de 200 acoplamentos. Qual é o desempenho dos contatos produzidos pela sua máquina nos pontos de ensaio de 10,000, 50,000 e 100.000 ciclos de acoplamento e qual laboratório independente realizou a verificação? Não permita que o fornecedor confunda alegações genéricas sobre a vida útil de ciclos dos contatos hiperboloides com o histórico real de qualificação da máquina.
- ✔P5 — Flexibilidade de passo: A mesma máquina consegue produzir contatos Nano-D com passo de 0.025″ e contatos Micro-D com passo de 0.050″ usando peças de troca para mudança de formato? Qual é o tempo de troca de formato? Muitos compradores querem a opção de amortizar o investimento na linha entre as duas famílias de produtos.
- ✔P6 — Prazo de entrega de peças de reposição: Qual é o prazo de entrega do ferramental de prensagem, dos mandris de enrolamento da gaiola e das câmeras CCD de reposição? A demora na entrega de peças sobressalentes compromete os cronogramas de produção em uma cadeia de suprimentos de defesa.
- ✔P7 — Rastreabilidade e registro de auditoria: A máquina registra dados de cada contato (marcas de tempo das estações, pressão de prensagem e imagem CCD) em um formato compatível com os requisitos de rastreabilidade da sua AS9100 ou ISO 13485? Sem isso, a linha não pode atender clientes dos setores de defesa ou médico.
⚠️ Importante — O risco de tratar a cotação como especificação
A página do catálogo do fornecedor é material de marketing. A cotação da máquina é um contrato. As equipes de compras costumam aceitar alegações do catálogo (como “100.000 ciclos de acoplamento”) como se fossem o mínimo de qualificação exigido pela MIL-DTL-32139 (que é 200). Os números não são equivalentes. Transforme cada alegação do catálogo em uma cláusula contratual com uma etapa de verificação independente. Se o fornecedor resistir, você já tem a resposta para P1.
6. Modos de falha e controle de qualidade: onde a montagem Twist Pin dá errado
Os modos de falha que afetam a produção Nano-D costumam ser visíveis apenas depois do acoplamento do contato. Nessa altura, a peça já faz parte de uma montagem do cliente. As equipes de engenharia que conhecem os 4 principais padrões de defeito conseguem detectá-los na estação adequada, em vez de pagar por investigações de causa raiz após devoluções do campo.- Defeito 1 — Fios desfiados nas extremidades: Soldagem incompleta nas extremidades dos fios ou queima durante o processo. Sintoma: a resistência de contato ultrapassa o limite de 50 miliohms após algumas centenas de ciclos. Detectado na inspeção por CCD da Estação 6 se o sistema inspecionar a geometria da solda; não é detectado se a inspeção verificar apenas o diâmetro externo.
- Defeito 2 — Inserção fora de eixo: A gaiola é prensada na carcaça em ângulo. Sintoma: força de inserção fora da especificação, desgaste prematuro e corrosão por atrito durante o uso. Detectado na Estação 6 apenas por CCD com visão lateral; a visão apenas superior não detecta o defeito.
- Defeito 3 — Formação parcial da gaiola: Um ou mais dos 10 fios não são enrolados no mandril. Sintoma: o contato funciona, mas tem menos trajetos elétricos; a assinatura de resistência parece normal em baixa corrente e se altera na corrente nominal. É o defeito mais difícil de detectar sem teste de continuidade sob carga.
- Defeito 4 — Entrada de contaminantes: Resíduos da química de revestimento, aparas de usinagem ou partículas de névoa salina ficam retidos dentro da gaiola durante a montagem. Sintoma: aumento gradual da resistência causado por corrosão, sobretudo após o ensaio de névoa salina de 48 horas exigido pela MIL-DTL-83513 e frequentemente replicado nos programas Nano-D. Nas variantes à prova d’água e de alta pressão usadas em conexões submarinas offshore, os defeitos causados pela entrada de contaminantes aumentam com a profundidade e a química da vedação — outro motivo para a linha de controle de qualidade não depender apenas da inspeção visual.
| Tipo de defeito | Estação de origem | Variação da resistência | Taxa de detecção na inspeção |
|---|---|---|---|
| Fios desfiados nas extremidades | Soldagem na Estação 4 | >50 mΩ após 300 ciclos | 92% com visão CCD da solda |
| Inserção fora de eixo | Prensagem na Estação 5 | força de inserção +20 a +50% | 75% com CCD apenas superior; 95% com visão lateral |
| Formação parcial da gaiola | Enrolamento na Estação 3 | variação sob carga >0,5 A | 40% sem teste sob carga; 88% com teste |
| Entrada de contaminantes | Transferência entre as Estações 4-5 | aumento gradual após 48 h de névoa salina | detectado após o ciclo ambiental |
| Variação do diâmetro do fio | Alimentação na Estação 1 | dispersão da resistência ±15% | detectado pelo registro de tensão de SPC |
| Desgaste prematuro do revestimento | banho de revestimento fora da linha | aumento abrupto entre 100-200 ciclos | fluorescência de raios X (XRF) ou amostragem de controle de qualidade do lote |
| Dano na rosca da carcaça | manuseio após a Estação 6 | falha de acoplamento durante a instalação | inspeção visual no controle de qualidade final |
| Falhas de preenchimento no copo de solda | estação de soldagem fora da linha | junta fria no ciclo a 85 °C | amostragem por raios X conforme IPC J-STD-001 |
| Incompatibilidade de marcação | marcação BIN nas etapas posteriores do processo | lacuna de rastreabilidade | detecção de 100% com registro auditável |
Quais fatores afetam a vida útil dos contatos de conectores?
3 fatores são determinantes. Primeiro, a espessura e a uniformidade do revestimento: o ouro sobre uma camada de níquel é a barreira contra corrosão e determina a vida útil em ciclos. Dados do setor e estudos de campo mostram consistentemente que a camada de revestimento, e não a geometria da gaiola hiperboloide, é o primeiro elemento a falhar em contatos de passo reduzido. Segundo, a exposição ambiental: névoa salina, condensação, perfil de vibração e ciclos térmicos têm, cada um, um mecanismo de falha específico. Terceiro, a disciplina de acoplamento: inserir e extrair em ângulos não axiais danifica a gaiola e reduz significativamente a vida útil efetiva em ciclos. O mínimo de 200 ciclos da especificação MIL-DTL-32139 é conservador porque os responsáveis pela norma sabem que, no mundo real, o manuseio raramente reproduz o acoplamento axial perfeito de laboratório. Os valores de 100.000 ciclos declarados por fornecedores são alcançáveis em condições de laboratório; a vida útil em campo é invariavelmente menor. O aceite da fiação conforme IPC J-STD-001 e os requisitos de qualidade de execução conforme NASA-STD-8739 são os critérios de controle nas etapas posteriores do processo para detectar o que a máquina de montagem de contatos não consegue. A marcação nas etapas posteriores do processo exige um controle de qualidade próprio. A família de máquinas de aplicação de anéis coloridos faz a marcação de faixas coloridas BIN conforme as normas MIL, que associa cada contato ao respectivo lote qualificado — um requisito de rastreabilidade auditado por clientes dos setores de defesa e médico.7. Perspectivas do setor: para onde vai a demanda por contatos Twist Pin Nano (2025-2027)
A demanda por conectores Nano-D vem crescendo a uma taxa composta anual de cerca de 8 a 10 por cento, embora as estimativas de tamanho do mercado publicadas variem em uma ordem de magnitude, dependendo do escopo da definição. As estimativas restritas a conectores Nano-D conforme especificações MIL ficam em torno de USD 150-250 milhões no mundo todo; as estimativas mais abrangentes de “conectores nanominiatura” (incluindo interconexões de precisão não MIL) chegam a USD 1 bilhão ou mais. Segundo uma análise da Verified Market Reports, as aplicações aeroespaciais representam cerca de 40 por cento da receita e as aplicações militares e de defesa, cerca de 30 por cento. A cobertura do setor sobre a adoção de conectores Nano-D em programas de espaço, mísseis e eletrônicos para soldados confirma a mesma concentração da demanda. Quatro frentes de demanda estão impulsionando a ampliação da capacidade de produção até 2027.
CubeSat
O formato de 10 × 10 × 10 cm exige passo submilimétrico
VANT / drone
A operação em enxame e a alta densidade de contatos exigida por VANTs pequenos, em função de tamanho, peso e consumo de energia (SWaP)
Equipamentos vestíveis para soldados
Rádio definido por software (SDR), sensores corporais e eletrônicos de capacetes para o esquadrão de próxima geração
Robótica cirúrgica
Demanda por interconexões implantáveis e esterilizáveis
8. Perguntas frequentes
P: Uma máquina para contatos Nano Twist Pin é igual a uma máquina para contatos Micro Twist Pin?
Ver resposta
As duas máquinas compartilham a arquitetura, mas não as tolerâncias. Uma máquina para contatos Nano Twist Pin produz contatos com passo de 0.025 polegada conforme a MIL-DTL-32139; uma máquina para contatos Micro Twist Pin produz contatos com passo de 0.050 polegada conforme a MIL-DTL-83513. Os mandris de enrolamento da gaiola, o ferramental de recalque, as ópticas de CCD e os magazines de movimentação de materiais são dimensionados para faixas dimensionais mais estreitas na linha Nano. Muitos fornecedores oferecem ambas como máquinas separadas, sobre uma plataforma-base comum, com ferramental para troca de formato.
P: Qual é o prazo de entrega típico de uma máquina para contatos Nano Twist Pin?
Ver resposta
O prazo de fabricação e envio divulgado pelo setor costuma ser de 6 a 12 meses para uma linha turnkey de 6 estações com inspeção por CCD, além de um período separado de qualificação nas instalações do comprador, de 3 a 6 meses, antes do envio do primeiro contato conforme a MIL-DTL-32139 para um programa. Planeje de 9 a 18 meses, do início ao fim, até obter a primeira produção qualificada.
P: Uma máquina pode produzir contatos Nano-D e Micro-D?
Ver resposta
Sim, com algumas ressalvas. Vários fabricantes de máquinas oferecem uma plataforma-base com kits de troca de formato para o mandril de enrolamento, a matriz de recalque e o alvo de calibração do CCD. O tempo de troca de formato costuma ser de 30-90 minutos, dependendo do nível de automação. No entanto, para fins de qualificação, os contatos produzidos após cada troca de formato precisam de um registro próprio de inspeção da primeira peça antes de a linha retomar a produção com rastreabilidade MIL. Alguns clientes de defesa não aceitam linhas de passo duplo porque o registro de auditoria das trocas de formato aumenta os riscos durante a avaliação de fornecedores conforme a AS9100. Consulte o cliente final antes de presumir que uma linha de passo duplo será aceita.
P: Uma máquina para contatos Nano Twist Pin precisa de alguma certificação?
Ver resposta
A própria máquina opera sob o sistema de gestão da qualidade ISO 9001 do fabricante. Os contatos produzidos são qualificados separadamente conforme a MIL-DTL-32139, com ciclos periódicos de requalificação.
P: Qual é a diferença entre contatos Twist Pin e contatos estampados?
Ver resposta
Um contato estampado é formado a partir de uma única peça de chapa metálica, estampada e dobrada no formato de um soquete. Um contato Twist Pin é feito com 10 fios finos enrolados para formar uma gaiola hiperboloide, que se flexiona quando o pino correspondente é inserido. Um contato estampado custa menos e é adequado para uso comercial com poucos ciclos. Um contato Twist Pin oferece capacidade para uma ordem de magnitude a mais de ciclos de acoplamento, menor força de inserção e tolerância muito maior a choques e vibrações — por isso, a MIL-DTL-32139 e a MIL-DTL-83513 exigem a geometria Twist Pin para contatos qualificados em aplicações críticas para a missão.
Referências e fontes
- Especificação MIL-DTL-32139 — DLA Land and Maritime
- Especificação MIL-DTL-83513 — DLA Land and Maritime
- NASA-STD-8739 — Norma de execução para crimpagem, interconexões e aceitação de cabos
- IPC J-STD-001 — Aceitação de montagens elétricas e eletrônicas soldadas
- Patente dos Estados Unidos 7191518B2 — Método de fabricação de um contato elétrico hiperboloide
- Patente dos Estados Unidos 9490562B2 — Contato elétrico hiperboloide de diâmetro reduzido
- Cinco fundamentos do projeto com conectores Nano-D conforme a MIL-DTL-32139 — Connector Supplier
- Tecnologia de contatos hiperboloides — Biblioteca técnica da Smiths Interconnect
Artigos relacionados
Sobre esta análise
A ZEUEE projeta e fabrica máquinas de montagem de contatos Nano Twist Pin para fabricantes originais de conectores que produzem contatos qualificados conforme a MIL-DTL-32139, com passo de 0,635 mm. Os dados das especificações, a faixa de estimativas do tamanho do mercado e os limites de qualificação apresentados neste guia vêm de especificações públicas da DLA, normas da IPC e da NASA e análises da imprensa especializada (citadas acima). Quando as fontes de dados variavam, apresentamos a faixa. A equipe de engenharia da ZEUEE revisa este guia.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






