ติดต่อ Zeyu lntelligent Industrial Company

เครื่องจักรผลิตทวิสต์พินนาโน: คู่มือผู้ซื้อปี 2026 สำหรับ Nano-D

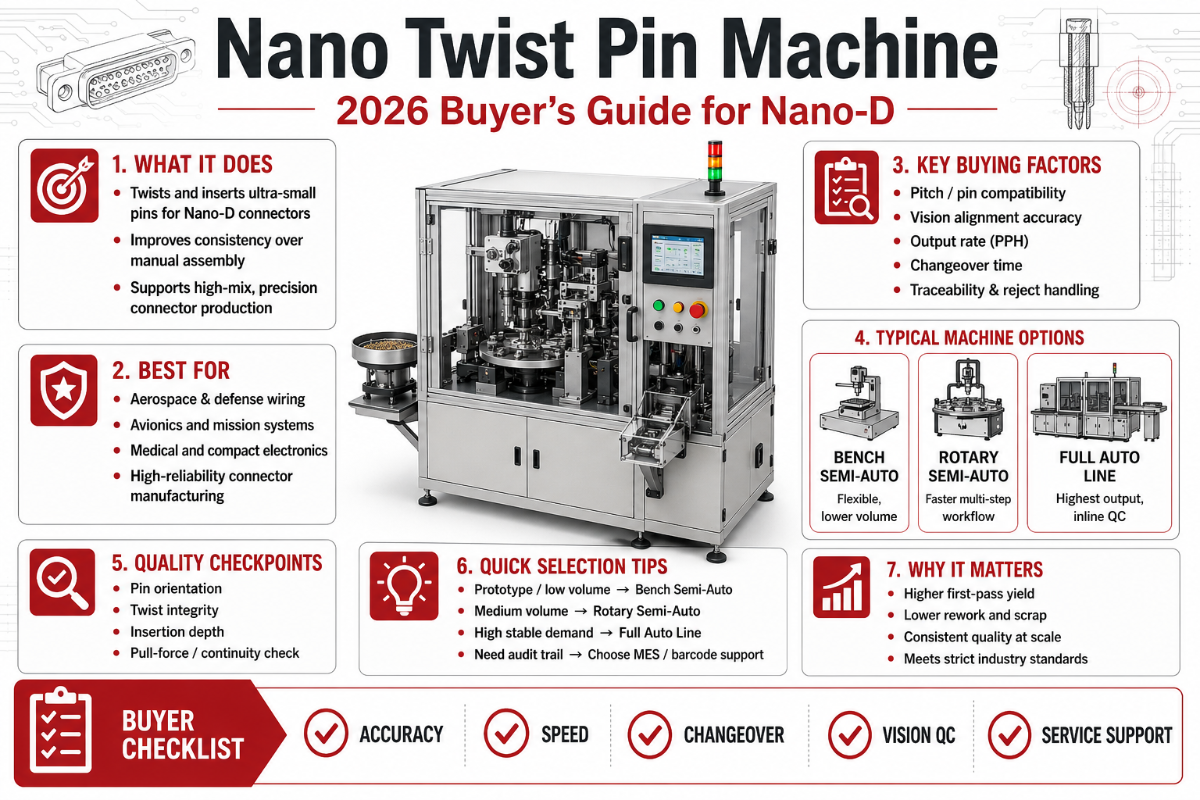
หากคุณเป็นผู้ผลิตคอนเน็กเตอร์แบบ OEM หรือวิศวกรซัพพลายเชนที่กำลังพิจารณาคำขอเสนอราคาสำหรับ Nano-D เครื่องจักรที่ผลิตหน้าสัมผัสเคลือบทองขนาดจิ๋วเหล่านั้นคือการตัดสินใจด้านสายการผลิตที่จะกำหนดต้นทุนต่อชิ้น โอกาสผ่านการรับรอง MIL-DTL-32139 และอัตราข้อบกพร่องของคุณในช่วง 5 ปีข้างหน้า เครื่องจักรผลิตทวิสต์พินนาโน คือสายการผลิตเฉพาะทางที่เปลี่ยนลวดเบริลเลียมคอปเปอร์ที่ม้วนเป็นม้วนให้เป็นหน้าสัมผัสทวิสต์พินแบบไฮเพอร์โบลอยด์ ด้วยระยะพิตช์ 0.025 นิ้ว พร้อมใช้กับเปลือกคอนเน็กเตอร์ Nano-D ในดาวเทียม ขีปนาวุธ อุปกรณ์อิเล็กทรอนิกส์สำหรับทหาร และหุ่นยนต์ผ่าตัด คู่มือผู้ซื้อปี 2026 นี้จะอธิบายว่าเครื่องจักรนี้คืออะไร ผลิตอะไร แตกต่างจากสายการผลิต Micro-D อย่างไร และผู้ซื้อควรถามอะไรบ้าง 7 ข้อก่อนลงนามในใบเสนอราคา
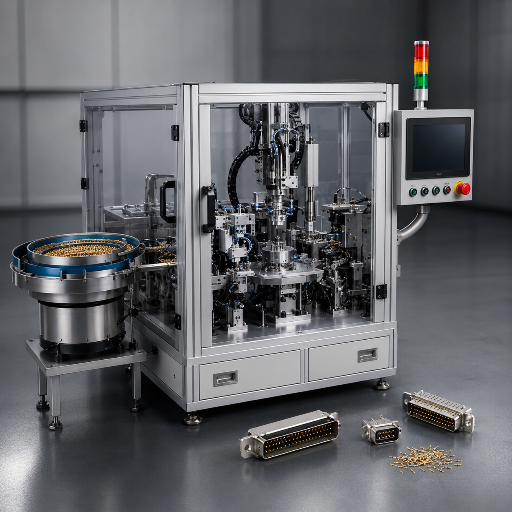 เครื่องจักรผลิตทวิสต์พินนาโนคือสายการผลิตอัตโนมัติที่ผลิตหน้าสัมผัสทวิสต์พินตัวผู้ซึ่งใช้ภายในคอนเน็กเตอร์ Nano-D ตามมาตรฐาน MIL-DTL-32139 ลวดโลหะผสมเบริลเลียมคอปเปอร์ที่คลายออกจากม้วนจะเข้าสู่เครื่อง จากนั้นตัดลวด 10 เส้นให้ได้ความยาวตามกำหนด พันเป็นรูปทรงกรงไฮเพอร์โบลอยด์ เชื่อมปลายเส้นลวด และอัดขึ้นรูปเข้าไปในปลอกที่ผ่านการชุบแข็ง จากนั้นระบบแมชชีนวิชัน CCD จะตรวจสอบหน้าสัมผัสสำเร็จรูปและคัดส่งเข้าแมกกาซีนเพื่อป้อนเข้าสู่กระบวนการประกอบคอนเน็กเตอร์ในขั้นตอนถัดไป ผลิตภัณฑ์ที่ได้คือพินเคลือบทองขนาดจิ๋วที่อยู่ในเต้ารับของเปลือก Nano-D โดยมีระยะห่างระหว่างพิน 0.025 นิ้ว
ผู้ซื้อเครื่องจักรเหล่านี้ไม่ใช่ผู้ใช้คอนเน็กเตอร์ปลายทาง แต่เป็นผู้ผลิตคอนเน็กเตอร์แบบ OEM ผู้รับจ้างผลิตให้ผู้รับเหมาหลักด้านกลาโหม และกลุ่มผู้ผลิตอุปกรณ์การแพทย์ที่กำลังเติบโต ซึ่งผลิตคอนเน็กเตอร์ Nano-D รุ่นติดตั้งบน PCB สำหรับการเชื่อมต่อระหว่างอุปกรณ์ที่มีรูปทรงบางพิเศษ หากคุณจัดหาชิ้นส่วนที่ผ่านการรับรอง MIL-DTL-32139 ให้กับโครงการต่าง ๆ เช่น THAAD ระบบสกัดกั้นขีปนาวุธ กลุ่มดาวเทียม CubeSat หรือแขนหุ่นยนต์ผ่าตัด คุณต้องผลิตหน้าสัมผัสนี้เองหรือซื้อเครื่องจักรจากผู้เชี่ยวชาญเฉพาะด้านนี้ โดยทั่วไป ระยะเวลาส่งมอบเพื่อรับรองสายการผลิตหน้าสัมผัสใหม่ตามมาตรฐาน MIL อยู่ที่ 9 ถึง 18 เดือน ดังนั้นการซื้อเครื่องจักรจึงมักเป็นจุดตั้งต้นของแผนพัฒนาผลิตภัณฑ์ระยะหลายปี
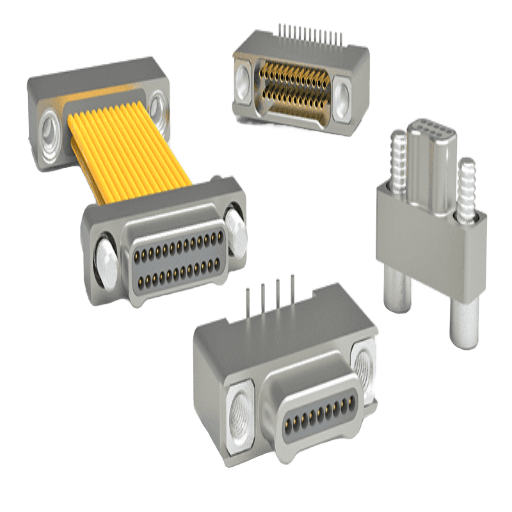 ผู้ซื้อมักเริ่มพิจารณา Nano-D โดยคุ้นเคยกับ Micro-D (ตระกูล MIL-DTL-83513) หรือ D-Sub มาตรฐานอยู่แล้ว คอนเน็กเตอร์ทั้ง 3 ตระกูลมีเปลือกรูปทรงสี่เหลี่ยมคางหมูคล้ายตัว D และใช้หน้าสัมผัสในตระกูลทวิสต์พินเหมือนกัน แต่ระยะพิตช์ น้ำหนัก และขอบเขตการรับรองแตกต่างกันอย่างชัดเจน แนวคิดในการออกแบบคอนเน็กเตอร์แต่ละตระกูลก็แตกต่างกันด้วย โดย Nano-D ออกแบบมาเพื่อการบินและอวกาศที่ต้องการรูปทรงบางและน้ำหนักเบา ส่วน Micro-D พัฒนาขึ้นเพื่อรองรับสภาพแวดล้อมแรงดันสูง เช่น การวัดและส่งข้อมูลในหลุมเจาะนอกชายฝั่งสำหรับอุตสาหกรรมน้ำมันและก๊าซ ส่วน D-Sub มาตรฐานยังคงเป็นรุ่นหลักสำหรับการเชื่อมต่อพินในอุตสาหกรรมและคอมพิวเตอร์รุ่นเดิม ตารางด้านล่างสรุปข้อแตกต่างที่เกี่ยวข้องกับผู้ซื้อเครื่องจักรผลิต
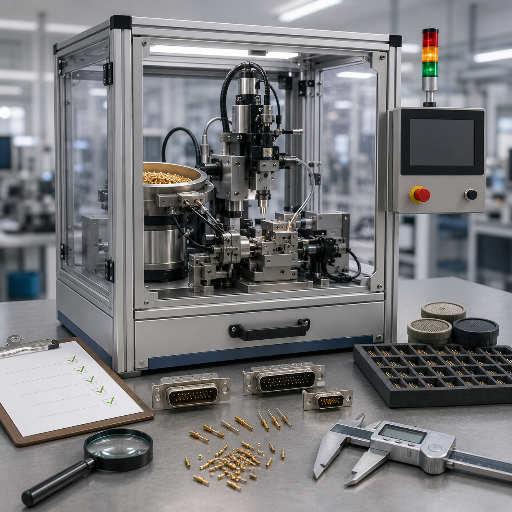 ด้านล่างคือชุดคำถามคัดกรอง 7 ข้อที่ทีมจัดซื้อควรแนบไปกับคำขอเสนอราคาเครื่องจักรผลิตทวิสต์พินนาโนทุกรายการ แต่ละข้อออกแบบมาเพื่อแยกให้เห็นความแตกต่างระหว่างผู้สร้างเครื่องจักรที่ออกแบบสายการผลิตเอง กับผู้จำหน่ายต่อที่ติดตราสินค้าของตนบนฮาร์ดแวร์ของผู้อื่น ตรวจสอบให้ครบทั้ง 7 ข้อก่อนลงนาม
หลังใช้ชุดคำถามคัดกรองแล้ว ขั้นต่อไปคือการตัดสินใจว่าจะบูรณาการเครื่องจักรเข้ากับสายการประกอบ ตัด-ปอก-ย้ำสายไฟต้นทางเพื่อทำระบบอัตโนมัติทั้งเซลล์ หรือใช้เป็นเซลล์ผลิตหน้าสัมผัสแบบแยกเดี่ยวเพื่อป้อนชิ้นงานเข้าสู่เครื่องจักรย้ำคอนเน็กเตอร์และขั้นตอนการประกอบปลายทาง การเลือกบูรณาการส่งผลต่ออัตราการผลิต เงินลงทุน และความยืดหยุ่นในการเปลี่ยนรุ่นการผลิต
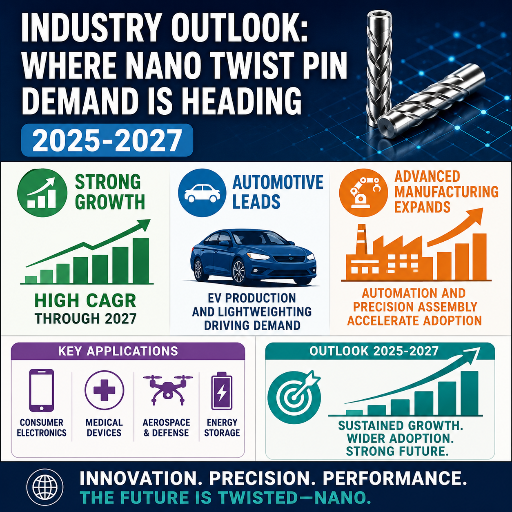 ความต้องการคอนเน็กเตอร์ Nano-D เติบโตในอัตราการเติบโตเฉลี่ยต่อปีแบบทบต้นประมาณแปดถึงสิบเปอร์เซ็นต์ แม้ตัวเลขขนาดตลาดที่เผยแพร่จะแตกต่างกันถึงสิบเท่าตามขอบเขตคำจำกัดความ ตัวเลขเฉพาะคอนเน็กเตอร์ nano-D ตามมาตรฐาน MIL อยู่ที่ประมาณ 150-250 ล้านดอลลาร์สหรัฐทั่วโลก ส่วนตัวเลขที่ครอบคลุมกว่าในหมวด “คอนเน็กเตอร์ขนาดนาโน” (รวมคอนเน็กเตอร์เชื่อมต่อความแม่นยำสูงที่ไม่ใช่ MIL) สูงถึงหนึ่งพันล้านดอลลาร์หรือมากกว่า จากการวิเคราะห์ของ Verified Market Reports การบินและอวกาศมีสัดส่วนรายได้ประมาณสี่สิบเปอร์เซ็นต์ และการทหาร/กลาโหมประมาณสามสิบเปอร์เซ็นต์ รายงานในอุตสาหกรรมเกี่ยวกับการใช้ Nano-D ในโครงการ ด้านอวกาศ ขีปนาวุธ และอุปกรณ์อิเล็กทรอนิกส์สำหรับทหาร ยืนยันว่าความต้องการกระจุกตัวในกลุ่มเดียวกัน ปัจจัยด้านความต้องการสี่ด้านกำลังผลักดันให้กำลังการผลิตเพิ่มขึ้นต่อเนื่องจนถึง 2027.
ผลต่อผู้ซื้อมีความชัดเจน: ผู้ผลิตคอนเน็กเตอร์ OEM ที่ยังไม่ได้เพิ่มการตรวจสอบย้อนกลับด้วย CCD ให้กับสายการผลิตทวิสต์พิน อาจเสียโอกาสในการแข่งขันสำหรับสัญญาด้านกลาโหมและการแพทย์รอบถัดไป ซึ่งจะกำหนดให้บันทึกข้อมูลรายหน้าสัมผัส ผู้ผลิตที่ผ่านเกณฑ์และติดตั้งระบบการตรวจสอบด้วย CCD แล้วกำลังได้รับคำขอใบเสนอราคาเพิ่มขึ้นในปี 2025 และต่อเนื่องถึงปี 2026 ปัจจัยความเสี่ยงและโอกาสเป็นเรื่องเดียวกัน: การควบรวมกิจการของผู้รับเหมาหลักด้านกลาโหมกำลังกดดันซัพพลายเออร์ระดับกลางที่ไม่สามารถแสดงหลักฐานข้อมูลอายุการใช้งานตามรอบและการตรวจสอบย้อนกลับได้ ให้จัดหาเครื่องจักรก่อน แล้วจึงรับรองคุณสมบัติของเครื่องจักรกับโครงการจริง ลำดับนี้กำลังขยับให้เร็วขึ้นตามข้อกำหนดขั้นต่ำที่ยกระดับขึ้น
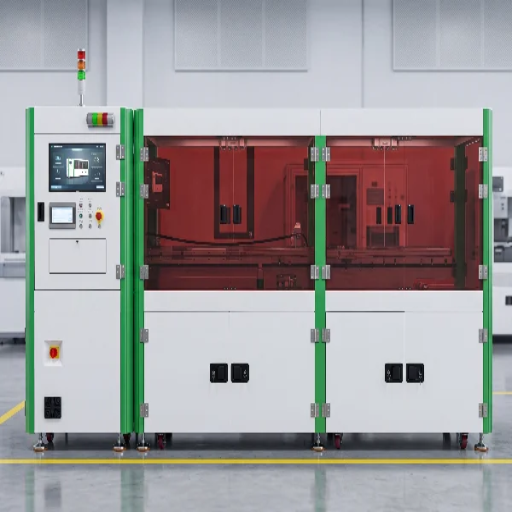
ข้อมูลจำเพาะโดยย่อ: ผลผลิตจากเครื่องจักรผลิตทวิสต์พินนาโน
| ระยะพิตช์ (ระยะห่างระหว่างหน้าสัมผัส) | 0.025″ / 0.635 mm — มาตรฐาน MIL-DTL-32139 |
| เส้นผ่านศูนย์กลางลวดหน้าสัมผัส | เส้นลวดเบริลเลียมคอปเปอร์ 0.18 mm เคลือบทอง |
| ระดับอัตราการผลิต (ค่าทั่วไปในอุตสาหกรรม) | ระดับเริ่มต้น 15-30 ชิ้น/นาที; ระดับกลาง 30-60; ปริมาณสูง 60+ |
| พิกัดกระแสต่อหน้าสัมผัส | 1 amp ที่ 250 V AC DWV |
| ความสามารถด้านการสั่นสะเทือนของหน้าสัมผัสที่ผลิตได้ | 10-2,000 Hz ที่ 20 g ตาม MIL-STD-1344 |
| พื้นที่ติดตั้ง (แบบทั่วไป 6 สถานีงาน) | 1.2-3.5 m² ขึ้นอยู่กับแมกกาซีนและตัวเลือกการตรวจสอบ |
| เป้าหมายการรับรอง | MIL-DTL-32139 และเกณฑ์การยอมรับงานเดินสายตาม IPC J-STD-001 |
| จำนวนเส้นลวดในกรงหน้าสัมผัส | 10 เส้น BeCu เคลือบทอง 50 µin บนนิกเกิล |
| อุณหภูมิการทำงาน | ช่วงอุณหภูมิที่ผ่านการรับรอง -65 ถึง +200 °C |
1. เครื่องจักรผลิตทวิสต์พินนาโนคืออะไร?
เครื่องจักรผลิตทวิสต์พินนาโนคือสายการผลิตอัตโนมัติที่ผลิตหน้าสัมผัสทวิสต์พินตัวผู้ซึ่งใช้ภายในคอนเน็กเตอร์ Nano-D ตามมาตรฐาน MIL-DTL-32139 ลวดโลหะผสมเบริลเลียมคอปเปอร์ที่คลายออกจากม้วนจะเข้าสู่เครื่อง จากนั้นตัดลวด 10 เส้นให้ได้ความยาวตามกำหนด พันเป็นรูปทรงกรงไฮเพอร์โบลอยด์ เชื่อมปลายเส้นลวด และอัดขึ้นรูปเข้าไปในปลอกที่ผ่านการชุบแข็ง จากนั้นระบบแมชชีนวิชัน CCD จะตรวจสอบหน้าสัมผัสสำเร็จรูปและคัดส่งเข้าแมกกาซีนเพื่อป้อนเข้าสู่กระบวนการประกอบคอนเน็กเตอร์ในขั้นตอนถัดไป ผลิตภัณฑ์ที่ได้คือพินเคลือบทองขนาดจิ๋วที่อยู่ในเต้ารับของเปลือก Nano-D โดยมีระยะห่างระหว่างพิน 0.025 นิ้ว
ผู้ซื้อเครื่องจักรเหล่านี้ไม่ใช่ผู้ใช้คอนเน็กเตอร์ปลายทาง แต่เป็นผู้ผลิตคอนเน็กเตอร์แบบ OEM ผู้รับจ้างผลิตให้ผู้รับเหมาหลักด้านกลาโหม และกลุ่มผู้ผลิตอุปกรณ์การแพทย์ที่กำลังเติบโต ซึ่งผลิตคอนเน็กเตอร์ Nano-D รุ่นติดตั้งบน PCB สำหรับการเชื่อมต่อระหว่างอุปกรณ์ที่มีรูปทรงบางพิเศษ หากคุณจัดหาชิ้นส่วนที่ผ่านการรับรอง MIL-DTL-32139 ให้กับโครงการต่าง ๆ เช่น THAAD ระบบสกัดกั้นขีปนาวุธ กลุ่มดาวเทียม CubeSat หรือแขนหุ่นยนต์ผ่าตัด คุณต้องผลิตหน้าสัมผัสนี้เองหรือซื้อเครื่องจักรจากผู้เชี่ยวชาญเฉพาะด้านนี้ โดยทั่วไป ระยะเวลาส่งมอบเพื่อรับรองสายการผลิตหน้าสัมผัสใหม่ตามมาตรฐาน MIL อยู่ที่ 9 ถึง 18 เดือน ดังนั้นการซื้อเครื่องจักรจึงมักเป็นจุดตั้งต้นของแผนพัฒนาผลิตภัณฑ์ระยะหลายปี
ใครบ้างที่ซื้อเครื่องจักรผลิตทวิสต์พินนาโน?
ผู้ซื้อในตลาดนี้มีอยู่ 4 กลุ่มหลัก กลุ่มแรกคือผู้ผลิตคอนเน็กเตอร์ OEM ที่มีฐานธุรกิจมั่นคง (ระดับ Glenair, ITT Cannon, Sunkye และ Axon) ซึ่งเพิ่มกำลังการผลิตภายในเพื่อรองรับสัญญาใหม่ และบางครั้งผลิตทั้งคอนเน็กเตอร์ Nano-D แบบสี่เหลี่ยมและคอนเน็กเตอร์วงกลมใกล้เคียง เช่น ตระกูล Omnetics Nano-360 กลุ่มที่สองคือผู้ผลิตคอนเน็กเตอร์ตามสัญญาระดับกลางที่ต้องการผ่านการรับรอง MIL-DTL-32139 เพื่อเข้าสู่ห่วงโซ่อุปทานด้านกลาโหม กลุ่มที่สามคือผู้ผลิตคอนเน็กเตอร์สำหรับอุปกรณ์ฝังในร่างกายทางการแพทย์ ซึ่งให้บริการผู้ผลิตเครื่องกระตุ้นหัวใจ เครื่องกระตุ้นระบบประสาท และหุ่นยนต์ผ่าตัดที่ต้องการความสมบูรณ์ของซีลแบบผนึกสนิทและการเชื่อมต่อขนาดเล็กพิเศษที่พิสูจน์ความน่าเชื่อถือแล้ว กลุ่มที่สี่คือผู้บูรณาการระบบเพย์โหลดดาวเทียม ซึ่งผลิตฮาร์ดแวร์ระดับ CubeSat ภายในองค์กรเพื่อหลีกเลี่ยงระยะเวลาส่งมอบและต้นทุนจากการจ้างประกอบสายเคเบิลทั้งหมด แต่ละกลุ่มมีความต้องการด้านอัตราการผลิต การตรวจสอบย้อนกลับ การกำหนดค่าแบบโมดูลาร์ และการตรวจสอบด้วย CCD แตกต่างกัน2. เจาะลึกหน้าสัมผัสทวิสต์พิน: การทำงานของกรงไฮเพอร์โบลอยด์
รูปทรงหน้าสัมผัสแบบไฮเพอร์โบลอยด์คือหลักการเชิงกลที่ทำให้จำเป็นต้องใช้เครื่องจักรเฉพาะทาง ลวดเบริลเลียมคอปเปอร์ 10 เส้นที่พันรอบแกนกลางจะก่อตัวเป็นกรงไฮเพอร์โบลิก เมื่อพินตัวผู้ประกบเข้ากับซ็อกเก็ตตัวเมีย เส้นลวดเหล่านี้จะเบนออกด้านนอกและรักษาการสัมผัสเป็นแนว (ไม่ใช่สัมผัสเป็นจุด) พร้อมกันบนลวดหลายเส้น คุณสมบัตินี้ช่วยให้ใช้แรงเสียบต่ำ ประกบได้หลายรอบ และทนต่อแรงกระแทกและการสั่นสะเทือน จึงมีการใช้หน้าสัมผัสทวิสต์พินในระบบขีปนาวุธและการบินและอวกาศที่ผ่านการรับรอง MIL-STD-1344
📐 บันทึกทางวิศวกรรม: ลำดับอัตราผ่านของการผลิตกรงลวดไฮเพอร์โบลอยด์หน้าสัมผัสทวิสต์พินนาโน-D ที่ผลิตเสร็จแต่ละชิ้นผ่านกระบวนการต่อเนื่องกันห้าขั้นตอน โดยแต่ละขั้นมีจุดตรวจสอบอัตราผ่านของตนเอง ขั้นที่ 1: ตรวจสอบล็อตโลหะผสมที่ผ่านการรับรองเมื่อรับวัตถุดิบเข้า ขั้นที่ 2: ดึงลวดอย่างแม่นยำให้ได้เส้นผ่านศูนย์กลาง 0.18 mm พร้อมควบคุมความขรุขระของพื้นผิว ขั้นที่ 3: ม้วนกรงไฮเพอร์โบลอยด์ด้วยเครื่องจักร โดยมุมพิทช์และความสมมาตรของเส้นลวดแต่ละเส้นเป็นตัวกำหนดว่ากรงจะโก่งตัวอย่างสม่ำเสมอหรือบิดเบี้ยวเมื่อรับแรง ขั้นที่ 4: เชื่อมปลายและอัดขึ้นรูปเพื่อยึดกรงไว้ภายในปลอกตัวเรือน ขั้นที่ 5: ตรวจสอบด้วย CCD และทดสอบความต่อเนื่องทางไฟฟ้าก่อนรับรองหน้าสัมผัสเพื่อจัดส่ง โดยทั่วไป อัตราผ่านตั้งแต่ครั้งแรกแบบรวมของสายการผลิตที่ปรับตั้งอย่างเหมาะสมมักอยู่ในช่วงปลาย 90; หากไม่มีการตรวจสอบด้วย CCD ในขั้นที่ 5 อัตราการหลุดรอดของข้อบกพร่องไปถึงภาคสนามจะเพิ่มขึ้นอย่างมาก.
นี่จึงเป็นเหตุผลที่สิทธิบัตรในสาขานี้ เช่น US7191518 “วิธีการผลิตหน้าสัมผัสไฟฟ้าไฮเพอร์โบลอยด์” และ US9490562 “หน้าสัมผัสไฟฟ้าไฮเพอร์โบลอยด์แบบลดเส้นผ่านศูนย์กลาง” มักมุ่งเน้นที่ขั้นตอนการม้วนกรงและการเชื่อมปลาย ทรัพย์สินทางปัญญาด้านกลไกอยู่ที่วิธีควบคุมแรงตึง บิดเกลียว และเข้าหัวสาย ไม่ใช่องค์ประกอบทางเคมีของลวด ข้อมูลหน้าสัมผัสในอุตสาหกรรมระบุว่า หน้าสัมผัสไฮเพอร์โบลอยด์รองรับรอบการเชื่อมต่อได้มากกว่า 100,000 รอบภายใต้เงื่อนไขการทดสอบในห้องปฏิบัติการ โดยใช้แรงเสียบต่ำกว่ารูปทรงพินและซ็อกเก็ตทั่วไปประมาณสี่สิบเปอร์เซ็นต์ (โดยทั่วไปประมาณสองออนซ์ต่อหน้าสัมผัส).
3. Nano-D เทียบกับ Micro-D และ D-Sub มาตรฐาน: แผนผังตระกูลหน้าสัมผัส
ผู้ซื้อมักเริ่มพิจารณา Nano-D โดยคุ้นเคยกับ Micro-D (ตระกูล MIL-DTL-83513) หรือ D-Sub มาตรฐานอยู่แล้ว คอนเน็กเตอร์ทั้ง 3 ตระกูลมีเปลือกรูปทรงสี่เหลี่ยมคางหมูคล้ายตัว D และใช้หน้าสัมผัสในตระกูลทวิสต์พินเหมือนกัน แต่ระยะพิตช์ น้ำหนัก และขอบเขตการรับรองแตกต่างกันอย่างชัดเจน แนวคิดในการออกแบบคอนเน็กเตอร์แต่ละตระกูลก็แตกต่างกันด้วย โดย Nano-D ออกแบบมาเพื่อการบินและอวกาศที่ต้องการรูปทรงบางและน้ำหนักเบา ส่วน Micro-D พัฒนาขึ้นเพื่อรองรับสภาพแวดล้อมแรงดันสูง เช่น การวัดและส่งข้อมูลในหลุมเจาะนอกชายฝั่งสำหรับอุตสาหกรรมน้ำมันและก๊าซ ส่วน D-Sub มาตรฐานยังคงเป็นรุ่นหลักสำหรับการเชื่อมต่อพินในอุตสาหกรรมและคอมพิวเตอร์รุ่นเดิม ตารางด้านล่างสรุปข้อแตกต่างที่เกี่ยวข้องกับผู้ซื้อเครื่องจักรผลิต
| คุณลักษณะ | Nano-D (MIL-DTL-32139) | Micro-D (MIL-DTL-83513) | D-Sub มาตรฐาน |
|---|---|---|---|
| ระยะพิตช์หน้าสัมผัส | 0.025″ / 0.635 mm | 0.050″ / 1.27 mm | 0.108″ / 2.74 mm |
| น้ำหนัก (เปลือก 25 ตำแหน่ง) | ~12 g | ~47 g | ~50+ g |
| กระแสต่อหน้าสัมผัส | 1 A ที่ 250 V DWV | 3 A ที่ 600 V DWV | 5 A ที่ 1,500 V DWV |
| เส้นลวดทวิสต์พิน | ไฮเพอร์โบลอยด์ BeCu 10 เส้น | ทวิสต์พิน BeCu มี 7 จุดสัมผัส | พินตันหรือพินปั๊มขึ้นรูป |
| จำนวนรอบการประกบขั้นต่ำตามมาตรฐาน MIL | ประกบ 200 รอบ (ขั้นต่ำตามข้อกำหนด) | ประกบ 500 รอบ (ขั้นต่ำตามข้อกำหนด) | แตกต่างกันตามคลาส |
| แรงกระแทกที่พิสูจน์แล้วจากการใช้งานจริง | >10,000 g (THAAD) | หลายพัน g | ขึ้นอยู่กับฝาครอบ/กลไกล็อก |
| ข้อกำหนดการสั่นสะเทือน | 10-2,000 Hz / 20 g แบบไซน์ | 10-2,000 Hz / 30 g แบบไซน์ | 10-500 Hz / 10 g โดยทั่วไป |
| อุณหภูมิการทำงาน | -65 ถึง +200 °C | -65 ถึง +200 °C | -55 ถึง +125 °C สำหรับงานเชิงพาณิชย์ |
| วัสดุเปลือก (Class M) | อะลูมิเนียม 6061-T6 หรือสเตนเลส | อะลูมิเนียม A380 / 2024 / 6061 / 7075 | ฝาครอบเหล็กหรือโลหะผสมสังกะสี |
| การชุบผิว (หน้าสัมผัส) | ทอง 50 µin บนนิกเกิล | ทอง 50 µin บนนิกเกิล | ทอง 15-30 µin หรือดีบุก |
| การใช้งานปลายทางโดยทั่วไป | CubeSat, ขีปนาวุธ, อุปกรณ์สวมใส่สำหรับทหาร, หุ่นยนต์ผ่าตัด, การเชื่อมต่อ Nano แบบติดตั้งบน PCB | ระบบอิเล็กทรอนิกส์การบิน, ยานปล่อยจรวด, ระบบวัดและส่งข้อมูลในหลุมเจาะนอกชายฝั่งสำหรับอุตสาหกรรมน้ำมันและก๊าซ, แบ็กเพลนดิจิทัลความเร็วสูง | ระบบควบคุมอุตสาหกรรม, อุปกรณ์ต่อพ่วงคอมพิวเตอร์ |
คอนเน็กเตอร์นาโนมิเนียเจอร์หรือ Nano-D คืออะไร?
คอนเน็กเตอร์ Nano-D (เรียกอีกอย่างว่า D-Sub ขนาดนาโน หรือ M32139) เป็นคอนเน็กเตอร์ทรงสี่เหลี่ยมผืนผ้าความหนาแน่นสูงที่ผ่านเกณฑ์ MIL-DTL-32139 โดยมีระยะพิทช์หน้าสัมผัสครึ่งหนึ่งของ Micro-D และประมาณหนึ่งในสี่ของ D-Sub มาตรฐาน เต้ารับตัวเมียใช้ซ็อกเก็ตกลึงชุบทอง ส่วนคอนเน็กเตอร์ตัวผู้ใช้หน้าสัมผัสทวิสต์พินทองแดงเบริลเลียมแบบสิบเส้น ซึ่งอัดเข้าไปในเต้ารับเพื่อให้เกิดจุดสัมผัสหลายจุดโดยใช้แรงเสียบต่ำ ตัวเรือน Nano-D แบบ 25 ตำแหน่งมีน้ำหนักประมาณสิบสองกรัม เทียบกับสี่สิบเจ็ดกรัมสำหรับ Micro-D ที่เทียบเท่ากัน ลดน้ำหนักได้ประมาณเจ็ดสิบสี่เปอร์เซ็นต์และมีปริมาตรเพียงหนึ่งในแปด ข้อได้เปรียบด้าน SWaP นี้เป็นเหตุผลสำคัญที่สุดที่โครงการ CubeSat และโครงการอุปกรณ์อิเล็กทรอนิกส์แบบสวมใส่ของทหารกำลังเปลี่ยนมาใช้ Nano-D และเป็นเหตุให้อุปกรณ์การผลิตหน้าสัมผัสประเภทนี้กลายเป็นอุตสาหกรรมเฉพาะทาง ข้อกำหนดจำนวนรอบการเชื่อมต่อในมาตรฐาน MIL กำหนดไว้เพียง 200 รอบ ซึ่งต่ำกว่าขีดจำกัดทางเทคนิคของกรงไฮเพอร์โบลอยด์เองมาก นี่คือข้อแตกต่างสำคัญ (ดูหัวข้อ 5 ด้านล่าง) ผู้ซื้อที่เลือกจากตระกูลผลิตภัณฑ์เหล่านี้มักพิจารณางบประมาณน้ำหนักก่อน (Nano-D เหมาะกับดาวเทียมและอุปกรณ์อิเล็กทรอนิกส์ในหมวกนิรภัย) จากนั้นพิจารณางบประมาณกระแสไฟฟ้า (Micro-D เหมาะกับเส้นทางกระแสไฟฟ้าที่สูงกว่า) แล้วจึงพิจารณาความเข้มงวดในการตรวจสอบ (Nano-D ต้องใช้การประกอบที่มี CCD ช่วยตรวจสอบสำหรับระยะพิทช์นี้) ตระกูลเครื่องผลิตหน้าสัมผัสทวิสต์พินไมโครและตระกูลเครื่องผลิตหน้าสัมผัสทวิสต์พินนาโนใช้สถาปัตยกรรมพื้นฐานร่วมกัน แต่ค่าความคลาดเคลื่อนของเครื่องมือการผลิตต้องเข้มงวดขึ้นประมาณครึ่งหนึ่งเมื่อเปลี่ยนจากระยะพิทช์ 0.050″ เป็น 0.025″.4. ภายในเครื่องจักร: โครงสร้างการผลิต 6 สถานีงาน
เครื่องจักรผลิตทวิสต์พินนาโนที่น่าเชื่อถือแทบทุกยี่ห้อใช้สถาปัตยกรรม 6 สถานีงาน ลำดับของสถานีงานเป็นไปตามหลักฟิสิกส์ กล่าวคือ ตรวจสอบสิ่งที่ยังขึ้นรูปไม่ได้ไม่ได้ ขึ้นรูปสิ่งที่ยังไม่ได้ตัดไม่ได้ และตัดสิ่งที่ยังไม่ได้ป้อนไม่ได้ รายการด้านล่างแสดงแต่ละสถานีงานและหน้าที่ของสถานีนั้น- ✔สถานีงาน 1 — คลายลวดจากม้วน: ระบบควบคุมแรงตึงจากม้วนลวดร่วมกับลูกกลิ้งปรับลวดให้ตรง ป้อนเบริลเลียมคอปเปอร์ขนาด 0.18 mm ด้วยความเร็วคงที่ หากแรงตึงคลาดเคลื่อนในขั้นตอนนี้ กรงในขั้นตอนถัดไปจะไม่สมมาตร
- ✔สถานีงาน 2 — ตัดตามความยาว: ใบมีดตัดแบบเคลื่อนที่ซึ่งขับเคลื่อนด้วยเซอร์โวตัดลวดขนาน 10 เส้นให้มีความยาวเท่ากันภายในค่าความคลาดเคลื่อนที่เข้มงวด (ผู้จำหน่ายเครื่องจักรกำหนดช่วงค่าความคลาดเคลื่อนต่างกัน โดยค่ายิ่งแคบยิ่งช่วยให้กรงสมมาตร)
- ✔สถานีงาน 3 — พันขึ้นรูปไฮเพอร์โบลอยด์: หมุนลวด 10 เส้นรอบแมนเดรลเพื่อขึ้นรูปกรงไฮเพอร์โบลอยด์ มุมพิตช์และจำนวนรอบการหมุนกำหนดความยืดหยุ่นของกรงและแรงเสียบของหน้าสัมผัสสำเร็จรูป
- ✔สถานีงาน 4 — เชื่อมปลายเส้นลวด: เชื่อมปลายลวดทั้งสองด้านด้วยการเชื่อมความต้านทานหรือการเชื่อมเลเซอร์ และเตรียมกรงให้พร้อมใส่เข้าไปในปลอกเปลือก
- ✔สถานีงาน 5 — อัดขึ้นรูป: อัดกรงที่เชื่อมแล้วเข้าไปในปลอกทองเหลืองหรือสเตนเลสที่ผ่านการกลึง แรงดันในการอัดควบคุมเส้นผ่านศูนย์กลางสุดท้ายของกรงและลักษณะค่าความต้านทานของหน้าสัมผัส
- ✔สถานีงาน 6 — ตรวจสอบด้วย CCD และทดสอบความต่อเนื่อง: การตรวจสอบด้วยแมชชีนวิชันตรวจจับการเชื่อมที่เยื้องแกน การขึ้นรูปกรงไม่สมบูรณ์ การปนเปื้อนจากสิ่งแปลกปลอม และเส้นผ่านศูนย์กลางที่ไม่เป็นไปตามข้อกำหนด การทดสอบความต่อเนื่องยืนยันความสมบูรณ์ทางไฟฟ้าก่อนรับชิ้นงานเข้าแมกกาซีน
📐 หมายเหตุทางวิศวกรรม: คู่มืออ่านเอกสารข้อกำหนด MIL-DTL-32139เมื่ออ่านเอกสารข้อมูลของหน้าสัมผัสที่ผ่านการรับรอง ข้อมูลแต่ละรายการจะเชื่อมโยงกลับไปยังสถานีงาน แรงเสียบเกิดจากระยะพิตช์การพันกรงในสถานีงาน 3 ความต้านทานหน้าสัมผัสขึ้นอยู่กับเส้นผ่านศูนย์กลางการอัดในสถานีงาน 5 และความบริสุทธิ์ของลวดจากสถานีงาน 1 จำนวนรอบการประกบขึ้นอยู่กับความหนาของการชุบทองที่ทำแยกจากสายการผลิต รวมถึงการคืนตัวแบบยืดหยุ่นของกรง (สถานีงาน 3 และ 5 ทำงานร่วมกัน) ความทนทานต่อการสั่นสะเทือนขึ้นอยู่กับความสมมาตรของกรงตลอดทั้ง 6 สถานีงาน หากซัพพลายเออร์อธิบายไม่ได้ว่าสถานีงานใดควบคุมข้อกำหนดใด แสดงว่าคุณไม่ได้ซื้อจากผู้ที่ออกแบบเครื่องจักร แต่กำลังซื้อจากผู้จำหน่ายต่อ เอกสารของเครื่องจักรตัดและเชื่อมทวิสต์พิน เอกสารข้อมูลของเครื่องจักรขยายทวิสต์พิน และแค็ตตาล็อกเครื่องจักรประกอบคอนเน็กเตอร์ในระดับผลิตภัณฑ์หลักควรระบุได้ว่าข้อกำหนดแต่ละข้ออยู่ภายใต้การควบคุมของสถานีงานใด
5. การซื้อเครื่องจักรผลิตทวิสต์พินนาโน: คำถามคัดกรองผู้ซื้อ 7 ข้อ
ด้านล่างคือชุดคำถามคัดกรอง 7 ข้อที่ทีมจัดซื้อควรแนบไปกับคำขอเสนอราคาเครื่องจักรผลิตทวิสต์พินนาโนทุกรายการ แต่ละข้อออกแบบมาเพื่อแยกให้เห็นความแตกต่างระหว่างผู้สร้างเครื่องจักรที่ออกแบบสายการผลิตเอง กับผู้จำหน่ายต่อที่ติดตราสินค้าของตนบนฮาร์ดแวร์ของผู้อื่น ตรวจสอบให้ครบทั้ง 7 ข้อก่อนลงนาม
- ✔ข้อ 1 — ระดับอัตราการผลิต: ปริมาณผลผลิตที่ยืนยันแล้วเป็นกี่ชิ้นต่อนาทีที่รอบการทำงานสำหรับการรับรองของผู้ซื้อ ขอข้อมูลอัตราการผลิตของทั้งไลน์เมื่อเปิดใช้งานการตรวจสอบด้วย CCD อย่าใช้ตัวเลขทางการตลาดที่ได้จากการข้ามขั้นตอนตรวจสอบ
- ✔ข้อ 2 — โลหะผสมลวดและกระบวนการชุบ: คุณยอมรับซัพพลายเออร์ล็อตโลหะผสมเบริลเลียมคอปเปอร์รายใด และรับรองผู้ให้บริการชุบทองรายใดสำหรับการรับรอง MIL ในขั้นตอนถัดไป ระบุคำตอบไว้ในสัญญา
- ✔ข้อ 3 — ขอบเขตการตรวจสอบด้วย CCD: ระบบแมชชีนวิชันตรวจจับข้อบกพร่องประเภทใดบ้าง ที่อัตราเฟรมเท่าใด และมีอัตราการคัดทิ้งชิ้นงานดีผิดพลาดเท่าใดที่รอบการทำงานสำหรับการรับรอง การตรวจสอบด้วยภาพเพียงอย่างเดียวไม่เพียงพอสำหรับระยะพิตช์ 0.025″
- ✔ข้อ 4 — แนวทางรับรองจำนวนรอบการประกบ: ข้อกำหนดขั้นต่ำของ MIL-DTL-32139 คือการประกบ 200 รอบ ผลผลิตหน้าสัมผัสจากเครื่องจักรของคุณผ่านการทดสอบที่ 10,000, 50,000 และ 100,000 รอบการประกบเป็นอย่างไร และห้องปฏิบัติการอิสระแห่งใดเป็นผู้ตรวจสอบยืนยัน อย่าให้ผู้ขายนำคำกล่าวอ้างทั่วไปเรื่องอายุการใช้งานของกรงไฮเพอร์โบลอยด์มาปะปนกับประวัติการรับรองจริงของเครื่องจักร
- ✔ข้อ 5 — ความยืดหยุ่นของระยะพิตช์: เครื่องจักรเดียวกันผลิตหน้าสัมผัส Nano-D ระยะพิตช์ 0.025″ และ Micro-D ระยะพิตช์ 0.050″ ได้หรือไม่เมื่อเปลี่ยนเครื่องมือการผลิต และใช้เวลาเปลี่ยนรุ่นการผลิตนานเท่าใด ผู้ซื้อจำนวนมากต้องการตัวเลือกกระจายต้นทุนของสายการผลิตไปยังผลิตภัณฑ์ทั้ง 2 ตระกูล
- ✔ข้อ 6 — ระยะเวลาส่งมอบอะไหล่: ต้องรออะไหล่เครื่องมืออัด แมนเดรลสำหรับพันกรง และกล้อง CCD นานเท่าใด อะไหล่ที่ใช้เวลาส่งมอบนานทำให้กำหนดการผลิตในห่วงโซ่อุปทานด้านกลาโหมเสียหาย
- ✔ข้อ 7 — การตรวจสอบย้อนกลับและบันทึกการตรวจประเมิน: เครื่องจักรบันทึกข้อมูลรายหน้าสัมผัส (เวลาประจำสถานีงาน แรงดันอัด และภาพจาก CCD) ในรูปแบบที่รองรับข้อกำหนดการตรวจสอบย้อนกลับตาม AS9100 หรือ ISO 13485 ของคุณหรือไม่ หากไม่มี สายการผลิตนี้จะไม่สามารถรองรับลูกค้าด้านกลาโหมหรือการแพทย์ได้
⚠️ ข้อสำคัญ — กับดักใบเสนอราคาที่ถูกเข้าใจว่าเป็นข้อกำหนด
หน้าแค็ตตาล็อกของผู้ขายเป็นสื่อการตลาด ส่วนใบเสนอราคาเครื่องจักรคือสัญญา ทีมจัดซื้อมักยอมรับคำกล่าวอ้างในแค็ตตาล็อก (เช่น “100,000 รอบการประกบ”) เสมือนเป็นข้อกำหนดขั้นต่ำสำหรับการรับรองตาม MIL-DTL-32139 (ซึ่งอยู่ที่ 200 รอบ) ตัวเลขทั้งสองนี้มีความหมายต่างกัน นำคำกล่าวอ้างทุกข้อในแค็ตตาล็อกไปเขียนเป็นข้อสัญญาที่กำหนดให้มีการตรวจสอบยืนยันโดยหน่วยงานอิสระ หากซัพพลายเออร์ไม่ยอม นั่นก็เป็นคำตอบของข้อ 1 แล้ว
6. โหมดความขัดข้องและการควบคุมคุณภาพ: จุดที่การประกอบทวิสต์พินผิดพลาด
โหมดความขัดข้องที่สร้างปัญหาในการผลิต Nano-D ส่วนใหญ่มักมองเห็นได้หลังประกบหน้าสัมผัสแล้วเท่านั้น เมื่อถึงตอนนั้น ชิ้นส่วนก็อยู่ในชุดประกอบของลูกค้าแล้ว ทีมวิศวกรรมที่เข้าใจลักษณะข้อบกพร่องหลักทั้ง 4 แบบจะสามารถตรวจจับได้ที่สถานีงานที่เหมาะสม แทนที่จะต้องเสียค่าใช้จ่ายสืบหาสาเหตุรากของการส่งคืนสินค้าจากภาคสนาม- ข้อบกพร่อง 1 — ปลายลวดรุ่ย: การเชื่อมปลายเส้นลวดไม่สมบูรณ์หรือเชื่อมทะลุ อาการ: ความต้านทานหน้าสัมผัสสูงเกินขีดจำกัด 50 milliohm หลังผ่านไปไม่กี่ร้อยรอบ ตรวจจับได้ด้วย CCD ที่สถานีงาน 6 หากระบบตรวจสอบรูปทรงรอยเชื่อม แต่จะตรวจไม่พบหากตรวจเฉพาะเส้นผ่านศูนย์กลางภายนอก
- ข้อบกพร่อง 2 — ใส่เยื้องแกน: อัดกรงเข้าไปในเปลือกโดยเอียง อาการ: แรงเสียบไม่เป็นไปตามข้อกำหนด สึกหรอก่อนเวลา และเกิดการกัดกร่อนจากการเสียดสีขณะใช้งาน ตรวจจับได้ที่สถานีงาน 6 ด้วย CCD มุมมองด้านข้างเท่านั้น ระบบแมชชีนวิชันที่มองจากด้านบนอย่างเดียวตรวจไม่พบ
- ข้อบกพร่อง 3 — กรงขึ้นรูปไม่สมบูรณ์: ลวดอย่างน้อย 1 เส้นจากทั้งหมด 10 เส้นพันรอบแมนเดรลไม่สำเร็จ อาการ: หน้าสัมผัสยังทำงานได้ แต่มีเส้นทางไฟฟ้าน้อยลง ค่าความต้านทานดูปกติเมื่อใช้กระแสต่ำ แต่เปลี่ยนแปลงเมื่อใช้กระแสตามพิกัด เป็นข้อบกพร่องที่ตรวจจับได้ยากที่สุดหากไม่มีการทดสอบความต่อเนื่องขณะรับโหลด
- ข้อบกพร่อง 4 — สิ่งปนเปื้อนแทรกเข้าไป: สารตกค้างจากน้ำยาชุบ เศษจากการตัดเฉือน หรืออนุภาคละอองเกลือติดค้างในกรงระหว่างการประกอบ อาการ: ความต้านทานเพิ่มขึ้นจากการกัดกร่อน โดยเฉพาะหลังทดสอบละอองเกลือ 48 ชั่วโมงตามข้อกำหนด MIL-DTL-83513 ซึ่งโครงการ Nano-D มักใช้เกณฑ์ใกล้เคียงกัน สำหรับรุ่นกันน้ำและแรงดันสูงที่ใช้ในการเชื่อมต่อใต้น้ำนอกชายฝั่ง ข้อบกพร่องจากสิ่งแปลกปลอมที่แทรกเข้ามาจะเพิ่มขึ้นตามความลึกและเคมีของซีล นี่เป็นอีกเหตุผลที่สายการผลิตควบคุมคุณภาพไม่สามารถพึ่งการตรวจสอบด้วยภาพเพียงอย่างเดียว
| ประเภทข้อบกพร่อง | สถานีงานต้นเหตุ | ลักษณะการเปลี่ยนแปลงของความต้านทาน | อัตราการตรวจจับด้วยการตรวจสอบ |
|---|---|---|---|
| ปลายลวดรุ่ย | การเชื่อมที่สถานีงาน 4 | >50 mΩ หลัง 300 รอบ | 92% เมื่อใช้การตรวจสอบรอยเชื่อมด้วย CCD |
| ใส่เยื้องแกน | การอัดที่สถานีงาน 5 | แรงเสียบ +20 ถึง +50% | 75% เมื่อใช้ CCD มุมมองด้านบน; 95% เมื่อใช้มุมมองด้านข้าง |
| กรงขึ้นรูปไม่สมบูรณ์ | การพันที่สถานีงาน 3 | ค่าความต้านทานเปลี่ยนแปลงเมื่อรับโหลด >0.5 A | 40% หากไม่ทดสอบขณะรับโหลด; 88% เมื่อทดสอบ |
| สิ่งปนเปื้อนแทรกเข้าไป | การส่งต่อระหว่างสถานีงาน 4-5 | ค่าความต้านทานเพิ่มขึ้นหลังสัมผัสละอองเกลือ 48 h | ตรวจพบหลังผ่านรอบการทดสอบสภาพแวดล้อม |
| เส้นผ่านศูนย์กลางลวดเปลี่ยนแปลง | การคลายลวดที่สถานีงาน 1 | ค่าความต้านทานกระจาย ±15% | ตรวจพบจากบันทึกแรงตึง SPC |
| ชั้นชุบมีรอยเว้า | บ่อชุบแยกจากสายการผลิต | ค่าความต้านทานเพิ่มขึ้นเป็นขั้นที่ 100-200 รอบ | การตรวจ XRF หรือสุ่มตรวจคุณภาพล็อต |
| เกลียวเปลือกเสียหาย | การจัดการหลังสถานีงาน 6 | ประกบไม่ผ่านขณะติดตั้ง | ตรวจด้วยตาในขั้นตรวจสอบคุณภาพขั้นสุดท้าย |
| โพรงในถ้วยบัดกรี | สถานีบัดกรีแยกจากสายการผลิต | รอยบัดกรีเย็นระหว่างรอบที่ 85 °C | สุ่มตรวจด้วยเอกซเรย์ตาม IPC J-STD-001 |
| เครื่องหมายไม่ตรงกัน | การทำเครื่องหมาย BIN ในขั้นตอนปลายทาง | ช่องว่างในการตรวจสอบย้อนกลับ | ตรวจจับได้ 100% เมื่อมีบันทึกที่ตรวจสอบได้ |
ปัจจัยใดส่งผลต่ออายุการใช้งานของหน้าสัมผัสคอนเน็กเตอร์?
มี 3 ปัจจัยหลัก ประการแรกคือความหนาและความสม่ำเสมอของชั้นชุบ: การชุบทองบนชั้นรองพื้นนิกเกิลเป็นเกราะป้องกันการกัดกร่อนและกำหนดจำนวนรอบการใช้งาน ข้อมูลอุตสาหกรรมและการศึกษาภาคสนามแสดงให้เห็นอย่างสม่ำเสมอว่า ชั้นชุบเป็นส่วนแรกที่เสียหายในหน้าสัมผัสระยะพิตช์แคบ ไม่ใช่รูปทรงกรงไฮเพอร์โบลอยด์ ประการที่สองคือการสัมผัสสภาพแวดล้อม: ละอองเกลือ การควบแน่น รูปแบบการสั่นสะเทือน และการเปลี่ยนแปลงอุณหภูมิเป็นรอบ ต่างมีกลไกการเกิดข้อบกพร่องเฉพาะ ประการที่สามคือวิธีการประกบ: การเสียบและถอดในมุมที่ไม่อยู่ตามแนวแกนทำให้กรงเสียหายและลดอายุการใช้งานอย่างมาก ข้อกำหนดขั้นต่ำ 200 รอบตาม MIL-DTL-32139 กำหนดไว้อย่างระมัดระวัง เพราะผู้จัดทำข้อกำหนดทราบว่าการจับใช้งานจริงแทบไม่สามารถประกบตามแนวแกนได้สมบูรณ์เหมือนในห้องปฏิบัติการ ตัวเลข 100,000 รอบที่ผู้ขายระบุสามารถทำได้ภายใต้เงื่อนไขในห้องปฏิบัติการ แต่อายุการใช้งานจริงในภาคสนามต่ำกว่านั้นเสมอ เกณฑ์การยอมรับงานเดินสายตาม IPC J-STD-001 และข้อกำหนดด้านฝีมืองานตาม NASA-STD-8739 เป็นจุดควบคุมในขั้นตอนปลายทางที่ตรวจจับข้อบกพร่องซึ่งเครื่องประกอบหน้าสัมผัสตรวจไม่พบ การทำเครื่องหมายในขั้นตอนปลายทางเป็นระเบียบการควบคุมคุณภาพเฉพาะทาง กลุ่มเครื่องจักรเคลือบวงแหวนสีใช้ทำเครื่องหมายแถบสี BIN ตามข้อกำหนด MIL เพื่อเชื่อมโยงหน้าสัมผัสแต่ละชิ้นกลับไปยังล็อตที่ผ่านการรับรอง ซึ่งเป็นข้อกำหนดด้านการตรวจสอบย้อนกลับที่ลูกค้าด้านกลาโหมและการแพทย์จะตรวจประเมิน7. แนวโน้มอุตสาหกรรม: ทิศทางความต้องการเครื่องจักรผลิตทวิสต์พินนาโน (2025-2027)
ความต้องการคอนเน็กเตอร์ Nano-D เติบโตในอัตราการเติบโตเฉลี่ยต่อปีแบบทบต้นประมาณแปดถึงสิบเปอร์เซ็นต์ แม้ตัวเลขขนาดตลาดที่เผยแพร่จะแตกต่างกันถึงสิบเท่าตามขอบเขตคำจำกัดความ ตัวเลขเฉพาะคอนเน็กเตอร์ nano-D ตามมาตรฐาน MIL อยู่ที่ประมาณ 150-250 ล้านดอลลาร์สหรัฐทั่วโลก ส่วนตัวเลขที่ครอบคลุมกว่าในหมวด “คอนเน็กเตอร์ขนาดนาโน” (รวมคอนเน็กเตอร์เชื่อมต่อความแม่นยำสูงที่ไม่ใช่ MIL) สูงถึงหนึ่งพันล้านดอลลาร์หรือมากกว่า จากการวิเคราะห์ของ Verified Market Reports การบินและอวกาศมีสัดส่วนรายได้ประมาณสี่สิบเปอร์เซ็นต์ และการทหาร/กลาโหมประมาณสามสิบเปอร์เซ็นต์ รายงานในอุตสาหกรรมเกี่ยวกับการใช้ Nano-D ในโครงการ ด้านอวกาศ ขีปนาวุธ และอุปกรณ์อิเล็กทรอนิกส์สำหรับทหาร ยืนยันว่าความต้องการกระจุกตัวในกลุ่มเดียวกัน ปัจจัยด้านความต้องการสี่ด้านกำลังผลักดันให้กำลังการผลิตเพิ่มขึ้นต่อเนื่องจนถึง 2027.
CubeSat
รูปแบบขนาด 10 × 10 × 10 cm ต้องใช้ระยะพิทช์ต่ำกว่ามิลลิเมตร
UAV / โดรน
การทำงานแบบฝูงและความหนาแน่นของหน้าสัมผัสที่ขับเคลื่อนด้วยข้อจำกัด SWaP ของ UAV ขนาดเล็ก
อุปกรณ์สวมใส่สำหรับทหาร
SDR เซ็นเซอร์ตรวจวัดร่างกาย และอิเล็กทรอนิกส์บนหมวกสำหรับหน่วยทหารรุ่นใหม่
หุ่นยนต์ผ่าตัด
ความต้องการอินเตอร์คอนเน็กต์ที่ฝังในร่างกายและทนต่อการทำให้ปราศจากเชื้อ
8. คำถามที่พบบ่อย
ถาม: เครื่องจักรผลิตทวิสต์พินนาโนเหมือนกับเครื่องจักรผลิตทวิสต์พินไมโครหรือไม่?
ดูคำตอบ
เครื่องจักรทั้งสองประเภทใช้โครงสร้างพื้นฐานร่วมกัน แต่ค่าความคลาดเคลื่อนไม่เท่ากัน เครื่องจักรผลิตทวิสต์พินนาโนผลิตหน้าสัมผัสที่มีระยะพิตช์ 0.025-inch ตามมาตรฐาน MIL-DTL-32139 ส่วนเครื่องจักรผลิตทวิสต์พินไมโครผลิตหน้าสัมผัสที่มีระยะพิตช์ 0.050-inch ตามมาตรฐาน MIL-DTL-83513 แกนพันกรง เครื่องมือการผลิตสำหรับการบีบขึ้นรูป ออปติก CCD และแมกกาซีนป้อนวัสดุของสายการผลิตนาโนล้วนออกแบบให้รองรับช่วงมิติที่แคบกว่า ผู้จำหน่ายหลายรายนำเสนอเครื่องจักรทั้งสองประเภทเป็นคนละเครื่องบนแท่นฐานร่วมกัน พร้อมเครื่องมือสำหรับเปลี่ยนรุ่นการผลิต
ถาม: ระยะเวลาส่งมอบเครื่องจักรผลิตทวิสต์พิน Nano-D โดยทั่วไปนานเท่าใด?
ดูคำตอบ
ข้อมูลจากอุตสาหกรรมระบุว่า ระยะเวลาสร้างและจัดส่งสายการผลิตแบบครบวงจร 6 สถานีงานที่มีการตรวจสอบด้วย CCD มักอยู่ที่ 6–12 เดือน และยังต้องใช้เวลาอีก 3–6 เดือนสำหรับการรับรองคุณสมบัติ ณ สถานที่ของผู้ซื้อ ก่อนจัดส่งหน้าสัมผัสรุ่นแรกตามมาตรฐาน MIL-DTL-32139 ให้กับโครงการ วางแผนระยะเวลาตั้งแต่ต้นจนได้ผลิตภัณฑ์ที่ผ่านการรับรองไว้ 9–18 เดือน
ถาม: เครื่องจักรเครื่องเดียวผลิตหน้าสัมผัส Nano-D และ Micro-D ได้หรือไม่?
ดูคำตอบ
ได้ แต่มีข้อควรพิจารณา ผู้ผลิตเครื่องจักรหลายรายนำเสนอแท่นฐานที่ใช้ร่วมกัน พร้อมชุดเปลี่ยนสำหรับแกนพัน แม่พิมพ์บีบขึ้นรูป และเป้าสำหรับปรับเทียบ CCD โดยทั่วไปใช้เวลาเปลี่ยนรุ่น 30-90 นาที ขึ้นอยู่กับระดับระบบอัตโนมัติ อย่างไรก็ตาม ในด้านการรับรองคุณสมบัติ หน้าสัมผัสที่ผลิตหลังการเปลี่ยนรุ่นแต่ละครั้งต้องมีบันทึกการตรวจสอบชิ้นงานแรกของตนเอง ก่อนเริ่มการผลิตที่ตรวจสอบย้อนกลับตามมาตรฐาน MIL อีกครั้ง ลูกค้าด้านกลาโหมบางรายไม่ยอมรับสายการผลิตที่รองรับระยะพิตช์สองขนาด เพราะบันทึกการตรวจสอบการเปลี่ยนรุ่นเพิ่มความเสี่ยงในการตรวจประเมินซัพพลายเออร์ตามมาตรฐาน AS9100 ตรวจสอบกับลูกค้าปลายทางก่อนสรุปว่าสายการผลิตที่รองรับสองระยะพิตช์เป็นที่ยอมรับ
ถาม: เครื่องจักรผลิตทวิสต์พินนาโนจำเป็นต้องมีใบรับรองใดบ้าง?
ดูคำตอบ
ตัวเครื่องจักรทำงานภายใต้ระบบคุณภาพ ISO 9001 ของผู้ผลิตเครื่องจักร ส่วนหน้าสัมผัสที่ผลิตได้จะได้รับการรับรองคุณสมบัติตามมาตรฐาน MIL-DTL-32139 แยกต่างหาก และต้องผ่านรอบการรับรองคุณสมบัติซ้ำเป็นระยะ
ถาม: ทวิสต์พินกับหน้าสัมผัสปั๊มขึ้นรูปแตกต่างกันอย่างไร?
ดูคำตอบ
หน้าสัมผัสปั๊มขึ้นรูปทำจากแผ่นโลหะชิ้นเดียว โดยปั๊มและพับให้เป็นรูปทรงซ็อกเก็ต ส่วนหน้าสัมผัสทวิสต์พินประกอบจากลวดเส้นเล็ก 10 เส้นที่พันเป็นกรงรูปไฮเพอร์โบลอยด์ ซึ่งจะยืดหยุ่นเมื่อพินคู่ประกบสอดเข้าไป หน้าสัมผัสปั๊มขึ้นรูปมีราคาถูกกว่าและเพียงพอสำหรับการใช้งานเชิงพาณิชย์ที่มีรอบการทำงานต่ำ ส่วนหน้าสัมผัสทวิสต์พินรองรับรอบการประกบได้มากกว่าถึงสิบเท่า ใช้แรงสอดต่ำกว่า และทนต่อแรงกระแทกและการสั่นสะเทือนได้สูงกว่ามาก ด้วยเหตุนี้ มาตรฐาน MIL-DTL-32139 และ MIL-DTL-83513 จึงกำหนดให้หน้าสัมผัสที่ผ่านเกณฑ์สำหรับการใช้งานที่มีความสำคัญต่อภารกิจต้องมีรูปทรงทวิสต์พิน
เอกสารอ้างอิงและแหล่งข้อมูล
- ข้อกำหนด MIL-DTL-32139 — DLA Land and Maritime
- ข้อกำหนด MIL-DTL-83513 — DLA Land and Maritime
- NASA-STD-8739 — มาตรฐานฝีมือการผลิตสำหรับการย้ำขั้วต่อ อินเตอร์คอนเน็กต์ และการยอมรับสายเคเบิล
- IPC J-STD-001 — เกณฑ์การยอมรับชุดประกอบไฟฟ้าและอิเล็กทรอนิกส์ที่บัดกรีแล้ว
- สิทธิบัตรสหรัฐฯ 7191518B2 — วิธีการผลิตหน้าสัมผัสไฟฟ้ารูปทรงไฮเพอร์โบลอยด์
- สิทธิบัตรสหรัฐฯ 9490562B2 — หน้าสัมผัสไฟฟ้ารูปทรงไฮเพอร์โบลอยด์ที่มีเส้นผ่านศูนย์กลางเล็กลง
- หลักการพื้นฐาน 5 ข้อเกี่ยวกับการออกแบบคอนเน็กเตอร์ Nano-D ตามมาตรฐาน MIL-DTL-32139 — Connector Supplier
- เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ — คลังข้อมูลทางเทคนิคของ Smiths Interconnect
บทความที่เกี่ยวข้อง
เกี่ยวกับบทวิเคราะห์นี้
ZEUEE ออกแบบและสร้างเครื่องจักรประกอบทวิสต์พินนาโนสำหรับผู้ผลิตคอนเน็กเตอร์ OEM ที่ผลิตหน้าสัมผัสซึ่งผ่านเกณฑ์ MIL-DTL-32139 โดยมีระยะพิตช์ 0.635 mm ตัวเลขข้อกำหนด ช่วงมูลค่าตลาด และข้อจำกัดในการรับรองคุณสมบัติในคู่มือนี้อ้างอิงจากข้อกำหนด DLA มาตรฐาน IPC และ NASA ที่เผยแพร่ต่อสาธารณะ รวมถึงการวิเคราะห์จากสื่ออุตสาหกรรมตามที่อ้างอิงไว้ข้างต้น เมื่อแหล่งข้อมูลให้ตัวเลขแตกต่างกัน เรารายงานเป็นช่วง คู่มือนี้ผ่านการทบทวนโดยทีมวิศวกรรม ZEUEE
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






