Kontaktieren Sie Zeyu lntelligent Industrial Company

Nano-Twist-Pin-Maschine: Käuferleitfaden 2026 für Nano-D

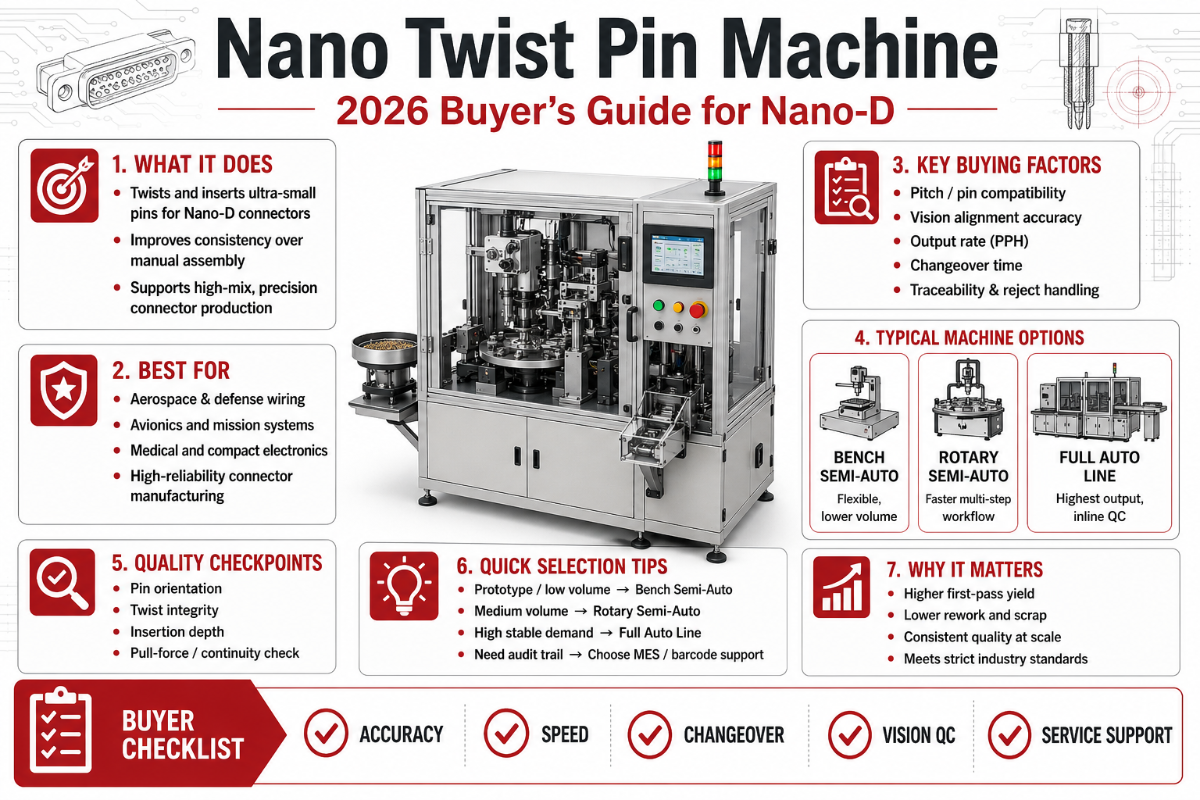
Wenn Sie als Steckverbinderhersteller oder Supply-Chain-Ingenieur vor einer Angebotsanfrage für Nano-D-Steckverbinder sitzen, entscheidet die Anlage hinter diesen winzigen vergoldeten Kontakten über Ihre Stückkosten, Ihre Chancen auf eine Qualifizierung nach MIL-DTL-32139 und Ihre Fehlerquote in den kommenden fünf Jahren. Eine Nano-Twist-Pin-Maschine ist eine spezialisierte Fertigungslinie, die aus aufgewickeltem Beryllium-Kupfer-Draht hyperboloide Twist-Pin-Kontakte mit einem Rastermaß von 0.025 inch fertigt – bereit für Nano-D-Gehäuse in Satelliten, Raketen, Elektronik für Soldaten und chirurgischen Robotern. Dieser Käuferleitfaden 2026 erläutert, was die Maschine ist, was sie produziert, worin sie sich von einer Micro-D-Linie unterscheidet und welche sieben Fragen Käufer vor der Unterzeichnung eines Angebots stellen sollten.
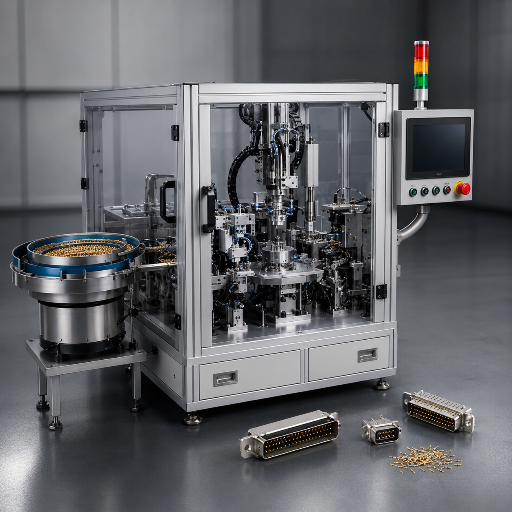 Eine Nano-Twist-Pin-Maschine ist eine automatisierte Fertigungslinie, die den männlichen Twist-Pin-Kontakt für MIL-DTL-32139-Nano-D-Steckverbinder herstellt. Aufgewickelter Beryllium-Kupfer-Legierungsdraht wird an einem Ende zugeführt; zehn Litzen werden abgelängt, zu einem hyperboloiden Käfig gewickelt, an den Litzenenden verschweißt und in eine gehärtete Hülse eingepresst. Anschließend prüft eine CCD-Bildverarbeitung den fertigen Kontakt und sortiert ihn in ein Magazin ein, das die nachgelagerte Steckverbindermontage versorgt. Am Ende steht der winzige vergoldete Kontaktstift, der im Gegenstück eines Nano-D-Gehäuses sitzt – bei einem Abstand von 0.025 inch zwischen den Kontaktstiften.
Käufer dieser Maschinen sind nicht die Endanwender der Steckverbinder. Es sind Steckverbinder-OEMs, Auftragsfertiger für führende Rüstungsunternehmen und zunehmend Hersteller von Medizinprodukten, die PCB-montierte Nano-D-Varianten für besonders flache Steckverbindungen entwickeln. Wenn Sie nach MIL-DTL-32139 qualifizierte Teile für Programme wie THAAD, Raketenabwehrsysteme, CubeSat-Konstellationen oder chirurgische Roboterarme liefern, fertigen Sie diese Kontakte entweder im eigenen Haus oder kaufen eine Maschine von einem Spezialisten für diese Nische. Die Qualifizierung einer neuen Kontaktfertigungslinie nach MIL-Spezifikation dauert in den meisten Fällen neun bis achtzehn Monate. Der Maschinenkauf bildet daher oft den Grundstein für eine mehrjährige Produktplanung.
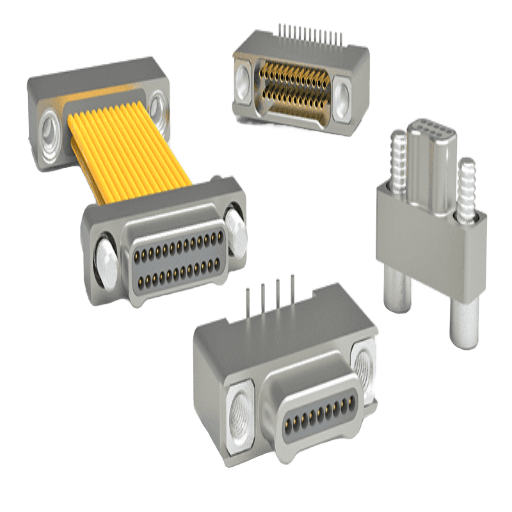 Käufer kennen häufig bereits Micro-D-Steckverbinder (die Familie nach MIL-DTL-83513) oder Standard-D-Sub-Steckverbinder, wenn sie sich mit Nano-D beschäftigen. Alle drei Familien haben das trapezförmige, D-förmige Gehäuseprofil und die Tradition der Twist-Pin-Kontakte gemeinsam. Rastermaß, Gewicht und Qualifizierungsbereich unterscheiden sich jedoch deutlich. Auch die vorgesehene Verwendung ist unterschiedlich: Nano-D wurde für flache, gewichtskritische Luft- und Raumfahrtanwendungen entwickelt; Micro-D für anspruchsvolle Umgebungen wie Öl- und Gasbohrungen sowie die Telemetrie von Offshore-Plattformen; Standard-D-Sub bleibt der bewährte Steckverbinder für ältere Industrie- und Computeranschlüsse. Die folgende Übersicht fasst die Unterschiede zusammen, die für Käufer von Fertigungsanlagen relevant sind.
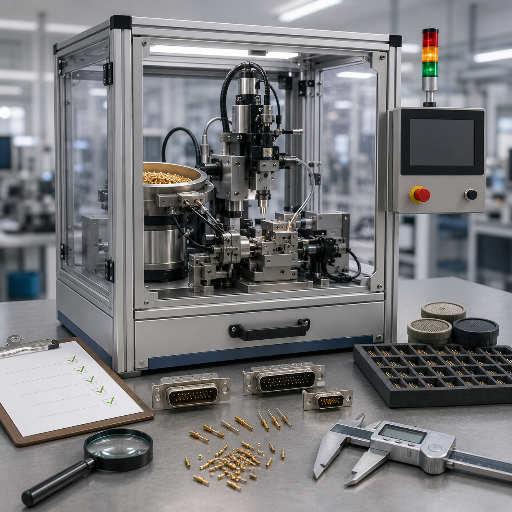 Die folgende Liste mit sieben Fragen sollten Einkaufsteams jeder Angebotsanfrage für eine Nano-Twist-Pin-Maschine beifügen. Die Fragen sollen zeigen, worin sich ein Maschinenhersteller, der die Fertigungslinie selbst entwickelt, von einem Wiederverkäufer unterscheidet, der fremde Anlagen unter eigener Marke anbietet. Stellen Sie alle sieben Fragen, bevor Sie unterschreiben.
Nach diesen Fragen müssen Sie entscheiden, ob die Maschine für eine vollautomatisierte Zelle in vorgelagerte Drahtschneid-, Abisolier- und Crimp-Fertigungslinien integriert oder als eigenständige Kontaktfertigungszelle betrieben wird, die nachgelagerte Crimpmaschine für Steckverbinder und Montageschritte versorgt. Die Integrationsentscheidung wirkt sich auf Durchsatz, Investitionskosten und Flexibilität beim Umrüsten aus.
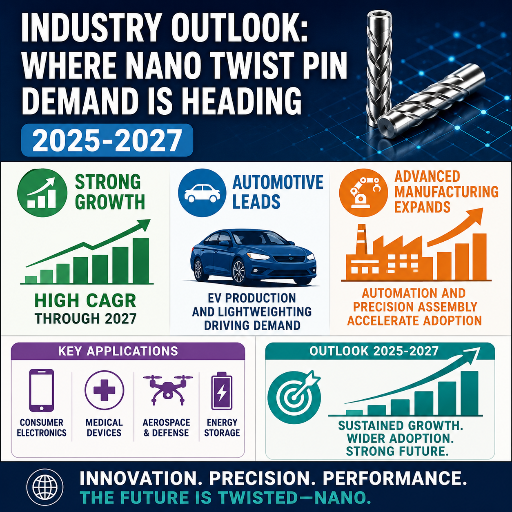 Die Nachfrage nach Nano-D-Steckverbindern wächst mit einer durchschnittlichen jährlichen Wachstumsrate von etwa 8 bis 10 Prozent. Die veröffentlichten Marktgrößen unterscheiden sich jedoch je nach Definition um eine Größenordnung. Eng gefasste Zahlen für Nano-D-Steckverbinder nach MIL-Spezifikation liegen weltweit bei etwa USD 150-250 Millionen; weiter gefasste Angaben für „miniaturisierte Steckverbinder“ (einschließlich präziser Verbindungen außerhalb von MIL-Spezifikationen) erreichen eine Milliarde oder mehr. Laut einer Analyse von Verified Market Reports entfallen rund 40 Prozent des Umsatzes auf Luft- und Raumfahrtanwendungen und rund 30 Prozent auf Militär und Verteidigung. Branchenberichte zur Einführung von Nano-D-Steckverbindern in Raumfahrt-, Raketen- und Soldatenelektronikprogrammen bestätigen diese Konzentration der Nachfrage. Vier Nachfragebereiche treiben den Ausbau der Produktionskapazitäten bis 2027 voran.
Die Konsequenz für Käufer ist konkret: Steckverbinder-OEMs, die ihre Twist-Pin-Fertigungslinien noch nicht um CCD-gestützte Rückverfolgbarkeit ergänzt haben, werden bei den nächsten Ausschreibungsrunden für Verteidigungs- und Medizintechnikaufträge kaum noch konkurrenzfähig sein. Dort werden Datenprotokolle für jeden einzelnen Kontakt verlangt. Qualifizierte Hersteller mit installierter CCD-Prüfung erhalten 2025 und auch 2026 deutlich mehr Angebotsanfragen. Risiko und Chance liegen auf derselben Achse: Die Konsolidierung unter den führenden Verteidigungsintegratoren setzt mittelständische Zulieferer unter Druck, die weder Daten zur Lebensdauer noch zur Rückverfolgbarkeit belegen können. Erst die Maschine beschaffen und sie dann in einem realen Programm qualifizieren – diese Reihenfolge wird angesichts steigender Mindestanforderungen immer weiter vorgezogen.
Kurzdaten: Ausbringung der Nano-Twist-Pin-Maschine
| Rastermaß (Kontaktabstand) | 0.025″ / 0,635 mm – Norm MIL-DTL-32139 |
| Durchmesser des Kontaktdrahts | 0,18 mm Beryllium-Kupfer-Litzen, vergoldet |
| Durchsatzklasse (branchenübliche Werte) | 15-30 Stück/min Einstieg; 30-60 mittlere Klasse; 60+ Großserie |
| Strombelastbarkeit je Kontakt | 1 Ampere bei 250 V AC DWV |
| Vibrationsfestigkeit des gefertigten Kontakts | 10-2.000 Hz bei 20 g nach MIL-STD-1344 |
| Aufstellfläche (typische Ausführung mit 6 Stationen) | 1,2-3,5 m² je nach Magazin und Prüfausstattung |
| Qualifizierungsziel | MIL-DTL-32139 plus Abnahmekriterien für die Verdrahtung nach IPC J-STD-001 |
| Litzenzahl des Käfigs | 10 BeCu-Litzen, 50 µin Gold über Nickel |
| Betriebstemperatur | Qualifizierter Bereich: -65 bis +200 °C |
1. Was ist eine Nano-Twist-Pin-Maschine?
Eine Nano-Twist-Pin-Maschine ist eine automatisierte Fertigungslinie, die den männlichen Twist-Pin-Kontakt für MIL-DTL-32139-Nano-D-Steckverbinder herstellt. Aufgewickelter Beryllium-Kupfer-Legierungsdraht wird an einem Ende zugeführt; zehn Litzen werden abgelängt, zu einem hyperboloiden Käfig gewickelt, an den Litzenenden verschweißt und in eine gehärtete Hülse eingepresst. Anschließend prüft eine CCD-Bildverarbeitung den fertigen Kontakt und sortiert ihn in ein Magazin ein, das die nachgelagerte Steckverbindermontage versorgt. Am Ende steht der winzige vergoldete Kontaktstift, der im Gegenstück eines Nano-D-Gehäuses sitzt – bei einem Abstand von 0.025 inch zwischen den Kontaktstiften.
Käufer dieser Maschinen sind nicht die Endanwender der Steckverbinder. Es sind Steckverbinder-OEMs, Auftragsfertiger für führende Rüstungsunternehmen und zunehmend Hersteller von Medizinprodukten, die PCB-montierte Nano-D-Varianten für besonders flache Steckverbindungen entwickeln. Wenn Sie nach MIL-DTL-32139 qualifizierte Teile für Programme wie THAAD, Raketenabwehrsysteme, CubeSat-Konstellationen oder chirurgische Roboterarme liefern, fertigen Sie diese Kontakte entweder im eigenen Haus oder kaufen eine Maschine von einem Spezialisten für diese Nische. Die Qualifizierung einer neuen Kontaktfertigungslinie nach MIL-Spezifikation dauert in den meisten Fällen neun bis achtzehn Monate. Der Maschinenkauf bildet daher oft den Grundstein für eine mehrjährige Produktplanung.
Wer kauft eine Nano-Twist-Pin-Maschine?
In diesem Markt begegnen einem immer wieder vier Käuferprofile. Erstens etablierte Steckverbinder-OEMs (die Größenordnung von Glenair, ITT Cannon, Sunkye und Axon), die ihre interne Kapazität für neue Aufträge ausbauen und manchmal sowohl rechteckige Nano-D- als auch benachbarte Rundsteckverbinder wie die Omnetics-Nano-360-Familie abdecken. Zweitens mittelgroße Steckverbinder-Auftragsfertiger, die eine Qualifizierung nach MIL-DTL-32139 anstreben, um Zugang zu Verteidigungslieferketten zu erhalten. Drittens Hersteller von Steckverbindern für medizinische Implantate, die Herzschrittmacher-, Neurostimulator- und Chirurgierobotik-OEMs beliefern und auf zuverlässige hermetische Abdichtungen sowie besonders kleine Steckverbindungen angewiesen sind. Viertens Integratoren von Satellitennutzlasten, die Hardware in CubeSat-Qualität im eigenen Haus fertigen, um Lieferzeiten und Kosten für die Vergabe jeder Kabelbaugruppe zu vermeiden. Jedes Profil hat andere Anforderungen an Durchsatz, Rückverfolgbarkeit, modulare Konfiguration und CCD-Prüfung.2. Der Twist-Pin-Kontakt im Detail: So funktioniert der hyperboloide Käfig
Die hyperboloide Kontaktgeometrie ist der technische Kniff, der eine dedizierte Maschine erforderlich macht. Zehn Beryllium-Kupfer-Litzen werden um eine Mittelachse gewickelt und bilden einen hyperbolischen Käfig. Beim Stecken des männlichen Kontaktstifts in die Buchse federn diese Litzen nach außen und erzeugen über mehrere Drähte gleichzeitig Linienkontakt statt Punktkontakt. Dadurch sind geringe Steckkräfte, viele Steckzyklen sowie eine hohe Stoß- und Vibrationsfestigkeit möglich. Deshalb kommen Twist-Pin-Kontakte in Raketen- und Luft- und Raumfahrtsystemen zum Einsatz, die nach MIL-STD-1344 qualifiziert sind.
📐 Technischer Hinweis: Ertragskette des hyperboloiden KäfigdrahtsJeder fertige Nano-D-Twist-Pin-Kontakt durchläuft fünf aufeinanderfolgende Fertigungsstufen mit jeweils eigener Ertragskontrolle. Stufe 1: Wareneingangsprüfung der zertifizierten Legierungscharge. Stufe 2: Präzisionsziehen des Drahts auf 0,18 mm Durchmesser mit Kontrolle der Oberflächenrauheit. Stufe 3: Wickeln des hyperboloiden Käfigs in der Maschine. Wickelwinkel und Symmetrie der Drahtlitzen entscheiden, ob sich der Käfig gleichmäßig verformt oder unter Last verkantet. Stufe 4: Verschweißen der Enden und Einpressen des Käfigs in die Hülsenbuchse. Stufe 5: CCD-Prüfung und elektrische Durchgangsprüfung, bevor der Kontakt für den Versand freigegeben wird. Bei einer gut eingestellten Linie liegt die kumulierte Erstausbeute meist im oberen 90-Prozent-Bereich. Ohne CCD-Prüfung in Stufe 5 steigt die Fehlerquote bei den ausgelieferten Teilen stark an.
Deshalb konzentrieren sich die Patente in diesem Bereich (etwa US7191518 “Verfahren zur Herstellung eines hyperboloiden elektrischen Kontakts” und US9490562 “Hyperboloider elektrischer Kontakt mit reduziertem Durchmesser”) auf die Käfigwicklung und das Verschweißen der Enden. Das mechanische Know-how steckt darin, wie die Litzen gespannt, verdrillt und kontaktiert werden, nicht in der Drahtchemie. Branchenangaben zufolge erreichen hyperboloide Kontakte unter geprüften Laborbedingungen mehr als 100.000 Steckzyklen. Ihre Steckkraft liegt dabei rund vierzig Prozent unter der herkömmlicher Stift-Buchsen-Geometrien (typischerweise etwa zwei Unzen je Kontakt).
3. Nano-D, Micro-D und Standard-D-Sub: Ein Überblick über Kontaktfamilien
Käufer kennen häufig bereits Micro-D-Steckverbinder (die Familie nach MIL-DTL-83513) oder Standard-D-Sub-Steckverbinder, wenn sie sich mit Nano-D beschäftigen. Alle drei Familien haben das trapezförmige, D-förmige Gehäuseprofil und die Tradition der Twist-Pin-Kontakte gemeinsam. Rastermaß, Gewicht und Qualifizierungsbereich unterscheiden sich jedoch deutlich. Auch die vorgesehene Verwendung ist unterschiedlich: Nano-D wurde für flache, gewichtskritische Luft- und Raumfahrtanwendungen entwickelt; Micro-D für anspruchsvolle Umgebungen wie Öl- und Gasbohrungen sowie die Telemetrie von Offshore-Plattformen; Standard-D-Sub bleibt der bewährte Steckverbinder für ältere Industrie- und Computeranschlüsse. Die folgende Übersicht fasst die Unterschiede zusammen, die für Käufer von Fertigungsanlagen relevant sind.
| Merkmal | Nano-D (MIL-DTL-32139) | Micro-D (MIL-DTL-83513) | Standard-D-Sub |
|---|---|---|---|
| Kontakt-Rastermaß | 0.025″ / 0,635 mm | 0.050″ / 1,27 mm | 0.108″ / 2,74 mm |
| Gewicht (25-poliges Gehäuse) | ~12 g | ~47 g | ~50+ g |
| Strom je Kontakt | 1 A bei 250 V DWV | 3 A bei 600 V DWV | 5 A bei 1.500 V DWV |
| Litzen im Twist-Pin-Kontakt | Hyperboloid mit 10 BeCu-Litzen | Twist-Pin-Kontakt aus BeCu mit 7 Kontaktpunkten | massiver oder gestanzter Kontaktstift |
| Mindestzahl der Steckzyklen nach MIL | 200 Steckzyklen (Mindestwert der Spezifikation) | 500 Steckzyklen (Mindestwert der Spezifikation) | je nach Klasse unterschiedlich |
| Im Einsatz bewährte Stoßfestigkeit | >10.000 g (THAAD) | mehrere tausend g | abhängig von Gehäusehaube und Verriegelung |
| Vibrationsspezifikation | 10-2.000 Hz / 20 g sinusförmig | 10-2.000 Hz / 30 g sinusförmig | 10-500 Hz / 10 g, typisch |
| Betriebstemperatur | -65 bis +200 °C | -65 bis +200 °C | -55 bis +125 °C, kommerziell |
| Gehäusematerial (Klasse M) | Aluminium 6061-T6 oder Edelstahl | Aluminium A380 / 2024 / 6061 / 7075 | Stahl- oder Zinklegierungsgehäusehaube |
| Beschichtung (Kontakt) | 50 µin Gold über Nickel | 50 µin Gold über Nickel | 15-30 µin Gold oder Zinn |
| Typischer Einsatzbereich | CubeSat, Raketen, am Körper getragene Soldatenausrüstung, chirurgische Roboter, Nano-Steckverbindungen für PCB-Montage | Flugzeugelektronik, Trägerraketen, Telemetrie bei Öl- und Gasbohrungen sowie Offshore-Anlagen, digitale Hochgeschwindigkeits-Backplanes | industrielle Steuerungen, Computerperipherie |
Was sind nanominiaturisierte Steckverbinder oder Nano-D-Steckverbinder?
Nano-D-Steckverbinder (auch nanominiaturisierte D-Sub-Steckverbinder oder M32139 genannt) sind rechteckige Steckverbinder mit hoher Kontaktdichte, die nach MIL-DTL-32139 qualifiziert sind. Ihr Kontaktraster ist halb so groß wie bei Micro-D und etwa ein Viertel so groß wie bei Standard-D-Sub. Die Buchsenseite verwendet gedrehte, vergoldete Buchsenkontakte; der männliche Steckverbinder nutzt zehnlitzige Twist-Pin-Kontakte aus Beryllium-Kupfer, die in die Buchse gepresst werden und mehrere Kontaktpunkte bei geringer Steckkraft ermöglichen. Ein Nano-D-Gehäuse mit 25 Positionen wiegt etwa zwölf Gramm, verglichen mit siebenundvierzig Gramm bei einem entsprechenden Micro-D-Gehäuse – eine Gewichtsersparnis von rund vierundsiebzig Prozent bei einem Achtel des Volumens. Dieser SWaP-Vorteil ist der wichtigste Grund, warum CubeSat-Programme und am Körper getragene Soldatenausrüstung auf Nano-D umsteigen und warum sich die Fertigungsanlagen für diese Kontakte zu einer eigenen Branche entwickelt haben. Die geforderte Steckzyklenzahl nach MIL-Spezifikation beträgt nur 200 – deutlich weniger, als der hyperboloide Käfig grundsätzlich leisten kann. Dieser Unterschied ist entscheidend (siehe Abschnitt 5). Bei der Wahl zwischen den Familien achten Käufer meist zuerst auf das zulässige Gewicht (Nano-D eignet sich besser für Satelliten- und Helmelektronik), dann auf den Strombedarf (Micro-D für höhere Ströme) und schließlich auf die Prüftiefe (bei diesem Rastermaß erfordert Nano-D eine CCD-gestützte Montage). Die Familie der Micro-Twist-Pin-Maschinen und die Familie der Nano-Twist-Pin-Maschinen haben eine ähnliche Grundarchitektur. Beim Wechsel vom Rastermaß 0.050″ auf 0.025″ müssen die Werkzeugtoleranzen jedoch ungefähr um die Hälfte enger werden.4. Die Maschine im Detail: Aufbau der Fertigung mit 6 Stationen
Fast alle renommierten Nano-Twist-Pin-Maschinen folgen unabhängig von der Marke einer Architektur mit sechs Stationen. Die Reihenfolge ergibt sich aus den physikalischen Abläufen: Prüfen lässt sich nur, was bereits geformt wurde; formen lässt sich nur, was zugeschnitten ist; zuschneiden lässt sich nur, was zugeführt wurde. Die einzelnen Stationen und ihre Funktionen sind nachfolgend aufgeführt.- ✔Station 1 – Drahtabzug: Eine Regelung der Spulenspannung und Richtrollen führen Beryllium-Kupfer-Draht mit 0,18 mm Durchmesser und gleichbleibender Geschwindigkeit zu. Schwankungen der Spannung führen später zu einer asymmetrischen Käfigform.
- ✔Station 2 – Ablängen: Eine servogesteuerte fliegende Schere schneidet zehn parallel verlaufende Drähte mit enger Toleranz auf identische Länge zu (die Toleranzbereiche unterscheiden sich je nach Maschinenhersteller; engere Toleranzen verbessern die Käfigsymmetrie).
- ✔Station 3 – Hyperboloidwicklung: Zehn Litzen werden um einen Dorn gedreht und bilden so den hyperboloiden Käfig. Wickelwinkel und Drehzahl bestimmen die Elastizität des Käfigs und die Steckkraft des fertigen Kontakts.
- ✔Station 4 – Verschweißen der Litzenenden: Widerstands- oder Laserschweißen fixiert die Litzen an beiden Enden und bereitet den Käfig für den Einbau in die Gehäusehülse vor.
- ✔Station 5 – Einpressen: Der verschweißte Käfig wird in eine gedrehte Messing- oder Edelstahlhülse gepresst. Der Pressdruck bestimmt den endgültigen Käfigdurchmesser und damit die Signatur des Kontaktwiderstands.
- ✔Station 6 – CCD-Prüfung und Durchgangsprüfung: Die Bildverarbeitung erkennt Schweißnähte außerhalb der Achse, unvollständig geformte Käfige, Fremdkörper und Durchmesser außerhalb der Spezifikation. Eine Durchgangsprüfung bestätigt die elektrische Integrität, bevor das Magazin das Teil annimmt.
📐 Technischer Hinweis: Entschlüsselung des Datenblatts nach MIL-DTL-32139Bei einem Datenblatt für qualifizierte Kontakte lässt sich jedes Merkmal einer Station zuordnen. Die Steckkraft hängt vom Wickelwinkel des Käfigs in Station 3 ab. Der Kontaktwiderstand wird vom Pressdurchmesser in Station 5 und der Drahtreinheit in Station 1 beeinflusst. Die Steckzyklenzahl hängt von der außerhalb der Linie aufgebrachten Goldschicht und der elastischen Rückstellung des Käfigs ab (gemeinsame Wirkung von Station 3 und 5). Die Vibrationsfestigkeit ergibt sich aus der Käfigsymmetrie über alle sechs Stationen hinweg. Kann Ihr Lieferant nicht angeben, welche Station welche Spezifikation beeinflusst, kaufen Sie nicht bei einem Maschinenentwickler, sondern bei einem Wiederverkäufer. Die Dokumentation der Twist-Pin-Schneid- und Schweißmaschine, das Datenblatt der Twist-Pin-Aufweitmaschine und der übergeordnete Katalog der Steckverbindermontagemaschinen sollten die Spezifikationen jeweils der maßgeblichen Station zuordnen.
5. Kauf einer Nano-Twist-Pin-Maschine: 7 Fragen für Käufer
Die folgende Liste mit sieben Fragen sollten Einkaufsteams jeder Angebotsanfrage für eine Nano-Twist-Pin-Maschine beifügen. Die Fragen sollen zeigen, worin sich ein Maschinenhersteller, der die Fertigungslinie selbst entwickelt, von einem Wiederverkäufer unterscheidet, der fremde Anlagen unter eigener Marke anbietet. Stellen Sie alle sieben Fragen, bevor Sie unterschreiben.
- ✔F1 – Durchsatzklasse: Welche Ausbringung in Stück/min wurde bei Ihrem Qualifizierungszyklus nachgewiesen? Fragen Sie nach Messdaten zur Linienleistung mit aktivierter CCD-Prüfung, nicht nach werblichen Angaben zu Raten im Umgehungsbetrieb.
- ✔F2 – Legierung und Beschichtung der Drähte: Welchen Lieferanten für Beryllium-Kupfer-Legierungschargen akzeptieren Sie, und welchen Goldbeschichtungsdienstleister qualifizieren Sie für die nachgelagerte MIL-Qualifizierung? Halten Sie die Antwort vertraglich fest.
- ✔F3 – Abdeckung der CCD-Prüfung: Welche Fehlerbilder erkennt das Bildverarbeitungssystem, mit welcher Bildrate und welcher Falschausschussrate beim Qualifizierungszyklus? Eine rein visuelle Prüfung reicht bei einem Rastermaß von 0.025″ nicht aus.
- ✔F4 – Qualifizierungsweg für Steckzyklen: Die Mindestanforderung nach MIL-DTL-32139 liegt bei 200 Steckzyklen. Welche Kontaktausbringung erreicht Ihre Maschine bei Prüfzeitpunkten von 10,000, 50,000 und 100.000 Steckzyklen, und welches unabhängige Labor hat die Ergebnisse überprüft? Lassen Sie nicht zu, dass ein Anbieter allgemeine Angaben zur Lebensdauer hyperboloider Kontakte mit dem tatsächlichen Qualifizierungsnachweis der Maschine gleichsetzt.
- ✔F5 – Flexibilität beim Rastermaß: Kann dieselbe Maschine mit einem Werkzeugwechsel sowohl Nano-D-Kontakte mit 0.025″ als auch Micro-D-Kontakte mit 0.050″ fertigen, und wie lange dauert der Wechsel? Viele Käufer möchten die Linie über beide Produktfamilien hinweg amortisieren.
- ✔F6 – Lieferzeit für Ersatzteile: Wie lange ist die Lieferzeit für Ersatzwerkzeuge zum Einpressen, Wickeldorne für den Käfig und CCD-Kameras? Lange Lieferzeiten für Ersatzteile bringen Produktionspläne in Verteidigungslieferketten durcheinander.
- ✔F7 – Rückverfolgbarkeit und Audit-Protokoll: Erfasst die Maschine Kontaktdaten (Zeitstempel je Station, Pressdruck, CCD-Bild) in einem Format, das mit den Rückverfolgbarkeitsanforderungen nach AS9100 oder ISO 13485 kompatibel ist? Ohne diese Daten kann die Linie keine Kunden aus den Bereichen Verteidigung oder Medizin beliefern.
⚠️ Wichtig – Das Angebot als Spezifikation: eine Falle
Eine Herstellerkatalogseite ist Werbematerial. Ein Maschinenangebot ist ein Vertrag. Einkaufsteams übernehmen häufig Katalogangaben (etwa “100.000 Steckzyklen”), als wären sie der Qualifizierungsgrenzwert nach MIL-DTL-32139 (der bei 200 liegt). Diese Zahlen sind nicht gleichbedeutend. Überführen Sie jede Katalogangabe in eine Vertragsklausel mit unabhängiger Prüfung. Wenn Ihr Lieferant sich dagegen sträubt, haben Sie Frage F1 bereits beantwortet.
6. Fehlerbilder und Qualitätskontrolle: Wo die Twist-Pin-Montage scheitert
Die meisten Fehlerbilder in der Nano-D-Fertigung werden erst sichtbar, nachdem der Kontakt gesteckt wurde. Dann ist das Teil bereits in einer Kundenbaugruppe verbaut. Entwicklungsteams, die die vier wichtigsten Fehlermerkmale kennen, können sie an der richtigen Station abfangen, statt die Kosten für Ursachenanalysen nach einer Rücksendung zu tragen.- Fehler 1 – Ausgefranste Drahtenden: Eine Schweißung am Litzenende ist unvollständig oder durchgebrannt. Symptom: Der Kontaktwiderstand steigt nach einigen hundert Zyklen über den Grenzwert von 50 Milliohm. Wird in Station 6 von der CCD-Prüfung erkannt, wenn das System die Schweißgeometrie prüft; bleibt unentdeckt, wenn nur der Außendurchmesser geprüft wird.
- Fehler 2 – Schräges Einsetzen: Der Käfig wird schräg in das Gehäuse eingepresst. Symptome: Steckkraft außerhalb der Spezifikation, vorzeitiger Verschleiß und Reibkorrosion im Betrieb. Wird in Station 6 nur mit seitlicher CCD-Ansicht erkannt; eine Prüfung von oben übersieht den Fehler.
- Fehler 3 – Unvollständige Käfigbildung: Eine oder mehrere der zehn Litzen werden nicht um den Dorn gewickelt. Symptom: Der Kontakt funktioniert, aber es stehen weniger elektrische Pfade zur Verfügung; der Widerstand wirkt bei niedrigem Strom normal und verändert sich bei Nennstrom. Ohne Durchgangsprüfung unter Last ist dieser Fehler am schwersten zu erkennen.
- Fehler 4 – Eindringen von Verunreinigungen: Rückstände aus der Beschichtungschemie, Bearbeitungsspäne oder Partikel aus Salznebel bleiben während der Montage im Käfig hängen. Symptom: korrosionsbedingter Anstieg des Kontaktwiderstands, insbesondere nach dem 48-stündigen Salzsprühnebeltest, den MIL-DTL-83513 verlangt und an dem sich Nano-D-Programme häufig orientieren. Bei wasserdichten und hochdruckfesten Varianten für Unterwasserverbindungen im Offshore-Bereich nehmen durch eingedrungene Partikel verursachte Fehler mit der Tiefe und der Dichtungschemie zu. Das ist ein weiterer Grund, warum sich die Qualitätskontrolle nicht allein auf eine Sichtprüfung verlassen kann.
| Fehlerart | Ursprungsstation | Signatur der Widerstandsdrift | Erkennungsrate bei der Prüfung |
|---|---|---|---|
| Ausgefranste Drahtenden | Schweißung in Station 4 | >50 mΩ nach 300 Zyklen | 92 % mit CCD-Schweißnahtprüfung |
| Schräges Einsetzen | Einpressen in Station 5 | Steckkraft +20 bis +50 % | 75 % bei CCD-Prüfung von oben; 95 % bei seitlicher Ansicht |
| Unvollständige Käfigbildung | Wickeln in Station 3 | Drift bei einer Last von >0,5 A | 40 % ohne Lastprüfung; 88 % mit Lastprüfung |
| Eindringen von Verunreinigungen | Übergang zwischen Station 4 und 5 | Drift nach 48 h Salznebel | Erkannt nach Umweltprüfzyklus |
| Drift des Drahtdurchmessers | Drahtabzug in Station 1 | Streuung des Widerstands ±15 % | Erkannt durch SPC-Spannungsprotokoll |
| Unzureichende Beschichtung in der Tiefe | Beschichtungsbad außerhalb der Linie | sprunghafter Anstieg bei 100-200 Zyklen | XRF oder stichprobenartige Chargenprüfung |
| Beschädigtes Gehäusegewinde | Handhabung nach Station 6 | Steckfehler bei der Installation | Sichtprüfung bei der abschließenden Qualitätskontrolle |
| Hohlstellen im Lötbecher | Lötstation außerhalb der Linie | kalte Lötstelle beim 85 °C-Zyklus | Röntgen-Stichprobe nach IPC J-STD-001 |
| Falsche Kennzeichnung | nachgelagerte BIN-Kennzeichnung | Lücke in der Rückverfolgbarkeit | 100 % Erkennungsrate mit auditierbarem Protokoll |
Welche Faktoren beeinflussen die Lebensdauer von Steckverbinderkontakten?
Drei Faktoren sind entscheidend. Erstens: Dicke und Gleichmäßigkeit der Beschichtung. Gold über einer Nickelschicht bildet die Korrosionsbarriere und bestimmt das Budget für die Steckzyklen. Branchendaten und Untersuchungen im Einsatz zeigen immer wieder, dass bei Kontakten mit engem Rastermaß zuerst die Beschichtung versagt und nicht die Geometrie des hyperboloiden Käfigs. Zweitens: Umwelteinflüsse. Salznebel, Kondensation, Vibrationsprofil und Temperaturwechsel haben jeweils eigene Fehlermechanismen. Drittens: die Sorgfalt beim Stecken. Nicht axiales Stecken und Ziehen beschädigt den Käfig und verkürzt die effektive Lebensdauer deutlich. Der Mindestwert von 200 Steckzyklen nach MIL-DTL-32139 ist konservativ angesetzt, weil den Verfassern der Spezifikation bewusst ist, dass die Handhabung im Einsatz selten so präzise axial erfolgt wie unter idealen Laborbedingungen. Die von Anbietern genannten 100.000 Zyklen sind unter Laborbedingungen erreichbar; die Lebensdauer im Einsatz ist immer geringer. Die Abnahme der Verdrahtung nach IPC J-STD-001 und die Verarbeitungsqualität nach NASA-STD-8739 bilden nachgelagerte Prüfschritte, die Fehler abfangen, die eine Kontaktmontagemaschine nicht erkennen kann. Die Kennzeichnung in der nachgelagerten Fertigung unterliegt eigenen Qualitätskontrollen. Anlagen der Familie Farbmarkierungsmaschinen bringen MIL-konforme BIN-Farbringe auf, die jeden Kontakt seiner qualifizierten Charge zuordnen – eine Anforderung an die Rückverfolgbarkeit, die Kunden aus Verteidigung und Medizin überprüfen.7. Branchenausblick: Wie sich die Nachfrage nach Nano-Twist-Pin-Kontakten entwickelt (2025-2027)
Die Nachfrage nach Nano-D-Steckverbindern wächst mit einer durchschnittlichen jährlichen Wachstumsrate von etwa 8 bis 10 Prozent. Die veröffentlichten Marktgrößen unterscheiden sich jedoch je nach Definition um eine Größenordnung. Eng gefasste Zahlen für Nano-D-Steckverbinder nach MIL-Spezifikation liegen weltweit bei etwa USD 150-250 Millionen; weiter gefasste Angaben für „miniaturisierte Steckverbinder“ (einschließlich präziser Verbindungen außerhalb von MIL-Spezifikationen) erreichen eine Milliarde oder mehr. Laut einer Analyse von Verified Market Reports entfallen rund 40 Prozent des Umsatzes auf Luft- und Raumfahrtanwendungen und rund 30 Prozent auf Militär und Verteidigung. Branchenberichte zur Einführung von Nano-D-Steckverbindern in Raumfahrt-, Raketen- und Soldatenelektronikprogrammen bestätigen diese Konzentration der Nachfrage. Vier Nachfragebereiche treiben den Ausbau der Produktionskapazitäten bis 2027 voran.
CubeSat
Das Format von 10 × 10 × 10 cm erfordert ein Raster im Submillimeterbereich
UAV / Drohne
Schwarmbetrieb und hohe Kontaktdichte bei kleinen UAVs aufgrund von SWaP-Anforderungen
Am Körper getragen
SDR, Körpersensoren und Helmelektronik für den Trupp der nächsten Generation
Chirurgische Robotik
Nachfrage nach implantierbaren und sterilisierbaren elektrischen Verbindungen
8. Häufig gestellte Fragen
F: Ist eine Maschine für Nano-D-Twist-Pin-Kontakte dasselbe wie eine Maschine für Micro-D-Twist-Pin-Kontakte?
Antwort anzeigen
Die Maschinen haben einen ähnlichen Aufbau, aber unterschiedliche Toleranzen. Eine Maschine für Nano-D-Twist-Pin-Kontakte fertigt Kontakte mit einem Rasterabstand von 0.025 Zoll nach MIL-DTL-32139; eine Maschine für Micro-D-Twist-Pin-Kontakte fertigt Kontakte mit einem Rasterabstand von 0.050 Zoll nach MIL-DTL-83513. Die Wickeldorne für die Käfigwicklung, die Stauchwerkzeuge, die CCD-Optiken und die Magazine für die Werkstückzuführung sind bei der Nano-D-Maschine auf engere Maßtoleranzen ausgelegt. Viele Anbieter führen beide Ausführungen als separate Maschinen auf einer gemeinsamen Plattform mit Umrüstwerkzeugen.
F: Wie lang ist die typische Lieferzeit für eine Maschine zur Fertigung von Nano-D-Twist-Pin-Kontakten?
Antwort anzeigen
Laut Branchenangaben beträgt die Bau- und Lieferzeit für eine schlüsselfertige Fertigungslinie mit 6 Stationen und CCD-Prüfung in der Regel 6 bis 12 Monate. Hinzu kommt beim Käufer vor Ort eine separate Qualifizierungsphase von 3 bis 6 Monaten, bevor die ersten Kontakte nach MIL-DTL-32139 für ein Programm ausgeliefert werden. Bis zur ersten qualifizierten Ausbringung sollten Sie insgesamt 9 bis 18 Monate einplanen.
F: Kann eine Maschine sowohl Nano-D- als auch Micro-D-Kontakte fertigen?
Antwort anzeigen
Ja, mit Einschränkungen. Mehrere Maschinenbauer bieten eine Plattform mit Umrüstsätzen für Wickeldorn, Stauchwerkzeug und CCD-Kalibriertarget an. Das Umrüsten dauert je nach Automatisierungsgrad in der Regel 30-90 Minuten. Für die Qualifizierung gilt jedoch: Nach jedem Umrüsten benötigen die gefertigten Kontakte einen eigenen Erstmusterprüfbericht, bevor die Fertigung mit MIL-Rückverfolgbarkeit wieder aufgenommen werden kann. Manche Verteidigungskunden akzeptieren keine Fertigungslinien mit zwei Rasterabständen, da das Umrüstprotokoll das Risiko bei der Lieferantenbewertung nach AS9100 erhöht. Klären Sie vorab mit Ihrem Endkunden, ob eine Fertigungslinie mit zwei Rasterabständen zulässig ist.
F: Benötigt eine Maschine für Nano-D-Twist-Pin-Kontakte Zertifizierungen?
Antwort anzeigen
Die Maschine selbst wird unter dem Qualitätsmanagementsystem ISO 9001 des Maschinenbauers betrieben. Die gefertigten Kontakte werden separat nach MIL-DTL-32139 qualifiziert und in regelmäßigen Abständen erneut qualifiziert.
F: Worin unterscheiden sich Twist-Pin-Kontakte und gestanzte Kontakte?
Antwort anzeigen
Ein gestanzter Kontakt wird aus einem einzigen Stück Blech geformt, das ausgestanzt und zu einer Buchsenform gebogen wird. Ein Twist-Pin-Kontakt besteht aus zehn feinen Drahtlitzen, die zu einem hyperboloiden Käfig gewickelt werden, der sich beim Einführen des Gegenkontakts elastisch verformt. Gestanzte Kontakte sind kostengünstiger und für kommerzielle Anwendungen mit wenigen Steckzyklen ausreichend. Ein Twist-Pin-Kontakt ermöglicht eine um eine Größenordnung höhere Steckzyklenzahl, eine geringere Steckkraft sowie eine deutlich höhere Stoß- und Vibrationsfestigkeit – deshalb schreiben MIL-DTL-32139 und MIL-DTL-83513 die Twist-Pin-Geometrie für qualifizierte Kontakte in missionskritischen Anwendungen vor.
Referenzen und Quellen
- Spezifikation MIL-DTL-32139 — DLA Land and Maritime
- Spezifikation MIL-DTL-83513 — DLA Land and Maritime
- NASA-STD-8739 — Qualitätsstandard für Crimpen, elektrische Verbindungen und Kabelabnahme
- IPC J-STD-001 — Abnahmekriterien für gelötete elektrische und elektronische Baugruppen
- US-Patent 7191518B2 — Verfahren zur Herstellung eines hyperboloiden elektrischen Kontakts
- US-Patent 9490562B2 — Hyperboloider elektrischer Kontakt mit reduziertem Durchmesser
- Fünf Grundlagen für die Entwicklung mit Nano-D-Steckverbindern nach MIL-DTL-32139 — Connector Supplier
- Hyperboloide Kontakttechnologie — Technische Bibliothek von Smiths Interconnect
Verwandte Artikel
Über diese Analyse
ZEUEE entwickelt und baut Montagemaschinen für Nano-D-Twist-Pin-Kontakte für Steckverbinder-OEMs, die nach MIL-DTL-32139 qualifizierte Kontakte mit einem Rasterabstand von 0,635 mm fertigen. Die Spezifikationsangaben, die Marktgrößenspanne und die Qualifizierungsgrenzen in diesem Leitfaden basieren auf den öffentlich zugänglichen DLA-Spezifikationen, IPC- und NASA-Normen sowie den oben zitierten Branchenanalysen. Bei abweichenden Datenquellen haben wir die jeweilige Spanne angegeben. Das Entwicklungsteam von ZEUEE prüft diesen Leitfaden.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






