Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de contactos Twist Pin Nano: guía de compra 2026 para Nano-D

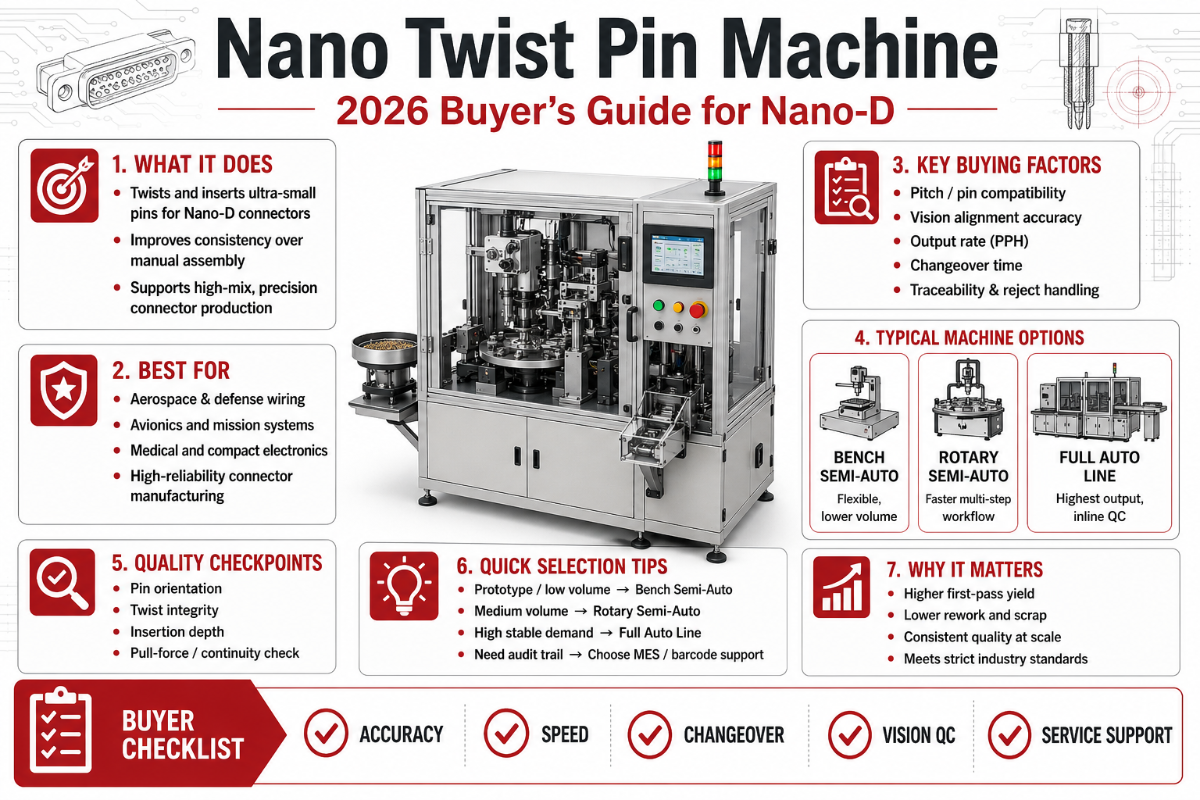
Si usted fabrica conectores originales o trabaja como ingeniero de cadena de suministro y está revisando una solicitud de cotización para Nano-D, el equipo que fabrica esos diminutos contactos chapados en oro es la decisión sobre la línea de producción que determinará su costo por unidad, sus probabilidades de calificación según MIL-DTL-32139 y su tasa de defectos durante los próximos cinco años. Una máquina de contactos Twist Pin Nano es una línea de ensamble especializada que transforma cable de cobre-berilio enrollado en bobinas en contactos Twist Pin hiperboloides con un paso de 0.025 pulgadas, listos para las carcasas Nano-D utilizadas en satélites, misiles, electrónica para soldados y robótica quirúrgica. Esta guía de compra de 2026 explica qué es la máquina, qué produce, en qué se diferencia de una línea Micro-D y qué siete preguntas deben hacer los compradores antes de firmar una cotización.
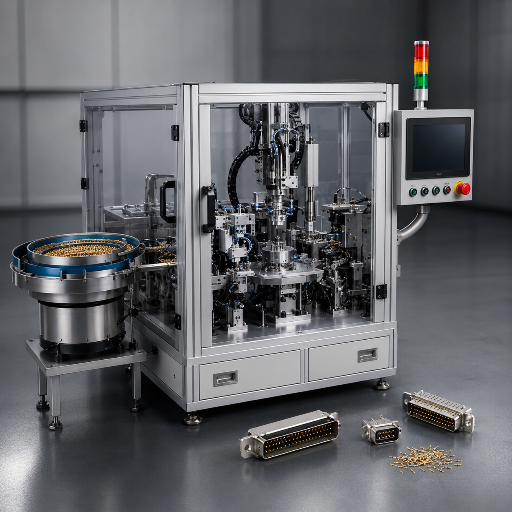 Una máquina de contactos Twist Pin Nano es una línea de producción automatizada que fabrica el contacto macho Twist Pin utilizado en conectores Nano-D MIL-DTL-32139. El cable de aleación de cobre-berilio entra por un extremo en bobinas; se cortan diez filamentos a la medida, se enrollan para formar una jaula hiperboloide, se sueldan sus extremos y se estampan en una carcasa endurecida. Luego, un sistema de visión CCD inspecciona el contacto terminado y lo dirige a un cargador que alimenta las etapas posteriores del ensamble de conectores. El resultado es el diminuto pin chapado en oro que se ve en el receptáculo de una carcasa Nano-D, con una separación de 0.025 pulgadas entre pines.
Quienes compran estas máquinas no son los usuarios finales de los conectores. Son fabricantes de equipo original de conectores (OEM), fabricantes por contrato que trabajan para integradores principales del sector defensa y, cada vez más, productores de dispositivos médicos que fabrican variantes Nano-D montadas en PCB para interconexiones de perfil ultrabajo. Si usted suministra piezas calificadas según MIL-DTL-32139 para programas como THAAD, interceptores de misiles, constelaciones CubeSat o brazos robóticos quirúrgicos, debe fabricar estos contactos en sus instalaciones o comprar una máquina a un proveedor especializado en este nicho. En la mayoría de los casos, el plazo para calificar una nueva línea de producción de contactos según la especificación MIL es de nueve a dieciocho meses; por ello, la compra de la máquina suele ser un pilar de la hoja de ruta de productos para varios años.
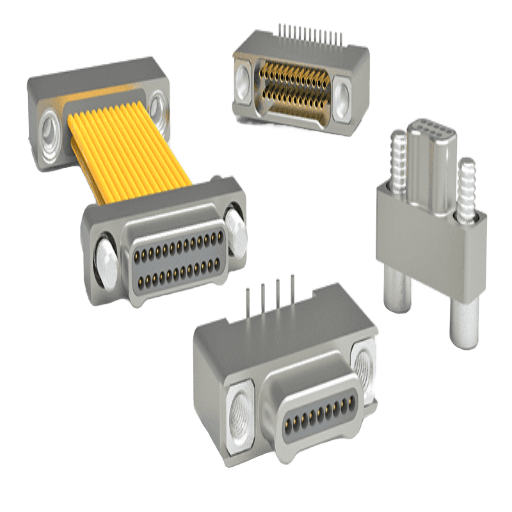 A menudo, los compradores llegan a la conversación sobre Nano-D con experiencia previa en Micro-D (la familia MIL-DTL-83513) o en D-Sub estándar. Las tres familias comparten la silueta trapezoidal de la carcasa en forma de D y la tecnología de contactos Twist Pin, pero difieren considerablemente en el paso, el peso y el rango de calificación. También varía el propósito de diseño de sus conectores: Nano-D se diseñó para aplicaciones aeroespaciales de perfil bajo y peso crítico; Micro-D evolucionó para entornos de alta presión, como operaciones petroleras y de gas en el fondo de pozos y telemetría de plataformas marinas; y D-Sub estándar sigue siendo el conector de referencia para conexiones industriales heredadas y periféricos informáticos. A continuación se presenta una guía de las diferencias pertinentes para quienes compran equipos de producción.
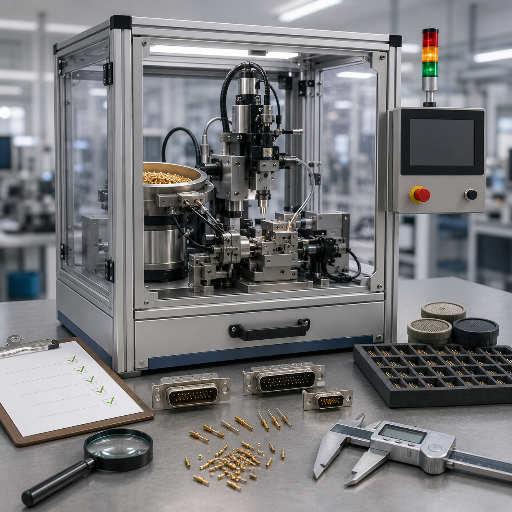 A continuación se presenta el filtro de siete preguntas que los equipos de compras deberían adjuntar a cada solicitud de cotización para una máquina de contactos Twist Pin Nano. Cada pregunta permite distinguir entre un fabricante que diseña la línea de producción y un revendedor que pone su marca en equipos de otra empresa. Haga las siete preguntas antes de firmar.
Una vez aplicado el filtro, la siguiente decisión es si se integra la máquina con líneas de ensamble de corte, desforrado y crimpado de cables para automatizar toda la celda, o si se mantiene como una celda de producción de contactos independiente que alimenta la máquina de crimpado de conectores y las etapas de ensamble posteriores. La elección de integración afecta la tasa de producción, la inversión de capital y la flexibilidad para el cambio de formato.
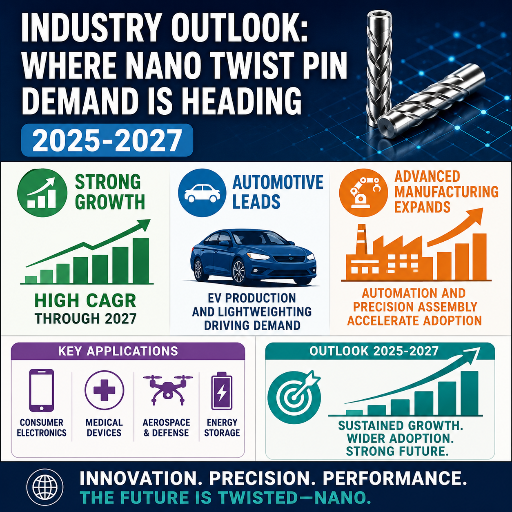 La demanda de conectores Nano-D ha crecido a una tasa de crecimiento anual compuesta de aproximadamente 8-10 por ciento, aunque las estimaciones de mercado publicadas varían en un orden de magnitud según el alcance de las definiciones. Las cifras acotadas a los conectores Nano-D que cumplen especificaciones MIL rondan los USD 150-250 millones a nivel global; las cifras más amplias de «conectores nanominiatura» (que incluyen interconexiones de precisión no sujetas a especificaciones MIL) alcanzan los mil millones o más. Según el análisis de Verified Market Reports, las aplicaciones aeroespaciales representan alrededor del 40 por ciento de los ingresos y las aplicaciones militares y de defensa, cerca del 30 por ciento. La cobertura del sector sobre la adopción de Nano-D en programas de espacio, misiles y electrónica para soldados confirma esa misma concentración de la demanda. Cuatro factores de demanda están impulsando al alza la capacidad de producción de aquí a 2027.
La consecuencia para los compradores es concreta: los fabricantes de conectores OEM que aún no han incorporado trazabilidad asistida por CCD a sus líneas de contactos Twist Pin están a punto de quedar fuera de las próximas rondas de contratos de defensa y del sector médico, que exigirán el registro de datos de cada contacto. Los fabricantes calificados que ya cuentan con inspección CCD están recibiendo un aumento de solicitudes de cotización en 2025 y 2026. El factor de riesgo y el de oportunidad son el mismo: la consolidación entre los integradores principales de defensa está presionando a los proveedores de nivel intermedio que no pueden demostrar datos sobre vida útil en ciclos y trazabilidad. Adquiera la máquina y luego califíquela en un programa real: con el aumento de los requisitos mínimos de especificación, esa secuencia se está adelantando.
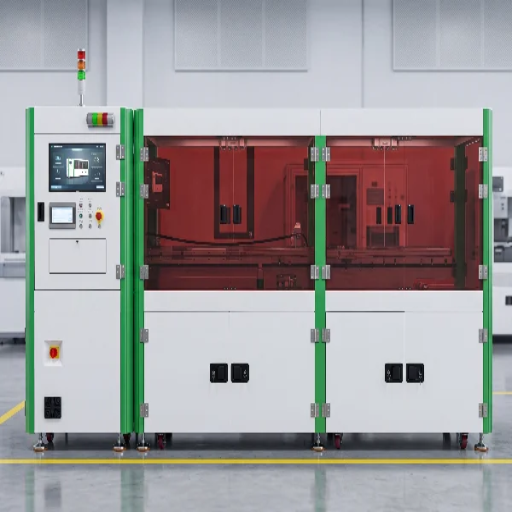
Especificaciones rápidas: producción de la máquina de contactos Twist Pin Nano
| Paso (distancia entre contactos) | 0.025″ / 0.635 mm — norma MIL-DTL-32139 |
| Diámetro del cable del contacto | Filamentos de cobre-berilio de 0.18 mm, chapados en oro |
| Nivel de tasa de producción (habitual en el sector) | 15-30 piezas/min nivel inicial; 30-60 nivel intermedio; 60+ alto volumen |
| Corriente nominal por contacto | 1 amp a 250 V CA DWV |
| Capacidad de vibración del contacto producido | 10-2,000 Hz a 20 g según MIL-STD-1344 |
| Espacio ocupado (configuración típica de 6 estaciones) | 1.2-3.5 m², según las opciones de cargador e inspección |
| Objetivo de calificación | MIL-DTL-32139 más aceptación de cableado según IPC J-STD-001 |
| Cantidad de filamentos de la jaula | 10 filamentos de BeCu, oro de 50 µin sobre níquel |
| Temperatura de operación | Rango calificado de -65 a +200 °C |
1. ¿Qué es una máquina de contactos Twist Pin Nano?
Una máquina de contactos Twist Pin Nano es una línea de producción automatizada que fabrica el contacto macho Twist Pin utilizado en conectores Nano-D MIL-DTL-32139. El cable de aleación de cobre-berilio entra por un extremo en bobinas; se cortan diez filamentos a la medida, se enrollan para formar una jaula hiperboloide, se sueldan sus extremos y se estampan en una carcasa endurecida. Luego, un sistema de visión CCD inspecciona el contacto terminado y lo dirige a un cargador que alimenta las etapas posteriores del ensamble de conectores. El resultado es el diminuto pin chapado en oro que se ve en el receptáculo de una carcasa Nano-D, con una separación de 0.025 pulgadas entre pines.
Quienes compran estas máquinas no son los usuarios finales de los conectores. Son fabricantes de equipo original de conectores (OEM), fabricantes por contrato que trabajan para integradores principales del sector defensa y, cada vez más, productores de dispositivos médicos que fabrican variantes Nano-D montadas en PCB para interconexiones de perfil ultrabajo. Si usted suministra piezas calificadas según MIL-DTL-32139 para programas como THAAD, interceptores de misiles, constelaciones CubeSat o brazos robóticos quirúrgicos, debe fabricar estos contactos en sus instalaciones o comprar una máquina a un proveedor especializado en este nicho. En la mayoría de los casos, el plazo para calificar una nueva línea de producción de contactos según la especificación MIL es de nueve a dieciocho meses; por ello, la compra de la máquina suele ser un pilar de la hoja de ruta de productos para varios años.
¿Quién compra una máquina de contactos Twist Pin Nano?
En este mercado se repiten cuatro perfiles de compradores. Primero, fabricantes de conectores originales consolidados (del nivel de Glenair, ITT Cannon, Sunkye y Axon) que amplían su capacidad interna para atender nuevos contratos, a veces tanto para conectores Nano-D rectangulares como para variantes circulares relacionadas, como la familia Omnetics Nano-360. Segundo, fabricantes de conectores por contrato de nivel intermedio que buscan la calificación MIL-DTL-32139 para entrar en las cadenas de suministro de defensa. Tercero, fabricantes de conectores para implantes médicos que abastecen a fabricantes de marcapasos, neuroestimuladores y robótica quirúrgica, y que requieren integridad hermética del sello e interconexiones muy pequeñas con confiabilidad comprobada. Cuarto, integradores de cargas útiles satelitales que fabrican internamente equipos de grado CubeSat para evitar los plazos de entrega y costos de subcontratar cada ensamble de cables. Cada perfil requiere distintos niveles de tasa de producción, trazabilidad, configuración modular e inspección CCD.2. Dentro del contacto Twist Pin: cómo funciona la jaula hiperboloide
La geometría hiperboloide del contacto es la clave mecánica que justifica contar con una máquina especializada. Diez filamentos de cobre-berilio enrollados alrededor de un eje central forman una jaula hiperbólica. Cuando el pin macho se acopla con el receptáculo hembra, los filamentos se flexionan hacia afuera y mantienen un contacto lineal (no puntual) entre varios cables a la vez. Esta propiedad proporciona una fuerza de inserción baja, un alto número de ciclos de acoplamiento y resistencia a golpes y vibraciones, por lo que los contactos Twist Pin se utilizan en sistemas de misiles y aeroespaciales calificados según MIL-STD-1344.
📐 Nota de ingeniería: acumulación del rendimiento por etapa en la jaula hiperboloideCada contacto Twist Pin Nano terminado es el resultado de cinco etapas sucesivas, cada una con su propio control de rendimiento. Etapa 1: inspección del lote de aleación certificada al recibirlo. Etapa 2: trefilado de precisión hasta un diámetro de 0.18 mm, con control de rugosidad superficial. Etapa 3: enrollado de la jaula hiperboloide en la máquina, donde el ángulo de paso y la simetría de los filamentos determinan si la jaula se flexionará de manera uniforme o se deformará bajo carga. Etapa 4: soldadura de los extremos y estampado para fijar la jaula dentro de la camisa de la carcasa. Etapa 5: inspección CCD y prueba de continuidad eléctrica antes de calificar el contacto para su envío. El rendimiento compuesto a la primera de una línea bien ajustada suele ubicarse en los valores altos de los 90; sin inspección CCD en la Etapa 5, las tasas de defectos que llegan al campo aumentan considerablemente.
Por eso las patentes de este sector (como US7191518 “Método para fabricar un contacto eléctrico hiperboloide” y US9490562 “Contacto eléctrico hiperboloide de diámetro reducido”) se centran en las etapas de enrollado de la jaula y soldadura de los extremos. La propiedad intelectual mecánica reside en cómo se tensan, retuercen y terminan los filamentos, no en la composición química del cable. Los datos de contactos del sector muestran que los contactos hiperboloides alcanzan más de 100,000 ciclos de acoplamiento en condiciones de laboratorio probadas, con fuerzas de inserción aproximadamente cuarenta por ciento menores que las de las geometrías convencionales de pin y receptáculo (por lo general, alrededor de dos onzas por contacto).
3. Nano-D vs. Micro-D vs. D-Sub estándar: guía de familias de contactos
A menudo, los compradores llegan a la conversación sobre Nano-D con experiencia previa en Micro-D (la familia MIL-DTL-83513) o en D-Sub estándar. Las tres familias comparten la silueta trapezoidal de la carcasa en forma de D y la tecnología de contactos Twist Pin, pero difieren considerablemente en el paso, el peso y el rango de calificación. También varía el propósito de diseño de sus conectores: Nano-D se diseñó para aplicaciones aeroespaciales de perfil bajo y peso crítico; Micro-D evolucionó para entornos de alta presión, como operaciones petroleras y de gas en el fondo de pozos y telemetría de plataformas marinas; y D-Sub estándar sigue siendo el conector de referencia para conexiones industriales heredadas y periféricos informáticos. A continuación se presenta una guía de las diferencias pertinentes para quienes compran equipos de producción.
| Atributo | Nano-D (MIL-DTL-32139) | Micro-D (MIL-DTL-83513) | D-Sub estándar |
|---|---|---|---|
| Paso entre contactos | 0.025″ / 0.635 mm | 0.050″ / 1.27 mm | 0.108″ / 2.74 mm |
| Peso (carcasa de 25 posiciones) | ~12 g | ~47 g | ~50+ g |
| Corriente por contacto | 1 A a 250 V DWV | 3 A a 600 V DWV | 5 A a 1,500 V DWV |
| Filamentos del contacto Twist Pin | 10 filamentos de BeCu en configuración hiperboloide | Contacto Twist Pin de BeCu con 7 puntos de contacto | pin sólido o estampado |
| Cantidad mínima de ciclos de acoplamiento según MIL | 200 acoplamientos (mínimo de la especificación) | 500 acoplamientos (mínimo de la especificación) | varía según la clase |
| Resistencia a golpes comprobada en campo | >10,000 g (THAAD) | varios miles de g | depende de la cubierta y el mecanismo de bloqueo |
| Especificación de vibración | 10-2,000 Hz / 20 g, con onda sinusoidal | 10-2,000 Hz / 30 g, con onda sinusoidal | 10-500 Hz / 10 g habitual |
| Temperatura de operación | -65 a +200 °C | -65 a +200 °C | -55 a +125 °C comercial |
| Material de la carcasa (clase M) | aluminio 6061-T6 o acero inoxidable | aluminio A380 / 2024 / 6061 / 7075 | cubierta de acero o aleación de zinc |
| Recubrimiento (contacto) | oro de 50 µin sobre níquel | oro de 50 µin sobre níquel | oro o estaño de 15-30 µin |
| Uso final habitual | CubeSat, misiles, equipos portátiles para soldados, robots quirúrgicos, interconexiones Nano montadas en PCB | aviónica, vehículos de lanzamiento, telemetría petrolera y de gas en pozos y plataformas marinas, placa posterior digital de alta velocidad | control industrial, periféricos informáticos |
¿Qué son los conectores nanominiatura o Nano-D?
Los conectores Nano-D (también llamados D-Sub nanominiatura o M32139) son una clase de conectores rectangulares de alta densidad calificados según MIL-DTL-32139, con un paso entre contactos equivalente a la mitad del Micro-D y aproximadamente a un cuarto del D-Sub estándar. El receptáculo hembra utiliza conectores hembra torneados y chapados en oro; el conector macho emplea contactos Twist Pin de cobre-berilio con diez filamentos, comprimidos dentro del receptáculo para crear varios puntos de contacto con una fuerza de inserción baja. Una carcasa Nano-D de 25 posiciones pesa alrededor de doce gramos, frente a cuarenta y siete gramos de una Micro-D equivalente: una reducción de peso de aproximadamente setenta y cuatro por ciento con una octava parte del volumen. Esta ventaja de tamaño, peso y potencia (SWaP) es la principal razón por la que los programas CubeSat y de equipos portátiles para soldados están migrando a Nano-D, y por la que los equipos para fabricar estos contactos se han convertido en una subindustria propia. El requisito de acoplamiento de la especificación MIL es de solo 200 ciclos, muy por debajo del límite tecnológico de la propia jaula hiperboloide; esta distinción es fundamental (consulte la Sección 5 más abajo). Al elegir entre familias, los compradores suelen considerar primero el presupuesto de peso (Nano-D es la opción más conveniente para satélites y electrónica de cascos), luego el presupuesto de corriente (Micro-D es mejor para rutas de mayor corriente) y, por último, el rigor de inspección (a este paso, Nano-D requiere ensamble asistido por CCD). Las familias de máquinas de contactos Twist Pin Micro y máquinas de contactos Twist Pin Nano comparten una arquitectura básica, pero las tolerancias del herramental se reducen aproximadamente a la mitad al pasar de un paso de 0.050″ a uno de 0.025″.4. Dentro de la máquina: anatomía de producción de 6 estaciones
Casi todas las máquinas de contactos Twist Pin Nano de fabricantes reconocidos, sin importar la marca, utilizan una arquitectura de seis estaciones. El orden de las estaciones responde a la física: no se puede inspeccionar algo que aún no se ha formado; no se puede formar algo que aún no se ha cortado; no se puede cortar algo que aún no se ha alimentado. A continuación se indican cada estación y su función.- ✔Estación 1 — Desbobinado del cable: El control de tensión de la bobina y los rodillos enderezadores suministran cobre-berilio de 0.18 mm a velocidad constante. Las variaciones de tensión en esta etapa provocan asimetría de la jaula en las etapas posteriores del proceso.
- ✔Estación 2 — Corte a medida: Una cizalla volante accionada por servo corta diez cables paralelos a la misma longitud, dentro de una tolerancia estricta (los fabricantes de máquinas varían en el rango de tolerancia; cuanto más estricta, mejor para la simetría de la jaula).
- ✔Estación 3 — Enrollado hiperboloide: Diez filamentos giran alrededor de un mandril para formar la jaula hiperboloide. El ángulo de paso y la cantidad de giros determinan la elasticidad de la jaula y la fuerza de inserción del contacto terminado.
- ✔Estación 4 — Soldadura de los extremos de los filamentos: La soldadura por resistencia o láser termina los filamentos en ambos extremos y prepara la jaula para insertarla en la camisa de la carcasa.
- ✔Estación 5 — Estampado: La jaula soldada se prensa dentro de una camisa torneada de latón o acero inoxidable. La presión de estampado controla el diámetro final de la jaula y, por lo tanto, las características de resistencia del contacto.
- ✔Estación 6 — Inspección CCD y prueba de continuidad: La inspección basada en visión detecta soldaduras descentradas, formación incompleta de la jaula, contaminación por materias extrañas y diámetros fuera de especificación. La prueba de continuidad verifica la integridad eléctrica antes de que el cargador acepte la pieza.
📐 Nota de ingeniería: guía para interpretar la ficha técnica MIL-DTL-32139Al consultar la ficha técnica de un contacto calificado, cada campo corresponde a una estación. La fuerza de inserción depende del paso de enrollado de la jaula en la Estación 3. La resistencia de contacto depende del diámetro de estampado en la Estación 5 y de la pureza del cable en la Estación 1. Los ciclos de acoplamiento dependen del grosor del chapado en oro aplicado fuera de línea y de la recuperación elástica de la jaula (en conjunto, las Estaciones 3 y 5). La tolerancia a las vibraciones depende de la simetría de la jaula en las seis estaciones. Si su proveedor no puede indicarle qué estación controla cada especificación, no está comprando a quien diseña la máquina, sino a un revendedor. La documentación de la máquina de corte y soldadura de contactos Twist Pin, la ficha técnica de la máquina de expansión de contactos Twist Pin y el catálogo de máquinas de ensamble de conectores de la empresa matriz deben indicar la estación que controla cada especificación.
5. Comprar una máquina de contactos Twist Pin Nano: filtro de 7 preguntas
A continuación se presenta el filtro de siete preguntas que los equipos de compras deberían adjuntar a cada solicitud de cotización para una máquina de contactos Twist Pin Nano. Cada pregunta permite distinguir entre un fabricante que diseña la línea de producción y un revendedor que pone su marca en equipos de otra empresa. Haga las siete preguntas antes de firmar.
- ✔P1 — Nivel de tasa de producción: ¿Cuál es la producción verificada en piezas por minuto durante el ciclo de calificación de su comprador? Solicite datos de velocidad de la línea con la inspección CCD activada, no cifras promocionales obtenidas con la inspección desactivada.
- ✔P2 — Aleación del cable y proceso de chapado: ¿Qué proveedor de lotes de aleación de cobre-berilio acepta y qué servicio de chapado en oro certifica para la calificación MIL en etapas posteriores del proceso? Incluya la respuesta en el contrato.
- ✔P3 — Cobertura de la inspección CCD: ¿Qué modos de defecto detecta el sistema de visión, a qué velocidad de captura y cuál es la tasa de rechazos falsos durante el ciclo de calificación? La inspección solo visual no es adecuada para un paso de 0.025″.
- ✔P4 — Proceso de calificación de ciclos de acoplamiento: El mínimo de la especificación MIL-DTL-32139 es de 200 acoplamientos. ¿Qué producción de contactos de su máquina se obtiene en los puntos de prueba de 10,000, 50,000 y 100,000 ciclos de acoplamiento, y qué laboratorio independiente realizó la verificación? No permita que un proveedor confunda las afirmaciones generales sobre la vida útil de los contactos hiperboloides con el historial de calificación real de la máquina.
- ✔P5 — Flexibilidad de paso: ¿Puede la misma máquina producir contactos Nano-D de 0.025″ y Micro-D de 0.050″ cambiando el herramental, y cuánto tiempo toma el cambio de formato? Muchos compradores quieren la opción de amortizar la línea entre ambas familias de productos.
- ✔P6 — Plazo de entrega de repuestos: ¿Cuál es el plazo de entrega del herramental de estampado de reemplazo, los mandriles para enrollar la jaula y las cámaras CCD? Los repuestos con plazos largos ponen en riesgo los programas de producción de las cadenas de suministro de defensa.
- ✔P7 — Trazabilidad y registro de auditoría: ¿La máquina registra datos de cada contacto (marcas de tiempo por estación, presión de estampado, imagen CCD) en un formato compatible con los requisitos de trazabilidad AS9100 o ISO 13485? Sin esto, la línea no puede abastecer a clientes de defensa ni del sector médico.
⚠️ Importante — La trampa de tomar la cotización como especificación
La página de catálogo de un proveedor es material de marketing. Una cotización de una máquina es un contrato. Los equipos de compras suelen aceptar afirmaciones del catálogo (como “100,000 ciclos de acoplamiento”) como si fueran el mínimo de calificación exigido por MIL-DTL-32139 (que es de 200). No son la misma cifra. Convierta cada afirmación del catálogo en una cláusula contractual con un control de verificación independiente. Si su proveedor se resiste, ya respondió la P1.
6. Modos de falla y control de calidad: dónde falla el ensamble Twist Pin
La mayoría de los modos de falla que afectan a la producción Nano-D solo se hacen visibles después de acoplar el contacto. Para entonces, la pieza ya forma parte de un ensamble del cliente. Los equipos de ingeniería que conocen las cuatro principales señales de defectos pueden interceptarlas en la estación adecuada, en lugar de pagar investigaciones de causa raíz por devoluciones de campo.- Defecto 1 — Filamentos deshilachados: La soldadura de los extremos de los filamentos está incompleta o los quemó. Síntoma: la resistencia de contacto supera el límite de 50 miliohmios después de unos cientos de ciclos. La inspección CCD de la Estación 6 lo detecta si el sistema revisa la geometría de la soldadura; no lo detecta si solo inspecciona el diámetro externo.
- Defecto 2 — Inserción descentrada: La jaula quedó estampada en la carcasa en ángulo. Síntoma: fuerza de inserción fuera de especificación, desgaste prematuro y corrosión por frotamiento durante el servicio. Solo la inspección CCD lateral en la Estación 6 lo detecta; la visión desde arriba no lo detecta.
- Defecto 3 — Formación parcial de la jaula: Uno o más de los diez filamentos no se enrollan en el mandril. Síntoma: el contacto funciona, pero con menos rutas eléctricas; su patrón de resistencia parece normal a baja corriente y varía a la corriente nominal. Es el defecto más difícil de detectar sin una prueba de continuidad bajo carga.
- Defecto 4 — Ingreso de contaminantes: Residuos de productos químicos de chapado, virutas de maquinado o partículas de niebla salina quedan atrapados dentro de la jaula durante el ensamble. Síntoma: aumento gradual de la resistencia causado por corrosión, en especial después de la prueba de niebla salina de 48 horas que exige MIL-DTL-83513 y que los programas Nano-D suelen replicar. En variantes impermeables y de alta presión para conectividad submarina en instalaciones marinas, los defectos causados por ingreso aumentan con la profundidad y la composición química del sellado; esta es otra razón por la que la línea de control de calidad no puede depender solo de la inspección visual.
| Tipo de defecto | Estación de origen | Patrón de variación de resistencia | Tasa de detección en inspección |
|---|---|---|---|
| Filamentos deshilachados | Soldadura en la Estación 4 | >50 mΩ después de 300 ciclos | 92% con visión CCD de la soldadura |
| Inserción descentrada | Estampado en la Estación 5 | fuerza de inserción +20 a +50% | 75% con CCD solo desde arriba; 95% con vista lateral |
| Formación parcial de la jaula | Enrollado en la Estación 3 | variación con una carga >0.5 A | 40% sin prueba bajo carga; 88% con ella |
| Ingreso de contaminantes | Transferencia entre las Estaciones 4-5 | aumento gradual después de 48 h de niebla salina | detectado después del ciclo ambiental |
| Variación del diámetro del cable | Desbobinado en la Estación 1 | dispersión de resistencia ±15% | detectado en el registro de tensión SPC |
| Desprendimiento del chapado | baño de chapado fuera de línea | aumento escalonado en 100-200 ciclos | muestreo XRF o de control de calidad del lote |
| Daño en la rosca de la carcasa | manipulación posterior a la Estación 6 | falla de acoplamiento durante la instalación | inspección visual en el control de calidad final |
| Huecos en la copa de soldadura | estación de soldadura fuera de línea | unión fría durante un ciclo a 85 °C | muestreo por rayos X según IPC J-STD-001 |
| Marcado incorrecto | marcado BIN en etapas posteriores del proceso | brecha de trazabilidad | detección del 100% con registro auditable |
¿Qué factores afectan la vida útil de los contactos de conectores?
Hay tres factores principales. Primero, el grosor y la uniformidad del chapado: el oro sobre una capa inferior de níquel actúa como barrera contra la corrosión y determina los ciclos de vida útil. Los datos del sector y los estudios de campo muestran sistemáticamente que, en los contactos de paso reducido, lo primero que falla es la capa de chapado, no la geometría de la jaula hiperboloide. Segundo, la exposición ambiental: la niebla salina, la condensación, el perfil de vibración y los ciclos térmicos tienen cada uno un mecanismo de falla específico. Tercero, la disciplina de acoplamiento: insertar o extraer el contacto en ángulos no axiales daña la jaula y reduce considerablemente su vida útil efectiva. El mínimo de 200 ciclos de la especificación MIL-DTL-32139 se establece de manera conservadora porque quienes redactaron la especificación saben que la manipulación en condiciones reales rara vez iguala el acoplamiento axial perfecto del laboratorio. Las cifras de 100,000 ciclos que declaran los proveedores son alcanzables en condiciones de laboratorio; la vida útil en campo siempre es menor. La aceptación del cableado según IPC J-STD-001 y los criterios de mano de obra según NASA-STD-8739 son los controles posteriores que detectan lo que la máquina de ensamble de contactos no puede detectar. El marcado en etapas posteriores del proceso requiere su propio control de calidad. La familia de máquinas de recubrimiento de anillos de color se encarga del marcado de bandas de colores BIN según especificaciones MIL, que vincula cada contacto con su lote calificado; es un requisito de trazabilidad que los clientes de defensa y del sector médico auditan.7. Perspectivas del sector: hacia dónde se dirige la demanda de contactos Twist Pin Nano (2025-2027)
La demanda de conectores Nano-D ha crecido a una tasa de crecimiento anual compuesta de aproximadamente 8-10 por ciento, aunque las estimaciones de mercado publicadas varían en un orden de magnitud según el alcance de las definiciones. Las cifras acotadas a los conectores Nano-D que cumplen especificaciones MIL rondan los USD 150-250 millones a nivel global; las cifras más amplias de «conectores nanominiatura» (que incluyen interconexiones de precisión no sujetas a especificaciones MIL) alcanzan los mil millones o más. Según el análisis de Verified Market Reports, las aplicaciones aeroespaciales representan alrededor del 40 por ciento de los ingresos y las aplicaciones militares y de defensa, cerca del 30 por ciento. La cobertura del sector sobre la adopción de Nano-D en programas de espacio, misiles y electrónica para soldados confirma esa misma concentración de la demanda. Cuatro factores de demanda están impulsando al alza la capacidad de producción de aquí a 2027.
CubeSat
El formato de 10 × 10 × 10 cm exige un paso inferior al milímetro
UAV / dron
Enjambres y alta densidad de contactos impulsada por los requisitos SWaP de los UAV pequeños
De uso en el equipo del soldado
Radio definida por software (SDR), sensores corporales y electrónica para cascos de la próxima generación de escuadrones
Robótica quirúrgica
Demanda de interconexiones implantables y esterilizables
8. Preguntas frecuentes
P: ¿Una máquina para fabricar contactos Twist Pin nano es igual a una máquina para fabricar contactos Twist Pin micro?
Ver respuesta
Comparten la arquitectura, pero no las tolerancias. Una máquina para fabricar contactos Twist Pin nano produce contactos con un paso de 0,025 pulgadas según MIL-DTL-32139; una máquina para fabricar contactos Twist Pin micro produce contactos con un paso de 0,050 pulgadas según MIL-DTL-83513. Los mandriles para enrollar la jaula, el herramental de rebordeado, la óptica CCD y los cargadores para manipulación de materiales están dimensionados para bandas dimensionales más estrechas en la línea Nano. Muchos proveedores ofrecen ambas opciones como máquinas independientes basadas en una misma plataforma, con herramental para el cambio de formato.
P: ¿Cuál es el plazo de entrega habitual de una máquina para fabricar contactos Twist Pin Nano-D?
Ver respuesta
Según lo informado por el sector, el plazo de fabricación y envío suele ser de 6-12 meses para una línea llave en mano de 6 estaciones con inspección CCD; además, se requiere un período independiente de calificación de 3-6 meses en las instalaciones del comprador antes de enviar los primeros contactos que cumplan MIL-DTL-32139 para un programa. Planifique entre 9 y 18 meses de principio a fin antes de obtener la primera producción calificada.
P: ¿Una sola máquina puede producir contactos Nano-D y Micro-D?
Ver respuesta
Sí, con algunas salvedades. Varios fabricantes de máquinas ofrecen una plataforma base con kits para cambiar el mandril de enrollado, el troquel de rebordeado y el patrón de calibración CCD. El cambio de formato suele tomar 30-90 minutos, según el nivel de automatización. Sin embargo, para la calificación se necesita un registro de inspección de primera pieza propio para los contactos producidos después de cada cambio de formato, antes de reanudar la producción con trazabilidad MIL. Algunos clientes del sector de defensa no aceptan líneas con doble paso porque el registro de auditoría de los cambios de formato agrega riesgos a la evaluación de proveedores según AS9100. Consulte con su cliente final antes de dar por sentado que aceptará una línea con doble paso.
P: ¿Una máquina para fabricar contactos Twist Pin nano necesita alguna certificación?
Ver respuesta
La máquina opera bajo el sistema de gestión de calidad ISO 9001 del fabricante. Los contactos que produce se califican por separado según MIL-DTL-32139, con ciclos periódicos de recalificación.
P: ¿Cuál es la diferencia entre los contactos Twist Pin y los contactos estampados?
Ver respuesta
Un contacto estampado se forma a partir de una sola pieza de lámina metálica, estampada y doblada para darle forma de receptáculo. Un contacto Twist Pin se fabrica con diez filamentos de alambre fino enrollados para formar una jaula hiperboloide que se flexiona cuando entra el pin de acoplamiento. El contacto estampado es más económico y adecuado para uso comercial con pocos ciclos. El contacto Twist Pin ofrece una capacidad de ciclos de acoplamiento un orden de magnitud mayor, menor fuerza de inserción y mucha más tolerancia a golpes y vibraciones; por eso, MIL-DTL-32139 y MIL-DTL-83513 exigen una geometría Twist Pin para los contactos calificados en aplicaciones críticas para la misión.
Referencias y fuentes
- Especificación MIL-DTL-32139 — DLA Land and Maritime
- Especificación MIL-DTL-83513 — DLA Land and Maritime
- NASA-STD-8739 — Norma de fabricación para crimpado, interconexiones y aceptación de cables
- IPC J-STD-001 — Aceptación de ensambles eléctricos y electrónicos soldados
- Patente de Estados Unidos 7191518B2 — Método para fabricar un contacto eléctrico hiperboloide
- Patente de Estados Unidos 9490562B2 — Contacto eléctrico hiperboloide de diámetro reducido
- Cinco fundamentos para diseñar con conectores Nano-D según MIL-DTL-32139 — Connector Supplier
- Tecnología de contactos hiperboloides — Biblioteca técnica de Smiths Interconnect
Artículos relacionados
Acerca de este análisis
ZEUEE diseña y fabrica máquinas de ensamble de contactos Twist Pin nano para fabricantes de conectores OEM que producen contactos calificados según MIL-DTL-32139 con un paso de 0,635 mm. Las cifras de las especificaciones, el rango de estimaciones del mercado y los límites de calificación incluidos en esta guía provienen de especificaciones públicas de DLA, normas de IPC y NASA, y análisis de publicaciones del sector (citados arriba). Cuando las fuentes presentaban datos distintos, indicamos el rango. El equipo de ingeniería de ZEUEE revisa esta guía.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






