Contatti Zeyu lntelligent Industrial Company

Macchina per contatti twist pin Nano-D: guida all’acquisto 2026

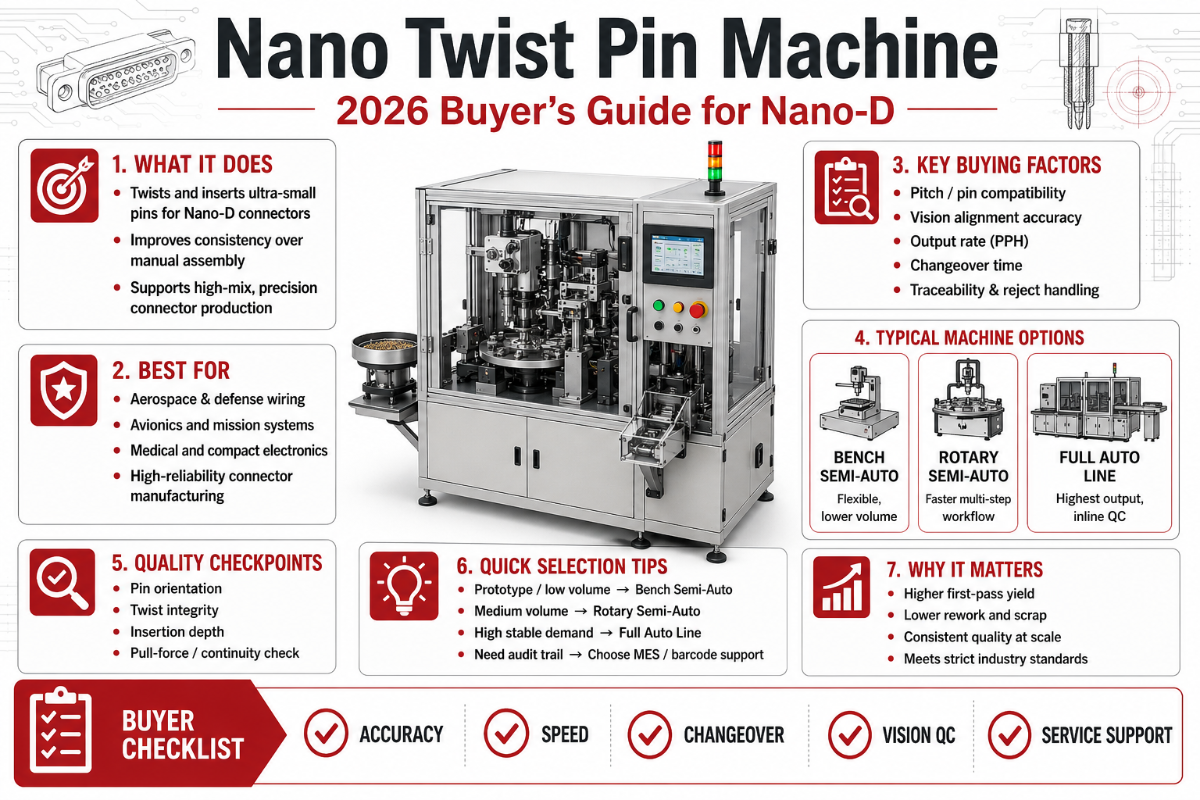
Se è un produttore di connettori (OEM) o un ingegnere della supply chain alle prese con una richiesta di offerta per Nano-D, i macchinari che producono quei minuscoli contatti placcati oro sono la scelta per la linea di produzione che determinerà il costo unitario, le probabilità di qualificazione MIL-DTL-32139 e il tasso di difetti nei prossimi cinque anni. Una macchina per contatti twist pin nano è una linea di assemblaggio specializzata che trasforma il filo di rame-berillio avvolto su bobina in contatti twist pin iperboloidali, con passo di 0.025-inch, pronti per gli involucri Nano-D impiegati in satelliti, missili, dispositivi elettronici indossati dai soldati e robotica chirurgica. Questa guida all’acquisto 2026 spiega cos’è la macchina, cosa produce, in cosa differisce da una linea Micro-D e quali sono le sette domande da porre prima di firmare un’offerta.
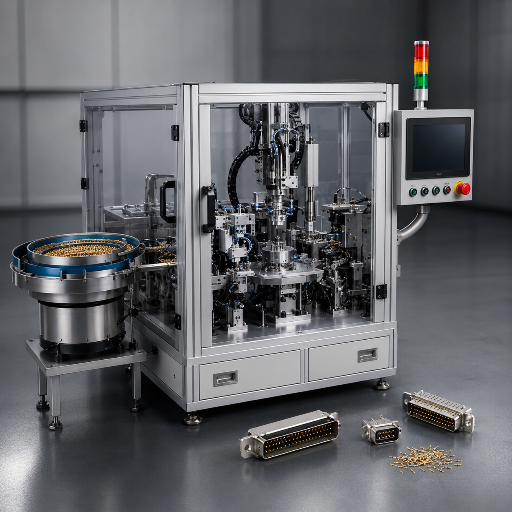 Una macchina per contatti twist pin Nano-D è una linea di produzione automatizzata che fabbrica i contatti maschio twist pin utilizzati nei connettori Nano-D MIL-DTL-32139. Il filo di lega di rame-berillio avvolto su bobina entra da un’estremità; dieci fili vengono tagliati a misura, avvolti per formare una gabbia iperboloidale, saldati alle estremità e inseriti a pressione in un guscio temprato. Un sistema di visione CCD controlla quindi il contatto finito e lo convoglia in un magazzino che alimenta le successive fasi di assemblaggio dei connettori. In uscita si ottiene il minuscolo pin placcato oro visibile nella presa di un guscio Nano-D, con distanza tra pin di 0.025-inch.
Chi acquista queste macchine non è l’utilizzatore finale dei connettori. Si tratta di produttori di connettori OEM, terzisti che lavorano per integratori principali nel settore della difesa e, sempre più spesso, produttori di dispositivi medicali che realizzano varianti Nano-D montate su PCB per interconnessioni a profilo molto basso. Chi fornisce componenti qualificati MIL-DTL-32139 per programmi come THAAD, intercettori missilistici, costellazioni CubeSat o bracci robotici chirurgici, produce questi contatti internamente oppure acquista una macchina da un’azienda specializzata in questa nicchia. Nella maggior parte dei casi, la qualificazione di una nuova linea di produzione di contatti secondo le specifiche MIL richiede da nove a diciotto mesi; l’acquisto della macchina diventa quindi spesso un elemento centrale della roadmap di prodotto pluriennale.
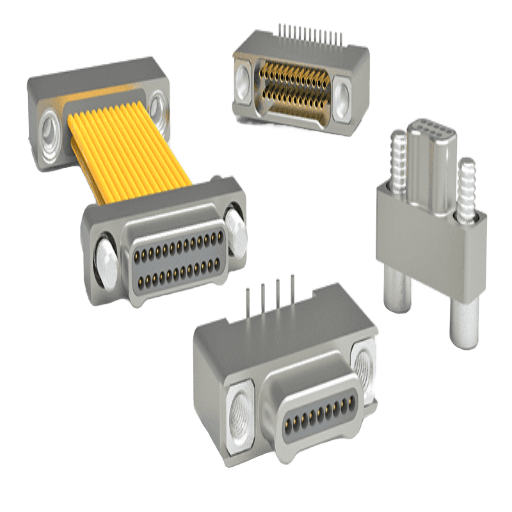 Chi acquista arriva spesso a valutare i Nano-D conoscendo già i Micro-D (famiglia MIL-DTL-83513) o i D-Sub standard. Tutte e tre le famiglie hanno un guscio trapezoidale a forma di D e condividono la tecnologia dei contatti twist pin, ma differiscono nettamente per passo, peso e ambito di qualificazione. Anche la destinazione d’uso del connettore cambia: il Nano-D è stato progettato per applicazioni aerospaziali a basso profilo e con vincoli di peso; il Micro-D si è evoluto per ambienti ad alta pressione, come le applicazioni downhole e la telemetria delle piattaforme offshore nel settore oil & gas; il D-Sub standard resta una soluzione consolidata per connettori pin industriali e informatici di vecchia generazione. La tabella seguente riassume le differenze rilevanti per chi acquista macchinari di produzione.
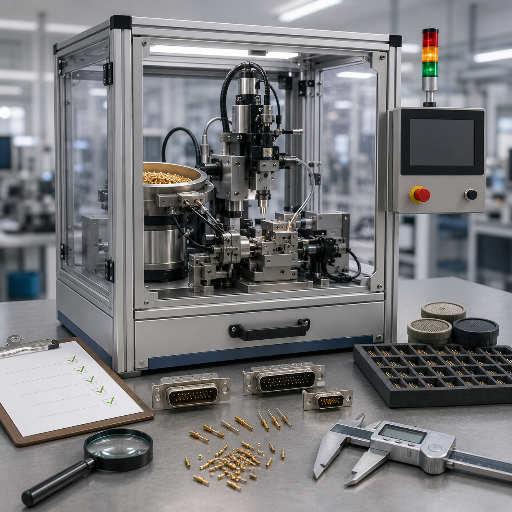 Di seguito è riportato il filtro in sette domande che i team acquisti dovrebbero allegare a ogni richiesta di offerta per una macchina per contatti twist pin nano. Ogni domanda serve a distinguere chi progetta la linea di produzione da chi rivende hardware di altri apponendovi il proprio marchio. Rispondere a tutte e sette prima di firmare.
Dopo aver applicato il filtro, occorre decidere se integrare la macchina con le linee di assemblaggio per taglio, spelatura e crimpatura dei cavi a monte per automatizzare l’intera cella, oppure mantenerla come cella di produzione contatti autonoma che alimenta la macchina di crimpatura dei connettori e le successive fasi di assemblaggio. La scelta di integrazione incide sulla cadenza produttiva, sugli investimenti in conto capitale e sulla flessibilità del cambio formato.
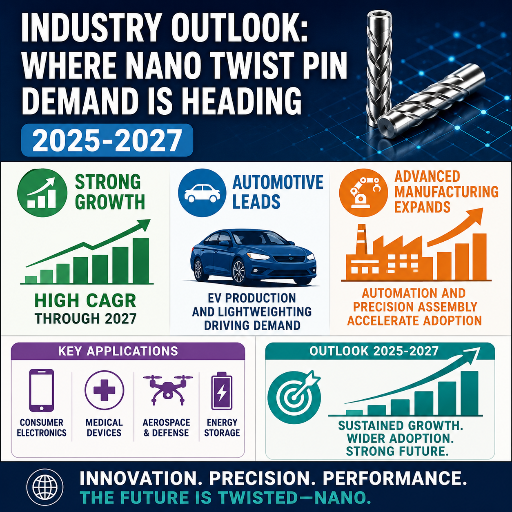 La domanda di connettori Nano-D è cresciuta a un tasso annuo composto di circa 8-10 per cento, anche se le stime di mercato pubblicate variano di un ordine di grandezza a seconda dell’ambito adottato. Le stime ristrette ai connettori Nano-D conformi alle specifiche MIL si attestano intorno a USD 150-250 milioni a livello globale; quelle più ampie sui «connettori nanominiaturizzati» (inclusi gli interconnettori di precisione non MIL) raggiungono un miliardo o più. Secondo un’analisi di Verified Market Reports, le applicazioni aerospaziali rappresentano circa 40 per cento dei ricavi e quelle militari e della difesa circa 30 per cento. Le pubblicazioni di settore sull’adozione dei connettori Nano-D nei programmi per lo spazio, i missili e l’elettronica per i soldati confermano la stessa concentrazione della domanda. Quattro fattori di domanda stanno spingendo verso l’alto la capacità produttiva fino al 2027.
Le implicazioni per gli acquirenti sono concrete: gli OEM di connettori che non hanno ancora introdotto la tracciabilità assistita da CCD sulle linee di produzione di contatti twist pin rischiano di essere esclusi dalle prossime gare nei settori della difesa e medicale, che richiederanno la registrazione dei dati di ogni contatto. Nel 2025 e nel 2026, i produttori qualificati che dispongono già del controllo CCD stanno ricevendo molte più richieste di preventivo. Il rischio e l’opportunità derivano dallo stesso fattore: il consolidamento tra i principali integratori della difesa mette sotto pressione i fornitori di fascia media che non sono in grado di dimostrare i dati sulla durata del ciclo e sulla tracciabilità. Acquistare la macchina e poi qualificarla su un programma reale: con l’innalzarsi dei requisiti minimi delle specifiche, questa sequenza viene anticipata.
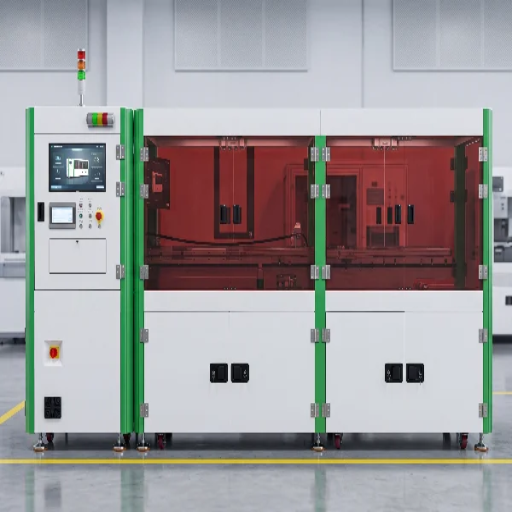
Specifiche rapide: produzione della macchina per contatti twist pin nano
| Passo (distanza tra i contatti) | 0.025″ / 0,635 mm — norma MIL-DTL-32139 |
| Diametro del filo del contatto | Fili di rame-berillio da 0,18 mm, placcati oro |
| Fascia di cadenza produttiva (tipica del settore) | 15-30 pz/min fascia iniziale; 30-60 fascia intermedia; 60+ grandi volumi |
| Portata di corrente per contatto | 1 amp a 250 V AC DWV |
| Capacità di resistenza alle vibrazioni del contatto prodotto | 10-2.000 Hz a 20 g secondo MIL-STD-1344 |
| Ingombro (configurazione tipica a 6 stazioni) | 1,2-3,5 m² in base alle opzioni per magazzino e controllo |
| Obiettivo di qualificazione | MIL-DTL-32139 più accettazione del cablaggio secondo IPC J-STD-001 |
| Numero di fili della gabbia | 10 fili BeCu, 50 µin d’oro su nichel |
| Temperatura di esercizio | Intervallo qualificato da -65 a +200 °C |
1. Che cos’è una macchina per contatti twist pin Nano-D?
Una macchina per contatti twist pin Nano-D è una linea di produzione automatizzata che fabbrica i contatti maschio twist pin utilizzati nei connettori Nano-D MIL-DTL-32139. Il filo di lega di rame-berillio avvolto su bobina entra da un’estremità; dieci fili vengono tagliati a misura, avvolti per formare una gabbia iperboloidale, saldati alle estremità e inseriti a pressione in un guscio temprato. Un sistema di visione CCD controlla quindi il contatto finito e lo convoglia in un magazzino che alimenta le successive fasi di assemblaggio dei connettori. In uscita si ottiene il minuscolo pin placcato oro visibile nella presa di un guscio Nano-D, con distanza tra pin di 0.025-inch.
Chi acquista queste macchine non è l’utilizzatore finale dei connettori. Si tratta di produttori di connettori OEM, terzisti che lavorano per integratori principali nel settore della difesa e, sempre più spesso, produttori di dispositivi medicali che realizzano varianti Nano-D montate su PCB per interconnessioni a profilo molto basso. Chi fornisce componenti qualificati MIL-DTL-32139 per programmi come THAAD, intercettori missilistici, costellazioni CubeSat o bracci robotici chirurgici, produce questi contatti internamente oppure acquista una macchina da un’azienda specializzata in questa nicchia. Nella maggior parte dei casi, la qualificazione di una nuova linea di produzione di contatti secondo le specifiche MIL richiede da nove a diciotto mesi; l’acquisto della macchina diventa quindi spesso un elemento centrale della roadmap di prodotto pluriennale.
Chi acquista una macchina per contatti twist pin Nano-D?
In questo mercato ricorrono quattro profili di acquirente. Primo: produttori di connettori OEM affermati (della fascia di Glenair, ITT Cannon, Sunkye e Axon) che ampliano la capacità interna in vista di nuovi contratti, talvolta includendo sia i connettori Nano-D rettangolari sia varianti circolari affini come la famiglia Omnetics Nano-360. Secondo: produttori di connettori conto terzi di fascia media che puntano alla qualificazione MIL-DTL-32139 per accedere alle catene di fornitura della difesa. Terzo: produttori di connettori per impianti medicali che servono produttori OEM di pacemaker, neurostimolatori e robot chirurgici, con esigenze di integrità della tenuta ermetica e interconnessioni ultracompatte dall’affidabilità comprovata. Quarto: integratori di carichi utili satellitari che producono internamente hardware di classe CubeSat per evitare tempi e costi dell’esternalizzazione di ogni assemblaggio di cavi. Ogni profilo richiede livelli diversi di cadenza produttiva, tracciabilità, configurazione modulare e controllo CCD.2. Il contatto twist pin: come funziona la gabbia iperboloidale
La geometria iperboloidale del contatto è l’elemento meccanico che giustifica una macchina dedicata. Dieci fili di rame-berillio avvolti attorno a un asse centrale formano una gabbia iperboloidale. Quando il pin maschio entra nella presa femmina, i fili si flettono verso l’esterno e mantengono un contatto lineare, anziché puntiforme, su più fili contemporaneamente. Questa caratteristica consente una bassa forza di inserimento, un elevato numero di cicli di accoppiamento e resistenza a urti e vibrazioni: per questo i contatti twist pin sono impiegati in sistemi missilistici e aerospaziali qualificati secondo MIL-STD-1344.
📐 Nota tecnica: analisi della resa a cascata della gabbia iperboloidaleOgni contatto twist pin Nano-D finito attraversa cinque fasi consecutive, ognuna con il proprio controllo della resa. Fase 1: controllo in ingresso del lotto di lega certificato. Fase 2: trafilatura di precisione del filo fino a un diametro di 0,18 mm, con controllo della rugosità superficiale. Fase 3: avvolgimento della gabbia iperboloidale nella macchina, dove l’angolo del passo e la simmetria dei fili determinano se la gabbia si fletterà uniformemente o si deformerà sotto carico. Fase 4: saldatura delle estremità e inserimento a pressione della gabbia nel manicotto del guscio. Fase 5: controllo CCD e verifica della continuità elettrica prima di autorizzare la spedizione del contatto. Una linea ben messa a punto tende a raggiungere una resa cumulativa al primo passaggio nella fascia alta dei 90; senza controllo CCD nella fase 5, il tasso di difetti che sfuggono al controllo e arrivano sul campo aumenta rapidamente.
Ecco perché i brevetti in questo settore, come US7191518 “Method of making a hyperboloid electrical contact” e US9490562 “Reduced diameter hyperboloid electrical contact”, riguardano soprattutto le fasi di avvolgimento della gabbia e saldatura delle estremità. La proprietà intellettuale meccanica risiede nel modo in cui i fili vengono tesi, attorcigliati e terminati, non nella composizione chimica del filo. I dati sui contatti del settore indicano che, in condizioni di laboratorio, i contatti iperboloidali superano i 100.000 cicli di accoppiamento, con forze di inserimento inferiori di circa il quaranta per cento rispetto alle geometrie convenzionali pin-presa (in genere circa due once per contatto).
3. Nano-D, Micro-D e D-Sub standard: confronto tra famiglie di contatti
Chi acquista arriva spesso a valutare i Nano-D conoscendo già i Micro-D (famiglia MIL-DTL-83513) o i D-Sub standard. Tutte e tre le famiglie hanno un guscio trapezoidale a forma di D e condividono la tecnologia dei contatti twist pin, ma differiscono nettamente per passo, peso e ambito di qualificazione. Anche la destinazione d’uso del connettore cambia: il Nano-D è stato progettato per applicazioni aerospaziali a basso profilo e con vincoli di peso; il Micro-D si è evoluto per ambienti ad alta pressione, come le applicazioni downhole e la telemetria delle piattaforme offshore nel settore oil & gas; il D-Sub standard resta una soluzione consolidata per connettori pin industriali e informatici di vecchia generazione. La tabella seguente riassume le differenze rilevanti per chi acquista macchinari di produzione.
| Caratteristica | Nano-D (MIL-DTL-32139) | Micro-D (MIL-DTL-83513) | D-Sub standard |
|---|---|---|---|
| Passo dei contatti | 0.025″ / 0,635 mm | 0.050″ / 1,27 mm | 0.108″ / 2,74 mm |
| Peso (guscio a 25 posizioni) | ~12 g | ~47 g | ~50+ g |
| Corrente per contatto | 1 A a 250 V DWV | 3 A a 600 V DWV | 5 A a 1.500 V DWV |
| Fili del contatto twist pin | Contatto iperboloidale BeCu a 10 fili | Contatto twist pin BeCu con 7 punti di contatto | pin pieno o stampato |
| Numero minimo di cicli di accoppiamento MIL | 200 accoppiamenti (minimo da specifica) | 500 accoppiamenti (minimo da specifica) | varia in base alla classe |
| Urto comprovato sul campo | >10.000 g (THAAD) | diverse migliaia di g | dipende dal guscio di protezione e dal sistema di bloccaggio |
| Specifica di vibrazione | 10-2.000 Hz / 20 g sinusoidali | 10-2.000 Hz / 30 g sinusoidali | 10-500 Hz / 10 g tipici |
| Temperatura di esercizio | -65 a +200 °C | -65 a +200 °C | -55 a +125 °C per uso commerciale |
| Materiale del guscio (Classe M) | alluminio 6061-T6 o acciaio inossidabile | alluminio A380 / 2024 / 6061 / 7075 | acciaio o guscio in lega di zinco |
| Placcatura del contatto | 50 µin d’oro su nichel | 50 µin d’oro su nichel | 15-30 µin d’oro o stagno |
| Applicazioni finali tipiche | CubeSat, missili, dispositivi indossati dai soldati, robot chirurgici, interconnessioni Nano-D montate su PCB | avionica aeronautica, veicoli di lancio, telemetria offshore e downhole nel settore oil & gas, backplane digitali ad alta velocità | controllo industriale, periferiche informatiche |
Cosa sono i connettori nanominiaturizzati o Nano-D?
I connettori Nano-D, chiamati anche D-Sub nanominiaturizzati o M32139, sono una categoria di connettori rettangolari ad alta densità qualificati secondo MIL-DTL-32139, con un passo dei contatti pari alla metà di quello dei Micro-D e a circa un quarto di quello dei D-Sub standard. La presa femmina utilizza contatti femmina torniti e placcati oro; il connettore maschio utilizza contatti twist pin a dieci fili di rame-berillio, compressi nella presa per offrire più punti di contatto con una forza di inserimento ridotta. Un guscio Nano-D a 25 posizioni pesa circa dodici grammi, contro i quarantasette grammi di un Micro-D equivalente: una riduzione di peso di circa il settantaquattro per cento e un volume pari a un ottavo. Questo vantaggio SWaP è il motivo principale per cui i programmi CubeSat e per dispositivi indossati dai soldati stanno passando ai Nano-D, e per cui i macchinari che producono i contatti sono diventati un settore a sé. Il requisito MIL relativo ai cicli di accoppiamento è di soli 200, ben al di sotto del limite prestazionale della gabbia iperboloidale stessa: una distinzione fondamentale (vedere la sezione 5 qui sotto). Chi sceglie tra le famiglie considera in genere prima il budget di peso (il Nano-D è preferibile per satelliti ed elettronica montata sui caschi), poi il budget di corrente (il Micro-D è preferibile per percorsi a corrente più elevata) e infine il rigore dei controlli (a questo passo, l’assemblaggio Nano-D richiede un sistema di controllo assistito da CCD). Le famiglie di macchine per contatti twist pin micro e macchine per contatti twist pin nano condividono un’architettura di base, ma passando dal passo di 0.050″ a quello di 0.025″ le tolleranze delle attrezzature si riducono di circa la metà.4. La macchina nel dettaglio: le 6 stazioni della linea di produzione
Quasi tutte le macchine per contatti twist pin nano di produttori affidabili seguono un’architettura a sei stazioni, indipendentemente dal marchio. L’ordine delle stazioni è dettato dalla fisica: non si può controllare ciò che non è stato formato, formare ciò che non è stato tagliato né tagliare ciò che non è stato alimentato. Di seguito sono elencate le stazioni e le relative funzioni.- ✔Stazione 1 — Svolgimento del filo: Il controllo della tensione della bobina e i rulli raddrizzatori alimentano il rame-berillio da 0,18 mm a velocità costante. Le variazioni di tensione in questa fase causano asimmetrie della gabbia nelle fasi successive.
- ✔Stazione 2 — Taglio a misura: Una cesoia volante azionata da servo taglia dieci fili paralleli alla stessa lunghezza con tolleranze ristrette (i produttori di macchine adottano intervalli di tolleranza diversi; più sono stretti, migliore è la simmetria della gabbia).
- ✔Stazione 3 — Avvolgimento iperboloidale: La rotazione di dieci fili attorno a un mandrino forma la gabbia iperboloidale. L’angolo del passo e il numero di rotazioni determinano l’elasticità della gabbia e la forza di inserimento del contatto finito.
- ✔Stazione 4 — Saldatura delle estremità dei fili: La saldatura a resistenza o laser termina i fili a entrambe le estremità e prepara la gabbia all’inserimento nel manicotto del guscio.
- ✔Stazione 5 — Calibratura a pressione: La gabbia saldata viene pressata all’interno di un manicotto tornito in ottone o acciaio inossidabile. La pressione di calibratura determina il diametro finale della gabbia e, di conseguenza, l’impronta della resistenza di contatto.
- ✔Stazione 6 — Controllo CCD e prova di continuità: Il controllo basato sulla visione artificiale rileva saldature fuori asse, formazione incompleta della gabbia, contaminazione da corpi estranei e diametri fuori specifica. La prova di continuità verifica l’integrità elettrica prima che il pezzo venga accettato dal magazzino.
📐 Nota tecnica: guida alla lettura delle specifiche MIL-DTL-32139Nella scheda tecnica di un contatto qualificato, ogni campo corrisponde a una stazione. La forza di inserimento dipende dal passo di avvolgimento della gabbia alla stazione 3. La resistenza di contatto dipende dal diametro di calibratura alla stazione 5 e dalla purezza del filo alla stazione 1. I cicli di accoppiamento dipendono dallo spessore della placcatura in oro applicata fuori linea e dal recupero elastico della gabbia (insieme delle stazioni 3 e 5). La tolleranza alle vibrazioni dipende dalla simmetria della gabbia ottenuta nell’insieme delle sei stazioni. Se il fornitore non sa indicare quale stazione controlla ciascuna specifica, non sta acquistando da chi progetta la macchina, ma da un rivenditore. La documentazione della macchina per il taglio e la saldatura dei contatti twist pin, la scheda tecnica della macchina per l’espansione dei contatti twist pin e il catalogo generale delle macchine di assemblaggio di connettori dovrebbero tutti ricondurre le specifiche alla stazione che le determina.
5. Acquistare una macchina per contatti twist pin Nano-D: 7 domande per gli acquirenti
Di seguito è riportato il filtro in sette domande che i team acquisti dovrebbero allegare a ogni richiesta di offerta per una macchina per contatti twist pin nano. Ogni domanda serve a distinguere chi progetta la linea di produzione da chi rivende hardware di altri apponendovi il proprio marchio. Rispondere a tutte e sette prima di firmare.
- ✔D1 — Fascia di cadenza produttiva: Qual è la produzione verificata in pezzi al minuto al ciclo di qualificazione dell’acquirente? Richiedere i dati sulla cadenza della linea con il controllo CCD attivo, non i valori promozionali ottenuti in modalità bypass.
- ✔D2 — Lega del filo e filiera di placcatura: Quale fornitore di lotti di lega di rame-berillio accetta e quale servizio di placcatura in oro certifica per la successiva qualificazione MIL? Indicare la risposta nel contratto.
- ✔D3 — Copertura del controllo CCD: Quali modalità di difetto rileva il sistema di visione, a quale frequenza di acquisizione e qual è il tasso di falsi scarti al ciclo di qualificazione? Un controllo solo visivo non è adeguato con un passo di 0.025″.
- ✔D4 — Percorso di qualificazione dei cicli di accoppiamento: Il requisito minimo MIL-DTL-32139 è di 200 accoppiamenti. Quali prestazioni raggiungono i contatti prodotti dalla macchina nei test a 10,000, 50,000 e 100.000 cicli di accoppiamento, e quale laboratorio indipendente ha eseguito la verifica? Non confondere le dichiarazioni generiche sulla durata dei contatti iperboloidali con i risultati effettivi di qualificazione della macchina.
- ✔D5 — Flessibilità del passo: La stessa macchina può produrre contatti Nano-D con passo 0.025″ e Micro-D con passo 0.050″ sostituendo le attrezzature? Quanto dura il cambio formato? Molti acquirenti vogliono poter ammortizzare la linea distribuendone i costi su entrambe le famiglie di prodotto.
- ✔D6 — Tempi di consegna dei ricambi: Quali sono i tempi di consegna per le attrezzature di calibratura a pressione, i mandrini di avvolgimento della gabbia e le telecamere CCD di ricambio? I ricambi con tempi di consegna lunghi compromettono i programmi di produzione nelle catene di fornitura della difesa.
- ✔D7 — Tracciabilità e registro di audit: La macchina registra i dati di ogni contatto (marcature temporali delle stazioni, pressione di calibratura, immagine CCD) in un formato compatibile con i requisiti di tracciabilità AS9100 o ISO 13485? Senza questa funzione, la linea non può servire i clienti dei settori della difesa o medicale.
⚠️ Attenzione — il rischio di scambiare l’offerta per una specifica
La pagina di catalogo di un fornitore è materiale promozionale. Un’offerta per una macchina è un contratto. I team acquisti accettano spesso le dichiarazioni del catalogo (come “100.000 cicli di accoppiamento”) come se fossero il requisito minimo di qualificazione previsto da MIL-DTL-32139 (pari a 200). I due valori sono diversi. Trasformare ogni dichiarazione del catalogo in una clausola contrattuale con verifica indipendente. Se il fornitore si oppone, ha già risposto alla domanda 1.
6. Modalità di guasto e controllo qualità: dove può fallire l’assemblaggio twist pin
Le modalità di guasto che interessano la produzione Nano-D diventano perlopiù visibili solo dopo l’accoppiamento del contatto. A quel punto, il componente è già inserito nell’assemblaggio del cliente. I team di ingegneria che conoscono le quattro principali tipologie di difetto possono intercettarle nella stazione corretta, anziché sostenere i costi delle indagini sulle cause alla radice dei resi dal campo.- Difetto 1 — Sfilacciamento delle estremità del filo: Saldatura delle estremità incompleta o bruciata. Sintomo: la resistenza di contatto supera il limite di 50 milliohm dopo alcune centinaia di cicli. Rilevabile alla stazione 6 con controllo CCD della geometria della saldatura; non rilevato se il sistema controlla solo il diametro esterno.
- Difetto 2 — Inserimento fuori asse: Gabbia inserita nel guscio con un’angolazione errata durante la calibratura a pressione. Sintomi: forza di inserimento fuori specifica, usura prematura e corrosione da sfregamento durante l’uso. Rilevabile alla stazione 6 solo con una telecamera CCD laterale; il controllo dall’alto non lo rileva.
- Difetto 3 — Formazione parziale della gabbia: Uno o più dei dieci fili non si avvolgono sul mandrino. Sintomi: il contatto funziona, ma con un numero inferiore di percorsi elettrici; a bassa corrente la resistenza appare normale, ma varia alla corrente nominale. È il difetto più difficile da rilevare senza una prova di continuità sotto carico.
- Difetto 4 — Penetrazione di contaminanti: Residui della chimica di placcatura, trucioli di lavorazione o particelle di nebbia salina restano intrappolati nella gabbia durante l’assemblaggio. Sintomo: aumento graduale della resistenza dovuto alla corrosione, soprattutto dopo la prova in nebbia salina di 48-hour prevista da MIL-DTL-83513 e spesso adottata anche dai programmi Nano-D. Nelle varianti impermeabili e ad alta pressione per connessioni sottomarine offshore, i difetti dovuti alla penetrazione aumentano con la profondità e dipendono dalla chimica di tenuta: un secondo motivo per cui la linea di controllo qualità non può affidarsi al solo controllo visivo.
| Tipo di difetto | Stazione in cui ha origine | Andamento della variazione di resistenza | Tasso di rilevamento del controllo |
|---|---|---|---|
| Sfilacciamento delle estremità del filo | Saldatura alla stazione 4 | >50 mΩ dopo 300 cicli | 92% con controllo CCD della saldatura |
| Inserimento fuori asse | Calibratura a pressione alla stazione 5 | forza di inserimento +20 to +50% | 75% con CCD dall’alto; 95% con vista laterale |
| Formazione parziale della gabbia | Avvolgimento alla stazione 3 | variazione con carico >0,5 A | 40% senza prova sotto carico; 88% con prova |
| Penetrazione di contaminanti | Trasferimento tra le stazioni 4-5 | aumento graduale dopo 48 h in nebbia salina | rilevato dopo il ciclo ambientale |
| Variazione del diametro del filo | Svolgimento alla stazione 1 | dispersione della resistenza ±15% | rilevato dal registro SPC della tensione |
| Placcatura sottile o discontinua | bagno di placcatura fuori linea | aumento improvviso a 100-200 cicli | controllo a campione XRF o del lotto |
| Danneggiamento della filettatura del guscio | movimentazione dopo la stazione 6 | accoppiamento non riuscito in fase d’installazione | controllo visivo durante il controllo qualità finale |
| Vuoto nella coppa di saldatura | stazione di saldatura a stagno fuori linea | giunto freddo al ciclo di 85 °C | controllo radiografico a campione secondo IPC J-STD-001 |
| Marcatura non corrispondente | marcatura BIN a valle | lacuna nella tracciabilità | rilevamento al 100% con registro verificabile |
Quali fattori influiscono sulla durata dei contatti dei connettori?
I fattori principali sono tre. Primo, spessore e uniformità della placcatura: la placcatura in oro sul sottostrato di nichel è la barriera contro la corrosione e determina il margine di durata in cicli. I dati del settore e gli studi sul campo mostrano con costanza che, nei contatti a passo ridotto, è lo strato di placcatura a cedere per primo, non la geometria della gabbia iperboloidale. Secondo, l’esposizione ambientale: nebbia salina, condensa, profilo di vibrazione e cicli termici causano ciascuno specifici meccanismi di guasto. Terzo, la disciplina di accoppiamento: inserire ed estrarre il connettore con angoli non assiali danneggia la gabbia e riduce nettamente la durata effettiva in cicli. Il requisito minimo di 200 cicli della specifica MIL-DTL-32139 è prudenziale, perché chi ha redatto la specifica sa che nella pratica la manipolazione raramente riproduce l’accoppiamento assiale perfetto del laboratorio. I valori di 100.000 cicli dichiarati dai fornitori sono raggiungibili in laboratorio; la durata sul campo è invariabilmente inferiore. L’accettazione del cablaggio secondo IPC J-STD-001 e i criteri di lavorazione secondo NASA-STD-8739 sono i controlli a valle che individuano ciò che la macchina di assemblaggio dei contatti non può rilevare. La marcatura a valle richiede un proprio processo di controllo qualità. La famiglia di macchine per la verniciatura degli anelli colorati realizza la marcatura a bande cromatiche BIN secondo specifiche MIL, che collega ogni contatto al relativo lotto qualificato: un requisito di tracciabilità sottoposto ad audit dai clienti della difesa e del settore medicale.7. Prospettive del settore: evoluzione della domanda di contatti twist pin Nano-D (2025-2027)
La domanda di connettori Nano-D è cresciuta a un tasso annuo composto di circa 8-10 per cento, anche se le stime di mercato pubblicate variano di un ordine di grandezza a seconda dell’ambito adottato. Le stime ristrette ai connettori Nano-D conformi alle specifiche MIL si attestano intorno a USD 150-250 milioni a livello globale; quelle più ampie sui «connettori nanominiaturizzati» (inclusi gli interconnettori di precisione non MIL) raggiungono un miliardo o più. Secondo un’analisi di Verified Market Reports, le applicazioni aerospaziali rappresentano circa 40 per cento dei ricavi e quelle militari e della difesa circa 30 per cento. Le pubblicazioni di settore sull’adozione dei connettori Nano-D nei programmi per lo spazio, i missili e l’elettronica per i soldati confermano la stessa concentrazione della domanda. Quattro fattori di domanda stanno spingendo verso l’alto la capacità produttiva fino al 2027.
CubeSat
Il formato da 10 × 10 × 10 cm richiede un passo inferiore al millimetro
UAV / drone
Le flotte di droni e i piccoli UAV richiedono un’elevata densità di contatti per ridurre dimensioni, peso e consumi
Indossato dal soldato
Radio definite via software (SDR), sensori indossabili ed elettronica per caschi destinati alle squadre di nuova generazione
Robotica chirurgica
Domanda di interconnessioni impiantabili e sterilizzabili
8. Domande frequenti
D: Una macchina per contatti twist pin nano è uguale a una macchina per contatti twist pin micro?
Visualizza la risposta
L’architettura è simile, ma le tolleranze sono diverse. Una macchina per contatti twist pin nano produce contatti con passo da 0.025 pollici conformi alla norma MIL-DTL-32139; una macchina per contatti twist pin micro produce contatti con passo da 0.050 pollici conformi alla norma MIL-DTL-83513. I mandrini per l’avvolgimento della gabbia, le attrezzature di ricalcatura, le ottiche CCD e i magazzini per la movimentazione dei materiali sono dimensionati per tolleranze dimensionali più strette sulla linea Nano. Molti fornitori propongono entrambe le macchine su una piattaforma di base comune, con attrezzature di cambio formato.
D: Qual è il tempo di consegna tipico di una macchina per contatti twist pin Nano-D?
Visualizza la risposta
Secondo i dati del settore, per una linea chiavi in mano a 6 stazioni con controllo CCD il tempo di costruzione e spedizione è in genere di 6-12 mesi. A questo si aggiungono 3-6 mesi per la qualificazione presso la sede dell’acquirente, prima che i primi contatti conformi alla norma MIL-DTL-32139 vengano spediti per un programma. Occorre prevedere 9-18 mesi complessivi prima di ottenere la prima produzione qualificata.
D: Una sola macchina può produrre contatti Nano-D e Micro-D?
Visualizza la risposta
Sì, con alcune riserve. Diversi costruttori offrono una piattaforma di base con kit di cambio formato per il mandrino di avvolgimento, la matrice di ricalcatura e il bersaglio di calibrazione CCD. Il cambio formato richiede in genere 30-90 minuti, a seconda del livello di automazione. Tuttavia, ai fini della qualificazione, i contatti prodotti dopo ogni cambio formato devono avere un proprio verbale di controllo del primo articolo prima che la linea riprenda la produzione tracciabile secondo le norme MIL. Alcuni clienti del settore della difesa non accettano linee a doppio passo, perché la documentazione di audit del cambio formato aumenta i rischi nella valutazione dei fornitori secondo AS9100. Prima di supporre che una linea a doppio passo sia accettabile, verifichi con il cliente finale.
D: Una macchina per contatti twist pin nano deve avere certificazioni?
Visualizza la risposta
La macchina opera nell’ambito del sistema di gestione della qualità ISO 9001 del costruttore. I contatti che produce vengono qualificati separatamente secondo MIL-DTL-32139, con verifiche periodiche di riqualificazione.
D: Qual è la differenza tra contatti twist pin e contatti stampati?
Visualizza la risposta
Un contatto stampato è ricavato da un unico pezzo di lamiera metallica, stampato e ripiegato per ottenere la forma di una presa. Un contatto twist pin è composto da 10 fili sottili avvolti a formare una gabbia iperboloidale, che si flette quando entra il pin corrispondente. Il contatto stampato costa meno ed è adeguato per applicazioni commerciali con pochi cicli. Il contatto twist pin offre una durata di accoppiamento superiore di un ordine di grandezza, una forza di inserimento inferiore e una resistenza agli urti e alle vibrazioni molto maggiore. Per questo le norme MIL-DTL-32139 e MIL-DTL-83513 prescrivono la geometria twist pin per i contatti qualificati destinati ad applicazioni mission-critical.
Riferimenti e fonti
- Specifica MIL-DTL-32139 — DLA Land and Maritime
- Specifica MIL-DTL-83513 — DLA Land and Maritime
- NASA-STD-8739 — Norma di esecuzione per crimpatura, interconnessioni e accettazione dei cavi
- IPC J-STD-001 — Criteri di accettazione per assemblaggi elettrici ed elettronici saldati a stagno
- Brevetto USA 7191518B2 — Metodo di produzione di un contatto elettrico iperboloidale
- Brevetto USA 9490562B2 — Contatto elettrico iperboloidale a diametro ridotto
- Cinque principi fondamentali per la progettazione con connettori Nano-D conformi a MIL-DTL-32139 — Connector Supplier
- Tecnologia dei contatti iperboloidali — Biblioteca tecnica di Smiths Interconnect
Articoli correlati
- Macchina ZEUEE per contatti twist pin nano — pagina della soluzione e richiesta di preventivo
- Macchina per contatti twist pin micro conformi a MIL-DTL-83513
- Linee di assemblaggio per taglio, spelatura, crimpatura, inserimento e collaudo dei cavi
- Macchina per l’espansione dei contatti twist pin per il rigonfiamento della zona centrale
Informazioni su questa analisi
ZEUEE progetta e costruisce macchine di assemblaggio per contatti twist pin nano destinate agli OEM di connettori che producono contatti qualificati secondo MIL-DTL-32139 con passo da 0,635 mm. I dati delle specifiche, l’intervallo delle stime di mercato e i limiti di qualificazione riportati in questa guida provengono da specifiche DLA, norme IPC e NASA e analisi della stampa di settore citate sopra. Quando le fonti riportavano dati diversi, abbiamo indicato l’intervallo. Questa guida è stata revisionata dal team di ingegneria ZEUEE.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






