Contatti Zeyu lntelligent Industrial Company

ISO 9001:2015
Oltre 20 anni · Oltre 10.000 macchine realizzate
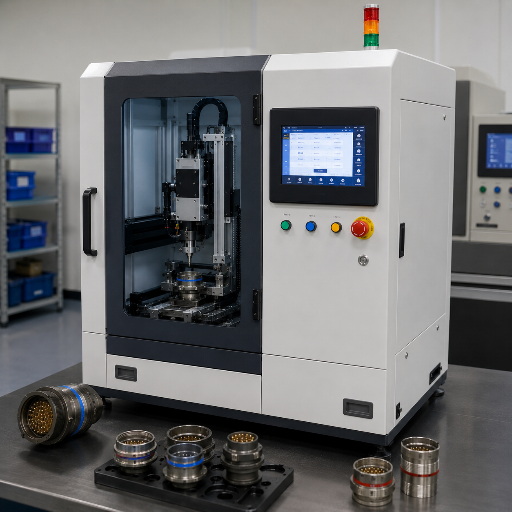
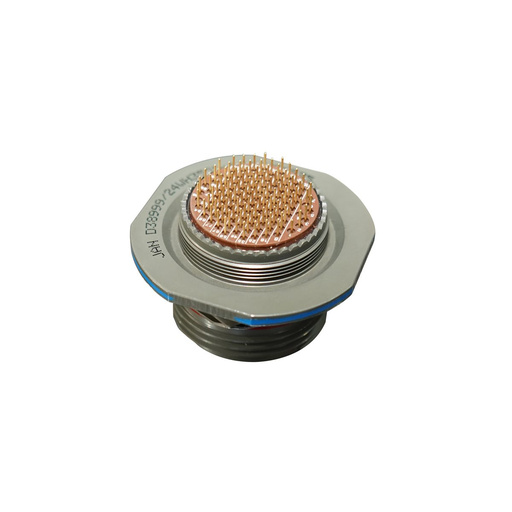
Macchina per connettori MIL-DTL-38999
Macchina per connettori MIL-DTL-38999 — soluzioni di assemblaggio automatico per applicazioni militari
Progettata per MIL-DTL-38999 Serie I, II, III e IV. Attrezzature compatibili con QPL. Fornita da uno specialista di automazione dei connettori con 20 anni di esperienza, scelto da AVIC, China Shipbuilding, TE Connectivity e Sumitomo.
Richieda un preventivo e la configurazione →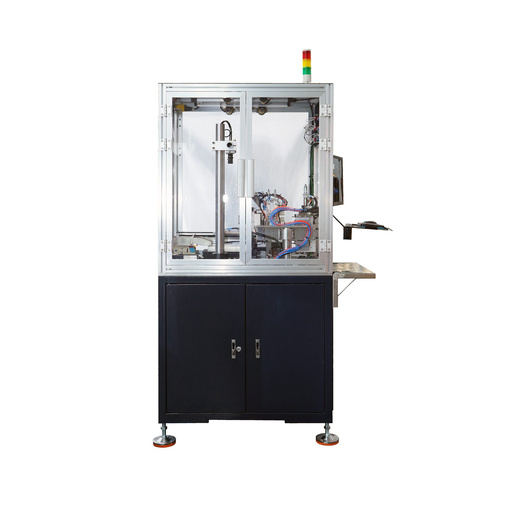
Copertura delle serie
I → IV
Baionetta · profilo ribassato · filettatura a triplo principio · attacco a culatta, un’unica piattaforma
Gamma di dimensioni del guscio
#9 – #25
Fino a 128 contatti elettrici · oltre 50 configurazioni di inserti MIL-STD-1560
Vantaggio sui tempi di ciclo
~30 s
Ciclo automatico di riferimento nel settore rispetto a ~48s manuali
Perché l’assemblaggio manuale MIL-DTL-38999 è problematico per gli OEM aerospaziali e come ZEUEE risolve il problema
Per una macchina per connettori MIL-DTL-38999, la questione raramente è se l’automazione funzioni. La vera sfida è mantenere tempi di ciclo costanti, tassi di scarto uniformi e documentazione QPL verificabile sulla stessa linea di produzione per le varianti Serie I con baionetta, Serie III con filettatura a triplo principio e Serie IV con attacco a culatta.
Famiglia di connettori circolari subminiaturizzati ad alta densità, qualificata secondo una specifica del Dipartimento della Difesa degli Stati Uniti per applicazioni aerospaziali, di difesa, avioniche, missilistiche e satellitari, la famiglia MIL-DTL-38999 comprende quattro varianti di accoppiamento e dimensioni del guscio dalla #9 alla #25 (fino a 128 contatti per presa). È il punto d’incontro tra requisiti di elevata affidabilità e geometrie di assemblaggio molto variabili, dove l’assemblaggio manuale si traduce in scarti e rilavorazioni.
Problemi concreti degli acquirenti, documentati
«La spelatura manuale tradizionale dei cavi fa aumentare i costi di manodopera e genera scarti e rilavorazioni che ritardano l’intero progetto. I cavi danneggiati non si possono riparare: devono essere scartati, con spreco di costosi materiali di grado aerospaziale.» — Analisi di Laserwire Solutions sulla produzione di cablaggi aerospaziali
Quattro modalità di guasto dell’assemblaggio manuale che abbiamo progettato la macchina per eliminare
Incoerenza della coppia sulla filettatura a triplo principio della Serie III
La variabilità tra operatori supera ampiamente le fasce desiderate di 1-2 Nm per i controlli Boeing BACC63 e Airbus EN3645. Il risultato tipico è la rilavorazione per filettatura incrociata, dovuta alla presa manuale variabile nel corso delle diverse migliaia di cicli di accoppiamento di ogni turno.
Disallineamento della baionetta (Serie I/II) dovuto all’affaticamento durante il turno
La «deriva a fine turno» dell’operatore causa il disallineamento del guscio che impedisce l’inserimento in presa, a causa della geometria dell’attrezzatura a spinta e rotazione, che dipende dal corretto orientamento dell’operatore anche dopo oltre 6 ore.
Falsi positivi nella conferma acustica dell’attacco a culatta della Serie IV
Senza acquisizione strumentale di dati visivi, acustici e tattili, il normale innesto di 90 quarti di giro, verificato solo tramite il suono, diventa altamente inaffidabile nelle rumorose officine aerospaziali.
Costi nascosti del ricorso a più fornitori
«Acquistare diversi piccoli ordini di connettori a basso volume da molti fornitori è svantaggioso: il potere d’acquisto complessivo viene frammentato.» — Analisi di Amerline sull’approvvigionamento di connettori conformi alle specifiche MIL. L’assemblaggio manuale impone questa struttura di approvvigionamento frammentata.
La nostra soluzione con macchina per connettori MIL-DTL-38999 affronta questi quattro problemi con un sistema a circuito chiuso: accoppiamento filettato con controllo della coppia, allineamento della baionetta verificato con visione artificiale, innesto strumentato dell’attacco a culatta e consolidamento degli acquisti da un unico fornitore, riunendo più programmi Serie I-IV in un unico stabilimento produttivo.
I dettagli della gamma di prodotti, i dati sulla cadenza produttiva, la finestra di processo e la procedura d’acquisto sono disponibili nel resto di questa pagina.
Gamma di macchine di assemblaggio MIL-DTL-38999 — attrezzature per le Serie da I a IV
La gamma ZEUEE adotta una piattaforma unica che copre più serie modulari, anziché una macchina distinta per ogni tipo di accoppiamento. Una base modulare standard, con modulo di inserimento dei contatti guidato da visione artificiale, testa di crimpatura programmabile conforme a SAE AS39029, stazione di accoppiamento con controllo della coppia e tracciabilità collegata al MES, accetta matrici e attrezzature intercambiabili per ogni tipo di accoppiamento della famiglia MIL-DTL-38999. Questa architettura modulare supporta coppie di spine e prese per l’intero campo delle Serie I-IV e si adatta ai programmi aerospaziali e della difesa che prevedono alte temperature e ambienti gravosi.

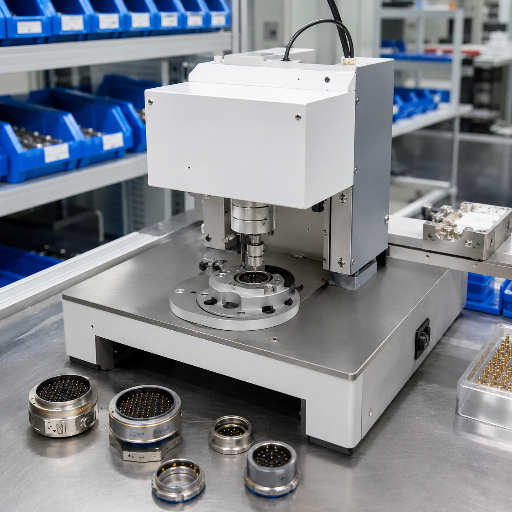
Z-38999/S1 — stazione a baionetta Serie I
- Accoppiamento: baionetta a spinta e rotazione
- Dimensioni del guscio: #9, #11, #13, #15, #17, #19, #21, #23, #25
- Configurazione dei contatti: Fino a 128 pin, inserti MIL-STD-1560
- Crimpatura dei contatti: Conforme a SAE AS39029 / M39029
- Cadenza produttiva: ciclo di ~30s (rispetto al riferimento manuale di ~48s)
- Connettori OEM compatibili: Amphenol Tri-Start, Glenair, TE Connectivity DEUTSCH, Souriau 8D
Z-38999/S2 — stazione a profilo ribassato Serie II
- Accoppiamento: baionetta a profilo ribassato
- Dimensioni del guscio: #8 – #24
- Dimensioni dei pin: contatti a crimpatura rimovibili da #12 a #22D
- Applicazioni previste: aviazione, settore medicale, prove e misurazioni, configurazioni con spina e presa
- Opzione ermetica: Disponibile con inserti sigillati in vetro
- Cadenza produttiva: ciclo di ~30 s

Z-38999/S3 — stazione con filettatura a triplo principio Serie III
- Accoppiamento: filettatura a triplo principio Stub-ACME, sgancio rapido con un giro
- Temperatura di esercizio: -65 C a +200 C (ambiente aerospaziale ad alta temperatura)
- Resistenza alle vibrazioni: 44 g
- Cicli di accoppiamento: minimo 500
- Equivalenza delle specifiche: Boeing BACC63, Airbus EN3645
- Schermatura EMI: minimo 65 dB a 10 GHz
- Famiglie di materiali supportate: alluminio, acciaio inossidabile, materiale composito, titanio

Z-38999/S4 — stazione con attacco a culatta Serie IV
- Accoppiamento: attacco a culatta con rotazione di 90°
- Conferma: visiva, tattile e acustica (acquisizione tramite sensori strumentati)
- Cicli di accoppiamento: 500 – 1.500 (in base alla finitura del guscio)
- Applicazioni previste: missili, sistemi d’arma soggetti a vibrazioni estreme
- Configurazioni degli inserti: secondo MIL-STD-1560
Matrice di selezione — quale stazione è adatta al codice componente QPL?
| Serie | Meccanismo di accoppiamento | Resistenza alle vibrazioni | Cicli di accoppiamento | Connettori OEM compatibili | Stazione ZEUEE consigliata |
|---|---|---|---|---|---|
| Serie I | Baionetta, anti-disaccoppiamento per contatto frontale | Elevate vibrazioni | 500 | Amphenol, Glenair, TE | Z-38999/S1 |
| Serie II | Baionetta a profilo ribassato | Vibrazioni moderate | 500 | Amphenol JT, ITT Cannon | Z-38999/S2 |
| Serie III | Filettatura ACME a triplo principio | 44 g | 500 | Amphenol Tri-Start, Glenair Series III, TE DEUTSCH, Souriau 8D | Z-38999/S3 |
| Serie IV | Attacco a culatta con rotazione di 90° | Estrema | 500 – 1,500 | Glenair Series IV, Amphenol | Z-38999/S4 |
Assemblaggio automatico MIL-DTL-38999 rispetto a quello manuale — prestazioni, cadenza produttiva e dati sul ROI
Tempi di ciclo, tasso di difetti e variabilità sono strettamente correlati. Di seguito confrontiamo i processi automatici e manuali di assemblaggio di connettori e componenti elettronici, utilizzando i migliori dati di riferimento del settore disponibili e indicando le fonti. Durante la fase pilota dimostreremo la possibilità di replicare il profilo di prova con la combinazione di dimensioni del guscio prevista.
| Parametro | Assemblaggio manuale | Automatico (piattaforma ZEUEE) | Differenza | Fonte |
|---|---|---|---|---|
| Tempo di ciclo (singola presa, densità media) | ~48 secondi | ~30 secondi | +37,5 % di cadenza produttiva | Riferimento del settore |
| Tasso di scarto (inserimento a pressione / inserimento dei contatti) | ~2.3 % | ~0.15 % | Riduzione degli scarti di 15× | Riferimento del settore |
| Coerenza della coppia di accoppiamento (Serie III) | ±15 % di variabilità tra operatori | ±1,5 % con circuito chiuso | Tolleranza 10× più stretta | Ingegneria sul campo ZEUEE |
| Copertura del controllo | A campione, 100 % visiva | 100 % visione artificiale + forza + tracciabilità | Registrazione MES completa per ogni componente | Specifiche della piattaforma ZEUEE |
| Livello di competenza richiesto all’operatore | Elevato — mesi di formazione per ogni serie | Ricette di processo programmabili | Minori vincoli di assunzione | Sondaggio sulle decisioni d’acquisto |
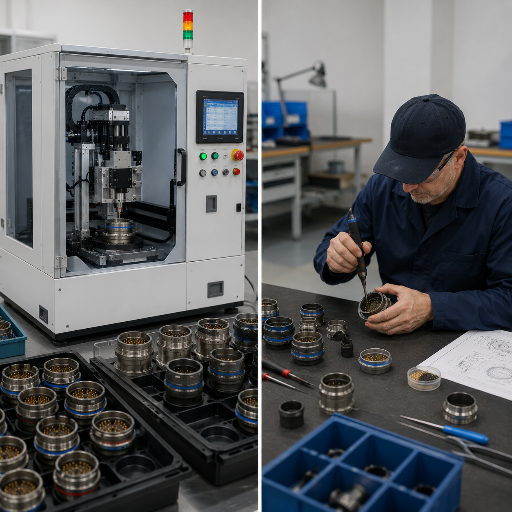
Scheda ROI / TCO — automazione dell’assemblaggio di connettori
Tempo di ritorno dell’investimento secondo i riferimenti del settore
Il tempo di ritorno dell’investimento nell’automazione dell’assemblaggio di connettori per i settori aerospaziale ed elettronico rientra in genere in questo intervallo. In fase di configurazione, ZEUEE rivedrà i costi della manodopera, la combinazione di dimensioni del guscio e i volumi annuali.
Intervallo di ritorno dell’investimento favorevole
12 – 24 mo
Cobot / automazione leggera
12 – 24 mo
Sistemi ausiliari per la movimentazione dei materiali
10 – 18 mo
Fonte dei dati di riferimento: analisi del ritorno dell’automazione robotica di amdmachines.com. Valori inferiori a 10 mesi in genere indicano stime dei costi eccessivamente prudenti, mentre valori superiori a 36 mesi suggeriscono un’applicazione inadeguata e possono giustificare una revisione prima di procedere.
Il quadro dei costi nascosti che la maggior parte dei modelli ROI non considera
I costi diretti della manodopera e degli scarti sono visibili. Tre fattori possono celare i centri di costo più rilevanti:
Costi generali legati ai fornitori multipli
«I costi nascosti derivano dalla gestione di molti produttori di connettori conformi alle specifiche MIL: maggiori attività di gestione dei fornitori, minore potere d’acquisto e negoziazione e ricorrenti problemi di qualità e consegna dei prodotti.»
Rilavorazioni dovute ai danni
Nelle operazioni manuali, i danni ai conduttori durante la spelatura spesso causano difetti negli assemblaggi di cavi certificati già completati. I cicli di riparazione e rilavorazione aggravano ulteriormente ritardi e costi, richiedendo ripetuti cicli di prove e convalida.
Cicli di rilavorazione dovuti a controlli non superati
«Ogni assemblaggio di cavi deve superare il controllo. L’analisi dei guasti comporta manodopera, documentazione e cicli di certificazione che fanno aumentare i costi.» Il monitoraggio del processo a circuito chiuso sulla piattaforma ZEUEE rileva i guasti prima che il componente lasci la stazione.
Per un OEM aerospaziale medio che produce 5.000-15.000 prese MIL-DTL-38999/anno in due serie, l’aumento della cadenza di assemblaggio, la riduzione degli scarti e il consolidamento dei fornitori tendono a incidere maggiormente sul modello ROI basato solo sulla manodopera. Per questo, nel modulo RFQ chiediamo il numero di fornitori e il tasso di rilavorazione, non il numero di addetti.
Progettata per la conformità QPL — inserimento, crimpatura, tenuta ermetica e schermatura EMI
La capacità di processo distingue una macchina per connettori da una macchina per connettori MIL-DTL-38999. La piattaforma ZEUEE gestisce quattro aree di processo fondamentali per soddisfare i requisiti QPL: inserimento dei contatti secondo le configurazioni MIL-STD-1560, crimpatura secondo SAE AS39029, tenuta ermetica conforme alle specifiche di degassamento e schermatura EMI attraverso la presa assemblata.
Inserimento dei contatti — secondo le configurazioni MIL-STD-1560
L’installazione dei contatti guidata da visione artificiale supporta tutte le oltre 50 configurazioni degli inserti MIL-STD-1560 per gusci dalla dimensione #9 alla #25. La forza di ritenzione dei contatti e la profondità di inserimento vengono controllate nella stazione di inserimento; i dati sono registrati nel record MES associato al numero di serie della presa. Disponibile per l’assemblaggio di pin dalla dimensione #4 (potenza) alla #26 (segnale), con set di utensili intercambiabili: non servono macchinari secondari.
Crimpatura — conformità dei contatti a SAE AS39029
Per i connettori MIL-DTL-38999, SAE AS39029 definisce i contatti a crimpatura rimovibili come standard. Questa funzione del modulo di assemblaggio per crimpatura imposta automaticamente la curva di crimpatura corretta leggendo i dati dal caricatore dei contatti. Le prove di trazione sui contatti vengono eseguite a campione per lotto e registrate nello storico di audit della presa, a disposizione del cliente per il controllo.
Tenuta ermetica — Classe W, F, G, T e Y
Per le prese ermetiche D38999 con tenuta in vetro, disponibili nelle configurazioni Classe Y o Classe N, la soluzione ZEUEE integra moduli per prove di tenuta dopo l’inserimento dei contatti, così da rilevare perdite di elio negli assemblaggi Classe Y (per applicazioni spaziali e missilistiche). Per la fornitura in Classe G con requisiti di degassamento secondo le norme tecniche ASTM E595, la macchina e la successiva temporizzazione del ciclo consentono di raggiungere TML < 1.0 % e CVCM < 0.1 % rispettando le condizioni di cottura richieste di 175 C / 510 torr / 48 h.
Schermatura EMI — minimo 65 dB a 10 GHz (Serie III/IV)
L’integrità della tenuta attraverso la presa dipende dal corretto posizionamento del gommino, dal corretto accoppiamento del backshell e dall’allineamento preciso tra guscio e presa, misurato entro < 0.05 mm rispetto alla tolleranza della specifica di serie o degli standard di accettazione BACC63; i dati vengono registrati durante l’assemblaggio.
«Prima di definire l’architettura della piattaforma, abbiamo valutato le serie MIL-DTL-38999, moduli I-IV, in numerosi programmi cliente nei settori aerospaziale e della difesa. I nostri utensili per filettatura a triplo principio centrano il guscio rispetto alla presa entro < 0.05 mm, in linea precisa con la tolleranza richiesta per ottenere la certificazione BACC63 al primo tentativo, non al secondo.»
Sistema di controllo e tracciabilità
- Visione artificiale CCD — controllo dell’inserimento degli inserti, installazione dei contatti, verifica della polarizzazione e della codifica
- Controllo della forza a circuito chiuso — serraggio dell’accoppiamento, inserimento per crimpatura (secondo AS39029)
- Continuità elettrica a circuito chiuso — controllo al 100% dell’assemblaggio completato
- Prova di tenuta integrata Classe Y — con opzione di prova a valle per i connettori ermetici D38999
- Tracciabilità — numero di serie della presa registrato insieme a tutti i parametri di installazione, alle immagini e all’ID dell’operatore.
Risultati comprovati nei settori aerospaziale, della difesa e dell’aviazione — risultati dei clienti
Dal 2005, ZEUEE ha fornito macchine per l’automazione industriale dei connettori per oltre 10.000 programmi realizzati in più di 30 paesi nel mondo. La clientela è ampia e comprende aziende aerospaziali di primo livello, integratori di sistemi per la difesa, OEM di elettronica e produttori di beni di consumo. La piattaforma MIL-DTL-38999 si basa sulla stessa organizzazione di progettazione che supporta i programmi seguenti.
Aerospaziale
AVIC — Aviation Industry Corporation of China
Programmi aeronautici OEM di lungo periodo per la fornitura di macchine di assemblaggio automatico industriale destinate alla produzione di elettronica avionica. Le piattaforme ZEUEE vengono fornite in volumi adeguati alla scala produttiva degli OEM aeronautici.
Difesa / settore navale
China Shipbuilding Group
Automazione industriale per l’elettronica navale: volumi di assemblaggio di connettori robusti, adatti agli ambienti dei cantieri navali.
OEM di connettori
TE Connectivity
Programmi di lungo termine per l’automazione dell’assemblaggio di connettori e cavi. Le piattaforme ZEUEE sono progettate per integrarsi con le applicazioni di connettori TE DEUTSCH, per le quali MIL-DTL-38999 Serie III è la specifica principale.
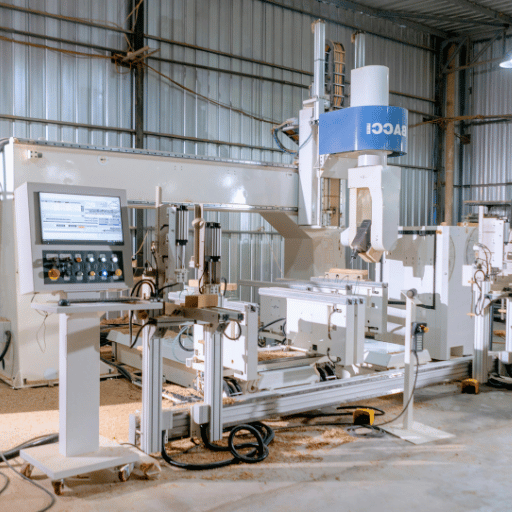
Elettronica industriale
Sumitomo (Giappone)
Fornitore per più programmi, per l’automazione delle linee di produzione industriale, automotive ed elettronica.
Elettronica di consumo
SONY · Foxconn · TCL · LEGO Danimarca
Automazione dell’assemblaggio di connettori ad alto volume: competenze ingegneristiche direttamente applicabili ai ritmi e ai requisiti di tracciabilità dei programmi MIL-DTL-38999.
Attrezzature industriali
Corning (Stati Uniti) · Hunter · GAC Group
Automazione dell’assemblaggio di vetro, componenti hardware ed elettronica automotive: competenze ingegneristiche direttamente applicabili alle applicazioni di tenuta ermetica e controllo della coppia della piattaforma MIL-DTL-38999.
×
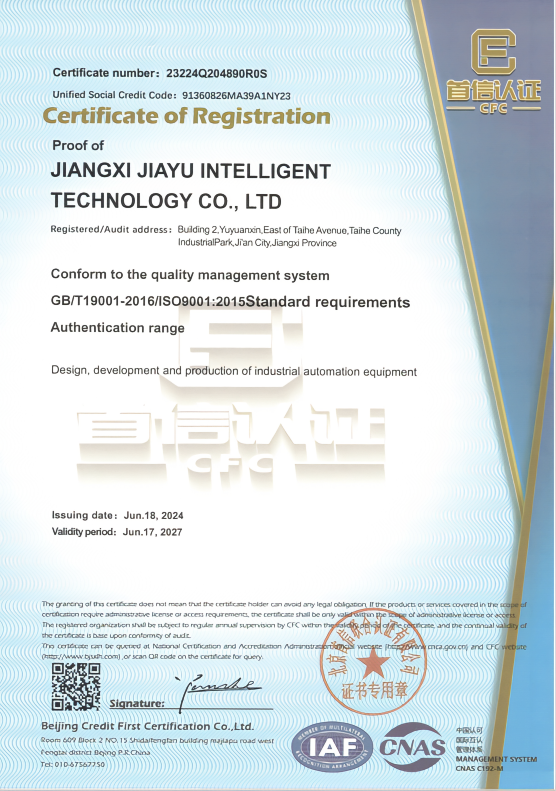
ISO 9001:2015, tracciabilità QPL e assistenza post-vendita
I programmi di connettori aerospaziali e della difesa richiedono prove documentali. I prodotti e i servizi ZEUEE soddisfano requisiti in linea con le aspettative degli audit AS9100 / NADCAP per i processi speciali. Le credenziali elencate di seguito supportano il nostro ruolo di fornitore di livello 1 / 2 di sistemi per l’automazione dell’assemblaggio MIL-DTL-38999 destinati ad applicazioni aerospaziali e della difesa gravose.
ISO 9001:2015
Certificazione del sistema di gestione della qualità
150+
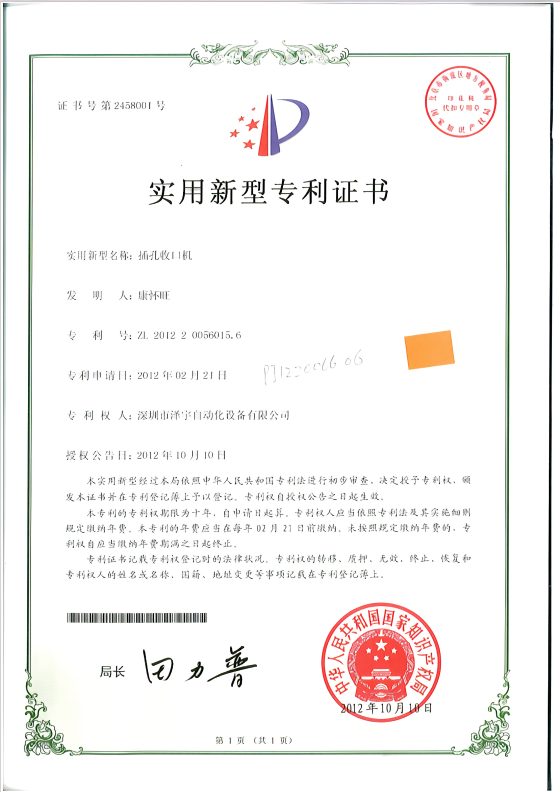
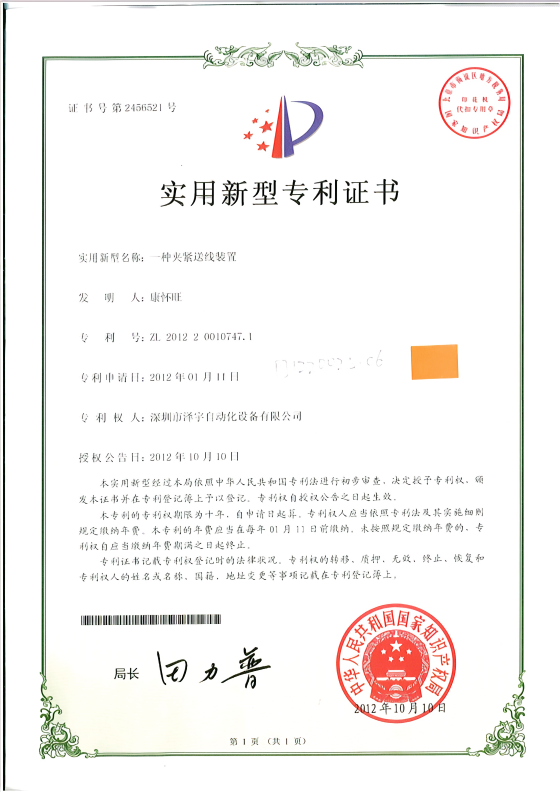
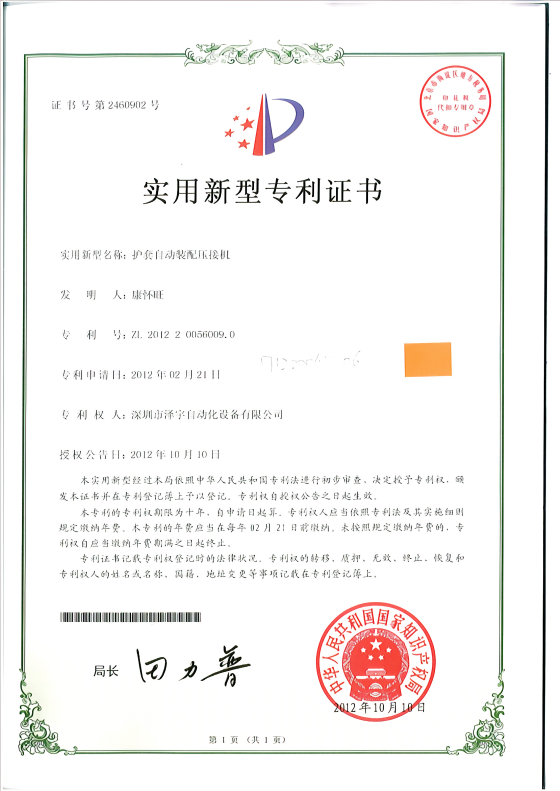
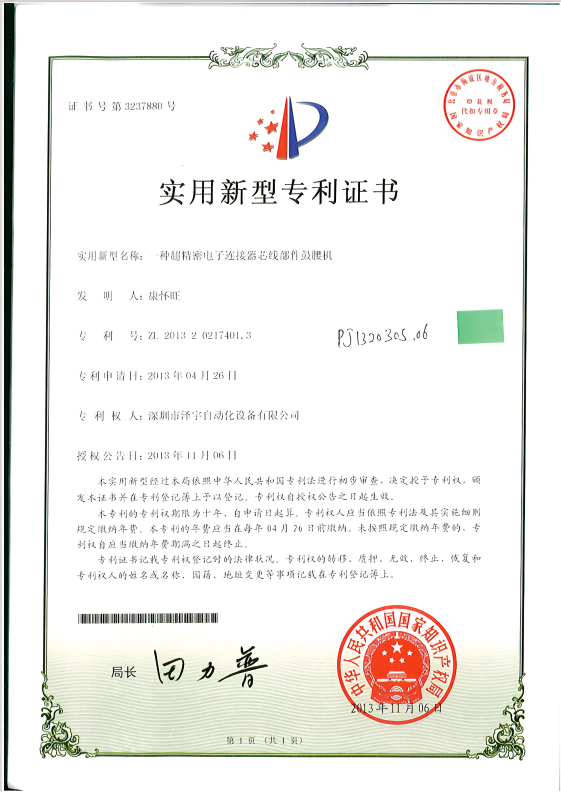
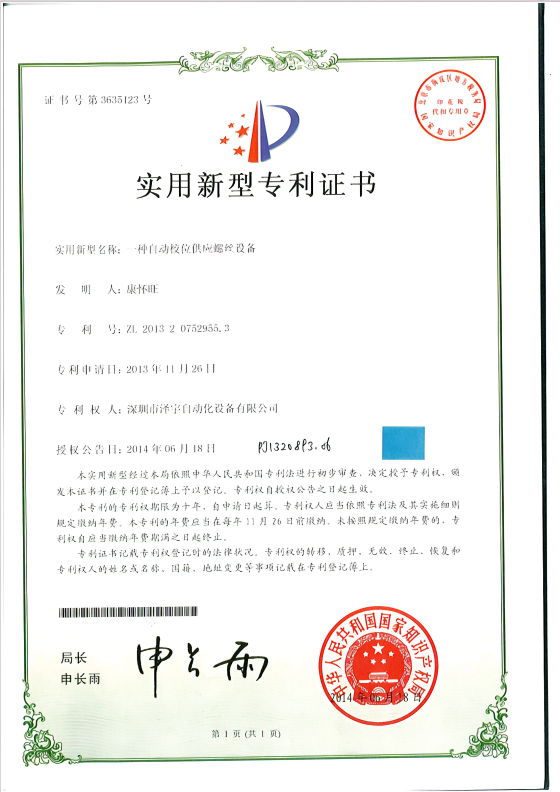
Brevetti di ricerca e sviluppo concessi
32+
Brevetti per invenzione
68+
Brevetti per modello di utilità
10,000+
Programmi realizzati e consegnati
30+
Paesi serviti
20.000 m²
Superficie produttiva (Jiangxi)
120+
Personale di progettazione e produzione
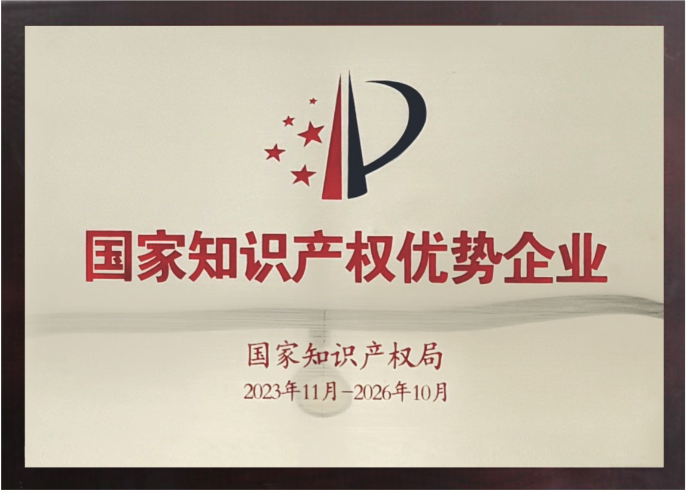
Riconoscimenti istituzionali
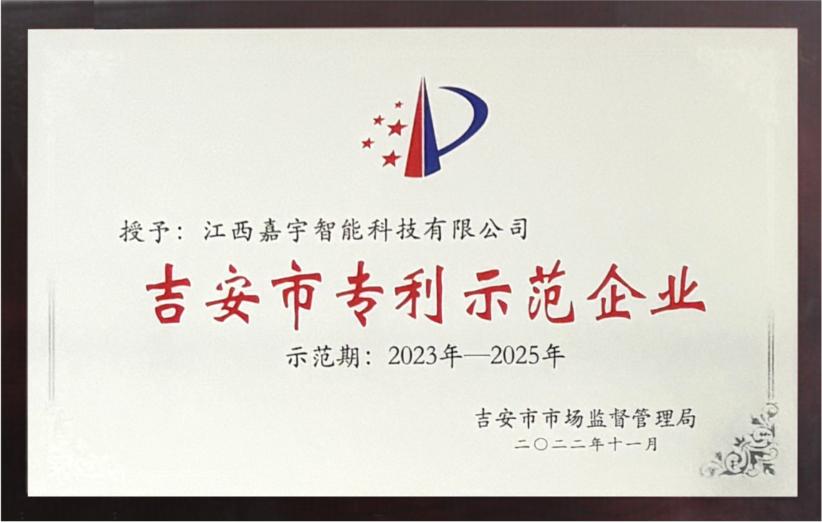
- Impresa nazionale ad alta tecnologia – Il governo cinese assegna il titolo di «Impresa nazionale ad alta tecnologia» alle aziende orientate alla ricerca e sviluppo che dispongono di ampi portafogli brevettuali.
- Impresa specializzata e innovativa (livello specializzato «Little Giant») – Riconoscimento che valorizza competenze industriali specialistiche in un settore verticale dell’economia.
- Impresa modello per i brevetti – Riconoscimento assegnato alle organizzazioni che dimostrano una gestione costante dell’innovazione attraverso la generazione e lo sviluppo sistematici di brevetti.
- Unità con vicepresidente — Guangdong Robot Association.
- Membro del consiglio — Shenzhen High-Tech Industry Association.
- Membro — China Intelligent Manufacturing Industry Alliance.


SYS.SCAN 01 / 10
Tracciabilità QPL — come la macchina supporta i vostri audit
Ogni presa MIL-DTL-38999 assemblata sulla piattaforma ZEUEE è identificata da un numero di serie univoco, collegato alla distinta base del prodotto realizzato: forza d’inserimento per ciascun contatto, registrazione della crimpatura secondo AS39029, immagini di visione artificiale acquisite durante la produzione, identificativo dell’operatore, numero della ricetta di processo, ID e data di calibrazione. Gli elementi dei dati vengono archiviati e forniti su richiesta per gli audit DLA QPL e i programmi di audit interni AS9100, eliminando le attività manuali di ricerca e ricostruzione.
Esportazione, requisiti ITAR e assistenza internazionale
ZEUEE vende la piattaforma MIL-DTL-38999 come attrezzatura industriale di assemblaggio, non come articolo per la difesa soggetto a controllo. I clienti i cui programmi sono soggetti all’ITAR o ad altre norme nazionali sul controllo delle esportazioni sono responsabili della propria conformità e possono utilizzare come supporto le informazioni, i macchinari e i registri di processo forniti da ZEUEE. L’assistenza post-vendita comprende configurazione e installazione, certificazione degli operatori, messa a punto precisa delle ricette per la combinazione di dimensioni del guscio specifica del cliente e supporto ingegneristico in loco durante il ciclo produttivo iniziale.
Guida all’acquisto della macchina MIL-DTL-38999 — fattori di prezzo, tempi di consegna e livelli di assistenza
Il prezzo di una macchina per connettori MIL-DTL-38999 non è un valore unico: dipende dalla combinazione di dimensioni del guscio del cliente, dalle serie richieste, dal volume annuale, dal livello di controllo e dall’ambito dell’integrazione. Per evitare un prezzo unico fuorviante, illustriamo i criteri che utilizziamo per definire la configurazione, così potrà preparare la richiesta interna di investimento in base al preventivo che riceverà.
Quadro dei fattori di prezzo
Fattori che determinano il prezzo della configurazione.
Il prezzo della configurazione dipende da una combinazione di questi fattori, ciascuno dei quali aumenta o riduce il costo di base.
| Fattore di prezzo | Effetto sulla configurazione |
|---|---|
| Copertura delle serie (I / II / III / IV) | Ogni serie aggiunge una stazione di accoppiamento e le relative attrezzature: le macchine per una sola serie sono più piccole e meno costose dei telai multi-serie. |
| Gamma di dimensioni del guscio | Una gamma più ampia (#9 → #25) richiede matrici aggiuntive e attrezzature per il cambio formato; le gamme ristrette costano meno. |
| Densità di inserimento dei contatti | Le prese con un numero elevato di pin (fino a 128) richiedono cicli di inserimento più lunghi, verificati con visione artificiale, e una memoria più ampia per le ricette di processo. |
| Controllo della tenuta ermetica | L’integrazione della prova di tenuta all’elio aggiunge il costo di una stazione; i programmi senza requisiti ermetici non la richiedono. |
| Livello di integrazione MES | L’integrazione su misura con il sistema MES / ERP / di audit QPL del cliente richiede ore di progettazione aggiuntive; i pacchetti standard di esportazione costano meno. |
| Requisito di cadenza produttiva | La cadenza produttiva prevista su più turni può richiedere stazioni duplicate o un trasportatore con accumuli intermedi; le configurazioni per un solo turno sono più semplici. |
| Copertura dei controlli | La configurazione base comprende visione artificiale + forza + continuità al 100%; la prova di tenuta all’elio e il controllo visivo della complanarità aggiungono stazioni. |
| Ambito della messa in servizio e della formazione in loco | Installazione standard oppure copertura ingegneristica in loco prolungata durante la produzione pilota. |
Livelli di assistenza — cosa è incluso
Installazione e messa in servizio.
A cura degli ingegneri ZEUEE presso lo stabilimento del cliente.
Certificazione degli operatori.
Formazione sulle ricette di processo per le combinazioni di dimensioni del guscio specifiche del cliente.
Copertura ingegneristica della produzione pilota.
— Assistenza ingegneristica in loco durante l’avvio della produzione.
Garanzia e ricambi.
Garanzia sui macchinari, come definita nell’accordo di fornitura, e kit di ricambi dimensionati in base alla configurazione.
Assistenza a vita per le ricette di processo.
Nuove dimensioni del guscio o nuovi tipi di connettori OEM possono essere aggiunti alla libreria di ricette esistente senza modificare la piattaforma.
Strumenti di progettazione e configurazione MIL-DTL-38999
01
Calcolatore del ROI dell’automazione MIL-DTL-38999
Confronti l’assemblaggio manuale e automatico dei connettori MIL-DTL-38999. Tempo di ciclo, scarti, manodopera e tempo di ritorno dell’investimento in meno di un minuto.
02
Selettore di serie e guscio MIL-DTL-38999
Risponda a quattro brevi domande. Riceverà un consiglio sulla Serie I-IV, una proposta per la dimensione del guscio e la stazione di assemblaggio ZEUEE corrispondente.
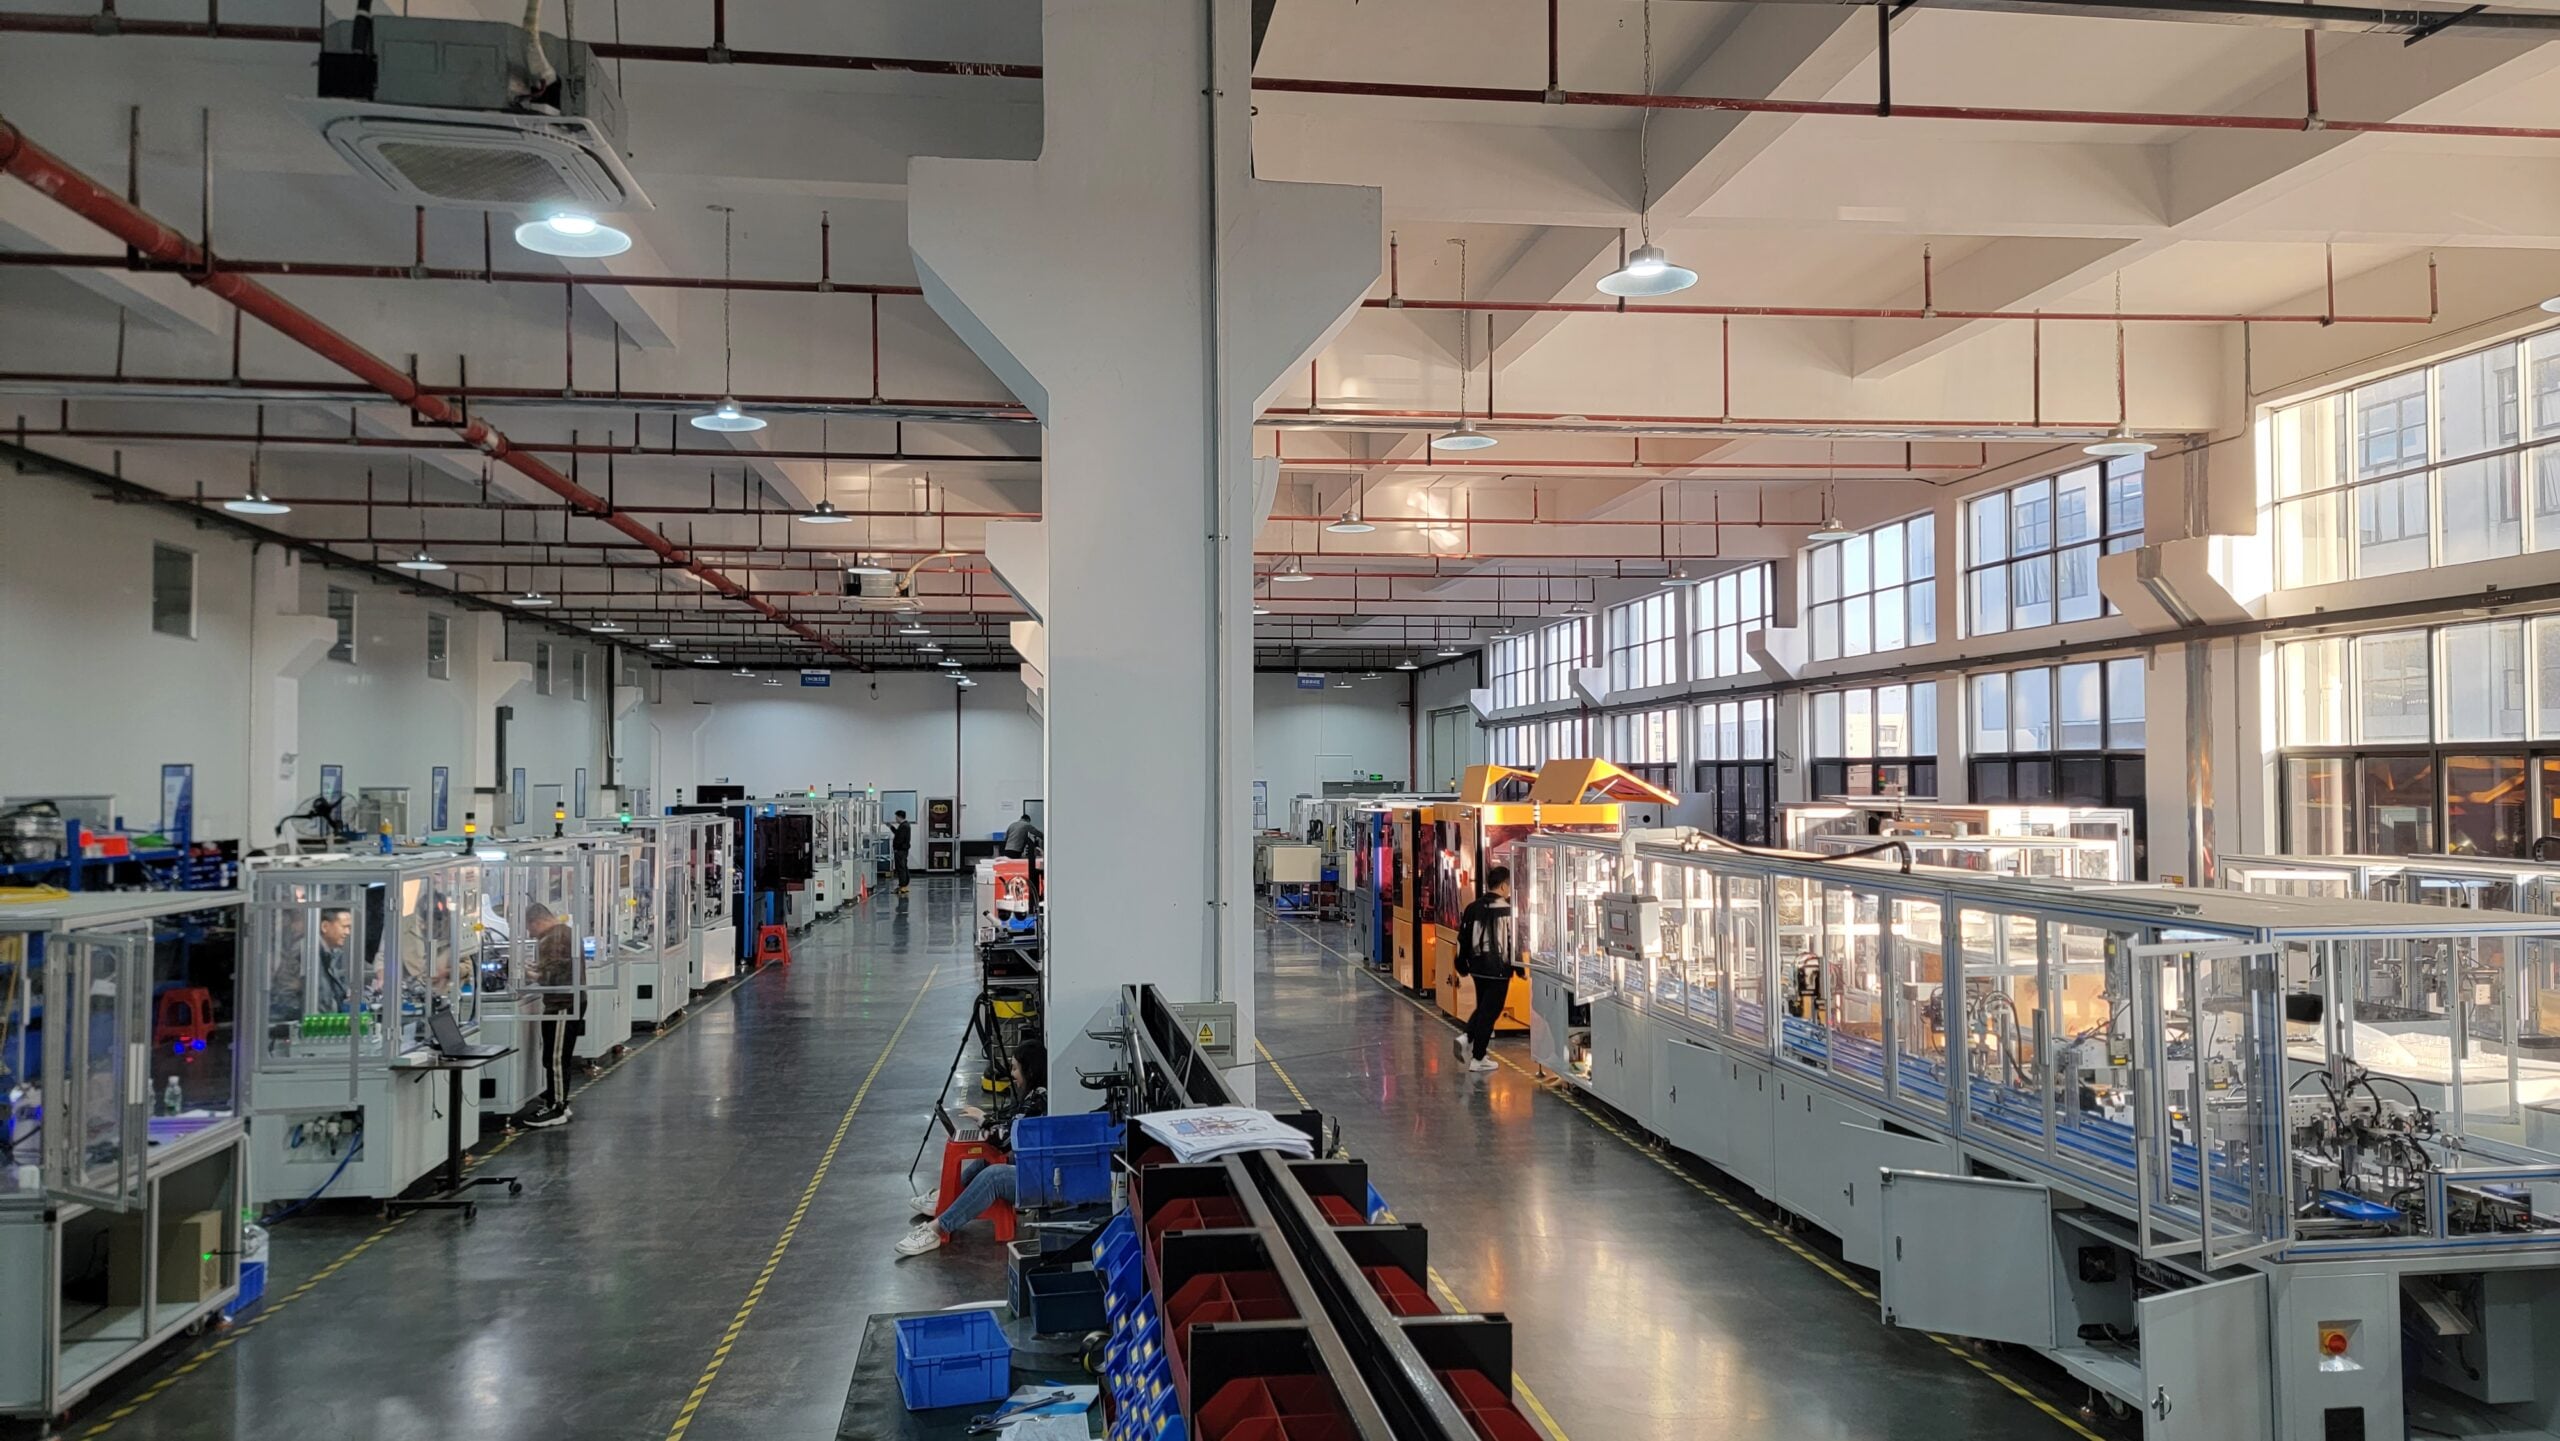
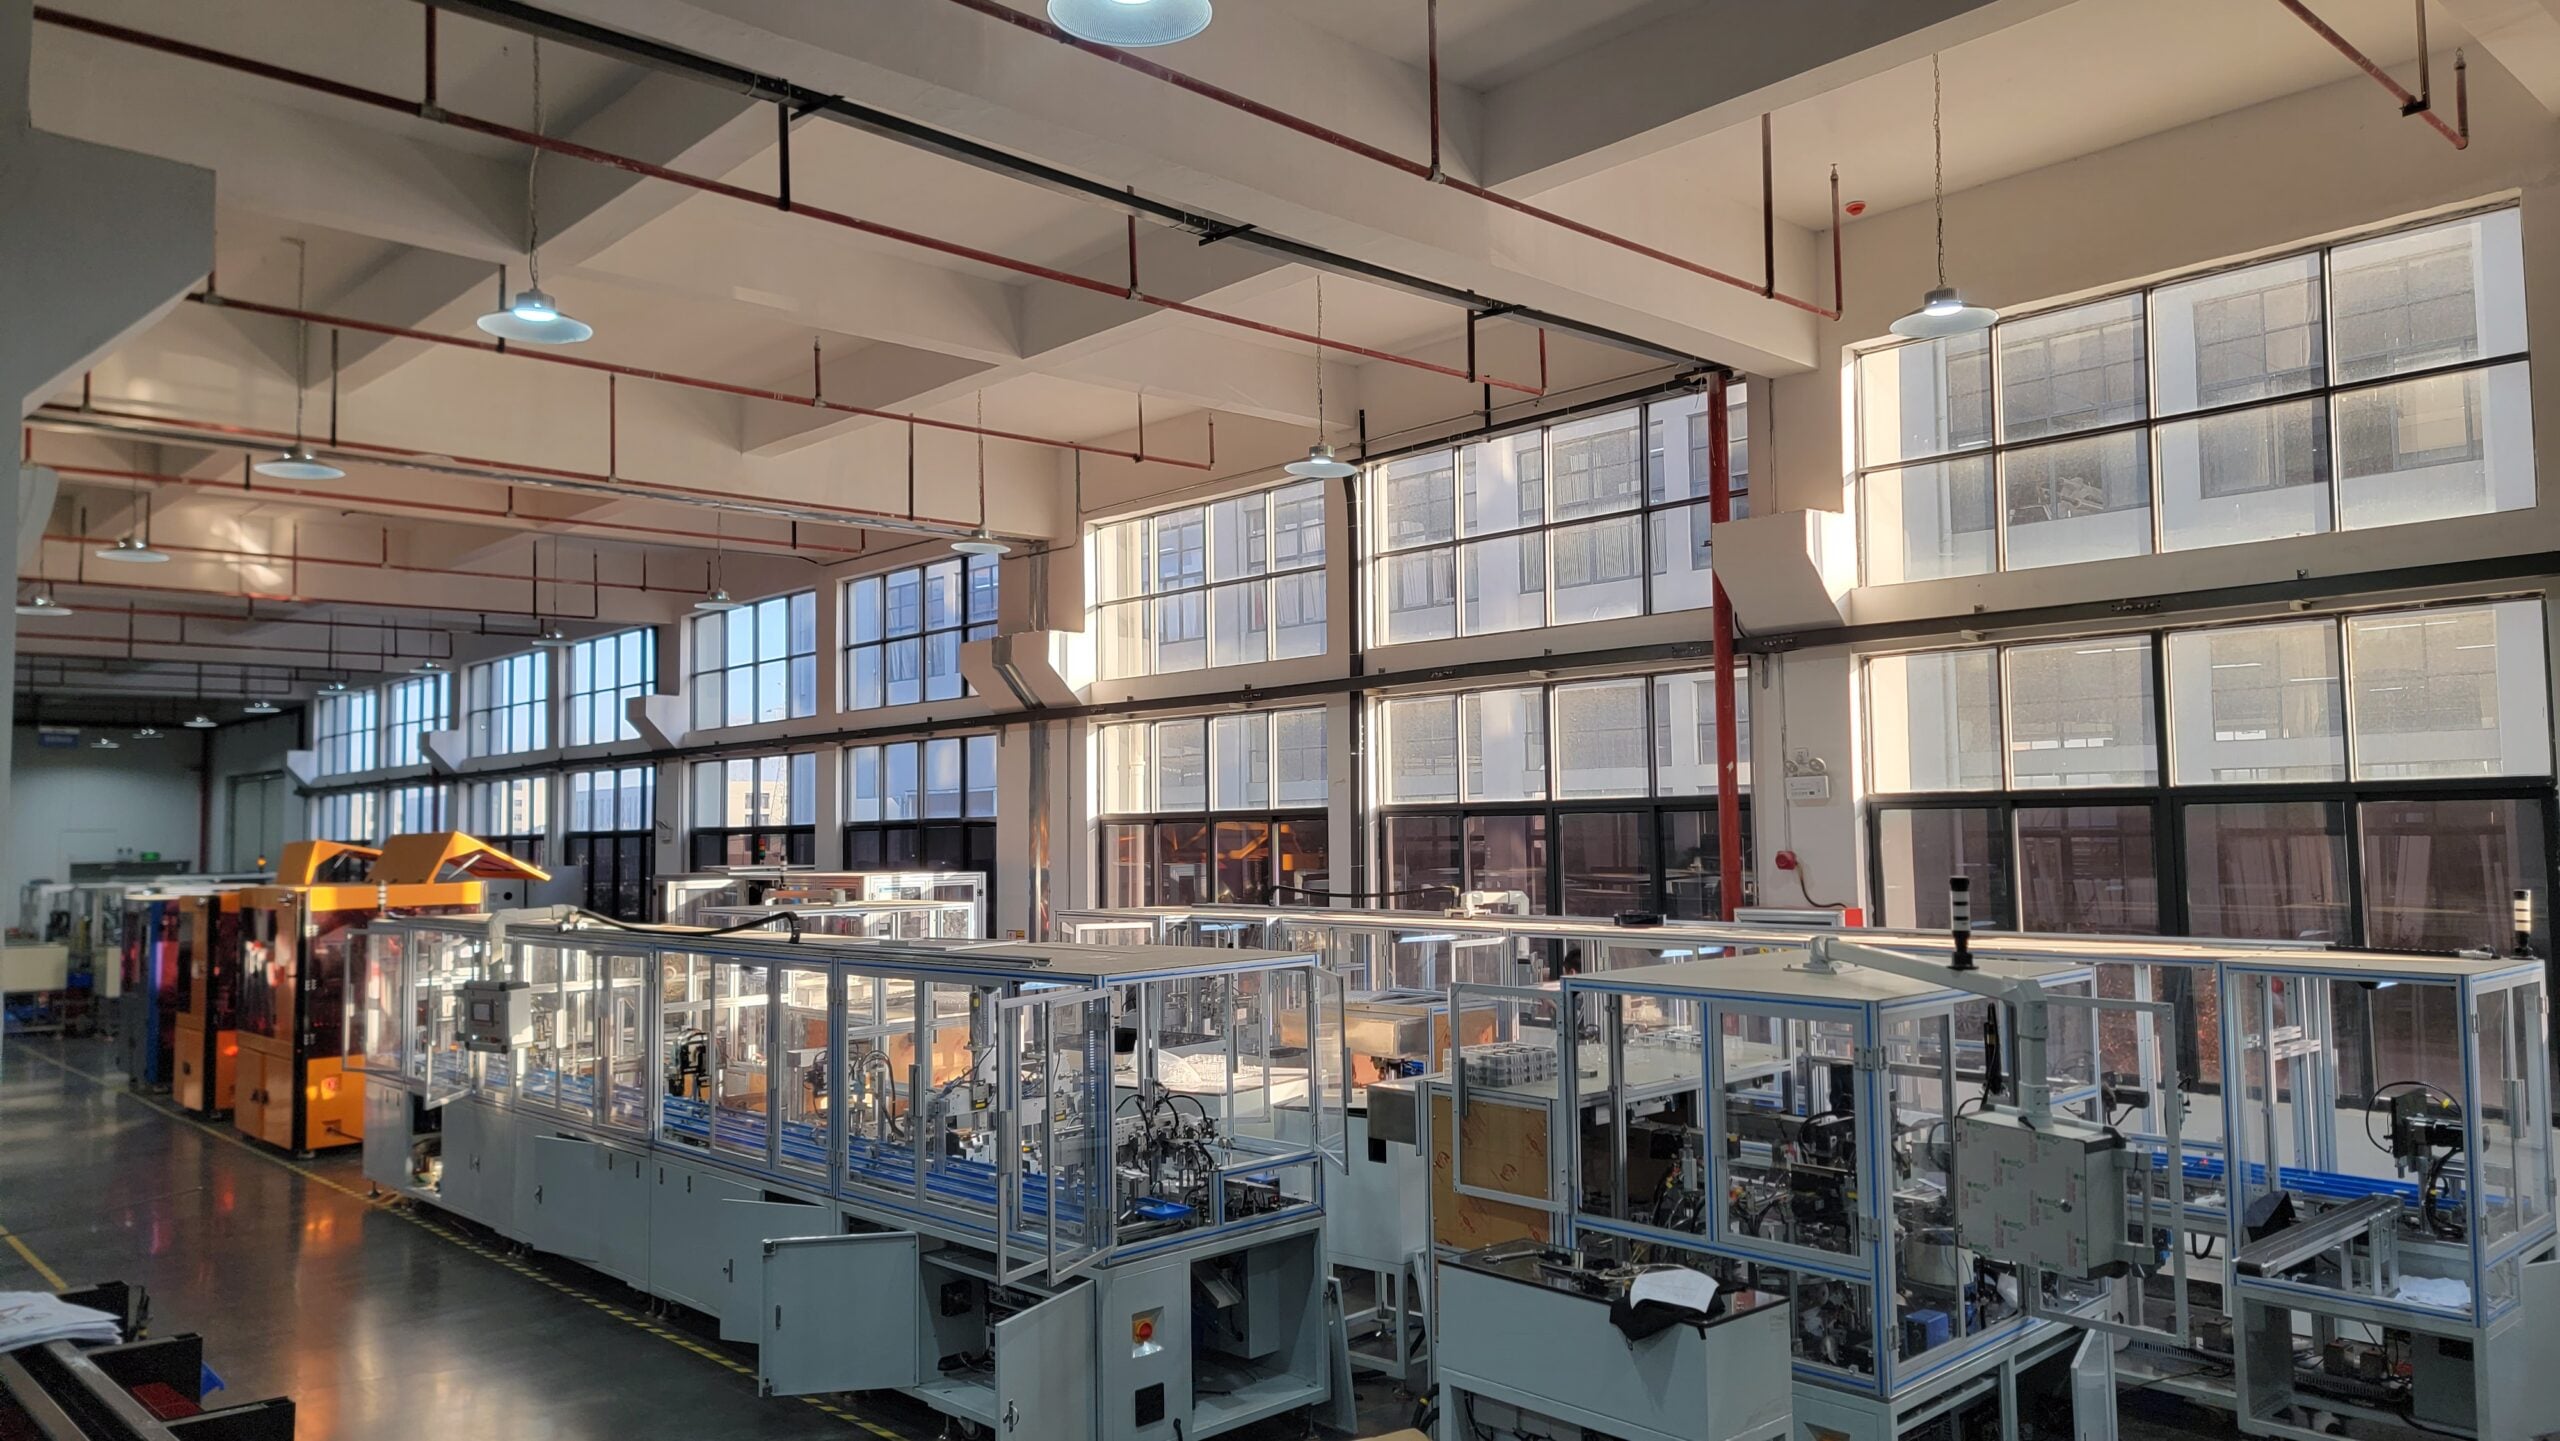
VISTA IN TEMPO REALE
Impianto di produzione avanzato
Domande frequenti sull’automazione dell’assemblaggio MIL-DTL-38999
Quali serie MIL-DTL-38999 (I, II, III, IV) supporta la macchina ZEUEE?
La piattaforma supporta tutte e quattro le serie: baionetta standard (I), baionetta a basso profilo (II), filettatura a triplo principio (III) e chiusura a baionetta con rotazione di un quarto di giro (IV). Le stazioni di lavoro per l’accoppiamento e i set di matrici intercambiabili sono alloggiati nello stesso chassis, consentendo ai clienti di scegliere una macchina dedicata a una singola serie per una linea di prodotto specifica oppure uno chassis multi-serie per ambienti di produzione mista.
Qual è la differenza tra MIL-DTL-38999 Serie III e Serie IV e la nostra officina ha bisogno di entrambe?
La Serie III adotta un accoppiamento con filettatura ACME a triplo principio, il tipo di connettore preferito da Boeing e il più comune anche per altre applicazioni (equivalente allo standard MIL BACC63 e alla norma europea EN3645). La Serie IV utilizza una configurazione con chiusura a baionetta a rotazione di 90° per esigenze legate alla difesa missilistica e alle vibrazioni estreme. La maggior parte dei costruttori OEM del settore aerospaziale preferisce la Serie III; per l’innesto con chiusura a baionetta è necessario un’unità Serie IV, ma, poiché è possibile specificare uno chassis multi-serie, un sistema Serie IV può essere integrato nella stessa apparecchiatura che gestisce applicazioni più piccole e leggere, con volumi annuali relativamente bassi per la chiusura a baionetta.
Qual è il tempo ciclo tipico dell’assemblaggio automatico MIL-DTL-38999 rispetto a quello manuale?
I cicli tipici dell’automazione per l’assemblaggio a pressione dei connettori vanno da circa 30 secondi per le macchine di uno specialista di automazione industriale del settore a circa 48 secondi per gli operatori nell’assemblaggio manuale. Ciò comporta un aumento del volume di produzione di circa il 35-40% rispetto ai processi manuali; l’incremento varia in base alla combinazione di dimensioni dei gusci e alla densità dei contatti. Durante la fase pilota, il profilo di prova specifico sarà replicato sulla combinazione di dimensioni dei gusci del cliente.
La macchina può gestire connettori D38999 ermetici e varianti con schermatura EMI?
Assolutamente sì. La piattaforma include una prova automatica di tenuta all’elio a valle per i connettori femmina ermetici di Classe Y e consente di gestire e mantenere nella stazione di accoppiamento una tolleranza di allineamento tra guscio e connettore femmina superiore a 0,05 mm, necessaria per ottenere la schermatura EMI minima richiesta di 65 dB a 10 GHz con le Serie III e IV.
Quali dimensioni dei gusci MIL-DTL-38999 può gestire la macchina?
La piattaforma gestisce senza difficoltà le dimensioni da #9 a #25 secondo le configurazioni degli inserti MIL-STD-1560. I moduli di inserimento possono gestire connettori femmina fino a 128 contatti in configurazione ad alta densità, oppure solo pochi contatti per densità di potenza inferiori.
L’apparecchiatura è conforme all’ITAR per la spedizione a clienti della difesa negli Stati Uniti?
I prodotti della piattaforma ZEUEE sono macchinari industriali per l’assemblaggio: non sono articoli per la difesa soggetti a controllo. È responsabilità del cliente mantenere la conformità ai controlli sulle esportazioni dei propri programmi, inclusi ITAR e altri regolamenti o vincoli imposti dal cliente. Noi di ZEUEE realizziamo l’apparecchiatura, la documentazione del processo e i documenti di supporto su cui fate affidamento. Ci coordiniamo con il vostro team addetto alla conformità presso la sede ricevente.
Come si evitano i costi nascosti della gestione di più fornitori di connettori conformi alle specifiche MIL?
I costi nascosti sono molto concreti. La gestione di più rapporti e dei costi indiretti, come l’allineamento della qualità tra diversi fornitori a basso volume, riduce il potere negoziale. Quando i fornitori sono distribuiti tra le Serie I-IV, non si può qualificare un unico fornitore. La capacità di assemblaggio MIL-DTL-38999 su un’unica piattaforma consolida le diverse serie attraverso un solo processo di qualificazione della fonte, un unico kit di componenti e un unico supporto tecnico ingegneristico. Questa è la logica alla base del consolidamento dei fornitori che inseriamo in ogni RFO.
Quali sono i tempi di consegna dall’ordine e cosa includono l’installazione e la formazione?
Il tempo di consegna dipende dalla complessità della configurazione. Una macchina a unità singola per una sola serie e un solo guscio viene spedita più rapidamente rispetto a uno chassis complesso con più serie e più gusci. Nell’ambito del preventivo per la configurazione, definiamo e garantiamo la consegna. Il prezzo di acquisto include la messa in servizio in loco da parte degli ingegneri ZEUEE, la certificazione degli operatori (in base alla combinazione di dimensioni dei gusci) e il supporto ingegneristico durante l’avvio pilota e le modifiche al processo. L’assistenza per le ricette di processo è disponibile per tutto il ciclo di vita dell’apparecchiatura.
Pronto a definire la configurazione?
Richieda un preventivo e la configurazione →PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015





