Contatti Zeyu lntelligent Industrial Company

Macchine di assemblaggio di connettori
Macchine di assemblaggio di connettori: linee di produzione per contatti twist pin, iperboloidali e MIL-Spec
ZEUEE realizza macchine di assemblaggio di connettori che producono il contatto stesso, con contatti twist pin e a molla lineare iperboloidale, e poi li assemblano in connettori MIL-Spec, Micro-D, Nano-D e circolari. I nostri 24 modelli di macchina coprono l’intero processo produttivo, dalla trecciatura del filo in rame-berillio alla crimpatura a 4 punti e al controllo CCD sul 100% dei pezzi.
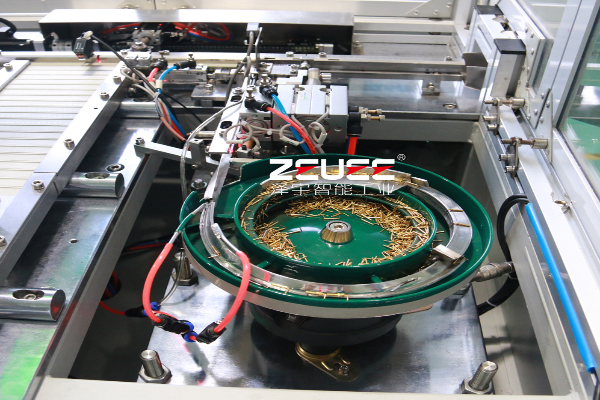
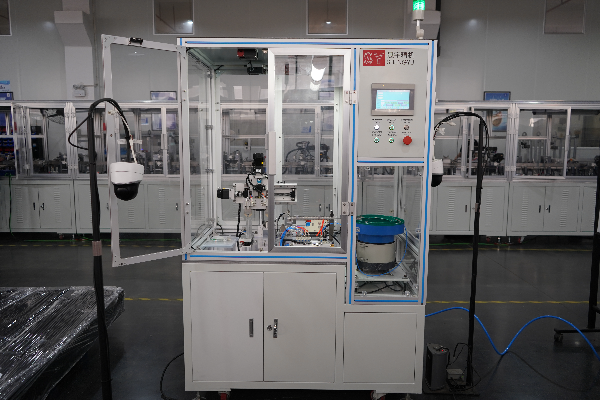
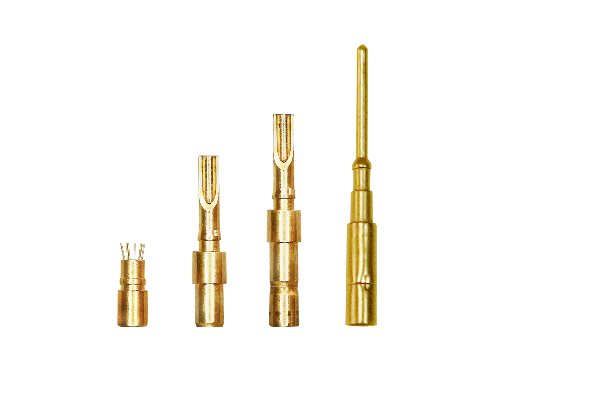
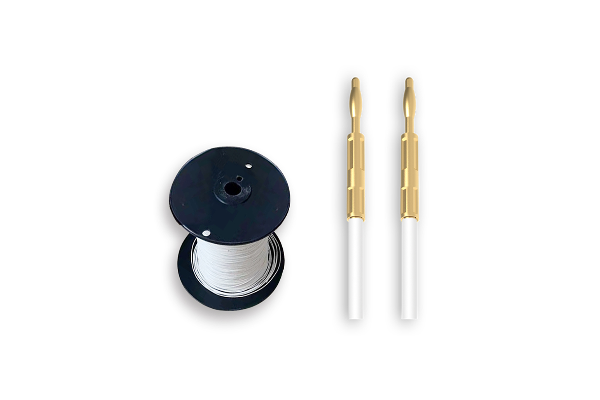
Macchina ZEUEE per l’assemblaggio di connettori — linea automatica per l’inserimento di pin
24
modelli di macchina in una linea
6 stazioni
processo di produzione dei contatti twist pin
±0,02 mm
precisione del taglio laser
150+
brevetti di ricerca e sviluppo
ISO 9001:2015
certificata dal
30+
Paesi serviti
Perché l’automazione a livello di contatto determina l’affidabilità dei connettori
Un connettore si guasta nel punto di contatto tra il metallo e il pin di accoppiamento, non nel punto in cui l’alloggiamento scatta in posizione. Le indicazioni degli analisti del settore sono chiare: la robustezza e l’affidabilità partono dal contatto, non dall’involucro. È proprio questa fase che la maggior parte dei sistemi di automazione salta: le comuni macchine di assemblaggio di connettori acquistano contatti già finiti e si limitano a inserirli a pressione nella plastica. L’affidabilità si decide una fase prima, nel modo in cui il contatto twist pin o iperboloidale viene avvolto, saldato e crimpato.
La differenza tra produrre e acquistare i contatti
È questo il discrimine tra una macchina automatica di assemblaggio di connettori e una linea di produzione dei contatti. La maggior parte dei costruttori assembla connettori usando contatti acquistati; ZEUEE progetta macchine che producono il contatto: una differenza decisiva soprattutto nelle applicazioni MIL-Spec, dove un contatto twist pin formato da trefoli di rame-berillio offre 7 punti di contatto indipendenti e resta connesso anche in presenza di urti e vibrazioni. I contatti a molla lineare iperboloidale riducono la forza di inserimento grazie alla geometria deformabile del filo, anziché affidarsi a un’unica molla a sbalzo rigida. La qualità dipende dalla formazione del contatto, ed è proprio questo che le nostre 24 macchine controllano. Chi cerca una macchina per l’inserimento di pin nei connettori o una macchina per contatti twist pin, in fondo si pone la stessa domanda: chi produce il contatto e quanto è controllato il processo?
Panoramica completa delle soluzioni di integrazione
La linea ZEUEE di macchine di assemblaggio di connettori —
La linea ZEUEE di macchine di assemblaggio di connettori —
24 macchine per l’intero processo produttivo
Gli acquirenti raramente hanno bisogno di una sola macchina: serve un processo che parta dal filo grezzo e arrivi a un connettore collaudato, senza fasi manuali intermedie. Questa linea per connettori è una delle soluzioni offerte da ZEUEE nell’ambito dei macchinari di automazione su misura. La linea qui sotto è organizzata secondo due criteri: la fase produttiva (la funzione della macchina) e il tipo di connettore lavorato (scheda-scheda, circolare, rettangolare, D-Sub e Micro-D, MIL-DTL, ad accoppiamento cieco e PCB). Ogni modello è un’unità modulare operativa, basata sulla stessa architettura di controllo: PLC Mitsubishi, servoazionamenti, guide THK e attrezzature di precisione rettificate in S136. Le stazioni si integrano così in una linea di produzione continua, configurata in base al disegno tecnico di ciascun connettore. Questa ampiezza distingue una singola macchina di assemblaggio di connettori da una soluzione completa per una linea automatizzata di assemblaggio di connettori. Il metodo di assemblaggio automatico è ampiamente documentato; il processo ZEUEE segue lo stesso principio con mandrino e saldatura laser descritto nel brevetto US 9.490.562 B2.
Galleria dei macchinari principali per la produzione
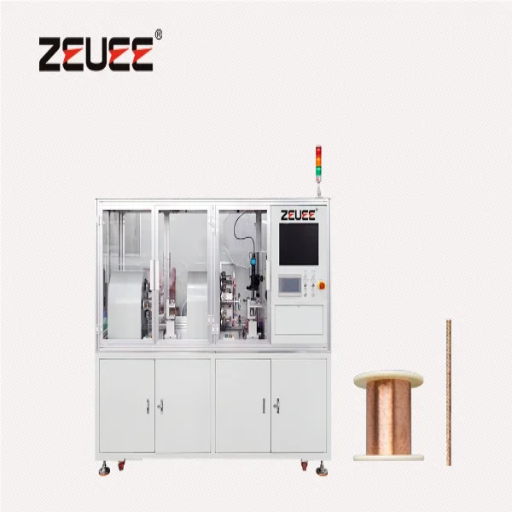
Macchina per la trecciatura dei contatti twist pin
- Fase produttivaContatto: trecciatura
- Specifiche principali3 fili interni + 7–9 esterni in BeCu, 50 m/min
- Tipologia servitaMicro-D / Nano-D
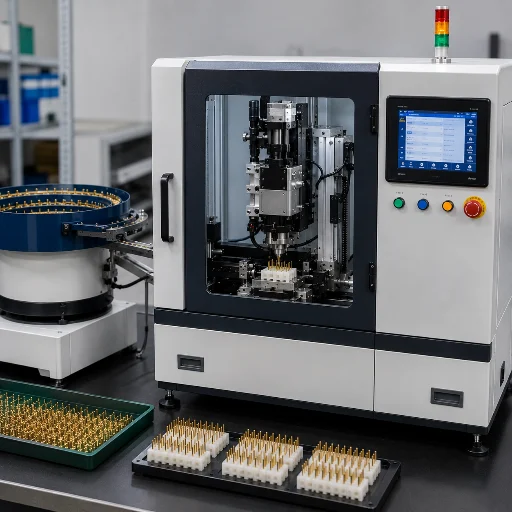
Macchina per la distensione dei contatti twist pin
- Fase produttivaContatto: allineamento
- Specifiche principali4,5–5 m/min, rulli multipli orizzontali e verticali
- Tipologia servitaMicro-D / Nano-D
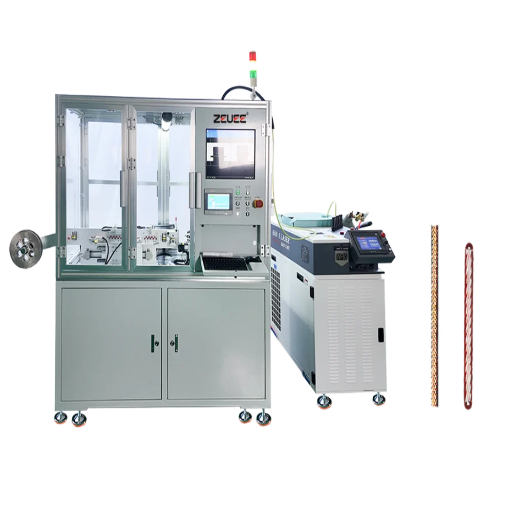
Macchina per il taglio e la saldatura dei contatti twist pin
- Fase produttivaContatto: taglio e saldatura laser
- Specifiche principalitaglio ±0,02 mm, 10–13 pz/min
- Tipologia servitaMicro-D / Nano-D
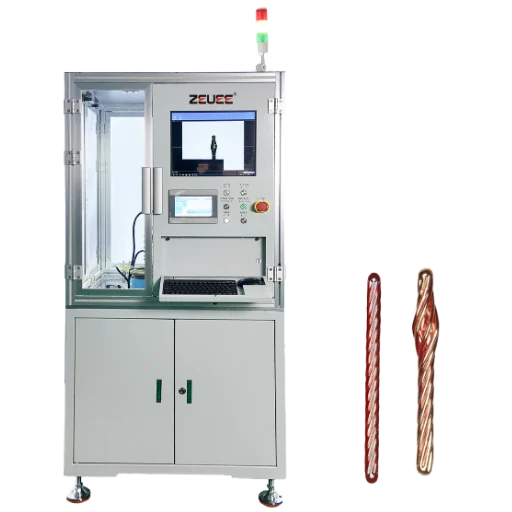
Macchina per l’espansione dei contatti twist pin
- Fase produttivaContatto: formatura della parte centrale
- Specifiche principaliservo, selezione CCD, 15–17 pz/min
- Tipologia servitaMicro-D / Nano-D
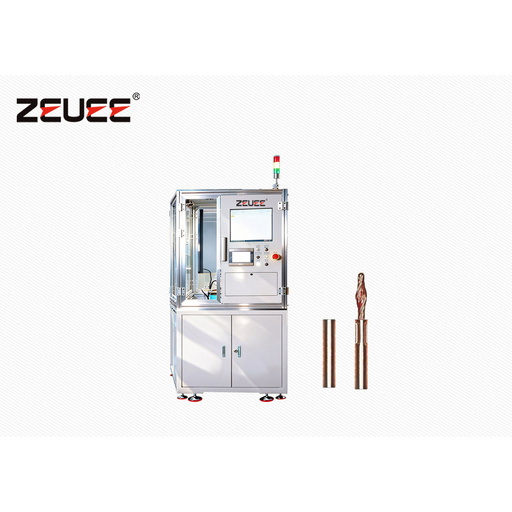
Macchina per la crimpatura dei contatti twist pin
- Fase produttivaContatto: crimpatura a 4 punti
- Specifiche principaliconcentricità verificata con CCD, 10–13 pz/min
- Tipologia servitaMicro-D / Nano-D
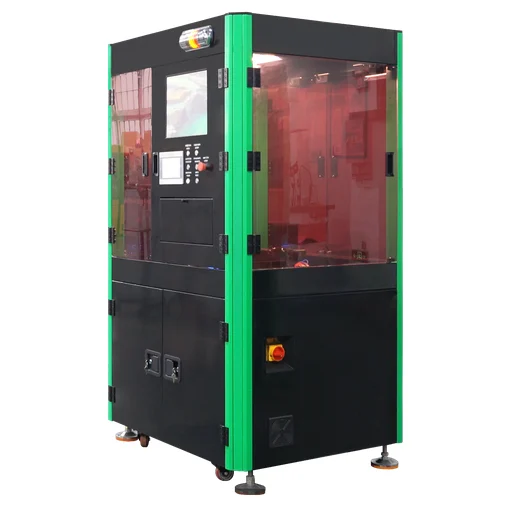
Macchina per contatti twist pin
- Fase produttivaContatto: cella integrata
- Specifiche principalisottolinea completa per twist pin
- Tipologia servitaMicro-D / Nano-D
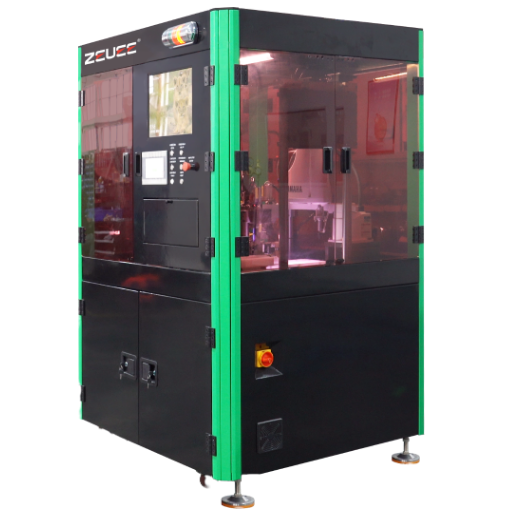
Macchina per contatti twist pin micro
- Fase produttivaContatto: formato micro
- Specifiche principalipasso classe 1,27 mm
- Tipologia servitaMicro-D (MIL-DTL-83513)
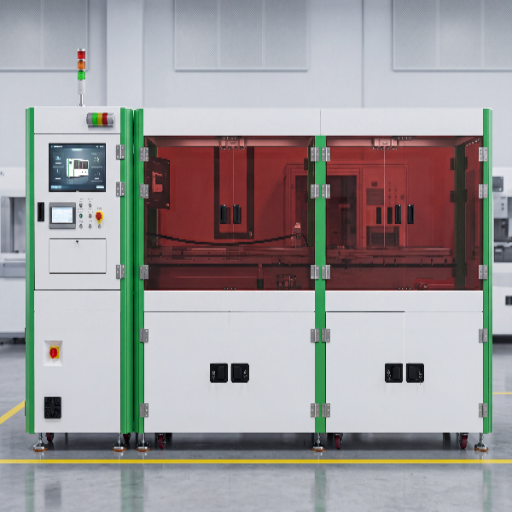
Macchina per contatti twist pin nano
- Fase produttivaContatto: formato nano
- Specifiche principalipasso classe 0,635 mm
- Tipologia servitaNano-D (MIL-DTL-32139)
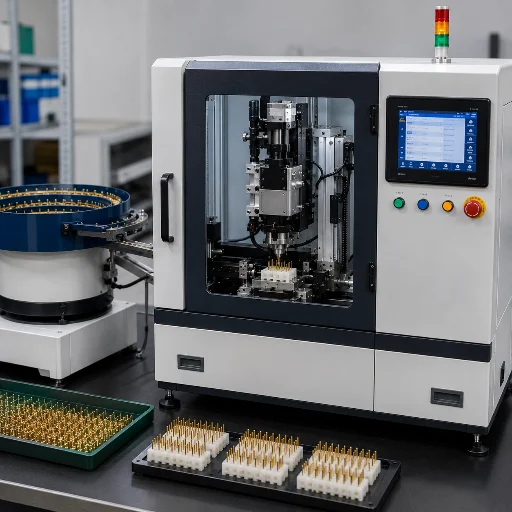
Macchina per l’inserimento di contatti twist pin e isolanti
- Fase produttivaAssemblaggio: inserimento
- Specifiche principaliinserimento del contatto nell’isolante
- Tipologia servitaMicro-D / rettangolare
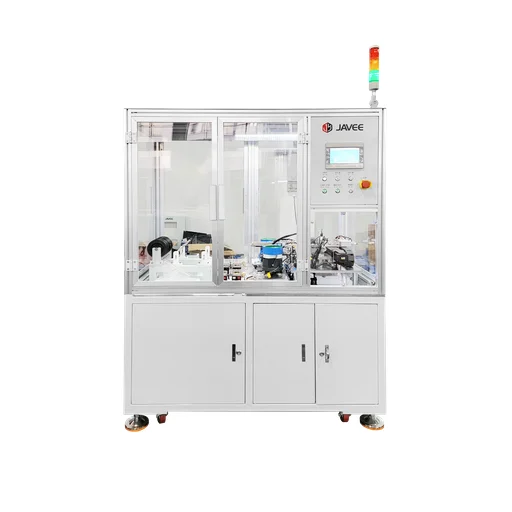
Macchina per contatti iperboloidali
- Fase produttivaContatto: infilatura del filo
- Specifiche principaliserie C13, filo 0.76
- Tipologia servitacircolare / potenza
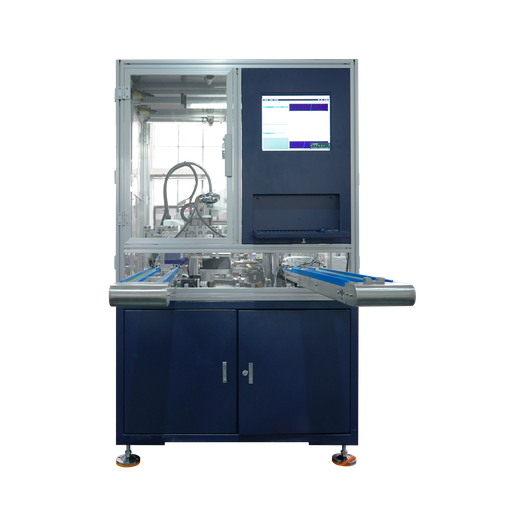
Macchina per l’inserimento di pin
- Fase produttivaAssemblaggio: inserimento
- Specifiche principalipin da 0,3 mm/foro da 0,4 mm, 30 pin/min
- Tipologia servitaPCB / rettangolare
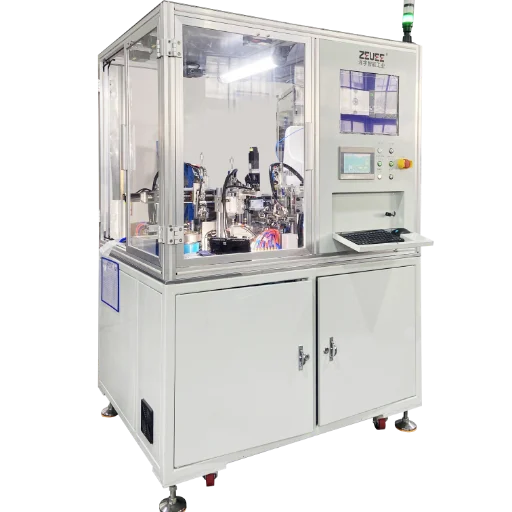
Macchina per la crimpatura di connettori
- Fase produttivaAssemblaggio: crimpatura
- Specifiche principalicrimpatura del contatto sul cavo
- Tipologia servitacircolare / rettangolare
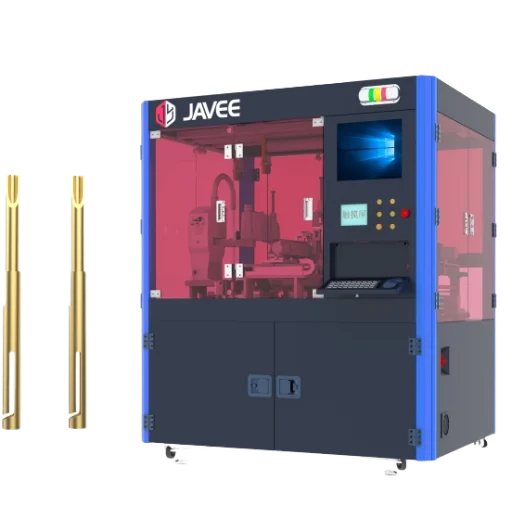
Macchina per connettori rettangolari
- Fase produttivaAssemblaggio: linea per connettori
- Specifiche principaliassemblaggio automatico di terminali e isolanti
- Tipologia servitarettangolare
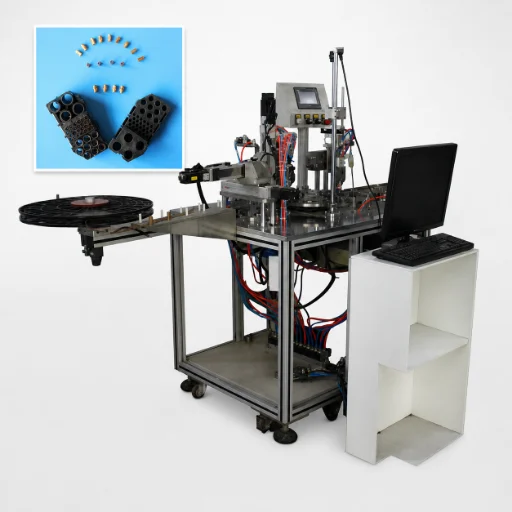
Macchina per connettori circolari
- Fase produttivaAssemblaggio: linea per connettori
- Specifiche principaliZEUEE-H0201, 380 kg, CCD
- Tipologia servitacircolare (militare)
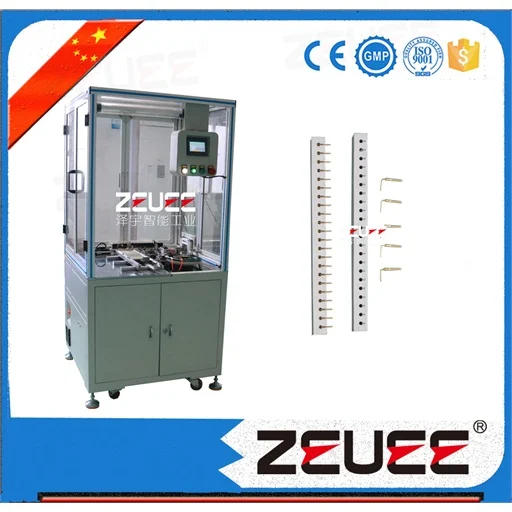
Macchina per connettori ad accoppiamento cieco
- Fase produttivaAssemblaggio: inserimento automatico di pin
- Specifiche principaliA15-ZY02-02, 15–20 pin/min
- Tipologia servitaad accoppiamento cieco
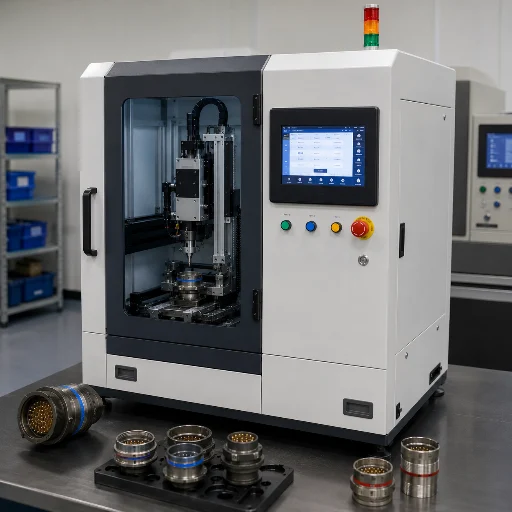
Macchina per connettori MIL-DTL-38999
- Fase produttivaAssemblaggio: linea per connettori
- Specifiche principaliserie 4, contatti misura #22
- Tipologia servitacircolare (MIL-DTL-38999)
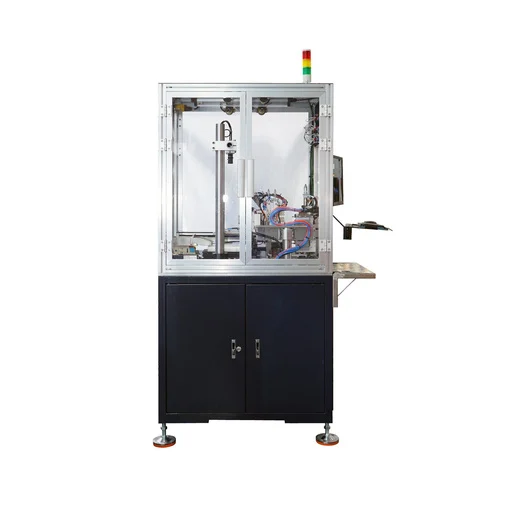
Macchina per connettori MIL-DTL-26482
- Fase produttivaAssemblaggio: linea per connettori
- Specifiche principaliI/O a baionetta serie 2
- Tipologia servitacircolare (MIL-DTL-26482)
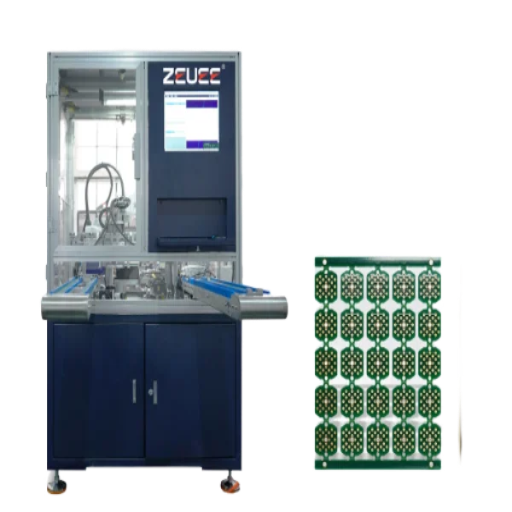
Linea di assemblaggio di connettori per PCB
- Fase produttivaAssemblaggio: linea per schede
- Specifiche principaliinserimento press-fit / a foro passante
- Tipologia servitascheda-scheda / PCB
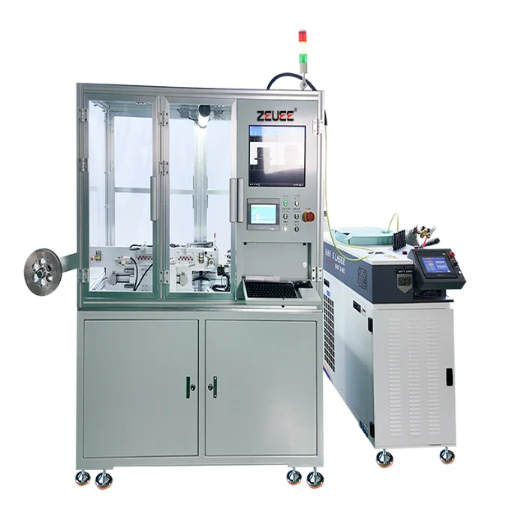
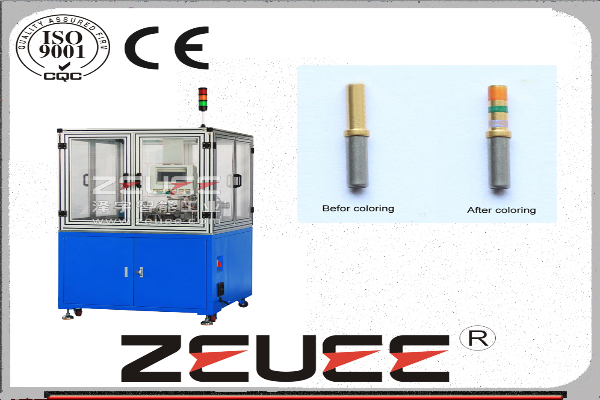
Macchina per il rivestimento di anelli colorati
- Fase produttivaFinitura: marcatura
- Specifiche principalirivestimento della banda colorata identificativa
- Tipologia servitatutte le famiglie
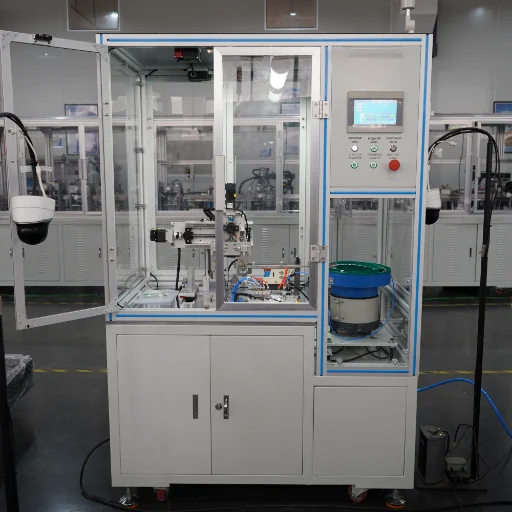
Linea di assemblaggio per taglio, spelatura e crimpatura dei cavi
- Fase produttivaA valle: cavo
- Specifiche principalitaglio, spelatura, crimpatura e inserimento
- Tipologia servitacavo / filo
Scopri i sistemi specializzati e le specifiche
Macchina per contatti HYPCON
Fase produttivaContatto: molla lineare
Specifiche principaliproduzione della gabbia iperboloidale
Tipologia servitacircolare / potenza
Macchina per contatti pin e socket
Fase produttivaContatto: pin/socket
Specifiche principalicontatti stampati e formati
Tipologia servitarettangolare / circolare
Macchina per connettori D-Sub e Micro-D
Fase produttivaAssemblaggio: linea per connettori
Specifiche principalicompatibile con la famiglia twist pin C49
Tipologia servitaD-Sub / Micro-D
Automazione per il controllo dei connettori
Fase produttivaControllo qualità: verifica sul 100% dei pezzi
Specifiche principalicontrollo CCD di lunghezza, saldatura e concentricità
Tipologia servitatutte le famiglie
Applicazioni in diversi settori
Queste macchine producono connettori usati nei settori automotive, aerospaziale, medicale e in vari altri comparti: dagli alloggiamenti per connettori filo-scheda e scheda-scheda alle terminazioni elettriche IDC per cavi piatti e ai connettori ad alta tensione. Gli stessi macchinari modulari per l’assemblaggio lavorano con diversi connettori e tipi di contatto su un unico telaio, permettendo ai produttori di connettori di gestire una linea ibrida con stazioni automatiche e semiautomatiche senza acquistare macchine separate per ciascun alloggiamento.
Processo di assemblaggio adattabile
Quando una cella standard non è adatta, configuriamo un processo di assemblaggio su misura e adattabile, con carico tramite robot, attrezzature servoassistite e controllo qualità CCD adeguati al pezzo. Si ottiene così una soluzione di assemblaggio ad alta velocità e ripetibile, che mantiene prestazioni e affidabilità.
Configurazione della linea
Per molti acquirenti la soluzione ideale è una singola linea integrata; per altri funziona meglio un’implementazione graduale. Non sa quali modelli servono per la sua linea? Gli ingegneri di solito partono dal tipo di contatto e definiscono poi il resto del processo. È inoltre possibile aggiungere l’automazione per il controllo CCD come stazione di verifica indipendente su una linea esistente oppure iniziare con una macchina per l’inserimento di pin a stazione singola, ampliando poi il sistema.
Il processo di produzione dei contatti twist pin
Ecco la lavorazione che una cella di assemblaggio generica non può eseguire: il contatto twist pin non si acquista già pronto, ma si produce partendo da filo in rame-berillio attraverso 6 stazioni in sequenza. È utile dirlo chiaramente: la resistenza di contatto dei twist pin è sensibilmente inferiore a quella dei contatti stampati e formati della stessa misura. Il metodo di produzione, quindi, modifica le prestazioni elettriche, non soltanto la velocità di assemblaggio.
La stessa logica a 6 stazioni si applica ai contatti twist pin micro con passo di 1,27 mm e ai twist pin nano con passo di 0,635 mm. Per i contatti iperboloidali, il filo viene avvolto con un angolo d’elica controllato (β intorno a 8° per i circuiti di potenza), entro un intervallo di parametri definito nel brevetto CN 104064898 A.
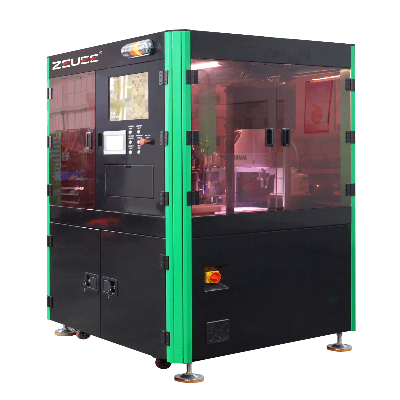
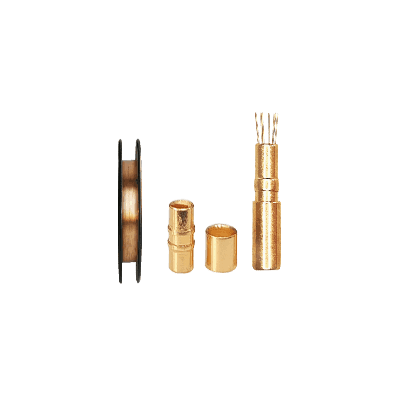
ST 01
Avvolgimento su bobina
C49-ZY01-01Suddivide la bobina grande di BeCu in bobine più piccole; tensione costante e arresto in caso di rottura.
Cadenza produttiva
50 m/min
Potenza erogata
400 W
ST 02
Trecciatura
C49-ZY02-01Treccia 3 fili interni + 7–9 fili esterni; passo interno 0,75–0,3 mm.
Cadenza produttiva
50 m/min
Potenza erogata
9 kW
ST 03
Distensione e allineamento
C49-ZY03-01Raddrizzatura alternata con rulli multipli; rilevamento della tensione.
Cadenza produttiva
4,5–5 m/min
Potenza erogata
5 kW
ST 04
Taglio e saldatura laser
C49-ZY04-01Taglio a misura e saldatura laser di entrambe le estremità; controllo CCD, ±0,02 mm.
Cadenza produttiva
10–13 pz/min
Potenza erogata
7,5 kW
ST 05
Espansione (parte centrale)
C49-ZY05-01Formatura servoassistita della parte centrale (il corpo della molla); selezione CCD dei pezzi conformi e non conformi.
Cadenza produttiva
15–17 pz/min
Potenza erogata
2 kW
ST 06
Crimpatura
C49-ZY06-01Assemblaggio di pin e manicotto in rame, crimpatura a 4 punti; controllo della concentricità con CCD.
Cadenza produttiva
10–13 pz/min
Potenza erogata
2 kW
Linee di produzione dei contatti ZEUEE a confronto con sistemi di assemblaggio generici e lavorazione manuale
Questo compromesso è reale e non affermiamo che l’automazione sia sempre la scelta vincente. Per un prototipo da 50 pezzi con modifiche settimanali al progetto, la scelta giusta è un operatore esperto con una crimpatrice da banco: l’automazione conviene soltanto quando i volumi superano il punto di pareggio. Oltre tale soglia, i numeri cambiano nettamente, soprattutto nella produzione dei contatti, dove i difetti sono più costosi da rilevare in ritardo. Una linea dedicata alla produzione di contatti diventa conveniente ad alti volumi grazie al metodo di produzione per stampaggio a freddo e saldatura laser documentato nel brevetto US 9.490.562 B2, che sostituisce la lavorazione di precisione che un tempo rendeva questi contatti lenti e costosi da produrre.
>50%
Secondo i dati di settore, la lavorazione automatizzata dei contatti riduce il costo della manodopera di oltre il 50% rispetto a taglio, spelatura e terminazione elettrica manuali, e riduce i difetti di crimpatura da 2.000–5.000 PPM a meno di 50 PPM grazie al monitoraggio della forza e al controllo sul 100% dei pezzi.
Fonte: medie di settore, wireharnessproduction.com e wiringharnessnews.com — dati non misurati da ZEUEE. I risultati effettivi dipendono dai volumi e dal tipo di contatto.
Architettura del sistema
Sistemi di precisione e qualità — visione CCD, controllo servo, ±0,02 mm
La capacità di una macchina costruita in Cina di rispettare le tolleranze MIL-Spec non è una questione di marketing: dipende dai sottosistemi e dal metodo di controllo. Tutte le linee ZEUEE per contatti e connettori condividono le stesse soluzioni ingegneristiche e ogni dichiarazione dimensionale viene verificata da una telecamera, non a occhio dall’operatore.
La nostra stazione di crimpatura realizza il giunto tra twist pin e manicotto con una crimpatura a 4 punti, quindi verifica concentricità, lunghezza e dimensioni della crimpatura tramite CCD prima di selezionare il pezzo. I 4 punti di crimpatura simmetrici mantengono il contatto centrato, evitando che il pin di accoppiamento prema su un solo lato della presa. È questo il motivo strutturale per cui un contatto twist pin, progettato per offrire 7 punti di contatto e valutato dai produttori di connettori per un massimo di 100.000 cicli di accoppiamento con una resistenza inferiore a 8 mΩ, mantiene le proprie prestazioni in presenza di vibrazioni. I pezzi fuori tolleranza vengono scartati automaticamente, senza essere rilavorati nelle fasi successive.
I sottosistemi ausiliari sono volutamente convenzionali e semplici da manutenere: componenti pneumatici AirTAC e Festo, guide di precisione THK, stampi S136 rettificati di precisione, PLC Mitsubishi e controllo touchscreen, moduli servo per l’avanzamento di taglio e saldatura, controllo del filo a tensione costante e rilevamento dei materiali in ingresso e della rottura del filo, con allarme e arresto automatico. Per contenere i costi, i contatti iperboloidali prodotti da queste macchine sono realizzati per stampaggio a freddo anziché con lavorazioni di precisione, pur consentendo la capacità di corrente delle leghe di rame. L’intervallo 80–400 A è definito nel brevetto US 9.490.562 B2, mentre le specifiche dell’elica a molla in filo sono riportate nel brevetto CN 104064898 A. Prima della spedizione, ZEUEE verifica ogni linea secondo i controlli di processo ISO 9001:2015.
Un limite da chiarire: il controllo CCD sul 100% è configurato per le famiglie di contatti che produciamo — twist pin, iperboloidali e pin e socket stampati. Una geometria del contatto radicalmente diversa richiede un nuovo addestramento del modello di visione, da definire nell’ambito di una realizzazione su misura; non promettiamo una compatibilità immediata.
Settori serviti — aerospaziale, difesa, medicale, elettronica di precisione e nuove energie
I contatti prodotti dalle macchine ZEUEE sono specificati per applicazioni in numerosi settori. I contatti twist pin Micro-D e Nano-D sono usati nei sistemi missilistici, nei satelliti e nei droni UAV; i contatti a molla lineare iperboloidale si trovano nei dispositivi medicali impiantabili e nei circuiti di potenza dei veicoli elettrici, a dimostrazione che lo stesso processo di formatura serve anche settori diversi dalla difesa, come documentato dal brevetto per uso medicale EP 2362801 B1. Le macchine ZEUEE servono i settori della ferramenta per l’edilizia, dell’elettronica 3C, dell’aerospazio, dell’elettronica di precisione, dell’elettricità di precisione, dello stoccaggio e della logistica, dei componenti automobilistici, del medicale e delle nuove energie: tutti i comparti in cui operano le nostre linee di automazione.
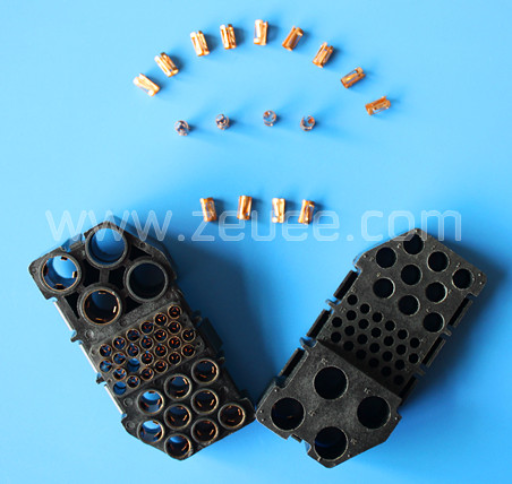
Macchina ZEUEE-H0201 per l’assemblaggio del sistema di posizionamento dei connettori circolari
Macchina per l’assemblaggio di connettori circolari (ZEUEE-H0201) — assemblaggio automatico di terminali e isolanti con controllo CCD.
Certificazioni e competenze ingegneristiche
Durante un audit, i team acquisti respingono spesso i fornitori che non sono in grado di presentare un certificato: una lacuna documentale che può bloccare un programma di connettori per settimane. ZEUEE è riconosciuta come impresa nazionale ad alta tecnologia e impresa qualificata SRDI, opera con un sistema di gestione della qualità ISO 9001:2015 e documenta ogni dichiarazione qui riportata con i documenti consegnati al momento dell’accettazione. Prima di inserire un fornitore di macchine per connettori nell’elenco dei fornitori approvati, i team acquisti verificano proprio queste credenziali.
Le norme tecniche dei contatti per cui sono progettate queste macchine — gestione della qualità ISO 9001 per il processo e MIL-DTL-83513 (Micro-D, passo 1,27 mm), MIL-DTL-32139 (Nano-D, passo 0,635 mm), MIL-DTL-38999 e MIL-DTL-26482 (circolari) per i prodotti — definiscono i requisiti dimensionali e di controllo che le attrezzature devono soddisfare. La tracciabilità completa dei lotti e la documentazione del primo articolo sono integrate in ogni linea, affinché i connettori prodotti siano accompagnati dai registri richiesti dagli acquirenti.
ISO 9001:2015
Sistema di gestione della qualità
150+ brevetti
32 brevetti di invenzione + 68 modelli di utilità
Impresa nazionale ad alta tecnologia
Qualifica aziendale
Impresa SRDI
Impresa SRDI riconosciuta dal MIIT
Fondata nel 2005
stabilimento di Taihe di 20.000 m²












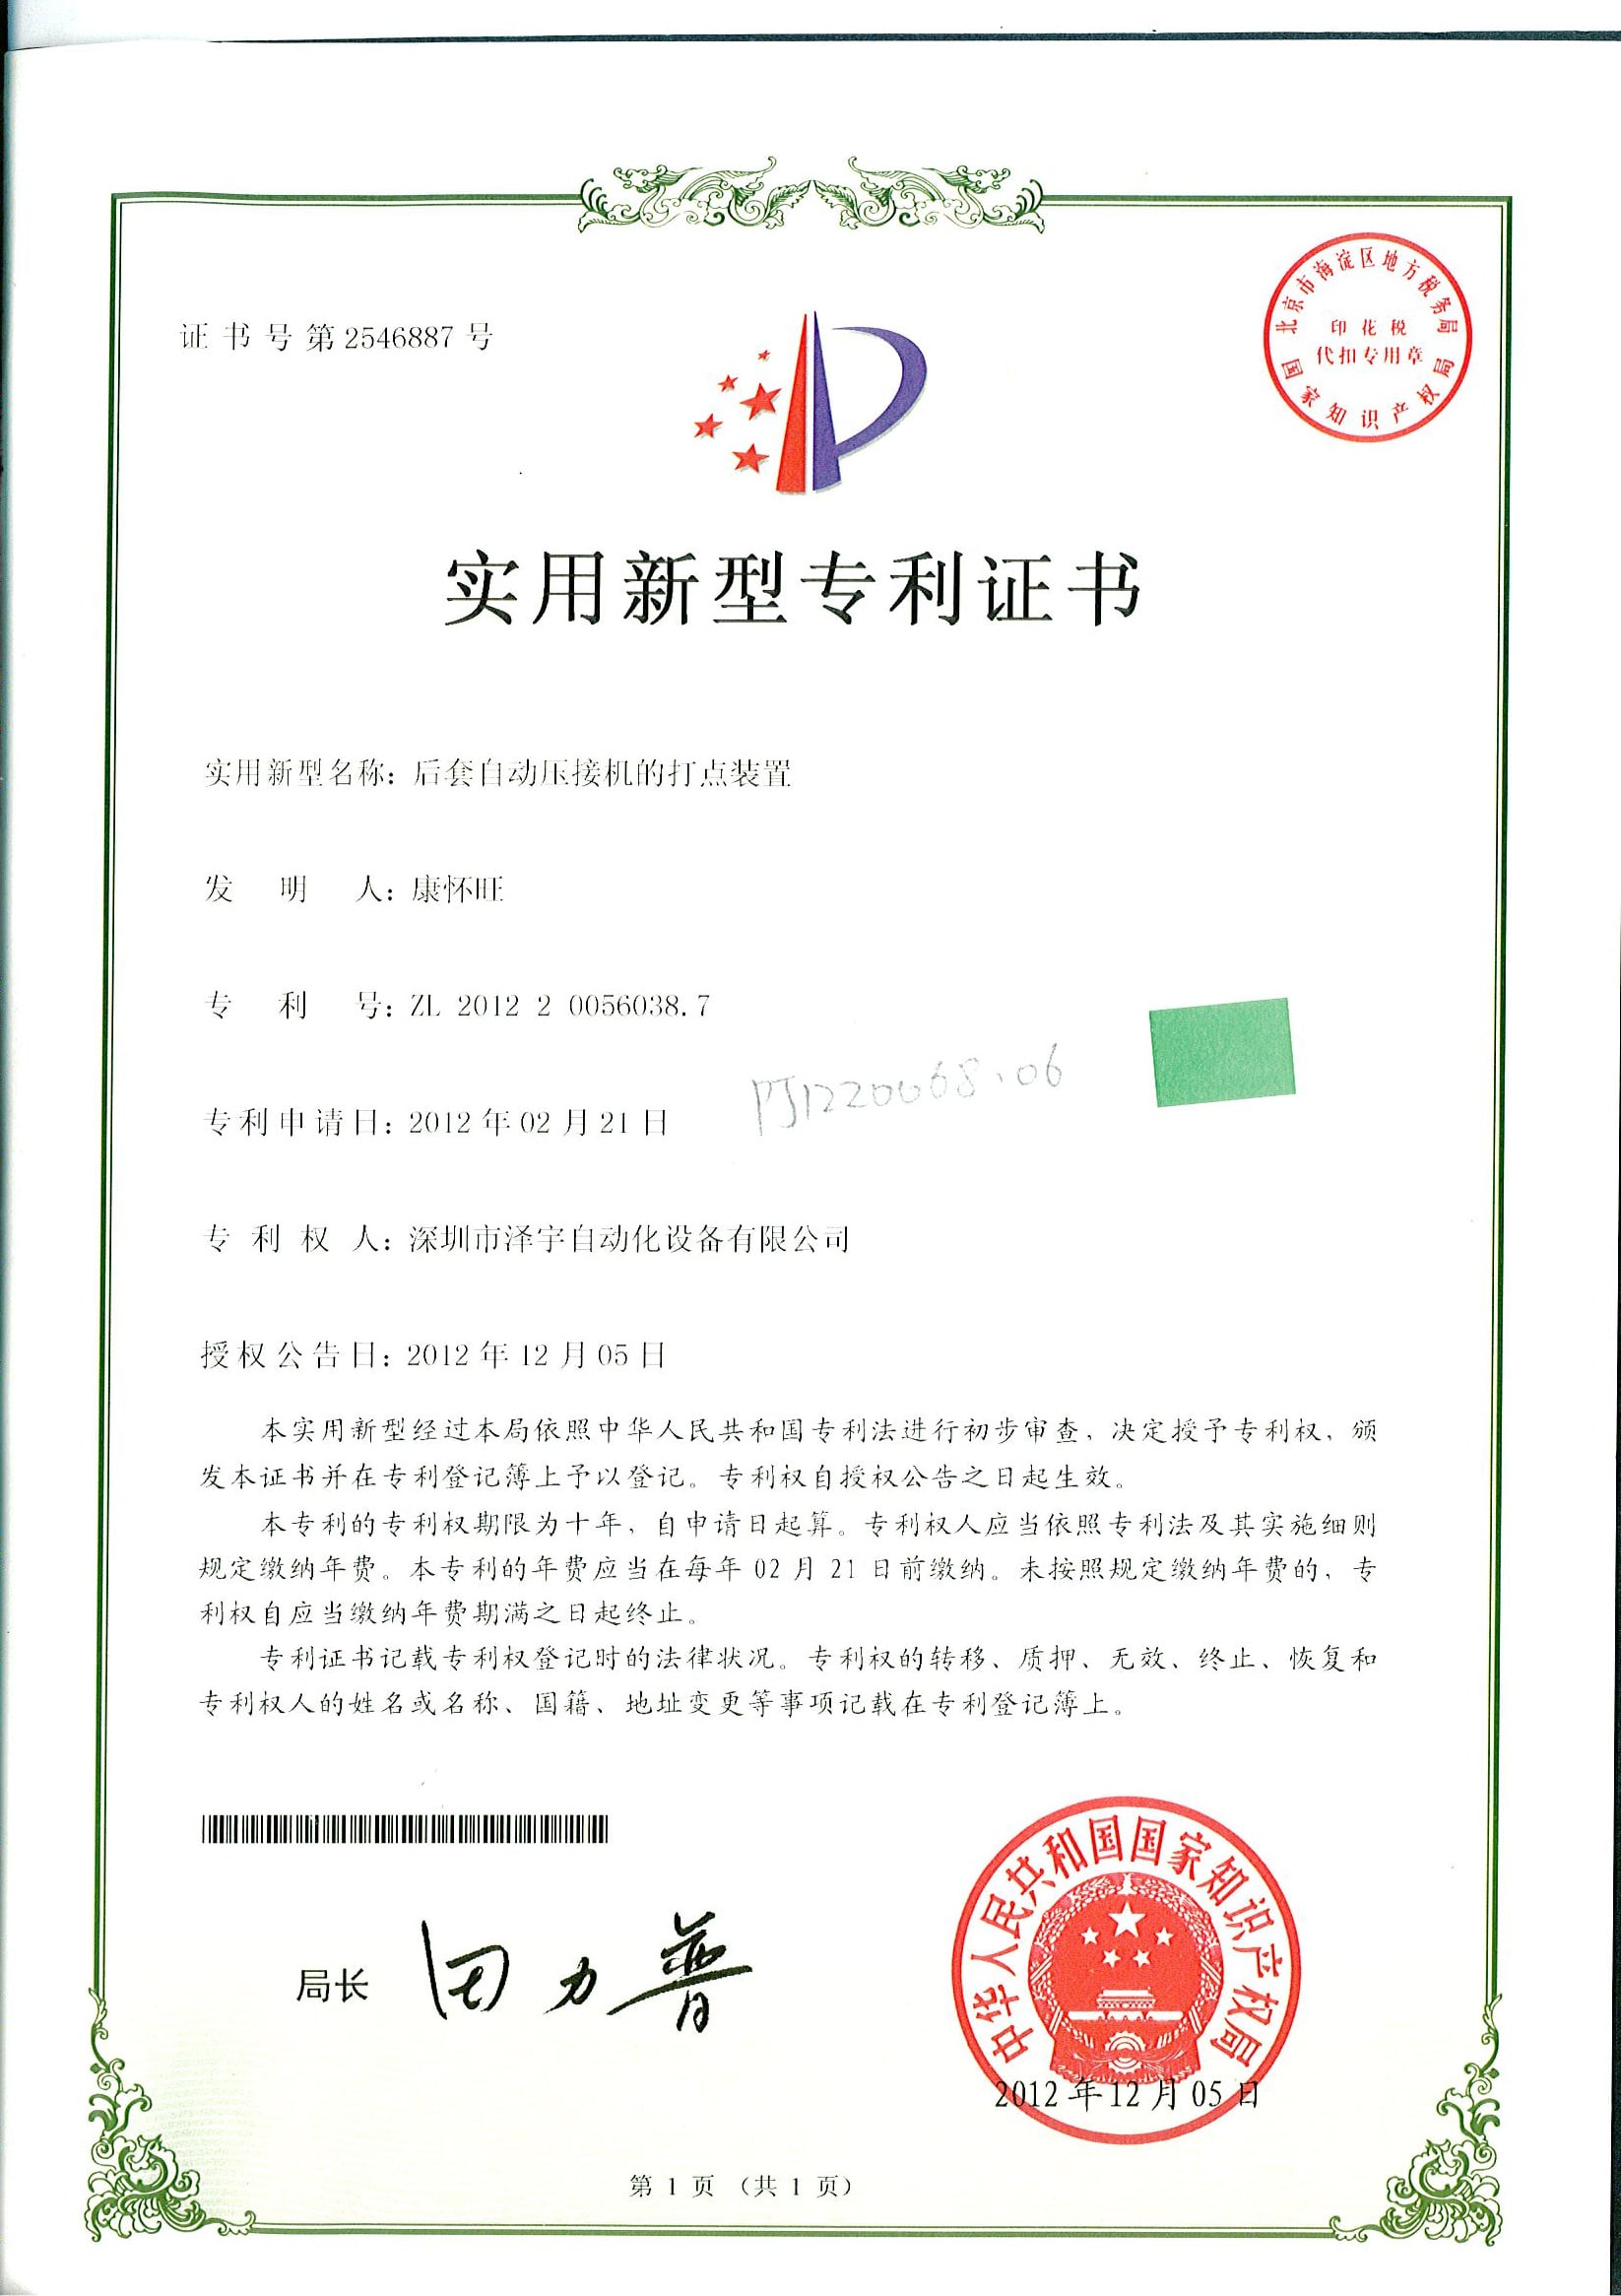
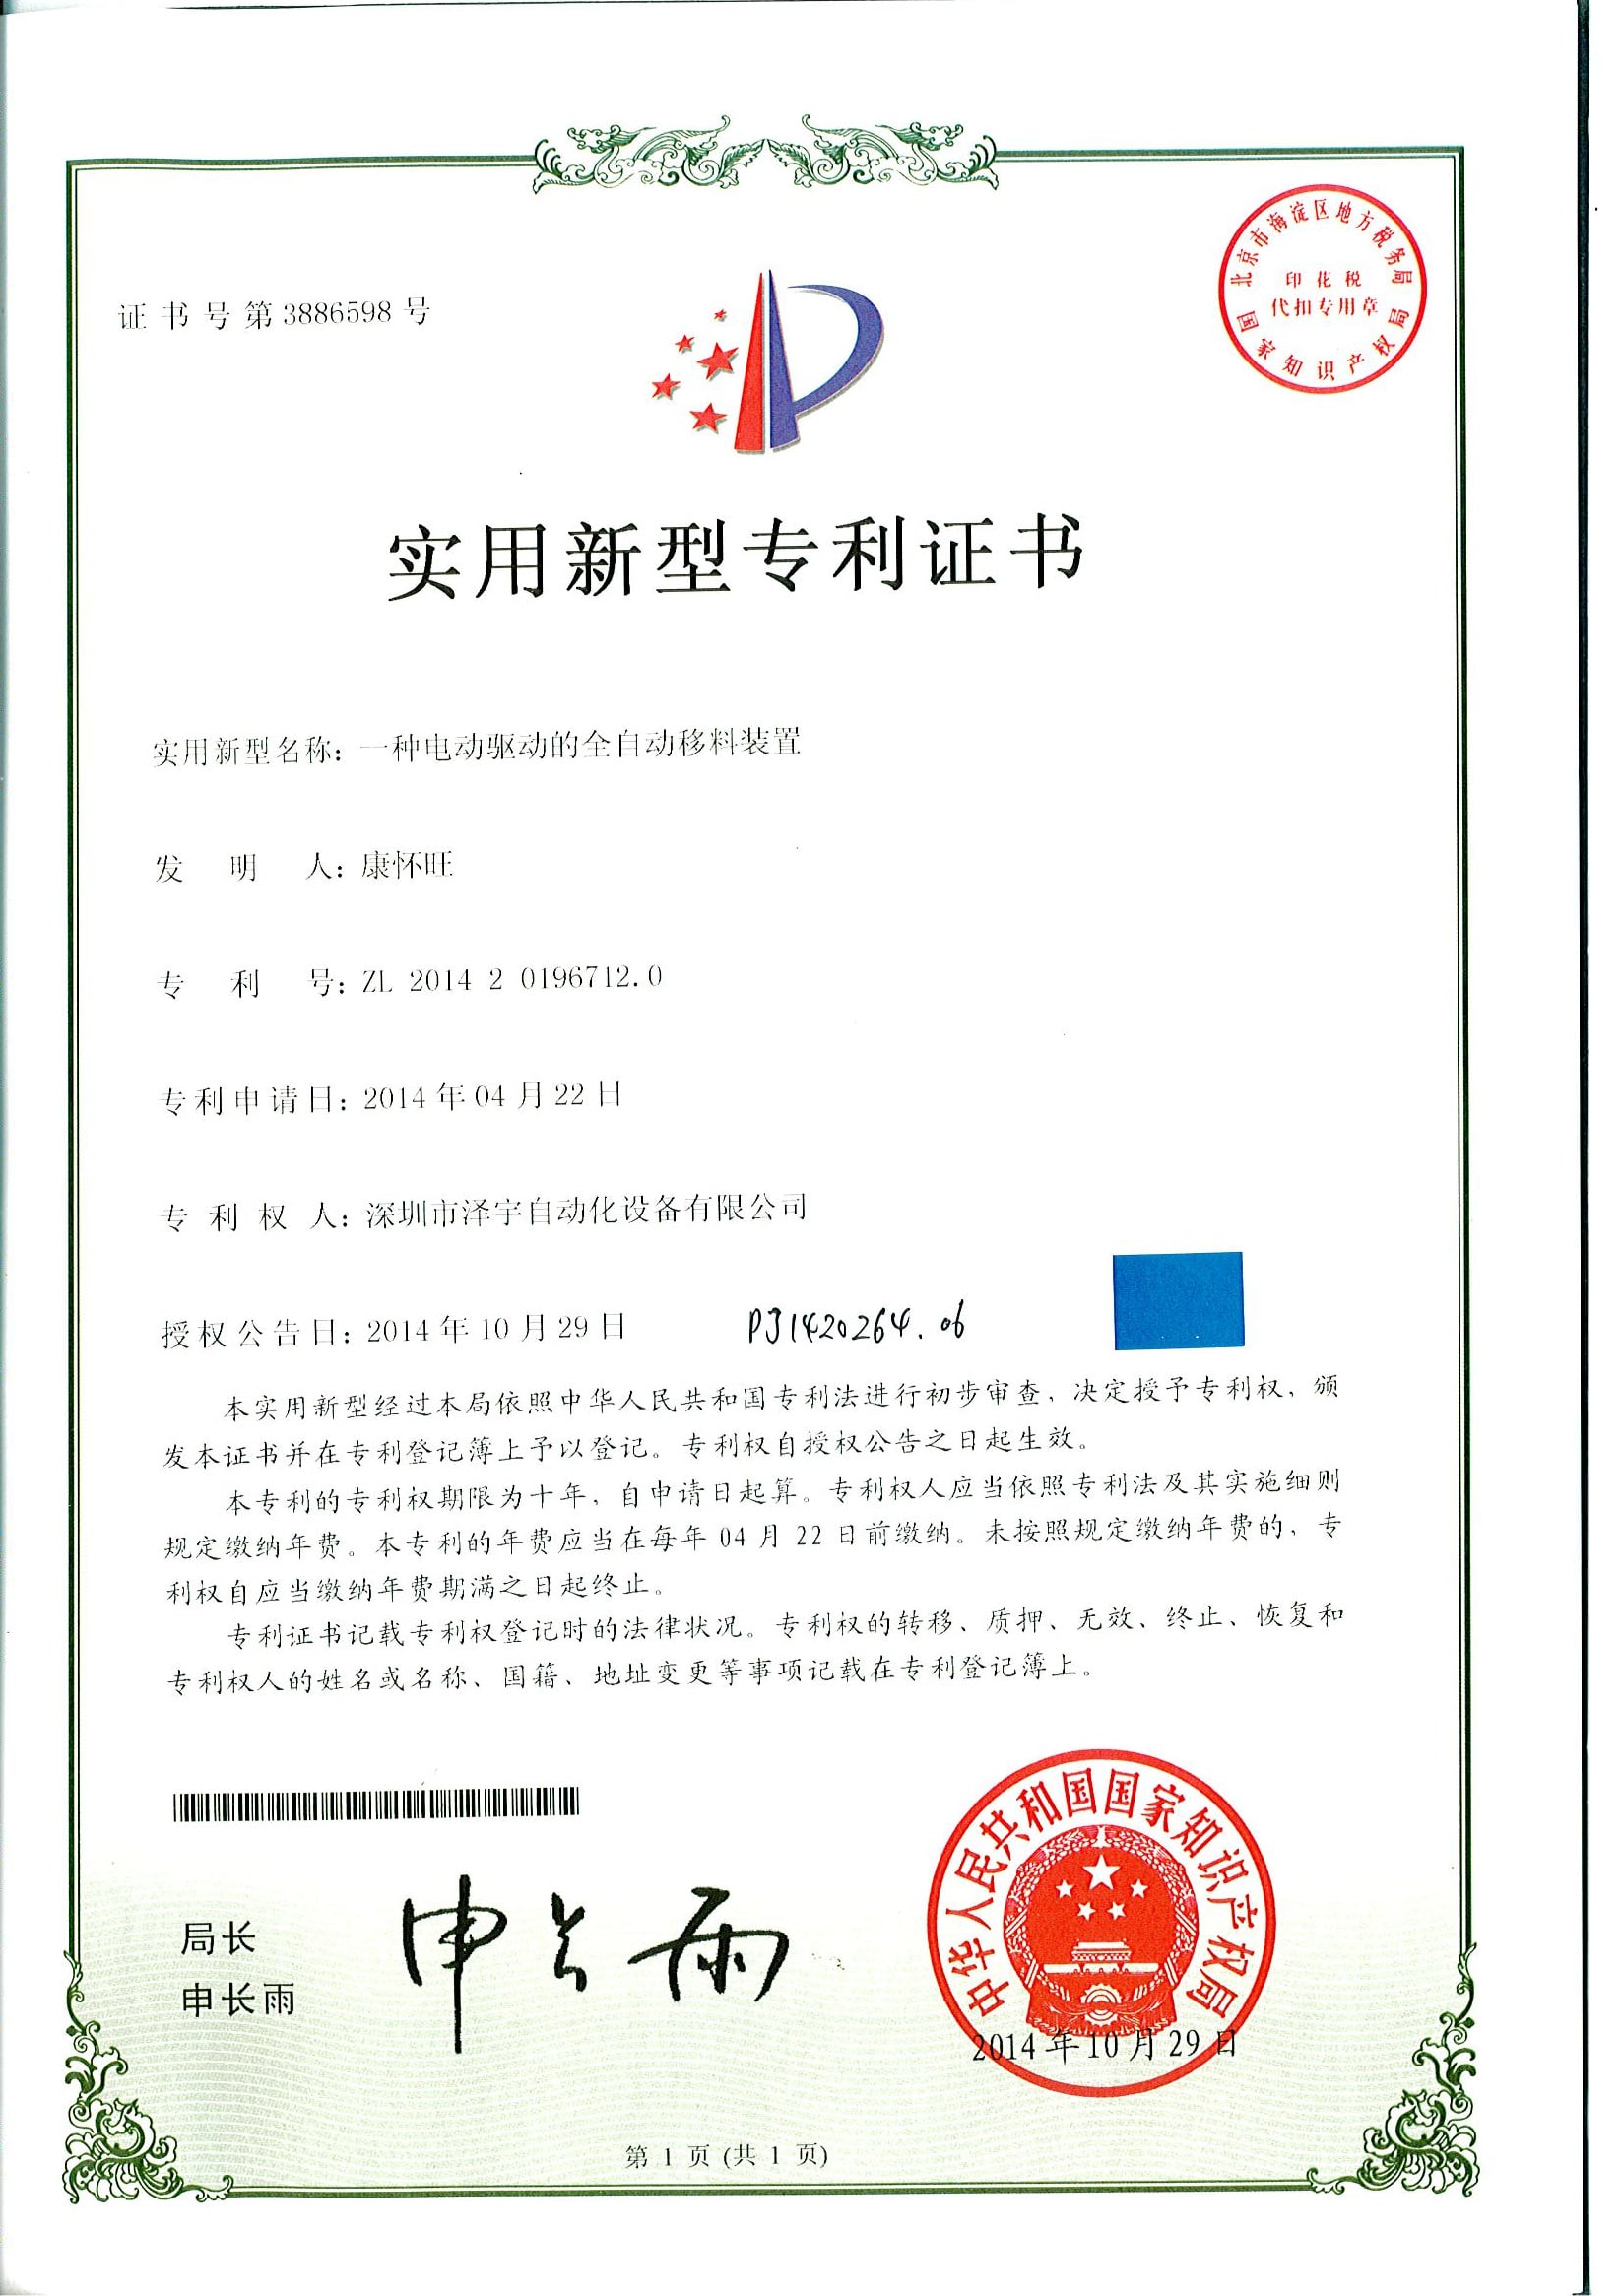
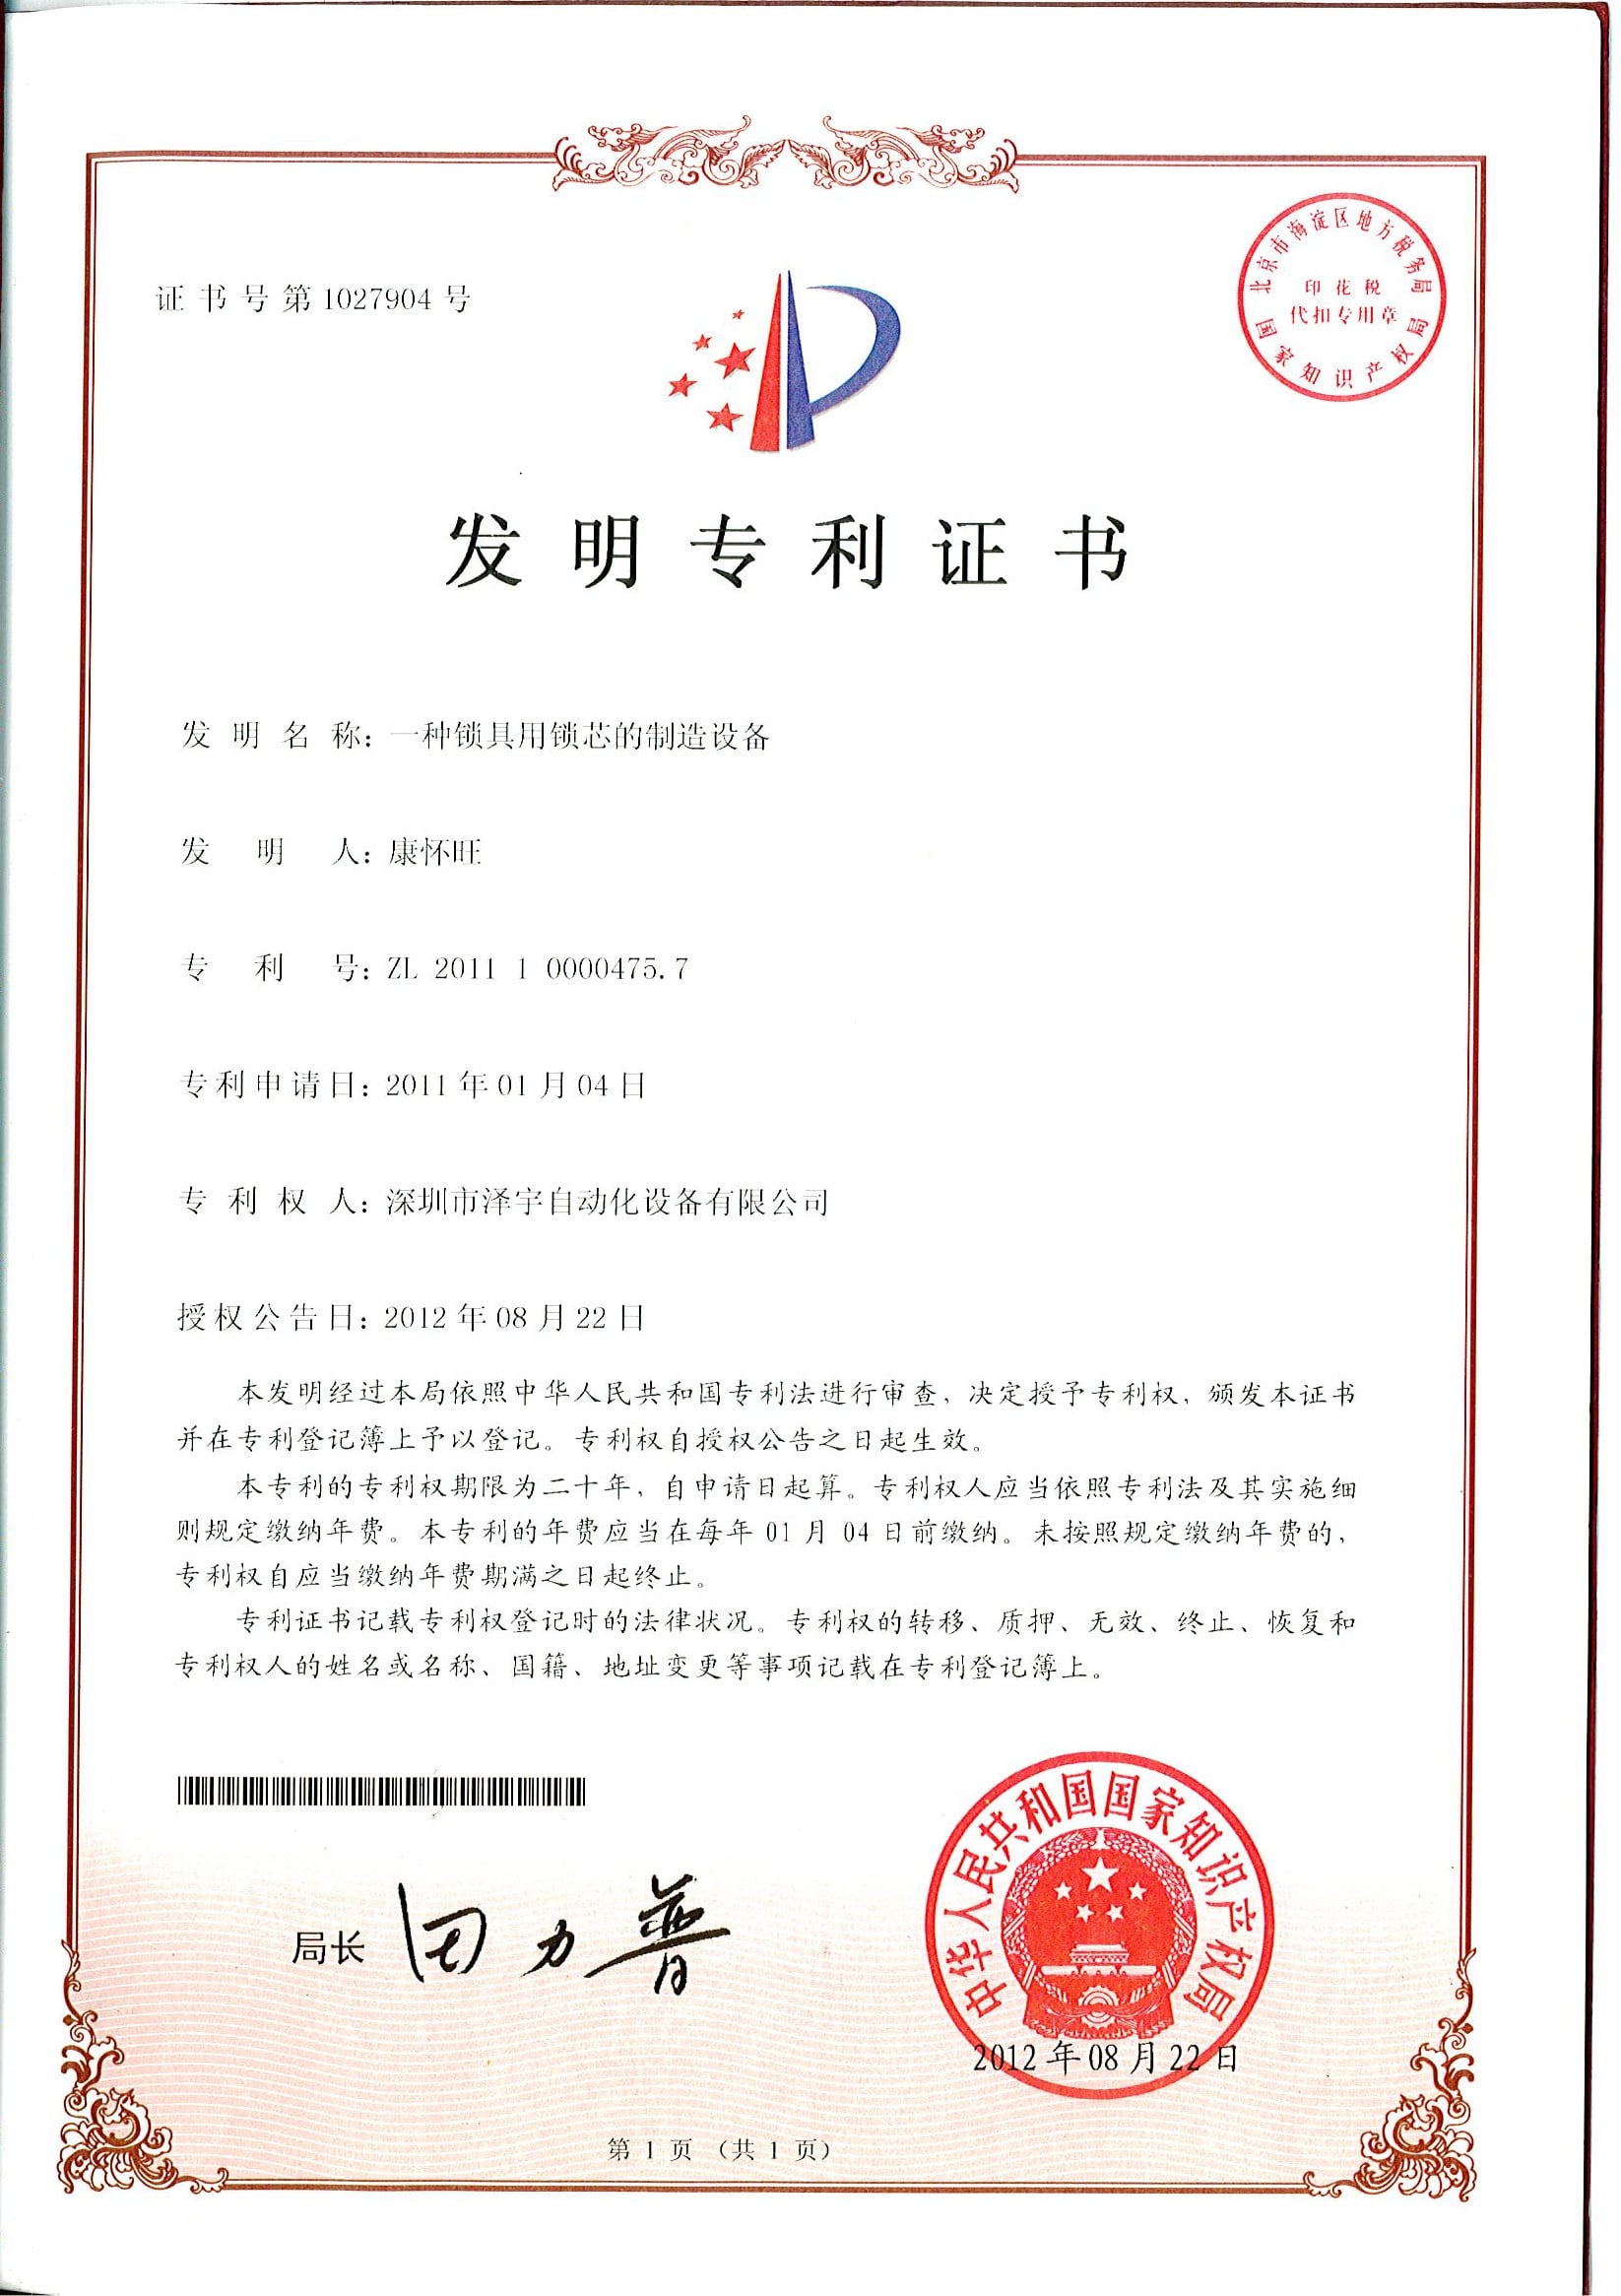
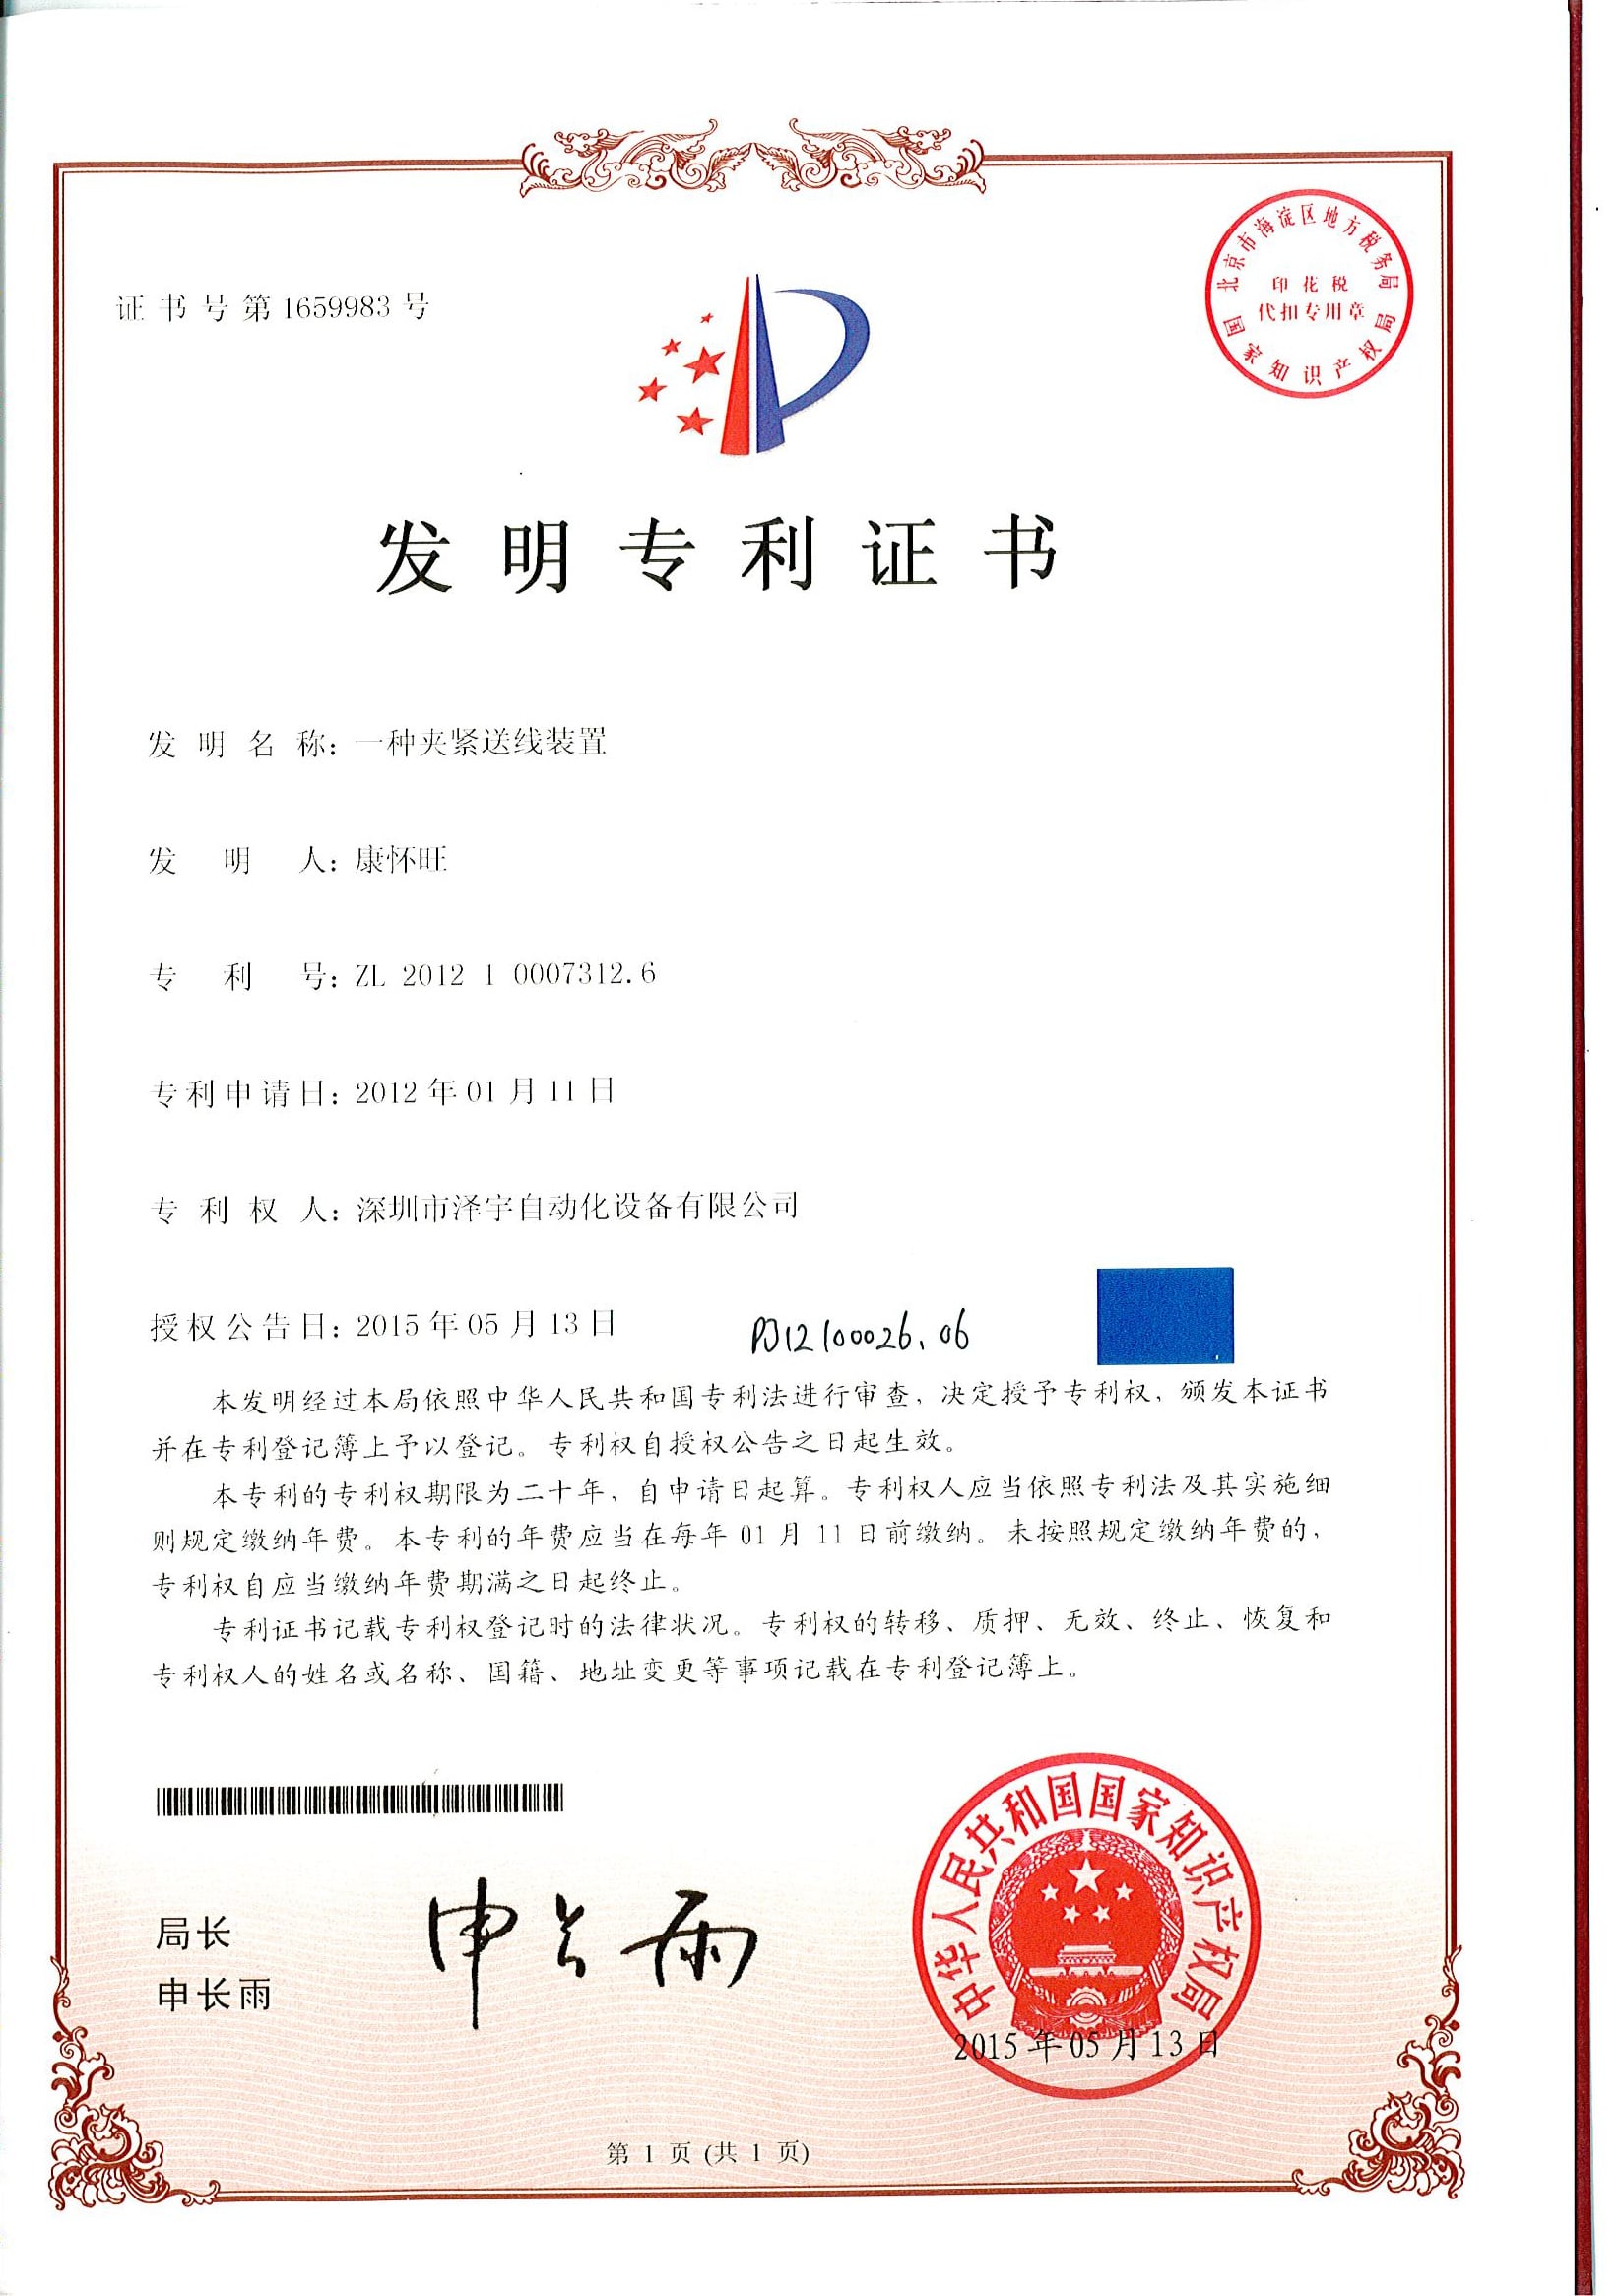
×
![Certificato ingrandito]()
Strumenti per ottimizzare l’assemblaggio dei connettori
Calcolatore della cadenza produttiva della linea twist pin
Stimi la produzione annua di contatti di una linea ZEUEE twist pin. Le stazioni di crimpatura e taglio-saldatura determinano la cadenza della linea a 10–13 pezzi/min; questo strumento dimensiona la capacità in base ai Suoi volumi.
Apri il calcolatore →Calcolatore dei costi dei difetti: manuale o automatico
Secondo i dati di settore, la crimpatura manuale produce 2.000–5.000 PPM di difetti sui contatti, contro meno di 50 PPM su una linea monitorata per la forza e controllata con CCD. Questo strumento stima la differenza dei costi sul campo: i difetti rilevati tardi costano molto più di quelli prevenuti.
Calcola i costi →FAQ — Macchine di assemblaggio di connettori
01 ZEUEE produce i contatti o le macchine che li producono?
ZEUEE costruisce le macchine che producono i contatti, non i contatti stessi. Le nostre macchine a sei stazioni per contatti twist pin e iperboloidali realizzano direttamente contatti twist pin e contatti a molla lineare a partire da filo di rame-berillio; le nostre linee di assemblaggio inseriscono poi questi contatti finiti negli alloggiamenti dei connettori. Acquistate quindi una macchina di assemblaggio di connettori e mantenete la produzione dei contatti internamente: è proprio in questa fase, prima che l’alloggiamento scatti in posizione, che si determina l’affidabilità conforme alle specifiche MIL.
02 Potete realizzare una macchina per il nostro specifico connettore MIL-DTL o Micro-D?
Sì: ogni linea viene configurata in base al disegno tecnico del vostro connettore. Gestiamo connettori Micro-D (MIL-DTL-83513, passo da 1,27 mm), Nano-D (MIL-DTL-32139, passo da 0,635 mm), circolari MIL-DTL-38999 e MIL-DTL-26482, rettangolari, a innesto cieco e per PCB. Se la geometria dei contatti è insolita, definiamo un modello di visione artificiale CCD e attrezzature su misura, invece di adattarvi a forza una cella standard.
03 Quale cadenza produttiva può raggiungere una linea per contatti twist pin?
La cadenza delle singole stazioni va da 50 m/min nella trecciatura del filo a 10–17 pezzi al minuto nelle operazioni di taglio e saldatura, espansione e crimpatura. In genere, crimpatura e taglio e saldatura sono le stazioni che determinano il ritmo: la produzione della linea dipende da questi valori, dalle dimensioni dei contatti e dal numero di stazioni in parallelo.
04 Come mantenete la tolleranza MIL su un contatto così piccolo?
Con il controllo CCD a ogni stazione di formatura e una crimpatura a quattro punti con verifica della concentricità: è una telecamera a decidere se accettare o scartare il 100% dei pezzi, non l’operatore. La stazione di taglio e saldatura mantiene la lunghezza entro ±0,02 mm e scarta i contatti fuori tolleranza prima che raggiungano la crimpatura. Il movimento servo, le guide di precisione THK e le attrezzature rettificate S136 garantiscono la precisione meccanica, mentre il controllo della tensione costante mantiene stabile il filo durante la trecciatura e il raddrizzamento. Ogni linea è certificata secondo i controlli di processo ISO 9001:2015 ed è sottoposta a una prova a secco prima della spedizione.
05 Consegne puntuali e tracciabilità: quali impegni assumete?
La puntualità delle consegne superiore al 97% è lo standard in base al quale veniamo valutati, con il programma definito al collaudo di accettazione. La tracciabilità completa di lotti e numeri di serie, i fascicoli di controllo del primo articolo e l’indicazione dello stabilimento di produzione sono inclusi di serie, così i vostri connettori sono accompagnati dalla documentazione richiesta dagli acquirenti dei settori aerospaziale e della difesa.
06 Automatizzare l’assemblaggio di connettori è sempre più conveniente del lavoro manuale?
No, e lo diciamo chiaramente. Per produzioni a basso volume, estremamente personalizzate o soggette a rapidi cambiamenti, l’assemblaggio manuale resta al di sotto del punto di pareggio e offre maggiore flessibilità. Le linee automatiche per la produzione dei contatti diventano convenienti con volumi elevati.
07 Possiamo iniziare con una macchina e poi ampliare fino a una linea completa?
Sì. Molti clienti iniziano con una sola stazione, ad esempio una macchina per l’inserimento di pin o una macchina di crimpatura, e in seguito aggiungono la formatura dei contatti a monte e il controllo a valle. Poiché tutte le macchine condividono lo stesso sistema di controllo Mitsubishi e un telaio modulare, le stazioni si collegano in una linea continua senza riprogettare le celle già in uso: un’installazione per fasi non comporta costi di rilavorazione.
GUIDE ZEUEE
Informazioni su questa guida ai macchinari
Richiedete subito un preventivoI codici modello, i valori di cadenza produttiva e le tolleranze di ±0,02 mm riportati in questa pagina provengono da realizzazioni di attrezzature per connettori eseguite direttamente da ZEUEE.
I dati sulle prestazioni dei contatti, come i sette punti di contatto twist pin e la durata di 100.000 cicli dei contatti iperboloidali, provengono da analisi di settore sui connettori e sono citati come tali, senza presentarli come misurazioni ZEUEE: poiché costruiamo le macchine che producono questi contatti, la distinzione è importante.
Quando non disponiamo di dati di prima parte, lo dichiariamo.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






