Contatti Zeyu lntelligent Industrial Company

Automazione industriale ZEUEE · dal 2005
Macchina per contatti HYPCON
Macchina per l’assemblaggio di contatti iperboloidali HYPCON: produzione automatizzata di connettori ad alta affidabilità
La macchina per l’assemblaggio di contatti iperboloidali HYPCON produce i contatti femmina a gabbia di fili su cui fanno affidamento i connettori militari, aerospaziali, per veicoli elettrici e medicali: avvolge i fili elastici formando una gabbia iperboloidale precisa, inserisce il manicotto e verifica ogni componente con un controllo CCD in linea. Un singolo design di contatto supporta fino a 260 A e resiste a 100.000 cicli di accoppiamento; la linea deve riprodurne la geometria senza variazioni, pezzo dopo pezzo.
Certificata ISO 9001:2015
Marcatura CE
Oltre 150 brevetti
20 anni · oltre 30 paesi
Scelta da AVIC · TE · Sumitomo · Foxconn
I clienti ci chiedono soprattutto due risultati: un contatto ripetibile che rispetti i limiti di vibrazione MIL-DTL-38999 e una linea che si ripaghi sostituendo l’assemblaggio manuale della gabbia. Progettiamo la macchina in base al disegno del contatto, non a un componente standard di catalogo.
Ideale per: produttori di connettori e assemblatori conto terzi che realizzano contatti femmina iperboloidali per programmi nei settori difesa, aerospaziale, alimentazione per veicoli elettrici e medicale.
HYPCON in breve
0,4–6,12 mm
Diametri dei pin previsti dalla famiglia di contatti
100,000
Cicli di accoppiamento per contatto finito
(rispetto a ~5.000 tipici)
(rispetto a ~5.000 tipici)
CCD
Controllo in linea del numero di fili e del corretto inserimento
1,0–1,27 mm
Interasse per piattaforme ad alta densità
Perché la produzione di contatti iperboloidali si inceppa e come HYPCON risolve il problema
01
Il rischio di guasto causato dalle microvibrazioni
Ecco il problema che la maggior parte dei team incontra prima di contattarci. Un contatto stampato o prodotto con macchina a vite sembra a posto al banco, ma sul campo perde la placcatura in oro a causa delle microvibrazioni: il collegamento risulta ancora continuo, ma l’usura da fretting ha già avviato il rischio di una richiesta in garanzia. Il contatto iperboloidale risolve il problema con una gabbia di fili elastici che avvolgono il pin lungo numerosi percorsi di contatto lineari. Così il collegamento resta saldo anche se, per effetto di urti e vibrazioni, alcuni fili perdono il contatto per un microsecondo (connector supplier.com). La resistenza al fretting e al degrado del segnale spiega perché questo design venga impiegato in ambienti gravosi — prima nel settore ferroviario, poi nella difesa e nel medicale — da quando François Bonhomme lo brevettò nel 1956. Produttori affermati come Smiths Interconnect hanno realizzato intere gamme di connettori basate sulla tecnologia dei contatti iperboloidali; la famiglia Hypertac è la più nota. ZEUEE costruisce la macchina che produce il contatto.
02
La sfida della produzione e l’automazione
La sfida è la produzione. La corrente nominale dipende da tre variabili — diametro del pin, numero di fili e diametro dei fili — che devono tutte rimanere entro tolleranze ristrette, altrimenti il valore nominale varia. Avvolgere la gabbia a mano genera l’incoerenza che riduce la resa con un contatto di segnale da 0,4 mm. La macchina per l’assemblaggio di contatti iperboloidali HYPCON mantiene sotto controllo servo l’angolo e il numero di fili; una stazione CCD scarta poi ogni componente con fili mancanti o inseriti male prima che raggiunga il manicotto. Il metodo di fabbricazione del contatto è descritto in brevetti concessi, come US 7,775,841, che illustra come orientare i fili sciolti su un mandrino all’interno del corpo prima del fissaggio permanente: proprio la fase automatizzata da HYPCON.
03
Audit industriali e conformità FAT
Per gli acquirenti industriali — inclusi quelli dell’UE e degli Stati Uniti che svolgono un audit del cliente prima dell’ordine — questa è la lacuna decisiva: un contatto che supera la prova al banco ma poi si guasta tra −65 °C e +125 °C costa molto più del componente. ZEUEE progetta la linea per eliminare queste variazioni alla fonte, invece di limitarsi a rilevarle, e certifica il risultato secondo ISO 9001 e CE. È questo il tratto distintivo: ZEUEE non dichiara una percentuale di resa che non possa riprodurre sui vostri contatti. Ogni macchina lascia lo stabilimento ZEUEE dopo una prova di accettazione documentata (FAT) e con copertura in garanzia. Quasi il 100% dei resi dal campo per applicazioni militari viene valutato proprio in questo intervallo di temperatura.
«Diciamo la stessa cosa a ogni cliente sin dalla prima chiamata: definire la specifica del contatto non è la parte difficile; lo è rispettarla su un milione di pezzi. Il valore della macchina emerge alla stazione CCD, che individua la gabbia difettosa su diecimila che l’occhio umano avrebbe lasciato passare.»
Macchina HYPCON: modelli, configurazione e tabella di selezione in 9 punti per macchine di assemblaggio di contatti
HYPCON è disponibile come piattaforma configurabile, non come codice prodotto fisso, perché un contatto di segnale medicale da 0,4 mm e un contatto di potenza per veicoli elettrici da 6,12 mm richiedono fasi diverse di alimentazione, formatura e saldatura. Dimensioniamo la macchina in base al disegno del contatto e al volume previsto. Prima di confrontare due macchine — nostre o della concorrenza — considerate questi nove parametri, che determinano davvero se una linea rispetterà la specifica del contatto. Chiedete a ogni fornitore di indicarli tutti e nove per iscritto.
| N. | Parametro della specifica | Perché determina la resa | Cosa chiedere al fornitore |
|---|---|---|---|
| 1 | Intervallo del diametro del pin/contatto | Determina alimentazione e attrezzature di formatura; raramente una macchina copre sia i contatti di segnale sia quelli di potenza | Diametro minimo–massimo in mm (es. 0,4–6,12 mm) |
| 2 | Controllo del numero di fili | Il numero di fili determina la corrente nominale; le variazioni causano contatti scartati | Come viene mantenuto e verificato il numero di fili a ogni ciclo |
| 3 | Angolo dei fili/geometria della gabbia | L’angolo iperboloidale determina la forza di inserimento e l’area di contatto | Formatura con servo o camma; valore di ripetibilità |
| N. | Parametro della specifica | Perché determina la resa | Cosa chiedere al fornitore |
|---|---|---|---|
| 4 | Controllo in linea | Rileva fili mancanti o inseriti male prima dell’assemblaggio del manicotto | CCD o visione artificiale? Registrazione degli scarti? |
| 5 | Cadenza produttiva | Determina il calcolo del tempo di ritorno dell’investimento rispetto all’assemblaggio manuale | Tempo di ciclo con il formato del vostro contatto, non nel caso migliore |
| 6 | Metodo di fissaggio del manicotto/terminazione elettrica | Il montaggio a pressione, la crimpatura o la saldatura laser influiscono sulla durata | Quale metodo viene usato e quali dati di convalida sono disponibili |
| N. | Parametro della specifica | Perché determina la resa | Cosa chiedere al fornitore |
|---|---|---|---|
| 7 | Tempo di cambio formato | Nelle linee multiprodotto, la rapidità della sostituzione delle attrezzature è decisiva | Minuti per cambio formato; con o senza utensili |
| 8 | Ingombro e potenza | Ingombri e utenze richiesti per il vostro stabilimento | L×W×H in mm, kW, tensione di alimentazione, pressione dell’aria |
| 9 | Conformità alle norme tecniche | Gli acquirenti dei settori difesa e medicale sottopongono ad audit la linea, non solo il componente | Produzione secondo ISO 9001, marcatura CE, tracciabilità |
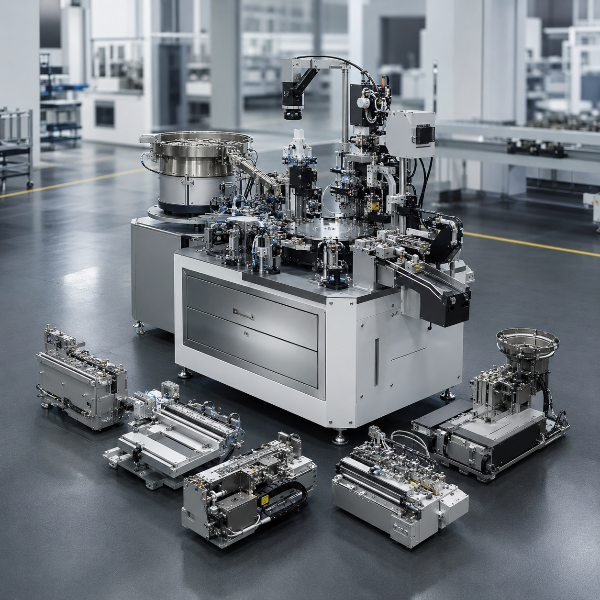
Configurazione della piattaforma
Per HYPCON, i parametri da 1 a 4 vengono configurati in base al vostro disegno, mentre i parametri da 5 a 9 sono riportati nella scheda tecnica emessa per ogni macchina. Il tempo di ciclo viene indicato per il formato del vostro contatto, anziché come valore migliore generico: un contatto di segnale da 0,4 mm e un contatto di potenza da 6,12 mm non lavorano alla stessa cadenza. Anche i nuovi design di contatti a diametro ridotto — si veda il brevetto US 9,490,562 di QA Technology, con diametro inferiore di circa il 20% rispetto ai contatti femmina precedenti — modificano le attrezzature di formatura; ne teniamo conto già in fase di preventivo.
Chiedete al responsabile acquisti di un OEM regionale cosa fa saltare un accordo per una macchina e sentirete la stessa risposta: un parametro nascosto, mai definito, che emerge al controllo in accettazione dopo l’investimento. Poiché il problema è strutturale, ZEUEE quantifica tutti e nove i parametri per ogni macchina e li certifica — con una prova di accettazione in fabbrica (FAT) documentata, copertura in garanzia e convalida ISO 9001 e CE tra −65 °C e +125 °C — per gli acquirenti industriali dell’UE e degli Stati Uniti che svolgono un audit prima di firmare. Quasi tutte le contestazioni sulle specifiche che abbiamo visto dipendono da un valore mai messo per iscritto: quasi il 100% dei casi.
HYPCON, assemblaggio manuale e macchine per l’inserimento di pin su PCB: matrice dei metodi di produzione dei contatti iperboloidali
Spesso gli acquirenti mettono sullo stesso piano una macchina automatica per l’inserimento di pin, una generica macchina di assemblaggio di connettori e l’assemblaggio di contatti iperboloidali, anche se risolvono problemi diversi. Una macchina per l’inserimento di pin su PCB preme pin finiti su una scheda; la macchina per contatti iperboloidali costruisce il contatto femmina stesso: la gabbia di fili, il manicotto e la terminazione elettrica. Questa distinzione conta quando confrontate i preventivi, perciò la spieghiamo chiaramente. Ecco anche un presupposto da abbandonare subito: oggi i contatti iperboloidali non sono più l’opzione ingombrante. La generazione attuale a diametro ridotto si avvicina ai formati delle versioni lavorate con macchine a vite, con un diametro inferiore di circa il 20% (US 9.490.562).
| Metodo di produzione | Costanza dei contatti | Cadenza produttiva rispetto al lavoro manuale | Risultato dei cicli di accoppiamento | Applicazione ideale |
|---|---|---|---|---|
| Assemblaggio manuale della gabbia | Dipende dall’operatore; variazioni nel numero di fili | Valore di riferimento (1×) | Varia in base all’operatore | Prototipi/volumi molto bassi |
| Macchina per l’inserimento di pin su PCB (categoria TE/Visumatic) | Elevata, ma inserisce pin finiti senza fabbricare il contatto | Elevata | N/D — processo non adatto | Assemblaggio di schede, non fabbricazione di contatti |
| Macchina per l’assemblaggio di contatti iperboloidali HYPCON | Controllo servo dei fili e scarto tramite CCD | Costante e adatta a più turni | Riproduce il design da 100.000 cicli | Produzione di contatti femmina iperboloidali |
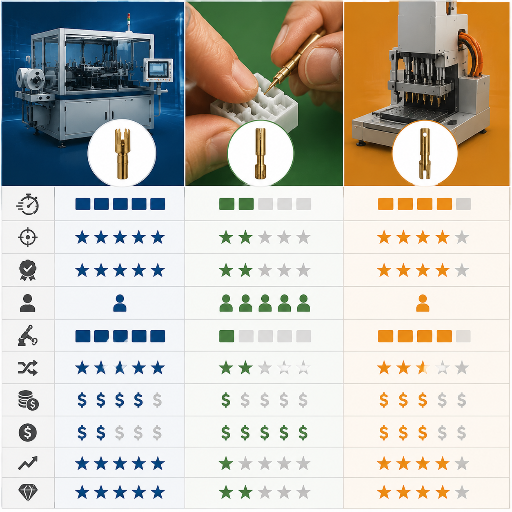
Produzione di contatti femmina iperboloidali
Per un produttore di connettori, conta soprattutto l’ultima riga. Non dichiareremo un multiplo di cadenza produttiva rispetto alla vostra linea manuale prima di aver esaminato il contatto e prodotto un campione: un valore onesto del tempo di ciclo dipende dalla geometria, e un fornitore che promette «10× più veloce» senza aver visto il pezzo sta tirando a indovinare. Quanto alle norme tecniche, i contatti prodotti da queste macchine vengono usati nei connettori MIL-DTL-38999 Series III, con valori nominali di 260 A DC e da −65 °C a +125 °C; il processo produttivo è conforme a ISO 9001:2015 (iso.org).
Gli acquirenti industriali e gli assemblatori conto terzi regionali con cui collaboriamo segnalano tutti lo stesso rischio: scegliere la categoria di processo sbagliata e pagarne le conseguenze per anni. Poiché la decisione ha effetti strutturali, ZEUEE formula la raccomandazione in base al vostro componente, non al nostro catalogo, e la supporta con una prova di accettazione in fabbrica (FAT) documentata e una copertura in garanzia convalidate secondo ISO 9001 e CE tra −65 °C e +125 °C.
Il tratto distintivo: ZEUEE non dichiara un aumento della cadenza produttiva prima di aver provato la macchina con il vostro contatto, neppure quando promettere un aumento del 200% potrebbe concludere la vendita più rapidamente.
Risultati produttivi: rapporto tra cadenza dei contatti, resa e ritorno dell’investimento
La domanda sull’investimento arriva su ogni tavolo: una linea di assemblaggio di contatti iperboloidali può giustificare il proprio costo rispetto agli operatori che oggi avvolgono le gabbie? La risposta dipende da volume e percentuale di scarti, ma i dati pubblicati sull’automazione sono abbastanza coerenti da consentire una pianificazione.
12-30
mesi
mesi
200-500
%
%
Valuti la vostra linea
Inserite la gamma di contatti e la percentuale di scarti nel nostro foglio di calcolo ingegneristico per il ritorno dell’investimento.
Richieda un preventivo immediatoLa sequenza HYPCON in 5 fasi: dalla gabbia al manicotto
Come viene prodotto ogni contatto — processo tecnico
È una lavorazione che i concorrenti che vendono macchine per l’inserimento di pin a livello di scheda elettronica non possono eseguire, quindi vale la pena mostrarla. La produzione di un contatto femmina iperboloidale non consiste in una singola stampata: si assemblano fili sciolti in una gabbia iperboloidale a foglio singolo, poi la si blocca nel corpo. Il metodo è descritto in brevetti concessi, tra cui US 7.191.518 e US 5,326,289. HYPCON lo realizza in cinque fasi controllate:
-
Fase 01
Alimentazione e conteggio dei fili
I fili elastici vengono alimentati e contati fino a raggiungere il numero esatto richiesto dalla corrente nominale: è la variabile che più spesso presenta variazioni quando il processo è manuale.
-
Fase 02
Formatura della gabbia sul mandrino
I fili vengono orientati sul mandrino secondo l’angolo iperboloidale che determina la forza di inserimento e l’area di contatto.
-
Fase 03
Inserimento del manicotto interno
La gabbia formata viene inserita nel manicotto interno, mantenendo la geometria iperboloidale a foglio singolo.
-
Fase 04
Terminazione elettrica e fissaggio
Le estremità dei fili vengono fissate al corpo con montaggio a pressione, crimpatura o saldatura laser, secondo la specifica di durata richiesta.
-
Fase 05
Verifica CCD
Una stazione di visione artificiale controlla il numero di fili e il loro corretto inserimento, registra ogni scarto e autorizza il passaggio a valle dei soli contatti conformi.
La fase 5 è quella che gli acquirenti tendono a sottovalutare. Un filo troppo corto consente comunque l’accoppiamento, ma causa un guasto prematuro sul campo. Rilevarlo nella macchina, anziché al controllo in accettazione del cliente, fa la differenza tra un processo scalabile e uno che genera resi.
In produzione, questa sequenza distingue chi fabbrica contatti e supera un audit nel settore difesa da chi non lo supera. Poiché ogni scarto rilevato nella fase 5 comporta un risparmio concreto, ZEUEE configura la logica CCD in base al vostro contatto e la convalida con una prova di accettazione in fabbrica (FAT) prima che la macchina lasci lo stabilimento. Per gli acquirenti industriali e gli assemblatori regionali che lavorano secondo ISO 9001 e CE tra −65 °C e +125 °C, il registro degli scarti è determinante per superare l’audit. ZEUEE lo certifica, così il singolo filo inserito male, responsabile di quasi il 100% dei resi dal campo, non viene mai spedito.
Certificazioni, brevetti e credenziali tecniche
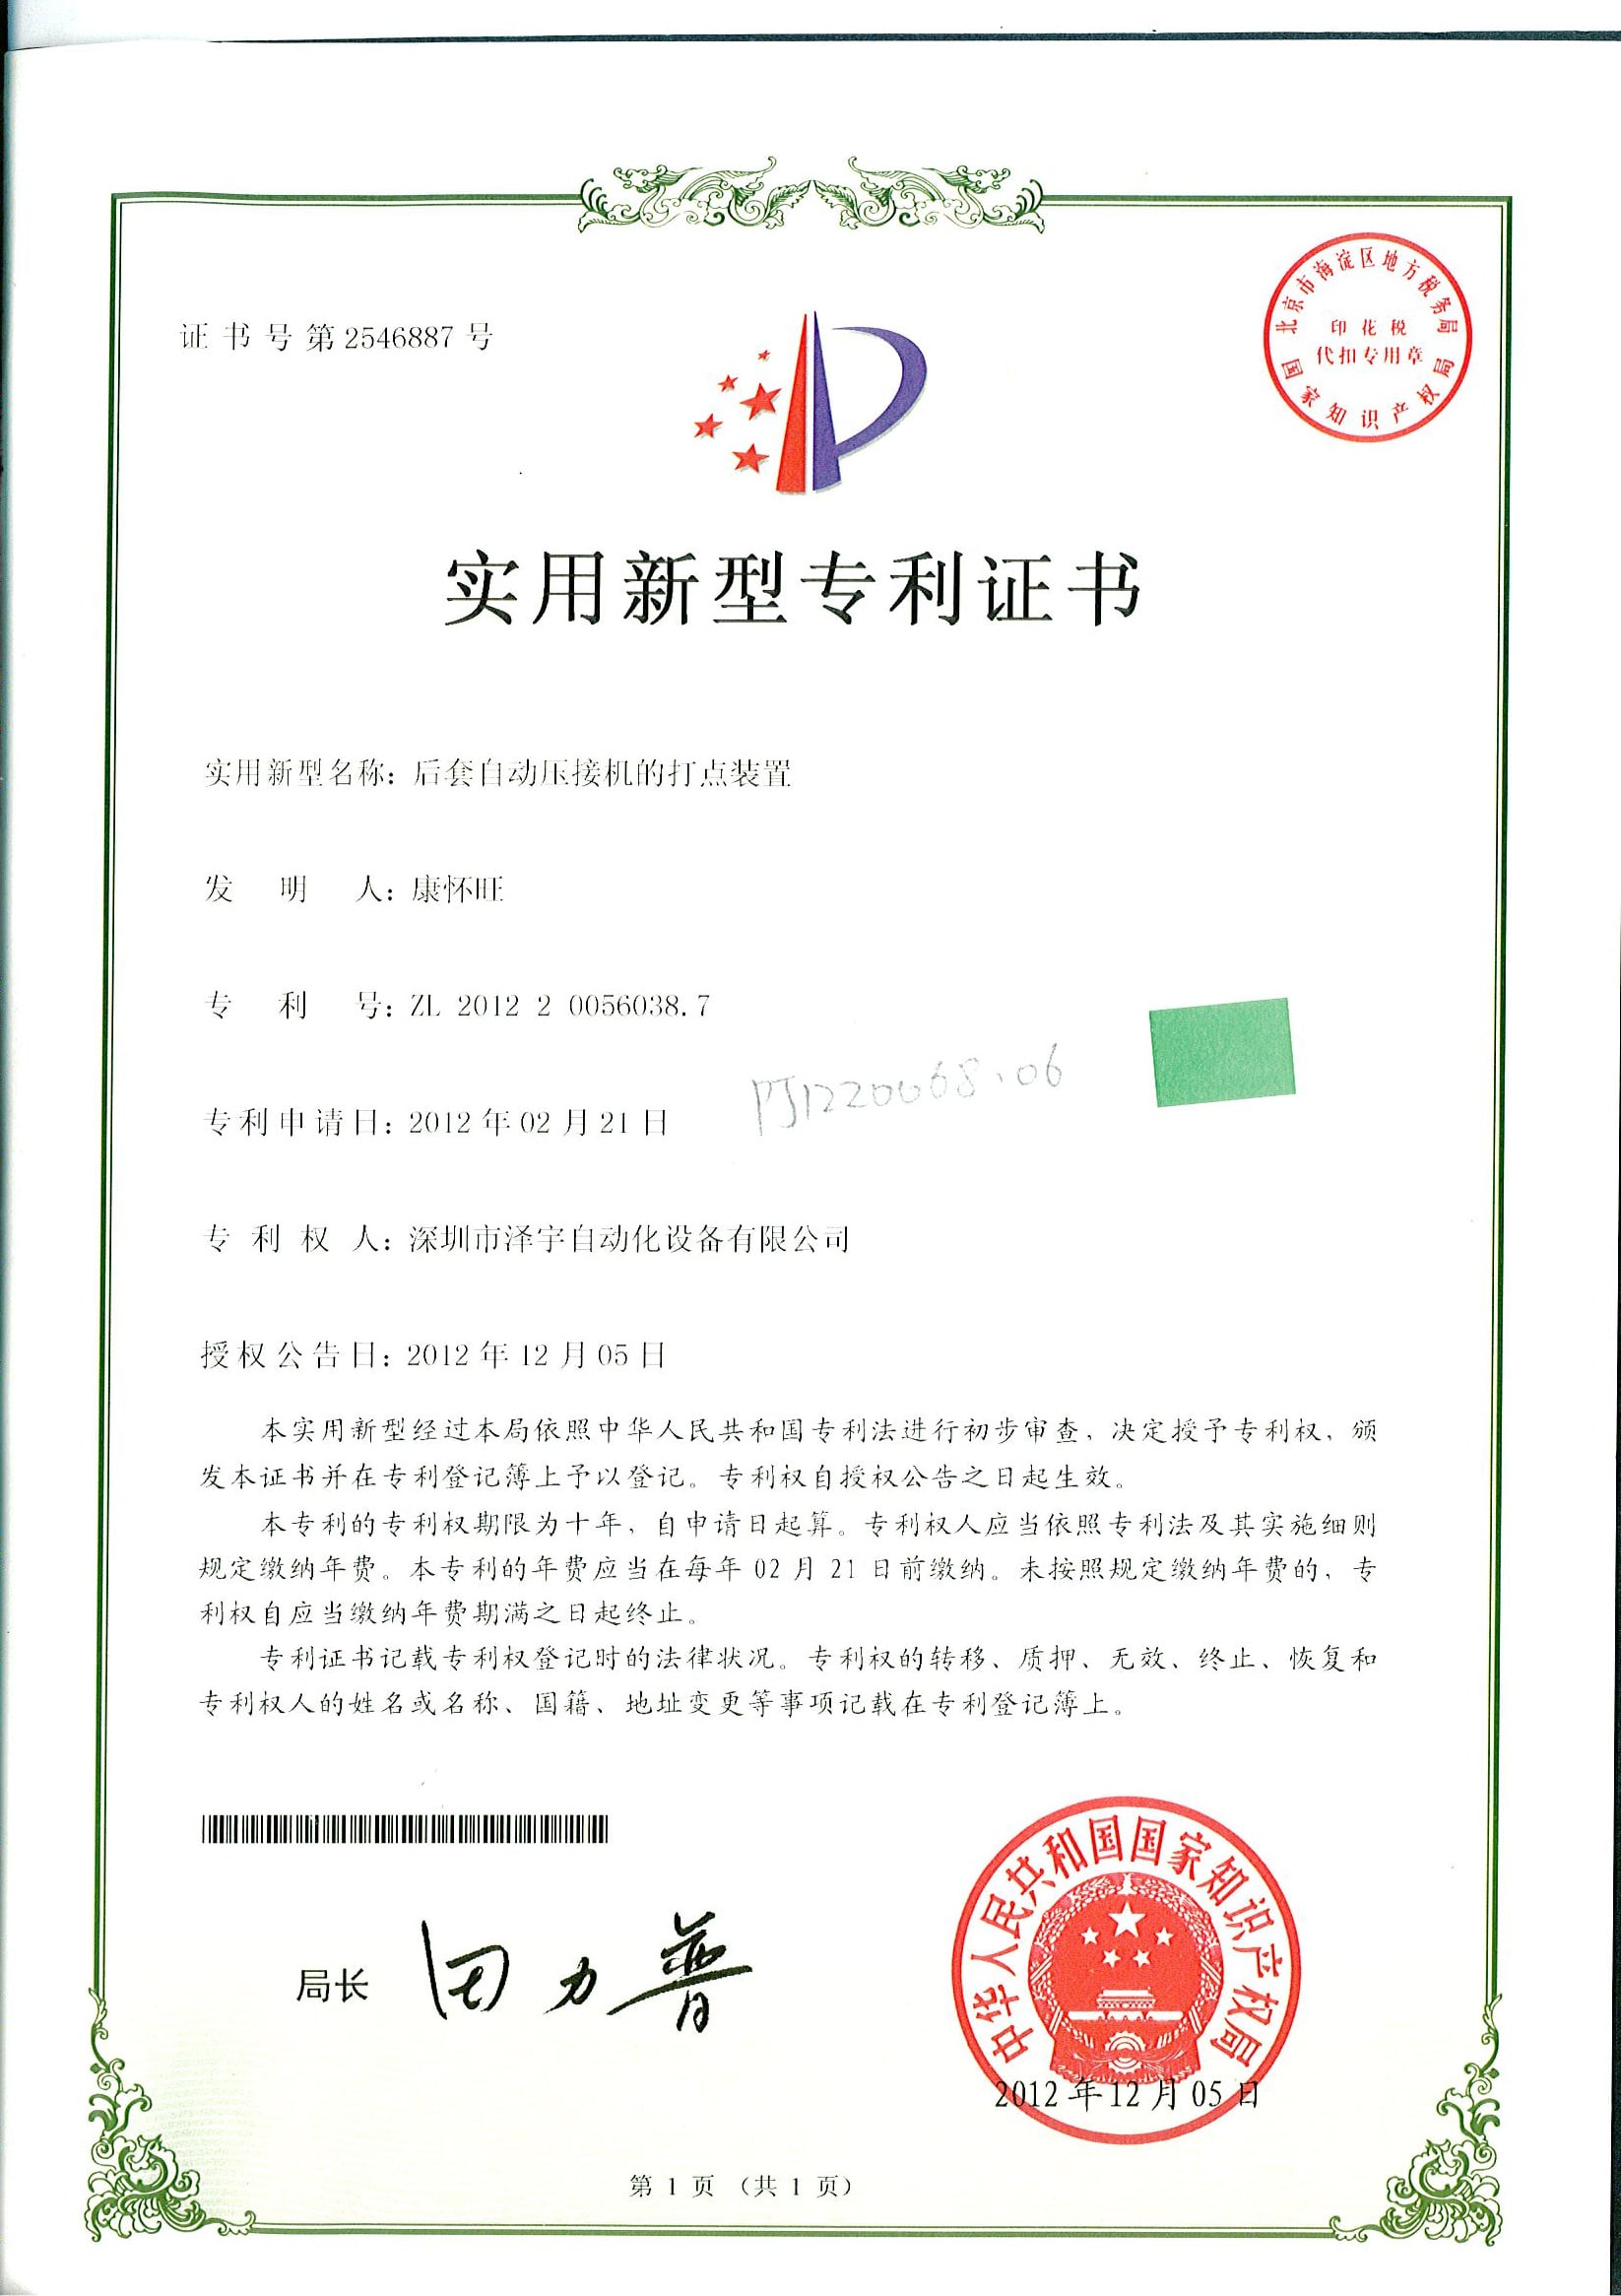
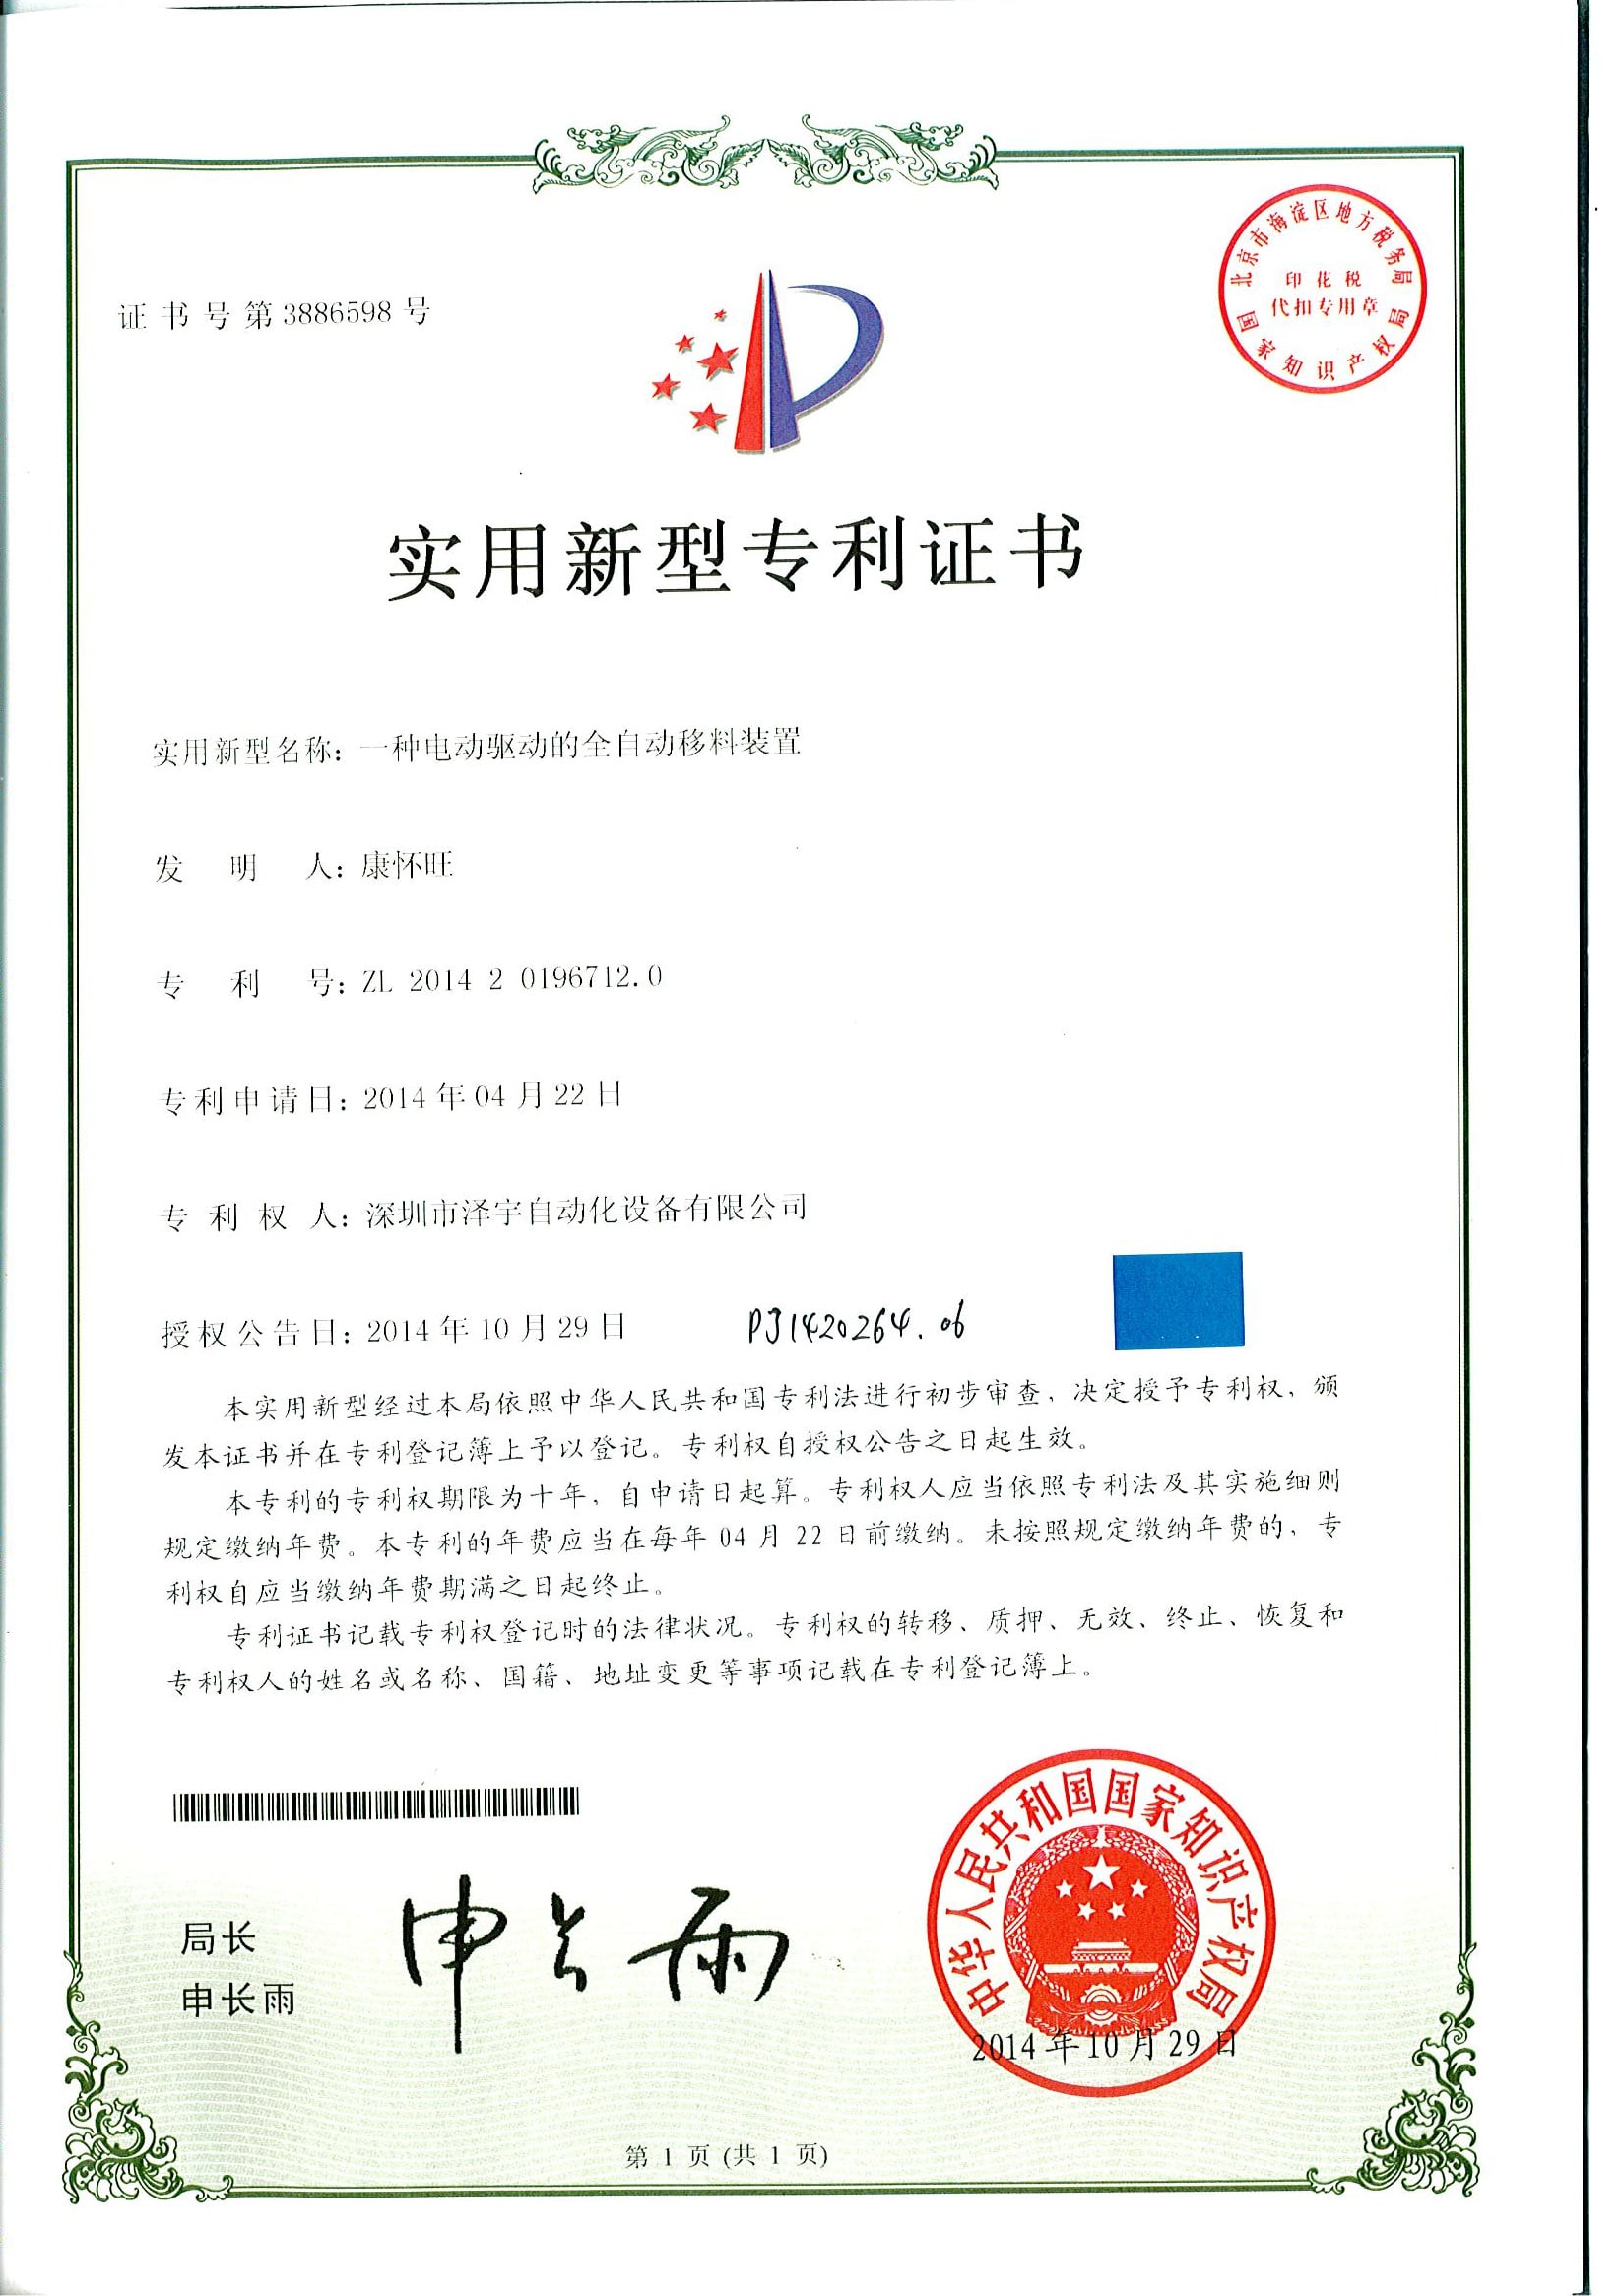
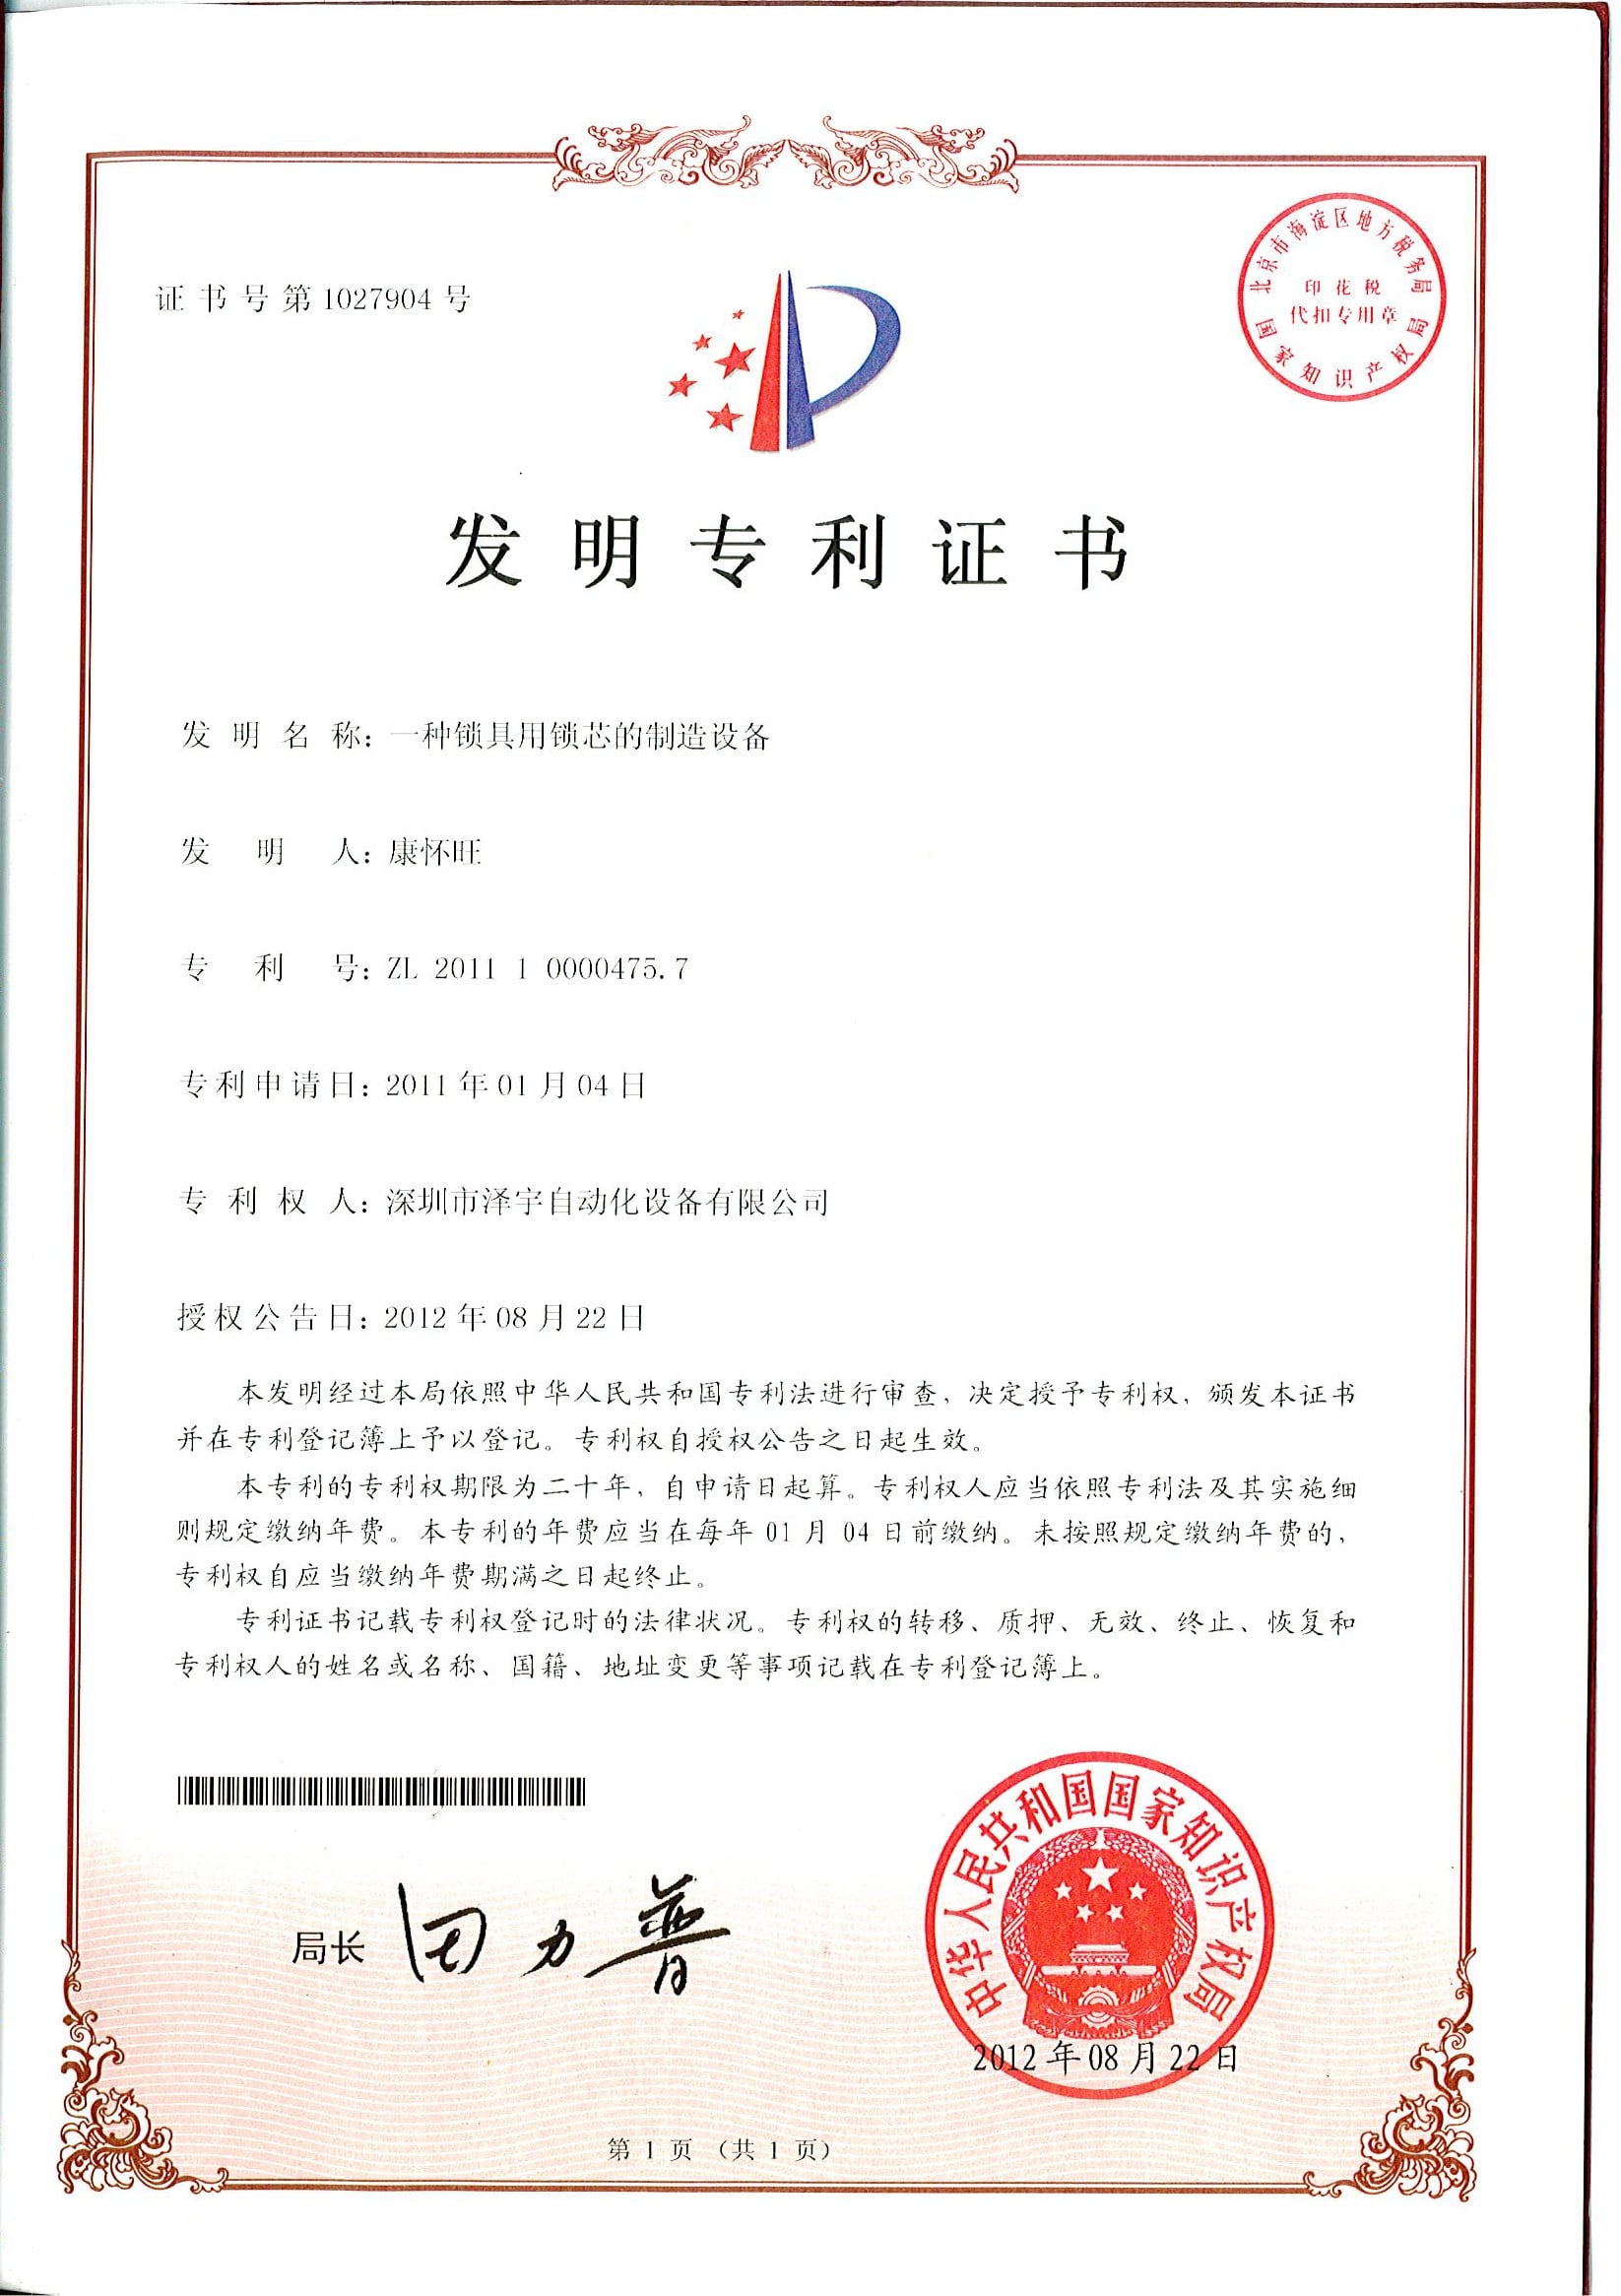
Il rischio legato a un nuovo fornitore è reale; preferiamo consegnarvi la documentazione di audit anziché chiedervi di fidarvi della nostra parola. Gli acquirenti dei settori difesa e medicale valutano la linea che produce il componente, non solo il componente. Ecco cosa documenta una macchina HYPCON e cosa possiamo fornire su richiesta.
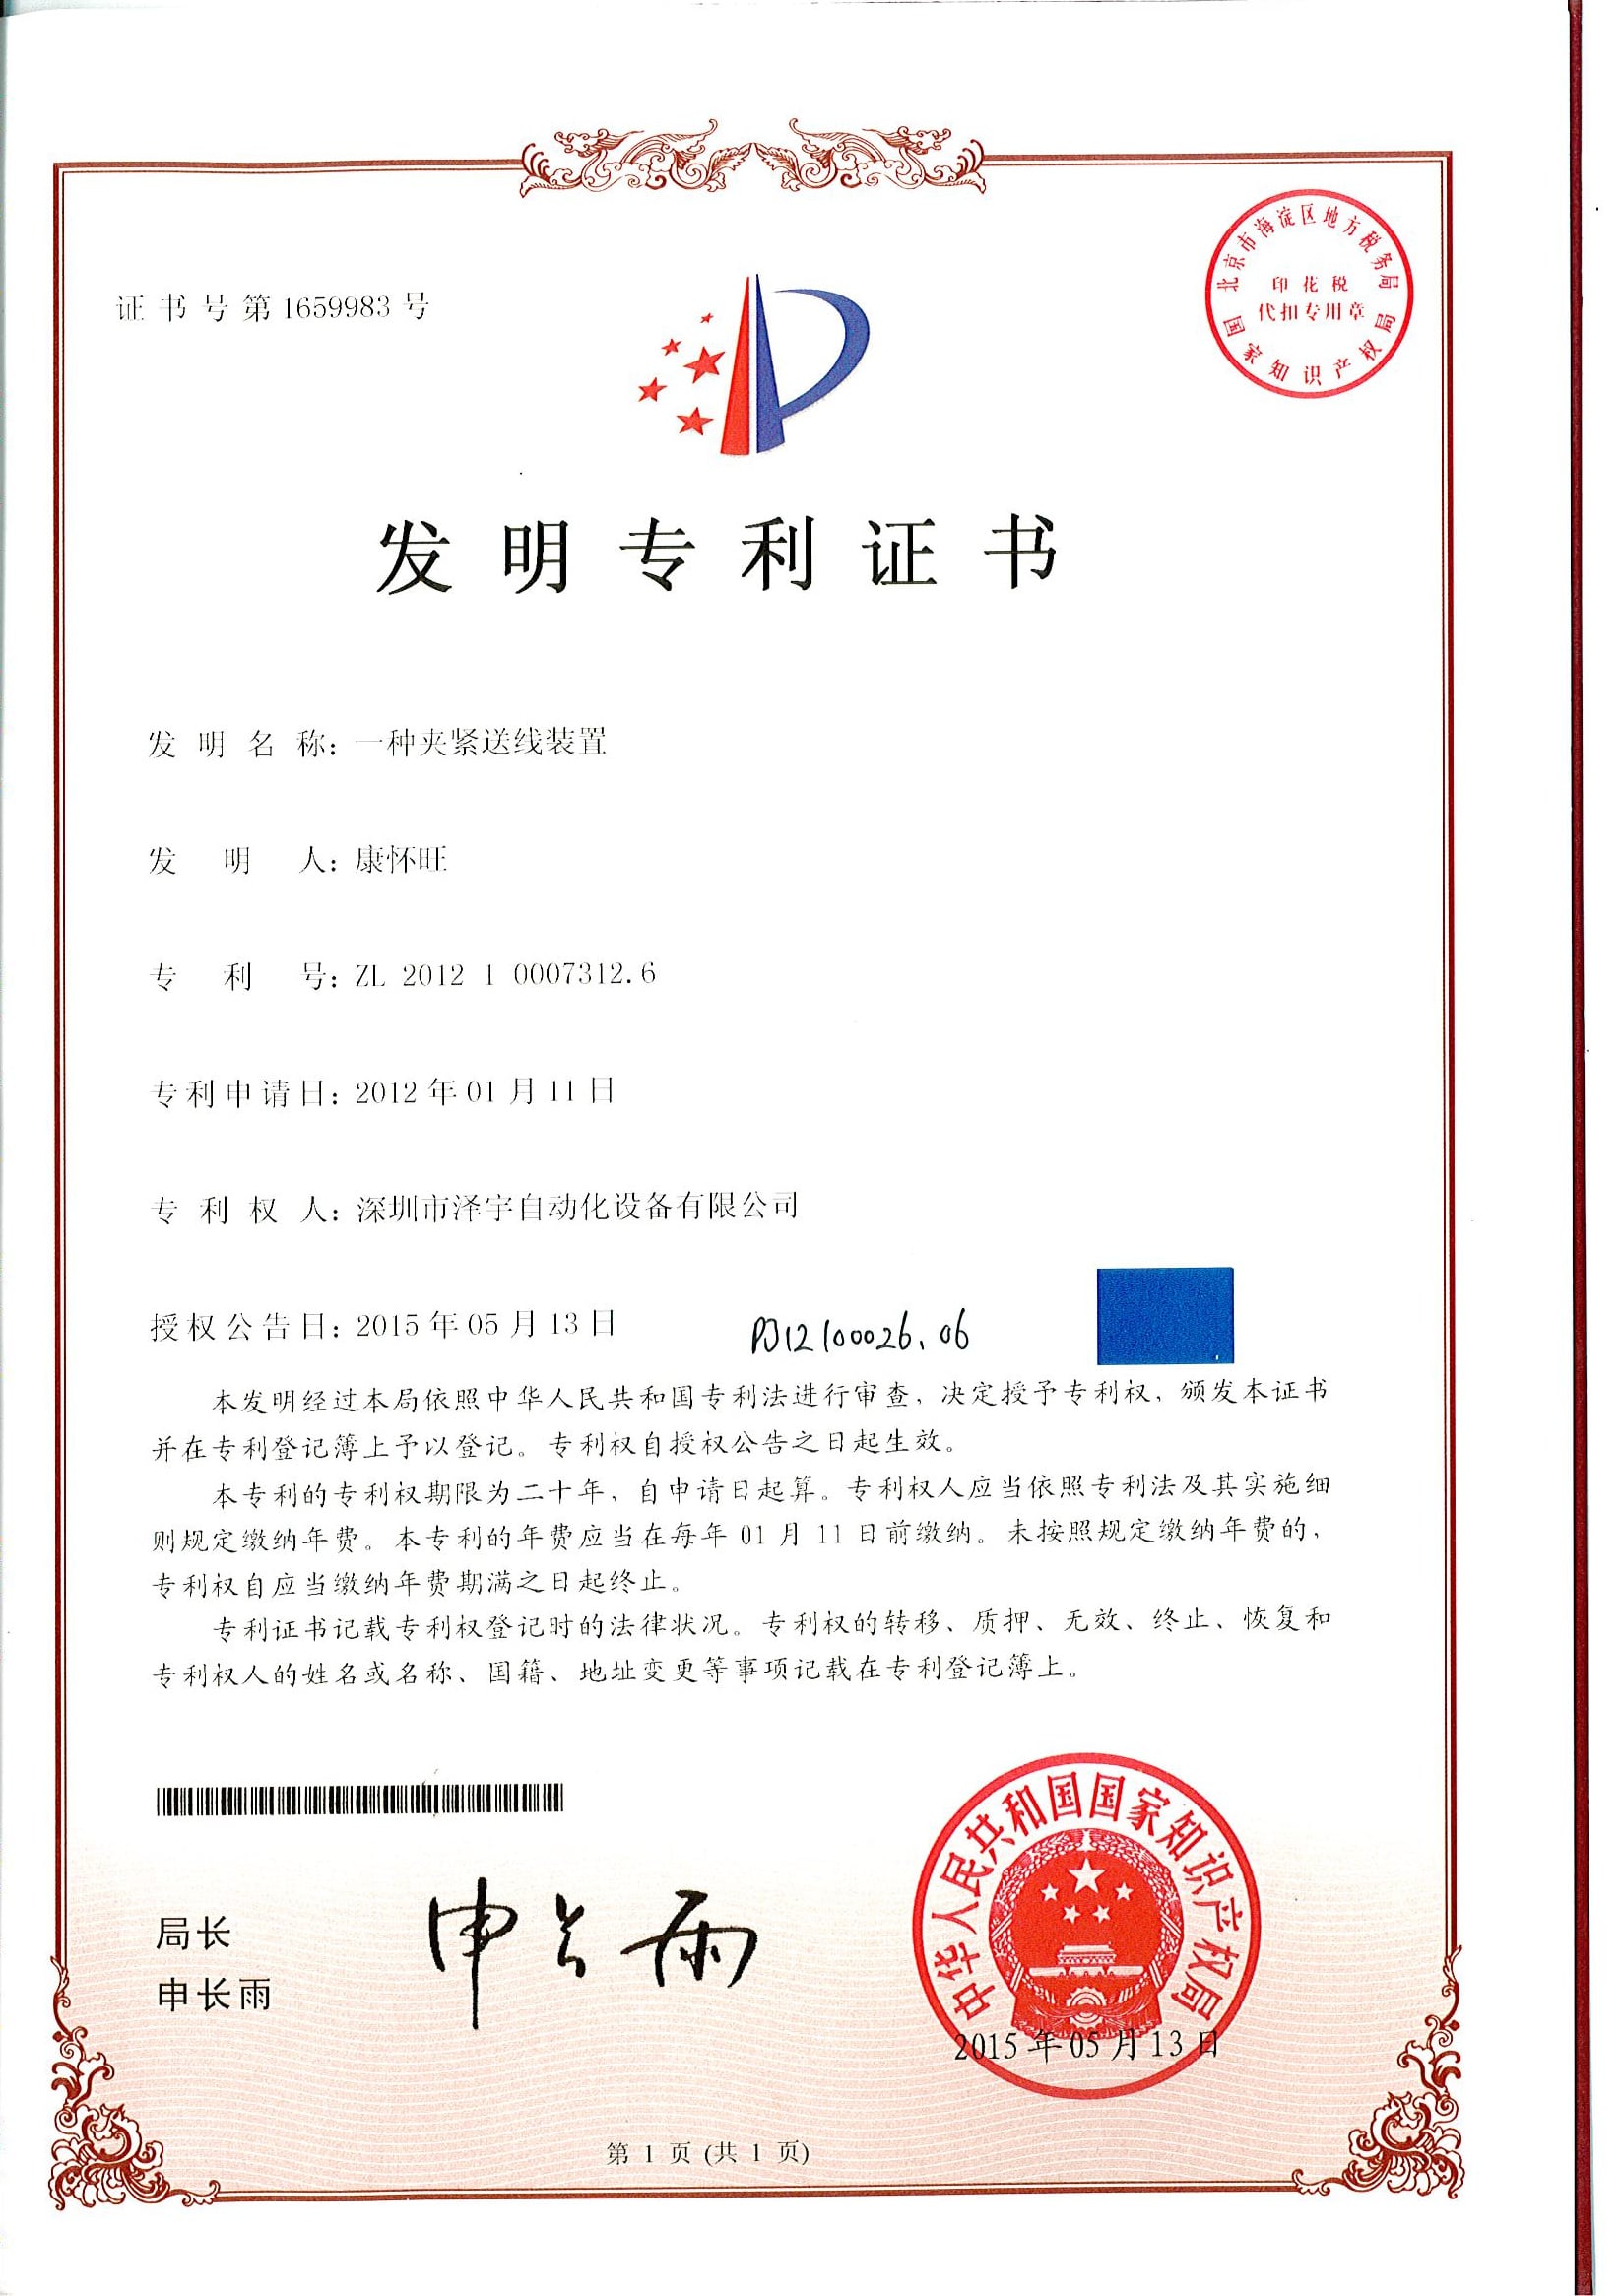
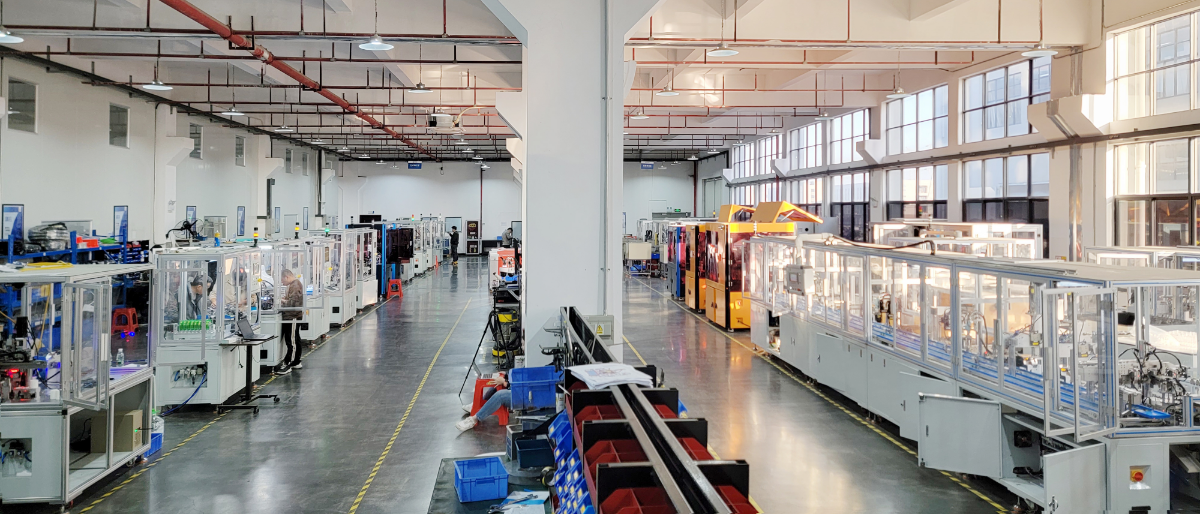
Vent’anni di esperienza nella realizzazione di soluzioni di automazione non standard hanno portato i nostri macchinari a clienti come AVIC, China Shipbuilding, GAC, Corning, TE, Sumitomo, LEGO, SONY e Foxconn in oltre 30 paesi: clienti che svolgono un audit prima di acquistare. Gli stessi contatti iperboloidali sono impiegati in sistemi mission-critical: circuiti di alimentazione per l’avviamento dei motori dell’F-35, defibrillatori indossabili e prese di ricarica per connettori ad alta potenza per veicoli elettrici, dove l’affidabilità sul campo viene verificata rispetto ai dati sulle interconnessioni pubblicati da IEEE (ieee.org). Per ogni progetto HYPCON forniamo in anticipo il certificato del sistema qualità, la documentazione CE e i rapporti di prova di terze parti: i documenti richiesti da un team acquisti competente, ma che troppi fornitori tardano a presentare.
Questo aspetto conta soprattutto per chi ha già avuto una brutta esperienza: un acquirente industriale o un responsabile acquisti dell’UE o degli Stati Uniti che si è fidato di un certificato e ha poi subito l’esito negativo di un audit cliente. Poiché a questo livello la fiducia va documentata, ZEUEE consegna i documenti ISO 9001 e CE e il verbale della prova di accettazione in fabbrica (FAT) prima dell’ordine. ZEUEE certifica per iscritto le prestazioni della linea tra −65 °C e +125 °C, l’intervallo che determina quasi il 100% delle qualifiche per il settore difesa, e non vi chiederà di fidarvi senza prove.
Archivio della documentazione di audit
CLICCARE PER INGRANDIRE · SCORRIMENTO AUTOMATICO ATTIVO
DOC.01

DOC.02

DOC.03
DOC.04

DOC.05

DOC.06

DOC.07

DOC.08

DOC.09

DOC.10

DOC.11
DOC.12
DOC.13
DOC.14
STABILIMENTO

STABILIMENTO

×
![Documento di audit ingrandito]()
Guida agli acquisti: fattori di prezzo, tempi di consegna e assistenza post-vendita
La maggior parte delle pagine dedicate a queste macchine nasconde ogni cifra finché non compilate un modulo. Non esiste un prezzo unico per una linea configurabile, ma possiamo spiegare chiaramente cosa lo determina, così potete pianificare il budget prima della chiamata. Il preventivo HYPCON dipende da questi fattori, senza costi misteriosi:
FATTORE 01
Dimensioni e gamma dei contatti
I contatti di segnale (0,4 mm) e di potenza (6,12 mm) richiedono fasi diverse di formatura e saldatura.
FATTORE 02
Livello di automazione
Cella autonoma, semiautomatica oppure completamente automatica in linea con alimentatori.
FATTORE 03
Livello di controllo
Solo conteggio dei fili tramite CCD o anche controlli di forza e resistenza.
FATTORE 04
Cadenza produttiva richiesta
Formatura a testa singola o multipla per volumi più elevati.
FATTORE 05
Norme tecniche e documentazione
La tracciabilità per i settori difesa e medicale richiede attività di convalida aggiuntive.
// LOGISTICA E TEMPI DI CONSEGNA
// RISCHIO E CONFORMITÀ
Strumenti per valutare produzione e ritorno dell’investimento
Calcolatore del ritorno dell’investimento per l’automazione della linea di contatti
Stimi il tempo di ritorno dell’investimento passando dall’assemblaggio manuale dei contatti iperboloidali a una linea HYPCON. Usa i vostri dati e i parametri di riferimento pubblicati sull’automazione.
Acceda al calcolatore del ritorno dell’investimento
Lista di controllo fornitori in 9 punti
Spuntate ciò che ogni fornitore ha messo per iscritto. Un preventivo completo risponde a tutti e nove i punti: le lacune sono dove la resa cala senza che ve ne accorgiate.
Consulti la lista di controllo dei fornitori
Selettore del metodo di produzione dei contatti
Tre domande per aiutarvi a scegliere tra assemblaggio manuale, automatico o contatti HCS stampati, prima di investire nelle attrezzature.
Avvia il selettore del metodo
// SCHEDA TECNICA PER GLI ACQUISTI
FAQ: domande degli acquirenti sulle macchine per l’assemblaggio di contatti iperboloidali
Queste sono le domande con cui gli acquirenti industriali e i team acquisti regionali avviano la conversazione; la verità è che una risposta sbagliata può nascondere un rischio di cui pagherete le conseguenze in seguito. Poiché la posta in gioco è strutturale, ZEUEE risponde a ciascuna domanda in base al vostro contatto e all’audit del cliente — ISO 9001 e CE, da −65 °C a +125 °C, con una prova di accettazione in fabbrica (FAT) documentata — anziché basarsi su una specifica generica, e ZEUEE certifica quanto dichiara.
Norma di conformità
100% PRONTI PER L’AUDIT
Quasi il 100% di questi aspetti torna a emergere durante la revisione tecnica, perciò li mettiamo per iscritto fin da ora.
Realizza il contatto stesso: gabbia in filo, manicotto e terminazione elettrica. Una macchina per l’inserimento di pin su schede elettroniche preme soltanto pin già finiti su una scheda. È una macchina completamente diversa.
Questa famiglia di contatti spazia da contatti di segnale da circa 0,4 mm a contatti di potenza da 6,12 mm. Una macchina viene configurata per una fascia di questo intervallo, anziché per l’intera gamma, perché le attrezzature di alimentazione e formatura sono diverse. Ci invii il disegno tecnico del contatto e dimensioneremo la macchina in base alle sue specifiche.
L’affidabilità deriva dalla geometria iperboloidale, con numerosi percorsi lineari di contatto che mantengono la presa sotto gli urti, oltre che dalla costanza del numero e dell’angolo dei fili. I contatti realizzati in questo modo sono utilizzati nei connettori MIL-DTL-38999 Serie III, con valori nominali di 260 A DC e da −65 °C a +125 °C. Il compito della macchina è riprodurre quella geometria a ogni ciclo, e la fase di scarto CCD garantisce che ciò avvenga.
A volte la risposta sincera è «non ancora». Gli studi pubblicati sull’automazione indicano un tempo di ritorno dell’investimento di circa 12–30 mesi quando una linea sostituisce il lavoro manuale, ma con volumi molto bassi può essere più adatta una cella autonoma o semiautomatica rispetto a un sistema completamente integrato in linea. Il nostro foglio di calcolo del ROI elabora i suoi dati prima che consigliamo una configurazione e segnala chiaramente se, per ora, il lavoro manuale resta la scelta più conveniente.
È una domanda legittima, a cui vale la pena rispondere con chiarezza. Shenzhen è il principale polo di spedizione per gran parte di questi sistemi di automazione; avere sede qui accorcia i tempi di approvvigionamento dei ricambi e di assistenza, anziché allungarli. La vicinanza alla catena di fornitura è un vantaggio per voi. Ogni macchina viene fornita con un tempo di consegna concordato per iscritto prima dell’ordine, e i nostri tecnici offrono assistenza per l’installazione sia da remoto sia in loco. Inoltre, inviamo in anticipo la documentazione ISO 9001:2015 e CE, insieme ai rapporti di prova di terze parti: è esattamente ciò che un team acquisti attento dovrebbe chiedere a qualsiasi fornitore, nazionale o estero, prima di emettere un ordine d’acquisto.
Sì, e questa flessibilità è importante: oggi i contatti iperboloidali stampati su bobina raggiungono prestazioni comparabili a quelle dei contatti torniti e lavorati meccanicamente, a un costo inferiore. HYPCON configura le fasi di formatura e terminazione in base alla struttura del contatto scelta, senza vincolarvi a un unico metodo.
Come abbiamo realizzato questa guida
I dati sulla fisica dei contatti riportati qui — 100.000 cicli di accoppiamento, la famiglia da 0,4–6,12 mm, i valori nominali MIL-DTL-38999 e il brevetto sul diametro ridotto — provengono da fonti di settore e brevetti pubblicati e citati sopra, non da testi promozionali. La cadenza produttiva, la precisione di posizionamento e l’ingombro di HYPCON vengono definiti per ogni macchina, quindi li specifichiamo nella scheda tecnica anziché pubblicare un dato generico che non possiamo garantire per il vostro contatto. Se un dato riportato in questa pagina non compare nelle fonti, lo abbiamo contrassegnato come configurabile e vi abbiamo rimandato a un preventivo.
— Gruppo automazione contatti ZEUEE
Pronti a realizzare la vostra linea di contatti iperboloidali?
Ci invii il disegno tecnico del contatto: dimensioneremo una macchina HYPCON, calcoleremo il ROI e indicheremo per iscritto il tempo di consegna.
Richiedi un preventivoPERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






