Contatti Zeyu lntelligent Industrial Company

Macchina ZEUEE per l’assemblaggio di connettori circolari — confronto delle attrezzature per 9 norme tecniche e controllo CCD (da M12 a MIL-DTL-38999)
Una macchina per l’assemblaggio di connettori circolari che lavora connettori industriali M12 il lunedì e passa ai connettori aerospaziali MIL-DTL-38999 il martedì, intercettando 4 tipi di anomalia prima che l’alloggiamento lasci la stazione. ZEUEE ha progettato la H0201 per i produttori OEM di connettori per i quali i tempi di cambio formato delle attrezzature e le derive del Cpk rallentano la linea, non per chi produce un solo codice articolo.
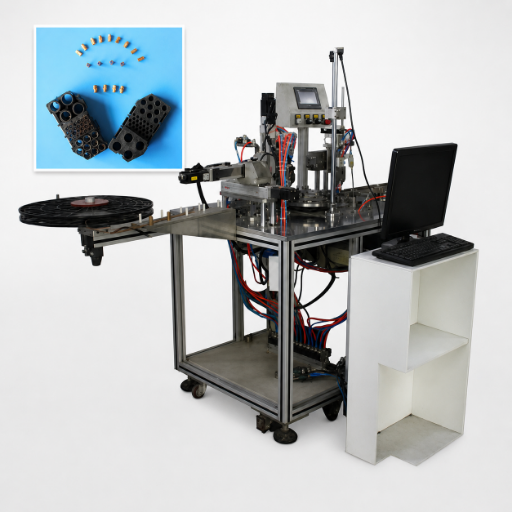
Macchina ZEUEE H0201 di assemblaggio automatico a stazione singola per connettori circolari (FOB Shenzhen).
H0201 in breve
9
Norme tecniche per connettori supportate
4 modalità
Rilevamento delle anomalie con CCD
Festo
Gruppo pneumatico
S136
Matrici lucidate in Giappone
ISO 9001
:2015 certificazione
32 / 68
Brevetti per invenzione / modello di utilità
01 / Analisi del processo
Perché l’assemblaggio manuale dei connettori circolari si ferma sotto i 600 pezzi/ora e come l’alimentazione vibrante e il controllo CCD superano il limite
In una giornata favorevole, un addetto esperto che inserisce manualmente i contatti M12 in un alloggiamento sigillato — prima spella il cavo, poi inserisce il contatto nella cavità e infine monta la guarnizione — può assemblare da 350 a 600 unità finite in un turno di otto ore; dopo circa cinque ore, però, la giornata smette di essere favorevole. I polsi si affaticano, la forza di inserimento varia e il Cpk della coppia dell’anello di accoppiamento inizia a deviare. Questa procedura costringe inoltre l’operatore a piegare il fascio di cavi in corrispondenza dello scarico della trazione dell’alloggiamento e a ricontrollare l’orientamento del cablaggio su ogni pezzo, aggravando la fatica. Chi gestisce linee aerospaziali secondo i requisiti anti-inserimento errato di MIL-DTL-38999 Series III conosce bene questa situazione quando deve evadere un ordine da 12.000 unità con una scadenza di 16 settimane.
02 / FATTORI CUMULATIVI
Raramente un collo di bottiglia si concentra in una sola fase. L’inserimento manuale è ostacolato da 3 fattori concomitanti: sul banco non ci sono alimentatori vibranti, quindi l’operatore seleziona a mano i contatti da preparare e assemblare; il controllo CCD avviene a valle anziché in linea, perciò ogni anomalia arriva al controllo qualità prima di essere rilevata; il cambio delle attrezzature tra un contatto M12 e un contatto MIL-DTL-38999 di misura 22D ferma la linea per rifissare i componenti, compresa la sostituzione della dima di montaggio e della guida per il cablaggio. Una macchina per l’assemblaggio di connettori circolari risolve tutti e 3 i problemi in un unico ciclo, integrando alimentatori a tazza, rilevamento delle anomalie con CCD e una procedura modulare di cambio formato che si misura in minuti anziché in turni.

03 / LA SOGLIA DI CONVENIENZA
È questo l’obiettivo di progettazione della ZEUEE H0201. Sotto i 600 pezzi all’ora, il lavoro manuale è adeguato. Oltre tale soglia — oppure quando si deve raggiungere un Cpk ≥ 1.33 — serve una stazione in grado di bloccare il pezzo, verificarlo e scartare quello difettoso durante il ciclo. Le sezioni H2 che seguono illustrano come la H0201 svolge ciascuna di queste 3 funzioni e cosa comporta per il responsabile acquisti che in questo trimestre confronta fornitori di automazione.
Vuole capire dove si colloca la Sua linea nel passaggio dal lavoro manuale all’automazione? Ci comunichi il volume mensile.
Richieda una stima del tempo di ritorno dell’investimento
SPECIFICHE DEL SISTEMA
Macchina ZEUEE H0201 per l’assemblaggio di connettori circolari — modello, configurazione e scheda tecnica
ZEUEE ha progettato la H0201 come macchina di assemblaggio automatico a stazione singola per la produzione in serie di connettori circolari di precisione. I componenti pneumatici Festo azionano il sistema; un PLC controlla il ciclo tramite un’interfaccia HMI da 4-inch sul lato operatore. Le matrici superiore e inferiore sono realizzate in acciaio per utensili S136 lucidato giapponese; gli elementi strutturali del telaio impiegano alluminio temprato A3 con alloggiamento in lega AL.
Due alimentatori vibranti a tazza si trovano a monte della posizione di assemblaggio e alimentano contatti e guarnizioni nella zona di lavoro, dove la H0201 inserisce ogni componente nell’alloggiamento del connettore. Un gruppo modulare di telecamere CCD verifica orientamento, presenza e corretto inserimento prima che il pezzo avanzi. Quando una telecamera rileva un’anomalia, la stazione arresta il ciclo, il modulo pneumatico rilascia l’alloggiamento e l’HMI registra la categoria del difetto, così l’operatore può esaminare l’andamento degli arresti a fine turno. Ogni modulo del set di attrezzature si fissa alla base della stazione tramite un’interfaccia a cambio rapido: matrici, guide degli alimentatori e staffa della guida per il cablaggio sono tutti componenti sostituibili.
| Modello | ZEUEE H0201 |
|---|---|
| Alimentazione elettrica | AC 220 V, 50 Hz |
| Alimentazione pneumatica | 0,4–0,6 MPa, aria pulita e secca |
| Peso | 380 kg |
| Ingombro (L × W × H) | 1600 × 1500 × 1200 mm |
| Attuatori pneumatici | Componenti originali Festo |
| Matrici superiore / inferiore | Acciaio per utensili S136 lucidato giapponese |
| Struttura portante | Alluminio temprato A3 + lega AL |
| Controllo | Visione artificiale CCD in linea, rilevamento delle anomalie a 4 modalità |
| Controllo | PLC + HMI da 4-inch (inglese / cinese) |
| Famiglie di connettori previste | Serie circolari di precisione |
Scelte di configurazione prima del preventivo
Prima di definire il prezzo, in genere gli acquirenti configurano 3 elementi: la geometria dell’alimentatore a tazza, che determina la gamma dei diametri dei contatti; il numero di telecamere CCD (una per verificare l’inserimento, 2 se è importante controllare la codifica dell’orientamento, 3 per linee con un’elevata varietà di prodotti); e il pacchetto linguistico dell’HMI. Per chi gestisce una linea continua è disponibile un’espansione con una seconda stazione: va discussa nella richiesta di offerta, non nella scheda tecnica.
HMI da 4-inch sul lato operatore — inglese / cinese bilingue di serie; pacchetti linguistici aggiuntivi su richiesta.
Riferimenti autorevoli: Le indicazioni sulla sicurezza elettrica delle macchine industriali applicabili alle stazioni di assemblaggio controllate da PLC sono raccolte nella norma IEC 60204-1; il sistema di gestione della qualità del processo produttivo segue ISO 9001:2015.
01 / CONFRONTO TECNICO
Famiglie di connettori circolari e relative attrezzature — compatibilità con M8, M12, M23, MIL-DTL-38999, MIL-DTL-5015, MS3126, Deutsch DT/DTM, Amphenol AT, CPC
Molti acquirenti presumono che «circolare» implichi un solo tipo di accoppiamento — filettato — e valutano il cambio delle attrezzature partendo da questa ipotesi. L’ipotesi cade quando un cliente richiede un connettore ad accoppiamento a baionetta per un’applicazione soggetta a vibrazioni o un connettore push-pull per un prodotto da sottoporre a manutenzione sul campo senza utensili. «Circolare» descrive la geometria dell’involucro, non il tipo di accoppiamento. ZEUEE ha progettato la H0201 tenendo conto di questa distinzione: per questo un’unica macchina gestisce 3 famiglie di accoppiamento, con i tempi di cambio documentati per ciascuna riga della tabella seguente.
Questo confronto riunisce in un’unica cella di produzione 9 norme tecniche che i responsabili acquisti specificano più spesso. La tabella presuppone un numero di pin tipico; le configurazioni ad alta densità richiedono più telecamere. I tempi di cambio delle attrezzature presuppongono un operatore formato e un modulo modulare di ricambio già sul carrello: il primo cambio formato richiede più tempo. Ogni riga copre la preparazione della striscia di contatti, il montaggio sull’alloggiamento e la terminazione elettrica sul lato cablaggio; le fasi di assemblaggio e verifica restano uguali per tutte le famiglie.
| Norma tecnica | Tipo di accoppiamento | Numero tipico di pin | Codice delle attrezzature | Minuti per il cambio formato | Telecamere CCD | Settori tipici |
|---|---|---|---|---|---|---|
| M8 (IEC 61076-2-104) | Bloccaggio a vite | 3 / 4 / 6 / 8 | H0201-T-M8 | 10–15 | 1 | Sensori industriali |
| M12 (IEC 61076-2-101 Ed. 4 / 2024) | Bloccaggio a vite | da 2 a 17 vie | H0201-T-M12 | 10–15 | 1–2 | Automazione industriale, robotica, IIoT |
| M23 (IEC 61076-2-117) | Bloccaggio a vite | fino a 19 | H0201-T-M23 | 15–20 | 2 | Servo, encoder |
| MIL-DTL-38999 Series III | Filettatura tripla Tri-Start | fino a 128 | H0201-T-38999 | 15–25 | 2–3 | Settori militare, aerospaziale e della difesa |
| MIL-DTL-5015 (precedente) | Baionetta / filettato | fino a 85 | H0201-T-5015 | 20–25 | 2 | Settori industriale e navale, generatori |
| MS3126 | Baionetta | fino a 40 | H0201-T-MS3126 | 15–20 | 2 | Sistemi di cablaggio aerospaziali |
| Deutsch DT / DTM (automotive) | Push-pull | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-DT | 10–15 | 1 | Veicoli fuoristrada, agricoltura, terminazione elettrica dei cavi per veicoli elettrici |
| Amphenol AT | Push-pull | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-AT | 10–15 | 1 | Trasporti, industria |
| CPC (connettori circolari in plastica) | Baionetta / filettato | fino a 37 | H0201-T-CPC | 10–15 | 1 | Settori medicale e strumentazione |
Approfondimenti tecnici
Il cambio formato rapido tra famiglie di connettori è risultato il 3° fattore d’acquisto nelle guide alla valutazione dei fornitori esaminate durante la ricerca, dopo le capacità tecniche e la qualità dei macchinari. Tre stili di accoppiamento, nove famiglie, una cella. La finestra di 10–25 minuti per il cambio formato presuppone che un kit di attrezzature di ricambio sia disponibile presso la stazione e che un operatore sia responsabile della procedura: se manca uno dei due elementi, il dato è errato il primo giorno e corretto dalla terza settimana. Non dichiareremo un cambio formato di 5 minuti: non è realistico nel settore passare da contatti M12 a 6 pin a contatti MIL-DTL-38999 a 8 pin; la stima corretta è il compromesso del modulo di cambio formato descritto poco fa.
ATTENZIONE: EQUIVOCO FREQUENTE
Molti acquirenti valutano i connettori circolari conformi alle specifiche MIL presumendo che siano «tutti filettati allo stesso modo». D38999 Tri-Start non è sempre intercambiabile con l’accoppiamento a baionetta 5015 sulla stessa dima. I valori di coppia per misura dell’involucro, per le configurazioni dell’anello di accoppiamento e del controdado MIL-DTL-38999 Series III, sono pubblicati nelle specifiche DLA MIL-DTL-38999 e nel documento di riferimento Glenair Recommended Torque Values. Richieda queste tabelle o consulti direttamente la documentazione DLA o del produttore per conoscere l’esatto valore in Nm per la misura dell’involucro che intende lavorare.
Set di attrezzature modulari per ogni riga del confronto — l’interfaccia a cambio rapido supporta 9 norme tecniche per connettori su un’unica stazione.
Le serve un tipo di accoppiamento non incluso nella tabella? Ci invii la scheda tecnica del connettore: Le risponderemo con una valutazione della fattibilità delle attrezzature e una stima indicativa dei tempi di cambio formato.
Invii la scheda tecnica →Riferimenti autorevoli per gli standard della sezione H2-3: IEC 61076-2-101:2024 (M12), DLA dtl38999.pdf (MIL-DTL-38999), riferimento prodotto MIL-DTL-38999 di TE Connectivity.
ZEUEE H0201 a confronto con assemblaggio manuale e celle automatizzate di fascia alta — cadenza produttiva, cambio delle attrezzature e soglia del TCO
I team acquisti che confrontano fornitori di assemblaggio di connettori si trovano davanti a 3 opzioni: banchi manuali nella fascia più economica, una macchina automatica a stazione singola come la H0201 nella fascia intermedia e celle automatizzate europee di fascia alta. Ciascuna è conveniente entro un intervallo definito di volumi e Cpk; al di fuori di tale intervallo, i calcoli cambiano. La finestra di convenienza tra lavoro manuale e automazione riportata di seguito è il riferimento che forniamo ai responsabili di stabilimento che chiedono: «Conviene automatizzare adesso o fare un altro anno di straordinari?»
| Parametro | Banco manuale | ZEUEE H0201 (automatica a stazione singola) | Cella europea di fascia alta (più stazioni) |
|---|---|---|---|
| Cadenza produttiva realistica | 350–600 pezzi/turno (valore tipico del settore) | Obiettivo per la stazione singola: ≥ 800 pezzi/turno con contatti di classe M12; l’aumento della cadenza della linea dipende dalla disposizione della cella | Le linee rotative a più stazioni possono raggiungere 3.000+ pezzi/ora su scala documentata nei casi di studio SDC |
| Cambio delle attrezzature tra famiglie | 30–90 min (rifissaggio e nuova formazione per articolo) | 10–25 min per ciascuna configurazione della H0201 | 20–60 min per stazione × N stazioni |
| Verifica CCD | Fuori stazione, dopo l’assemblaggio | In linea, rilevamento delle anomalie a 4 modalità | In linea, con più telecamere |
| Fascia di investimento (FOB) | USD 2.000–5.000 per attrezzature e manodopera al banco (valore tipico) | Fascia media a cinque cifre FOB Shenzhen — ci contatti per un preventivo configurato | USD 200.000–500.000+ per una linea completamente automatizzata (fascia tipica del settore) |
| Operatori equivalenti a tempo pieno per turno | 1.0 per banco | 0,3–0,5 (carico e monitoraggio) | 0.2 (monitoraggio della linea) |
| Cpk della coppia dell’anello di accoppiamento | Devia dopo 4–5 ore (affaticamento dell’operatore) | Ripetibile grazie al controllo PLC e al rilevamento CCD | Ripetibile |
| Ideale per | Prototipi, ≤ 5.000 unità/mese, una sola famiglia | 5.000–60.000 unità/mese, 2–4 famiglie di connettori | ≥ 80.000 unità/mese, una sola famiglia dedicata |
La finestra di convenienza
CONTESTO DEL SETTORE
Le stime indicative di ritorno dell’investimento pubblicate dagli analisti dell’automazione e dalle guide dei consulenti dei costruttori di macchine collocano il tempo di recupero tipico dei sistemi robotici tra 6 e 18 mesi e quello delle linee completamente automatizzate tra 12 e 18 mesi, a condizione che i valori di riferimento precedenti all’implementazione siano accurati. Secondo le indicazioni di Wiss sull’automazione nella produzione, il costo per sostituire un addetto esperto alla produzione, compresi avvicendamento e inserimento, rientra nella fascia USD 10.000–40.000.
PROIEZIONE DEL RITORNO DELL’INVESTIMENTO
Per una H0201 a stazione singola che sostituisce uno o 2 banchi manuali, la finestra di convenienza per gli acquirenti con volumi mensili da 5.000 a 60.000 unità e una specifica Cpk ≥ 1.33 rientra nell’intervallo tipico di recupero dell’investimento di 12–18 mesi, a condizione che la macchina configurata corrisponda alle famiglie di connettori utilizzate e alle procedure di approvazione del controllo qualità già in uso. Il tempo di recupero specifico per la Sua linea dipende dal costo del lavoro, dal tasso di scarto attuale e dal tasso di esclusione CCD dopo l’integrazione.
IMPATTO CRITICO
Perché è importante: chi sceglie «ancora un anno di lavoro manuale» con 30.000 unità/mese spesso scopre che la differenza nel costo del lavoro, insieme al risparmio sugli scarti, avrebbe ripagato la H0201 entro un esercizio fiscale. Chi sceglie una cella premium da 100.000 unità/mese con volumi di 30.000 unità/mese acquista una macchina che resta inattiva per metà turno.
MODELLO DEL RITORNO DELL’INVESTIMENTO
Desidera applicare questa tabella ai Suoi volumi e al costo del lavoro? Ci invii le unità mensili e il costo del lavoro in USD/ora: calcoleremo la Sua soglia di convenienza.
CALCOLI LA SOGLIA DI CONVENIENZACatalogo di scarto delle anomalie CCD a 4 modalità — come si intercettano i difetti prima del confezionamento
I concorrenti diretti pubblicano pochissimi dati concreti sulla verifica CCD: nella maggior parte dei materiali di marketing sull’automazione industriale, le discussioni sulla visione artificiale CCD si fermano a «abbiamo la visione artificiale». Per un responsabile del controllo qualità, le domande importanti sono quali tipi di difetto vengono intercettati dalla telecamera, come reagisce il ciclo e come l’operatore rimuove la causa dell’arresto. Di seguito, il nostro catalogo delle anomalie CCD a 4 modalità descrive le 4 categorie di anomalia che arrestano il ciclo e cosa accade poi.
MODALITÀ 1
Materiale insufficiente
- Attivazione CCD
- L’alimentatore a tazza non porta una quantità sufficiente di contatti / guarnizioni nella posizione di lavoro
- Risposta del ciclo
- Arresto pneumatico, riattivazione dell’alimentatore, nuovo tentativo 2× prima del timeout
- Intervento dell’operatore
- Se il problema persiste, rabboccare la tazza; cancellare la voce dal registro
MODALITÀ 2
Fuori tolleranza
- Attivazione CCD
- Deriva dimensionale tra contatto e cavità (controllo dimensionale con visione artificiale)
- Risposta del ciclo
- Arretramento del servo, nessun tentativo di inserimento, deviazione del pezzo nella corsia di scarto
- Intervento dell’operatore
- Prelevare un campione del lotto per un nuovo controllo qualità in accettazione; se il problema si ripete, segnalare il lotto del fornitore
MODALITÀ 3
Tensione eccessiva
- Attivazione CCD
- La forza di inserimento supera la soglia pneumatica
- Risposta del ciclo
- Rilascio pneumatico prima che si verifichino danni; segnalazione dell’alloggiamento
- Intervento dell’operatore
- Controllare che la cavità dell’alloggiamento non presenti bave o detriti; verificare la misura del contatto
MODALITÀ 4
Errore di orientamento
- Attivazione CCD
- Il CCD rileva la tacca di polarizzazione o la caratteristica di codifica con orientamento errato
- Risposta del ciclo
- Deviazione nella corsia di scarto, nessun tentativo di inserimento
- Intervento dell’operatore
- Controllare la dima di codifica a monte o correggere l’orientamento dell’alimentatore
Queste 4 modalità coprono le 4 categorie di difetto più comuni osservate sulle linee dei produttori OEM di connettori per cui abbiamo realizzato le attrezzature prima dell’attuale revisione della H0201. Ogni modalità genera una voce distinta nel registro HMI: a fine turno, gli operatori possono consultare il registro degli arresti della giornata e capire se la linea ha subito un problema di alimentazione, una deriva dimensionale del fornitore o un problema della dima di codifica. Gli indicatori PPM e i calcoli del Cpk vengono dopo questa visibilità.
Per le applicazioni ad alta affidabilità di Classe 3 secondo IPC/WHMA-A-620 Revision F (2025), la norma richiede il monitoraggio della forza di crimpatura su ogni crimpatura e, come minimo, una prova di trazione sul primo e sull’ultimo pezzo. Il controllo della soglia di forza della modalità 3 soddisfa l’obiettivo del monitoraggio della forza di crimpatura nella stazione di assemblaggio; le prove di trazione a valle restano affidate a una cella separata, ma qui viene rilevato il segnale che porta a richiederle.
Un Cpk di 1.33 è il valore obiettivo tipico per la produzione continuativa in ambito automotive citato nella letteratura sul controllo qualità industriale; per le caratteristiche critiche si applica 1.67. Il raggiungimento di questo valore da parte di H0201 sulla vostra linea dipende dalle tolleranze dei contatti in ingresso, dalla costanza del fornitore degli alloggiamenti e dalla modalità con cui l’operatore gestisce il registro degli scarti: nessuno di questi aspetti è una specifica della macchina considerata isolatamente.
Vuole vedere il registro delle 4 modalità durante un ciclo di 90 secondi? Guardi il video dimostrativo: nessun modulo, solo una registrazione dello schermo.
Risultati di cadenza produttiva dei clienti — assemblaggio di connettori nei settori aerospaziale, dell’automazione industriale e dell’elettronica di consumo
Negli ultimi 2 decenni, ZEUEE ha collaborato con TE Connectivity, Sumitomo, SONY, LEGO, Foxconn, GAC, Hunter, AVIC, China Shipbuilding, TCL and Corning USA nel settore dei macchinari per l’automazione industriale. I profili dei clienti riportati di seguito rappresentano i settori in cui sono state impiegate macchine di assemblaggio di connettori della classe H0201: descrivono il settore, non casi specifici corredati di dati inventati.
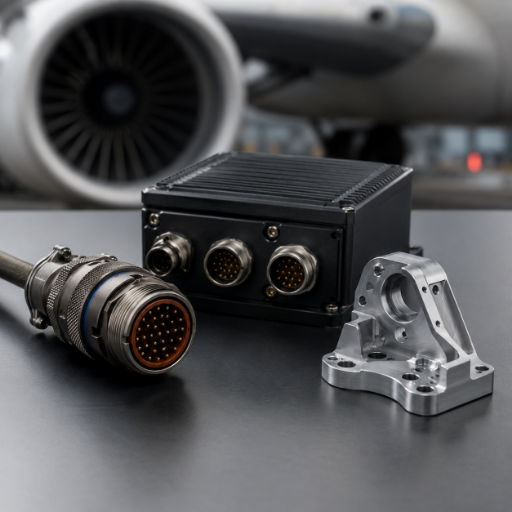
Aerospaziale e difesa (linee di fornitori di livello 2)
I fornitori che consegnano connettori MIL-DTL-38999 Series III ai principali costruttori aerospaziali devono rispettare il requisito di alta affidabilità di Classe 3 previsto da IPC/WHMA-A-620 Rev F: monitoraggio della forza di crimpatura su ogni crimpatura, prove di trazione sul primo e sull’ultimo pezzo e tabelle della coppia per misura dell’involucro verificate rispetto alla specifica DLA MIL-DTL-38999. Il controllo CCD a 4 modalità rileva i segnali di processo sul lato assemblaggio; le famiglie di accoppiamento Tri-Start sono gestite da una riga dedicata nella nostra tabella di compatibilità. La letteratura pubblica della NASA sull’affidabilità dei connettori (NASA Technical Reports Server) documenta il costo dei difetti rilevati tardivamente nei cablaggi aerospaziali: la maggior parte di questi costi si evita intercettando il difetto alla stazione anziché al controllo in accettazione sulla banchina di ricevimento.
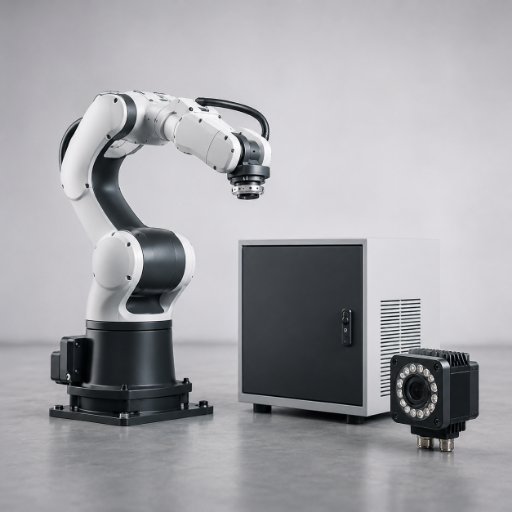
Automazione industriale e robotica (prevalenza di M12)
Una linea di un produttore OEM di connettori M12 che lavora prodotti conformi a IEC 61076-2-101:2024, con configurazioni da 2 a 17 vie, trasmissione dati fino a 100 MHz e 250 V / 4 A per contatto, rappresenta l’applicazione ideale per la configurazione a stazione singola della H0201. La quarta edizione del 2024 della norma IEC ha esteso la capacità fino a 17 vie per la trasmissione dati fino a 100 MHz. Oggi ai produttori OEM di linee M12 viene quindi chiesto di supportare un maggior numero di pin sullo stesso involucro: è proprio in questa situazione che il nostro metodo di cambio delle attrezzature dà i suoi risultati.
Elettronica di consumo (connettori circolari DC con elevata varietà)
Nell’assemblaggio di dispositivi di consumo si lavora spesso con cicli di prodotto brevi e un’elevata varietà: il lunedì un connettore cilindrico DC per il prodotto A, il mercoledì un connettore diverso per il prodotto B, entrambi con ingombri simili per la dima. Il cambio formato basato sulla nostra tabella di compatibilità (10–15 minuti per le famiglie con accoppiamenti di piccole dimensioni) mantiene conveniente la produzione di lotti più piccoli, che non giustificherebbero una cella premium a più stazioni.
Certificazioni, componenti e provenienza — ISO 9001:2015 + pneumatici Festo + acciaio per utensili S136 giapponese + compatibilità CE
ZEUEE è stata fondata nel 2005. La sede centrale si trova nella zona economica di Phoenix, a Shenzhen; nel 2020 è stata inaugurata una base produttiva di 20.000 m² a Taihe, Jiangxi, per gestire internamente l’intera filiera industriale. Il sistema di gestione della qualità è conforme alla norma ISO 9001:2015.










01/10
La maggior parte delle schede tecniche delle macchine di assemblaggio di connettori circolari si limita al livello di sistema e omette i nomi dei sottocomponenti. Noi li includiamo perché, nei settori regolamentati, gli ingegneri addetti agli acquisti devono poter giustificare la distinta base, non soltanto il sistema. L’azionamento pneumatico del nostro H0201 impiega componenti originali Festo; le matrici superiore e inferiore sono ricavate da acciaio per utensili giapponese S136 lucidato; il telaio strutturale è in alluminio A3 temprato, con rivestimento in lega di alluminio.
Festo è un fornitore di automazione pneumatica ed elettrica con sede nell’UE, che pubblica i dati di affidabilità dei componenti per famiglia di prodotti su festo.com; S136 è un grado di acciaio per utensili svedese/giapponese specificato per matrici con finitura lucida, con dati sulla durezza pubblicati in banche dati dei materiali, tra cui MatWeb. La tracciabilità dei sottocomponenti è documentata nel fascicolo di autorizzazione al rilascio QC fornito con ogni spedizione di H0201.
È questa combinazione — azionamento Festo, matrici S136, PLC, CCD in linea e sistema di rilevamento delle anomalie a 4 modalità — che consente alla nostra macchina di sostenere in un audit di approvvigionamento una valutazione del Cpk ≥ 1.33, anziché rispondere «fidatevi» a una domanda che l’auditor del cliente porrà comunque.
Guida agli acquisti — fattori di prezzo, tempi di consegna, MOQ e finestra d'installazione
Ogni H0201 viene configurata in base all'ordine. Il prezzo dipende dal numero di set di attrezzature, dal numero di telecamere CCD, dal pacchetto linguistico dell'HMI e dalla scelta tra l'espansione a una seconda stazione e la fornitura con una sola stazione. Invece di pubblicare un prezzo unico che non corrisponderebbe all'ordine effettivo del cliente, nella tabella seguente indichiamo i fattori che determinano il prezzo della configurazione.
Numero di set di attrezzature (righe Crosswalk)
Ogni ulteriore riga di famiglia comporta attività aggiuntive di fabbricazione e qualificazione delle attrezzature
Numero di telecamere CCD (1 / 2 / 3)
Una sola telecamera è sufficiente per famiglie con codifica singola; più telecamere consentono verifiche ad alta densità
Pacchetto linguistico HMI
Inglese + cinese inclusi di serie; le altre lingue sono quotate su richiesta
Configurazione: autonoma o predisposta per una cella
La predisposizione per una cella include hardware d'interfaccia a monte e a valle
Contenuto del kit di ricambi
Ricambi per 1 anno di funzionamento o copertura per 3 anni
Installazione e formazione in loco
Di norma, 5–7 giorni lavorativi in loco per la messa in servizio e la formazione degli operatori; la formazione estesa viene quotata separatamente
I tempi di consegna sono in genere di 6–10 settimane per la fabbricazione delle attrezzature e di 10–14 settimane complessive dall'ordine alla resa FOB Shenzhen. Il MOQ è di un'unità. La garanzia è di 12 mesi dalla messa in servizio e include assistenza diagnostica remota tramite HMI per tutta la sua durata.
Ogni spedizione standard di H0201 include la macchina, il set di attrezzature configurato secondo le righe Crosswalk ordinate, un kit di ricambi per 1 anno di funzionamento, il fascicolo di autorizzazione al rilascio QC con tracciabilità dei sottocomponenti, l'HMI in inglese più un secondo pacchetto linguistico, l'installazione e 5 giorni di formazione degli operatori. Tutto ciò che esula da questo ambito — attrezzature aggiuntive, ricambi estesi, formazione più lunga — viene specificato nella richiesta di offerta.
Operiamo come un'estensione del vostro team di ingegneria, anziché come un fornitore occasionale: FAT prima della spedizione, messa in servizio nel vostro Paese, diagnostica remota HMI durante il periodo di garanzia e contatto diretto con i nostri ingegneri applicativi quando il vostro controllo qualità individua una modalità di anomalia che richiede una nuova regola per le attrezzature. Per gli accessori OEM per connettori, la struttura MOQ cinese prevede in genere campioni da catalogo da 1–10 unità, ordini di acquisto da 10–100 unità e gusci con attrezzature su misura da 500–2.000 unità per ammortizzare i costi delle attrezzature; l'H0201 viene fornita con MOQ 1 perché è una macchina, non un materiale di consumo.
Per ricevere un'offerta configurata, inviateci le famiglie di connettori che intendete lavorare e il volume mensile previsto per ciascuna. Entro due giorni lavorativi vi invieremo la distinta base configurata, la fascia di prezzo e i tempi di consegna in linea con la data di consegna desiderata.
Riferimento autorevole: classificazione HTS della US ITC (macchinari industriali 8479.89) come riferimento per la classificazione d'importazione; Incoterms 2020 della ICC per i termini FOB Shenzhen.
Strumenti diagnostici e di valutazione per connettori circolari
FAQ — domande sull'acquisto di macchine di assemblaggio per connettori circolari
Per la maggior parte delle linee di produzione: sì. La crimpatura è più rapida, più ripetibile in presenza di vibrazioni e più facile da verificare con il monitoraggio della forza di crimpatura secondo IPC/WHMA-A-620 Rev F. La saldatura a stagno è ancora utile per le riparazioni, le lavorazioni speciali a basso volume o specifiche varianti per alte temperature. Il nostro H0201 supporta famiglie con inserimento di contatti, fornite con fili già crimpati a monte; per le varianti con coppa a saldare, la macchina gestisce comunque l'assemblaggio lato alloggiamento.
Il Crosswalk documenta nove norme e famiglie: M8, M12, M23, MIL-DTL-38999 Series III, MIL-DTL-5015, MS3126, Deutsch DT / DTM, Amphenol AT e famiglie in plastica CPC. Per le famiglie su misura, inviateci la scheda tecnica.
Il nostro sistema di rilevamento delle anomalie a 4 modalità registra a ogni ciclo una voce nel log dell'HMI con la marca temporale, la modalità di anomalia (materiale insufficiente, fuori tolleranza, tensione eccessiva o errore di orientamento), il codice SKU dell'attrezzatura in uso in quel momento e il badge dell'operatore che ha azzerato l'allarme. Questo flusso di registri alimenta direttamente la documentazione per l'elemento 7 AIAG PPAP (analisi dei sistemi di misurazione) e l'elemento 11 (studi iniziali di capacità del processo). Per le linee ad alta affidabilità di Classe 3 conformi a IPC/WHMA-A-620 Revisione F (2025), la soglia di tensione eccessiva della modalità 3 risponde all'obiettivo del monitoraggio della forza di crimpatura presso la stazione di assemblaggio. Forniamo il pacchetto di autorizzazione al rilascio del controllo qualità con la tracciabilità dei sottocomponenti (numeri di lotto Festo, lotto di trattamento termico dello stampo S136, certificato di calibrazione CCD), così i dati lato fornitore richiesti dall'auditor del cliente sono già organizzati per il giorno 1.
Da 10 a 15 minuti tra le famiglie M12 / M8 / Deutsch / Amphenol AT, con il kit di attrezzature di ricambio sul carrello e un operatore formato. Da 15 a 25 minuti per passare a o da MIL-DTL-38999 Series III, perché l'accoppiamento Tri-Start rende più complessa la riga delle attrezzature. Nella prima settimana i cambi formato richiedono più tempo, finché l'operatore non acquisisce dimestichezza con la procedura.
Per l'automazione a stazione singola nell'assemblaggio di connettori, il tempo di ritorno dell'investimento tipico nel settore è compreso tra 12 e 18 mesi, a condizione di disporre di una base di riferimento accurata, definita prima dell'implementazione, che consideri il costo orario del lavoro, l'attuale tasso di scarto, il Cpk attuale della coppia dell'anello di accoppiamento e il mix mensile di cadenza produttiva per famiglia di connettori. A titolo esemplificativo: un acquirente che produce 20.000 unità al mese con un costo del lavoro comprensivo di oneri pari a USD 22 all'ora e sostituisce due postazioni manuali, in genere recupera il costo d'investimento nella fascia delle decine di migliaia di H0201 configurata ben entro tale finestra di 12–18 mesi. Il risultato specifico dipende da questi quattro dati e dal miglioramento del tasso di esclusione CCD sulla resa al primo passaggio. Su richiesta, elaboriamo il calcolo e vi presentiamo l'analisi del punto di pareggio per la vostra linea, di norma entro due giorni lavorativi dalla ricezione dei dati.
Sì: il collaudo di tenuta alla pressione resta a valle.
Ambito standard: 5–7 giorni lavorativi in loco per la messa in servizio e la formazione degli operatori in inglese o cinese. La formazione estesa, i pacchetti linguistici aggiuntivi e il supporto diagnostico remoto HMI durante la garanzia di 12 mesi sono inclusi o quotati in base alla richiesta di offerta. Clienti con cui abbiamo collaborato, come TE Connectivity, Sumitomo, SONY e LEGO, hanno seguito questo percorso di avviamento in diverse installazioni di stabilimento.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015





