Contatti Zeyu lntelligent Industrial Company

Applicazioni
Macchinari per l’automazione dell’assemblaggio di prodotti 3C, PCB ed elettronica di precisione
ZEUEE progetta, realizza e mette in servizio linee di assemblaggio automatico che trasformano la produzione ad alta variabilità di elettronica di consumo, connettori e PCB in risultati ripetibili e tracciabili. Le linee sono progettate e realizzate in uno stabilimento di 20.000 m² specializzato in automazione su misura, con 150+ brevetti.
Scelte dai team di produzione che forniscono TE, Sumitomo, Foxconn, SONY, TCL e Corning.
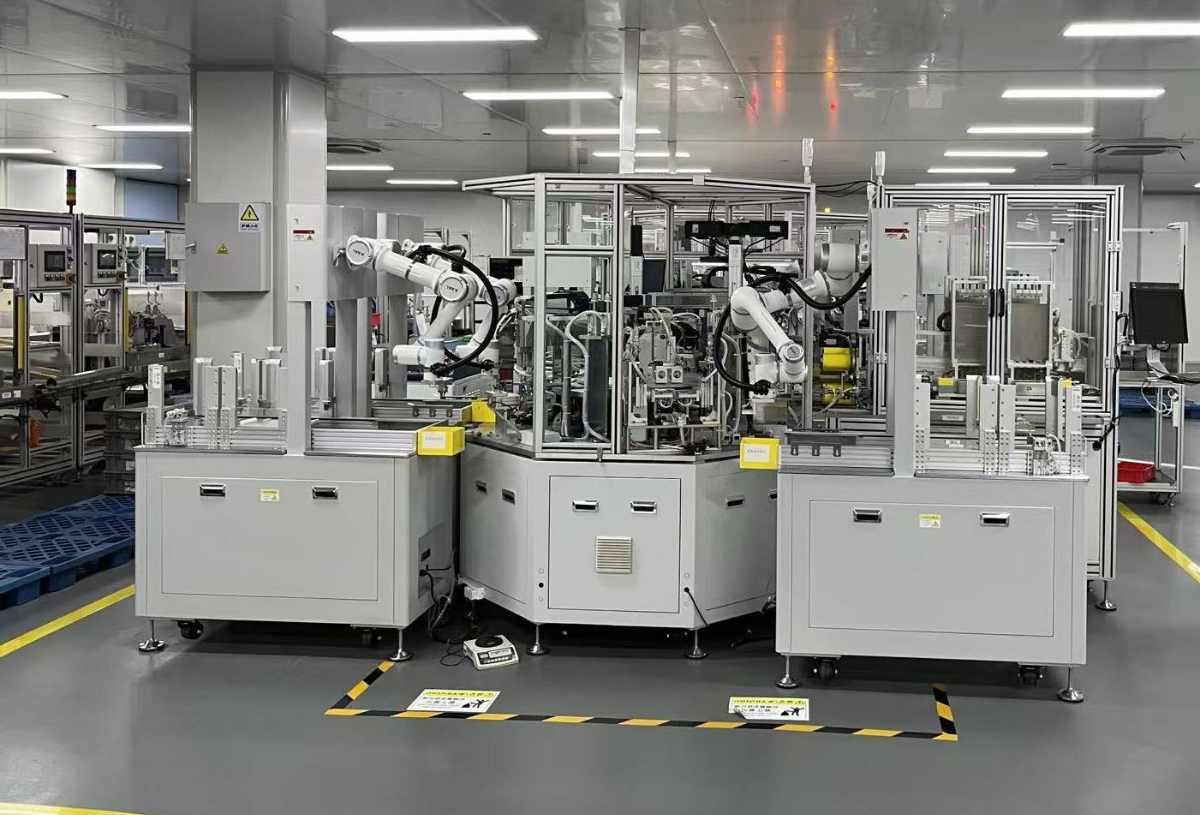
Specifiche e dimensionamento del sistema
300–50,000
pz/ora per cella, in base alla modalità
<0.05 mm
precisione di posizionamento (classe visione artificiale)
ISO 9001:2015
produzione gestita secondo criteri di qualità
150+
brevetti R&S
10,000+
linee e commesse consegnate
30+
paesi serviti
ZE-ANALYSIS // 2026
Per: ingegneria · acquisti · operations
Il costo effettivo dell’assemblaggio manuale e semiautomatico di prodotti elettronici 3C
01
ECONOMIA E CONFORMITÀ
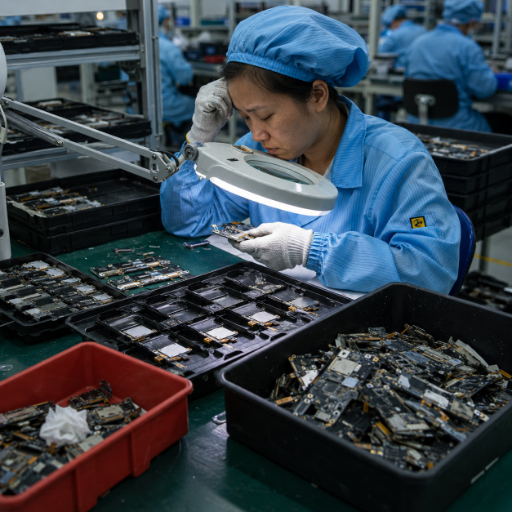
Nell’automazione dell’assemblaggio elettronico, raramente è la macchina a non funzionare: il problema sono i calcoli che nessuno fa prima dell’acquisto. Una linea 3C che dipende dal posizionamento manuale dei componenti accumula difetti: ogni inserimento mancato o connettore disallineato diventa scarto, poi richiede manodopera per la rilavorazione e infine espone l’azienda a costi di garanzia. Quando si analizzano i costi dell’assemblaggio, qualità e scarti rappresentano con regolarità il secondo fattore di valore dopo la manodopera diretta, perché le variazioni dovute alla movimentazione manuale si traducono direttamente in perdite di resa. La disciplina di gestione della qualità che limita queste perdite è definita dalla norma ISO 9001.
02
ANALISI DELLE CAUSE ALLA RADICE
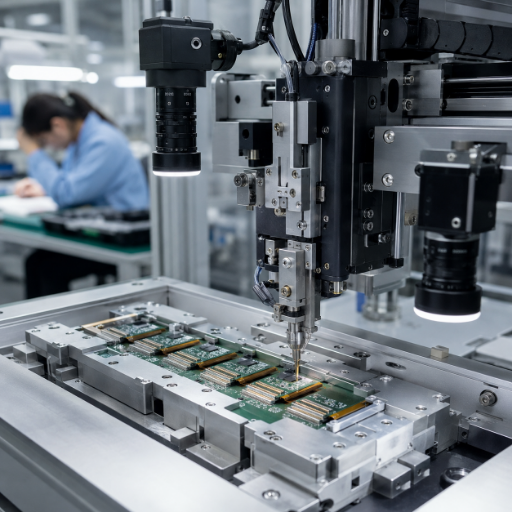
Ecco la realtà del problema, che la maggior parte delle pagine dedicate ai macchinari evita di affrontare. Nella produzione 3C, il collo di bottiglia non è la velocità assoluta, ma la variabilità. Un operatore esperto posiziona con precisione un connettore flat con passo di 0,4 mm alle 9 del mattino, ma dopo sette ore la precisione cala. La causa alla radice è la fatica umana, combinata con l’accumulo delle tolleranze su alloggiamenti stampati e substrati che si spostano durante il rifusione. Proprio le attività ripetitive che affaticano l’operatore sono quelle che una macchina ripete senza variazioni. L’assemblaggio automatico elimina questa variabilità dal processo: i sistemi di visione individuano l’alloggiamento del connettore e correggono il percorso di inserimento in tempo reale, mantenendo lo stesso tracciato dal primo al milionesimo pezzo. È questa la differenza tra una linea che raggiunge una resa al primo passaggio del 95% e una che mantiene il 99%+.
03
STRATEGIA ADATTIVA
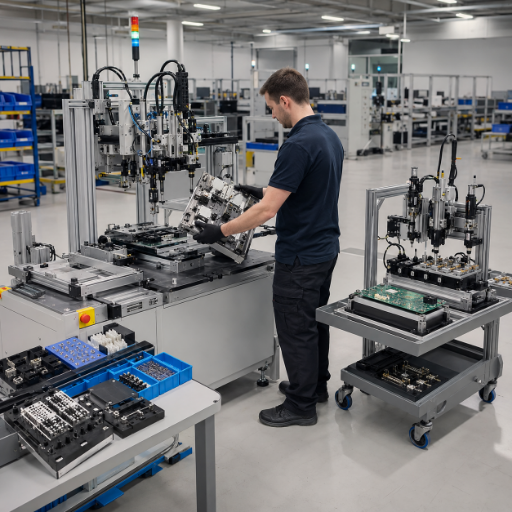
C’è poi un punto controcorrente che vale la pena esprimere con chiarezza, perché spesso impedisce ai responsabili degli acquisti 3C di automatizzare: si presume che l’elettronica ad alta variabilità e bassi volumi, con modelli che cambiano ogni trimestre, non possa essere automatizzata in modo redditizio. L’esperienza sul campo dimostra il contrario. Le lavorazioni ad alta variabilità sembrano ingiustificabili solo se si cerca di automatizzare tutto. Il ritorno si ottiene automatizzando le fasi comuni a un’intera famiglia di prodotti, come inserimento, dosaggio, avvitatura e prove, con attrezzature per il cambio formato rapido e parametri gestiti tramite ricette di processo. ZEUEE progetta le linee secondo questo principio: una cella per connettori e una per PCB possono condividere la stessa base modulare.
Le linee ZEUEE per l’automazione dell’assemblaggio elettronico e la scala decisionale per l’automazione 3C
ZEUEE realizza soluzioni di automazione su misura: progettiamo la macchina di assemblaggio in funzione del pezzo, senza costringere il pezzo ad adattarsi alla macchina. Per l’elettronica di consumo, i connettori, i componenti elettrici di precisione e i PCB, le nostre soluzioni integrano pick-and-place, inserimento robotizzato, dosaggio di adesivi, avvitatura e prove in linea in un unico processo produttivo controllato. La fornitura può comprendere una cella indipendente, una linea di produzione SMT completa o una linea di assemblaggio PCB collegata agli impianti esistenti. Questa architettura integrata SMT e assemblaggio è documentata nel brevetto CN2904602Y. Progettiamo i sistemi di automazione in funzione del pezzo, senza forzarlo ad adattarsi a una macchina a catalogo.
Scegliere il livello sbagliato può costare caro: una linea sovradimensionata può impiegare anni a ripagarsi e le stazioni inattive rappresentano capitale che non si recupera. Poiché il motivo strutturale per cui le linee 3C si bloccano è il continuo ricambio dei prodotti, ZEUEE progetta ogni cella in funzione del cambio formato più impegnativo, non di quello più semplice. Per i clienti industriali dell’UE e degli Stati Uniti che gestiscono sei codici di spina sulla stessa base, ZEUEE ha realizzato celle che li gestiscono tutti e sei con attrezzature a cambio rapido in meno di 30 min, mantenendo una resa al primo passaggio del 99% e riducendo sei stazioni manuali a un solo operatore: un risultato di fabbrica che una macchina a catalogo non può eguagliare. Prima della spedizione, ZEUEE certifica ogni linea sulla base del takt misurato. La domanda non è mai «serve l’automazione?», ma «quale livello di automazione è adatto a questo prodotto quest’anno?». La risposta si basa su un quadro di selezione utilizzato in ogni preventivo.
La scala decisionale per l’automazione dell’assemblaggio 3C
Ogni livello aumenta la cadenza produttiva e la ripetibilità, ma comporta anche costi fissi maggiori e una gestione più rigorosa dei cambi formato. Il livello giusto è quello più basso che soddisfa gli obiettivi di volume e resa. Automatizzare troppo una linea ad alta variabilità è proprio il modo in cui si immobilizza capitale in cobot inattivi.
Poiché i diversi livelli condividono una base meccanica e di controllo modulare, oggi è possibile configurare una linea al livello 2 e aggiornarla fino al livello 5 quando il prodotto raggiunge la maturità: l’aumento dei volumi non rende la cella obsoleta. Ogni configurazione prevede un MOQ indicativo di una linea e un tempo di consegna calcolato in base al numero di stazioni e alla complessità delle attrezzature (consulta la guida agli acquisti qui sotto).
Confronto tra le classi di celle per l’assemblaggio elettronico
Usa questa tabella per associare una classe di cella al tuo pezzo prima di richiedere un preventivo. I valori indicano intervalli tipici del settore; la cadenza effettiva dipende dal tipo di componente, dalla complessità della scheda e dalla configurazione.
| Classe di cella | Principio di azionamento | Prodotto 3C più adatto | Flessibilità rispetto alla varietà | Operatori |
|---|---|---|---|---|
| Banco manuale | Operatore + attrezzatura | Prototipi / connettori a volumi molto bassi | Molto elevata | 4–8 |
| Stazione singola semiautomatica | Attuatore caricato dall’operatore | Spina / presa / cavo a volumi medi | Elevata (cambio rapido) | 2–3 |
| Tavola rotativa a indice | Tavola rotativa indicizzata | Sottogruppo di interruttore / sensore | Media | 1 |
| Macchina a moto continuo | Sincronizzazione a camma / servo | Terminale elettrico / contatto ad alto volume | Bassa | 1 |
| Trasferimento lineare su pallet | Stazioni con trasportatore a pallet | Assemblaggio di dispositivi in più fasi | Media | 1–2 |
| Pick-and-place SMT in linea | Posizionamento a portale / torretta | Posizionamento dei componenti su PCB | Gestita tramite ricetta di processo | 1 |
| Cella robotizzata SCARA | Robot a 4 assi | Pick-and-place ad alta velocità / avvitatura | Elevata (riprogrammazione) | 1 |
| Cella robotizzata a 6 assi | Robot a 6 assi + visione artificiale | Inserimento di componenti di forma irregolare / orientati | Elevata | 1 |
| Cella con robot collaborativo | Cobot senza recinzione | Inserimento a basso volume e alta varietà | Molto elevata | condiviso |
| Stazione AOI / prove in linea | Controllo ottico automatizzato | Qualsiasi PCBA | Gestita tramite ricetta di processo | 0 |
Non sai quale livello è adatto alla varietà dei tuoi pezzi?
Richiedi una stima di cadenza produttiva e tempo di ritorno dell’investimento →
Automatica, semiautomatica o manuale: confronto tra cadenza produttiva, resa e manodopera
L’automazione dimostra il proprio valore con i numeri, non con gli aggettivi. La tabella seguente confronta le modalità di assemblaggio per applicazioni 3C tipiche usando valori misurabili anziché etichette come alta, media o bassa. Il problema a cui risponde è concreto: una linea manuale per connettori che produce 300–600 pz/ora con 4–8 operatori non può competere sul costo unitario con una cella automatizzata che lavora a una velocità di un ordine di grandezza superiore con un solo operatore. Il divario aumenta a ogni ricambio del personale.
Confronto tra modalità di automazione, tipologia di prodotto 3C, cadenza produttiva e resa
| Modalità di assemblaggio | Applicazione 3C tipica | Cadenza produttiva | Resa al primo passaggio | Operatori / linea | Cambio formato |
|---|---|---|---|---|---|
| Banco manuale | Connettore / cavo a basso volume | 300–600 pz/ora | 95–98% | 4–8 | Minuti |
| Cella semiautomatica | Spina / presa a volume medio | 900–1.500 pz/ora | 98–99% | 2–3 | 15–30 min |
| Macchina a moto continuo | Terminale elettrico / contatto ad alto volume | 2.000–3.600 pz/ora | 99%+ | 1 | 30–60 min |
| Linea con indicizzazione rotativa | Sottogruppo di interruttore / sensore | 1.500–2.800 pz/ora | 99%+ | 1 | Cambio rapido |
| Macchina automatica di inserimento | Componenti radiali / assiali | 20.000–40.000 cph | 99%+ | 1 | Cambio alimentatore |
| Pick-and-place SMT in linea | Posizionamento dei componenti su PCB | fino a 50.000 cph | 99.9%+ | 1 | Ricetta di processo |
| Cella robotizzata per l’inserimento | Componenti through-hole / di forma irregolare | 1.000–2.000 pz/ora | 99%+ | 1 | Riprogrammazione |
| Cella con guida visiva | Cavo flessibile / FPC | 800–1.500 pz/ora | 99%+ | 1 | Ricetta di processo |
| Linea completamente automatizzata | Assemblaggio di prodotti completi di elettronica di consumo | Sincronizzata con la cadenza della linea | 99%+ | 1–2 | Sostituzione del modulo |
| AOI / prove in linea | Qualsiasi PCBA | Sincronizzata con il flusso in linea | rileva >99% dei difetti | 0 | Ricetta di processo |
Nota tecnica
CPH (chip/componenti all’ora) si riferisce alle macchine di posizionamento e inserimento ad alta velocità; pz/ora si applica alle celle di assemblaggio di singoli pezzi. I valori di resa presuppongono la verifica visiva nella fase di posizionamento. Senza controllo in linea, la stessa meccanica lavorerà più velocemente, ma lascerà passare i difetti. Per la tua linea, il confronto corretto non è con la riga più veloce, ma con quella la cui cadenza produttiva soddisfa il takt time con il minor numero di operatori e un tempo di cambio formato accettabile. Per la metodologia di produttività alla base di questi confronti, consulta le linee guida NIST sulla produzione industriale.
La differenza tra una linea ZEUEE e le altre in questa tabella non sta in una riga specifica, ma nel fatto che ZEUEE progetta la linea in base alle tue esigenze. Il motivo strutturale per cui molti preventivi deludono è che i costruttori vendono la soluzione più avanzata. In realtà, una macchina pick-and-place che lavora a 50.000 cph è la scelta sbagliata per una linea di connettori con sei codici che cambiano ogni settimana. Con uno stabilimento di 20.000 m², 150+ brevetti e 10.000+ commesse consegnate, ZEUEE ha realizzato celle a ogni livello. Può quindi indicare ai clienti industriali nell’UE e negli Stati Uniti quando il livello 2 è preferibile al livello 5, e certifica la linea scelta sulla base di un takt misurato, non di un dato da brochure. Una linea manuale che non supera il 95% di resa costa di più a ogni ora di funzionamento.
Vuoi confrontare questi dati con la tua linea attuale?
Richiedi una stima dettagliata della cadenza produttiva e del tempo di ritorno dell’investimento
Risultati dei clienti nella produzione 3C, di connettori ed elettronica di precisione
Due domande determinano l’acquisto di un sistema di automazione: ripagherà l’investimento? E il costruttore ha già realizzato un progetto simile per un’azienda nota? In vent’anni, ZEUEE ha consegnato oltre 10.000 linee e commesse a team di produzione che forniscono clienti come TE, Sumitomo, Foxconn, SONY, TCL, Corning e LEGO, distribuiti in 30+ paesi. Questa esperienza è rilevante perché il rischio maggiore, spesso nascosto, nell’automazione realizzata all’estero non è la macchina, ma la disponibilità del fornitore durante la messa in servizio.
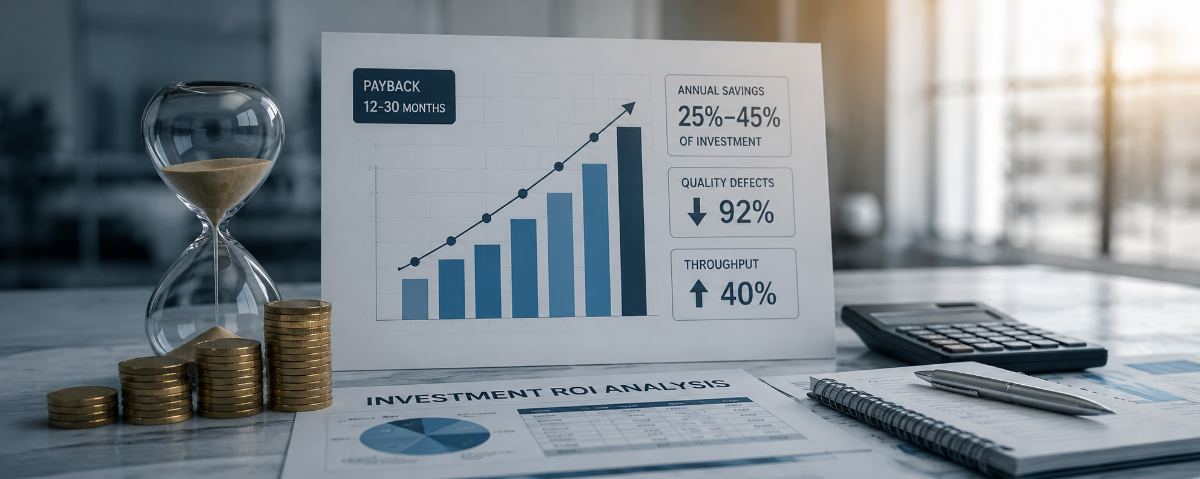
Per quanto riguarda il tempo di ritorno dell’investimento, le tendenze del settore sono ben documentate. I progetti di automazione completa nella produzione elettronica recuperano l’investimento in 12–30 mesi, con risparmi annui pari al 25–45% dell’investimento iniziale. Un produttore di elettronica di medie dimensioni che ha investito nell’automazione robotizzata dell’assemblaggio ha dichiarato un tempo di recupero di 18 mesi, grazie a una riduzione del 92% dei difetti qualitativi e a un aumento del 40% della cadenza produttiva. Si tratta di dati di settore, non di una promessa specifica di ZEUEE: il tempo di ritorno effettivo dipende dal costo della manodopera, dai volumi e dalla resa di partenza. È proprio questo che quantifica una stima del layout della linea.
Le installazioni in altri ambiti del settore mostrano un andamento simile: un produttore thailandese di componenti per smartphone è passato dalla movimentazione manuale con carrelli a una linea automatizzata con trasportatore, assorbendo un’impennata della domanda di elettronica di consumo senza aumentare proporzionalmente la manodopera. Nel Q2 2025, i produttori di semiconduttori, elettronica e fotonica hanno registrato un aumento del 18% degli ordini di robot: un segnale che gli acquirenti hanno già fatto i propri calcoli. Le norme tecniche per la robotica industriale sono mantenute da IEEE.
Precisione, visione artificiale e tracciabilità: come la linea mantiene la qualità
Il motivo per cui gli acquirenti dubitano dell’automazione realizzata all’estero è una preoccupazione precisa: che la precisione di posizionamento e la resa al primo passaggio non siano mantenute con componenti 3C miniaturizzati. È una preoccupazione ragionevole, a cui si risponde con soluzioni hardware, non con aggettivi. I moderni sistemi di posizionamento a portale e a torretta raggiungono una precisione inferiore a 0,05 mm. Una linea ZEUEE consegue questo risultato chiudendo il ciclo con un sistema di visione nella fase di posizionamento, invece di affidarsi a un movimento ad anello aperto.










01/10
Una linea che posiziona rapidamente ma esegue il controllo troppo tardi lascia passare i difetti. Le linee ZEUEE integrano SPI, AOI e, quando necessario, il controllo radiografico automatico, così i difetti vengono rilevati nella stazione che li ha generati, non al collaudo finale. La tracciabilità a livello di componente collega ogni pezzo posizionato al relativo alimentatore e lotto, come richiesto nelle verifiche dei clienti automotive (IATF 16949) o medicali (ISO 13485). Le stazioni di pick-and-place, dosaggio di adesivi e avvitatura funzionano con parametri definiti da una ricetta di processo: per cambiare modello basta caricare una ricetta, senza ricostruire la linea.
I metodi di assemblaggio automatico descritti pubblicamente riflettono questa stessa architettura: per esempio, linee brevettate per l’assemblaggio di prodotti elettronici che integrano il posizionamento SMT a monte con assemblaggio, prove e confezionamento a valle, lungo un’unica linea controllata, e sistemi di stoccaggio automatico di nastri di componenti che alimentano le teste pick-and-place. L’obiettivo non è introdurre novità fine a sé stesse, ma progettare il processo produttivo affinché la qualità venga misurata continuamente, anziché essere data per scontata fino alla fine.
Segui la sequenza problema → causa → soluzione → prova. Un componente di un connettore o di una scheda elettronica viene posizionato meccanicamente, poi non supera il controllo elettrico perché l’alloggiamento si è spostato di 0,1 mm: questo è il problema. La causa è l’accumulo delle tolleranze tra l’alloggiamento stampato, il substrato e gli spostamenti dovuti alla temperatura durante il rifusione. Il posizionamento guidato dalla visione risolve il problema: una telecamera rileva la posizione effettiva dell’alloggiamento e corregge in tempo reale il percorso di inserimento, senza basarsi su coordinate fisse. Lo stesso metodo guida l’assemblaggio automatico di schede elettroniche, dove la posizione dei componenti viene verificata otticamente prima del rifusione. La prova viene dai controlli in linea: ispezione della pasta saldante (SPI) prima del posizionamento, controllo ottico automatizzato (AOI) dopo e prove funzionali o radiografiche quando il giunto è nascosto. Ogni stazione registra i dati per garantire la tracciabilità del difetto fino alla scheda, all’alimentatore e all’ora di produzione.
Per: acquisti (priorità) · operations (approvazione del budget)
Guida agli acquisti: tempi di consegna, integrazione, assistenza post-vendita e fattori di costo
Comprare in base al solo prezzo di listino è l’errore più costoso che si possa fare nell’automazione. Nell’arco di dieci anni, i macchinari più economici arrivano a costare da due a tre volte tanto, una volta considerati manutenzione, tempi di fermo e perdite di efficienza. Alcuni team dichiarano di aver risparmiato $50.000 all’acquisto, per poi perderne $500.000 durante l’esercizio. Il costo totale di proprietà è il criterio giusto da considerare, e va tenuto sotto controllo prima dell’ordine, non dopo il primo guasto.
I fattori che determinano davvero il prezzo di una linea di assemblaggio 3C
01
VARIABILI
Il costo della linea dipende da alcune variabili, non da un unico prezzo di listino: numero di stazioni (quante fasi di processo vengono automatizzate), specifiche del cambio formato (le attrezzature a cambio rapido per una famiglia di prodotti costano di più all’inizio, ma compensano con maggiore flessibilità produttiva), livello di visione e controllo (SPI/AOI/raggi X comportano un costo aggiuntivo e rilevano i difetti sfuggiti ai controlli), classe del robot (cobot, SCARA o a 6 assi) e ambito dell’integrazione (collegamento a una linea SMT esistente o a un MES). Comunicaci questi cinque elementi per ricevere un preventivo rapido e preciso. Contatta ZEUEE per un preventivo dettagliato basato sui parametri della tua applicazione.
02
PROGRAMMA
Il tempo di consegna è la variabile che gli acquirenti tendono a sottovalutare di più, pur essendo quella a cui prestano maggiore attenzione. In un sondaggio della rivista ASSEMBLY, l’82% degli ingegneri ha indicato i tempi di consegna come un fattore importante nella scelta di un progetto di automazione, subito dopo qualità e assistenza. In base alla complessità, la consegna di una linea su misura può richiedere da alcuni mesi a oltre un anno. È quindi realistico definire presto l’ambito del progetto e richiedere una stima dei tempi di consegna in base al numero di stazioni, anziché fare affidamento su una data di catalogo. NIST definisce la metodologia per calcolare il costo totale di proprietà dei beni strumentali.
03
COSTI AGGIUNTIVI
Due costi nascosti meritano una voce in bilancio. Il primo è la messa in servizio: la maggior parte dei tempi di fermo imprevisti durante il primo anno di vita di un bene deriva da lacune in questa fase, come una prova funzionale saltata o la mancanza di una misurazione di riferimento. Per questo ZEUEE esegue la messa in servizio seguendo una lista di controllo per l’accettazione funzionale. Il secondo è l’affidabilità del fornitore: consegne puntuali nel 95%+ dei casi, risposte rapide e documentazione ISO 9001 sono segnali che distinguono un partner da un fornitore occasionale. Chiedi questi dati a qualsiasi costruttore prima di firmare.
Kit di valutazione per l’assemblaggio di elettronica e prodotti 3C
Domande frequenti
È davvero possibile automatizzare in modo redditizio una produzione 3C con elevata varietà e bassi volumi?
Sì, se si automatizza l'ambito giusto. Automatizzare ogni fase di un prodotto soggetto a frequenti modifiche raramente è conveniente; conviene invece automatizzare le fasi di processo comuni a un'intera famiglia di prodotti, come inserimento, dosaggio, avvitatura e prove, con attrezzature a cambio rapido e parametri gestiti tramite ricette di processo. La scala decisionale qui sopra serve a individuare l'ambito prima di investire.
La linea si integrerà con la nostra linea SMT?
In genere sì. Le linee ZEUEE sono modulari: si collegano a una linea SMT a monte e a sistemi di prova a valle, oppure funzionano autonomamente. Inviateci il layout attuale.
Quale precisione di posizionamento e quale resa possiamo aspettarci?
Il posizionamento con visione artificiale garantisce una precisione inferiore a 0,05 mm e, una volta perfezionata la ricetta di processo, le linee con SPI/AOI in linea raggiungono in genere una resa al primo passaggio pari o superiore al 99%. Il dato preciso dipende dal tipo di componente e dalla complessità della scheda, che verifichiamo in fase di progettazione del layout della linea.
Qual è il tempo di consegna?
Le linee di assemblaggio su misura richiedono da alcuni mesi a oltre un anno, a seconda del numero di stazioni e della complessità delle attrezzature. Poiché l'82% degli ingegneri considera i tempi di consegna uno dei principali criteri di selezione, formuliamo la nostra offerta in base all'ambito specifico del progetto, anziché indicare una data generica.
Siete un costruttore di Shenzhen: come possiamo fidarci della qualità e dell'assistenza?
È una domanda legittima. A essere sinceri, quando l'automazione offshore non funziona, raramente la causa è la macchina: spesso il fornitore smette di rispondere durante la messa in servizio, con il rischio di compromettere il 100% del progetto. ZEUEE risponde con documentazione, non con rassicurazioni: un sistema ISO 9001:2015, oltre 150 brevetti e oltre 10.000 casi consegnati presso uno stabilimento di 20.000 m²; tra i clienti figurano TE, Sumitomo, Foxconn, SONY e Corning. Gli ingegneri ZEUEE svolgono la messa in servizio seguendo una checklist di accettazione funzionale. Chiedete a qualsiasi costruttore i dati sui tempi di consegna rispettati e sui tempi di risposta: ZEUEE li pubblica.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015





