Contatti Zeyu lntelligent Industrial Company
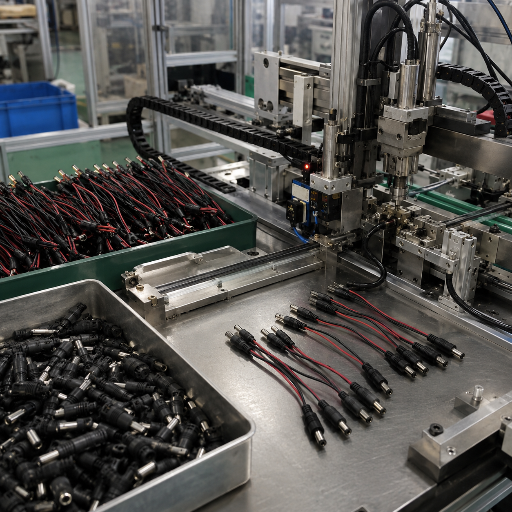
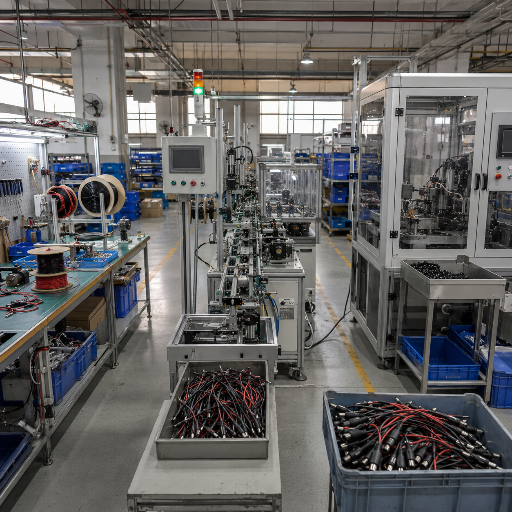
Una linea automatica di assemblaggio per connettori DC e cavi adattatori serve a eliminare un collo di bottiglia:
i cavi DC con connettore cilindrico e i cavi per adattatori di alimentazione assemblati a mano raggiungono un limite di cadenza produttiva che neppure gli straordinari riescono a superare. Un cavo adattatore DC sembra semplice: si taglia il conduttore a misura, si spella, si collega a un jack cilindrico e si sovrastampa per scaricare la trazione. Eppure, ciascuna di queste fasi presenta modalità di guasto che, sommandosi, incidono su un ordine di decine di migliaia di pezzi.
Su un banco manuale, l’altezza di crimpatura varia da un operatore all’altro, le connessioni saldate dipendono dalle capacità e dalla stanchezza di ciascuno e, tra tutti i componenti del cablaggio, il giunto tra il connettore e la guaina del cavo (lo scarico della trazione) è responsabile della maggior parte dei guasti rilevati sul campo. «Quando si forza il connettore su un assemblaggio in movimento», ha commentato un partecipante a un forum di elettronica, «il connettore si flette parecchio, e tutta la flessione si concentra sulla testa del pin». Senza sovrastampaggio per rinforzare quel punto, prima o poi la flessione spezza i pin del connettore, settimane dopo la spedizione. Attenzione: se crimpati correttamente, i connettori crimpati sono affidabili quanto quelli saldati, ma la crimpatura manuale raramente garantisce la forza di estrazione richiesta dalle norme tecniche; inoltre, aggiungere stagno a un connettore crimpato lo *indebolisce*, perché lo stagno si deforma lentamente sotto la pressione della crimpatura (deformazione a freddo).