Contatti Zeyu lntelligent Industrial Company

Macchina per distensione dei contatti twist pin: guida tecnica (2026)

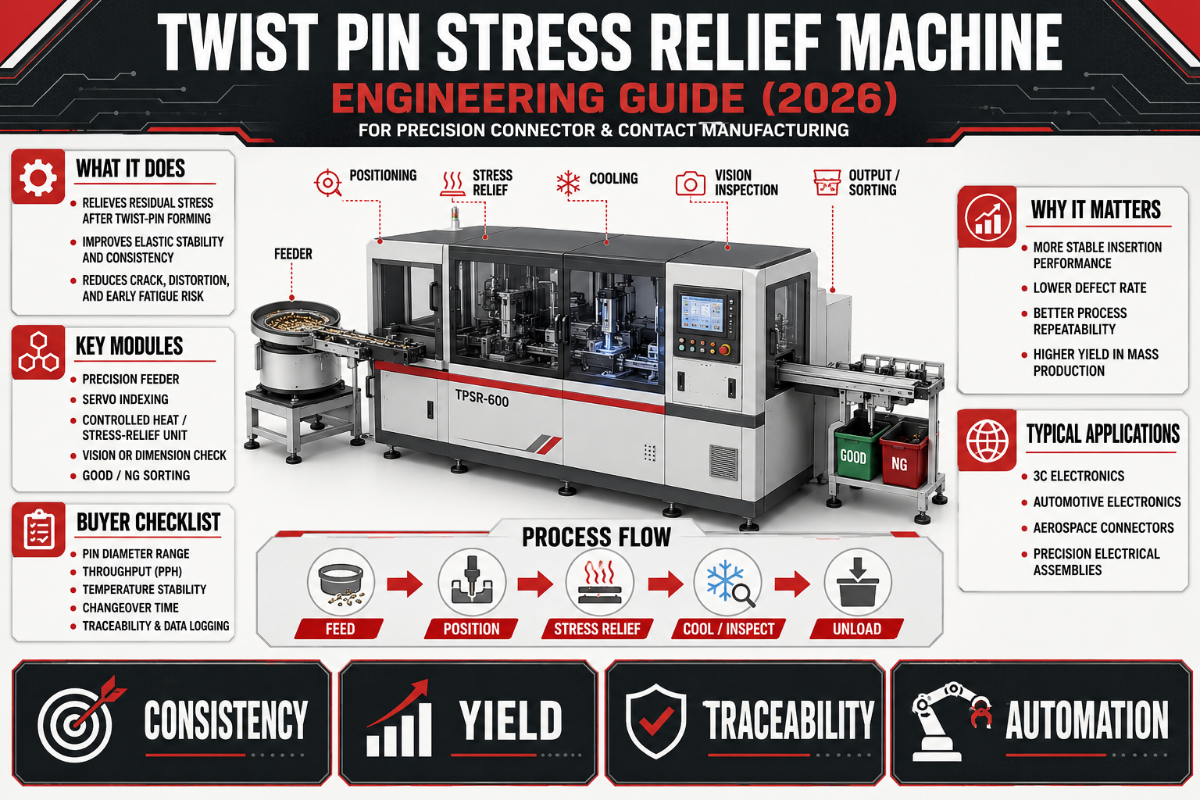
Una macchina per la distensione dei contatti twist pin è una delle stazioni più fraintese nella produzione di connettori, anche perché questa espressione coincide con il nome di un processo di un settore completamente diverso. Cercando il termine, Google mostra soprattutto apparecchiature per la distensione vibratoria dell’acciaio saldato. Queste macchine hanno poco a che vedere con i contatti di precisione all’interno di un connettore circolare o rettangolare. Questa guida distingue i due ambiti, spiega cosa significa davvero distensione per un contatto a fili intrecciati e offre un metodo per capire se il processo serve davvero alla sua produzione.
Dati rapidi: distensione dei contatti twist pin
| Categoria di processo | Riduzione delle tensioni residue (termica / vibratoria / criogenica / meccanica) |
| Pezzo tipico | Contatti twist pin (iperboloidali): BeCu incrudito, bronzo fosforoso, Ni-Cr-Ti-Al |
| Metodo comune | Trattamento termico subcritico / di precipitazione (invecchiamento), ~315°C per CuBe |
| Posizione nella linea | Dopo la formatura del filo / l’assemblaggio della gabbia, in prossimità della sequenza di placcatura |
| Verifica | Prova della forza di contatto / ritenzione del calibro (IEC 60512); tensioni residue tramite diffrazione a raggi X (XRD, ASTM E915) |
| Obiettivo | Stabilizzare la forza elastica del contatto e contrastare il rilassamento delle tensioni durante la vita utile |
Cosa fa davvero una macchina per la distensione dei contatti twist pin (e perché il nome crea confusione)
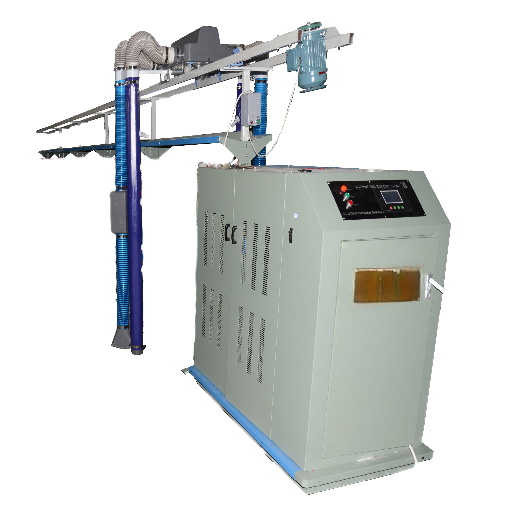
Una macchina per la distensione dei contatti twist pin esegue un processo controllato che riduce le tensioni residue intrappolate in un contatto a fili intrecciati, così che, dopo la formatura, il contatto mantenga una forza elastica stabile. Questo è il significato nel settore dei connettori. La confusione nasce perché le stesse parole — «distensione» e «macchina» — descrivono un noto processo di lavorazione dei metalli: la distensione vibratoria (VSR), in cui un vibratore e un accelerometro portano un manufatto saldato in acciaio vicino alla sua frequenza di risonanza per rilassare le tensioni nei grandi manufatti.
Si tratta di problemi diversi. Un manufatto saldato è un pezzo di grandi dimensioni, spesso laminato a caldo o fuso. Un contatto twist pin è un insieme di fili elastici trafilati a freddo che pesa meno di un grammo e il cui compito è esercitare una forza prevedibile. Un metodo adatto a uno raramente si applica all’altro. Riprenderemo questo punto più avanti, perché smentisce l’ipotesi più comune di chi cerca questo termine.
Tensioni residue 101: dove si annidano in un contatto a fili intrecciati
Le tensioni residue sono le sollecitazioni interne che restano in un componente metallico dopo la rimozione delle forze esterne di formatura. In un contatto twist pin derivano dalla lavorazione a freddo: il filo viene trafilato, avvolto e intrecciato a formare una gabbia iperboloidale; ognuna di queste fasi deforma plasticamente il metallo e accumula energia ai bordi dei grani. Questa energia non è inerte. Con il tempo e la temperatura spinge il contatto verso uno stato a energia inferiore, modificando lentamente la geometria elastica definita con precisione.
Ecco un aspetto che molte schede tecniche dei materiali trascurano. Il rame-berillio lavorato trae la sua resistenza dalla combinazione tra lavorazione a freddo e invecchiamento termico, che fa precipitare una fine fase γ′ (Cu₂Be), secondo la Copper Development Association. Un contatto twist pin ha quindi già una storia termica definita. È questo il punto che rende inadeguate le ricette generiche: un trattamento di distensione standard, che non tenga conto di tale storia, può annullare proprio il rafforzamento per cui si è pagato.
Qual è la differenza tra ricottura e distensione?
Si eseguono a temperature diverse e hanno obiettivi diversi. La distensione si esegue al di sotto della temperatura critica inferiore (Ac1), per rilassare le tensioni interne lasciando pressoché intatte la struttura dei grani e la durezza. La ricottura avviene a temperatura più elevata, ricristallizza i grani e ammorbidisce intenzionalmente il metallo. Una regola pratica utile tra gli specialisti dei trattamenti termici: il rinvenimento segue la tempra per indurire, mentre la distensione segue una lavorazione a freddo per stabilizzare il pezzo. Per un contatto elastico serve quasi sempre l’opzione più delicata e a temperatura più bassa: una ricottura completa distruggerebbe l’elasticità.
Quattro metodi di distensione: termico, vibratorio, criogenico e meccanico
La «distensione» comprende una famiglia di metodi, non una sola macchina. In breve, ogni metodo è adatto a una diversa condizione del materiale e quello che domina i risultati di ricerca, il metodo vibratorio, è il meno adatto a un contatto di precisione lavorato a freddo. Non sosteniamo che la distensione vibratoria non funzioni mai: gli studi mostrano che vibrazioni di ampiezza ridotta possono muovere le dislocazioni in presenza di campi combinati di tensioni residue e cicliche. Il compromesso, però, è reale: la VSR è generalmente inefficace sui materiali fortemente laminati a freddo o temprati in tutto lo spessore, proprio come la molla twist pin.
Confronto tra i metodi di distensione: 9 criteri
| Metodo (categoria di processo) | Parametro tipico | Riduzione delle tensioni | Rischio per il contatto elastico | Condizione ideale |
|---|---|---|---|---|
| Distensione termica subcritica | 600–675°C, acciaio al carbonio | ~90% a 540°C (acciaio legato) | Temperatura troppo elevata per le molle in rame | Manufatti saldati in acciaio / componenti lavorati |
| Distensione per precipitazione (invecchiamento) | ~315°C, 2–3 h (CuBe) | Forma la fase γ′ e rilassa le tensioni | Evitare il sovrainvecchiamento | Molle twist pin in CuBe |
| Equalizzazione delle tensioni / rinvenimento | 150–250°C, breve durata | Parziale e delicata | Basso: preserva il rinvenimento | Contatti placcati o quasi finiti |
| Distensione vibratoria (VSR) | Risonanza ~3700 rpm | ~50% della deformazione termica (manufatti saldati) | Inefficace sui fili lavorati a freddo | Grandi manufatti saldati duttili |
| Trattamento criogenico | Permanenza a −180°C | Stabilizzazione dimensionale | Beneficio limitato per le molle | Acciai per utensili / getti |
| Pallinatura (meccanica) | Strato superficiale di compressione | Induce tensioni residue di compressione | Può deformare i fili sottili | Superfici soggette a fatica |
| Pallinatura laser (meccanica) | Strato di compressione più profondo | Elevato, localizzato | Eccessivo per i microcontatti | Strutture aerospaziali |
| Trattamento termico differenziale / a zone | Zone riscaldate a induzione localmente | Regolato per ciascuna zona | Complessità del processo | Zona flessibile rispetto alla base di ancoraggio |
| Regolazione meccanica / precompressione | Sovradeflessione controllata | Stabilizza la deformazione permanente della molla | Richiede attrezzature di precisione | Contatti elastici formati |
| Nessuna distensione (riferimento) | — | 0% | Massimo rischio di rilassamento | Solo per condizioni a bassa affidabilità e bassa temperatura |
Parametri ricavati da diverse fonti di settore e norme tecniche; i valori esatti variano in funzione della lega, della geometria e dello stato metallurgico. La tabella è un supporto iniziale alle decisioni, non una ricetta.
Come funziona il processo VSR?
Nella distensione vibratoria, talvolta chiamata distensione mediante vibrazioni, il pezzo viene bloccato su supporti ammortizzanti; un vibratore sbilanciato varia la velocità per individuare i picchi di risonanza, mentre un accelerometro rileva la «crescita del picco» quando il componente perde rigidezza, segnale della ridistribuzione delle tensioni. Alcuni sistemi aggiungono energia subarmonica al di sotto della risonanza principale, per raggiungere le parti metalliche che il picco primario non coinvolge. Apparecchiature di marca come Meta-Lax hanno portato questo approccio sul mercato. In una dimostrazione spesso citata, riportata da un fornitore di apparecchiature VSR (da considerare indicativa, non indipendente), un blocco in acciaio dolce avrebbe subito una deformazione di circa 3 mm senza trattamento, circa 1 mm dopo la distensione termica e circa 0,5 mm dopo la VSR. Un risultato notevole per un manufatto saldato, se accurato; il meccanismo, tuttavia, agisce sulle deformazioni elastiche del metallo duttile, non sulle tensioni da lavorazione a freddo all’interno di una molla intrecciata.
È possibile distendere l’acciaio inossidabile?
Sì, ma c’è un vincolo importante per i componenti dei connettori. L’acciaio inossidabile austenitico viene disteso a temperature inferiori a ~480°C o superiori a ~900°C; l’intervallo intermedio può sensibilizzare i gradi non stabilizzati e ridurne la resistenza alla corrosione. Per una calotta o un guscio posteriore in acciaio inossidabile vicino a un contatto twist pin, questo vincolo determina l’intero ciclo termico: un’altra ragione per cui una sola impostazione della «macchina per la distensione» raramente è adatta a un assemblaggio di materiali diversi.
Contatti twist pin e iperboloidali: perché questa geometria è sensibile alle tensioni
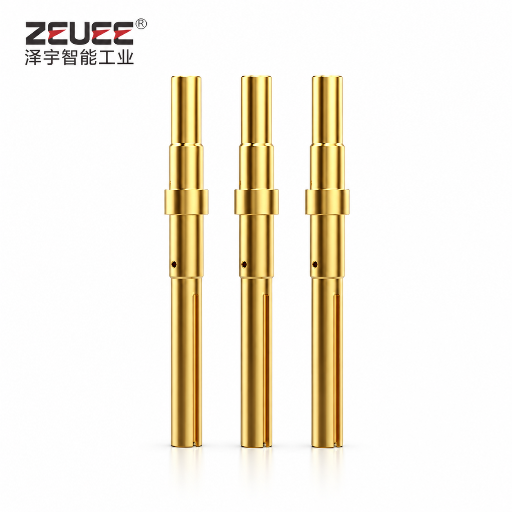
Un contatto twist pin non è una lamella stampata. Come descritto nel brevetto USPTO US7909668B2, un’interfaccia twist pin utilizza una lamella conduttiva, un barilotto e un fascio di fili avvolti a elica e uniti mediante crimpatura. Una molla iperboloidale a gabbia correlata dispone fili elastici in una struttura a iperboloide di rivoluzione composta da un unico foglio, che avvolge ogni pin di accoppiamento. La forza è distribuita su molti fili sottili, perciò il contatto tollera i disallineamenti e resiste a un elevato numero di cicli di accoppiamento, ma solo finché ciascun filo conserva il comportamento elastico previsto.
Ecco perché le tensioni residue sono più rilevanti qui che in un terminale robusto. Tensioni interne non uniformi tra decine di microfili producono una forza disomogenea, che a sua volta crea punti caldi. Inoltre, «twist pin» non indica sempre rame-berillio: i progetti per alte temperature, come il fascio di fili Ni-Cr-Ti-Al della domanda di brevetto US20170077617, sono concepiti per funzionare fino a 260°C proprio perché i contatti twist pin convenzionali in CuBe subiscono scorrimento viscoso a temperature elevate. Il ciclo di distensione corretto dipende dalla lega, non dal nome del componente.
📐 Nota tecnica
Per il rame-berillio C17200, il ciclo standard di indurimento per invecchiamento è ~315°C (600°F) per 2–3 ore, con precipitazione della fase γ′. Ogni distensione in linea deve mantenersi ben al di sotto di questo intervallo, altrimenti si rischia il sovrainvecchiamento, con perdita sia di resistenza sia della forza di contatto stabile che si intende preservare. La curva tempo-temperatura va indicata sul disegno del contatto, non limitandosi a scrivere «distendere».
Il conto alla rovescia della forza di contatto: come le tensioni residue compromettono un connettore nel tempo
Chiamiamolo conto alla rovescia della forza di contatto: una discesa prevedibile da «contatto efficace» a «guasto intermittente», che si avvia quando le tensioni residue agiscono insieme al calore. A determinarla è il rilassamento delle tensioni. Uno studio del 2025 sulla flessione dei connettori in C17200 descrive 3 fasi: un indurimento iniziale, una rapida fase di decadimento dovuta all’annullamento delle dislocazioni e infine un decadimento lento dominato dallo scorrimento intergranulare. La temperatura accelera il processo: se il contatto opera vicino alla temperatura originale di invecchiamento, il trattamento termico viene di fatto «annullato» e la forza elastica diminuisce.
Conta soprattutto la tendenza, che spiega la scelta dei materiali. Secondo alcuni dati del settore sui valori di rilassamento delle tensioni nei connettori, i contatti in rame-berillio conservano quasi tutta la forza normale anche dopo esposizioni molto prolungate a 105°C, mentre il bronzo fosforoso si rilassa molto più rapidamente: i dati di settore indicano che può perdere una quota considerevole della forza di contatto nell’arco di circa 1.000 ore a 105°C. La ritenzione esatta dipende dallo stato metallurgico, dal livello di sollecitazione e dalla geometria; le curve pubblicate indicano quindi tendenze, non valori assoluti. La conclusione pratica è coerente tra le fonti: il rame-berillio supporta temperature nominali più elevate (circa 125°C contro circa 105°C per il bronzo fosforoso) e offre una resistenza al rilassamento nettamente superiore.
⚠️ Scenario sul campo
Un integratore di elettronica per la difesa ha cercato la causa di un segnale intermittente in un connettore circolare rinforzato: il guasto si presentava solo dopo un’ora di funzionamento a caldo, durante una prova su tavola vibrante. Le prove al banco a temperatura ambiente non rilevavano anomalie. La causa principale era un lotto di contatti per cui era stata omessa una corretta distensione dopo la formatura: con la combinazione di calore e vibrazioni, la forza elastica era scesa sotto la soglia necessaria a mantenere un’interfaccia stabile. La soluzione non è stata una placcatura in oro migliore, bensì il ripristino della fase di distensione che stabilizza la molla prima ancora che inizi il conto alla rovescia.
Distensione delle tensioni o scarico della trazione: chiarire la confusione da 1.900 ricerche
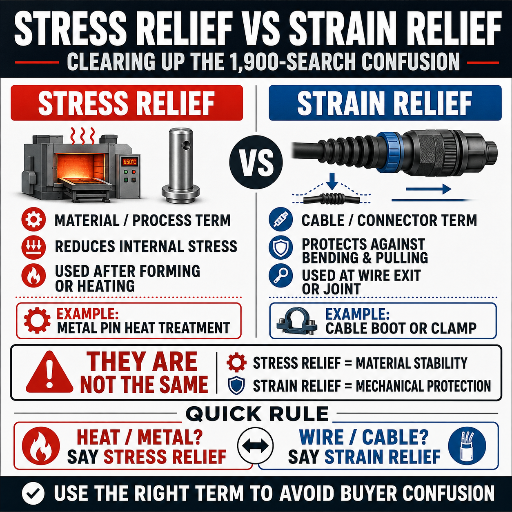
Cercando «scarico della trazione del connettore» si ottengono circa 1.900 ricerche mensili negli Stati Uniti, molte più di quelle per qualsiasi termine relativo ai contatti twist pin, e una valanga di pressacavi e guaine per cavi. Si tratta però di un’altra parte del connettore. Lo scarico della trazione è una caratteristica meccanica sul retro del cavo: una guaina, un morsetto o un gommino che distribuisce uno strappo o una piega accentuata su un’area più ampia, impedendo così alla forza di raggiungere la terminazione, come illustrato da diversi brevetti sui gusci con scarico della trazione, tra cui US5234358.
La distensione, al contrario, è un processo metallurgico applicato all’interno del metallo del contatto, molto prima di collegare qualsiasi cavo. Anche le pagine dei fornitori e i motori di ricerca confondono i due termini, ed è proprio così che nascono specifiche errate. Una regola semplice: lo scarico della trazione protegge il cavo dall’ambiente esterno; la distensione protegge il contatto da sé stesso.
✔ Distensione delle tensioni (questa guida)
- Agisce sul metallo del contatto (tensioni residue)
- Fase di processo termica / meccanica
- Eseguita durante la produzione del contatto
- Protegge la forza elastica e l’affidabilità
⚠ Scarico della trazione (componente diverso)
- Agisce sul retro del cavo
- Componenti: guaina / morsetto / gommino
- Aggiunto durante l’assemblaggio del cavo
- Protegge la terminazione da trazione e piegatura
All’interno di una macchina per la distensione: stazioni, sensori e automazione
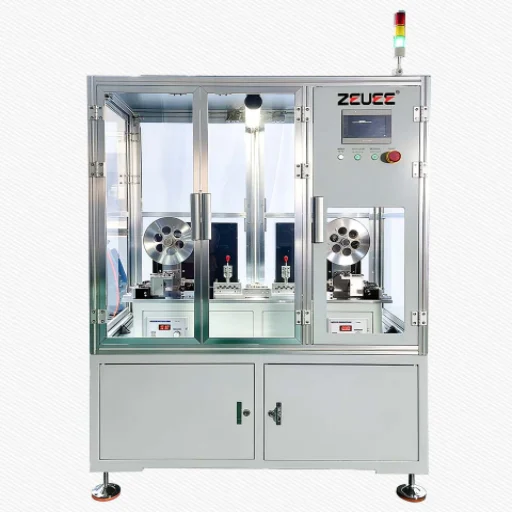
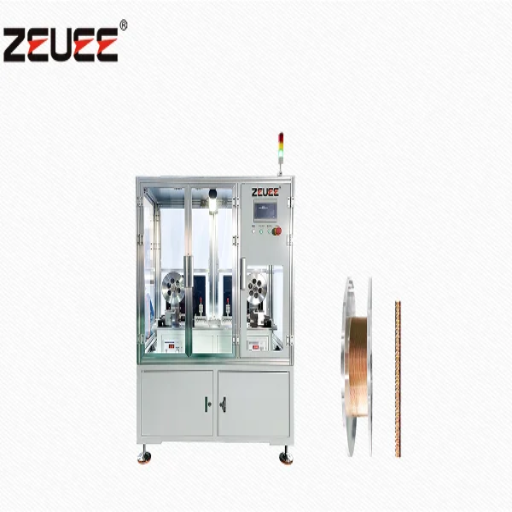
Per i contatti twist pin, una «macchina per la distensione» è solitamente una stazione termica in linea, non l’impianto con vibratore e accelerometro evocato dal termine. Si trova nel flusso di produzione dopo l’avvolgimento dei fili e la formatura della gabbia; sottopone i contatti a un profilo tempo-temperatura rigorosamente controllato, seguito da un raffreddamento stabile. Il controllo della tolleranza è fondamentale: tra distendere le tensioni e sovrainvecchiare una molla in rame-berillio possono bastare poche decine di gradi.
Le linee più sofisticate si spingono oltre, adottando il trattamento termico differenziale. Il brevetto US20030150531A1 descrive una ricottura a induzione specifica per zona, che aumenta la resistenza al rilassamento delle tensioni nella parte flessibile del contatto preservando la resistenza della base di ancoraggio. Una ricottura uniforme in forno può migliorare la resistenza al rilassamento, ma ridurre la resistenza complessiva. È per questo compromesso che una vera linea di produzione di connettori tratta la distensione come un controllo locale delle proprietà, non come un’unica impostazione globale. (I dati specifici delle macchine ZEUEE sono indicati come forniti; i cicli esatti devono essere riportati sul disegno del contatto.)
⚠️ Importante: manipolazione del berillio
Qualsiasi processo termico sul rame-berillio può generare polveri o fumi contenenti berillio. OSHA 29 CFR 1910.1024 include i trattamenti termici e la ricottura tra le operazioni che possono richiedere misure di controllo nelle aree di lavoro con berillio. Includa ventilazione, monitoraggio e DPI nella valutazione di qualsiasi stazione interna di distensione del CuBe: sono parte del costo totale di proprietà, non un dettaglio secondario.
Norme tecniche, difetti e verifica: misurare tensioni invisibili
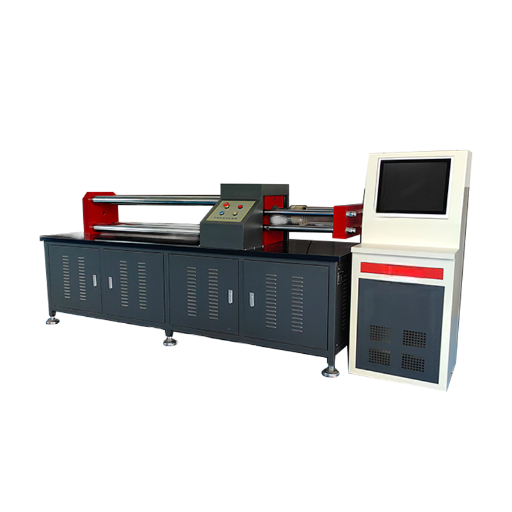
Le tensioni residue non sono visibili; la verifica distingue quindi i programmi rigorosi da quelli basati sulle speranze. Due riferimenti: le tensioni residue si misurano con la diffrazione a raggi X secondo la norma ASTM E915, mentre il risultato sul connettore — la molla esercita ancora una forza sufficiente? — si controlla con prove di forza di contatto e ritenzione del calibro secondo la norma IEC 60512 (inclusa la prova della forza di ritenzione del calibro, IEC 60512-16-5). La qualità dell’assemblaggio e della crimpatura dei contatti ad alta affidabilità è regolata dalla norma NASA-STD-8739.4.
Registro dei difetti dei twist pin e delle relative cause
| Tipo di difetto (sintomo) | Causa principale legata alle tensioni residue | Rimedio di distensione |
|---|---|---|
| Forza di inserimento/estrazione ridotta a temperatura ambiente | Deformazione permanente della molla dopo la formatura, senza stabilizzazione | Distensione subcritica dopo la formatura |
| La forza diminuisce solo a caldo | Rilassamento delle tensioni vicino alla temperatura di invecchiamento | Ridefinire la lega / ridurre la temperatura di esercizio |
| Intermittenze durante le vibrazioni | Forza non uniforme tra i microfili | Distensione uniforme e prova della forza |
| Deriva dimensionale dopo la cottura di placcatura | Le tensioni intrappolate vengono rilasciate dal calore | Eseguire la distensione prima della placcatura finale |
| Aumento della resistenza di contatto nel corso dei mesi | Rilassamento lento, forza inferiore al limite | Lega più resistente al rilassamento (CuBe) |
| Fessurazione nelle pieghe del filo | Picco delle tensioni residue di trazione | Distensione prima della messa in servizio |
| Perdita di resistenza dopo la distensione | Sovrainvecchiamento / ricottura eccessiva | Temperatura più bassa / trattamento differenziale |
| Comportamento incoerente tra i lotti | Profilo tempo-temperatura non controllato | Controllo e registrazione del profilo in linea |
| Cedimento per scorrimento viscoso oltre 150°C | Lega non adatta alla temperatura di esercizio | Sistema a trefoli per alte temperature |
| Corrosione dopo la distensione dell’acciaio inossidabile | Intervallo di temperature che provoca sensibilizzazione | Distendere al di sotto di 480°C / al di sopra di 900°C |
Serve davvero una fase di distensione? Verifica in 5 punti
Non tutti i programmi di produzione di connettori richiedono una stazione di distensione dedicata. Valuti il contatto con la verifica in 5 punti sulla necessità della distensione: se risponde «sì» a 2 o più domande, la fase è giustificata nella linea.
Verifica in 5 punti sulla necessità della distensione
- Calore di esercizio: Il contatto funzionerà a oltre ~85°C per periodi prolungati? (il rilassamento accelera)
- Classe di affidabilità: Il componente è destinato al settore aerospaziale, alla difesa, al medicale o ai veicoli elettrici (EV), dove i guasti sul campo sono inaccettabili e la qualità di esecuzione segue norme tecniche come NASA-STD-8739.4?
- Elevata lavorazione a freddo: Il contatto è una gabbia elastica avvolta strettamente, con un’elevata deformazione di formatura?
- Calore nelle fasi successive: Il componente sarà sottoposto a una cottura di placcatura o a rifusione, con possibile rilascio delle tensioni intrappolate?
- Lunga vita utile: Il progetto prevede una durata di 10+ anni o un elevato numero di cicli di accoppiamento?
Con un punteggio di 0–1, un contatto CuBe invecchiato correttamente e usato a temperature moderate potrebbe non richiedere una fase di distensione separata. Con un punteggio di 2–3, occorre convalidare il processo candidato con una prova della forza di contatto prima e dopo il trattamento. Con un punteggio di 4–5, la distensione è indispensabile: è la polizza di affidabilità meno costosa della linea.
💡 Scenario di approvvigionamento
Un acquirente che stava approvvigionando un piccolo lotto di connettori industriali si è opposto all’aggiunta di una stazione di distensione: bassi volumi, uso a temperatura ambiente e attenzione ai costi. La valutazione ha dato un punteggio di 1: modesta lavorazione a freddo, nessun calore di esercizio e vita utile breve. La scelta corretta è stata omettere la fase dedicata e specificare invece un contatto in rame-berillio invecchiato correttamente. Sei mesi dopo, lo stesso acquirente ha lanciato una variante automotive per il vano motore; la stessa valutazione ha dato 4 e la stazione è stata aggiunta. Stessa famiglia di componenti, decisioni opposte, determinate dall’applicazione e non dalla brochure.
«L’errore che vediamo più spesso è trattare la distensione come una casella da spuntare. La temperatura che rilassa un contatto in bronzo fosforoso sovrainvecchia quello in rame-berillio, mentre l’impianto vibratorio che risolve il problema di un manufatto saldato in acciaio fa ben poco per un filo elastico trafilato a freddo. Il ciclo deve essere definito in base alla lega e al ciclo di servizio.»
Prospettive dell’ingegneria dell’affidabilità dei contatti
Due tendenze stanno cambiando il modo in cui viene definita la distensione. Primo, la progettazione delle tensioni residue diventa sempre più quantitativa: nel 2025, una ricerca ha applicato ANOVA e regressione per ottimizzare i parametri vibratori sull’acciaio EN31 e recenti studi sottoposti a revisione paritaria sulla distensione vibratoria riportano un’elevata accuratezza predittiva (oltre 90% negli studi pubblicati) delle tensioni residue dopo il trattamento. Il settore si sta orientando verso finestre di processo basate sui dati anziché su regole empiriche, un approccio che finirà per raggiungere anche le linee di produzione dei contatti per connettori.
Secondo, la miniaturizzazione riduce continuamente i margini disponibili per la forza di contatto, mentre le temperature di esercizio aumentano nei veicoli elettrici e nei sistemi di dati ad alta densità. Si riduce così il margine tra «forza sufficiente» e «rilassamento sotto soglia», rendendo la fase di distensione e la relativa verifica più importanti, non meno. Se sta pianificando un programma per il 2026 con temperature di esercizio elevate, definisca insieme fin dall’inizio la prova della forza di contatto e l’intervallo di distensione: intervenire sull’affidabilità dopo un reso dal campo è la scelta più costosa.
Domande frequenti
Che cos’è una macchina per la distensione dei contatti twist pin?
Visualizza la risposta
È una stazione di produzione che riduce le tensioni residue intrappolate in un contatto a fili intrecciati (iperboloidale) dopo la formatura, affinché il contatto mantenga una forza elastica stabile durante l’esercizio. Per i contatti in rame-berillio si tratta in genere di un processo termico controllato a temperatura inferiore a quella di invecchiamento, non delle apparecchiature vibranti che la stessa espressione restituisce nelle ricerche web generiche.
La distensione delle tensioni equivale allo scarico della trazione?
Visualizza la risposta
No, confonderli è un errore frequente nella definizione delle specifiche. La distensione è un processo metallurgico applicato al metallo del contatto per rilassare le tensioni residue interne. Lo scarico della trazione è una caratteristica meccanica sul retro del cavo — una guaina o un morsetto — che protegge la terminazione dalla trazione e dalla flessione del cavo. Una protegge il contatto da sé stesso; l’altra protegge il cavo dall’ambiente esterno.
La distensione modifica le dimensioni o la placcatura del contatto?
Visualizza la risposta
Se eseguita correttamente, la distensione subcritica stabilizza le dimensioni invece di deformare il componente: è in gran parte questo il suo scopo. Se la temperatura è errata, può sovrainvecchiare la lega, ammorbidire la molla o alterare il colore della placcatura. Anche la sequenza conta: molti stabilimenti distendono i pezzi prima della placcatura finale, affinché una successiva cottura di placcatura non rilasci le tensioni intrappolate modificando la geometria.
Quanto dura un ciclo di distensione?
Visualizza la risposta
Per il rame-berillio, un tipico ciclo di invecchiamento/distensione dura circa 2–3 ore alla temperatura prevista, oltre al raffreddamento controllato.
Quale riduzione delle tensioni residue è realistica?
Visualizza la risposta
Dipende dal metodo e dal materiale. Il trattamento termico di distensione sull’acciaio legato raggiunge circa il 90% di riduzione delle tensioni intorno a 540°C; per le leghe di rame, l’obiettivo riguarda meno una percentuale da mettere in evidenza e più la stabilizzazione della forza elastica, affinché non si rilassi durante l’uso. Verificare con una prova della forza di contatto, anziché basarsi su un unico valore di tensione residua.
La distensione vibratoria è abbastanza affidabile per i connettori aerospaziali?
Visualizza la risposta
In genere, no, per i contatti dei connettori. La distensione vibratoria agisce sulle deformazioni elastiche di strutture saldate duttili e manufatti di grandi dimensioni; la sua efficacia sui fili elastici di precisione lavorati a freddo è messa in dubbio anche nel settore della lavorazione dei metalli. Nei programmi per contatti aerospaziali si fa invece affidamento su processi termici controllati e rigorose verifiche della forza di contatto.
La distensione va eseguita prima o dopo la placcatura e la crimpatura?
Visualizza la risposta
Di norma, occorre distendere le tensioni del metallo base dopo la formatura e prima della placcatura finale, così che un successivo trattamento termico della placcatura non rilasci tensioni residue e deformi la geometria finita. Le terminazioni crimpate richiedono una valutazione a parte: la crimpatura introduce una deformazione plastica locale a freddo, quindi i programmi ad alta affidabilità convalidano l’intera sequenza — formatura, distensione, placcatura, crimpatura — con controlli finali della forza di contatto e della resistenza, anziché presumere che ogni fase sia indipendente. L’ordine esatto va verificato sul contatto specifico, non copiato da un ciclo generico.
Sta specificando una linea di contatti twist pin e non sa se includervi la distensione?
Scopra la macchina per la distensione dei contatti twist pin →Informazioni su questa analisi
Questa guida è stata scritta per chiarire un termine davvero ambiguo: nella maggior parte delle ricerche, «twist pin stress relief machine» restituisce macchinari per la distensione vibratoria dei metalli, ma nel settore dei connettori il significato è diverso. Abbiamo compilato queste informazioni a partire dai dati sul rilassamento delle tensioni nei connettori, dalle pratiche di trattamento termico del rame-berillio e dai brevetti USPTO sui twist pin. Quando non è stato possibile verificare in modo indipendente una specifica ricetta di processo o un dato di produzione di ZEUEE, abbiamo usato formulazioni prudenti anziché inventare numeri.
Riferimenti e fonti
- Microstruttura e trattamento termico del rame-berillioCopper Development Association
- Rilassamento delle tensioni: meccanismi, materiali e temperaturaConnector Supplier
- US7909668B2, contatto con interfaccia twist pinUSPTO
- US20180138623A1, struttura elastica iperboloidale a gabbiaUSPTO
- US20030150531A1, trattamento termico a induzione differenziale dei contattiUSPTO
- 29 CFR 1910.1024, berillioOSHA degli Stati Uniti
- NASA-STD-8739.4, crimpatura e interconnessione dei caviNorme tecniche NASA
- ASTM E915, verifica delle tensioni residue mediante diffrazione a raggi XASTM International
- IEC 60512, metodi di prova e misurazione dei connettoriCommissione elettrotecnica internazionale
- Distensione vibratoriaWikipedia
- Che cos’è la distensione e perché si esegue?Heat Treat Today
Articoli correlati
- Guida alla macchina di crimpatura dei twist pin: crimpatura delle terminazioni per contatti iperboloidali
- Guida alla macchina per l’inserimento di twist pin e isolatori: posizionamento di contatti e isolatori
- Macchine di assemblaggio per connettori: hub completo dei macchinari
- Macchina per la distensione dei twist pin: pagina della soluzione e specifiche
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






