Contatti Zeyu lntelligent Industrial Company

Macchina per crimpatura di connettori
Sistemi automatici per la crimpatura di contatti e terminali elettrici
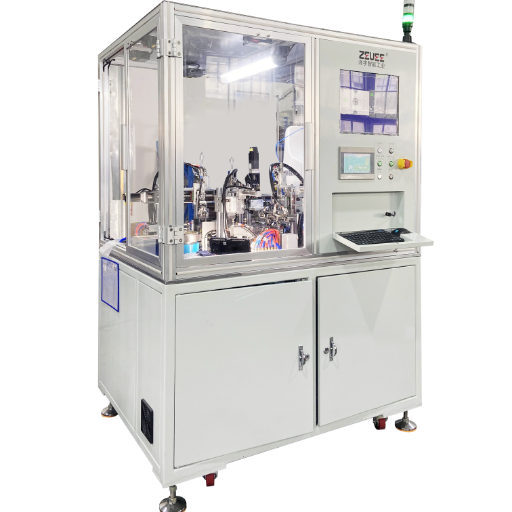
Una macchina per crimpatura di connettori che mantiene costanti l’altezza e la forza di crimpatura a ogni ciclo fa la differenza tra un collegamento che supera le prove di trazione per quindici anni e uno che si allenta durante l’uso. ZEUEE realizza macchine automatiche per la crimpatura di connettori capaci di mantenere questa costanza su milioni di contatti: progettate, brevettate e collaudate in produzione in oltre 30 paesi.
Richieda un preventivo
Ci invii i contatti e i cavi: eseguiremo gratuitamente una prova di crimpatura su campione
APPROFONDIMENTO TECNICO
Il problema della crimpatura è la costanza, non la crimpatura in sé
Quando si risale all’origine di un collegamento intermittente, il responsabile è quasi sempre un terminale allentato: per questo molti tecnici arrivano a considerare inaffidabili i collegamenti crimpati. Le prove dimostrano il contrario. Se eseguita correttamente, la crimpatura è una saldatura a freddo: un legame ermetico che esclude l’aria e resiste alle vibrazioni e ai cicli termici meglio della saldatura a stagno. In base a SAE/USCAR-21, le crimpature per il settore automotive devono resistere per 15 anni o 150.000 miglia a temperature comprese tra −40 °C e +125 °C, oltre che alle vibrazioni e alla nebbia salina. La norma IPC/WHMA-A-620 è ancora più esplicita: la sezione 9.3 vieta di saldare a stagno i terminali a crimpare, perché la saldatura nasconde una crimpatura debole e aggiunge sollecitazioni termiche. La crimpatura è una tecnologia consolidata e ampiamente documentata, come dimostra il registro pubblico dei brevetti per applicatori di terminali.
Il problema, quindi, non è mai stato la crimpatura in sé, ma la differenza tra una crimpatura manuale e la successiva. Gli utensili manuali dipendono dalla presa dell’operatore, dal corretto posizionamento del terminale e dalla stanchezza durante un turno lungo; l’altezza di crimpatura varia e proprio questa variazione può causare in seguito l’allentamento del collegamento. Una macchina per crimpatura di connettori elimina questa variabile: posiziona il contatto sempre allo stesso modo, applica la stessa forza e crea lo stesso profilo dal primo al milionesimo ciclo. Eliminando le variazioni legate all’intervento umano, un metodo di giunzione affidabile non si traduce più in richieste di garanzia.
Questo aspetto è ancora più importante per i connettori di precisione ad alta varietà, come i contatti a pin e presa lavorati meccanicamente, i contatti a molla iperboloidali, le terminazioni coassiali e IDC, per i quali la costanza conta più della velocità pura. Questi contatti sono piccoli, placcati in oro e costosi: scartarne uno comporta un costo ben diverso dalla perdita di pochi centesimi per un contatto in ottone stampato. Le macchine ZEUEE per la crimpatura di connettori sono progettate tenendo conto di questo aspetto: abbinano l’alimentazione tramite tramoggia vibrante e il controllo visivo del posizionamento a una pressa servo o pneumatica regolata sul contatto specifico, anziché su un terminale generico.
Perché è importante per un acquirente industriale che deve affrontare un audit del cliente? Il controllore mantiene fissa l’altezza di crimpatura a ogni ciclo, così ZEUEE realizza un giunto validato identico dal primo al milionesimo contatto. È un livello di costanza che un utensile manuale non può garantire durante una vita utile compresa tra −40 °C e +125 °C, quando la stanchezza e le variazioni dell’operatore farebbero altrimenti variare la crimpatura.
Macchine ZEUEE per crimpatura di connettori: modelli, tipi di contatto e configurazione
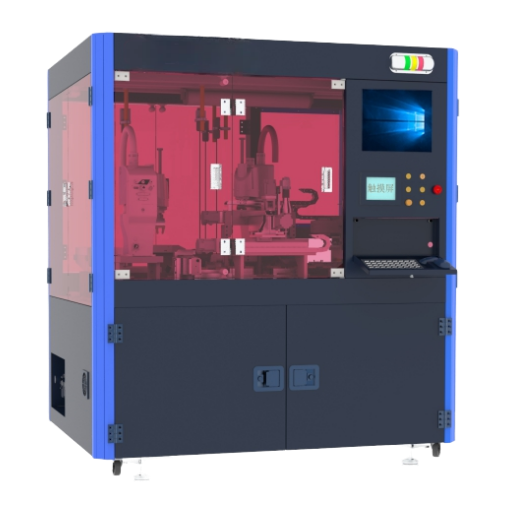
Che la si chiami macchina per assemblaggio di connettori, macchina per crimpatura di contatti, macchina automatica per la lavorazione dei cavi o macchina per crimpatura di connettori, il rischio costoso è sempre lo stesso: un inceppamento nell’alimentazione o un contatto posizionato male comporta lo scarto di un componente placcato costoso. Per questo ZEUEE progetta la cella con alimentazione controllata da visione artificiale ed esegue un collaudo di accettazione in fabbrica (FAT) prima della spedizione, così gli acquirenti industriali in oltre 30 paesi possono gestire il rischio in stabilimento invece di scoprirlo durante la produzione.
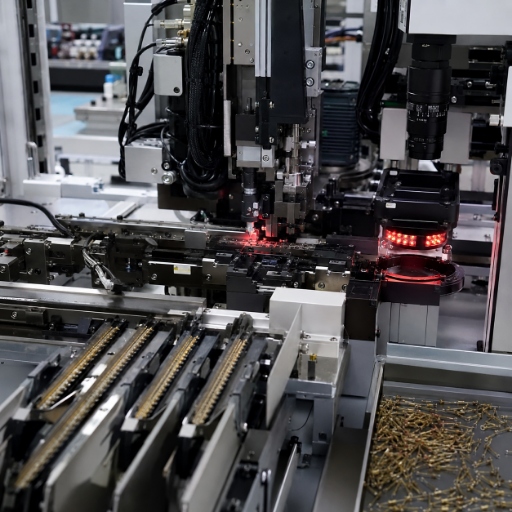
ZEUEE non vende una macchina standard. La configurazione della macchina per crimpatura di connettori dipende dai contatti effettivamente utilizzati: tipo di barilotto, placcatura, sezione del cavo e volume di cicli richiesto. La nostra piattaforma di automazione integra l’alimentazione del cavo e dei contatti, tramite tramoggia vibrante o bobina, la pressa di crimpatura e un controllo in linea; include inoltre l’applicatore e le attrezzature adatte al terminale. La macchina C13 per la crimpatura di contatti femmina a molla, illustrata qui sotto, è una delle configurazioni disponibili: una cella completamente automatica che crimpa il manicotto posteriore sui contatti femmina a molla iperboloidali. È dotata di PLC e interfaccia HMI touchscreen, protezioni di sicurezza chiuse e alimentazione automatica sia dei contatti sia dei manicotti.
Sotto: la C13 crimpa il manicotto posteriore sui contatti femmina con molla a filo iperboloidale, componenti di precisione placcati in oro il cui scarto comporta un costo concreto.
Matrice di selezione per la crimpatura dei contatti dei connettori
Usi questa matrice per definire la configurazione più adatta prima di richiedere un preventivo. Associa le famiglie di contatti gestite dalla macchina per crimpatura di connettori al metodo di crimpatura, alla classe di forza tipica, al sistema di alimentazione e alle applicazioni previste, così il team acquisti e quello tecnico possono definire la configurazione in un unico confronto.
| Tipo di contatto / terminale | Metodo di crimpatura | Classe di forza tipica | Sistema di alimentazione | Applicazione più adatta |
|---|---|---|---|---|
| Contatto femmina a molla iperboloidale + manicotto posteriore, ad es. C13 | Crimpatura di precisione servo, a 4 o 8 impronte | Bassa (precisione) | Tramoggia vibrante + visione artificiale | Connettori aerospaziali, militari e ad alta affidabilità |
| Contatto a pin / presa lavorato meccanicamente (tornito) | Servo / pneumatico, altezza di crimpatura controllata | Bassa–media | Tramoggia vibrante | Elettronica di precisione, strumentazione |
| Terminale a barilotto aperto, stampato e formato | Applicatore pneumatico (alimentazione da bobina) | Media | Applicatore per terminali alimentati da bobina | Cablaggi automotive, cablaggi per elettrodomestici |
| Terminale a barilotto chiuso / isolato | Pneumatica, matrice profilata | Media | Da bobina o sfuso | Quadri elettrici industriali |
| Puntalino per estremità del cavo | Crimpatura quadrata / esagonale | Bassa | Puntalino alimentato da bobina | Cablaggio di quadri, morsettiere |
| Contatto coassiale / RF | Crimpatura esagonale, multistadio | Bassa–media | Componente sfuso + posizionatore | Telecomunicazioni, prove e misurazioni |
| Contatto IDC (a perforazione dell’isolante) | Pressa per inserimento | Media | Nastro / cassetta | Cavo piatto, connettori dati |
| Capocorda / conduttore di grande sezione | Idraulica / esagonale | Alta | Componente sfuso | Distribuzione di potenza, cavi per batterie |
| Sezione elevata (fino alla classe 95 mm²) | Crimpatura idraulica | Alta | Componente sfuso | Veicoli elettrici, accumulo di energia, sbarre collettrici |
Crimpatura automatica, semiautomatica o manuale: i numeri
Per scegliere una macchina per crimpatura di connettori rispetto a una pressa da banco o a un utensile manuale, gli acquirenti considerano due aspetti: costo unitario e volume. Per poche crimpature, gli utensili manuali costano meno; l’automazione diventa nettamente più vantaggiosa quando serve una qualità ripetibile su volumi elevati. Ecco il confronto in numeri, senza aggettivi.
| Fattore | Utensile manuale | Banco semiautomatico | Macchina completamente automatica |
|---|---|---|---|
| Cadenza produttiva | ~150–300 / ora | ~1.000–1.500 / ora | 1.800–6.200 / ora |
| Tempo di ciclo | 10–20 s (operatore) | 2–4 s | 0,5–2 s |
| Variazione dell’altezza di crimpatura | Dipende dall’operatore | Bassa | Fissata a ogni ciclo |
| Controllo qualità in linea | Nessuno | Opzionale | Monitoraggio di forza / visione artificiale |
| Competenze richieste all’operatore | Alta | Media | Basse (1 operatore, più celle) |
| Scarti su contatti di precisione | Variabili | Inferiori | Minimi |
Questi valori di cadenza e durata del ciclo rappresentano gli intervalli pubblicati per queste classi di macchine; il dato più importante per un responsabile della qualità è il terzo. Gli utensili manuali non possono garantire che la crimpatura successiva corrisponda alla precedente. L’automazione sì, perché l’altezza e la forza di crimpatura sono gestite dal controllore e non dal polso dell’operatore. Per questo un operatore formato può supervisionare contemporaneamente più celle automatiche, invertendo il modello di impiego del personale. È una soluzione di automazione consolidata e brevettata (WO 2007/044579), non una novità.
Con una macchina combinata per spelatura e crimpatura automatica dei cavi, il divario aumenta ulteriormente: ZEUEE integra spelatura e crimpatura in un unico ciclo da 0,5–2 s. È così che diminuiscono scarti e rilavorazioni per gli acquirenti industriali che utilizzano contatti costosi. In definitiva, il modo corretto di valutare il costo non è guardare al prezzo d’acquisto, ma al costo per crimpatura conforme durante la vita utile della macchina: un confronto che favorisce l’automazione.
Per i connettori di precisione, il risparmio deriva spesso più dalla riduzione degli scarti che dal costo del lavoro: quando ogni contatto placcato in oro ha un costo materiale significativo, ridurre il tasso di scarto su una linea ad alto volume accelera il recupero dell’investimento più di quanto suggerisca il solo calcolo del personale.
Qualità della crimpatura e controllo del processo: come garantiamo il collegamento
Una macchina per crimpatura di connettori vale quanto il giunto che produce; parlare di «alta qualità» non ha senso senza una misurazione. Ogni collegamento realizzato da una macchina ZEUEE viene verificato secondo gli stessi criteri del controllo in accettazione, sulla base della norma IPC/WHMA-A-620: altezza di crimpatura, forza di estrazione e sezione trasversale. Molti fornitori non forniscono indicazioni su questo aspetto; ecco il riferimento completo.
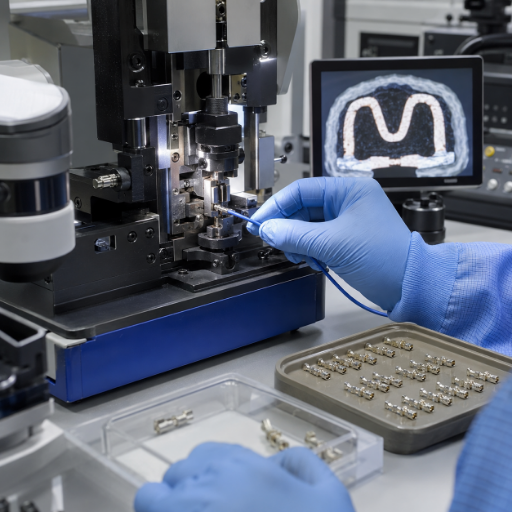
La conformità di una crimpatura si determina con tre misurazioni. L’altezza di crimpatura si misura con un micrometro a lama sul barilotto formato, sul primo pezzo e dopo ogni cambio delle attrezzature: non con un calibro, che misura gli angoli anziché il barilotto. La forza di estrazione viene verificata con un banco di trazione rispetto ai valori minimi AWG indicati sopra; la rottura deve avvenire nella zona di crimpatura. L’analisi della sezione trasversale al microscopio conferma che i trefoli del conduttore sono compressi al 75–85% della loro area originaria, senza vuoti d’aria né microfessure nel barilotto. Sono le caratteristiche di una vera crimpatura ermetica, con una resistenza di contatto inferiore a 1 mΩ e spesso sotto 0.3 mΩ per applicazioni di Classe 3. Anche il posizionamento costante durante la corsa di crimpatura è una caratteristica progettata appositamente (US 7.370.408).
Una crimpatura che non supera la prova di trazione rappresenta un rischio nascosto che può emergere come guasto sul campo anni dopo, non durante il collaudo al banco. La differenza è che ZEUEE certifica ogni configurazione rispetto a questi valori prima dell’avvio del lotto di produzione, trasformando il primo audit del cliente in una formalità anziché in un azzardo.
«Dimensioniamo la crimpatura in base al contatto e ne fissiamo i parametri nel controllore, poi la verifichiamo in tre modi: altezza di crimpatura, forza di estrazione e analisi di un campione sezionato. Se il controllo in accettazione del cliente segue la norma IPC-A-620, la nostra macchina ne rispetta già i criteri prima della spedizione del primo lotto di produzione.»
— Team di progettazione ZEUEE, ingegneria applicativa
Norma di validazione della qualità di crimpatura
| Conduttore (AWG) | Forza di estrazione min. (IPC‑A‑620 Classe 2/3) | Valore obiettivo Classe 3 (+20% di margine) |
|---|---|---|
| 20 AWG | 55 N | 66 N |
| 18 AWG | 80 N | 96 N |
| 16 AWG | 100 N | 120 N |
| 14 AWG | 130 N | 156 N |
| 12 AWG | 160 N | 192 N |
Risultati e applicazioni collaudati in produzione
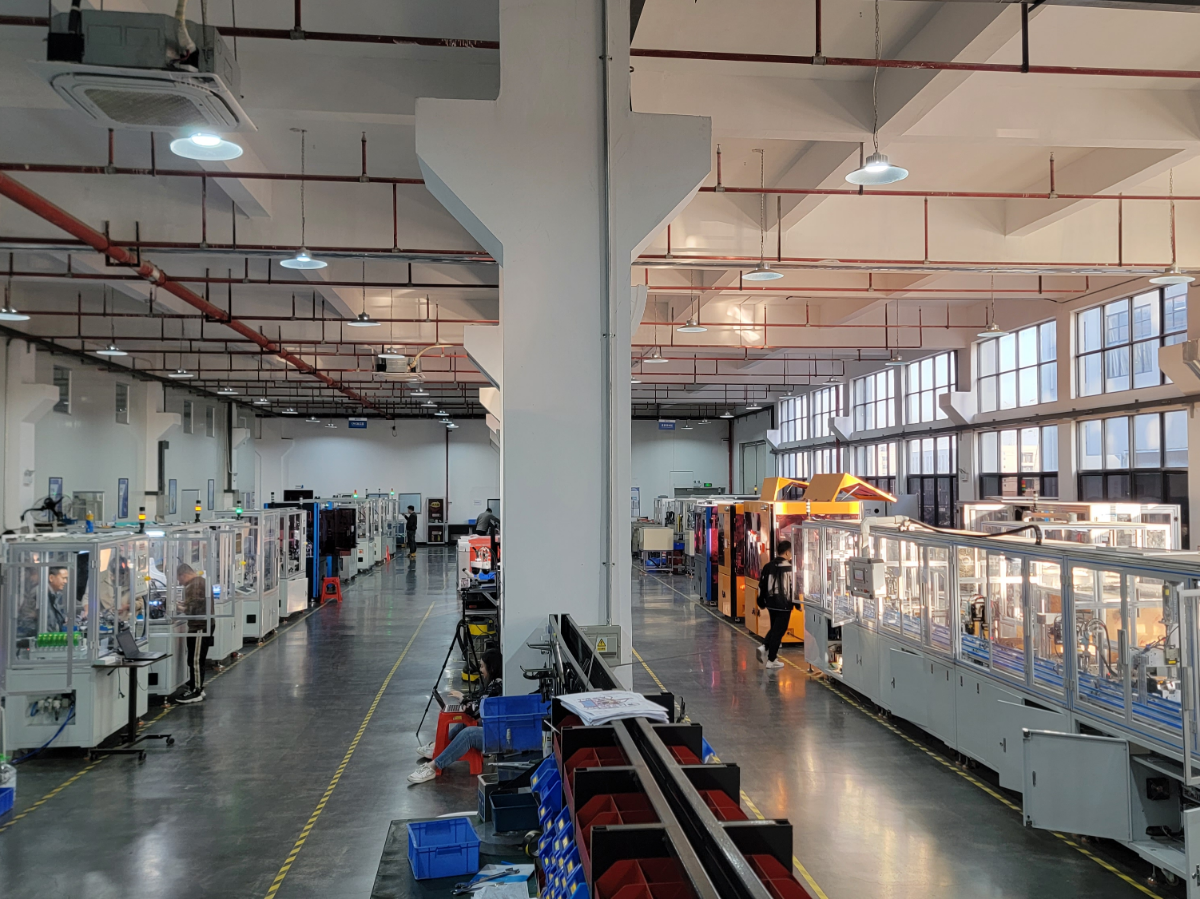
In vent’anni e oltre 10.000 casi di produzione, l’automazione ZEUEE è entrata in filiere che non possono tollerare collegamenti inaffidabili: AVIC and China Shipbuilding, GAC Group, Corning, TE, Sumitomo, LEGO, SONY, TCL, and Foxconn, nei settori dell’elettronica aerospaziale, 3C, automotive e produzione di veicoli a nuova energia.
Un’unica crimpatura difettosa in un lotto da 50.000 pezzi può comportare un costoso rischio di richiamo; per questo questi acquirenti industriali scelgono come standard una macchina completamente automatica per crimpatura di connettori con validazione a ogni ciclo, anziché un controllo a campione per lotto.
 APP-01
Connettori aerospaziali e ad alta affidabilità
Connettori aerospaziali e ad alta affidabilità
I contatti femmina con molla a filo iperboloidale, come quelli lavorati dalla macchina C13, vengono scelti proprio nelle applicazioni in cui un collegamento non può guastarsi: avionica, difesa e strumentazione, secondo norme di lavorazione aerospaziale della crimpatura come NASA-STD-8739.4. Qui la caratteristica decisiva è la ripetibilità. Una volta definito il profilo, tutti i contatti di un lotto da 50.000 pezzi rispettano lo stesso valore minimo di forza di estrazione, con un rapporto della sezione trasversale a comprova: è ciò che fa la differenza tra superare un audit del cliente e dover rilavorare il lotto.
 APP-02
Elettronica 3C e produzione ad alto volume
Elettronica 3C e produzione ad alto volume
Nell’assemblaggio dell’elettronica di consumo, i vincoli sono il tempo takt e gli scarti di contatti placcati in oro. Una cella completamente automatica mantiene tempi di ciclo di 0,5–2 s, mentre il controllo in linea di forza e visione artificiale intercetta le crimpature sospette prima che raggiungano la stazione successiva, proteggendo sia la cadenza della linea sia i costosi contatti placcati.
 APP-03
Cablaggi automotive e per veicoli a nuova energia
Cablaggi automotive e per veicoli a nuova energia
I terminali a barilotto aperto e i capicorda per cavi batteria di grande sezione si collocano agli estremi opposti dell’intervallo di forza, ma entrambi devono resistere alle condizioni operative previste da SAE/USCAR-21. Per l’estremo ad alta forza si configura la macchina per crimpatura di capicorda. Le attrezzature configurabili per l’applicatore permettono a un’unica piattaforma di automazione di coprire l’intera varietà di cablaggi, evitando di acquistare una macchina distinta per ogni terminale: è il motivo pratico per cui i produttori scelgono una macchina flessibile per crimpatura di connettori.
Verifica e audit
Certificazioni e conformità
Il modo più rapido per ridurre i rischi nell’acquisto di una macchina per crimpatura di connettori da un fornitore estero è verificare i requisiti già presenti nella checklist acquisti: sistema qualità, esperienza e portafoglio di proprietà intellettuale. ZEUEE ne fornisce riscontro documentato.
I produttori non verificati di macchine per crimpatura di terminali rappresentano un rischio nascosto che i team acquisti non possono approvare. ZEUEE si distingue per un sistema qualità certificato ISO 9001:2015 e un portafoglio di 150+ brevetti, credenziali che ogni responsabile acquisti può verificare prima di un acquisto da decine di migliaia.










01 // SISTEMA PRINCIPALE
ISO 9001:2015
Certificazione del sistema di gestione per la qualità
02 // IMPRESA
Impresa high-tech nazionale
(Cina)
03 // PROPRIETÀ INTELLETTUALE
150+ brevetti
32+ invenzioni, 68+ brevetti di modello di utilità
04 // ESPORTAZIONE
Predisposizione CE
Produzione per l’esportazione secondo specifica
05 // DIMENSIONI
20.000 m²
stabilimento, 120+ dipendenti
×
![Certificato ingrandito]()
Guida agli acquisti: fattori di prezzo, tempi di consegna e assistenza
Il prezzo dipende dalla configurazione, non da un listino. Per definire il budget in modo realistico, occorre capire quali fattori determinano il costo e richiedere un preventivo basato sull’applicazione effettiva. Il costo nascosto raramente è il prezzo d’acquisto: sono i materiali di consumo e i tempi di fermo durante la vita utile della macchina, ridotti da attrezzature intercambiabili a cassetta che semplificano la manutenzione. Questi fattori determinano configurazione e costo:
Fattori di costo
06 / Fattori che determinano la configurazione
Consigli per gli acquirenti
Cosa verificare prima di effettuare un ordine
Chieda a ogni fornitore di fornire per iscritto tre informazioni: il metodo di accettazione della qualità di crimpatura (altezza e forza di estrazione secondo IPC-A-620), il piano per ricambi e materiali di consumo (applicatori, matrici e lame di spelatura sono soggetti a usura) e i termini di garanzia e assistenza in loco. ZEUEE si occupa di installazione, formazione degli operatori e collaudo di accettazione in fabbrica, e fornisce assistenza ai macchinari in oltre 30 paesi: il costo totale di proprietà dipende tanto dai consumabili e dal tempo di attività quanto dal prezzo d’acquisto.
Strumenti di progettazione per macchine di crimpatura dei connettori
Domande frequenti sulle macchine per crimpatura di connettori
Conviene acquistare una macchina automatica per crimpatura di connettori rispetto a una crimpatrice manuale?
Per poche crimpature, no: un utensile manuale costa meno ed è adeguato. Quando serve una qualità di crimpatura ripetibile su volumi elevati, l’automazione diventa l’unica opzione affidabile: nei forum tecnici gli operatori rilevano costantemente che la crimpatura manuale comporta stanchezza e variazioni dovute all’operatore, mentre una macchina automatica mantiene costanti altezza e forza di crimpatura a ogni ciclo. Il punto di pareggio dipende dal volume, dal valore dei contatti e dal tasso di scarto attuale.
Quali tipi di contatti e terminali può lavorare la macchina?
Dai contatti femmina a molla a filo iperboloidale, come quelli utilizzati nella C13, e dai contatti a pin e presa lavorati meccanicamente ai terminali a barilotto aperto e chiuso, ai puntalini per cavi, ai contatti coassiali e IDC e ai capicorda per cavi di grande sezione. La macchina viene configurata con l’applicatore, il sistema di alimentazione e la pressa di crimpatura adatti al contatto: consulti la matrice di selezione qui sopra.
Come viene verificata la qualità di crimpatura e secondo quale norma?
In base alla norma IPC/WHMA-A-620: altezza di crimpatura misurata con un micrometro a lama, forza di estrazione verificata rispetto al valore minimo della Tabella 4-1 per la sezione AWG e analisi della sezione trasversale per confermare una compressione del conduttore del 75–85% senza vuoti. Possiamo spedire campioni crimpati con un rapporto della sezione trasversale prima che prenda un impegno d’acquisto.
Come si valuta un fornitore estero di macchine per crimpatura?
Verifichi il sistema qualità (ISO 9001), chieda informazioni sull’esperienza e sui settori di riferimento, verifichi il metodo di accettazione della qualità di crimpatura e definisca i dettagli su ricambi, garanzia e assistenza. Questi sono i criteri che gli acquirenti citano più spesso per evitare un acquisto sbagliato: ZEUEE risponde a ciascuno di essi in questa pagina e nella documentazione tecnica.
Quale cadenza produttiva posso aspettarmi?
La classe della macchina determina l’intervallo: le celle completamente automatiche producono circa 1.800–6.200 pezzi all’ora con tempi di ciclo di 0,5–2 s, a seconda del contatto, della lunghezza del cavo e dell’eventuale funzionamento in parallelo di doppie stazioni. La cadenza esatta per il suo contatto viene confermata durante la valutazione dell’applicazione.
È possibile personalizzare la macchina ed eseguire prima una prova su campione?
Sì. La configurazione personalizzata è la norma, non l’eccezione; inoltre, eseguiamo gratuitamente una prova di crimpatura su campione utilizzando i suoi contatti e cavi, così potrà verificare altezza e forza di estrazione e sezione trasversale prima dell’acquisto.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






