Contatti Zeyu lntelligent Industrial Company
Guida alla macchina per il rivestimento di anelli colorati: trasferimento a bande, polimerizzazione UV e ispezione CCD

Una macchina per il rivestimento di anelli colorati applica da 1 a 3 bande identificative concentriche attorno a contatti cilindrici discreti. I riferimenti pubblicati per la codifica dei pin si attestano intorno a 60 cicli al minuto (circa un contatto al secondo), mentre i sistemi di rivestimento per tubi portafusibili più grandi raggiungono fino a 100 pezzi al minuto. I codici completi a tre cifre SAE AS39029 Basic Identification Number (BIN) richiedono tre bande. Conoscere la meccanica del trasferimento rotativo, i limiti della polimerizzazione UV-LED e la classificazione tramite telecamera evita agli acquirenti di richiedere per errore preventivi per cabine di verniciatura a spruzzo per grandi volumi o camere a vuoto.
Aggiornato a novembre 2026 · Di Cherry
Riepilogo tecnico
- I componenti trattati includono contatti cilindrici discreti a pin e a bussola (calibri SAE AS39029 da #22D a #12), terminali elettrici e piccoli alberi.
- Le celle a singolo passaggio depositano da 1 a 3 bande concentriche, in cui tre bande codificano una sequenza BIN completa a tre cifre.
- Le sorgenti di polimerizzazione utilizzano emettitori UV-LED a banda stretta (365, 385, 395 o 405 nm) abbinati ai fotoiniziatori dell’inchiostro, oppure una cottura termica controllata.
- I controlli di qualità abbinano ottiche diffuse a cupola piatta con la classificazione cromatica CCD in linea e la deviazione degli scarti confermata da sensori.
Una macchina per il rivestimento di anelli colorati per pezzi discreti deposita da 1 a 3 bande sui contatti cilindrici dei connettori in un’unica cella passo-passo. Utilizza inoltre la polimerizzazione UV-LED e l’ispezione CCD in linea.
Cos’è una macchina per il rivestimento di anelli colorati e come funziona il trasferimento rotativo delle bande?
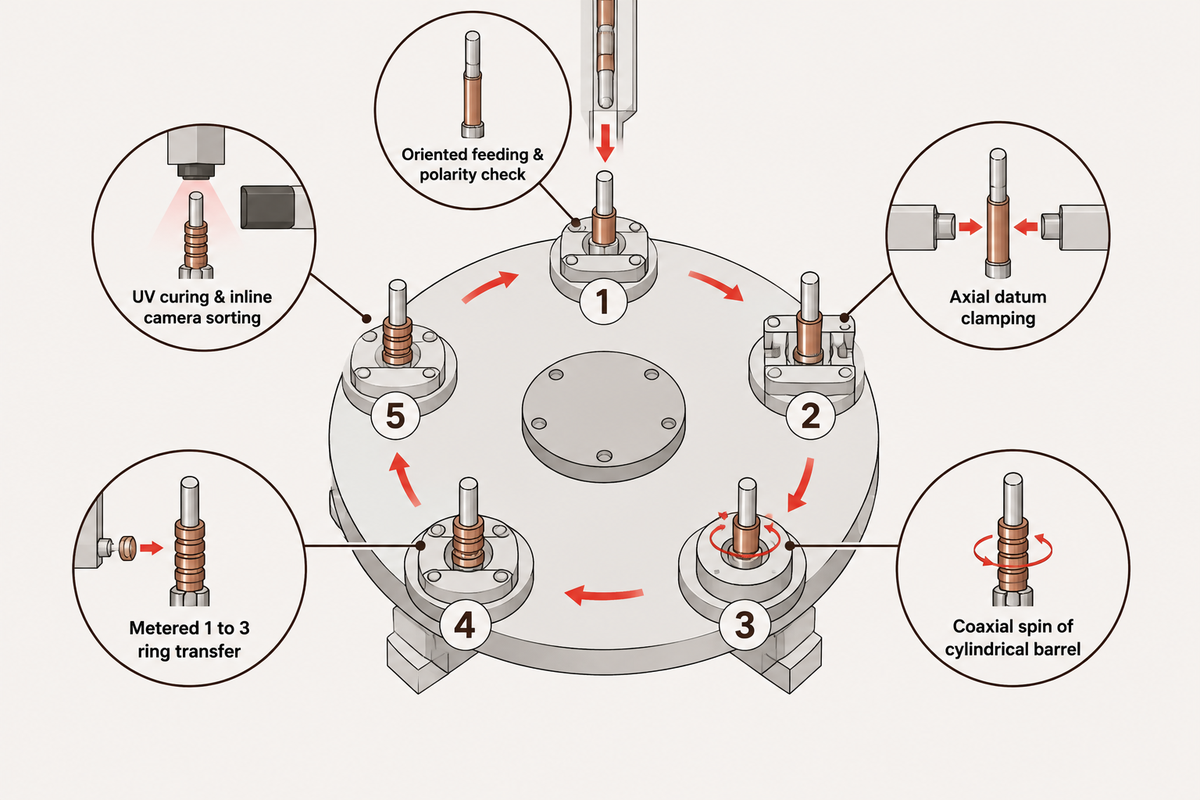
Le macchine per il rivestimento di anelli colorati fanno avanzare passo-passo i contatti cilindrici discreti attorno a una tavola rotante, fanno ruotare il pezzo contro un applicatore dosato e polimerizzano immediatamente l’inchiostro. Una telecamera viene utilizzata per smistare gli scarti. A differenza delle cabine di verniciatura in massa, queste celle applicano le strisce solo sul barilotto conduttore designato, mantenendo nude le superfici di accoppiamento.
Come funziona una macchina per il rivestimento di anelli colorati sui contatti cilindrici?
Un sistema automatico di rivestimento per contatti esegue cinque funzioni: alimentazione orientata e controllo della polarità; bloccaggio sul riferimento assiale; rotazione coassiale; trasferimento dosato degli anelli; e polimerizzazione UV con smistamento tramite telecamera in linea. In primo luogo, il sistema di alimentazione dei pezzi singolarizza i componenti sfusi (pin o contatti a bussola) e verifica la polarità assiale in modo che il barilotto conduttore sia rivolto verso l’applicatore. In secondo luogo, viene utilizzato un fermo positivo per posizionare il contatto lungo il proprio asse, garantendo la ripetibilità della posizione delle bande.
In terzo luogo, un mandrino coassiale o un portapinza fa ruotare il cilindro a velocità controllata. In quarto luogo, ruote di trasferimento, aghi di dosaggio calibrati o rulli con racla entrano in contatto con il barilotto in rotazione e applicano 1, 2 o 3 anelli in un unico passaggio. In quinto luogo, la tavola rotante fa avanzare il contatto e la polimerizzazione UV viene impiegata insieme alla classificazione tramite telecamera per verificare la qualità. I lotti fuori specifica vengono deviati.
I brevetti pubblicati di terze parti mostrano come i progettisti realizzano bande strette su barilotti miniaturizzati. Ad esempio, il brevetto pubblicato CN118744073A (Shanghai Workpower Telecom Co., Ltd.) descrive una configurazione con larghezze di anello di 0,5 mm e 1,0 mm a un passo di 1,0 mm. Tale progetto utilizza aghi da 27G (diametro esterno 0,42 mm) e 30G (diametro esterno 0,31 mm), un mandrino pneumatico e un raschiatore in silicone Shore A50.
Un deposito esterno separato, il brevetto pubblicato CN122558722A (Kunshan Aisyitian Automation), descrive una tavola rotante elettrica abbinata a un sistema di alimentazione dei pezzi a vibrazione e a portapinze folli a molla. Utilizza un riferimento di spinta assiale, ruote motrici in gomma e un sensore laser di scarico. Nessuna delle due pubblicazioni divulga proprietà intellettuale di ZEUEE. Le precedenti clip a scatto nel brevetto statunitense US6311229B1 scaduto (Elsag International BV) si adattano ai corpi dei connettori I/O a blocchi, non alle strette cavità dei connettori circolari che si affidano ad anelli liquidi polimerizzati.
I sistemi di rivestimento per contatti discreti operano con un avanzamento continuo a pezzo singolo anziché su vassoi a lotti. Il riferimento tecnico di ZEUEE colloca le celle per contatti discreti vicino a un contatto al secondo, applicando fino a tre bande per passaggio per generare un codice BIN completo a tre cifre con classificazione tramite visione artificiale. Questo ritmo di rivestimento continuo differisce nettamente dalle linee per trefoli alimentate da bobina come il sistema MCM di Rosendahl Nextrom, che marca 80+ identificativi su fibra ottica a 1.600 m/min.
Distinguere le macchine per il rivestimento di anelli sui contatti dai sistemi industriali di rivestimento in massa
Confondere le macchine per il rivestimento di contatti discreti con le linee di finitura superficiale in massa può portare gli acquirenti a ricevere preventivi per macchinari non pertinenti. Una cabina di verniciatura a polvere spruzza polimero termoindurente secco su pannelli metallici, mentre una macchina di rivestimento sottovuoto deposita uniformemente film sottili metallici su vassoi in rastrelliera all’interno di una camera a vuoto. Al contrario, il brevetto citato sul rivestimento dei contatti (CN118744073A) si concentra su strette strisce liquide selettive applicate ai singoli barilotti conduttori.
Una situazione analoga si riscontra nei cataloghi di macchinari usati per l’industria farmaceutica e dolciaria. Una bassina di rivestimento fa ruotare un cestello rotante per far rotolare le compresse e creare un rivestimento a film uniforme su tutti i lati. Nei cataloghi farmaceutici, un tamburo parzialmente perforato per la confettatura fa rotolare le compresse in aria riscaldata. Un tamburo parzialmente perforato ad azionamento pneumatico per lo scarico dei lotti movimenta nuclei sfusi anziché delicati pin in ottone o rame al berillio.
| Categoria di apparecchiatura | Meccanismo di processo principale | Geometria di copertura | Idoneità alla codifica BIN dei contatti |
|---|---|---|---|
| Macchina per il rivestimento di anelli colorati per pezzi discreti | Rotazione passo-passo + trasferimento dosato a ruota o ad ago + polimerizzazione UV | 1–3 bande selettive a 360° sul barilotto conduttore | Mantiene nuda la zona di accoppiamento dorata; supporta la classificazione cromatica CCD |
| Marcatore continuo ad anelli per fibre | Getto bagnato su bagnato senza contatto su filo in movimento | Anelli periodici lungo una fibra a 1.600 m/min | Progettato per fili flessibili continui, non per pin rigidi singolarizzati |
| Camera PVD / Magnetron a lotti | Sputtering ionico multi-arco e magnetron sottovuoto | Film sottile metallico sull’intera superficie su telai | Costruito per la placcatura dell’intera superficie anziché per bande BIN multicolore |
| Bassina per sfusi, tamburo o cabina a polvere | Tamburo rotante a spruzzo o pistola elettrostatica a polvere | Strato di rivestimento non selettivo sull’intero pezzo | Rischio di deformazione dei pin e copertura indesiderata sulle superfici di accoppiamento |
Limite di selezione: utilizzare un marcatore continuo per fili flessibili o fibra ottica svolti da bobina. I contatti rigidi lavorati a macchina impiegano tipicamente il posizionamento rotativo su attrezzatura di posizionamento quando si sceglie la marcatura automatica a bande multicolore rispetto ai metodi manuali o a lotti.
Geometria del contatto, tolleranze di larghezza delle bande e specifiche di polimerizzazione dell’inchiostro
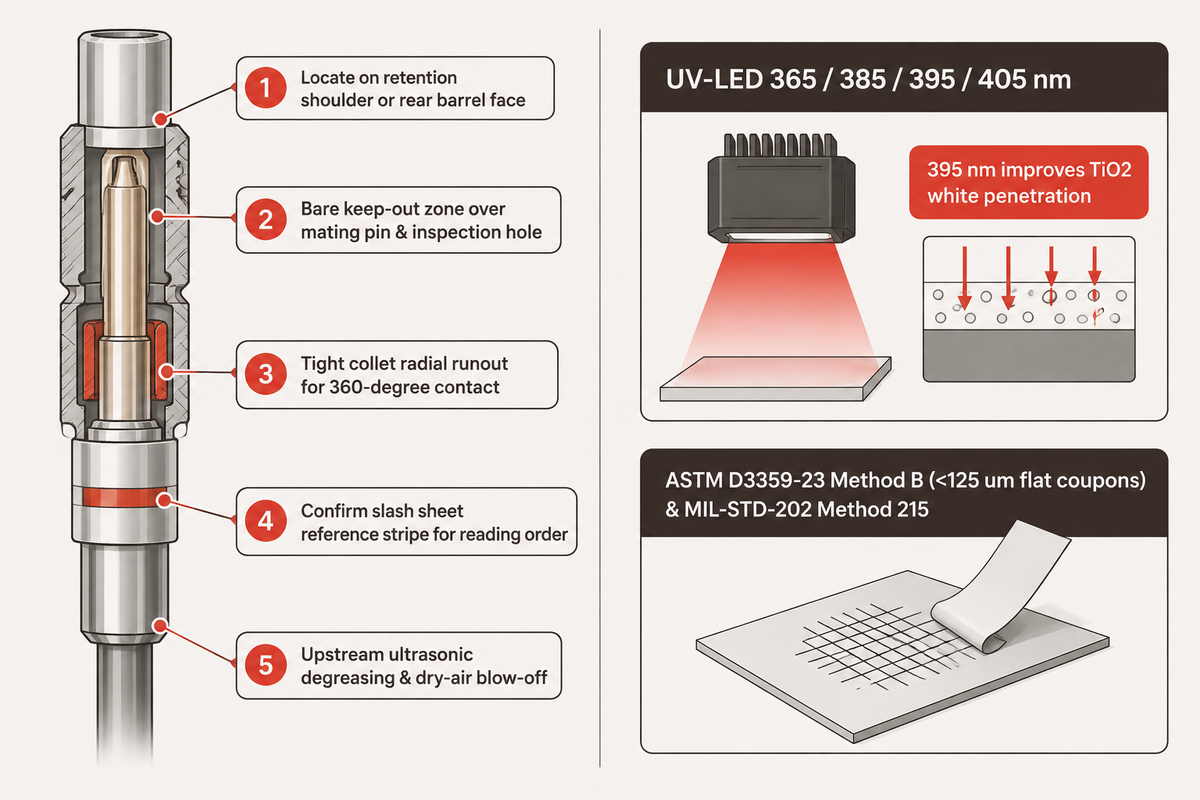
Dopo che il trasferimento rotativo delle bande ha depositato l’inchiostro umido sul barilotto conduttore, la geometria del contatto e la fisica della polimerizzazione determinano se tali bande resisteranno alla crimpatura e al lavaggio. I progettisti vincolano le zone delle bande alle schede specifiche SAE AS39029, mantengono l’inchiostro lontano dalle superfici di accoppiamento dorate e abbinano la lunghezza d’onda e la dose UV-LED alla chimica dell’inchiostro.
Famiglie di contatti SAE AS39029 e disposizione delle bande BIN
I connettori aerospaziali e per la difesa costruiti secondo MIL-DTL-38999 o MIL-DTL-26482 utilizzano contatti rimovibili regolati dalla norma SAE AS39029 (in precedenza MIL-C-39029). Secondo l’analisi AS39029 di Lectromec, laboratorio accreditato ISO/IEC 17025, i contatti qualificati, inclusi quelli utilizzati nei connettori MIL-DTL-38999, devono resistere ad almeno 500 cicli di lavorazione e accoppiamento, limitare lo spostamento assiale a non più di 0,3 mm e superare prove d’urto che verificano l’assenza di discontinuità elettriche superiori a 1 microsecondo. Lectromec riassume direttamente il requisito base di ritenzione meccanica:
“I contatti di calibro 22 nei connettori MIL-DTL-38999 devono resistere ad almeno 10 lbf (44 N) di forza assiale senza sfilarsi, mentre i contatti più grandi (calibro 16, 12, ecc.) presentano requisiti minimi di ritenzione ancora più elevati (fino a 25 lbf o ~111 N per il calibro più grande).”
La doratura rende l’adesione dell’inchiostro più difficile rispetto alla marcatura su acciaio nudo o plastica. La guida M39029 di Connector Supplier rileva che la specifica richiedeva storicamente 0.000050 in (50 micropollice) di oro sull’intero corpo esterno, sebbene oggi sia consentita la doratura selettiva. L’oro liscio ha una bassa energia superficiale e offre una presa minima per l’inchiostro umido. L’olio di lavorazione residuo provoca microfori o sfaldamento dopo la polimerizzazione. Per le tolleranze meccaniche a monte prima dell’applicazione delle bande, consultare la nostra guida ai flussi di lavoro di assemblaggio dei contatti a pin e a bussola.
Sui contatti SAE AS39029, tre bande colorate codificano il Basic Identification Number (BIN) a tre cifre, letto dal barilotto conduttore verso la punta di accoppiamento. I diametri esatti del barilotto del contatto e le tolleranze di larghezza delle bande derivano dalla scheda specifica M39029 di ciascun componente anziché da un’unica tabella universale. Il brevetto CN118744073A illustra larghezze di anello sub-millimetriche e millimetriche per i contatti a crimpare, mentre l’intervallo Ø4.4–5,9 mm citato sul modello TIU-03 di Yulishih si applica a tubi portafusibili più grandi e non a pin miniaturizzati. La matrice di riferimento seguente raccoglie undici modelli di contatti M39029 pubblicati da MILNEC e Aiconics nei calibri da #22D a #12.
| Modello di contatto | Tipo di contatto e classe dimensionale | Sezione del filo (AWG) | Sequenza colori BIN pubblicata | Priorità principale di rivestimento e alimentazione |
|---|---|---|---|---|
| M39029/58-360 | Pin · Calibro #22D | 22–28 AWG | Arancione, Blu, Nero | Alimentazione a caduta ridotta per evitare di piegare i pin sottili; riferimento assiale stretto |
| M39029/56-348 | Bussola · Calibro #22D | 22–28 AWG | Arancione, Giallo, Grigio | Proteggere il cappuccio fessurato della bussola; verificare il contrasto sulle bande grigie/gialle |
| M39029/58-363 | Pin · Calibro #20 | 20–24 AWG | Arancione, Blu, Arancione | Rigorosa zona di rispetto vicino allo spallamento e al foro di ispezione |
| M39029/56-351 | Bussola · Calibro #20 | 20–24 AWG | Arancione, Verde, Marrone | Illuminazione diffusa per separare le tonalità marrone e arancione sull’oro |
| M39029/1-100 | Pin · Calibro 16 / Barilotto 22 | 22 AWG | Marrone, Nero, Nero | La geometria del barilotto a gradini richiede un diametro della pinza abbinato |
| M39029/1-101 | Pin · Calibro 16 / Barilotto 20 | 20 AWG | Marrone, Nero, Marrone | Verificare l’orientamento assiale prima del trasferimento dell’inchiostro sul barilotto ridotto |
| M39029/58-364 | Pin · Calibro #16 | 16–20 AWG | Arancione, Blu, Giallo | Verificare la dose UV sul pigmento giallo opaco lungo l’intera circonferenza |
| M39029/56-352 | Bussola · Calibro #16 | 16–20 AWG | Arancione, Verde, Rosso | Calibrare la separazione cromatica della telecamera tra le bande rosse e arancioni |
| M39029/58-365 | Pin · Calibro #12 | 12–14 AWG | Arancione, Blu, Verde | La massa maggiore del contatto richiede piste di alimentazione ammortizzate per limitare le abrasioni |
| M39029/56-353 | Bussola · Calibro #12 | 12–14 AWG | Arancione, Verde, Arancione | Confermare l’esposizione UV sull’intera circonferenza per il diametro maggiore del barilotto |
| M39029/31-234 | Pin · Calibro #12 | 12–14 AWG | Rosso, Arancione, Giallo | Verifica tricromatica ad alta saturazione sotto illuminazione diffusa a cupola piatta |
Lista di controllo dell’accumulo di tolleranze delle bande BIN
Verificare i cinque parametri dimensionali e di preparazione superficiale elencati nella Lista di controllo dell’accumulo di tolleranze delle bande BIN prima di rilasciare il disegno di un contatto a un costruttore di impianti. Il disallineamento di questi parametri può causare derive dimensionali e sbavature dell’inchiostro, con conseguenti scarti.
- Posizionare il contatto sullo spallamento di ritenzione o sulla faccia posteriore del barilotto, anziché sulla delicata punta di accoppiamento.
- Definire una zona di rispetto nuda sopra il pin di accoppiamento attivo, il cappuccio della bussola e il foro di ispezione della crimpatura.
- Mantenere stretta l’eccentricità radiale della pinza per garantire che la ruota di trasferimento o l’ago mantenga un contatto costante su tutti i 360 gradi.
- Verificare sulla scheda specifica M39029 applicabile se la prima banda utilizza una striscia di riferimento più larga per l’ordine di lettura.
- Verificare lo sgrassaggio a ultrasuoni a monte e la soffiatura con aria secca prima della produzione di rivestimento, affinché gli oli di lavorazione non compromettano la bagnabilità.
Fisica della polimerizzazione UV-LED e sensibilità della formulazione dell’inchiostro
I gruppi UV-LED commerciali emettono picchi UVA a banda stretta a 365, 385, 395 o 405 nm senza calore infrarosso, secondo la guida alla polimerizzazione UV di GEW. Gli inchiostri UV combinano il 50–80% di oligomeri, fino al 50% di monomeri e lo 0,5–15% di fotoiniziatori che reticolano anziché asciugare per evaporazione del solvente. L’opacità del pigmento influisce fortemente sulla scelta della lunghezza d’onda. UVNDT osserva che l’inchiostro bianco contiene biossido di titanio (TiO2), che blocca la luce UV al di sotto di 380 nm. Sotto il pigmento bianco, una lampada da 365 nm rischia di lasciare lo strato inferiore del rivestimento non completamente polimerizzato. Il passaggio a 395 nm migliora la penetrazione quando abbinato all’assorbimento del fotoiniziatore, allo spessore del film e alla dose UV erogata.
Le finestre di polimerizzazione dipendono dalla formulazione dell’inchiostro più che dalla sola potenza della lampada. I ricercatori del National Institute of Standards and Technology (NIST) (Bennett, 2017; aggiornato il 7 maggio 2026) hanno misurato cinque resine fotopolimeriche commerciali per produzione additiva a 365 nm e 405 nm. Hanno registrato una variazione fino a 7X nell’energia critica di polimerizzazione (Ec) e fino a 10X nella profondità di penetrazione (Dp). Tale studio ha valutato resine per produzione additiva anziché inchiostri per la marcatura a bande dei contatti, ma illustra chiaramente la sensibilità alla formulazione. Poiché un radiometro UV misura l’irradianza e la dose della lampada anziché direttamente l’adesione dell’inchiostro, gli ingegneri abbinano i registri del radiometro a prove effettive di polimerizzazione e resistenza ai solventi su contatti campione rivestiti. Lo stesso studio del NIST ha inoltre rilevato che i controlli con calibro risultano imprecisi sugli elastomeri morbidi, preferendo misuratori ottici o profilometri durante la qualifica.
Calcolo applicato della rotazione circonferenziale e dell’esposizione UV
Supponiamo che un progettista modelli un contatto con un diametro esterno ipotizzato del barilotto conduttore di 1,60 mm che ruota a 150 rpm davanti a un fascio UV a linea singola per 0,30 s. La velocità superficiale circonferenziale è pari a pi × 1,60 mm × (150 ÷ 60) = 12,57 mm/s. Una rotazione completa equivale a pi × 1,60 mm = 5,03 mm. Durante 0,30 s, il barilotto compie 12,57 × 0.30 = 3,77 mm, ovvero 0.75 di un giro completo (270 gradi). Poiché il barilotto non ha completato un intero giro davanti a un fascio lineare puntiforme, una parte della circonferenza non riceve alcun passaggio diretto del fascio (l’arco esatto non esposto dipende dall’angolo di copertura ottica dell’emettitore). Estendendo il tempo di sosta a 0,40 s si completa un giro intero, mentre la polimerizzazione completa in profondità richiede comunque la corrispondenza tra chimica del fotoiniziatore dell’inchiostro, spessore del film e dose di energia erogata.
Quali prove di adesione dell’inchiostro e di resistenza ai solventi verificano le bande colorate polimerizzate sui contatti?
La prova di adesione con nastro ASTM D3359-23 e la prova di permanenza ai solventi MIL-STD-202 Test Method 215 sono due metodi fondamentali utilizzati insieme ai criteri del disegno del cliente per verificare i requisiti del rivestimento. La norma ASTM D3359-23 (attiva, marzo 2023) classifica l’adesione con nastro su substrato metallico da 0 a 5 mediante una rapida pelatura a 180 gradi. Il Metodo B si applica a film di spessore inferiore a 125 μm (5 mils), mentre il Metodo A si applica oltre 125 μm; il Metodo B può estendersi anche oltre 125 μm quando si applicano una spaziatura di taglio più ampia e un accordo esplicito tra acquirente e fornitore. Poiché la classificazione da 0–5 della ASTM D3359 non misura né la forza assoluta di pelatura né direttamente gli stretti anelli curvi dei contatti, i laboratori qualità testano provini testimone piatti con placcatura corrispondente polimerizzati all’interno della stessa macchina. Sui contatti reali, i laboratori eseguono prove di permanenza ai solventi secondo MIL-STD-202 Test Method 215. Le guide di prova di DESolutions ed eComp confermano che il Method 215 espone i pezzi marcati a solventi quali ragia minerale, acetone, NMP o Dynasolve per verificare la leggibilità della marcatura e la resistenza allo scolorimento.
Limite di polimerizzazione: se le bande bianche o gialle opache non superano la prova di permanenza ai solventi sotto raggi UV a 365 nm, verificare innanzitutto la compatibilità del fotoiniziatore dell’inchiostro e la dose UV erogata. Controllare l’inibizione superficiale da ossigeno e lo sgrassaggio del substrato prima di modificare la lunghezza d’onda della lampada o lo spessore del film.
Rivestimento rotativo di anelli colorati rispetto a verniciatura manuale, tampografia, laser e metodi PVD
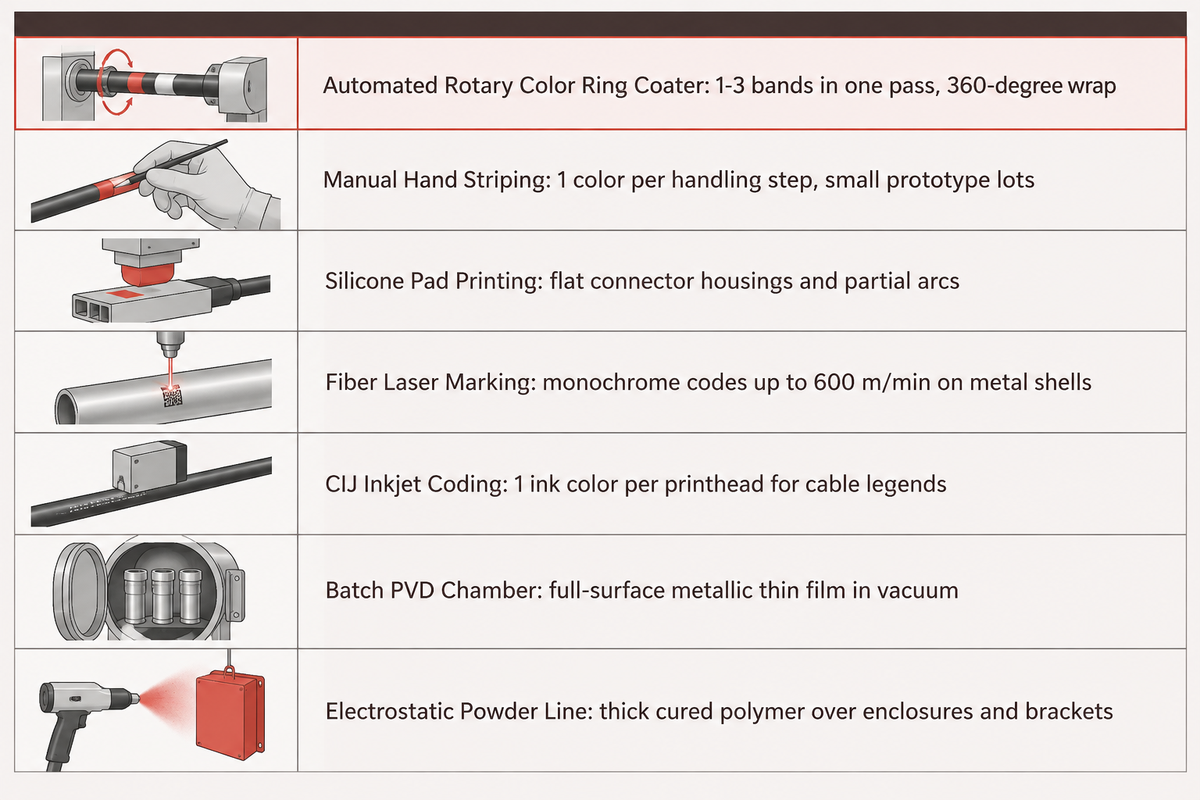
Il rivestimento rotativo automatico di anelli colorati è indicato per contatti cilindrici discreti che richiedono tre bande BIN nitide a 360 gradi quando i volumi, la cadenza dei cambi formato e l’ispezione giustificano una cella dedicata. La marcatura manuale a strisce e i metodi attualmente accettati sono validi per applicazioni a volumi inferiori. I sistemi laser, a getto d’inchiostro e PVD vengono utilizzati per applicazioni di marcatura differenti.
Quando i progettisti dovrebbero scegliere il rivestimento rotativo automatico anziché la marcatura laser o a getto d’inchiostro?
Scegliere una macchina rotativa automatica per il rivestimento di anelli colorati quando i disegni richiedono bande multicolore a 360 gradi e il volume produttivo, la ripetibilità e le esigenze di ispezione giustificano una cella dedicata. I laser a fibra eccellono nei testi monocromatici rapidi e nei codici 2D. Videojet documenta laser a fibra da 50W e un laser a fibra da 100W che operano fino a 600 m/min su componenti metallici, insieme a unità a getto d’inchiostro continuo (CIJ) caricate con inchiostri alfanumerici MIL-SPEC. Tali sistemi, tuttavia, sono destinati a codici alfanumerici, codici a barre e diciture continue anziché a bande multicolore tipo resistore su sottili barilotti dorati.
Allo stesso modo, la tampografia con tampone in silicone si rivolge a corpi dei connettori piatti o ad archi parziali, a meno che non vengano aggiunte attrezzature di posizionamento rotative a battute multiple. Anche le testine di stampa CIJ standard richiedono una sincronizzazione rotativa specializzata e una registrazione precisa delle gocce per applicare bande su minuscoli pin discreti. I sistemi rotativi dedicati al rivestimento dei contatti risolvono queste sfide di integrazione fin dall’origine. Le specifiche esterne pubblicate indicano il Model 1174 di Adapt Automation a una velocità stimata di 60 cicli al minuto per 1–3 strisce sui contatti. Il sistema di rivestimento UV ad anelli TIU-03 di Yulishih specifica fino a 100 pezzi/min (inclusa la polimerizzazione) su tubi portafusibili più grandi da Ø4.4–5,9 mm.
Le ricerche generiche restituiscono anche macchine di rivestimento PVD o impianti di rivestimento per produttori di gioielli destinati alla finitura decorativa sull’intera superficie. Ad esempio, una camera di rivestimento mediante sputtering magnetron con dimensioni di φ1300 × H1300 mm riveste uniformemente minuterie su telaio in lotti sottovuoto anziché applicare strisce su singoli pin elettrici. Inoltre, una cabina professionale di verniciatura a polvere o una linea industriale completa di verniciatura a polvere impiega una pistola a spruzzo elettrostatica per polveri progettata per armadi e staffe. Le linee di rivestimento multifunzionali per minuteria di consumo richiedono fasi personalizzate di mascheratura e fissaggio su attrezzatura di posizionamento che aggiungono complessità rispetto alle macchine rotative dedicate a singolo pin.
| Metodo | Integrità della banda a 360° | Colori per passaggio | Impatto sul substrato | Velocità di riferimento pubblicata | Applicazione ideale |
|---|---|---|---|---|---|
| Macchina rotativa automatica per anelli colorati | Avvolgimento continuo a 360° tramite rotazione coassiale | 1–3 bande in un unico passaggio | Inchiostro liquido/UV non ablativo sul barilotto conduttore | ~60 cicli/min stim. (pin Adapt 1174); fino a 100 pezzi/min (fusibili Yulishih TIU-03) | Contatti e terminali elettrici M39029 di serie per aerospazio/difesa |
| Marcatura manuale a strisce | Sovrapposizione e bordi dipendenti dall’operatore | 1 colore per fase di manipolazione | Non ablativo; elevato rischio di sbavature sul vassoio | Cadenza manuale da banco | Piccoli lotti prototipali e campioni tecnici |
| Tampografia in silicone | Adatta a superfici piatte o ad arco parziale se non ruotate | 1–2 colori tramite battute passo-passo | Non ablativo; richiede attrezzaggio rotativo per l’avvolgimento completo | Avanzamento a lotti su attrezzatura di posizionamento | Corpi dei connettori piatti e diciture su singolo lato |
| Marcatura con laser a fibra | Contrasto monocromatico; asse rotante richiesto | 0 colori a pigmento standardizzati | Marcatura per ossidazione superficiale; verificare l’integrità dell’oro sottile | Fino a 600 m/min su metallo (Videojet 50W/100W) | Codici lotto alfanumerici e codici 2D sugli involucri |
| Codifica a getto d’inchiostro CIJ | Richiede rotazione sincronizzata per anelli completi | 1 colore d’inchiostro per testina di stampa | Senza contatto; disponibili inchiostri per testi MIL-SPEC | Linee continue per cavi ad alta velocità | Diciture sulla guaina esterna dei cavi e staffe metalliche piatte |
| Camera PVD a lotti | Film non selettivo sull’intero pezzo se non mascherato | 1 finitura uniforme in camera per ciclo di lavorazione | Deposita un film metallico sulle superfici esposte | Ciclo di lavorazione sottovuoto a lotti (svuotamento <=20 min nella specifica citata) | Gioielleria decorativa e placcatura integrale di minuterie |
| Linea elettrostatica a polvere | Copertura a spruzzo non selettiva se non mascherata | 1 finitura a polvere per passaggio in cabina | Rivestimento polimerico spesso polimerizzato sul metallo esposto | Lavorazione a lotti con cabina e forno a convogliatore | Armadi, staffe e pannelli strutturali |
Regola decisionale: mantenere le unità laser o CIJ per gli involucri dei connettori e le guaine esterne dei cavi, abbinando invece la marcatura manuale a strisce o le celle rotative automatiche al volume dei lotti, alla cadenza dei cambi formato e ai processi qualificati.
Alimentazione dei pezzi, orientamento assiale e controllo rapido del cambio colore
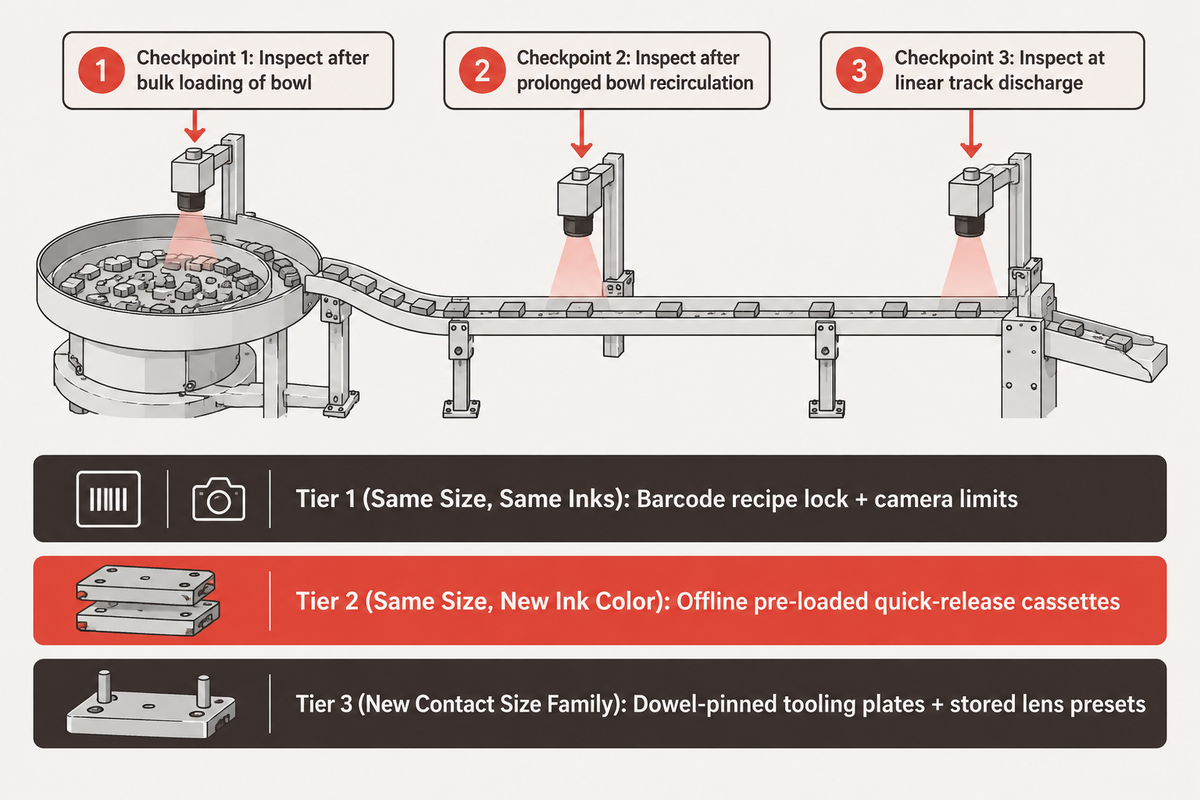
La resa effettiva del turno è determinata dall’alimentazione dei pezzi e dal cambio colore più che dalla velocità del ciclo di lavorazione della tavola rotante. I fragili pin dorati si piegano o si graffiano quando l’ampiezza della tazza vibrante sale eccessivamente. Anche i reparti di contatti ad alto mix perdono tempo di attività a meno che le cassette d’inchiostro, i rulli e gli attrezzaggi non vengano sostituiti mediante controlli ripetibili.
Come si previene la piegatura dei pin di contatto durante l’alimentazione automatica in tazza vibrante?
Selezionare il sistema di alimentazione dei pezzi appropriato in base alla rigidità del contatto, anziché forzare ogni pin attraverso una tazza vibrante in acciaio nudo. Le tazze vibranti per grandi volumi, come la tazza vibrante in acciaio inossidabile da 18 pollici sul Model 1174 di Adapt Automation o la tramoggia da 5.000 pezzi sul modello TIU-03 di Yulishih, movimentano senza problemi terminali elettrici robusti e tubi portafusibili. I sottili pin di calibro #22D e i contatti a bussola fessurati possono aggrovigliarsi e deformarsi sotto il peso dei pezzi in ricircolo. Utilizzare caricatori a magazzino o a tubo a caduta ridotta per preservare la resa sulle geometrie fragili.
Sebbene i rivestimenti protettivi della tazza vibrante aiutino ad ammortizzare i pezzi, non possono compensare le carenze nell’attrezzaggio meccanico. Lancing UK Bowlfeeders sottolinea che i rivestimenti in elastomero possono migliorare l’attrito o ridurre il rimbalzo, ma non possono sostituire un attrezzaggio corretto, una logica di orientamento adeguata e il controllo qualità dei componenti. Monitorare i contatti in tre punti distinti durante il processo di messa in servizio: dopo il caricamento in massa nella tazza vibrante, dopo il ricircolo prolungato nella tazza vibrante e allo scarico della pista lineare. L’osservazione di tutti e tre i punti consente di determinare se le abrasioni sulla doratura derivano dal peso nella tramoggia, da bave sulle guide o dallo schiacciamento nel dispositivo di scappamento.
L’analisi sui sistemi a tazza vibrante dell’agosto 2026 di RNA Automation evidenzia una trappola frequente in reparto. Supponiamo che un sistema di alimentazione dei pezzi a vibrazione fornisca un flusso costante di 200 pezzi al minuto a una cella di rivestimento. I supervisori vedono conteggi di alimentazione stabili e presumono che anche l’orientamento sia altrettanto stabile. Nel frattempo, una lieve usura delle guide e un’ampiezza di vibrazione eccessiva permettono ai pin di saltare oltre i deflettori di orientamento ed entrare nel mandrino al contrario. Come avverte RNA Automation, più vibrazione non è sempre sinonimo di migliore prestazione. Nel giro di un’ora, la macchina di rivestimento invia contatti capovolti nella stazione di trasferimento, applicando le strisce sulla punta di accoppiamento anziché sul barilotto e riempiendo lo scivolo degli scarti.
Installare un sensore di polarità ottico o laser davanti al dispositivo di scappamento di carico per deviare a secco i contatti invertiti. Abbinare con cura le sedi di posizionamento dell’attrezzaggio del sistema di alimentazione dei pezzi quando si raggruppano famiglie miste di connettori; consultare la nostra guida sui tipi di contatti per connettori e la selezione della geometria durante la progettazione dell’attrezzaggio.
Orologio di cambio formato dall’ultimo pezzo buono al primo pezzo buono
I tempi di richiamo ricetta dichiarati in due minuti possono conteggiare unicamente i tocchi sullo schermo tattile. I reparti ad alto mix dovrebbero utilizzare l’Orologio di cambio formato dall’ultimo pezzo buono al primo pezzo buono per misurare il vero tempo di fermo. Misurare ogni minuto dall’ultimo pin accettato del Lotto A al primo pin verificato dal sistema di visione del Lotto B attraverso tre livelli operativi:
| Livello di cambio formato | Azioni fisiche e software | Fattore principale di fermo macchina | Controllo per comprimere i tempi |
|---|---|---|---|
| Livello 1: stesso calibro, stessi inchiostri | Caricare ricetta HMI; riassegnare teste di applicazione attive e controllo BIN | Approvazione dell’ordine colori sul primo pezzo | Blocco ricetta tramite codice a barre + controllo automatico dei limiti della telecamera |
| Livello 2: stesso calibro, nuovo colore d’inchiostro | Sostituire cassetta d’inchiostro e ruota o spurgare il collettore degli aghi | Spurgo con solvente e stabilizzazione della tonalità | Cassette colore a sgancio rapido precaricate fuori linea |
| Livello 3: nuova famiglia dimensionale di contatti | Sostituire pista, sedi di posizionamento delle pinze, fermo assiale e fuoco telecamera | Allineamento meccanico e verifica dell’eccentricità | Piastre porta-attrezzi con spine di centraggio + preimpostazioni ottiche memorizzate |
Regola di cambio formato: se la linea cambia i colori degli inchiostri BIN più di due volte per turno, specificare cassette applicatrici rimovibili pre-inchiostrate in modo che i tecnici evitino lavaggi umidi con solvente all’interno del telaio.
Verifica tramite visione artificiale in linea e risoluzione dei difetti
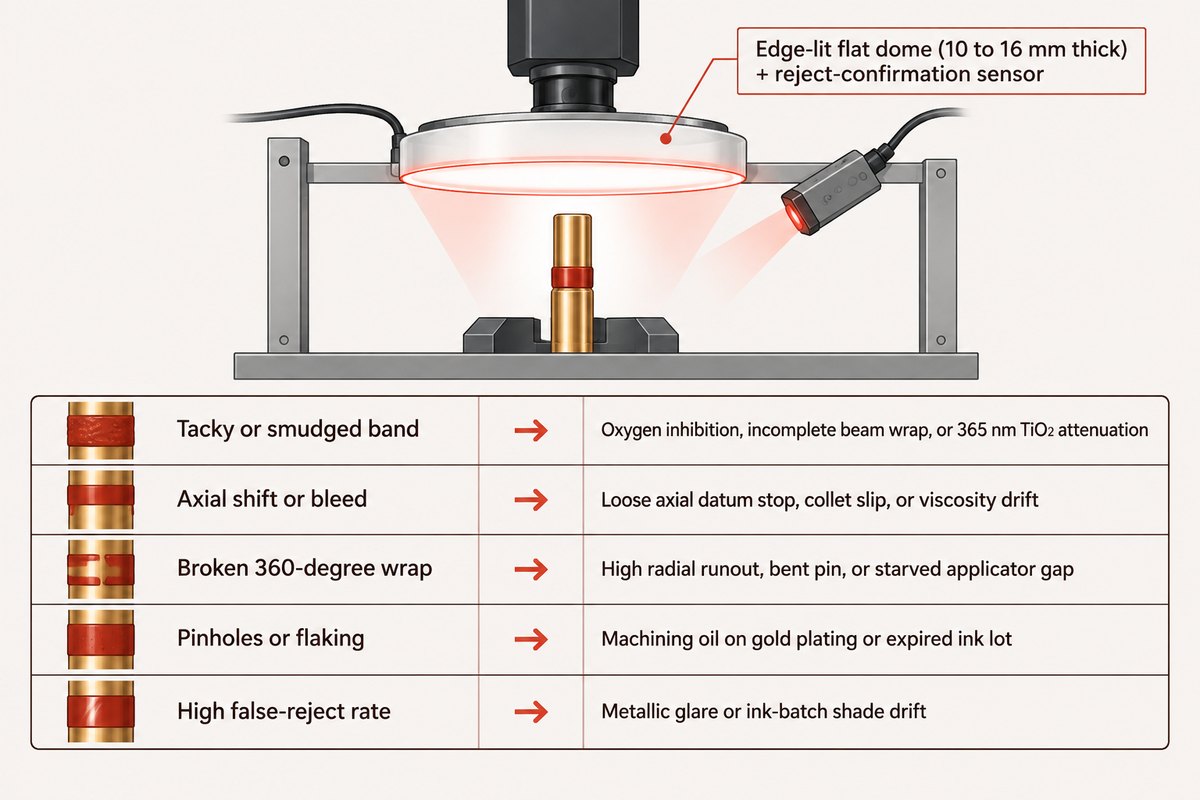
La visione artificiale in linea può ispezionare le caratteristiche visibili del rivestimento in un processo di rivestimento ad anello aperto. Poiché i pin dorati curvi agiscono come specchi, una classificazione accurata richiede finestre cromatiche calibrate, illuminazione diffusa a cupola piatta e uno smistamento deterministico degli scarti collegato alle cause fisiche alla radice.
Controllare il riflesso speculare sui cilindri dorati riflettenti
Gli illuminatori anulari standard incontrano difficoltà sui contatti cilindrici lucidi. I LED a sorgente puntiforme proiettano una linea di riflesso bianca brillante lungo la cresta di un pin dorato lasciando i lati in ombra. Tale distorsione altera la tonalità misurata e innesca falsi scarti tra le bande marroni, rosse e arancioni. Nello studio sull’illuminazione di superfici cilindriche di Vision Systems Design (Joe Gugliotti e Marc Landman, settembre 2020), gli autori esaminano una cupola piatta illuminata dai bordi. Con uno spessore da 10 a 16 mm e una finestra di visione trasparente, avvolge i cilindri metallici lucidi in una luce diffusa uniforme. A differenza delle tradizionali cupole emisferiche, una cupola piatta elimina sia i punti caldi di abbagliamento sia il riflesso scuro del foro della telecamera sul cilindro.
Combinare ottiche diffuse con acquisizione multi-angolo o rotazione sotto l’obiettivo affinché il sistema di controllo verifichi la continuità dell’avvolgimento sull’intero arco di 360 gradi. Per ciascun contatto devono essere valutate quattro caratteristiche: sequenza colori BIN, larghezza della banda, scostamento assiale dallo spallamento e pulizia della zona di rispetto. Per ogni soffio o deviatore di scarto, deve essere utilizzato un sensore di conferma dello scarto in modo che una mancata espulsione arresti la tavola rotante passo-passo. Per ulteriori buone pratiche sulla configurazione delle telecamere, consultare la nostra guida all’automazione dell’ispezione dei connettori e alla verifica tramite visione.
Perché una macchina per il rivestimento di anelli colorati produce bande sbavate o disallineate?
Le bande sbavate o disallineate sono comunemente riconducibili a un trasferimento eccessivo di inchiostro, allo slittamento assiale all’interno del mandrino, a raschiatori o aghi usurati, a una polimerizzazione UV incompleta, a una deriva della viscosità dell’inchiostro, a contaminazione superficiale o a contatti durante la movimentazione di scarico. La guida alla polimerizzazione di UVNDT identifica l’inibizione da ossigeno come un problema superficiale frequente sotto le lampade UV-LED a banda stretta da 395 nm. La banda appare asciutta ma risulta appiccicosa al tatto perché l’ossigeno atmosferico disattiva i radicali liberi sulla parte superiore dello strato di rivestimento, causando sbavature nello scivolo di scarico.
I tecnici non dovrebbero mai mascherare le derive meccaniche con nastro adesivo o spessori provvisori, una modalità di errore nella manutenzione industriale che nasconde le attrezzature di posizionamento usurate finché interi lotti non vengono scartati. Isolare in modo netto i difetti ricorrenti con il Protocollo di isolamento dei difetti dal rivestimento alla polimerizzazione riportato di seguito.
| Difetto osservato | Causa fisica alla radice | Azione correttiva immediata | Attivatore preventivo |
|---|---|---|---|
| Banda appiccicosa o sbavata nel vassoio | Inibizione da ossigeno UV-LED, copertura circonferenziale incompleta del fascio o attenuazione a 365 nm da parte del TiO2 | Verificare la lunghezza d’onda compatibile con l’inchiostro (ad es., 395 nm per il bianco TiO2), la copertura completa del fascio a 360° (sosta per un giro intero o gruppo su due lati) e la dose con radiometro | Pulizia a ogni turno della finestra in quarzo e registrazione dell’irradianza con radiometro |
| Spostamento assiale o invasione della zona di accoppiamento | Fermo di riferimento assiale allentato, slittamento della pinza, deriva della viscosità o gioco d’inchiostro eccessivamente riempito | Riposizionare il riferimento sullo spallamento; verificare la pressione di serraggio del mandrino; ridurre lo spessore del film di trasferimento | Verificare l’usura del riferimento e la forza di serraggio a ogni cambio attrezzaggio di Livello 3 |
| Avvolgimento dell’anello a 360° interrotto | Elevata eccentricità radiale, pin piegato nel mandrino o gioco dell’applicatore con carenza d’inchiostro | Controllare l’ampiezza della tazza vibrante e il selettore per pin piegati; riazzerare il gioco della testa di applicazione | Ispezionare le guide di alimentazione e sostituire secondo programma i raschiatori in silicone usurati |
| Microfori o sfaldamento dopo la prova con solvente | Olio di lavorazione sulla doratura o lotto d’inchiostro scaduto | Mettere in quarantena il lotto; verificare lo sgrassaggio a monte; caricare inchiostro fresco | Monitorare la scadenza dell’inchiostro ed eseguire la verifica MIL-STD-202 Method 215 all’avvio del lotto |
| Elevato tasso di falsi scarti | Riflesso metallico o deriva di tonalità del lotto d’inchiostro fuori dalla tolleranza della telecamera | Pulire il diffusore a cupola piatta; verificare la finestra della telecamera rispetto al pin campione | Ricalibrare il bilanciamento del bianco a ogni nuovo lotto d’inchiostro |
Pulire le lenti in quarzo UV e registrare l’irradianza con il radiometro a ogni cambio d’inchiostro bianco opaco o giallo opaco prima di modificare la temporizzazione passo-passo del PLC.
Limiti di conformità per il settore aerospaziale, automobilistico e industriale
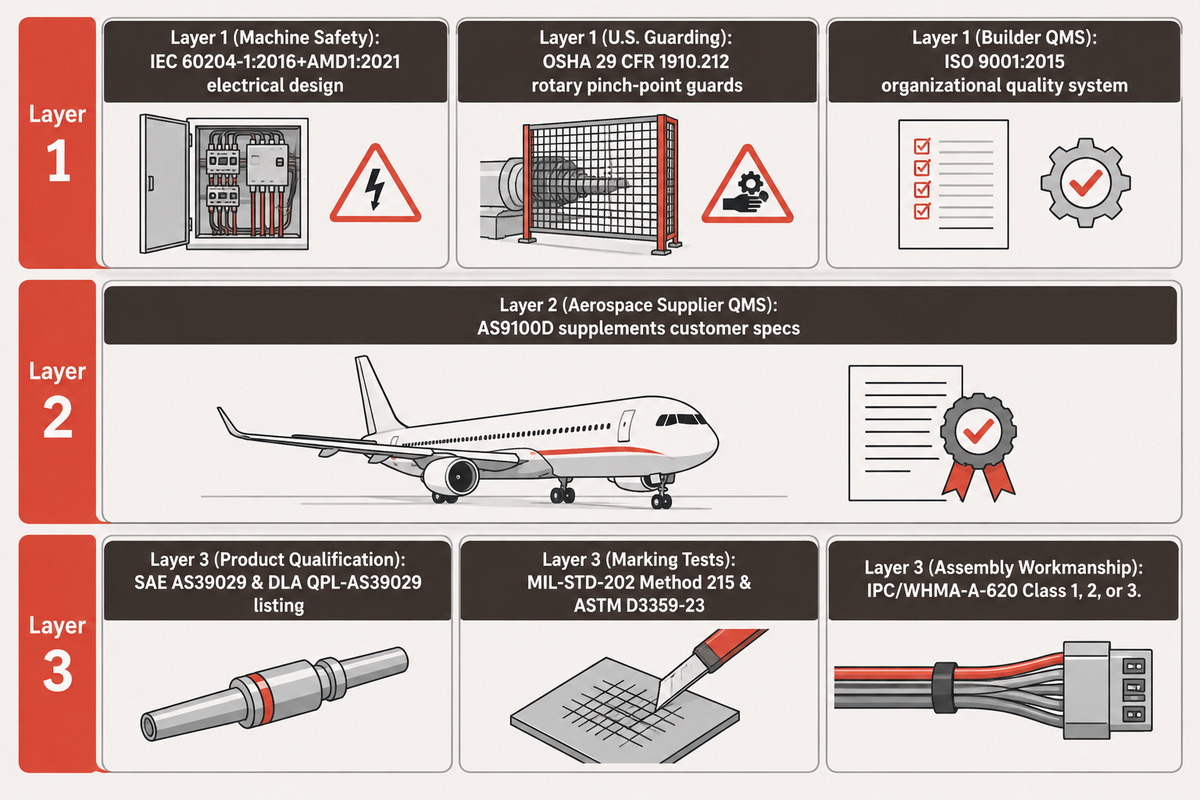
Gli audit nei settori aerospaziale e automobilistico si bloccano quando gli acquirenti equiparano i marchi di sicurezza della macchina alla qualifica dei contatti elettrici. La responsabilità normativa si divide in tre livelli: il Livello 1 copre la sicurezza della macchina e la governance del costruttore OEM (inclusa la ISO 9001:2015), il Livello 2 copre il sistema di gestione della qualità del fornitore aerospaziale (AS9100D) e il Livello 3 copre la qualifica del contatto e dell’assemblaggio.
Separazione a tre livelli: sicurezza della macchina, SGQ organizzativo e qualifica del contatto
Gli auditor separano rigorosamente le tre aree principali di responsabilità durante un audit di gestione della qualità: sicurezza dei macchinari, gestione della qualità e qualifica dei componenti. Queste tre aree devono essere rigorosamente distinte in tutti i documenti di approvvigionamento.
- Il Livello 1 copre la sicurezza hardware della macchina e la governance del costruttore. La progettazione elettrica dell’impianto di rivestimento rientra nella norma IEC 60204-1:2016+AMD1:2021 (sesta edizione, che annulla la quinta edizione del 2005) a partire dall’ingresso dell’alimentazione elettrica. Nei luoghi di lavoro soggetti alla giurisdizione federale degli Stati Uniti, la norma OSHA 29 CFR 1910.212 impone ripari fisici o protezioni elettroniche sui punti di pericolo rotanti e di schiacciamento, limitando esplicitamente gli utensili di alimentazione manuale a un ruolo supplementare. I costruttori di impianti come ZEUEE documentano separatamente le dichiarazioni di conformità CE applicabili, le omologazioni di prodotto CQC ove richieste e la gestione della qualità organizzativa ISO 9001:2015, nessuna delle quali certifica le prestazioni a livello del contatto.
- Il Livello 2 copre la gestione della qualità organizzativa aerospaziale (AS9100D). La norma AS9100D incorpora la ISO 9001:2015 e aggiunge regole organizzative sulla qualità per l’aviazione, lo spazio e la difesa. Certifica il sistema di gestione della qualità del fornitore; integra ma non sostituisce i disegni del cliente e non qualifica mai un singolo contatto o una macchina di rivestimento.
- Il Livello 3 copre la qualifica di prodotto del contatto e dell’assemblaggio. I contatti militari e aerospaziali SAE AS39029 richiedono l’iscrizione attiva del prodotto nell’elenco QPL-AS39029 all’interno del Qualified Products Database (QPD) della Defense Logistics Agency. L’acquisto di una cella di rivestimento non inserisce mai un contatto nell’elenco QPL-AS39029. Quando richiesto dalla specifica del contatto, i produttori di contatti verificano la permanenza ai solventi secondo MIL-STD-202 Method 215. I produttori a valle di cablaggi assemblati verificano la qualità di lavorazione delle terminazioni e dell’assemblaggio secondo IPC/WHMA-A-620 quando specificato dal contratto.
Secondo la norma OSHA 29 CFR 1910.212(a)(3)(iii), gli utensili manuali speciali utilizzati per posizionare o rimuovere piccoli contatti cilindrici in un punto di lavorazione possono essere impiegati unicamente a integrazione delle protezioni richieste e non possono mai sostituire i ripari meccanici o elettronici negli Stati Uniti.
Anche le classi di qualità di lavorazione seguono le definizioni di servizio anziché etichette di settore generiche. L’analisi dell’aprile 2026 di Spartronics conferma che la norma IPC/WHMA-A-620 integra la ISO 9001 anziché sostituirla. La Classe 1 copre i prodotti elettronici generici, la Classe 2 copre i prodotti elettronici a servizio dedicato e la Classe 3 copre i prodotti ad alte prestazioni o per ambienti severi. L’Addendum per l’avionica spaziale e militare si applica quando specificato dal contratto. Il confronto tra classi di Cloom Tech aggiunge che la maggior parte degli assemblaggi elettrici automobilistici rientra nella Classe 2, riservando la Classe 3 ai circuiti critici per la sicurezza. Per le regole a valle sugli involucri circolari, consultare la nostra guida ai requisiti di assemblaggio dei connettori circolari MIL-DTL-38999.
| Norma / Regolamento | Livello di conformità | Responsabile principale | Limite di applicazione |
|---|---|---|---|
| IEC 60204-1:2016+AMD1:2021 | Livello 1: sicurezza della macchina | Costruttore OEM dell’impianto | Sicurezza elettrica della macchina dall’ingresso di alimentazione; non riguarda i test BIN dei contatti |
| OSHA 29 CFR 1910.212 | Livello 1: sicurezza della macchina (USA). | OEM e HSE di stabilimento | Protezione dei punti di schiacciamento rotanti nei luoghi di lavoro statunitensi; gli utensili manuali integrano i ripari |
| ISO 9001:2015 | Livello 1: SGQ del costruttore | Costruttore OEM dell’impianto | Sistema di gestione della qualità organizzativa; non è un marchio di prestazione del prodotto |
| AS9100D | Livello 2: SGQ organizzativo aerospaziale | Fornitore aerospaziale | SGQ per aviazione/spazio/difesa; integra le specifiche del cliente e non qualifica i componenti |
| SAE AS39029 & DLA QPL-AS39029 | Livello 3: qualifica di prodotto | Produttore del contatto | Durabilità a 500 cicli di lavorazione, ritenzione, geometria e iscrizione attiva nel QPD |
| MIL-STD-202 Method 215 & ASTM D3359-23 | Livello 3: verifica della marcatura | Assicurazione qualità contatti / assemblaggio | Leggibilità dopo solvente sui contatti + punteggio nastro 0–5 su provini testimone piatti |
| IPC/WHMA-A-620 (Class 1/2/3) | Livello 3: qualità di lavorazione dell’assemblaggio | Produttore di cablaggi assemblati | Terminazione, identificazione e accettazione d’ispezione secondo la classe specificata |
Limite di audit: verificare i codici parte dei contatti per la difesa e l’aerospazio direttamente nel Qualified Products Database della DLA. I marchi CE della macchina e i certificati ISO 9001 del costruttore OEM non attestano lo stato QPL dei contatti.
Cosa determina il budget, il ritorno sull’investimento e la qualifica del fornitore per una macchina automatica per il rivestimento di anelli colorati?
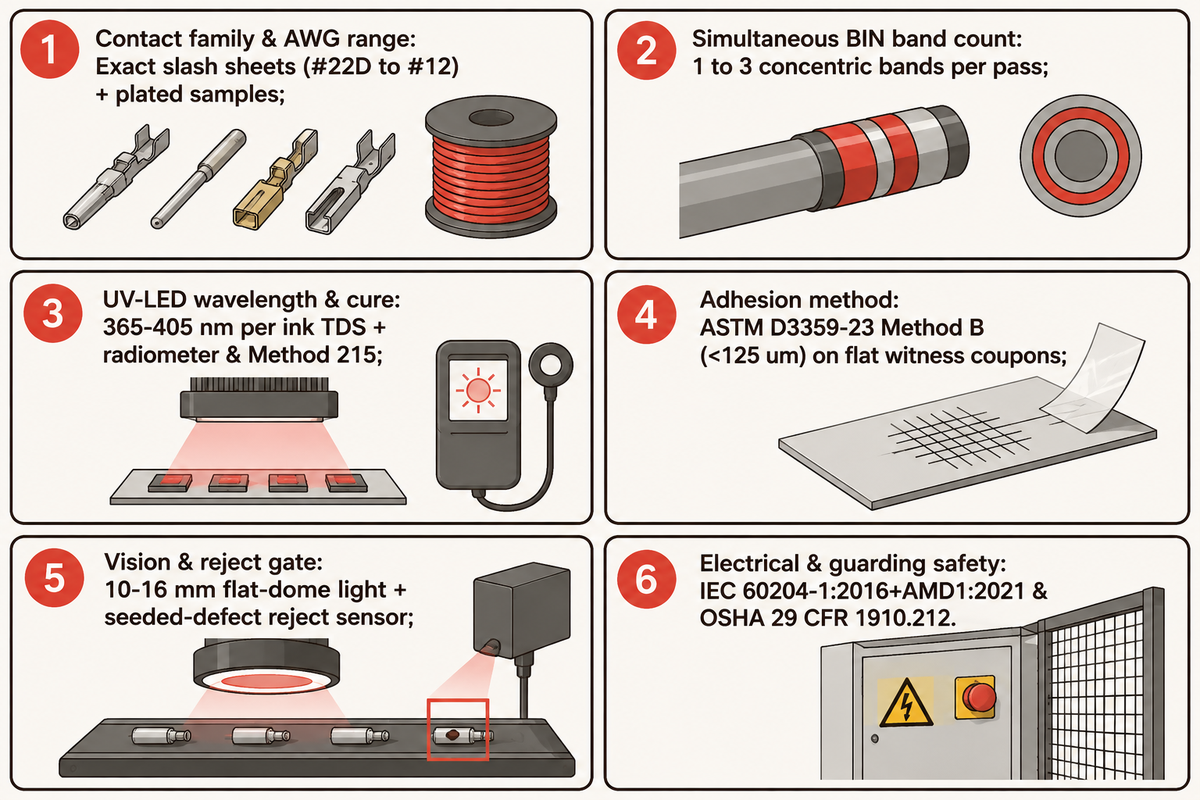
La geometria del contatto, la visione CCD ad anello chiuso e il numero di bande incidono sul costo d’investimento molto più dell’ingombro a terra del telaio. Le macchine dedicate sono costruite sui disegni campione del cliente, pertanto i costi esatti dell’impianto richiedono un preventivo personalizzato e i modelli di ritorno sull’investimento devono tenere conto sia della riduzione della manodopera di identificazione sia del rischio misurato in stabilimento di fuga di difetti e rilavorazioni.
Cinque fattori di costo alla base dei preventivi per macchine di rivestimento personalizzate
Le celle completamente automatiche personalizzate per anelli colorati sono progettate intorno ai disegni e ai requisiti di lotto del cliente. L’ambito del preventivo è determinato dalle seguenti scelte progettuali:
- Le teste di applicazione colore simultanee aggiungono applicatori sincronizzati, azionamenti di dosaggio individuali e un’esposizione UV più ampia rispetto a una testa di applicazione a banda singola.
- La fornitura del sistema di alimentazione dei pezzi e dell’attrezzaggio cresce quando gli stabilimenti passano da un’unica tazza vibrante in acciaio inossidabile a piste intercambiabili, pinze con spine di centraggio o caricatori a magazzino necessari per personalizzare la movimentazione dei fragili pin di calibro #22D.
- I livelli superiori di ispezione ottica aggiungono telecamere CCD multi-punto di vista, ottiche diffuse a cupola piatta, software per la sequenza colori e deviatori di scarto verificati da sensori per ridurre la fuga di errori BIN.
- Uno schermo in quarzo abbinato, un gruppo UV-LED della lunghezza d’onda specifica e un allarme di controllo di processo possono essere integrati per una polimerizzazione più costante degli inchiostri pigmentati.
- Le ore di ingegneria dei controlli aumentano quando il blocco ricetta del PLC viene integrato con la scansione dei lotti tramite codice a barre e la registrazione OPC-UA/MES.
Valutare il ritorno sull’investimento in base alla riduzione della manodopera e alle rilavorazioni a valle
Valutare il ritorno sull’investimento basandosi unicamente sul costo orario degli operatori trascura le implicazioni a valle sui complessi assemblaggi di connettori. Sulla manodopera diretta, il parametro di riferimento pubblicato da ZEUEE per l’automazione indica una riduzione tipica >50% nella manodopera di identificazione quando si automatizzano le fasi manuali di marcatura dei cablaggi. Nel frattempo, Connector Supplier riferisce che le produzioni non militari che utilizzano contatti commerciali equivalenti, i quali omettono congiuntamente la qualifica QPL, i collaudi militari e la codifica BIN, risparmiano una quota stimata del 25–50% sul costo unitario del contatto. I contatti aerospaziali qualificati hanno pertanto un valore unitario sensibilmente più elevato rispetto agli equivalenti commerciali, aumentando l’impatto economico degli scarti.
Le metriche di collaudo degli assemblaggi a livello di sistema offrono un ulteriore contesto sul valore della verifica automatizzata. La guida agli assemblaggi personalizzati di HooHA Wire & Cable rileva che i sistemi di collaudo automatico ad alto volume che processano 300–500 assemblaggi all’ora raggiungono tassi di fuga inferiori allo 0,1% rispetto al 2–3% dell’ispezione manuale. Laser Wire Solutions riferisce analogamente che le produzioni aerospaziali regolate dalla norma NASA-STD-8739.4 e dai regolamenti FAA/EASA subiscono costose rilavorazioni, scarti e ritardi di ricertificazione ogni volta che i difetti a monte sfuggono fino all’assemblaggio finale.
Esempio di calcolo del ritorno sull’investimento: HooHA ha pubblicato dati sul tasso di fuga per il collaudo completo dei cablaggi assemblati e non isola gli errori sugli anelli colorati. Gli ingegneri dovrebbero integrare nel proprio modello i registri interni degli scarti di stabilimento. Supponiamo che la verifica passi da un tasso di fuga manuale del 2% a una classificazione automatica dello 0,1% su un lotto annuo di 10.000 unità. I difetti sfuggiti scendono da 200 unità a 10 unità, eliminando 190 interventi di smontaggio in fase avanzata all’anno insieme a una riduzione >50% della manodopera diretta di marcatura. Per comprendere l’esatta configurazione delle macchine descritte e i relativi costi associati, fare riferimento alle soluzioni di macchine automatiche per il rivestimento di anelli colorati ZEUEE e fornire campioni dei componenti per una valutazione.
Copiare la lista di controllo seguente nelle richieste d’offerta (RFQ) inviate ai fornitori per standardizzare la base tecnica su cui tutti i costruttori presenteranno l’offerta:
Lista di controllo RFQ — copiare queste voci nella richiesta di preventivo:
| Parametro | Intervallo consigliato | Perché è importante | Come verificarlo |
|---|---|---|---|
| Famiglia di contatti e intervallo AWG | Schede specifiche esatte (ad es., da #22D 22–28 AWG a #12 12–14 AWG) | Determina pinze, rivestimento della tazza vibrante o caricatore a magazzino e fermo assiale | Allegare disegni 2D e inviare contatti campione reali placcati |
| Numero di bande BIN simultanee | Da 1 a 3 bande concentriche per passaggio (3 per il codice BIN completo) | Determina il numero di teste di applicazione e la cadenza passo-passo a singolo passaggio | Misurare la tolleranza di larghezza e spaziatura multi-banda su un lotto di prova |
| Lunghezza d’onda UV-LED e verifica di polimerizzazione | Selezionare la lunghezza d’onda (365–405 nm) secondo la scheda tecnica dell’inchiostro; 395 nm penetra spesso meglio il bianco TiO2 se abbinato al fotoiniziatore | La polimerizzazione in profondità richiede lunghezza d’onda abbinata all’inchiostro, spessore del film e dose adeguati; l’inibizione da ossigeno può comunque causare appiccicosità superficiale | Verificare il registro di irradianza/dose del radiometro più le prove di polimerizzazione specificate per l’inchiostro e i test MIL-STD-202 Method 215 |
| Metodo di verifica dell’adesione | ASTM D3359-23 Metodo B (<125 µm) su provini testimone piatti | Gli stretti anelli curvi dei contatti non consentono l’incisione di una griglia quadrettata piatta | Sottoporre provini piatti con placcatura corrispondente allo stesso ciclo di polimerizzazione nella macchina |
| Illuminazione di visione e dispositivo di scarto | Luce diffusa a cupola piatta (ad es., pannello spesso 10–16 mm secondo Vision Systems Design, apertura dimensionata sul campo visivo FOV) + sensore di conferma dello scarto | Riduce il riflesso metallico sui pin curvi e segnala le corse del deviatore non confermate | Inserire pin difettosi noti durante il FAT e verificare che ogni difetto inserito venga deviato con conferma del sensore |
| Sicurezza elettrica e delle protezioni | IEC 60204-1:2016+AMD1:2021 (elettrica); OSHA 29 CFR 1910.212 (protezioni negli Stati Uniti) | Le normative regionali applicabili e le specifiche dell’acquirente regolano il benestare HSE | Verificare lo schema elettrico, il circuito di arresto di emergenza e gli interblocchi dei portelli della cabina rispetto all’ambito contrattuale |
Limite del preventivo: confermare se gli attrezzaggi personalizzati per i contatti, i campioni master di calibrazione della visione e gli aspiratori di scarico UV siano inclusi nel preventivo base prima di confrontare le offerte.
Integrazione, utenze di stabilimento e qualifica delle apparecchiature per le linee di rivestimento
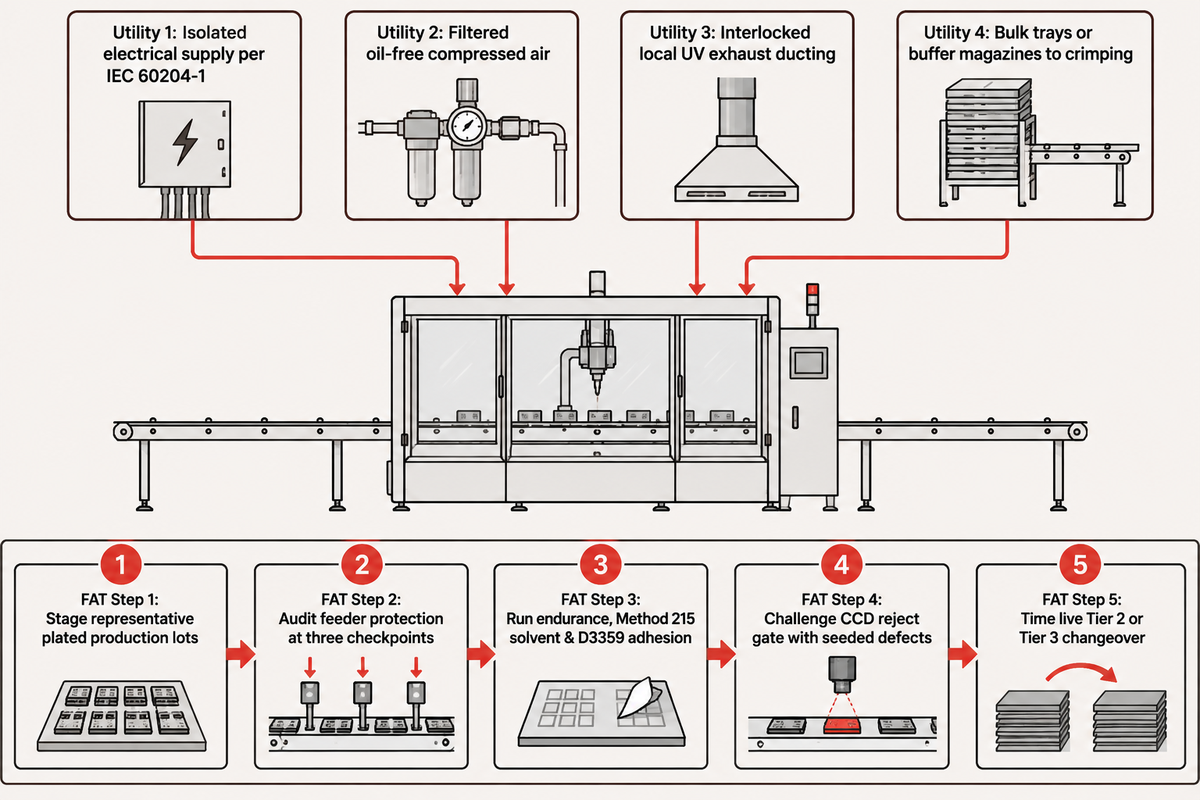
I ritardi di avvio non hanno sempre origine dalla ruota inchiostratrice. Si verificano quando l’alimentazione elettrica di stabilimento, l’aria compressa priva di olio, le condotte di aspirazione UV e i criteri del collaudo di accettazione in fabbrica (FAT) restano indefiniti fino alla consegna. Definire in anticipo le utenze e un FAT basato su campioni protegge la programmazione della produzione.
Utenze di stabilimento pre-installazione e accoppiamento in linea
Prima di posizionare una cella di rivestimento nel reparto produttivo, i team dei servizi tecnici di stabilimento devono predisporre le quattro interfacce fisiche specificate dal costruttore OEM dell’impianto.
- Adeguare tensione, fasi e capacità dell’interruttore di stabilimento all’ingresso dell’alimentazione elettrica secondo IEC 60204-1:2016+AMD1:2021, isolando le linee di alimentazione del sistema di visione e del PLC dai carichi induttivi.
- Fornire aria compressa filtrata e priva di olio a mandrini, dispositivi di scappamento e ugelli di soffiatura affinché le nebbie d’olio nell’aria non contaminino mai la doratura.
- Collegare una condotta di aspirazione locale interbloccata allo stato di marcia della macchina per evacuare i vapori di monomero e il calore dei LED durante la produzione continua di rivestimento.
- Decidere se la cella scarica in vassoi per sfusi o verso una macchina crimpatrice per connettori a valle tramite magazzini polmone per compensare le soste di rifornimento.
Protocollo di qualifica del collaudo di accettazione in fabbrica (FAT) in cinque fasi
Seguendo il modello di consegna di Lancing UK Bowlfeeders, concordare prima della spedizione i campioni rappresentativi, la durata della prova, la sequenza richiesta, la gestione degli scarti e le regole di rabbocco. Qualificare ogni nuova macchina per il rivestimento di anelli colorati attraverso cinque fasi ordinate:
- Predisporre contatti placcati rappresentativi — fornire lotti di produzione che coprano i calibri più piccoli e più grandi anziché barrette fittizie non placcate.
- Verificare la protezione del sistema di alimentazione dei pezzi in tre punti di controllo — ispezionare le punte dei pin e la finitura in oro dopo il caricamento in massa, il ricircolo prolungato nella tazza vibrante e lo scarico dalla pista lineare.
- Eseguire prove di durata, resistenza ai solventi e adesione — processare un lotto di durata senza interruzioni, quindi verificare la resistenza della marcatura ai solventi tramite MIL-STD-202 Method 215 e l’adesione del rivestimento su provini piatti tramite ASTM D3359-23.
- Mettere alla prova il dispositivo di scarto della visione CCD — inserire pin invertiti, anelli sbavati e colori BIN scambiati e confermare che ogni pin difettoso venga deviato fisicamente con registrazione del sensore.
- Cronometrare un cambio formato reale di Livello 2 o Livello 3 — cronometrare i tecnici mentre cambiano i colori d’inchiostro o i calibri dei contatti dall’ultimo pin buono al primo pin buono verificato.
I cataloghi di pubblico dominio mostrano macchine dedicate al rivestimento dei contatti con visione CCD prodotte da ZEUEE (celle per contatti discreti), Adapt Automation (macchina per la marcatura a bande dei pin Model 1174) e Yulishih (sistema di rivestimento per tubi portafusibili TIU-03 con visione CCD). Le prove sui campioni e il benestare FAT restano decisivi. Gli acquirenti che valutano la capacità produttiva dedicata all’automazione per connettori possono esaminare la base ingegneristica di automazione di ZEUEE a Shenzhen e Taihe. La struttura comprende un campus di 20.000 m² a Taihe, detiene 150+ brevetti nell’automazione per connettori ed esporta in 30+ Paesi.
Regola di approvazione FAT: basare il benestare finale alla consegna sui registri di intercettazione visione dei difetti inseriti e sui contatti campione testati ai solventi provenienti dai propri lotti placcati, anziché sui soli video di ciclo a secco.
Domande frequenti
A cosa serve una macchina per il rivestimento di anelli colorati nella produzione di connettori?
Nella produzione di connettori, questa macchina applica fino a tre strisce identificative concentriche sui contatti cilindrici a pin e a bussola. Tre bande codificano un codice completo a tre cifre SAE AS39029 Basic Identification Number (BIN). Le celle automatizzate combinano alimentazione orientata, rotazione coassiale, trasferimento dosato di inchiostro UV, polimerizzazione istantanea e controlli CCD in linea per prevenire l’inserimento di calibri errati.
Come si leggono le tre bande colorate su un contatto a pin o a bussola AS39029?
Leggere le tre bande colorate in ordine partendo dal barilotto di crimpatura del filo verso la punta di accoppiamento. Ciascuna striscia corrisponde a una cifra standard del codice resistori da 0 a 9, formando il Basic Identification Number a tre cifre del contatto. Ad esempio, Arancione-Blu-Nero identifica il codice BIN 360 sui contatti M39029/58-360, confermando la dimensione della cavità del contatto e la sezione del filo.
Quale configurazione della macchina per il rivestimento di anelli colorati è ottimale per lotti misti di contatti M39029?
I reparti M39029 ad alto mix ottengono le migliori prestazioni con una cella rotativa a tre teste di applicazione che utilizza cassette pre-inchiostrate a sgancio rapido, sedi di posizionamento dell’attrezzaggio dei contatti con spine di centraggio e ricette di visione bloccate tramite codice a barre. L’abbinamento di tazze vibranti con rivestimento morbido o caricatori a magazzino con la polimerizzazione UV-LED calibrata sull’inchiostro e le ottiche CCD a cupola piatta riduce i tempi di fermo per cambio formato proteggendo al contempo i delicati pin dorati di calibro #22D.
Quanto costa tipicamente una macchina industriale per il rivestimento di anelli colorati?
Le macchine industriali per il rivestimento di anelli colorati non hanno un prezzo di listino pubblicato e richiedono una richiesta d’offerta (RFQ) personalizzata. Il budget varia in base all’intervallo di diametri dei contatti, al numero di bande simultanee, al tipo di sistema di alimentazione dei pezzi e al livello di ispezione CCD. Separare in ogni offerta la macchina base, le sedi di posizionamento dell’attrezzaggio per ciascun calibro, i campioni master di visione e l’aspirazione UV.
Una macchina automatica per il rivestimento di anelli colorati può sostituire una marcatrice per cavi laser o a getto d’inchiostro?
No, ciascuna macchina risponde a una diversa geometria di marcatura e a un differente obiettivo di conformità. I laser a fibra e le stampanti a getto d’inchiostro continuo eccellono nei codici lotto alfanumerici veloci, nei codici a barre 2D e nelle diciture sulle guaine esterne continue dei cavi o sugli involucri piatti dei connettori. I laser, tuttavia, non producono bande multicolore standardizzate tipo resistore su una doratura sottile da 0.000050 in, e le testine di stampa a getto d’inchiostro standard richiedono un’integrazione rotativa specializzata per applicare in modo nitido bande su pin discreti miniaturizzati. Gli stabilimenti di produzione di connettori utilizzano tipicamente macchine rotative per il rivestimento di anelli affiancate a stazioni laser o a getto d’inchiostro.
Quali materiali campione dovrebbero inviare gli acquirenti per una prova sulla macchina per il rivestimento di anelli colorati?
Inviare contatti di produzione reali placcati per ciascun calibro previsto, disegni 2D dei componenti che indichino le zone di rispetto sull’accoppiamento, i codici colore BIN M39029 richiesti e la propria specifica sui solventi secondo MIL-STD-202 Method 215. Includere provini testimone piatti con placcatura corrispondente ogni volta che sia richiesta la classificazione dell’adesione secondo ASTM D3359-23.
Avete bisogno di una verifica di fattibilità tecnica per i disegni dei vostri contatti?
Qual è l’intervallo di calibri dei vostri contatti? Quali sono le vostre sequenze di colori BIN? Quali sono le vostre tolleranze di ispezione? Condividete questi dati con il nostro team di ingegneria per definire le prove sui campioni, la configurazione di cambio formato degli attrezzaggi e i criteri del collaudo di accettazione in fabbrica (FAT).
Richiedi una prova sui campioni di contatto e un preventivo tecnicoRevisionato dal team tecnico di Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. Questa guida utilizza norme pubbliche, meccanismi di brevetti pubblicati, sintesi di laboratori indipendenti e calcoli ingegneristici esplicitati. Il benestare alla produzione si basa sui disegni di prodotto, sulle schede tecniche degli inchiostri e sui collaudi di accettazione in fabbrica.
Riferimenti e fonti
- CN118744073A, Automatic Contact Color Ring Coating Apparatus (2024) Google Patents (Shanghai Workpower Telecom Co., Ltd.)
- CN122558722A, Cylinder Shaft Automatic Color Coating Ring Device (2026) Google Patents (Kunshan Aisyitian Automation)
- US6311229B1, Color Coding Identification System for a Block I/O System (Scaduto) Google Patents (Elsag International BV)
- An Exploration of AS39029, Part 1 (2025) Lectromec (Laboratorio di prova ISO/IEC 17025)
- M39029 Contacts: Plating, QPL, and BIN Identification Guide Connector Supplier
- Measuring UV Curing Parameters of Commercial Photopolymers (Aggiornato a maggio 2026) National Institute of Standards and Technology (NIST), U.S. Department of Commerce
- ASTM D3359-23, Metodi di prova standard per la valutazione dell’adesione mediante test del nastro ASTM International
- Le luci a cupola piatta riducono riflessi e ombre nella visione artificiale (2020) Vision Systems Design
- IEC 60204-1:2016+AMD1:2021, Safety of Machinery: Electrical Equipment of Machines (6ª edizione) International Electrotechnical Commission (IEC)
- 29 CFR 1910.212, Requisiti generali per tutte le macchine Occupational Safety and Health Administration (OSHA), Dipartimento del Lavoro degli Stati Uniti
Articoli correlati
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza