Kontaktieren Sie Zeyu lntelligent Industrial Company

Automobilfertigung: Leitfaden zu Qualität und Rückverfolgbarkeit

Aktualisiert August 2026
Automobilfertigung umfasst mehr als das Umformen, Verbinden, Montieren und Prüfen von Automobilkomponenten. Sie verbindet Produktanforderungen mit dem Risiko, sie zu verfehlen, den Kontrollen an der Produktionslinie, den aufbewahrten Nachweisen und den Entscheidungen, die bei erkannten Problemen getroffen werden. Diese Verbindung ist wichtig, unabhängig davon, ob ein Fahrzeug, ein Modul oder ein Zulieferteil gefertigt wird.
Am Anfang steht die bewusst unspektakuläre Arbeit: Bevor ein Team einen Prozessschritt automatisiert, sollte es den aktuellen Arbeitsablauf, die kritischen Eingangsgrößen, die Messmethode, die Reaktion auf Ergebnisse außerhalb der Vorgaben und die erforderlichen Aufzeichnungen zur Rekonstruktion des Ablaufs erklären können. Wiederholgenaue Maschinenbewegungen sind wertvoll. Wiederholgenauigkeit allein belegt jedoch weder die Prozessfähigkeit noch, dass sich eine Qualitätsentscheidung später begründen lässt.
Kurz zusammengefasst
- Die Wiederholgenauigkeit einer Anlage ist nicht dasselbe wie Prozessfähigkeit.
- Rückverfolgbarkeit sollte eine konkrete Fehlerfrage beantworten und nicht lediglich Scan-Ereignisse speichern.
- Automatisierungsprojekte sollten mit einer Prüfung der Nachweise beginnen und anschließend in eine anwendungsspezifische Konzeptprüfung übergehen.
Dieser Leitfaden dient der Information und unterstützt Entscheidungen zu Qualität, Rückverfolgbarkeit und Fertigungsbereitschaft. Er wählt keine Maschinen aus und legt keine Produktspezifikationen fest. Informationen zu Automatisierungsanwendungen und Anlagen finden Sie unter den Automatisierungslösungen für die Automobilfertigung von ZEUEE.
Was die Automobilfertigung tatsächlich umfasst
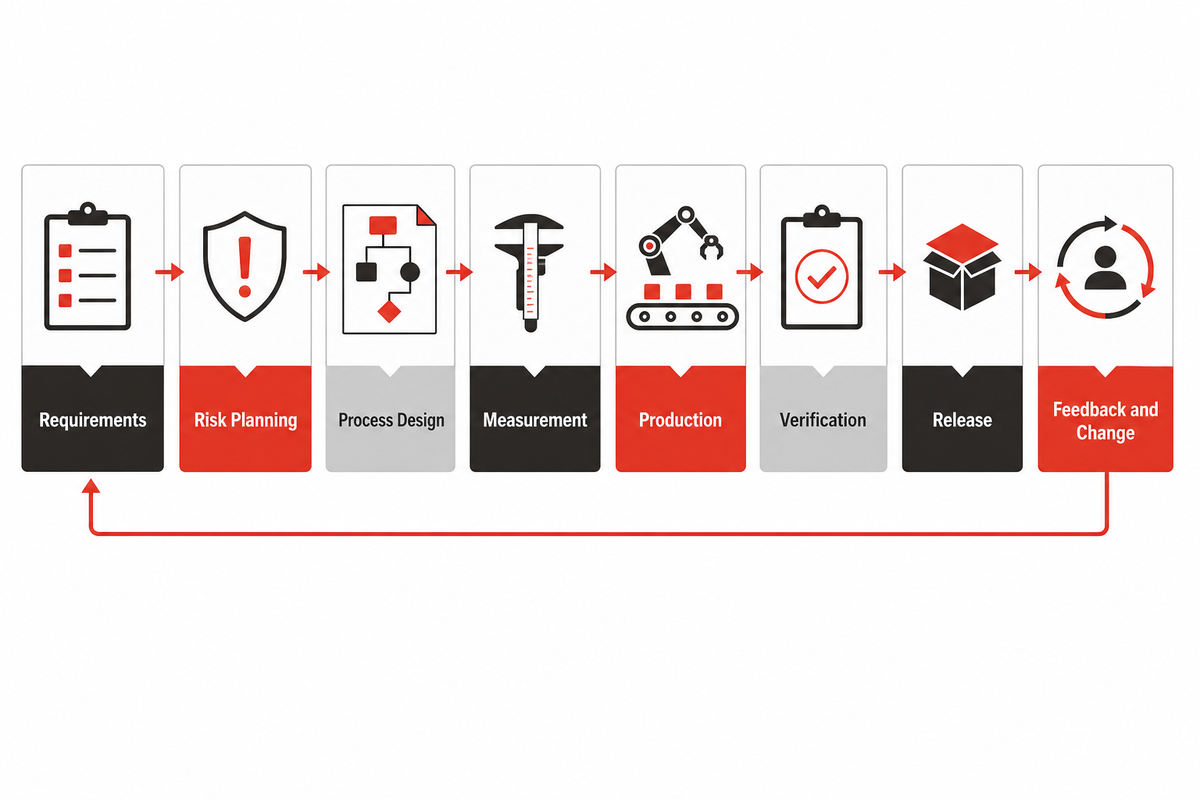
Automobilfertigung ist ein geschlossener Informationskreislauf: Produktanforderungen werden in Risiken und Prozesspläne übersetzt; Fertigung und Verifizierung erzeugen Aufzeichnungen; Freigabeentscheidungen stützen sich auf diese Aufzeichnungen; und Rückmeldungen oder genehmigte Änderungen fließen in den nächsten Zyklus ein. Die physischen Arbeitsschritte können an einer Montagelinie, in einer Fertigungszelle, an einer Prüfstation oder über ein Lieferantennetzwerk hinweg stattfinden. Die Entscheidungslogik sollte dabei durchgängig verbunden bleiben.
Bei einem Programm für ein Automobil oder Elektrofahrzeug (EV) kann der Automobilhersteller die Endmontage verantworten, während Zulieferer Module, Motoren, Steckverbinder und weitere Automobilkomponenten fertigen. Auch bei diesen Übergaben muss die Nachweiskette Identitäts- und Versionsbezüge erhalten.
Auf der Ebene des Qualitätsmanagementrahmens erläutert die offizielle Übersicht zu IATF 16949, dass die Norm weiterhin auf ISO 9001 abgestimmt ist. Separat beschreibt sie das historische Ziel von ISO/TS 16949, gemeinsame Techniken und Methoden für die Produkt- und Prozessentwicklung in der Automobilindustrie zu schaffen. Die Abstimmung eines Rahmens ersetzt keine anwendungsspezifischen technischen Nachweise. Jeder Standort muss weiterhin zeigen, wie seine eigenen Anforderungen, Kontrollen, Aufzeichnungen und Entscheidungen zusammenpassen.
Sieben miteinander verknüpfte Übergaben verdeutlichen den Prozess der Automobilfertigung:
- Mit der Anforderung beginnen: das relevante Merkmal, die Funktion oder den Zustand festlegen.
- Anschließend das Risiko bewerten: ermitteln, wie die Anforderung verfehlt oder verändert werden könnte.
- Das Prozessdesign dokumentieren: beschreiben, wie die Arbeit ablaufen soll.
- Die Messung festlegen: darlegen, wie das Ergebnis geprüft wird und ob sich die Messung für ihren Zweck eignet.
- Einen Fertigungsnachweis aufbewahren: die Identität und Prozessnachweise sichern, die eine spätere Rekonstruktion ermöglichen.
- Über die Freigabe entscheiden: Kann das Produkt, die Charge oder der Prozesszustand weitergegeben werden?
- Rückmeldungen und Änderungen mit der nächsten kontrollierten Maßnahme nach einem Befund, einer Abweichung oder einer genehmigten Überarbeitung verknüpfen.
Die Arbeit von NIST zum digitalen Faden beschreibt denselben allgemeinen Bedarf: Produktdefinition, Fertigungsinformationen, Qualitätsinformationen und Rückmeldungen müssen über den gesamten Lebenszyklus hinweg miteinander verbunden bleiben. In der konkreten Fabrik stellt sich eine einfachere Frage: Kann das Team einer aktuellen Anforderung bis zu den konkreten Aufzeichnungen folgen, auf denen eine Freigabeentscheidung beruht?
Wichtige Abgrenzung: Eine Prozesslandkarte zeigt Übergaben und Verantwortlichkeiten für Nachweise. Sie ersetzt weder einen Prüfplan noch kundenspezifische Anforderungen, eine Sicherheitsbewertung oder ein Freigabepaket.
Wie die zentralen Werkzeuge der Automobilindustrie zusammenwirken
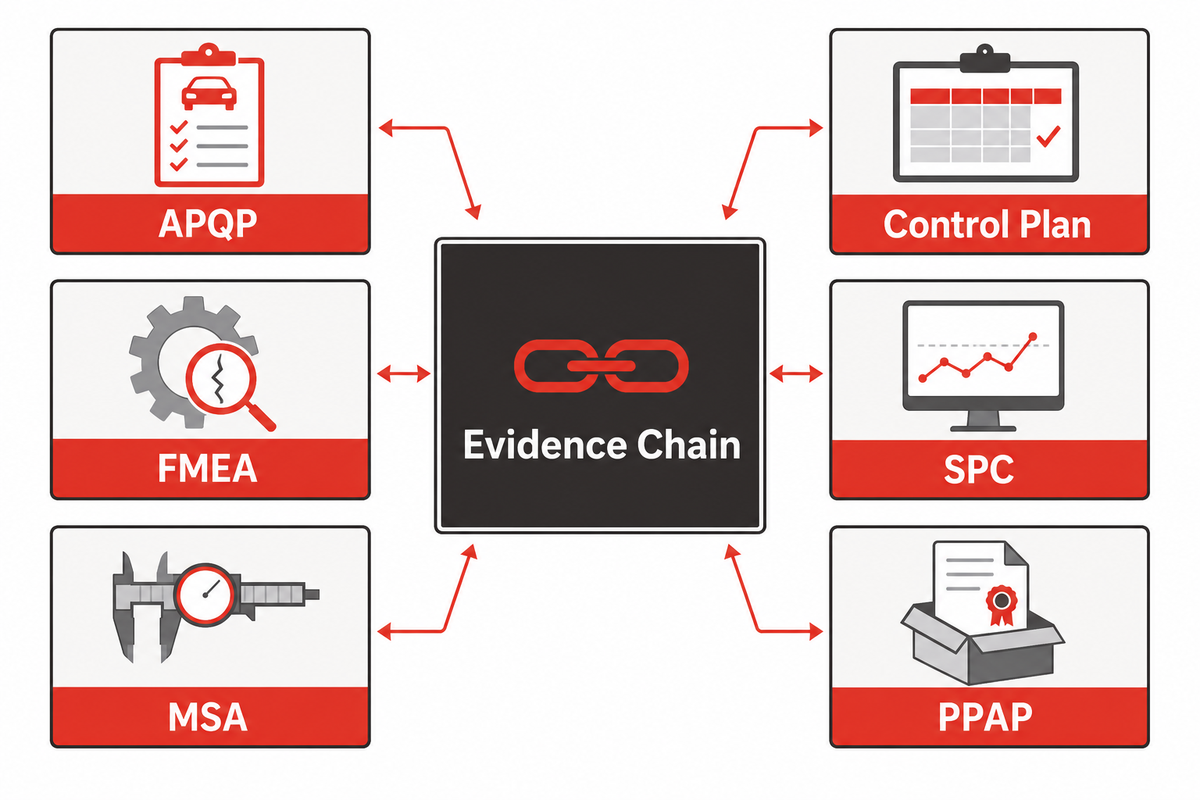
Qualitätskontrolle in der Automobilindustrie wird umsetzbar, wenn Planung, Risikoprävention, Messung, Überwachung und Freigabe als eine Nachweiskette behandelt werden. Die AIAG Core Tools umfassen APQP, Control Plan, PPAP, FMEA, SPC und MSA als eigenständige, aber miteinander verbundene Werkzeuge. Ihre konkrete Anwendung richtet sich nach den geltenden Handbüchern und Kundenanforderungen. Die folgende Tabelle ist eine redaktionelle Entscheidungshilfe und keine Methode zum Nachweis der Konformität.
| Werkzeug | Unterstützte Entscheidung | Erzeugte Nachweise | Häufige Fehlanwendung | Abgrenzung |
|---|---|---|---|---|
| APQP | Was vor dem Produktionsstart geplant werden muss | Funktionsübergreifende Ergebnisse und Zeitplanung | Wird als Kalender für Besprechungen behandelt | Belegt nicht, dass eine Station kontrolliert wird |
| FMEA | Welche Fehler verhindert oder erkannt werden müssen | Risikologik und Maßnahmen | Maßnahmen bleiben von den Kontrollen getrennt | Überwacht die Fertigung nicht selbst |
| Control Plan | Wie ein Prozess kontrolliert wird | Merkmal, Methode, Häufigkeit und Reaktion miteinander verknüpfen | Ein allgemeiner Prüfplan wird für unterschiedliche Stationen übernommen | Aktuelle Prozesskenntnisse erforderlich |
| MSA | Ob eine Messung eine Entscheidung stützen kann | Nachweise zum Messsystem | Es wird angenommen, dass die Kennzeichnung eines Messgeräts seine Eignung für die Messung belegt | Legt nicht fest, welche Anforderung zu messen ist |
| SPC | Ob das beobachtete Prozessverhalten Maßnahmen erfordert | Aufzeichnungen zum Prozessverhalten | Regelkarten werden ohne Reaktionsregel gesammelt | Ein definiertes Merkmal und eine geeignete Messung sind erforderlich |
| PPAP | Ob Nachweise zum Produktionsstart eine Einreichung oder Freigabe stützen können | Ein geordnetes Freigabepaket | Wird als dauerhafter Nachweis nach einer Prozessänderung behandelt | Inhalt richtet sich nach Kunden- und Programmvorgaben |
Übergaben sind wichtiger als Bezeichnungen. Jeder Fehlermodus sollte zu einem kontrollierten Merkmal oder einer Maßnahme führen. Für diese Kontrolle sollte es einen Mess- oder Verifizierungsplan geben. Die Aufzeichnung sollte Zustand und Ergebnis festhalten, und die Freigabeentscheidung sollte dieselben Kennungen verwenden. Wenn ein Risikoeintrag, eine Zeile im Prüfplan, eine Stationsanweisung und ein Fertigungsnachweis dasselbe Merkmal unterschiedlich benennen, können alle Dokumente fertiggestellt sein, während die Nachweiskette abreißt.
Für einen Automobilzulieferer ergibt sich daraus eine hilfreiche Prüfaufforderung: Ein kritisches Merkmal auswählen und von der Anforderung über Risiko, Arbeitsanweisung, Messstatus und Prüfaufzeichnung bis zur Freigabe verfolgen. Fehlende Verknüpfungen sind aufschlussreicher als ein Stapel ausgefüllter Formulare, denn sie zeigen, an welcher Stelle eine spätere Untersuchung den Zusammenhang verlieren könnte.
Vor weiteren Datenerhebungen eine Anforderungs-Nachweis-Matrix erstellen
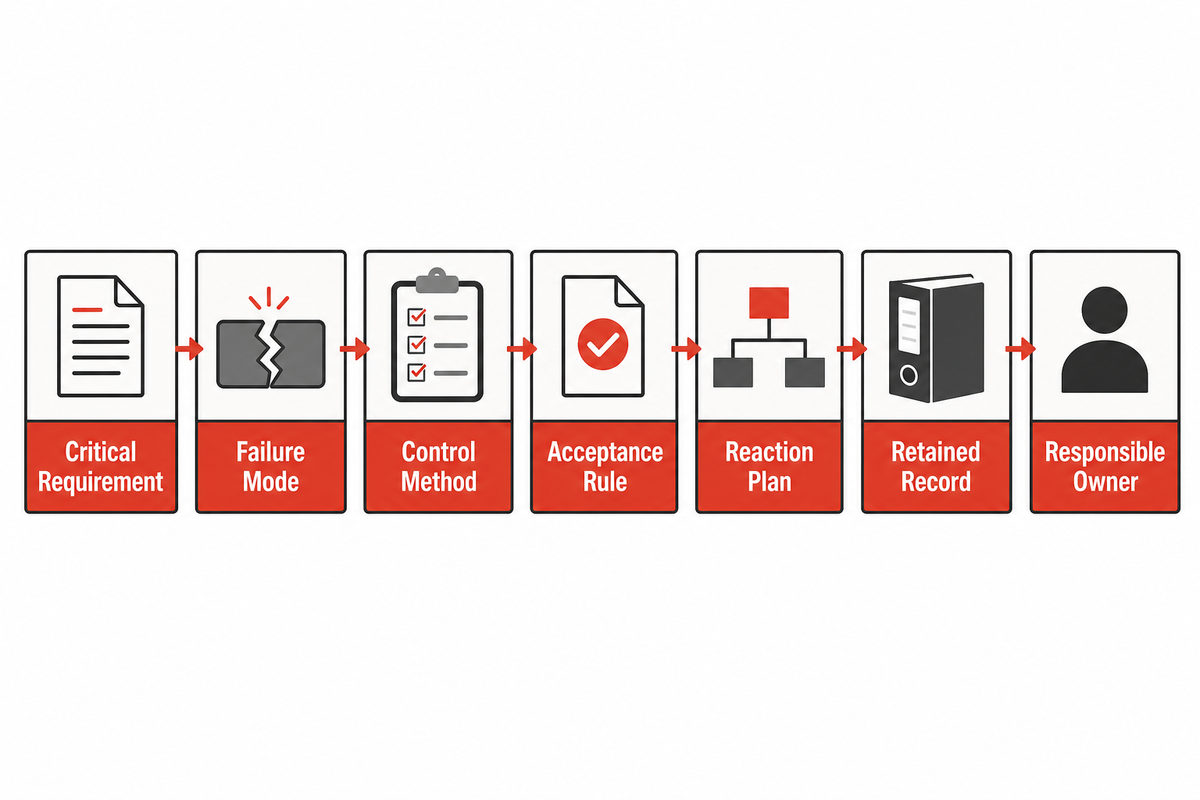
Eine Anforderungs-Nachweis-Matrix verknüpft jede kritische Anforderung mit ihrem Fehlermodus, ihrer Kontrollmethode, ihrer Annahmeregel, ihrem Reaktionsplan, dem aufzubewahrenden Nachweis und der verantwortlichen Person. Sie ist eine redaktionelle Planungshilfe und keine Norm der Automobilindustrie. Ihr Zweck ist, Nachweislücken aufzudecken, bevor ein Team einen Scanner, ein Dashboard, eine Datenbank oder eine automatisierte Station hinzufügt.
Die Matrix ist nützlich, weil sie bei der zu unterstützenden Entscheidung ansetzt. Statt zu fragen: „Welche Daten kann diese Station erfassen?“, sollte das Team fragen: „Was müssten wir wissen, wenn dieses Stück, diese Charge oder dieser Prozesszustand später infrage gestellt wird?“ Die Antwort umfasst häufig einen Identitätsbezug, einen Prozesszustand, ein Verifizierungsergebnis und eine Entscheidung über die weitere Verwendung – nicht lediglich einen Zeitstempel.
| Anforderung oder Risiko | Aufzubewahrende Nachweise | Freigabefrage | Verantwortliche Person | Anzugebende Einschränkung |
|---|---|---|---|---|
| Produkteigenschaft | Aktueller Anforderungsbezug und Verifizierungsergebnis | Wurde das richtige Merkmal anhand der richtigen Revision geprüft? | Verantwortliche Person für Qualität oder Prozess | Die Matrix legt keinen Annahmewert fest |
| Identität des eingehenden Materials oder Bauteils | Bezug zwischen Lieferant, Charge, Seriennummer oder einer anderen genehmigten Kennung | Welche Eingangsmaterialien gingen in diese Produktpopulation ein? | Verantwortliche Person für Materialwirtschaft oder Wareneingang | Identitätsregeln müssen zur tatsächlichen Lieferkette passen |
| Prozessparameter | Aufgezeichneter Zustand, geltende Version und Abweichungsstatus | Befand sich der Prozess im genehmigten Zustand? | Prozessverantwortlicher | Es gibt keine universelle Parameterliste |
| Status der Fehlervermeidung | Prüfergebnis, Überbrückungsstatus und Reaktionsaufzeichnung | War die vorgesehene Vermeidung oder Erkennung aktiv? | Stationsverantwortlicher | Eine Gut-Anzeige braucht Kontext und muss überprüfbar sein |
| Status des Messsystems | Angaben zur Messmethode und Nachweise zu ihrem geltenden Status | Kann dieses Ergebnis eine Freigabeentscheidung stützen? | Messverantwortlicher | Die Eignung hängt von der vorgesehenen Entscheidung ab |
| Prüfergebnis | Ergebnis, Methode, Bezug zu Stück oder Charge und gegebenenfalls Prüfer | Welche Teile erfüllten die festgelegte Regel? | Prüfverantwortlicher | Aus der Aufzeichnung muss die geltende Regel hervorgehen |
| Nacharbeit oder Abweichung | Ursprünglicher Status, Entscheidung über die weitere Verwendung, genehmigte Maßnahme und Bezug zur erneuten Verifizierung | Was wurde geändert und wie wurde es erneut bewertet? | Entscheidungsbefugte Person | Befugnisse und Aufbewahrungsregeln sind programmspezifisch |
| Freigabe nach dem Umrüsten | Rüstbestätigung, Versionsbezug und Freigabeaufzeichnung | Begann der neue Zustand unter den vorgesehenen Bedingungen? | Produktionsverantwortlicher | Die erforderlichen Prüfungen unterscheiden sich je nach Prozess |
| Abschlussfreigabe | Freigabeentscheidung, Identität der Produktpopulation, Ausnahmen und verantwortliche Freigabestelle | Was genau wurde freigegeben und auf Grundlage welcher Nachweise? | Freigabeverantwortlicher mit entsprechender Befugnis | Es gelten kundenspezifische Vorgaben für Einreichung und Aufbewahrung |
Die Matrix Station für Station durcharbeiten. Umfangreiche Landkarten der Produktionslinie können die Lücke zwischen lokaler Kontrolle und Abschlussfreigabe verdecken. Entwürfe auf Stationsebene erleichtern die Prüfung, ob ein Scan dem richtigen Teil, ein Prüfergebnis der richtigen Anforderung und ein Nacharbeitsnachweis der ursprünglichen Entscheidung über die weitere Verwendung zugeordnet ist.
Entscheidungspunkt: Ein Datenfeld erst hinzufügen, wenn das Team die Freigabe- oder Untersuchungsfrage benennen kann, die es beantworten soll. Andernfalls sammelt die Fabrik möglicherweise Aufzeichnungen, ohne einen brauchbaren Zusammenhang für die Rückverfolgbarkeit zu gewinnen.
Rückverfolgbarkeit anhand konkreter Fehlerfragen gestalten
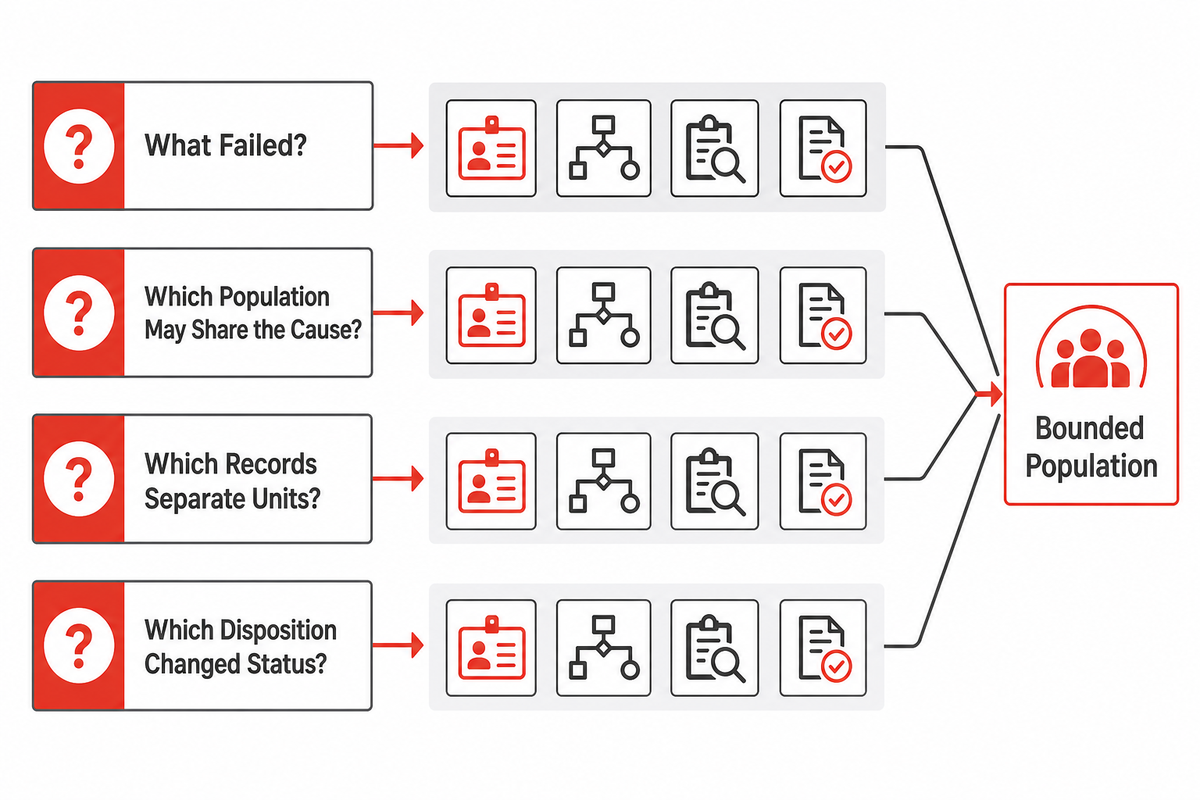
Für diesen Leitfaden bedeutet nutzbare Rückverfolgbarkeit, rekonstruieren zu können, welche Aufzeichnungen zu Produkt, Material, Prozesszustand, Station, Prüfung und Entscheidung über die weitere Verwendung zu einem bestimmten Stück oder einer bestimmten Charge gehören. Diese Arbeitsdefinition geht bewusst über das Scannen von Kennzeichnungen hinaus. Das Erfassen eines Codes dokumentiert ein Ereignis. Für die hier beschriebene Methode wird dieses Ereignis dann nützlich, wenn sich seine Beziehungen abrufen und anhand einer konkreten Fehlerfrage überprüfen lassen.
FINs erfüllen eine wichtige, aber engere Funktion. Für unter 49 CFR Part 565 fallende US-Fahrzeuge vergibt bei einer einstufigen Fertigung der Hersteller die FIN. Bei einem mehrstufig gefertigten Fahrzeug vergibt sie der Hersteller des unvollständigen Fahrzeugs. Ein Fahrzeugumbauer verwendet die vom ursprünglichen Hersteller vergebene FIN. Für die FIN gelten verbindliche Inhaltsvorgaben. Die Rückrufinformationen der NHTSA nutzen die Fahrzeugidentifikationsnummer, um festzustellen, ob für ein bestimmtes Fahrzeug ein nicht behobener Sicherheitsrückruf vorliegt. Die Rückverfolgbarkeit in der Fabrik muss in der Regel genauer sein: Sie umfasst die Identität von Bauteilen oder Materialien, Chargen- und Seriennummernbezüge, den Stationsverlauf, Prüfergebnisse, den Prozesszustand und die Historie der Entscheidungen über die weitere Verwendung.
Die Gestaltung der Rückverfolgbarkeit sollte mit vier Fehlerfragen beginnen:
- Was ist ausgefallen? Den beobachteten Zustand beschreiben, ohne die Ursache vorwegzunehmen.
- Welche Produktpopulation könnte dieselbe Ursache betreffen? Festlegen, welche gemeinsamen Identitäten oder Prozesszustände relevant sein könnten.
- Welche Aufzeichnungen grenzen betroffene von nicht betroffenen Teilen ab? Die erforderlichen Verknüpfungen zu Station, Material, Prozess, Messung und Prüfung bestimmen.
- Welche Entscheidung über die weitere Verwendung hat den Status geändert? Nacharbeit, Abweichung, Eindämmung oder Freigabe so verknüpfen, dass der Verlauf nicht überschrieben wird.
Das Ergebnis muss überprüfbar sein. Ein realistisches Untersuchungsszenario auswählen und prüfen, ob sich anhand der aufbewahrten Verknüpfungen eine klar abgegrenzte Produktpopulation bestimmen lässt, ohne sich auf Erinnerungen, die nachträgliche Rekonstruktion in einer Tabellenkalkulation oder einen angenommenen Zeitstempel zu verlassen. Wenn das nicht gelingt, ist die Lücke kein bloßes Problem bei der Berichterstellung, sondern ein Eingabefaktor für den Prozess und das Rückverfolgbarkeitssystem.
Der Bezugsrahmen des digitalen Fadens von NIST ist hier hilfreich, weil er vertrauenswürdige, rückverfolgbare Informationen als Anforderung über den gesamten Lebenszyklus behandelt und nicht als Kauf einer einzelnen Anwendung. Statt zu fragen, ob eine Plattform alle Daten enthält, sollte geprüft werden, ob aktuelle Produktdefinition, Fertigungszustand, Qualitätsnachweise und Rückmeldungen ihre Versionsbezüge behalten, wenn das Team darauf angewiesen ist.
Eine Bewertung der Automatisierungsbereitschaft als Prüfung der Nachweise nutzen
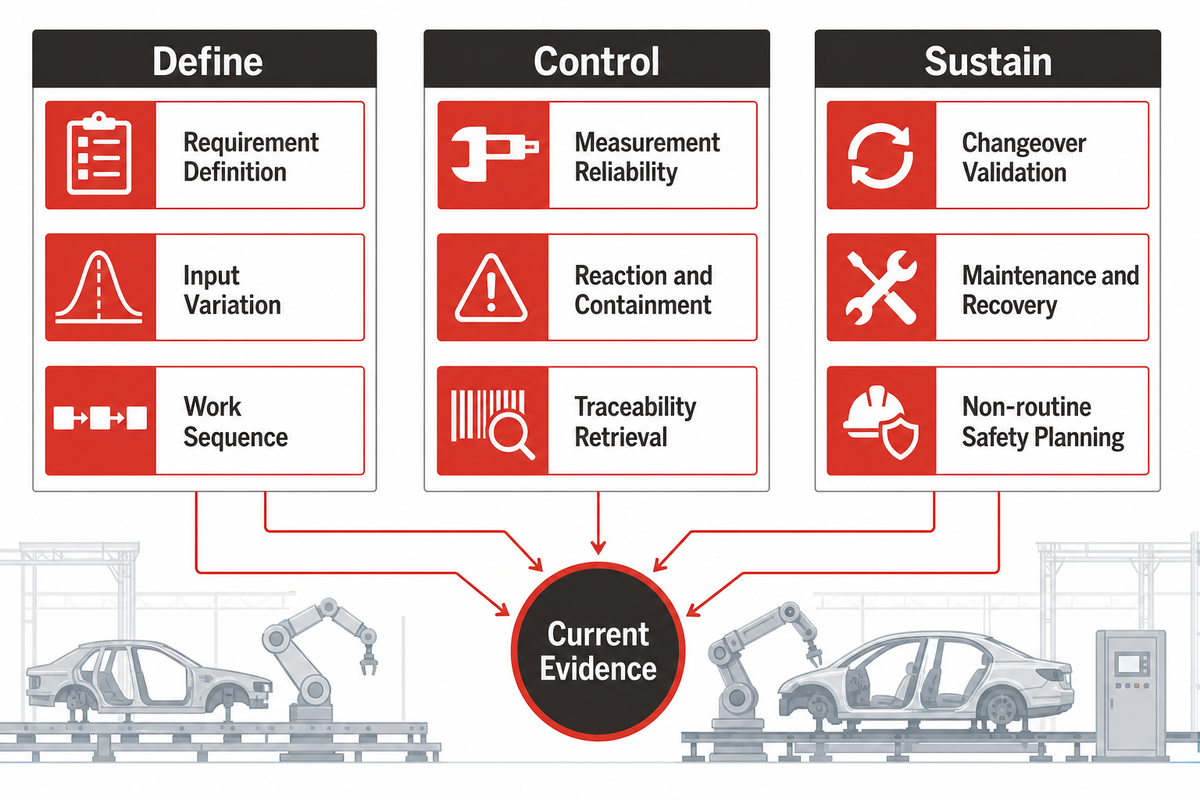
Eine Bewertung der Automatisierungsbereitschaft prüft, ob ein Prozess definiert, messbar, steuerbar, rückverfolgbar, instandhaltbar, änderungsbereit und sowohl bei Routine- als auch bei Sonderarbeiten sicher ist. Diese Bewertung von 0–18 Punkten ist lediglich eine redaktionelle Orientierung. Sie ist weder ein Branchenstandard noch eine Zertifizierungsbewertung oder Konformitätsbeurteilung und ersetzt keine anwendungsspezifische technische und sicherheitstechnische Prüfung.
Jede Zeile anhand von Nachweisen und nicht anhand von Optimismus mit 0 bis 2 bewerten: 0 bedeutet, dass der Zustand nicht definiert oder nachgewiesen ist; 1 bedeutet, dass er teilweise definiert ist, aber eine bekannte Lücke aufweist; 2 bedeutet, dass eine aktuelle und abrufbare Aufzeichnung den angegebenen Zustand belegt. Aussagekräftig ist die Bewertung nur, wenn Notizen begründen, wie das Ergebnis zustande kam.
| Frage zu Nachweisen | 0: nicht nachgewiesen | 1: teilweise nachgewiesen | 2: aktuelle Nachweise vorhanden |
|---|---|---|---|
| Anforderungsdefinition | Kritische Anforderungen sind unklar | Einige Anforderungen sind bekannt | Aktuelle Anforderungen und Freigaberegeln sind ermittelt |
| Schwankungen bei den Eingangsmaterialien | Schwankungen bei Material oder Bauteil sind unbekannt | Bekannte Schwankungen werden nicht durchgängig berücksichtigt | Schwankungen und Reaktionsgrenzen sind dokumentiert |
| Arbeitsablauf | Die tatsächliche Arbeit weicht von einem nicht definierten Ablauf ab | Ein Ablauf ist festgelegt, aber Ausnahmen sind unklar | Regelabläufe und Ausnahmewege sind beschrieben |
| Zuverlässigkeit der Messung | Die Entscheidungsmethode ist nicht erprobt | Eine Methode ist vorhanden, ihre Eignung ist jedoch ungeklärt | Zutreffende Messnachweise sind abrufbar |
| Reaktion und Eindämmung | Es gibt keine klare Reaktion auf ein abweichendes Ergebnis | Die Reaktion hängt von lokalem Wissen ab | Reaktion, Verantwortlichkeit und Statuskontrolle sind festgelegt |
| Abruf von Rückverfolgbarkeitsdaten | Aufzeichnungen ermöglichen keine Rekonstruktion anhand einer Fehlerfrage | Einige Verknüpfungen lassen sich abrufen | Ein Testszenario ruft die benötigten Verknüpfungen ab |
| Validierung nach dem Umrüsten | Der geänderte Zustand ist nicht dokumentiert | Einige Rüstprüfungen werden durchgeführt | Versions-, Rüst- und Freigabebezüge sind klar |
| Instandhaltung und Wiederherstellung | Die Wiederherstellung hängt vom persönlichen Erinnerungsvermögen ab | Schritte zur Wiederherstellung sind vorhanden, aber die Nachweise sind unvollständig | Bedingungen für die Wiederherstellung und die Verifizierung sind beschrieben |
| Sicherheitsplanung für Sonderarbeiten | Sonderarbeiten werden nicht berücksichtigt | Einige Tätigkeiten sind erfasst | Die Planung berücksichtigt die zutreffenden Sonderarbeiten |
Gesamtpunktzahl interpretieren: Als neu erarbeitete redaktionelle Orientierung legen 0–6 Punkte nahe, den Prozess vor der Auswahl von Anlagen zu definieren und zu stabilisieren. 7–12 Punkte sprechen für einen begrenzten Pilotversuch, aber nur mit einem schriftlichen Plan zum Schließen der Nachweislücken. 13–18 Punkte sprechen für eine detaillierte Prüfung des Automatisierungskonzepts, vorbehaltlich anwendungsspezifischer Validierung. Diese Bereiche wurden nicht als Vorhersageschwellen validiert. Maßgeblich für die Entscheidung sollten die Nachweise je Zeile und die offenen Lücken sein, nicht die Gesamtpunktzahl. Hohe Punktzahlen berechtigen Teams nicht dazu, technische, Qualitäts-, Kunden- oder Sicherheitsanforderungen zu überspringen.
Der Wert liegt in den Notizen, nicht in der Rechnung. Jede Zeile sollte auf ein aktuelles Prozessdokument, eine Aufzeichnung, einen Test oder eine beobachtete Lücke verweisen, die ein funktionsübergreifendes Team prüfen kann. „Das haben wir schon immer so gemacht“ ist kein Nachweis. Eine alte Datei mit unklarem Revisionsbezug ist es ebenfalls nicht. Wird eine Zeile mit 1 bewertet, sollte festgehalten werden, warum sie keine 2 erreicht: etwa wegen einer nicht erprobten Messmethode, eines Ausnahmewegs, den nur erfahrene Bediener kennen, einer nicht der richtigen Identität zugeordneten Freigabeprüfung oder eines noch nicht erprobten Wiederherstellungsschritts.
Die Bewertung der Automatisierungsbereitschaft beugt auch einem häufigen Reihenfolgefehler vor. Teams sehen mitunter eine manuelle Aufgabe, halten sie für wiederholbar und beginnen über Automatisierung zu sprechen, bevor sie sich auf die zu berücksichtigenden Schwankungen oder die Reaktion auf ein abweichendes Ergebnis geeinigt haben. In diesem Fall kann die Automatisierung dieselbe Unsicherheit schneller auftreten lassen und spätere Untersuchungen erschweren. Gespräche anhand der Bewertung ändern die Reihenfolge: Zuerst werden die Anforderung und die Grenzen möglicher Fehler festgelegt. Danach wird entschieden, welche Unterstützung, Prüfung, Handhabung oder Datenerfassung eine konkrete Anwendung ermöglichen muss.
Wann immer möglich, sollte eine kleine, gemischte Prüfgruppe einbezogen werden. Prozessingenieure kennen möglicherweise den vorgesehenen Ablauf, Bediener die tatsächlichen Ausnahmewege, die Qualitätsabteilung die Freigabenachweise, die Instandhaltung die Wiederherstellung und Fachkräfte für Arbeitssicherheit mögliche Gefährdungen bei Sonderarbeiten. Ihre Einschätzungen sollten nicht zu einem Mittelwert verrechnet werden. Bei Meinungsverschiedenheiten ist diese Differenz als zu schließende Lücke festzuhalten. Ziel ist eine Prozessdefinition, die Schichtwechsel, eine Qualitätssperre, Rückfragen von Lieferanten oder einen geplanten Produktwechsel übersteht.
Pilotversuche lassen sich am besten begründen, wenn ein schriftlicher Plan zum Schließen der Nachweislücken vorliegt. Darin können offene Zeilen zur Automatisierungsbereitschaft, die jeweils verantwortliche Person, der Nachweis oder Test zum Schließen der Lücke und der Prüfpunkt vor dem nächsten Konzeptschritt festgehalten werden. Ebenso sollte festgelegt sein, was den Pilotversuch stoppt, etwa die fehlende Möglichkeit, den erforderlichen Rückverfolgbarkeitsbezug abzurufen, oder eine ungeklärte Bedingung bei der Wiederherstellung nach Sonderarbeiten. Dies ist keine allgemeingültige Freigabevorlage, sondern eine Möglichkeit, Erkenntnisgewinn nicht mit einer Freigabe zu verwechseln.
Sicherheit verdient eine eigene, ausdrücklich benannte Zeile, denn der automatische Fertigungsbetrieb ist nicht die einzige Betriebsbedingung. Die Roboterleitlinien der OSHA heben Programmierung, Instandhaltung, Prüfung, Einrichten und Justieren als Sonderarbeiten hervor, bei denen Beschäftigte in den Arbeitsbereich eines Roboters gelangen können. Dieser Leitfaden bewertet keinen Standort. Er stellt eine engere Frage zur Bereitschaft: Hat das Team die zutreffenden Sonderarbeiten in die Planung, Wiederherstellung und Gestaltung der Nachweise einbezogen?
Teams, die Lücken bei der Bewertung erkennen, können anschließend passende Informationsangebote zu automatisierten Montagemaschinen, Bildverarbeitungssystemen für Prüfaufgaben und Automatisierung von Produktionslinien nutzen, um das nächste technische Gespräch vorzubereiten, ohne diesen Artikel zu einer Seite zur Maschinenauswahl zu machen.
- Eine Station auswählen – einen Prozess wählen, bei dem eine Nachweislücke Freigabe-, Untersuchungs- oder Umrüstentscheidungen wesentlich beeinflussen würde.
- Eine Anforderung nachverfolgen – von Risiko und Kontrolle über Messung und Fertigungsnachweis bis zur Freigabe.
- Eine Fehlerfrage prüfen – anhand eines realistischen Szenarios feststellen, ob sich betroffene und nicht betroffene Produktpopulationen unterscheiden lassen.
- Die größte Risikolücke schließen – eine verantwortliche Person, einen erwarteten Nachweis und eine Prüfung festlegen, mit der sich die neue Verknüpfung abrufen lässt.
- Bereitschaft erneut prüfen – erst dann neu bewerten, wenn die Nachweise aktuell und überprüfbar sind.
Nachweise ohne Verlust des Versionsbezugs vom Zulieferer an den Erstausrüster übergeben
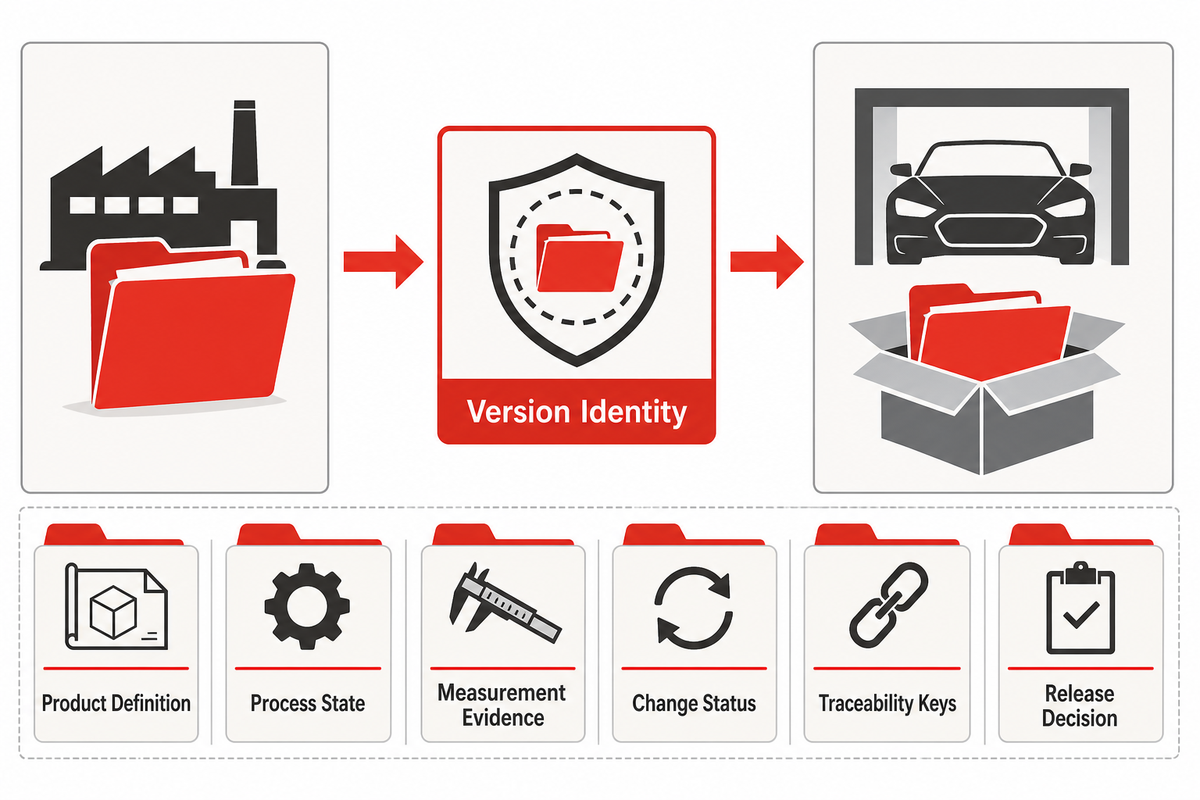
Bei einer zweckmäßigen Übergabe von Nachweisen vom Lieferanten an den OEM werden die aktuelle Produktdefinition, der freigegebene Prozessstatus, Messnachweise, der Änderungsstatus, Rückverfolgbarkeitsschlüssel und die Freigabeentscheidung übertragen, ohne dass die Versionsidentität verloren geht. Die empfangende Organisation benötigt nicht jedes lokale Datenfeld. Die erforderlichen Aufzeichnungen zeigen, was geliefert wurde, welcher gültige Stand zugrunde lag und welche Entscheidung die Freigabe ermöglichte.
Ein durchgängiger Nachweispfad kann nützlicher sein als eine größere Datenplattform, wenn das unmittelbare Problem in unterbrochenen Aufzeichnungsbeziehungen liegt. Das NIST beschreibt den digitalen Faden als Möglichkeit, modellbasierte Produktdaten mit Fertigungs- und Qualitätsinformationen zu verknüpfen und diese Informationen im Lebenszyklus zurückzuführen. Die Zusammenhänge müssen erhalten bleiben: Eine Revision muss von einer ersetzten Revision unterscheidbar sein, ein Prozessstatus von einer späteren Änderung und eine Freigabeentscheidung von späterer Nacharbeit oder einer anderen Maßnahme.
| Übergabepunkt | Wahrscheinliche Quelle | Entscheidung beim Empfänger | Versions- oder Identitätsschlüssel | Einschränkung |
|---|---|---|---|---|
| Referenz zur Produktdefinition | Gelenkte technische Quelle | Wurde die gültige Definition verwendet? | Beziehung zwischen freigegebenen Revisionen | Zugriffs- und Berechtigungsregeln variieren |
| Freigegebener Prozessstatus | Prozesslenkungsaufzeichnungen | Wurde das Produkt im vorgesehenen Prozessstatus gefertigt? | Prozess- und Änderungsreferenz | Kein Ersatz für die Freigaberegeln des Kunden |
| Mess- und Verifikationsnachweise | Qualitätsaufzeichnungen | Ist die Grundlage der Freigabe nachvollziehbar? | Zusammenhang zwischen Verfahren und Ergebnis | Der erforderliche Nachweisumfang ist programmspezifisch |
| Rückverfolgbarkeitsbeziehung | Fertigungs- und Materialaufzeichnungen | Lässt sich eine klar abgegrenzte Produktpopulation rekonstruieren? | Einheit, Charge, Seriennummer oder freigegebenes Äquivalent | Die Detailtiefe muss zur Fragestellung im Fehlerfall passen |
| Freigabe- und Ausnahmezustand | Autorisierte Freigabeaufzeichnungen | Was wurde freigegeben, zurückgehalten oder erneut bewertet? | Verknüpfung zwischen Maßnahme und Freigabe | Aufbewahrungspflichten sind nicht allgemeingültig |
Für die Planung 2026–2027 empfiehlt dieser Leitfaden, zunächst die Verantwortlichkeit für Aufzeichnungen und die Versionsbeziehungen festzulegen, bevor eine weitere Integrationsebene hinzugefügt wird. Als zeitgebundener Kontext aus den USA beschreibt der Automobilüberblick von SelectUSA die Automobilindustrie als großen, stark automatisierten Sektor mit bedeutender Fertigungs-, Forschungs- und Exporttätigkeit sowie einem umfangreichen Einsatz von Robotern. Diese Seite ist weder eine globale Prognose noch ein Beleg dafür, dass ein bestimmtes Werk für die Automatisierung bereit ist.
Wenn der Nachweispfad klar ist, kann sich ein technisches Gespräch von „Welche Ausrüstung sollten wir kaufen?“ zu „Welche Bedingungen, Eingaben, Steuerungen und Aufzeichnungen muss eine Anwendung unterstützen?“ verlagern. Das ist die Grundlage für ein gezieltes Gespräch mit dem Automatisierungsteam von ZEUEE für die Automobilindustrie über eine konkrete Fertigungsanwendung.
Häufig gestellte Fragen
Was ist Automobilfertigung?
Die Automobilfertigung verbindet Produktanforderungen, Fertigungsarbeiten, Verifizierung, Freigabe und Rückmeldungen für Fahrzeuge und Automobilkomponenten.
Zu den sichtbaren Arbeitsschritten können Umformen, Fügen, Montage, Prüfung, Tests und Materialhandhabung gehören. Die Herausforderung besteht darin, den Nachweiszusammenhang zwischen einer Anforderung, dem zu ihrer Erfüllung eingesetzten Prozess, dem festgestellten Ergebnis und der Freigabe- oder Eindämmungsentscheidung zu wahren. Dieser Regelkreis gilt für OEMs und Lieferanten, auch wenn ihre Aufzeichnungen unterschiedlich sind. Eine zweckmäßige Prozessübersicht umfasst außerdem genehmigte Änderungen, Nacharbeit, Messstatus und die Identität des Produkts oder der Produktpopulation, auf die sich eine Entscheidung bezieht.
Was sind die wichtigsten Phasen eines Automobilfertigungsprozesses?
Zu den wichtigsten Phasen zählen die Definition der Anforderungen, die Risikoplanung, die Prozessauslegung, die Messung, die Fertigung, die Verifizierung, die Freigabe sowie Rückmeldungen oder Änderungslenkung.
Die einzelnen Fertigungsphasen variieren je nach Bauteil und Werk. Übertragbar ist der Informationsfluss von Anforderungen und Risiken über Lenkung und Nachweise bis hin zu Freigabe und genehmigten Änderungen.
Welchen Zweck hat die Qualitätslenkung in der Automobilfertigung?
Die Qualitätslenkung liefert Nachweise dafür, dass Prozess und Produkt anhand der geltenden Anforderungen geprüft wurden und dass auf abweichende Ergebnisse nach einem festgelegten Verfahren reagiert wurde.
Ihr Zweck beschränkt sich nicht darauf, Produkte am Ende einer Produktionslinie zu sortieren. Qualitätsplanung und -lenkung verknüpfen erwartete Fehlerarten, Messfähigkeit, Prozessverhalten, Reaktionsmaßnahmen und Freigabenachweise. Die zuständige Organisation, die Kundenanforderungen und der jeweilige Prozess legen die geltenden Methoden, Aufzeichnungen und Abnahmekriterien fest.
Wie wird Automatisierung in der Automobilfertigung eingesetzt?
Automatisierung kann festgelegte Fertigungs-, Handhabungs-, Prüf- und Datenerfassungsaufgaben ausführen oder unterstützen, sofern Prozessbedingungen und Nachweisbedarf klar sind.
Vor der Auswahl eines Anlagenkonzepts sollte eine zweckmäßige Prüfung Schwankungen, Abläufe, Messungen, Reaktionen, Rückverfolgbarkeit, Wiederherstellung und die Sicherheitsplanung für außergewöhnliche Situationen berücksichtigen.
Welche Daten sollte ein Rückverfolgbarkeitssystem für die Automobilindustrie aufbewahren?
Ein Rückverfolgbarkeitssystem für die Automobilindustrie sollte die Identitäten und Zusammenhänge aufbewahren, die zur Klärung einer konkreten Frage zu Fehlern, Freigaben oder Änderungen erforderlich sind.
Je nach Prozess können dazu die Identität einer Einheit oder Charge, Beziehungen zu eingehendem Material, Stations- oder Prozessstatus, Verfahren und Verifizierungsergebnis, Nacharbeit oder Maßnahmen, Freigabeberechtigung sowie gültige Versionsreferenzen gehören. Es gibt keine allgemeingültige Feldliste oder Aufbewahrungsfrist für alle Programme. Prüfen Sie das Konzept anhand einer realistischen Fehlerfrage: Das zuständige Team sollte eine klar abgegrenzte Produktpopulation rekonstruieren, betroffene von nicht betroffenen Einheiten trennen und erläutern können, welche Nachweise die letzte Statusänderung stützten.
Woran erkennen Hersteller, ob ein Prozess für die Automatisierung bereit ist?
Ein Prozess ist bereit für die Prüfung eines Automatisierungskonzepts, wenn aktuelle Nachweise zu seinen Anforderungen, Schwankungen, Arbeitsabläufen, Messungen, Reaktionen, zur Rückverfolgbarkeit und Wiederherstellung sowie zur geltenden Sicherheitsplanung vorliegen.
Die redaktionelle Bewertungsmatrix in diesem Leitfaden kann Teams dabei helfen festzustellen, ob sie den Prozess stabilisieren, mit einem Plan zum Schließen von Nachweislücken pilotieren oder eine detaillierte Konzeptprüfung durchführen sollten. Sie ist keine Konformitätsbewertung. Bei einer technischen Anwendungsprüfung müssen das tatsächliche Produkt, der Prozess, die Schnittstellen, die Qualitätserwartungen, die Betriebsbedingungen und die Sicherheitsverpflichtungen weiterhin validiert werden.
Zentrale Erkenntnis
Teams in der Automobilfertigung sollten einen Bereitschaftswert von 0–18 als redaktionellen Anstoß verstehen, Nachweislücken zu schließen. Ein klar definierter, messbarer und rückverfolgbarer Prozess, der sich sicher wiederherstellen lässt, bietet eine bessere Grundlage für eine aussagekräftige Prüfung des Automatisierungskonzepts.
Von der Bewertung der Prozessbereitschaft zum Anwendungsgespräch. ZEUEE bespricht mit Ihnen die Automatisierung in der Automobilfertigung anhand Ihres tatsächlichen Prozesses, Ihrer Qualitätsnachweise und Ihres Integrationskontexts.
Anwendung für die Automatisierung in der Automobilindustrie besprechen →Über diese Analyse — Dieser forschungsbasierte Leitfaden befasst sich mit Qualitätsplanung, Rückverfolgbarkeitsbeziehungen und der Bereitschaft zur Automatisierung in der Automobilfertigung. ZEUEE entwickelt Automatisierungslösungen. Daher muss die zuständige Organisation die anwendungsspezifischen Anforderungen an Qualität, Konformität, Sicherheit, Aufbewahrung von Aufzeichnungen und Kundeneinreichungen prüfen. Erfahren Sie mehr über die Erfahrung von ZEUEE in Engineering und Automatisierung.
Referenzen und Quellen
- Überblick zu IATF 16949:2016 — IATF Global Oversight.
- Kernwerkzeuge der Qualitätssicherung — Automotive Industry Action Group.
- 49 CFR Teil 565: Anforderungen an Fahrzeugidentifikationsnummern — Electronic Code of Federal Regulations.
- Ressourcen, Untersuchungen und Rückrufe — National Highway Traffic Safety Administration.
- Digitaler Faden für die Fertigung — National Institute of Standards and Technology.
- Automobilindustrie von SelectUSA — U.S. International Trade Administration.
- Robotik — Occupational Safety and Health Administration.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






