Contatti Zeyu lntelligent Industrial Company

Guida alle macchine per connettori circolari: dai componenti sfusi agli assemblaggi collaudati

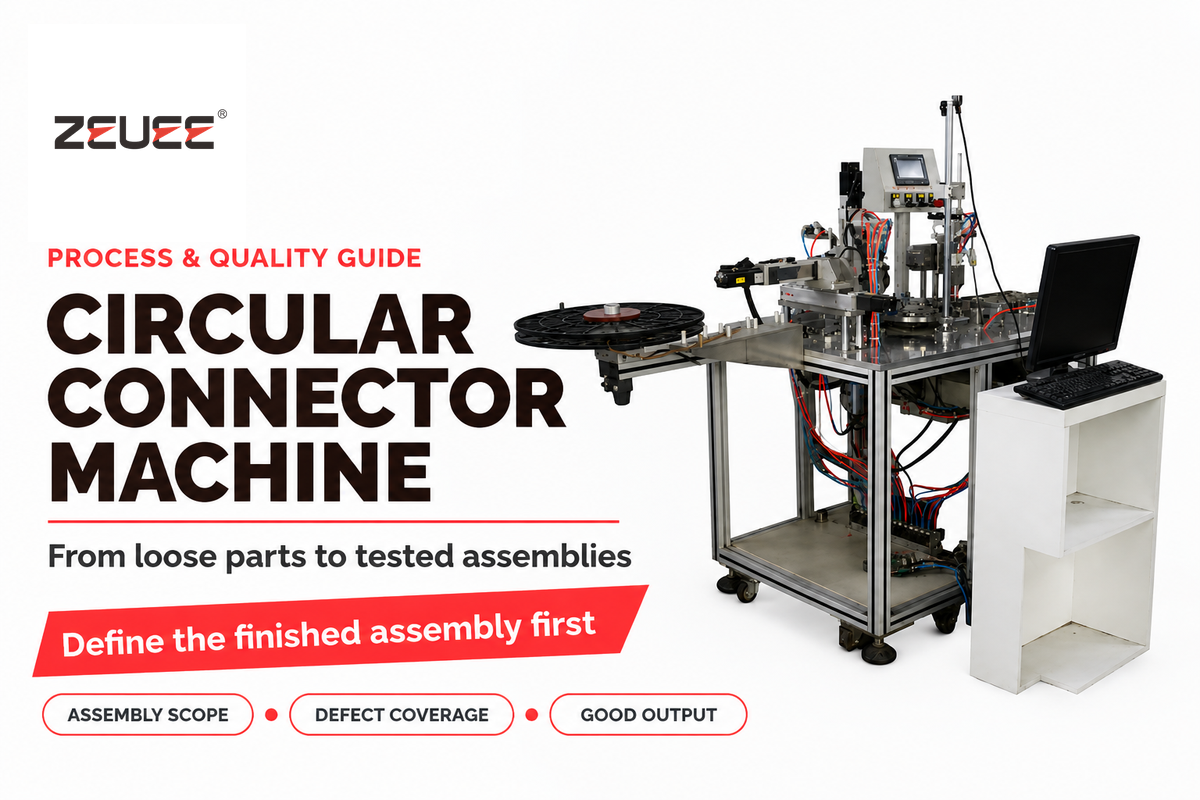
Una macchina per connettori circolari automatizza alcune operazioni di assemblaggio dei connettori elettrici rotondi, come l’alimentazione dei contatti, il posizionamento degli inserti e l’assemblaggio e la chiusura dei corpi. Controlla anche il componente finito. Il risultato è un connettore assemblato conforme ai controlli definiti; perciò, prima di confrontare velocità o livelli di automazione, occorre definire il prodotto finito.
Un contatto può condurre elettricità pur essendo instabile nel corpo del connettore. Una stazione di inserimento rapida può inoltre restare in attesa di una fase più lenta di preparazione del cavo. Questi due problemi spiegano perché una valutazione utile della macchina debba partire dalla definizione dei confini dell’assemblaggio e dall’individuazione dei difetti da rilevare. La valutazione considera il costo per pezzo conforme e i cambi formato.
Macchina per connettori circolari: ambito e prodotti finiti
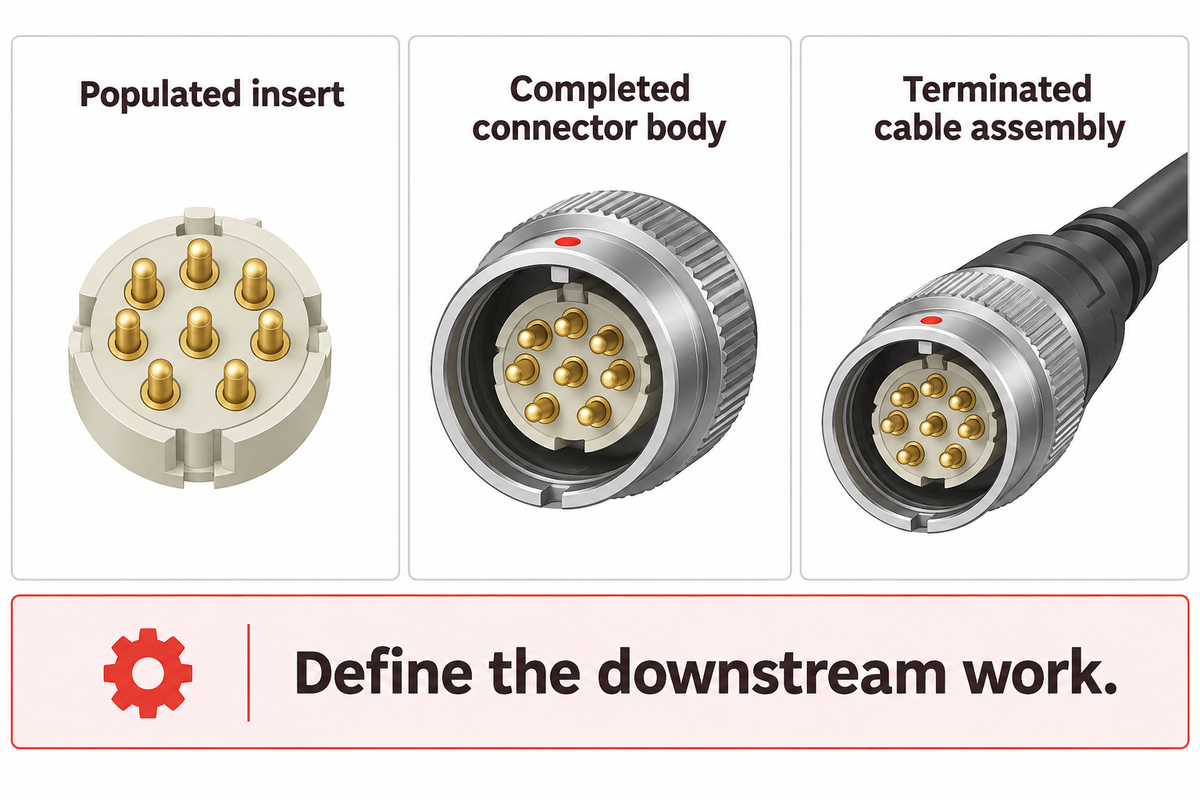
Le macchine per l’assemblaggio di connettori circolari possono produrre un inserto completo di contatti, un corpo del connettore assemblato oppure un cavo terminato. Questi risultati richiedono operazioni e punti di ispezione diversi. Per stabilire se la macchina debba eseguire operazioni come alimentazione, crimpatura, applicazione delle guarnizioni o sovrastampaggio, occorre definire i componenti in ingresso e lo stato richiesto dell’assemblaggio in uscita.
Ad esempio, un inserto caricato con contatti sfusi richiede il completamento del corpo e, possibilmente, l’aggiunta di altri componenti. Un cavo assemblato richiede la preparazione e la terminazione del conduttore. Alcuni prodotti hanno già i contatti installati, il che modifica le operazioni di assemblaggio rimanenti. Le categorie di attrezzature correlate sono illustrate nella guida ai tipi di attrezzature per l’assemblaggio di connettori.
Definire un risultato tangibile da consegnare: «inserto completo di contatti, pronto per l’assemblaggio del corpo» è più utile di «connettore assemblato». Specificare le operazioni successive, chi le esegue e dove avviene l’accettazione finale. Se si assemblano entrambe le estremità del cavo, specificare se il contatore registra i cavi o i singoli connettori.
Frisimos offre un buon esempio della differenza tra una linea di assemblaggio integrata e una cella di inserimento separata. La sua linea automatica per l’assemblaggio di connettori circolari comprende preparazione del cavo, crimpatura, inserimento, sovrastampaggio e assemblaggio a una o entrambe le estremità del cavo. Questa descrizione definisce l’ambito della linea; una cella separata per l’inserimento dei contatti è un dispositivo di produzione diverso.
Geometria del connettore, terminazioni e compatibilità delle attrezzature
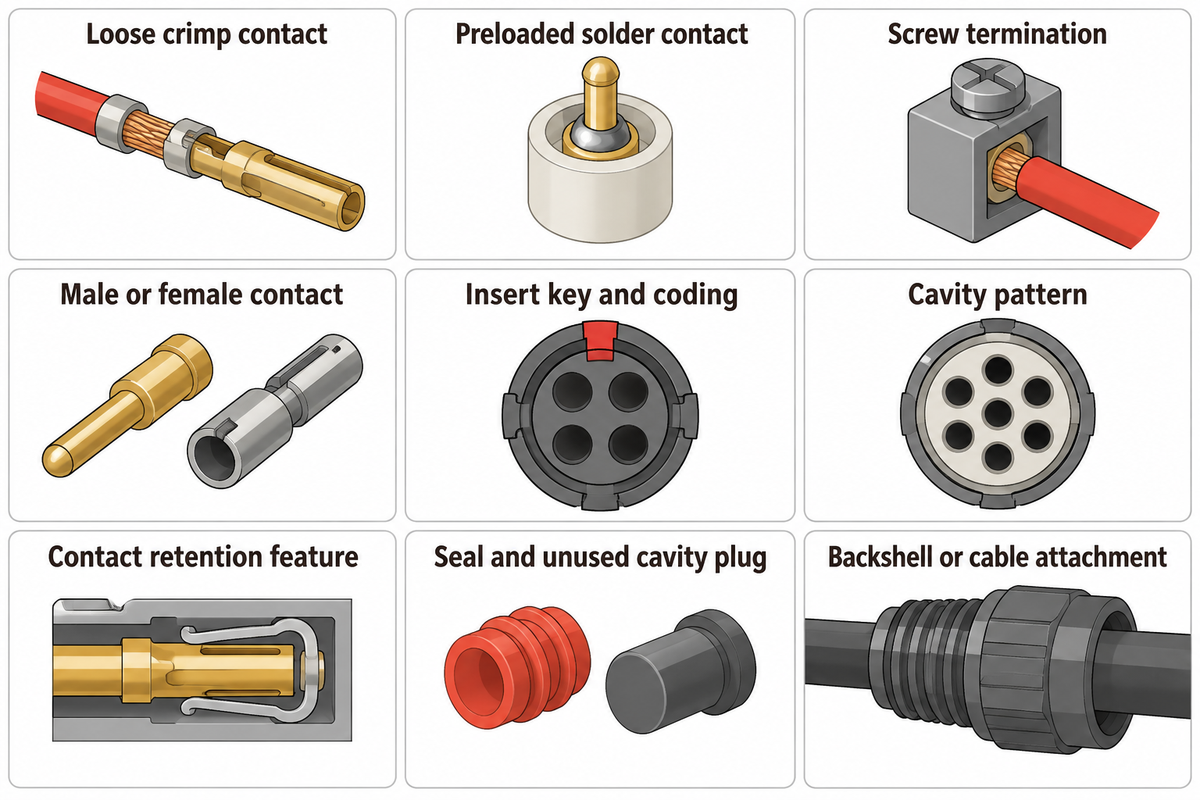
Il processo di assemblaggio non dipende soltanto dal corpo circolare. Il design dei contatti, la disposizione delle cavità, il metodo di terminazione e l’accesso al meccanismo di bloccaggio determinano come si può manipolare il componente. Le attrezzature devono essere compatibili con il disegno completo del connettore e con la revisione dei componenti, compresi il punto di vista usato per numerare i contatti e l’orientamento finale richiesto.
Spine e prese da pannello richiedono definizioni specifiche dell’attrezzatura di posizionamento, anche quando condividono la stessa interfaccia di accoppiamento. Specificare le superfici di supporto di ciascun corpo in plastica o metallo e verificare che l’attrezzatura non ostacoli il percorso di assemblaggio. Per esempi di sistemi di bloccaggio, consultare la gamma di connettori subminiaturizzati di Binder: a vite, a baionetta, a innesto rapido e push-pull.
Se l’accoppiamento rientra nel ciclo di accettazione, definire il movimento dell’attrezzatura (ad es. per un’interfaccia filettata, l’attrezzatura fornisce la rotazione; per una baionetta, l’inserimento e la corsa di bloccaggio; per un’interfaccia push-pull, l’inserimento assiale e la conferma dell’aggancio). Usare le istruzioni del prodotto per specificare il movimento effettivo, i limiti e il metodo di verifica. L’accoppiamento può restare un’operazione separata. Il solo inserimento dei contatti non dimostra che il sistema di accoppiamento funzioni.
Anche le denominazioni più comuni richiedono precisazioni. Nella sua gamma di connettori circolari, TE elenca un connettore M12 installabile sul campo con terminazione a vite. Le istruzioni di assemblaggio di Amphenol Socapex descrivono i contatti a saldare PT/451 forniti già montati e non rimovibili. Nessuno dei due prodotti segue la stessa sequenza dei contatti a crimpare sfusi, inseriti dopo la terminazione.
| Caratteristica da individuare | Conseguenza sul processo | Aspetti da definire prima di realizzare le attrezzature |
|---|---|---|
| Contatto a crimpare sfuso | Terminare il cavo prima dell’inserimento, se richiesto dal prodotto | Combinazione di contatto, cavo e applicatore |
| Contatto a saldare preinstallato | La terminazione avviene con il contatto già installato | Requisiti di accesso e processo termico |
| Terminazione a vite | Il posizionamento e il fissaggio del conduttore sostituiscono l’inserimento del contatto crimpato | Specifiche per la preparazione e il fissaggio del cavo |
| Contatto maschio o femmina | La presa e l’accesso della sonda sono diversi | Superfici ammesse per la manipolazione |
| Chiave e codifica dell’inserto | La sede di posizionamento deve definire la posizione angolare | Riferimento del disegno e orientamenti consentiti |
| Schema delle cavità | Cambiano il percorso di inserimento e lo schema di cablaggio | Vista lato accoppiamento o lato terminazione |
| Caratteristica di ritenzione del contatto | L’alloggiamento e il bloccaggio richiedono controlli distinti | Metodo di prova della ritenzione approvato |
| Guarnizione e tappo per cavità inutilizzata | Potrebbero essere necessarie operazioni di posizionamento aggiuntive | Criteri di presenza, orientamento e alloggiamento |
| Passacavo o fissaggio del cavo | Cambiano l’accesso di assemblaggio e lo spazio libero intorno all’attrezzatura | Ingombro dell’assemblaggio finale e scarico della trazione |
Consultare la manipolazione di pin e contatti femmina per approfondire le operazioni correlate sui componenti di piccole dimensioni. Per un punto di partenza più specifico, consultare la guida alle famiglie di connettori MIL-DTL-38999.
Se cambia lo schema delle cavità in un corpo simile, non si deve presumere che una configurazione di caricamento funzioni anche per l’altro componente. Un contatto integro può essere inserito nella cavità sbagliata anche con un movimento preciso. Verificare la corrispondenza con il disegno prima del primo assemblaggio. Ciò permette di rilevare errori di mappatura che non si correggono semplicemente aumentando la precisione del posizionamento. Verificare che la chiave fisica corrisponda al disegno, controllare lo schema di cablaggio e conservare un componente etichettato come riferimento. Aggiornare il programma di ispezione insieme alle coordinate di inserimento. Lasciare invariato lo schema del collaudo elettrico può causare un falso esito positivo o un falso scarto.
Processo di assemblaggio dei connettori: dall’alimentazione allo scarico
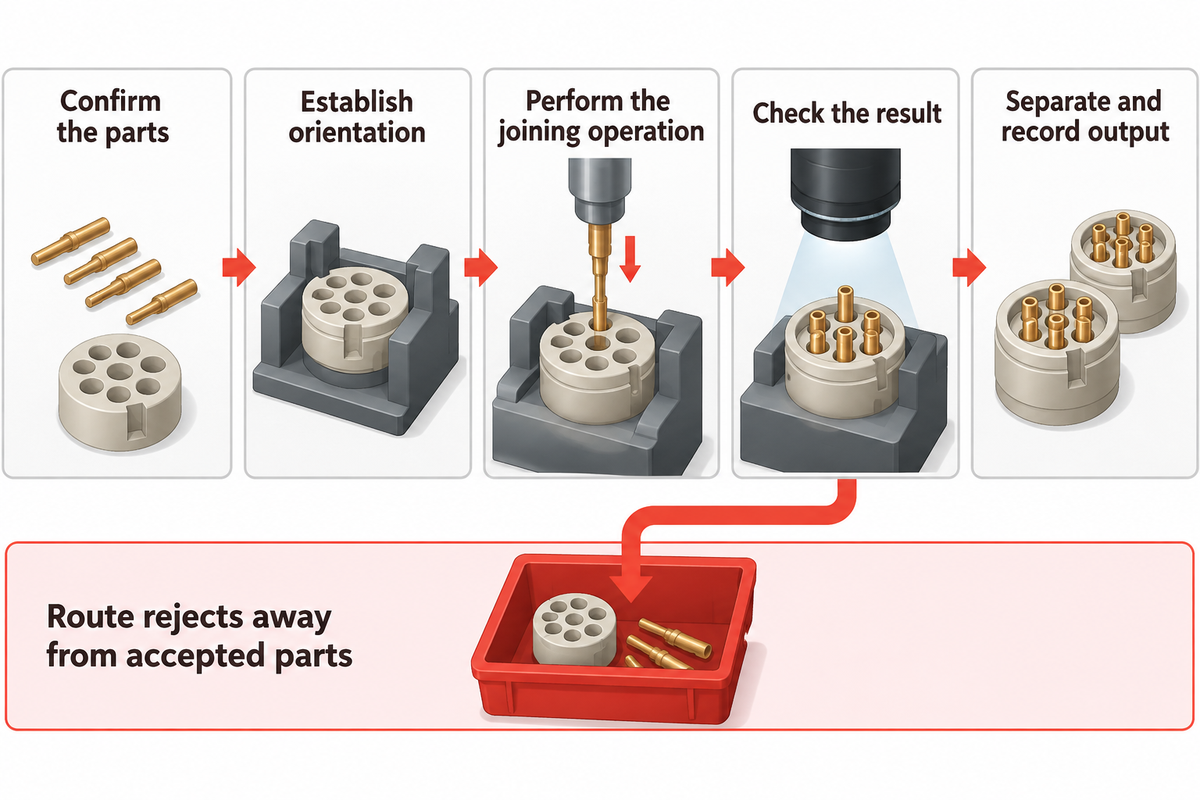
La sequenza di assemblaggio determina l’identità, l’orientamento, il posizionamento e l’accettazione dei componenti in ogni fase. L’alimentazione introduce un componente utilizzabile nel sistema; le attrezzature di posizionamento definiscono il riferimento di assemblaggio. Il movimento controllato esegue l’assemblaggio e l’ispezione verifica il risultato specificato. La gestione degli scarti e lo scarico separano i prodotti conformi da quelli difettosi e tutelano la tracciabilità della produzione.
Come funziona una macchina per connettori circolari?
Una macchina per connettori circolari è progettata per una specifica configurazione di connettore. Frisimos descrive la sua linea semiautomatica come una soluzione per assemblare connettori circolari a cavi multipolari con 3, 4, 5 e fino a 8 fili. I componenti vengono presentati dai sistemi di alimentazione o dagli operatori. Un’attrezzatura di posizionamento colloca l’inserto o il corpo, mentre un meccanismo di assemblaggio inserisce il contatto o il sottoassieme. Un sensore verifica la presenza del componente. Una pressa, un utensile di fissaggio o una stazione a valle completa l’unione.
Una crimpatrice realizza la terminazione del contatto. Una macchina di assemblaggio posiziona e fissa il contatto e gli altri componenti del connettore. La crimpatura può essere un modulo di una linea di assemblaggio integrata. Una crimpatrice autonoma, da sola, non completa il corpo del connettore con i contatti né verifica i bloccaggi meccanici.
La sequenza dipende dal prodotto. La preparazione del cavo e le attrezzature per la crimpatura dei connettori possono trovarsi a monte della cella di assemblaggio. Il sovrastampaggio può seguire l’assemblaggio elettrico. Definire esplicitamente i confini evita che un tempo ciclo apparentemente interessante escluda l’operazione più lenta.
- Verificare i componenti — Prima del caricamento, controllare l’identità dei componenti e la ricetta.
- Definire l’orientamento — Individuare la chiave, lo schema delle cavità e il riferimento di assemblaggio.
- Eseguire l’operazione di unione — Inserire, pressare o fissare secondo il processo previsto per il prodotto.
- Verificare il risultato — Applicare i controlli previsti per l’operazione e il prodotto.
- Separare e registrare i risultati — Deviare gli scarti dai componenti accettati e salvare i risultati richiesti.
La stabilità dell’alimentazione conta più della velocità di movimento. Una presentazione instabile può richiedere tentativi ripetuti o danneggiare un contatto. Può anche interrompere la stazione successiva. Osservare la presentazione e il trasferimento usando componenti di produzione che coprano la variazione dimensionale ammessa. Ispezionare il componente dopo la manipolazione per capire se il danno è stato causato dal sistema di alimentazione oppure durante l’inserimento.
Un articolo del 2024 pubblicato su Machines sull’assemblaggio di pin e guarnizioni per connettori descrive un progetto per chiudere le cavità inutilizzate dei connettori e integrare alimentazione e ispezione. I pin di chiusura tappano le cavità inutilizzate, anziché fungere da contatti. Secondo gli autori, l’attrezzatura non era ancora entrata in produzione, quindi i calcoli rappresentano stime di progetto e non risultati dimostrati sulla linea.
Ispezione dei connettori: associare ogni difetto a una prova
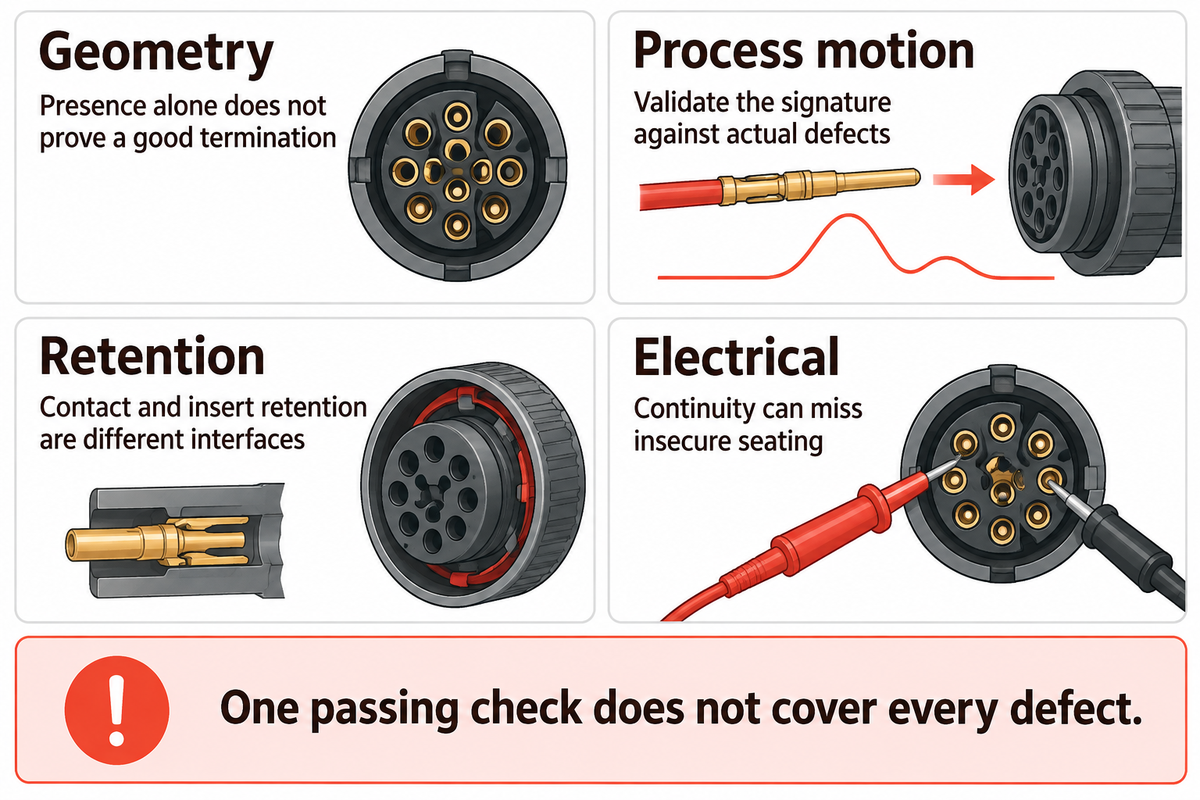
L’ispezione dei connettori richiede evidenze distinte per geometria visibile, movimento di assemblaggio, ritenzione meccanica e prestazioni elettriche. Un esito positivo in una categoria non dimostra la conformità in tutte le altre. Individuare ciò che ciascun controllo non è in grado di rilevare. Associare ogni difetto plausibile a un controllo e specificare come gli assemblaggi non conformi vengono rimossi dal flusso produttivo.
Una lezione appresa dalla NASA sul veicolo di lancio Scout descrive contatti rientrati perché non erano stati bloccati correttamente, anche in casi con clip di ritenzione danneggiate. La raccomandazione pratica è controllare i contatti sostituibili prima dell’accoppiamento.
«Eseguire una prova di spinta prima dell’accoppiamento per rilevare e individuare i contatti non bloccati nei connettori con contatti sostituibili.»
National Aeronautics and Space Administration, Pin elettrici rientrati, 1995
Mappa dei difetti e dei controlli in 4 ambiti
Usare questa mappa per discutere con i team qualità e produzione la copertura dei controlli specifici. La specifica del prodotto determina la forza di prova, i parametri elettrici, la frequenza di campionamento e i risultati ammessi.
| Difetto possibile | Controllo possibile | Limite residuo del controllo |
|---|---|---|
| Contatto mancante | Geometria: controllo della presenza nelle cavità | La sola presenza non dimostra che la terminazione sia corretta |
| Pin esposto piegato | Geometria: vista adeguata della telecamera o controllo dimensionale | I danni nascosti potrebbero non rientrare nel campo visivo |
| Contatto assegnato alla cavità errata | Elettrico: prova con schema di cablaggio programmato | Anche lo schema di prova deve corrispondere al disegno |
| Evento di inserimento anomalo | Movimento del processo: monitoraggio di forza e spostamento | La firma di processo normale va convalidata rispetto ai difetti reali |
| Contatto non bloccato | Ritenzione: controllo approvato della ritenzione del contatto | La sola continuità elettrica può non rilevare un alloggiamento instabile |
| Inserto instabile nel corpo del connettore | Ritenzione: prova assiale tra inserto e corpo del connettore | La ritenzione del contatto riguarda un’interfaccia diversa |
| Crimpatura debole tra cavo e contatto | Ritenzione: prova di estrazione distruttiva della crimpatura su campioni, secondo specifica | I campioni provati vengono consumati; altri controlli riguardano i componenti di produzione |
| Circuito aperto o collegamento indesiderato | Elettrico: prove di continuità e cablaggio | Queste prove non dimostrano la tenuta dell’isolamento |
| Difetto di isolamento | Elettrico: prova di isolamento o dielettrica secondo specifica | È essenziale impostare correttamente la prova e i limiti di accettazione |
IEC 60512-15-1 specifica la ritenzione dei contatti, mentre IEC 60512-15-2 specifica la ritenzione dell’inserto nel corpo del connettore. IEC 60512-1 richiede che la specifica dettagliata del prodotto indichi quali prove si applicano, i relativi livelli e i limiti di prestazione ammessi.
Un’altra fonte NASA, lo studio sulla prova di estrazione della crimpatura dei cablaggi, individua il costo e la disponibilità dei contatti di ricambio come vincoli, poiché la prova di estrazione è distruttiva. Includere questi campioni nel piano qualità e nel modello dei costi. Non conteggiare i campioni sottoposti a prova di estrazione come prodotti vendibili. Si consideri, ad esempio, un’attrezzatura di prova ipotetica in cui una sonda a molla tocca un contatto inserito solo parzialmente.
Il circuito supera la prova, ma il contatto può spostarsi quando arriva il connettore da accoppiare. Aumentare il numero di prove elettriche ripeterebbe lo stesso controllo cieco. La lista di controllo per gli audit di fabbrica di WEIPU indica come evidenze da richiedere il controllo di continuità al 100% e la prova della resistenza di isolamento a 500 V DC; i parametri effettivi dipendono comunque dalla specifica del connettore. Il responsabile qualità verificherebbe il requisito di ritenzione, definirebbe una prova meccanica accettabile e controllerebbe che i campioni difettosi vengano scartati. Il team di produzione definirebbe il percorso degli scarti e il ripristino dopo un arresto. Per questo motivo, l’automazione dell’ispezione dei connettori dovrebbe essere definita in base alla copertura dei difetti, anziché con un generico «collaudato» o in base al numero di telecamere.
Celle semiautomatiche e linee completamente automatiche
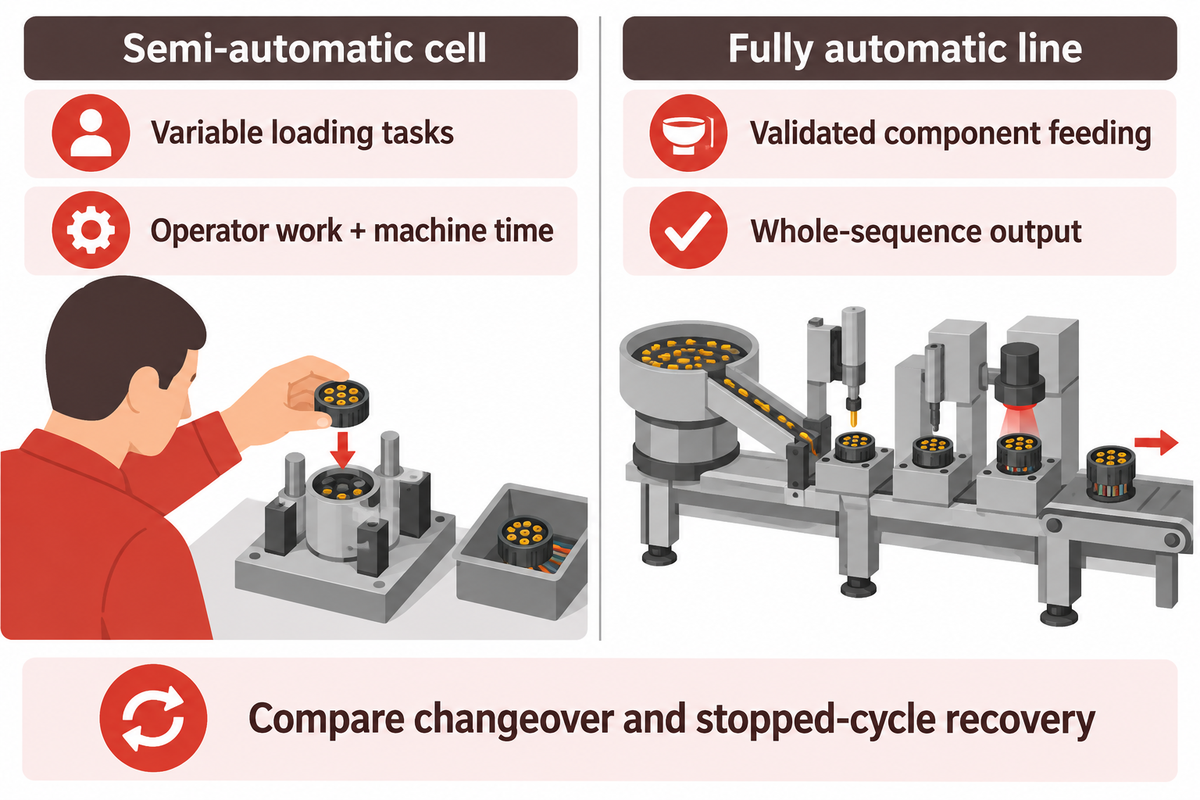
Le celle automatiche comportano dei compromessi. Nelle celle semiautomatiche restano manuali alcune operazioni, come il caricamento o la manipolazione dei cavi; quelle completamente automatiche automatizzano più attività. La ripartizione del lavoro deve tenere conto della variabilità dei prodotti, della difficoltà di manipolazione e della domanda sostenuta. Automatizzare processi più lunghi può offrire pochi vantaggi complessivi se il tempo è assorbito soprattutto dal caricamento o dal cambio formato.
Quale macchina per connettori circolari è più adatta alla produzione mista?
Per la produzione mista, una cella assistita dall’operatore può essere un buon punto di partenza quando cambiano spesso i componenti o la presentazione dei cavi; prima di confrontare i tempi ciclo nominali, valutare l’intero carico di lavoro per il cambio formato e il ripristino. Le linee più integrate diventano interessanti con cicli di produzione stabili.
Cella semiautomatica
- Affidare all’operatore le attività di caricamento variabili.
- Misurare il lavoro dell’operatore insieme al tempo macchina.
- Mantenere sotto il controllo della macchina le operazioni ripetibili di unione e controllo.
Linea completamente automatica
- Convalidare l’alimentazione dei componenti per l’intera famiglia di prodotti prevista.
- Misurare la produzione lungo l’intera sequenza collegata.
- Pianificare lo scarto automatico e un ripristino pratico dopo i guasti.
Una scheda di ricerca del 2020 della Friedrich-Alexander-Universität Erlangen-Nürnberg analizza l’assegnazione delle attività tra operatori e automazione nella produzione di cablaggi, utilizzando criteri ponderati, e formula conclusioni qualitative sull’assemblaggio finale.
Valutare il cambio formato e il ripristino dopo l’arresto del ciclo considerando il lavoro richiesto all’operatore, l’identificazione degli assemblaggi incompleti e la separazione dei componenti scartati da quelli conformi. Dimostrare entrambe le operazioni per evidenziare gli effetti sul fabbisogno di manodopera e sulla qualità che un funzionamento regolare può nascondere.
Produzione dei connettori e costo per pezzo conforme
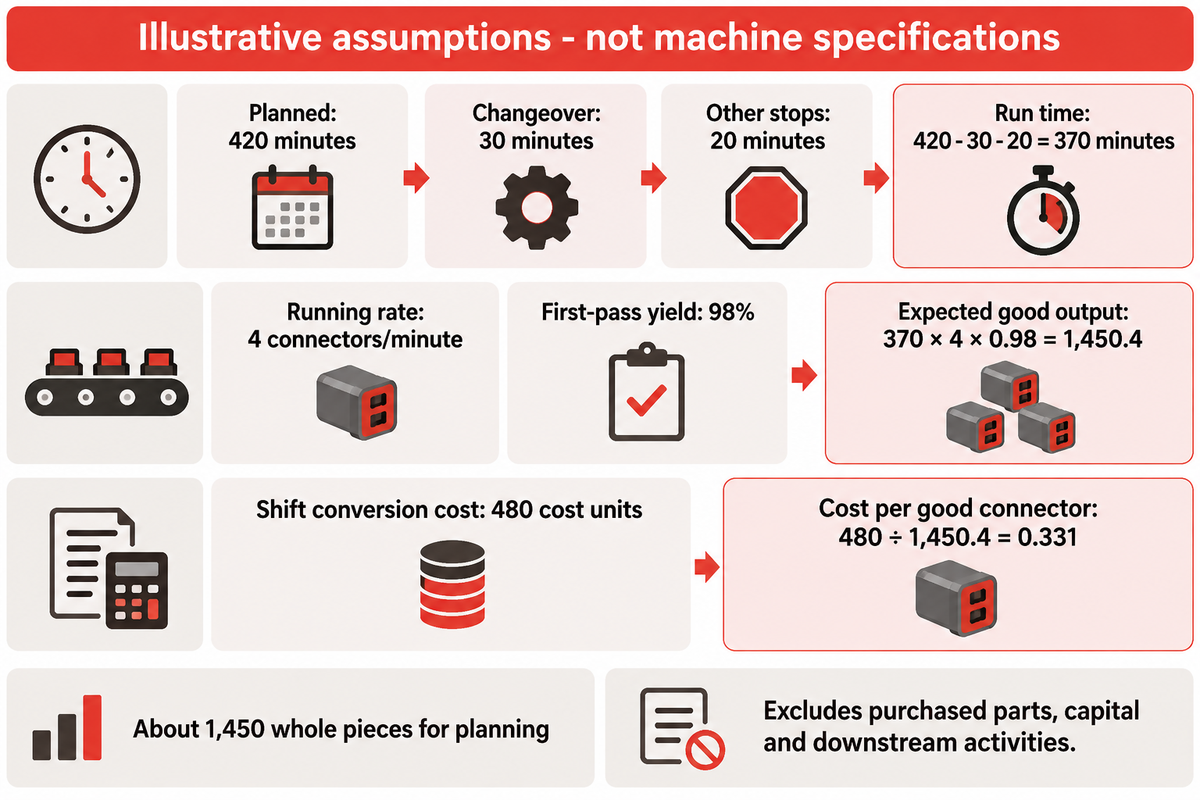
La produzione di connettori dipende dal tempo disponibile, dalla velocità di funzionamento e dalla resa al primo passaggio. Registrare separatamente pin, estremità dei connettori e cavi assemblati. Sottrarre ogni perdita una sola volta e dividere il costo di produzione pertinente per i pezzi accettati, così da confrontare i processi sulla stessa base.
Il Center for Industrial Services della University of Tennessee distingue disponibilità, prestazioni e qualità nella sua guida all’efficacia delle attrezzature. Usare la stessa distinzione aiuta a evitare un errore di stima comune: sottrarre due volte le brevi fermate quando sono già incluse nella velocità di funzionamento osservata.
Convertire i pin in pezzi prima di confrontare la capacità
Supponiamo che un sistema di alimentazione fornisca 24 pin al minuto. Con 6 pin per connettore, il limite dell’alimentazione è 24 ÷ 6 = 4 connettori al minuto. Se il prodotto cambia e richiede 8 pin per connettore, lo stesso sistema fornisce soltanto 3 connettori al minuto. Questi valori ipotetici illustrano la conversione da pin a connettori. Le altre operazioni possono ridurre ulteriormente la produzione finita.
Per le operazioni da eseguire in sequenza all’interno di un singolo ciclo di lavorazione della macchina, il tempo ciclo è determinato dalla somma dei tempi di tutte le operazioni. Per quelle eseguibili in parallelo, la produzione costante dipende dai vincoli del percorso parallelo più lento, mentre incidono anche i buffer e le modalità di trasferimento. Creare un percorso parallelo che includa una stazione limitante migliora la produzione costante solo se tale stazione limita davvero la linea. Prima di acquistare un altro modulo di inserimento, verificare caricamento, ispezione e scarico.
Esempio di calcolo per un turno di produzione ipotetico
| Dato o risultato | Valore | Significato |
|---|---|---|
| Tempo di produzione pianificato | 420 minuti | Tempo programmato per la produzione |
| Tempo di cambio formato | 30 minuti | Sottratto dal tempo pianificato |
| Altri tempi di fermo | 20 minuti | Separati dai cambi formato |
| Tempo di funzionamento | 370 minuti | 420 − 30 − 20 |
| Velocità di funzionamento raggiunta | 4 connettori/minuto | Include le perdite di velocità osservate durante il funzionamento |
| Resa al primo passaggio | 98% | Accettati senza rilavorazione |
| Produzione conforme prevista | 1,450.4 connettori | 370 × 4 × 0.98; circa 1.450 pezzi interi ai fini della pianificazione |
| Costo di trasformazione del turno | 480 unità di costo | Costo ipotizzato di manodopera, energia, manutenzione ripartita e attrezzature |
| Costo di trasformazione per connettore conforme | 0.331 unità di costo | 480 ÷ 1,450.4, arrotondato |
I risultati frazionari di questo esempio sono valori attesi, non conteggi fisici dei pezzi. L’esempio non include i componenti acquistati, i costi di capitale o le attività a valle. Se il confronto intende rappresentare i costi totali di produzione, occorre aggiungerli esplicitamente. Considerare i costi di rilavorazione e delle prove distruttive, includendoli o escludendoli in modo coerente per tutte le alternative confrontate.
Quando si confrontano due proposte con la stessa velocità della macchina, considerare l’effetto del posizionamento e delle approvazioni del primo pezzo in un turno con prodotti misti. Il tempo di funzionamento si calcola sottraendo dal tempo di produzione pianificato il tempo di fermo, che comprende i cambi formato pianificati e le fermate non programmate. Una proposta con tempi più lunghi per il posizionamento e l’approvazione del primo pezzo può quindi produrre meno pezzi accettabili. A parità di tempo disponibile per la produzione, confrontare i pezzi accettati previsti per ciascuna proposta e verificare la ragionevolezza delle ipotesi durante la produzione. Se attrezzature di posizionamento migliori o ricette più efficaci riducono il tempo di cambio formato, aggiornare quel dato per mantenere tracciabile il miglioramento.
Cambi formato, manutenzione e difetti ricorrenti
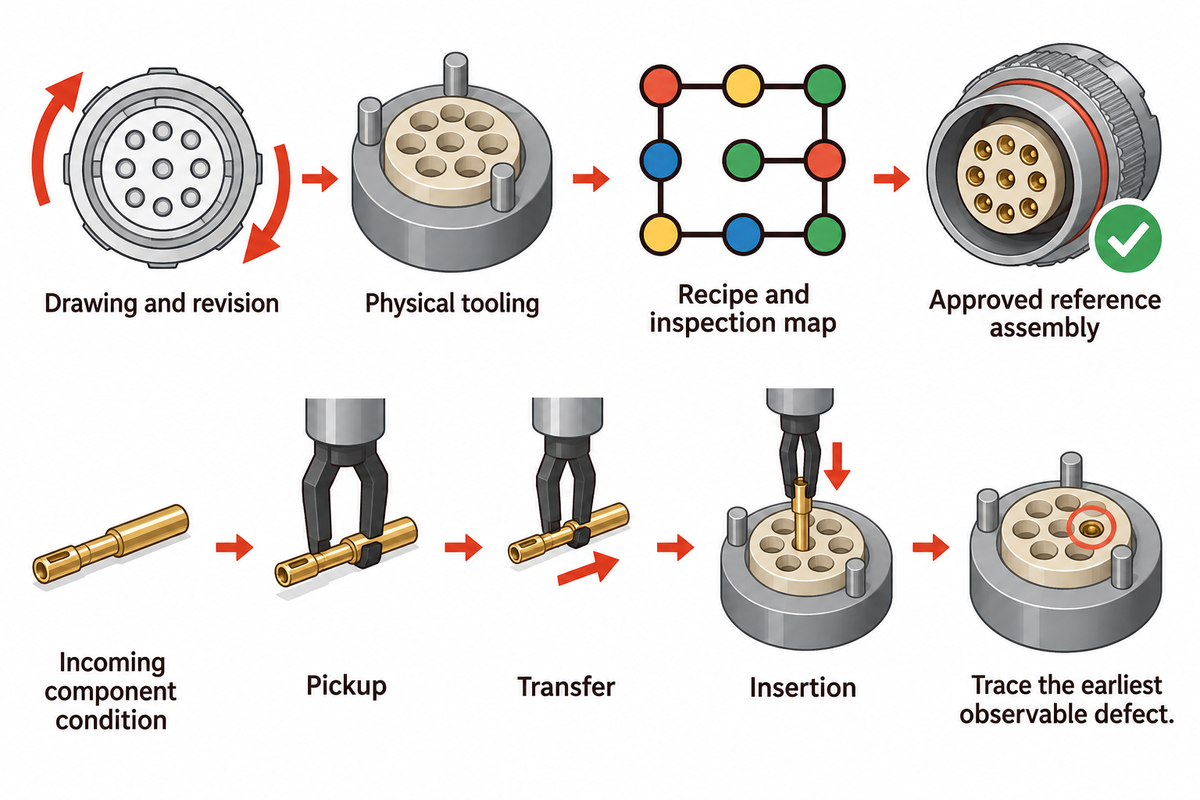
Un cambio formato affidabile comprende l’intera configurazione del prodotto: attrezzatura di posizionamento, sistema di alimentazione, utensili, ricetta e programma di ispezione. La manutenzione va eseguita in base ai modi di guasto osservati e alle istruzioni del produttore della macchina. Quando un difetto si ripresenta, individuare la prima operazione in cui un componente conforme diventa difettoso, prima di modificare forza, posizioni o criteri di accettazione.
Conservare i dati del primo pezzo per ogni configurazione approvata, collegando disegni e revisioni, schemi di prova elettrica e attrezzature. La NASA descrive un progetto in cui è stata eseguita una prova di spinta su ogni contatto dopo le modifiche iniziali al cablaggio e al connettore. Ispezionare gli assemblaggi modificati quando la caratteristica è ancora accessibile. Attendere la chiusura del corpo può nascondere la causa. Anche in quel progetto, le clip di ritenzione deformate o rotte erano una causa frequente di bloccaggio errato.
In caso di pin piegato, considerare tutte le fasi: condizioni del componente in ingresso, presa, trasferimento e inserimento. Se il contatto fuoriesce in modo intermittente, ispezionare la caratteristica di ritenzione e il controllo di alloggiamento approvato. Il bloccaggio errato dovuto a clip di ritenzione danneggiate è discusso nella lezione NASA sui pin rientrati. Aumentare la forza di inserimento potrebbe danneggiare ulteriormente l’interfaccia.
Da fare
- Confrontare i componenti scartati con un assemblaggio di riferimento approvato.
- Ricondurre il difetto alla prima fase in cui è osservabile.
- Ricontrollare la ricetta e lo schema di ispezione dopo aver modificato le attrezzature.
Da evitare
- Non aumentare i limiti di forza soltanto per ridurre gli scarti.
- Non considerare un esito positivo della prova elettrica come prova di ogni caratteristica meccanica.
- Non reintrodurre nella produzione gli assemblaggi coinvolti in un’interruzione senza un controllo definito.
Registrare la regolazione e il risultato, così che l’operatore successivo non perda tempo ripetendo una regolazione inefficace. Una produzione stabile deriva da una configurazione controllata e da una comprensione del difetto, non dall’ampliamento progressivo dei limiti di accettazione.
Requisiti di integrazione e utenze
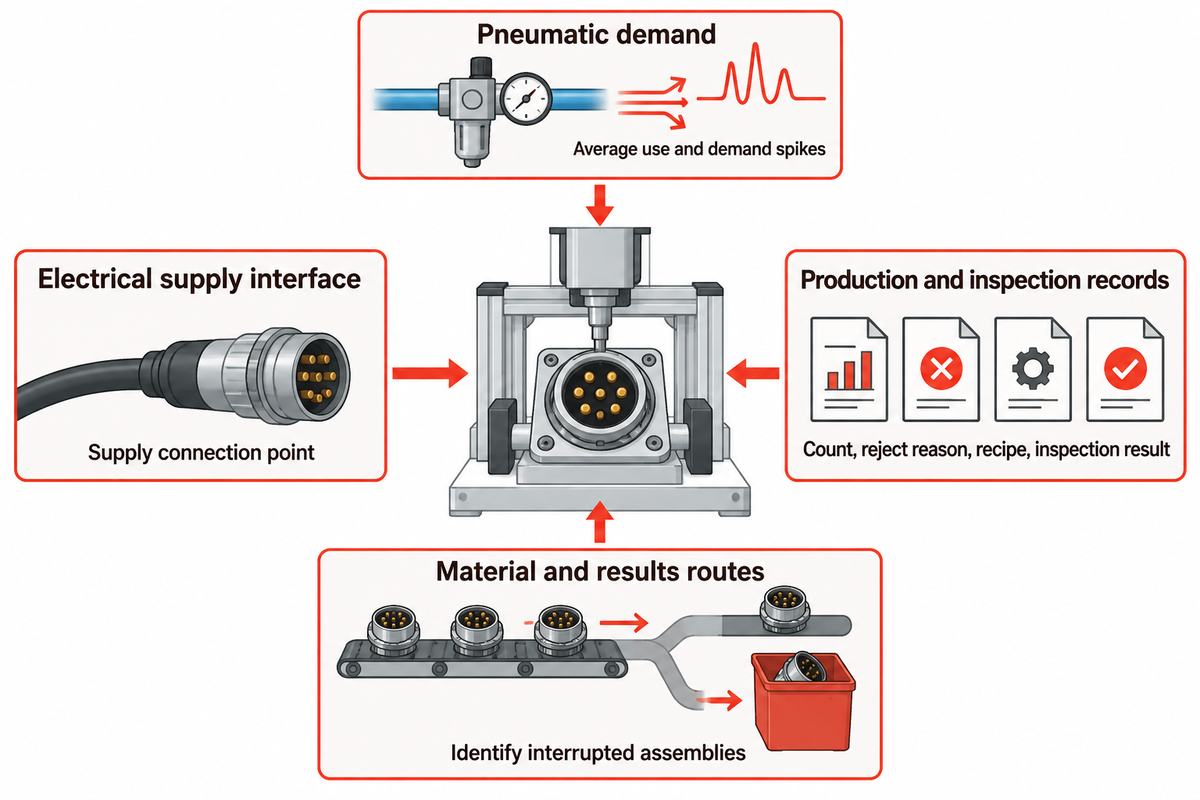
L’integrazione della macchina richiede un’alimentazione elettrica definita, la predisposizione per eventuali utenze pneumatiche, interfacce operative sicure e percorsi adeguati per materiali e risultati. Questi requisiti vanno determinati in base alla configurazione dell’impianto. Un valore generico di tensione o pressione dell’aria non può descrivere adeguatamente ogni combinazione di sistemi di alimentazione dei pezzi, utensili di assemblaggio, dispositivi di ispezione e processi a valle.
La norma IEC 60204-1 riguarda l’equipaggiamento elettrico delle macchine a partire dal punto di collegamento all’alimentazione. Questa interfaccia consente di definire le caratteristiche dell’alimentazione, il sezionamento, le misure di protezione e le responsabilità del costruttore della macchina e dell’installatore presso lo stabilimento.
Per le apparecchiature pneumatiche, occorre distinguere il consumo medio dai picchi di domanda. Le indicazioni sull’aria compressa del governo australiano affermano che un serbatoio può compensare i picchi di domanda di breve durata. Segnalano inoltre che le alternative elettriche potrebbero richiedere un’alimentazione elettrica locale aggiuntiva, anche quando il consumo elettrico totale dello stabilimento diminuisce. Per questo motivo, anche le utenze devono essere esaminate nell’ambito della configurazione.
Specificare quali dati devono essere trasmessi all’esterno della macchina: quantità prodotta, motivo dello scarto, ricetta del prodotto ed eventuali registrazioni di ispezione richieste. Concordare come identificare un assemblaggio interrotto dopo un’interruzione di corrente o un guasto delle comunicazioni. È utile disporre di una registrazione che colleghi un pezzo o un lotto accettato al processo che lo ha realizzato.
In sintesi
Definire l’assemblaggio finito, assegnare un controllo a ogni difetto importante e confrontare la produzione in pezzi accettati. Queste decisioni collegano il disegno del connettore a una specifica utile della macchina.
Per discutere dell’attrezzatura, inviare al team di automazione ZEUEE i disegni dei connettori, campioni dei componenti, l’ambito di produzione previsto e i controlli richiesti. Per esaminare l’offerta di attrezzature dell’azienda in relazione all’applicazione, consultare la pagina della soluzione Macchina per connettori circolari.
Domande frequenti sulle macchine per connettori circolari
Che cos’è un connettore M8 e la sua denominazione definisce l’attrezzatura di assemblaggio?
M8 identifica una famiglia di connettori circolari con una determinata dimensione d’interfaccia; da sola, la sigla non definisce completamente l’attrezzatura di assemblaggio. Per stabilire la disposizione dei contatti, la codifica, il metodo di terminazione e la geometria dei componenti, occorre fare riferimento al disegno completo del prodotto e ai codici dei componenti. Questi dettagli determinano il riferimento dell’attrezzatura di posizionamento, le superfici accessibili per la manipolazione e la sequenza di assemblaggio richiesta, compresi i componenti già installati in ingresso.
Una macchina per connettori circolari può gestire numeri diversi di pin?
Una macchina può gestire numeri diversi di pin se le attrezzature di posizionamento, il sistema di alimentazione, il programma di movimento e la configurazione di ispezione sono progettati per tali configurazioni. Potrebbe non bastare modificare la ricetta. Occorre confrontare gli schemi delle cavità, i tipi di contatto e l’accessibilità, quindi dimostrare il cambio formato e i controlli del primo pezzo per ciascuna configurazione prevista prima di considerare comprovata la gamma di capacità.
Un test di continuità superato dimostra la ritenzione del contatto?
No. La continuità conferma la presenza di un percorso elettrico nelle condizioni di prova, mentre la ritenzione riguarda la capacità del contatto di rimanere fissato meccanicamente. Un contatto inserito solo parzialmente può comunque condurre durante il test. Applicare il metodo di ritenzione e i criteri di accettazione specificati per il prodotto e convalidare la configurazione di ispezione con difetti rappresentativi, senza presumere che il superamento di una prova elettrica confermi anche il bloccaggio meccanico.
Perché una macchina per connettori circolari funziona in modo discontinuo?
Controllare la presentazione dei componenti, la posizione nell’attrezzatura di posizionamento, lo stato degli utensili, la selezione della ricetta e le impostazioni di ispezione. Individuare il punto in cui si manifesta per la prima volta il difetto confrontando i componenti in ingresso con gli assemblaggi intermedi. Modificare un solo fattore controllato alla volta, quindi verificare il risultato rispetto ai requisiti approvati del prodotto.
L’assemblaggio dei connettori circolari comprende sempre il sovrastampaggio?
No. Il sovrastampaggio è previsto solo per i prodotti e gli ambiti di produzione che lo richiedono. Una macchina può invece fornire un inserto con i contatti installati, un corpo del connettore o una terminazione del cavo assemblata meccanicamente. Se è previsto lo stampaggio, individuare i controlli da eseguire prima che l’incapsulamento renda inaccessibili le caratteristiche interne. Definire quindi il passaggio allo stampaggio e gli eventuali controlli successivi. Includere il carico di lavoro a valle nel confronto della produzione ogni volta che il prodotto finito concordato comprende l’estremità del cavo sovrastampata.
È possibile conoscere il prezzo di una macchina per connettori circolari senza fornire campioni?
Un fornitore può stimare un budget sulla base dei disegni e della descrizione del processo. I campioni aiutano a definire i requisiti di alimentazione, manipolazione e ispezione. Verificare se sono inclusi attrezzature, varianti, test, integrazione, installazione e ricambi, e individuare le ipotesi che devono ancora essere verificate con una prova.
Una macchina per connettori circolari rende un connettore conforme a una norma?
La macchina da sola non dimostra la conformità del prodotto. La specifica del connettore determina i requisiti pertinenti di costruzione e prova, mentre il processo produttivo deve fornire le evidenze adeguate. Concordare i requisiti applicabili, i limiti di accettazione e le registrazioni per il prodotto effettivo. Distinguere i requisiti elettrici delle macchine da quelli prestazionali dei connettori: riguardano attrezzature e interfacce diverse. Una registrazione di produzione utile identifica il pezzo o il lotto sottoposto a prova, la ricetta di prova applicabile e il risultato, con una tracciabilità adeguata all’applicazione.
Discutete il vostro processo di assemblaggio dei connettori
Condividete i disegni dei componenti e i controlli che l’assemblaggio finito deve superare. Utilizzateli per definire l’ambito dell’attrezzatura e una prova rappresentativa.
Discutete un’applicazioneRiferimenti e fonti
- Curralo e colleghi, ricerca pubblicata su Machines sull’assemblaggio di pin e guarnizioni nei connettori, 2024.
- National Aeronautics and Space Administration, pin elettrici incassati, 1995.
- International Electrotechnical Commission, IEC 60512-15-1: ritenzione dei contatti nell’inserto e IEC 60512-15-2: ritenzione dell’inserto nel corpo del connettore, ambiti pubblici.
- Estonian Centre for Standardisation and Accreditation, ambito pubblico della norma IEC 60512-1:2018.
- National Aeronautics and Space Administration, documentazione di ricerca sulle prove di estrazione a trazione delle crimpature nei cablaggi.
- Friedrich-Alexander-Universität Erlangen-Nürnberg, documentazione di ricerca sulla ripartizione dei compiti tra operatori e automazione nella produzione di cablaggi, 2020.
- University of Tennessee Center for Industrial Services, Guida all’implementazione dell’OEE.
- International Electrotechnical Commission, ambito della norma IEC 60204-1 sull’equipaggiamento elettrico delle macchine.
- Australian Government, indicazioni sulle apparecchiature ad aria compressa.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza