Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden für Rundsteckverbinder-Maschinen: von Einzelteilen bis zu geprüften Baugruppen

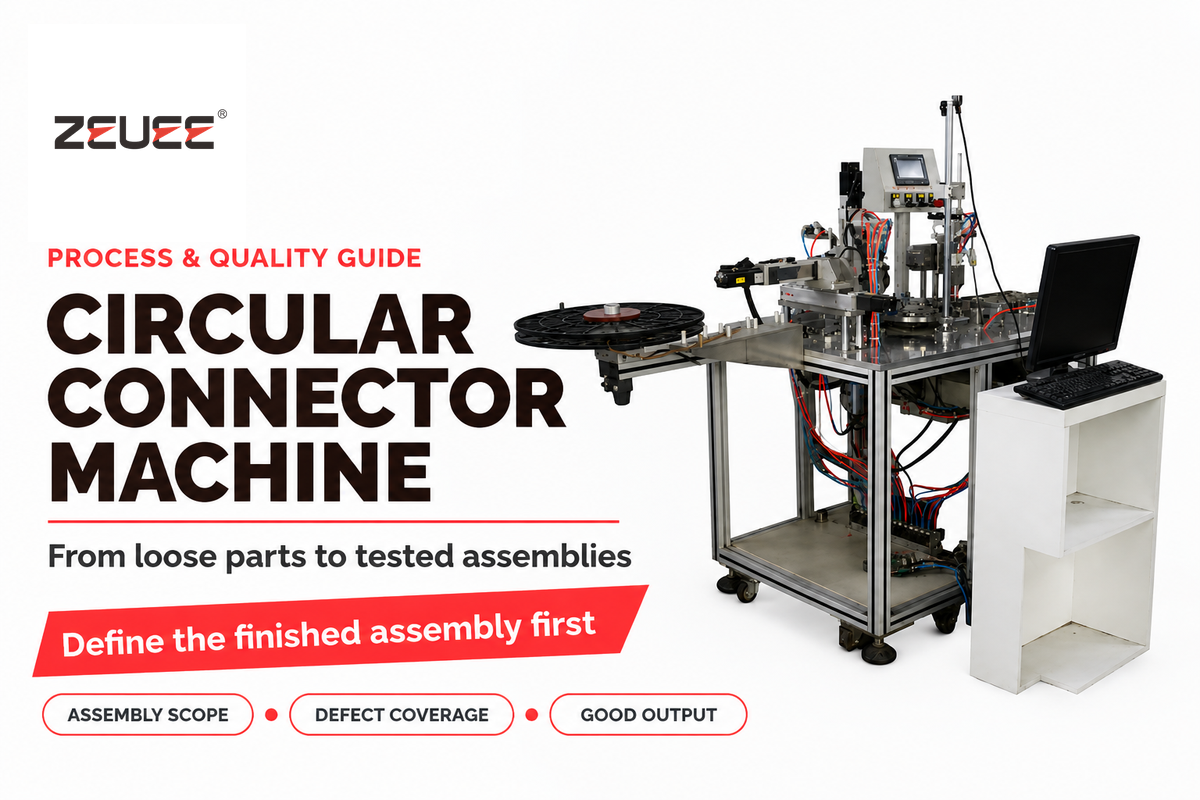
Eine Rundsteckverbinder-Maschine automatisiert einige Arbeitsschritte bei der Fertigung runder elektrischer Steckverbinder, etwa die Zuführung von Steckkontakten, das Positionieren von Einsätzen sowie die Montage und das Schließen der Gehäuse. Außerdem prüft sie das fertige Teil. Ihr Ergebnis ist eine fertige Steckverbinderbaugruppe, die festgelegte Prüfungen besteht. Legen Sie deshalb zunächst das Endprodukt fest, bevor Sie Maschinengeschwindigkeiten oder Automatisierungsgrade vergleichen.
Ein Steckkontakt kann Strom leiten und trotzdem unsicher in seinem Steckergehäuse sitzen. Eine schnelle Einsetzstation kann zudem auf einen langsameren Schritt der Kabelvorbereitung warten. Diese beiden Probleme zeigen, warum eine sinnvolle Maschinenbewertung zunächst die Montagegrenze festlegt und die zu erkennenden Fehler bestimmt. Die Bewertung berücksichtigt die Kosten je Gutteil und die Umrüstung.
Rundsteckverbinder-Maschine: Umfang und fertige Produkte
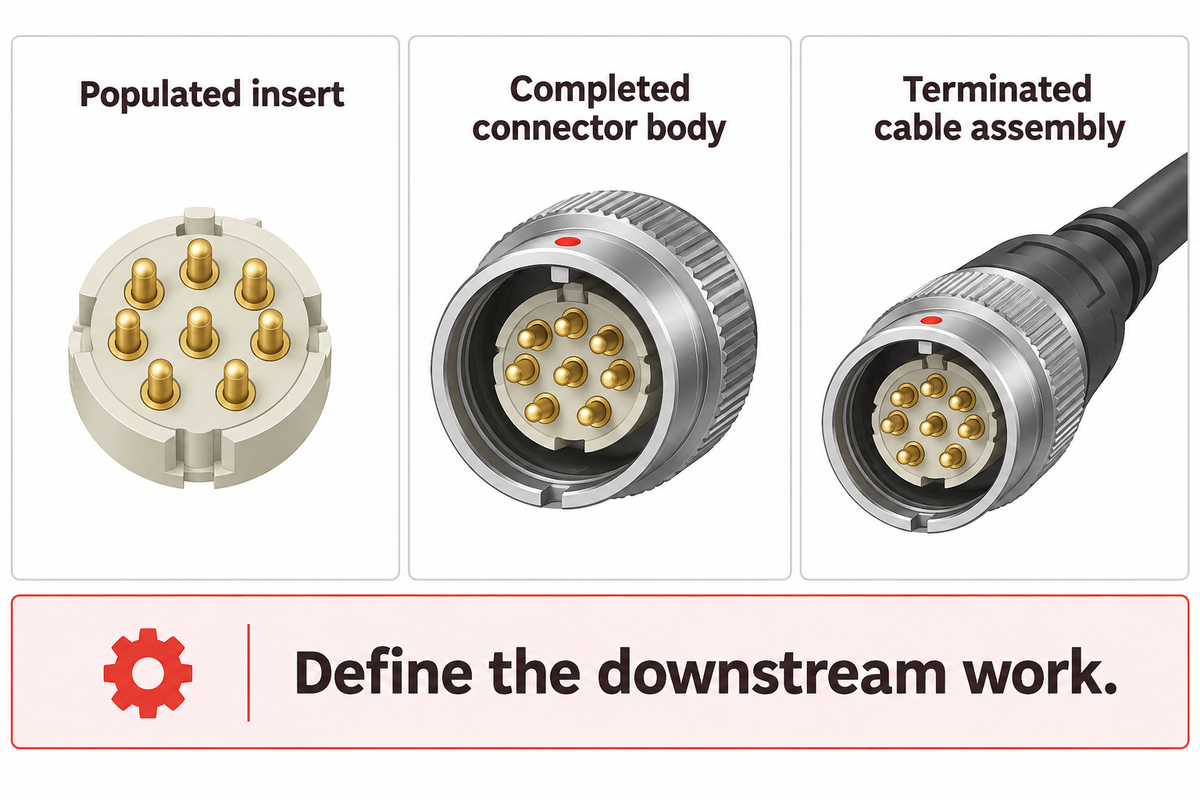
Rundsteckverbinder-Montagemaschinen können einen bestückten Einsatz, ein fertiges Steckverbindergehäuse oder eine konfektionierte Kabelbaugruppe herstellen. Für diese Ergebnisse sind unterschiedliche Arbeitsschritte und Prüfpunkte erforderlich. Legen Sie die angelieferten Komponenten und den geforderten Montagezustand des Endprodukts fest. So bestimmen Sie, ob die Maschine Funktionen wie Zuführung, Crimpen, Abdichten oder Umspritzen übernehmen muss.
Ein mit losen Steckkontakten bestückter Einsatz benötigt beispielsweise noch ein Gehäuse und möglicherweise weitere Komponenten. Für eine fertige Kabelbaugruppe muss der Leiter vorbereitet und angeschlossen werden. Bei manchen Produkten sind die Steckkontakte bereits eingesetzt, wodurch sich die verbleibenden Montageschritte ändern. Weitere Gerätekategorien behandelt der Leitfaden zu Anlagentypen für die Steckverbindermontage.
Beschreiben Sie die Übergabe konkret: „bestückter Einsatz, bereit für die Gehäusemontage“ ist hilfreicher als „montierter Steckverbinder“. Geben Sie an, welche Arbeitsschritte nachgelagert noch ausstehen, wer sie ausführt und wo die Endabnahme erfolgt. Werden beide Kabelenden montiert, legen Sie fest, ob der Zähler Kabel oder einzelne Steckverbinderenden erfasst.
Frisimos zeigt anschaulich den Unterschied zwischen einer integrierten Montagelinie und einer separaten Einsetzzelle. Die automatische Montagelinie für Rundsteckverbinder umfasst Kabelvorbereitung, Crimpen, Einsetzen und Umspritzen sowie die Montage an einem oder beiden Kabelenden. Diese Beschreibung legt den Umfang der Linie fest; eine separate Steckkontakteinsetzstation ist eine andere Fertigungsanlage.
Steckverbindergeometrie, Anschlüsse und Werkzeuge und Vorrichtungen
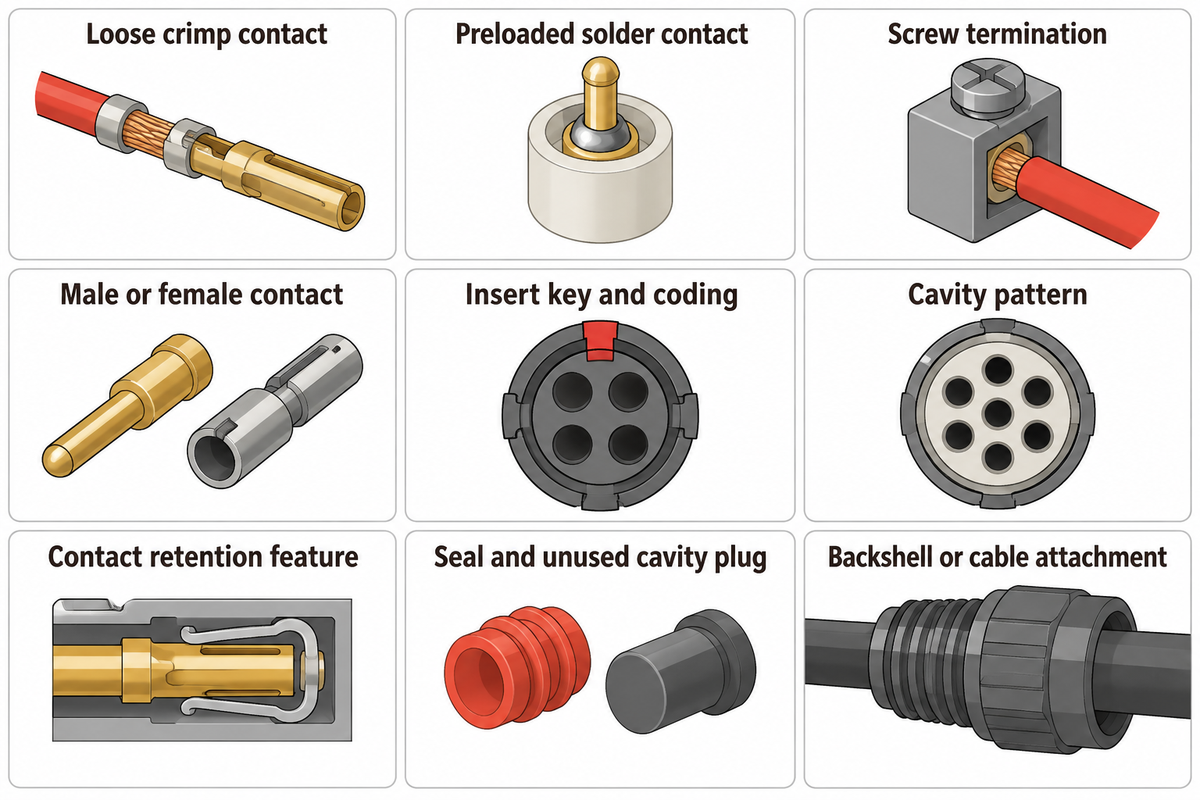
Der Montageprozess wird nicht allein durch das runde Gehäuse bestimmt. Steckkontaktausführung, Hohlraumanordnung, Anschlussverfahren und Zugang zur Verriegelung legen fest, wie das Teil gehandhabt werden kann. Stimmen Sie die Werkzeuge und Vorrichtungen auf die vollständige Steckverbinderzeichnung und den Bauteilstand ab. Berücksichtigen Sie dabei auch die Ansicht für die Nummerierung der Steckkontakte und die geforderte Endausrichtung.
Für Stecker und Einbausteckdosen sind jeweils eigene Spannvorrichtungen erforderlich, auch wenn sie dieselbe Steckverbindungsschnittstelle haben. Geben Sie die Auflageflächen für jedes Kunststoff- oder Metall-Steckergehäuse an und prüfen Sie, dass die Spannvorrichtung den Montageweg nicht blockiert. Beispiele für Verriegelungssysteme finden Sie in Binders Subminiatur-Steckverbindersortiment: Schraub-, Bajonett-, Schnapp- und Push-Pull-Verriegelungen.
Wenn das Stecken Teil des Abnahmezyklus ist, legen Sie die Werkzeugbewegung fest (z. B. Drehbewegung bei einem Gewindeanschluss, Einrastbewegung und Verriegelungshub bei einem Bajonettanschluss sowie axiales Stecken und Verriegelungsbestätigung bei einem Push-Pull-Anschluss). Verwenden Sie die Produkthinweise, um die tatsächliche Bewegung, Grenzwerte und Prüfmethode festzulegen. Das Stecken kann ein separater Arbeitsschritt bleiben. Das bloße Einsetzen von Steckkontakten weist nicht nach, dass die Kupplung funktioniert.
TE führt in seiner Rundsteckverbinder-Serie einen vor Ort montierbaren M12-Steckverbinder mit Schraubanschluss. Die Montageanleitung von Amphenol Socapex beschreibt PT/451-Lötkontakte, die montiert und nicht entfernbar geliefert werden. Keines der beiden Produkte folgt derselben Reihenfolge wie lose Crimpkontakte, die nach dem Crimpen eingesetzt werden.
| Zu identifizierendes Merkmal | Auswirkungen auf den Prozess | Vor der Auslegung der Werkzeuge und Vorrichtungen zu klären |
|---|---|---|
| Loser Crimpkontakt | Die Leitung vor dem Einsetzen anschließen, sofern das Produkt dies erfordert | Kombination aus Steckkontakt, Leitung und Applikator |
| Vorbestückter Lötkontakt | Der Anschluss erfolgt bei bereits eingesetztem Kontakt | Anforderungen an Zugänglichkeit und thermische Prozesse |
| Schraubanschluss | Leiterpositionierung und Befestigung ersetzen das Einsetzen von Crimpkontakten | Spezifikation für Leitungsvorbereitung und Befestigung |
| Stift- oder Buchsenkontakt | Greifzugang und Zugang für Prüfspitzen unterscheiden sich | Für die Handhabung zulässige Oberflächen |
| Einsatzschlüssel und Codierung | Die Werkstückaufnahme muss die Winkelposition festlegen | Zeichnungsbezug und zulässige Ausrichtungen |
| Anordnung der Kontaktkammern | Einsetzweg und Verdrahtungsplan ändern sich | Ansicht von Steckseite und Anschlussseite |
| Merkmal zur Kontaktsicherung | Sitz und Verriegelung müssen getrennt geprüft werden | Freigegebenes Prüfverfahren für die Kontaktsicherung |
| Dichtung und Blindstopfen für unbelegte Kontaktkammern | Zusätzliche Positioniervorgänge können erforderlich sein | Kriterien für Vorhandensein, Ausrichtung und Sitz |
| Rückgehäuse oder Kabelbefestigung | Zugang für die Montage und Freiraum der Spannvorrichtung ändern sich | Abmessungen der Endmontage und Zugentlastung |
Unter Handhabung von Kontaktstiften und Buchsenkontakten finden Sie weitere Informationen zu den zugehörigen Kleinteileprozessen. Einen gezielteren Einstieg bietet der Leitfaden zu Steckverbinderfamilien nach MIL-DTL-38999.
Ändert sich das Hohlraummuster in einem ähnlichen Gehäuse, dürfen Sie nicht davon ausgehen, dass ein mit einem Rezeptur geladenes Teil auch für das andere passt. Eine präzise Bewegung kann einen einwandfreien Steckkontakt in den falschen Hohlraum einsetzen. Prüfen Sie vor der ersten Montage die Zuordnung zur Zeichnung. So erkennen Sie Zuordnungsfehler, die sich allein durch eine genauere Positionierung nicht beheben lassen. Stellen Sie sicher, dass die mechanische Kodierung zur Zeichnung passt, prüfen Sie den Verdrahtungsplan und bewahren Sie ein gekennzeichnetes Teil als Referenz auf. Aktualisieren Sie das Prüfprogramm zusammen mit den Einsetzkoordinaten. Bleibt der elektrische Prüfplan unverändert, kann das zu einer fälschlichen Freigabe oder Zurückweisung führen.
Prozess der Steckverbindermontage: von der Zuführung bis zur Entladung
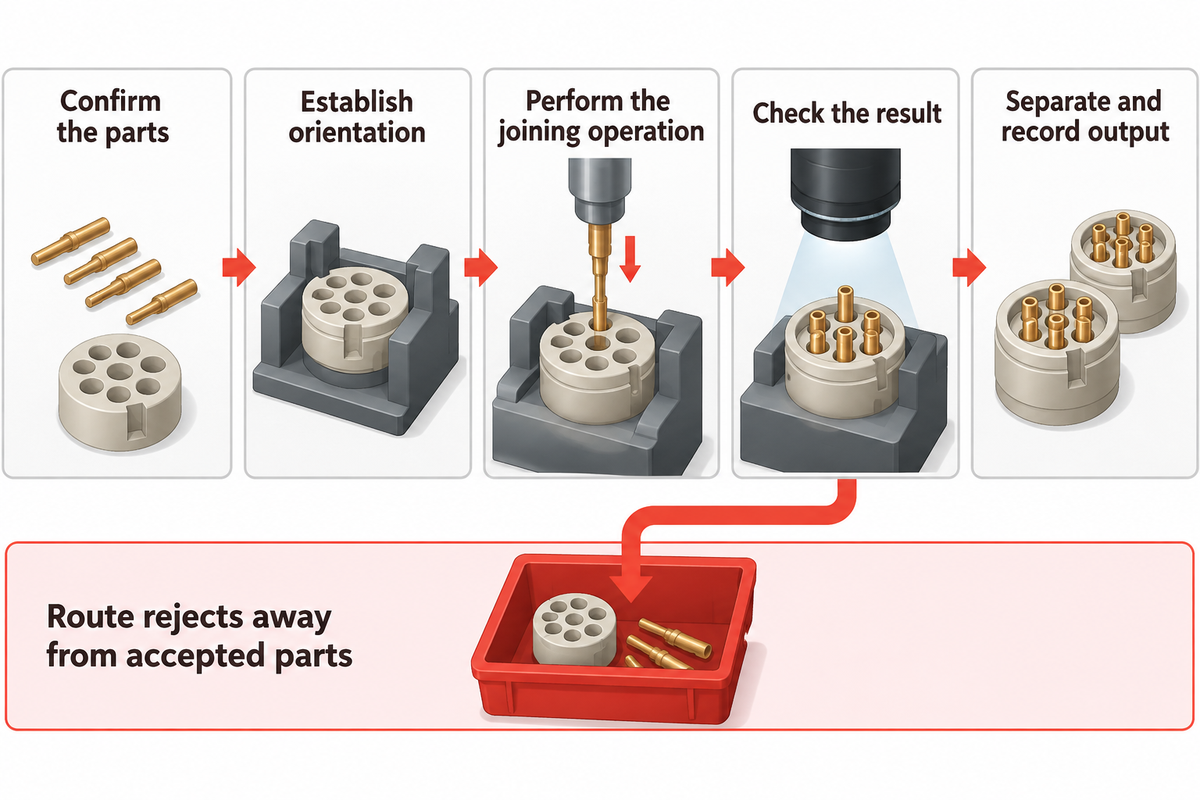
Die Montagereihenfolge eines Steckverbinders bestimmt Identität, Ausrichtung, Positionierung und Abnahme der Komponenten in jeder Phase. Die Zuführung bringt ein verwendbares Bauteil in die Anlage; Spannvorrichtungen legen den Montagebezug fest. Eine gesteuerte Bewegung führt die Montage aus, die Prüfung kontrolliert das vorgegebene Ergebnis. Ausschleusung und Entladung trennen Gutteile von fehlerhaften Teilen und sichern die Produktionsdaten.
Wie funktioniert eine Rundsteckverbinder-Maschine?
Eine Rundsteckverbinder-Maschine ist auf eine bestimmte Steckverbinderkonfiguration ausgelegt. Frisimos beschreibt seine halbautomatische Linie als Anlage zur Montage von Rundsteckverbindern an mehradrigen Kabeln mit 3, 4, 5 und bis zu 8 Leitern. Zuführungen oder Bediener stellen die Komponenten bereit. Eine Spannvorrichtung positioniert den Einsatz oder das Gehäuse, und ein Montagemechanismus setzt den Steckkontakt oder die Baugruppe ein. Ein Sensor prüft, ob das Teil vorhanden ist. Eine Presse, ein Befestigungswerkzeug oder eine nachgelagerte Station schließt den Fügevorgang ab.
Eine Crimpmaschine stellt den Anschluss des Steckkontakts her. Eine Montagemaschine positioniert und sichert den Steckkontakt und weitere Steckverbinderkomponenten. Crimpen kann ein Modul einer integrierten Montagelinie sein. Eine eigenständige Crimpmaschine bestückt für sich genommen weder das Steckverbindergehäuse noch prüft sie dessen mechanische Verriegelungen.
Die Reihenfolge hängt vom Produkt ab. Die Kabelvorbereitung und Crimpanlagen für Steckverbinder können der Montagezelle vorgeschaltet sein. Auf die elektrische Montage kann das Umspritzen folgen. Eine klare Abgrenzung verhindert, dass eine scheinbar attraktive Taktzeitangabe den langsamsten Arbeitsschritt ausklammert.
- Teile bestätigen — Vor dem Laden Bauteilidentität und Rezeptur abgleichen.
- Ausrichtung festlegen — Kodierung, Hohlraumanordnung und Montagebezug positionieren.
- Fügevorgang ausführen — Gemäß dem Produktprozess einsetzen, einpressen oder befestigen.
- Ergebnis prüfen — Die für diesen Arbeitsschritt und das Produkt festgelegten Prüfungen durchführen.
- Trennen und Ausbringung erfassen — Fehlerhafte Teile von freigegebenen Teilen trennen und die erforderlichen Ergebnisse speichern.
Vor der Bewegungsgeschwindigkeit kommt die Zuführung. Eine instabile Bereitstellung kann wiederholte Versuche erfordern oder einen Steckkontakt beschädigen. Sie kann auch die nächste Station unterbrechen. Beobachten Sie Bereitstellung und Transfer mit Produktionsteilen, die die zulässige Maßabweichung abdecken. Prüfen Sie das Teil nach der Handhabung, um festzustellen, ob die Zuführung oder das Einsetzen den Schaden verursacht hat.
Ein 2024 erschienener Beitrag in Machines zur Montage von Kontaktstiften und Dichtungen beschreibt eine Konstruktion zum Verschließen ungenutzter Steckverbinderhohlräume und integriert Zuführung und Prüfung. Die Verschlussstifte schließen ungenutzte Hohlräume; sie dienen nicht als Steckkontakte. Laut den Autoren war die Anlage noch nicht in der Produktion. Die Berechnungen sind daher Konstruktionsschätzungen und keine nachgewiesenen Linienleistungen.
Steckverbinderprüfung: Jedem Fehler den passenden Test zuordnen
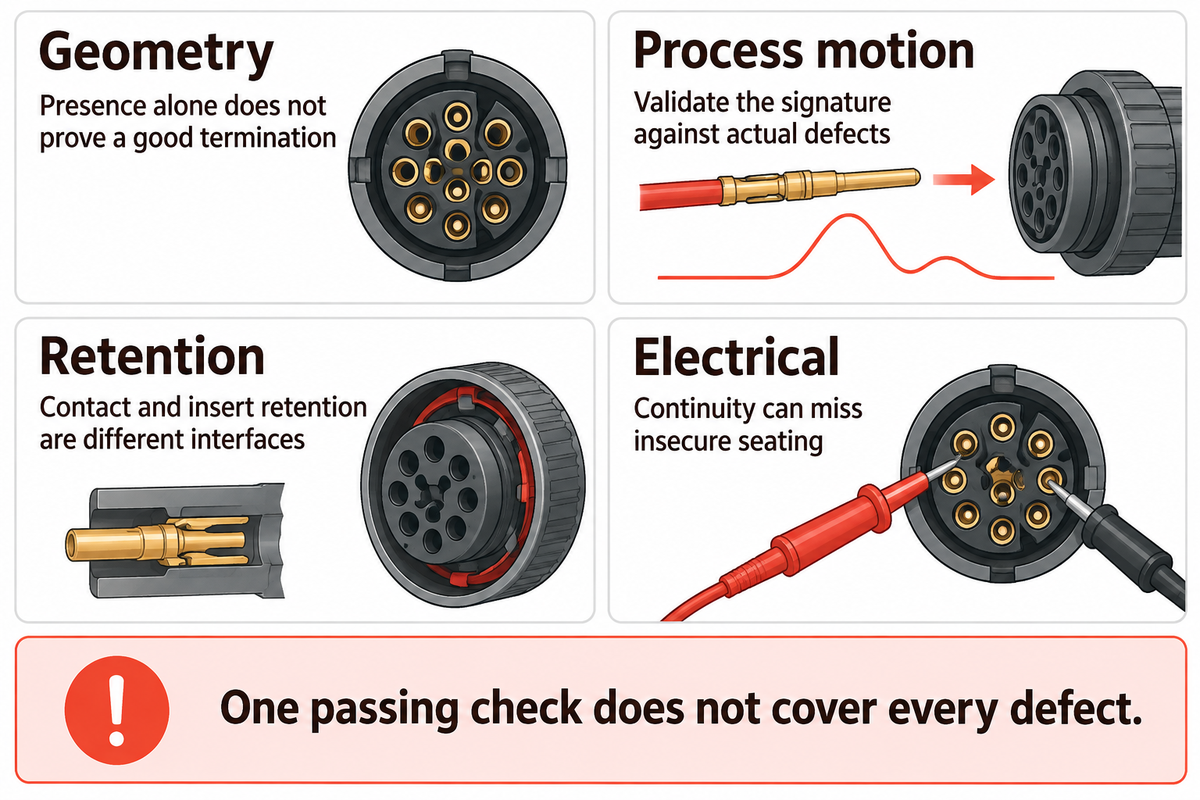
Die Steckverbinderprüfung erfordert getrennte Nachweise für sichtbare Geometrie, Montagebewegung, mechanische Haltekraft und elektrische Funktion. Ein erfolgreiches Ergebnis in einer Kategorie belegt nicht automatisch die anderen. Ermitteln Sie, was eine Prüfung nicht erkennen kann. Ordnen Sie jedem plausiblen Fehler eine Prüfung zu und legen Sie fest, wie fehlerhafte Baugruppen aus dem Produktionsfluss ausgeschleust werden.
Ein Erfahrungsbericht der NASA zum Scout-Trägerraketenprogramm beschreibt zurückgeschobene Steckkontakte, die nicht korrekt verriegelt waren, darunter Fälle mit beschädigten Halteclips. Die praktische Empfehlung lautet, austauschbare Steckkontakte vor dem Stecken zu prüfen.
„Führen Sie vor dem Stecken eine Druckprüfung durch, um unverriegelte Steckkontakte bei Steckverbindern mit austauschbaren Kontakten zu erkennen und auszusortieren.“
National Aeronautics and Space Administration, Zurückgeschobene elektrische Kontaktstifte, 1995
Fehler-Prüfungs-Zuordnung aus 4 Perspektiven
Nutzen Sie diese Übersicht, um die Abdeckung spezifischer Prüfungen mit Qualitäts- und Produktionsteams zu besprechen. Die Produktspezifikation legt Prüfkraft, elektrische Einstellungen, Stichprobenhäufigkeit und zulässige Ergebnisse fest.
| Möglicher Fehler | Mögliche Prüfung | Verbleibende Prüflücke |
|---|---|---|
| Steckkontakt fehlt | Geometrie: Prüfung, ob der Hohlraum bestückt ist | Das Vorhandensein allein belegt keinen einwandfreien Anschluss |
| Freiliegender Kontaktstift verbogen | Geometrie: geeignete Kameraansicht oder Maßprüfung | Verdeckte Schäden sind möglicherweise außerhalb des Sichtfelds |
| Steckkontakt dem falschen Hohlraum zugeordnet | Elektrisch: programmierte Prüfung des Verdrahtungsplans | Der Prüfplan selbst muss mit der Zeichnung übereinstimmen |
| Ungewöhnlicher Einsetzvorgang | Prozessbewegung: Kraft- und Wegüberwachung | Ein normales Signal muss anhand tatsächlicher Fehler validiert werden |
| Steckkontakt nicht verriegelt | Haltekraft: freigegebene Prüfung der Steckkontakt-Haltekraft | Elektrische Durchgängigkeit allein kann einen unsicheren Sitz übersehen |
| Einsatz sitzt nicht sicher im Steckergehäuse | Haltekraft: axiale Prüfung zwischen Einsatz und Steckergehäuse | Die Haltekraft des Steckkontakts betrifft eine andere Schnittstelle |
| Schwache Crimpverbindung zwischen Leitung und Steckkontakt | Haltekraft: vorgeschriebene zerstörende Abzugskraftprüfung an Stichproben | Geprüfte Stichproben werden verbraucht; andere Prüfungen erfassen Produktionsteile |
| Unterbrechung oder unbeabsichtigte Verbindung | Elektrisch: Durchgangs- und Verdrahtungsprüfungen | Damit ist die Spannungsfestigkeit der Isolation nicht nachgewiesen |
| Isolationsfehler | Elektrisch: vorgeschriebene Isolations- oder Spannungsfestigkeitsprüfung | Korrekte Prüfeinstellungen und Abnahmegrenzen bleiben entscheidend |
IEC 60512-15-1 beschreibt die Haltekraft von Steckkontakten, während IEC 60512-15-2 die Haltekraft des Einsatzes im Gehäuse behandelt. IEC 60512-1 verlangt, dass die detaillierte Produktspezifikation die geltenden Prüfungen, deren Anforderungen und zulässigen Leistungsgrenzen festlegt.
Eine weitere NASA-Quelle, die Studie zur Abzugskraftprüfung von Crimpverbindungen in Kabelbaugruppen, nennt Kosten und Verfügbarkeit von Ersatzkontakten als Einschränkungen, da die Abzugskraftprüfung zerstörend ist. Berücksichtigen Sie diese Stichproben im Qualitätsplan und im Kostenmodell. Zählen Sie geprüfte Stichproben nicht als verkaufsfähige Ausbringung. Stellen Sie sich beispielsweise eine hypothetische Prüfvorrichtung vor, bei der eine federbelastete Prüfsonde einen teilweise eingesetzten Steckkontakt berührt.
Der Stromkreis besteht die Prüfung, und dennoch kann sich der Steckkontakt bewegen, sobald der Gegenstecker eingesteckt wird. Eine höhere Anzahl elektrischer Prüfungen würde dieselbe Prüflücke wiederholen. Die Checkliste für Werksaudits von WEIPU nennt 100 % Durchgangsprüfungen und Isolationswiderstandsprüfungen bei 500 V DC als anzufordernde Nachweise; die tatsächlichen Einstellungen richten sich weiterhin nach der Steckverbinderspezifikation. Der Qualitätsingenieur würde die Anforderungen an die Haltekraft prüfen, eine geeignete mechanische Prüfung festlegen und sicherstellen, dass fehlerhafte Stichproben zurückgewiesen werden. Das Produktionsteam würde Ausschleusung und Wiederanlauf nach einem Stopp festlegen. Deshalb sollte Automatisierung der Steckverbinderprüfung anhand der abgedeckten Fehler definiert werden und nicht anhand einer allgemeinen Kennzeichnung als „geprüft“ oder der Anzahl der Kameras.
Halbautomatische Zellen und vollautomatische Linien
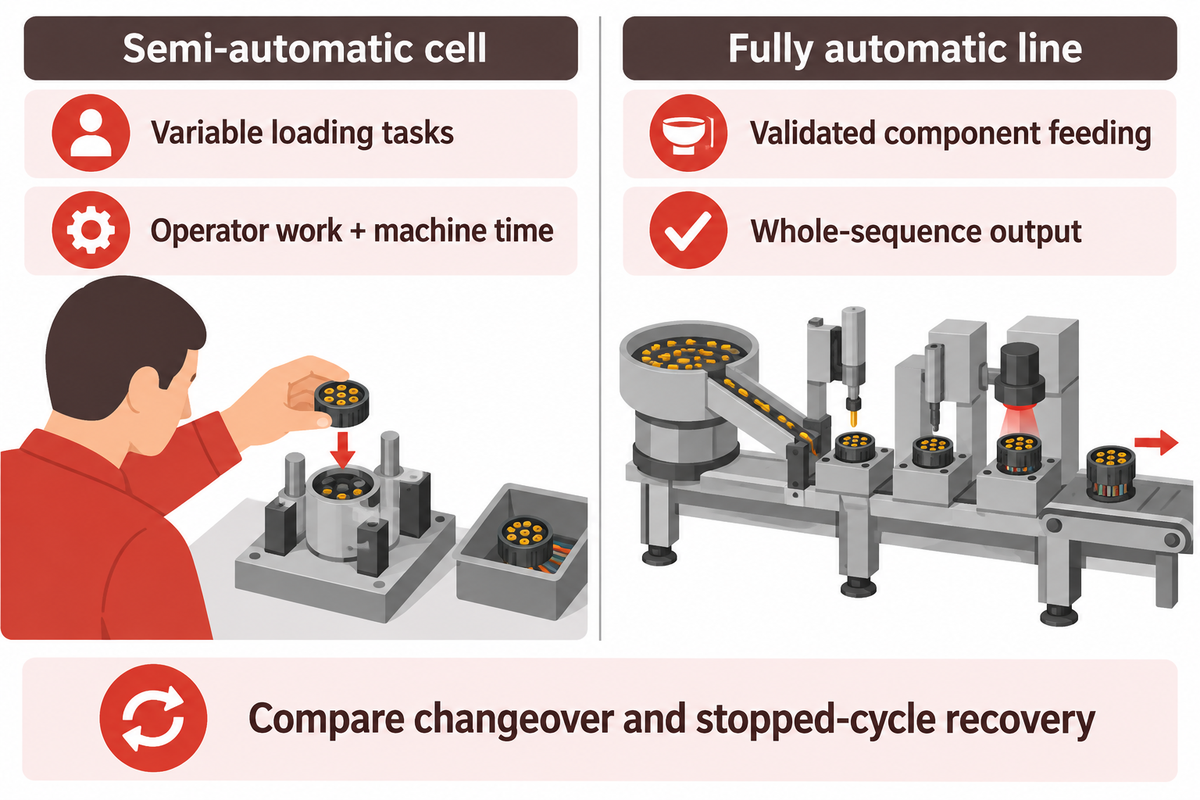
Auch bei automatischen Zellen gibt es Zielkonflikte. Halbautomatische Zellen überlassen einzelne Aufgaben wie das Beladen oder die Kabelführung weiterhin dem Bediener, während vollautomatische Zellen mehr Arbeitsschritte automatisieren. Teilen Sie die Aufgaben passend zu Produktvarianten, Handhabungsschwierigkeit und dauerhaftem Bedarf auf. Die Automatisierung längerer Prozesse bringt möglicherweise wenig Gesamtnutzen, wenn Beladen oder Umrüstung den Ablauf größtenteils bestimmen.
Welche Rundsteckverbinder-Maschine eignet sich besser für die gemischte Fertigung?
Für eine gemischte Fertigung kann eine bedienerunterstützte Zelle ein guter Ausgangspunkt sein, wenn sich Komponenten oder Kabelbereitstellung häufig ändern. Vergleichen Sie den gesamten Aufwand für Umrüstung und Wiederanlauf, bevor Sie die nominellen Taktzeiten vergleichen. Integrierte Linien sind bei stabilen Fertigungsläufen attraktiver.
Halbautomatische Zelle
- Weisen Sie variable Beladeaufgaben dem Bediener zu.
- Erfassen Sie die Arbeit des Bedieners zusammen mit der Maschinenzeit.
- Lassen Sie wiederholbare Fügevorgänge und Prüfungen von der Maschinensteuerung übernehmen.
Vollautomatische Linie
- Validieren Sie die Bauteilzuführung für die vorgesehene Produktfamilie.
- Erfassen Sie die Ausbringung über die gesamte verkettete Prozessfolge.
- Planen Sie automatische Ausschleusung und praktikable Störungsbehebung.
Ein Forschungsbericht der Friedrich-Alexander-Universität Erlangen-Nürnberg aus dem Jahr 2020 analysiert anhand gewichteter Kriterien die Aufgabenverteilung zwischen Beschäftigten und Automatisierung in der Kabelmontage und zieht qualitative Schlussfolgerungen für die Endmontage.
Bewerten Sie Umrüstung und Wiederanlauf nach einem Zyklusstopp anhand der erforderlichen Bedienerarbeit, der Kennzeichnung unfertiger Baugruppen und der Trennung fehlerhafter Teile vom Gutteilbehälter. Führen Sie beide Abläufe vor, um Auswirkungen auf Personalbedarf und Qualität sichtbar zu machen, die im störungsfreien Betrieb verborgen bleiben können.
Steckverbinder-Ausbringung und Kosten je Gutteil
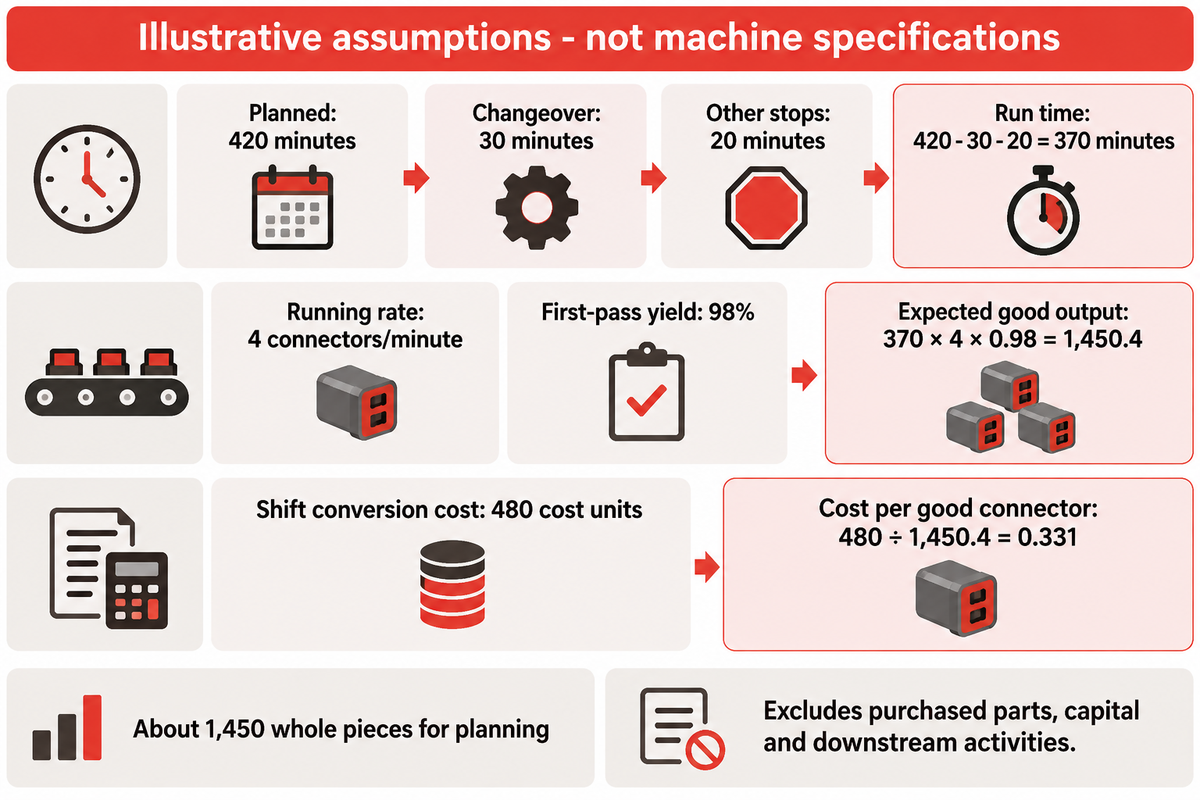
Die Steckverbinder-Ausbringung ergibt sich aus verfügbarer Laufzeit, Produktionsrate und Gutanteil beim ersten Durchlauf. Erfassen Sie Kontaktstifte, Steckverbinderenden und fertige Kabelbaugruppen als getrennte Ausbringungseinheiten. Ziehen Sie jeden Verlust nur einmal ab und teilen Sie die relevanten Fertigungskosten durch die freigegebene Ausbringung, um Prozesse auf derselben Grundlage zu vergleichen.
Das Center for Industrial Services der University of Tennessee unterscheidet in seinem Leitfaden zur Anlageneffektivität Verfügbarkeit, Leistung und Qualität. Dieselbe Unterscheidung hilft, einen häufigen Schätzfehler zu vermeiden: kurze Stopps doppelt abzuziehen, obwohl die beobachtete Produktionsrate sie bereits berücksichtigt.
Kontaktstifte vor dem Kapazitätsvergleich in Stück umrechnen
Nehmen wir an, eine Zuführung liefert 24 Kontaktstifte pro Minute. Bei 6 Kontaktstiften pro Steckverbinder liegt die Obergrenze der Zuführung bei 24 ÷ 6 = 4 Steckverbindern pro Minute. Wird das Produkt auf 8 Kontaktstifte pro Steckverbinder geändert, liefert dieselbe Zuführung nur noch 3 Steckverbinder pro Minute. Diese angenommenen Werte veranschaulichen die Umrechnung von Kontaktstiften in Steckverbinder. Andere Arbeitsschritte können die fertige Ausbringung weiter verringern.
Bei Arbeitsschritten, die innerhalb eines Maschinenzyklus nacheinander ausgeführt werden müssen, bestimmt ihre Gesamtzeit die Zykluszeit. Bei parallel ausführbaren Arbeitsschritten bestimmen die Einschränkungen im langsamsten parallelen Prozesspfad die stationäre Ausbringung; auch Puffer und Transferverhalten wirken sich auf das Ergebnis aus. Ein paralleler Prozesspfad mit einer Engpassstation steigert die stationäre Ausbringung nur dann, wenn diese Station die reale Linie begrenzt. Prüfen Sie Beladung, Prüfung und Entladung, bevor Sie ein weiteres Einsetzmodul anschaffen.
Eine angenommene Produktionsschicht durchrechnen
| Eingabe oder Ergebnis | Wert | Bedeutung |
|---|---|---|
| Geplante Produktionszeit | 420 Minuten | Für die Produktion eingeplante Zeit |
| Umrüstzeit | 30 Minuten | Von der geplanten Zeit abgezogen |
| Sonstige Stillstandszeit | 20 Minuten | Getrennt von Umrüstungen |
| Laufzeit | 370 Minuten | 420 − 30 − 20 |
| Erreichte Produktionsrate | 4 Steckverbinder/Minute | Beinhaltet die beobachteten Verluste durch verringerte Produktionsgeschwindigkeit |
| Gutanteil beim ersten Durchlauf | 98 % | Ohne Nacharbeit freigegeben |
| Erwartete Gutteilausbringung | 1,450.4 Steckverbinder | 370 × 4 × 0.98; für die Planung etwa 1.450 ganze Teile |
| Umwandlungskosten pro Schicht | 480 Kosteneinheiten | Angenommene Kosten für Personal, Energie, anteilige Instandhaltung und Werkzeuge und Vorrichtungen |
| Umwandlungskosten je Gutteil-Steckverbinder | 0.331 Kosteneinheiten | 480 ÷ 1,450.4, gerundet |
Die gebrochenen Stückzahlen in diesem Beispiel sind Erwartungswerte und keine physischen Teilezahlen. Das Beispiel berücksichtigt weder Zukaufteile noch Kapitalkosten oder nachgelagerte Prozesse. Wenn der Vergleich die gesamten Fertigungskosten darstellen soll, beziehen Sie diese Posten ausdrücklich ein. Berücksichtigen Sie Nacharbeits- und Kosten für zerstörende Prüfungen und wenden Sie bei allen verglichenen Varianten dieselbe Ein- oder Ausschlussregel an.
Vergleichen Sie bei zwei Angeboten mit derselben Maschinengeschwindigkeit die Auswirkungen von Spannvorrichtungen und Freigaben des Erstteils in einer Schicht mit gemischter Fertigung. Die Laufzeit ergibt sich aus der geplanten Produktionszeit abzüglich der Stillstandszeit, zu der geplante Umrüstungen und ungeplante Stopps zählen. Ein Angebot mit längeren Rüstzeiten und längeren Erstteilfreigaben kann daher weniger Gutteile liefern. Vergleichen Sie bei gleicher verfügbarer Produktionszeit die jeweils angenommene Gutteilausbringung und prüfen Sie, ob die Annahmen im Produktionslauf realistisch sind. Wenn bessere Spannvorrichtungen oder optimierte Rezepturen die Umrüstzeit verringern, aktualisieren Sie diesen Wert, damit die Verbesserung nachvollziehbar bleibt.
Umrüstungen, Instandhaltung und wiederkehrende Fehler
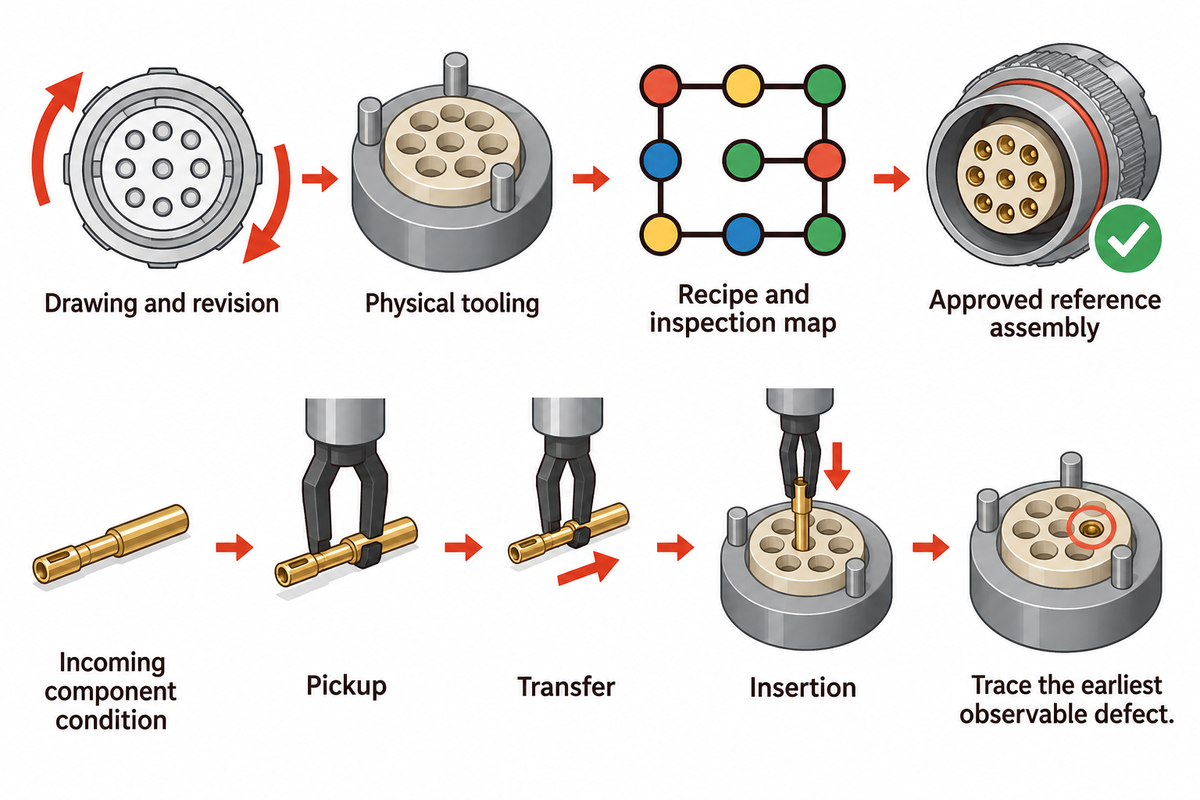
Zuverlässige Umrüstungen umfassen die vollständige Produkteinrichtung einschließlich Spannvorrichtung, Zuführung, Werkzeuge und Vorrichtungen, Rezeptur und Prüfprogramm. Führen Sie die Instandhaltung anhand beobachteter Ausfallarten und gemäß den Anweisungen des Anlagenherstellers durch. Tritt ein Fehler wiederholt auf, ermitteln Sie den ersten Arbeitsschritt, bei dem ein einwandfreies Bauteil fehlerhaft wird, bevor Sie Kraftwerte, Positionen oder Abnahmekriterien ändern.
Dokumentieren Sie das Erstteil für jede freigegebene Konfiguration und verknüpfen Sie Zeichnungen und Revisionen, elektrische Prüfpläne und Werkzeuge und Vorrichtungen. Die NASA beschreibt ein Projekt, bei dem nach der Erstverdrahtung und Änderungen am Steckverbinder jeder Steckkontakt einer Druckprüfung unterzogen wurde. Prüfen Sie geänderte Baugruppen, solange das Merkmal noch zugänglich ist. Nach dem Schließen des Gehäuses kann die Ursache verborgen sein. Auch in diesem Projekt waren verformte oder gebrochene Halteclips eine häufige Ursache für fehlerhafte Verriegelungen.
Berücksichtigen Sie bei einem verbogenen Kontaktstift alle Phasen: Zustand des angelieferten Bauteils, Aufnahme, Transfer und Einsetzen. Prüfen Sie bei einem intermittierenden Herausschieben des Steckkontakts das Verriegelungsmerkmal und die freigegebene Sitzprüfung. Die fehlerhafte Verriegelung bei beschädigten Halteclips wird in dem NASA-Bericht zu zurückgeschobenen Kontaktstiften behandelt. Eine Erhöhung der Einsetzkraft kann die Schnittstelle lediglich weiter beschädigen.
Empfehlenswert
- Vergleichen Sie zurückgewiesene Teile mit einer freigegebenen Referenzbaugruppe.
- Verfolgen Sie den Fehler bis zu seiner frühesten erkennbaren Phase zurück.
- Prüfen Sie Rezeptur und Prüfplan nach Änderungen an den Werkzeugen und Vorrichtungen erneut.
Vermeiden
- Erhöhen Sie Kraftgrenzen nicht einfach, um Ausschuss zu unterdrücken.
- Werten Sie ein elektrisches Prüfergebnis nicht als Nachweis für jedes mechanische Merkmal.
- Führen Sie unterbrochene Baugruppen nicht ohne festgelegte Prüfung wieder der Produktion zu.
Dokumentieren Sie die Anpassung und das Ergebnis, damit der nächste Bediener nicht erneut erfolglos nachjustiert. Eine stabile Produktion beruht auf einer kontrollierten Einrichtung und einem verstandenen Fehlerbild, nicht auf einer schrittweisen Ausweitung der Abnahmegrenzen.
Integration und Versorgungsanforderungen
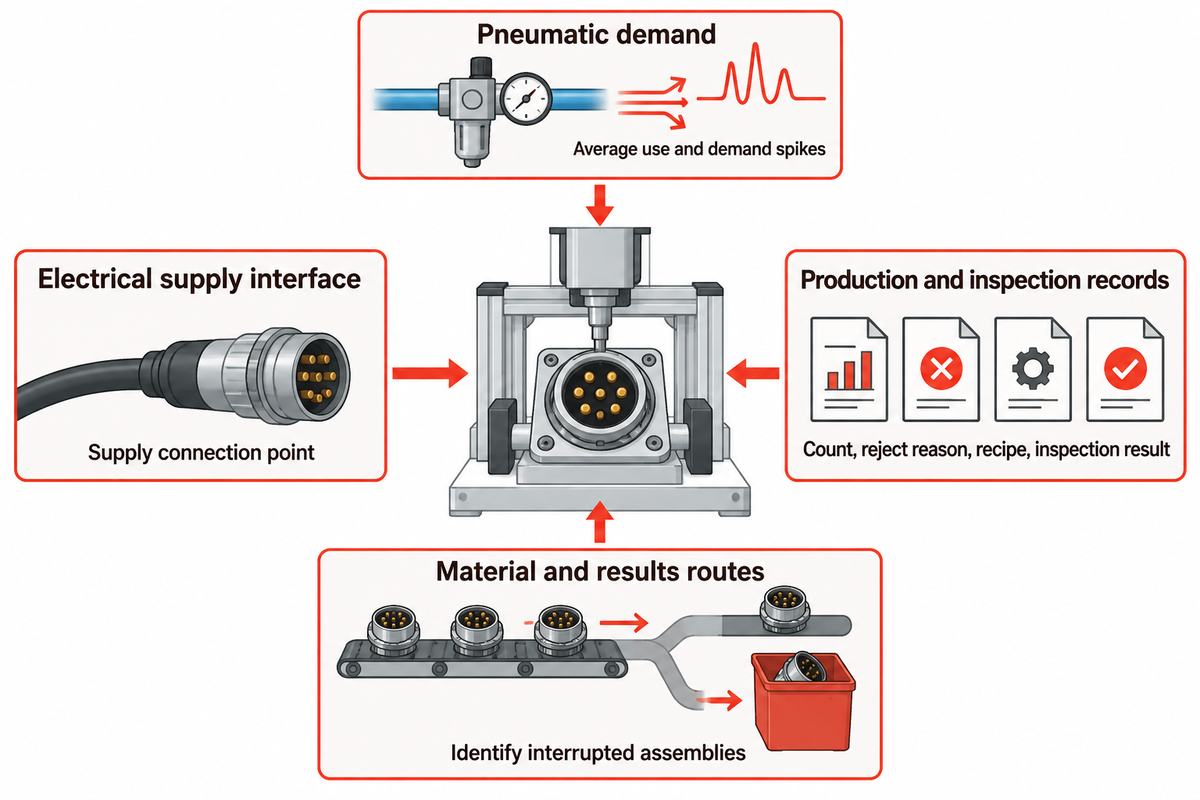
Für die Maschinenintegration müssen die elektrische Versorgung, die Bereitstellung für einen möglichen Druckluftbedarf, sichere Bedienerschnittstellen sowie geeignete Wege für Materialien und Ergebnisse festgelegt werden. Ermitteln Sie diese Anforderungen für die konfigurierte Anlage. Ein allgemeiner Spannungs- oder Druckluftwert kann nicht jede Kombination aus Zuführungen, Fügetechnik, Prüfgeräten und nachgelagerten Prozessen angemessen beschreiben.
IEC 60204-1 behandelt die elektrische Ausrüstung von Maschinen ab dem Anschlusspunkt der Versorgung. Legen Sie anhand dieser Schnittstelle die Versorgungsmerkmale, die Trennmöglichkeiten, die Schutzmaßnahmen und die Zuständigkeiten des Maschinenbauers und des Anlagenbetreibers fest.
Unterscheiden Sie bei pneumatischen Anlagen zwischen dem durchschnittlichen Verbrauch und kurzfristigen Bedarfsspitzen. Die Leitlinien der australischen Regierung zu Druckluft führen aus, dass ein Druckluftbehälter kurzfristige Bedarfsspitzen ausgleichen kann. Sie weisen auch darauf hin, dass elektrische Alternativen eine zusätzliche lokale Stromversorgung erfordern können, selbst wenn der Gesamtstromverbrauch am Standort sinkt. Deshalb müssen auch die Versorgungsmedien im Rahmen der Konfiguration geprüft werden.
Legen Sie fest, welche Ergebnisse die Maschine verlassen müssen: Produktionsmenge, Ausschussgrund, Maschinenrezept und alle erforderlichen Prüfprotokolle. Vereinbaren Sie, wie eine unterbrochene Montage nach einem Stromausfall oder Kommunikationsfehler erkannt wird. Eine Aufzeichnung, die ein freigegebenes Teil oder eine Charge dem Herstellungsprozess zuordnet, ist hilfreich.
Wichtigste Erkenntnis
Definieren Sie die fertige Baugruppe, ordnen Sie jedem wichtigen Fehler eine Prüfung zu und vergleichen Sie die Ausbringung anhand der freigegebenen Teile. Diese Entscheidungen verbinden die Steckverbinderzeichnung mit einer aussagekräftigen Maschinenspezifikation.
Die Steckverbinderzeichnungen, Komponentenmuster, der vorgesehene Leistungsumfang und die erforderlichen Prüfungen müssen dem Automatisierungsteam von ZEUEE für die Anlagenbesprechung übermittelt werden. Als Nächstes können Sie sich auf der Lösungsseite Rundsteckverbinder-Maschine über das Anlagenangebot des Unternehmens für Ihre Anwendung informieren.
FAQ zu Rundsteckverbinder-Maschinen
Was ist ein M8-Steckverbinder, und legt seine Bezeichnung die Montagewerkzeuge fest?
M8 bezeichnet eine Größenfamilie für Rundsteckverbinder-Schnittstellen; die Bezeichnung legt die Montagewerkzeuge jedoch nicht vollständig fest. Verwenden Sie die vollständige Produktzeichnung und die Teilenummern, um Kontaktanordnung, Kodierung, Anschlusstechnik und Bauteilgeometrie zu bestimmen. Diese Details legen den Bezugspunkt der Spannvorrichtung, die zugänglichen Greifflächen und die erforderliche Montagesequenz fest, einschließlich der Komponenten, die bereits vormontiert angeliefert werden.
Kann eine Rundsteckverbinder-Maschine verschiedene Kontaktzahlen verarbeiten?
Eine Maschine kann verschiedene Kontaktzahlen verarbeiten, wenn Spannvorrichtungen, Zuführung, Bewegungsprogramm und Prüfaufbau für diese Konfigurationen ausgelegt sind. Ein Wechsel des Maschinenrezepts allein reicht möglicherweise nicht aus. Vergleichen Sie Kavitätenmuster, Kontakttypen und Zugänglichkeit. Führen Sie anschließend den Variantenwechsel und die Erstmusterprüfung für jede vorgesehene Konfiguration vor, bevor Sie den Bereich als nachgewiesene Fähigkeit einstufen.
Beweist eine bestandene Durchgangsprüfung, dass die Steckkontakte sicher gehalten werden?
Nein. Die Durchgangsprüfung weist unter den Prüfbedingungen einen elektrischen Pfad nach. Bei der Haltekraft geht es dagegen darum, ob ein Steckkontakt mechanisch gesichert bleibt. Ein teilweise eingesetzter Steckkontakt kann während der Prüfung trotzdem Strom leiten. Verwenden Sie das für das Produkt festgelegte Prüfverfahren zur Haltekraft und die zugehörigen Abnahmekriterien. Validieren Sie den Prüfaufbau anhand repräsentativer Fehler, statt anzunehmen, dass eine bestandene elektrische Prüfung auch die mechanische Verriegelung bestätigt.
Warum arbeitet eine Rundsteckverbinder-Maschine nicht zuverlässig?
Prüfen Sie die Bereitstellung der Komponenten, die Positionierung in der Spannvorrichtung, den Zustand der Werkzeuge, die Rezeptauswahl und die Prüfeinstellungen. Ermitteln Sie durch den Vergleich der Eingangsteile mit Zwischenbaugruppen, an welcher Stelle der Fehler zuerst auftritt. Ändern Sie jeweils nur einen kontrollierten Faktor und überprüfen Sie das Ergebnis anschließend anhand der freigegebenen Produktanforderungen.
Umfasst die Montage von Rundsteckverbindern immer einen Umspritzvorgang?
Nein. Umspritzen ist nur bei Produkten und Produktionsumfängen erforderlich, die diesen Prozess vorsehen. Eine Maschine kann stattdessen einen bestückten Einsatz, einen Steckverbinderkörper oder einen mechanisch montierten Kabelanschluss liefern. Wenn Umspritzen vorgesehen ist, legen Sie fest, welche Prüfungen erfolgen müssen, bevor die Umspritzung innere Merkmale unzugänglich macht. Definieren Sie anschließend die Übergabe an den Umspritzprozess und alle danach erforderlichen Prüfungen. Berücksichtigen Sie diesen nachgelagerten Arbeitsumfang beim Vergleich der Ausbringung, wenn das vereinbarte Endprodukt ein umspritztes Kabelende umfasst.
Ist ein Preis für eine Rundsteckverbinder-Maschine auch ohne Muster verfügbar?
Ein Lieferant kann anhand von Zeichnungen und einer Prozessbeschreibung eine Budgetschätzung erstellen. Muster helfen dabei, Anforderungen an Zuführung, Handhabung und Prüfung festzulegen. Fragen Sie, ob Werkzeuge und Vorrichtungen, Varianten, Prüfungen, Integration, Installation und Ersatzteile enthalten sind, und klären Sie, welche Annahmen noch in einem Versuch bestätigt werden müssen.
Macht eine Rundsteckverbinder-Maschine einen Steckverbinder normkonform?
Die Maschine allein weist die Produktkonformität nicht nach. Die Steckverbinderspezifikation legt die relevanten Konstruktions- und Prüfanforderungen fest, und der Fertigungsprozess muss die entsprechenden Nachweise liefern. Vereinbaren Sie die für das konkrete Produkt geltenden Anforderungen, Abnahmegrenzen und Aufzeichnungen. Unterscheiden Sie die elektrischen Anforderungen an Maschinen von den Leistungsanforderungen an Steckverbinder: Sie betreffen unterschiedliche Geräte und Schnittstellen. Eine aussagekräftige Produktionsaufzeichnung nennt das geprüfte Teil oder die Charge, das geltende Prüfprogramm und das Ergebnis sowie die für die Anwendung geeignete Rückverfolgbarkeit.
Besprechen Sie Ihren Steckverbinder-Montageprozess
Senden Sie die Bauteilzeichnungen und die Prüfungen, die Ihre fertige Baugruppe bestehen muss. Legen Sie damit den Anlagenumfang und einen repräsentativen Versuch fest.
Anwendung besprechenReferenzen und Quellen
- Curralo und Kollegen, Machines-Forschungsarbeit zur Montage von Steckverbinder-Kontaktstiften und Dichtungen, 2024.
- National Aeronautics and Space Administration, Versenkte elektrische Kontaktstifte, 1995.
- International Electrotechnical Commission, IEC 60512-15-1: Haltekraft der Steckkontakte im Einsatz und IEC 60512-15-2: Haltekraft des Einsatzes im Steckergehäuse, öffentliche Geltungsbereiche.
- Estonian Centre for Standardisation and Accreditation, Öffentlicher Geltungsbereich von IEC 60512-1:2018.
- National Aeronautics and Space Administration, Forschungsbericht zur Crimp-Abzugsprüfung von Kabelbaugruppen.
- Friedrich-Alexander-Universität Erlangen-Nürnberg, Forschungsbericht zur Aufgabenverteilung zwischen Mensch und Automatisierung in der Kabelkonfektion, 2020.
- University of Tennessee Center for Industrial Services, Leitfaden zur OEE-Implementierung.
- International Electrotechnical Commission, Geltungsbereich von IEC 60204-1 für die elektrische Ausrüstung von Maschinen.
- Australian Government, Leitlinien zu Druckluftanlagen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend