Póngase en contacto con Zeyu lntelligent Industrial Company
Guía de la máquina de recubrimiento de anillos de color: transferencia de bandas, curado UV e inspección CCD

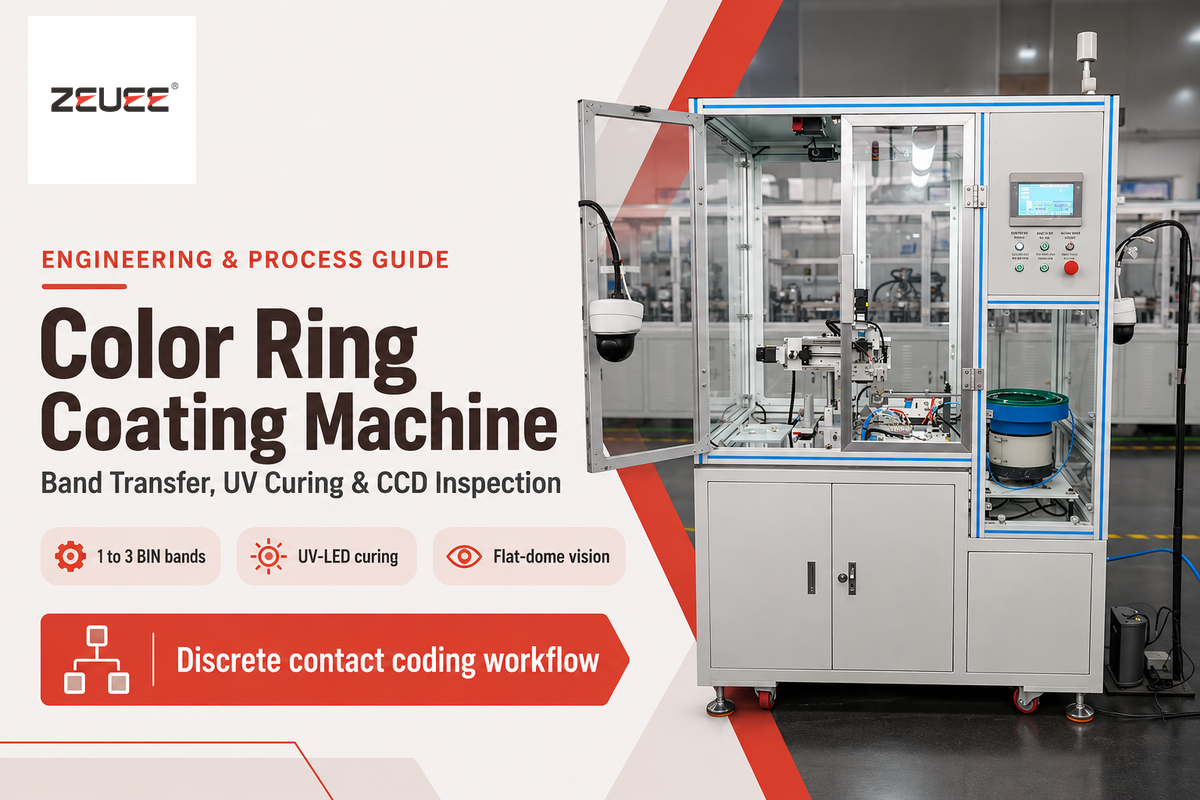
Una máquina de recubrimiento de anillos de color aplica de 1 a 3 bandas concéntricas de identificación alrededor de contactos cilíndricos discretos. Los parámetros publicados de codificación de pines de contacto se sitúan cerca de 60 ciclos por minuto (aproximadamente un contacto por segundo), mientras que las recubridoras de tubos de fusibles más grandes alcanzan hasta 100 piezas por minuto. Los códigos completos del Número de Identificación Básica (BIN) de tres dígitos según la norma SAE AS39029 requieren tres bandas. Conocer la mecánica de transferencia rotativa, los límites del curado UV-LED y la clasificación por cámara evita que los compradores coticen por error cabinas de pulverización a granel o cámaras de vacío.
Actualizado en noviembre de 2026 · Por Cherry
Resumen de ingeniería
- Las piezas objetivo incluyen contactos cilíndricos discretos de tipo pin de contacto y hembra (tamaños #22D a #12 según la norma SAE AS39029), terminales eléctricos y ejes pequeños.
- Las celdas robotizadas de una sola pasada depositan de 1 a 3 bandas concéntricas, donde tres bandas codifican una secuencia BIN completa de tres dígitos.
- Las fuentes de curado utilizan emisores UV-LED de banda estrecha (365, 385, 395 o 405 nm) ajustados a los fotoiniciadores de la tinta, o bien horneado térmico controlado.
- Los controles de calidad combinan ópticas difusas de domo plano con clasificación de color CCD en línea y desvío de rechazos confirmado por sensores.
Una máquina de recubrimiento de anillos de color para piezas discretas deposita de 1 a 3 bandas sobre contactos de conectores cilíndricos en una celda robotizada de avance por pasos. Además, utiliza curado UV-LED e inspección CCD en línea.
¿Qué es una máquina de recubrimiento de anillos de color y cómo funciona la transferencia rotativa de bandas?
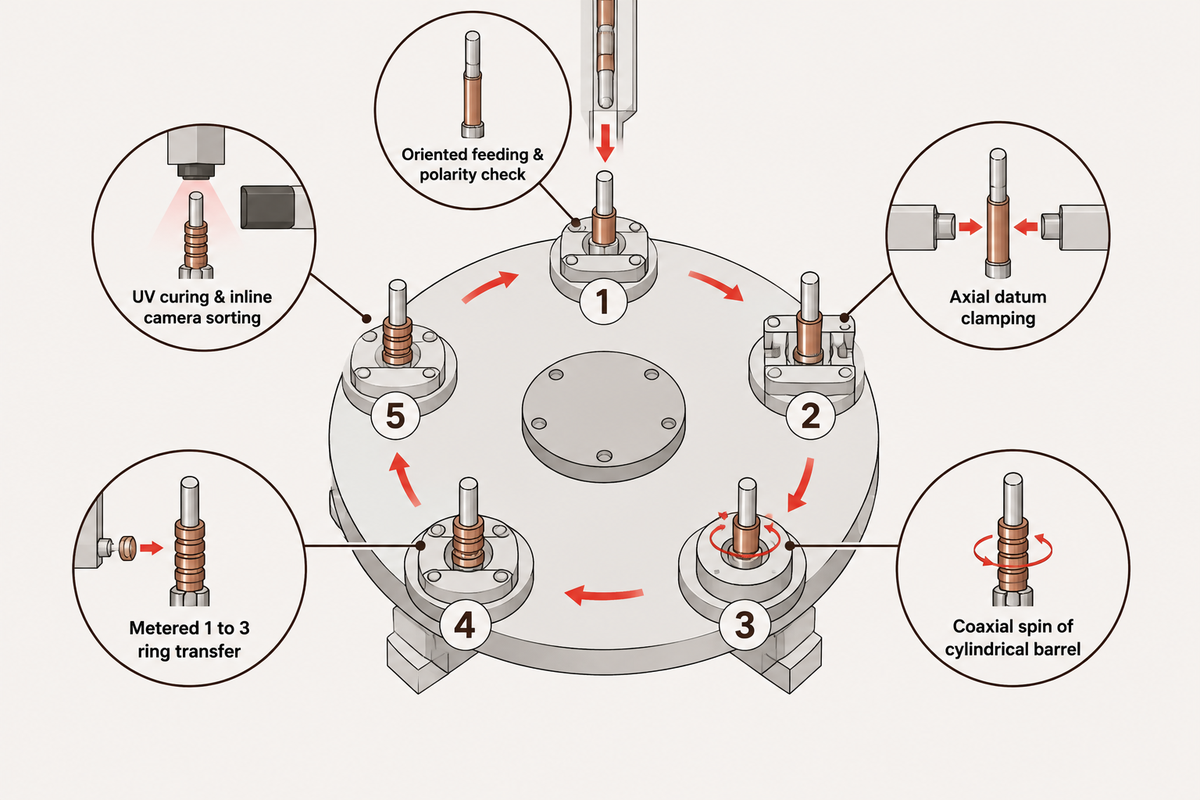
Las recubridoras de anillos de color desplazan mediante avance por pasos contactos cilíndricos discretos alrededor de una mesa giratoria, hacen girar la pieza contra un aplicador dosificado y curan la tinta de inmediato. Se utiliza una cámara para clasificar las piezas rechazadas. A diferencia de las cabinas de pintura a granel, estas celdas robotizadas aplican franjas únicamente en el barril de cable designado mientras mantienen descubiertas las superficies de acoplamiento.
¿Cómo funciona una máquina de recubrimiento de anillos de color en contactos cilíndricos?
Una recubridora automatizada de contactos realiza cinco funciones: alimentación orientada y verificación de polaridad; sujeción axial de referencia; giro coaxial; transferencia dosificada de anillos; y curado UV con clasificación por cámara en línea. Primero, el alimentador de piezas individualiza el suministro a granel (pines de contacto o contactos hembra) y verifica la polaridad axial para que el barril de cable quede orientado hacia el aplicador. Segundo, se utiliza un tope positivo para ubicar el contacto a lo largo de su eje de modo que la posición de la banda sea repetible.
Tercero, un mandril coaxial o portapinzas hace girar el cilindro a una velocidad controlada. Cuarto, las ruedas de transferencia, las agujas de dispensación dosificada o los rodillos con rasqueta entran en contacto con el barril en rotación y aplican 1, 2 o 3 anillos en una sola pasada. Quinto, la mesa giratoria desplaza el contacto mediante avance por pasos y se emplea el curado UV junto con la clasificación por cámara para verificar la calidad. Los lotes fuera de especificación se desvían.
Las patentes publicadas de terceros muestran cómo los ingenieros forman bandas estrechas en barriles en miniatura. Por ejemplo, la patente publicada CN118744073A (Shanghai Workpower Telecom Co., Ltd.) describe una configuración con anchos de anillo de 0.5 mm y 1.0 mm a un paso entre contactos de 1.0 mm. Ese diseño utiliza agujas de 27G (0.42 mm OD) y 30G (0.31 mm OD), un mandril neumático y un raspador de silicona Shore A50.
Un registro externo independiente, la patente publicada CN122558722A (Kunshan Aisyitian Automation), describe una mesa giratoria eléctrica acoplada a un alimentador de piezas vibratorio y portadores seguidores de pinza elástica. Utiliza una referencia de empuje axial, ruedas motrices de caucho y un sensor láser de descarga. Ninguna de las dos publicaciones divulga propiedad intelectual de ZEUEE. Los clips a presión anteriores de la patente estadounidense US6311229B1 vencida (Elsag International BV) se adaptan a carcasas del conector de E/S en bloque, no a cavidades estrechas de conectores circulares que dependen de anillos líquidos curados.
Las recubridoras de contactos discretos operan con un avance por pasos continuo de pieza individual en lugar de bandejas por lotes. La referencia de ingeniería de ZEUEE sitúa las celdas robotizadas de contactos discretos cerca de un contacto por segundo, aplicando hasta tres bandas por pasada para generar un código BIN completo de tres dígitos con clasificación mediante visión artificial. Ese ritmo de recubrimiento continuo difiere marcadamente de las líneas de filamentos alimentadas por bobina, como el sistema MCM de Rosendahl Nextrom, que marca 80+ identificaciones de fibra óptica a 1,600 m/min.
Distinción entre las recubridoras de anillos para contactos y los sistemas de recubrimiento industrial a granel
Confundir las recubridoras de contactos discretos con las líneas de acabado superficial a granel puede llevar a los compradores a obtener cotizaciones de máquinas irrelevantes. Una cabina de recubrimiento en polvo pulveriza polímero termoestable seco sobre paneles metálicos, mientras que una máquina de recubrimiento al vacío deposita uniformemente películas metálicas delgadas sobre bandejas en bastidores dentro de una cámara de vacío. En contraste, la patente de recubrimiento de contactos citada (CN118744073A) se centra en franjas líquidas estrechas y selectivas sobre barriles de cable individuales.
Una situación similar ocurre en los catálogos de maquinaria usada para las industrias farmacéutica y de confitería. Una paila de recubrimiento hace girar un tambor rotativo para rodar tabletas y formar un recubrimiento de película uniforme en todos los lados. En los catálogos farmacéuticos, un tambor parcialmente perforado para recubrimiento de azúcar voltea las tabletas en aire caliente. Un tambor parcialmente perforado de accionamiento neumático para descarga por lotes manipula núcleos a granel en lugar de delicados pines de contacto de latón o cobre-berilio.
| Categoría de equipo | Mecanismo principal del proceso | Geometría de cobertura | Adecuación para codificación BIN de contactos |
|---|---|---|---|
| Máquina de recubrimiento de anillos de color discreta | Giro con avance por pasos + transferencia dosificada por rueda o aguja + curado UV | 1–3 bandas selectivas de 360° en el barril de cable | Mantiene descubierta la zona de acoplamiento dorada; admite clasificación de color CCD |
| Marcadora continua de anillos para fibra | Inyección húmedo sobre húmedo sin contacto en filamento en movimiento | Anillos periódicos a lo largo de fibra a 1,600 m/min | Diseñada para filamentos flexibles continuos, no para pines de contacto rígidos individualizados |
| Cámara PVD / de magnetrón por lotes | Pulverización catódica por magnetrón e iones de arco múltiple al vacío | Película metálica delgada de superficie completa en bastidores | Construida para recubrimiento de superficie completa en lugar de bandas BIN multicolor |
| Paila a granel, tambor o cabina de polvo | Tambor de pulverización rotativo o pistola electrostática de polvo | Capa de recubrimiento no selectiva en toda la pieza | Riesgo de deformación del pin de contacto y cobertura no deseada en superficies de acoplamiento |
Límite de selección: Utilice una marcadora continua de filamentos para cable flexible o fibra óptica desde una bobina. Los contactos mecanizados rígidos suelen emplear el avance por pasos rotativo con dispositivo de sujeción cuando se selecciona el bandeado multicolor automatizado en lugar de métodos manuales o por lotes.
Geometría de contacto, tolerancias de ancho de banda y especificaciones de curado de tinta
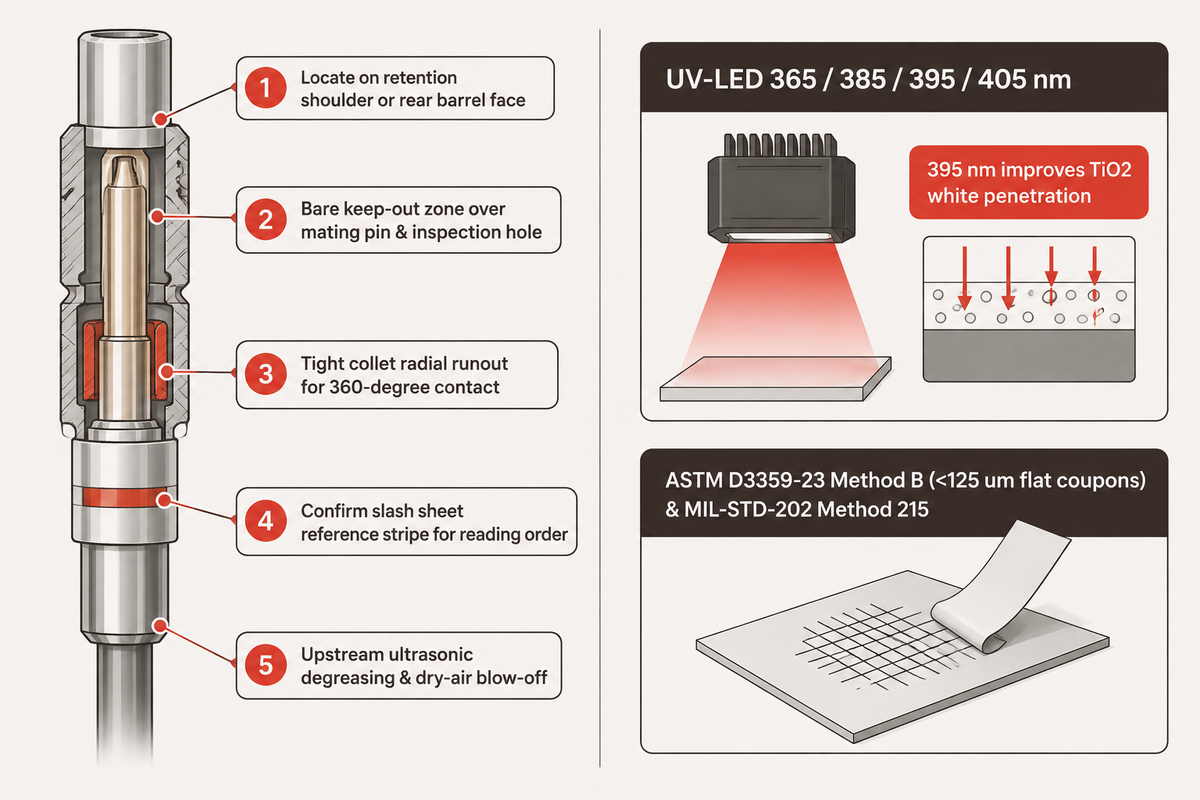
Después de que la transferencia rotativa de bandas deposita tinta húmeda sobre un barril de cable, la geometría del contacto y la física de curado determinan si esas bandas resisten el crimpado y la limpieza. Los ingenieros vinculan las zonas de bandas con las hojas de especificación SAE AS39029, mantienen la tinta fuera de las superficies de acoplamiento doradas y ajustan la longitud de onda y la dosis de UV-LED a la química de la tinta.
Familias de contactos SAE AS39029 y disposición de bandas BIN
Los conectores aeroespaciales y de defensa fabricados conforme a las normas MIL-DTL-38999 o MIL-DTL-26482 utilizan contactos removibles regidos por la norma SAE AS39029 (anteriormente MIL-C-39029). Según la revisión de AS39029 de Lectromec, laboratorio acreditado bajo ISO/IEC 17025, los contactos calificados, incluidos los utilizados en conectores MIL-DTL-38999, deben soportar al menos 500 ciclos de acoplamiento, limitar el desplazamiento axial a no más de 0.3 mm y superar pruebas de choque que verifican discontinuidades eléctricas de duración superior a 1 microsegundo. Lectromec resume directamente la línea base de retención mecánica:
“Los contactos de tamaño 22 en conectores MIL-DTL-38999 deben soportar al menos 10 lbf (44 N) de fuerza axial sin desprenderse, y los contactos más grandes (tamaño 16, 12, etcétera) tienen requisitos mínimos de retención aún mayores (hasta 25 lbf o ~111 N para el tamaño más grande).”
El recubrimiento de oro dificulta la adhesión de la tinta en comparación con el marcado sobre acero desnudo o plástico. La guía M39029 de Connector Supplier señala que la especificación exigía históricamente 0.000050 in (50 micropulgadas) de oro en todo el cuerpo exterior, aunque ahora se permite el recubrimiento selectivo de oro. El oro liso tiene baja energía superficial y ofrece un agarre mínimo para la tinta húmeda. El aceite de mecanizado residual provoca poros o descamación tras el curado. Para consultar las tolerancias mecánicas previas al bandeado, revise nuestra guía sobre flujos de trabajo de ensamble de contactos de tipo pin de contacto y hembra.
En los contactos SAE AS39029, tres bandas de color codifican el Número de Identificación Básica (BIN) de tres dígitos, leído desde el barril de cable hacia la punta de acoplamiento. Los diámetros exactos del barril de contacto y las tolerancias de ancho de banda provienen de la hoja de especificación M39029 específica de cada pieza y no de una tabla universal. La patente CN118744073A ilustra anchos de anillo a escala submilimétrica y milimétrica para contactos de crimpado, mientras que el rango de Ø4.4–5.9 mm citado en la TIU-03 de Yulishih se aplica a tubos de fusibles más grandes y no a pines de contacto en miniatura. La matriz de referencia a continuación recopila once modelos publicados de contactos M39029 de MILNEC y Aiconics en los tamaños #22D a #12.
| Modelo de contacto | Tipo de contacto y clase de tamaño | Calibre de cable (AWG) | Secuencia de color BIN publicada | Enfoque principal de recubrimiento y alimentación |
|---|---|---|---|---|
| M39029/58-360 | Pin de contacto · Tamaño #22D | 22–28 AWG | Naranja, azul, negro | Alimentación de baja caída para evitar doblar pines de contacto delgados; referencia axial estricta |
| M39029/56-348 | Contacto hembra · Tamaño #22D | 22–28 AWG | Naranja, amarillo, gris | Proteger la cubierta ranurada del contacto hembra; verificar el contraste en bandas grises y amarillas |
| M39029/58-363 | Pin de contacto · Tamaño #20 | 20–24 AWG | Naranja, azul, naranja | Holgura estricta de zona de exclusión cerca del hombro y del orificio de inspección |
| M39029/56-351 | Contacto hembra · Tamaño #20 | 20–24 AWG | Naranja, verde, marrón | Iluminación difusa para separar tonos marrones y naranjas sobre oro |
| M39029/1-100 | Pin de contacto · Tamaño 16 / Barril 22 | 22 AWG | Marrón, negro, negro | La geometría de barril escalonado requiere un diámetro de pinza adaptado |
| M39029/1-101 | Pin de contacto · Tamaño 16 / Barril 20 | 20 AWG | Marrón, negro, marrón | Verificar la orientación axial antes de la transferencia de tinta en el barril reducido |
| M39029/58-364 | Pin de contacto · Tamaño #16 | 16–20 AWG | Naranja, azul, amarillo | Verificar la dosis UV en pigmento amarillo opaco en toda la circunferencia |
| M39029/56-352 | Contacto hembra · Tamaño #16 | 16–20 AWG | Naranja, verde, rojo | Calibrar la diferencia de tono de la cámara entre bandas rojas y naranjas |
| M39029/58-365 | Pin de contacto · Tamaño #12 | 12–14 AWG | Naranja, azul, verde | La mayor masa del contacto requiere rieles de alimentación amortiguados para limitar el roce |
| M39029/56-353 | Contacto hembra · Tamaño #12 | 12–14 AWG | Naranja, verde, naranja | Confirmar la exposición UV circunferencial completa en diámetros de barril más grandes |
| M39029/31-234 | Pin de contacto · Tamaño #12 | 12–14 AWG | Rojo, naranja, amarillo | Verificación tricolor de alta cromaticidad bajo iluminación difusa de domo plano |
Lista de verificación de acumulación de tolerancias de bandas BIN
Verifique cinco parámetros dimensionales y de preparación superficial incluidos en la lista de verificación de acumulación de tolerancias de bandas BIN antes de entregar un plano de contacto a un fabricante de equipos. La desalineación de estos parámetros puede provocar desviaciones dimensionales y dispersión de tinta, lo que podría generar desechos.
- Posicione el contacto sobre el hombro de retención o la cara posterior del barril, en lugar de apoyarlo en la delicada punta de acoplamiento.
- Defina una zona de exclusión descubierta sobre el pin de contacto de acoplamiento activo, la cubierta del contacto hembra y el orificio de inspección de crimpado.
- Mantenga ajustado el descentramiento radial de la pinza para asegurar que la rueda o aguja de transferencia haga un contacto uniforme en los 360 grados.
- Confirme en la hoja de especificación M39029 aplicable si la primera banda utiliza una franja de referencia más ancha para indicar el orden de lectura.
- Verifique el desengrasado ultrasónico previo y el soplado con aire seco antes de la producción de recubrimiento para que los aceites de mecanizado no afecten la humectación.
Física del curado UV-LED y sensibilidad de la formulación de tinta
Las matrices comerciales de UV-LED emiten picos UVA de banda estrecha a 365, 385, 395 o 405 nm con cero calor infrarrojo, según la guía de curado UV de GEW. Las tintas UV combinan 50–80% de oligómeros, hasta 50% de monómeros y 0.5–15% de fotoiniciadores que se reticulan en lugar de secarse por evaporación de solventes. La opacidad del pigmento influye fuertemente en la selección de la longitud de onda. UVNDT señala que la tinta blanca contiene dióxido de titanio (TiO2), el cual bloquea la luz UV por debajo de 380 nm. Bajo pigmento blanco, una lámpara de 365 nm corre el riesgo de dejar la capa inferior del recubrimiento con un curado insuficiente. Pasar a 395 nm mejora la penetración cuando se combina con la absorción del fotoiniciador, el espesor de película y la dosis de UV suministrada.
Las ventanas de curado dependen de la formulación de la tinta y no solo de la potencia en vatios de la lámpara. Investigadores del National Institute of Standards and Technology (NIST) (Bennett, 2017; actualizado el 7 de mayo de 2026) midieron cinco resinas comerciales de fotopolímero para manufactura aditiva a 365 nm y 405 nm. Registraron una variación de hasta 7X en la energía crítica de curado (Ec) y una variación de 10X en la profundidad de penetración (Dp). Ese estudio evaluó resinas de manufactura aditiva en lugar de tintas de bandeado para contactos, pero ilustra la sensibilidad a la formulación. Dado que un radiómetro UV mide la irradiancia y la dosis de la lámpara en lugar de la adhesión de la tinta directamente, los ingenieros combinan los registros del radiómetro con pruebas reales de curado y solventes en contactos de muestra recubiertos. El mismo estudio del NIST también halló que las mediciones con calibrador son imprecisas en elastómeros blandos, favoreciendo los medidores ópticos o perfilómetros durante la calificación.
Cálculo desarrollado de rotación circunferencial y exposición UV
Suponga que un ingeniero modela un contacto con un diámetro exterior supuesto del barril de cable de 1.60 mm que gira a 150 rpm frente a un haz UV de línea única durante 0.30 s. La velocidad superficial circunferencial es igual a pi × 1.60 mm × (150 ÷ 60) = 12.57 mm/s. Una revolución completa equivale a pi × 1.60 mm = 5.03 mm. Durante 0.30 s, el barril gira 12.57 × 0.30 = 3.77 mm, es decir, 0.75 de una revolución completa (270 grados). Debido a que el barril no ha completado una vuelta entera frente a un haz puntual o lineal, parte de la circunferencia no recibe un paso directo del haz (el arco exacto sin exponer depende del ángulo de cobertura óptica del emisor). Extender el tiempo de permanencia a 0.40 s completa una revolución entera, mientras que el curado profundo completo aún requiere ajustar la química del fotoiniciador de la tinta, el espesor de película y la dosis de energía suministrada.
¿Qué pruebas de adhesión de tinta y de solventes verifican las bandas de color curadas en los contactos?
La prueba de adhesión con cinta ASTM D3359-23 y la prueba de permanencia ante solventes MIL-STD-202 Test Method 215 son dos métodos fundamentales utilizados junto con los criterios del plano del cliente para verificar los requisitos de recubrimiento. La norma ASTM D3359-23 (vigente, marzo de 2023) califica la adhesión con cinta en sustratos metálicos de 0 a 5 mediante un desprendimiento rápido a 180 grados. El Método B se aplica a películas de menos de 125 μm (5 mils), mientras que el Método A se aplica por encima de 125 μm; el Método B también puede extenderse más allá de 125 μm cuando se aplica un mayor espaciado de corte y existe un acuerdo explícito entre comprador y vendedor. Debido a que la clasificación de 0–5 de la norma ASTM D3359 no mide la fuerza absoluta de desprendimiento ni los anillos estrechos en contactos curvos directamente, los laboratorios de calidad prueban cupones testigo planos con el mismo recubrimiento metálico curados dentro de la misma máquina. En los contactos reales, los laboratorios ejecutan pruebas de permanencia ante solventes según MIL-STD-202 Test Method 215. Las guías de prueba de DESolutions y eComp confirman que el Método 215 expone las piezas marcadas a solventes como alcoholes minerales, acetona, NMP o Dynasolve para verificar la legibilidad del marcado y la resistencia a la decoloración.
Límite de curado: Si las bandas blancas o amarillas opacas no superan la prueba de permanencia ante solventes bajo radiación UV de 365 nm, verifique primero la compatibilidad del fotoiniciador de la tinta y la dosis de UV suministrada. Compruebe la inhibición superficial por oxígeno y el desengrasado del sustrato antes de modificar la longitud de onda de la lámpara o el espesor de la película.
Recubrimiento rotativo de anillos de color frente a métodos de pintura manual, tampografía, láser y PVD
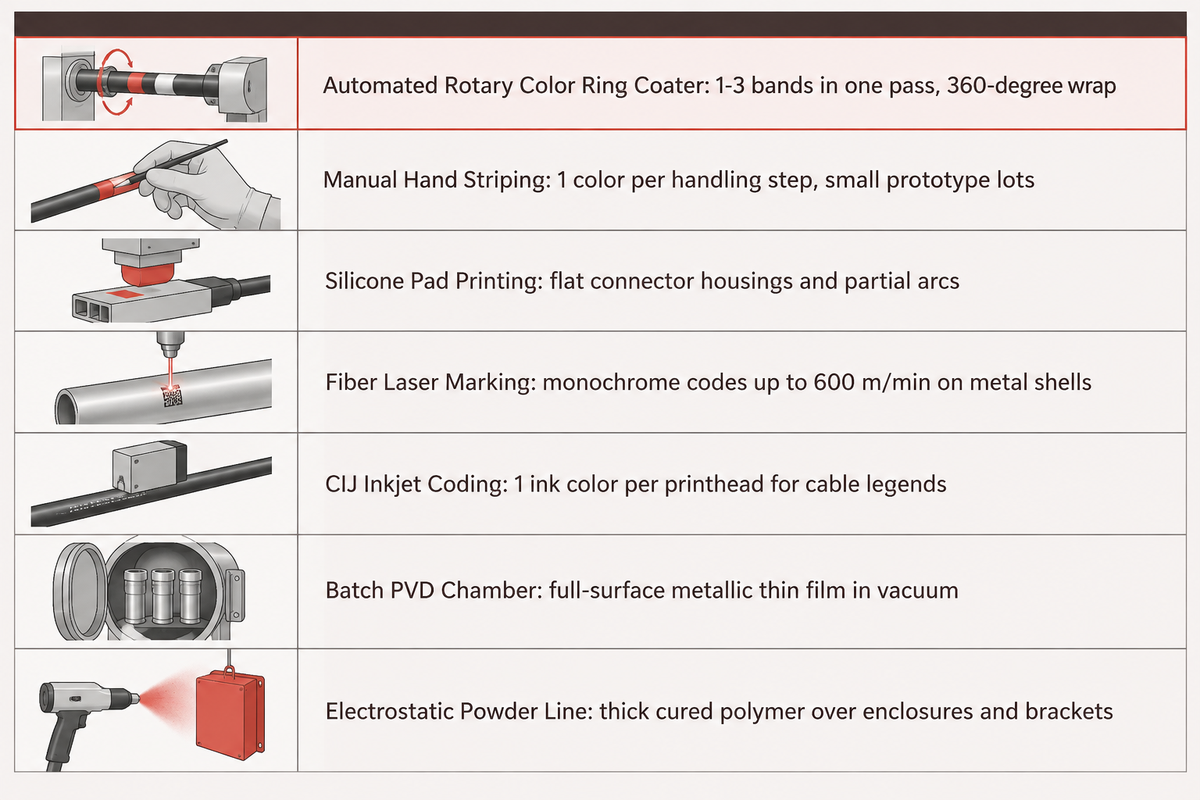
El recubrimiento rotativo automatizado de anillos de color se adapta a los contactos cilíndricos discretos que necesitan tres bandas BIN nítidas de 360 grados cuando el volumen, el ritmo de cambio de formato y la inspección justifican una celda robotizada dedicada. El bandeado manual y los métodos aceptados actualmente son viables para aplicaciones de menor volumen. Los sistemas láser, de inyección de tinta y PVD se utilizan para diferentes aplicaciones de marcado.
¿Cuándo deben los ingenieros elegir el recubrimiento rotativo automatizado en lugar del marcado por láser o inyección de tinta?
Elija una recubridora rotativa automatizada de anillos de color cuando los planos exijan bandas multicolor de 360 grados y el volumen de producción, la repetibilidad y las necesidades de inspección justifiquen una celda robotizada dedicada. Los láseres de fibra destacan en texto monocromático rápido y códigos 2D. Videojet documenta láseres de fibra de 50W y un láser de fibra de 100W que operan hasta a 600 m/min en piezas metálicas, junto con unidades de inyección de tinta continua (CIJ) cargadas con tintas alfanuméricas MIL-SPEC. Esos sistemas, sin embargo, están orientados a códigos alfanuméricos, códigos de barras y leyendas continuas, en lugar de bandas multicolor tipo resistencia sobre barriles delgados recubiertos de oro.
De manera similar, la tampografía con silicona se orienta a carcasas del conector planas o arcos parciales, a menos que se agreguen dispositivos de sujeción rotativos de impacto múltiple. Los cabezales de impresión CIJ estándar también requieren sincronización rotativa especializada y registro estrecho de gotas para aplicar bandas en diminutos pines de contacto discretos. Las recubridoras rotativas dedicadas para contactos resuelven estos desafíos de integración desde fábrica. Las especificaciones externas publicadas sitúan el Model 1174 de Adapt Automation en aproximadamente 60 ciclos por minuto para 1–3 franjas de contacto. La recubridora de anillos UV TIU-03 de Yulishih especifica hasta 100 piezas/min (incluido el curado) en tubos de fusibles más grandes de Ø4.4–5.9 mm.
Las búsquedas generales también arrojan resultados de máquinas de recubrimiento PVD o máquinas de recubrimiento para fabricantes de joyería destinadas al recubrimiento decorativo de superficie completa. Por ejemplo, una cámara de recubrimiento por pulverización catódica con magnetrón con dimensiones de φ1300 × H1300 mm recubre herrajes en bastidores de manera uniforme en lotes al vacío, en lugar de aplicar franjas a pines de contacto eléctricos individuales. Además, una cabina profesional de recubrimiento en polvo o una línea industrial completa de recubrimiento en polvo emplea una pistola electrostática de pulverización en polvo diseñada para gabinetes y soportes. Las líneas multifuncionales de recubrimiento para herrajes de consumo requieren pasos personalizados de enmascarado y dispositivos de sujeción que agregan complejidad en comparación con las recubridoras rotativas dedicadas de un solo pin de contacto.
| Método | Integridad de banda de 360° | Colores por pasada | Impacto en el sustrato | Velocidad de referencia publicada | Aplicación más adecuada |
|---|---|---|---|---|---|
| Recubridora rotativa automatizada de anillos de color | Envoltura continua de 360° mediante giro coaxial | 1–3 bandas en una pasada | Tinta líquida/UV no ablativa en el barril de cable | ~60 ciclos/min est. (pines de contacto Adapt 1174); hasta 100 piezas/min (fusibles Yulishih TIU-03) | Producción de contactos y terminales eléctricos M39029 aeroespaciales y de defensa |
| Bandeado manual a mano | Solapamiento y bordes dependientes del operador | 1 color por paso de manipulación | No ablativo; alto riesgo de manchas en bandeja | Ritmo manual en banco de trabajo | Lotes pequeños de prototipos y muestras de ingeniería |
| Tampografía con silicona | Adecuada para caras planas o de arco parcial a menos que se rote | 1–2 colores mediante impactos con avance por pasos | No ablativo; requiere herramental rotativo para envoltura completa | Avance por pasos en dispositivo de sujeción por lotes | Carcasas del conector planas y leyendas en un solo lado |
| Marcado con láser de fibra | Contraste monocromático; requiere eje rotativo | 0 colores de pigmento estandarizados | Marcado por óxido superficial; verificar integridad del oro delgado | Hasta 600 m/min en metal (Videojet 50W/100W) | Códigos de lote alfanuméricos y códigos 2D en carcasas |
| Codificación por inyección de tinta CIJ | Requiere rotación sincronizada para anillos completos | 1 color de tinta por cabezal de impresión | Sin contacto; tintas de texto MIL-SPEC disponibles | Líneas continuas de cable de alta velocidad | Leyendas en cubiertas de cables y soportes metálicos planos |
| Cámara PVD por lotes | Película no selectiva en toda la pieza a menos que se enmascare | 1 acabado uniforme de cámara por ciclo | Deposita película metálica sobre las superficies expuestas | Ciclo de vacío por lotes (bombeo <=20 min en la especificación citada) | Joyería decorativa y recubrimiento de herrajes en toda la superficie |
| Línea electrostática de polvo | Cobertura de pulverización no selectiva a menos que se enmascare | 1 acabado en polvo por pasada de cabina | Capa gruesa de polímero curado sobre metal expuesto | Procesamiento por lotes en cabina y horno con transportador | Gabinetes, soportes y paneles estructurales |
Regla de decisión: Mantenga las unidades láser o CIJ para carcasas de conectores y cubiertas de cables, mientras ajusta el bandeado manual o las celdas robotizadas rotativas automatizadas al volumen del lote, al ritmo de cambio de formato y a los procesos calificados.
Alimentación de piezas, orientación axial y control de cambio rápido de color
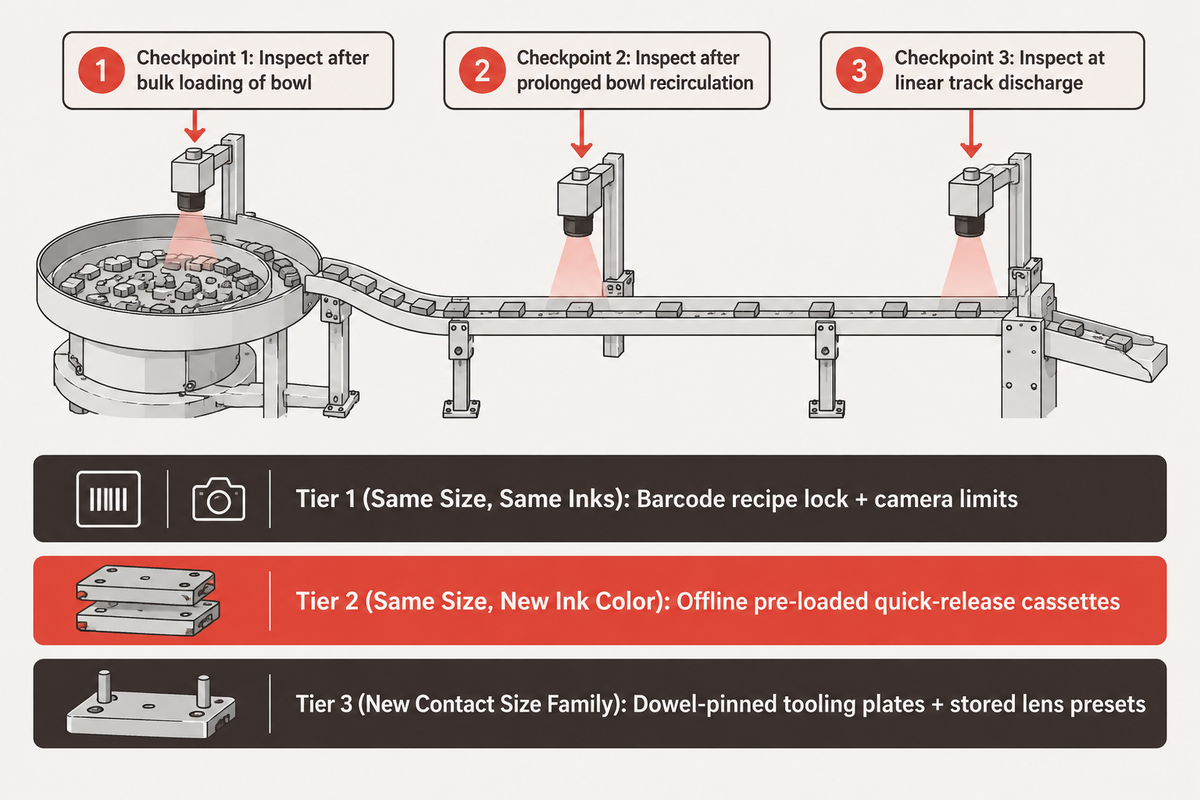
El rendimiento real del turno depende más de la alimentación de piezas y del cambio de color que de la velocidad de ciclo de la mesa giratoria. Los frágiles pines de contacto recubiertos de oro se doblan o sufren rozaduras cuando la amplitud de la tazón vibratoria sube demasiado. Los talleres de contactos de alta mezcla también pierden tiempo de actividad a menos que los casetes de tinta, los rodillos y el herramental se intercambien bajo controles repetibles.
¿Cómo evitar que el pin de contacto se doble durante la alimentación automatizada por tazón?
Seleccione el mecanismo de alimentación adecuado para la rigidez del contacto, en lugar de forzar cada pin de contacto a través de un tazón de acero desnudo. Los tazones a granel, como el tazón de acero inoxidable de 18 pulgadas del Model 1174 de Adapt Automation o la tolva de 5,000 piezas de la TIU-03 de Yulishih, manipulan terminales eléctricos robustos y tubos de fusibles de manera limpia. Los pines de contacto delgados de tamaño #22D y los contactos hembra ranurados pueden enredarse y deformarse bajo el peso de las piezas en recirculación. Utilice cargadores de cartucho o de tubo de baja caída para mantener el rendimiento en geometrías frágiles.
Si bien los revestimientos protectores del tazón ayudan a amortiguar las piezas, no pueden compensar las deficiencias en el herramental mecánico. Lancing UK Bowlfeeders destaca que los revestimientos de elastómero pueden mejorar la fricción o reducir el rebote, pero no pueden sustituir un herramental correcto, la lógica de orientación ni el control de calidad de las piezas. Supervise los contactos en tres puntos distintos durante el proceso de puesta en marcha: después de la carga a granel del tazón, después de una recirculación prolongada en el tazón y en la descarga del riel lineal. Observar los tres puntos permite determinar si las rozaduras en el oro provienen del peso en la tolva, de rebabas en el riel o del pellizco en el mecanismo de escape.
El análisis de alimentadores de piezas por tazón de agosto de 2026 de RNA Automation destaca una trampa frecuente en planta. Suponga que un alimentador de piezas vibratorio entrega un flujo constante de 200 piezas por minuto a una celda robotizada de recubrimiento. Los supervisores observan conteos de alimentación estables y asumen que la orientación es igualmente estable. Mientras tanto, el desgaste sutil del riel y el exceso de amplitud de vibración permiten que los pines de contacto salten los desviadores de orientación y entren invertidos al mandril. Como advierte RNA Automation, más vibración no siempre es mejor. En menos de una hora, la máquina de recubrimiento integra contactos invertidos en la estación de transferencia, aplicando franjas en la punta de acoplamiento en lugar del barril y llenando el conducto de rechazo.
Instale un sensor óptico o láser de polaridad frente al mecanismo de escape de carga para desviar en seco los contactos invertidos. Ajuste cuidadosamente los soportes de posicionamiento del herramental del alimentador de piezas al agrupar familias mixtas de conectores; revise nuestra guía sobre tipos de contactos de conectores y selección de geometría durante el diseño del herramental.
Reloj de cambio de formato de la última pieza buena a la primera pieza buena
Las recuperaciones de recetas citadas en dos minutos pueden contabilizar únicamente los toques en la pantalla táctil. Los talleres de alta mezcla deben utilizar el reloj de cambio de formato de la última pieza buena a la primera pieza buena para medir el tiempo real de inactividad. Mida cada minuto desde el último pin de contacto aceptado del Lote A hasta el primer pin de contacto verificado por visión artificial del Lote B en tres niveles operativos:
| Nivel de cambio de formato | Acciones físicas y de software | Factor principal de tiempo de inactividad | Control para reducir el tiempo |
|---|---|---|---|
| Nivel 1: Mismo tamaño, mismas tintas | Cargar receta en HMI; reasignar cabezales activos y verificación BIN | Aprobación del orden de colores de la primera pieza | Bloqueo de receta por código de barras + control automático de límites de cámara |
| Nivel 2: Mismo tamaño, nuevo color de tinta | Cambiar casete de tinta y rueda o purgar colector de agujas | Purga con solvente y estabilización de tono | Casetes de color de liberación rápida precargados fuera de línea |
| Nivel 3: Nueva familia de tamaños de contacto | Cambiar riel, soportes de posicionamiento de pinza, tope axial y enfoque de cámara | Alineación mecánica y verificación de descentramiento | Placas de herramental con pasadores guía + preajustes de lente almacenados |
Regla de cambio de formato: Si su línea cambia los colores de tinta BIN más de dos veces por turno, especifique casetes aplicadores preentintados removibles para que los técnicos eviten las purgas húmedas con solvente dentro del bastidor.
Verificación por visión artificial en línea y solución de problemas de defectos
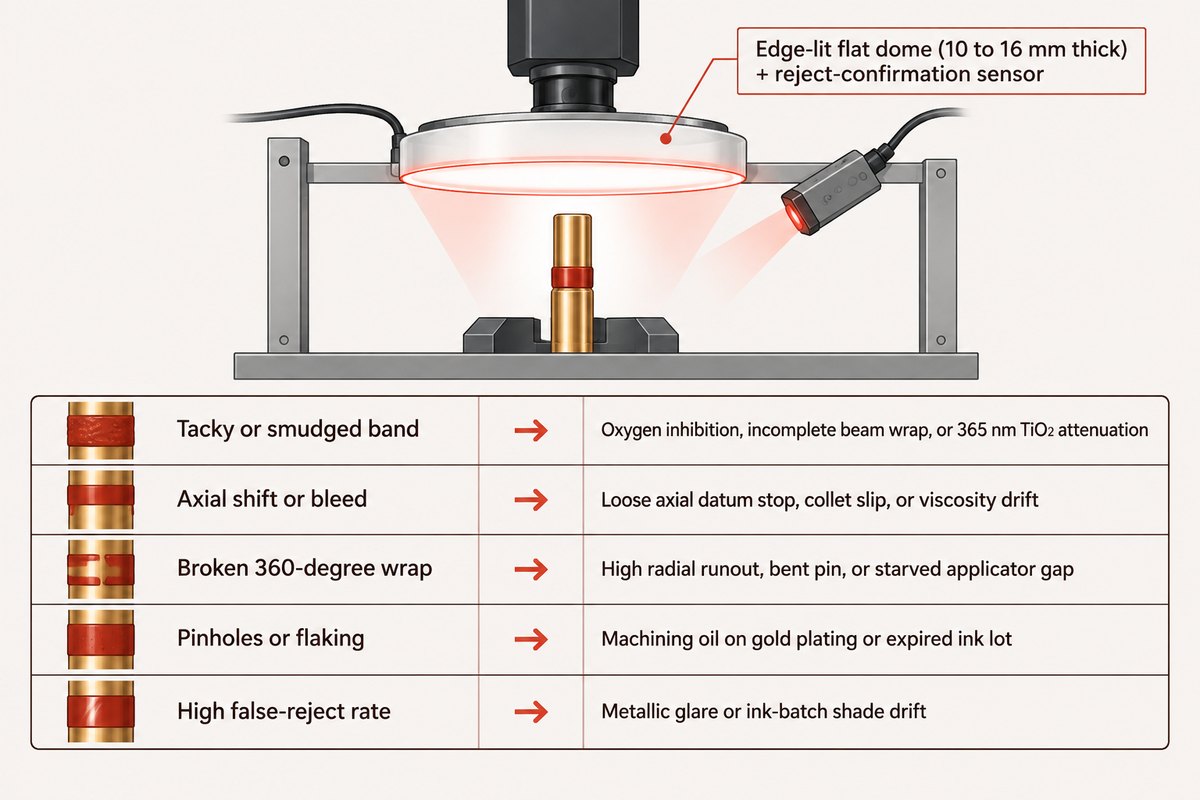
La visión artificial en línea puede inspeccionar las características visibles del recubrimiento en un proceso de recubrimiento de lazo abierto. Debido a que los pines de contacto curvos recubiertos de oro actúan como espejos, una clasificación precisa requiere ventanas de color calibradas, iluminación difusa de domo plano y clasificación determinista de rechazos vinculada a causas raíz físicas.
Control del deslumbramiento especular en cilindros reflectantes recubiertos de oro
Las luces anulares estándar presentan dificultades en contactos cilíndricos brillantes. Los LED de fuente puntual proyectan una línea blanca brillante de deslumbramiento a lo largo de la cresta de un pin de contacto dorado mientras dejan oscuros los costados. Esa distorsión desplaza el tono medido y provoca falsos rechazos entre bandas marrones, rojas y naranjas. En el estudio de iluminación cilíndrica de Vision Systems Design (Joe Gugliotti y Marc Landman, septiembre de 2020), los autores examinan un domo plano iluminado por los bordes. Con un espesor de 10 a 16 mm y una ventana de visualización transparente, envuelve los cilindros metálicos brillantes en una luz difusa uniforme. A diferencia de los domos hemisféricos tradicionales, un domo plano elimina tanto los puntos calientes de deslumbramiento como el reflejo oscuro del orificio de la cámara a través del cilindro.
Combine ópticas difusas con captura de imágenes desde múltiples ángulos o rotación bajo la lente para que el sistema de control verifique la continuidad completa de la envoltura de 360 grados. Se deben evaluar cuatro características en cada contacto: secuencia de color BIN, ancho de banda, desplazamiento axial desde el hombro y limpieza de la zona de exclusión. Para cada soplador o desviador de rechazo, se debe utilizar un sensor de confirmación de rechazo de modo que una expulsión fallida detenga la mesa de avance por pasos. Para conocer otras prácticas recomendadas de configuración de cámaras, consulte nuestra guía de automatización de inspección de conectores y verificación por visión artificial.
¿Por qué una máquina de recubrimiento de anillos de color produce bandas manchadas o desalineadas?
Las bandas manchadas o desalineadas suelen deberse a un exceso de transferencia de tinta, deslizamiento axial dentro del mandril, raspadores o agujas desgastados, curado UV incompleto, variación en la viscosidad de la tinta, contaminación superficial o contacto durante la manipulación de descarga. La guía de curado de UVNDT identifica la inhibición por oxígeno como un problema superficial frecuente bajo lámparas UV-LED de banda estrecha de 395 nm. La banda parece seca pero se siente pegajosa porque el oxígeno atmosférico desactiva los radicales libres en la parte superior de la capa de recubrimiento, lo que provoca manchas en el conducto de descarga.
Los técnicos nunca deben ocultar la desviación mecánica con cinta o calzas temporales, un modo de falla de mantenimiento industrial que encubre dispositivos de sujeción desgastados hasta que se desechan lotes enteros. Aísle los defectos recurrentes de manera precisa con el Protocolo de aislamiento de defectos desde el recubrimiento hasta el curado que se presenta a continuación.
| Defecto observado | Causa raíz física | Acción correctiva inmediata | Disparador preventivo |
|---|---|---|---|
| Banda pegajosa o manchada en la bandeja | Inhibición por oxígeno en UV-LED, cobertura circunferencial incompleta del haz o atenuación a 365 nm por TiO2 | Verificar la longitud de onda compatible con la tinta (por ejemplo, 395 nm para blanco con TiO2), la cobertura completa del haz en 360° (tiempo de permanencia de una vuelta completa o matriz de doble cara) y la dosis del radiómetro | Limpieza de ventana de cuarzo por turno y registro de irradiancia con radiómetro |
| Desplazamiento axial o derrame en la zona de acoplamiento | Tope de referencia axial flojo, deslizamiento de la pinza, variación de la viscosidad o holgura de tinta sobrecargada | Reasentar la referencia del hombro; verificar la presión de sujeción del mandril; reducir la profundidad de la película de transferencia | Auditar el desgaste de la referencia y la fuerza de sujeción en cada cambio de herramental de Nivel 3 |
| Envoltura de anillo de 360° interrumpida | Alto descentramiento radial, pin de contacto doblado en el mandril o holgura del aplicador con falta de tinta | Verificar la amplitud del tazón y la compuerta de pines de contacto doblados; recalibrar a cero la holgura del cabezal | Inspeccionar los rieles de alimentación y reemplazar los raspadores de silicona desgastados según el cronograma |
| Poros o descamación después de la prueba con solvente | Aceite de mecanizado sobre el recubrimiento de oro o lote de tinta vencido | Poner el lote en cuarentena; verificar el desengrasado previo; cargar tinta fresca | Controlar la vida útil de la tinta y ejecutar la prueba MIL-STD-202 Method 215 al inicio del lote |
| Alta tasa de falsos rechazos | Deslumbramiento metálico o desviación de tono entre lotes de tinta fuera de la tolerancia de la cámara | Limpiar el difusor de domo plano; verificar la ventana de la cámara contra el pin de contacto patrón | Recalibrar el balance de blancos en cada nuevo lote de tinta |
Limpie las lentes de cuarzo UV y registre la irradiancia del radiómetro en cada cambio de tinta blanca opaca o amarilla opaca antes de ajustar la temporización de avance por pasos del PLC.
Límites de cumplimiento normativo aeroespacial, automotriz e industrial
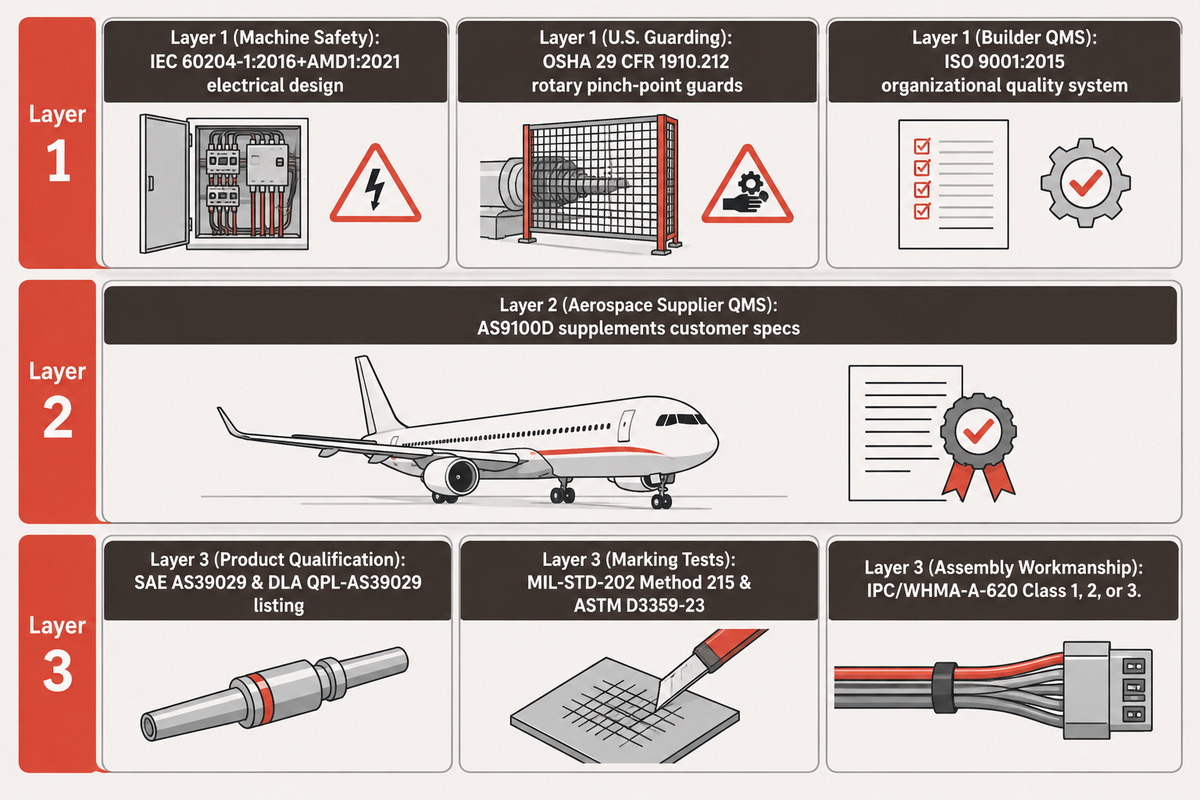
Las auditorías aeroespaciales y automotrices se estancan cuando los compradores equiparan las marcas de seguridad de la máquina con contactos eléctricos calificados. La responsabilidad regulatoria se divide en tres niveles: el Nivel 1 abarca la seguridad de la máquina y la gobernanza del fabricante original (incluida la norma ISO 9001:2015), el Nivel 2 abarca el sistema de gestión de calidad del proveedor aeroespacial (AS9100D) y el Nivel 3 abarca la calificación de contactos y ensambles.
Separación en tres niveles: seguridad de la máquina, sistema de gestión de calidad organizacional y calificación de contactos
Los auditores separan estrictamente las tres áreas principales de responsabilidad durante una auditoría de gestión de calidad: seguridad de la máquina, gestión de calidad y calificación de componentes. Estas tres áreas deben mantenerse estrictamente separadas en todos los documentos de adquisición.
- El Nivel 1 abarca la seguridad física de la máquina y la gobernanza del fabricante. El diseño eléctrico del equipo de recubrimiento se rige por la norma IEC 60204-1:2016+AMD1:2021 (sexta edición, que cancela la quinta edición de 2005) a partir de la entrada de alimentación eléctrica. En los lugares de trabajo bajo jurisdicción federal de los Estados Unidos, la norma OSHA 29 CFR 1910.212 exige resguardos físicos o electrónicos en los peligros rotativos y puntos de atrapamiento, restringiendo explícitamente las herramientas de alimentación manual a una función complementaria. Los fabricantes de equipos como ZEUEE documentan por separado las declaraciones de conformidad CE aplicables, las aprobaciones de producto CQC cuando se requieren y la gestión de calidad organizacional ISO 9001:2015, ninguna de las cuales certifica el desempeño a nivel del contacto.
- El Nivel 2 abarca la gestión de calidad aeroespacial organizacional (AS9100D). La norma AS9100D incorpora la norma ISO 9001:2015 y agrega reglas de calidad organizacional para aviación, espacio y defensa. Certifica el sistema de gestión de calidad del proveedor; complementa en lugar de reemplazar los planos del cliente y nunca califica un contacto individual ni una máquina de recubrimiento.
- El Nivel 3 abarca la calificación de producto del contacto y del ensamble. Los contactos militares y aeroespaciales SAE AS39029 requieren un registro activo de producto bajo QPL-AS39029 en la Base de Datos de Productos Calificados (QPD) de la Agencia de Logística de Defensa (DLA). Comprar una celda robotizada de recubrimiento nunca incluye un contacto en la lista QPL-AS39029. Cuando lo exige la especificación del contacto, los fabricantes de contactos verifican la permanencia ante solventes conforme a MIL-STD-202 Method 215. Los fabricantes posteriores de ensambles de cables verifican la terminación y la mano de obra de ensamble bajo la norma IPC/WHMA-A-620 cuando así se especifica por contrato.
Según la norma OSHA 29 CFR 1910.212(a)(3)(iii), las herramientas manuales especiales utilizadas para colocar o retirar pequeños contactos cilíndricos en un punto de operación solo pueden emplearse para complementar el resguardo requerido, y nunca pueden sustituir a los resguardos mecánicos o electrónicos en los Estados Unidos.
Las clases de mano de obra también siguen definiciones de servicio en lugar de etiquetas generales de la industria. La revisión de abril de 2026 de Spartronics confirma que la norma IPC/WHMA-A-620 complementa la norma ISO 9001 en lugar de reemplazarla. La Clase 1 abarca productos electrónicos generales, la Clase 2 abarca productos electrónicos de servicio dedicado y la Clase 3 abarca productos de alto desempeño o para entornos severos. El Suplemento de Aviónica Espacial y Militar se aplica cuando se especifica por contrato. La comparación de clases de Cloom Tech agrega que la mayoría de los ensambles eléctricos automotrices llevan una clasificación de Clase 2, reservando la Clase 3 para circuitos críticos para la seguridad. Para conocer las reglas posteriores sobre carcasas circulares, consulte nuestra guía sobre requisitos de ensamble de conectores circulares MIL-DTL-38999.
| Norma / Regulación | Nivel de cumplimiento | Responsable principal | Límite de alcance |
|---|---|---|---|
| IEC 60204-1:2016+AMD1:2021 | Nivel 1: Seguridad de la máquina | Fabricante original del equipo (OEM) | Seguridad eléctrica de la máquina desde la entrada de suministro; no abarca pruebas BIN de contactos |
| OSHA 29 CFR 1910.212 | Nivel 1: Seguridad de la máquina (EE. UU.). | OEM y EHS de planta | Resguardo de puntos de atrapamiento rotativos en lugares de trabajo de Estados Unidos; las herramientas manuales complementan los resguardos |
| ISO 9001:2015 | Nivel 1: SGC del fabricante | Fabricante original del equipo (OEM) | Sistema de gestión de calidad organizacional; no es una marca de desempeño de producto |
| AS9100D | Nivel 2: SGC organizacional aeroespacial | Proveedor aeroespacial | SGC de aviación/espacio/defensa; complementa especificaciones del cliente y no califica piezas |
| SAE AS39029 y DLA QPL-AS39029 | Nivel 3: Calificación de producto | Fabricante de contactos | Durabilidad de 500 ciclos, retención, geometría y registro activo en QPD |
| MIL-STD-202 Method 215 y ASTM D3359-23 | Nivel 3: Verificación de marcado | Aseguramiento de calidad de contactos / ensamble | Legibilidad ante solventes en contactos + calificación de cinta de 0–5 en cupones testigo planos |
| IPC/WHMA-A-620 (Clase 1/2/3) | Nivel 3: Mano de obra de ensamble | Fabricante de ensambles de cables | Terminación, identificación y aceptación de inspección según la clase especificada |
Límite de auditoría: Verifique los números de pieza de los contactos de defensa y aeroespaciales directamente en la Base de Datos de Productos Calificados de la DLA. Las marcas CE de la máquina y los certificados ISO 9001 del fabricante original no demuestran el estado QPL del contacto.
¿Qué determina el presupuesto, el período de recuperación de la inversión y la calificación de proveedores de una máquina automática de recubrimiento de anillos de color?
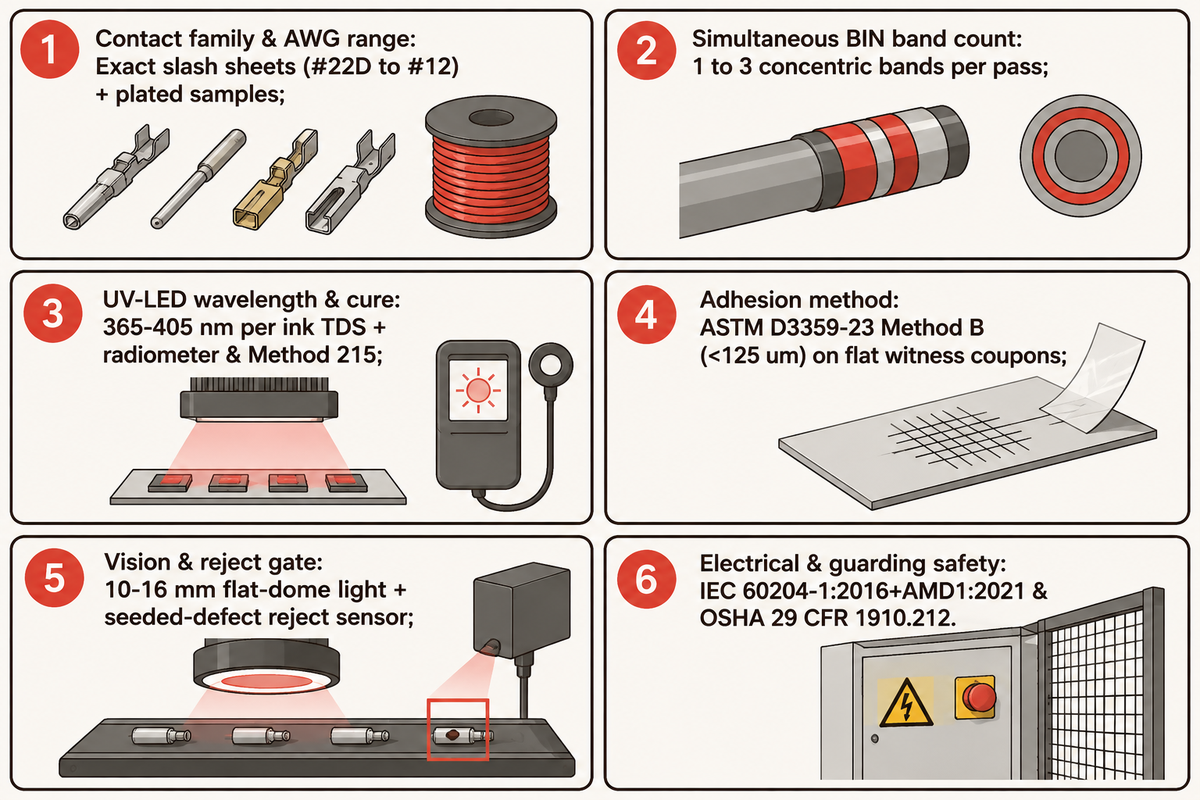
La geometría del contacto, la visión artificial CCD de lazo cerrado y la cantidad de bandas determinan el costo de capital mucho más que el espacio que ocupa el bastidor. Las máquinas dedicadas se construyen según sus planos de muestra, por lo que los costos exactos de la máquina requieren una cotización personalizada y los modelos de período de recuperación de la inversión deben contemplar tanto la reducción de mano de obra de identificación como el riesgo medido en planta de escape de retrabajo.
Cinco factores de costo detrás de las cotizaciones de máquinas de recubrimiento personalizadas
Las celdas robotizadas totalmente automáticas de anillos de color personalizadas se diseñan en torno a sus planos y requisitos de lote. El alcance de la cotización está determinado por las siguientes decisiones de diseño:
- Los cabezales de color simultáneos agregan aplicadores sincronizados, accionamientos de dosificación individuales y una exposición UV más amplia en comparación con un cabezal de una sola banda.
- El alcance del alimentador de piezas y del herramental aumenta cuando las plantas pasan de un tazón de acero inoxidable a rieles intercambiables, pinzas con pasadores guía o cargadores de cartucho necesarios para personalizar la manipulación de frágiles pines de contacto de tamaño #22D.
- Los niveles de inspección óptica agregan cámaras CCD de múltiples puntos de vista, ópticas difusas de domo plano, software de secuencia de colores y desviadores de rechazo verificados por sensores para reducir los escapes de errores BIN.
- Se pueden integrar una pantalla de cuarzo adaptada, una matriz de longitudes de onda UV-LED y una alarma de control de proceso para lograr un curado más uniforme de las tintas pigmentadas.
- Se suman horas de ingeniería de control cuando el bloqueo de recetas del PLC se integra con el escaneo de lotes por código de barras y el registro OPC-UA/MES.
Cálculo del período de recuperación de la inversión en torno a la reducción de mano de obra y el contexto de retrabajo posterior
Evaluar el período de recuperación de la inversión únicamente en función de los salarios por hora de los operadores pasa por alto el impacto posterior en ensambles de conectores complejos. En mano de obra directa, el parámetro de automatización publicado por ZEUEE cita una reducción típica de >50% en la mano de obra de identificación al automatizar los pasos manuales de marcado en el ensamble de cables. Por su parte, Connector Supplier informa que los ensambles no militares que utilizan contactos equivalentes comerciales, los cuales omiten en conjunto la calificación QPL, las pruebas militares y la codificación BIN, ahorran un estimado de 25–50% en el costo unitario del contacto. Por lo tanto, los contactos aeroespaciales calificados tienen un valor por pieza sustancialmente mayor que los equivalentes comerciales, lo que incrementa el impacto financiero del desecho.
Las métricas de pruebas de ensamble a nivel de sistema ofrecen contexto adicional sobre el valor de la verificación automatizada. La guía de ensamble personalizado de HooHA Wire & Cable señala que los sistemas automatizados de prueba de alto volumen que procesan 300–500 ensambles por hora logran tasas de escape inferiores a 0.1%, frente a 2–3% con la inspección manual. De manera similar, Laser Wire Solutions informa que los ensambles aeroespaciales regidos por la norma NASA-STD-8739.4 y las reglas de la FAA/EASA incurren en costosos retrabajos, desechos y demoras de recertificación cada vez que los defectos previos escapan hacia el ensamble final.
Ejemplo de hoja de cálculo del período de recuperación de la inversión: HooHA ha publicado datos de tasas de escape para pruebas completas de ensambles de cables y no aísla los errores de anillos de color. Los ingenieros deben incorporar los registros internos de desecho de la planta en su modelo. Suponga que la verificación pasa de una tasa de escape manual de 2% a una clasificación automatizada de 0.1% en un lote anual de 10,000 unidades. Los defectos escapados bajan de 200 unidades a 10 unidades, eliminando 190 eventos de desmontaje en etapa tardía por año junto con una reducción de >50% en la mano de obra directa de marcado. Para conocer la configuración exacta de las máquinas descritas y los costos asociados a ellas, consulte las soluciones de máquinas automatizadas de recubrimiento de anillos de color de ZEUEE y envíe muestras de piezas para su evaluación.
Copie la siguiente lista de verificación en sus solicitudes de cotización (RFQ) a proveedores para estandarizar la línea base sobre la cual ofertarán todos los proveedores:
Lista de verificación de RFQ — copie estos puntos en su solicitud de cotización:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Familia de contactos y rango AWG | Hojas de especificación exactas (por ejemplo, #22D 22–28 AWG a #12 12–14 AWG) | Define pinzas, revestimiento de tazón frente a cargador de cartucho y tope axial | Adjuntar planos 2D y enviar contactos de muestra reales recubiertos |
| Cantidad simultánea de bandas BIN | 1 a 3 bandas concéntricas por pasada (3 para BIN completo) | Determina la cantidad de cabezales aplicadores y la velocidad de avance por pasos en una sola pasada | Medir la tolerancia de ancho y separación multibanda en un lote de prueba |
| Longitud de onda UV-LED y verificación de curado | Seleccionar la longitud de onda (365–405 nm) según la hoja técnica de la tinta; 395 nm suele penetrar mejor el blanco con TiO2 cuando se ajusta al fotoiniciador | El curado profundo requiere longitud de onda adaptada a la tinta, espesor de película y dosis; la inhibición por oxígeno aún puede causar pegajosidad superficial | Verificar registro de irradiancia/dosis del radiómetro más curado especificado para la tinta y pruebas MIL-STD-202 Method 215 |
| Método de verificación de adhesión | ASTM D3359-23 Método B (<125 µm) en cupones testigo planos | Los anillos estrechos en contactos curvos no admiten una cuadrícula plana de corte en rejilla | Procesar cupones planos con el mismo recubrimiento metálico mediante el curado de la misma máquina |
| Iluminación de visión artificial y compuerta de rechazo | Luz difusa de domo plano (por ejemplo, panel de 10–16 mm de espesor según Vision Systems Design, apertura dimensionada al campo de visión) + sensor de confirmación de rechazo | Reduce el deslumbramiento metálico en pines de contacto curvos y señala las carreras no confirmadas del desviador | Introducir pines de contacto defectuosos conocidos en la prueba de aceptación en fábrica (FAT) y verificar que cada defecto introducido se desvíe con confirmación del sensor |
| Seguridad eléctrica y de resguardos | IEC 60204-1:2016+AMD1:2021 (eléctrica); OSHA 29 CFR 1910.212 (resguardos en Estados Unidos) | Las leyes regionales aplicables y las especificaciones del comprador rigen la aprobación de EHS | Auditar el esquema eléctrico, el circuito de parada de emergencia y los enclavamientos de puertas del gabinete frente al alcance del contrato |
Límite de cotización: Confirme si el herramental personalizado para contactos, los patrones de calibración de visión artificial y los extractores de escape UV están incluidos en la cotización base antes de comparar ofertas.
Integración, servicios de planta y calificación de equipos para líneas de recubrimiento
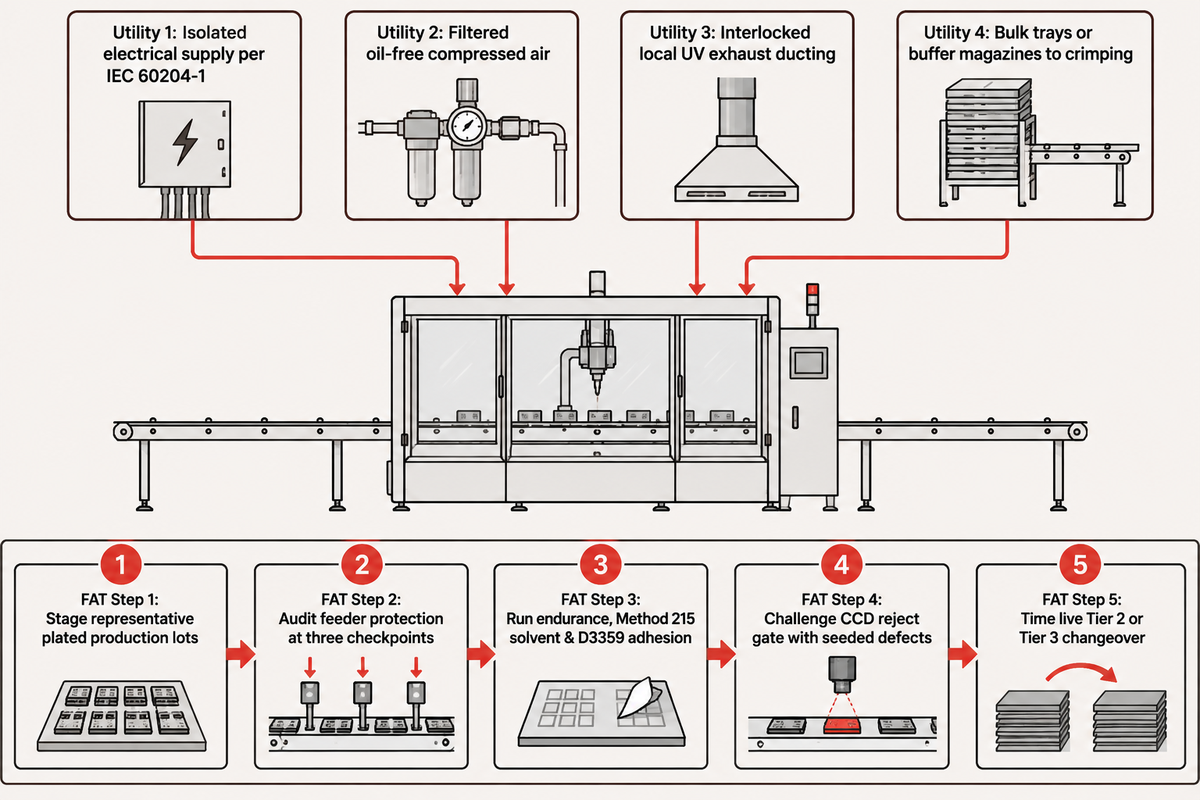
Los retrasos en el arranque no siempre se originan en la rueda de tinta. Ocurren cuando la energía eléctrica de la planta, el aire comprimido libre de aceite, los conductos de extracción UV y los criterios de la Prueba de Aceptación en Fábrica permanecen sin definir hasta la entrega. Asegurar los servicios de planta y una prueba FAT basada en muestras protege el cronograma de producción.
Servicios de planta previos a la instalación y acoplamiento en línea
Antes de instalar una celda robotizada de recubrimiento en el piso de planta, los equipos de instalaciones deben preparar las cuatro interfaces físicas especificadas por el fabricante original del equipo.
- Iguale el voltaje, la fase y la capacidad del interruptor de la planta en la entrada de suministro eléctrico según la norma IEC 60204-1:2016+AMD1:2021, aislando los rieles de alimentación de visión artificial y del PLC respecto de las cargas inductivas.
- Suministre aire comprimido filtrado y libre de aceite a los mandriles, mecanismos de escape y chorros de soplado para que la niebla de aceite en el aire nunca contamine el recubrimiento de oro.
- Conecte conductos de extracción local enclavados al estado de funcionamiento de la máquina para ventilar los vapores de monómero y el calor de los LED durante la producción continua de recubrimiento.
- Decida si la celda robotizada descarga en bandejas a granel o hacia una máquina de crimpado de conectores posterior mediante cartuchos acumuladores para cubrir las paradas de recarga.
Protocolo de calificación de Prueba de Aceptación en Fábrica (FAT) de cinco pasos
Siguiendo el modelo de entrega de Lancing UK Bowlfeeders, acuerde muestras representativas, duración de la prueba, secuencia de demanda, manejo de rechazos y reglas de recarga antes de la entrega. Califique cada nueva máquina de recubrimiento de anillos de color mediante cinco pasos ordenados:
- Prepare contactos recubiertos representativos — suministre lotes de producción que abarquen sus calibres más pequeños y más grandes en lugar de varillas simuladas sin recubrimiento.
- Audite la protección del alimentador de piezas en tres puntos de control — inspeccione las puntas de los pines de contacto y el acabado de oro después de la carga a granel, la recirculación prolongada en el tazón y la descarga del riel lineal.
- Ejecute pruebas de resistencia continua, solventes y adhesión — opere un lote de prueba continua sin interrupciones y luego verifique la resistencia del marcado a los solventes mediante MIL-STD-202 Method 215 y la adhesión del recubrimiento en cupón plano mediante la norma ASTM D3359-23.
- Ponga a prueba la compuerta de rechazo de visión artificial CCD — introduzca pines de contacto invertidos, anillos manchados y colores BIN intercambiados, y confirme que cada pin de contacto defectuoso se desvíe físicamente con registro del sensor.
- Cronometre un cambio en vivo de Nivel 2 o Nivel 3 — mida el tiempo que tardan los técnicos en cambiar colores de tinta o tamaños de contacto desde el último pin de contacto bueno hasta el primer pin de contacto bueno verificado.
Los catálogos de dominio público muestran recubridoras dedicadas de contactos con visión artificial CCD de ZEUEE (celdas robotizadas de contactos discretos), Adapt Automation (marcadora de franjas para pines de contacto Model 1174) y Yulishih (recubridora de tubos de fusibles TIU-03 con visión artificial CCD). Las pruebas con muestras y la aprobación FAT siguen siendo decisivas. Los compradores que evalúan capacidad dedicada de automatización de conectores pueden inspeccionar la base de ingeniería de automatización de ZEUEE en Shenzhen y Taihe. La operación abarca un campus de 20,000 m² en Taihe, posee 150+ patentes de automatización de conectores y exporta a 30+ países.
Regla de aprobación FAT: Base la aprobación final de entrega en los registros de detección por visión artificial con defectos introducidos y en los contactos de muestra probados con solventes provenientes de sus propios lotes recubiertos, en lugar de basarse únicamente en un video de ciclo en seco.
Preguntas frecuentes
¿Para qué se utiliza una máquina de recubrimiento de anillos de color en la manufactura de conectores?
En la manufactura de conectores, esta máquina aplica hasta tres franjas concéntricas de identificación sobre contactos cilíndricos de tipo pin de contacto y hembra. Tres bandas codifican un Número de Identificación Básica (BIN) completo de tres dígitos según la norma SAE AS39029. Las celdas robotizadas automatizadas combinan alimentación orientada, giro coaxial, transferencia dosificada de tinta UV, curado instantáneo y verificaciones CCD en línea para evitar inserciones de calibre incorrecto.
¿Cómo se leen las tres bandas de color en un contacto de tipo pin de contacto o hembra AS39029?
Lea las tres bandas de color en orden desde el barril de crimpado de cable hacia la punta de acoplamiento. Cada franja corresponde a un dígito estándar de resistencia del 0 al 9, formando el Número de Identificación Básica de tres dígitos del contacto. Por ejemplo, Naranja-Azul-Negro identifica el BIN 360 en los contactos M39029/58-360, confirmando el tamaño de cavidad del contacto y el calibre del cable.
¿Qué configuración de máquina de recubrimiento de anillos de color es mejor para lotes mixtos de contactos M39029?
Los talleres de contactos M39029 de alta mezcla obtienen el mejor desempeño con una celda robotizada rotativa de tres cabezales que utilice casetes preentintados de liberación rápida, soportes de posicionamiento de herramental con pasadores guía y recetas de visión artificial bloqueadas por código de barras. Combinar tazones con revestimiento suave o cargadores de cartucho con curado UV-LED adaptado a la tinta y ópticas CCD de domo plano reduce el tiempo de inactividad por cambio de formato mientras protege los delicados pines de contacto recubiertos de oro de tamaño #22D.
¿Cuánto cuesta normalmente una máquina industrial de recubrimiento de anillos de color?
Las máquinas industriales de recubrimiento de anillos de color no tienen un precio de lista publicado y requieren una solicitud de cotización (RFQ) personalizada. El presupuesto escala según el rango de diámetro de contacto, la cantidad simultánea de bandas, el tipo de alimentador de piezas y el nivel de inspección CCD. Separe en cada oferta la máquina base, los soportes de posicionamiento de herramental por tamaño, los patrones de visión artificial y la extracción UV.
¿Puede una recubridora automatizada de anillos de color reemplazar una máquina de marcado de cables por láser o inyección de tinta?
No, cada máquina cumple con una geometría de marcado y un objetivo de cumplimiento diferentes. Los láseres de fibra y las impresoras de inyección de tinta continua destacan en códigos de lote alfanuméricos rápidos, códigos de barras 2D y leyendas sobre cubiertas continuas de cables o carcasas del conector planas. Sin embargo, los láseres no producen bandas multicolor estandarizadas tipo resistencia sobre recubrimientos delgados de oro de 0.000050 in, y los cabezales de impresión de inyección de tinta estándar requieren integración rotativa especializada para aplicar bandas limpiamente en diminutos pines de contacto discretos. Las plantas de conectores suelen operar recubridoras rotativas de anillos junto con estaciones láser o de inyección de tinta.
¿Qué materiales de muestra deben enviar los compradores para una prueba en una máquina de recubrimiento de anillos de color?
Envíe contactos reales de producción recubiertos en cada tamaño objetivo, planos 2D de la pieza que marquen las zonas de exclusión de acoplamiento, sus códigos de color BIN M39029 requeridos y su especificación de solventes MIL-STD-202 Method 215. Incluya cupones testigo planos con el mismo recubrimiento metálico siempre que se requiera la clasificación de adhesión según la norma ASTM D3359-23.
¿Necesita una revisión de viabilidad técnica para sus planos de contactos?
¿Cuál es su rango de calibres de contacto? ¿Cuáles son sus secuencias de color BIN? ¿Cuáles son sus tolerancias de inspección? Compártalos con nuestro equipo de ingeniería para definir el alcance de las pruebas con muestras, el diseño de cambio de formato del herramental y los criterios de la Prueba de Aceptación en Fábrica (FAT).
Solicite una prueba con muestras de contactos y una cotización de ingenieríaRevisado por el equipo técnico de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. Esta guía utiliza normas públicas, mecanismos de patentes publicadas, sinopsis de laboratorios independientes y cálculos de ingeniería identificados. La liberación para producción se basa en planos de producto, hojas de datos de tintas y Pruebas de Aceptación en Fábrica.
Referencias y fuentes
- CN118744073A, Aparato automático de recubrimiento de anillos de color para contactos (2024) Google Patents (Shanghai Workpower Telecom Co., Ltd.)
- CN122558722A, Dispositivo automático de anillos de recubrimiento de color para ejes cilíndricos (2026) Google Patents (Kunshan Aisyitian Automation)
- US6311229B1, Sistema de identificación por codificación de colores para un sistema de E/S en bloque (vencida) Google Patents (Elsag International BV)
- Una exploración de AS39029, Parte 1 (2025) Lectromec (Laboratorio de pruebas ISO/IEC 17025)
- Contactos M39029: Guía de recubrimiento, QPL e identificación BIN Connector Supplier
- Medición de parámetros de curado UV de fotopolímeros comerciales (actualizado en mayo de 2026) National Institute of Standards and Technology (NIST), Departamento de Comercio de los Estados Unidos
- ASTM D3359-23, Métodos de prueba estándar para clasificar la adhesión mediante prueba de cinta ASTM International
- Las luces de domo plano controlan los reflejos y las sombras en la visión artificial (2020) Vision Systems Design
- IEC 60204-1:2016+AMD1:2021, Seguridad de las máquinas: Equipo eléctrico de las máquinas (6ª edición) Comisión Electrotécnica Internacional (IEC)
- 29 CFR 1910.212, Requisitos generales para todas las máquinas Administración de Seguridad y Salud Ocupacional (OSHA), Departamento de Trabajo de los Estados Unidos
Artículos relacionados
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now