ติดต่อ Zeyu lntelligent Industrial Company
คู่มือเครื่องเคลือบวงแหวนสี: การถ่ายโอนแถบสี การอบยูวี และการตรวจสอบด้วยกล้อง CCD

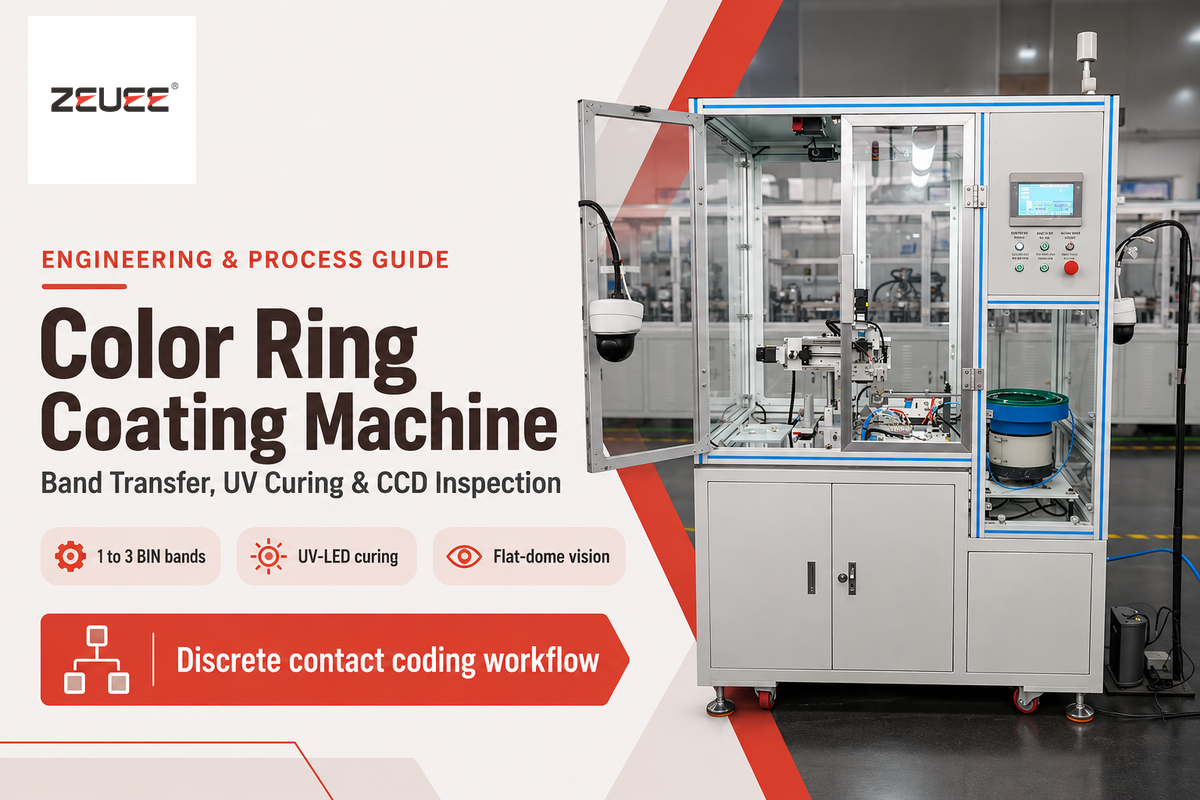
เครื่องเคลือบวงแหวนสีทำหน้าที่เคลือบแถบสีระบุตำแหน่งแบบร่วมศูนย์ 1 ถึง 3 แถบรอบขาสัมผัสทรงกระบอกแบบแยกชิ้น ข้อมูลอ้างอิงที่เผยแพร่สำหรับการพิมพ์รหัสสีบนพินหรือขาสัมผัสอยู่ที่ประมาณ 60 รอบต่อนาที (ประมาณหนึ่งชิ้นต่อวินาที) ในขณะที่เครื่องเคลือบกระบอกฟิวส์ขนาดใหญ่ทำความเร็วได้สูงสุด 100 ชิ้นต่อนาที รหัสหมายเลขระบุพื้นฐาน (BIN) สามหลักตามมาตรฐาน SAE AS39029 ต้องใช้แถบสีสามแถบ ความเข้าใจในกลไกการถ่ายโอนแบบหมุน ขีดจำกัดการอบด้วยแสง UV-LED และการคัดเกรดด้วยกล้องช่วยให้ผู้ซื้อไม่ขอใบเสนอราคาผิดประเภทเป็นตู้พ่นสีแบบกลุ่มหรือห้องเคลือบสุญญากาศ.
อัปเดตเมื่อ พฤศจิกายน 2026 · โดย Cherry
สรุปข้อมูลทางวิศวกรรม
- ชิ้นงานเป้าหมายประกอบด้วยพินหรือขาสัมผัสและขั้วรับทรงกระบอกแบบแยกชิ้น (มาตรฐาน SAE AS39029 ขนาด #22D ถึง #12) ขั้วต่อไฟฟ้า และเพลาขนาดเล็ก.
- เซลล์การผลิตแบบรอบเดียวจะเคลือบแถบสีร่วมศูนย์ 1 ถึง 3 แถบ โดยแถบสีสามแถบจะแทนรหัสลำดับ BIN สามหลักอย่างครบถ้วน.
- แหล่งกำเนิดการอบใช้หลอด UV-LED ช่วงคลื่นแคบ (365, 385, 395 หรือ 405 nm) ที่ตรงกับสารกระตุ้นปฏิกิริยาแสงในหมึก หรือใช้การอบด้วยความร้อนที่ควบคุมอุณหภูมิ.
- ด่านตรวจสอบคุณภาพจับคู่ระบบไฟส่องสว่างแบบโดมแบนกระจายแสงเข้ากับการคัดเกรดสีด้วยกล้อง CCD ในสายการผลิต และระบบคัดชิ้นงานเสียออกที่ยืนยันด้วยเซนเซอร์.
เครื่องเคลือบวงแหวนสีแบบแยกชิ้นจะเคลือบแถบสี 1 ถึง 3 แถบบนขาสัมผัสทรงกระบอกของคอนเนกเตอร์ภายในเซลล์แบ่งจังหวะเดียว นอกจากนี้ยังใช้การอบด้วยแสง UV-LED และการตรวจสอบด้วยกล้อง CCD ในสายการผลิต.
เครื่องเคลือบวงแหวนสีคืออะไร และระบบถ่ายโอนแถบสีแบบหมุนทำงานอย่างไร?
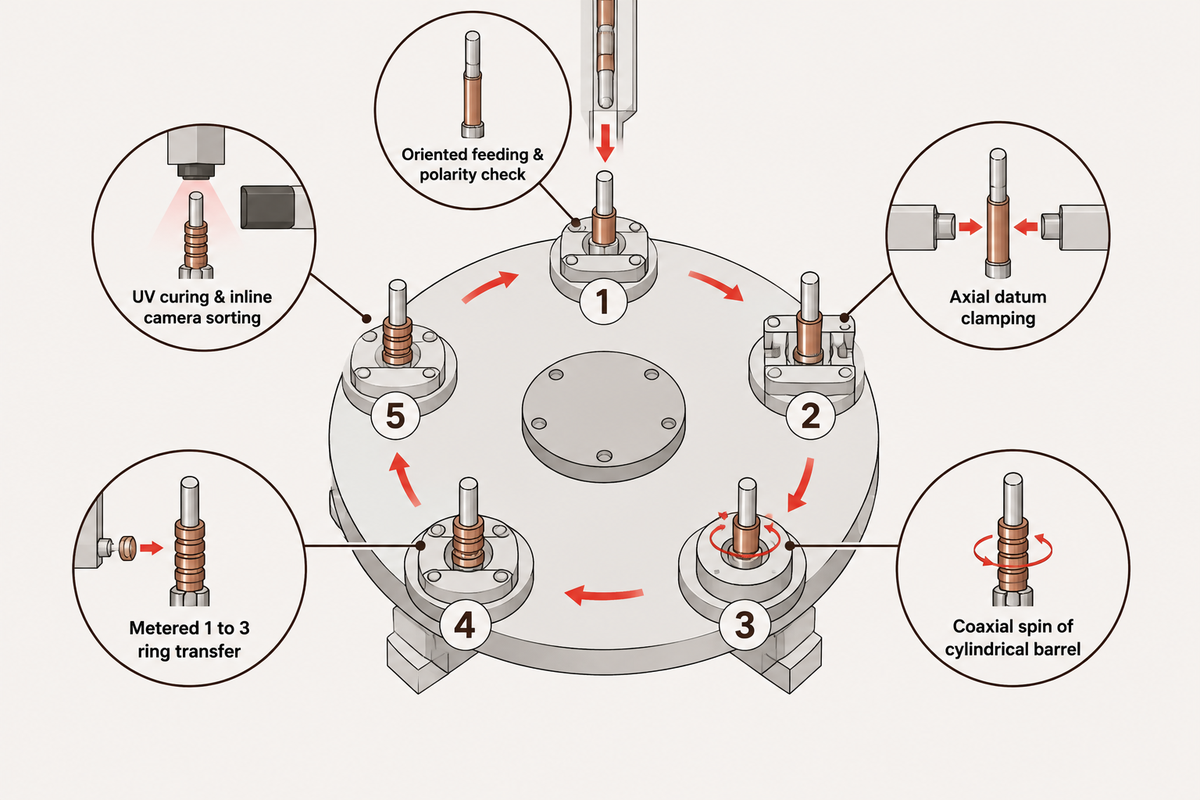
เครื่องเคลือบวงแหวนสีจะลำเลียงขาสัมผัสทรงกระบอกแบบแยกชิ้นไปตามโต๊ะหมุน หมุนชิ้นงานให้สัมผัสกับหัวจ่ายหมึกที่ควบคุมปริมาณ และอบหมึกให้แห้งทันที กล้องจะถูกนำมาใช้เพื่อคัดชิ้นงานเสียออก ต่างจากตู้พ่นสีทั่วไป เซลล์เหล่านี้จะเคลือบแถบสีเฉพาะบริเวณกระบอกย้ำสายที่กำหนดไว้โดยปล่อยให้พื้นผิวส่วนเสียบต่อเปลือยสะอาด.
เครื่องเคลือบวงแหวนสีทำงานบนขาสัมผัสทรงกระบอกอย่างไร?
เครื่องเคลือบขาสัมผัสอัตโนมัติทำงานหลักห้าขั้นตอน ได้แก่ การป้อนชิ้นงานตามทิศทางพร้อมตรวจสอบขั้ว การจับยึดอ้างอิงแนวแกน การหมุนร่วมแกน การถ่ายโอนวงแหวนสีตามปริมาณที่กำหนด และการอบยูวีพร้อมคัดแยกด้วยกล้องในสายการผลิต ขั้นแรก ระบบการป้อนชิ้นงานจะแยกชิ้นงานเทกอง (พินหรือขาสัมผัสและขั้วรับ) ออกเป็นรายชิ้นและตรวจสอบทิศทางตามแนวแกนเพื่อให้ด้านกระบอกย้ำสายหันเข้าหาหัวเคลือบ ขั้นที่สอง ตัวชนกำหนดตำแหน่งจะจัดวางขาสัมผัสตามแนวแกนเพื่อให้ตำแหน่งแถบสีมีความแม่นยำซ้ำได้.
ขั้นที่สาม หัวจับร่วมแกนหรือปลอกรัดชิ้นงานจะหมุนทรงกระบอกด้วยความเร็วที่ควบคุมไว้ ขั้นที่สี่ ล้อถ่ายโอนหมึก เข็มจ่ายหมึกแบบควบคุมปริมาณ หรือลูกกลิ้งพร้อมใบปาดหมึกจะสัมผัสกับกระบอกที่กำลังหมุนและเคลือบวงแหวนสี 1, 2 หรือ 3 วงในการหมุนรอบเดียว ขั้นที่ห้า โต๊ะหมุนจะเลื่อนขาสัมผัสไปยังสถานีถัดไปเพื่อใช้แสงยูวีอบหมึกควบคู่กับการตรวจสอบคุณภาพด้วยกล้อง ล็อตการผลิตที่ไม่ได้ตามเกณฑ์จะถูกคัดแยกออกไป.
สิทธิบัตรของบุคคลที่สามที่เผยแพร่แสดงให้เห็นว่าวิศวกรสร้างแถบสีแคบลงบนกระบอกขนาดเล็กได้อย่างไร ตัวอย่างเช่น สิทธิบัตรที่เผยแพร่หมายเลข CN118744073A (Shanghai Workpower Telecom Co., Ltd.) เปิดเผยรูปแบบการเคลือบวงแหวนความกว้าง 0.5 mm และ 1.0 mm ที่ระยะพิทช์ 1.0 mm การออกแบบดังกล่าวใช้เข็มขนาด 27G (เส้นผ่านศูนย์กลางภายนอก 0.42 mm) และ 30G (เส้นผ่านศูนย์กลางภายนอก 0.31 mm) หัวจับลม และใบปาดซิลิโคนความแข็ง Shore A50.
เอกสารสิทธิบัตรภายนอกอีกฉบับหนึ่งคือ สิทธิบัตรที่เผยแพร่หมายเลข CN122558722A (Kunshan Aisyitian Automation) อธิบายโต๊ะหมุนไฟฟ้าที่ทำงานร่วมกับเครื่องป้อนระบบสั่นและชุดจับยึดแบบปลอกสปริง ระบบดังกล่าวใช้ตัวดันอ้างอิงแนวแกน ล้อยางขับเคลื่อน และเซนเซอร์เลเซอร์ตรวจจับการปลดชิ้นงาน เอกสารทั้งสองฉบับไม่ได้เปิดเผยทรัพย์สินทางปัญญาของ ZEUEE ส่วนคลิปล็อกสวมทับในรุ่นก่อนหน้าตามสิทธิบัตรสหรัฐอเมริกาที่หมดอายุแล้วหมายเลข US6311229B1 (Elsag International BV) เหมาะสำหรับตัวเรือนคอนเนกเตอร์แบบบล็อก I/O ไม่ใช่ช่องคอนเนกเตอร์ทรงกลมขนาดเล็กที่ต้องพึ่งพาวงแหวนหมึกเหลวอบแห้ง.
เครื่องเคลือบขาสัมผัสแบบแยกชิ้นทำงานด้วยการเลื่อนตำแหน่งทีละชิ้นอย่างต่อเนื่องแทนการใช้ถาดอบแบบกลุ่ม ข้อมูลอ้างอิงทางวิศวกรรมของ ZEUEE ระบุความเร็วของเซลล์เคลือบขาสัมผัสแบบแยกชิ้นไว้ที่ประมาณหนึ่งชิ้นต่อวินาที โดยเคลือบได้สูงสุดสามแถบต่อรอบเพื่อสร้างรหัส BIN สามหลักอย่างครบถ้วนพร้อมการคัดเกรดด้วยระบบวิชัน. จังหวะการเคลือบทีละชิ้นอย่างต่อเนื่องนี้แตกต่างอย่างชัดเจนจากสายการผลิตแบบป้อนจากม้วนอย่างระบบ MCM ของ Rosendahl Nextrom ซึ่งพิมพ์รหัสระบุสายใยแก้วนำแสงมากกว่า 80+ รูปแบบที่ความเร็ว 1,600 m/min.
การแยกความแตกต่างระหว่างเครื่องเคลือบวงแหวนขาสัมผัสกับระบบเคลือบผิวอุตสาหกรรมแบบเทกอง
ความสับสนระหว่างเครื่องเคลือบขาสัมผัสแบบแยกชิ้นกับสายเคลือบผิวชิ้นงานแบบเทกองอาจทำให้ผู้ซื้อได้รับใบเสนอราคาเครื่องจักรที่ไม่ตรงกับงาน ตู้พ่นสีฝุ่นจะพ่นพอลิเมอร์เทอร์โมเซตแบบแห้งลงบนแผงโลหะ ในขณะที่เครื่องเคลือบสุญญากาศจะเคลือบฟิล์มโลหะบางให้ทั่วชิ้นงานบนแร็คภายในห้องสุญญากาศ ในทางตรงกันข้าม สิทธิบัตรการเคลือบขาสัมผัสที่อ้างถึง (CN118744073A) มุ่งเน้นไปที่การสร้างแถบของเหลวแคบเฉพาะจุดบนกระบอกย้ำสายแต่ละชิ้น.
สถานการณ์คล้ายกันนี้พบได้ในแคตตาล็อกเครื่องจักรมือสองสำหรับอุตสาหกรรมยาและขนม หม้อเคลือบจะหมุนกระทะเพื่อให้เม็ดยากลิ้งและสร้างชั้นฟิล์มเคลือบสม่ำเสมอทุกด้าน ในแคตตาล็อกเครื่องจักรยา ถังเคลือบน้ำตาลแบบเจาะรูบางส่วนจะหมุนเม็ดยาท่ามกลางลมร้อน ถังเจาะรูบางส่วนที่ทำงานด้วยระบบลมสำหรับการปล่อยชิ้นงานแบบกลุ่มนั้นออกแบบมาเพื่อรองรับเม็ดยาจำนวนมาก ไม่ใช่พินหรือขาสัมผัสทองเหลืองหรือทองแดงเบริลเลียมที่บอบบาง.
| ประเภทเครื่องจักร | กลไกหลักของกระบวนการ | ลักษณะพื้นที่การเคลือบ | ความเหมาะสมสำหรับการทำรหัสสี BIN บนขาสัมผัส |
|---|---|---|---|
| เครื่องเคลือบวงแหวนสีแบบแยกชิ้น | การหมุนแบ่งจังหวะ + การถ่ายโอนหมึกด้วยล้อหรือเข็มควบคุมปริมาณ + การอบยูวี | แถบสี 360° เฉพาะจุด 1–3 แถบบนกระบอกย้ำสาย | เว้นโซนเสียบต่อชุบทองให้สะอาด รองรับการคัดเกรดสีด้วยกล้อง CCD |
| เครื่องพิมพ์วงแหวนสีสายไฟเบอร์แบบต่อเนื่อง | การพ่นหมึกแบบเปียกทับเปียกโดยไม่สัมผัสบนเส้นสายที่กำลังเคลื่อนที่ | วงแหวนสีเป็นระยะตลอดสายไฟเบอร์ความเร็ว 1,600 m/min | ออกแบบมาสำหรับสายอ่อนแบบต่อเนื่อง ไม่ใช่พินหรือขาสัมผัสแข็งแบบแยกชิ้น |
| ห้องเคลือบ PVD / แมกนีตรอนแบบกลุ่ม | การสปัตเตอร์ด้วยไอออนหลายอาร์กและแมกนีตรอนในสุญญากาศ | ฟิล์มโลหะบางเต็มพื้นผิวบนแร็คแขวนชิ้นงาน | สร้างขึ้นเพื่อการชุบผิวเต็มพื้นที่ ไม่ใช่การทำแถบสี BIN หลายสี |
| กระทะเคลือบ ถังหมุน หรือตู้พ่นสีฝุ่นแบบเทกอง | ถังหมุนพ่นสีหรือปืนพ่นสีฝุ่นไฟฟ้าสถิต | ชั้นเคลือบครอบคลุมทั้งชิ้นงานโดยไม่แยกพื้นที่ | เสี่ยงต่อการที่พินหรือขาสัมผัสบิดงอและสีเคลือบทับพื้นผิวส่วนเสียบต่อ |
ขอบเขตการเลือกใช้งาน: ใช้เครื่องพิมพ์สายแบบต่อเนื่องสำหรับสายไฟอ่อนหรือสายใยแก้วนำแสงที่ป้อนจากม้วน ส่วนขาสัมผัสกลึงแบบแข็งมักใช้ระบบโต๊ะหมุนพร้อมอุปกรณ์จับยึดชิ้นงานเมื่อต้องการเปลี่ยนจากการแต้มสีด้วยมือหรือแบบกลุ่มมาเป็นระบบเคลือบแถบสีหลายสีอัตโนมัติ.
รูปทรงขาสัมผัส พิกัดความเผื่อความกว้างแถบสี และข้อกำหนดการอบหมึก
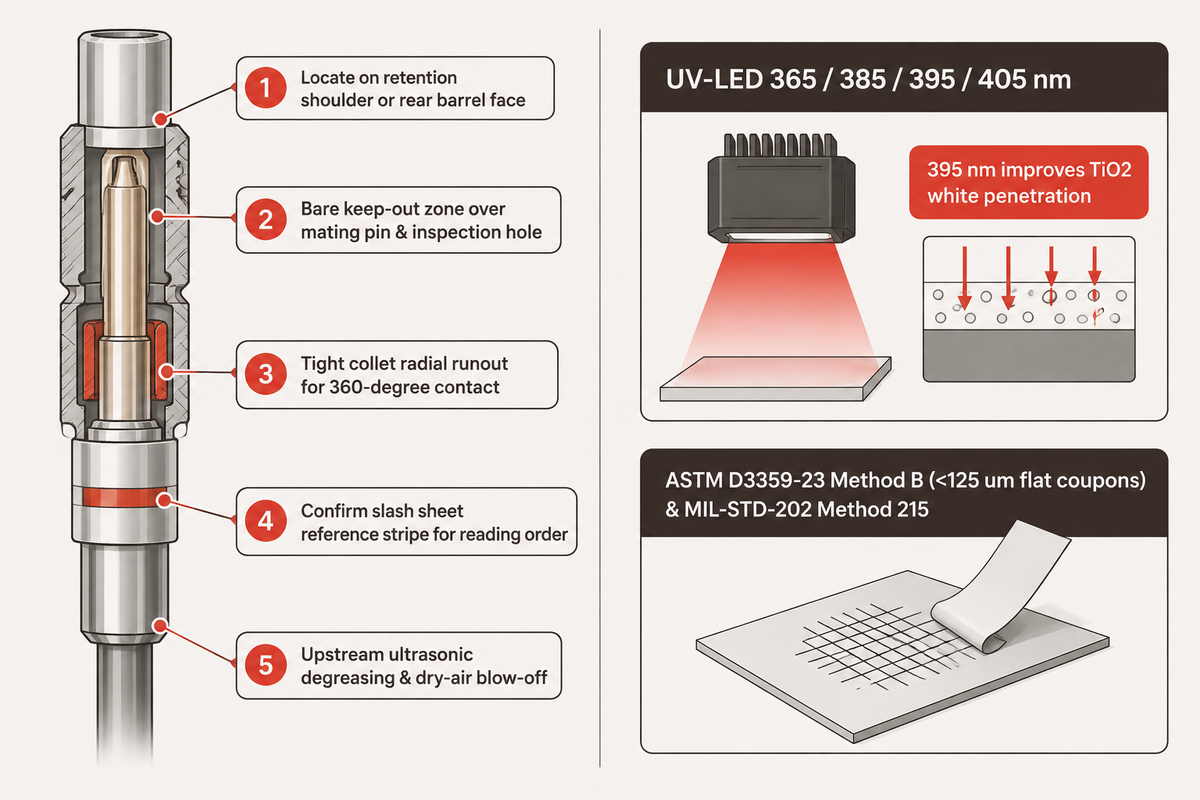
หลังจากระบบถ่ายโอนแบบหมุนฝากหมึกเหลวลงบนกระบอกย้ำสายแล้ว รูปทรงของขาสัมผัสและกลไกทางฟิสิกส์ของการอบจะเป็นตัวตัดสินว่าแถบสีเหล่านั้นจะทนต่อการย้ำสายและการทำความสะอาดหรือไม่ วิศวกรจะผูกตำแหน่งโซนแถบสีเข้ากับเอกสารย่อยของมาตรฐาน SAE AS39029 ป้องกันไม่ให้หมึกเลอะพื้นผิวชุบทองส่วนเสียบต่อ และจับคู่ความยาวคลื่นรวมถึงปริมาณพลังงานแสง UV-LED ให้ตรงกับเคมีของหมึก.
ตระกูลขาสัมผัส SAE AS39029 และการจัดวางแถบสี BIN
คอนเนกเตอร์สำหรับงานการบินและอวกาศและการป้องกันประเทศที่สร้างตามมาตรฐาน MIL-DTL-38999 หรือ MIL-DTL-26482 ใช้ขาสัมผัสแบบถอดได้ที่ควบคุมโดยมาตรฐาน SAE AS39029 (เดิมคือ MIL-C-39029) ตามบทวิเคราะห์มาตรฐาน AS39029 ของห้องปฏิบัติการ Lectromec ที่ได้รับการรับรอง ISO/IEC 17025 ขาสัมผัสที่ผ่านการรับรองรวมถึงที่ใช้ในคอนเนกเตอร์ MIL-DTL-38999 ต้องทนต่อการเสียบต่ออย่างน้อย 500 รอบ จำกัดการเคลื่อนตัวตามแนวแกนไม่ให้เกิน 0.3 mm และผ่านการทดสอบแรงกระแทกที่ตรวจหาการขาดช่วงทางไฟฟ้าที่นานกว่า 1 ไมโครวินาที โดย Lectromec สรุปเกณฑ์ความแข็งแรงในการยึดเกาะทางกลไว้โดยตรงดังนี้:
“ขาสัมผัสขนาด Size 22 ในคอนเนกเตอร์ MIL-DTL-38999 ต้องทนแรงดึงตามแนวแกนได้อย่างน้อย 10 lbf (44 N) โดยไม่หลุดออก และขาสัมผัสขนาดใหญ่ขึ้น (Size 16, 12 เป็นต้น) มีข้อกำหนดแรงยึดเกาะขั้นต่ำที่สูงขึ้นไปอีก (สูงสุดถึง 25 lbf หรือ ~111 N สำหรับขนาดใหญ่ที่สุด).”
ผิวชุบทองทำให้การยึดเกาะของหมึกยากกว่าการพิมพ์ลงบนเหล็กเปลือยหรือพลาสติก คู่มือ M39029 ของ Connector Supplier ระบุว่าตามประวัติแล้วมาตรฐานกำหนดให้ชุบทองหนา 0.000050 in (50 ไมโครนิ้ว) ทั่วพื้นผิวด้านนอกทั้งหมด แม้ว่าปัจจุบันจะอนุญาตให้ชุบทองเฉพาะจุดได้ก็ตาม ผิวทองที่เรียบมีพลังงานพื้นผิวต่ำและให้แรงยึดเกาะกับหมึกเปียกน้อยมาก คราบน้ำมันกลึงที่ตกค้างจะทำให้เกิดรูเข็มหรือการหลุดลอกหลังการอบ สำหรับพิกัดความเผื่อทางกลในขั้นตอนก่อนการเคลือบแถบสี โปรดดูคู่มือขั้นตอนการประกอบพินหรือขาสัมผัสและขั้วรับของเรา.
บนขาสัมผัสมาตรฐาน SAE AS39029 แถบสีสามแถบจะแทนรหัสหมายเลขระบุพื้นฐาน (BIN) สามหลัก โดยอ่านเรียงจากกระบอกย้ำสายไปยังปลายด้านเสียบต่อ เส้นผ่านศูนย์กลางที่แน่นอนของกระบอกขาสัมผัสและพิกัดความเผื่อความกว้างแถบสีจะกำหนดไว้ในเอกสารย่อย M39029 ของชิ้นงานแต่ละรุ่น ไม่ใช่ตารางกลางเพียงตารางเดียว สิทธิบัตร CN118744073A แสดงตัวอย่างความกว้างวงแหวนระดับต่ำกว่ามิลลิเมตรและระดับมิลลิเมตรสำหรับขาสัมผัสแบบย้ำสาย ในขณะที่ช่วงขนาด Ø4.4–5.9 mm ที่ระบุในรุ่น TIU-03 ของ Yulishih นั้นใช้กับกระบอกฟิวส์ขนาดใหญ่ ไม่ใช่พินหรือขาสัมผัสขนาดเล็ก ตารางอ้างอิงด้านล่างรวบรวมขาสัมผัส M39029 ที่เผยแพร่ของ MILNEC และ Aiconics จำนวนสิบเอ็ดรุ่นตั้งแต่ขนาด #22D ถึง #12.
| รุ่นขาสัมผัส | ประเภทขาสัมผัสและชั้นขนาด | ขนาดสายไฟ (AWG) | ลำดับสี BIN ที่เผยแพร่ | จุดเน้นหลักในการเคลือบและการป้อนชิ้นงาน |
|---|---|---|---|---|
| M39029/58-360 | พินหรือขาสัมผัส · ขนาด #22D | 22–28 AWG | ส้ม, น้ำเงิน, ดำ | การป้อนชิ้นงานระยะตกต่ำเพื่อป้องกันพินบางบิดงอ จุดอ้างอิงแนวแกนแม่นยำ |
| M39029/56-348 | ขั้วรับ · ขนาด #22D | 22–28 AWG | ส้ม, เหลือง, เทา | ปกป้องปลอกขั้วรับแบบผ่าร่อง ตรวจสอบความต่างสีของแถบสีเทาและเหลือง |
| M39029/58-363 | พินหรือขาสัมผัส · ขนาด #20 | 20–24 AWG | ส้ม, น้ำเงิน, ส้ม | เว้นระยะโซนห้ามเคลือบอย่างเคร่งครัดใกล้บ่ารับและรูตรวจสอบการย้ำ |
| M39029/56-351 | ขั้วรับ · ขนาด #20 | 20–24 AWG | ส้ม, เขียว, น้ำตาล | ใช้ไฟส่องสว่างแบบกระจายแสงเพื่อแยกเฉดสีน้ำตาลและสีส้มบนผิวทอง |
| M39029/1-100 | พินหรือขาสัมผัส · ขนาด 16 / กระบอกย้ำ 22 | 22 AWG | น้ำตาล, ดำ, ดำ | รูปทรงกระบอกแบบลดระดับต้องใช้ปลอกรัดที่มีเส้นผ่านศูนย์กลางตรงกัน |
| M39029/1-101 | พินหรือขาสัมผัส · ขนาด 16 / กระบอกย้ำ 20 | 20 AWG | น้ำตาล, ดำ, น้ำตาล | ตรวจสอบทิศทางตามแนวแกนก่อนถ่ายโอนหมึกบนกระบอกลดขนาด |
| M39029/58-364 | พินหรือขาสัมผัส · ขนาด #16 | 16–20 AWG | ส้ม, น้ำเงิน, เหลือง | ตรวจสอบปริมาณพลังงานแสงยูวีบนเม็ดสีเหลืองทึบแสงให้ครบทั้งเส้นรอบวง |
| M39029/56-352 | ขั้วรับ · ขนาด #16 | 16–20 AWG | ส้ม, เขียว, แดง | สอบเทียบช่วงแยกเฉดสีของกล้องระหว่างแถบสีแดงและสีส้ม |
| M39029/58-365 | พินหรือขาสัมผัส · ขนาด #12 | 12–14 AWG | ส้ม, น้ำเงิน, เขียว | มวลขาสัมผัสที่หนักขึ้นต้องใช้รางป้อนแบบซับแรงเพื่อลดรอยขีดข่วน |
| M39029/56-353 | ขั้วรับ · ขนาด #12 | 12–14 AWG | ส้ม, เขียว, ส้ม | ยืนยันการรับแสงยูวีรอบวงอย่างสมบูรณ์บนกระบอกที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้น |
| M39029/31-234 | พินหรือขาสัมผัส · ขนาด #12 | 12–14 AWG | แดง, ส้ม, เหลือง | การตรวจสอบสีความอิ่มตัวสูงสามสีภายใต้ไฟส่องสว่างแบบโดมแบนกระจายแสง |
รายการตรวจสอบความเผื่อสะสมของแถบสี BIN
ตรวจสอบข้อมูลขนาดและการเตรียมพื้นผิวห้ารายการที่ระบุในรายการตรวจสอบความเผื่อสะสมของแถบสี BIN ก่อนส่งแบบขาสัมผัสให้ผู้สร้างเครื่องจักร ความคลาดเคลื่อนของปัจจัยเหล่านี้อาจนำไปสู่การเลื่อนตำแหน่งและหมึกซึมกระจาย ซึ่งส่งผลให้เกิดของเสีย.
- กำหนดตำแหน่งอ้างอิงของขาสัมผัสที่บ่าล็อกหรือหน้าตัดท้ายกระบอก แทนการยันที่ปลายส่วนเสียบต่อที่บอบบาง.
- กำหนดโซนห้ามเคลือบเปลือยครอบคลุมพินหรือขาสัมผัสส่วนเสียบต่อ ปลอกขั้วรับ และรูตรวจสอบการย้ำสาย.
- ควบคุมการแกว่งแนวรัศมีของปลอกรัดให้แคบเพื่อให้ล้อถ่ายโอนหมึกหรือเข็มจ่ายหมึกสัมผัสชิ้นงานสม่ำเสมอครบ 360 องศา.
- ยืนยันในเอกสารย่อย M39029 ที่เกี่ยวข้องว่าแถบสีแรกใช้แถบอ้างอิงที่กว้างกว่าเพื่อบอกลำดับการอ่านหรือไม่.
- ตรวจสอบการล้างคราบน้ำมันด้วยอัลตราโซนิกและการเป่าลมแห้งในขั้นตอนก่อนเข้าสายการผลิตเคลือบสี เพื่อไม่ให้น้ำมันกลึงรบกวนการเปียกผิวของหมึก.
ฟิสิกส์การอบด้วยแสง UV-LED และความไวของสูตรผสมหมึก
ชุดหลอด UV-LED เชิงพาณิชย์ปล่อยคลื่นรังสี UVA ช่วงแคบที่ความยาวคลื่น 365, 385, 395 หรือ 405 nm โดยไม่มีความร้อนอินฟราเรด ตามคู่มือการอบยูวีของ GEW หมึกยูวีประกอบด้วยโอลิโกเมอร์ 50–80% โมโนเมอร์สูงสุด 50% และสารกระตุ้นปฏิกิริยาแสง 0.5–15% ซึ่งเกิดปฏิกิริยาเชื่อมขวางแทนการแห้งด้วยการระเหยของตัวทำละลาย. ความทึบแสงของเม็ดสีส่งผลอย่างมากต่อการเลือกความยาวคลื่น ข้อมูลจาก UVNDT ระบุว่าหมึกสีขาวมีไทเทเนียมไดออกไซด์ (TiO2) ซึ่งกั้นแสงยูวีที่ต่ำกว่า 380 nm ภายใต้เม็ดสีขาว หลอดความยาวคลื่น 365 nm มีความเสี่ยงที่จะทำให้ชั้นเคลือบด้านล่างสุกไม่ทั่ว การเปลี่ยนไปใช้ความยาวคลื่น 395 nm ช่วยเพิ่มการทะลุทะลวงเมื่อจับคู่ให้ตรงกับช่วงการดูดกลืนของสารกระตุ้นปฏิกิริยาแสง ความหนาชั้นฟิล์ม และปริมาณพลังงานแสงยูวีที่ได้รับ.
หน้าต่างสภาวะการอบขึ้นอยู่กับสูตรผสมของหมึกมากกว่ากำลังวัตต์ของหลอดเพียงอย่างเดียว นักวิจัยจาก National Institute of Standards and Technology (NIST) (Bennett, 2017; อัปเดตเมื่อ 7 พฤษภาคม 2026) ได้วัดเรซินโฟโตพอลิเมอร์เชิงพาณิชย์สำหรับการผลิตแบบเติมเนื้อวัสดุจำนวนห้าชนิดที่ความยาวคลื่น 365 nm และ 405 nm คณะวิจัยพบความแตกต่างของพลังงานวิกฤตในการอบ (Ec) สูงถึง 7X และความแตกต่างของความลึกในการทะลุทะลวง (Dp) สูงถึง 10X แม้การศึกษานี้จะประเมินเรซินสำหรับการผลิตแบบเติมเนื้อวัสดุไม่ใช่หมึกพิมพ์แถบสีขาสัมผัสโดยตรง แต่ก็แสดงให้เห็นถึงความไวของสูตรเคมี เนื่องจากเครื่องวัดรังสียูวีวัดค่าความเข้มรังสีและพลังงานสะสมของหลอดไม่ได้วัดแรงยึดเกาะของหมึกโดยตรง วิศวกรจึงต้องจับคู่บันทึกค่าจากเครื่องวัดรังสีเข้ากับการทดสอบการอบและการทนตัวทำละลายบนขาสัมผัสตัวอย่างจริง นอกจากนี้ การศึกษาของ NIST ฉบับเดียวกันยังพบว่าการวัดด้วยคาลิปเปอร์มีความคลาดเคลื่อนบนวัสดุอิลาสโตเมอร์ที่นิ่ม จึงแนะนำให้ใช้เครื่องวัดทางแสงหรือโปรไฟโลมิเตอร์ในระหว่างการรับรองคุณภาพ.
ตัวอย่างการคำนวณการหมุนรอบวงและเวลาการรับแสงยูวี
สมมติว่าวิศวกรจำลองขาสัมผัสที่มีเส้นผ่านศูนย์กลางภายนอกของกระบอกย้ำสาย 1.60 mm หมุนที่ความเร็ว 150 rpm ผ่านลำแสงยูวีแบบเส้นเดี่ยวเป็นเวลา 0.30 s ความเร็วพื้นผิวตามเส้นรอบวงเท่ากับ pi × 1.60 mm × (150 ÷ 60) = 12.57 mm/s การหมุนครบหนึ่งรอบเท่ากับ pi × 1.60 mm = 5.03 mm ในช่วงเวลา 0.30 s กระบอกจะหมุนไปได้ 12.57 × 0.30 = 3.77 mm หรือคิดเป็น 0.75 ของรอบเต็ม (270 องศา) เนื่องจากกระบอกยังหมุนไม่ครบหนึ่งรอบเต็มผ่านลำแสงแบบเส้น พื้นผิวบางส่วนของเส้นรอบวงจึงไม่ได้รับลำแสงโดยตรง (ส่วนโค้งที่ไม่ได้รับแสงจริงขึ้นอยู่กับมุมกระจายแสงของหัวฉาย) การเพิ่มเวลาแช่แสงเป็น 0.40 s จะทำให้หมุนครบหนึ่งรอบเต็มพอดี ทั้งนี้การอบให้สุกทะลุถึงชั้นล่างยังคงต้องจับคู่เคมีของสารกระตุ้นปฏิกิริยาแสง ความหนาชั้นฟิล์ม และปริมาณพลังงานที่ส่งมอบให้สอดคล้องกัน.
การทดสอบแรงยึดเกาะของหมึกและการทนตัวทำละลายวิธีใดใช้ตรวจสอบแถบสีขาสัมผัสที่อบแล้ว?
การทดสอบแรงยึดเกาะด้วยเทปตามมาตรฐาน ASTM D3359-23 และการทดสอบความคงทนต่อตัวทำละลายตามมาตรฐาน MIL-STD-202 Test Method 215 เป็นสองวิธีหลักที่ใช้ควบคู่กับเกณฑ์ในแบบของลูกค้าเพื่อตรวจสอบข้อกำหนดชั้นเคลือบ มาตรฐาน ASTM D3359-23 (มีผลบังคับใช้ มีนาคม 2023) ให้คะแนนแรงยึดเกาะด้วยเทปบนพื้นผิวโลหะตั้งแต่ 0 ถึง 5 โดยใช้การลอกออกอย่างรวดเร็วที่มุม 180 องศา วิธี Method B ใช้กับชั้นฟิล์มที่บางกว่า 125 μm (5 mils) ในขณะที่ Method A ใช้กับฟิล์มที่หนากว่า 125 μm ทั้งนี้ Method B สามารถขยายไปใช้กับความหนาเกิน 125 μm ได้เมื่อเพิ่มระยะห่างรอยกรีดและมีข้อตกลงร่วมกันระหว่างผู้ซื้อและผู้ขาย เนื่องจากระดับคะแนน 0–5 ของ ASTM D3359 ไม่ได้วัดแรงลอกสัมบูรณ์และไม่สามารถกรีดบนวงแหวนแคบผิวโค้งของขาสัมผัสได้โดยตรง ห้องปฏิบัติการคุณภาพจึงทดสอบบนแผ่นตัวอย่างแบนที่ชุบผิวชนิดเดียวกันและผ่านการอบในเครื่องเดียวกัน ส่วนบนขาสัมผัสจริง ห้องปฏิบัติการจะรันการทดสอบความคงทนต่อตัวทำละลายตาม MIL-STD-202 Test Method 215 คู่มือการทดสอบของ DESolutions และ eComp ยืนยันว่า Method 215 จะนำชิ้นงานที่ทำเครื่องหมายแล้วไปสัมผัสตัวทำละลาย เช่น มิเนอรัลสปิริต อะซิโตน NMP หรือ Dynasolve เพื่อตรวจสอบความชัดเจนของแถบสีและความทนทานต่อการเปลี่ยนสี.
ขอบเขตการอบหมึก: หากแถบสีขาวทึบหรือสีเหลืองทึบไม่ผ่านการทดสอบความคงทนต่อตัวทำละลายภายใต้แสงยูวี 365 nm ให้ตรวจสอบความเข้ากันได้ของสารกระตุ้นปฏิกิริยาแสงและปริมาณพลังงานแสงยูวีที่ได้รับเป็นอันดับแรก จากนั้นตรวจสอบการยับยั้งปฏิกิริยาที่ผิวหน้าโดยออกซิเจนและการล้างคราบน้ำมันบนชิ้นงานก่อนปรับเปลี่ยนความยาวคลื่นหลอดหรือความหนาชั้นฟิล์ม.
การเคลือบวงแหวนสีแบบหมุน เทียบกับการแต้มสีด้วยมือ การพิมพ์แพด เลเซอร์ และวิธีเคลือบ PVD
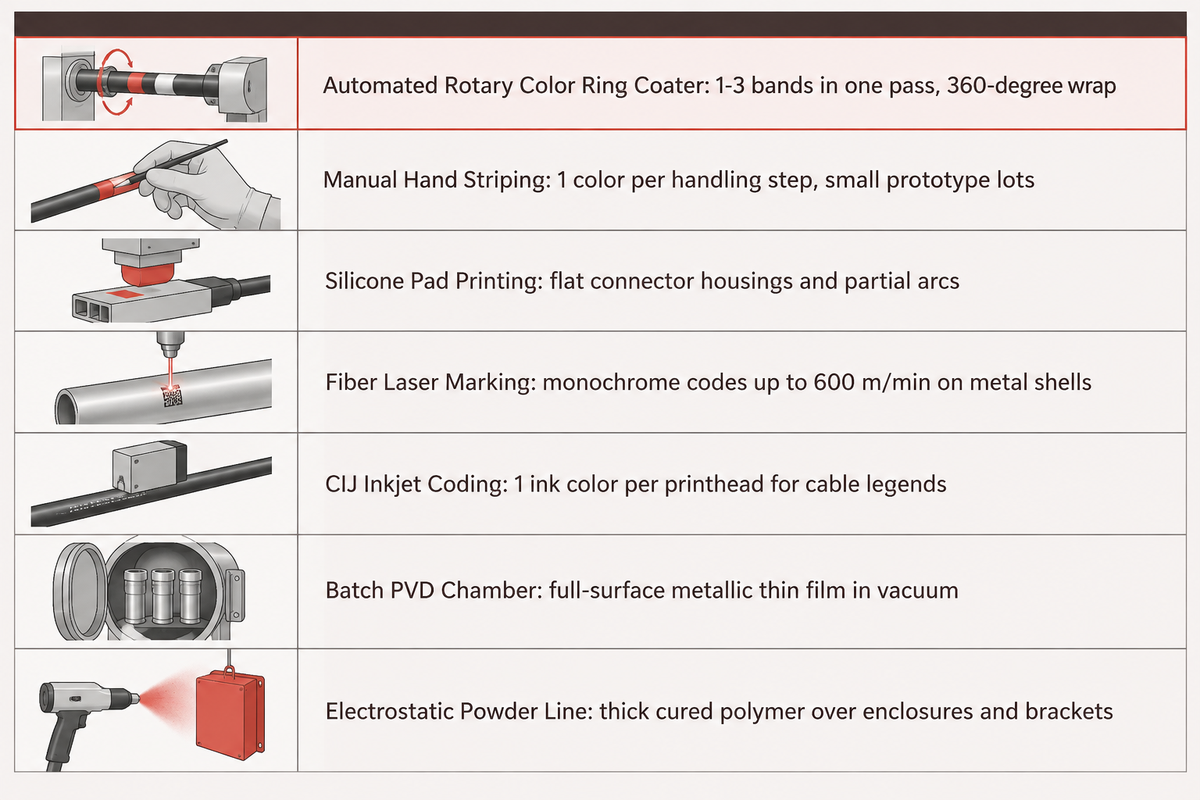
การเคลือบวงแหวนสีแบบหมุนอัตโนมัติเหมาะสำหรับขาสัมผัสทรงกระบอกแบบแยกชิ้นที่ต้องการแถบสี BIN รอบวง 360 องศาที่คมชัดสามแถบ เมื่อปริมาณการผลิต ความถี่ในการเปลี่ยนรุ่น และข้อกำหนดการตรวจสอบคุ้มค่ากับการใช้เซลล์เฉพาะทาง การแต้มสีด้วยมือและวิธีที่ใช้อยู่เดิมยังใช้งานได้สำหรับปริมาณงานไม่สูง ส่วนระบบเลเซอร์ อิงก์เจ็ต และ PVD จะใช้สำหรับงานทำเครื่องหมายรูปแบบอื่น.
เมื่อใดที่วิศวกรควรเลือกการเคลือบแบบหมุนอัตโนมัติแทนการทำเครื่องหมายด้วยเลเซอร์หรืออิงก์เจ็ต?
เลือกเครื่องเคลือบวงแหวนสีแบบหมุนอัตโนมัติเมื่อแบบวิศวกรรมกำหนดให้ใช้แถบสีหลายสีรอบวง 360 องศา และปริมาณการผลิต ความสม่ำเสมอซ้ำได้ รวมถึงความต้องการตรวจสอบคุณภาพคุ้มค่ากับการตั้งเซลล์เฉพาะทาง เลเซอร์ไฟเบอร์โดดเด่นในงานพิมพ์ข้อความสีเดียวและรหัส 2D ความเร็วสูง ข้อมูลของ Videojet ระบุถึงเลเซอร์ไฟเบอร์ขนาด 50W และเลเซอร์ไฟเบอร์ขนาด 100W ที่ทำงานได้เร็วสูงสุด 600 m/min บนชิ้นงานโลหะ ควบคู่กับเครื่องพิมพ์อิงก์เจ็ตแบบต่อเนื่อง (CIJ) ที่บรรจุหมึกพิมพ์ตัวอักษรและตัวเลขตามมาตรฐาน MIL-SPEC. อย่างไรก็ตาม ระบบเหล่านั้นมุ่งเน้นการพิมพ์รหัสตัวอักษรและตัวเลข บาร์โค้ด และข้อความต่อเนื่อง ไม่ใช่การทำแถบสีรหัสตัวต้านทานหลายสีบนกระบอกชุบทองบาง.
ในทำนองเดียวกัน การพิมพ์แพดซิลิโคนเหมาะกับตัวเรือนแบนหรือส่วนโค้งบางส่วน เว้นแต่จะเพิ่มอุปกรณ์จับยึดชิ้นงานแบบหมุนพิมพ์ซ้ำหลายจังหวะ หัวพิมพ์ CIJ มาตรฐานยังต้องการระบบซิงโครไนซ์การหมุนเฉพาะทางและการควบคุมตำแหน่งหยดหมึกที่แคบเพื่อสร้างแถบสีบนพินหรือขาสัมผัสแยกชิ้นขนาดเล็ก เครื่องเคลือบขาสัมผัสแบบหมุนเฉพาะทางสามารถแก้ความท้าทายในการบูรณาการเหล่านี้ได้ทันทีจากโรงงาน ข้อมูลจำเพาะที่เผยแพร่ภายนอกระบุความเร็วของเครื่อง Model 1174 จาก Adapt Automation ไว้ที่ประมาณ 60 รอบต่อนาทีสำหรับการทำแถบสีขาสัมผัส 1–3 แถบ ส่วนเครื่องเคลือบวงแหวนยูวีรุ่น TIU-03 ของ Yulishih ระบุความเร็วสูงสุด 100 pcs/min (รวมการอบ) สำหรับกระบอกฟิวส์ขนาดใหญ่ Ø4.4–5.9 mm.
การค้นหาคำกว้างๆ ยังอาจแสดงผลเครื่องเคลือบ PVD หรือเครื่องเคลือบสำหรับผู้ผลิตเครื่องประดับซึ่งมีไว้เพื่อการเคลือบตกแต่งเต็มพื้นผิว ตัวอย่างเช่น ห้องเคลือบแมกนีตรอนสปัตเตอร์ริงที่มีขนาด φ1300 × H1300 mm จะเคลือบชิ้นงานบนแร็คให้สม่ำเสมอพร้อมกันในระบบสุญญากาศแบบกลุ่ม แทนที่จะทำแถบสีบนพินหรือขาสัมผัสไฟฟ้าทีละชิ้น นอกจากนี้ ตู้พ่นสีฝุ่นระดับมืออาชีพหรือสายพ่นสีฝุ่นอุตสาหกรรมครบวงจรยังใช้ปืนพ่นสีฝุ่นไฟฟ้าสถิตที่ออกแบบมาสำหรับตู้โลหะและขายึด สายการผลิตเคลือบชิ้นงานอเนกประสงค์จำเป็นต้องมีขั้นตอนการติดเทปบังพ่นและอุปกรณ์จับยึดชิ้นงานเฉพาะจุดซึ่งเพิ่มความซับซ้อนเมื่อเทียบกับเครื่องเคลือบแบบหมุนสำหรับพินเดี่ยวโดยเฉพาะ.
| วิธีการ | ความสมบูรณ์ของแถบสี 360° | จำนวนสีต่อรอบ | ผลกระทบต่อพื้นผิวชิ้นงาน | ความเร็วอ้างอิงที่เผยแพร่ | การใช้งานที่เหมาะสมที่สุด |
|---|---|---|---|---|---|
| เครื่องเคลือบวงแหวนสีแบบหมุนอัตโนมัติ | แถบสีต่อเนื่อง 360° ด้วยการหมุนร่วมแกน | 1–3 แถบสีในรอบเดียว | หมึกเหลว/ยูวีแบบไม่กัดผิวบนกระบอกย้ำสาย | ~60 cycles/min โดยประมาณ (พิน Adapt 1174); สูงสุด 100 pcs/min (ฟิวส์ Yulishih TIU-03) | การผลิตขาสัมผัสและขั้วต่อไฟฟ้า M39029 สำหรับงานการบินและอวกาศ/ป้องกันประเทศ |
| การแต้มแถบสีด้วยมือ | รอยต่อและขอบแถบสีขึ้นอยู่กับความชำนาญของผู้ปฏิบัติงาน | 1 สีต่อขั้นตอนการหยิบจับ | ไม่กัดผิวชิ้นงาน มีความเสี่ยงสูงที่หมึกจะเลอะในถาด | อัตราการทำงานด้วยมือบนโต๊ะ | ล็อตการผลิตต้นแบบขนาดเล็กและชิ้นงานตัวอย่างทางวิศวกรรม |
| การพิมพ์แพดซิลิโคน | เหมาะกับผิวแบนหรือส่วนโค้งบางส่วนหากไม่มีการหมุนชิ้นงาน | 1–2 สีด้วยการกดพิมพ์แบ่งจังหวะ | ไม่กัดผิวชิ้นงาน ต้องใช้ชุดจับหมุนหากต้องการพิมพ์รอบวง | การแบ่งจังหวะด้วยอุปกรณ์จับยึดชิ้นงานแบบกลุ่ม | ตัวเรือนคอนเนกเตอร์ผิวแบนและสัญลักษณ์ด้านเดียว |
| การมาร์กด้วยเลเซอร์ไฟเบอร์ | คอนทราสต์สีเดียว ต้องใช้แกนหมุนร่วม | 0 สีเม็ดสีมาตรฐาน | สร้างรอยด้วยออกไซด์ที่ผิว ต้องระวังความสมบูรณ์ของชั้นชุบทองบาง | สูงสุด 600 m/min บนโลหะ (Videojet 50W/100W) | รหัสล็อตการผลิตแบบตัวอักษรและรหัส 2D บนเปลือกคอนเนกเตอร์ |
| การพิมพ์รหัสด้วยอิงก์เจ็ต CIJ | ต้องใช้การหมุนที่ซิงโครไนซ์กันเพื่อสร้างวงแหวนเต็มรอบ | หมึก 1 สีต่อหนึ่งหัวพิมพ์ | ไม่สัมผัสชิ้นงาน มีหมึกพิมพ์ข้อความตามมาตรฐาน MIL-SPEC | สายการผลิตสายเคเบิลแบบต่อเนื่องความเร็วสูง | ข้อความบนเปลือกสายเคเบิลและขายึดโลหะแบน |
| ห้องเคลือบ PVD แบบกลุ่ม | เคลือบฟิล์มทั่วทั้งชิ้นงานหากไม่ติดเทปบัง | ผิวเคลือบสม่ำเสมอ 1 สีต่อรอบการเดินเครื่อง | ฝากชั้นฟิล์มโลหะลงบนพื้นผิวที่เปิดโล่งทั้งหมด | รอบสุญญากาศแบบกลุ่ม (เวลาทำสุญญากาศ <=20 min ตามสเปกที่อ้างอิง) | เครื่องประดับตกแต่งและการชุบผิวฮาร์ดแวร์เต็มพื้นที่ |
| สายพ่นสีฝุ่นไฟฟ้าสถิต | พ่นคลุมทั่วพื้นที่หากไม่ติดเทปบัง | สีฝุ่น 1 สีต่อการผ่านตู้พ่นหนึ่งครั้ง | ชั้นพอลิเมอร์อบสุกความหนาสูงบนผิวโลหะที่เปิดโล่ง | การอบและพ่นแบบกลุ่มด้วยสายพานลำเลียง | ตู้คอนโทรล ขายึด และแผงโครงสร้าง |
เกณฑ์การตัดสินใจ: ใช้เครื่องเลเซอร์หรือ CIJ สำหรับเปลือกคอนเนกเตอร์และฉนวนสายเคเบิล ส่วนขาสัมผัสให้เลือกใช้การแต้มสีด้วยมือหรือเซลล์เคลือบแบบหมุนอัตโนมัติตามปริมาณล็อตการผลิต ความถี่ในการเปลี่ยนรุ่น และกระบวนการที่ผ่านการรับรอง.
การป้อนชิ้นงาน การจัดทิศทางตามแนวแกน และการควบคุมการเปลี่ยนสีอย่างรวดเร็ว
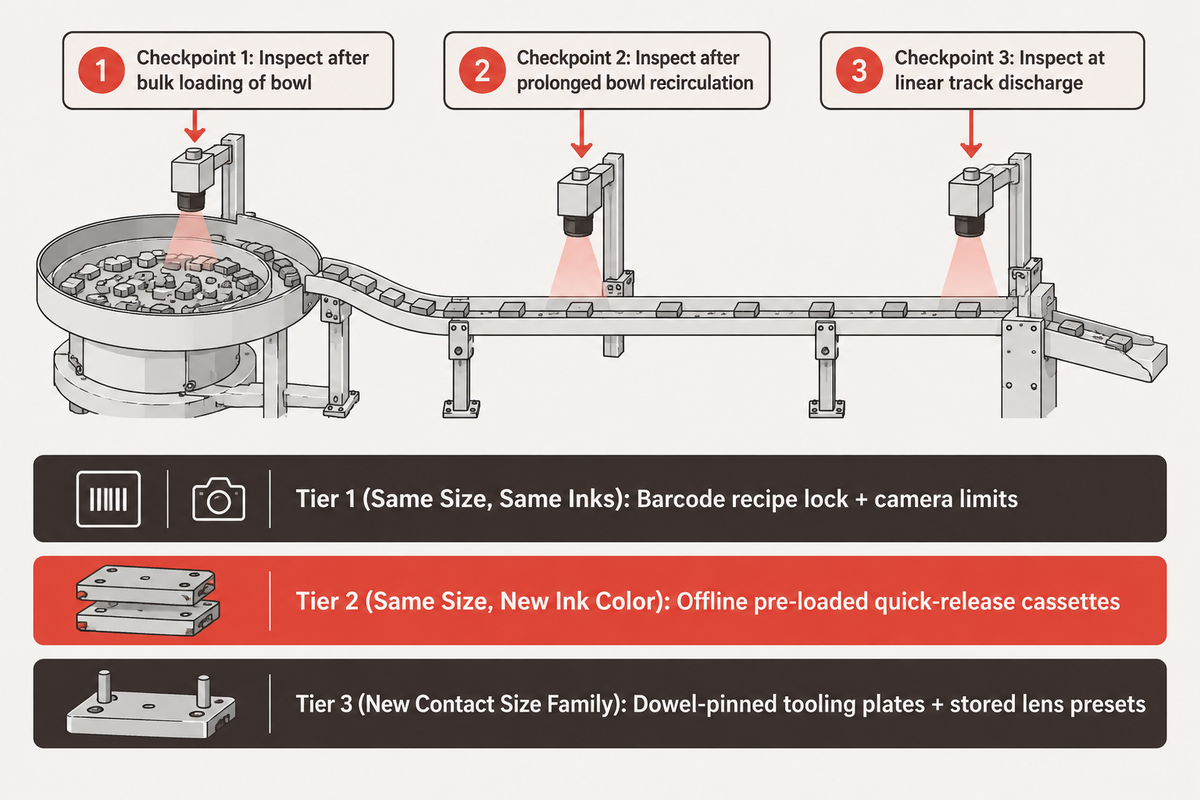
ผลผลิตจริงต่อกะขึ้นอยู่กับการป้อนชิ้นงานและการเปลี่ยนสีมากกว่าความเร็วรอบของโต๊ะหมุน พินหรือขาสัมผัสชุบทองที่บอบบางจะงอหรือเป็นรอยขีดข่วนเมื่อแอมพลิจูดของถาดสั่นสูงเกินไป โรงงานผลิตขาสัมผัสที่มีหลากหลายรุ่นยังสูญเสียเวลาเดินเครื่องเว้นแต่ตลับหมึก ลูกกลิ้ง และชุดเครื่องมือจะสามารถถอดเปลี่ยนได้ภายใต้การควบคุมที่แม่นยำซ้ำได้.
คุณจะป้องกันไม่ให้พินหรือขาสัมผัสบิดงอในระหว่างการป้อนด้วยถาดสั่นอัตโนมัติได้อย่างไร?
เลือกกลไกการป้อนชิ้นงานให้เหมาะกับความแข็งแรงของขาสัมผัส แทนการบังคับให้พินหรือขาสัมผัสทุกขนาดผ่านถาดเหล็กเปลือย ถาดป้อนเทกอง เช่น ถาดสแตนเลสขนาด 18 นิ้วในรุ่น Model 1174 ของ Adapt Automation หรือโถบรรจุ 5,000 ชิ้นในรุ่น TIU-03 ของ Yulishih สามารถรองรับขั้วต่อไฟฟ้าที่แข็งแรงและกระบอกฟิวส์ได้ดี แต่พินหรือขาสัมผัสขนาดเล็ก Size #22D และขั้วรับแบบผ่าร่องอาจพันกันและบิดเบี้ยวภายใต้น้ำหนักของชิ้นงานที่หมุนเวียนซ้ำ ควรใช้ชุดป้อนแบบแมกกาซีนหรือท่อลำเลียงระยะตกต่ำเพื่อรักษาผลผลิตสำหรับชิ้นงานรูปทรงบอบบาง.
แม้วัสดุบุผิวถาดจะช่วยซับแรงกระแทกของชิ้นงาน แต่ก็ไม่สามารถชดเชยข้อบกพร่องของชุดเครื่องมือทางกลได้ Lancing UK Bowlfeeders ย้ำว่าการบุผิวด้วยอิลาสโตเมอร์ช่วยปรับปรุงแรงเสียดทานหรือลดการกระดอนได้ แต่ไม่สามารถทดแทนรูปทรงรางที่ถูกต้อง ตรรกะการจัดทิศทาง และการควบคุมคุณภาพชิ้นงานได้. ตรวจสอบสภาพขาสัมผัสในสามจุดแยกกันระหว่างการตรวจรับเครื่องจักร ได้แก่ หลังการเทชิ้นงานลงถาด หลังการหมุนเวียนในถาดสั่นเป็นเวลานาน และที่จุดปล่อยออกของรางตรง การตรวจครบทั้งสามจุดช่วยให้ระบุได้ว่ารอยขีดข่วนบนผิวทองเกิดจากน้ำหนักกดทับในโถ ครีบคมบนราง หรือการหนีบที่กลไกปล่อยชิ้นงานทีละชิ้น.
บทวิเคราะห์เครื่องป้อนระบบสั่นเมื่อเดือนสิงหาคม 2026 ของ RNA Automation ชี้ให้เห็นกับดักที่พบบ่อยในสายการผลิต สมมติว่าเครื่องป้อนระบบสั่นส่งชิ้นงานเข้าสู่เซลล์เคลือบสีอย่างสม่ำเสมอที่ 200 ชิ้นต่อนาที หัวหน้างานเห็นตัวเลขการป้อนชิ้นงานคงที่จึงเข้าใจว่าการจัดทิศทางชิ้นงานยังคงเสถียรเช่นกัน ในขณะเดียวกัน การสึกหรอเล็กน้อยของรางและแอมพลิจูดการสั่นที่มากเกินไปทำให้พินหรือขาสัมผัสกระโดดข้ามแผ่นปัดคัดทิศทางและเข้าสู่หัวจับในลักษณะกลับหัว ดังที่ RNA Automation เตือนไว้ว่า การสั่นแรงขึ้นไม่ได้แปลว่าดีกว่าเสมอไป ภายในหนึ่งชั่วโมง เครื่องเคลือบจะส่งขาสัมผัสที่กลับหัวเข้าสู่สถานีถ่ายโอนหมึก ทำให้หมึกถูกเคลือบลงบนปลายส่วนเสียบต่อแทนกระบอกย้ำสายจนเต็มรางคัดชิ้นงานเสียออก.
ติดตั้งเซนเซอร์ตรวจจับขั้วแบบแสงหรือเลเซอร์ไว้ด้านหน้ากลไกปล่อยชิ้นงานเข้าหัวจับเพื่อคัดขาสัมผัสที่กลับหัวออกก่อนเปียกหมึก จับคู่เบ้ารับชิ้นงานของชุดป้อนอย่างระมัดระวังเมื่อจัดกลุ่มตระกูลคอนเนกเตอร์แบบผสม โปรดดูคู่มือประเภทขาสัมผัสคอนเนกเตอร์และการเลือกรูปทรงของเราในระหว่างการออกแบบชุดเครื่องมือ.
นาฬิกาจับเวลาเปลี่ยนรุ่นจากชิ้นงานดีชิ้นสุดท้ายถึงชิ้นงานดีชิ้นแรก
เวลาเรียกสูตรการผลิตที่ระบุไว้เพียงสองนาทีอาจนับเฉพาะเวลากดหน้าจอสัมผัส โรงงานที่ผลิตหลากหลายรุ่นควรใช้นาฬิกาจับเวลาเปลี่ยนรุ่นจากชิ้นงานดีชิ้นสุดท้ายถึงชิ้นงานดีชิ้นแรกเพื่อวัดเวลาหยุดเครื่องจริง โดยวัดทุกนาทีตั้งแต่พินหรือขาสัมผัสที่ผ่านเกณฑ์ชิ้นสุดท้ายของล็อตการผลิต A ไปจนถึงพินหรือขาสัมผัสชิ้นแรกที่ผ่านการยืนยันด้วยระบบวิชันของล็อตการผลิต B แบ่งตามสามระดับการปฏิบัติงานดังนี้:
| ระดับการเปลี่ยนรุ่น | การดำเนินการทางกายภาพและซอฟต์แวร์ | สาเหตุหลักของเวลาหยุดเครื่อง | มาตรการควบคุมเพื่อย่นเวลา |
|---|---|---|---|
| ระดับที่ 1: ขนาดเดิม หมึกสีเดิม | โหลดสูตรบนหน้าจอ HMI กำหนดหัวจ่ายที่ทำงานและการตรวจรหัส BIN ใหม่ | การอนุมัติลำดับสีของชิ้นงานตัวอย่างชิ้นแรก | การล็อกสูตรด้วยบาร์โค้ด + การควบคุมขีดจำกัดกล้องอัตโนมัติ |
| ระดับที่ 2: ขนาดเดิม เปลี่ยนสีหมึกใหม่ | สลับตลับหมึกและล้อถ่ายโอน หรือล้างท่อร่วมเข็มจ่ายหมึก | การล้างด้วยตัวทำละลายและการปรับเฉดสีให้คงที่ | ตลับสีแบบปลดเร็วที่เติมหมึกเตรียมไว้นอกเครื่อง |
| ระดับที่ 3: เปลี่ยนตระกูลขนาดขาสัมผัสใหม่ | สลับรางป้อน เบ้าปลอกรัด ตัวชนแนวแกน และระยะโฟกัสกล้อง | การจัดแนวทางกลและการตรวจสอบการแกว่งของหัวจับ | แผ่นชุดเครื่องมือยึดด้วยสลักนำร่อง + ค่าตั้งต้นของเลนส์ที่บันทึกไว้ |
กฎการเปลี่ยนรุ่น: หากสายการผลิตของคุณต้องเปลี่ยนสีหมึก BIN มากกว่าสองครั้งต่อกะ ให้กำหนดสเปกเป็นตลับหัวเคลือบแบบถอดเปลี่ยนได้ที่เติมหมึกไว้ล่วงหน้า เพื่อไม่ให้ช่างเทคนิคต้องล้างตัวทำละลายภายในโครงเครื่อง.
การตรวจสอบด้วยระบบแมชชีนวิชันในสายการผลิตและการแก้ไขปัญหาข้อบกพร่อง
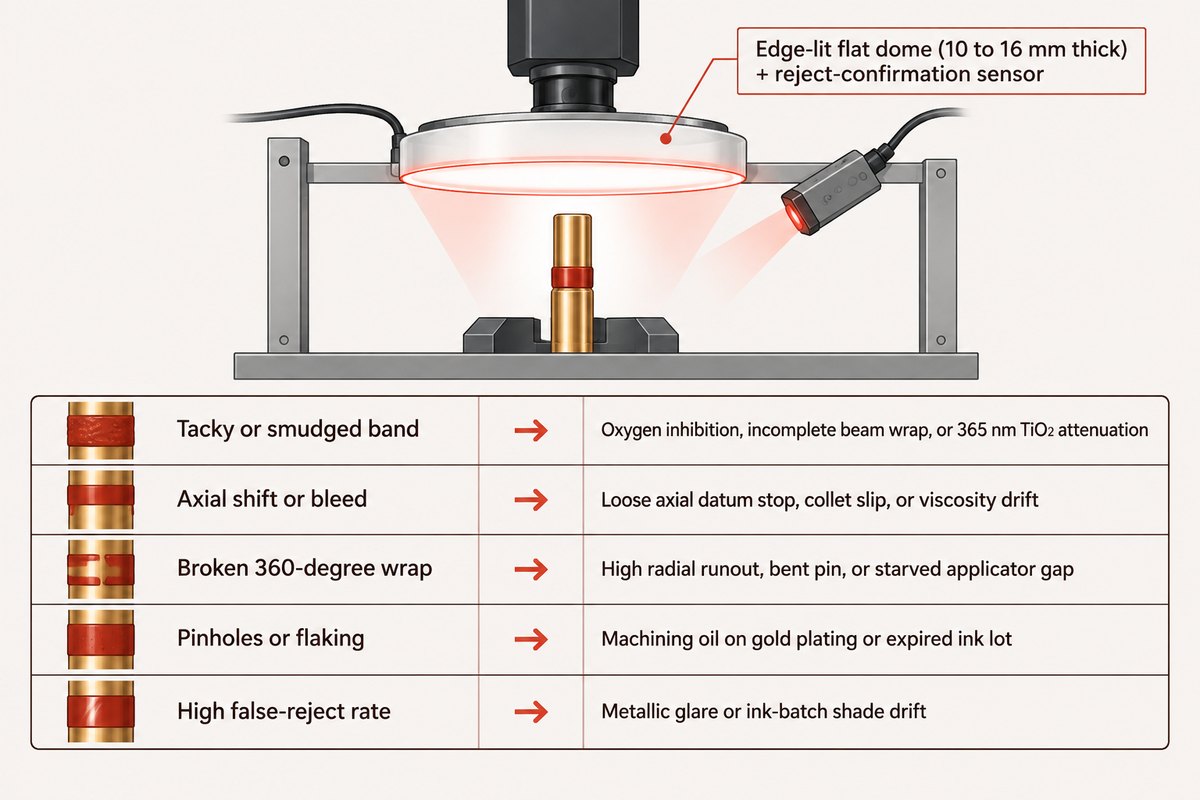
ระบบแมชชีนวิชันในสายการผลิตสามารถตรวจสอบลักษณะชั้นเคลือบที่มองเห็นได้ในกระบวนการเคลือบแบบวงจรเปิด เนื่องจากพินหรือขาสัมผัสชุบทองผิวโค้งสะท้อนแสงเหมือนกระจก การคัดเกรดที่แม่นยำจึงต้องใช้หน้าต่างค่าสีที่ผ่านการสอบเทียบ ไฟส่องสว่างแบบโดมแบนกระจายแสง และระบบคัดชิ้นงานเสียออกที่เชื่อมโยงกับสาเหตุทางกายภาพอย่างชัดเจน.
การจัดการแสงสะท้อนจ้าบนชิ้นงานทรงกระบอกชุบทองผิวมันวาว
ไฟวงแหวนมาตรฐานมักเกิดปัญหากับขาสัมผัสทรงกระบอกที่มันวาว หลอด LED แบบจุดกำเนิดแสงจะสร้างเส้นแสงสะท้อนสีขาวจ้าไปตามสันของพินหรือขาสัมผัสชุบทองในขณะที่ด้านข้างมืด ความเพี้ยนดังกล่าวทำให้ค่าเฉดสีที่วัดได้คลาดเคลื่อนและเกิดการคัดออกผิดพลาดระหว่างแถบสีน้ำตาล สีแดง และสีส้ม ในการศึกษาการจัดแสงสำหรับชิ้นงานทรงกระบอกของ Vision Systems Design (Joe Gugliotti และ Marc Landman, กันยายน 2020) ผู้เขียนได้วิเคราะห์โคมไฟโดมแบนแบบส่องแสงจากขอบ ซึ่งมีความหนา 10 ถึง 16 mm พร้อมช่องมองภาพใส ช่วยโอบล้อมทรงกระบอกโลหะมันวาวด้วยแสงกระจายที่สม่ำเสมอ ต่างจากโคมโดมครึ่งทรงกลมแบบดั้งเดิม โคมไฟโดมแบนช่วยขจัดทั้งจุดแสงสะท้อนจ้าและเงาสะท้อนรูกล้องสีดำบนผิวทรงกระบอก.
ผสานชุดเลนส์กระจายแสงเข้ากับการถ่ายภาพหลายมุมหรือการหมุนชิ้นงานใต้เลนส์ เพื่อให้ระบบควบคุมตรวจสอบความต่อเนื่องของวงแหวนครบ 360 องศา คุณลักษณะสี่ประการที่ควรคัดเกรดในขาสัมผัสแต่ละชิ้น ได้แก่ ลำดับสี BIN ความกว้างแถบสี ระยะเยื้องแนวแกนจากบ่าชิ้นงาน และความสะอาดของโซนห้ามเคลือบ สำหรับหัวเป่าลมหรือชุดปัดคัดชิ้นงานเสียออกแต่ละจุด ควรติดตั้งเซนเซอร์ยืนยันการคัดออกเพื่อให้โต๊ะหมุนหยุดทันทีหากชิ้นงานเสียไม่ถูกดีดออก สำหรับแนวทางปฏิบัติเพิ่มเติมในการตั้งค่ากล้อง โปรดดูคู่มือระบบอัตโนมัติสำหรับการตรวจสอบคอนเนกเตอร์และการยืนยันด้วยวิชันของเรา.
เหตุใดเครื่องเคลือบวงแหวนสีจึงเกิดปัญหาแถบสีเลอะหรือตำแหน่งคลาดเคลื่อน?
แถบสีที่เลอะหรือคลาดเคลื่อนมักมีสาเหตุจากการจ่ายหมึกมากเกินไป การลื่นไถลตามแนวแกนภายในหัวจับ ใบปาดหรือเข็มจ่ายหมึกสึกหรอ การอบยูวีไม่สมบูรณ์ ความหนืดหมึกเปลี่ยนแปลง การปนเปื้อนที่ผิวชิ้นงาน หรือการสัมผัสโดนชิ้นงานในขั้นตอนปลดออก คู่มือการอบของ UVNDT ระบุว่าการยับยั้งปฏิกิริยาโดยออกซิเจนเป็นปัญหาที่ผิวหน้าซึ่งพบบ่อยภายใต้หลอด UV-LED ช่วงคลื่นแคบ 395 nm โดยแถบสีจะดูแห้งแต่เหนียวเมื่อสัมผัส เนื่องจากออกซิเจนในอากาศไปหยุดอนุมูลอิสระที่ผิวบนสุดของชั้นเคลือบ ทำให้เกิดรอยเลอะในรางปล่อยชิ้นงาน.
ช่างเทคนิคไม่ควรแก้ปัญหาความคลาดเคลื่อนทางกลชั่วคราวด้วยการแปะเทปหรือหนุนแผ่นชิม ซึ่งเป็นรูปแบบความล้มเหลวในการบำรุงรักษาเชิงอุตสาหกรรมที่ซ่อนอาการสึกหรอของอุปกรณ์จับยึดชิ้นงานไว้จนกว่าล็อตการผลิตทั้งหมดจะกลายเป็นของเสีย แยกสาเหตุของข้อบกพร่องที่เกิดซ้ำอย่างเป็นระบบด้วยโปรโตคอลการแยกสาเหตุข้อบกพร่องตั้งแต่การเคลือบจนถึงการอบด้านล่างนี้.
| ข้อบกพร่องที่พบ | สาเหตุรากฐานทางกายภาพ | การแก้ไขทันที | เกณฑ์การป้องกันล่วงหน้า |
|---|---|---|---|
| แถบสีเหนียวหรือเลอะในถาดรับ | การยับยั้งโดยออกซิเจนในการอบ UV-LED ลำแสงครอบคลุมไม่ครบรอบวง หรือแสง 365 nm ถูกดูดกลืนโดย TiO2 | ตรวจสอบความยาวคลื่นที่เหมาะกับหมึก (เช่น 395 nm สำหรับสีขาว TiO2) การรับแสงครบ 360° (เวลาหมุนครบรอบหรือไฟฉายสองด้าน) และค่าพลังงานจากเครื่องวัดรังสี | ทำความสะอาดกระจกควอตซ์ทุกกะและบันทึกค่าความเข้มรังสีด้วยเครื่องวัด |
| ตำแหน่งเลื่อนตามแนวแกนหรือหมึกล้นเข้าโซนเสียบต่อ | ตัวชนอ้างอิงแนวแกนหลวม ปลอกรัดลื่น ความหนืดหมึกเปลี่ยน หรือช่องจ่ายหมึกกว้างเกินไป | ตั้งตัวชนบ่าอ้างอิงใหม่ ตรวจสอบแรงดันลมจับยึด ลดความหนาชั้นฟิล์มถ่ายโอนหมึก | ตรวจสอบการสึกหรอของจุดอ้างอิงและแรงจับยึดทุกครั้งที่เปลี่ยนชุดเครื่องมือระดับที่ 3 |
| วงแหวนสีไม่ครบรอบ 360° | การแกว่งแนวรัศมีสูง พินหรือขาสัมผัสงอในหัวจับ หรือช่องว่างหัวจ่ายหมึกขาดแคลนหมึก | ตรวจสอบแอมพลิจูดถาดสั่นและด่านคัดพินงอ ตั้งระยะศูนย์ช่องว่างหัวเคลือบใหม่ | ตรวจสอบรางป้อนชิ้นงานและเปลี่ยนใบปาดซิลิโคนที่สึกหรอตามกำหนดเวลา |
| เกิดรูเข็มหรือหลุดลอกหลังทดสอบตัวทำละลาย | คราบน้ำมันกลึงตกค้างบนผิวชุบทอง หรือล็อตหมึกหมดอายุ | กักกันล็อตการผลิต ตรวจสอบระบบล้างคราบน้ำมันก่อนหน้า เปลี่ยนหมึกชุดใหม่ | ติดตามอายุการเก็บรักษาหมึกและทดสอบ MIL-STD-202 Method 215 เมื่อเริ่มล็อตการผลิต |
| อัตราการคัดชิ้นงานดีออกผิดพลาดสูง | แสงสะท้อนจากผิวโลหะ หรือเฉดสีของหมึกล็อตใหม่เพี้ยนเกินพิกัดความเผื่อกล้อง | ทำความสะอาดแผ่นกระจายแสงโดมแบน ตรวจสอบหน้าต่างค่าสีกล้องเทียบกับพินต้นแบบ | สอบเทียบสมดุลแสงสีขาวใหม่ทุกครั้งที่เปลี่ยนล็อตหมึก |
ทำความสะอาดเลนส์ควอตซ์ยูวีและบันทึกค่าความเข้มรังสีด้วยเครื่องวัดทุกครั้งที่เปลี่ยนหมึกสีขาวทึบหรือสีเหลืองทึบ ก่อนปรับแก้เวลาแบ่งจังหวะใน PLC.
ขอบเขตการปฏิบัติตามมาตรฐานอุตสาหกรรมการบินและอวกาศ ยานยนต์ และอุตสาหกรรมทั่วไป
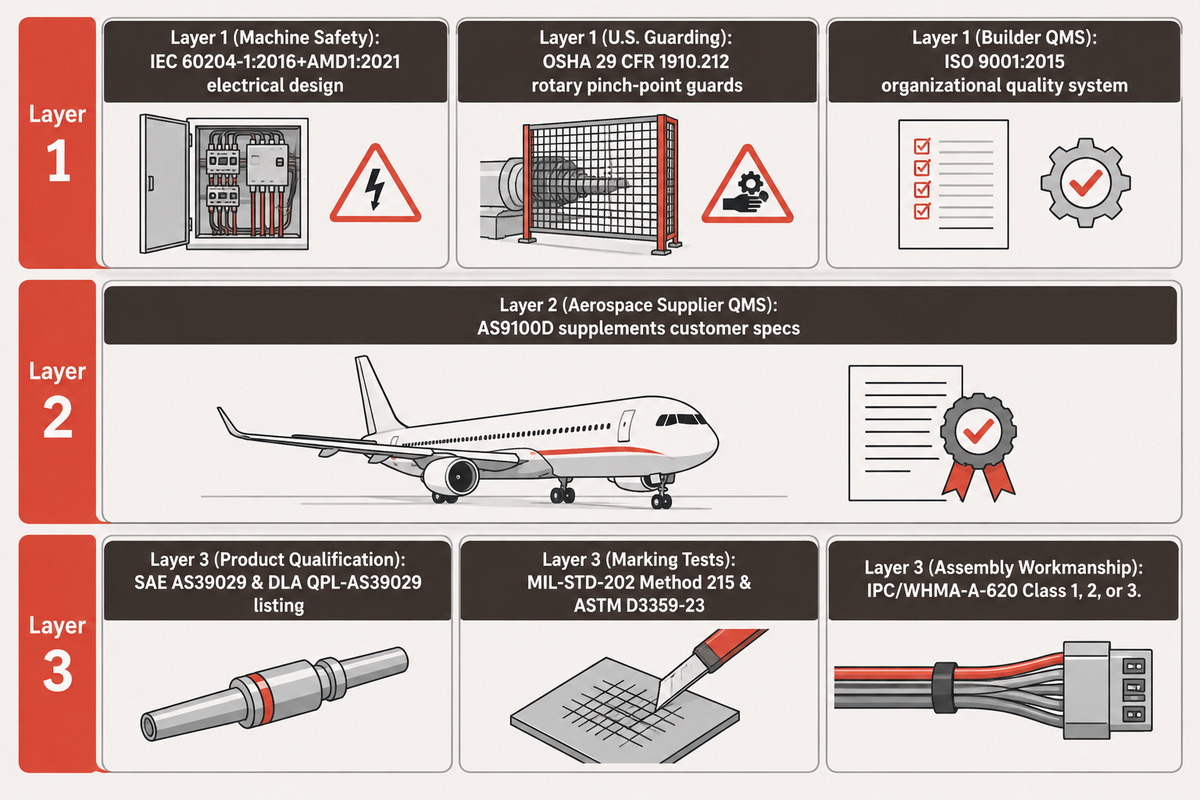
การตรวจประเมินในอุตสาหกรรมการบินและอวกาศและยานยนต์มักหยุดชะงักเมื่อผู้ซื้อเหมารวมเครื่องหมายความปลอดภัยของเครื่องจักรว่าเป็นการรับรองขาสัมผัสไฟฟ้า ความรับผิดชอบตามกฎระเบียบแบ่งออกเป็นสามระดับ ได้แก่ ระดับที่ 1 ครอบคลุมความปลอดภัยของเครื่องจักรและระบบบริหารจัดการของผู้ผลิตเครื่องจักร (รวมถึง ISO 9001:2015) ระดับที่ 2 ครอบคลุมระบบบริหารคุณภาพของผู้ผลิตชิ้นส่วนการบินและอวกาศ (AS9100D) และระดับที่ 3 ครอบคลุมการรับรองคุณสมบัติของขาสัมผัสและชุดประกอบ.
การแยกความรับผิดชอบสามระดับ: ความปลอดภัยเครื่องจักร ระบบบริหารคุณภาพองค์กร และการรับรองขาสัมผัส
ผู้ตรวจประเมินจะแยกขอบเขตความรับผิดชอบหลักสามด้านออกจากกันอย่างชัดเจนในระหว่างการตรวจประเมินระบบบริหารคุณภาพ ได้แก่ ความปลอดภัยของเครื่องจักร การบริหารคุณภาพ และการรับรองคุณสมบัติชิ้นส่วน ทั้งสามด้านนี้ต้องระบุแยกจากกันอย่างชัดเจนในเอกสารจัดซื้อทั้งหมด.
- ระดับที่ 1 ครอบคลุมความปลอดภัยทางฮาร์ดแวร์ของเครื่องจักรและการกำกับดูแลของผู้สร้างเครื่อง การออกแบบระบบไฟฟ้าของเครื่องเคลือบอยู่ภายใต้มาตรฐาน IEC 60204-1:2016+AMD1:2021 (ฉบับพิมพ์ครั้งที่ 6 ยกเลิกฉบับพิมพ์ครั้งที่ 5 ปี 2005) นับตั้งแต่จุดรับไฟเข้าเครื่อง สำหรับสถานที่ทำงานภายใต้เขตอำนาจศาลของรัฐบาลกลางสหรัฐอเมริกา มาตรฐาน OSHA 29 CFR 1910.212 กำหนดให้ต้องมีการ์ดกั้นหรือระบบป้องกันอิเล็กทรอนิกส์บริเวณจุดหมุนและจุดหนีบ โดยจำกัดให้เครื่องมือป้อนด้วยมือเป็นเพียงอุปกรณ์เสริมเท่านั้น ผู้สร้างเครื่องจักรอย่าง ZEUEE จะจัดทำเอกสารคำประกาศความสอดคล้อง CE ที่เกี่ยวข้อง การรับรองผลิตภัณฑ์ CQC ตามที่กำหนด และระบบบริหารคุณภาพองค์กร ISO 9001:2015 แยกต่างหาก ซึ่งเอกสารเหล่านี้ไม่ได้เป็นการรับรองสมรรถนะของตัวขาสัมผัส.
- ระดับที่ 2 ครอบคลุมระบบบริหารคุณภาพระดับองค์กรสำหรับอุตสาหกรรมการบินและอวกาศ (AS9100D) มาตรฐาน AS9100D ผนวกรวมข้อกำหนด ISO 9001:2015 และเพิ่มกฎเกณฑ์ด้านคุณภาพระดับองค์กรสำหรับงานการบิน อวกาศ และการป้องกันประเทศ มาตรฐานนี้รับรองระบบบริหารคุณภาพของซัพพลายเออร์ โดยทำหน้าที่เสริมไม่ใช่แทนที่แบบวิศวกรรมของลูกค้า และไม่ได้รับรองขาสัมผัสแต่ละชิ้นหรือเครื่องเคลือบ.
- ระดับที่ 3 ครอบคลุมการรับรองผลิตภัณฑ์ขาสัมผัสและชุดประกอบ ขาสัมผัสมาตรฐาน SAE AS39029 สำหรับงานทหารและการบินและอวกาศต้องมีรายชื่อผลิตภัณฑ์ที่ได้รับการรับรองภายใต้ QPL-AS39029 ในฐานข้อมูล Qualified Products Database (QPD) ของ Defense Logistics Agency การซื้อเซลล์เครื่องเคลือบไม่ได้ทำให้ขาสัมผัสได้รับการขึ้นทะเบียนใน QPL-AS39029 โดยอัตโนมัติ เมื่อข้อกำหนดขาสัมผัสระบุไว้ ผู้ผลิตขาสัมผัสจะต้องตรวจสอบความคงทนต่อตัวทำละลายตามมาตรฐาน MIL-STD-202 Method 215 ส่วนผู้ประกอบชุดสายไฟในขั้นตอนถัดไปจะตรวจสอบคุณภาพการเข้าหัวและการประกอบตามมาตรฐาน IPC/WHMA-A-620 เมื่อระบุไว้ในสัญญา.
ตามมาตรฐาน OSHA 29 CFR 1910.212(a)(3)(iii) เครื่องมือจับยึดด้วยมือแบบพิเศษที่ใช้ใส่หรือถอดขาสัมผัสทรงกระบอกขนาดเล็กบริเวณจุดปฏิบัติงาน สามารถใช้เพื่อเสริมระบบการ์ดป้องกันที่กำหนดไว้เท่านั้น และห้ามใช้ทดแทนการ์ดป้องกันทางกลหรืออิเล็กทรอนิกส์ในสหรัฐอเมริกาโดยเด็ดขาด.
ระดับชั้นคุณภาพงานประกอบยังยึดตามนิยามลักษณะการใช้งาน ไม่ใช่การเหมารวมตามชื่ออุตสาหกรรม บททบทวนเมื่อเดือนเมษายน 2026 ของ Spartronics ยืนยันว่ามาตรฐาน IPC/WHMA-A-620 ทำหน้าที่เสริมมาตรฐาน ISO 9001 ไม่ใช่การแทนที่ โดย Class 1 ครอบคลุมผลิตภัณฑ์อิเล็กทรอนิกส์ทั่วไป Class 2 ครอบคลุมผลิตภัณฑ์อิเล็กทรอนิกส์ที่ต้องการความต่อเนื่องในการทำงาน และ Class 3 ครอบคลุมผลิตภัณฑ์สมรรถนะสูงหรืองานในสภาพแวดล้อมรุนแรง ส่วนภาคผนวกสำหรับระบบอิเล็กทรอนิกส์การบินอวกาศและการทหารจะนำมาใช้เมื่อระบุไว้ในสัญญา. การเปรียบเทียบระดับชั้นคุณภาพของ Cloom Tech เสริมว่าชุดประกอบไฟฟ้าในยานยนต์ส่วนใหญ่ใช้เกณฑ์ Class 2 โดยสงวน Class 3 ไว้สำหรับวงจรที่มีความสำคัญต่อความปลอดภัย. สำหรับกฎเกณฑ์ด้านตัวเรือนทรงกลมในขั้นตอนถัดไป โปรดดูคู่มือข้อกำหนดการประกอบคอนเนกเตอร์ทรงกลม MIL-DTL-38999 ของเรา.
| มาตรฐาน / ข้อบังคับ | ระดับการปฏิบัติตามมาตรฐาน | ผู้รับผิดชอบหลัก | ขอบเขตการบังคับใช้ |
|---|---|---|---|
| IEC 60204-1:2016+AMD1:2021 | ระดับที่ 1: ความปลอดภัยของเครื่องจักร | ผู้ผลิตเครื่องจักร (OEM) | ความปลอดภัยทางไฟฟ้าของเครื่องจักรตั้งแต่จุดรับไฟเข้า ไม่รวมการทดสอบรหัส BIN ของขาสัมผัส |
| OSHA 29 CFR 1910.212 | ระดับที่ 1: ความปลอดภัยของเครื่องจักร (สหรัฐฯ). | OEM และฝ่ายความปลอดภัยของโรงงาน | การป้องกันจุดหมุนหนีบในสถานที่ทำงานในสหรัฐฯ เครื่องมือจับด้วยมือใช้เสริมการ์ดป้องกันเท่านั้น |
| ISO 9001:2015 | ระดับที่ 1: ระบบบริหารคุณภาพผู้สร้างเครื่อง | ผู้ผลิตเครื่องจักร (OEM) | ระบบบริหารคุณภาพระดับองค์กร ไม่ใช่เครื่องหมายรับรองสมรรถนะชิ้นงาน |
| AS9100D | ระดับที่ 2: ระบบบริหารคุณภาพองค์กรการบินและอวกาศ | ซัพพลายเออร์งานการบินและอวกาศ | ระบบคุณภาพงานการบิน/อวกาศ/ป้องกันประเทศ ใช้เสริมสเปกลูกค้าและไม่ได้รับรองชิ้นงานรายชิ้น |
| SAE AS39029 & DLA QPL-AS39029 | ระดับที่ 3: การรับรองคุณสมบัติผลิตภัณฑ์ | ผู้ผลิตขาสัมผัส | ความทนทาน 500 รอบ แรงยึดเกาะ รูปทรง และการมีรายชื่อที่ใช้งานอยู่ในฐานข้อมูล QPD |
| MIL-STD-202 วิธีทดสอบ 215 & ASTM D3359-23 | ระดับที่ 3: การตรวจสอบคุณภาพแถบสี | ฝ่ายประกันคุณภาพขาสัมผัส / งานประกอบ | ความชัดเจนของแถบสีหลังสัมผัสตัวทำละลายบนขาสัมผัส + คะแนนเทป 0–5 บนแผ่นตัวอย่างแบน |
| IPC/WHMA-A-620 (ระดับชั้น 1/2/3) | ระดับที่ 3: มาตรฐานฝีมือการประกอบ | ผู้ประกอบชุดสายไฟเคเบิล | การตรวจรับงานเข้าหัวสาย การระบุรหัส และการตรวจสอบตามระดับชั้นที่กำหนด |
ขอบเขตการตรวจประเมิน: ตรวจสอบหมายเลขชิ้นส่วนขาสัมผัสสำหรับงานป้องกันประเทศและการบินและอวกาศโดยตรงในฐานข้อมูล Qualified Products Database ของ DLA เครื่องหมาย CE บนเครื่องจักรและใบรับรอง ISO 9001 ของผู้ผลิตเครื่องไม่ได้เป็นข้อพิสูจน์สถานะ QPL ของขาสัมผัส.
ปัจจัยใดกำหนดงบประมาณ ระยะเวลาคืนทุน และการคัดเลือกผู้ผลิตเครื่องเคลือบวงแหวนสีอัตโนมัติ?
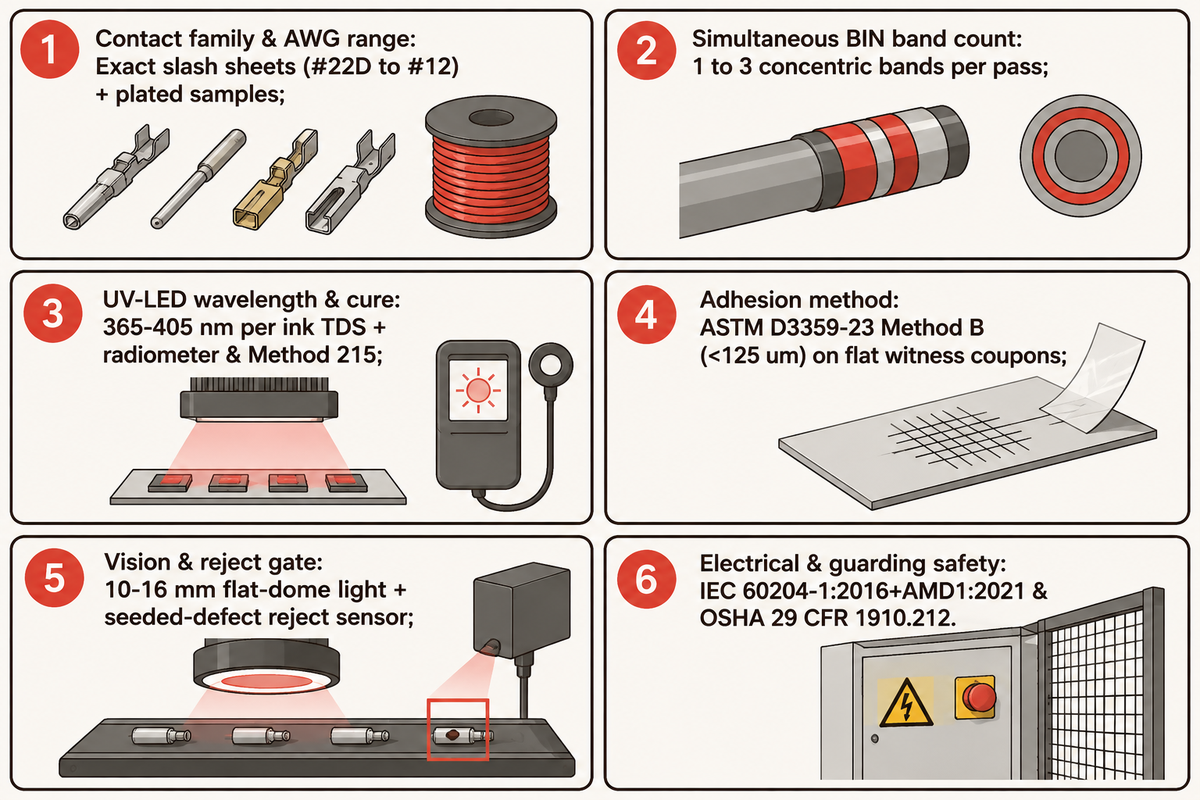
รูปทรงของขาสัมผัส ระบบวิชัน CCD แบบวงจรปิด และจำนวนแถบสี ล้วนเป็นตัวกำหนดต้นทุนเครื่องจักรมากกว่าขนาดโครงสร้างภายนอก เครื่องจักรเฉพาะทางถูกสร้างขึ้นตามแบบชิ้นงานตัวอย่างของคุณ ดังนั้นราคาเครื่องที่แน่นอนจึงต้องอาศัยการประเมินใบเสนอราคาเฉพาะงาน และแบบจำลองการคำนวณระยะเวลาคืนทุนควรพิจารณาทั้งการลดแรงงานในการทำรหัสระบุตำแหน่งและความเสี่ยงของงานแก้ไขที่หลุดรอดไปตามข้อมูลจริงของโรงงาน.
ปัจจัยขับเคลื่อนต้นทุนห้าประการเบื้องหลังใบเสนอราคาเครื่องเคลือบสั่งทำพิเศษ
เซลล์เคลือบวงแหวนสีอัตโนมัติเต็มรูปแบบจะถูกออกแบบทางวิศวกรรมตามแบบชิ้นงานและข้อกำหนดล็อตการผลิตของคุณ ขอบเขตของใบเสนอราคาขึ้นอยู่กับทางเลือกในการออกแบบต่อไปนี้:
- หัวเคลือบหลายสีพร้อมกันจะเพิ่มชุดจ่ายหมึกที่ซิงโครไนซ์กัน ชุดขับเคลื่อนควบคุมปริมาณแยกอิสระ และพื้นที่ฉายแสงยูวีที่กว้างขึ้นเมื่อเทียบกับหัวเคลือบแถบเดี่ยว.
- ขอบเขตของระบบป้อนชิ้นงานและชุดเครื่องมือจะเพิ่มขึ้นเมื่อโรงงานเปลี่ยนจากถาดสแตนเลสใบเดียวไปเป็นรางแบบถอดเปลี่ยนได้ ปลอกรัดยึดสลักนำร่อง หรือชุดป้อนแบบแมกกาซีนที่จำเป็นสำหรับการจัดการพินหรือขาสัมผัสขนาดเล็ก Size #22D ที่บอบบาง.
- ระดับของการตรวจสอบด้วยแสงจะเพิ่มกล้อง CCD หลายมุมมอง ชุดไฟโดมแบนกระจายแสง ซอฟต์แวร์ตรวจสอบลำดับสี และชุดปัดคัดชิ้นงานเสียออกที่ยืนยันด้วยเซนเซอร์เพื่อลดการหลุดรอดของข้อผิดพลาดรหัส BIN.
- สามารถติดตั้งแผ่นกระจกควอตซ์ที่เข้าชุดกัน แผงหลอด UV-LED ตามความยาวคลื่นเฉพาะ และสัญญาณเตือนควบคุมกระบวนการ เพื่อให้การอบหมึกผสมเม็ดสีมีความสม่ำเสมอยิ่งขึ้น.
- ชั่วโมงงานวิศวกรรมระบบควบคุมจะเพิ่มขึ้นเมื่อต้องการเชื่อมโยงระบบล็อกสูตรการผลิตใน PLC เข้ากับการสแกนบาร์โค้ดล็อตการผลิตและการบันทึกข้อมูลผ่าน OPC-UA/MES.
การวางกรอบคำนวณระยะเวลาคืนทุนจากการลดแรงงานและบริบทงานแก้ไขในขั้นตอนถัดไป
การประเมินระยะเวลาคืนทุนจากค่าแรงรายชั่วโมงของผู้ปฏิบัติงานเพียงอย่างเดียวจะทำให้มองข้ามผลกระทบในขั้นตอนถัดไปของการประกอบคอนเนกเตอร์ที่ซับซ้อน ในด้านแรงงานทางตรง ข้อมูลอ้างอิงระบบอัตโนมัติที่เผยแพร่ของ ZEUEE ระบุว่าสามารถลดแรงงานในการทำเครื่องหมายระบุตำแหน่งลงได้มากกว่า >50% เมื่อเปลี่ยนขั้นตอนการมาร์กชุดสายไฟด้วยมือเป็นระบบอัตโนมัติ. ในขณะเดียวกัน Connector Supplier รายงานว่าการประกอบงานที่ไม่ใช่เกรดทหารซึ่งใช้ขาสัมผัสเกรดพาณิชย์เทียบเท่า โดยตัดการรับรอง QPL การทดสอบทางทหาร และการทำรหัสสี BIN ออกไปพร้อมกัน จะช่วยประหยัดต้นทุนขาสัมผัสต่อชิ้นได้ประมาณ 25–50% ดังนั้นขาสัมผัสเกรดการบินและอวกาศที่ผ่านการรับรองจึงมีมูลค่าต่อชิ้นสูงกว่ารุ่นพาณิชย์อย่างมาก ส่งผลให้ความเสียหายทางการเงินเมื่อเกิดของเสียสูงขึ้นตามไปด้วย.
ตัวชี้วัดการทดสอบงานประกอบในระดับระบบให้บริบทเพิ่มเติมเกี่ยวกับคุณค่าของการตรวจสอบอัตโนมัติ คู่มือการประกอบสายไฟสั่งทำของ HooHA Wire & Cable ระบุว่าระบบทดสอบอัตโนมัติปริมาณสูงที่ทำงาน 300–500 ชุดต่อชั่วโมง มีอัตราการหลุดรอดของของเสียต่ำกว่า 0.1% เทียบกับ 2–3% ในการตรวจสอบด้วยคน. Laser Wire Solutions รายงานในทำนองเดียวกันว่างานประกอบด้านการบินและอวกาศที่อยู่ภายใต้มาตรฐาน NASA-STD-8739.4 และกฎระเบียบของ FAA/EASA จะต้องเผชิญกับต้นทุนงานแก้ไข ของเสีย และความล่าช้าในการขอรับรองใหม่ที่มีมูลค่าสูงทุกครั้งที่ข้อบกพร่องจากต้นทางหลุดรอดไปถึงขั้นตอนประกอบขั้นสุดท้าย.
ตัวอย่างตารางคำนวณการคืนทุน: HooHA ได้เผยแพร่ข้อมูลอัตราการหลุดรอดสำหรับการทดสอบชุดสายไฟสำเร็จรูปโดยไม่ได้แยกเฉพาะความผิดพลาดของวงแหวนสี วิศวกรจึงควรนำบันทึกข้อมูลของเสียภายในโรงงานของตนมาใส่ในแบบจำลอง สมมติว่าการตรวจสอบเปลี่ยนจากอัตราการหลุดรอดของการตรวจด้วยคน 2% มาเป็นการคัดเกรดอัตโนมัติ 0.1% สำหรับล็อตการผลิต 10,000 ชิ้นต่อปี ของเสียที่หลุดรอดจะลดลงจาก 200 ชิ้น เหลือเพียง 10 ชิ้น ช่วยขจัดงานรื้อถอนแก้ไขในขั้นตอนปลายน้ำได้ถึง 190 ครั้งต่อปี ควบคู่กับการลดแรงงานทางตรงในการทำเครื่องหมายลงมากกว่า >50% หากต้องการทราบโครงสร้างเครื่องจักรที่แน่นอนและต้นทุนที่เกี่ยวข้อง โปรดดูที่โซลูชันเครื่องเคลือบวงแหวนสีอัตโนมัติของ ZEUEE และส่งชิ้นงานตัวอย่างเพื่อรับการประเมิน.
คัดลอกรายการตรวจสอบด้านล่างนี้ใส่ในเอกสารขอใบเสนอราคา (RFQ) ของคุณเพื่อกำหนดเกณฑ์มาตรฐานเดียวกันให้ซัพพลายเออร์ทุกรายใช้ยื่นข้อเสนอ:
รายการตรวจสอบ RFQ — คัดลอกหัวข้อเหล่านี้ใส่ในคำขอใบเสนอราคาของคุณ:
| พารามิเตอร์ | ช่วงที่แนะนำ | ความสำคัญทางวิศวกรรม | วิธีการตรวจสอบ |
|---|---|---|---|
| ตระกูลขาสัมผัสและช่วงขนาดสาย AWG | ระบุเอกสารย่อยที่แน่นอน (เช่น #22D 22–28 AWG ถึง #12 12–14 AWG) | ใช้กำหนดขนาดปลอกรัด การเลือกถาดบุผิวเทียบกับแมกกาซีนป้อน และตัวชนแนวแกน | แนบแบบ 2D และส่งขาสัมผัสชุบผิวจริงเพื่อทดสอบ |
| จำนวนแถบสี BIN ที่เคลือบพร้อมกัน | แถบสีร่วมศูนย์ 1 ถึง 3 แถบต่อรอบ (3 แถบสำหรับรหัส BIN เต็ม) | เป็นตัวกำหนดจำนวนหัวเคลือบและอัตราการเดินเครื่องในรอบเดียว | วัดความกว้างแถบสีหลายแถบและพิกัดความเผื่อระยะห่างในล็อตการผลิตทดลอง |
| ความยาวคลื่น UV-LED และการตรวจสอบการอบ | เลือกความยาวคลื่น (365–405 nm) ตามเอกสารข้อมูลหมึก โดยคลื่น 395 nm มักทะลุผ่านสีขาว TiO2 ได้ดีกว่าเมื่อตรงกับสารกระตุ้นปฏิกิริยาแสง | การอบสุกทะลุชั้นล่างต้องอาศัยความยาวคลื่น ความหนาฟิล์ม และพลังงานแสงที่เหมาะกับหมึก ทั้งนี้การยับยั้งโดยออกซิเจนยังอาจทำให้ผิวหน้าเหนียวได้ | ตรวจสอบบันทึกค่าความเข้มและพลังงานจากเครื่องวัดรังสีควบคู่กับการทดสอบการอบตามสเปกหมึกและ MIL-STD-202 Method 215 |
| วิธีตรวจสอบแรงยึดเกาะ | ASTM D3359-23 Method B (<125 µm) บนแผ่นตัวอย่างแบน | วงแหวนแคบบนผิวโค้งของขาสัมผัสไม่สามารถกรีดตารางตัดขวางแบบแบนได้ | นำแผ่นตัวอย่างแบนที่ชุบผิวชนิดเดียวกันเข้าอบในเครื่องเดียวกัน |
| ระบบไฟส่องสว่างวิชันและด่านคัดของเสีย | ไฟโดมแบนกระจายแสง (เช่น แผงหนา 10–16 mm ตามข้อมูล Vision Systems Design ช่องมองสัมพันธ์กับ FOV) + เซนเซอร์ยืนยันการคัดชิ้นงานเสียออก | ลดแสงสะท้อนโลหะบนพินหรือขาสัมผัสผิวโค้งและแจ้งเตือนเมื่อชุดปัดของเสียไม่ทำงาน | ป้อนพินที่มีข้อบกพร่องจำลองในขั้นตอน FAT และตรวจสอบว่าของเสียทุกชิ้นถูกคัดออกพร้อมสัญญาณยืนยันจากเซนเซอร์ |
| ความปลอดภัยทางไฟฟ้าและการ์ดป้องกัน | IEC 60204-1:2016+AMD1:2021 (ระบบไฟฟ้า); OSHA 29 CFR 1910.212 (การ์ดป้องกันในสหรัฐฯ) | กฎหมายท้องถิ่นที่เกี่ยวข้องและข้อกำหนดของผู้ซื้อเป็นเกณฑ์ในการอนุมัติด้านอาชีวอนามัยและความปลอดภัย | ตรวจสอบผังวงจรไฟฟ้า วงจรหยุดฉุกเฉิน และสวิตช์นิรภัยประตูตู้เครื่องจักรเทียบกับขอบเขตสัญญา |
ขอบเขตใบเสนอราคา: ยืนยันให้ชัดเจนว่าชุดเครื่องมือจับยึดขาสัมผัสเฉพาะรุ่น ชิ้นงานต้นแบบสอบเทียบกล้อง และพัดลมดูดระบายอากาศชุดยูวี รวมอยู่ในราคาเครื่องพื้นฐานแล้วหรือยังก่อนเปรียบเทียบข้อเสนอ.
การบูรณาการ ระบบสาธารณูปโภคในโรงงาน และการรับรองเครื่องจักรสำหรับสายการผลิตเคลือบสี
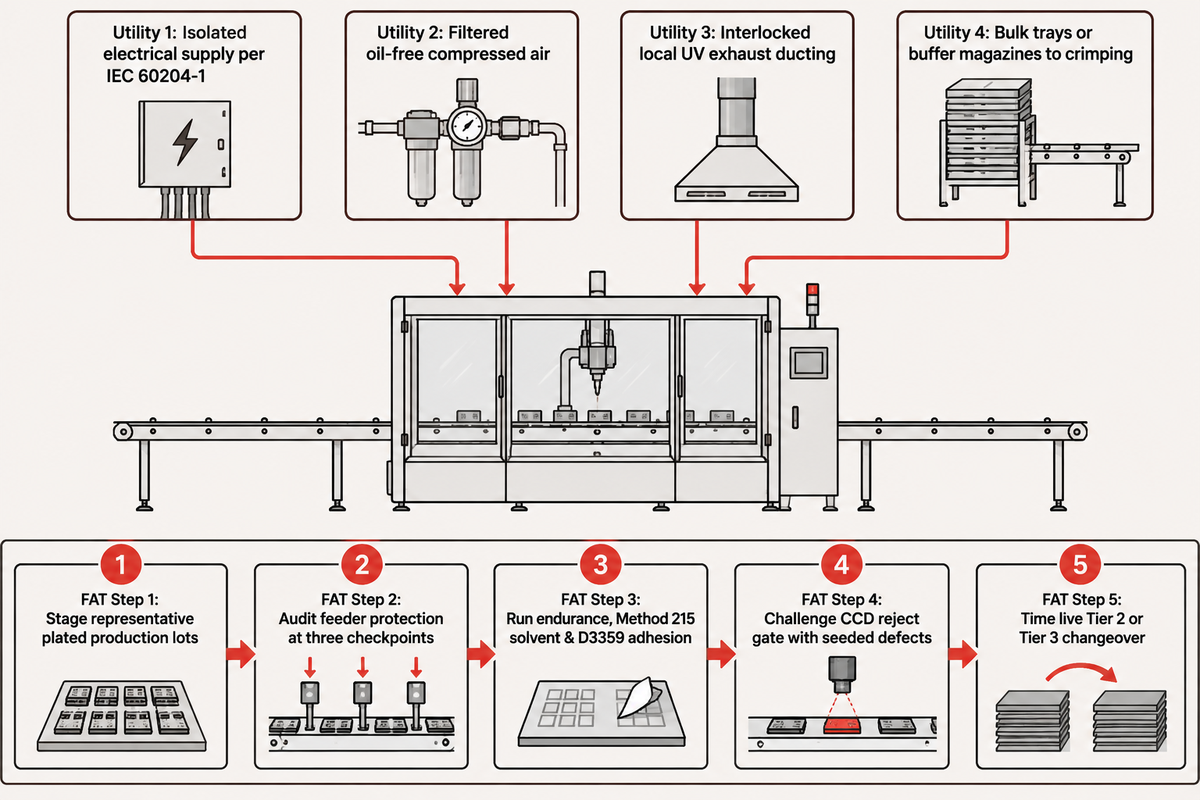
ความล่าช้าในการเริ่มเดินเครื่องไม่ได้เกิดจากล้อจ่ายหมึกเสมอไป แต่มักเกิดขึ้นเมื่อระบบไฟฟ้าโรงงาน ลมเป่าปราศจากน้ำมัน ท่อดูดระบายอากาศยูวี และเกณฑ์การตรวจรับเครื่องจักร ณ โรงงานผู้ผลิต (FAT) ไม่ได้ถูกกำหนดขอบเขตไว้ก่อนส่งมอบ การสรุปข้อกำหนดระบบสาธารณูปโภคและการทำ FAT ด้วยชิ้นงานตัวอย่างจริงจะช่วยปกป้องตารางการผลิต.
การเตรียมระบบสาธารณูปโภคก่อนติดตั้งและการเชื่อมต่อในสายการผลิต
ก่อนเคลื่อนย้ายเซลล์เคลือบสีเข้าติดตั้งในพื้นที่ผลิต ทีมวิศวกรรมอาคารของโรงงานต้องเตรียมจุดเชื่อมต่อทางกายภาพสี่ด้านตามที่ผู้ผลิตเครื่องจักร (OEM) กำหนด.
- จัดเตรียมแรงดันไฟฟ้า จำนวนเฟส และพิกัดเบรกเกอร์ที่จุดรับไฟเข้าเครื่องให้ตรงตามมาตรฐาน IEC 60204-1:2016+AMD1:2021 โดยแยกสายไฟเลี้ยงระบบวิชันและ PLC ออกจากโหลดเหนี่ยวนำ.
- จ่ายลมอัดที่ผ่านการกรองและปราศจากน้ำมันไปยังหัวจับ กลไกปล่อยชิ้นงาน และหัวเป่าลม เพื่อไม่ให้ละอองน้ำมันในอากาศปนเปื้อนผิวชุบทอง.
- เชื่อมต่อท่อดูดระบายอากาศเฉพาะจุดที่พ่วงสัญญาณเข้ากับสถานะการเดินเครื่อง เพื่อระบายไอโมโนเมอร์และความร้อนจากหลอด LED ในระหว่างการเคลือบสีอย่างต่อเนื่อง.
- ตัดสินใจว่าเซลล์จะปล่อยชิ้นงานลงถาดเทกอง หรือส่งต่อไปยังเครื่องย้ำสายคอนเนกเตอร์ในสถานีถัดไปผ่านแมกกาซีนพักชิ้นงานเพื่อรองรับช่วงหยุดเติมวัตถุดิบ.
โปรโตคอลการรับรองการตรวจรับเครื่องจักร ณ โรงงานผู้ผลิต (FAT) ห้าขั้นตอน
ตามแนวทางการส่งมอบเครื่องของ Lancing UK Bowlfeeders ผู้ซื้อและผู้ผลิตควรตกลงเรื่องชิ้นงานตัวอย่างที่เป็นตัวแทน ระยะเวลาทดสอบ ลำดับการทำงาน การจัดการของเสีย และกฎการเติมชิ้นงานให้ชัดเจนก่อนส่งมอบ โดยรับรองเครื่องเคลือบวงแหวนสีเครื่องใหม่ทุกเครื่องผ่านห้าขั้นตอนตามลำดับดังนี้:
- เตรียมขาสัมผัสชุบผิวจริงที่เป็นตัวแทนการผลิต — ส่งล็อตการผลิตจริงที่ครอบคลุมทั้งขนาดเล็กที่สุดและใหญ่ที่สุดของคุณ แทนการใช้แท่งโลหะจำลองที่ไม่ได้ชุบผิว.
- ตรวจสอบการปกป้องชิ้นงานของระบบป้อนในสามจุด — ตรวจดูปลายพินหรือขาสัมผัสและผิวชุบทองหลังจากการเทชิ้นงานลงโถ หลังการหมุนเวียนในถาดสั่นเป็นเวลานาน และที่จุดปล่อยออกของรางตรง.
- เดินเครื่องทดสอบความทนทานต่อเนื่อง การทนตัวทำละลาย และแรงยึดเกาะ — เดินเครื่องผลิตล็อตทดสอบอย่างต่อเนื่องโดยไม่หยุด จากนั้นตรวจสอบความทนทานของแถบสีต่อตัวทำละลายตามมาตรฐาน MIL-STD-202 Method 215 และแรงยึดเกาะชั้นเคลือบบนแผ่นตัวอย่างแบนตามมาตรฐาน ASTM D3359-23.
- ทดสอบความแม่นยำของด่านคัดของเสียด้วยวิชัน CCD — ป้อนพินที่กลับหัว แถบสีเลอะ และลำดับสี BIN สลับกันเข้าไปในระบบ แล้วตรวจยืนยันว่าพินที่บกพร่องทุกชิ้นถูกคัดแยกออกจริงพร้อมบันทึกสัญญาณเซนเซอร์.
- จับเวลาการเปลี่ยนรุ่นระดับที่ 2 หรือระดับที่ 3 จากการทำงานจริง — จับเวลาช่างเทคนิคในการสลับสีหมึกหรือเปลี่ยนขนาดขาสัมผัส นับตั้งแต่พินดีชิ้นสุดท้ายของรุ่นเดิมจนถึงพินดีชิ้นแรกที่ผ่านการตรวจสอบของรุ่นใหม่.
แคตตาล็อกที่เผยแพร่ในสาธารณะแสดงให้เห็นเครื่องเคลือบขาสัมผัสเฉพาะทางพร้อมระบบวิชัน CCD จากผู้ผลิตอย่าง ZEUEE (เซลล์เคลือบขาสัมผัสแบบแยกชิ้น), Adapt Automation (เครื่องทำแถบสีพินรุ่น Model 1174) และ Yulishih (เครื่องเคลือบกระบอกฟิวส์รุ่น TIU-03 พร้อมวิชัน CCD) ทั้งนี้การทดสอบด้วยชิ้นงานตัวอย่างและการลงนามตรวจรับ FAT ยังคงเป็นปัจจัยชี้ขาด ผู้ซื้อที่ต้องการประเมินศักยภาพด้านระบบอัตโนมัติสำหรับคอนเนกเตอร์สามารถตรวจสอบฐานวิศวกรรมระบบอัตโนมัติของ ZEUEE ในเซินเจิ้นและไท่เหอได้ ซึ่งครอบคลุมพื้นที่ฐานการผลิตไท่เหอ 20,000 m² ถือครองสิทธิบัตรระบบอัตโนมัติสำหรับคอนเนกเตอร์มากกว่า 150+ รายการ และส่งออกไปยังกว่า 30+ ประเทศ.
กฎการลงนามอนุมัติ FAT: ยึดการอนุมัติจัดส่งเครื่องขั้นสุดท้ายตามบันทึกการตรวจจับของเสียจำลองด้วยระบบวิชันและผลทดสอบความทนทานต่อตัวทำละลายบนขาสัมผัสตัวอย่างจากล็อตการผลิตชุบผิวจริงของคุณ ไม่ใช่ดูเพียงวิดีโอการเดินเครื่องเปล่า.
คำถามที่พบบ่อย
เครื่องเคลือบวงแหวนสีใช้ทำอะไรในการผลิตคอนเนกเตอร์?
ในการผลิตคอนเนกเตอร์ เครื่องจักรนี้ทำหน้าที่เคลือบแถบสีระบุตำแหน่งแบบร่วมศูนย์สูงสุดสามแถบลงบนพินหรือขาสัมผัสและขั้วรับทรงกระบอก แถบสีสามแถบจะแทนรหัสหมายเลขระบุพื้นฐาน (BIN) สามหลักตามมาตรฐาน SAE AS39029 อย่างครบถ้วน เซลล์อัตโนมัติจะผสานการป้อนชิ้นงานตามทิศทาง การหมุนร่วมแกน การถ่ายโอนหมึกยูวีตามปริมาณที่กำหนด การอบแห้งทันที และการตรวจสอบด้วยกล้อง CCD ในสายการผลิตเพื่อป้องกันการประกอบขาสัมผัสผิดขนาด.
คุณจะอ่านแถบสีสามแถบบนพินหรือขาสัมผัสและขั้วรับตามมาตรฐาน AS39029 ได้อย่างไร?
อ่านแถบสีสามแถบตามลำดับจากด้านกระบอกย้ำสายไฟไปยังปลายด้านเสียบต่อ แถบสีแต่ละแถบจะแทนตัวเลขรหัสสีตัวต้านทานมาตรฐานตั้งแต่ 0 ถึง 9 รวมกันเป็นหมายเลขระบุพื้นฐานสามหลักของขาสัมผัส ตัวอย่างเช่น สีส้ม-น้ำเงิน-ดำ หมายถึงรหัส BIN 360 บนขาสัมผัสรุ่น M39029/58-360 เพื่อยืนยันขนาดช่องใส่ขาสัมผัสและขนาดสายไฟ.
โครงสร้างเครื่องเคลือบวงแหวนสีแบบใดเหมาะที่สุดสำหรับการผลิตขาสัมผัส M39029 หลายรุ่นคละกัน?
โรงงานที่ผลิตขาสัมผัส M39029 หลากหลายรุ่นจะได้ประสิทธิภาพสูงสุดเมื่อใช้เซลล์โต๊ะหมุนแบบสามหัวเคลือบที่ใช้ตลับหมึกเติมล่วงหน้าแบบปลดเร็ว เบ้ารับชุดเครื่องมือขาสัมผัสยึดด้วยสลักนำร่อง และระบบล็อกสูตรวิชันด้วยบาร์โค้ด การจับคู่ถาดสั่นบุผิวนิ่มหรือชุดป้อนแบบแมกกาซีนเข้ากับการอบด้วยแสง UV-LED ที่ตรงกับชนิดหมึกและชุดเลนส์ CCD แบบโดมแบนจะช่วยลดเวลาหยุดเครื่องขณะเปลี่ยนรุ่นพร้อมทั้งปกป้องพินหรือขาสัมผัสชุบทองขนาดเล็ก Size #22D ที่บอบบาง.
เครื่องเคลือบวงแหวนสีระดับอุตสาหกรรมโดยทั่วไปมีราคาเท่าใด?
เครื่องเคลือบวงแหวนสีระดับอุตสาหกรรมไม่มีราคาขายสำเร็จรูปที่ประกาศทั่วไปและต้องใช้การขอใบเสนอราคา (RFQ) ตามสเปกเฉพาะงาน งบประมาณจะปรับเปลี่ยนตามช่วงเส้นผ่านศูนย์กลางขาสัมผัส จำนวนแถบสีที่เคลือบพร้อมกัน ประเภทระบบการป้อนชิ้นงาน และระดับของระบบตรวจสอบ CCD ควรแยกหมวดราคาเครื่องพื้นฐาน เบ้าชุดเครื่องมือตามขนาด ชิ้นงานต้นแบบสอบเทียบวิชัน และระบบดูดระบายอากาศยูวีออกจากกันในทุกใบเสนอราคา.
เครื่องเคลือบวงแหวนสีอัตโนมัติสามารถใช้แทนเครื่องมาร์กสายไฟด้วยเลเซอร์หรืออิงก์เจ็ตได้หรือไม่?
ไม่ได้ เนื่องจากเครื่องจักรแต่ละประเภทตอบโจทย์รูปทรงการทำเครื่องหมายและข้อกำหนดมาตรฐานที่ต่างกัน เลเซอร์ไฟเบอร์และเครื่องพิมพ์อิงก์เจ็ตแบบต่อเนื่องเหมาะสำหรับการพิมพ์รหัสล็อตการผลิตแบบตัวอักษร บาร์โค้ด 2D และข้อความบนฉนวนสายเคเบิลแบบต่อเนื่องหรือเปลือกคอนเนกเตอร์ผิวแบนด้วยความเร็วสูง อย่างไรก็ตาม เลเซอร์ไม่สามารถสร้างแถบสีรหัสตัวต้านทานหลายสีตามมาตรฐานลงบนผิวชุบทองบาง 0.000050 in ได้ และหัวพิมพ์อิงก์เจ็ตมาตรฐานก็ต้องอาศัยระบบหมุนซิงโครไนซ์เฉพาะทางจึงจะสร้างแถบสีที่คมชัดบนพินหรือขาสัมผัสแยกชิ้นขนาดเล็กได้ โรงงานผลิตคอนเนกเตอร์จึงมักเดินเครื่องเคลือบวงแหวนสีแบบหมุนควบคู่ไปกับสถานีเลเซอร์หรืออิงก์เจ็ต.
ผู้ซื้อควรส่งวัสดุตัวอย่างอะไรบ้างเพื่อทำการทดลองเดินเครื่องเคลือบวงแหวนสี?
ส่งขาสัมผัสชุบผิวจริงจากสายการผลิตครอบคลุมทุกขนาดเป้าหมาย แบบชิ้นงาน 2D ที่ระบุโซนห้ามเคลือบส่วนเสียบต่อ รหัสสี BIN M39029 ที่ต้องการ และข้อกำหนดการทดสอบตัวทำละลาย MIL-STD-202 Method 215 ของคุณ พร้อมแนบแผ่นตัวอย่างแบนที่ชุบผิวชนิดเดียวกันมาด้วยทุกครั้งที่ต้องการประเมินระดับแรงยึดเกาะตามมาตรฐาน ASTM D3359-23.
ต้องการประเมินความเป็นไปได้ทางเทคนิคสำหรับแบบขาสัมผัสของคุณหรือไม่?
ช่วงขนาดขาสัมผัสของคุณคือเท่าใด ลำดับสี BIN ของคุณเป็นอย่างไร และพิกัดความเผื่อในการตรวจสอบของคุณกำหนดไว้อย่างไร แบ่งปันข้อมูลเหล่านี้กับทีมวิศวกรรมของเราเพื่อกำหนดขอบเขตการทดสอบชิ้นงานตัวอย่าง การจัดวางระบบเปลี่ยนชุดเครื่องมือ และเกณฑ์การตรวจรับเครื่องจักร ณ โรงงานผู้ผลิต (FAT).
ขอทดสอบชิ้นงานขาสัมผัสตัวอย่างและรับใบเสนอราคาทางวิศวกรรมตรวจสอบข้อมูลทางเทคนิคโดยทีมวิศวกรรมของบริษัท Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd คู่มือนี้อ้างอิงมาตรฐานสาธารณะ กลไกจากสิทธิบัตรที่เผยแพร่ บทสรุปจากห้องปฏิบัติการอิสระ และการคำนวณทางวิศวกรรมที่ระบุเงื่อนไขชัดเจน การอนุมัติเดินเครื่องผลิตจริงต้องยึดตามแบบผลิตภัณฑ์ เอกสารข้อมูลหมึก และการตรวจรับเครื่องจักร ณ โรงงานผู้ผลิต (FAT).
เอกสารอ้างอิงและแหล่งข้อมูล
- CN118744073A, อุปกรณ์เคลือบวงแหวนสีขาสัมผัสอัตโนมัติ (2024) Google Patents (Shanghai Workpower Telecom Co., Ltd.)
- CN122558722A, อุปกรณ์เคลือบวงแหวนสีเพลาทรงกระบอกอัตโนมัติ (2026) Google Patents (Kunshan Aisyitian Automation)
- US6311229B1, ระบบระบุรหัสสีสำหรับระบบบล็อก I/O (หมดอายุแล้ว) Google Patents (Elsag International BV)
- การสำรวจมาตรฐาน AS39029 ตอนที่ 1 (2025) Lectromec (ห้องปฏิบัติการทดสอบ ISO/IEC 17025)
- ขาสัมผัส M39029: คู่มือการชุบผิว QPL และการระบุรหัสสี BIN Connector Supplier
- การวัดพารามิเตอร์การอบด้วยแสงยูวีของโฟโตพอลิเมอร์เชิงพาณิชย์ (อัปเดตเมื่อพฤษภาคม 2026) สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ (NIST), กระทรวงพาณิชย์สหรัฐฯ
- ASTM D3359-23, วิธีทดสอบมาตรฐานสำหรับการประเมินแรงยึดเกาะด้วยการทดสอบเทป ASTM International
- ไฟส่องสว่างแบบโดมแบนช่วยลดแสงสะท้อนและเงาในระบบแมชชีนวิชัน (2020) Vision Systems Design
- IEC 60204-1:2016+AMD1:2021, ความปลอดภัยของเครื่องจักร: อุปกรณ์ไฟฟ้าของเครื่องจักร (ฉบับพิมพ์ครั้งที่ 6) International Electrotechnical Commission (IEC)
- 29 CFR 1910.212, ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกประเภท สำนักงานบริหารความปลอดภัยและอาชีวอนามัย (OSHA), กระทรวงแรงงานสหรัฐฯ
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015
Trending now