Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina trenzadora de contactos Twist Pin: guía completa 2026

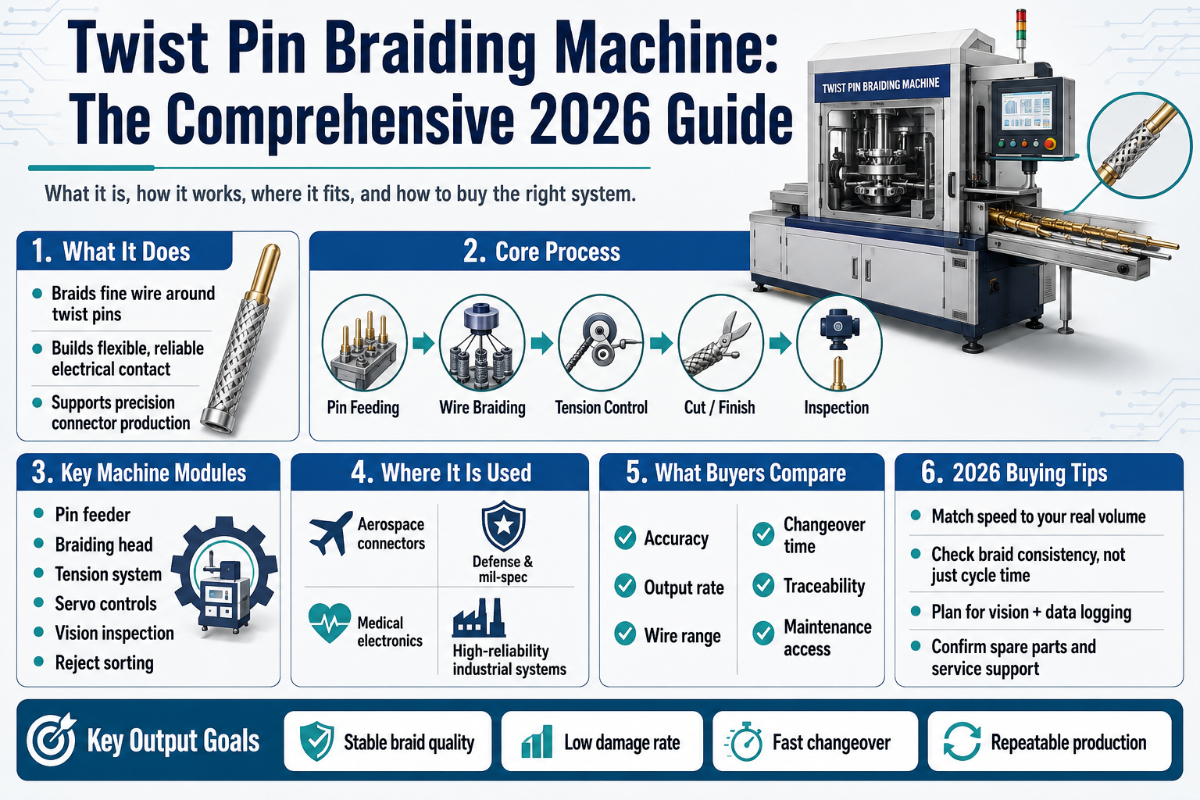
Máquina trenzadora de contactos Twist Pin: guía práctica sobre cantidades de portabobinas, normas y selección
Publicado el 29 de mayo de 2026 · Revisado por el equipo de ingeniería de ZEUEE
Una máquina trenzadora de contactos Twist Pin es una categoría de celda trenzadora de portabobinas pequeños, diseñada específicamente para trenzar jaulas de cobre-berilio de 10 hebras alrededor de un mandril y formar el elemento de contacto hiperboloide que se utiliza dentro de los conectores Micro-D MIL-DTL-83513 y Nano-D MIL-DTL-32139. Parece una trenzadora de cables, pero la cantidad de portabobinas, la geometría del paso y el proceso de inspección están ajustados para trabajar con contactos, no para trenzar el recubrimiento de arneses. Esta guía explica qué es la máquina, cómo funciona en la práctica, las cinco categorías que los compradores suelen confundir al solicitar cotizaciones y una guía de selección de cinco preguntas para especificar una máquina, además de los cambios previstos para 2026.Especificaciones rápidas: máquina trenzadora de contactos Twist Pin
| Cantidad habitual de portabobinas | 16, 24, 32, 48 (rango para contactos Twist Pin; las trenzadoras médicas llegan a 288) |
| Rango de diámetros de alambre | 0.04 mm – 0.30 mm de BeCu (clase UNS C17200) |
| Hebras por jaula de contacto | 10 (geometría hiperboloide estándar) |
| Rango de salida del paso | 0.5 mm – 80 mm (según la velocidad del engranaje de levas y la relación de arrastre) |
| Normas aplicables | MIL-DTL-83513G (29 Oct 2008), MIL-DTL-32139 Rev A (23 Jun 2006) |
| Rango de inversión de capital (rangos reportados de 2026) | $1,800 nivel de entrada – nivel de misión crítica de $500,000+ |
Qué es realmente una máquina trenzadora de contactos Twist Pin (y por qué existe)
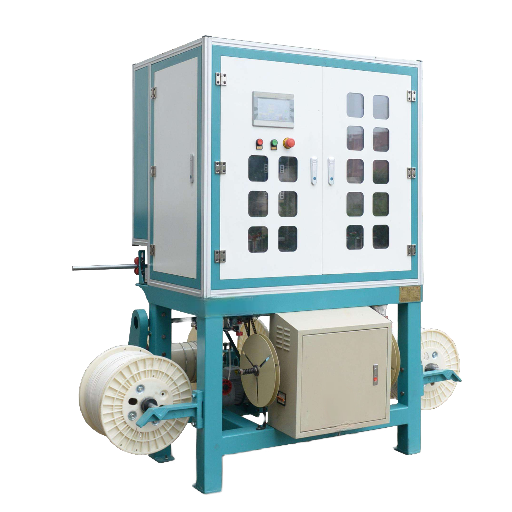 Busque «máquina trenzadora de alambre» y verá que los principales nombres —Wardwell, Herzog, Steeger, Cobra— venden equipos distintos para industrias distintas. Entonces, ¿por qué existe una categoría aparte de «máquinas trenzadoras de contactos Twist Pin»? Porque el elemento de contacto dentro de un conector Micro-D o Nano-D no es lo mismo que un blindaje trenzado alrededor de un arnés de cables. Se trata de una jaula de 10 hebras de alambre fino de cobre-berilio, trenzadas alrededor de un mandril pequeño y luego expandidas hasta formar una geometría hiperboloide. Así, cuando un pin de acoplamiento la atraviesa, cada hebra hace contacto lineal con el pin. Esto ofrece una alta densidad de contacto con una fuerza de acoplamiento muy baja, por lo que se especifica en conectores aeroespaciales y de defensa conforme a normas MIL.
Una norma base rige esta categoría: MIL-DTL-83513, cuya última revisión fue Rev G, el 29 de octubre de 2008. Define conectores rectangulares de carcasa microminiatura, con una separación entre contactos de 0.050 pulgadas y de 9 a 100 contactos. Su versión más pequeña, MIL-DTL-32139, publicada inicialmente el 16 de diciembre de 2003 y revisada a Rev A el 23 de junio de 2006, reduce la separación a 0.025 pulgadas: el formato Nano-D. Los contactos trenzados son obligatorios en ambas normas: así se logra la vida útil de ciclos de acoplamiento y los valores de baja resistencia de contacto requeridos. Si la jaula se fabrica con una geometría incorrecta, el conector no supera la calificación.
Cuando un ingeniero de compras pregunta «¿esto es simplemente una trenzadora de alambre?», la respuesta correcta es: la física es la misma, pero la máquina es muy distinta. Las trenzadoras de recubrimiento para arneses trabajan con alambre de escala milimétrica y miden el porcentaje de cobertura. Las celdas para contactos Twist Pin controlan el ángulo entre las hebras y el mandril, así como la uniformidad del paso, con precisión de micras. Es otro problema y requiere otro equipo. La celda trenzadora C49-BR de ZEUEE está diseñada para este segundo caso.
Dentro de la jaula de 10 hebras: cómo se forma el trenzado alrededor de un mandril
Esta es la mecánica. Imagine un engranaje de levas: un disco ranurado accionado desde abajo por un engranaje recto. Las bobinas pasan de una ranura a otra sobre engranajes contiguos y se entrecruzan alrededor de un eje central. Esta fue la innovación de Simon Wardwell en 1922: mover las hebras en lugar de los portabobinas permitió sustituir la antigua trayectoria sinusoidal de estos por una trayectoria circular. Las cantidades modernas de portabobinas para contactos Twist Pin son 16, 24, 32 y 48. Cada portabobinas sostiene una bobina, y cada bobina suministra una o varias hebras muy finas de BeCu. Para fabricar una jaula Twist Pin de 10 hebras, la configuración habitual utiliza 16 portabobinas (o 32 para una mayor cobertura), con las bobinas seleccionadas en funcionamiento. El alambre pasa por un conjunto de tensor y embrague para que todas las hebras reciban la misma tensión de suministro. El alambre fino —cobre-berilio de 0.04 mm a 0.30 mm, generalmente conforme a la composición química de UNS C17200— se encuentra con el mandril en un ángulo preciso, definido por la velocidad del engranaje de levas y la velocidad de arrastre. Ese ángulo determina el paso, el parámetro más crítico de la máquina respecto a las especificaciones. Las referencias de la industria del alambre expresan la ecuación básica de productividad así: Paso × velocidad del engranaje de levas × 4 × 0.06 / cantidad de portabobinas = metros de trenzado por hora. La fórmula muestra por qué hay límites estrictos para aumentar el paso y competir en tiempo de ciclo.Anatomía del trenzado de cobre-berilio de 10 hebras
| Tipo de componente | Función en la jaula | Especificación del contacto Twist Pin |
|---|---|---|
| Engranaje de levas | Desplaza las bobinas alrededor del eje del mandril | Juego entre dientes < 0.02 mm habitual |
| Portabobinas | Sostiene una bobina y proporciona tensión de suministro | Cantidad: 16 / 24 / 32 / 48 |
| Hebra de BeCu | Alambre conductor que forma la pared de la jaula | Diámetro exterior de 0.04 – 0.30 mm, UNS C17200 |
| Mandril | Define el diámetro interior de la jaula | Ajuste con extracción; acabado rectificado ≤ Ra 0.4 µm |
| Tensor / embrague | Iguala la tensión de las hebras en todos los portabobinas | Objetivo de variación: ±5% |
| Rueda de arrastre | Arrastra el trenzado hacia las etapas posteriores del proceso y ajusta el paso | Con control por servo en configuraciones para grado MIL |
| Módulo de inspección CCD | Detecta en línea la rotura de hebras y las desviaciones del paso | Opcional en el nivel de entrada; obligatorio en el nivel de misión crítica |
| Sensor de detección de hebras | Cuenta las hebras esperadas en la matriz colectora | Se programa según la cantidad de bobinas cargadas |
| Conjunto del resorte del embrague principal | Acciona el acoplamiento y desacoplamiento del engranaje de levas | Revisión periódica de fatiga como parte del plan de repuestos |
«En una celda para contactos Twist Pin, el paso y el equilibrio de los tensores determinan la resistencia de contacto que se mide en campo seis meses después. Si el juego entre dientes del engranaje de levas está mal ajustado, puede perseguir un defecto durante meses sin que el CCD lo detecte». — Equipo de ingeniería de ZEUEE, sobre una consulta recurrente de compras
Cinco categorías de máquinas trenzadoras que los compradores suelen confundir
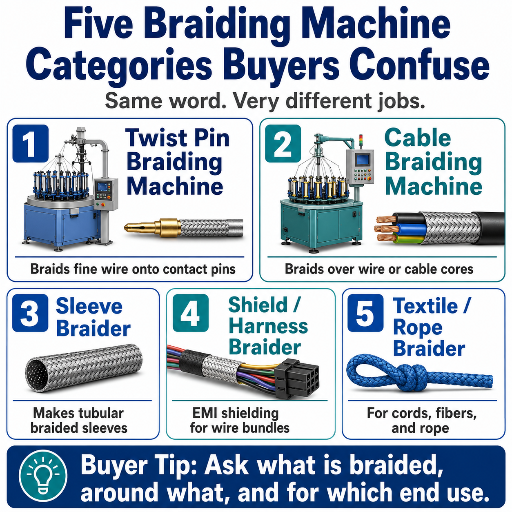 La mayoría de las solicitudes de cotización para una «máquina trenzadora» en realidad requieren una de cinco máquinas distintas, y los proveedores de cada categoría rara vez compiten entre sí. Confundir las categorías es la forma más fácil de desperdiciar un ciclo de evaluación.
Catálogo de 5 categorías de máquinas trenzadoras
| Categoría | Portabobinas | Alambre / fibra | Fabricante habitual | Norma de referencia | Rango de precios reportado (USD) |
|---|---|---|---|---|---|
| Contacto Twist Pin | 16 – 48 | BeCu de 0.04 – 0.30 mm | ZEUEE C49-BR, especialistas de nicho | MIL-DTL-83513 / 32139 | $40k – $500k+ |
| Trenzado de recubrimiento para arneses de cables | 24 – 96 | Alambre de acero, aluminio y cobre | Herzog, Wardwell, Cobra | Normas internas del fabricante | $80k – $400k |
| Catéter / endoprótesis médica | 8 – 288 | Acero inoxidable fino, nitinol, fibra de polímero | Línea médica de Steeger USA | ISO 13485 + protocolo del cliente | $120k – $600k |
| Textiles / cuerdas industriales | 16 – 144 | Poliéster, nailon, aramida | Credit Ocean, fabricantes regionales de equipos textiles | Según la aplicación | $8k – $80k |
| Manguera metálica flexible | 24 – 36 rotativos | Alambre de acero inoxidable | Longterm Machinery, fabricantes chinos | Protocolos de pruebas de presión | $15k – $90k |
Dónde se utilizan las trenzadoras de contactos Twist Pin: defensa, aeroespacial y cables para implantes médicos
Al revisar una base de datos de confiabilidad de conectores, se observa que los contactos Twist Pin se usan en aplicaciones muy específicas y críticas. Seis categorías de aplicación impulsan la mayor parte de la demanda de estas máquinas:- Interconexiones de aviónica — Los conectores Micro-D forman las conexiones entre los arneses de las computadoras de vuelo de distintas secciones en la mayoría de las aeronaves modernas y cumplen con MIL-DTL-83513.
- Arneses para cargas útiles satelitales — Nano-D, regido por MIL-DTL-32139 Rev A, predomina en el cableado de las plataformas de carga útil, donde la masa y la densidad de contactos tienen prioridad sobre el costo por unidad.
- Ensamble de cables submarinos y de aguas profundas — Los contactos Twist Pin soportan las vibraciones y las pruebas herméticas de extracción con más confiabilidad que los receptáculos estampados de la misma escala.
- Cable para implante coclear — Steeger USA incluye explícitamente «cables» junto con catéteres y endoprótesis en su cartera de trenzadoras médicas; los contactos trenzados de alambre fino terminan el cable en el receptor.
- Cable para neuroestimulador — Pertenece a la misma familia, pero tiene otra aplicación; el contacto debe soportar millones de microflexiones.
- Contacto de respaldo de alto voltaje para vehículos eléctricos — Aplicación emergente en la que los contactos trenzados redundantes respaldan el terminal principal para cumplir con los requisitos de seguridad.
📐 Nota de ingeniería
Para producir contactos Micro-D conforme a MIL-DTL-83513, estos deben tener un recubrimiento de oro según MIL-DTL-45204 Type II Class 1 Grade C sobre una capa base adecuada. Esta norma rige el acabado después del ensamble: la geometría del trenzado determina el proceso de recubrimiento de oro, no al revés. Por eso, detectar después del recubrimiento un defecto en el paso implica un costoso desensamble.
Guía de selección en 5 preguntas: ¿qué configuración de máquina se ajusta a sus necesidades de producción?
 Es fácil equivocarse al especificar una celda trenzadora de contactos Twist Pin si el comprador se fija únicamente en la cantidad de portabobinas. Responder estas cinco preguntas en orden ayuda a la mayoría de los equipos a definir una configuración justificable antes de recibir la primera cotización.
¿Cuántos portabobinas necesito realmente?
Empiece por la geometría de la jaula y avance hacia la selección; no empiece por el folleto. Una jaula Twist Pin de 10 hebras fabricada sobre un mandril de 0.4 mm no necesita 48 portabobinas. Las referencias de la industria señalan reiteradamente que 12, 16 y 24 son las cantidades de portabobinas más populares para el trenzado de conductores eléctricos finos. La configuración de 16 portabobinas de ZEUEE cubre las aplicaciones Micro-D más comunes; las de 24 y 32 cubren Nano-D y variantes de mayor cobertura; la de 48 corresponde al trenzado de recubrimiento, no al ensamble de contactos. Especificar una capacidad superior a la necesaria en este paso es la causa más común de gasto innecesario en compras dentro de esta categoría.Guía de selección de trenzadoras de contactos Twist Pin en 5 preguntas
Responda estas preguntas en orden:
Observe que ninguna de estas preguntas se refiere a la marca. La marca se decide por sí sola una vez definida la configuración. Solicite una cotización personalizada solo cuando la guía de selección le dé la misma configuración en dos evaluaciones independientes.
- Rango de diámetro exterior del contacto — ≤0.25 mm → familia Nano-D (32139); 0.25 – 0.5 mm → aplicaciones Micro-D más comunes (83513); >0.5 mm → confirme si necesita contactos trenzados o si bastan pines estampados.
- Volumen anual — <5,000 jaulas/año → puede bastar un carro manual o semiautomático; 5,000 – 50,000 → máquina servo de 24 portabobinas; >50,000 → máquina de 32 portabobinas con CCD completo y trazabilidad del lote mediante código de barras.
- Norma MIL o médica aplicable — MIL-DTL-83513G exige contactos recubiertos de oro según MIL-DTL-45204 y registros de lote conforme a las especificaciones; MIL-DTL-32139 fija una separación de 0.025 pulgadas y exige auditar la lista de modificaciones; IEC 60601-1 e ISO 14708-1 exigen la certificación del lote de BeCu para verificar su biocompatibilidad.
- Herramental para el paso, propio o subcontratado — El herramental propio aumenta la inversión de capital en 15 – 25%, pero reduce el tiempo de ciclo del cambio de formato de horas a minutos en producciones con especificaciones mixtas.
- Inspección CCD en línea o posterior al proceso — La inspección en línea detecta desviaciones del paso en la jaula actual; la inspección posterior al proceso las detecta después de completar el lote. Para trabajos de misión crítica, la inspección en línea es indispensable.
Ejemplo práctico: diámetro exterior del contacto de 0.25 mm + 50,000 jaulas/año + MIL-DTL-32139 + herramental subcontratado + CCD en línea → trenzadora servo de 32 portabobinas con módulo de visión artificial.
Cómo leer la hoja de especificaciones: MIL-DTL-83513, MIL-DTL-32139 y los datos que realmente importan
Las hojas de especificaciones de los proveedores están redactadas para vender, no para calificar. Su tarea es identificar los ocho valores que debe cumplir una trenzadora de contactos Twist Pin de grado MIL y comprobar si el proveedor los especifica o solo los menciona vagamente. La siguiente guía relaciona cada parámetro con la sección correspondiente de la norma aplicable.Guía rápida de cumplimiento con especificaciones MIL
| Parámetro | Qué debe buscar | Norma de referencia | Evasiva habitual del proveedor |
|---|---|---|---|
| Uniformidad del paso | ±5% en una muestra de 1 m, con valor registrado | MIL-DTL-83513G §3.5.3 (general) | «Dentro de la tolerancia», sin indicar un valor |
| Ángulo de paso | Indicado en grados y relacionado con la cobertura | Requisitos de fabricación de MIL-DTL-83513G | Cobertura cotizada (%) sin ángulo |
| Uniformidad de la tensión de las hebras | ±5% entre bobinas, medida en cN | Inferida de la especificación; fabricación en función del paso | «Todas las bobinas están calibradas», sin registros |
| Ciclo de reposición de bobinas | Procedimiento operativo estándar para empalmes, con protocolo de uso de guantes | Cláusulas de contaminación de IPC J-STD-001 | Empalme «según sea necesario», sin procedimiento operativo estándar |
| Juego entre dientes del engranaje de levas | <0.02 mm; intervalo de reemplazo de rodamientos | Requisitos de fabricación + procedimiento operativo estándar del proveedor | «Engranajes de precisión», sin indicar un valor |
| Clases de defectos del CCD | Clases identificadas (hebra dividida, deformación, hebra faltante, empalme) | Requisitos de fabricación + paquete de calificación | «Inspección por visión artificial», sin lista de defectos |
| Retención de muestras de producción | Muestra de retención del lote durante 2-year; ID de lote trazable | Registros de lote de MIL-DTL-83513G | «Se retienen muestras», sin indicar el período de retención |
| Coeficiente de variación del diámetro exterior del trenzado final | Coeficiente de variación <3% dentro del lote | Protocolo de aseguramiento de calidad para la liberación del lote | «Diámetro exterior promedio», sin estadística de coeficiente de variación |
Costos reales: inversión de capital en máquinas nuevas, reacondicionadas y de fabricación especial en 2026
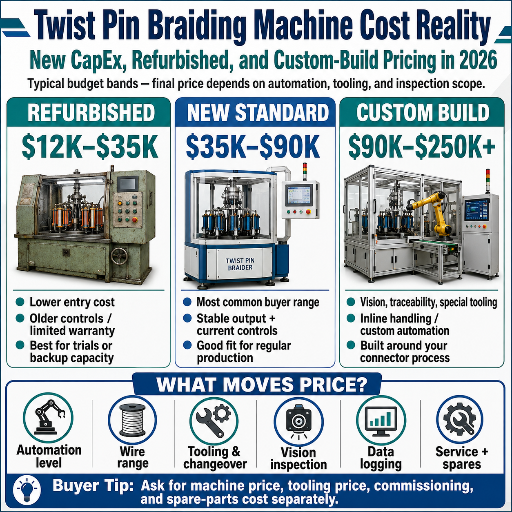 Las cotizaciones públicas para trenzadoras de contactos Twist Pin son escasas, pero los rangos de inversión de tres niveles describen lo que los compradores encuentran en el mercado. Los rangos siguientes son precios reportados en anuncios públicos para el nivel de entrada y se sintetizaron a partir de patrones de cotización para los niveles comercial y de misión crítica. No son cotizaciones exactas en dólares.
Tabla de precios de 3 niveles para 2026
| Nivel | Características reales de la máquina | Rango reportado (USD) | Qué se sacrifica |
|---|---|---|---|
| Entrada | Trenzadora de alambre básica; sin geometría para contactos Twist Pin, sin CCD en línea ni trazabilidad MIL. | $1,800 – $10,000 (los anuncios de Alibaba showroom e IndiaMART indican rangos de $1,680 – $10,000) | Cualquier producción conforme a especificaciones MIL; trazabilidad de lotes; control estadístico del paso. |
| Comercial | Máquina servo de 24 – 32 portabobinas con CCD básico; puede producir geometría para contactos Twist Pin; trazabilidad MIL parcial. | $40,000 – $120,000 (síntesis basada en patrones de cotización de la industria) | Producción continua de misión crítica; clases avanzadas de defectos mediante aprendizaje automático; retención completa de lotes vinculada a códigos de barras. |
| Misión crítica | Control servo completo, CCD en línea con biblioteca de clases de defectos, registros de lotes con trazabilidad MIL y paquete de calificación. | $150,000 – $500,000+ (referencia del nivel premium de Wardwell / Herzog) | Menor gasto inicial; entrega más rápida; plan de repuestos sin compromiso. |
Cinco modos de falla de producción que los operadores de trenzadoras de contactos Twist Pin encuentran en la práctica
La confiabilidad no depende del nombre de la máquina en la orden de compra. Depende de entender cómo fallan estas máquinas bajo las exigencias de la producción real. Los análisis publicados de modos de falla y las entrevistas con operadores señalan reiteradamente cinco modos.Catálogo de 5 modos de falla de producción
| Modo de falla | Causa raíz | Síntoma | Detección | Corrección |
|---|---|---|---|---|
| Desviación del paso | Desajuste entre las velocidades del husillo y del arrastre; el desgaste de los rodamientos del engranaje de levas provoca deslizamiento | El paso se desvía de las especificaciones durante un turno | Sensor de paso en línea o auditoría de muestras al terminar el turno | Ciclo de reemplazo de rodamientos y ajuste más preciso del servo de arrastre |
| Rotura de hebra no detectada | Falla del sensor de tensión de la bobina; el alambre roto sigue desenrollándose hasta que se vacía la bobina | A la jaula le falta una hebra en las etapas posteriores del proceso | Sensor de detección de hebras en la matriz colectora, ajustado a la cantidad de bobinas cargadas | Intervalo de calibración del sensor; detención del lote por separado ante un conteo incorrecto |
| Desalineación del mandril | Error de configuración del operador o desviación térmica tras largas jornadas de producción; una «anomalía en la tensión de la fibra» desplaza del centro el punto de trenzado | Geometría excéntrica de la jaula | Inspección visual o módulo de visión artificial geométrica en línea | Procedimiento operativo estándar para centrar la primera pieza; tiempo de estabilización térmica antes de iniciar un lote MIL |
| Falso resultado de aprobación en la inspección por visión artificial CCD | Cambios en la iluminación, polvo en la óptica o un clasificador basado en reglas fuera del rango de entrenamiento (Frontiers in Materials 2023) | El defecto pasa a las etapas posteriores del proceso y se detecta en la siguiente estación | Tarjeta diaria de referencia de iluminación; retención periódica de una muestra de control con recubrimiento de oro | Cambiar a un clasificador de defectos basado en aprendizaje automático con actualizaciones del modelo del proveedor |
| Contaminación en el empalme de bobinas | El operador manipula el alambre sin guantes al hacer el empalme; los aceites de la piel contaminan la zona | Falla de soldabilidad o de adhesión del recubrimiento de oro | Prueba de contaminación iónica según IPC J-STD-001 en una muestra del lote | Procedimiento operativo estándar para uso de guantes, registros de empalmes por lote y procedimiento documentado para empalmes |
Qué cambia en 2026: IA para visión artificial, microminiaturización y producción nacional
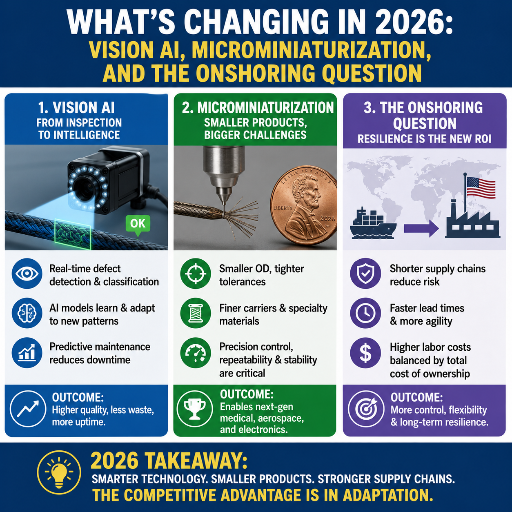 Tres fuerzas están transformando en 2026 el mercado de las máquinas trenzadoras de contactos Twist Pin, y conviene incluir cada una en la planificación de compras.
La IA para visión artificial está reemplazando los sistemas CCD basados en reglas en la zona de formación. En 2023, Frontiers in Materials publicó un estudio sobre inspección óptica de la zona de formación del trenzado. Es uno de varios trabajos revisados por pares que impulsan la transición de umbrales ajustados manualmente a la clasificación aprendida de defectos. Al especificar una trenzadora para los próximos cinco años, pregunte si el subsistema CCD permite actualizar los modelos con la biblioteca de defectos del proveedor o si queda fijo desde la instalación.
La densidad de contactos Nano-D sigue aumentando. MIL-DTL-32139 ya especifica una separación de 0.025 pulgadas y la familia de normas ha tenido dos modificaciones. Los registros de patentes (USPTO 8,142,236, conector eléctrico de densidad mejorada) indican que siguen en curso desarrollos de propiedad intelectual para aumentar la densidad. Una trenzadora calificada únicamente para la separación Micro-D quizá no pueda adaptarse al siguiente aumento de densidad sin cambiar el herramental.
La presión para producir en el país está cambiando la ubicación de la capacidad de trenzado. Los patrones de compras de defensa de Estados Unidos y sus aliados exigen cada vez más que los conectores para programas sensibles tengan contenido nacional o de países aliados. Esto no aparece literalmente como una disposición de la CHIPS Act para los conectores, pero sí es una realidad en los patrones de compra de los contratos financiados por la NDAA. Al tomar decisiones sobre capacidad en 2026, considere que el próximo período de amortización de diez años podría coincidir con un cambio abrupto en los requisitos de contenido nacional.
Preguntas frecuentes
P: ¿Cuál es el plazo de entrega habitual de una celda trenzadora de contactos Twist Pin personalizada?
Ver respuesta
El plazo de entrega de una máquina servo de nivel comercial con 24 a 32 portabobinas y CCD en línea suele ser de 14 a 20 semanas desde la orden de compra, según el abastecimiento del engranaje de levas y el alcance de la integración del módulo de inspección. Las máquinas de misión crítica con paquetes de calificación completos y pruebas de aceptación en fábrica presenciadas por el cliente pueden tardar de 26 a 32 semanas. Las trenzadoras básicas de nivel de entrada se envían desde inventario en 4 a 8 semanas, pero no pueden producir conforme a las especificaciones MIL, independientemente de la configuración posterior a la compra.
P: ¿Cuánto dura un conjunto de engranajes de levas antes de que deba reemplazarse?
Ver respuesta
Los rodamientos del engranaje de corona son el componente que más se desgasta. En una trenzadora comercial de un turno, conviene programar una inspección de los rodamientos a las 6,000 horas de funcionamiento y reemplazarlos entre las 10,000 y 12,000 horas. Los engranajes duran tres veces más que los rodamientos, o incluso más, pero un rodamiento desgastado genera juego que hace que la longitud del trenzado quede fuera de especificación mucho antes de que los dientes del engranaje muestren desgaste.
P: ¿Se puede adaptar una trenzadora de recubrimiento para arneses de cables para trabajar con contactos Twist Pin?
Ver respuesta
En teoría, la arquitectura del engranaje de corona es la misma. En la práctica, hay que cambiar los cartuchos tensores, los tamaños de las bobinas y el área de inspección; además, la trayectoria de los portabobinas no se diseñó para cables de 0.04 a 0.30 mm. La mayoría de los intentos de adaptación se detienen en la etapa de uniformidad de la tensión de los hilos, porque las bobinas diseñadas para cables de acero para arneses no pueden mantener la tensión en hilos finos de BeCu. Al considerar el herramental, la calificación y el tiempo de inactividad, suele ser más económico comprar una celda de ensamble de contactos Twist Pin diseñada para ese fin que hacer una adaptación profunda.
P: ¿Hay trenzadoras fabricadas en China que cumplan con las normas, o debo comprarlas a Wardwell o Herzog?
Ver respuesta
Sí, las hay. La cuestión no es el país de fabricación, sino el paquete de calificación que se entrega con la máquina. Una trenzadora fabricada en cualquier lugar puede calificarse conforme a MIL-DTL-83513 o MIL-DTL-32139 si el proveedor entrega registros documentados de control estadístico del proceso para la longitud del trenzado, cupones de prueba con recubrimiento de oro, muestras retenidas de cada lote y una biblioteca documentada de clases de defectos CCD. En cambio, una máquina Wardwell o Herzog sin ese paquete también necesitaría una campaña de calificación antes de enviar cualquier producto conforme a una especificación MIL. Los equipos de compras obtienen mejores resultados cuando evalúan a los proveedores por la calidad de la documentación y no por la placa de identificación. La familia ZEUEE C49-BR se entrega con el paquete de calificación de forma predeterminada; eso es lo que realmente indica el número del folleto.
P: ¿Qué resolución debe tener la cámara CCD para la inspección conforme a MIL-DTL-83513?
Ver respuesta
Actualmente, el estándar comercial de referencia es un sensor de 5 MP con obturador global en la zona de formación. A partir de ahí, la iluminación importa más que la resolución bruta.
P: ¿Una trenzadora de 32 portabobinas siempre es mejor que una de 16?
Ver respuesta
No. En las aplicaciones habituales de Micro-D, se utilizan ampliamente las trenzadoras de 16 portabobinas. Los portabobinas aumentan el costo y la complejidad; solo añada más cuando la geometría de la jaula lo requiera.
Artículos relacionados
- Máquina de ensamble Nano Twist Pin: guía de compra — guía complementaria centrada en celdas de ensamble conforme a MIL-DTL-32139.
- Celda de trenzado de contactos Twist Pin ZEUEE C49-BR — página del producto con detalles del paquete de calificación.
- Etapa de corte y soldadura de contactos Twist Pin — celda que sigue al trenzado en las etapas posteriores del proceso.
- Etapa de alivio de tensión del cable — celda de preparación del cable que precede al trenzado.
- Celda de ensamble de contactos Nano Twist Pin — equipo de ensamble de contactos para las etapas posteriores del proceso, conforme a MIL-DTL-32139.
- Celda de ensamble de contactos Micro Twist Pin — equipo de ensamble de contactos para las etapas posteriores del proceso, conforme a MIL-DTL-83513.
Referencias y fuentes
- MIL-DTL-83513 Rev G (29 Oct 2008) — Especificación de conectores rectangulares microminiatura — Agencia de Logística de Defensa de Estados Unidos.
- Hoja de especificaciones detalladas MIL-DTL-32139 — Agencia de Logística de Defensa de Estados Unidos, familia de contactos Nano-D con paso de 0.025 pulgadas.
- Máquina trenzadora — Wikipedia, sobre la innovación de Wardwell de 1922 en engranajes de corona y las arquitecturas de trenzadoras tipo maypole y cuadradas.
- Inspección óptica de la zona de formación del trenzado durante la manufactura de preformas de fibras de refuerzo para detectar defectos — Frontiers in Materials, 2023.
- Patente de Estados Unidos 10,422,059 — Máquina trenzadora — USPTO, información general sobre el mecanismo.
- Patente de Estados Unidos 8,142,236 — Conector eléctrico con características mejoradas de densidad y enrutamiento — USPTO, propiedad intelectual sobre conectores de alta densidad.
- Máquinas trenzadoras de cables, alambres y microelectrónica de Steeger USA — línea de productos del proveedor que documenta la clasificación por cantidad de portabobinas.
- Máquinas trenzadoras de cables de Herzog — referencia de un fabricante alemán de equipos originales sobre la categoría de trenzado de recubrimiento para arneses.
Acerca de este análisis
El equipo de ingeniería de ZEUEE preparó esta guía en mayo de 2026 como referencia de categoría para los equipos de compras que evalúan celdas de trenzado de contactos Twist Pin conforme a las especificaciones MIL-DTL-83513 y MIL-DTL-32139. Los rangos de precios indicados son precios publicados en salas de exhibición públicas para el nivel de entrada y estimaciones basadas en patrones de cotización de varios años para los niveles comercial y de misión crítica; no son cotizaciones exactas en dólares. Cuando una sección específica de una norma MIL rige un parámetro, se cita en el texto.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






