ติดต่อ Zeyu lntelligent Industrial Company

เครื่องถักทวิสต์พิน: คู่มือฉบับสมบูรณ์ปี 2026

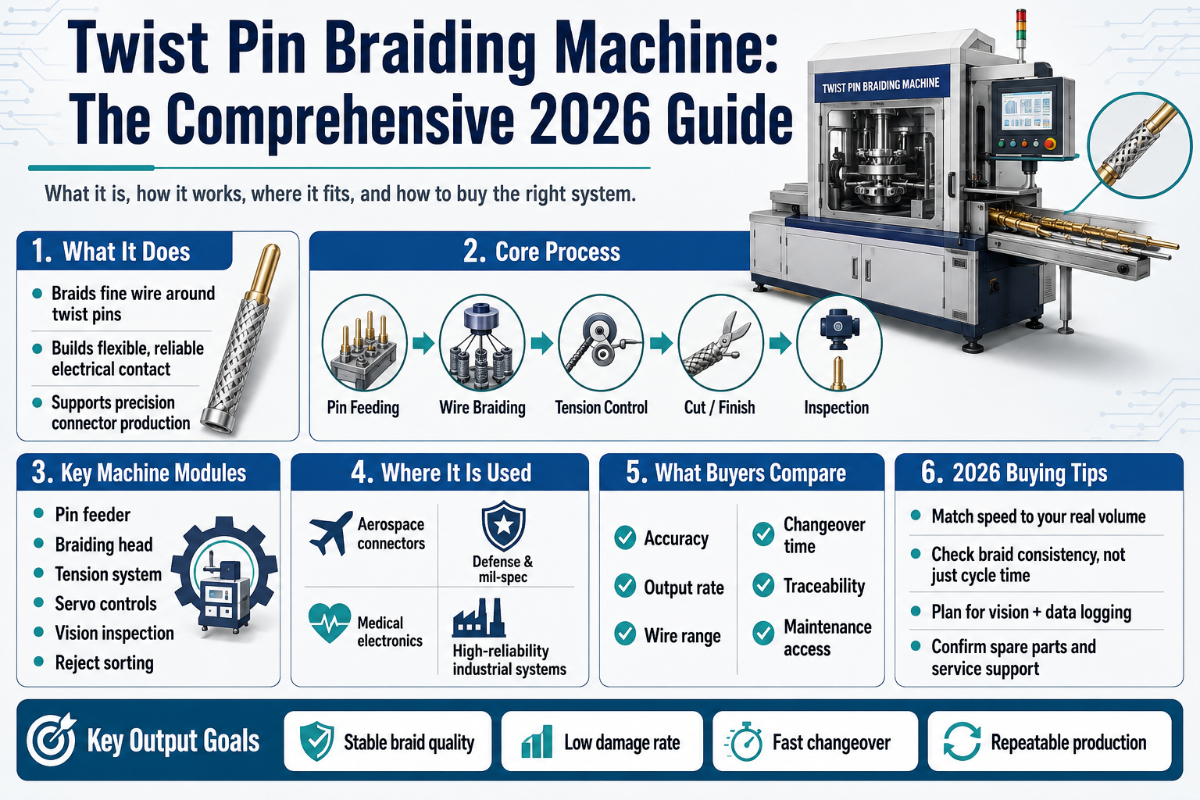
เครื่องถักทวิสต์พิน: คู่มือภาคสนามว่าด้วยจำนวนแคริเออร์ มาตรฐาน และการเลือกเครื่อง
เผยแพร่ 29 พฤษภาคม 2026 · ตรวจทานโดยทีมวิศวกรรม ZEUEE
เครื่องถักทวิสต์พิน เป็นเซลล์ถักลวดแคริเออร์ขนาดเล็กประเภทหนึ่งที่ออกแบบมาโดยเฉพาะเพื่อถักลวดเบริลเลียม-ทองแดง 10 เส้นเป็นกรงล้อมรอบแกนแมนเดรล จนเกิดเป็นชิ้นส่วนหน้าสัมผัสไฮเพอร์โบลอยด์ที่ใช้ภายในคอนเน็กเตอร์ Micro-D ตามมาตรฐาน MIL-DTL-83513 และ Nano-D ตามมาตรฐาน MIL-DTL-32139 รูปลักษณ์คล้ายเครื่องถักสายเคเบิล แต่จำนวนแคริเออร์ รูปทรงเรขาคณิตของระยะพิตช์ และกระบวนการตรวจสอบถูกปรับให้เหมาะกับชิ้นงานหน้าสัมผัสขนาดเล็ก ไม่ใช่งานถักหุ้มชุดสายไฟ คู่มือนี้อธิบายว่าเครื่องจักรนี้คืออะไร ทำงานอย่างไร ประเภทเครื่องจักร 5 ประเภทที่ผู้ซื้อมักสับสนในวันที่ขอใบเสนอราคา วิธีเลือกสเปกด้วยผังคำถามสำหรับผู้ซื้อ 5 ข้อ และสิ่งที่จะเปลี่ยนแปลงในปี 2026ข้อกำหนดโดยสรุป: เครื่องถักทวิสต์พิน
| จำนวนแคริเออร์โดยทั่วไป | 16, 24, 32, 48 (ช่วงของทวิสต์พิน; เครื่องถักสำหรับงานการแพทย์มีจำนวนแคริเออร์สูงสุด 288) |
| ช่วงเส้นผ่านศูนย์กลางลวด | 0.04 mm – 0.30 mm BeCu (กลุ่ม UNS C17200) |
| จำนวนเส้นลวดต่อกรงหน้าสัมผัส | 10 (รูปทรงเรขาคณิตไฮเพอร์โบลอยด์มาตรฐาน) |
| ช่วงระยะพิตช์ของชิ้นงานที่ผลิตได้ | 0.5 mm – 80 mm (ขึ้นอยู่กับความเร็วเฟืองฮอร์นและอัตราส่วนการดึงเก็บ) |
| มาตรฐานที่ใช้กำกับ | MIL-DTL-83513G (29 ต.ค. 2008), MIL-DTL-32139 Rev A (23 มิ.ย. 2006) |
| กรอบงบลงทุน (ช่วงราคาที่รายงานในปี 2026) | $1,800 ระดับเริ่มต้น – $500,000+ ระดับงานวิกฤตต่อภารกิจ |
เครื่องถักทวิสต์พินคืออะไร และมีขึ้นเพื่ออะไร
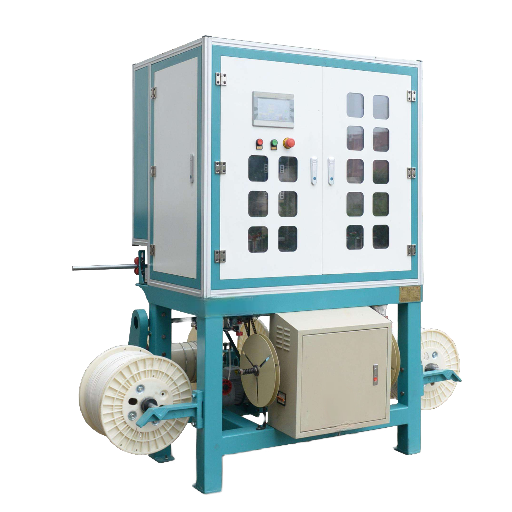 ค้นหาคำว่า “เครื่องถักลวด” แล้วชื่อผู้ผลิตที่ปรากฏเป็นอันดับต้น ๆ ได้แก่ Wardwell, Herzog, Steeger และ Cobra ซึ่งล้วนจำหน่ายเครื่องจักรต่างชนิดสำหรับอุตสาหกรรมที่ต่างกัน แล้วเหตุใดจึงมีเครื่องจักรประเภท “เครื่องถักทวิสต์พิน” แยกออกมาโดยเฉพาะ? เพราะชิ้นส่วนหน้าสัมผัสภายในคอนเน็กเตอร์ Micro-D หรือ Nano-D ไม่ใช่ชิ้นงานชนิดเดียวกับชีลด์ถักลวดที่หุ้มชุดสายไฟ แต่เป็นกรงที่ถักจากลวดเบริลเลียม-ทองแดงเส้นเล็ก 10 เส้นรอบแกนแมนเดรลขนาดจิ๋ว จากนั้นขยายให้เป็นรูปทรงไฮเพอร์โบลอยด์ เพื่อให้ทุกเส้นสัมผัสกับพินเป็นแนวเส้นเมื่อพินคู่ประกบสอดผ่าน โครงสร้างนี้ให้ความหนาแน่นของหน้าสัมผัสสูงโดยใช้แรงประกบต่ำมาก จึงเป็นแบบที่คอนเน็กเตอร์สำหรับการบินและอวกาศกับกลาโหมตามข้อกำหนด MIL ระบุให้ใช้
มาตรฐานหลักที่กำกับหมวดหมู่นี้คือ MIL-DTL-83513 ซึ่งปรับปรุงล่าสุดเป็น Rev G เมื่อ 29 ตุลาคม 2008 มาตรฐานนี้กำหนดคอนเน็กเตอร์เปลือกทรงสี่เหลี่ยมขนาดจิ๋วพิเศษที่มีระยะห่างระหว่างหน้าสัมผัส 0.050 นิ้ว และมีหน้าสัมผัส 9 ถึง 100 จุด ส่วนมาตรฐานรุ่นเล็กกว่า MIL-DTL-32139 ออกใช้ครั้งแรกเมื่อ 16 ธันวาคม 2003 และปรับปรุงเป็น Rev A เมื่อ 23 มิถุนายน 2006 โดยกำหนดระยะห่างให้แคบลงเป็น 0.025 นิ้ว ซึ่งเป็นรูปแบบ Nano-D หน้าสัมผัสแบบถักเป็นสิ่งที่ทั้งสองมาตรฐานกำหนดให้ใช้ เพราะเป็นโครงสร้างที่ทำให้ผ่านอายุการประกบและค่าความต้านทานหน้าสัมผัสต่ำตามข้อกำหนด หากสร้างกรงผิดรูปแบบ คอนเน็กเตอร์จะไม่ผ่านการรับรองคุณสมบัติ
ดังนั้น เมื่อวิศวกรจัดซื้อถามว่า “นี่ก็แค่เครื่องถักลวดใช่ไหม?” คำตอบที่ถูกต้องคือ ใช้หลักการทางฟิสิกส์เดียวกัน แต่เป็นเครื่องจักรคนละแบบโดยสิ้นเชิง เครื่องถักหุ้มชุดสายไฟทำงานกับลวดระดับมิลลิเมตรและนับเปอร์เซ็นต์การคลุม ส่วนเซลล์ถักทวิสต์พินควบคุมมุมระหว่างเส้นลวดกับแกนแมนเดรล และความสม่ำเสมอของระยะพิตช์ในระดับไมครอน เป็นคนละปัญหา จึงต้องใช้เครื่องจักรคนละประเภท เซลล์ถัก C49-BR ของ ZEUEE สร้างขึ้นมาสำหรับงานประเภทหลังนี้
โครงกรงถัก 10 เส้น: การขึ้นรูปเส้นถักรอบแกนแมนเดรล
ลองนึกภาพการทำงานทางกลของเฟืองฮอร์น ซึ่งเป็นจานมีร่องบากขับเคลื่อนด้วยเฟืองเดือยด้านล่าง โดยหลอดด้ายวิ่งจากร่องหนึ่งไปยังอีกร่องหนึ่งบนเฟืองที่อยู่ติดกัน แล้วถักทอรอบแกนกลาง นี่คือนวัตกรรมของ Simon Wardwell ในปี 1922 ซึ่งเปลี่ยนมาเคลื่อนย้ายเส้นลวดแทนการเคลื่อนแคริเออร์ ทำให้ใช้เส้นทางวงกลมแทนรางแคริเออร์แบบไซน์ที่ใช้ก่อนหน้านั้น จำนวนแคริเออร์สมัยใหม่ในช่วงของเครื่องถักทวิสต์พิน ได้แก่ 16, 24, 32 และ 48 แต่ละแคริเออร์บรรจุหลอดด้ายหนึ่งหลอด และแต่ละหลอดจ่ายเส้นลวด BeCu ขนาดเล็กมากหนึ่งเส้นหรือหลายเส้น สำหรับกรงทวิสต์พิน 10 เส้น การจัดเครื่องโดยทั่วไปจะใช้แคริเออร์ 16 ตัว (หรือ 32 ตัวเพื่อให้คลุมได้มากขึ้น) โดยเลือกเปิดใช้งานเฉพาะหลอดด้ายที่ต้องการ และป้อนลวดผ่านชุดตัวปรับแรงตึงและคลัตช์ เพื่อให้ทุกเส้นมีแรงตึงขณะจ่ายลวดเท่ากัน ลวดเบริลเลียม-ทองแดงขนาดเล็ก — 0.04 mm ถึง 0.30 mm โดยทั่วไปมีองค์ประกอบทางเคมีตาม UNS C17200 — จะมาบรรจบกับแกนแมนเดรลในมุมที่แม่นยำ ซึ่งกำหนดจากความเร็วเฟืองฮอร์นและความเร็วการดึงเก็บ มุมนี้เป็นตัวกำหนด ระยะพิตช์ และเป็นตัวเลขที่สำคัญต่อข้อกำหนดมากที่สุดบนเครื่องจักร แหล่งอ้างอิงในอุตสาหกรรมลวดระบุสมการผลิตขั้นพื้นฐานไว้ว่า ระยะพิตช์ × ความเร็วเฟืองฮอร์น × 4 × 0.06 / จำนวนแคริเออร์ = เมตรของเส้นถักต่อชั่วโมง ซึ่งแสดงให้เห็นว่าเหตุใดการเพิ่มระยะพิตช์เพื่อแข่งขันด้านรอบการทำงานจึงมีข้อจำกัดชัดเจนโครงสร้างเส้นถักเบริลเลียม-ทองแดง 10 เส้น
| ประเภทชิ้นส่วน | หน้าที่ในโครงกรง | ข้อกำหนดของทวิสต์พิน |
|---|---|---|
| เฟืองฮอร์น | พาหลอดด้ายเคลื่อนที่รอบแกนแมนเดรล | ระยะคลอน < 0.02 mm โดยทั่วไป |
| แคริเออร์หลอดด้าย | ยึดหลอดด้ายหนึ่งหลอดและควบคุมแรงตึงขณะจ่ายลวด | จำนวน 16 / 24 / 32 / 48 |
| เส้นลวด BeCu | ลวดตัวนำที่ขึ้นรูปเป็นผนังกรง | เส้นผ่านศูนย์กลางภายนอก 0.04 – 0.30 mm, UNS C17200 |
| แกนแมนเดรล | กำหนดเส้นผ่านศูนย์กลางภายในของกรง | สวมแบบดึงออกได้; ผิวเจียร ≤ Ra 0.4 µm |
| ตัวปรับแรงตึง / คลัตช์ | ปรับแรงตึงของเส้นลวดให้เท่ากันในแคริเออร์ทุกตัว | เป้าหมายความแปรผัน ±5% |
| ล้อดึงเก็บ | ดึงเส้นถักไปด้านปลายทางและกำหนดระยะพิตช์ | ควบคุมด้วยเซอร์โวในเครื่องจักรเกรด MIL |
| โมดูลตรวจสอบ CCD | ตรวจจับเส้นลวดขาดและความคลาดเคลื่อนของระยะพิตช์ระหว่างกระบวนการ | เป็นอุปกรณ์เสริมในระดับเริ่มต้น; เป็นอุปกรณ์บังคับในระดับงานวิกฤตต่อภารกิจ |
| เซนเซอร์ตรวจจับเส้นลวด | นับจำนวนเส้นลวดที่จุดรวมเส้นถัก | ตั้งโปรแกรมตามจำนวนหลอดด้ายที่บรรจุไว้ |
| ชุดสปริงคลัตช์หลัก | ขับการขบ / คลายการขบของเฟืองฮอร์น | ตรวจสอบความล้าตามรอบในแผนอะไหล่สำรอง |
“ในเซลล์ถักทวิสต์พิน ระยะพิตช์และความสมดุลของตัวปรับแรงตึงเป็นตัวกำหนดความต้านทานหน้าสัมผัสที่วัดได้หลังนำไปใช้งาน 6 เดือน หากตั้งระยะคลอนของเฟืองฮอร์นผิด คุณอาจตามหาสาเหตุของข้อบกพร่องเป็นเดือน แต่ก็ยังตรวจไม่พบด้วย CCD” — ทีมวิศวกรรม ZEUEE ว่าด้วยคำถามที่ฝ่ายจัดซื้อถามซ้ำ
เครื่องถัก 5 ประเภทที่ผู้ซื้อมักสับสน
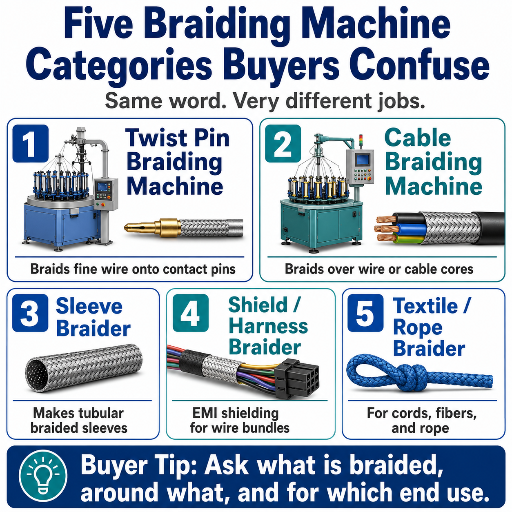 คำขอใบเสนอราคาส่วนใหญ่ที่ระบุว่า “เครื่องถัก” แท้จริงแล้วต้องการเครื่องจักร 1 ใน 5 ประเภทที่แตกต่างกัน และซัพพลายเออร์ของแต่ละประเภทแทบไม่แข่งขันกันโดยตรง การสับสนระหว่างประเภทเครื่องจักรเป็นวิธีที่ทำให้เสียรอบการประเมินได้ง่ายที่สุด
แค็ตตาล็อกเครื่องถัก 5 ประเภท
| ประเภท | แคริเออร์ | ลวด / เส้นด้าย | ผู้ผลิตเครื่องจักรโดยทั่วไป | มาตรฐานอ้างอิง | ช่วงราคาที่รายงาน (USD) |
|---|---|---|---|---|---|
| หน้าสัมผัสทวิสต์พิน | 16 – 48 | BeCu 0.04 – 0.30 mm | ZEUEE C49-BR, ผู้เชี่ยวชาญเฉพาะทาง | MIL-DTL-83513 / 32139 | $40k – $500k+ |
| การถักหุ้มชุดสายไฟ | 24 – 96 | ลวดเหล็ก ลวดอะลูมิเนียม ลวดทองแดง | Herzog, Wardwell และ Cobra | มาตรฐานภายในของผู้ผลิตเครื่องจักร | $80k – $400k |
| สายสวน / สเตนต์ทางการแพทย์ | 8 – 288 | สเตนเลสเส้นเล็ก ไนทินอล เส้นใยพอลิเมอร์ | สายการผลิตทางการแพทย์ของ Steeger USA | ISO 13485 + ระเบียบปฏิบัติของลูกค้า | $120k – $600k |
| สิ่งทอ / เชือกอุตสาหกรรม | 16 – 144 | โพลีเอสเตอร์ ไนลอน อะรามิด | Credit Ocean, ผู้ผลิตเครื่องจักรสิ่งทอระดับภูมิภาค | ขึ้นอยู่กับการใช้งาน | $8k – $80k |
| ท่อโลหะอ่อน | แบบหมุน 24 – 36 แคริเออร์ | ลวดสเตนเลส | Longterm Machinery, ผู้ผลิตเครื่องจักรจีน | ระเบียบการทดสอบแรงดัน | $15k – $90k |
งานที่เครื่องถักทวิสต์พินตอบโจทย์: กลาโหม การบินและอวกาศ และสายเคเบิลสำหรับอุปกรณ์ฝังในร่างกาย
เมื่อตรวจสอบฐานข้อมูลความน่าเชื่อถือของคอนเน็กเตอร์ จะพบหน้าสัมผัสทวิสต์พินในงานเฉพาะทางที่มีความสำคัญสูง การใช้งาน 6 กลุ่มนี้เป็นแรงขับเคลื่อนหลักของความต้องการเครื่องจักรประเภทนี้:- การเชื่อมต่อระบบอิเล็กทรอนิกส์การบิน — คอนเน็กเตอร์ Micro-D ใช้เชื่อมต่อชุดสายไฟระหว่างช่องอุปกรณ์ของคอมพิวเตอร์ควบคุมการบินบนโครงอากาศยานสมัยใหม่ส่วนใหญ่ โดยทำงานตามมาตรฐาน MIL-DTL-83513
- ชุดสายไฟส่วนบรรทุกดาวเทียม — Nano-D ซึ่งอยู่ภายใต้มาตรฐาน MIL-DTL-32139 Rev A เป็นรูปแบบหลักของการเดินสายไฟบนแผงอุปกรณ์บรรทุก เมื่อให้ความสำคัญกับน้ำหนักและความหนาแน่นของระยะห่างมากกว่าต้นทุนต่อหน่วย
- การประกอบสายเคเบิลสำหรับเรือดำน้ำและงานใต้น้ำ — หน้าสัมผัสทวิสต์พินทนต่อการสั่นสะเทือนและการทดสอบแรงดึงแบบผนึกแน่นได้ดีกว่าซ็อกเก็ตปั๊มขึ้นรูปที่มีขนาดเท่ากัน
- สายต่อประสาทหูเทียม — Steeger USA ระบุ “สายต่อ” ไว้ร่วมกับสายสวนและสเตนต์ในกลุ่มผลิตภัณฑ์เครื่องถักสำหรับการแพทย์อย่างชัดเจน หน้าสัมผัสถักจากลวดเส้นเล็กใช้เข้าหัวสายต่อที่ตัวรับสัญญาณ
- สายต่อเครื่องกระตุ้นระบบประสาท — อยู่ในกลุ่มการใช้งานเดียวกันแต่เป็นคนละงาน โดยหน้าสัมผัสต้องทนต่อการโค้งงอระดับเล็กซ้ำหลายล้านครั้ง
- หน้าสัมผัสสำรองแรงดันสูงสำหรับรถ EV — เป็นการใช้งานที่กำลังเกิดขึ้น โดยใช้หน้าสัมผัสถักสำรองเพื่อรองรับขั้วต่อหลักสำหรับการรับรองด้านความปลอดภัย
📐 หมายเหตุทางวิศวกรรม
สำหรับการผลิต Micro-D ตาม MIL-DTL-83513 หน้าสัมผัสต้องชุบทองตาม MIL-DTL-45204 Type II Class 1 Grade C ทับชั้นชุบรองพื้นที่เหมาะสม มาตรฐานนี้กำกับผิวเคลือบหลังการประกอบ รูปทรงของเส้นถักเป็นตัวป้อนข้อมูลให้ขั้นตอนชุบทอง ไม่ใช่กลับกัน ดังนั้นหากตรวจพบข้อบกพร่องของระยะพิตช์หลังชุบแล้ว การรื้อชิ้นงานจะมีต้นทุนสูง
ผังคำถาม 5 ข้อสำหรับผู้ซื้อ: การกำหนดค่าเครื่องจักรแบบใดเหมาะกับความต้องการผลิตของคุณ?
 การกำหนดสเปกเซลล์ถักทวิสต์พินจะผิดพลาดได้ง่าย หากผู้ซื้อพิจารณาเพียงจำนวนแคริเออร์ การไล่ตอบคำถามทั้ง 5 ข้อตามลำดับนี้จะช่วยให้ทีมส่วนใหญ่เลือกการกำหนดค่าที่มีเหตุผลรองรับได้ก่อนที่จะได้รับใบเสนอราคาแรก
ต้องใช้แคริเออร์กี่ตัวกันแน่?
เริ่มพิจารณาจากรูปทรงของกรง แล้วย้อนหาค่าที่ต้องใช้ อย่าเริ่มจากโบรชัวร์แล้วไล่ไปข้างหน้า กรงทวิสต์พิน 10 เส้นที่ขึ้นรูปบนแกนแมนเดรล 0.4 mm ไม่จำเป็นต้องใช้แคริเออร์ 48 ตัว แหล่งอ้างอิงในอุตสาหกรรมระบุซ้ำ ๆ ว่าจำนวนแคริเออร์ที่นิยมใช้มากที่สุดสำหรับการถักตัวนำไฟฟ้าเส้นเล็กคือ 12, 16 และ 24 ตัว การกำหนดค่า 16 แคริเออร์ของ ZEUEE รองรับงาน Micro-D ทั่วไป ส่วน 24 และ 32 ตัวรองรับ Nano-D และรุ่นที่ต้องการการคลุมสูง ขณะที่ 48 ตัวเหมาะกับงานถักหุ้ม ไม่ใช่งานประกอบหน้าสัมผัส การกำหนดสเปกสูงเกินความจำเป็นในขั้นตอนนี้เป็นสาเหตุสิ้นเปลืองงบจัดซื้อที่พบมากที่สุดในหมวดหมู่นี้ผังคำถามสำหรับผู้ซื้อเครื่องถักทวิสต์พิน 5 ข้อ
ไล่ตอบคำถามเหล่านี้ตามลำดับ:
สังเกตว่าไม่มีคำถามข้อใดเกี่ยวกับแบรนด์ เมื่อได้ข้อสรุปด้านการกำหนดค่าแล้วจึงเลือกแบรนด์ได้ ขอ RFQ แบบกำหนดเอง หลังจากผังคำถามนำไปสู่การกำหนดค่าเดียวกันในการประเมินแยกกัน 2 รอบเท่านั้น
- ช่วงเส้นผ่านศูนย์กลางภายนอกของหน้าสัมผัส — ≤0.25 mm → กลุ่ม Nano-D (32139); 0.25 – 0.5 mm → งาน Micro-D ทั่วไป (83513); >0.5 mm → ตรวจสอบว่าจำเป็นต้องใช้หน้าสัมผัสแบบถักจริงหรือไม่ หรือพินปั๊มขึ้นรูปจะเหมาะกว่า
- ปริมาณการผลิตต่อปี — <5,000 กรง/ปี → อาจใช้แคริเอจแบบแมนนวลหรือกึ่งอัตโนมัติได้; 5,000 – 50,000 → เครื่องจักรเซอร์โว 24 แคริเออร์; >50,000 → เครื่องจักร 32 แคริเออร์ พร้อม CCD เต็มรูปแบบและการติดตามล็อตด้วยบาร์โค้ด
- มาตรฐาน MIL หรือมาตรฐานการแพทย์ที่ใช้กำกับ — MIL-DTL-83513G กำหนดให้หน้าสัมผัสชุบทองตาม MIL-DTL-45204 และจัดทำบันทึกล็อตตามข้อกำหนด; MIL-DTL-32139 กำหนดระยะห่าง 0.025 นิ้วและการตรวจสอบรายการแก้ไขเพิ่มเติม; IEC 60601-1 และ ISO 14708-1 กำหนดให้มีใบรับรองล็อต BeCu ที่ยืนยันความเข้ากันได้ทางชีวภาพ
- เครื่องมือการผลิตสำหรับกำหนดระยะพิตช์ ทำเองหรือจ้างภายนอก — การผลิตเครื่องมือเองเพิ่มงบลงทุน 15 – 25% แต่ลดรอบเวลาการเปลี่ยนรุ่นการผลิตจากหลายชั่วโมงเหลือไม่กี่นาที เมื่อต้องผลิตหลายสเปก
- ตรวจสอบด้วย CCD ระหว่างกระบวนการหรือหลังจบกระบวนการ — การตรวจสอบระหว่างกระบวนการตรวจพบความคลาดเคลื่อนของระยะพิตช์ในกรงที่กำลังผลิต ส่วนการตรวจหลังจบกระบวนการจะพบหลังผลิตครบล็อตแล้ว สำหรับงานวิกฤตต่อภารกิจ การตรวจสอบระหว่างกระบวนการเป็นสิ่งที่ขาดไม่ได้
ตัวอย่างการเลือกใช้งาน: เส้นผ่านศูนย์กลางภายนอกของหน้าสัมผัส 0.25 mm + 50,000 กรง/ปี + MIL-DTL-32139 + จ้างผลิตเครื่องมือภายนอก + ตรวจสอบด้วย CCD ระหว่างกระบวนการ → เครื่องถักเซอร์โว 32 แคริเออร์พร้อมโมดูลแมชชีนวิชัน
อ่านเอกสารข้อกำหนด: MIL-DTL-83513, MIL-DTL-32139 และตัวเลขสำคัญที่ต้องพิจารณา
เอกสารข้อกำหนดของซัพพลายเออร์จัดทำขึ้นเพื่อขาย ไม่ใช่เพื่อรับรองคุณสมบัติ หน้าที่ของคุณคือค้นหาตัวเลข 8 รายการที่เครื่องถักทวิสต์พินเกรด MIL ต้องทำได้ และตรวจสอบว่ามีการระบุตัวเลขแต่ละรายการไว้จริงหรือกล่าวอ้างลอย ๆ ด้านล่างเป็นตารางสรุปที่เชื่อมโยงพารามิเตอร์แต่ละรายการกับหัวข้อในมาตรฐานที่ใช้กำกับตารางสรุปการปฏิบัติตามข้อกำหนด MIL
| พารามิเตอร์ | สิ่งที่ควรตรวจสอบ | มาตรฐานอ้างอิง | ข้ออ้างเลี่ยงตอบที่ซัพพลายเออร์มักใช้ |
|---|---|---|---|
| ความสม่ำเสมอของระยะพิตช์ | ±5% ตลอดตัวอย่าง 1 m พร้อมบันทึกค่าที่วัดได้ | MIL-DTL-83513G §3.5.3 (ข้อกำหนดทั่วไป) | “อยู่ในค่าความคลาดเคลื่อนที่ยอมรับได้” แต่ไม่ระบุตัวเลข |
| มุมพิตช์ | ระบุเป็นองศาและสัมพันธ์กับอัตราการคลุม | ข้อกำหนดด้านฝีมือการผลิต MIL-DTL-83513G | ระบุความครอบคลุม % โดยไม่ระบุมุม |
| ความสม่ำเสมอของแรงตึงเส้นลวด | ±5% ระหว่างหลอดด้ายแต่ละหลอด วัดเป็น cN | อนุมานจากข้อกำหนด; ฝีมือการผลิตที่เกี่ยวกับระยะพิตช์ | “ปรับเทียบหลอดด้ายทุกหลอดแล้ว” แต่ไม่มีบันทึก |
| รอบการเติมลวดในหลอดด้าย | SOP สำหรับการต่อเส้นลวด พร้อมระเบียบการใช้ถุงมือ | ข้อกำหนดเรื่องการปนเปื้อนใน IPC J-STD-001 | ระบุว่า “ต่อเส้นตามความจำเป็น” โดยไม่มี SOP |
| ระยะคลอนของเฟืองฮอร์น | <0.02 mm; ระยะเวลาการเปลี่ยนตลับลูกปืน | ข้อกำหนดด้านฝีมือการผลิต + SOP ของซัพพลายเออร์ | “เฟืองความแม่นยำสูง” แต่ไม่ระบุตัวเลข |
| ประเภทข้อบกพร่องที่ CCD ตรวจจับ | ระบุประเภทชัดเจน (เส้นแยก หงิกงอ เส้นลวดขาดหาย รอยต่อ) | ข้อกำหนดด้านฝีมือการผลิต + เอกสารชุดรับรองคุณสมบัติ | “ตรวจสอบด้วยแมชชีนวิชัน” แต่ไม่มีรายการข้อบกพร่อง |
| การเก็บรักษาตัวอย่างชิ้นงานที่ผลิตได้ | เก็บตัวอย่างอ้างอิงล็อตเป็นเวลา 2 ปี; มีรหัสล็อตที่ตรวจสอบย้อนกลับได้ | บันทึกล็อต MIL-DTL-83513G | “เก็บตัวอย่างไว้แล้ว” แต่ไม่ระยะเวลาการเก็บรักษา |
| ค่า CV ของเส้นผ่านศูนย์กลางภายนอกของเส้นถักขั้นสุดท้าย | ค่าสัมประสิทธิ์ความแปรผัน <3% ภายในล็อต | ระเบียบการประกันคุณภาพในการอนุมัติให้ผ่านไปยังกระบวนการถัดไปของล็อต | “ค่าเส้นผ่านศูนย์กลางภายนอกเฉลี่ย” โดยไม่ระบุค่า CV |
ต้นทุนตามจริง: งบลงทุนเครื่องใหม่ เครื่องปรับสภาพ และราคาเครื่องสั่งทำในปี 2026
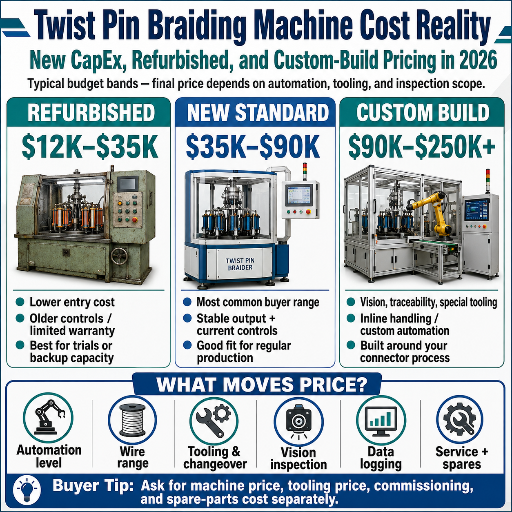 ราคาเสนอขายที่เปิดเผยต่อสาธารณะสำหรับเครื่องถักทวิสต์พินมีน้อย แต่กรอบงบจัดซื้อ 3 ระดับช่วยให้เห็นภาพราคาที่ผู้ซื้อพบจริงในตลาด ช่วงราคาด้านล่างเป็น ช่วงราคาที่รายงาน จากประกาศที่เผยแพร่ต่อสาธารณะ (ระดับเริ่มต้น) และสังเคราะห์จากรูปแบบใบเสนอราคา (ระดับเชิงพาณิชย์และระดับงานวิกฤตต่อภารกิจ) ไม่ใช่ราคาเสนอขายที่แน่นอน
ตารางราคา 3 ระดับในปี 2026
| ระดับ | ลักษณะเครื่องจักร | ช่วงราคาที่รายงาน (USD) | สิ่งที่ต้องแลก |
|---|---|---|---|
| ระดับเริ่มต้น | เครื่องถักลวดทั่วไป; ไม่มีรูปทรงเรขาคณิตสำหรับทวิสต์พิน; ไม่มี CCD ระหว่างกระบวนการ; ไม่มีการตรวจสอบย้อนกลับตาม MIL. | $1,800 – $10,000 (ประกาศจาก Alibaba showroom และ IndiaMART ระบุช่วงราคา $1,680 – $10,000) | ผลผลิตตามข้อกำหนด MIL ทุกประเภท; การตรวจสอบย้อนกลับล็อต; การควบคุมทางสถิติของระยะพิตช์ |
| ระดับเชิงพาณิชย์ | เครื่องเซอร์โว 24 – 32 แคริเออร์พร้อม CCD ขั้นพื้นฐาน รองรับรูปทรงเรขาคณิตของทวิสต์พิน และตรวจสอบย้อนกลับตาม MIL ได้บางส่วน | $40,000 – $120,000 (สังเคราะห์จากรูปแบบใบเสนอราคาในอุตสาหกรรม) | งานเดินเครื่องต่อเนื่องระดับวิกฤตต่อภารกิจ; ประเภทข้อบกพร่องขั้นสูงด้วย ML; การเก็บรักษาล็อตที่เชื่อมโยงกับบาร์โค้ดอย่างครบถ้วน |
| ระดับงานวิกฤตต่อภารกิจ | ควบคุมด้วยเซอร์โวเต็มรูปแบบ, CCD ระหว่างกระบวนการพร้อมคลังประเภทข้อบกพร่อง, บันทึกล็อตที่ตรวจสอบย้อนกลับตาม MIL, เอกสารชุดรับรองคุณสมบัติ | $150,000 – $500,000+ (อ้างอิงระดับพรีเมียมของ Wardwell / Herzog) | จ่ายเงินลงทุนล่วงหน้าน้อยกว่า; ส่งมอบเร็วกว่า; ไม่มีข้อตกลงผูกพันเรื่องแผนอะไหล่สำรอง |
รูปแบบความขัดข้องในการผลิต 5 ประการที่ผู้ปฏิบัติงานเครื่องถักทวิสต์พินพบจริง
ความน่าเชื่อถือไม่ได้ขึ้นอยู่กับชื่อเครื่องจักรในใบสั่งซื้อ แต่ขึ้นอยู่กับการเข้าใจว่าเครื่องจักรเหล่านี้ขัดข้องอย่างไรภายใต้ภาวะกดดันในการผลิตจริง รูปแบบความขัดข้อง 5 ประการนี้พบซ้ำ ๆ ในรายงานวิเคราะห์รูปแบบความขัดข้องที่เผยแพร่และการสัมภาษณ์ผู้ปฏิบัติงานแค็ตตาล็อกรูปแบบความขัดข้องในการผลิต 5 ประการ
| รูปแบบความขัดข้อง | สาเหตุหลัก | อาการ | การตรวจจับ | วิธีแก้ไข |
|---|---|---|---|---|
| ระยะพิตช์คลาดเคลื่อน | ความเร็วแกนหมุนและความเร็วดึงเก็บไม่สัมพันธ์กัน; ตลับลูกปืนเฟืองฮอร์นที่สึกทำให้เกิดการลื่นไถล | ระยะพิตช์ค่อย ๆ หลุดจากข้อกำหนดตลอดกะการทำงาน | เซนเซอร์วัดระยะพิตช์ระหว่างกระบวนการ หรือการตรวจสอบตัวอย่างหลังจบกะ | กำหนดรอบเปลี่ยนตลับลูกปืนและปรับจูนเซอร์โวดึงเก็บให้ละเอียดขึ้น |
| ตรวจไม่พบเส้นลวดขาด | เซนเซอร์วัดแรงตึงของหลอดด้ายขัดข้อง; เส้นลวดที่ขาดยังถูกจ่ายออกไปจนหมดหลอด | กรงที่อยู่ปลายทางขาดเส้นลวดไป 1 เส้น | เซนเซอร์ตรวจจับเส้นลวดที่จุดรวมเส้นถัก โดยตั้งให้ตรงกับจำนวนหลอดด้ายที่บรรจุ | กำหนดรอบปรับเทียบเซนเซอร์; หยุดและแยกล็อตเมื่อจำนวนที่นับไม่ตรง |
| แกนแมนเดรลเยื้องศูนย์ | ผู้ปฏิบัติงานตั้งเครื่องผิดพลาดหรืออุณหภูมิเบี่ยงเบนหลังเดินเครื่องนาน; “ความผิดปกติของแรงตึงเส้นด้าย” ทำให้จุดถักเยื้องจากศูนย์กลาง | รูปทรงกรงเยื้องศูนย์ | โมดูลตรวจสอบด้วยสายตาหรือโมดูลแมชชีนวิชันตรวจสอบรูปทรงเรขาคณิตระหว่างกระบวนการ | SOP จัดศูนย์ชิ้นงานแรก; กำหนดเวลาแช่อุณหภูมิก่อนเริ่มล็อต MIL |
| แมชชีนวิชัน CCD ตรวจผ่านผิดพลาด | แสงเปลี่ยนแปลง ฝุ่นเกาะเลนส์ หรือชุดจำแนกตามกฎทำงานนอกช่วงที่ฝึกไว้ (Frontiers in Materials 2023) | ข้อบกพร่องหลุดไปยังกระบวนการปลายทางและถูกตรวจพบที่สถานีงานถัดไป | ใช้การ์ดอ้างอิงแสงทุกวัน; เก็บชิ้นงานอ้างอิงชุบทองไว้ตามรอบ | เปลี่ยนไปใช้ชุดจำแนกข้อบกพร่องด้วย ML พร้อมอัปเดตโมเดลจากผู้จำหน่าย |
| การปนเปื้อนบริเวณรอยต่อหลอดด้าย | ผู้ปฏิบัติงานจับลวดด้วยมือเปล่าขณะต่อเส้น ทำให้น้ำมันจากผิวหนังปนเปื้อนบริเวณดังกล่าว | การบัดกรีหรือการยึดเกาะของชั้นชุบทองไม่ผ่านเกณฑ์ | ทดสอบไอออนิกตาม IPC J-STD-001 กับตัวอย่างล็อต | SOP การใช้ถุงมือ บันทึกการต่อเส้นที่แยกตามล็อต และ SOP การต่อเส้นที่จัดทำเป็นเอกสาร |
สิ่งที่เปลี่ยนแปลงในปี 2026: AI ด้านแมชชีนวิชัน การย่อขนาดระดับจุลภาค และประเด็นการผลิตในประเทศ
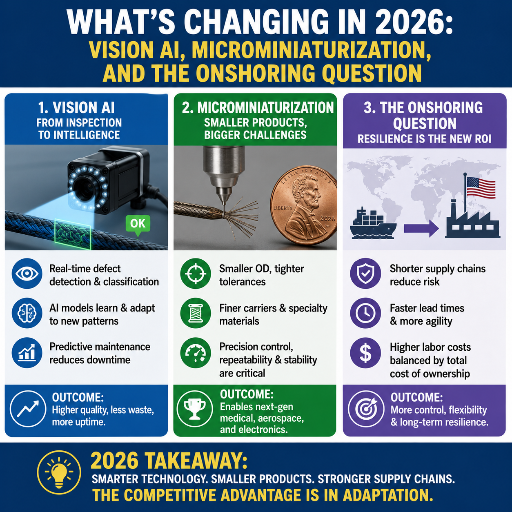 แรงขับเคลื่อน 3 ประการกำลังเปลี่ยนตลาดเครื่องถักทวิสต์พินในปี 2026 และควรพิจารณาแต่ละประเด็นไว้ในวาระการวางแผนจัดซื้อ
AI ด้านแมชชีนวิชันกำลังเข้ามาแทน CCD ที่ใช้กฎกำหนดบริเวณการขึ้นรูป Frontiers in Materials เผยแพร่การศึกษาในปี 2023 เกี่ยวกับการตรวจสอบบริเวณขึ้นรูปของเส้นถักด้วยแสง ซึ่งเป็นหนึ่งในงานวิจัยที่ผ่านการทบทวนโดยผู้ทรงคุณวุฒิหลายชิ้นที่กำลังผลักดันอุตสาหกรรมจากการตั้งค่าเกณฑ์ด้วยมือไปสู่การจำแนกข้อบกพร่องด้วยการเรียนรู้ ผู้ซื้อที่กำหนดสเปกเครื่องถักโดยมองระยะเวลาใช้งาน 5 ปีควรถามว่าระบบย่อย CCD รองรับการอัปเดตโมเดลจากคลังข้อบกพร่องของผู้จำหน่ายหรือไม่ หรือถูกล็อกไว้ตั้งแต่วันที่ติดตั้ง
ความหนาแน่นของหน้าสัมผัส Nano-D เพิ่มขึ้นอย่างต่อเนื่อง MIL-DTL-32139 ระบุระยะห่าง 0.025 นิ้วอยู่แล้ว และตระกูลมาตรฐานนี้มีเอกสารแก้ไขเพิ่มเติมออกมาแล้ว 2 ฉบับ บันทึกสิทธิบัตร (USPTO 8,142,236, คอนเน็กเตอร์ที่มีความหนาแน่นสูงขึ้น) บ่งชี้ว่ากำลังพัฒนาความหนาแน่นให้สูงขึ้นในด้านทรัพย์สินทางปัญญา เครื่องถักที่รับรองเฉพาะระยะห่างของ Micro-D อาจไม่รองรับขั้นความหนาแน่นถัดไปหากไม่มีการเปลี่ยนเครื่องมือการผลิต
แรงกดดันให้ย้ายฐานการผลิตด้านกลาโหมกำลังเปลี่ยนตำแหน่งที่ตั้งกำลังการผลิตงานถัก รูปแบบการจัดซื้อด้านกลาโหมของสหรัฐฯ และประเทศพันธมิตรมีแนวโน้มกำหนดให้ชิ้นส่วนคอนเน็กเตอร์สำหรับโครงการที่มีความอ่อนไหวมาจากแหล่งผลิตในประเทศหรือประเทศพันธมิตรมากขึ้น นี่ไม่ใช่ข้อกำหนดที่ยกมาตรงตัวจาก CHIPS Act สำหรับคอนเน็กเตอร์ แต่เป็นความเป็นจริงของรูปแบบจัดซื้อในสัญญาที่ได้รับเงินทุนจาก NDAA การตัดสินใจกำลังการผลิตในปี 2026 ควรคำนึงถึงความเป็นไปได้ที่ระยะเวลาตัดค่าเสื่อมราคา 10 ปีข้างหน้าจะคร่อมช่วงเปลี่ยนผ่านไปสู่ข้อกำหนดสัดส่วนการผลิตในประเทศ
คำถามที่พบบ่อย
ถาม: โดยทั่วไปเซลล์ถักทวิสต์พินสั่งทำพิเศษมีระยะเวลาส่งมอบเท่าใด?
ดูคำตอบ
ระยะเวลาส่งมอบเครื่องเซอร์โวระดับเชิงพาณิชย์ 24 ถึง 32 แคริเออร์พร้อม CCD ระหว่างกระบวนการ โดยทั่วไปอยู่ที่ 14 ถึง 20 สัปดาห์นับจากวันที่ออกใบสั่งซื้อ ขึ้นอยู่กับการจัดหาเฟืองฮอร์นและขอบเขตการบูรณาการโมดูลตรวจสอบ เครื่องระดับงานวิกฤตต่อภารกิจที่มีเอกสารชุดรับรองคุณสมบัติครบถ้วนและการตรวจรับจากโรงงานโดยมีลูกค้าเป็นพยาน อาจใช้เวลานานขึ้นเป็น 26 ถึง 32 สัปดาห์ เครื่องถักลวดทั่วไปในระดับเริ่มต้นจัดส่งจากสินค้าคงคลังได้ภายใน 4 ถึง 8 สัปดาห์ แต่ไม่สามารถผลิตชิ้นงานตามข้อกำหนด MIL ได้ ไม่ว่าจะกำหนดค่าเพิ่มเติมหลังซื้ออย่างไรก็ตาม
ถาม: ชุดเฟืองฮอร์นใช้งานได้นานเท่าใดก่อนต้องเปลี่ยน?
ดูคำตอบ
ตลับลูกปืนของชุดเฟืองฮอร์นเป็นชิ้นส่วนที่สึกหรอมากที่สุด สำหรับเครื่องถักระดับเชิงพาณิชย์ที่ทำงานกะเดียว ควรวางแผนตรวจสอบตลับลูกปืนเมื่อครบ 6,000 ชั่วโมงการทำงาน และเปลี่ยนเมื่อครบ 10,000 ถึง 12,000 ชั่วโมงการทำงาน อายุการใช้งานของเฟืองเองยาวนานกว่าตลับลูกปืนอย่างน้อย 3 เท่า แต่ตลับลูกปืนที่สึกหรอจะทำให้เกิดระยะคลอน ส่งผลให้ระยะการวางเส้นลวดคลาดจากข้อกำหนดไปนานแล้วก่อนที่ฟันเฟืองจะแสดงร่องรอยการสึกหรอ
Q: เครื่องถักหุ้มสายไฟสำหรับชุดสายไฟสามารถดัดแปลงให้ใช้กับหน้าสัมผัสทวิสต์พินได้หรือไม่?
ดูคำตอบ
ในทางทฤษฎี สถาปัตยกรรมของชุดเฟืองฮอร์นเหมือนกัน แต่ในทางปฏิบัติ ต้องเปลี่ยนตลับปรับความตึง ขนาดหลอดด้าย และขอบเขตการตรวจสอบทั้งหมด อีกทั้งเส้นทางของตัวพาหะไม่ได้ออกแบบมาสำหรับลวดขนาด 0.04 ถึง 0.30 mm การดัดแปลงส่วนใหญ่ไปต่อไม่ได้ที่ขั้นตอนควบคุมความสม่ำเสมอของแรงดึงเส้นลวด เพราะหลอดด้ายที่ออกแบบมาสำหรับลวดเหล็กในชุดสายไฟไม่สามารถรักษาแรงดึงของลวด BeCu เส้นเล็กได้ เมื่อคำนึงถึงเครื่องมือการผลิต การรับรองคุณสมบัติ และเวลาหยุดทำงาน การซื้อเซลล์การผลิตทวิสต์พินที่ออกแบบมาโดยเฉพาะมักมีค่าใช้จ่ายต่ำกว่าการดัดแปลงครั้งใหญ่
Q: มีเครื่องถักที่ผลิตในจีนและเป็นไปตามมาตรฐานหรือไม่ หรือต้องจัดซื้อจาก Wardwell หรือ Herzog เท่านั้น?
ดูคำตอบ
มี คำถามไม่ได้อยู่ที่ประเทศผู้ผลิต แต่อยู่ที่ชุดเอกสารรับรองคุณสมบัติที่จัดส่งมาพร้อมเครื่องจักร เครื่องถักที่ผลิตจากที่ใดก็ได้สามารถรับรองให้เป็นไปตาม MIL-DTL-83513 หรือ MIL-DTL-32139 ได้ หากซัพพลายเออร์ส่งมอบบันทึกการควบคุมกระบวนการทางสถิติของระยะการวางเส้นลวด คูปองทดสอบการชุบทอง ตัวอย่างเก็บรักษาประจำล็อต และคลังประเภทข้อบกพร่อง CCD ที่จัดทำเป็นเอกสาร ในทางกลับกัน เครื่องจักรจาก Wardwell หรือ Herzog ที่ไม่มีชุดเอกสารดังกล่าวก็ยังต้องผ่านการรับรองก่อนส่งมอบผลิตภัณฑ์ที่เป็นไปตามข้อกำหนด MIL ทีมจัดซื้อที่ประเมินซัพพลายเออร์จากคุณภาพเอกสาร ไม่ใช่ป้ายชื่อเครื่องจักร มักได้ผลลัพธ์ที่ดีกว่าในกรณีนี้ เครื่องจักรตระกูล ZEUEE C49-BR มาพร้อมชุดเอกสารรับรองคุณสมบัติตามมาตรฐาน ซึ่งเป็นความหมายที่แท้จริงของตัวเลขในโบรชัวร์
Q: กล้อง CCD ต้องมีความละเอียดเท่าใดจึงเพียงพอสำหรับการตรวจสอบตาม MIL-DTL-83513?
ดูคำตอบ
ปัจจุบัน เซนเซอร์ Global Shutter ความละเอียด 5 MP ที่บริเวณขึ้นรูปเป็นมาตรฐานพื้นฐานในตลาดเชิงพาณิชย์ หลังจากนั้น การจัดแสงมีความสำคัญมากกว่าการเพิ่มความละเอียดดิบ
Q: เครื่องแบบ 32-carrier ดีกว่าแบบ 16-carrier เสมอหรือไม่?
ดูคำตอบ
ไม่ สำหรับงานทั่วไปของ Micro-D นิยมใช้แบบ 16-carrier ตัวพาหะที่เพิ่มขึ้นทำให้ต้นทุนและความซับซ้อนสูงขึ้น ควรเพิ่มจำนวนเฉพาะเมื่อรูปทรงของกรงกำหนดให้ต้องใช้เท่านั้น
บทความที่เกี่ยวข้อง
- เครื่องนาโนทวิสต์พิน: คู่มือสำหรับผู้ซื้อ — คู่มืออีกเล่มที่เน้นเซลล์การประกอบตาม MIL-DTL-32139
- เซลล์การถักทวิสต์พิน ZEUEE C49-BR — หน้าผลิตภัณฑ์ที่ให้รายละเอียดชุดเอกสารรับรองคุณสมบัติ
- สถานีตัดและเชื่อมทวิสต์พิน — เซลล์การผลิตขั้นตอนถัดไปหลังการถัก
- สถานีคลายความเค้นของสายไฟ — เซลล์เตรียมสายไฟในขั้นตอนก่อนการถัก
- เซลล์การประกอบนาโนทวิสต์พิน — เครื่องจักรประกอบหน้าสัมผัส MIL-DTL-32139 ในขั้นตอนถัดไป
- เซลล์การประกอบไมโครทวิสต์พิน — เครื่องจักรประกอบหน้าสัมผัส MIL-DTL-83513 ในขั้นตอนถัดไป
เอกสารอ้างอิงและแหล่งข้อมูล
- MIL-DTL-83513 Rev G (29 ต.ค. 2008) — ข้อกำหนดคอนเน็กเตอร์ทรงสี่เหลี่ยมขนาดไมโคร — สำนักงานส่งกำลังบำรุงกลาโหมสหรัฐฯ
- เอกสารข้อกำหนดเฉพาะ MIL-DTL-32139 — สำนักงานส่งกำลังบำรุงกลาโหมสหรัฐฯ กลุ่มหน้าสัมผัส Nano-D ระยะพิทช์ 0.025 นิ้ว
- เครื่องถัก — Wikipedia กล่าวถึงนวัตกรรมชุดเฟืองฮอร์นของ Wardwell ในปี 1922 และสถาปัตยกรรมเครื่องถักแบบเมย์โพลเทียบกับแบบสี่เหลี่ยม
- การตรวจสอบด้วยแสงบริเวณขึ้นรูปเส้นถักระหว่างการผลิตชิ้นงานพรีฟอร์มจากใยเสริมแรงเพื่อวัตถุประสงค์ในการตรวจจับข้อบกพร่อง — Frontiers in Materials, 2023
- สิทธิบัตรสหรัฐฯ 10,422,059 — เครื่องถัก — USPTO, ข้อมูลพื้นฐานเกี่ยวกับกลไก
- สิทธิบัตรสหรัฐฯ 8,142,236 — คอนเน็กเตอร์ไฟฟ้าที่มีความหนาแน่นและคุณลักษณะการเดินสายที่ดีขึ้น — USPTO, ทรัพย์สินทางปัญญาด้านคอนเน็กเตอร์ความหนาแน่นสูง
- เครื่องถักลวด สายเคเบิล และไมโครอิเล็กทรอนิกส์ของ Steeger USA — กลุ่มผลิตภัณฑ์ของผู้จำหน่ายที่แสดงการแบ่งประเภทตามจำนวนตัวพาหะ
- เครื่องถักลวด Herzog — ข้อมูลอ้างอิงจากผู้ผลิต OEM ในเยอรมนีสำหรับประเภทเครื่องถักหุ้มสายไฟชุดสายไฟ
เกี่ยวกับบทวิเคราะห์นี้
คู่มือนี้จัดทำโดยทีมวิศวกรรม ZEUEE ในเดือนพฤษภาคม 2026 เพื่อเป็นข้อมูลอ้างอิงหมวดผลิตภัณฑ์สำหรับทีมจัดซื้อที่ประเมินเซลล์การถักทวิสต์พินตามข้อกำหนด MIL-DTL-83513 และ MIL-DTL-32139 ช่วงราคาข้างต้นเป็นช่วงราคาที่รายงานจากรายการสินค้าในโชว์รูมสาธารณะ (ระดับเริ่มต้น) และสังเคราะห์จากรูปแบบใบเสนอราคาหลายปี (ระดับเชิงพาณิชย์และระดับภารกิจสำคัญ) จึงไม่ใช่ราคาเสนอที่แน่นอนในหน่วยดอลลาร์สหรัฐฯ ในกรณีที่พารามิเตอร์อยู่ภายใต้ข้อกำหนดของหัวข้อมาตรฐาน MIL เพียงหัวข้อเดียว จะระบุหัวข้อนั้นไว้ในเนื้อหา
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






