Contatti Zeyu lntelligent Industrial Company

Macchina per trecciatura di contatti twist pin: guida completa 2026

Macchina per trecciatura di contatti twist pin: guida pratica a numero di portabobine, norme tecniche e scelta
Pubblicato il 29 maggio 2026 · Revisionato dal team tecnico ZEUEE
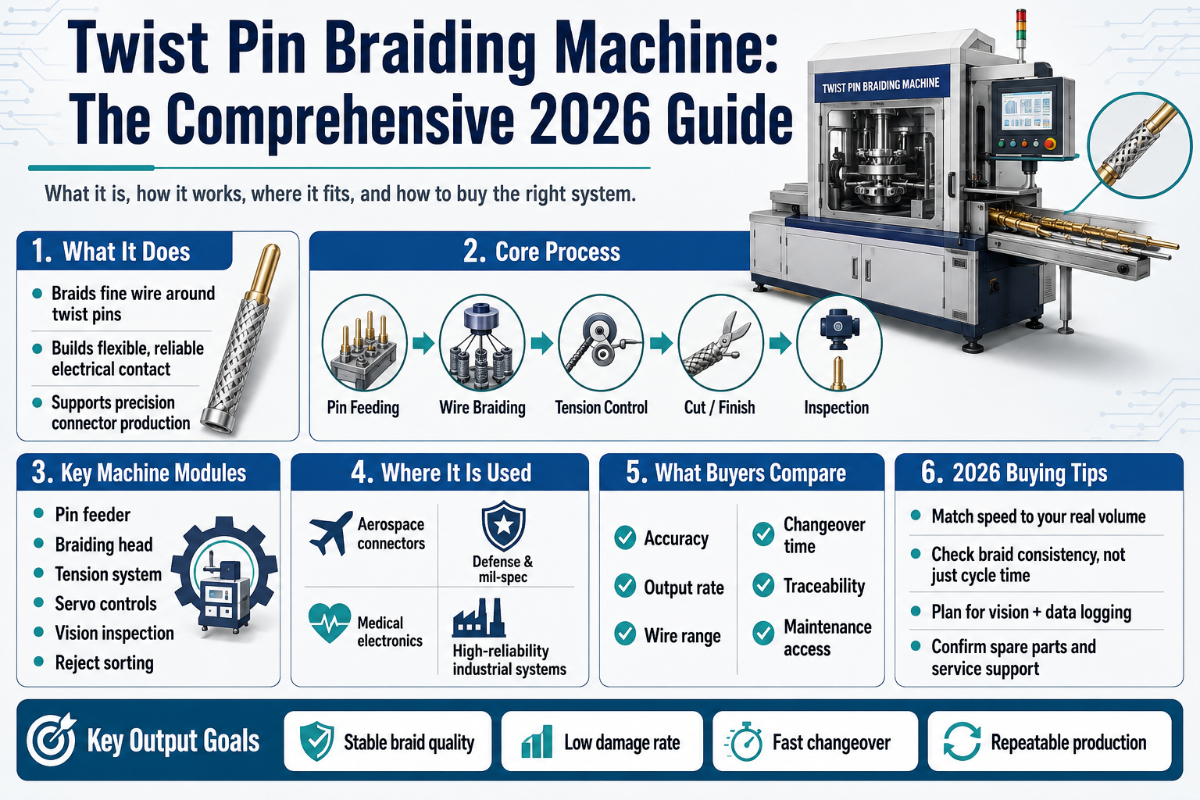
Una macchina per trecciatura di contatti twist pin è una cella di trecciatura a portabobine ridotte, progettata specificamente per intrecciare gabbie a 10 fili in rame-berillio attorno a un mandrino, formando l’elemento di contatto iperboloidale utilizzato nei connettori Micro-D MIL-DTL-83513 e Nano-D MIL-DTL-32139. A prima vista assomiglia a una trecciatrice per cavi, ma il numero di portabobine, la geometria del passo e il processo di controllo sono ottimizzati per contatti di piccole dimensioni, non per la trecciatura esterna dei cablaggi. Questa guida illustra che cos’è la macchina, come funziona, le cinque categorie che gli acquirenti spesso confondono quando preparano una richiesta di offerta, un albero decisionale in cinque domande per specificarla e le novità del 2026.Specifiche rapide: macchina per trecciatura di contatti twist pin
| Numero tipico di portabobine | 16, 24, 32, 48 (gamma twist pin; le trecciatrici medicali arrivano a 288) |
| Gamma di diametri del filo | 0,04 mm – 0,30 mm BeCu (classe UNS C17200) |
| Fili per gabbia di contatto | 10 (geometria iperboloidale standard) |
| Gamma del passo di trecciatura | 0,5 mm – 80 mm (in base alla velocità degli ingranaggi a tromba e al rapporto di avvolgimento) |
| Norme tecniche di riferimento | MIL-DTL-83513G (29 Oct 2008), MIL-DTL-32139 Rev A (23 Jun 2006) |
| Fascia di investimento in conto capitale (valori riportati per il 2026) | $1.800 fascia base – oltre $500.000 fascia mission-critical |
Che cos’è davvero una macchina per trecciatura di contatti twist pin (e perché esiste)
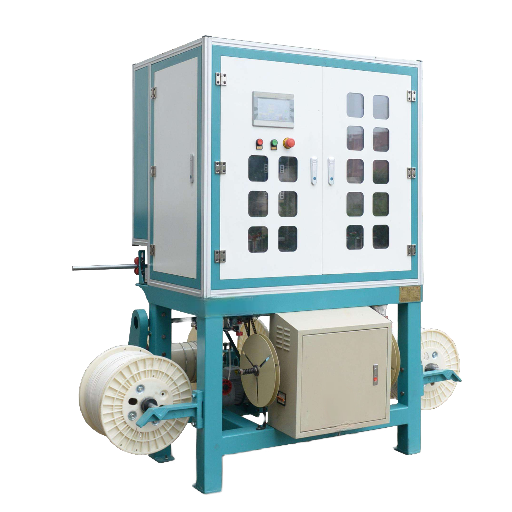 Cercando «wire braiding machine», i nomi che compaiono più spesso — Wardwell, Herzog, Steeger, Cobra — rimandano ad attrezzature diverse per settori diversi. Perché esiste quindi una categoria distinta di «macchine per trecciatura di contatti twist pin»? Perché l’elemento di contatto all’interno di un connettore Micro-D o Nano-D non è lo stesso componente della schermatura intrecciata che riveste un cablaggio. È una gabbia a 10 fili in rame-berillio sottile, intrecciata attorno a un piccolo mandrino e poi aperta fino ad assumere una forma iperboloidale. Quando un pin di accoppiamento la attraversa, ogni filo entra in contatto lineare con il pin. Si ottiene così un’elevata densità di contatto con una forza di accoppiamento molto bassa, caratteristica richiesta nei connettori aerospaziali e per la difesa conformi alle specifiche MIL.
Una norma di base definisce la categoria: MIL-DTL-83513, revisionata per l’ultima volta alla Rev G il 29 ottobre 2008. Definisce connettori rettangolari microminiaturizzati con passo dei contatti di 0.050 pollici e da 9 a 100 contatti. La norma affine per dimensioni minori, MIL-DTL-32139, pubblicata inizialmente il 16 dicembre 2003 e revisionata alla Rev A il 23 giugno 2006, riduce il passo a 0.025 pollici, nel formato Nano-D. I contatti intrecciati sono obbligatori secondo entrambe le specifiche: sono ciò che consente di raggiungere la durata prevista in cicli di accoppiamento e i valori di bassa resistenza di contatto. Se la gabbia è realizzata in modo errato, il connettore non supera la qualifica.
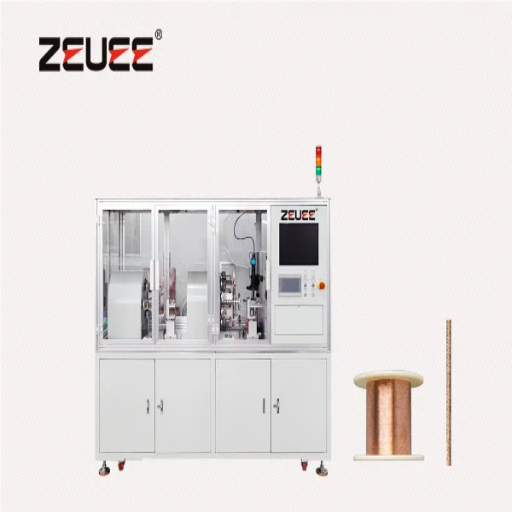
Quindi, quando un tecnico degli acquisti chiede «è solo una trecciatrice per fili?», la risposta corretta è: la fisica è la stessa, ma la macchina è molto diversa. Le trecciatrici per la schermatura dei cablaggi lavorano con fili dell’ordine dei millimetri e misurano la percentuale di copertura. Le celle twist pin misurano l’angolo tra filo e mandrino e la coerenza del passo, con tolleranze dell’ordine dei singoli micron. Problema diverso, attrezzature diverse. La cella di trecciatura C49-BR di ZEUEE è progettata per questa seconda applicazione.
All’interno della gabbia a 10 fili: come si forma la treccia attorno al mandrino
Ecco come funziona il meccanismo. Immaginiamo un ingranaggio a tromba: un disco dentato azionato da un ingranaggio cilindrico sottostante, sul quale le bobine passano da una scanalatura all’altra attraverso ingranaggi adiacenti, intrecciandosi attorno a un asse centrale. Fu l’innovazione di Simon Wardwell del 1922: muovere i fili anziché i portabobine, così da sostituire il vecchio percorso sinusoidale dei portabobine con un percorso circolare. Nelle applicazioni twist pin, i numeri di portabobine moderni sono 16, 24, 32 e 48. Ogni portabobina ospita una bobina, che svolge uno o più fili molto sottili in BeCu. Per una gabbia twist pin a 10 fili, la configurazione tipica abbina 16 portabobine (o 32 per una copertura maggiore), attivando le bobine selezionate. Il filo passa attraverso un gruppo tenditore-frizione, così ogni filo è sottoposto alla stessa tensione di svolgimento. Il filo sottile — rame-berillio da 0,04 mm a 0,30 mm, generalmente conforme alla composizione chimica UNS C17200 — incontra il mandrino a un angolo preciso, determinato dalla velocità degli ingranaggi a tromba e da quella di avvolgimento. Tale angolo determina il passo di trecciatura, il parametro più critico della macchina rispetto alle specifiche. Le fonti del settore del filo indicano la seguente formula di base per la produttività: Passo di trecciatura × velocità degli ingranaggi a tromba × 4 × 0.06 / numero di portabobine = metri di treccia all’ora. La formula spiega perché aumentare il passo per ridurre il tempo ciclo abbia limiti precisi.Anatomia della treccia a 10 fili in rame-berillio
| Tipo di componente | Funzione nella gabbia | Specifiche twist pin |
|---|---|---|
| Ingranaggio a tromba | Trasporta le bobine attorno all’asse del mandrino | Gioco < 0.02 mm tipico |
| Portabobina | Ospita una bobina e fornisce la tensione di svolgimento | Numero: 16 / 24 / 32 / 48 |
| Filo in BeCu | Filo conduttore che forma la parete della gabbia | Diametro esterno 0,04 – 0,30 mm, UNS C17200 |
| Mandrino | Definisce il diametro interno della gabbia | Accoppiamento con estrazione; finitura rettificata ≤ Ra 0,4 µm |
| Tenditore / frizione | Uniforma la tensione dei fili su tutti i portabobine | Obiettivo: variazione ±5% |
| Ruota di avvolgimento | Trascina la treccia a valle e determina il passo | Controllata da servo nei modelli conformi alle specifiche MIL |
| Modulo di controllo CCD | Rileva in linea la rottura dei fili e la deriva del passo | Opzionale nella fascia base; obbligatorio nei modelli mission-critical |
| Sensore di rilevamento dei fili | Conta i fili previsti in corrispondenza della filiera di raccolta | Configurato in base al numero di bobine caricate |
| Gruppo molla della frizione principale | Aziona l’innesto e il disinnesto degli ingranaggi a tromba | Prevedere controlli periodici di fatica nel piano dei ricambi |
«In una cella twist pin, il passo e il bilanciamento del tenditore determinano la resistenza di contatto che si misura sul campo sei mesi dopo. Se il gioco degli ingranaggi a tromba è errato, si può inseguire un difetto per mesi senza mai rilevarlo con il CCD.» — Team tecnico ZEUEE, in risposta a una domanda ricorrente negli acquisti
Cinque categorie di macchine per trecciatura che gli acquirenti confondono
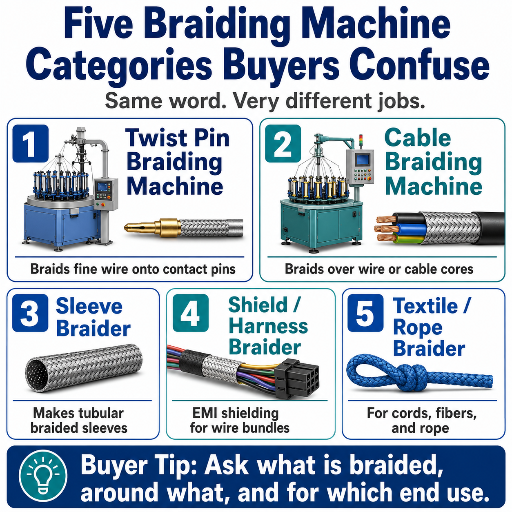 La maggior parte delle richieste di offerta per una «macchina per trecciatura» riguarda in realtà una di cinque macchine diverse, e i fornitori di ciascuna categoria raramente competono tra loro. Confondere queste categorie è il modo più semplice per sprecare tempo in una valutazione.
Catalogo delle 5 categorie di macchine per trecciatura
| Categoria | Portabobine | Filo / fibra | Costruttore originale tipico | Norma tecnica di riferimento | Fascia di prezzo indicativa (USD) |
|---|---|---|---|---|---|
| Contatti twist pin | 16 – 48 | BeCu da 0,04 – 0,30 mm | ZEUEE C49-BR, specialisti di nicchia | MIL-DTL-83513 / 32139 | $40k – $500k+ |
| Trecciatura esterna dei cablaggi | 24 – 96 | Filo di acciaio, alluminio e rame | Herzog, Wardwell, Cobra | Norme interne del costruttore originale | $80k – $400k |
| Cateteri / stent medicali | 8 – 288 | Acciaio inossidabile sottile, nitinol, fibra polimerica | Linea medicale Steeger USA | ISO 13485 + protocollo cliente | $120k – $600k |
| Tessile / corde industriali | 16 – 144 | Poliestere, nylon, aramide | Credit Ocean, costruttori originali tessili regionali | Definita dall’applicazione | $8k – $80k |
| Tubi flessibili metallici | 24 – 36 rotanti | Filo di acciaio inossidabile | Longterm Machinery, costruttori originali cinesi | Protocolli di prova della pressione | $15k – $90k |
Dove servono le trecciatrici twist pin: difesa, aerospaziale e cavi per impianti medicali
Consultando un database sull’affidabilità dei connettori, si nota che i contatti twist pin ricorrono in applicazioni specifiche e critiche. Sei categorie di applicazioni rappresentano gran parte della domanda di queste macchine:- Interconnessioni avioniche — nei moderni aeromobili, i connettori Micro-D collegano i cablaggi dei computer di volo tra le varie sezioni della fusoliera e sono conformi alla MIL-DTL-83513.
- Cablaggi per carichi utili satellitari — il formato Nano-D, disciplinato dalla MIL-DTL-32139 Rev A, è diffuso nei cablaggi dei ponti di carico utile, dove massa e densità del passo prevalgono sul costo unitario.
- Assemblaggio di cavi per sottomarini e applicazioni sottomarine — i contatti twist pin resistono alle vibrazioni e superano più affidabilmente le prove di trazione ermetiche rispetto ai contatti a molla stampati delle stesse dimensioni.
- Elettrodo per impianti cocleari — Steeger USA include esplicitamente gli «elettrodi», oltre a cateteri e stent, nella sua gamma di trecciatrici medicali; i contatti intrecciati in filo sottile terminano l’elettrodo in corrispondenza del ricevitore.
- Elettrodo per neurostimolatori — stessa famiglia, applicazione diversa; il contatto deve resistere a milioni di microflessioni.
- Contatto ausiliario ad alta tensione per veicoli elettrici — applicazione emergente in cui contatti intrecciati ridondanti affiancano il terminale primario per la qualifica di sicurezza.
📐 Nota tecnica
Per la produzione di contatti Micro-D secondo MIL-DTL-83513, i contatti devono essere placcati in oro secondo MIL-DTL-45204 Type II Class 1 Grade C, sopra un adeguato strato di base. Questa specifica disciplina la finitura dopo l’assemblaggio: la geometria della treccia determina la fase di placcatura in oro, non viceversa. Perciò, se il difetto del passo viene rilevato dopo la placcatura, occorre smontare il componente con costi elevati.
Albero decisionale in 5 domande: quale configurazione della macchina risponde alle esigenze di produzione?
 La definizione delle specifiche di una cella di trecciatura twist pin si complica rapidamente se gli acquirenti valutano solo il numero di portabobine. Rispondere alle cinque domande nell’ordine indicato consente alla maggior parte dei team di individuare una configurazione motivata prima di ricevere la prima offerta.
Di quanti portabobine ho davvero bisogno?
Partite a ritroso dalla geometria della gabbia, non dalla brochure. Una gabbia twist pin a 10 fili realizzata su un mandrino da 0.4-mm non richiede 48 portabobine. Le fonti di settore indicano ripetutamente 12, 16 e 24 come i numeri di portabobine più diffusi per la trecciatura di conduttori elettrici sottili. La configurazione ZEUEE a 16 portabobine copre le principali applicazioni Micro-D; quelle a 24 e 32 sono adatte a Nano-D e alle varianti con copertura elevata; 48 è un numero da trecciatura esterna, non da assemblaggio di contatti. Sovradimensionare la macchina in questa fase è lo spreco più comune negli acquisti di questa categoria.Albero decisionale per l’acquisto di una macchina per trecciatura twist pin in 5 domande
Rispondete alle domande nell’ordine indicato:
Notate che nessuna di queste domande riguarda la marca: la marca si sceglie quando la configurazione è definita. Richiedete un’offerta su misura solo dopo aver ottenuto la stessa configurazione in due valutazioni indipendenti dell’albero decisionale.
- Gamma del diametro esterno dei contatti — ≤0,25 mm → famiglia Nano-D (32139); da 0.25 a 0,5 mm → applicazioni principali Micro-D (83513); >0,5 mm → verificare se servono davvero contatti intrecciati o se sono adatti pin stampati.
- Volume annuo — <5,000 gabbie/anno → può bastare un carro manuale o semiautomatico; da 5,000 a 50,000 → macchina servo a 24 portabobine; >50.000 → 32 portabobine con CCD completo e tracciabilità dei lotti tramite codice a barre.
- Norma MIL o medicale di riferimento — MIL-DTL-83513G richiede contatti placcati in oro secondo MIL-DTL-45204 e registri di lotto conformi alle specifiche; MIL-DTL-32139 impone un passo di 0.025 pollici e la verifica dell’elenco degli emendamenti; IEC 60601-1 e ISO 14708-1 richiedono la certificazione del lotto di BeCu per la biocompatibilità.
- Attrezzature per il passo realizzate internamente o affidate all’esterno — le attrezzature interne aumentano l’investimento in conto capitale del 15 – 25%, ma riducono da ore a minuti il tempo del cambio formato per le produzioni con specifiche miste.
- Controllo CCD in linea o a fine processo — quello in linea rileva la deriva del passo nella gabbia in corso di lavorazione; quello a fine processo la rileva dopo la produzione del lotto. Per le applicazioni mission-critical, il controllo in linea è irrinunciabile.
Esempio pratico: diametro esterno del contatto 0,25 mm + 50.000 gabbie/anno + MIL-DTL-32139 + attrezzature affidate all’esterno + CCD in linea → trecciatrice servo a 32 portabobine con modulo di visione artificiale.
Come leggere la scheda tecnica: MIL-DTL-83513, MIL-DTL-32139 e i parametri davvero importanti
Le schede tecniche dei fornitori sono redatte per vendere, non per dimostrare la qualifica. Il vostro compito è individuare gli otto parametri che una trecciatrice twist pin conforme alle specifiche MIL deve rispettare e verificare se sono dichiarati o trattati in modo vago. Di seguito, una guida rapida collega ogni parametro alla sezione della norma di riferimento in cui compare.Guida rapida alla conformità alle specifiche MIL
| Parametro | Che cosa verificare | Norma tecnica di riferimento | Elusione tipica del fornitore |
|---|---|---|---|
| Costanza del passo di trecciatura | ±5% su un campione di 1 m, valore registrato | MIL-DTL-83513G §3.5.3 (generale) | «Entro la tolleranza» senza indicare un valore |
| Angolo di inclinazione | Indicato in gradi e correlato alla copertura | Requisiti di lavorazione della MIL-DTL-83513G | Copertura % riportata senza parentesi angolari |
| Uniformità della tensione dei fili | ±5% da bobina a bobina, misurata in cN | Requisito dedotto dalle specifiche; lavorazione del passo | «Tutte le bobine sono calibrate» senza registrazioni |
| Ciclo di reintegro delle bobine | Procedura operativa standard per la gestione delle giunzioni, con protocollo per i guanti | Clausole IPC J-STD-001 sulla contaminazione | Giunzione «se necessario» senza procedura operativa standard |
| Gioco degli ingranaggi a tromba | <0.02 mm; intervallo di sostituzione dei cuscinetti | Requisiti di lavorazione + procedura operativa standard del fornitore | «Ingranaggi di precisione» senza valori numerici |
| Classi di difetto del CCD | Classi definite (filo spezzato, piega, filo mancante, giunzione) | Requisiti di lavorazione + documentazione di qualifica | «Controllo con visione artificiale» senza elenco dei difetti |
| Conservazione dei campioni di produzione | Campione del lotto conservato per 2 anni; identificativo del lotto tracciabile | Registri di lotto MIL-DTL-83513G | «Campioni conservati» senza indicare per quanto tempo |
| CV del diametro esterno finale della treccia | Coefficiente di variazione <3% all’interno del lotto | Protocollo di controllo qualità per l’autorizzazione al rilascio del lotto | «Diametro esterno medio» senza indicare il coefficiente di variazione |
Costi reali nel 2026: investimento in conto capitale per macchine nuove, ricondizionate e realizzate su misura
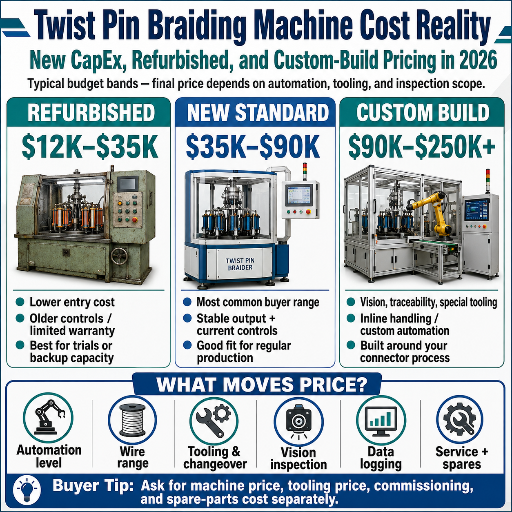 Le offerte pubbliche per le trecciatrici twist pin sono rare, ma una fascia d’acquisto suddivisa in tre livelli descrive ciò che gli acquirenti trovano davvero sul mercato. Gli intervalli qui sotto sono fasce di prezzo riportate sulla base di inserzioni pubbliche (fascia base) e di un’elaborazione delle tendenze dei preventivi (fasce commerciale e mission-critical). Non sono prezzi esatti in dollari.
Tabella prezzi 2026: 3 fasce
| Fascia | Caratteristiche della macchina | Fascia di prezzo indicativa (USD) | A che cosa si rinuncia |
|---|---|---|---|
| Base | Trecciatrice per fili standard; senza geometria twist pin, CCD in linea o tracciabilità MIL. | $1.800 – $10.000 (le inserzioni di Alibaba showroom e IndiaMART indicano fasce da $1.680 a $10.000) | Produzione conforme alle specifiche MIL; tracciabilità dei lotti; controllo statistico del passo. |
| Commerciale | Macchina servo a 24 – 32 portabobine con CCD di base; adatta alla geometria twist pin; tracciabilità MIL parziale. | $40.000 – $120.000 (stima basata sulle tendenze dei preventivi di settore) | Produzione continuativa mission-critical; classi di difetto avanzate con apprendimento automatico; conservazione completa dei lotti collegata ai codici a barre. |
| Mission-critical | Controllo servo completo, CCD in linea con libreria di classi di difetto, registri di lotto tracciabili secondo MIL e documentazione di qualifica. | $150.000 – $500.000+ (fascia premium di riferimento Wardwell / Herzog) | Minore investimento iniziale; consegna più rapida; piano ricambi senza impegno. |
Cinque modalità di guasto in produzione che gli operatori delle macchine twist pin incontrano davvero
L’affidabilità non dipende dal nome della macchina riportato sull’ordine d’acquisto, ma dalla comprensione dei guasti che si verificano in condizioni reali di produzione. Cinque modalità ricorrono nelle analisi pubblicate sulle modalità di guasto e nelle interviste agli operatori.Catalogo delle 5 modalità di guasto in produzione
| Modalità di guasto | Causa principale | Sintomo | Rilevamento | Rimedio |
|---|---|---|---|---|
| Deriva del passo di trecciatura | Disallineamento tra la velocità variabile del mandrino e quella di avvolgimento; i cuscinetti usurati degli ingranaggi a tromba causano slittamento | Nel corso di un turno, il passo esce gradualmente dai limiti delle specifiche | Sensore del passo in linea o verifica a campione a fine turno | Sostituzione dei cuscinetti secondo il ciclo previsto e regolazione più accurata del servo di avvolgimento |
| Rottura di un filo non rilevata | Guasto del sensore di tensione della bobina; il filo spezzato continua a svolgersi fino a esaurimento | La gabbia a valle presenta un filo mancante | Sensore di rilevamento dei fili alla filiera di raccolta, abbinato al numero di bobine caricate | Intervallo di calibrazione del sensore; arresto con separazione del lotto in caso di conteggio errato |
| Disallineamento del mandrino | Errore di configurazione dell’operatore o deriva termica dopo cicli prolungati; un’anomalia della tensione del filato sposta fuori centro il punto di trecciatura | Geometria eccentrica della gabbia | Controllo visivo o modulo in linea di visione artificiale geometrica | Procedura operativa standard per il centraggio del primo pezzo; tempo di stabilizzazione termica prima dell’avvio del lotto MIL |
| Falso esito positivo del controllo visivo CCD | Deriva dell’illuminazione, polvere sulle ottiche o classificatore basato su regole fuori dal campo di addestramento (Frontiers in Materials 2023) | Il difetto prosegue a valle e viene rilevato alla stazione successiva | Scheda di riferimento giornaliera per l’illuminazione; conservazione periodica di un campione di controllo placcato in oro | Passare a un classificatore di difetti basato sull’apprendimento automatico, con aggiornamenti del modello da parte del fornitore |
| Contaminazione della giunzione della bobina | Durante la giunzione, l’operatore maneggia il filo a mani nude; gli oli della pelle contaminano la zona | Problema di saldabilità o di adesione della placcatura in oro | Prova ionica IPC J-STD-001 su un campione del lotto | Procedura operativa standard per l’uso dei guanti, registri delle giunzioni separati per lotto e procedura documentata per le giunzioni |
Le novità del 2026: IA per la visione artificiale, miniaturizzazione e produzione nazionale
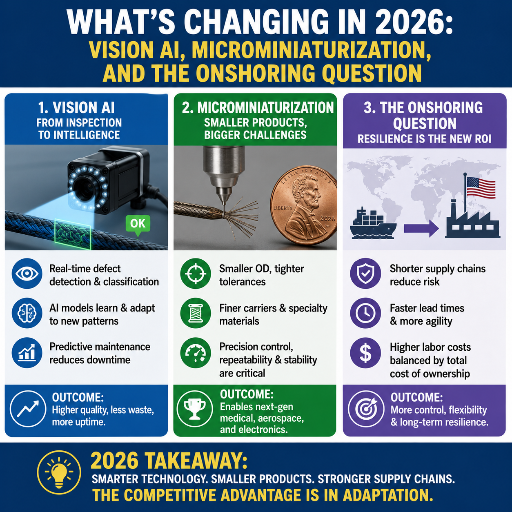 Nel 2026, tre fattori stanno trasformando il mercato delle macchine per trecciatura twist pin. Ciascuno merita attenzione nella pianificazione degli acquisti.
L’IA per la visione artificiale sta sostituendo i controlli CCD basati su regole nella zona di formazione. Nel 2023, Frontiers in Materials ha pubblicato uno studio sul controllo ottico della zona di formazione della treccia. È uno dei vari lavori sottoposti a revisione paritaria che spostano il settore dalle soglie regolate manualmente verso la classificazione dei difetti basata su modelli addestrati. Chi definisce le specifiche di una trecciatrice con un orizzonte di cinque anni dovrebbe chiedere se il sistema CCD consente di aggiornare i modelli dalla libreria di difetti del fornitore o se resta invariato dopo l’installazione.
La densità dei contatti Nano-D continua ad aumentare. La MIL-DTL-32139 specifica già un passo di 0.025 pollici e la famiglia di specifiche ha ricevuto due emendamenti. I brevetti (USPTO 8,142,236, connettore elettrico a densità migliorata) indicano che sono in corso ulteriori sviluppi sul fronte della densità. Una trecciatrice qualificata solo per il passo Micro-D potrebbe non essere adatta alla successiva fase di aumento della densità senza modificare le attrezzature.
La pressione per la produzione nazionale nel settore della difesa sta spostando la capacità produttiva di trecciatura. Gli acquisti per la difesa negli Stati Uniti e nei Paesi alleati richiedono sempre più spesso che i connettori destinati a programmi sensibili provengano da fornitori nazionali o alleati. Non si tratta di una disposizione testuale del CHIPS Act applicabile ai connettori, ma di una realtà negli acquisti per i contratti finanziati dalla NDAA. Nelle decisioni sulla capacità produttiva del 2026 occorre considerare che il prossimo ammortamento decennale potrebbe superare una soglia relativa al contenuto nazionale.
Domande frequenti
D: Qual è il tempo di consegna tipico per una cella di trecciatura twist pin su misura?
Visualizza la risposta
Per una macchina servo di fascia commerciale a 24–32 portabobine, dotata di CCD in linea, il tempo di consegna è in genere di 14–20 settimane dall’ordine d’acquisto, a seconda dell’approvvigionamento degli ingranaggi a tromba e dell’ambito di integrazione del modulo di controllo. Le macchine mission-critical con documentazione di qualifica completa e collaudo di accettazione in fabbrica alla presenza del cliente possono richiedere fino a 26–32 settimane. Le trecciatrici standard di fascia base vengono spedite da magazzino in 4–8 settimane, ma non possono produrre componenti conformi alle specifiche MIL, indipendentemente dalla configurazione successiva all’acquisto.
D: Quanto dura un set di ingranaggi a tromba prima di dover essere sostituito?
Visualizza la risposta
I cuscinetti degli ingranaggi a tromba sono il componente soggetto a maggiore usura. Per una trecciatrice di fascia commerciale utilizzata su un solo turno, è opportuno pianificare un controllo dei cuscinetti dopo 6.000 ore di funzionamento e sostituirli dopo 10.000–12.000 ore. Gli ingranaggi durano almeno tre volte più dei cuscinetti, ma un cuscinetto usurato introduce un gioco che porta la lunghezza del passo fuori specifica molto prima che i denti dell’ingranaggio mostrino segni di usura.
D: È possibile adattare una trecciatrice per sovratrecciare cablaggi all’uso con contatti twist pin?
Visualizza la risposta
In teoria, l’architettura con ingranaggi a tromba è la stessa. In pratica, occorre modificare le cartucce tenditrici, le dimensioni delle bobine e l’area di ispezione, mentre il percorso dei portabobine non è progettato per fili da 0.04 a 0,30 mm. La maggior parte dei tentativi di retrofit si arresta alla fase di uniformità della tensione dei trefoli: le bobine progettate per fili d’acciaio per cablaggi non riescono a mantenere la tensione su fili sottili in BeCu. Considerando attrezzature, qualifica e tempi di fermo, acquistare una cella twist pin progettata allo scopo è di solito più conveniente di un retrofit esteso.
D: Esistono trecciatrici prodotte in Cina conformi alle norme tecniche o devo acquistare da Wardwell o Herzog?
Visualizza la risposta
Sì. La questione non è dove viene costruita la macchina, ma quale documentazione di qualifica viene fornita insieme ad essa. Una trecciatrice costruita ovunque può essere qualificata secondo MIL-DTL-83513 o MIL-DTL-32139, se il fornitore consegna registri documentati del controllo statistico di processo della lunghezza del passo, provini di prova placcati in oro, campioni conservati per lotto e una libreria scritta delle classi di difetto CCD. Al contrario, anche una macchina Wardwell o Herzog priva di tale documentazione richiederebbe comunque una campagna di qualifica prima di poter spedire prodotti conformi alle specifiche MIL. In questo caso, i risultati migliori si ottengono quando i team acquisti valutano i fornitori in base alla qualità della documentazione, non alla targhetta identificativa. La famiglia ZEUEE C49-BR viene fornita di serie con la documentazione di qualifica: è questo il significato effettivo del dato riportato nella brochure.
D: Qual è la risoluzione necessaria per la telecamera CCD nel controllo secondo MIL-DTL-83513?
Visualizza la risposta
Un sensore global shutter da 5 MP nella zona di formazione è l’attuale riferimento commerciale. Oltre questo valore, l’illuminazione conta più della risoluzione pura.
D: Una macchina a 32 portabobine è sempre migliore di una a 16?
Visualizza la risposta
No. Per le applicazioni Micro-D più diffuse si usa ampiamente la configurazione a 16 portabobine. I portabobine aumentano costi e complessità: aggiungerne altri è opportuno solo quando lo richiede la geometria della gabbia.
Articoli correlati
- Macchina Nano Twist Pin: guida all’acquisto — guida correlata, dedicata alle celle di assemblaggio MIL-DTL-32139.
- Cella di trecciatura twist pin ZEUEE C49-BR — pagina prodotto con dettagli sulla documentazione di qualifica.
- Stadio di taglio e saldatura twist pin — cella a valle della trecciatura.
- Stadio di distensione del filo — cella a monte per la preparazione del filo, prima della trecciatura.
- Cella di assemblaggio Nano Twist Pin — macchinari per l’assemblaggio dei contatti MIL-DTL-32139 a valle della trecciatura.
- Cella di assemblaggio Micro Twist Pin — macchinari per l’assemblaggio dei contatti MIL-DTL-83513 a valle della trecciatura.
Riferimenti e fonti
- MIL-DTL-83513 Rev G (29 ott 2008) — Specifica per connettori rettangolari microminiaturizzati — U.S. Defense Logistics Agency.
- Scheda di specifica dettagliata MIL-DTL-32139 — U.S. Defense Logistics Agency, famiglia di contatti Nano-D con passo da 0.025 pollici.
- Trecciatrice — Wikipedia, sull’innovazione del 1922 di Wardwell negli ingranaggi a tromba e sull’architettura delle trecciatrici a palo di maggio e a gabbia quadrata.
- Controllo ottico della zona di formazione della treccia durante la produzione di preforme in fibre di rinforzo per il rilevamento dei difetti — Frontiers in Materials, 2023.
- Brevetto statunitense 10.422.059 — Macchina per trecciatura — USPTO, informazioni sul meccanismo.
- Brevetto statunitense 8.142.236 — Connettore elettrico con densità e caratteristiche di instradamento migliorate — USPTO, proprietà intellettuale sui connettori ad alta densità.
- Macchine per trecciatura di fili, cavi e microelettronica Steeger USA — gamma di prodotti del fornitore che documenta la classificazione in base al numero di portabobine.
- Trecciatrici per fili Herzog — riferimento del produttore tedesco per la categoria delle trecciatrici per sovratrecciare cablaggi.
Informazioni sull’analisi
Questa guida è stata preparata dal team di ingegneria ZEUEE nel maggio 2026 come riferimento di categoria per i team acquisti che valutano le celle di trecciatura twist pin rispetto alle specifiche MIL-DTL-83513 e MIL-DTL-32139. Le fasce di prezzo riportate sopra corrispondono agli intervalli pubblicati negli showroom online per la fascia base e sono state sintetizzate sulla base di preventivi raccolti nell’arco di più anni per le fasce commerciale e mission-critical; non sono prezzi esatti in dollari. Quando un parametro è disciplinato da una singola sezione MIL, la sezione è citata nel testo.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






