ติดต่อ Zeyu lntelligent Industrial Company

การใช้งาน
เครื่องจักรประกอบคอนเน็กเตอร์โทรคมนาคม ระบบประกอบคอนเน็กเตอร์อัตโนมัติ
เครื่องประกอบคอนเน็กเตอร์โทรคมนาคมจาก ZEUEE ทำให้ขั้นตอนป้อน ใส่ จัดตำแหน่ง ย้ำ และตรวจสอบคอนเน็กเตอร์สำหรับโทรคมนาคม ทั้งแบบทองแดง RF และโมดูลาร์ เป็นระบบอัตโนมัติ รองรับ RJ45/แจ็กโมดูลาร์ แบบบอร์ดทูบอร์ด IDC และโคแอกเชียล/RF สายการผลิตเหล่านี้ใช้กับคอนเน็กเตอร์ทองแดงและ RF ไม่ใช่การขัดผิวหน้าปลายใยแก้วนำแสง เราออกแบบ ผลิต และรับรองสายการผลิตแต่ละไลน์ให้ตรงกับคอนเน็กเตอร์และปริมาณการผลิตของคุณ
ขอใบเสนอราคา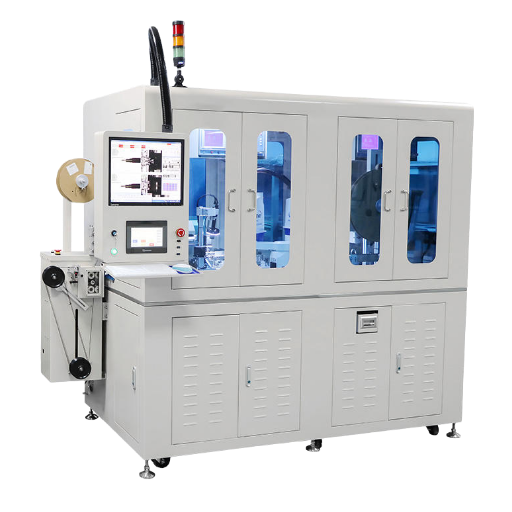
สรุปโซลูชัน
40-45
อัตราการผลิต ชิ้น/นาที (ขึ้นอยู่กับการกำหนดค่า)
±0.1 mm
การจัดวางตำแหน่งด้วย CCD (อ้างอิง ISO 9283)
100%
แมชชีนวิชันในสายการผลิต พร้อมตรวจสอบแรงใส่ชิ้นงาน
3 ระดับ
กึ่งอัตโนมัติแบบสถานีงานเดียว · หลายสถานีงาน · แบบจานหมุนอัตโนมัติเต็มรูปแบบ
ISO 9001
:2015 สำหรับการผลิต · CE · สิทธิบัตร 150+ ฉบับ
20 ปี
ด้านระบบอัตโนมัติ · ส่งออกไป 30+ ประเทศ
เหตุใดการประกอบคอนเน็กเตอร์โทรคมนาคมด้วยมือจึงมีข้อจำกัดด้านปริมาณและอัตราผ่านเกณฑ์
คอขวดในการผลิต
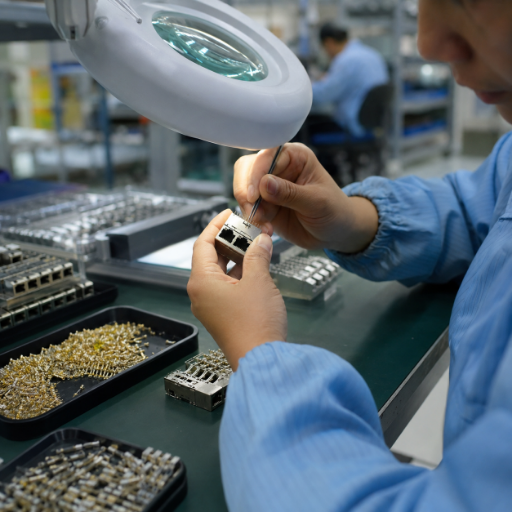
การประกอบคอนเน็กเตอร์โทรคมนาคมด้วยมือมีขีดจำกัดที่การทำงานล่วงเวลาเพิ่มขึ้นก็แก้ไม่ได้ ผู้ปฏิบัติงานที่ชำนาญซึ่งใส่หน้าสัมผัสลงในตัวเรือน RJ45 หรือคอนเน็กเตอร์แบบบอร์ดทูบอร์ด ทำรอบการประกบได้เพียงไม่กี่ร้อยรอบต่อชั่วโมง ก่อนความเหนื่อยล้าจะทำให้ใส่ผิดตำแหน่ง พินงอ หน้าสัมผัสคลาดไปหนึ่งตำแหน่ง หรือตัวเรือนนั่งสูงกว่าระดับที่กำหนด ในการผลิตปริมาณมากสำหรับโทรคมนาคม ข้อผิดพลาดที่หลุดรอดเหล่านี้กลายเป็นการส่งคืนสินค้าจากภาคสนามในระบบสื่อสารที่กำลังรับส่งข้อมูลอยู่ โรงงานส่วนใหญ่ประเมินต้นทุนจริงต่ำกว่าความเป็นจริง เพราะค่าแรงรวมต้นทุนทั้งหมด (ค่าจ้างพร้อมสวัสดิการ ภาษีเงินเดือน การฝึกอบรม และการลาออก) อยู่ที่ 1.3 to 1.6 times ของค่าจ้างพื้นฐาน ตารางคำนวณ ROI ส่วนใหญ่มักประเมินต้นทุนแรงงานรวมต่ำไป 30 to 60 percent.
การใช้เครื่องจักรแทนแรงงานคน
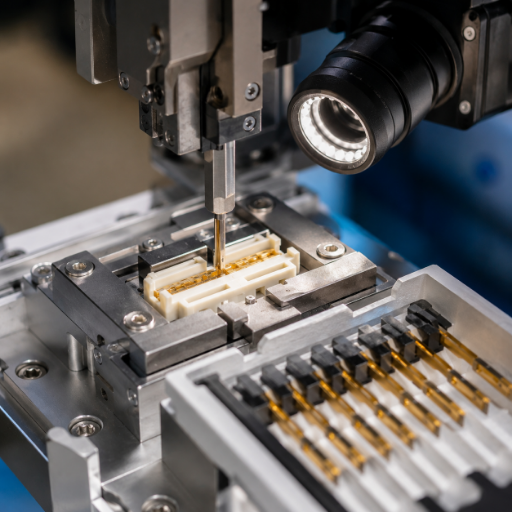
เครื่องประกอบคอนเน็กเตอร์โทรคมนาคมช่วยขจัดข้อจำกัดดังกล่าว ด้วยการใช้เครื่องจักรจัดการการป้อนหน้าสัมผัส การใส่ การจัดตำแหน่ง และการตรวจยืนยันบนแท่นกำหนดตำแหน่งเดียว ในเชิงกลไกแล้ว หลักการไม่ซับซ้อน: ชุดป้อนจัดวางหน้าสัมผัสในทิศทางที่ถูกต้อง หัวเซอร์โวหรือนิวแมติกใส่หน้าสัมผัสลงไปตามความลึกที่ควบคุมไว้ และกล้อง CCD ยืนยันว่ามีชิ้นส่วนอยู่และอยู่ในตำแหน่งที่ถูกต้องก่อนเลื่อนชิ้นงานไปขั้นถัดไป หลักการใส่และตรวจยืนยันแบบเดียวกันนี้มีบันทึกไว้ในสิทธิบัตรระบบอัตโนมัติมาหลายทศวรรษแล้ว (ดู USPTO US4202092A, เครื่องใส่ชิ้นส่วนอัตโนมัติ) ผลลัพธ์คืออัตราผ่านเกณฑ์ตั้งแต่ครั้งแรกที่สม่ำเสมอ ซึ่งทำด้วยมือยามเหนื่อยล้าได้ยาก พร้อมอัตราการผลิตขั้นต่ำที่คงที่ในทุกกะการทำงาน เนื้อหาต่อไปนี้อธิบายวิธีเลือกขนาดเครื่องจักรให้เหมาะกับคอนเน็กเตอร์ของคุณ วิธีพิสูจน์สมรรถนะด้วยข้อมูล และข้อแลกเปลี่ยนที่เราจะแจ้งให้ทราบอย่างตรงไปตรงมาก่อนตัดสินใจซื้อ
สมรรถนะและอัตราผ่านเกณฑ์
ZEUEE ออกแบบและพัฒนาเครื่องจักรในกลุ่มนี้มาเป็นเวลา 20 years และสาเหตุเชิงโครงสร้างที่ทำให้สายการประกอบด้วยมือทำงานได้ไม่ดีคือความเหนื่อยล้า ไม่ใช่ทักษะ นี่จึงเป็นเหตุผลที่ ZEUEE เลือกขนาดเซลล์การผลิตตามอัตราข้อบกพร่องจริงของคุณ และรับรองตาม ISO 9001 แทนการเสนอค่าเฉลี่ยอุตสาหกรรม 40% ผู้ซื้อในอุตสาหกรรมโทรคมนาคมมีความเสี่ยงหลักจากหน้าสัมผัสที่หลุดรอดไปอยู่ในลิงก์ที่กำลังใช้งาน ซึ่งเป็นปัญหาที่วิศวกรของ ZEUEE มุ่งตัดออกจากกระบวนการโดยตรง
เครื่องจักรประกอบคอนเน็กเตอร์โทรคมนาคม ZEUEE: การกำหนดค่าและอัตราการผลิต
เราผลิตเครื่องจักรตามสถาปัตยกรรม 3 รูปแบบ เพราะคำตอบที่ตรงไปตรงมาสำหรับคำถามว่า “ควรใช้ระบบอัตโนมัติหรือไม่” คือ “ทำให้ขั้นตอนที่ปริมาณการผลิตของคุณรองรับเป็นระบบอัตโนมัติ” การผลิตปริมาณน้อยแต่มีรุ่นหลากหลายอาจไม่คุ้มค่าทางการเงินหากใช้สายการผลิตแบบหุ่นยนต์เต็มรูปแบบ โดยต้องชั่งน้ำหนักเงินลงทุนและเวลาการเปลี่ยนรุ่นการผลิตกับจำนวนชิ้นงานที่ผลิตได้จริง และ ZEUEE จะไม่กล่าวอ้างเป็นอย่างอื่น เซลล์กึ่งอัตโนมัติแบบสถานีงานเดียวของเรามีไว้เพื่อให้โรงงานที่ผลิตสินค้าหลากหลายรุ่นเปลี่ยนฟิกซ์เจอร์ได้ภายในไม่กี่นาที และผลิตคอนเน็กเตอร์หลายรุ่นภายในกะเดียว ขณะที่การผลิตคอนเน็กเตอร์รุ่นที่มีปริมาณสูงสามารถเลือกใช้แพลตฟอร์มหลายสถานีงานหรือแบบจานหมุนอัตโนมัติเต็มรูปแบบได้
ข้อมูลอ้างอิงของเครื่องจักรด้านล่างมาจากเซลล์การผลิตที่เราได้ติดตั้งใช้งานจริง (เช่น เซลล์หัวฉีดระดับ PZ01 ที่ 40-45 ชิ้น/นาที และสายการผลิตปลั๊กระดับ MY0728 ที่ประมาณ 35 ชิ้น/นาที ซึ่งทดแทนผู้ปฏิบัติงานด้วยมือ 25-30 คน) ตัวเลขเหล่านี้ตรวจสอบกับบันทึกการผลิต และจะสรุปให้ตรงกับชิ้นงานของคุณในขั้นตอนเสนอราคา
แผนภาพอัตราการผลิตคอนเน็กเตอร์โทรคมนาคม ZEUEE
| ตระกูลคอนเน็กเตอร์ | การกำหนดค่าเครื่องจักร | อัตราการผลิต (ชิ้น/นาที) | ความแม่นยำในการจัดวางตำแหน่ง | แมชชีนวิชันในสายการผลิต / แรง | จำนวนผู้ปฏิบัติงานที่ทดแทนได้ |
|---|---|---|---|---|---|
| RJ45 / แจ็กโมดูลาร์ | กึ่งอัตโนมัติแบบสถานีงานเดียว | 20-30 | ±0.1 mm | CCD ตรวจจับการมีอยู่ + ความยาวพิน | 2-3 |
| RJ45 / แจ็กโมดูลาร์ | หลายสถานีงานแบบกำหนดตำแหน่งเป็นช่วง | 40-45 | ±0.1 mm | CCD + แรงใส่ชิ้นงาน | 6-8 |
| คอนเน็กเตอร์แบบบอร์ดทูบอร์ด | เซลล์กึ่งอัตโนมัติ | 18-28 | ±0.08 mm | ความร่วมระนาบที่ตรวจด้วย CCD | 2-3 |
| คอนเน็กเตอร์แบบบอร์ดทูบอร์ด | จานหมุนอัตโนมัติเต็มรูปแบบ | 40-60 | ±0.08 mm | CCD + แรง + Data-Matrix | 10-12 |
| คอนเน็กเตอร์ IDC | เซลล์กดแบบกึ่งอัตโนมัติ | 20-30 | ±0.1 mm | ความลึกในการจัดตำแหน่งที่ตรวจด้วย CCD | 2-4 |
| คอนเน็กเตอร์ IDC | หลายสถานีงาน | 35-45 | ±0.1 mm | CCD + ตรวจติดตามแรง | 6-9 |
| คอนเน็กเตอร์โคแอกเชียล / RF | เซลล์ขันแรงบิดแบบกึ่งอัตโนมัติ | 15-25 | ±0.05 mm | CCD + ตรวจยืนยันแรงบิด | 2-3 |
| คอนเน็กเตอร์โคแอกเชียล / RF | จานหมุนอัตโนมัติเต็มรูปแบบ | 30-45 | ±0.05 mm | CCD + แรงบิด + แมชชีนวิชัน | 8-10 |
| ระบบไฮบริดสำหรับกำลังไฟฟ้าและสัญญาณ | อัตโนมัติเต็มรูปแบบในสายการผลิต | 25-40 | ±0.1 mm | สถานีงานหลาย CCD | 8-12 |
| การใส่หน้าสัมผัส / พินแยกชิ้น | การใส่ความเร็วสูง | 500-700 พิน/นาที | ±0.05 mm | เครื่องตรวจติดตามแรงใส่ชิ้นงาน | 3-5 |
ช่วงอัตราการผลิตอ้างอิงจากเซลล์การผลิตของ ZEUEE และอัตราที่เผยแพร่สำหรับระบบจานหมุนและการใส่ชิ้นงานในอุตสาหกรรม ตัวเลขที่แน่นอนจะกำหนดตามรูปทรงเรขาคณิตของคอนเน็กเตอร์ จำนวนหน้าสัมผัส และค่าความคลาดเคลื่อนที่ยอมรับได้ของคุณในขั้นตอนเสนอราคา ความแม่นยำในการจัดวางตำแหน่งระบุตามเกณฑ์การวางตำแหน่งหุ่นยนต์อุตสาหกรรม ISO 9283 (ISO 9283).
แนวทางเลือกเซลล์การประกอบให้เหมาะสม
คำถาม 4 ข้อใช้กำหนดขนาดสายการผลิต: (1) ปริมาณการผลิตต่อปีของคอนเน็กเตอร์แต่ละรุ่น (2) จำนวนรุ่นที่ใช้สายการผลิตร่วมกัน (3) ค่าความคลาดเคลื่อนที่ยอมรับได้และจำนวนหน้าสัมผัส (4) ข้อกำหนดการตรวจสอบ (ตรวจเฉพาะการมีอยู่ หรือต้องตรวจสอบย้อนกลับด้านแรง/แรงบิดด้วย) หากผลิตรุ่นเดียวในปริมาณมาก ระบบจานหมุนอัตโนมัติเต็มรูปแบบเหมาะกว่า หากผลิตหลายรุ่นในปริมาณปานกลาง ระบบกึ่งอัตโนมัติพร้อมฟิกซ์เจอร์เปลี่ยนเร็วเหมาะกว่า ส่วนคอนเน็กเตอร์ RF ที่ต้องควบคุมค่าความคลาดเคลื่อนอย่างเข้มงวดและตรวจสอบย้อนกลับด้านแรง ต้องเพิ่มสถานีตรวจติดตาม เรากำหนดขนาดระบบร่วมกับคุณ แทนการเสนอแพลตฟอร์มขนาดใหญ่ที่สุด เครื่องมือกำหนดค่าที่ลิงก์ไว้ด้านล่างใช้หลักการเดียวกัน
การใช้งานในอุตสาหกรรมโทรคมนาคม
ประเภทคอนเน็กเตอร์ที่สายการผลิตเหล่านี้ประกอบได้: RJ45/โมดูลาร์ บอร์ดทูบอร์ด IDC และโคแอกเชียล/RF
อุตสาหกรรมโทรคมนาคมไม่ได้ใช้คอนเน็กเตอร์เพียงประเภทเดียว ข้อบกพร่องที่คุณต้องออกแบบกระบวนการเพื่อป้องกันนั้นแตกต่างกันไปตามตระกูลคอนเน็กเตอร์ เช่น การสูญเสียสัญญาณย้อนกลับความถี่สูงจากพินกลางโคแอกเชียลที่เยื้องศูนย์ สัญญาณขาดหายเป็นช่วงในคอนเน็กเตอร์เมซซานีนแบบบอร์ดทูบอร์ด หรือ IDC ที่ใบมีดกดทะลุฉนวนไม่ถึง เครื่องประกอบคอนเน็กเตอร์อัตโนมัติจะคุ้มค่าก็ต่อเมื่อระบบป้อน การใส่ และการตรวจยืนยันได้รับการปรับให้ตรงกับรูปแบบความเสียหายของคอนเน็กเตอร์แต่ละตระกูล ด้านล่างนี้คือการแบ่งประเภทงานที่เรารองรับ ผู้ซื้อมักค้นหาด้วยคำอย่างคอนเน็กเตอร์บอร์ดทูบอร์ด คอนเน็กเตอร์ IDC และสายการผลิตคอนเน็กเตอร์โคแอกเชียล RF ซึ่งแต่ละประเภทใช้วิธีการผลิตต่างกัน
ข้อมูลสรุปตระกูลคอนเน็กเตอร์โทรคมนาคม
| ตระกูล | การใช้งานทั่วไปในโทรคมนาคม | ขั้นตอนการประกอบที่สำคัญ | การตรวจยืนยัน | วิธีการของ ZEUEE |
|---|---|---|---|---|
| RJ45 / แจ็กโมดูลาร์ | มาตรฐานการเชื่อมต่อเครือข่าย: Ethernet, PoE/PoE+, 2.5G-10GBASE-T | โหลดหน้าสัมผัส 8 จุด + ชุดสปริง | ตรวจจับการมีอยู่และความสูงของหน้าสัมผัส | โหลดตามตำแหน่งที่กำหนด + CCD พร้อมการจัดการที่รองรับ SMD |
| บอร์ดทูบอร์ด | เมซซานีน การซ้อนการ์ดไลน์ | ความร่วมระนาบของแถวคู่ | CCD ตรวจสอบความร่วมระนาบและความลึกขณะกดใส่ | การกดใส่ตามหลักการของ IEC 60352-5 + แรง |
| IDC (การเชื่อมต่อโดยแทนที่ฉนวน) | สายแพ ริบบอน เทลโคสำหรับการเข้าหัว และสายเทลโค/สายมาตรฐาน | ใบมีดกดทะลุฉนวน | CCD วัดความลึกในการจัดตำแหน่ง | เซอร์โวกด พร้อมควบคุมความลึก |
| โคแอกเชียล / RF | สายอากาศ สายป้อน RF เครื่องขยายสัญญาณ | ความร่วมศูนย์กลางของพินกลาง + แรงบิด | ตรวจยืนยันแรงบิด + CCD | เซลล์ตรวจแรงบิด + แมชชีนวิชันตรวจความร่วมศูนย์กลาง |
| ระบบไฮบริดสำหรับกำลังไฟฟ้าและสัญญาณ | สถานีฐาน การส่งกำลังไฟฟ้าผ่านข้อมูล | ลำดับการใส่หน้าสัมผัสแบบผสม | CCD หลายตัวสำหรับแต่ละโซนหน้าสัมผัส | หลายสถานีงานในสายการผลิต |
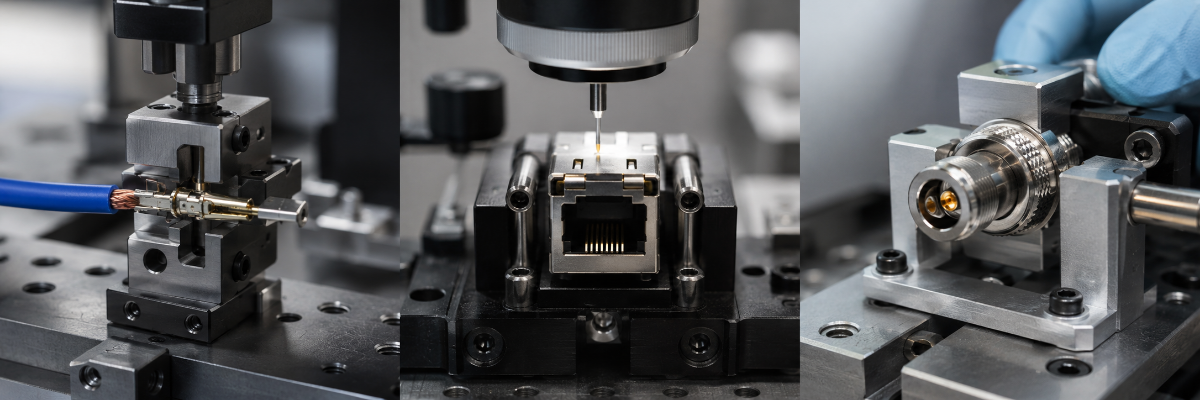
สำหรับหน้าสัมผัสแบบย้ำ สายการผลิตจะสร้างตามหลักการทดสอบของ IEC 60352-2:2024 (การต่อแบบย้ำโดยไม่ใช้บัดกรี สำหรับสายตีเกลียวขนาด 0.05-10 mm² โดยมาตรฐานนี้ระบุชัดว่าไม่ครอบคลุมการย้ำสายโคแอกเชียล นี่จึงเป็นเหตุผลที่เซลล์ RF ของเราใช้วิธีตรวจแรงบิดและความร่วมศูนย์กลางแทน) ข้อกำหนดการจัดเรียงพินและบริบทด้านความสมบูรณ์ของสัญญาณ Ethernet/PoE อ้างอิงมาตรฐานในตระกูล IEEE 802.3 ส่วนวิธีใส่ขั้วต่อไฟฟ้าลงในตัวเรือนมีการบันทึกไว้ในสิทธิบัตรระบบอัตโนมัติสำหรับคอนเน็กเตอร์มาเป็นเวลานาน เช่น US5740602A เซลล์ย่อยของเครื่องใส่พินรองรับหน้าสัมผัสแยกชิ้นในกรณีที่คอนเน็กเตอร์ต้องป้อนพินหลวมแทนการใช้แถบหน้าสัมผัสที่โหลดไว้ล่วงหน้า
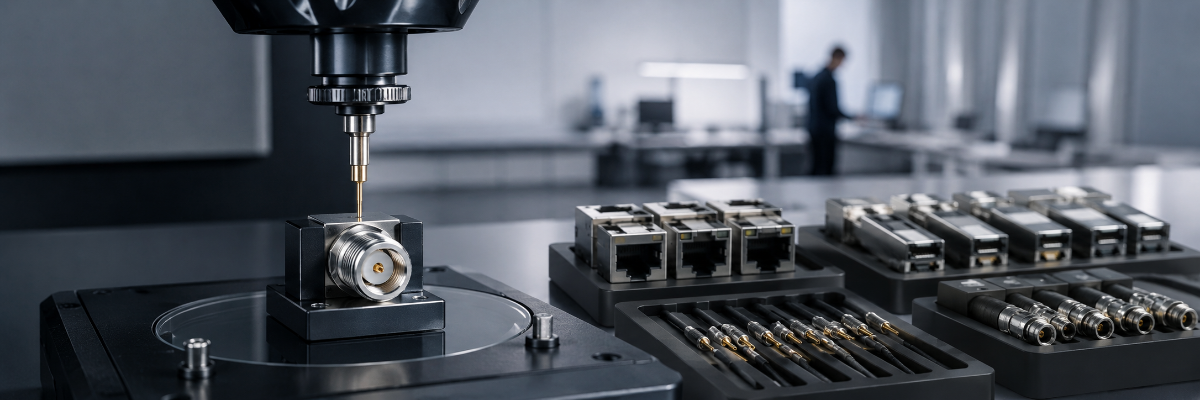
เนื่องจากคอนเน็กเตอร์แต่ละตระกูลมีรูปแบบความเสียหายต่างกัน วิศวกร ZEUEE จึงออกแบบกระบวนการเฉพาะสำหรับแต่ละตระกูล เช่น เครื่องประกอบตัวเรือนคอนเน็กเตอร์สำหรับแจ็กโมดูลาร์ที่โหลดหน้าสัมผัสแล้ว หรือเซลล์เครื่องประกอบสายเคเบิลในกรณีที่หน้าสัมผัสติดตั้งอยู่บนสายมาแล้ว ZEUEE จะไม่กล่าวอ้างว่าแพลตฟอร์มเดียวใช้ได้กับทุกงาน ข้อจำกัดที่แจ้งอย่างตรงไปตรงมานี้คือเหตุผลเชิงโครงสร้างที่ทำให้ ZEUEE ควบคุมความร่วมศูนย์กลางของ RF ได้ที่ ±0.05 mm ขณะที่สายการผลิตทั่วไปมีความเสี่ยงจริงที่ข้อบกพร่องด้านการสูญเสียสัญญาณย้อนกลับจะหลุดรอดไปในชิ้นงานได้สูงสุด 15%.
การวิเคราะห์เปรียบเทียบ
การประกอบคอนเน็กเตอร์อัตโนมัติเทียบกับการประกอบด้วยมือ: อัตราการผลิต อัตราผ่านเกณฑ์ และแรงงาน
การใช้คำว่า สูง/ปานกลาง/ต่ำ ทำให้การพิจารณาใบเสนอราคาขาดความน่าเชื่อถือได้รวดเร็วที่สุด ต่อไปนี้คือตัวเลขที่ส่งผลต่อการคำนวณระยะเวลาคืนทุน โดยใช้การประกอบด้วยมือเป็นค่าฐานที่ผู้จัดการโรงงานคุ้นเคย สายการผลิตที่ควรนำมาเปรียบเทียบกับเซลล์ของเราคือสายที่ประกอบคอนเน็กเตอร์รุ่นเดียวกันด้วยมืออยู่ในปัจจุบัน ประโยชน์ที่ได้ไม่ได้มีแค่ความเร็ว แต่ยังรวมถึงอัตราข้อผิดพลาดที่หลุดรอดซึ่งทำให้เกิดการเคลมตามการรับประกันและงานแก้ไขด้วย
เกณฑ์มาตรฐานอุตสาหกรรม
งานศึกษาด้านระบบอัตโนมัติที่เป็นอิสระระบุว่า การเปลี่ยนสถานีงานแบบใช้แรงงานคนเป็นระบบอัตโนมัติแบบกำหนดตำแหน่ง สามารถลดข้อบกพร่องด้านคุณภาพได้เกือบ 90% และเพิ่มอัตราการผลิตได้ราว 40% โดยปกติแล้วต้นทุนจากของเสียและการรับประกันเป็นปัจจัยสร้างมูลค่าที่มีความสำคัญรองลงมาเป็นอันดับสองหลังต้นทุนแรงงาน (ดูระบบประกอบและตรวจสอบอัตโนมัติ เช่น EP0729047B1)
เกณฑ์มาตรฐานสมรรถนะการประกอบ
| ตัวชี้วัด | แท่นประกอบด้วยมือ | ระบบกึ่งอัตโนมัติ ZEUEE | ระบบจานหมุนอัตโนมัติเต็มรูปแบบ ZEUEE |
|---|---|---|---|
| อัตราการผลิต (ระดับ RJ45) | 4-8 ชิ้น/นาที | 20-30 ชิ้น/นาที | 40-45 ชิ้น/นาที |
| อัตราผ่านเกณฑ์ตั้งแต่ครั้งแรก (โดยทั่วไป) | 96-98% | 99.0-99.5% | 99.3-99.7% |
| ผู้ปฏิบัติงานต่อสายการผลิต | 6-10 | 1-2 | 1 |
| การตรวจยืนยันแรงใส่ชิ้นงาน | ไม่มี | ต่อชิ้นงาน (ตัวเลือกเสริม) | ต่อชิ้นงาน พร้อมบันทึกข้อมูล |
| การเปลี่ยนรุ่นการผลิต (สลับรุ่น) | นาที (ทำด้วยมือ) | เปลี่ยนฟิกซ์เจอร์ 5-15 นาที | เครื่องมือการผลิต 20-40 นาที |
| การตรวจจับข้อบกพร่อง | ตรวจด้วยสายตาที่ปลายสายการผลิต | CCD ในสายการผลิต | CCD ในสายการผลิต + ตรวจสอบย้อนกลับด้วย Data-Matrix |
พิจารณาแถวการเปลี่ยนรุ่นการผลิตตามข้อมูลจริง: เซลล์กึ่งอัตโนมัติยืดหยุ่นต่อการเปลี่ยนรุ่นได้ดีกว่าระบบจานหมุน ซึ่งเป็นเหตุผลสำคัญที่เรายังคงมีรุ่นนี้ในแค็ตตาล็อก นี่คือข้อแลกเปลี่ยนที่เรานำเสนอให้ผู้ซื้อที่ผลิตสินค้าหลากหลายรุ่นในสหภาพยุโรปและสหรัฐฯ แทนการนำเสนอระบบจานหมุนเกินความจำเป็นจนต้องหยุดรอระหว่างการผลิตล็อตสั้น
ผ่านการพิสูจน์ในโรงงานผลิตของ OEM คอนเน็กเตอร์
ผู้ซื้อจากต่างประเทศแทบไม่ลังเลที่จะเลือกซัพพลายเออร์ระบบอัตโนมัติจากจีนเพราะราคา แต่คำถามสำคัญคือเครื่องจักรจะทนต่อการทำงานสองกะตลอดสามปีได้หรือไม่ เมื่ออยู่ห่างไกลจากผู้ผลิต คำตอบของเราคือรายชื่อลูกค้าและมาตรฐานการผลิตที่อยู่เบื้องหลัง ตลอดยี่สิบปีที่ผ่านมา และจากการส่งมอบแล้วกว่า 10,000 กรณี อุปกรณ์ของ ZEUEE ถูกใช้งานในผู้ผลิต OEM ด้านคอนเน็กเตอร์และอิเล็กทรอนิกส์ เช่น TE, Sumitomo, Corning (USA) และ Foxconn รวมถึง AVIC, GAC, LEGO, SONY และ TCL ซึ่งเป็นกลุ่มผู้ซื้อที่ตรวจประเมินซัพพลายเออร์ก่อนออกใบสั่งซื้อ (PO) สายการผลิตเหล่านี้ควบคุมความแม่นยำในการจัดวางให้อยู่ในช่วงที่นำทางด้วย CCD ตามหลักเกณฑ์ด้านท่าทางของ ISO 9283 ที่ ±0.1 mm (ISO 9283) และใช้แมชชีนวิชันตรวจสอบหน้าสัมผัสคอนเน็กเตอร์ระหว่างกระบวนการได้ภายในเวลาไม่ถึงหนึ่งนาที ซึ่งสอดคล้องกับค่าการตรวจจับที่ระบุไว้ที่ ±0.005 inch (±0.13 mm) ในเอกสารวิชาการเฉพาะทางเกี่ยวกับการตรวจสอบพินคอนเน็กเตอร์ด้วยกล้องและโดมไฟส่องสว่าง
คอนเน็กเตอร์ที่หลุดรอดไปเพียงชิ้นเดียวอาจทำให้ลิงก์โทรคมนาคมที่กำลังใช้งานขัดข้อง และการส่งคืนสินค้าจากภาคสนามมีค่าใช้จ่ายสูง เซลล์การผลิตทุกเครื่องที่ ZEUEE จัดส่งจึงบันทึกแรงใส่ชิ้นงานของทุกชิ้น ช่วยลดอัตราข้อผิดพลาดที่หลุดรอดได้ประมาณ 90% เมื่อเทียบกับแท่นประกอบด้วยมือ สาเหตุเชิงโครงสร้างที่ทำให้ผู้ซื้อจากต่างประเทศเปลี่ยนผู้จำหน่ายคือความน่าเชื่อถือที่ยังพิสูจน์ไม่ได้ ไม่ใช่ราคา ZEUEE จึงสนับสนุนสายการผลิตด้วยข้อมูลอ้างอิงจาก OEM ที่ตรวจสอบได้ และบันทึกการผลิตตาม ISO 9001 ตลอด 20 ปีที่ผ่านมา
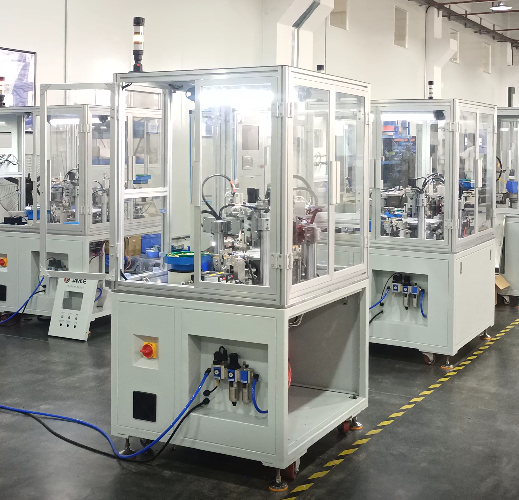
เราไม่เผยแพร่เปอร์เซ็นต์ ROI เพียงค่าเดียว เพราะตัวเลขที่เหมาะสมขึ้นอยู่กับฐานค่าจ้างและเวลาทำงานจริงของคุณ สิ่งที่เราชี้ให้เห็นได้คือปัจจัยหลัก: สายการผลิต RJ45 แบบหลายสถานีงานที่ทดแทนผู้ปฏิบัติงาน 6-8 operators คน ช่วยลดต้นทุนค่าแรงรวมทั้งหมดของเซลล์ได้ประมาณ 6-8 คน และเนื่องจากต้นทุนแรงงานรวมอยู่ที่ 1.3-1.6× ของอัตราค่าจ้างพื้นฐาน มูลค่าที่ประหยัดได้จึงสูงกว่าที่เห็นในตารางคำนวณจากค่าจ้างพื้นฐาน งานศึกษาระบบอัตโนมัติที่เผยแพร่ระบุระยะเวลาคืนทุนโดยทั่วไปที่ 12-18 months (18-30 เดือนเมื่อคำนวณต้นทุนทั้งหมด) พร้อมการประหยัดรายปี 25-45% ของต้นทุนติดตั้ง โดยมาจากการลดแรงงานและการลดข้อบกพร่องประมาณ 90% ใช้ค่าจ้างและปริมาณการผลิตของคุณกับคอลัมน์จำนวนผู้ปฏิบัติงานที่ทดแทนได้ในแผนภาพอัตราการผลิตด้านบน เพื่อประเมินช่วงเวลาคืนทุน
“เราไม่ได้ส่งมอบระบบจานหมุนขนาดใหญ่ที่สุดเท่าที่เราผลิตได้ สำหรับสายการผลิตโทรคมนาคมที่มีสินค้าหลากหลายรุ่น เราเคยแนะนำให้ลูกค้ากลับมาใช้เซลล์กึ่งอัตโนมัติที่มีฟิกซ์เจอร์ 2 ชุด เพราะเมื่อพิจารณารายการคำสั่งซื้อแล้ว ความคุ้มค่าจากการเปลี่ยนรุ่นการผลิตมีน้ำหนักมากกว่าอัตราการผลิต เครื่องจักรที่จะคืนทุนได้คือเครื่องที่เหมาะกับปริมาณการผลิต และวิศวกรประยุกต์ใช้งานของเราจะเป็นผู้ให้คำแนะนำนี้ก่อนออกใบเสนอราคา”
ทีมวิศวกรรม ZEUEE ฝ่ายระบบอัตโนมัตินอกมาตรฐาน
การรับรอง มาตรฐานการผลิต และส่วนประกอบหลัก
ใบรับรองที่ผู้ซื้อไม่สามารถตรวจสอบได้ย่อมไม่มีค่า ส่วนนี้จึงนำเสนอหลักฐาน ไม่ใช่เพียงคำบรรยาย ZEUEE ผลิตภายใต้ระบบบริหารคุณภาพ ISO 9001:2015 (ISO 9001:2015) มีเครื่องหมาย CE สำหรับตลาดสหภาพยุโรป และได้รับคุณสมบัติ National High-Tech Enterprise และ SRDI (Specialized-and-Refined / “Sp-Inn”) พร้อมสิทธิบัตร 150+ ฉบับ (สิทธิบัตรการประดิษฐ์ 32+ ฉบับ และสิทธิบัตรแบบจำลองผลิตภัณฑ์ 68+ ฉบับ) มาตรฐานการผลิตมีความสำคัญพอ ๆ กับเครื่องหมายรับรอง: การย้ำหน้าสัมผัสได้รับการออกแบบและทดสอบตาม IEC 60352-2:2024 การกดใส่คอนเน็กเตอร์บอร์ดทูบอร์ดตาม IEC 60352-5 และระบุความแม่นยำการวางตำแหน่งของหุ่นยนต์ตาม ISO 9283 (ISO 9283) ระบบย่อยหลักใช้แบรนด์ที่เป็นที่ยอมรับและซ่อมบำรุงได้ทั่วโลก ได้แก่ ระบบควบคุม PLC ของ Mitsubishi ระบบนิวแมติกของ SMC รางนำเชิงเส้นของ THK และแมชชีนวิชันด้วย CCD จึงไม่เสี่ยงต่อการพึ่งพาแหล่งอะไหล่เพียงรายเดียว










01/10
ข้อมูลที่ตรวจสอบยืนยันแล้ว
ISO 9001:2015
เครื่องหมาย CE
วิสาหกิจเทคโนโลยีขั้นสูงแห่งชาติ
องค์กร SRDI (Sp-Inn)
สิทธิบัตร 150+ ฉบับ
แบรนด์: Mitsubishi · SMC · THK · CCD
การปฏิบัติตามข้อกำหนดและการควบคุมความเสี่ยง
ใบรับรองที่ผู้ซื้อไม่สามารถตรวจสอบได้ถือเป็นความเสี่ยงแฝง ZEUEE เคยพบทีมจัดซื้อปฏิเสธผู้จำหน่ายเนื่องจากไม่สามารถแสดงใบรับรอง ISO ในการตรวจประเมินได้ และการตรวจประเมินไม่ผ่านอาจทำให้การเปิดตัวล่าช้า 60 to 90 days นี่คือเหตุผลเชิงโครงสร้างที่ ZEUEE เผยแพร่ตัวเลขซึ่งตรวจสอบได้ ทั้งการผลิตตาม ISO 9001:2015, CE, สิทธิบัตร 150+ ฉบับ และประวัติการผลิต 20 ปีใน 30+ ประเทศ แทนการใช้คำบรรยาย
การจัดซื้อ: ระยะเวลาส่งมอบ การปรับแต่ง ช่วงราคา และบริการหลังการขาย
ความเสียใจของผู้ซื้อในหมวดนี้แทบไม่เคยเกิดจากราคาหน้าป้าย ระยะเวลารออะไหล่ที่ไม่เปิดเผยทำให้เงินที่คาดว่าจะประหยัดจากระบบอัตโนมัติลดลง และการดำเนินงานที่ต้องการเวลาหยุดเครื่องใกล้ศูนย์จำเป็นต้องมีบริการถึงหน้างานในพื้นที่ ไม่ใช่เพียงราคาต่ำ ZEUEE จึงเสนอราคาตามปัจจัยที่ส่งผลต่อต้นทุนและความเสี่ยงจริง ไม่ใช่ตัวเลขที่ตั้งขึ้นโดยไม่มีที่มา สาเหตุเชิงโครงสร้างที่ทำให้สายการผลิตราคาถูกกลับมีต้นทุนสูงคือเวลาหยุดเครื่องที่ไม่ได้คิดราคาไว้ ซึ่ง ZEUEE จะระบุในใบเสนอราคาตั้งแต่ต้น
หลักการ TCO
แทนการเสนอราคาตั้งต้นที่อาจทำให้เข้าใจผิด รายการด้านล่างคือสิ่งที่เราระบุไว้ในใบเสนอราคา รวมถึงเงื่อนไขอะไหล่และบริการ เพราะรายการเหล่านี้เป็นตัวกำหนดต้นทุนรวมตลอดอายุการใช้งาน
คุณภาพของผู้จำหน่ายที่อยู่เบื้องหลังใบเสนอราคานี้ตรวจสอบได้ตาม ISO 9001 ทีมจัดซื้อจึงตรวจประเมินระบบบริหารคุณภาพได้ แทนการเชื่อเพียงคำบรรยาย ราคาจะกำหนดตามตระกูลคอนเน็กเตอร์ เป้าหมายอัตราการผลิต ชิ้น/นาที จำนวนสถานีงานตรวจสอบด้วยแมชชีนวิชัน/แรง/แรงบิด ระดับระบบอัตโนมัติสำหรับการเปลี่ยนรุ่นการผลิต และขอบเขตการตรวจสอบยืนยัน/เอกสารประกอบ ระบบจานหมุนสำหรับรุ่นเดียวและเซลล์กึ่งอัตโนมัติสำหรับ 5 รุ่นเป็นเครื่องจักรคนละแบบกัน
สิ่งที่ระบุไว้ในใบเสนอราคาของ ZEUEE
ปัจจัยที่กำหนดการกำหนดค่า
ตระกูลคอนเน็กเตอร์ เป้าหมาย ชิ้น/นาที จำนวนสถานีงาน การตรวจยืนยันด้วยแมชชีนวิชัน/แรง/แรงบิด และระบบอัตโนมัติสำหรับการเปลี่ยนรุ่นการผลิต
กำหนดเวลาส่งมอบ
ระยะเวลาส่งมอบแบ่งตามความซับซ้อนของการผลิต (เซลล์กึ่งอัตโนมัติจัดส่งได้เร็วกว่าสายการผลิตแบบจานหมุนหลายสถานีงาน) โดยระยะเวลาที่ตกลงกันจะระบุในใบเสนอราคา ไม่ได้ประเมินไว้ที่นี่
การปรับแต่งและ MOQ
การปรับแต่งและ MOQ เป็นไปตามงานสั่งทำพิเศษโดยปกติ สายการผลิตอุปกรณ์ประกอบคอนเน็กเตอร์ได้รับการออกแบบทางวิศวกรรมให้ตรงกับชิ้นงานของคุณ และสามารถสั่งซื้อเครื่องจักรเพียง 1 เครื่องได้
ข้อตกลงระดับการให้บริการหลังการขาย
ตรวจสอบรายการอะไหล่และระยะเวลาส่งมอบของส่วนประกอบสำคัญ การวินิจฉัยปัญหาจากระยะไกล และพื้นที่ให้บริการในภูมิภาค ZEUEE ระบุรายละเอียดเหล่านี้ไว้ล่วงหน้าเพื่อให้คำนวณความเสี่ยงจากเวลาหยุดเครื่องไว้ในราคา แทนที่จะพบปัญหาภายหลัง
ชุดเครื่องมือระบบอัตโนมัติสำหรับใยแก้วนำแสงและโทรคมนาคม
คำชี้แจงและข้อกำหนดทางเทคนิค
คำถามที่พบบ่อย: เครื่องจักรประกอบคอนเน็กเตอร์โทรคมนาคม
เครื่องจักรรองรับการเปลี่ยนรุ่นระหว่างคอนเน็กเตอร์ที่มีข้อกำหนดต่างกันอย่างไร?
สำหรับเซลล์กึ่งอัตโนมัติ การเปลี่ยนรุ่นการผลิตทำได้โดยสลับฟิกซ์เจอร์และโปรแกรม โดยทั่วไปใช้เวลา 5-15 นาที จึงใช้เครื่องจักรเครื่องเดียวผลิตได้หลายรุ่นต่อกะ สายการผลิตแบบจานหมุนอัตโนมัติเต็มรูปแบบแลกความยืดหยุ่นบางส่วนกับความเร็ว โดยการเปลี่ยนเครื่องมือการผลิตใช้เวลานานกว่า (20-40 นาที) เราเลือกรูปแบบเครื่องจักรให้เหมาะกับจำนวนรุ่นที่ใช้สายการผลิตร่วมกัน ซึ่งเป็นปัจจัยที่แนวทางเลือกเซลล์การประกอบด้านบนใช้กำหนดขนาดระบบโดยตรง
ระบบแมชชีนวิชัน CCD ตรวจจับหน้าสัมผัสที่ใส่ผิดตำแหน่งหรือการเสียรูปขนาดเล็กได้หรือไม่?
ได้ ระบบ CCD ในสายการผลิตจะตรวจสอบการมีอยู่ ตำแหน่ง และความสูงในการจัดตำแหน่งของหน้าสัมผัส และตรวจจับการเสียรูปของชิ้นส่วนได้ประมาณ ±0.005 inch (±0.13 mm) สำหรับคอนเน็กเตอร์ RF จะเพิ่มการตรวจสอบความร่วมศูนย์กลางและแรงบิด ระบบตรวจติดตามแรงใส่ชิ้นงานจะบันทึกข้อมูลของทุกชิ้นเมื่อต้องการตรวจสอบย้อนกลับ ตามข้อกำหนดของโครงการประกันคุณภาพในอุตสาหกรรมยานยนต์และโทรคมนาคม
เครื่องประกอบคอนเน็กเตอร์โทรคมนาคมทำอัตราการผลิตได้เท่าใด?
อัตราการผลิตขึ้นอยู่กับการกำหนดค่า เซลล์ RJ45 กึ่งอัตโนมัติผลิตได้ 20-30 ชิ้น/นาที สายการผลิตหลายสถานีงานแบบกำหนดตำแหน่งเป็นช่วงผลิตได้ 40-45 ชิ้น/นาที ระบบจานหมุนอัตโนมัติเต็มรูปแบบทำได้ 40-60 ชิ้น/นาทีสำหรับชิ้นงานปริมาณสูง และระบบใส่พินแยกชิ้นทำได้ 500-700 พิน/นาที ตัวเลขจริงของคุณขึ้นอยู่กับจำนวนหน้าสัมผัส ค่าความคลาดเคลื่อนที่ยอมรับได้ และจำนวนสถานีงานตรวจสอบด้วยแมชชีนวิชันหรือแรง ซึ่งเราจะกำหนดให้ตรงกับรูปทรงเรขาคณิตของคอนเน็กเตอร์ในขั้นตอนเสนอราคา แทนการรับประกันตัวเลขจากแค็ตตาล็อก
คอนเน็กเตอร์ตระกูลใดบ้างที่สามารถทำให้เป็นระบบอัตโนมัติได้?
RJ45/แจ็กโมดูลาร์ แบบบอร์ดทูบอร์ด IDC โคแอกเชียล/RF และแบบไฮบริดสำหรับกำลังไฟฟ้าและสัญญาณ ดูข้อมูลสรุปตระกูลคอนเน็กเตอร์ด้านบน
ระบบอัตโนมัติเต็มรูปแบบเป็นตัวเลือกที่เหมาะสมเสมอหรือไม่?
ไม่ใช่ และเราจะไม่กล่าวอ้างเช่นนั้น สำหรับงานปริมาณน้อยแต่มีรุ่นหลากหลาย เซลล์กึ่งอัตโนมัติที่เปลี่ยนรุ่นได้รวดเร็วมักเหมาะกว่าระบบจานหมุน
ผู้ซื้อจากต่างประเทศควรคาดหวังระยะเวลาส่งมอบและบริการหลังการขายอย่างไร?
ระยะเวลาส่งมอบแบ่งตามความซับซ้อนของการผลิตและระบุไว้ในใบเสนอราคา บริการหลังการขายก็ระบุไว้เช่นกัน ทั้งรายการอะไหล่พร้อมระยะเวลาส่งมอบของส่วนประกอบสำคัญ การวินิจฉัยปัญหาจากระยะไกล และพื้นที่ให้บริการในภูมิภาคสำหรับสถานที่ของคุณ ซึ่งเป็นปัจจัยที่กำหนดต้นทุนรวมตลอดอายุการใช้งาน 5 ปีจริง
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






