Póngase en contacto con Zeyu lntelligent Industrial Company

Aplicaciones
Máquinas de ensamble de conectores para telecomunicaciones y sistemas automatizados de ensamble de conectores
Una máquina de ensamble de conectores para telecomunicaciones de ZEUEE automatiza las etapas de alimentación, inserción, asentamiento y verificación de conectores de cobre, RF y modulares: RJ45/conector modular, placa a placa, IDC y coaxiales/RF. Estas líneas son para conectores de cobre y RF, no para pulir caras terminales de fibra óptica. Diseñamos, fabricamos y certificamos cada línea según sus conectores y su volumen de producción.
Solicite una cotización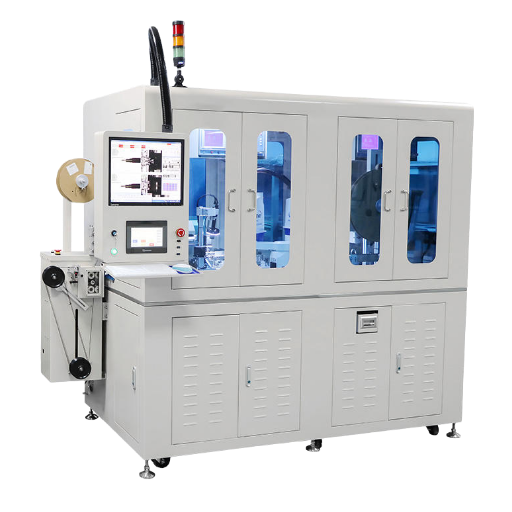
Resumen de la solución
40-45
piezas/min de tasa de producción (según la configuración)
±0.1 mm
Colocación guiada por CCD (con base en ISO 9283)
100%
visión artificial en línea + verificación de fuerza de inserción
3 niveles
semiautomática de una estación · multiestación · rotativa totalmente automatizada
ISO 9001
:2015 · marcado CE · 150+ patentes
20 años
de automatización · exportaciones a 30+ países
Por qué el ensamble manual de conectores para telecomunicaciones limita el volumen y el rendimiento
CUELLO DE BOTELLA DE PRODUCCIÓN
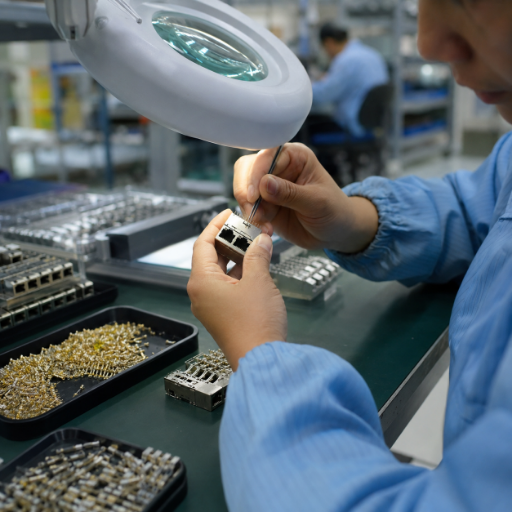
El ensamble manual de conectores para telecomunicaciones tiene un límite que ninguna cantidad de horas extra puede superar. Un operador calificado que coloca contactos en una carcasa RJ45 o de placa a placa puede completar unos cientos de ciclos de acoplamiento por hora antes de que la fatiga provoque inserciones incorrectas, pines doblados, contactos desplazados una posición o carcasas que sobresalen de su asiento. En los volúmenes de telecomunicaciones, esos defectos que escapan al control se convierten en devoluciones de campo en enlaces que transportan tráfico activo. Muchas plantas subestiman el costo real porque la mano de obra con costos totales incluidos (salarios más prestaciones, impuestos sobre nómina, capacitación y rotación) equivale a 1.3 a 1.6 veces el salario base. La mayoría de las hojas de cálculo de retorno de inversión subestiman los costos totales de la mano de obra manual en 30 a 60 por ciento.
MECANIZACIÓN DEL SISTEMA
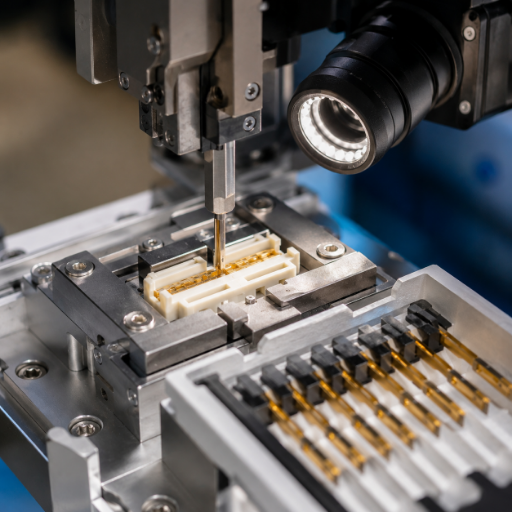
Una máquina de ensamble de conectores para telecomunicaciones elimina ese límite al mecanizar la alimentación de contactos, la inserción, el asentamiento y la verificación en una plataforma indexada. El principio mecánico es sencillo: un alimentador presenta los contactos orientados, un cabezal servo o neumático los inserta a una profundidad controlada y una cámara CCD confirma su presencia y posición antes de que avance la pieza. Esta misma lógica de insertar y verificar está documentada en patentes de automatización desde hace décadas (véase USPTO US4202092A, máquina de inserción automática de piezas). El resultado es un rendimiento uniforme a la primera que una persona fatigada no puede igualar, además de una tasa de producción mínima que se mantiene turno tras turno. A continuación explicamos cómo dimensionamos la máquina para sus conectores, cómo la validamos con datos y cuáles son las ventajas y desventajas reales antes de que la compre.
CAPACIDAD Y RENDIMIENTO
ZEUEE lleva 20 años diseñando equipos de esta categoría. La causa estructural de que falle una línea de ensamble manual es la fatiga, no la falta de habilidad. Por eso ZEUEE dimensiona la celda según su tasa real de defectos y la certifica conforme a ISO 9001, en lugar de cotizar sobre un promedio industrial del 40%. El riesgo real para un comprador de telecomunicaciones es que un contacto defectuoso llegue a un enlace activo; precisamente eso es lo que ZEUEE diseña para eliminar del proceso.
Máquinas de ensamble de conectores para telecomunicaciones ZEUEE: configuraciones y tasa de producción
Fabricamos tres arquitecturas porque la pregunta real de «¿debería automatizar?» es «¿qué etapas justifica automatizar según su volumen?». En una producción de bajo volumen y alta variedad, una línea totalmente robotizada no es viable desde el punto de vista financiero. La decisión implica equilibrar la inversión y el cambio de formato con las unidades que realmente se producen, y ZEUEE no afirma lo contrario. Nuestras celdas semiautomáticas de una estación existen precisamente para que una planta con alta variedad cambie un herramental en minutos y procese varias variantes de conectores en un turno, mientras que para conectores de alto volumen se puede elegir una plataforma rotativa multiestación o totalmente automatizada.
Los datos de referencia de las máquinas siguientes corresponden a nuestras celdas instaladas (por ejemplo, la celda de boquillas clase PZ01, de 40-45 piezas/min, y la línea de conectores clase MY0728, de aproximadamente 35 piezas/min, que reemplaza a 25-30 operadores manuales). Las cifras se confirman con los registros de fabricación y se determinan para su pieza al momento de cotizar.
Atlas de tasas de producción para conectores de telecomunicaciones ZEUEE
| Familia de conectores | Configuración de la máquina | Tasa de producción (piezas/min) | Precisión de colocación | Visión artificial/fuerza en línea | Operadores reemplazados |
|---|---|---|---|---|---|
| RJ45 / conector modular | Semiautomática de una estación | 20-30 | ±0.1 mm | CCD para presencia y longitud de pines | 2-3 |
| RJ45 / conector modular | Indexada multiestación | 40-45 | ±0.1 mm | CCD + fuerza de inserción | 6-8 |
| Conector de placa a placa | Celda semiautomática | 18-28 | ±0.08 mm | Coplanaridad verificada por CCD | 2-3 |
| Conector de placa a placa | Mesa giratoria totalmente automatizada | 40-60 | ±0.08 mm | CCD + fuerza + matriz de datos | 10-12 |
| Conector IDC | Celda de prensado semiautomática | 20-30 | ±0.1 mm | Profundidad de asentamiento verificada por CCD | 2-4 |
| Conector IDC | Multiestación | 35-45 | ±0.1 mm | CCD + monitoreo de fuerza | 6-9 |
| Conector coaxial / RF | Celda de torque semiautomática | 15-25 | ±0.05 mm | CCD + verificación de torque | 2-3 |
| Conector coaxial / RF | Rotativa totalmente automatizada | 30-45 | ±0.05 mm | CCD + torque + visión artificial | 8-10 |
| Híbrido de potencia y señal | Totalmente automatizada en línea | 25-40 | ±0.1 mm | Estación con varios CCD | 8-12 |
| Inserción de contactos/pines individuales | Inserción de alta velocidad | 500-700 pines/min | ±0.05 mm | Monitor de fuerza de inserción | 3-5 |
Los rangos de tasa de producción reflejan las celdas de referencia ZEUEE y las tasas publicadas para equipos rotativos y de inserción de la industria. Las cifras exactas se determinan al cotizar según la geometría de sus conectores, el número de contactos y las tolerancias. La precisión de colocación se expresa con base en la posición de robots industriales de ISO 9283 (ISO 9283).
Guía para elegir una celda de ensamble
Cuatro preguntas permiten dimensionar la línea: (1) volumen anual por conector, (2) número de variantes que comparten la línea, (3) tolerancia y cantidad de contactos, (4) requisito de inspección (solo presencia o trazabilidad de fuerza/torque). Un volumen alto de una sola variante apunta a una rotativa totalmente automatizada; un volumen moderado de muchas variantes apunta a una máquina semiautomática con herramentales de cambio rápido; las tolerancias estrictas de RF con trazabilidad de fuerza requieren una estación de monitoreo. Dimensionamos la solución con usted en lugar de venderle la plataforma más grande. La herramienta de configuración vinculada abajo aplica esta misma lógica.
Aplicaciones en telecomunicaciones
Tipos de conectores que fabrican estas líneas: RJ45/modulares, de placa a placa, IDC y coaxiales/RF
En telecomunicaciones no hay un solo tipo de conector. El defecto que se busca eliminar —pérdida de retorno de alta frecuencia por un pin central coaxial desalineado, una conexión intermitente en un conector mezzanine de placa a placa o un IDC cuyas cuchillas no atravesaron el aislamiento— es específico de cada familia. Una máquina automática de ensamble de conectores solo se justifica cuando la alimentación, la inserción y la verificación se adaptan al modo de falla de esa familia. A continuación agrupamos las aplicaciones. Los compradores suelen buscar líneas para variantes como conectores de placa a placa, IDC y coaxiales RF, y el método de fabricación varía para cada una.
Resumen de familias de conectores para telecomunicaciones
| Familia | Uso típico en telecomunicaciones | Etapa crítica de ensamble | Verificación | Método ZEUEE |
|---|---|---|---|---|
| RJ45 / conector modular | Ethernet, PoE/PoE+, 2.5G-10GBASE-T | Carga de 8 contactos + conjunto de resortes | Presencia y altura de contactos | Carga indexada + CCD, manipulación compatible con SMD |
| Placa a placa | Mezzanine, apilamiento de tarjetas de línea | Coplanaridad de filas dobles | Coplanaridad CCD, profundidad de inserción a presión | Inserción a presión según la lógica de IEC 60352-5 + fuerza |
| IDC (desplazamiento del aislamiento) | Cable plano, terminación por impacto para telecomunicaciones, cable Telco/estándar | Penetración de la cuchilla a través del aislamiento | CCD para profundidad de asentamiento | Prensa servo con control de profundidad |
| Coaxial / RF | Antena, alimentación RF, amplificador de señal | Concentricidad del pin central + torque | Verificación de torque + CCD | Celda de torque + visión artificial de concentricidad |
| Híbrido de potencia y señal | Estación base, alimentación a través de datos | Secuencia mixta de inserción de contactos | Varios CCD por zona de contacto | En línea multiestación |
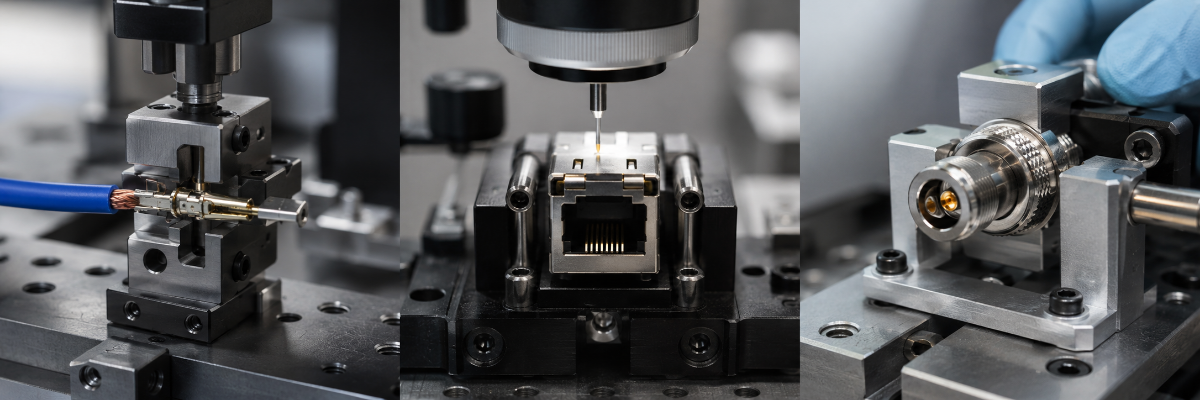
Para los contactos crimpados, la línea se diseña según la lógica de pruebas de IEC 60352-2:2024 (conexiones crimpadas sin soldadura, cable trenzado de 0.05-10 mm²; cabe señalar que esta norma excluye explícitamente el crimpado coaxial, por lo que nuestras celdas RF utilizan un método de torque y concentricidad). El contexto de asignación de pines de Ethernet/PoE e integridad de señal sigue la familia IEEE 802.3. El método de inserción de terminales en carcasas está documentado desde hace tiempo en patentes de automatización de conectores como US5740602A. Una subcelda de inserción de pines gestiona contactos individuales cuando una familia requiere cargar pines sueltos en lugar de tiras precargadas.
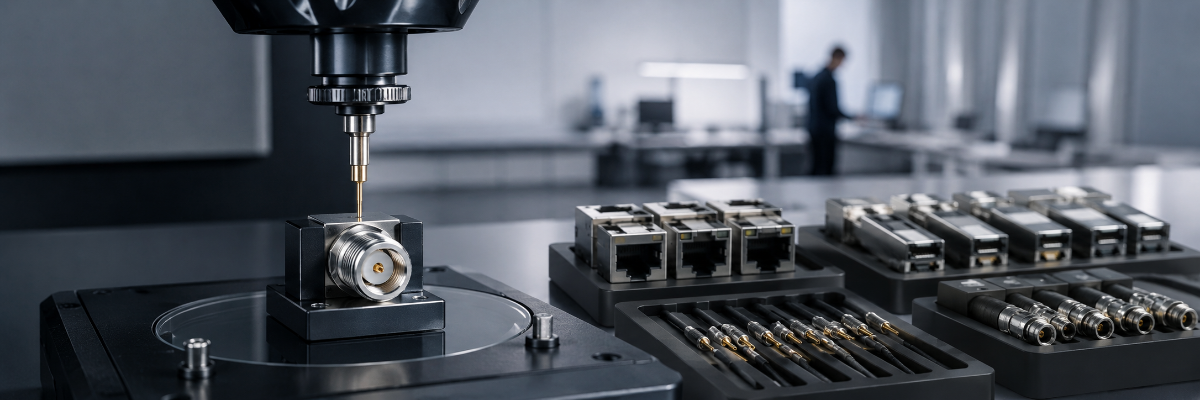
Como cada familia presenta fallas distintas, ZEUEE diseña una ruta específica para cada una: una máquina de ensamble de carcasas de conectores para conectores modulares cargados y una celda de máquina de ensamble de cables cuando el contacto ya viene montado en el cable. ZEUEE no afirma que una plataforma universal sea adecuada para todo. Esa limitación real es la razón estructural por la que ZEUEE mantiene una concentricidad RF de ±0.05 mm, mientras que una línea genérica implica un riesgo real de defectos de pérdida de retorno en hasta el 15% de las piezas.
Análisis comparativo
Ensamble automatizado frente a manual de conectores: tasa de producción, rendimiento y mano de obra
Nada debilita más rápido una discusión sobre una cotización que clasificar las opciones como altas, medias o bajas. Estos son los datos que realmente influyen en un modelo de recuperación de la inversión, con el trabajo manual como referencia conocida para el gerente de planta. La comparación pertinente es con la línea que actualmente ensambla a mano el mismo conector; la ventaja no es solo la velocidad, sino también la tasa de defectos que genera reclamaciones de garantía y retrabajos.
Referencia de la industria
Estudios independientes sobre automatización sitúan la reducción de defectos de calidad cerca del 90% y las mejoras en la tasa de producción alrededor del 40% cuando las estaciones manuales pasan a la automatización indexada. El rubro de desperdicio y garantías suele ser el segundo factor de valor más importante después de la mano de obra (véanse los sistemas automáticos de ensamble e inspección, por ejemplo, EP0729047B1).
Referencia de rendimiento de ensamble
| Métrica | Banco manual | Semiautomática ZEUEE | Rotativa totalmente automatizada ZEUEE |
|---|---|---|---|
| Tasa de producción (clase RJ45) | 4-8 piezas/min | 20-30 piezas/min | 40-45 piezas/min |
| Rendimiento a la primera (típico) | 96-98% | 99.0-99.5% | 99.3-99.7% |
| Operadores por línea | 6-10 | 1-2 | 1 |
| Verificación de fuerza de inserción | ninguna | por pieza (opcional) | por pieza, con registro |
| Cambio de formato (cambio de variante) | minutos (manual) | 5-15 min para cambiar el herramental | 20-40 min de herramental |
| Detección de defectos | visual, al final de la línea | CCD en línea | CCD en línea + trazabilidad por matriz de datos |
Interprete con cuidado la fila de cambio de formato: la celda semiautomática supera a la rotativa en flexibilidad para variantes, que es precisamente la razón por la que la mantenemos en el catálogo. Esa es la ventaja y desventaja que presentamos a los compradores con alta variedad en la UE y Estados Unidos, en vez de promocionar en exceso una rotativa que queda inactiva entre lotes cortos.
Comprobado en plantas de producción de fabricantes originales de conectores
Un comprador internacional rara vez duda de un proveedor chino de automatización por el precio. La verdadera pregunta es si la máquina funcionará durante tres años en dos turnos, lejos de quien la fabricó. La respuesta está en la lista de clientes y en las normas de fabricación que la respaldan. Durante veinte años y con más de 10,000 casos entregados, los equipos ZEUEE han operado para fabricantes originales de conectores y electrónica, entre ellos TE, Sumitomo, Corning (USA) y Foxconn, además de AVIC, GAC, LEGO, SONY y TCL: compradores que auditan a sus proveedores antes de emitir una orden de compra. La precisión de colocación de estas líneas se mantiene dentro del rango de ±0.1 mm guiado por CCD, con base en la posición definida por ISO 9283 (ISO 9283), y la visión artificial en línea inspecciona los contactos de los conectores en mucho menos de un minuto, en consonancia con la detección de ±0.005 inch (±0.13 mm) documentada en la literatura técnica para la inspección de pines de conectores mediante cámara y cúpula.
Un conector defectuoso que llegue a un enlace de telecomunicaciones activo puede provocar una falla, y las devoluciones de campo son costosas. Por eso, cada celda que envía ZEUEE registra la fuerza de inserción de cada pieza, lo que reduce la tasa de defectos que escapan al control aproximadamente 90% frente a un banco manual. La causa estructural de que los compradores internacionales cambien de proveedor es la falta de confiabilidad comprobada, no el precio; por eso ZEUEE respalda la línea con referencias verificables de fabricantes originales y 20 años de registros de fabricación conforme a ISO 9001.
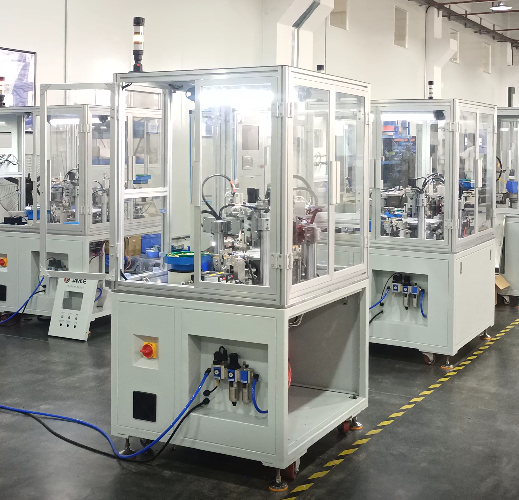
No publicamos un porcentaje único de retorno de inversión porque la cifra real depende de sus salarios y del tiempo operativo. Lo que podemos explicar es el factor de ahorro: una línea RJ45 multiestación que reemplaza a 6-8 operadores elimina de la celda el costo total aproximado de 6-8 salarios y, dado que la mano de obra con costos incluidos equivale a 1.3-1.6× la tarifa base, el ahorro supera lo que muestra una hoja de cálculo basada en el salario base. Estudios publicados sobre automatización sitúan el plazo de recuperación típico en 12-18 meses (18-30 meses en modelos de costos totales), con ahorros anuales de 25-45% del costo instalado, impulsados por la mano de obra y la reducción de defectos de aproximadamente el 90%. Use sus propios salarios y volumen con la columna de personal reemplazado del Atlas de tasas de producción anterior para estimar su plazo.
«No enviamos la rotativa más grande que podemos fabricar. En una línea de telecomunicaciones con alta variedad, hemos recomendado a un cliente una celda semiautomática de dos herramentales porque, para sus pedidos, el cálculo del cambio de formato pesaba más que el de la tasa de producción. La máquina que recupera la inversión es la que se ajusta al volumen; esa es la decisión que toman nuestros ingenieros de aplicaciones antes de emitir una cotización».
Equipo de ingeniería ZEUEE, División de automatización no estándar
Certificaciones, normas de fabricación y componentes principales
Un certificado que el comprador no puede verificar no vale nada; por eso esta sección presenta pruebas, no adjetivos. ZEUEE fabrica bajo un sistema de gestión de calidad ISO 9001:2015 (ISO 9001:2015), cuenta con el marcado CE para el mercado de la UE y tiene las calificaciones de Empresa Nacional de Alta Tecnología y SRDI (Especializada y Refinada / «Sp-Inn»), respaldadas por 150+ patentes (32+ de invención y 68+ de modelo de utilidad). Las normas de fabricación importan tanto como el distintivo: el crimpado de contactos se diseña y prueba conforme a IEC 60352-2:2024, la inserción a presión de conectores de placa a placa conforme a IEC 60352-5 y la precisión de posición del robot se especifica con base en ISO 9283 (ISO 9283). Los subsistemas principales son de marcas reconocidas y pueden recibir servicio en todo el mundo: control PLC Mitsubishi, neumática SMC, guías lineales THK y visión CCD, por lo que las piezas de repuesto no dependen de una sola fuente.










01/10
Registros verificados
ISO 9001:2015
Marcado CE
Empresa Nacional de Alta Tecnología
Empresa SRDI (Sp-Inn)
150+ patentes
Mitsubishi · SMC · THK · CCD
Cumplimiento y control de riesgos
Todo certificado que un comprador no puede verificar representa un riesgo oculto: ZEUEE ha visto equipos de compras rechazar a un proveedor cuando no pudo presentar el certificado ISO durante una auditoría, y una auditoría fallida puede retrasar un lanzamiento entre 60 y 90 días. Esa es la razón estructural por la que ZEUEE publica cifras verificables —fabricación conforme a ISO 9001:2015, marcado CE, 150+ patentes y 20 años de registros en 30+ países— en lugar de usar adjetivos.
Compras: plazo de entrega, personalización, rangos de precios y servicio posventa
En esta categoría, el arrepentimiento de un comprador casi nunca se debe al precio de compra. Los plazos ocultos para conseguir piezas de repuesto erosionan los ahorros que se esperan de la automatización, y las operaciones que requieren un tiempo de inactividad casi nulo necesitan servicio local en planta, no solo un precio bajo. Por eso ZEUEE cotiza según los factores que realmente impulsan el costo y el riesgo, no según una cifra inventada. La causa estructural de que una línea barata termine siendo costosa es el tiempo de inactividad no cotizado; ZEUEE lo incluye en la cotización desde el principio.
Principio del costo total de propiedad
En lugar de un precio de lista engañoso, a continuación se indican los aspectos que fijamos en la cotización, incluidos los términos de piezas de repuesto y servicio, porque ese es el rubro que determina el costo total de propiedad.
La calidad del proveedor que respalda la cotización se puede verificar conforme a ISO 9001, por lo que el equipo de compras puede auditar el sistema de gestión de calidad en lugar de confiar en un adjetivo. El precio se configura según la familia de conectores, la tasa de producción deseada, el número de estaciones de visión artificial/fuerza, el nivel de automatización del cambio de formato y el alcance de la validación y documentación. Una rotativa para una sola variante y una celda semiautomática para cinco variantes son máquinas distintas.
Qué define una cotización de ZEUEE
Factores de configuración
Familia de conectores, tasa de producción objetivo en piezas/min, número de estaciones, verificación de visión artificial/fuerza/torque y automatización del cambio de formato.
Plazo de entrega
El plazo de entrega se establece según la complejidad de fabricación (las celdas semiautomáticas se entregan antes que las líneas rotativas multiestación). El plazo comprometido se indica en la cotización; aquí no se proporciona una estimación.
Personalización y cantidad mínima de pedido
La personalización y la cantidad mínima de pedido (MOQ) se definen según cada proyecto. Una línea de equipos para el ensamble de conectores se diseña para su pieza y puede solicitarse una sola máquina.
Acuerdo de nivel de servicio posventa
Verifique la lista de piezas de repuesto y los plazos de entrega de los componentes críticos, el diagnóstico remoto y la cobertura regional. ZEUEE los especifica desde el principio para que el riesgo de tiempo de inactividad tenga un costo definido y no se descubra después.
Conjunto de herramientas de automatización para fibra óptica y telecomunicaciones
Aclaraciones y especificaciones
Preguntas frecuentes: máquinas de ensamble de conectores para telecomunicaciones
¿Cómo gestiona la máquina el cambio de formato entre distintas especificaciones de conectores?
En una celda semiautomática, el cambio de formato consiste en cambiar el herramental y el programa, y suele tomar 5-15 minutos. Así, una máquina puede procesar varias variantes por turno. Las líneas rotativas totalmente automatizadas sacrifican parte de esa flexibilidad a cambio de velocidad; el cambio de herramental tarda más (20-40 minutos). Adaptamos la arquitectura al número de variantes que comparten la línea; precisamente eso permite dimensionar la Guía para elegir una celda de ensamble anterior.
¿El sistema de visión CCD puede detectar contactos mal insertados o microdeformaciones?
Sí. La inspección CCD en línea verifica la presencia, la posición y la altura de asentamiento de los contactos, y detecta deformaciones de las piezas con una precisión aproximada de ±0.005 inch (±0.13 mm). En los conectores RF se agrega una verificación de concentricidad y torque. El monitoreo de fuerza de inserción registra cada pieza cuando se requiere trazabilidad, como lo exigen los programas de calidad automotriz y de telecomunicaciones.
¿Qué tasa de producción puede alcanzar una máquina de ensamble de conectores para telecomunicaciones?
La tasa de producción depende de la configuración. Una celda RJ45 semiautomática procesa 20-30 piezas/min; una línea indexada multiestación procesa 40-45 piezas/min; una rotativa totalmente automatizada alcanza 40-60 piezas/min con piezas de mayor volumen; y la inserción de pines individuales procesa 500-700 pines/min. La cifra depende de la cantidad de contactos, las tolerancias y el número de estaciones de visión artificial o verificación de fuerza que requiere la pieza. Todos estos valores se definen según la geometría de sus conectores al cotizar, en lugar de prometer una cifra de catálogo.
¿Qué familias de conectores se pueden automatizar?
RJ45/conectores modulares, placa a placa, IDC, coaxiales/RF e híbridos de potencia y señal. Consulte el resumen de familias anterior.
¿La opción totalmente automatizada siempre es la adecuada?
No, y no afirmamos que lo sea. Para trabajos de bajo volumen y alta variedad, una celda semiautomática con cambio de formato rápido suele ser mejor que una rotativa.
¿Qué plazo de entrega y servicio posventa debe esperar un comprador internacional?
El plazo de entrega se define según la complejidad de fabricación y se confirma en la cotización. También se especifican las condiciones del servicio posventa: la lista de piezas de repuesto con los plazos de entrega de los componentes críticos, el diagnóstico remoto y la cobertura del servicio regional para su ubicación. Estos son los factores que realmente determinan el costo de propiedad a cinco años.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now





