Entre em contato com a Zeyu lntelligent Industrial Company
Linha de montagem automatizada: arquitetura, capacidade e guia de aceitação

Uma linha de montagem automatizada conecta máquinas que alimentam, posicionam, unem e inspecionam componentes para produzir conjuntos acabados. Escolha a arquitetura de transferência considerando o processo mais lento, a variação dos produtos e a recuperação após falhas. Depois, especifique a produção como peças aprovadas por período de produção, para que um ciclo de demonstração rápido não esconda déficits durante um turno de trabalho.
Atualizado em outubro de 2026
Especificações rápidas: defina a linha antes de comparar máquinas
- Base de capacidade: conjuntos aprovados por período de produção especificado.
- Base do ciclo: inclui carregamento, processamento, inspeção e transferência.
- Envelope do produto: dimensões, peso e variantes dos componentes e dispositivos de fixação.
- Base de aceitação: peças, condições de operação e resultados registrados, conforme acordado.
Uma linha de montagem automatizada coordena a alimentação de peças, a fixação, a montagem, a inspeção e os controles. Sua capacidade útil é o número de conjuntos aprovados entregues, considerando os efeitos de paradas, trocas de modelo e peças rejeitadas.
Principais conclusões
- Manter manual uma tarefa de carregamento difícil pode tornar o processo automatizado mais econômico.
- Um pulmão absorve interrupções curtas; depois, a capacidade de recuperação faz diferença.
- O takt time acompanha a demanda; o tempo de ciclo do equipamento precisa compensar as perdas de produção.
- A aceitação deve abranger recuperação, medição e troca de modelo, além da velocidade.
O que é uma linha de montagem automatizada e como seus subsistemas trabalham em conjunto?
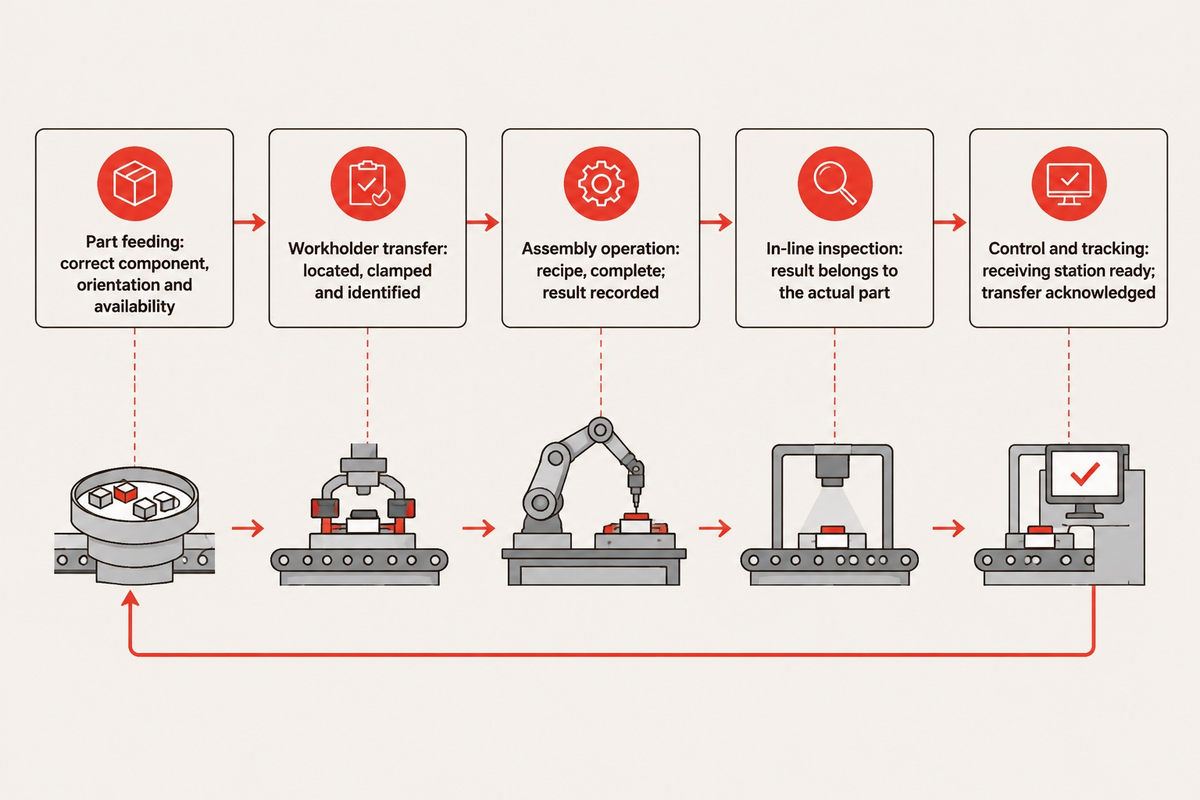
Uma linha de montagem automatizada movimenta uma peça identificada por operações controladas, preservando sua identidade e seu status de inspeção. Ela depende da coordenação entre as operações para determinar quando um processo foi concluído. Um movimento concluído, por si só, não confirma a conclusão do processo; a próxima estação precisa receber uma peça corretamente posicionada e liberada para prosseguir.
Uma linha de montagem organiza tarefas em uma sequência de produção. Essas tarefas podem ser executadas por pessoas, máquinas ou ambos. A automação controla a execução das tarefas e coordena as transferências entre operações. A interface de coordenação de máquinas da OPC Foundation mostra por que os equipamentos conectados precisam de comunicação explícita entre as operações anteriores e posteriores.
Considere uma carcaça que recebe um inserto. Um alimentador apresenta o inserto. Um dispositivo de fixação posiciona a carcaça. Uma prensa realiza a montagem. A inspeção determina se a peça pode prosseguir. Se a prensa informar a conclusão antes de associar o resultado àquela carcaça, o equipamento seguinte poderá processar a peça com base em um status incorreto. Portanto, são necessárias tanto a transferência física quanto a vinculação das informações à peça.
Matriz de acoplamento de estações em 5 camadas
A matriz de acoplamento de estações em 5 camadas relaciona cada função de montagem à condição de transferência e à consequência de não atendê-la.
| Camada | Condição de transferência | Falha se não for atendida | Função responsável |
|---|---|---|---|
| Alimentação de peças | Componente, orientação e disponibilidade corretos | A estação de montagem recebe uma coleta vazia ou um componente incorreto | Engenharia de processos |
| Transferência do suporte da peça | Peça posicionada, fixada e identificada | Erro de posicionamento afeta a operação de união | Engenharia mecânica |
| Operação de montagem | Ciclo programado concluído; resultado do processo registrado | A união incompleta segue para a próxima etapa | Engenharia de manufatura |
| Inspeção em linha | Resultado associado à peça correta | O conjunto reprovado é liberado | Garantia da qualidade |
| Controle e rastreabilidade | Estação de recebimento pronta; transferência confirmada | Movimentação duplicada ou perda do registro de material em processo | Engenharia de controles |
Qual é a diferença entre um sistema de montagem automatizado e uma linha de produção automatizada?
Um sistema de montagem automatizado une componentes fabricados previamente. Uma linha de produção automatizada pode integrar a fabricação anterior à montagem e a embalagem posterior. A montagem pode ocorrer em uma célula ou em várias células conectadas que formam a linha de produção. Essa distinção permite ao fabricante determinar se o fornecedor do equipamento é responsável pela fabricação dos componentes, montagem, testes ou por todo o processo de produção.
Por exemplo, um suporte de chapa metálica pode ser conformado, enquanto o componente é usinado em uma operação separada. Prensar o inserto usinado no suporte cria um conjunto. O guia de linhas de produção automatizadas aborda os limites mais amplos do sistema. Definir esses limites explicitamente também evita que fornecedores diferentes suponham que outra empresa fornecerá o ferramental de transferência ou o sistema de retirada de peças rejeitadas.
Como se comparam as arquiteturas de indexação rotativa, transferência linear síncrona e transferência assíncrona por paletes?
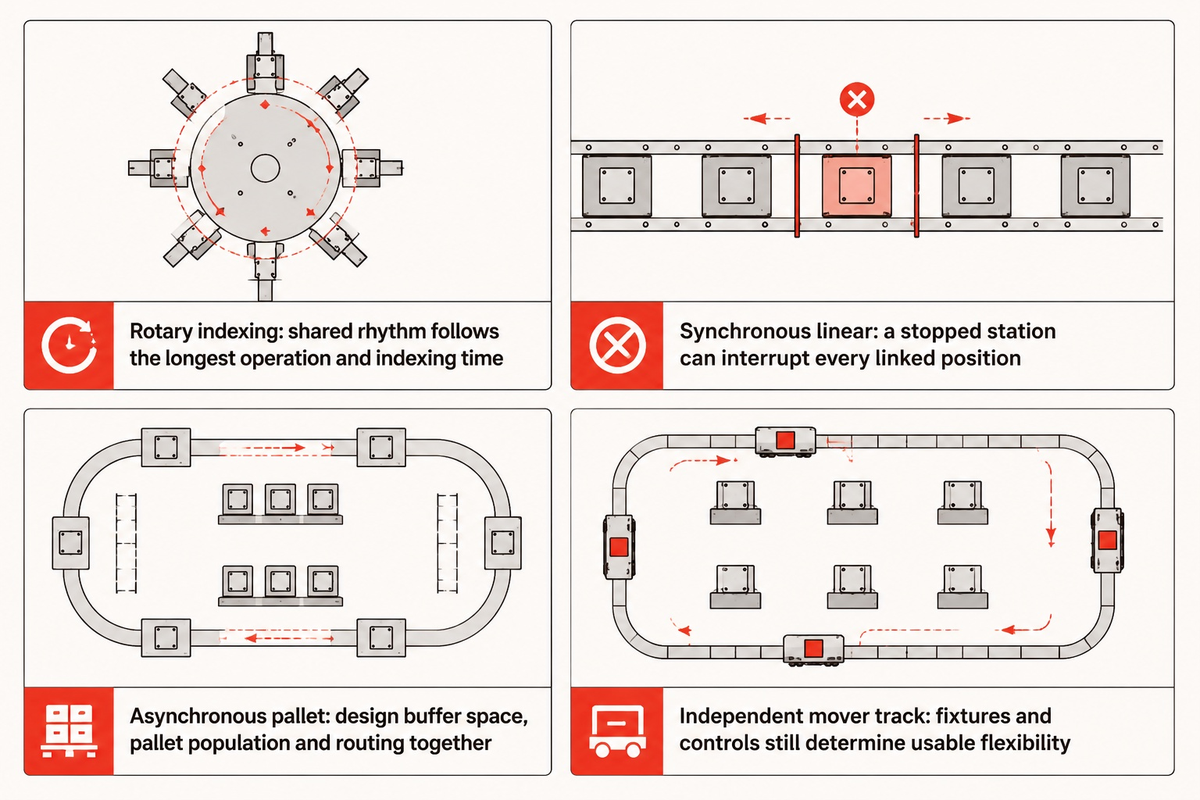
Escolha a indexação rotativa para uma sequência compacta com tempos de estação compatíveis, a transferência linear síncrona para operações que podem avançar juntas e paletes assíncronos quando as estações precisam se movimentar de forma independente ou ter espaço de espera.
| Arquitetura | Aplicação adequada | Restrição a resolver |
|---|---|---|
| Indexação rotativa | Montagem compacta e repetitiva em torno de uma mesa indexadora | A operação mais longa e o tempo de indexação determinam o ritmo compartilhado |
| Transferência linear síncrona | Operações sequenciais com tempos de permanência compatíveis | Uma estação parada pode interromper todas as posições conectadas |
| Palete assíncrono | Tempos de processo diferentes, rotas alternativas ou estações independentes | Espaço para pulmões, quantidade de paletes e roteamento exigem projeto integrado |
| Trilho de movimentadores independentes | Movimentação e posicionamento controlados individualmente | Os dispositivos de fixação do processo e a integração dos controles continuam determinando a flexibilidade útil |
Na análise de Bill Budde sobre a produção da linha, um excesso de paletes no sistema pode prejudicar o fluxo tanto quanto a falta deles. Um transportador pode precisar de um modelo de filas para justificar a compra, em vez de simplesmente decidir comprar mais paletes.
Como exemplo concreto de catálogo, a Bosch Rexroth informa que o peso do palete de peças TS 1 é de até 3 kg e que os tamanhos dos paletes são 80 × 80 mm, 120 × 120 mm e 160 × 160 mm. A repetibilidade de posicionamento especificada é de ±0,015 mm. Esses são parâmetros do TS 1: o peso do palete não garante a carga útil líquida do componente, e a repetibilidade de posicionamento não equivale à precisão do produto acabado.
Nota de engenharia: Posicione o produto com base na referência do dispositivo de fixação usada pelo processo de montagem. O posicionamento do transportador, a variação do dispositivo e a variação do componente geram erros diferentes; não se deve usar diretamente um valor de repetibilidade de catálogo como tolerância do conjunto acabado. A ISO 10218-2:2025 trata da segurança de aplicações robóticas, não da tolerância dimensional de aceitação de um produto.
A movimentação de materiais fora do sistema de montagem também precisa de espaço. Os AGVs que entregam componentes precisam de área para manobras e reabastecimento, sem bloquear as portas de manutenção. Um transportador modular pode reservar espaço para um ramal de inspeção futuro. Essa expansão, porém, exige capacidade de controle disponível e uma revisão do plano de roteamento.
Quando escolher automação dedicada e rígida, montagem robótica flexível ou semiautomatizada?
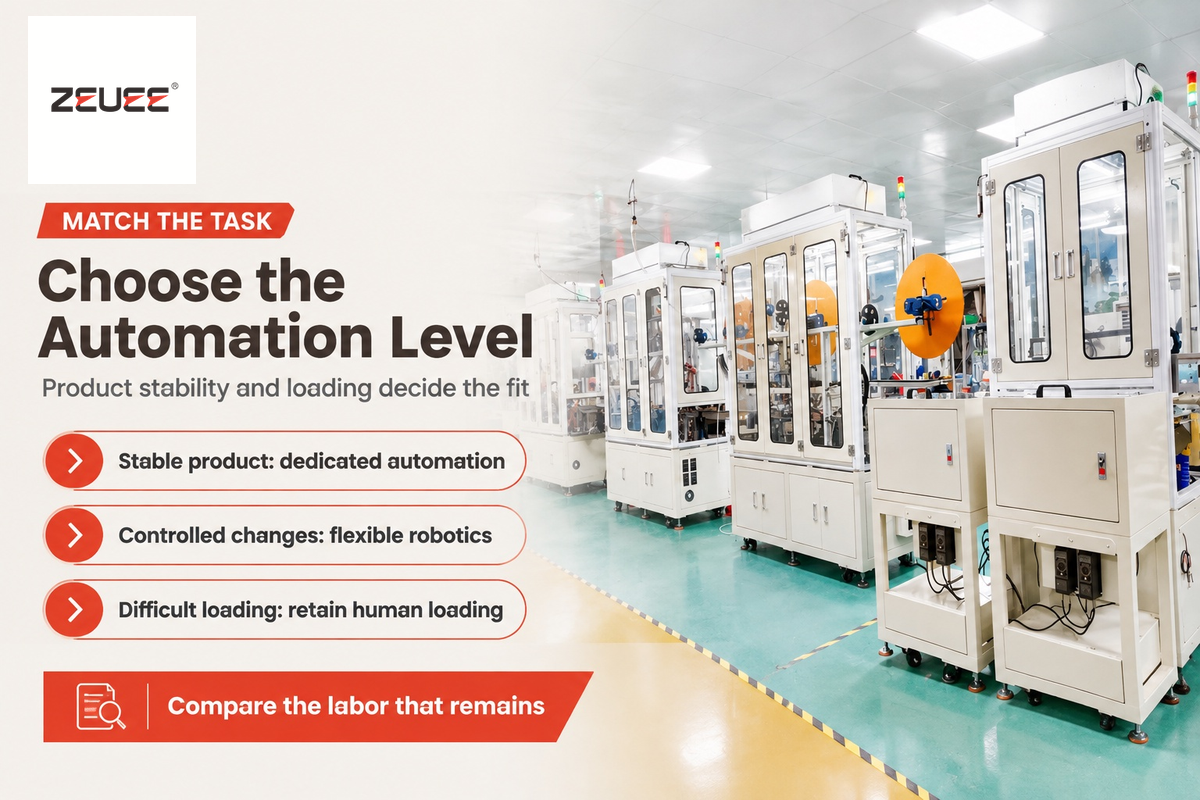
Escolha a automação dedicada para produtos estáveis e operações repetitivas, a montagem robótica flexível para mudanças controladas de geometria ou roteamento e o equipamento semiautomatizado quando o carregamento manual resolver uma tarefa difícil de movimentação com economia. Antes da decisão final, considere a mão de obra que realmente permanecerá, o trabalho de troca de modelo e a demanda ao longo da vida útil do produto.
A automação fixa pode compensar seu custo fixo adicional quando a economia por peça aprovada se acumula antes de uma mudança no projeto. Calcule a quantidade de equilíbrio dividindo o custo fixo adicional pela economia por peça aprovada. Use o mesmo escopo de trocas de modelo, peças rejeitadas, manutenção e mão de obra para ambas as alternativas. Mecanismos dedicados podem ter vantagem no ciclo quando executam operações compatíveis em paralelo e o tempo de permanência do processo permite isso. Uma etapa de cura, inspeção ou carregamento que seja gargalo pode eliminar essa vantagem, mesmo que o mecanismo em si seja mais rápido.
Vantagens da automação dedicada
Ferramental projetado para a aplicação e movimentos paralelos coordenados são adequados a uma sequência de montagem estável e repetitiva.
Limitações da automação dedicada
Mudanças na geometria podem exigir novo ferramental e engenharia; o custo precisa ser recuperado durante a vida útil restante do produto.
As entrevistas da ASSEMBLY com integradores de equipamentos abordam um projeto da Genesis em que peças grandes e irregulares dificultavam a alimentação convencional, enquanto a coleta robótica em contêineres excedia o orçamento. O carregamento manual continuou fazendo parte da solução. Esse exemplo mostra que o investimento em automação deve partir do problema do processo, em vez de presumir que tudo precisa ser automático.
Exemplo hipotético de seleção: Uma fábrica lança uma carcaça termoplástica em 3 variantes, e a posição do conector ainda muda durante a fabricação dos protótipos. O gerente de produção quer uma máquina de teste e inserção, enquanto o gerente financeiro quer um ferramental que dure até a próxima revisão. Uma linha semiautomatizada pode manter o posicionamento manual e automatizar as operações que determinam a qualidade e a precisão. Em seguida, berços de posicionamento intercambiáveis acomodam a geometria específica de cada variante. Depois que o projeto do produto se estabilizar, a equipe poderá avaliar uma atualização do alimentador com base nos registros reais de carregamento. Instalar um sistema de alimentação dedicado desde o dia 1 vincularia mais capital a uma característica ainda indefinida; manter todas as operações manuais deixaria a tarefa de precisão dependente da habilidade do operador.
Como os robôs colaborativos e os braços SCARA se encaixam em uma linha de montagem industrial?
Braços SCARA são adequados a tarefas repetitivas de movimentação e inserção em um plano, enquanto robôs colaborativos podem atender a aplicações projetadas para interação com pessoas. É necessário considerar o alcance, a carga útil, o ferramental, os movimentos e a avaliação de riscos reais para determinar se o robô é adequado à tarefa. A classificação como robô colaborativo não garante que a aplicação seja adequada para operação sem proteção. A taxa de produção da aplicação também precisa ser avaliada para confirmar que atende à meta de produção.
A integração de linhas de produção robóticas inclui a automação robótica. Atrasos na alimentação e na inspeção podem dominar o tempo de ciclo, mesmo quando o robô se movimenta rapidamente. Em operações de alto volume, a comparação relevante é o número de conjuntos aprovados por turno com equipe, incluindo as trocas de modelo, e não um movimento isolado do robô.
Como os engenheiros calculam o takt time, o balanceamento das estações e a capacidade dos pulmões?
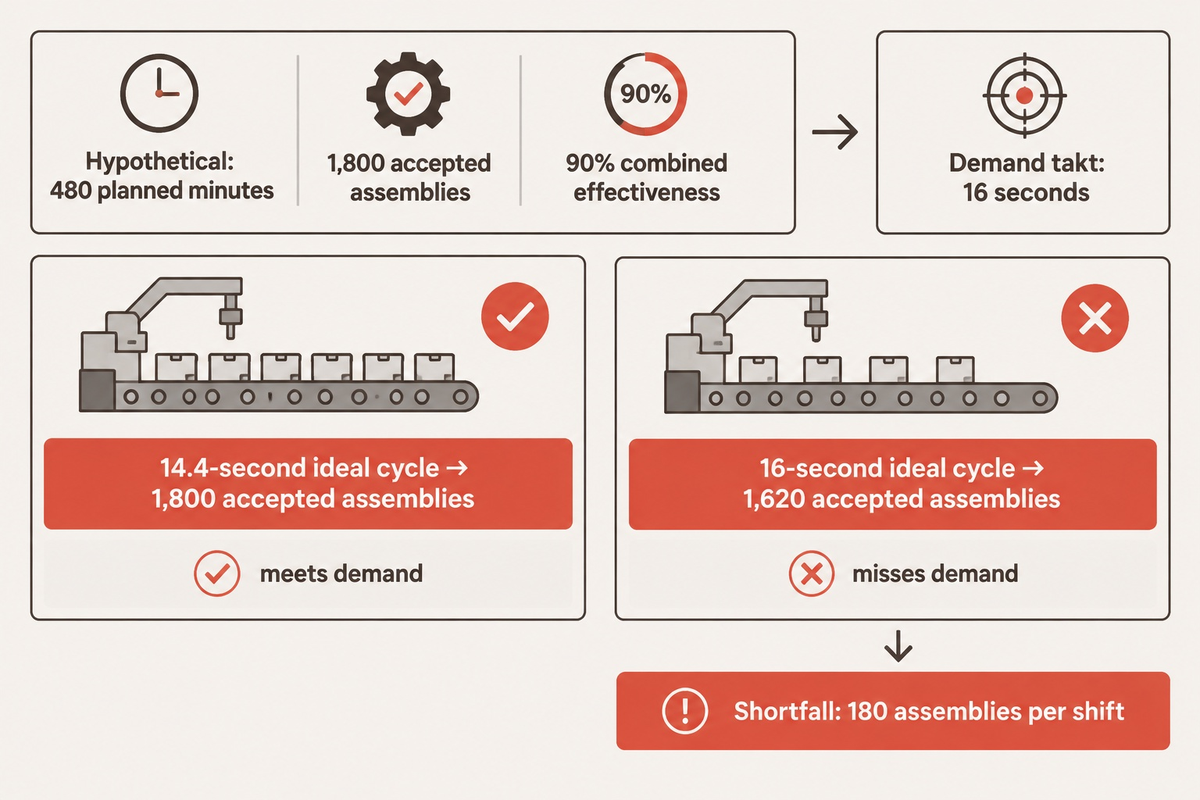
Calcule o takt time dividindo o tempo disponível para produção pela demanda dos clientes. Em seguida, escolha um ciclo de equipamento que atenda à demanda, considerando as perdas de disponibilidade, desempenho e qualidade. Balanceie a ocupação das estações e dimensione os pulmões considerando o efeito das interrupções e a capacidade de recuperação, em vez de calcular a média das velocidades dos equipamentos da linha.
“O takt time é calculado dividindo-se o tempo de produção disponível pela demanda dos clientes.”
Exemplo hipotético de capacidade: Uma fábrica tem 480 minutos planejados de produção, depois dos intervalos, e precisa de 1.800 conjuntos aprovados. O takt é 480 × 60 ÷ 1.800 = 16 segundos por conjunto aprovado. Suponha disponibilidade, desempenho e qualidade combinados de 90%, sem descontar essas perdas dos 480 minutos. O limite correspondente para o ciclo ideal é 16 × 0.90 = 14.4 segundos. Nesse ciclo ideal, 28.800 ÷ 14,4 × 0.90 = 1.800 conjuntos aprovados. Um fornecedor que cotasse um ciclo ideal de 16 segundos entregaria apenas 1.620 conjuntos aprovados sob as mesmas condições. O déficit seria de 180 conjuntos por turno, embora o ciclo anunciado correspondesse ao takt.
16 s
Takt da demanda
Takt da demanda
14,4 s
Limite do ciclo ideal
Limite do ciclo ideal
1.800
Conjuntos aprovados por turno
Conjuntos aprovados por turno
O guia de extensão de manufatura da University of Tennessee define os fatores de disponibilidade, desempenho e qualidade. Descontar a mesma parada ou o mesmo número de peças rejeitadas duas vezes contabilizaria a perda em duplicidade. A definição de tempo de ciclo do Lean Enterprise Institute também diferencia a operação da máquina do tempo de ciclo efetivo, que inclui movimentação e tempo de troca de modelo alocado.
Para ilustrar um pulmão simples, uma estação posterior que consome uma peça a cada 12 segundos precisa de 5 peças na fila para atravessar uma interrupção de 60 segundos na etapa anterior. Se a produção anterior parar por 1 minuto, é preciso ter 5 peças na fila para que a produção posterior não seja interrompida após a parada de 1 minuto. A fila deve estar disponível no início da interrupção. Nesse caso, não seria possível reabastecer o pulmão durante a produção anterior se ela voltasse exatamente à mesma taxa da estação posterior.
O estudo de pulmões do Massachusetts Institute of Technology mostra por que máquinas com a mesma eficiência média ainda podem exigir pulmões de tamanhos diferentes quando os padrões de falha e reparo variam.
Como a alimentação de peças, a união de precisão e a inspeção visual em linha evitam defeitos?
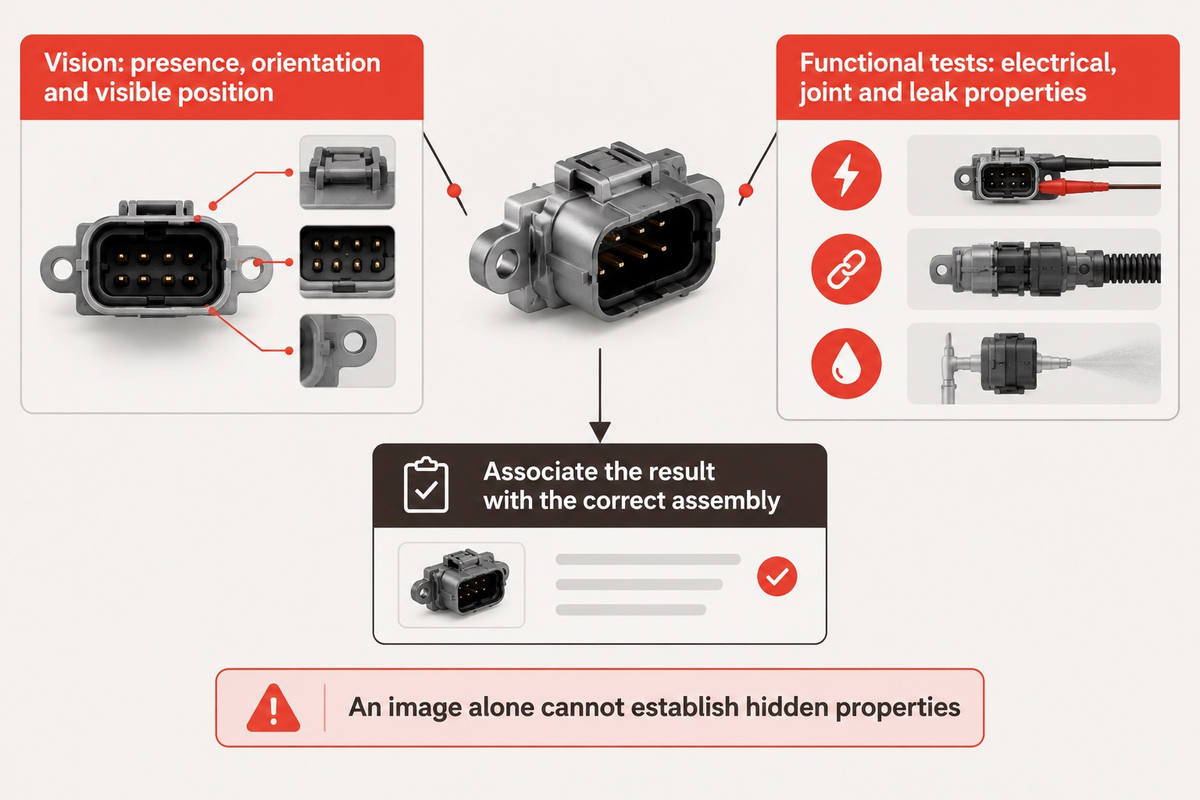
É possível evitar defeitos de montagem controlando a apresentação dos componentes e posicionando as peças com base em referências definidas. Meça a característica que determina a qualidade da união. Se um defeito de montagem puder ser detectado em um ponto de inspeção, meça ou verifique antes de realizar uma operação irreversível. Para verificar o funcionamento, associe cada modo de falha à inspeção adequada.
Em uma união adesiva ou operação de soldagem a laser, o monitoramento do processo e as verificações funcionais finais respondem a perguntas diferentes.
As orientações de medição do National Institute of Standards and Technology diferenciam a repetibilidade, o viés e outras fontes de erro. Essas distinções devem ser consideradas na estação de inspeção em que a decisão de aprovação ou reprovação determina a liberação do produto.
Como a inspeção visual em linha detecta defeitos de montagem antes dos testes de fim de linha?
A inspeção visual em linha detecta defeitos ao verificar características visíveis enquanto ainda estão acessíveis e associar o resultado ao conjunto correto. As tarefas comuns incluem verificar presença, orientação e posição visível. Falhas elétricas ocultas, a condição das uniões internas e o desempenho de estanqueidade exigem outros tipos de teste. Uma imagem, por si só, não comprova essas propriedades.
Um alimentador pode apresentar perfeitamente um componente danificado. Da mesma forma, um movimento preciso de soldagem pode unir peças posicionadas incorretamente. Portanto, a qualidade do produto exige verificações conectadas entre as etapas de montagem. Sistemas de visão inspecionam características visíveis, enquanto testes funcionais avaliam o produto final. O mapa a seguir ajuda as equipes de processo, qualidade e manutenção a localizar as perdas antes da compra de equipamentos mais rápidos.
| Categoria de perda | Sintoma observado | Evidências a verificar | Resposta |
|---|---|---|---|
| Alimentação | Coletas vazias recorrentes | Registros de apresentação e reabastecimento | Garanta a separação correta das peças antes de aumentar a velocidade de coleta |
| Variação das peças | Congestionamentos associados a um lote de componentes | Dimensões por lote ou cavidade do molde | Compatibilize as tolerâncias de entrada e o ferramental |
| Posicionamento | Variação na força de união | Verificação do desgaste da referência e do assentamento | Restabeleça as condições de posicionamento |
| União | O movimento termina, mas a união falha | Curva do processo e teste do produto | Corrija a janela do processo |
| Visão | As reprovações falsas variam conforme a iluminação | Imagens de peças sabidamente conformes e defeituosas | Estabilize a iluminação e os critérios de inspeção |
| Pulmões | Falta de peças na etapa posterior após paradas | Tamanho da fila e duração do reparo | Disponibilize capacidade de recuperação e armazenamento adequado |
| Rastreabilidade | Resultados associados ao número de série incorreto | Identidade da peça em cada transferência | Corrija a associação entre o resultado e a peça |
| Troca de modelo | Peças reprovadas na primeira inspeção após a mudança de variante | Compatibilidade entre programa, berço de posicionamento e componente | Verifique todas as condições após a troca de modelo |
| Acesso para manutenção | Uma falha breve causa uma parada prolongada | Acesso seguro, diagnóstico e disponibilidade de peças de reposição | Melhore a recuperação sem ignorar as proteções |
Uma máquina de montagem de dobradiças envolve tarefas de união e medição diferentes das de uma linha de conectores. Ainda assim, o mapa é útil porque separa a perda observada do nome do equipamento.
Como os controles PLC, a lógica de transferência entre estações e a rastreabilidade MES coordenam a linha?
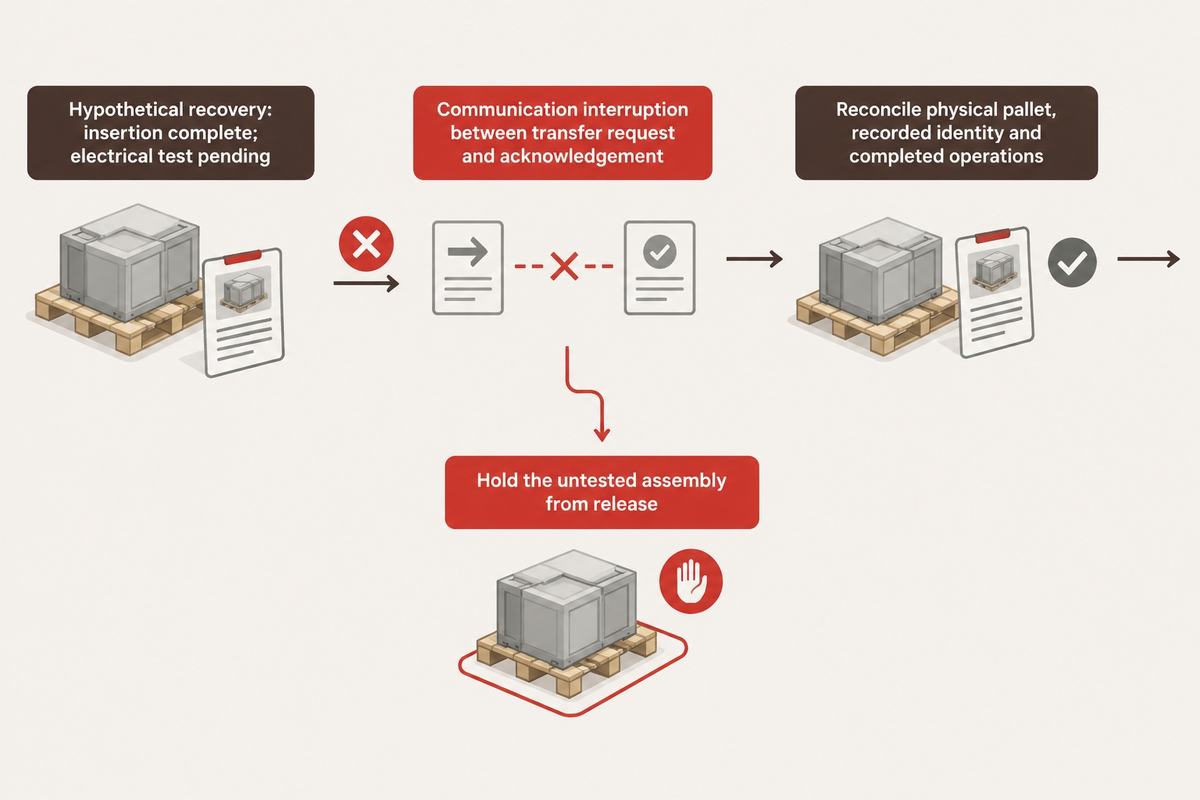
Os Controladores Lógicos Programáveis (PLCs) dão suporte à prontidão das estações, à autorização de transferência, à conclusão das operações e à recuperação de falhas. Um Sistema de Execução da Manufatura (MES) pode vincular ordens de produção e registros de rastreabilidade; porém, a sequência de controle local precisa preservar a identidade da peça durante falhas de comunicação. Descreva quem é responsável por cada transição, como ela é confirmada e o que acontece após uma interrupção.
A descrição da interface remota PackML da OPC Foundation aborda a coordenação entre máquinas. A descrição do intertravamento de materiais deixa definições relevantes a cargo dos fornecedores. Portanto, é preciso acordar o significado dos sinais na interface compartilhada; basta ter uma conexão de rede funcionando não é suficiente.
Exemplo hipotético de recuperação: Um palete transporta uma carcaça que concluiu a operação de inserção, mas ainda aguarda o teste elétrico. Ocorre uma interrupção de comunicação entre a solicitação de transferência e sua confirmação. Após a reinicialização, repetir a solicitação sem verificar o estado pode fazer a carcaça ser movimentada uma segunda vez, e apagar os registros eliminaria o histórico do processo. O engenheiro de controles precisa definir um estado de recuperação que concilie o palete físico, a identidade registrada e as operações concluídas antes de retomar a movimentação. A equipe de qualidade precisa impedir a liberação do conjunto ainda não testado. A produção precisa de uma instrução clara para o operador retomar o trabalho. Testar esse cenário com componentes destinados à produção revela mais sobre a integração útil do que observar ciclos automáticos ininterruptos durante uma demonstração.
Painéis em tempo real permitem diagnosticar problemas quando as categorias de tempo parado refletem o processo de manufatura real. Registrar toda parada como “falha do robô” esconde se a causa foi falta de componente, bloqueio na estação de recebimento ou atraso na inspeção. Essas diferenças determinam se o investimento deve ser feito em equipamentos de automação fabril, qualidade dos componentes ou controles.
O que determina o custo, o prazo de entrega e o prazo de retorno do investimento de uma linha de montagem automatizada?
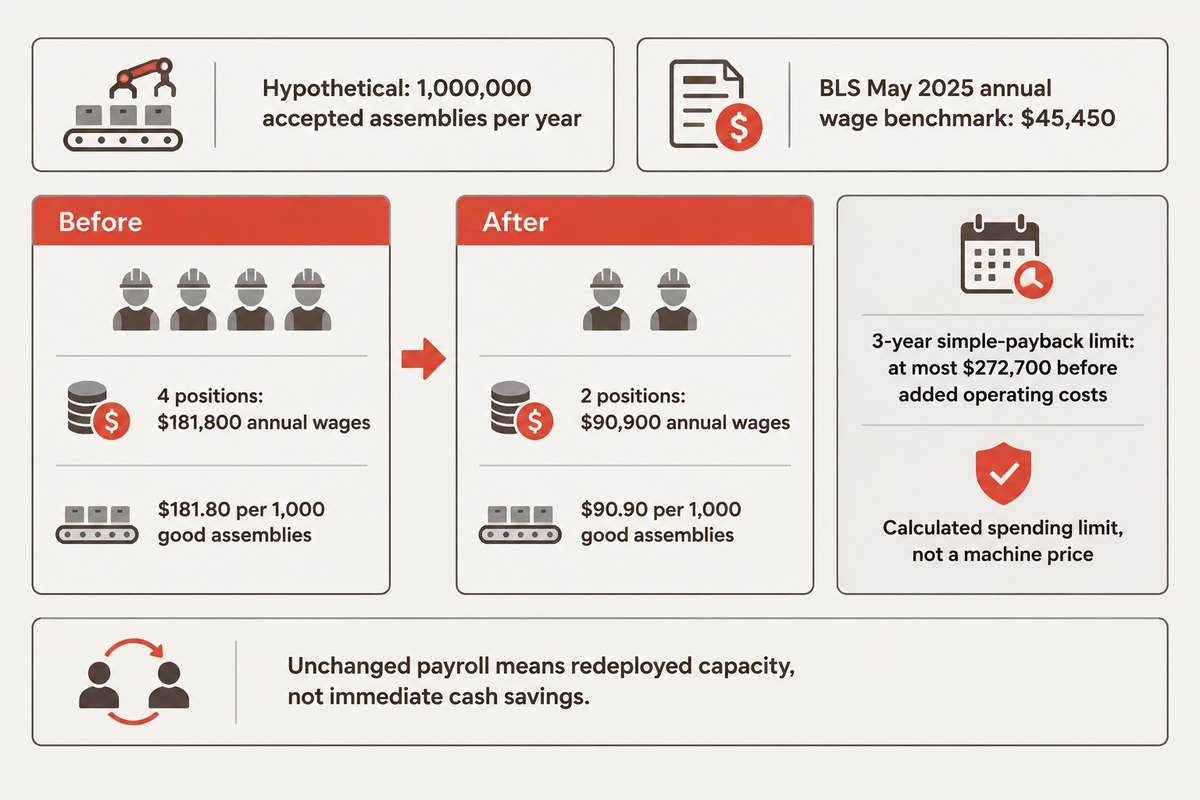
O ferramental personalizado, o desenvolvimento do processo e a integração são fatores importantes que determinam o custo e o cronograma de projetos de montagem. Os custos de comissionamento e inspeção também afetam o investimento inicial. Calcule o prazo de retorno do investimento com base na economia anual em dinheiro que pode ser recuperada após os custos operacionais adicionais, usando uma cotação do projeto instalado. Os custos de mão de obra só diminuem quando há mudança no quadro de funcionários. O tempo liberado dos operadores é um recurso valioso, mas só representa economia na folha de pagamento quando há mudanças de quadro, horas extras ou contratações.
O U.S. Bureau of Labor Statistics informa que o salário anual mediano de montadores e fabricantes em maio de 2025 foi de $45.450. Com base apenas nesse valor salarial, uma redução hipotética de 4 para 2 postos em tempo integral durante o ano libera $90.900 por ano. Considerando 1.000.000 conjuntos aprovados por ano, os salários diretos caem de $181,80 para $90,90 por 1.000 conjuntos aprovados. Outros custos, como benefícios, horas extras, supervisão e diferenças salariais regionais, não estão incluídos.
| Medida | Antes | Depois |
|---|---|---|
| Postos em tempo integral durante o ano | 4 | 2 |
| Referência salarial anual por posto | $45.450 | $45.450 |
| Salários diretos totais | $181.800 | $90.900 |
| Salários diretos por 1.000 conjuntos aprovados | $181,80 | $90,90 |
Em uma hipótese de prazo de retorno simples de 3 anos, essa diferença salarial permite um investimento de até $272.700, antes dos custos operacionais anuais adicionais. Esse é um limite de gastos calculado, não o preço de uma máquina. Multiplique por 3 anos a economia anual menos os custos de manutenção, energia, consumíveis e suporte. Inclua impostos, financiamento e desconto no modelo financeiro completo.
Se os 2 operadores forem realocados e a folha de pagamento continuar igual, o financeiro deve registrar capacidade realocada, em vez de uma economia imediata em dinheiro. Ainda assim, o gerente da fábrica pode justificar o investimento com horas extras evitadas ou maior produção comercializável. Por isso, o retorno sobre o investimento exige um cenário acordado de mão de obra e demanda, e não apenas um percentual de produtividade.
O cronograma do fornecedor deve incluir a aprovação do projeto, o pedido de componentes com prazo de entrega longo, a integração e os testes com peças de produção. Sistemas de automação turnkey e outras soluções turnkey podem consolidar responsabilidades, mas a cotação ainda precisa definir claramente os limites de fornecimento para utilidades, instalação e aceitação. Uma cotação inicial mais baixa pode sair menos econômica quando esses itens são excluídos.
Como funcionam o Teste de Aceitação em Fábrica (FAT), o Teste de Aceitação no Local (SAT) e a verificação de troca de modelo?
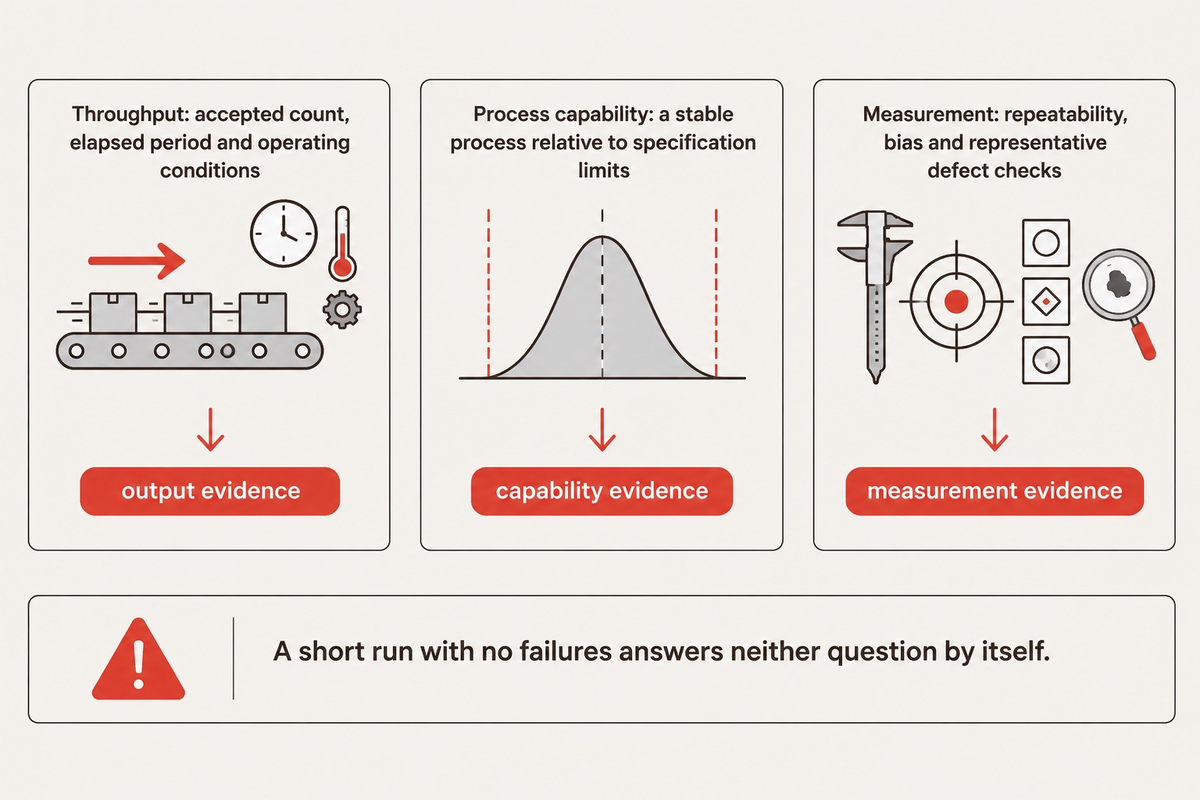
O teste de aceitação em fábrica (FAT) verifica se uma máquina atende ao que foi acordado. Ele é realizado antes do envio da máquina. O teste de aceitação no local (SAT) demonstra o mesmo em relação ao desempenho após a instalação no ambiente de produção. Use componentes destinados à produção e condições operacionais definidas nos dois testes. Avalie separadamente a vazão, a qualidade, a recuperação e a troca de produto, pois um teste de velocidade bem-sucedido não comprova a precisão das medições nem a capacidade do processo a longo prazo.
As orientações de comissionamento da Eclipse Automation enfatizam o uso de peças representativas, operação contínua e prontidão das instalações e redes do local. As orientações do National Institute of Standards and Technology sobre capacidade do processo abordam a estabilidade de um processo em relação aos limites de especificação. As orientações do NIST sobre processos de medição tratam separadamente dos erros de medição. Um teste curto sem falhas, por si só, não responde a nenhuma dessas questões.
| Item de aceitação | Evidência registrada | Responsável pela decisão |
|---|---|---|
| Produção de peças aprovadas | Quantidade aprovada, período de produção decorrido e condições operacionais | Produção |
| Ocupação das estações | Tempos de carregamento, processamento, inspeção e transferência | Engenharia de processos |
| Variação dos componentes | Resultados nos lotes, cavidades e condições dimensionais acordados | Garantia da qualidade |
| Validade da inspeção | Repetibilidade das medições, viés e verificações com defeitos representativos | Metrologia |
| Contenção de peças rejeitadas | Peças com falha identificadas e impedidas de serem liberadas | Garantia da qualidade |
| Recuperação após falhas | Recuperação controlada, mantendo o estado e a identidade da peça | Controles e manutenção |
| Troca de variante | Da última peça aprovada à primeira peça aprovada e verificada; alterações no ferramental e na receita | Produção |
| Integração no local | Instalações, conexões de rede e interfaces com equipamentos anteriores e posteriores | Instalações e integração |
| Pacote de transferência | Backups de software, desenhos, treinamentos e documentos de manutenção | Manutenção e compras |
A análise de segurança também precisa de limites definidos. Do ponto de vista dessa análise, para serviços abrangidos pela norma dos Estados Unidos 29 CFR 1910.147, dispositivos de circuitos de controle não são dispositivos de isolamento de energia. Aplique o escopo e as exceções da regulamentação à tarefa em questão; um comando de parada comum não deve ser tratado como procedimento de isolamento.
Prepare uma cotação e um pacote de aceitação
- Forneça desenhos, componentes representativos e a família de produtos planejada.
- Informe a produção aprovada, o calendário de produção, os critérios de qualidade e o padrão de troca de produto.
- Defina as responsabilidades pelas instalações, interfaces de dados, instalação e aceitação.
- Solicite uma lista detalhada de exclusões, as datas dos marcos e as evidências de teste propostas.
Assim, o setor de compras pode comparar soluções de automação com base no mesmo escopo. As empresas de manufatura se beneficiam mais de um pacote de aceitação comparável do que de uma alegação chamativa de “montagem em alta velocidade”.
A HAHN Automation Group publicou um exemplo de montagem de conectores que aborda alimentação e inspeção, e a Eclipse Automation publicou orientações sobre integração e comissionamento de linhas de montagem. Essas referências podem ser úteis em casos semelhantes. A página de consultas sobre linhas de montagem da ZEUEE, abaixo, permite discutir um projeto personalizado com o mesmo escopo e os mesmos critérios de aceitação.
Perspectivas do setor: integração específica para cada aplicação e atualização de segurança de robôs de 2025
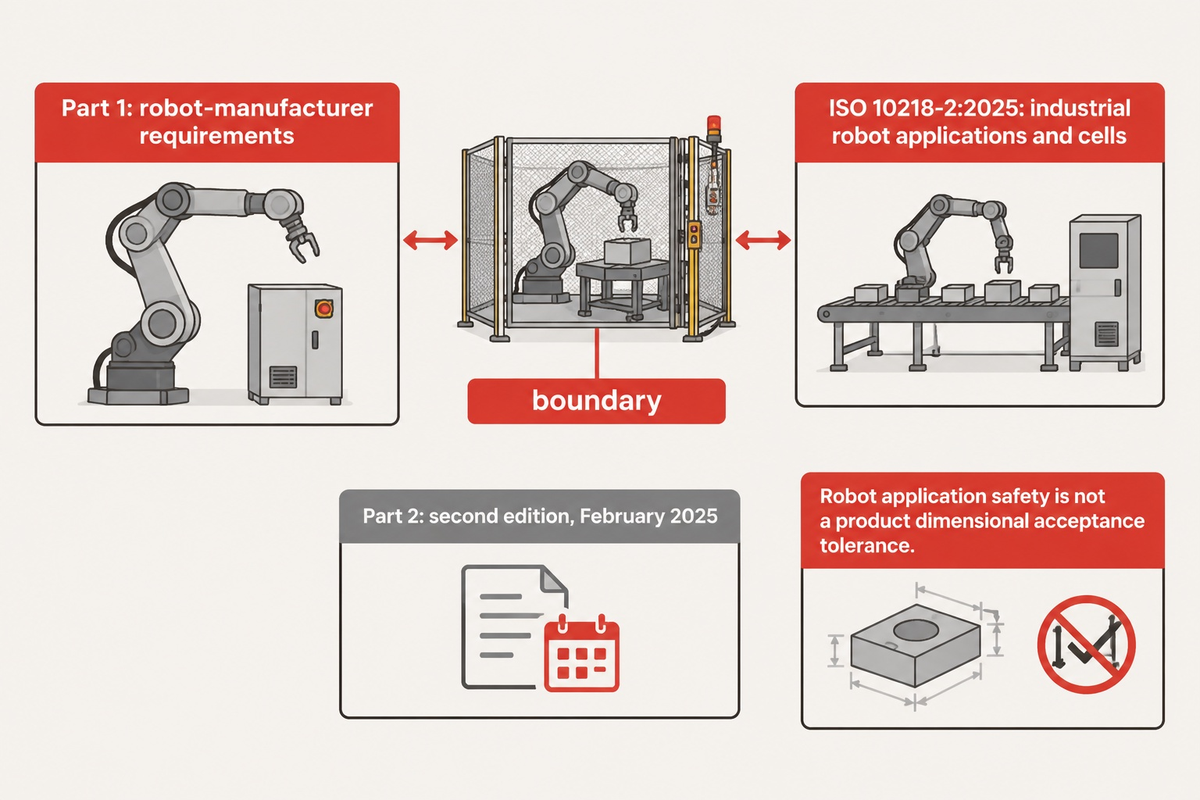
A integração específica para cada aplicação continuará sendo central à medida que as orientações de segurança para robôs evoluírem. A ISO 10218-2:2025 aborda aplicações e células de robôs industriais, e as especificações do projeto devem identificar a edição aplicável e as responsabilidades. Os setores automotivo, de eletrônicos de consumo e de montagem de conectores também exigem diferentes tipos de evidência do processo, mesmo quando seus sistemas de automação usam o mesmo robô, transportadores e controles.
A International Organization for Standardization publicou a segunda edição em fevereiro de 2025. A Association for Advancing Automation detalha os requisitos para fabricantes de robôs na Parte 1 e a integração de aplicações e células na Parte 2.
Em montagens automotivas, os registros de união e a rastreabilidade dos componentes podem orientar a especificação. Em eletrônicos de consumo, pode haver maior ênfase no manuseio de peças pequenas e na proteção estética. A produção médica exige requisitos próprios de produto e processo, em vez de simplesmente adotar um plano de aceitação automotivo. A tecnologia de manufatura é valiosa para atender a esses requisitos. Mesmo um layout flexível ou escalável ainda exige troca de produto e inspeção validadas.
Quando o roteiro de produtos justifica reservar interfaces de expansão para um investimento em tecnologia de automação, isso estabelece um requisito futuro concreto para o integrador e mantém o foco da fabricação inicial. A competitividade e a rentabilidade dependem de capacidade útil e qualidade, não da quantidade de equipamentos de produção automatizados instalados.
Perguntas frequentes
O que significa o termo “linha de montagem automatizada” na manufatura moderna?
Significa que equipamentos interligados montam componentes com movimentação, processamento, inspeção e controles coordenados.
Uma máquina independente pode automatizar uma operação; uma linha também gerencia o fluxo de materiais e o trabalho em processo entre as operações. Sua produção deve ser definida como o número de conjuntos aprovados em um período de produção especificado. Essa definição considera os efeitos práticos de paradas, peças rejeitadas e mudanças de produto, que podem ficar de fora do ciclo de demonstração de uma única máquina.
Como saber se um processo de montagem manual está pronto para ser automatizado?
Um processo está pronto quando os requisitos do produto, as operações repetíveis e a demanda de produção estão suficientemente definidos para o projeto do equipamento.
Documente os tempos de ciclo atuais, os defeitos recorrentes, a variação dos componentes e as tarefas dos operadores antes de escolher o hardware. Operações de precisão estáveis podem estar prontas para automação mesmo quando a alimentação das peças continua sendo difícil. Um produto em fase de protótipo e com geometria variável pode se beneficiar de dispositivos de fixação intercambiáveis e carregamento manual no início, permitindo que investimentos posteriores se baseiem em dados reais de produção, em vez de presumirem um projeto final.
Qual é um exemplo de sistema de montagem automatizada na produção industrial?
Um sistema de montagem de conectores pode carregar carcaças, inserir contatos, verificar a inserção e realizar um teste elétrico.
As estações compartilham a identidade do componente para que os resultados da inspeção sejam associados ao conector correto. Uma peça rejeitada precisa seguir uma rota controlada que impeça sua liberação como produto aprovado. A configuração exata depende da geometria dos contatos, dos requisitos de manuseio e dos testes especificados; a mesma sequência pode usar mecanismos dedicados, robôs ou uma combinação com carregamento manual.
Uma linha de montagem automatizada pode processar diversas variantes de produto em um único sistema?
Sim. Variantes compatíveis podem compartilhar o equipamento por meio de berços de posicionamento intercambiáveis, receitas controladas e sistemas de alimentação adequados. A especificação deve definir quais características mudam e como a qualidade da primeira peça é confirmada. O fato de compartilharem um robô não torna componentes incompatíveis ou métodos de inspeção intercambiáveis.
O que causa paradas não planejadas em uma linha de montagem automatizada?
Falhas na alimentação de peças, variação dos componentes, desgaste do ferramental, instabilidade da inspeção e erros nas interfaces de controle podem interromper a produção. Diferencie o alarme imediato da causa subjacente: uma falha na coleta de uma peça pelo robô pode ter origem no alimentador, enquanto um transportador bloqueado pode indicar um atraso na inspeção posterior. Registre a duração da falha, as ações de reparo e as condições das filas. Esse histórico ajuda a manutenção a priorizar perdas recorrentes e a engenharia a decidir se a próxima melhoria exige outro ferramental, componentes melhores ou uma lógica de recuperação revisada. Por exemplo, interrupções curtas e repetidas no alimentador exigem uma resposta diferente de um reparo raro, porém demorado, mesmo que o tempo total de produção perdido seja igual.
Quais marcos devem constar no cronograma de entrega de uma linha de montagem automatizada?
Inclua a aprovação do projeto, a compra de componentes, a fabricação mecânica, a integração dos controles, os testes com peças de produção, a aceitação em fábrica, o envio, a instalação e a aceitação no local. Inclua também os dados que o cliente precisa fornecer no mesmo cronograma. Atrasos nos desenhos ou nos componentes para os testes podem postergar a validação mesmo quando a fabricação da máquina já foi concluída.
O que os compradores devem preparar antes de solicitar uma cotação a fabricantes de linhas de montagem automatizadas?
Prepare desenhos dos componentes, peças de amostra, requisitos de produção aprovada, planos para as variantes, critérios de inspeção e o layout disponível da fábrica. Inclua o calendário de produção e o número de funcionários esperado para que os fornecedores calculem o mesmo requisito de capacidade. Identifique as interfaces com os equipamentos e registros de produção existentes. Uma solicitação útil também define as responsabilidades pela instalação, pelas instalações e pela aceitação, permitindo que o setor de compras compare todo o escopo de fornecimento instalado e discuta as exclusões antes de escolher um fabricante. Sempre que possível, anexe componentes representativos aprovados e defeituosos e identifique as revisões de produto ainda em desenvolvimento para que o ferramental proposto não pressuponha uma geometria definitiva.
Converse sobre os requisitos da sua linha de montagem
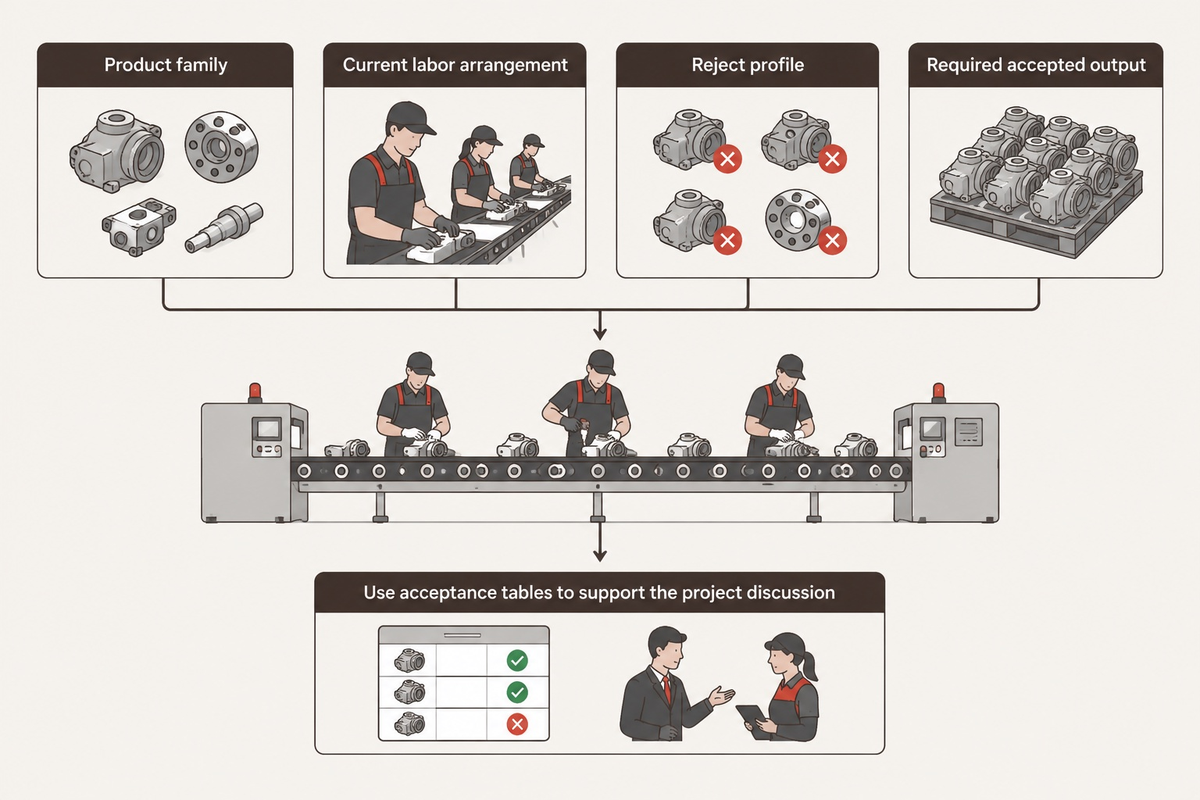
Ao iniciar a conversa sobre o equipamento, informe a família de produtos, a configuração atual de mão de obra, o perfil de peças rejeitadas e a produção aprovada necessária. Para consultas sobre projetos, acesse a página de soluções personalizadas para linhas de montagem automatizadas. Use tabelas de aceitação para embasar sua solicitação e consulte as informações da empresa ZEUEE ao preparar sua lista de fornecedores.
Artigos e soluções relacionados
- Escopo e planejamento de linhas de produção
- Responsabilidades em projetos turnkey
- Sistemas de produção com robôs
- Equipamentos para montagem de dobradiças
Referências e fontes
- Lean Enterprise Institute: tempo takt e tempo de ciclo.
- University of Tennessee Center for Industrial Services: guia de implementação do OEE.
- Massachusetts Institute of Technology: otimização de buffers.
- U.S. Bureau of Labor Statistics: salários de montadores e fabricantes, maio de 2025.
- National Institute of Standards and Technology: capacidade do processo e caracterização do processo de medição.
- OPC Foundation: interface remota PackML e intertravamento de materiais.
- International Organization for Standardization: ISO 10218-2:2025; Association for Advancing Automation: perguntas frequentes atualizadas sobre a ISO 10218.
- Electronic Code of Federal Regulations: 29 CFR 1910.147.
- ASSEMBLY: definição da vazão de produção em sistemas de montagem automatizada; Manual, semiautomático ou totalmente automático?
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados
Em alta agora