Contatti Zeyu lntelligent Industrial Company
Linea di assemblaggio automatizzata: architettura, capacità e guida all’accettazione

Una linea di assemblaggio automatizzata collega macchine che alimentano, posizionano, uniscono e ispezionano i componenti per realizzare assiemi finiti. L’architettura di trasferimento va scelta in base al processo più lento, alla variabilità del prodotto e al recupero dai guasti. La produzione va quindi definita come numero di pezzi conformi per periodo produttivo, così che un ciclo dimostrativo rapido non nasconda carenze durante un turno di lavoro.
Aggiornato a ottobre 2026
Dati tecnici principali: definire la linea prima di confrontare le macchine
- Criterio di capacità: assiemi conformi per il periodo di produzione dichiarato.
- Criterio di ciclo: comprende carico, lavorazione, ispezione e trasferimento.
- Ingombro del prodotto: dimensioni e peso dei componenti e delle attrezzature di posizionamento, oltre alle varianti.
- Criteri di accettazione: pezzi, condizioni operative e risultati registrati, concordati.
Una linea di assemblaggio automatizzata coordina l’alimentazione dei pezzi, il bloccaggio, l’assemblaggio, l’ispezione e i controlli. La sua capacità effettiva è il numero di assiemi conformi consegnati, tenendo conto di fermi, cambi formato e scarti.
Punti chiave
- Mantenere manuale un’operazione di carico complessa può rendere più conveniente il processo automatizzato.
- Un buffer assorbe le interruzioni brevi; in seguito è importante disporre di capacità di recupero.
- Il takt time è determinato dalla domanda; il tempo ciclo della macchina deve lasciare margine per le perdite di produzione.
- L’accettazione dovrebbe verificare anche recupero, misurazione e cambio formato, oltre alla velocità.
Che cos’è una linea di assemblaggio automatizzata e come collaborano i suoi sottosistemi?
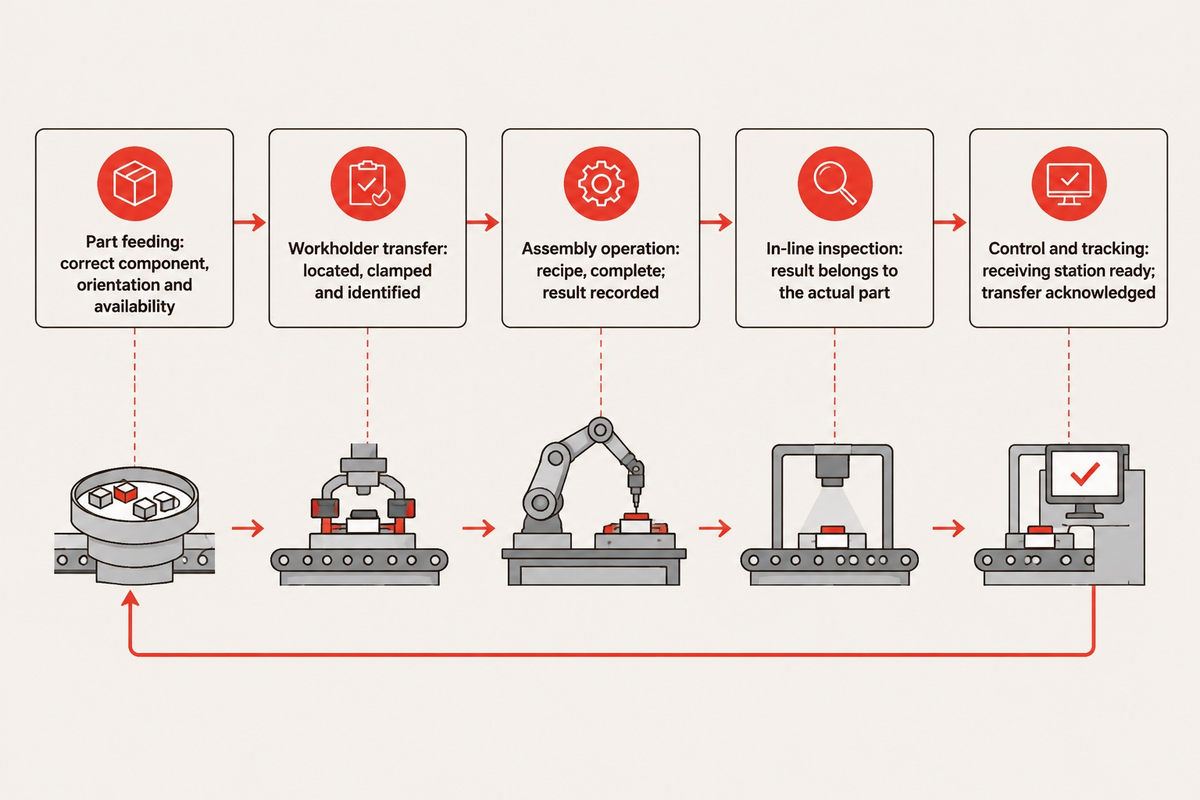
Una linea di assemblaggio automatizzata fa avanzare un pezzo identificato attraverso operazioni controllate, mantenendone l’identità e lo stato di ispezione. Il coordinamento tra le operazioni determina quando un processo è completo. Il solo completamento di un movimento non basta a indicare che il processo è terminato: la stazione successiva deve ricevere un pezzo correttamente posizionato e idoneo a proseguire.
Una linea di assemblaggio organizza le operazioni in sequenza produttiva, affidandole a persone, macchine o entrambe. L’automazione aggiunge il controllo dell’esecuzione e il coordinamento dei passaggi tra stazioni. L’interfaccia di coordinamento tra macchine della OPC Foundation mostra perché le apparecchiature collegate richiedano una comunicazione esplicita tra le operazioni a monte e a valle.
Si consideri un corpo del connettore in cui va inserito un componente. Un sistema di alimentazione dei pezzi presenta il componente. Un’attrezzatura di posizionamento colloca il corpo del connettore. Una pressa esegue l’assemblaggio. L’ispezione stabilisce se il pezzo può proseguire. Se la pressa segnala il completamento prima che il risultato venga associato a quel corpo del connettore, le apparecchiature a valle potrebbero lavorare il pezzo sulla base di uno stato errato. Sono quindi necessari sia il trasferimento fisico sia la corretta associazione delle informazioni.
Matrice di accoppiamento delle stazioni a 5 livelli
La matrice di accoppiamento delle stazioni a 5 livelli associa ogni funzione di assemblaggio alla condizione necessaria per il passaggio e alla conseguenza del suo mancato rispetto.
| Livello | Condizione per il passaggio | Guasto in caso di omissione | Funzione responsabile |
|---|---|---|---|
| Alimentazione dei pezzi | Componente, orientamento e disponibilità corretti | Un prelievo a vuoto o un componente errato entra nell’attrezzatura di posizionamento | Ingegneria di processo |
| Trasferimento del supporto pezzo | Pezzo posizionato, bloccato e identificato | L’errore di posizionamento si ripercuote sulla giunzione | Ingegneria meccanica |
| Operazione di assemblaggio | Ricetta completata; risultato del processo registrato | Una giunzione incompleta prosegue lungo la linea | Ingegneria di produzione |
| Ispezione in linea | Il risultato è associato al pezzo effettivamente ispezionato | Un assieme scartato viene rilasciato | Assicurazione qualità |
| Controllo e tracciabilità | Stazione ricevente pronta; trasferimento confermato | Movimento duplicato o perdita del record del prodotto in lavorazione | Ingegneria dei controlli |
Che differenza c’è tra un sistema di assemblaggio automatizzato e una linea di produzione automatizzata?
Un sistema di assemblaggio automatizzato unisce componenti già realizzati. Una linea di produzione automatizzata può integrare le lavorazioni a monte e il confezionamento a valle. L’assemblaggio può avvenire in una singola cella o in più celle collegate che costituiscono la linea di produzione. Questa distinzione consente al produttore di stabilire se il fornitore delle apparecchiature è responsabile della fabbricazione dei componenti, dell’assemblaggio, dei test o dell’intero processo produttivo.
Per esempio, una staffa in lamiera può essere formata e il componente lavorato in un’operazione separata. L’inserimento a pressione del componente lavorato nella staffa crea un assieme. La guida alle linee di produzione automatizzate tratta i confini più ampi del sistema. Definirli esplicitamente evita inoltre che fornitori diversi presumano che sia qualcun altro a fornire le attrezzature di trasferimento o la gestione degli scarti.
Come si confrontano le architetture con indicizzazione rotativa, trasferimento lineare sincrono e pallet asincroni?
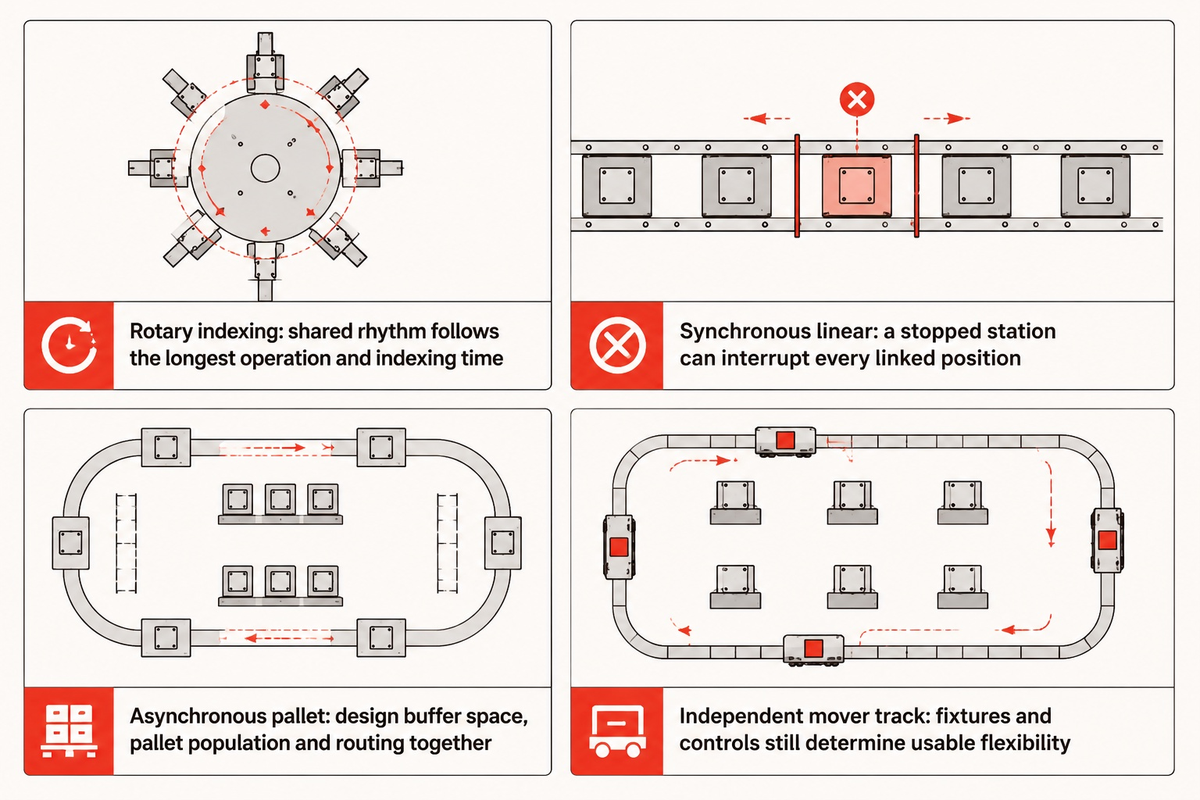
Scegliere l’indicizzazione rotativa per una sequenza compatta con tempi di stazione compatibili, il trasferimento lineare sincrono per operazioni che possono avanzare insieme e i pallet asincroni quando le stazioni richiedono movimenti indipendenti o spazio di attesa.
| Architettura | Applicazione adatta | Vincolo da risolvere |
|---|---|---|
| Indicizzazione rotativa | Assemblaggio ripetitivo e compatto attorno a una tavola rotante | Il ritmo condiviso dipende dall’operazione più lunga e dal tempo di indicizzazione |
| Trasferimento lineare sincrono | Operazioni in sequenza con tempi di permanenza compatibili | L’arresto di una stazione può interrompere tutte le posizioni collegate |
| Pallet asincrono | Tempi di processo diversi, percorsi ramificati o stazioni indipendenti | Spazio buffer, numero di pallet e instradamento richiedono una progettazione congiunta |
| Binario con trasportatori indipendenti | Movimento e posizionamento controllati individualmente | Le attrezzature di posizionamento di processo e l’integrazione dei controlli determinano comunque la flessibilità effettiva |
Nella discussione di Bill Budde sulla produttività di assemblaggio, troppi pallet nel sistema possono compromettere il flusso tanto quanto una loro carenza. Prima di acquistare altri pallet, può essere necessario modellare le code del trasportatore per giustificare l’investimento.
Come esempio concreto di catalogo, Bosch Rexroth indica per il pallet portapezzo TS 1 un peso massimo di 3 kg e dimensioni di 80 × 80 mm, 120 × 120 mm e 160 × 160 mm. La ripetibilità di posizionamento dichiarata è ±0,015 mm. Questi sono parametri del TS 1: il peso del pallet non garantisce il carico netto dei componenti e la ripetibilità di posizionamento non equivale alla precisione del prodotto finito.
Nota tecnica: Posizionare il prodotto rispetto al riferimento dell’attrezzatura di posizionamento usato dal processo di assemblaggio. Posizionamento del trasportatore, variazioni dell’attrezzatura di posizionamento e variazioni dei componenti contribuiscono con errori diversi; il valore di ripetibilità a catalogo non va riportato direttamente come tolleranza dell’assieme finito. La ISO 10218-2:2025 riguarda la sicurezza delle applicazioni robotizzate, non la tolleranza dimensionale di accettazione di un prodotto.
Anche la movimentazione dei materiali esterna al sistema di assemblaggio richiede spazio. Gli AGV che consegnano i componenti necessitano di spazio per manovrare e per il rifornimento, senza bloccare le porte di manutenzione. Un trasportatore modulare può lasciare spazio per una futura diramazione di ispezione. L’ampliamento richiede però capacità di controllo disponibile e una revisione del piano di instradamento.
Quando scegliere l’automazione dedicata rigida, quella robotizzata flessibile o l’assemblaggio semiautomatizzato?
Scegliere l’automazione dedicata per un prodotto stabile e operazioni ripetibili, l’assemblaggio robotizzato flessibile per cambi controllati di geometria o instradamento e le apparecchiature semiautomatizzate quando il carico manuale risolve in modo conveniente un’operazione di movimentazione complessa. Prima della scelta finale, considerare il personale che resterà effettivamente necessario, le attività di cambio formato e la domanda prevista durante il ciclo di vita del prodotto.
L’automazione fissa può recuperare il maggiore costo iniziale se il risparmio per ogni pezzo conforme si accumula prima di una modifica al progetto. Il quantitativo di pareggio si calcola dividendo il costo fisso aggiuntivo per il risparmio per pezzo conforme. Per entrambe le alternative occorre considerare gli stessi costi di cambio formato, scarti, manutenzione e manodopera. I meccanismi dedicati offrono un vantaggio sul tempo ciclo quando eseguono in parallelo operazioni compatibili e i tempi di processo lo consentono. Una fase di polimerizzazione, ispezione o carico che costituisce un collo di bottiglia può annullare tale vantaggio, anche se il meccanismo è più rapido.
Vantaggi dell’automazione dedicata
Attrezzature progettate per lo scopo e movimenti paralleli coordinati sono adatti a sequenze di assemblaggio stabili e ripetitive.
Limiti dell’automazione dedicata
Le modifiche alla geometria possono richiedere nuove attrezzature e interventi di progettazione; il costo deve essere recuperato entro la vita utile residua del prodotto.
Le interviste di ASSEMBLY agli integratori di apparecchiature descrivono un progetto Genesis in cui pezzi grandi e irregolari rendevano inefficaci i sistemi di alimentazione convenzionali e il prelievo robotizzato da contenitori superava il budget. Il carico manuale è rimasto parte della soluzione. È un esempio di investimento nell’automazione guidato dal problema di processo, anziché dall’idea che ogni operazione debba essere automatica.
Esempio ipotetico di selezione: Uno stabilimento avvia la produzione di un corpo del connettore in 3 varianti e, durante la realizzazione dei prototipi, la posizione del connettore è ancora soggetta a modifiche. Il responsabile della produzione desidera una macchina per il collaudo e l’inserimento, mentre il responsabile finanziario vuole attrezzature che durino fino alla prossima revisione. Una linea semiautomatica può mantenere il posizionamento manuale e automatizzare le operazioni che determinano la qualità e la precisione. Le sedi di posizionamento intercambiabili consentono quindi di gestire le geometrie specifiche di ciascuna variante. Una volta stabilizzato il progetto del prodotto, il team può valutare l’aggiunta di un sistema di alimentazione dei pezzi sulla base dei dati effettivi di carico. Installare un sistema di alimentazione dedicato dal giorno 1 vincolerebbe più capitale a una caratteristica ancora in fase di definizione; mantenere manuali tutte le operazioni lascerebbe l’attività di precisione dipendente dalle competenze dell’operatore.
Che ruolo hanno i robot collaborativi e i bracci SCARA in una linea di assemblaggio industriale?
I bracci SCARA sono adatti a operazioni ripetitive di movimentazione e inserimento su piano, mentre i robot collaborativi possono supportare applicazioni progettate per l’interazione con le persone. Per stabilire se il robot è adatto al compito occorre considerare la portata effettiva, il carico utile, le attrezzature, i movimenti e la valutazione dei rischi. La classificazione come robot collaborativo non garantisce che l’applicazione sia idonea a funzionare senza protezioni. Va inoltre valutato il ritmo produttivo dell’applicazione per verificare che soddisfi gli obiettivi di produzione.
L’integrazione di linee di produzione robotizzate comprende l’automazione robotizzata. I ritardi nell’alimentazione e nell’ispezione possono determinare il tempo ciclo, anche se il robot si muove rapidamente. Per produzioni ad alto volume, il confronto pertinente riguarda gli assiemi conformi per turno con personale, inclusi i cambi formato, non un singolo movimento del robot.
Come calcolano gli ingegneri il takt time, il bilanciamento delle stazioni e la capacità del buffer?
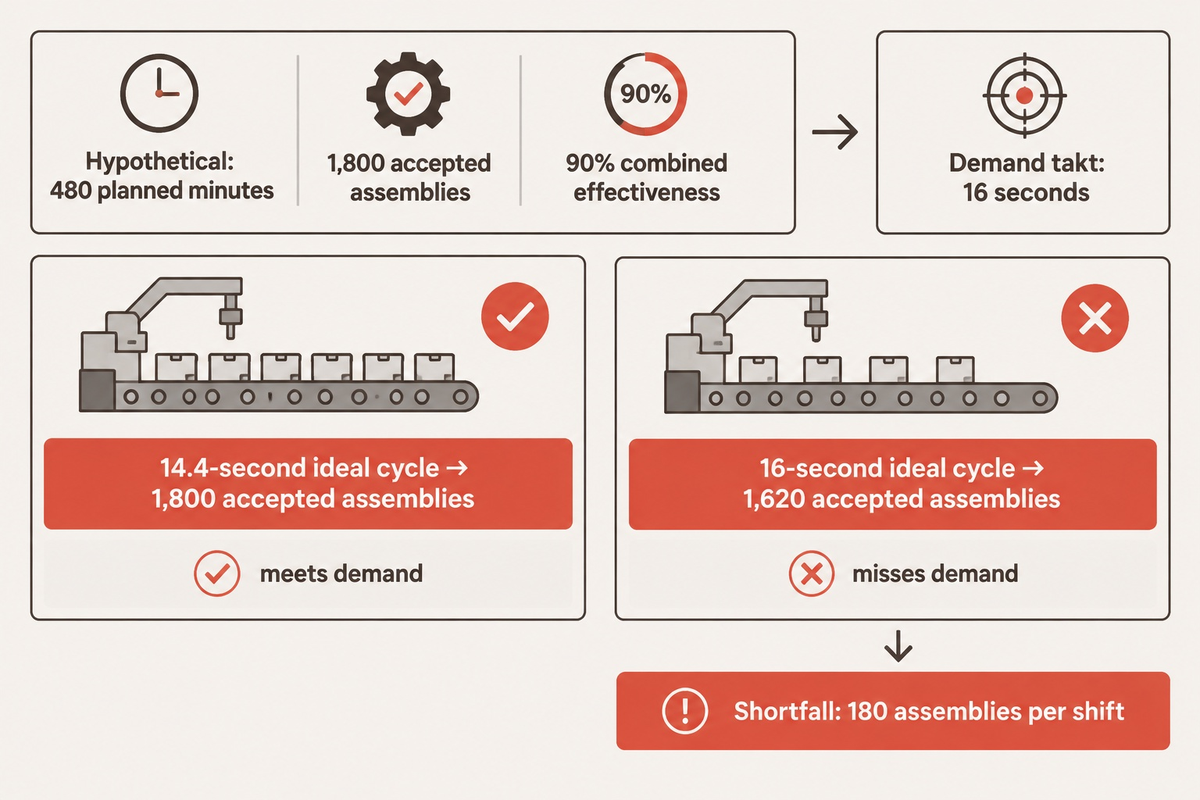
Il takt time si calcola dividendo il tempo disponibile per la produzione per la domanda del cliente. Si sceglie poi un tempo ciclo dell’apparecchiatura in grado di soddisfare la domanda, considerando le perdite di disponibilità, prestazione e qualità. Il carico delle stazioni e le dimensioni dei buffer vanno definiti in base all’effetto delle interruzioni e alla capacità di recuperare, anziché fare la media delle velocità delle apparecchiature della linea.
«Il takt time si calcola dividendo il tempo di produzione disponibile per la domanda del cliente.»
Esempio ipotetico di capacità: Uno stabilimento dispone di 480 minuti di produzione pianificati, al netto delle pause, e deve realizzare 1.800 assiemi conformi. Il takt time è 480 × 60 ÷ 1.800 = 16 secondi per assieme conforme. Si ipotizzi una disponibilità, prestazione e qualità complessive del 90%, senza aver ancora sottratto queste perdite dai 480 minuti. Il limite ideale corrispondente per il ciclo di lavorazione è 16 × 0.90 = 14.4 secondi. Con questo ciclo ideale, 28.800 ÷ 14,4 × 0.90 = 1.800 assiemi conformi. Un fornitore che dichiarasse un ciclo ideale di 16 secondi consegnerebbe invece 1.620 assiemi conformi, a parità di ipotesi. La carenza è di 180 assiemi per turno, anche se il ciclo dichiarato coincide con il takt time.
16 s
Takt time della domanda
Takt time della domanda
14,4 s
Limite del ciclo ideale
Limite del ciclo ideale
1.800
Assiemi conformi per turno
Assiemi conformi per turno
La guida sull’estensione delle attività manifatturiere della University of Tennessee definisce i fattori di disponibilità, prestazione e qualità. Sottrarre due volte gli stessi tempi di fermo o scarti significherebbe conteggiare la perdita due volte. La definizione di tempo ciclo del Lean Enterprise Institute distingue inoltre il tempo di funzionamento della macchina dal tempo ciclo effettivo, che include la movimentazione e la quota assegnata del cambio formato.
In un semplice esempio di buffer, una stazione a valle che consuma un pezzo ogni 12 secondi necessita di 5 pezzi in coda per superare un’interruzione di 60 secondi a monte. Se la produzione a monte si ferma per 1 minuto, occorre avere 5 pezzi in coda per evitare interruzioni della produzione a valle dopo il fermo di 1 minuto. La coda deve essere presente all’inizio dell’interruzione. In questo caso, il buffer non può essere ripristinato durante la produzione a monte, se questa riprende esattamente al ritmo della stazione a valle.
Lo studio del Massachusetts Institute of Technology sui buffer mostra perché macchine con la stessa efficienza media possano comunque richiedere buffer di dimensioni diverse, se variano le modalità di guasto e riparazione.
In che modo l’alimentazione dei pezzi, la giunzione di precisione e l’ispezione visiva in linea prevengono i difetti?
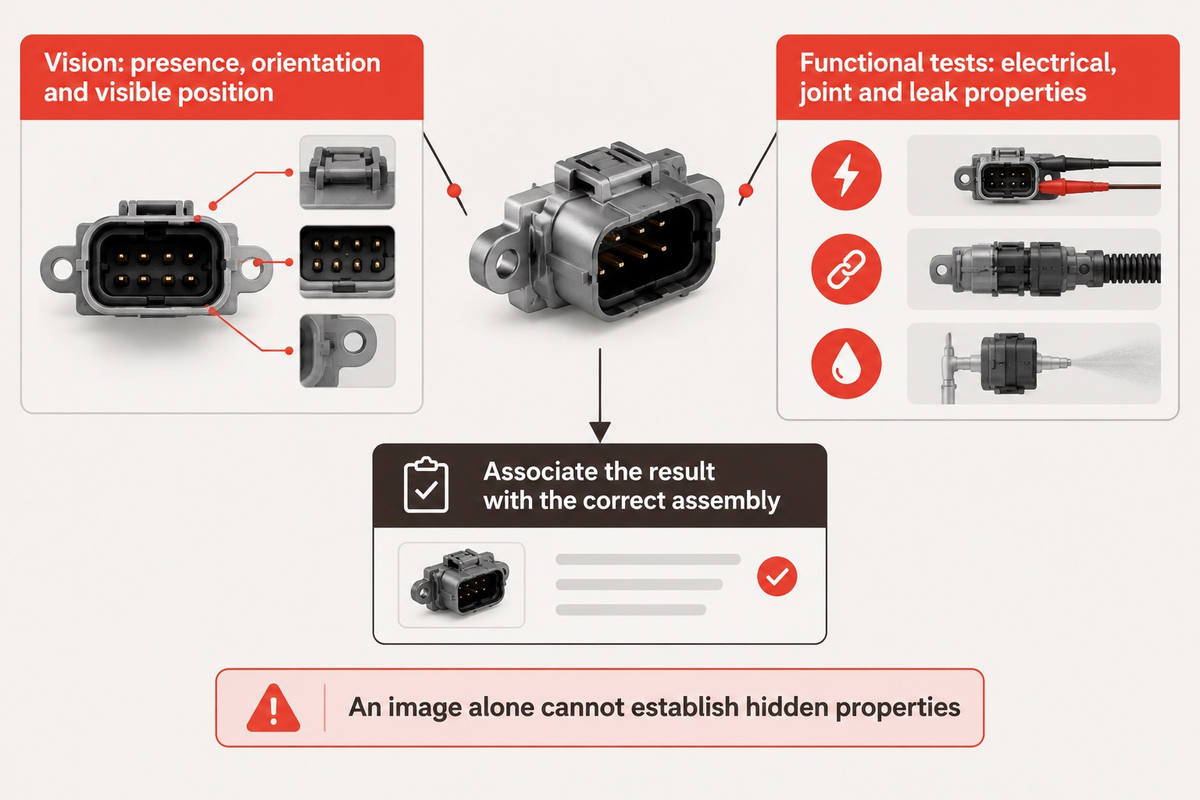
I difetti di assemblaggio si possono prevenire controllando la presentazione dei componenti e posizionando i pezzi rispetto a riferimenti definiti. Occorre misurare la caratteristica che determina la qualità della giunzione. Se il difetto è rilevabile in un punto di ispezione, la misurazione o verifica va eseguita prima di un’operazione irreversibile. A ogni modalità di guasto va associata l’ispezione appropriata per verificare il funzionamento.
Per una giunzione adesiva o un’operazione di saldatura laser, il monitoraggio del processo e i controlli funzionali finali rispondono a domande diverse.
Le indicazioni di misurazione del National Institute of Standards and Technology distinguono ripetibilità, distorsione e altre fonti di errore. Queste distinzioni vanno considerate nella stazione di ispezione, dove il risultato conforme/non conforme determina il rilascio del prodotto.
Come rileva l’ispezione visiva in linea i difetti di assemblaggio prima dei test di fine linea?
L’ispezione visiva automatizzata in linea rileva i difetti controllando le caratteristiche visibili quando sono ancora accessibili e associando il risultato all’assieme corretto. Le attività tipiche comprendono controlli di presenza, orientamento e posizione visibile. I guasti elettrici nascosti, le condizioni delle giunzioni interne e la tenuta richiedono altri tipi di test. Una sola immagine non può accertare queste caratteristiche.
Un sistema di alimentazione dei pezzi può presentare alla perfezione un componente danneggiato. Allo stesso modo, una saldatura eseguita con movimenti precisi può unire pezzi posizionati in modo errato. La qualità del prodotto richiede quindi controlli coordinati in tutte le fasi di assemblaggio. I sistemi di visione ispezionano le caratteristiche visibili, mentre i test funzionali valutano il prodotto finito. La mappa seguente aiuta i team di processo, qualità e manutenzione a individuare le perdite prima di acquistare apparecchiature più rapide.
| Categoria di perdita | Sintomo osservato | Evidenza da esaminare | Intervento |
|---|---|---|---|
| Alimentazione | Prelievi a vuoto ripetuti | Registri di presentazione e rifornimento | Correggere la separazione dei pezzi prima di aumentare la velocità di prelievo |
| Variazione dei pezzi | Gli inceppamenti si verificano con un determinato lotto di componenti | Dimensioni per lotto o cavità dello stampo | Allineare le tolleranze in ingresso e le attrezzature |
| Posizionamento | La forza di giunzione varia | Usura del riferimento e controlli di appoggio | Ripristinare le condizioni di posizionamento |
| Giunzione | Il movimento si completa ma la giunzione è difettosa | Curva del processo e test del prodotto | Correggere la finestra di processo |
| Visione | Gli scarti falsi variano in funzione dell’illuminazione | Immagini di pezzi noti conformi e difettosi | Stabilizzare l’illuminazione e i criteri di ispezione |
| Buffer | Carenza di pezzi a valle dopo i fermi | Profondità della coda e durata delle riparazioni | Prevedere capacità di recupero e spazio di stoccaggio adeguato |
| Tracciabilità | I risultati sono associati al numero di serie errato | Identità del pezzo durante ogni trasferimento | Ripristinare l’associazione tra il risultato e il pezzo |
| Cambio formato | Scarti dei primi pezzi dopo il cambio di variante | Corrispondenza tra ricetta, sede di posizionamento e componente | Verificare l’intero stato dopo il cambio formato |
| Accesso per la manutenzione | Un guasto breve causa un fermo prolungato | Accesso sicuro, diagnosi e disponibilità dei ricambi | Migliorare il recupero senza escludere le protezioni |
Una macchina per l’assemblaggio di cerniere comporta attività di giunzione e misurazione diverse da quelle di una linea per connettori. La mappa resta utile perché distingue la perdita osservata dalla denominazione dell’apparecchiatura.
Come coordinano la linea i controlli PLC, la logica di passaggio tra stazioni e la tracciabilità MES?
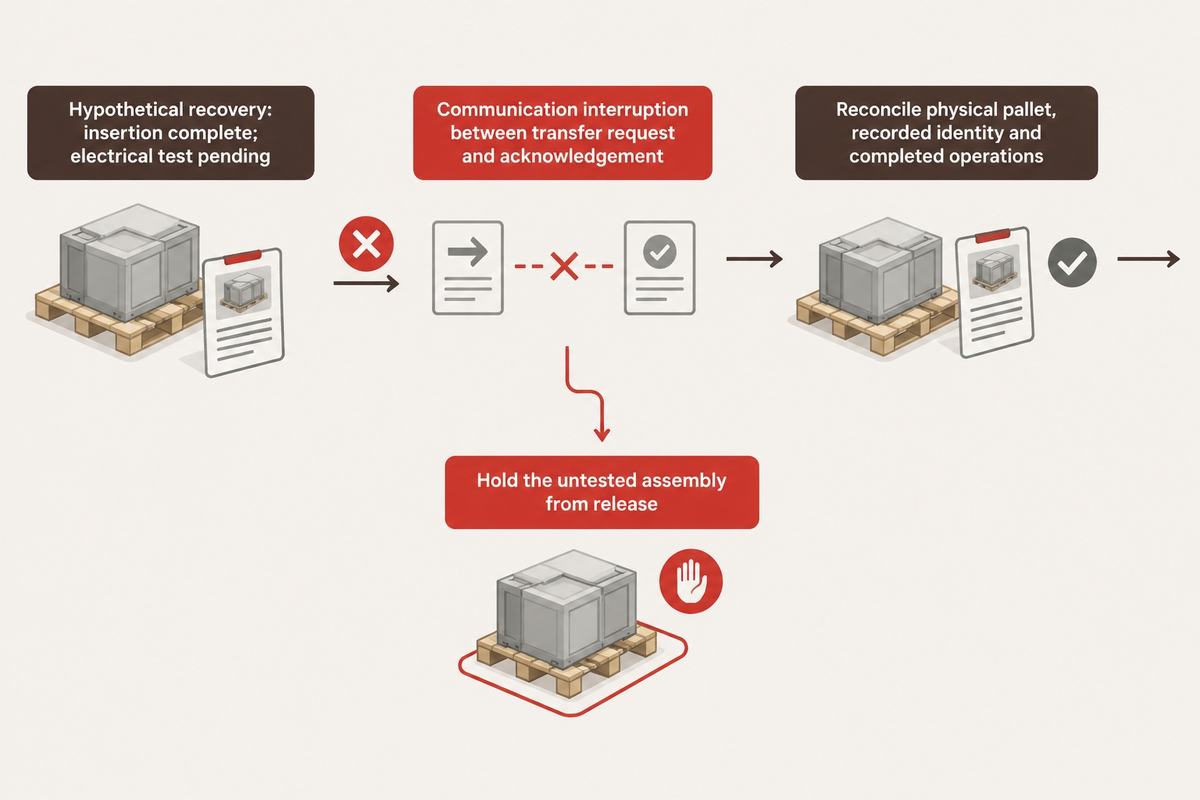
I controllori logici programmabili (PLC) gestiscono la disponibilità delle stazioni, l’autorizzazione al trasferimento, il completamento delle operazioni e il recupero dai guasti. Un sistema di esecuzione della produzione (MES) può collegare gli ordini di produzione ai record di tracciabilità; la sequenza di controllo locale deve tuttavia mantenere l’identità del pezzo in caso di interruzioni della comunicazione. Occorre specificare chi gestisce ogni transizione, come viene confermata e cosa accade dopo un’interruzione.
La descrizione dell’interfaccia remota PackML della OPC Foundation tratta il coordinamento tra macchine. La descrizione degli interblocchi dei materiali lascia ai fornitori la definizione della semantica pertinente. Un’interfaccia condivisa richiede quindi un significato concordato dei segnali, non soltanto una connessione di rete funzionante.
Esempio ipotetico di ripristino: Un pallet trasporta un corpo del connettore sul quale è stata completata l’operazione di inserimento, ma il collaudo elettrico è ancora in sospeso. Si verifica un’interruzione della comunicazione tra la richiesta di trasferimento e la relativa conferma. Al riavvio, ripetere alla cieca la richiesta potrebbe causare un secondo spostamento del corpo del connettore, mentre cancellare i dati comporterebbe la perdita della cronologia di processo. Prima di riprendere il movimento, il tecnico dei sistemi di controllo deve disporre di uno stato di ripristino che riconcili il pallet fisico, l’identità registrata e le operazioni completate. Il personale addetto alla qualità deve impedire il rilascio dell’assieme non collaudato. La produzione ha bisogno di istruzioni chiare per l’operatore su come riprendere il lavoro. Verificare questo caso limite con componenti destinati alla produzione fornisce indicazioni più utili sull’integrazione effettiva rispetto all’osservazione di cicli automatici senza interruzioni durante una dimostrazione.
I dashboard in tempo reale agevolano la diagnosi quando le categorie di fermo rispecchiano il processo produttivo effettivo. Registrare ogni arresto come «guasto del robot» non permette di capire se la causa sia un componente mancante, una stazione ricevente bloccata o un ritardo di ispezione. Queste differenze determinano se convenga investire in apparecchiature per l’automazione di fabbrica, nella qualità dei componenti o nei controlli.
Da cosa dipendono costo, tempi di consegna e tempo di rientro dell’investimento di una linea di assemblaggio automatizzata?
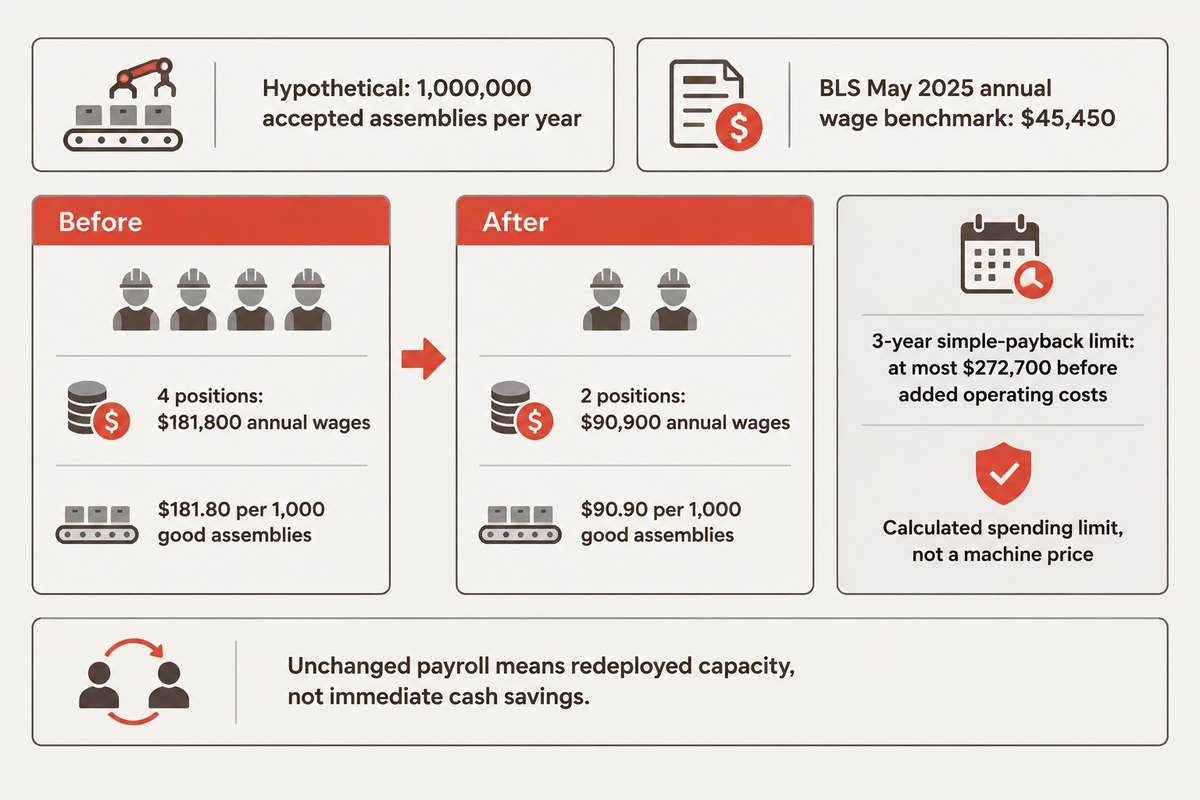
Attrezzature personalizzate, sviluppo del processo e integrazione sono fattori chiave che determinano costi e tempi dei progetti di assemblaggio. Anche i costi di messa in servizio e ispezione incidono sull’investimento iniziale. Per calcolare il tempo di rientro, si parte dai risparmi annui recuperabili al netto dei maggiori costi operativi, utilizzando un preventivo per il progetto installato. Il costo della manodopera diminuisce solo se cambia il personale impiegato. Il tempo liberato dagli operatori è una risorsa preziosa, ma si traduce in risparmio sui salari solo se cambiano il personale, gli straordinari o le assunzioni.
Lo U.S. Bureau of Labor Statistics riporta una retribuzione annua mediana di $45.450 per gli assemblatori e i fabbricanti nel maggio 2025. In base a questo riferimento ipotetico, considerando solo i salari, il passaggio da 4 a 2 posizioni a tempo pieno libera $90.900 all’anno. Con una produzione ipotizzata di 1.000.000 assiemi conformi all’anno, i salari diretti scendono da $181,80 a $90,90 per 1.000 assiemi conformi. Sono esclusi altri costi quali benefit, straordinari, supervisione e differenze salariali locali.
| Voce | Prima | Dopo |
|---|---|---|
| Posizioni a tempo pieno | 4 | 2 |
| Retribuzione annua di riferimento per posizione | $45.450 | $45.450 |
| Salari diretti totali | $181.800 | $90.900 |
| Salari diretti per 1.000 assiemi conformi | $181,80 | $90,90 |
Per un obiettivo ipotetico di rientro semplice in 3 anni, la differenza salariale consente un investimento massimo di $272.700, prima di considerare gli ulteriori costi operativi annuali. Si tratta di un limite di spesa calcolato, non del prezzo di una macchina. I risparmi annui al netto di manutenzione, energia, materiali di consumo e assistenza vanno moltiplicati per 3 anni. Nel modello finanziario completo occorre considerare imposte, finanziamento e attualizzazione.
Se i 2 operatori vengono riassegnati e il monte salari resta invariato, l’ufficio finanziario dovrebbe registrare capacità riallocata anziché un risparmio immediato sui costi. Il responsabile dello stabilimento può comunque giustificare l’investimento con la riduzione degli straordinari o l’aumento della produzione vendibile. Per questo il ritorno sull’investimento va calcolato su uno scenario concordato di manodopera e domanda, anziché su una percentuale di produttività.
Il programma del fornitore dovrebbe includere l’approvazione del progetto, l’ordine dei componenti con tempi di consegna lunghi, l’integrazione e le prove con pezzi di produzione. I sistemi di automazione chiavi in mano e altre soluzioni chiavi in mano possono riunire le responsabilità in capo a un unico fornitore, ma il preventivo deve comunque definire chiaramente i limiti di fornitura per utenze, installazione e accettazione. Un preventivo iniziale più basso può risultare meno conveniente se esclude queste voci.
Come si svolgono i test di accettazione in fabbrica (FAT), l’accettazione in sito (SAT) e la verifica del cambio formato?
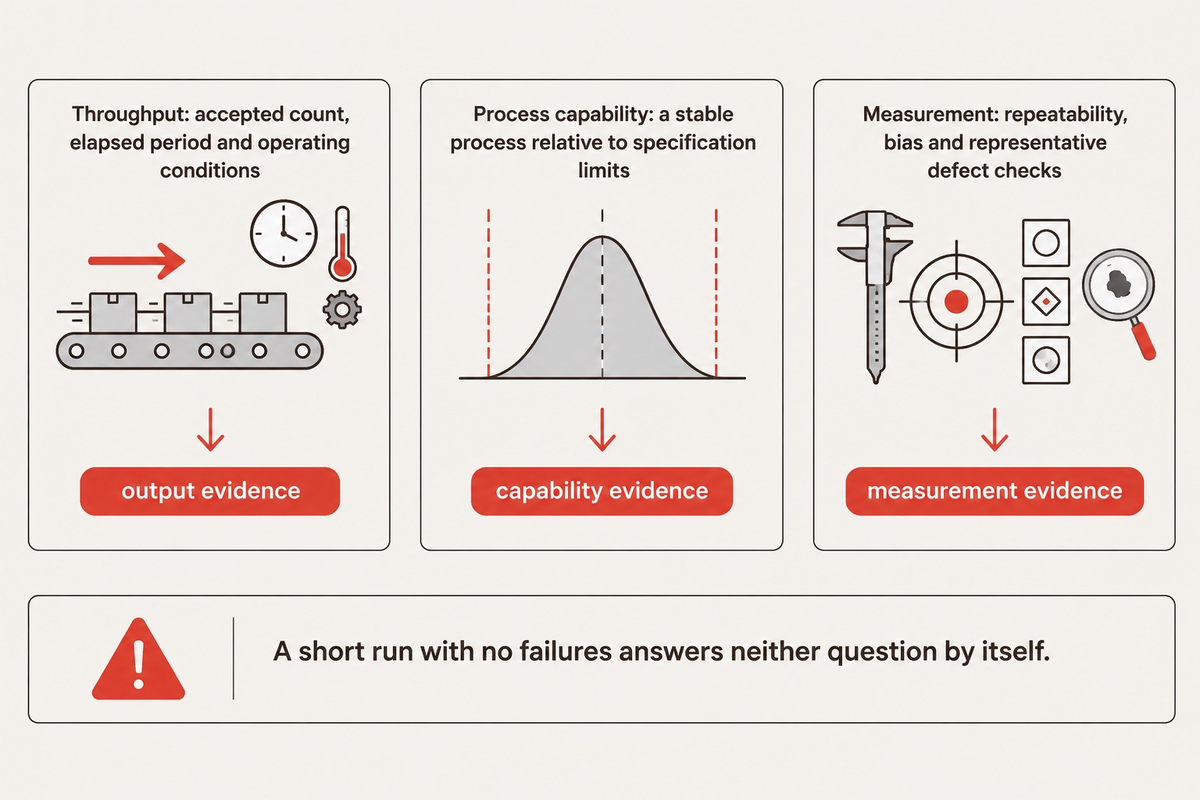
Il collaudo di accettazione in fabbrica (FAT) verifica che una macchina funzioni in conformità a un accordo. Si esegue prima della spedizione della macchina. Il collaudo di accettazione in sito (SAT) dimostra che le prestazioni corrispondono a quanto concordato dopo l’installazione nell’ambiente di produzione. Per entrambi i collaudi, utilizzare componenti destinati alla produzione e condizioni operative definite. Verificare separatamente produttività, qualità, ripristino e cambio formato, poiché una prova di velocità riuscita non dimostra né la precisione delle misurazioni né la capacità di processo a lungo termine.
Le indicazioni di Eclipse Automation sulla messa in servizio si concentrano su pezzi rappresentativi, funzionamento prolungato e disponibilità delle utenze e delle reti del sito. Le indicazioni del National Institute of Standards and Technology sulla capacità di processo riguardano la stabilità del processo rispetto ai limiti di specifica. Le indicazioni di NIST sui processi di misurazione esaminano separatamente gli errori di misura. Una breve prova senza guasti, da sola, non risponde a nessuna delle due questioni.
| Elemento di accettazione | Prova registrata | Responsabile della decisione |
|---|---|---|
| Produzione di pezzi conformi | Quantità accettata, periodo di produzione trascorso e condizioni operative | Produzione |
| Occupazione delle stazioni | Tempi di carico, lavorazione, ispezione e trasferimento | Ingegneria di processo |
| Variabilità dei componenti | Risultati sui lotti concordati, sulle cavità e sulle condizioni dimensionali | Assicurazione qualità |
| Validità dell’ispezione | Ripetibilità delle misurazioni, distorsione e controlli su difetti rappresentativi | Metrologia |
| Contenimento dei pezzi non conformi | Pezzi difettosi identificati e bloccati prima del rilascio | Assicurazione qualità |
| Ripristino dopo un guasto | Ripristino controllato, mantenendo lo stato e l’identità del pezzo | Controlli e manutenzione |
| Cambio formato tra varianti | Dal primo pezzo conforme all’ultimo verificato; modifiche ad attrezzature e ricette | Produzione |
| Integrazione nel sito | Utenze, connessioni di rete e interfacce con le fasi a monte e a valle | Impianti e integrazione |
| Documentazione di consegna | Backup software, disegni, formazione e documenti di manutenzione | Manutenzione e approvvigionamento |
Anche la verifica della sicurezza richiede limiti definiti. Ai fini della verifica della sicurezza, per gli interventi di manutenzione disciplinati dalla norma statunitense 29 CFR 1910.147, i dispositivi dei circuiti di comando non sono dispositivi di sezionamento delle fonti di energia. Applicare l’ambito e le eccezioni del regolamento all’attività effettiva; un normale comando di arresto non deve essere considerato una procedura di isolamento.
Preparare un unico pacchetto per preventivo e accettazione
- Fornire disegni, componenti rappresentativi e la famiglia di prodotti prevista.
- Specificare la produzione accettata, il calendario di produzione, i criteri di qualità e la frequenza dei cambi formato.
- Assegnare le responsabilità per utenze, interfacce dati, installazione e accettazione.
- Richiedere l’elenco dettagliato delle esclusioni, le date delle tappe principali e le prove proposte.
In questo modo l’ufficio acquisti può confrontare le soluzioni di automazione sulla base dello stesso perimetro. Le aziende manifatturiere traggono più vantaggio da un pacchetto di accettazione confrontabile che da una dichiarazione d’effetto come «assemblaggio ad alta velocità».
HAHN Automation Group ha pubblicato un esempio di assemblaggio di connettori incentrato su alimentazione e ispezione, mentre Eclipse Automation ha pubblicato indicazioni sull’integrazione e sulla messa in servizio delle linee di assemblaggio. Queste risorse possono essere utili in casi analoghi. La pagina ZEUEE per le richieste sulle linee di assemblaggio, qui sotto, consente di discutere un progetto personalizzato secondo lo stesso perimetro e gli stessi criteri di accettazione.
Prospettive di settore: integrazione specifica per applicazione e aggiornamento sulla sicurezza dei robot del 2025
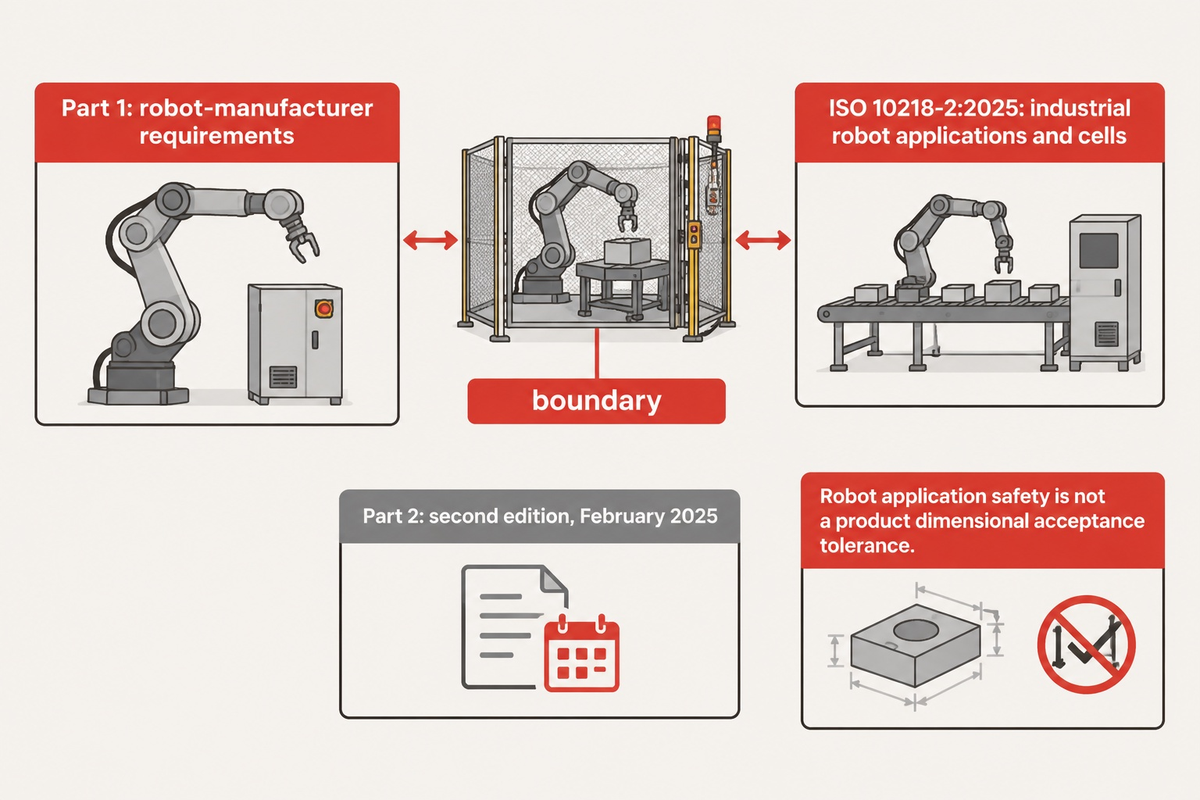
L’integrazione specifica per applicazione continuerà a essere centrale, mentre le indicazioni sulla sicurezza dei robot evolvono. ISO 10218-2:2025 riguarda le applicazioni e le celle robotizzate industriali; le specifiche di progetto dovrebbero indicare l’edizione applicabile e le responsabilità. Anche il settore automobilistico, l’elettronica di consumo e l’assemblaggio di connettori richiedono prove di processo diverse, sebbene i sistemi di automazione utilizzino gli stessi robot, trasportatori e controlli.
La International Organization for Standardization ha pubblicato la seconda edizione a febbraio 2025. La Association for Advancing Automation fornisce ulteriori chiarimenti sui requisiti per i produttori di robot nella Parte 1 e sull’integrazione di applicazioni e celle nella Parte 2.
Per gli assemblaggi automobilistici, i registri delle giunzioni e la tracciabilità dei componenti possono determinare le specifiche. Nell’elettronica di consumo può essere più importante la movimentazione di pezzi piccoli e la protezione estetica. La produzione medicale richiede requisiti specifici per il prodotto e il processo, anziché adottare un piano di accettazione automobilistico. Le tecnologie di produzione sono utili per soddisfare questi requisiti. Anche un layout flessibile o scalabile richiede comunque un cambio formato e un’ispezione convalidati.
Quando i piani di sviluppo dei prodotti giustificano la predisposizione di interfacce di espansione in un investimento in tecnologie di automazione, l’integratore riceve un requisito futuro concreto e la configurazione iniziale rimane focalizzata. La competitività e la redditività dipendono dalla capacità produttiva effettivamente utilizzabile e dalla qualità, non dalla quantità di apparecchiature di produzione automatizzate installate.
Domande frequenti
Che cosa significa «linea di assemblaggio automatizzata» nella produzione moderna?
Indica un insieme di apparecchiature collegate che assembla componenti coordinando movimentazione, lavorazione, ispezione e controlli.
Una macchina autonoma può automatizzare una singola operazione; una linea gestisce anche il trasferimento e i prodotti in corso di lavorazione tra un’operazione e l’altra. La produzione dovrebbe essere definita come il numero di assiemi accettati nell’arco di un periodo di produzione specificato. Questa definizione tiene conto degli effetti pratici di fermi, pezzi scartati e cambi prodotto, che possono non emergere dal ciclo dimostrativo di una singola macchina.
Come si capisce quando un processo di assemblaggio manuale è pronto per essere automatizzato?
Un processo è pronto quando i requisiti del prodotto, le operazioni ripetibili e la domanda produttiva sono definiti a sufficienza per progettare le apparecchiature.
Prima di scegliere l’hardware, documentare i tempi di ciclo attuali, i difetti ricorrenti, la variabilità dei componenti e le attività degli operatori. Le operazioni di precisione stabili possono essere pronte per l’automazione anche se l’alimentazione dei pezzi rimane difficile. Per un prodotto prototipale con geometria variabile possono essere inizialmente adatti attrezzature di posizionamento intercambiabili e carico manuale; così, gli investimenti successivi potranno basarsi su dati di produzione effettivi anziché su un progetto finale presunto.
Qual è un esempio di sistema di assemblaggio automatizzato nella produzione industriale?
Un sistema per l’assemblaggio di connettori può caricare i corpi dei connettori, inserire i contatti, verificare l’inserimento ed eseguire una prova elettrica.
Le stazioni condividono l’identità del componente, in modo che i risultati dell’ispezione siano associati al connettore corretto. Un pezzo scartato deve seguire un percorso controllato che ne impedisca il rilascio come prodotto conforme. La configurazione precisa dipende dalla geometria dei contatti, dai requisiti di movimentazione e dalle prove specificate; la stessa sequenza può utilizzare meccanismi dedicati, robot o una combinazione con carico manuale.
Una linea di assemblaggio automatizzata può gestire più varianti di prodotto con un unico sistema?
Sì. Varianti compatibili possono condividere le apparecchiature grazie a sedi di posizionamento intercambiabili, ricette controllate e sistemi di alimentazione adeguati. Le specifiche devono definire quali caratteristiche cambiano e come si conferma la qualità del primo pezzo. La presenza di un robot condiviso, da sola, non rende intercambiabili componenti o metodi di ispezione incompatibili.
Quali sono le cause dei fermi imprevisti su una linea di assemblaggio automatizzata?
Guasti nell’alimentazione dei pezzi, variabilità dei componenti, usura delle attrezzature, instabilità dell’ispezione ed errori nelle interfacce di controllo possono interrompere la produzione. Distinguere l’allarme immediato dalla causa sottostante: un prelievo a vuoto del robot può dipendere dal sistema di alimentazione, mentre un trasportatore bloccato può essere causato da un ritardo nell’ispezione a valle. Registrare la durata del guasto, gli interventi di riparazione e le condizioni delle code. Questi dati aiutano la manutenzione a dare priorità alle perdite ricorrenti e l’ingegneria a decidere se il miglioramento successivo richiede attrezzature diverse, componenti migliori o una logica di ripristino rivista. Per esempio, interruzioni frequenti e brevi del sistema di alimentazione richiedono un intervento diverso da una riparazione rara ma lunga, anche quando il tempo di produzione perso è lo stesso.
Quali tappe principali includere nel programma di consegna di una linea di assemblaggio automatizzata?
Includere approvazione del progetto, approvvigionamento dei componenti, costruzione meccanica, integrazione dei controlli, prove con componenti di produzione, collaudo di accettazione in fabbrica, spedizione, installazione e collaudo di accettazione in sito. Inserire nello stesso programma anche i contributi richiesti al cliente. Disegni o componenti di prova consegnati in ritardo possono posticipare la convalida anche quando la costruzione della macchina è terminata.
Che cosa dovrebbero preparare gli acquirenti prima di chiedere un preventivo ai produttori di linee di assemblaggio automatizzate?
Preparare i disegni dei componenti, i pezzi campione, i requisiti di produzione accettata, i piani delle varianti, i criteri di ispezione e il layout disponibile dello stabilimento. Includere il calendario di produzione e l’organizzazione prevista del personale, così che i fornitori calcolino lo stesso requisito di capacità. Identificare le interfacce con le apparecchiature esistenti e i registri di produzione. Una richiesta efficace assegna inoltre le responsabilità per installazione, utenze e accettazione, permettendo all’ufficio acquisti di confrontare il perimetro completo dell’impianto installato e discutere le esclusioni prima di scegliere un produttore. Se disponibili, allegare componenti conformi e difettosi rappresentativi e indicare le revisioni di prodotto ancora in fase di sviluppo, affinché le attrezzature proposte non presuppongano una geometria definitiva.
Discutere i requisiti della linea di assemblaggio
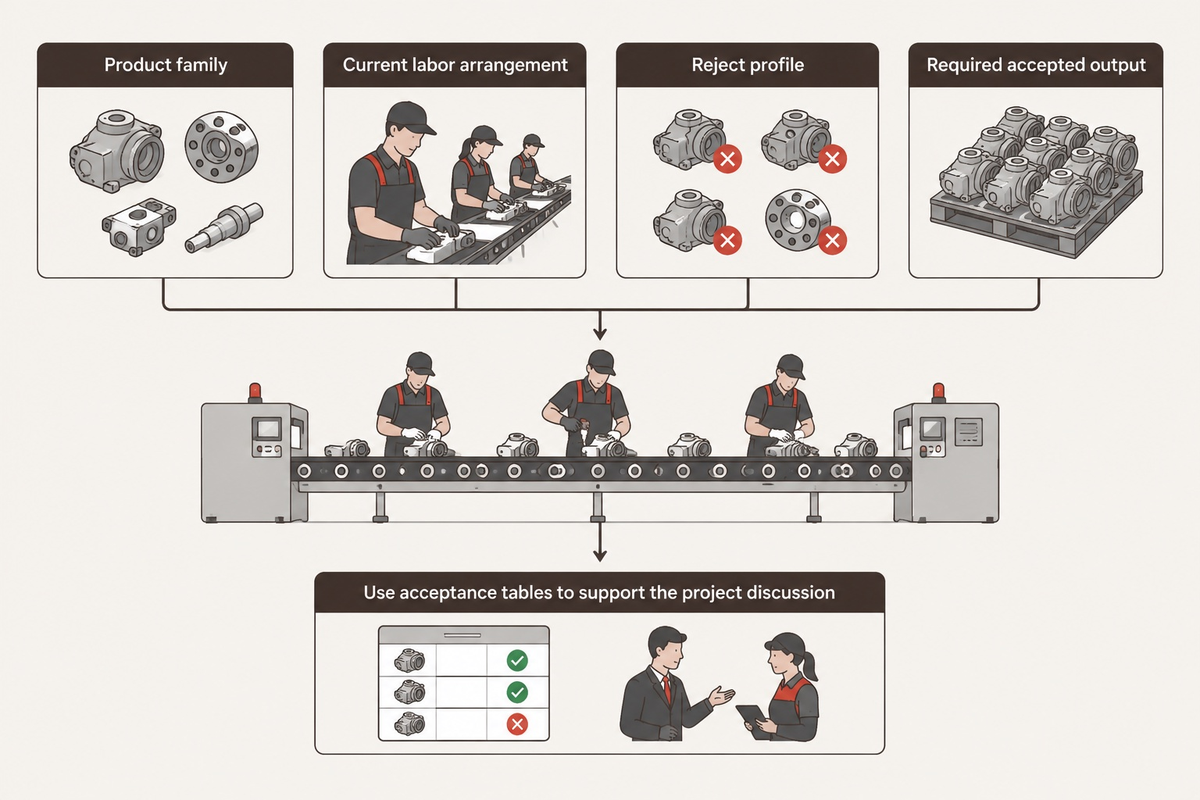
Quando si avvia la discussione sulle apparecchiature, presentare la famiglia di prodotti, l’attuale organizzazione del lavoro, il profilo degli scarti e la produzione accettata richiesta. Per le richieste di progetto, il passo successivo è la pagina delle soluzioni personalizzate per linee di assemblaggio automatizzate di ZEUEE. Utilizzare le tabelle di accettazione per supportare la richiesta e consultare le informazioni aziendali di ZEUEE quando si prepara una rosa di fornitori.
Articoli e soluzioni correlati
- Ambito e pianificazione delle linee di produzione
- Responsabilità nei progetti chiavi in mano
- Sistemi di produzione basati su robot
- Apparecchiature per l’assemblaggio di cerniere
Riferimenti e fonti
- Lean Enterprise Institute: Takt time e tempo di ciclo.
- University of Tennessee Center for Industrial Services: guida all’implementazione dell’OEE.
- Massachusetts Institute of Technology: ottimizzazione dei buffer.
- U.S. Bureau of Labor Statistics: salari di assemblatori e addetti alla fabbricazione, maggio 2025.
- National Institute of Standards and Technology: capacità di processo e caratterizzazione del processo di misurazione.
- OPC Foundation: interfaccia remota PackML e interblocco del materiale.
- International Organization for Standardization: ISO 10218-2:2025; Association for Advancing Automation: FAQ aggiornata su ISO 10218.
- Electronic Code of Federal Regulations: 29 CFR 1910.147.
- ASSEMBLY: definire la produttività nei sistemi di assemblaggio automatizzati; Manuale, semiautomatico o completamente automatico?
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati
Di tendenza