Póngase en contacto con Zeyu lntelligent Industrial Company
Línea de ensamble automatizada: arquitectura, capacidad y guía de aceptación

Una línea de ensamble automatizada conecta máquinas que alimentan, posicionan, unen e inspeccionan componentes para producir ensambles terminados. Elija la arquitectura de transferencia según el proceso más lento, la variación del producto y la recuperación ante fallas. Después, especifique la producción como piezas aceptadas por período, para que un ciclo de demostración rápido no oculte déficits durante un turno de trabajo.
Actualizado en octubre de 2026
Datos rápidos: defina la línea antes de comparar máquinas
- Base de capacidad: ensambles aceptados por período de producción especificado.
- Base de ciclo: incluye carga, procesamiento, inspección y transferencia.
- Envolvente del producto: dimensiones, peso y variantes de los componentes y dispositivos de sujeción.
- Base de aceptación: piezas, condiciones de operación y resultados registrados acordados.
Una línea de ensamble automatizada coordina la alimentación de piezas, la sujeción de las piezas, el ensamble, la inspección y los controles. Su capacidad útil es la cantidad de ensambles aceptados que entrega, considerando también las paradas, los cambios de modelo y los rechazos.
Conclusiones clave
- Mantener manual una tarea de carga difícil puede hacer más económico un proceso automatizado.
- Un búfer absorbe interrupciones breves; después, importa la capacidad de recuperación.
- El takt se determina según la demanda; el tiempo de ciclo del equipo debe dejar margen para las pérdidas de producción.
- La aceptación debe contemplar la recuperación, la medición y los cambios de modelo, además de la velocidad.
¿Qué es una línea de ensamble automatizada y cómo trabajan juntos sus subsistemas?
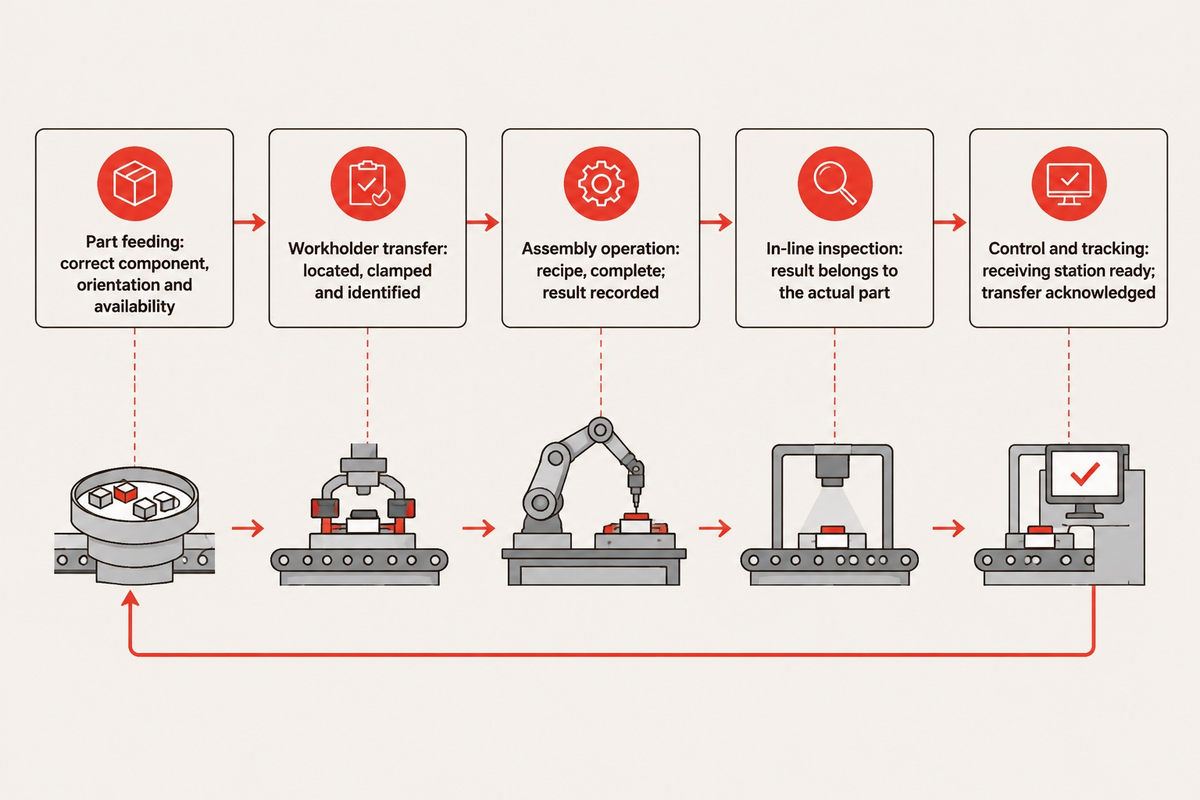
Una línea de ensamble automatizada desplaza una pieza identificada por operaciones controladas, conservando su identidad y estado de inspección. La coordinación entre operaciones determina cuándo termina un proceso. Completar un movimiento no basta para indicar que el proceso terminó; la siguiente estación necesita una pieza correctamente ubicada y apta para continuar.
Una línea de ensamble organiza las tareas en una secuencia de producción. Pueden realizarlas personas, máquinas o ambas. La automatización añade control a la ejecución de las tareas y a las transferencias coordinadas. La interfaz de coordinación entre máquinas de OPC Foundation muestra por qué los equipos conectados necesitan una comunicación explícita entre las operaciones previas y posteriores.
Considere una carcasa del conector en la que se inserta un componente. Un alimentador de piezas presenta el componente. Un dispositivo de sujeción ubica la carcasa del conector. Una prensa realiza el ensamble. La inspección determina si puede continuar. Si la prensa informa que terminó antes de asignar el resultado a esa carcasa del conector, el equipo posterior podría procesar la pieza con un estado incorrecto. Por eso se necesitan tanto la transferencia física como la asignación de la información.
Matriz de acoplamiento de estaciones en 5 capas
La matriz de acoplamiento de estaciones en 5 capas relaciona cada función de ensamble con su condición de transferencia y las consecuencias de perderla.
| Capa | Condición de transferencia | Falla si se omite | Función responsable |
|---|---|---|---|
| Alimentación de piezas | Componente correcto, orientación correcta y disponibilidad | Una toma vacía o un componente incorrecto entra en el dispositivo de sujeción | Ingeniería de procesos |
| Transferencia del soporte de piezas | Pieza ubicada, sujetada e identificada | El error de posición se traslada a la unión | Ingeniería mecánica |
| Operación de ensamble | Receta completa; resultado del proceso registrado | Una unión incompleta pasa a la siguiente estación | Ingeniería de manufactura |
| Inspección en línea | El resultado corresponde a la pieza inspeccionada | Se libera un ensamble rechazado | Aseguramiento de la calidad |
| Control y trazabilidad | Estación receptora lista; transferencia confirmada | Movimiento duplicado o registro de trabajo en proceso perdido | Ingeniería de controles |
¿En qué se diferencia un sistema de ensamble automatizado de una línea de producción automatizada?
Un sistema de ensamble automatizado une componentes fabricados previamente. Un sistema de línea de producción automatizada puede integrar la manufactura previa y el empaque posterior. El ensamble puede realizarse en una celda robotizada o en varias celdas conectadas que conforman la línea de producción. Esta distinción permite al fabricante determinar si el proveedor del equipo se responsabiliza de fabricar los componentes, ensamblarlos, probarlos o gestionar todo el proceso de producción.
Por ejemplo, se puede conformar un soporte de chapa metálica y mecanizar el componente en una operación separada. Al insertar a presión el componente mecanizado en el soporte se crea un ensamble. La guía sobre líneas de producción automatizadas abarca los límites más amplios del sistema. Definirlos explícitamente también evita que distintos proveedores supongan que alguien más suministrará las herramientas de transferencia o gestionará las piezas rechazadas.
¿Cómo se comparan las arquitecturas de indexado rotativo, transferencia lineal sincrónica y transferencia asincrónica con palés?
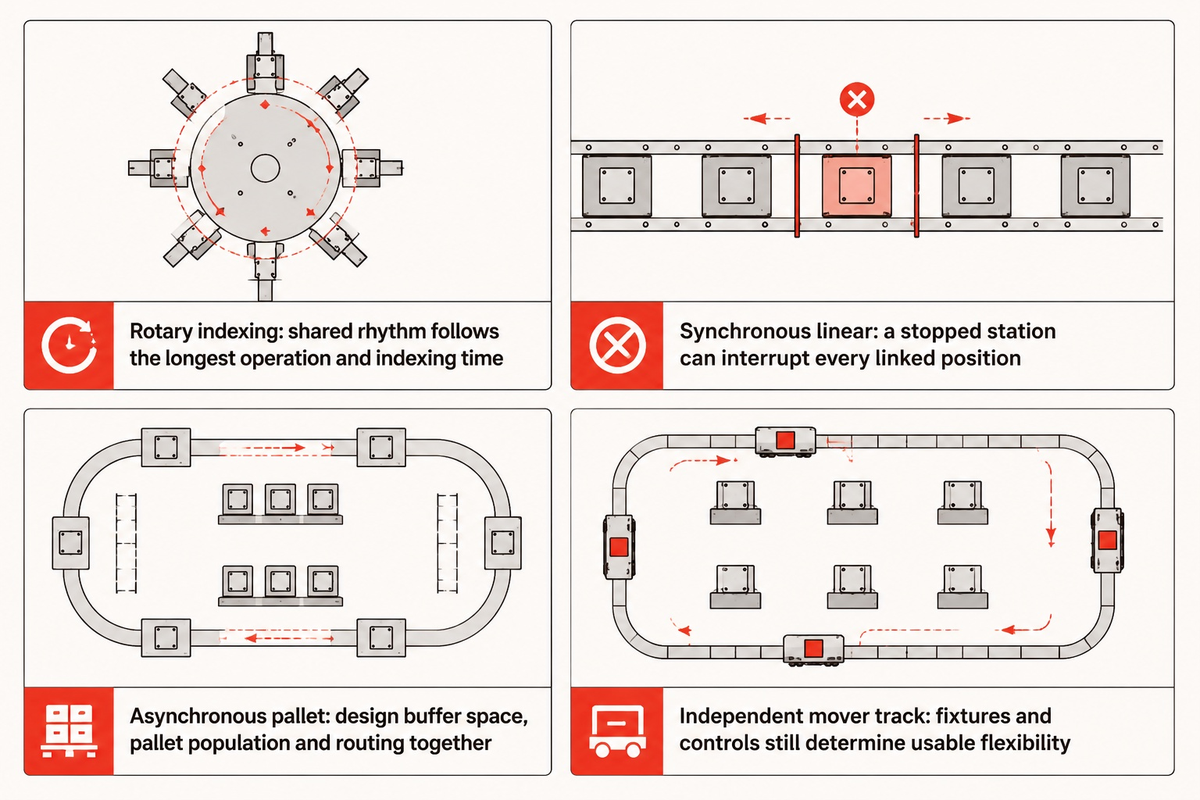
Elija el indexado rotativo para una secuencia compacta con tiempos de estación compatibles; la transferencia lineal sincrónica para operaciones que puedan avanzar juntas; y los palés asincrónicos cuando las estaciones necesiten movimiento independiente o espacio de espera.
| Arquitectura | Aplicación adecuada | Restricción que debe resolverse |
|---|---|---|
| Indexado rotativo | Ensamble repetitivo y compacto alrededor de una mesa giratoria | La operación más larga y el tiempo de avance por pasos determinan el ritmo compartido |
| Transferencia lineal sincrónica | Operaciones secuenciales con tiempos de permanencia compatibles | Una estación detenida puede interrumpir todas las posiciones conectadas |
| Palés asincrónicos | Tiempos de proceso desiguales, ramales o estaciones independientes | El espacio para búferes, la cantidad de palés y las rutas requieren un diseño conjunto |
| Carril de transportadores independientes | Desplazamiento y posicionamiento controlados individualmente | Los dispositivos de sujeción del proceso y la integración de controles siguen determinando la flexibilidad útil |
En el análisis de Bill Budde sobre la tasa de producción de ensamble, se señala que tener demasiados palés en un sistema puede perjudicar el flujo tanto como tener muy pocos. Para justificar la compra, puede ser necesario modelar la cola del transportador en vez de decidir simplemente comprar más palés.
Como ejemplo concreto de catálogo, Bosch Rexroth indica que el peso del palé de piezas TS 1 puede ser de hasta 3 kg, y que los tamaños de palé son 80 × 80 mm, 120 × 120 mm y 160 × 160 mm. La repetibilidad de posicionamiento declarada es de ±0.015 mm. Estos son parámetros del TS 1: el peso del palé no garantiza la carga útil neta de componentes, y la repetibilidad de posicionamiento no equivale a la precisión del producto terminado.
Nota de ingeniería: Ubique el producto a partir del punto de referencia del dispositivo de sujeción utilizado por el proceso de ensamble. El posicionamiento del transportador y las variaciones del dispositivo de sujeción y de los componentes aportan errores distintos; un valor de repetibilidad de catálogo no debe copiarse directamente como tolerancia del ensamble terminado. ISO 10218-2:2025 aborda la seguridad en aplicaciones robóticas, no la tolerancia dimensional de aceptación de un producto.
El manejo de materiales fuera del sistema de ensamble también requiere espacio. Los vehículos de guiado automático (AGV) que entregan componentes necesitan espacio para maniobrar y para reabastecerse, sin bloquear las puertas de mantenimiento. Un transportador modular puede dejar espacio para añadir más adelante un ramal de inspección. Sin embargo, esa expansión requiere capacidad de control disponible y una revisión del plan de rutas.
¿Cuándo conviene elegir automatización fija dedicada, ensamble robótico flexible o semiautomatizado?
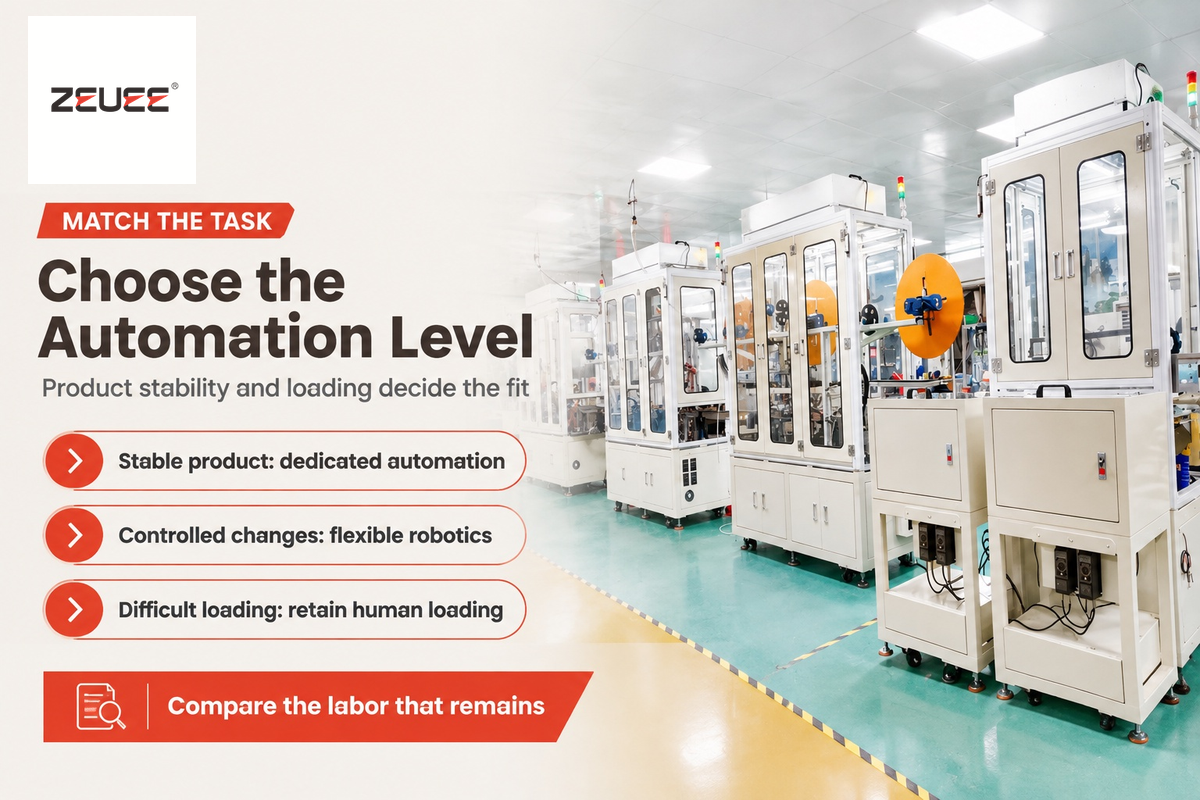
Elija automatización dedicada para productos estables y operaciones repetibles; ensamble robótico flexible para cambios controlados de geometría o rutas; y equipos semiautomatizados cuando la carga manual resuelva de manera económica una tarea de manipulación difícil. Antes de decidir, considere el personal que realmente se necesitará, el trabajo de cambio de modelo y la demanda a lo largo de la vida del producto.
La automatización fija puede recuperar su costo fijo adicional cuando los ahorros de automatización por pieza aceptada se acumulan antes de que cambie el diseño. Calcule la cantidad de equilibrio dividiendo el costo fijo adicional entre el ahorro por pieza aceptada. Compare ambas alternativas con el mismo alcance de cambios de modelo, rechazos, mantenimiento y mano de obra. Los mecanismos dedicados ofrecen una ventaja de ciclo cuando realizan operaciones compatibles en paralelo y el tiempo de permanencia del proceso lo permite. Un cuello de botella en el curado, la inspección o la carga puede eliminar esa ventaja, aunque el mecanismo por sí mismo sea más rápido.
Ventajas de la automatización dedicada
Las herramientas diseñadas para una aplicación específica y los movimientos paralelos coordinados son adecuados para una secuencia de ensamble estable y repetitiva.
Limitaciones de la automatización dedicada
Los cambios de geometría pueden exigir nuevas herramientas e ingeniería; su costo debe recuperarse durante la vida útil restante del producto.
Las entrevistas de ASSEMBLY con integradores de equipos hablan de un proyecto de Genesis en el que las piezas grandes e irregulares dificultaban la alimentación convencional, mientras que la selección robótica de piezas de un contenedor excedía el presupuesto. La carga manual siguió formando parte de la solución. Es un ejemplo de cómo la inversión en automatización responde al problema del proceso, en vez de asumir que todo debe automatizarse.
Ejemplo hipotético de selección:Una planta lanza una carcasa de termoplástico en 3 variantes y la ubicación del conector aún cambia durante la producción de prototipos. El gerente de producción quiere una máquina de prueba e inserción, mientras que el gerente de finanzas quiere herramientas que duren hasta la siguiente revisión. Una línea semiautomatizada puede conservar la colocación manual y automatizar las operaciones que determinan la calidad y la precisión. Después, los soportes de posicionamiento intercambiables incorporan la geometría específica de cada variante. Una vez estabilizado el diseño del producto, el equipo puede evaluar una mejora del alimentador con base en los registros reales de carga. Instalar un sistema de alimentación dedicado desde el día 1 comprometería más capital a una característica aún inestable; mantener todas las operaciones manuales dejaría la tarea de precisión sujeta a la habilidad del operador.
¿Qué función cumplen los robots colaborativos y los brazos SCARA en una línea de ensamble industrial?
Los brazos SCARA son adecuados para tareas repetitivas de manipulación e inserción en un plano, mientras que los robots colaborativos pueden apoyar aplicaciones diseñadas para interactuar con personas. Para determinar si un robot es adecuado para la tarea, deben considerarse el alcance, la carga útil, las herramientas, el movimiento y la evaluación de riesgos. La designación de robot colaborativo no garantiza que la aplicación sea apta para operar sin resguardos. También debe evaluarse la tasa de producción de la aplicación para confirmar que cumple el objetivo de producción.
La integración de una línea de producción robótica incluye automatización robótica. Las demoras de alimentación e inspección pueden dominar el tiempo de ciclo aunque el robot se mueva rápidamente. Para trabajos de alto volumen, la comparación pertinente es la cantidad de ensambles aceptados por turno con personal, incluidos los cambios de modelo, en lugar de un movimiento aislado del robot.
¿Cómo calculan los ingenieros el takt, el balanceo de estaciones y la capacidad del búfer?
Calcule el takt dividiendo el tiempo disponible para producción entre la demanda del cliente. Después, seleccione un ciclo de equipo que pueda satisfacerla tras considerar las pérdidas de disponibilidad, rendimiento y calidad. Equilibre la ocupación de las estaciones y dimensione los búferes según el efecto de las interrupciones y la capacidad de recuperarse de ellas, en vez de promediar las velocidades de los equipos de la línea.
“El takt es el resultado de dividir el tiempo de producción disponible entre la demanda del cliente.”
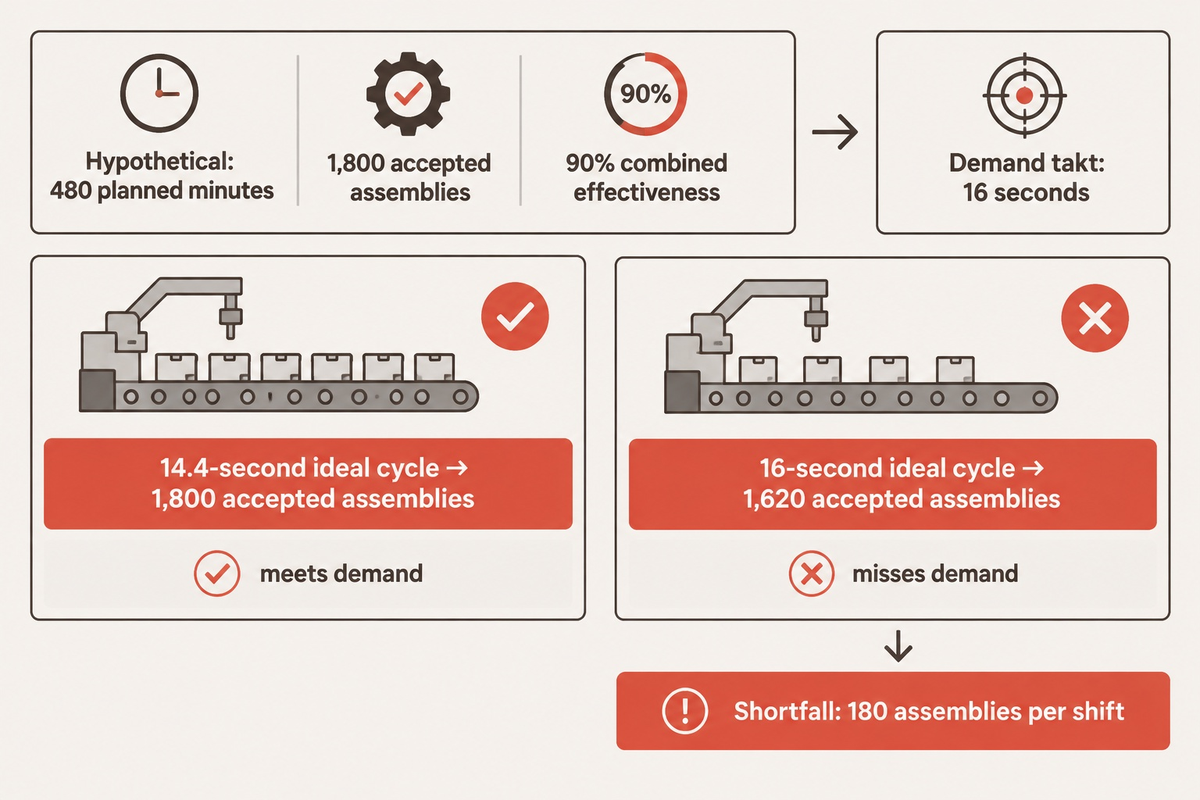
Ejemplo hipotético de capacidad:Una planta dispone de 480 minutos planificados de producción, después de los descansos, y necesita 1,800 ensambles aceptados. El takt es 480 × 60 ÷ 1,800 = 16 segundos por ensamble aceptado. Suponga una disponibilidad, un rendimiento y una calidad combinados del 90%, sin descontar aún esas pérdidas de los 480 minutos. El límite de ciclo ideal correspondiente es 16 × 0.90 = 14.4 segundos. Con ese ciclo ideal, 28,800 ÷ 14.4 × 0.90 = 1,800 ensambles aceptados. En cambio, un proveedor que cotice un ciclo ideal de 16 segundos entregaría 1,620 ensambles aceptados con los mismos supuestos. El déficit es de 180 ensambles por turno, aunque el ciclo anunciado coincida con el takt.
16 s
Takt según la demanda
Takt según la demanda
14.4 s
Límite de ciclo ideal
Límite de ciclo ideal
1,800
Ensambles aceptados por turno
Ensambles aceptados por turno
La guía de extensión de manufactura de University of Tennessee define los factores de disponibilidad, rendimiento y calidad. Descontar dos veces la misma parada o los mismos rechazos duplicaría la pérdida. La definición de tiempo de ciclo de Lean Enterprise Institute también distingue la operación de la máquina del tiempo de ciclo efectivo, que incluye la manipulación y el tiempo asignado a los cambios de modelo.
Para ilustrar un búfer sencillo, una estación posterior que consume una pieza cada 12 segundos necesita 5 piezas en cola para soportar una interrupción de 60 segundos en la estación previa. Si se detiene la producción previa durante 1 minuto, debe haber 5 piezas en cola para que la producción posterior a esa interrupción de 1 minuto no se detenga. La cola debe estar disponible al inicio de la interrupción. En este caso, no sería posible reponer el búfer durante la producción previa si esta se reanuda exactamente al ritmo de la estación posterior.
El estudio de búferes de Massachusetts Institute of Technology demuestra por qué máquinas con la misma eficiencia promedio pueden requerir búferes distintos cuando difieren los patrones de fallas y reparaciones.
¿Cómo previenen defectos la alimentación de piezas, la unión de precisión y la inspección en línea con visión artificial?
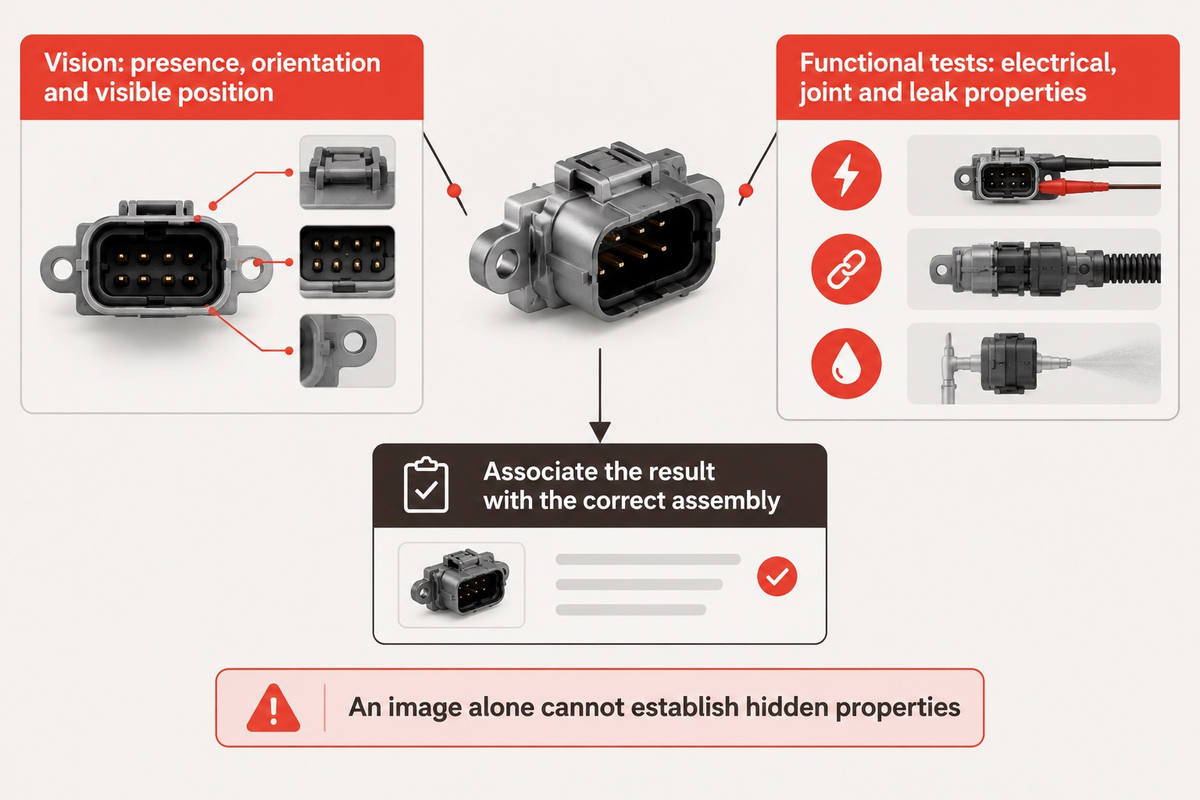
Los defectos de ensamble pueden prevenirse controlando la presentación de los componentes y ubicando las piezas respecto de puntos de referencia definidos. Mida la característica que determina la calidad de la unión. Si el defecto del ensamble puede detectarse en un punto de inspección, mida o verifique antes de una operación irreversible. Asocie cada modo de falla con la inspección adecuada para verificar el funcionamiento.
En una unión adhesiva o una operación de soldadura láser, el monitoreo del proceso y las verificaciones funcionales finales responden a preguntas distintas.
La guía de medición de National Institute of Standards and Technology distingue la repetibilidad, el sesgo y otras fuentes de error. Estas distinciones deben establecerse en la estación de inspección donde el resultado de aprobación o rechazo determina la liberación del producto.
¿Cómo detecta defectos de ensamble la inspección en línea con visión artificial antes de las pruebas finales?
La inspección en línea con visión artificial detecta defectos al revisar características visibles mientras siguen accesibles y asociar el resultado con el ensamble correcto. Las tareas habituales incluyen verificar presencia, orientación y posición visible. Las fallas eléctricas ocultas, el estado de las uniones internas y el desempeño ante fugas requieren otros tipos de pruebas. Una imagen por sí sola no permite establecer estas propiedades.
Un alimentador de piezas puede presentar perfectamente un componente dañado. Del mismo modo, un movimiento de soldadura preciso puede unir piezas mal ubicadas. Por eso, la calidad del producto requiere verificaciones conectadas en los distintos procesos de ensamble. Los sistemas de visión artificial inspeccionan características visibles, mientras que las pruebas funcionales evalúan el producto final. El siguiente mapa ayuda a los equipos de procesos, calidad y mantenimiento a localizar la pérdida antes de comprar equipos más rápidos.
| Categoría de pérdida | Síntoma observado | Evidencia que debe revisarse | Respuesta |
|---|---|---|---|
| Alimentación | Tomas vacías repetidas | Registros de presentación y reabastecimiento | Logre una correcta separación de piezas antes de aumentar la velocidad de toma |
| Variación de piezas | Los atascos coinciden con un lote de componentes | Dimensiones por lote o cavidad del molde | Ajuste las tolerancias de entrada y las herramientas |
| Ubicación | La fuerza de unión se desvía | Desgaste de los puntos de referencia y verificaciones de asentamiento | Restablezca las condiciones de posicionamiento |
| Unión | El movimiento termina, pero falla la unión | Curva del proceso y prueba del producto | Corrija la ventana del proceso |
| Visión artificial | Los falsos rechazos varían según la iluminación | Imágenes de piezas conformes y defectuosas conocidas | Estabilice la iluminación y los criterios de inspección |
| Almacenamiento en búfer | La estación posterior queda sin piezas después de las paradas | Profundidad de la cola y duración de las reparaciones | Proporcione capacidad de recuperación y almacenamiento adecuado |
| Trazabilidad | Los resultados aparecen asociados al número de serie incorrecto | Identidad de la pieza en cada transferencia | Corrija la asociación entre el resultado y la pieza |
| Cambio de modelo | Rechazos de las primeras piezas después de cambiar de variante | Coincidencia de receta, soporte de posicionamiento y componente | Verifique el estado completo del cambio de modelo |
| Acceso para mantenimiento | Una falla breve provoca una parada prolongada | Acceso seguro, diagnóstico y disponibilidad de repuestos | Mejore la recuperación sin anular las protecciones |
Una máquina de ensamble de bisagras requiere tareas de unión y medición distintas de las de una línea de conectores. El mapa sigue siendo útil porque distingue la pérdida observada de la categoría del equipo.
¿Cómo coordinan la línea los controles PLC, la lógica de transferencia entre estaciones y la trazabilidad MES?
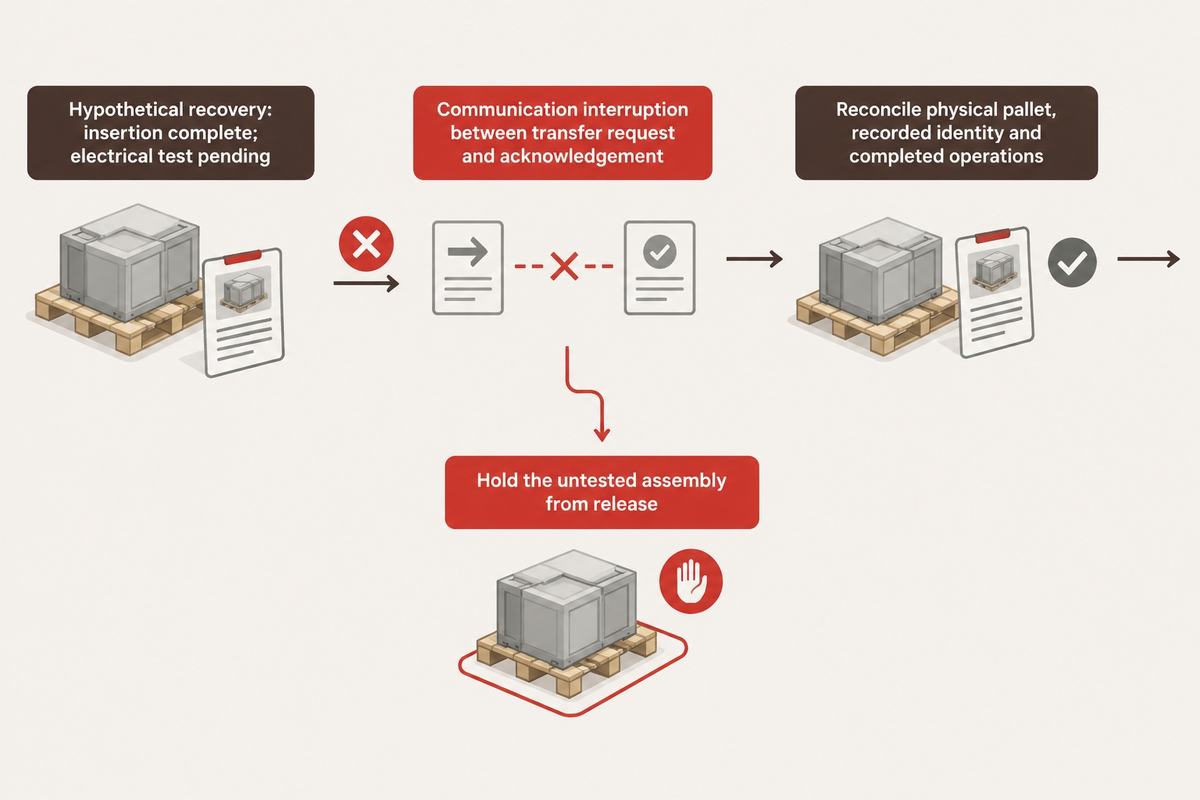
Los controladores lógicos programables (PLC) gestionan la disponibilidad de las estaciones, la autorización de transferencias, la finalización de operaciones y la recuperación ante fallas. Un sistema de ejecución de manufactura (MES) puede vincular las órdenes de producción con los registros de trazabilidad; sin embargo, la secuencia de control local debe conservar la identidad de la pieza durante las interrupciones de comunicación. Describa quién controla cada transición, cómo se confirma y qué sucede después de una interrupción.
La descripción de la interfaz remota PackML de OPC Foundation abarca la coordinación entre máquinas. La descripción de los interbloqueos de materiales deja los aspectos semánticos pertinentes en manos de los proveedores. Por lo tanto, una interfaz compartida necesita significados acordados para las señales, no solo una conexión de red exitosa.
Ejemplo hipotético de recuperación:Un palé transporta una carcasa del conector en la que ya se completó la inserción, pero aún está pendiente la prueba eléctrica. Se interrumpe la comunicación entre la solicitud de transferencia y su confirmación. Al reiniciar, repetir la solicitud a ciegas podría mover la carcasa del conector por segunda vez, y borrar los registros ocasionaría la pérdida del historial del proceso. El ingeniero de controles necesita un estado de recuperación que concilie el palé físico, la identidad registrada y las operaciones completadas antes de reanudar el movimiento. El personal de calidad debe impedir que se libere el ensamble sin probar. El personal de producción necesita instrucciones claras para reanudar el trabajo. Probar este límite con componentes destinados a producción permite evaluar mejor la integración útil que observar ciclos automáticos ininterrumpidos durante una demostración.
Los tableros en tiempo real facilitan el diagnóstico cuando las categorías de tiempo de inactividad reflejan el proceso de manufactura real. Registrar cada parada como “falla del robot” oculta si la causa fue un componente faltante, una estación receptora bloqueada o una demora de inspección. Estas diferencias determinan si conviene invertir en equipos de automatización de fábrica, calidad de componentes o controles.
¿Qué determina el costo, el plazo de entrega y el período de recuperación de la inversión de una línea de ensamble automatizada?
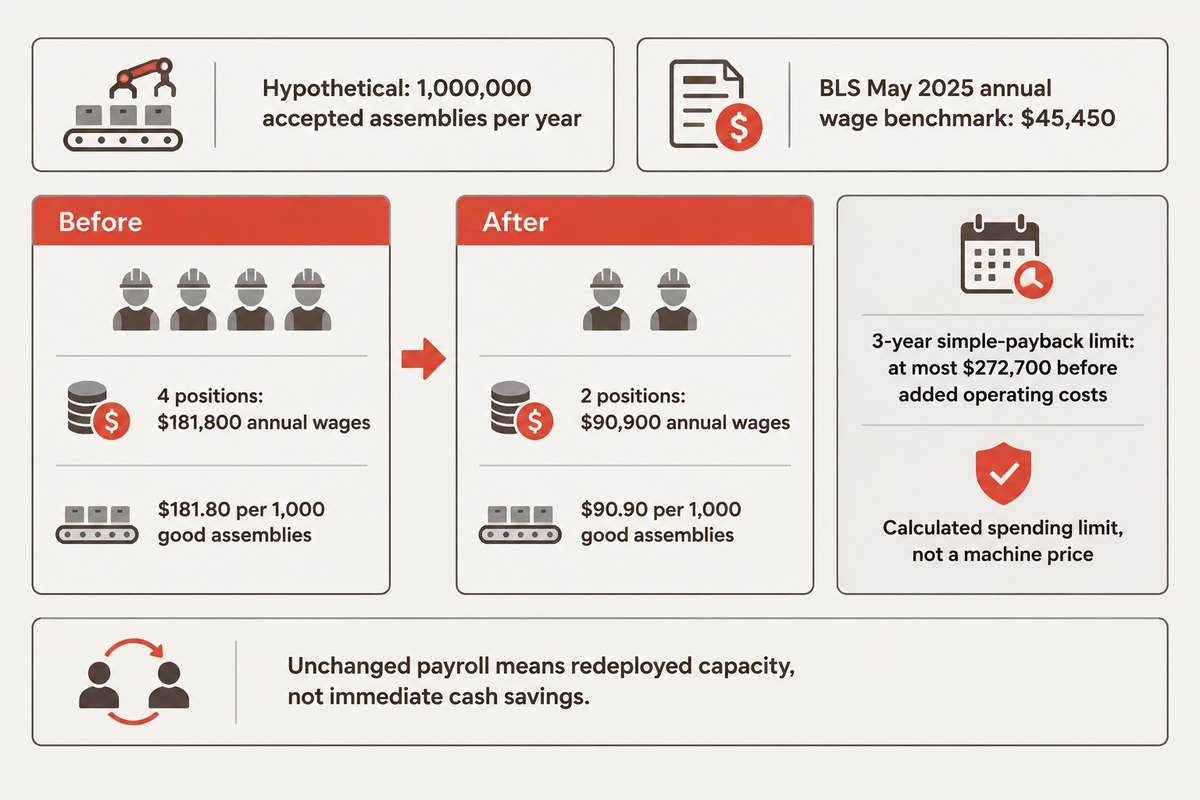
Las herramientas personalizadas, el desarrollo de procesos y la integración son factores clave que determinan el costo y el cronograma de los proyectos de ensamble. Los costos de puesta en marcha e inspección también afectan la inversión de capital. Calcule el período de recuperación a partir de los ahorros anuales de efectivo recuperables, después de restar los costos operativos adicionales, usando una cotización del proyecto instalado. Los costos laborales disminuyen solo cuando cambia la dotación de personal. El tiempo liberado de los operadores es un recurso valioso, pero solo se convierte en ahorro de nómina si cambian la dotación, las horas extra o las contrataciones.
U.S. Bureau of Labor Statistics informa que el salario anual mediano de ensambladores y fabricantes en mayo de 2025 fue de $45,450. Con este parámetro de referencia salarial únicamente, una reducción hipotética de 4 a 2 puestos de tiempo completo libera $90,900 al año. Con un supuesto de 1,000,000 de ensambles aceptados al año, los salarios directos bajan de $181.80 a $90.90 por cada 1,000 ensambles aceptados. Se excluyen otros costos, como prestaciones, horas extra, supervisión y diferencias salariales locales.
| Medida | Antes | Después |
|---|---|---|
| Puestos de tiempo completo durante todo el año | 4 | 2 |
| Salario anual de referencia por puesto | $45,450 | $45,450 |
| Salarios directos totales | $181,800 | $90,900 |
| Salarios directos por cada 1,000 ensambles aceptados | $181.80 | $90.90 |
Con un objetivo hipotético de recuperación simple de 3 años, esa diferencia salarial respalda una inversión máxima de $272,700 antes de los costos operativos anuales adicionales. Se trata de un límite de gasto calculado, no del precio de una máquina. Multiplique por 3 años los ahorros anuales, descontando mantenimiento, energía, consumibles y soporte. Incluya impuestos, financiamiento y descuento en el modelo financiero completo.
Si se reasigna a los 2 operadores y la nómina no cambia, el área de finanzas debe registrar capacidad reasignada en vez de ahorros inmediatos en costos de efectivo. Aun así, el gerente de planta puede justificar la inversión por las horas extra evitadas o el aumento de la producción vendible. Por eso, el retorno de la inversión requiere un escenario acordado de mano de obra y demanda, en lugar de un porcentaje de productividad.
El cronograma del proveedor debe incluir la aprobación del diseño, el pedido de componentes con plazos de entrega largos, la integración y las pruebas con piezas de producción. Los sistemas de automatización llave en mano y otras soluciones llave en mano pueden centralizar la responsabilidad, pero la cotización debe definir claramente los límites de los servicios, la instalación y la aceptación. Una cotización inicial más baja puede resultar menos rentable si excluye estos conceptos.
¿Cómo funcionan las pruebas de aceptación en fábrica (FAT), la aceptación en planta (SAT) y la verificación de cambios de modelo?
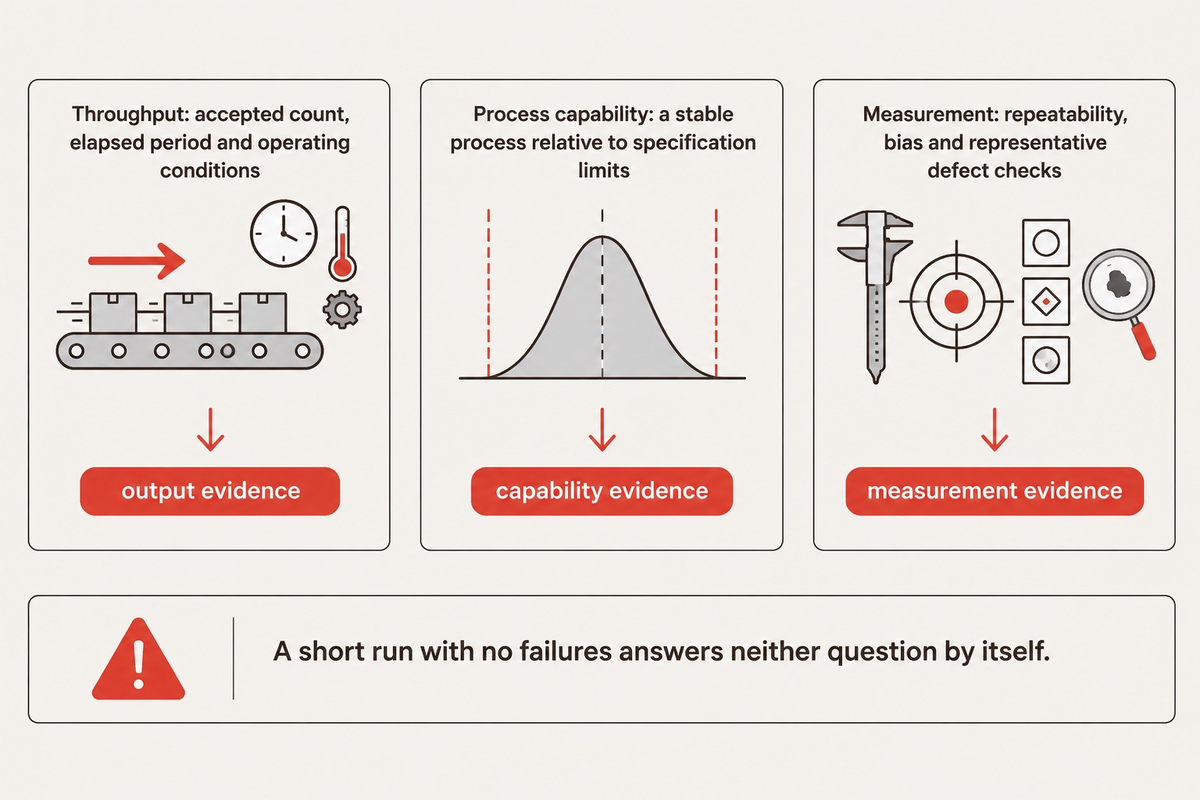
La prueba de aceptación en fábrica (FAT) verifica que una máquina funcione conforme a un acuerdo. Se realiza antes de enviar la máquina. La prueba de aceptación en sitio (SAT) demuestra lo mismo respecto del desempeño después de la instalación en el entorno de producción. Utilice componentes representativos de la producción y condiciones operativas definidas para ambas pruebas. Evalúe por separado la tasa de producción, la calidad, la recuperación y el cambio de modelo, ya que una prueba de velocidad satisfactoria no demuestra la precisión de las mediciones ni la capacidad del proceso a largo plazo.
La guía de puesta en marcha de Eclipse Automation se centra en piezas representativas, funcionamiento sostenido y disponibilidad de los servicios y las redes del sitio. La guía del National Institute of Standards and Technology sobre capacidad del proceso aborda la estabilidad de un proceso en relación con los límites de especificación. La guía del NIST sobre procesos de medición analiza por separado los errores de medición. Una prueba breve sin fallas no responde por sí sola a ninguna de estas preguntas.
| Elemento de aceptación | Evidencia registrada | Responsable de la decisión |
|---|---|---|
| Producción de piezas conformes | Cantidad aceptada, período de producción transcurrido y condiciones operativas | Producción |
| Ocupación de estaciones | Tiempos de carga, proceso, inspección y transferencia | Ingeniería de procesos |
| Variación de componentes | Resultados en los lotes, cavidades y condiciones dimensionales acordados | Aseguramiento de la calidad |
| Validez de la inspección | Repetibilidad y sesgo de las mediciones, y verificaciones con defectos representativos | Metrología |
| Contención de piezas rechazadas | Piezas defectuosas identificadas y bloqueadas para impedir su liberación | Aseguramiento de la calidad |
| Recuperación ante fallas | Recuperación controlada que conserva el estado y la identidad de la pieza | Controles y mantenimiento |
| Cambio de modelo | Desde la última pieza conforme hasta la primera pieza verificada como conforme; cambios de herramental y receta | Producción |
| Integración en sitio | Servicios, conexiones de red y transferencias entre procesos anteriores y posteriores | Instalaciones e integración |
| Paquete de entrega | Copias de seguridad del software, planos, capacitación y documentos de mantenimiento | Mantenimiento y compras |
La revisión de seguridad también requiere límites definidos. Desde la perspectiva de una revisión de seguridad, para las tareas de mantenimiento cubiertas por la norma estadounidense 29 CFR 1910.147, los dispositivos de los circuitos de control no son dispositivos de aislamiento de energía. Aplique el alcance y las excepciones de la regulación a la tarea concreta; un comando de parada común no debe considerarse un procedimiento de aislamiento.
Prepare un paquete único para la cotización y la aceptación
- Proporcione planos, componentes representativos y la familia de productos prevista.
- Indique la producción aceptada, el calendario de producción, los criterios de calidad y el patrón de cambios de modelo.
- Asigne las responsabilidades relativas a los servicios, las interfaces de datos, la instalación y la aceptación.
- Solicite una lista detallada de exclusiones, las fechas de los hitos y la evidencia de prueba propuesta.
Así, el área de compras puede comparar las soluciones de automatización con base en el mismo alcance. Las empresas de manufactura obtienen más valor de un paquete de aceptación comparable que de una afirmación destacada sobre un «ensamble de alta velocidad».
HAHN Automation Group publicó un ejemplo de ensamble de conectores centrado en la alimentación y la inspección, y Eclipse Automation publicó orientación sobre la integración y la puesta en marcha de líneas de ensamble. Estos recursos pueden ser útiles en casos similares. La página de consultas de ZEUEE sobre líneas de ensamble, más abajo, permite conversar sobre un proyecto personalizado con el mismo alcance y los mismos criterios de aceptación.
Panorama del sector: integración específica para cada aplicación y actualización de seguridad robótica de 2025
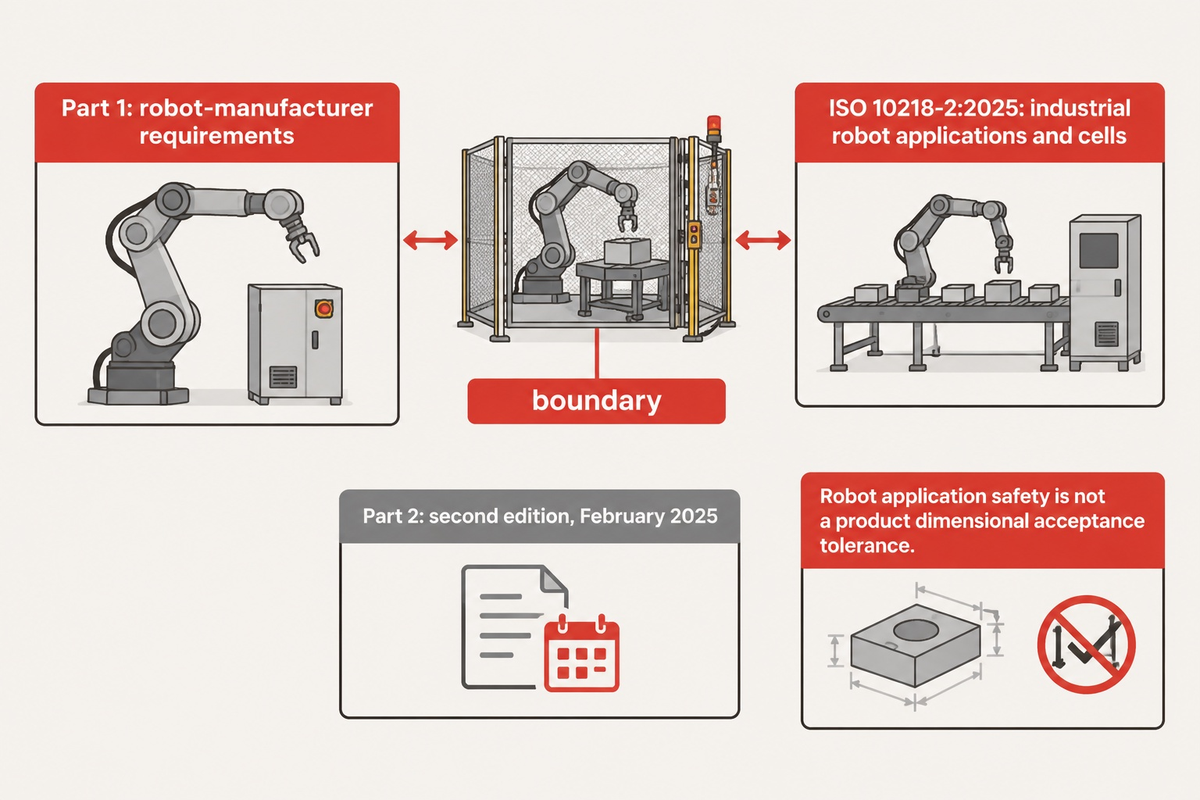
La integración específica para cada aplicación seguirá siendo fundamental a medida que evolucione la guía de seguridad robótica. ISO 10218-2:2025 aborda las aplicaciones de robots industriales y las celdas robotizadas; las especificaciones del proyecto deben identificar la edición aplicable y las responsabilidades. La industria automotriz, la electrónica de consumo y el ensamble de conectores también requieren distintos tipos de evidencia del proceso, aunque sus sistemas de automatización utilicen los mismos robots, transportadores y controles.
La International Organization for Standardization publicó la segunda edición en febrero de 2025. La Association for Advancing Automation detalla los requisitos para los fabricantes de robots en la Parte 1, y los requisitos de aplicación e integración de celdas en la Parte 2.
En los ensambles automotrices, los registros de unión y la trazabilidad de los componentes pueden determinar la especificación. En la electrónica de consumo, puede darse más importancia al manejo de piezas pequeñas y a la protección estética. La producción médica requiere sus propios requisitos de producto y proceso, en lugar de heredar un plan de aceptación automotriz. La tecnología de manufactura ayuda a cumplir estos requisitos. Aun con una distribución flexible o escalable, se necesitaría validar los cambios de modelo y la inspección.
Cuando los planes de producto justifican reservar interfaces de expansión para una inversión en tecnología de automatización, esto proporciona al integrador un requisito futuro concreto y mantiene enfocado el alcance inicial. La competitividad y la rentabilidad dependen de la capacidad utilizable y la calidad, no de la cantidad de equipos automatizados de producción instalados.
Preguntas frecuentes
¿Qué significa el término «línea de ensamble automatizada» en la manufactura moderna?
Significa que equipos conectados ensamblan componentes mediante operaciones coordinadas de manipulación, procesamiento, inspección y control.
Una máquina independiente puede automatizar una operación; una línea también gestiona el movimiento y el trabajo en proceso entre operaciones. Su producción debe definirse como la cantidad de ensambles aceptados durante un período de producción determinado. Esta definición contempla los efectos prácticos de las paradas, las piezas rechazadas y los cambios de producto, que pueden quedar fuera del ciclo de demostración de una sola máquina.
¿Cómo saber si un proceso de ensamble manual está listo para automatizarse?
Un proceso está listo cuando sus requisitos de producto, operaciones repetibles y demanda de producción están definidos con suficiente detalle para diseñar el equipo.
Documente los tiempos de ciclo actuales, los defectos recurrentes, la variación de los componentes y las tareas de los operadores antes de elegir el equipo. Las operaciones de precisión estables pueden estar listas aunque la alimentación de piezas siga siendo difícil. Para un producto prototipo cuya geometría cambia, primero pueden convenir dispositivos de sujeción intercambiables y carga manual; así, la inversión posterior se basará en datos reales de producción y no en un diseño final supuesto.
¿Cuál es un ejemplo de sistema de ensamble automatizado en la producción industrial?
Un sistema de ensamble de conectores puede cargar carcasas del conector, insertar contactos, verificar la inserción y realizar una prueba eléctrica.
Las estaciones comparten la identidad del componente para que los resultados de inspección correspondan al conector correcto. Una pieza rechazada necesita una ruta controlada que impida liberarla como producto conforme. La disposición exacta depende de la geometría de los contactos, los requisitos de manipulación y las pruebas especificadas; la misma secuencia puede utilizar mecanismos dedicados, robots o una combinación con carga manual.
¿Puede una línea de ensamble automatizada manejar varias variantes de producto en un mismo sistema?
Sí. Las variantes compatibles pueden compartir el equipo mediante soportes de posicionamiento intercambiables, recetas controladas y sistemas de alimentación adecuados. La especificación debe definir qué características cambian y cómo se confirma la calidad de la primera pieza. El hecho de compartir un robot no hace intercambiables los componentes incompatibles ni los métodos de inspección.
¿Qué causa las paradas imprevistas en una línea de ensamble automatizada?
Las fallas de alimentación de piezas, la variación de componentes, el desgaste del herramental, la inestabilidad de la inspección y los errores en las transferencias entre controles pueden interrumpir la producción. Distinga la alarma inmediata de la causa subyacente: una toma vacía del robot puede originarse en el alimentador de piezas, mientras que un transportador bloqueado puede deberse a una demora en la inspección posterior. Registre la duración de las fallas, las acciones de reparación y las condiciones de las colas. Este historial ayuda al equipo de mantenimiento a priorizar las pérdidas recurrentes y al área de ingeniería a decidir si la próxima mejora requiere otro herramental, mejores piezas o una lógica de recuperación revisada. Por ejemplo, las interrupciones breves y repetidas del alimentador requieren una respuesta distinta de una reparación prolongada pero poco frecuente, aunque el tiempo de producción perdido total sea el mismo.
¿Qué hitos del proyecto deben incluirse en el calendario de entrega de una línea de ensamble automatizada?
Incluya la aprobación del diseño, la compra de componentes, la fabricación mecánica, la integración de controles, las pruebas con piezas de producción, la aceptación en fábrica, el envío, la instalación y la aceptación en sitio. Incluya también los aportes del cliente en el mismo calendario. Los planos o componentes de prueba que se entreguen tarde pueden retrasar la validación incluso si la fabricación de la máquina ya terminó.
¿Qué deben preparar los compradores antes de solicitar una cotización a fabricantes de líneas de ensamble automatizadas?
Prepare planos de los componentes, piezas de muestra, requisitos de producción aceptada, planes de variantes, criterios de inspección y la distribución disponible de la fábrica. Incluya el calendario de producción y la dotación de personal prevista para que los proveedores calculen los mismos requisitos de capacidad. Identifique las interfaces con los equipos existentes y los registros de producción. Una solicitud útil también asigna las responsabilidades de instalación, servicios y aceptación, lo que permite a compras comparar el alcance completo de la instalación y analizar las exclusiones antes de elegir un fabricante. Adjunte componentes conformes y defectuosos representativos cuando estén disponibles e identifique las revisiones de producto que aún estén en desarrollo, para que el herramental propuesto no suponga que la geometría ya está definida.
Analice sus requisitos para la línea de ensamble
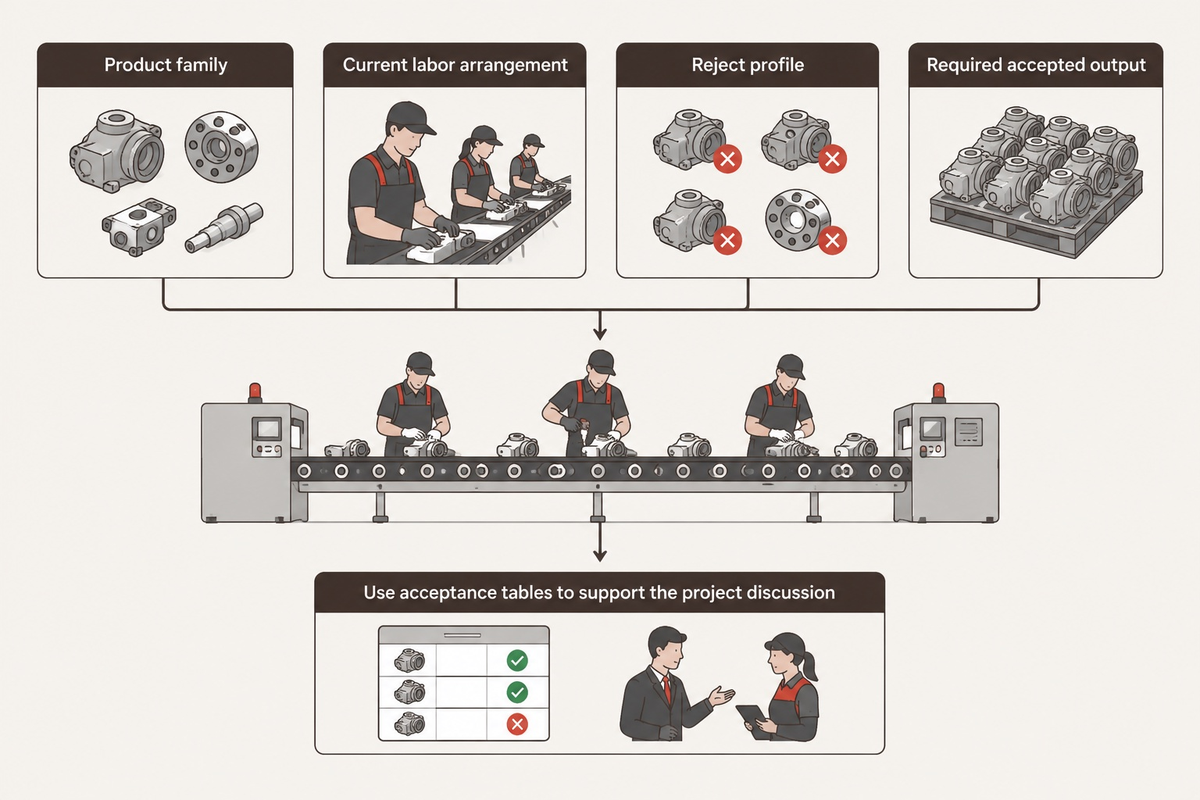
Al iniciar la conversación sobre el equipo, presente su familia de productos, la organización actual de la mano de obra, el perfil de rechazos y la producción aceptada requerida. Para consultar sobre un proyecto, visite la página de soluciones personalizadas de líneas de ensamble automatizadas. Utilice tablas de aceptación para respaldar su caso y consulte la información de ZEUEE sobre la empresa al preparar su lista de posibles proveedores.
Artículos y soluciones relacionados
- Alcance y planificación de líneas de producción
- Responsabilidades en proyectos llave en mano
- Sistemas de producción basados en robots
- Equipos para el ensamble de bisagras
Referencias y fuentes
- Lean Enterprise Institute: tiempo takt y tiempo de ciclo.
- University of Tennessee Center for Industrial Services: guía de implementación de OEE.
- Massachusetts Institute of Technology: optimización de buffers.
- U.S. Bureau of Labor Statistics: salarios de ensambladores y fabricantes, mayo de 2025.
- National Institute of Standards and Technology: capacidad del proceso y caracterización del proceso de medición.
- OPC Foundation: interfaz remota PackML e interbloqueo de material.
- International Organization for Standardization: ISO 10218-2:2025; Association for Advancing Automation: preguntas frecuentes actualizadas sobre ISO 10218.
- Electronic Code of Federal Regulations: 29 CFR 1910.147.
- ASSEMBLY: definición de la tasa de producción en sistemas de ensamble automatizados; ¿Manual, semiautomático o totalmente automático?
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas
Trending now