Entre em contato com a Zeyu lntelligent Industrial Company

Sistemas de automação turnkey: como funcionam linhas completas

Sistemas de automação turnkey fornecem os equipamentos, controles e a integração necessários para concluir uma tarefa de fabricação acordada. A pergunta relevante é se o sistema completo consegue produzir peças aprovadas de forma consistente, inclusive após uma parada ou mudança de produto.
Por Cherry · Atualizado em outubro de 2026
Sistemas de automação turnkey combinam máquinas, ferramental, controles e integração para uma tarefa de produção definida. Avalie a linha entregue pela produção de peças boas ao longo de um período de operação acordado, com condições claras de recuperação e transferência.
Pontos essenciais do planejamento
- Turnkey descreve a responsabilidade pela entrega; modular descreve a arquitetura do equipamento. Um projeto pode ser os dois.
- Para ser aprovada, uma peça precisa ter identidade, receita e registro de inspeção correspondentes.
- Com um ciclo estimado de 6 s, o modelo de turno calculado produz 441 peças boas/hora, abaixo do requisito de 450 peças/hora.
- O prazo de retorno do investimento simples mede a recuperação do custo. A aprovação do projeto também exige premissas sobre demanda, aumento gradual da produção e fluxo de caixa.
A visão geral mais ampla sobre automação de linhas de produção explica os tipos de automação e sua implementação. Neste contexto, o objetivo é analisar o comportamento de um projeto entregue: o que acontece com uma peça, o que o controlador decide e qual resultado de produção a fábrica pode realmente aproveitar.
O que torna um sistema de automação turnkey?
Em um projeto de automação industrial turnkey, o integrador é responsável por entregar um resultado operacional acordado dentro de um escopo definido. O pacote pode incluir equipamentos de catálogo, sistemas feitos sob medida ou ambos. Turnkey descreve esse tipo de acordo de entrega. O termo pode não descrever um tipo específico de máquina, um nível de automação ou um prazo padrão de instalação na fábrica.
A automação industrial de ponta a ponta define os limites: peças recebidas e suas condições, conjuntos acabados, testes de aceitação e interfaces com outras áreas da fábrica. Um pacote turnkey completo deve identificar o ferramental, o software e o trabalho no local incluídos nesses limites. Também é preciso definir quem será responsável pela preparação de materiais, pelas conexões de utilidades e pela alocação de operadores.
O projeto coordenado do sistema e a redução de interfaces sem responsável são benefícios importantes das soluções de automação turnkey. Esses benefícios desaparecem se o fornecedor testar uma variante da peça enquanto a fábrica espera outra, ou se uma operação de embalagem posterior ficar fora do escopo acordado. Uma oferta de automação pronta para uso continua vinculada a uma aplicação específica.
A página da solução de sistemas de automação turnkey da ZEUEE descreve sua oferta de integração comercial. Os desafios técnicos são semelhantes. O guia da OSHA sobre sistemas de robôs industriais aborda ferramental, controles, sensores e interfaces de comunicação em um sistema robótico. Braços robóticos não cobrem todas essas áreas.
O que torna uma solução robótica turnkey?
A combinação de um braço robótico com o equipamento da aplicação e a integração necessários para executar uma tarefa é chamada de robô turnkey. Normalmente, isso inclui ferramental na extremidade do braço, apresentação de peças, controles e uma interface para o operador. Uma célula pré-projetada pode exigir menos trabalho de engenharia, mas a aplicação fornecida precisa ser compatível com a peça, os equipamentos ao redor e as condições de operação.
No atendimento de máquinas, o resultado final é uma máquina carregada corretamente e a retirada controlada de uma peça acabada. Nas soluções de paletização, são o padrão de carga especificado e o manuseio do produto. Esses resultados não podem ser atribuídos apenas à capacidade de carga útil dos robôs. Os compradores continuam responsáveis por operar o equipamento nas condições acordadas e manter a aplicação após a transferência.
Como as camadas mecânica, de controle e de dados funcionam em conjunto
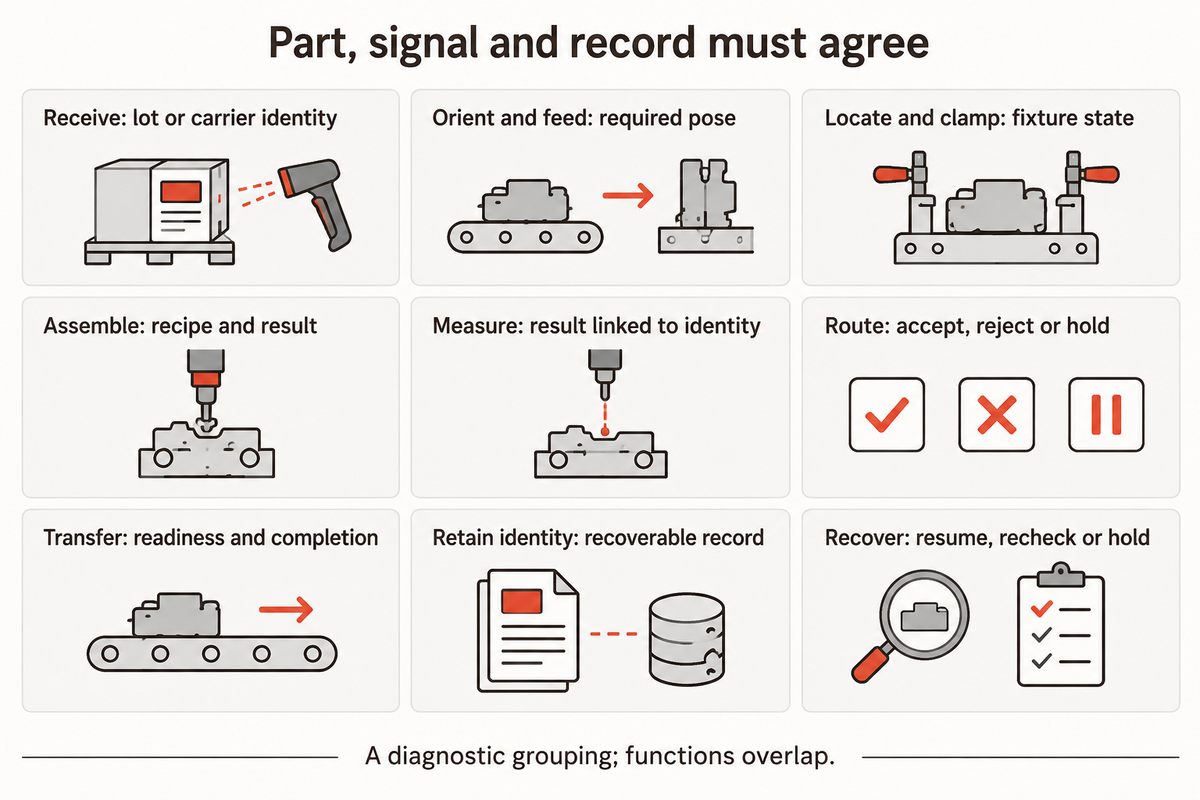
Um sistema integrado de montagem automatizada, projetado corretamente, precisa manter consistentes o movimento físico, o estado do controle e os registros de produção. Um dispositivo de fixação segura a peça, um controlador autoriza a próxima ação e um registro indica o resultado. Uma divergência entre essas camadas pode deixar um conjunto mecanicamente concluído sem um resultado de inspeção ou rastreabilidade aproveitável.
Os sistemas de controle usam controladores lógicos programáveis (PLCs) para sequenciar os equipamentos e trocar informações sobre disponibilidade. Os sistemas de movimentação de materiais transportam o trabalho entre as estações. Os sistemas de inspeção determinam se as características medidas atendem aos critérios configurados. Sistemas SCADA podem coletar informações de supervisão, mas uma tela que exibe uma aprovação não identifica, por si só, qual peça física foi aprovada.
A pesquisa do NIST sobre serviços de manufatura, no contexto adequado, diferencia a interpretação de uma mensagem da obtenção da consequência correta quando os serviços interagem. É uma forma de examinar uma linha, não uma sequência de produção obrigatória de nove etapas.
Mapa de 9 funções: peça, sinal e decisão
O mapa de 9 funções: peça, sinal e decisão conecta cada função física à decisão de controle e às evidências de produção armazenadas.
| Função | Condição física | Sinal ou decisão | Evidência armazenada |
|---|---|---|---|
| Receber | A família correta de peças chega à linha | Aceitar a família selecionada e definir o fluxo | Identificação do lote ou do transportador |
| Orientar e alimentar | A peça é apresentada na posição necessária | A condição de apresentação permite a coleta | Exceção de alimentação e variante |
| Posicionar e fixar | A peça ocupa o berço de posicionamento previsto | A posição e o estado do dispositivo de fixação permitem o processo | Versão do berço de posicionamento e do dispositivo de fixação |
| Montar | A união ou inserção foi concluída | A conclusão do processo atende às condições configuradas | Versão da receita e resultado do processo |
| Medir | Uma característica ou função é testada | Aplicar os critérios de aceitação corretos | Medição vinculada à identidade da peça |
| Direcionar | Peças aprovadas e rejeitadas são separadas | A destinação segue o resultado registrado | Status: aprovada, rejeitada ou retida |
| Transferir | A estação receptora pode receber a peça | Os significados de disponibilidade e conclusão são compatíveis | Confirmação de transferência e horário do evento |
| Manter a identidade | O trabalho continua associado ao seu transportador ou identificador | Vincular peça, receita e resultado | Registro de produção recuperável |
| Recuperar | A condição do trabalho interrompido é conhecida | Retomar, reinspecionar ou reter conforme o procedimento aprovado | Interrupção e destinação final |
Essas funções se sobrepõem. A identidade precisa ser preservada enquanto a peça é movimentada. A recuperação pode envolver muitas estações. Por isso, as equipes de controle e engenharia de automação precisam atribuir o mesmo significado a sinais como peça pronta e ciclo concluído. A programação de PLC não consegue definir uma interface ambígua acrescentando mais mensagens.
EXEMPLO: uma linha de conectores tem 12 transportadores indexados. Uma peça passa no teste elétrico, mas o controlador reinicia antes de registrar o resultado junto à identidade do transportador. A peça continua fisicamente presente, mas não há certeza sobre o registro. Reiniciar a sequência de movimentos deixa o departamento da qualidade sem uma decisão confiável sobre a peça. A tarefa de integração do sistema é preservar ou reconstruir a associação e, em seguida, reter ou reinspecionar o trabalho não resolvido conforme o procedimento de recuperação aprovado. Os testes e a inspeção precisam de um limite definido para o registro, além do limite de medição.
A linha de produção de fios CC da ZEUEE destaca a natureza específica de cada produto na montagem e nos testes. A mesma técnica de mapeamento pode ser aplicada sem transferir as especificações publicadas dessa máquina para outra família de produtos.
É possível integrar a automação a máquinas existentes?
É possível integrar equipamentos existentes quando a transferência mecânica, as interfaces de controle e as condições de operação são compatíveis com a tarefa proposta. O trabalho de integração precisa definir como cada máquina recebe o trabalho, informa seu estado e lida com interrupções. Também é preciso definir o trabalho de integração para abranger os protocolos de comunicação e os limites físicos e do processo.
Avaliar mudanças de função ou de estratégias de controle exige uma análise mais completa do que apenas conectar dados. Para um projeto no Reino Unido, a orientação da HSE sobre máquinas modificadas diferencia mudanças substanciais de reformas equivalentes e aborda sistemas modificados ou afetados. Esse exemplo específico não deve ser usado como regra geral de reavaliação.
Qual arquitetura de automação atende ao processo?
Sistemas turnkey podem usar equipamentos dedicados, células programáveis, estações modulares ou uma combinação de trabalho automatizado e manual. Comparações úteis incluem as variantes, as mudanças no fluxo dos produtos e a apresentação dos materiais. Uma solução personalizada e uma estrutura modular podem fazer parte da mesma entrega turnkey; não são modelos contratuais concorrentes.
As soluções de automação industrial precisam de desenvolvimento do processo antes da escolha da arquitetura. Um robô pode alterar seu programa de movimentos; no entanto, seu alimentador e dispositivo de fixação talvez aceitem apenas uma geometria. Os integradores podem personalizar o ferramental, mas a automação personalizada ainda depende da apresentação confiável das peças. Uma proposta de automação completa precisa mostrar quais mudanças de produto exigem uma alteração de receita, uma troca de ferramental ou uma estação física diferente.
O estudo de Herps e colegas sobre manufatura de alta variedade apresenta os buffers e a movimentação de materiais como decisões de projeto que podem ser integradas. O estudo inclui uma arquitetura híbrida de buffers locais e compartilhados e diferentes tipos de equipamento de movimentação. Nem todas as combinações de pessoas e robôs são econômicas.
Considere uma família de três variantes de conectores, duas das quais usam o mesmo berço de posicionamento e sistema de alimentação. A terceira variante difere na receita de inspeção e na orientação. Programar os três números de peça no controlador não torna as variantes mecanicamente intercambiáveis. A engenharia pode comparar uma terceira estação dedicada com uma troca de ferramental planejada, incluindo o tempo de produção perdido. A equipe de operações precisa informar a combinação de variantes para realizar essa análise. A equipe financeira precisa conhecer o custo das diferentes versões para avaliar qual opção escolher com base em uma premissa de demanda. As necessidades de automação são definidas pelo fluxo da família de produtos, não pela preferência por um robô específico.
Outra máquina de montagem de dobradiças atende a uma geometria de peça e a uma sequência de união diferentes. O uso de tecnologia de automação em produtos industriais ainda exige ferramentas específicas para a aplicação e critérios de aceitação.
Quais são os quatro tipos de automação?
Automação fixa, programável, flexível e integrada são categorias úteis para comparação, mas descrevem aspectos diferentes. Equipamentos fixos repetem uma sequência definida; equipamentos programáveis alteram a sequência por meio de um programa; sistemas flexíveis permitem mudanças dentro de uma família definida. Integração é a relação entre os equipamentos e as informações. Portanto, uma linha totalmente integrada também pode ser fixa ou flexível.
Em um projeto turnkey, avalie a arquitetura física dos sistemas separadamente do compromisso de entrega. Células pré-projetadas para atendimento de máquinas ou paletização atendem a tarefas definidas. A automação complexa que envolve vários processos de montagem exige a mesma clareza sobre materiais recebidos, registros armazenados e interfaces.
Como definir a produtividade sem ocultar perdas de produção
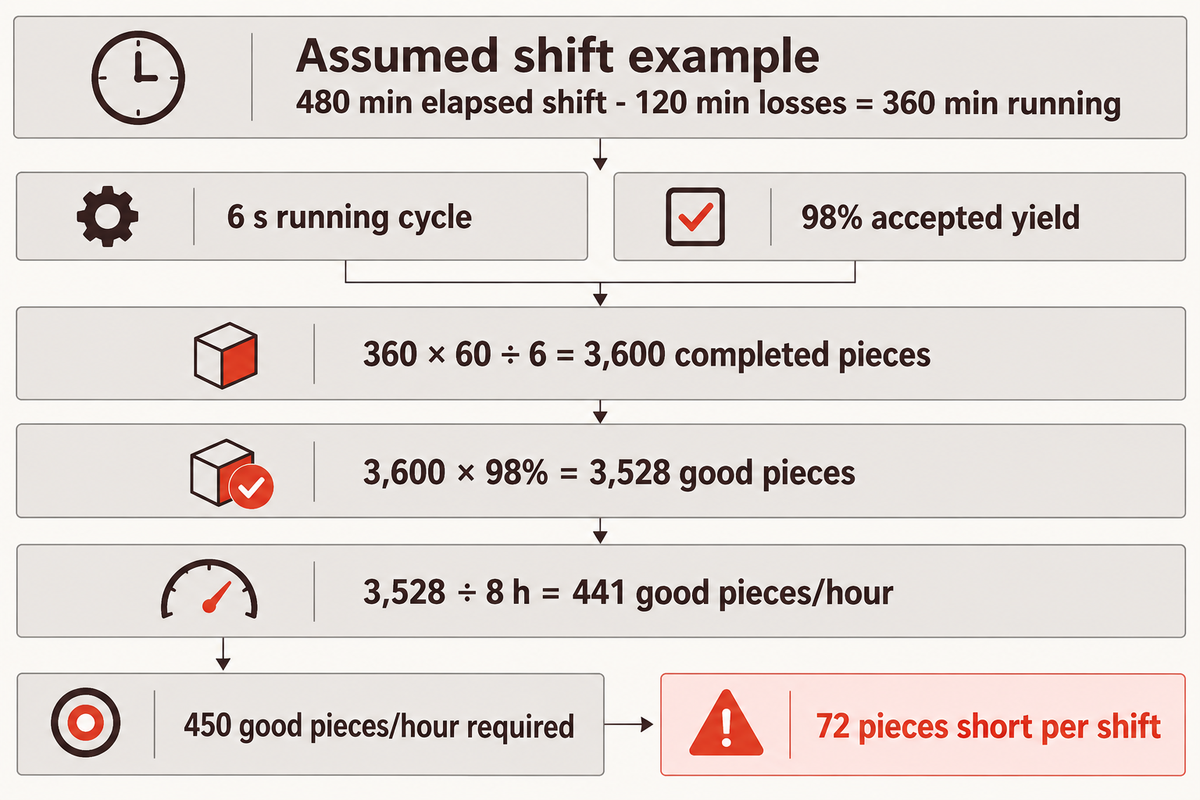
A produção de peças boas ao longo de um turno completo depende do tempo produtivo, do tempo de ciclo e do rendimento. A taxa nominal da máquina desconsidera o tempo perdido antes e entre os ciclos. Primeiro, defina o limite de aceitação e o período de medição; depois, contabilize cada minuto perdido uma única vez. Caso contrário, alegações de produção aparentemente semelhantes podem medir coisas diferentes.
A pesquisa hospedada pelo NIST sobre indicadores de desempenho de manufatura diferencia a eficácia da máquina, o tratamento do tempo de preparação e a produtividade da linha. O foco no nível da linha inclui as operações, os buffers e suas interações. Um percentual de eficácia global dos equipamentos só ajuda na comparação quando as definições de tempo usadas são compatíveis.
Mapa de perdas no estado de operação de 8 horas
As perdas durante um período de operação de 8 horas são modeladas como estados de tempo mutuamente exclusivos, e a produção aprovada é calculada para o turno inteiro.
Premissas adotadas: um turno de 480 min, ciclo em operação de 6 s e rendimento de 98% de peças aprovadas. O registro preenchido a seguir desconta as perdas de tempo uma única vez.
| Estado ou subtotal | Tempo | Como entra no cálculo |
|---|---|---|
| Duração do turno | 480 min | Denominador do relatório |
| Pausas | 30 min | Descontar uma vez |
| Troca de produto | 20 min | Descontar uma vez |
| Falhas | 25 min | Descontar uma vez |
| Sem peças: não há trabalho de entrada | 15 min | Descontar uma vez |
| Bloqueio: não há espaço a jusante | 10 min | Descontar uma vez |
| Microparadas | 20 min | Descontar uma vez; excluir da medição do ciclo em operação |
| Perdas totais de tempo | 120 min | Soma dos seis estados de perda |
| Tempo de operação | 360 min | 480 min menos 120 min; um subtotal |
O cálculo é 360 min × 60 s/min ÷ 6 s/peça = 3.600 peças concluídas. Aplicar o rendimento de 98% uma vez resulta em 3.528 peças boas. Dividindo pelo total de 8 horas, temos 441 peças boas/hora. O requisito de 450 peças boas/hora exige 3.600 peças aprovadas por turno, portanto este caso fica abaixo da meta em 72 peças.
Essa diferença muda a decisão. A engenharia precisa eliminar uma restrição real ou otimizar o processo. A equipe de operações não pode aprovar a linha apenas porque sua taxa em operação é de 600 peças por hora. Um robô mais rápido também não resolverá o tempo de espera por peças recebidas ou pela capacidade a jusante, a menos que a mudança resolva a causa.
Para analisar o tempo de inatividade, diferencie o estado observado da causa identificada. Uma falha no alimentador pode deixar várias estações a jusante sem peças. Cada estação pode informar que está aguardando, mas esses registros não devem ser contabilizados como várias perdas no mesmo minuto da linha. Microparadas já descontadas do tempo em operação não devem ser contabilizadas novamente no desempenho. Fazer isso subestimaria a produção.
Conclusão principal
A linha calculada opera a uma taxa nominal de 600 peças/hora, mas entrega 441 peças boas/hora ao longo do turno de 8 horas. A aprovação da capacidade deve considerar o limite de aceitação acordado e o denominador de tempo total transcorrido.
O que o modelo de investimento precisa contabilizar
Um bom modelo de custos de automação separa o capital instalado dos efeitos anuais sobre o caixa que a empresa pode obter. O custo do equipamento é apenas um dos fatores. O trabalho no local, a engenharia interna e o aumento gradual da produção fazem parte do custo inicial; energia, manutenção e perdas de produção recorrentes afetam o benefício anual. A realocação de mão de obra, por si só, não garante economia em caixa.
O guia de custos do U.S. Government Accountability Office vincula as estimativas ao escopo, às premissas técnicas e à análise de sensibilidade. Para a automação da manufatura, isso significa comparar opções completas com base nas mesmas necessidades do negócio, na mesma combinação de produtos e na mesma produção exigida de peças boas.
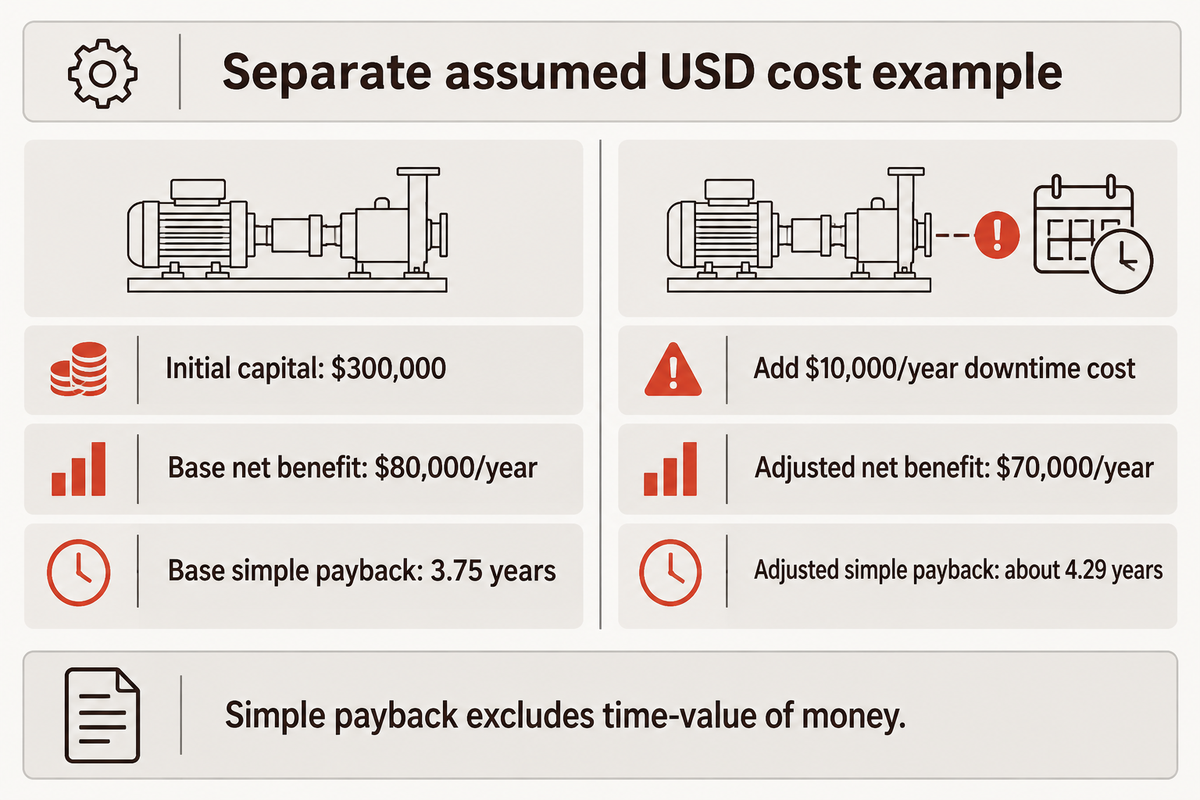
Exemplo de custos separado, com valores estimados em USD: $240.000 em equipamentos + $24.000 em trabalho no local + $16.000 em engenharia interna + $20.000 em treinamento e aumento gradual da produção = $300.000 de capital inicial. Considere $75,000/ano em economia efetiva com mão de obra ou horas extras e $18,000/ano a menos em sucata. O custo adicional de energia de $4,000/ano e de manutenção de $9,000/ano reduz o benefício líquido para $80,000/ano.
Limite de custos em 5 anos: cenário base e sensibilidade ao tempo de inatividade
| Item de custo | Premissa base | Sensibilidade ao tempo de inatividade |
|---|---|---|
| Preço de compra | $240,000 | $240,000 |
| Instalação e comissionamento, incluindo trabalho interno e aumento gradual da produção | $60,000 | $60,000 |
| Energia, 5 anos | $20,000 | $20,000 |
| Manutenção e peças de reposição, 5 anos | $45,000 | $45,000 |
| Custo adicional de inatividade, 5 anos | $0, premissa explicitamente adotada | $50,000 |
Os custos totais em cinco anos são $365.000 e $415,000. O prazo de retorno simples no cenário base é $300.000 ÷ $80,000/ano = 3.75 anos, ou 45 meses. Com o acréscimo de $10,000/ano em custos de inatividade, o benefício líquido cai para $70,000/ano e o prazo de retorno simples aumenta para cerca de 4.29 anos.
O cenário base considera que não haverá custos adicionais de inatividade. O cenário de sensibilidade avalia essa premissa. Se uma fábrica mantiver todos os funcionários com as mesmas horas pagas, deverá substituir o valor economizado com mão de obra pelo efeito real em horas extras, vagas não preenchidas ou produção. O mesmo efeito pode levar à dupla contagem de benefícios: somar a economia com mão de obra e o aumento de receita.
A ferramenta de investimento inteligente do NIST inclui valor presente líquido e taxa interna de retorno, além do prazo de retorno e da análise de sensibilidade. O prazo de retorno simples não considera o valor do dinheiro no tempo. A calculadora de prazo de retorno da automação turnkey pode ajudar a organizar os dados do projeto, mas as premissas de demanda e fluxo de caixa da fábrica ainda precisam ser analisadas para aprovar o projeto.
No cenário estimado, o prazo de retorno de 3.75 anos passa a cerca de 4.29 anos com o acréscimo de $10,000/ano em custos de inatividade. Se a falta de capacidade do cenário separado exigir mais funcionários ou horas extras, o benefício anual também precisa ser ajustado. A automação industrial só reduz custos se os efeitos estimados se concretizarem no plano operacional.
Como um projeto turnkey chega à produção estável
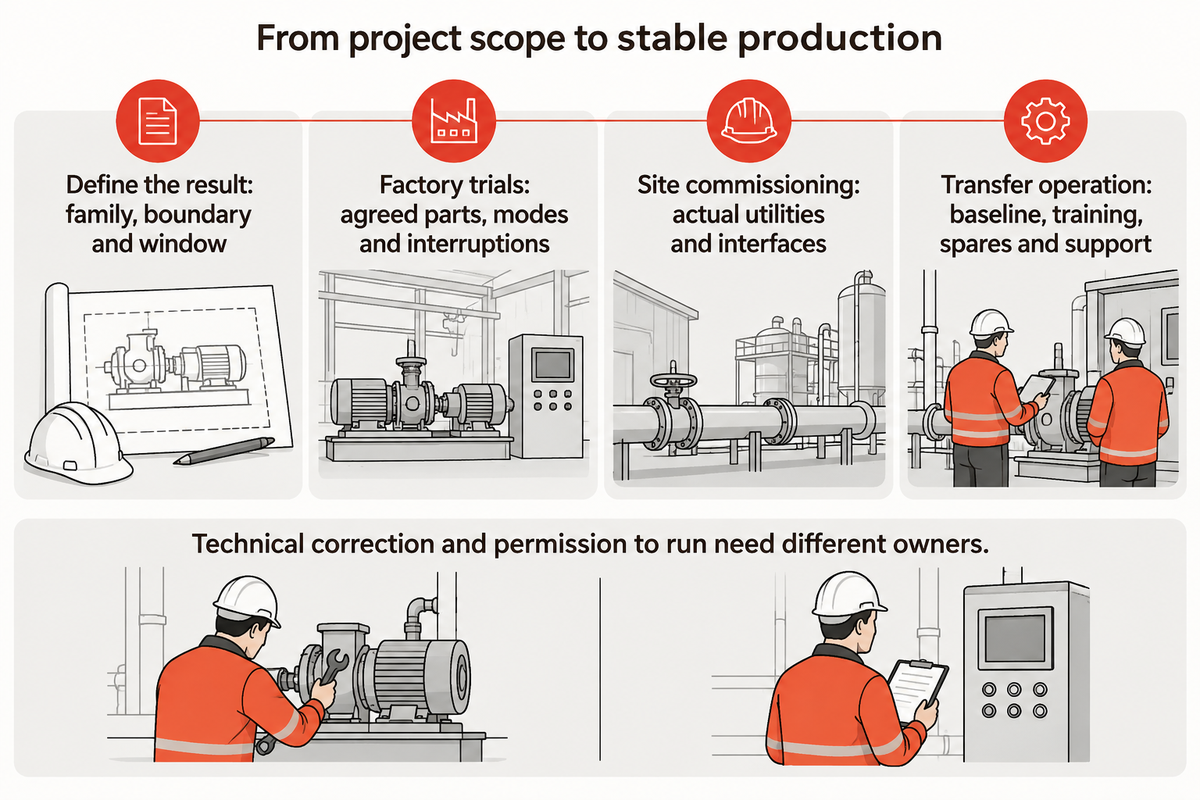
A produção de produtos estáveis e confiáveis exige gerenciar o processo turnkey para além de uma demonstração bem-sucedida. O processo turnkey precisa conectar requisitos acordados, testes na fábrica, instalação no local e produção operada pela equipe. Cada fase deve demonstrar as condições utilizadas, as restrições restantes e as evidências necessárias para a próxima decisão. A liberação para produção e a entrega são marcos distintos.
Os projetos de automação começam com uma família de produtos definida e um resultado de processo esperado. As soluções turnkey são projetadas para atender a esses requisitos e, em seguida, construídas e testadas. Os testes na fábrica devem abranger as variantes e os modos de operação acordados. O trabalho no local conecta as utilidades reais e as interfaces das máquinas. Por isso, os dois ambientes de teste não podem ser tratados como iguais.
“Esses testes devem ser realizados pelo integrador e verificados pelo usuário.”
A simulação e outras ferramentas de automação podem identificar problemas de interface e/ou sequência antes da implementação. O artigo da Automation World sobre comissionamento virtual descreve modelos acionados pela lógica do controlador. As condições modeladas ainda precisam corresponder ao equipamento construído e às peças reais; uma animação, por si só, não é um teste de produção.
- Defina o resultado. Estabeleça a família de produtos, o limite de aceitação e o período de medição.
- Comprove a sequência integrada. Teste as peças, os modos e os casos de interrupção acordados nos testes na fábrica.
- Faça o comissionamento no local. Teste as utilidades, as interfaces e as condições de instalação reais antes de iniciar a produção.
- Transfira a operação. Entregue a versão aprovada do software, as informações de treinamento e de peças de reposição e os acordos de suporte.
A correção técnica e a autorização para operar também precisam ter responsáveis diferentes. Uma análise da Automation World de 2026 sobre inícios de operação paralisados descreve como máquinas operacionais podem ficar paradas à espera de decisões pendentes entre equipes. Um fornecedor de sistemas de visão pode corrigir um defeito de leitura enquanto a equipe da qualidade precisa decidir sobre o trabalho afetado.
Antes de os operadores usarem uma nova receita, a liberação deve identificar os produtos aprovados e as restrições atuais. O suporte técnico precisa usar as mesmas versões do software e dos desenhos conforme construído. Um técnico que tenta solucionar problemas usando um backup desatualizado pode desfazer uma correção já feita na linha. Portanto, o treinamento de recuperação precisa usar a versão de referência da produção, não um conjunto de arquivos sem relação entre si.
A comparação entre fabricantes de automação turnkey aborda a escolha de fornecedores. Para um projeto escolhido, a questão prática na transferência é saber se a fábrica consegue executar o trabalho acordado e identificar quem resolve um problema técnico e quem autoriza a produção enquanto ele continua pendente.
Panorama do setor: o que está mudando na automação conectada?
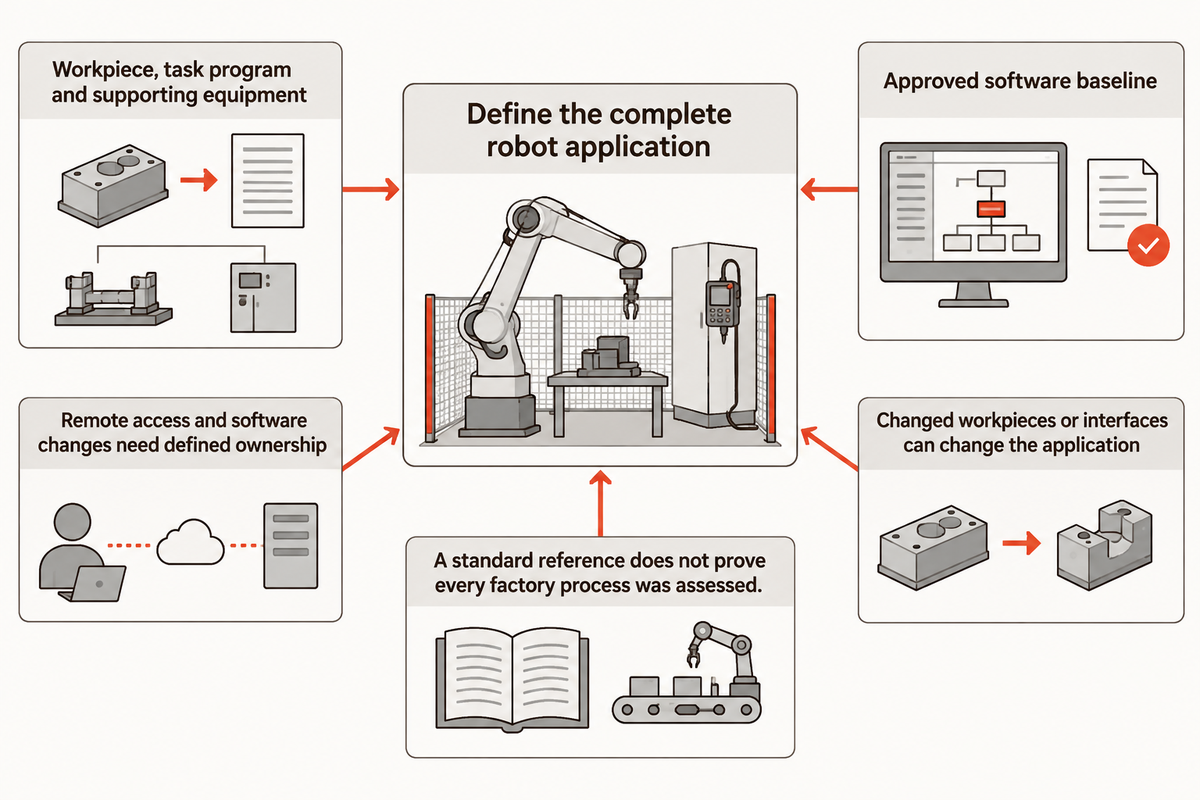
As especificações de integração dos robôs devem descrever toda a aplicação, incluindo a peça, o programa da tarefa e os demais equipamentos. A revisão de 2025 da ISO 10218-2 torna os limites dessa aplicação um foco útil para o planejamento. Um robô selecionado para executar uma tarefa deve ser integrado e avaliado de acordo com o uso previsto na fábrica.
O registro da ISO 10218-2:2025 identifica a 2ª edição, publicada em fevereiro de 2025, e informa que a edição de 2011 foi retirada. A Parte 2 trata de aplicações e células com robôs industriais, incluindo integração e comissionamento. Ela complementa o foco da Parte 1 nos fabricantes de robôs; citar uma norma não comprova que todos os processos de uma fábrica tenham sido avaliados.
A explicação sobre a revisão da Association for Advancing Automation informa que foram incorporados requisitos para aplicações colaborativas, esclarecidos requisitos funcionais e acrescentados requisitos de cibersegurança relacionados à segurança de robôs industriais. A associação esclarece que o foco está na aplicação colaborativa, e não em considerar o rótulo do robô, isoladamente, como a solução.
Em um sistema conectado, isso vincula a especificação de engenharia ao controle de mudanças. Um novo programa de tarefa, uma peça modificada ou uma interface alterada podem mudar a aplicação em análise. O acesso remoto e as mudanças de software precisam ter responsáveis definidos e um processo controlado de liberação. Mais conectividade amplia as formas de trocar informações, mas também torna importante especificar os limites entre a linha e os sistemas externos.
Na especificação de um projeto que use a edição de 2025, devem ser definidos a aplicação prevista e os entregáveis de avaliação e validação. O escopo do trabalho deve incluir o efetuador final e as máquinas ao redor, inclusive o braço do robô. Isso permite que as equipes de engenharia e operações, junto com o integrador, avaliem uma aplicação comum antes da construção dos equipamentos.
Perguntas frequentes
Quanto tempo leva um projeto de automação turnkey?
O cronograma do projeto precisa separar as etapas de engenharia, construção dos equipamentos, teste de fábrica e comissionamento no local.
Uma data de entrega, por si só, não responde quando a produção poderá começar. Um cronograma útil indica quando os requisitos do produto e do processo serão definidos, quando haverá peças representativas disponíveis e quais condições do local precisam estar prontas. Equipamentos feitos sob medida e uma célula pré-projetada podem exigir quantidades diferentes de trabalho de aplicação. Vincule cada marco às evidências de conclusão e a um responsável identificado.
Quais setores se beneficiam da automação turnkey?
As fábricas se beneficiam da automação turnkey quando uma tarefa de produção definida exige equipamentos, controles e testes coordenados.
A fabricação de componentes automotivos e a montagem de eletrônicos são exemplos conhecidos, mas o setor, por si só, não determina se um projeto é adequado. A variedade de produtos, a forma como são apresentados, a inspeção e a demanda definem o escopo. A experiência de um fornecedor em um processo não garante que todas as suas capacidades se apliquem a outro. Compare a aplicação proposta com a família de produtos real e a produção exigida pela fábrica.
Produção turnkey é o mesmo que fabricação por contrato?
A entrega de equipamentos turnkey e a fabricação por contrato são aquisições diferentes.
Em um projeto de equipamentos, o integrador entrega um sistema que a fábrica compradora vai operar. Já um fabricante contratado fornece serviços de produção ou produtos acabados conforme um acordo. O termo turnkey pode aparecer em qualquer uma das ofertas, por isso identifique primeiro o que será entregue. A propriedade dos equipamentos, a responsabilidade pela operação, o fornecimento de materiais e os critérios de aceitação devem corresponder à transação definida.
A automação turnkey elimina todas as tarefas manuais?
Uma linha turnkey pode incluir tarefas manuais de carregamento, reposição ou inspeção.
O limite do processo acordado determina o trabalho incluído. Pode ainda haver trabalho manual na preparação de materiais, na embalagem ou na troca de produtos. O modelo de produção deve especificar o quadro de pessoal e o tempo de cada tarefa, em vez de deixar que sejam deduzidos do termo turnkey.
Quem deve ser responsável pelo programa do CLP e pelos backups?
O contrato deve definir a titularidade do software e os entregáveis para que a fábrica possa usar os backups, o acesso e as licenças.
A titularidade e o acesso para recuperação são questões diferentes. A fábrica precisa dos arquivos, das versões e das permissões acordadas para restaurar a aplicação entregue ou obter suporte. A transferência deve identificar os backups dos controladores e das interfaces, as licenças de software aplicáveis, os arquivos de receitas e a versão final conforme construída. Um nome de arquivo sem uma versão conhecida ou um procedimento de restauração ajuda pouco durante uma parada. Mantenha as mudanças aprovadas posteriormente vinculadas a essa configuração de referência para que a equipe de manutenção e o integrador diagnostiquem o mesmo sistema.
Quais plataformas de automação um sistema turnkey pode suportar?
A compatibilidade com plataformas depende dos controladores e das interfaces selecionados e do escopo da integração.
Um protocolo compartilhado não define o significado das mensagens, as versões de software nem o acesso ao suporte. Inclua os equipamentos existentes e as interfaces com os dados da fábrica nos limites do sistema. A solução entregue precisa dar suporte à tarefa prevista, e não apenas trocar um sinal de conexão.
O que os operadores precisam aprender antes da transferência?
Os operadores precisam de treinamento específico para a tarefa, que aborde a operação normal, as trocas de produtos, os alarmes e os procedimentos de recuperação aprovados.
O treinamento deve usar a família de produtos entregue e a versão atual do software. Os operadores precisam reconhecer produtos aprovados, rejeitados e pendentes de decisão, entender quando a produção deve ser interrompida e saber quem autoriza a próxima ação. A equipe de manutenção precisa conhecer as informações relevantes sobre falhas e a configuração de referência dos backups. Uma demonstração em que o integrador faz todos os ajustes não mostra que a fábrica consegue operar de forma independente. Inclua as pessoas que operarão a linha em todos os turnos, considerando as responsabilidades que realmente terão.
Transforme a meta de capacidade em um projeto definido
Comece pela família de produtos, pela quantidade de peças boas exigida por turno e pelas perdas conhecidas. Acrescente o resultado de aceitação e as interfaces que a linha precisa preservar. Assim, a conversa sobre o projeto terá uma meta operacional concreta antes da seleção dos equipamentos.
Converse sobre seus requisitos de produçãoSobre este guia de sistemas
Cherry preparou este guia para a ZEUEE, cuja oferta pública inclui equipamentos de automação de montagem e teste. A discussão técnica se baseia nas fontes públicas de engenharia vinculadas. O mapa dos sinais das peças é uma síntese original; os exemplos de turnos e custos usam premissas declaradas para explicar os cálculos e seus limites de decisão.
Leituras relacionadas
Referências e fontes
- Sistemas de robôs industriais e segurança de sistemas de robôs industriais — Manual Técnico IV.4 da U.S. Occupational Safety and Health Administration.
- Projeto de arquiteturas orientadas a serviços para manufatura inteligente — National Institute of Standards and Technology.
- Máquinas recondicionadas e modificadas — UK Health and Safety Executive.
- Uma abordagem baseada em simulação para projetar um sistema de fabricação automatizado de alta variedade e baixo volume — Herps e colaboradores, Journal of Manufacturing Systems, 2022.
- Uma estrutura hierárquica de indicadores-chave de desempenho para gestão de operações e melhoria contínua em sistemas de produção — artigo de pesquisa hospedado pelo NIST.
- Guia de estimativa e avaliação de custos — U.S. Government Accountability Office, 2020.
- Ferramenta de investimento inteligente — National Institute of Standards and Technology.
- Gêmeo digital torna o comissionamento virtual uma realidade — Automation World, 2019.
- Por que as startups de automação industrial estagnam — Muhammad Rafay Ikram, Automation World, 2026.
- ISO 10218-2:2025 — International Organization for Standardization, escopo oficial e registro de publicação.
- ISO 10218 atualizada: respostas às perguntas frequentes — Association for Advancing Automation, 2025.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados

Em alta agora