Contatti Zeyu lntelligent Industrial Company

Guida al FAT e alla convalida di una linea di assemblaggio di connettori ottici

Accettazione in fabbrica • accordo sulle misurazioni • tracciabilità
Le linee di assemblaggio di connettori ottici non dovrebbero superare i test di accettazione in fabbrica solo perché producono alcuni connettori conformi mentre la linea è sorvegliata. Una linea di assemblaggio di connettori ottici è un sistema di produzione integrato che prepara, assembla, controlla, collauda, identifica e registra varianti definite di connettori per fibra ottica, secondo ricette di processo controllate. Le prove di un FAT superato dovrebbero dimostrare che l’ambito concordato, i metodi di misurazione, i campioni di prova, le risposte a condizioni anomale, i cambi formato, i registri e le condizioni per l’autorizzazione al rilascio sono allineati.
In breve: definire cosa verrà realizzato e secondo quali criteri sarà valutato; correlare i sistemi di misurazione del cliente e del fornitore; sottoporre a prova campioni nominali, al limite e con difetti noti; osservare il cambio formato e il recupero dai guasti; recuperare la genealogia completa di un connettore; registrare cosa ha dimostrato e cosa non ha dimostrato il FAT. Le nove verifiche di questa guida costituiscono un quadro per pianificare l’accettazione e non sostituiscono la specifica di acquisto, le norme tecniche applicabili, la valutazione della sicurezza della macchina, l’accettazione in sito o le prove di capacità produttiva.
Le dimostrazioni accattivanti possono nascondere parecchie ambiguità. I team possono scegliere connettori facili da lavorare. I cavi di riferimento possono essere puliti e stabilizzati fuori campo. Un operatore può riconoscere un allarme senza mostrare quali unità siano state messe in quarantena. I rapporti possono riportare i risultati, ma omettere la revisione del disegno, il lotto del materiale, la ricetta di processo, la configurazione di misurazione o la decisione di rilascio che dà significato a quei risultati.
Questa guida è rivolta a ingegneri di processo, ingegneri della qualità, team operativi e responsabili degli acquisti tecnici che devono preparare o assistere a un FAT. Evita deliberatamente di ripetere il processo di assemblaggio dei connettori ottici, descritto nel dettaglio nell’articolo ZEUEE sul processo di assemblaggio dei connettori per fibra ottica. La guida si concentra sulle prove necessarie per accettare una linea senza trasformare un evento in fabbrica in un impegno che la linea non può garantire.
Cosa può dimostrare il FAT di una linea di assemblaggio di connettori ottici?
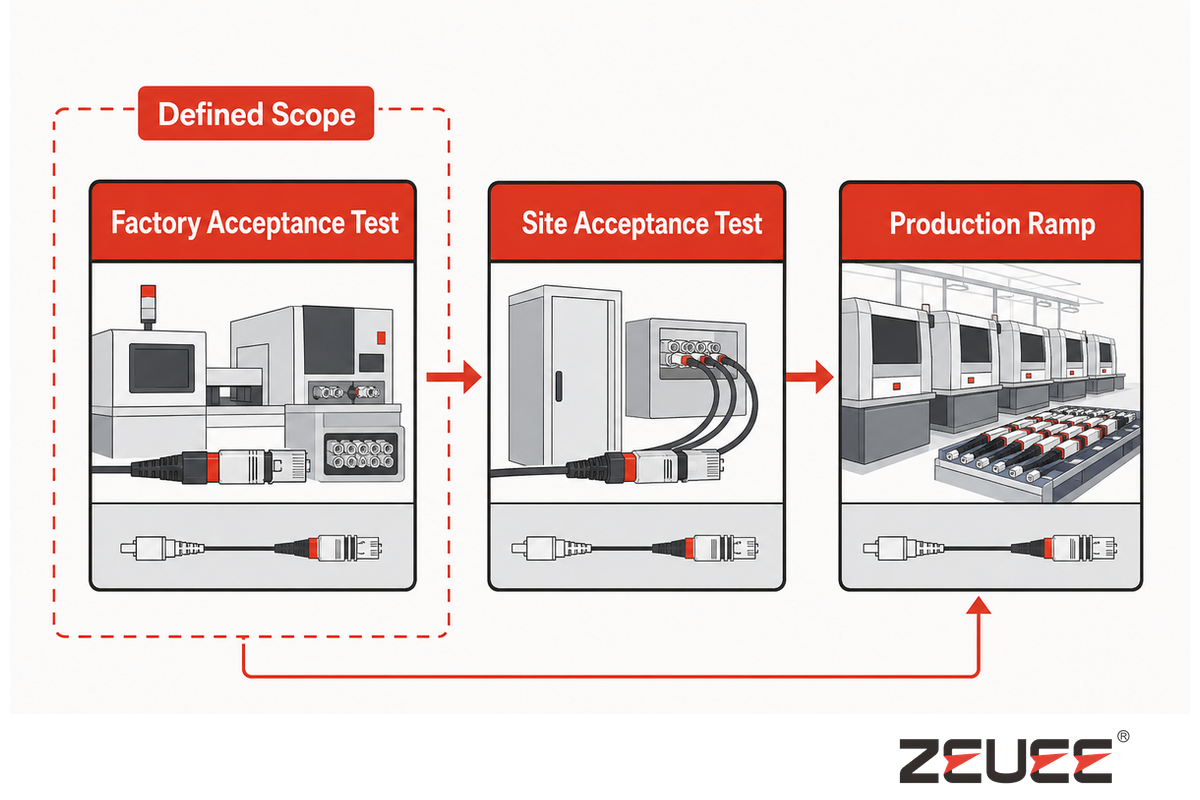
Un vincolo utile deriva dalle indicazioni del NIST sulle regole decisionali di conformità: l’accettazione dipende dalla regola decisionale definita e dall’incertezza di misurazione. Di conseguenza, un superamento osservato ha valore solo nell’ambito del metodo e delle condizioni concordati. Indicare tale limite nel rapporto prima di firmarlo.
Il test di accettazione in fabbrica può confermare che il cliente ha verificato il funzionamento delle funzioni e dei controlli specificati presso lo stabilimento del fornitore, nelle condizioni concordate. Può dimostrare che una configurazione definita del connettore è stata caricata sulla linea, che sono stati utilizzati la ricetta di processo e gli utensili concordati, che sono state eseguite le prove necessarie, che le deviazioni hanno seguito la sequenza prevista, che i registri sono stati documentati e che i risultati osservati rispettano i criteri di accettazione definiti e approvati.
Queste prove sono utili, ma è importante definirne i limiti. Un FAT non implica necessariamente che il comportamento operativo della linea installata resti invariato dopo la spedizione, il collegamento alle utenze e l’integrazione in rete, l’esposizione a condizioni diverse o un cambio del personale. A seconda del progetto, questi aspetti rientrano nei test di accettazione in sito, nei test di integrazione in sito o nella qualifica.
Le prove limitate del FAT non garantiscono una capacità di processo duratura. Il manuale del NIST sul controllo di processo distingue la stabilità dalla capacità. La stabilità si dimostra con un numero sufficiente di osservazioni nel tempo. La capacità si può valutare solo dopo aver dimostrato la stabilità. Un’esecuzione con “campione osservato” e uno studio di capacità rispondono a domande diverse.
| Fase delle prove | Domanda a cui può rispondere | Cosa non dovrebbe essere usato per dimostrare |
|---|---|---|
| FAT | Le funzioni, le prove, i metodi, le reazioni e i registri definiti per la fabbrica hanno rispettato il piano di accettazione concordato? | Prestazioni dopo l’installazione, capacità duratura o gestione senza restrizioni di varianti non sottoposte a prova |
| SAT / integrazione in sito | Il sistema installato funziona con le utenze del sito, le reti, le apparecchiature a monte e a valle e le procedure locali? | Stabilità statistica a lungo termine |
| Studio di capacità | Un processo stabile opera con continuità rispetto a una specifica definita? | Ogni futuro materiale, ricetta di processo, connettore o stato di manutenzione |
| Autorizzazione al passaggio alla produzione | Persone, materiali, manutenzione, reazione della qualità e produzione sono sufficientemente stabili per la fase produttiva successiva? | Deroga permanente al controllo delle modifiche |
Riportare il limite nel verbale di accettazione: “FAT superato per queste varianti, questi stati dei campioni, questi metodi, queste versioni di software/ricetta di processo e queste condizioni osservate.” Questa formulazione è più difendibile di “linea convalidata”.
Quali requisiti devono essere definiti prima del FAT?
Un esempio NASA di requisiti di lavorazione tiene separate la verifica documentata prima dell’assemblaggio, l’esame dei componenti del connettore, il controllo dopo la terminazione elettrica e le prove successive. È un documento specifico per una missione, non una norma universale per le linee di produzione, ma questa separazione mostra perché un singolo risultato firmato non può coprire implicitamente input o metodi che cambiano.
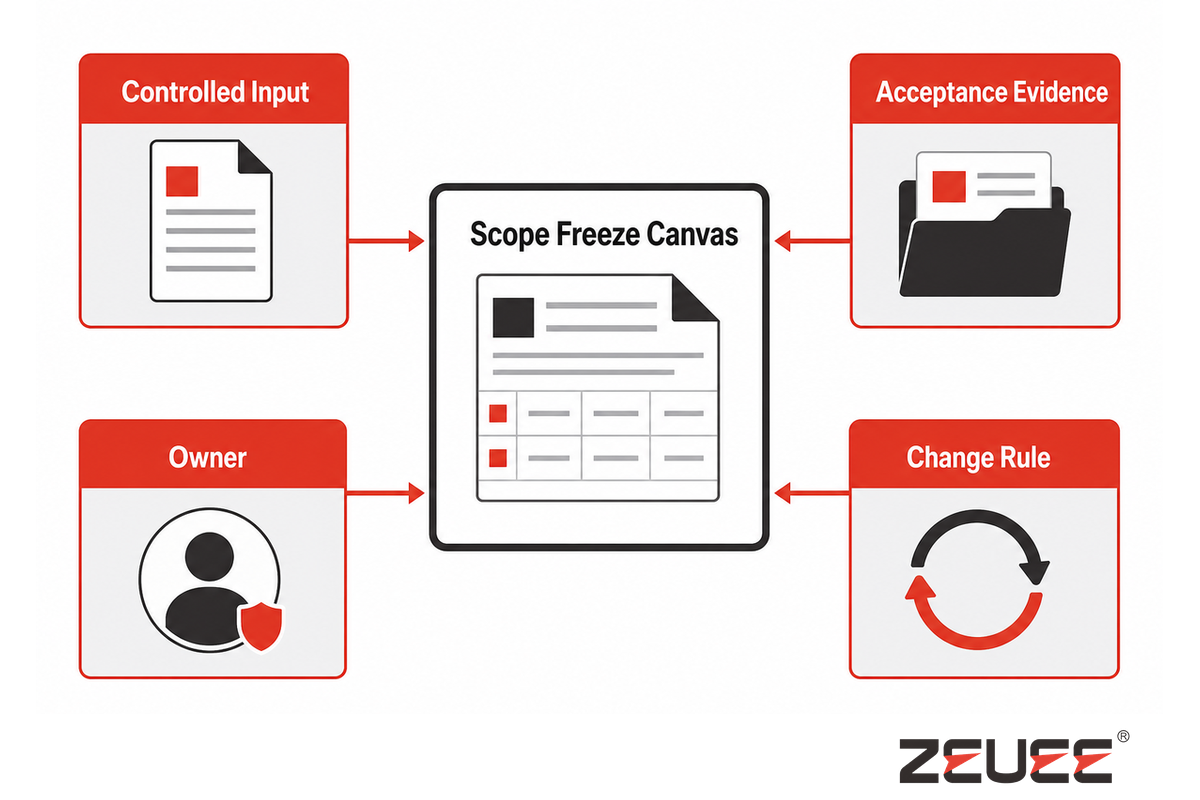
La data della firma del verbale di collaudo non dovrebbe essere la prima occasione in cui cliente e integratore definiscono cosa si intende per “conforme”. Prima della prova, dovrebbero compilare insieme una scheda di definizione dell’ambito. Il documento non deve essere dettagliato, ma per ogni requisito deve descrivere l’input controllato, le prove di accettazione e il responsabile di ogni aspetto che potrebbe influire sul risultato.
| Categoria di requisiti da definire | Perché incide sull’accettazione | Prove FAT previste | Responsabile |
|---|---|---|---|
| Prodotto, disegno e revisione | Un risultato non ha un significato stabile se la definizione della configurazione può cambiare durante la prova. | Verifica della revisione rispetto alla scheda di accompagnamento del campione e alla ricetta di processo | Responsabile della progettazione / configurazione del cliente |
| Connettore e interfaccia ottica | LC, SC, FC, MPO e altre interfacce non sono ambiti di convalida intercambiabili. | Matrice delle varianti approvate e lista dei componenti di cambio formato | Ingegneria di prodotto e di processo |
| Struttura della fibra e del cavo | Modalità della fibra, geometria, rivestimento, buffer, elemento di rinforzo e struttura del cavo incidono sulla movimentazione e sulla misurazione. | Identificazione del materiale all’ingresso in linea e collegamento al registro | Qualità del cliente e responsabile del processo del fornitore |
| Materiali e istruzioni di processo | Il sistema adesivo, la durata di conservazione, la preparazione, le istruzioni di polimerizzazione, la specifica di lucidatura e l’autorizzazione alla rilavorazione definiscono il perimetro del processo. | Verifica delle istruzioni/versioni approvate e del lotto/della data di scadenza | Ingegneria di processo |
| Metodi di controllo e test ottici | Lo stesso limite numerico può portare a decisioni diverse in base ai riferimenti, alle lunghezze d’onda, allo stato di pulizia o agli algoritmi utilizzati. | Scheda dell’accordo sulle misurazioni firmata | Responsabili della qualità / metrologia |
| Campioni e serie di difetti | I soli componenti conformi nominali non mettono alla prova il rilevamento né la reazione. | Griglia dei campioni al limite con campioni identificati singolarmente | Qualità del cliente e del fornitore |
| Tracciabilità e proprietà dei dati | I registri di conformità sono poco solidi se non possono essere collegati allo stato del materiale, del processo, del controllo, della rilavorazione e del rilascio. | Mappa dei campi, regola di conservazione, esportazione e prova di recupero dei dati | Responsabili della qualità e del sistema dati |
| Sicurezza e interfacce | Ripari, isolamento controllato delle energie, esposizione a sorgenti ottiche, utenze, reti e scambi di segnali tra apparecchiature possono richiedere verifiche di accettazione separate. | Fascicolo di sicurezza applicabile e lista delle prove delle interfacce | Responsabili della sicurezza macchina e dell’integrazione |
Non limitarsi a definire i nomi dei connettori. Dichiarare che una linea “supporta LC e SC” non definisce ancora il cavo e la fibra, la struttura, le attrezzature, la ferrula e l’interfaccia, il riferimento ottico, l’imballaggio, l’etichettatura e le prove del cambio formato. Ogni famiglia approvata come ambito convalidato va considerata un ambito definito, non una prova che la linea possa gestire qualsiasi corpo, ferrula, materiale o cavo venga presentato in futuro.
Definire anche chi può modificare un requisito e cosa succede dopo una modifica. Se un metodo di prova, una ricetta di processo, un dispositivo, una regola software o un disegno viene aggiornato dopo l’inizio del FAT, occorre registrare quali verifiche devono essere ripetute. In caso contrario, il team potrebbe ritrovarsi con un rapporto senza rilievi relativo a una configurazione che non esiste più.
Le etichette commerciali ampliano questo ambito. Una macchina da banco per l’assemblaggio di connettori, i macchinari modulari per l’assemblaggio di connettori e una linea di produzione integrata per l’assemblaggio automatico possono svolgere attività diverse. Identificare i componenti per fibra ottica, i connettori e i cavi assemblati presenti nella reale gamma di prodotti. Per esempio, un connettore per fibra ottica LC e una variante SC richiedono attrezzature controllate, interfacce e prove del cambio formato specifiche. Descrivere poi se la fornitura comprende il dosaggio dell’epossidico, la sua polimerizzazione, la lucidatura, il controllo con visione artificiale, l’offset dell’apice, il test ottico, l’etichettatura e l’imballaggio. Solo allora è possibile confrontare la cadenza produttiva e i criteri di accettazione per il controllo qualità.
Come si definisce l’accordo sulle misurazioni prima dell’accettazione?
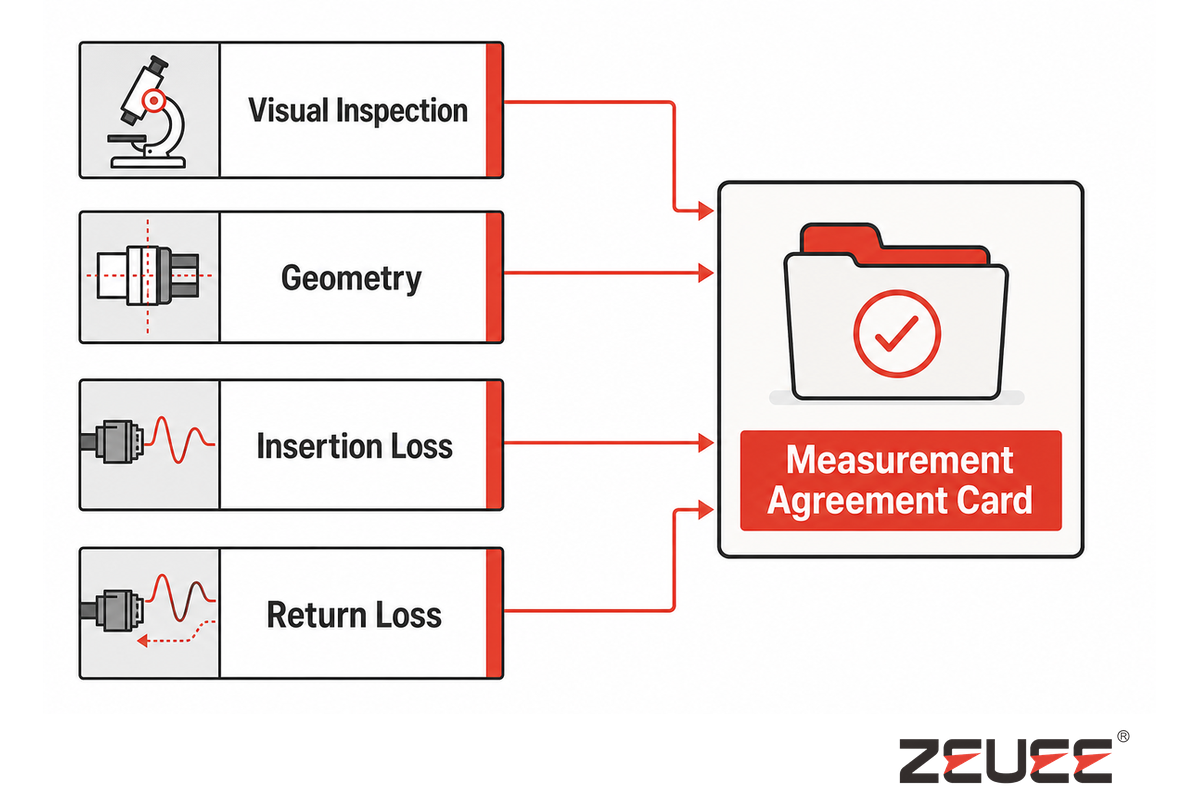
Le controversie sulle misurazioni vengono spesso scambiate per un guasto della linea oppure liquidate come “normale variabilità”. Entrambe le reazioni sono premature. Prima dell’esecuzione osservata, occorre correlare i due sistemi di misurazione. Prima di esprimere un giudizio sui connettori, cliente e fornitore dovrebbero concordare la stessa domanda di misurazione.
Tenere separate quattro categorie di prove:
- Il controllo visivo della superficie terminale classifica contaminazioni, graffi e altre condizioni osservate secondo una regola di controllo definita.
- La misurazione interferometrica della geometria valuta i parametri geometrici specificati della ferrula e della superficie terminale, secondo una definizione di analisi concordata.
- La perdita di inserzione misura la potenza persa all’estremità del collegamento a causa della connessione della fibra, delle condizioni di lancio nella fibra, della lunghezza d’onda della luce e delle condizioni di riferimento della connessione.
- La perdita di ritorno è la misurazione della potenza ottica riflessa in condizioni specificate e in uno stato definito della connessione.
L’ambito della norma IEC 61300-3-35:2022 è particolarmente utile in questo caso. Specifica che il controllo visivo è aggiuntivo e non sostituisce la misurazione dell’attenuazione, della perdita di ritorno o dei parametri della superficie terminale. Specifica inoltre che un connettore non può essere rifiutato solo per un esito negativo del controllo visivo: è la prestazione ottica specificata a determinare se il connettore può essere utilizzato. Ciò non annulla i requisiti estetici o di lavorazione del cliente. Impedisce che una regola visiva venga presentata come prova di ogni proprietà ottica.
La guida ai test della FOA spiega che la perdita di inserzione è la differenza di potenza misurata attraverso una connessione accoppiata e tratta i riferimenti noti come conformi, la fibra e la lunghezza d’onda pertinenti, le condizioni di lancio e i connettori di riferimento puliti. Separatamente, le linee guida per il controllo distinguono il controllo in produzione, volto a rilevare difetti di lucidatura o terminazione elettrica, dal controllo sul campo, volto a rilevare contaminazione e danni. Neppure un cappuccio antipolvere garantisce che la superficie terminale sia pulita.
Scheda dell’accordo sulle misurazioni
Per ogni misurazione indicare lo strumento e la versione del software; il metodo applicabile e la relativa versione; il campione di riferimento o il cavo di riferimento; la fibra e la lunghezza d’onda; le condizioni di lancio, accoppiamento, pulizia e ambiente; l’incertezza; il risultato del campione di correlazione; unità numeriche e arrotondamento; limite; banda di guardia o altra regola decisionale per i risultati al limite; autorizzazione a ripetere la prova; registro originale conservato; persona incaricata di risolvere le controversie.
L’adesivo di taratura non basta a rispondere. Le indicazioni del NIST sulla riferibilità metrologica affermano che la riferibilità da sola non garantisce l’idoneità allo scopo e che occorre considerare l’incertezza di misurazione. Il lavoro del NIST sulle regole decisionali di conformità va oltre: l’incertezza e la regola decisionale incidono sui falsi esiti di accettazione e rifiuto. Per un risultato vicino al limite, “lo schermo indica conforme” non è un accordo completo.
Eseguire prove di correlazione sui campioni prima della sequenza ufficiale di accettazione/rifiuto. Utilizzare gli stessi connettori identificati singolarmente su entrambi i sistemi, assicurarsi che abbiano la stessa storia di pulizia e accoppiamento, confrontare i risultati e concordare la risposta in caso di disaccordo tra i sistemi. Un confronto interlaboratorio del NIST sulle misurazioni della geometria delle superfici terminali ha rilevato differenze sistematiche e casuali tra gli approcci di misurazione utilizzati. L’obiettivo non è riprendere i loro vecchi valori, ma rendere visibile l’accordo sulle misurazioni.
Quali campioni dovrebbe mettere alla prova un FAT?
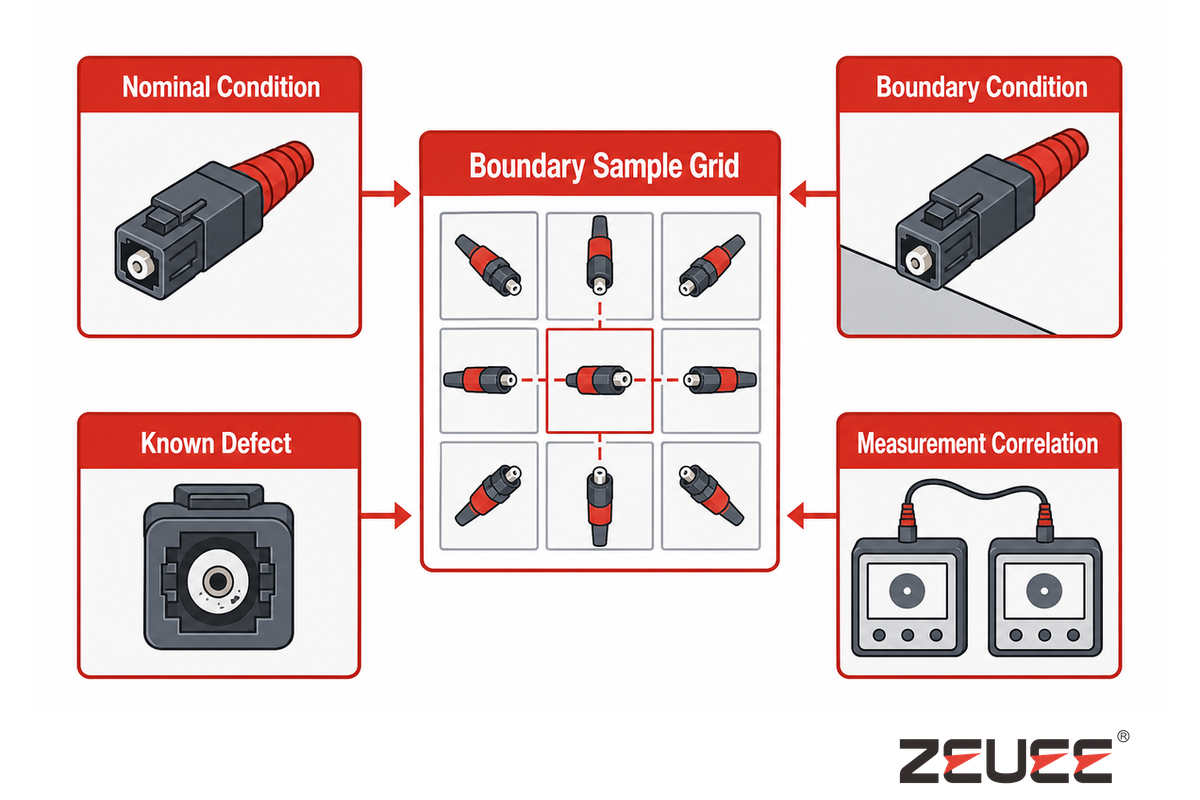
Il lavoro del NIST sulla valutazione della conformità spiega anche perché, prima dell’esecuzione, occorra stabilire per iscritto una regola per i risultati prossimi al limite. I campioni al limite mostrano come si comporta tale regola; non autorizzano il team a inventare un limite dopo aver visto i dati. Definire l’esito atteso prima della prova.
Se tutti i campioni sono puliti, nominali, preselezionati e provengono da un unico lotto di materiale, il FAT verifica soprattutto che si possa gestire il caso più semplice. Creare una griglia dei campioni al limite che copra l’intervallo ingegneristico e includa gli scenari di rilevamento e reazione che il team deve osservare.
| Dimensione della griglia | Esempio di prova | Cosa osservare |
|---|---|---|
| Famiglia di connettori/interfacce | Ogni famiglia prevista dal contratto, non una variante definita verbalmente “simile” | Attrezzature corrette, ricetta di processo, profilo di controllo, metodo di prova e identificazione del registro |
| Struttura della fibra/del cavo | Configurazioni monomodali/multimodali o tipi di cavo previsti dal contratto | Riconoscimento del materiale, ambito di movimentazione, corrette condizioni di prova |
| Stato del materiale | Lotto approvato diverso; valore vicino al limite interno definito, se sicuro | Controlli di lotto/scadenza e reazione a materiale non identificato o non valido |
| Condizione dimensionale | Componenti nominali e al limite concordato | Alimentazione, dispositivo, rilevamento, destinazione e prove conservate |
| Condizione della superficie terminale | Immagini/campioni controllati, puliti, contaminati e con difetti documentati | Coerenza della classificazione e reazione corretta |
| Stato della rilavorazione | Esempi di rilavorazione consentita e vietata | Autorizzazione, percorso, conservazione dello storico e regola per ripetere la prova |
| Variante di etichetta/imballaggio | Ogni regola di etichettatura o imballaggio prevista dal contratto | Identificazione corretta e prevenzione del rilascio di lotti misti |
| Stato del sistema di misurazione | Campioni di correlazione identificati singolarmente e verificati sui sistemi del cliente e del fornitore | Condizioni di riferimento concordate, trattamento dell’incertezza e risposta alle controversie |
Utilizzare una serie sicura di campioni con difetti noti, identificati singolarmente, fotografati, approvati e isolati, per mettere alla prova rilevamento e reazione. Non si devono creare deliberatamente difetti che possano danneggiare le attrezzature di produzione o invalidare i risultati successivi.
La griglia ingegneristica, da sola, non è un piano di campionamento per l’accettazione. Se il contratto prevede un campionamento statistico, definire separatamente il lotto, l’indipendenza e la rappresentatività dei campioni, la dimensione del campione, il numero di accettazione e il rischio del produttore/acquirente. Un maggior numero di campioni casuali non sostituisce i casi al limite mancanti. Le serie di campioni al limite non sostituiscono prove statistiche valide quando è richiesto un criterio statistico di accettazione. I due approcci sono diversi e possono coesistere.
Regola di registrazione utile: ogni campione di prova deve avere uno stato atteso definito prima di arrivare alla linea. Se il risultato atteso viene scritto dopo la risposta del sistema, la valutazione della prova può essere influenzata inconsapevolmente dall’esito.
Cosa occorre dimostrare nell’intero processo senza ripetere l’elenco delle stazioni?
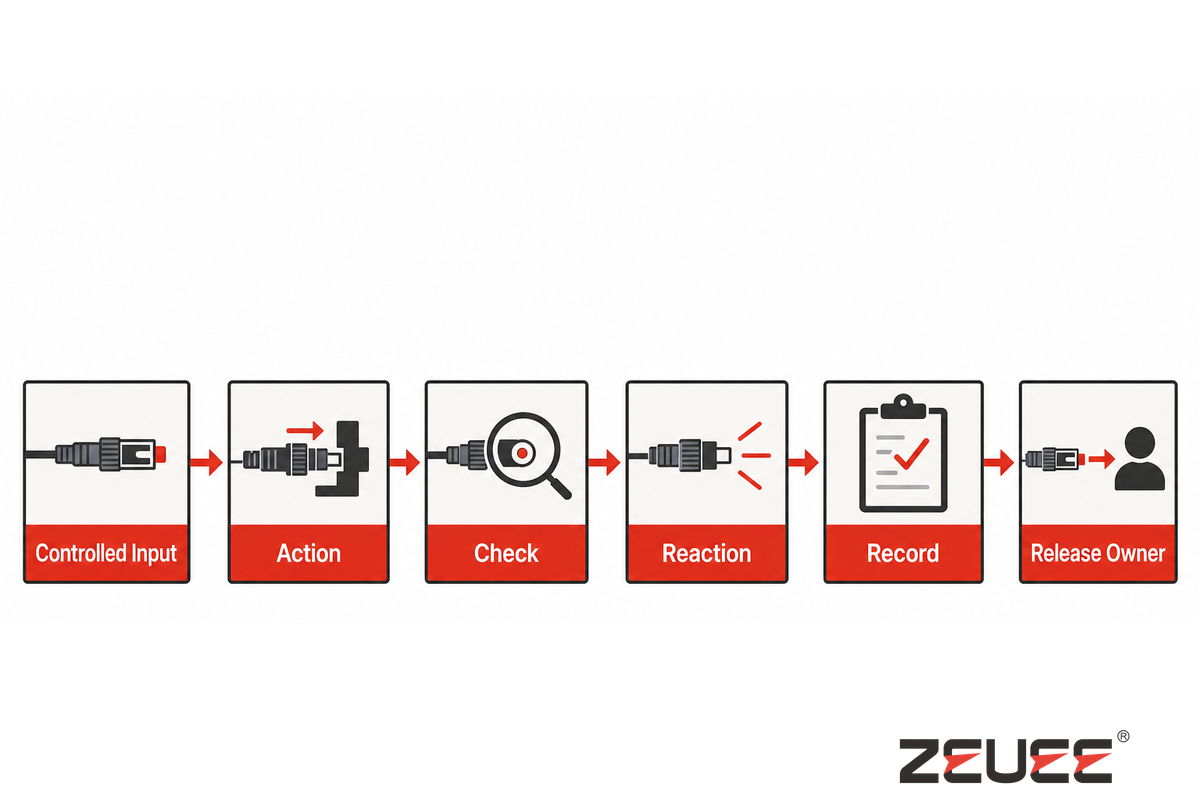
Invece di ripercorrere ogni fase, valutare ciascuna categoria di requisiti applicando la stessa sequenza di prove: così si collegano i campioni al limite della sezione precedente ai controlli di processo, alle reazioni, ai registri e alla responsabilità del rilascio, senza fingere che un elenco di stazioni costituisca una prova.
input controllato → azione o trasformazione → controllo/misurazione → reazione → registro → responsabile del rilascio
Questa struttura evidenzia le carenze di un elenco di stazioni. Uno scanner dei materiali può identificare un lotto approvato, ma il FAT deve mostrare cosa succede quando il lotto è sconosciuto, scaduto o associato al prodotto sbagliato. Una stazione di controllo può rilevare una condizione della superficie terminale, ma la prova deve stabilire se il connettore viene messo in quarantena, esaminato, autorizzato alla rilavorazione o scartato. Anche se un database può archiviare un’immagine, il team deve dimostrare che l’immagine è collegata al connettore corretto e alla decisione di rilascio.
Un documento NASA sui requisiti di lavorazione specifico per una missione offre un esempio istruttivo di separazione delle prove: considera attività distinte la verifica documentata prima dell’assemblaggio, l’esame dei componenti del connettore, il controllo dopo la terminazione elettrica e le prove successive. Non è una norma universale per le linee di produzione e l’articolo non la presenta come tale. L’idea utile è che un controllo a monte, un controllo successivo al processo e una prova funzionale non si sostituiscono a vicenda.
Applicare la sequenza a queste categorie di requisiti:
- Configurazione: revisione del prodotto, famiglia di connettori, materiale approvato, attrezzature, ricetta di processo e regola software.
- Prove di processo: parametri effettivi rispetto a quelli approvati, tempistiche, identificazione del dispositivo e stato di manutenzione, se pertinenti.
- Controllo: identificazione dell’immagine/campione, profilo e revisione, risultato, percorso di revisione e destinazione.
- Test ottico: metodo, riferimenti, condizioni, risultato originale, regola decisionale e collegamento al registro.
- Gestione delle eccezioni: motivo della quarantena, unità interessate, autorità, percorso di rilavorazione, ripetizione della prova e stato finale.
- Rilascio: chi è autorizzato a rilasciare cosa, in base a quali registri e con quali misure vengono messe in quarantena le unità miste o incomplete.
Questa parte del FAT è soddisfatta quando il team riesce a tracciare ogni requisito dall’input alla destinazione finale senza dover ricordare nulla a memoria. Se un operatore deve dire “di solito sappiamo a quale lotto apparteneva”, il controllo può funzionare grazie alla prassi del team, ma non esistono prove documentate.
Come si deve mettere alla prova il cambio formato?
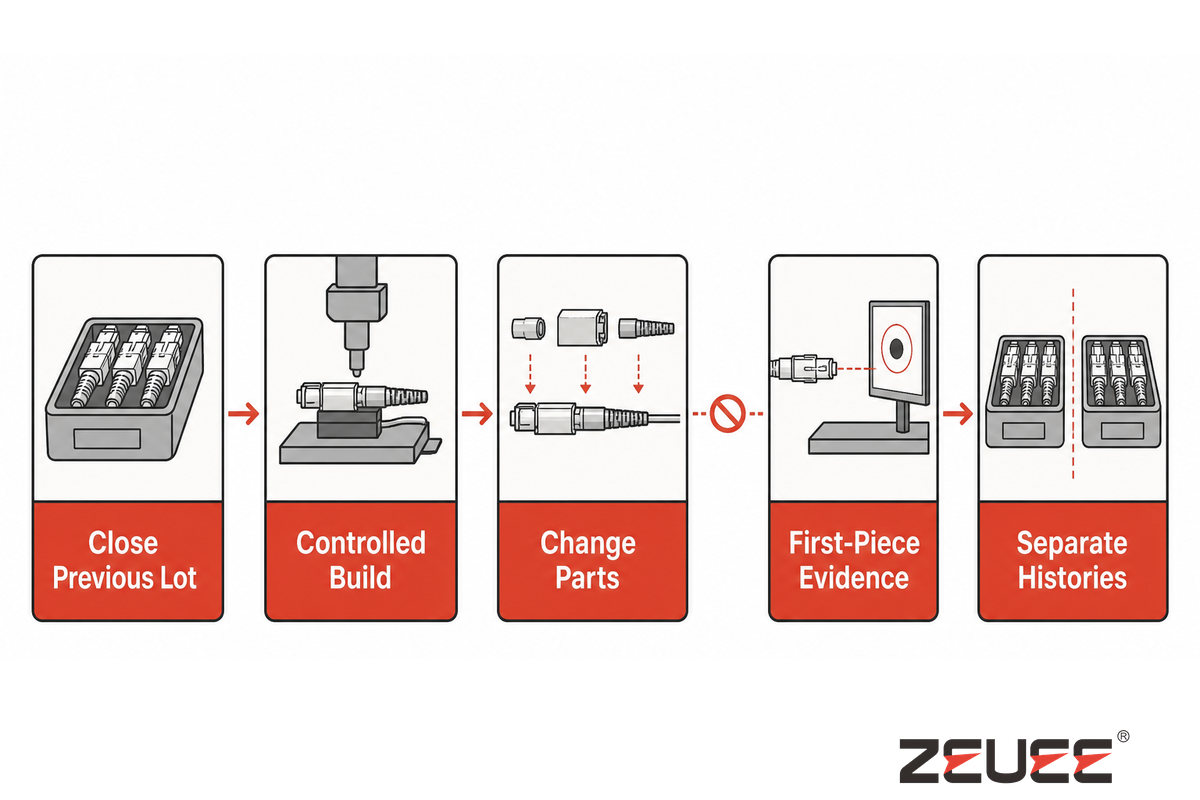
Il principio di separazione delle prove presentato in questo documento NASA sui requisiti di lavorazione è utile anche qui: la verifica a monte, il controllo dopo il processo e le prove successive restano registri distinti. Durante il cambio formato, la nuova configurazione deve disporre di prove collegate specifiche, senza ereditare quelle del lotto precedente. Conservare entrambi gli insiemi di risultati.
Cambiare solo il nome della ricetta di processo nell’HMI non costituisce una prova di cambio formato. Il passaggio a un’altra famiglia di connettori può richiedere nuove attrezzature, materiali, controlli, riferimenti ottici, etichette e campi dati, oltre all’approvazione del primo pezzo. Il FAT dovrebbe quindi osservare una transizione completa tra varianti e non solo la schermata di selezione.
- Chiudere sotto controllo il lotto precedente. Contare le unità in lavorazione, gestire i materiali rimanenti e completare il registro del lotto.
- Selezionare la nuova configurazione controllata. Caricare la revisione approvata del prodotto/disegno e dimostrare che le combinazioni non autorizzate vengono bloccate.
- Verificare fisicamente i componenti di cambio formato. Registrare le modifiche a dispositivi, sedi, guide, utensili e riferimenti senza affidarsi all’aspetto visivo.
- Verificare materiale e metodo. Confermare la nuova fibra/il nuovo cavo, i materiali di consumo, le istruzioni di processo, il profilo di controllo, la configurazione ottica, l’etichetta e la regola di imballaggio.
- Mettere alla prova il rischio di mantenere impostazioni precedenti. Presentare in sicurezza una ricetta precedente, un componente errato o un identificativo non aggiornato e osservare il blocco previsto.
- Raccogliere le prove sul primo pezzo. Completare i controlli/test concordati e ottenere l’approvazione del responsabile indicato prima di autorizzare la produzione ordinaria.
- Recuperare entrambi gli storici. Dimostrare che l’ultima unità della vecchia configurazione e la prima unità accettata della nuova non possono essere confuse.
Registrare il tempo solo dopo aver definito le condizioni di inizio e fine. “Cambio formato in cinque minuti” non ha significato se un team inizia a cronometrare dopo la pulizia e la preparazione, mentre un altro parte dall’ultima unità conforme e si ferma alla prima unità approvata. Se il tempo di cambio formato è previsto dal contratto, definire i limiti, la squadra, la disponibilità dei materiali e le fasi di approvazione.
Soprattutto, non dedurre una flessibilità illimitata da una sola transizione osservata. Il FAT copre le varianti e le transizioni effettivamente incluse nell’ambito. Modifiche successive alla ferrula, al corpo, alla struttura del cavo, all’adesivo, all’algoritmo di controllo o al metodo ottico possono richiedere una valutazione della modifica e una riqualificazione parziale.
Come si verificano la reazione ai guasti, il contenimento e il ripristino?
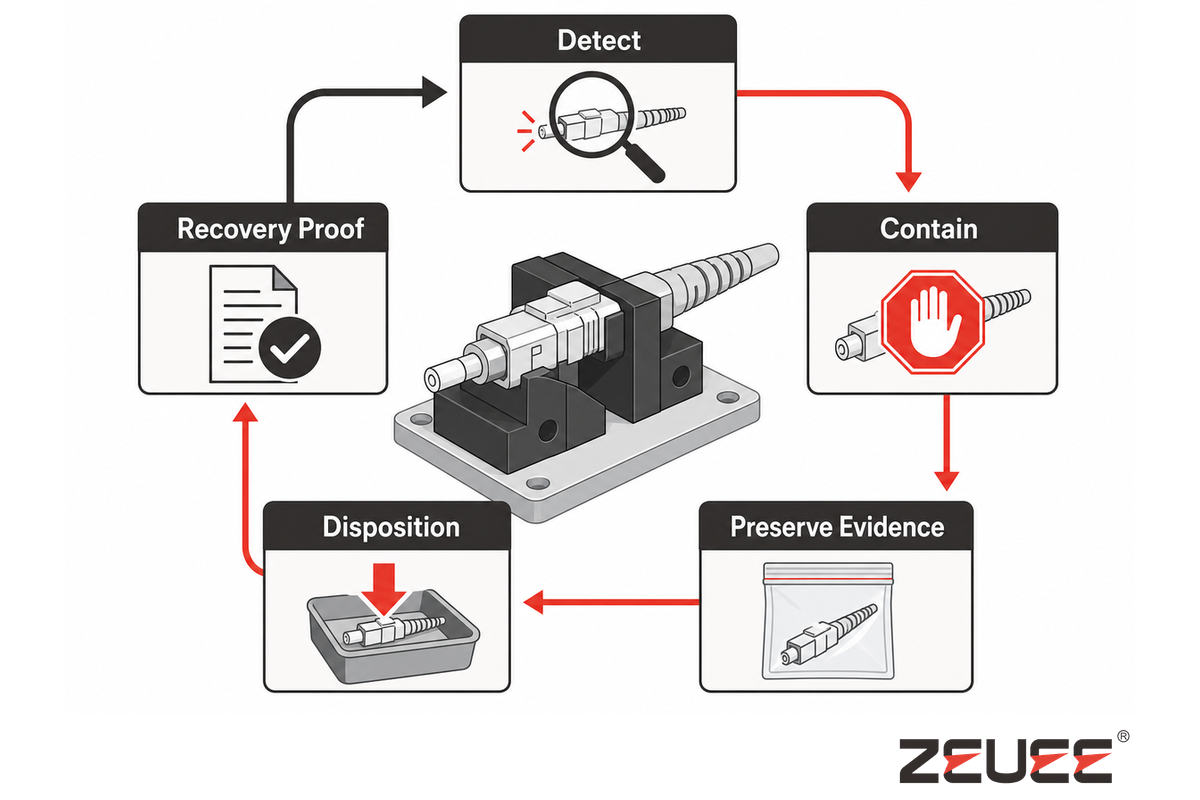
L’esempio NASA sulle pratiche di lavorazione, disponibile nel documento NASA, considera l’esame, il controllo dopo la terminazione elettrica e i test successivi come controlli distinti, che devono restare documentati nel registro di ripristino. La stessa disciplina delle evidenze si applica dopo un guasto: rilevare una condizione non sostituisce la valutazione dell’esito, il ripristino dello stato del processo e le evidenze del nuovo test.
Un allarme dimostra che qualcosa è stato rilevato. Il FAT deve verificare l’intera catena di risposta controllata. Non dimostra che le unità interessate siano state contenute, che il loro stato sia stato preservato, che la causa sia stata esaminata, che il ripristino sia stato controllato o che sia stata rispettata l’autorità che autorizza il rilascio.
Per i guasti riconosciuti, eseguire una prova di arresto e contenimento usando i seguenti esempi: materiale non identificato, combinazione non valida di ricetta e attrezzature, immagine mancante o esito negativo del controllo, risultato ottico anomalo, perdita della connessione dati, interruzione della lavorazione o un caso simile in cui lo stato dell’unità è incerto. Non introdurre condizioni non sicure; usare soltanto un metodo di simulazione approvato.
- Introdurre o simulare il guasto riconosciuto e registrarne l’identità.
- Verificare l’arresto, il blocco o la deviazione al punto corretto.
- Identificare tutte le unità potenzialmente interessate, comprese quelle in lavorazione.
- Preservare la ricetta, i dati di misurazione e lo stato degli eventi necessari all’indagine.
- Applicare il percorso di esame e decisione indicato: rilavorazione, scarto, restituzione, concessione o altra decisione autorizzata.
- Ripetere il test solo secondo la regola approvata, mantenendo registrato il guasto originale
- Ripristinare attrezzature, ricetta, riferimenti, pulizia e connessione dati.
- Eseguire una prova di verifica del ripristino e autorizzarne il rilascio tramite l’autorità designata.
Un programma di pulizia continua o di test continui di un connettore non costituisce una risposta valida a un guasto. Può mascherare una superficie danneggiata, l’instabilità della misurazione, un riferimento contaminato o una deriva del processo. Il registro deve essere mantenuto e dovrebbe includere il risultato originale, ogni intervento consentito, la decisione finale e il motivo per cui l’unità è, o non è, autorizzabile al rilascio.
Mantenere distinti i criteri di accettazione della sicurezza delle macchine. Ripari, interblocchi, isolamento controllato delle energie, accesso per la manutenzione, funzioni di emergenza ed esposizione a sorgenti ottiche devono essere verificati secondo la valutazione dei rischi del progetto e l’ambito delle norme applicabili. Le dimostrazioni generiche di ripristino dopo un allarme non sostituiscono la verifica di queste funzioni. Questa guida non ne definisce i criteri specifici.
Il team riesce a recuperare la genealogia di un connettore?
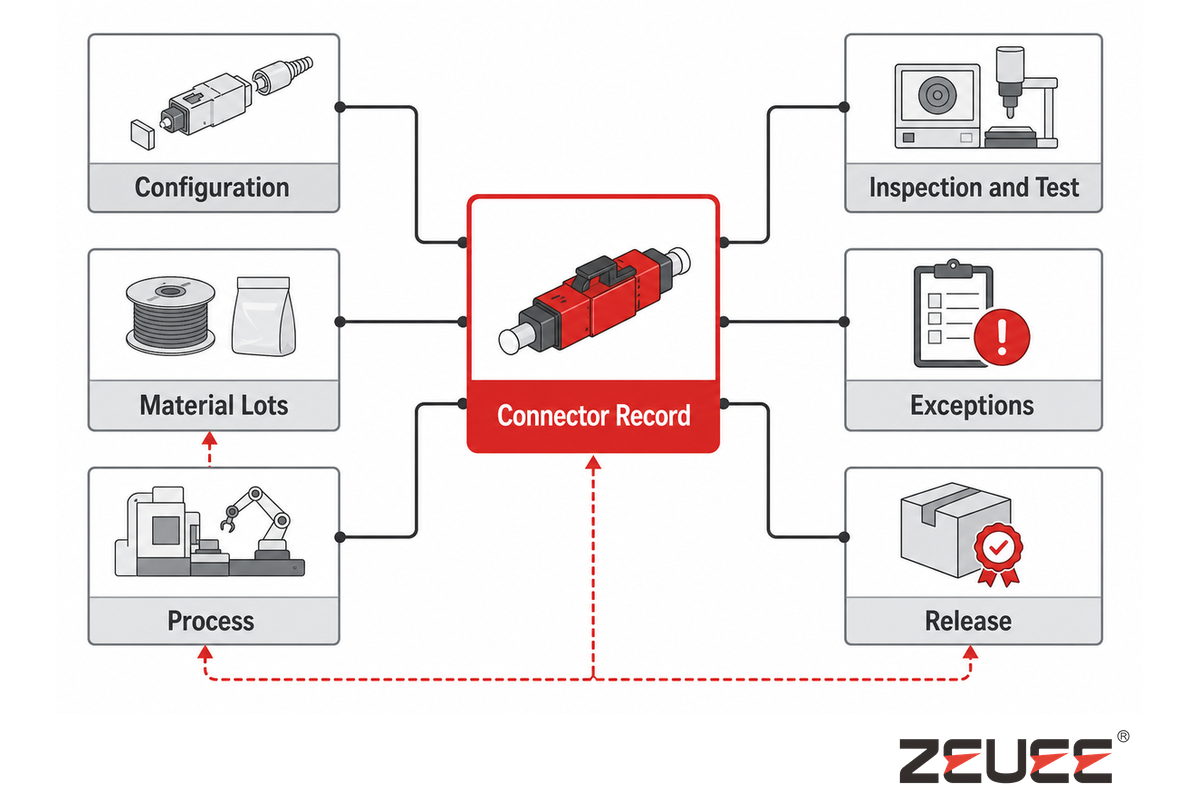
I registri separati di verifica, controllo e test nel documento NASA sulle pratiche di lavorazione illustrano il collegamento che la genealogia deve preservare. L’esempio è specifico per una missione; qui supporta il principio di collegamento dei registri, non un formato universale. Il collegamento deve essere bidirezionale e i dati esportabili.
La tracciabilità è utile quando consente di rispondere a una domanda sul contenimento. Un numero di serie in un database è soltanto il punto di partenza. L’utente deve poter selezionare un connettore e recuperare tutti i dati di tracciabilità a esso collegati, così da determinare se appartiene a una popolazione sospetta e se il suo rilascio è stato autorizzato correttamente.
Test di recupero della genealogia in 30 minuti
Selezionare un connettore accettato, uno rilavorato e uno trattenuto o respinto, senza informare l’operatore su quali registri verranno richiesti. Concedere al team 30 minuti per preparare un fascicolo integrato di evidenze. Questo formato è una prova di progettazione ZEUEE, non uno standard industriale né una prestazione promessa della linea.
Il fascicolo dovrebbe collegare, ove applicabile:
- prodotto, disegno e revisione del ciclo di produzione;
- connettore, fibra/cavo, adesivo/materiale di consumo e lotti degli altri materiali controllati;
- attrezzature, dispositivi di fissaggio, ricetta, profilo di controllo, software e metodo di misurazione;
- i registri effettivi del processo e del suo stato previsti dal piano di controllo;
- ove applicabile, immagine/classificazione della faccia terminale, risultato geometrico, perdita di inserzione e perdita di ritorno;
- allarmi, trattenimenti, rilavorazioni, ripetizioni dei test, deviazioni e risultati originali;
- identità dell’operatore o del sistema, marche temporali e autorità che autorizza il rilascio;
- identità sull’etichetta/sull’imballaggio finale e stato della spedizione, se rientrano nell’ambito.
Poi invertire la domanda. Considerare un lotto di materiale, una ricetta, un riferimento non conforme o una modifica del profilo di controllo e determinare la popolazione di connettori interessata. La genealogia in avanti, senza contenimento inverso, può fornire una cronologia dettagliata e coerente della singola unità, ma lascia il team qualità senza rischi definiti.
Confermare conservazione, accesso, formato di esportazione, sincronizzazione degli orologi, backup e duplicazione del backup, nonché responsabilità. Verificare anche il comportamento quando la rete o il database non sono disponibili. La linea diventa impenetrabile e non tracciabile? Qualunque sia la configurazione scelta, il FAT dovrebbe confermare la regola concordata e il relativo percorso di ripristino.
Quali sono i 9 controlli di accettazione del FAT?
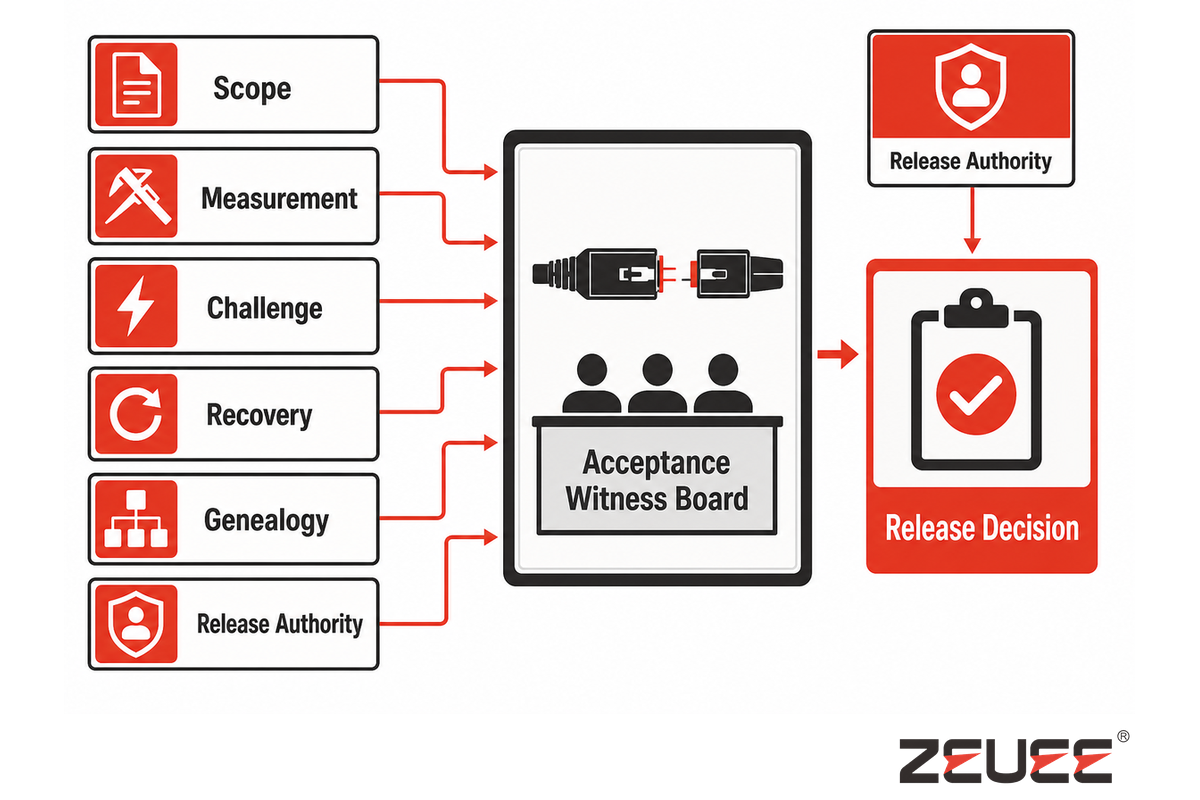
La scheda conserva anche la regola decisionale di misurazione, poiché le linee guida NIST sulla conformità mostrano che l’incertezza e la regola scelta influiscono sul rischio di falsa accettazione e falsa reiezione. Una spunta senza questo contesto non costituisce un’evidenza completa di accettazione. Ogni riga deve quindi indicare il collegamento alle evidenze e il responsabile.
La scheda per le verifiche di accettazione qui sotto riunisce le attività in un’unica superficie decisionale. È uno strumento di pianificazione, non uno standard pubblicato. Per ogni riga, ciascun controllo deve indicare ambito, testimone, risultato, collegamento alle evidenze, elemento aperto e autorità designata per il rilascio.
1. Congelamento dell’ambito
Prima dell’esecuzione devono essere approvati prodotto, revisione, confini di connettore/fibra/cavo, materiali, metodi, varianti, interfacce, ambito di sicurezza e responsabilità.
2. Accordo sulle misurazioni
Le configurazioni per controllo, geometria, perdita di inserzione e perdita di ritorno sono correlate. Incertezza, arrotondamento, decisioni sui casi limite, ripetizione dei test e gestione delle contestazioni sono registrati.
3. Produzione nominale
La linea realizza la configurazione nominale concordata usando materiali, attrezzature, ricetta e registri controllati. Ciò dimostra l’esecuzione della prova definita, non ogni condizione futura.
4. Prova dei limiti e dei difetti
Campioni identificati in serie, ai limiti e con difetti noti verificano rilevamento e risposta. I risultati attesi sono documentati prima della risposta della linea.
5. Catena di evidenze dei controlli
Per ogni famiglia richiesta, il team riesce a seguire un input controllato attraverso azione, verifica, risposta, registrazione e responsabile del rilascio.
6. Prova del cambio formato
La transizione tra varianti prevista dal contratto comprende chiusura del lotto, modifiche a ricetta/attrezzature/materiali/profilo, approvazione del primo pezzo, blocco del riutilizzo errato dei parametri precedenti e separazione della cronologia.
7. Guasti e ripristino
I guasti concordati attivano il corretto arresto o la deviazione, un contenimento circoscritto, la conservazione delle evidenze, una decisione autorizzata, il ripristino controllato e una prova di verifica del ripristino.
8. Recupero della genealogia
Le unità accettate, rilavorate e trattenute/respinte producono fascicoli di evidenze collegati, mentre una ricerca inversa identifica le popolazioni interessate.
9. Limiti dell’accettazione
Il rapporto specifica cosa è stato verificato, cosa ha superato i controlli, gli elementi aperti, le concessioni, i casi che richiedono la ripetizione dei test e ciò che resta da verificare in sito, per la capacità di processo o per autorizzare l’avvio produttivo.
Un esito negativo non comporta sempre la stessa conseguenza commerciale. Descrivere il problema. Potrebbe essere necessario fornire un documento mancante con le relative evidenze. L’accettazione può essere bloccata dal mancato funzionamento di una funzione di sicurezza o dal mancato contenimento. Una condizione fuori dall’ambito congelato può diventare una modifica da gestire come elemento aperto e non un requisito non soddisfatto. Questi percorsi dovrebbero essere documentati nel contratto prima del FAT e non affrontati negli ultimi minuti della trattativa contrattuale.
Una scheda tutta verde non giustifica conclusioni più ampie. Il rapporto dovrebbe includere identità dei campioni, transizioni tra varianti, guasti, riferimenti, condizioni ambientali e di servizio, versioni e testimoni. Indicare la presenza delle evidenze o delle prove di riferimento conservando i dati grezzi o collegamenti solidi, invece di limitarsi a un riepilogo delle slide.
ZEUEE dichiara di essere stata fondata nel 2005 e di offrire servizi di ingegneria per l’automazione industriale; i lettori possono consultare le competenze ingegneristiche dell’azienda. Si tratta di informazioni di prima parte, non di evidenze indipendenti che una determinata linea soddisferà i requisiti del cliente. Le evidenze relative a ciascun progetto dovrebbero consistere nei test e nei registri concordati.
Cosa dovrebbe richiedere un capitolato per una linea di connettori ottici nel 2026?
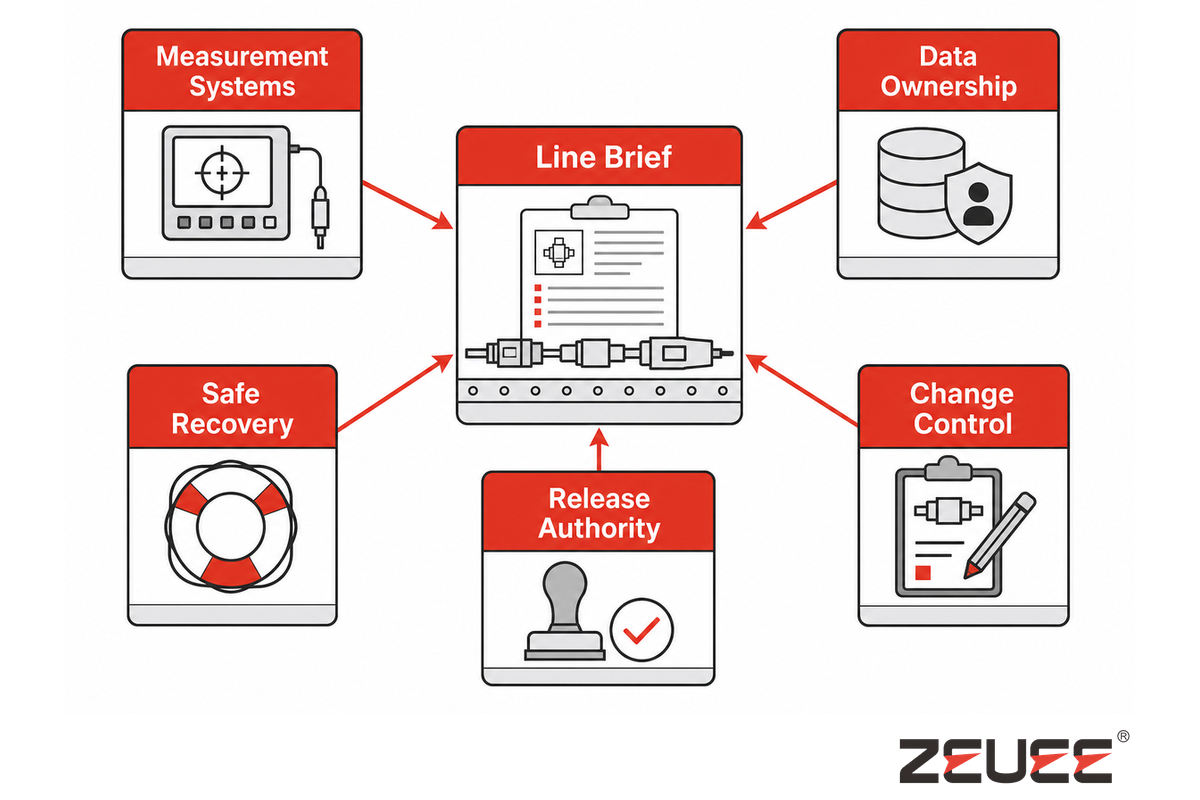
L’edizione corrente della IEC 61300-3-35 è un modello utile per definire l’ambito, poiché distingue esplicitamente il controllo visivo dalla misurazione di attenuazione, perdita di ritorno e parametri della faccia terminale. Un capitolato aggiornato dovrebbe rendere evidenti i confini tra questi metodi prima di selezionare l’automazione o l’architettura dei dati.
Un capitolato aggiornato dovrebbe essere più specifico di «automatizzare l’assemblaggio di connettori LC/SC alla produttività richiesta». Le evidenze esaminate non supportano un segnale chiaro e difendibile di mercato emergente che possa orientare la decisione d’acquisto; per questo la guida non aggiunge una sezione sulla crescita del mercato. Le evidenze datate più pertinenti sono l’ambito della norma corrente e la necessità di collegare i dati di processo, controllo, test e tracciabilità; la guida ZEUEE all’automazione delle linee di produzione offre un contesto più ampio sull’integrazione.
Come minimo, il capitolato di una pagina dovrebbe specificare:
- confini di prodotto, connettore, ferrula/interfaccia, fibra/cavo, materiale e revisione;
- istruzioni di processo approvate e autorizzazioni alla rilavorazione;
- disegni applicabili, requisiti del cliente ed edizioni esatte delle norme, compreso, ove applicabile, l’ambito limitato del controllo visivo della IEC 61300-3-35:2022;
- metodi di controllo, geometria, IL e RL, riferimenti, incertezza, regola decisionale, conservazione dei dati e correlazione;
- griglia di campionamento dei campioni limite ed eventuale piano separato di campionamento statistico per l’accettazione;
- cambi formato previsti dal contratto e autorizzazione del primo pezzo;
- percorsi per guasti, trattenimento, contenimento, rilavorazione, ripetizione dei test, ripristino e autorizzazione al rilascio;
- genealogia, contenimento inverso, accesso, esportazione, conservazione e gestione dei guasti;
- sicurezza della macchina, servizi, interfacce di rete e dati, controllo degli accessi, backup e controllo delle modifiche;
- responsabilità per FAT, integrazione in fabbrica, SAT/integrazione in sito, capacità di processo e autorizzazione all’avvio produttivo;
- ipotesi irrisolte, esclusioni, concessioni e casi che richiedono la ripetizione dei test.
Una domanda di brevetto del 2025 per un gruppo braccio per la lucidatura di fibra ottica dimostra che la geometria, il bloccaggio e la durabilità dei dispositivi di fissaggio restano ambiti di invenzione attiva. Non descrive l’adozione o le prestazioni in produzione. Nella domanda di brevetto, l’identità del dispositivo deve essere inclusa insieme allo stato di manutenzione noto e ai parametri sotto il controllo dell’utente, a supporto dell’accettazione.
Dopo aver definito l’ambito, consultare la soluzione ZEUEE per la linea di assemblaggio di connettori ottici per valutare configurazione e aspetti commerciali. In linea con la soluzione per la disposizione e il posizionamento delle stazioni, i prodotti supportati, le prestazioni promesse, il prezzo e la proposta seguiranno quel percorso di soluzione, non questa guida informativa sull’accettazione.
Trasformi i requisiti in un piano FAT verificabile con testimoni
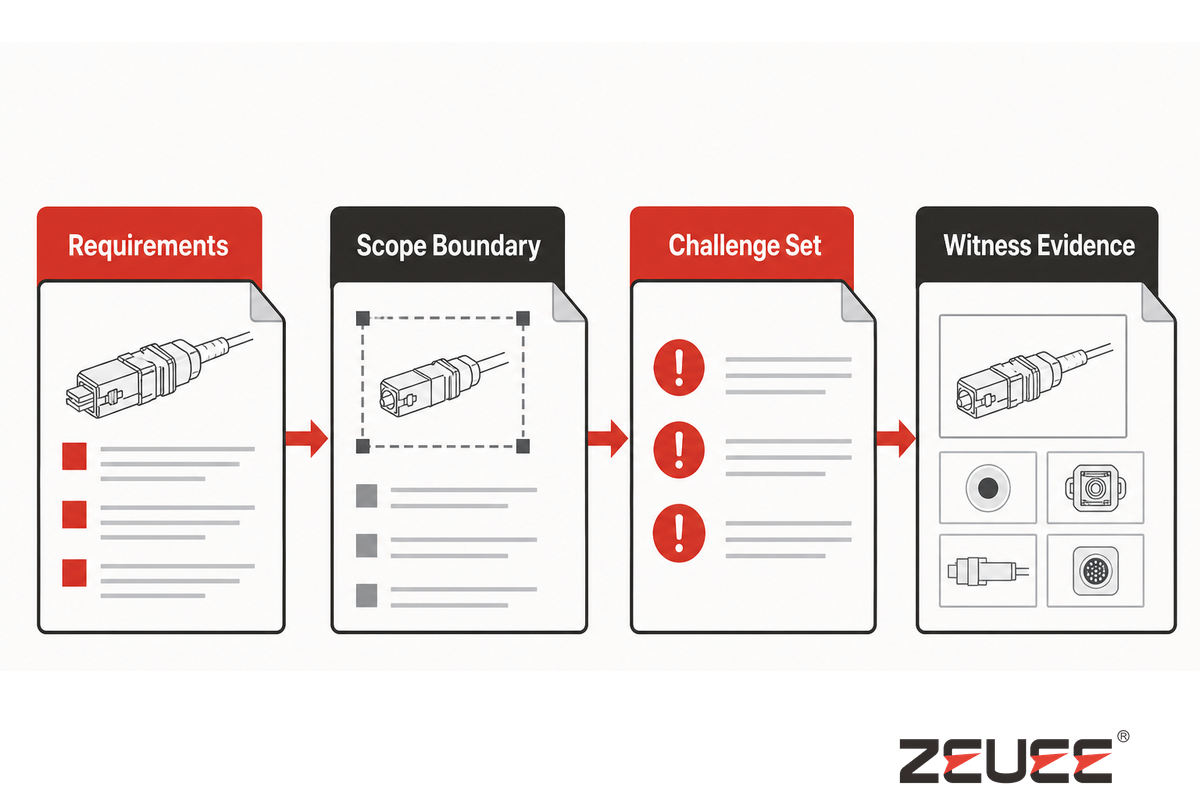
Iniziare dal metodo e dalla regola decisionale, non da un generico esito positivo. Le linee guida NIST sulla valutazione della conformità ne spiegano il motivo: l’incertezza di misurazione e la regola scelta modificano il rischio associato alla decisione finale.
Fornire i disegni delle varianti di connettore e il materiale di supporto, i metodi di prova, le specifiche dell’interfaccia prevista e i criteri di accettazione. Una richiesta di offerta generica crea un rischio per l’accettazione quando acquirente e fornitore arrivano in fabbrica con definizioni diverse di connettore conforme. ZEUEE utilizzerà queste informazioni per sviluppare un concept di linea e le evidenze a supporto del progetto.
Parli del Suo progetto di connettori otticiFAQ: FAT per linee di assemblaggio di connettori ottici
Perché è così difficile automatizzare l’assemblaggio di connettori in fibra ottica?
La lavorazione comprende componenti realizzati con materiali delicati, gruppi con relazioni meccaniche e ottiche molto precise, superfici sensibili alla contaminazione, controlli dei materiali e dei tempi, diverse famiglie di misurazioni e variabilità del prodotto. L’automazione deve andare oltre il semplice assemblaggio. Deve preservare l’identità di fibre e connettori, applicare il ciclo di produzione controllato, distinguere la contaminazione dai danni superficiali, usare i metodi di controllo e le tecniche ottiche previsti, gestire le eccezioni in modo adeguato e conservare le evidenze associate al prodotto rilasciato. Piccole variazioni degli input possono incidere in misura significativa sulla movimentazione, sulle attrezzature, sui materiali, sui sistemi di misurazione e sulle rilavorazioni ammesse. Quando i confini del prodotto o i criteri di accettazione diventano poco chiari, aumenta anche la difficoltà. In tal caso, nessuna macchina può automatizzare decisioni che il team di progetto non ha ancora preso. Il primo passo non consiste nello scegliere un robot più veloce, ma nel definire varianti di prodotto, istruzioni di processo, criteri di accettazione, percorsi per le eccezioni, campi dati e autorità di rilascio, così che l’automazione abbia un compito ben definito da eseguire e un modo per dimostrare le proprie prestazioni.
Quale qualità della faccia terminale può mantenere una linea di assemblaggio di connettori ottici?
Senza definire connettore, finitura, metodo di controllo, requisito geometrico, requisito ottico, piano di campionamento o regola di prova, campo operativo e norme corrispondenti, non è possibile dare una risposta universale responsabile. Congelare i criteri del disegno applicabile e del cliente, insieme all’edizione esatta della norma, concordare le misurazioni ed eseguire i campioni specificati. La IEC 61300-3-35:2022 riguarda il controllo visivo, ma la dichiarazione pubblica precisa che tale controllo non dovrebbe sostituire la misurazione dell’attenuazione, della perdita di ritorno o dei parametri della faccia terminale. Chiedere al fornitore evidenze relative al proprio prodotto e alla propria procedura, anziché una dichiarazione generica di «conformità IEC» o un’immagine di un caso ideale.
Una sola linea può gestire diverse configurazioni di connettore?
Una singola linea può gestire diverse varianti previste dal contratto, ma ciascuna variante comporta un ambito di convalida. Definire connettore/interfaccia, ferrula, struttura di fibra e cavo, materiali, attrezzature, ricetta, profilo di controllo, riferimenti ottici, requisiti di etichettatura/imballaggio e campi dati. Il FAT dovrebbe verificare i cambi formato concordati e una prova di blocco del riutilizzo errato dei parametri precedenti, preservando al contempo l’approvazione del primo pezzo e la cronologia delle varianti.
Il superamento della transizione da LC a SC non garantisce che siano soddisfatti i requisiti dell’altro corpo connettore, del cavo, dell’adesivo e della lucidatura. Le aggiunte successive dovrebbero essere sottoposte a una valutazione documentata delle modifiche. A seconda di cosa è cambiato e di quali evidenze di accettazione sono interessate, il risultato può consistere in un esame documentale, una prova ingegneristica, un FAT mirato o una riqualificazione più ampia.
Qual è la differenza tra FAT e SAT per una linea di assemblaggio?
Il FAT viene eseguito presso la fabbrica del fornitore per verificare le funzioni, i campioni, le misurazioni, le risposte e i registri concordati prima della spedizione. Il SAT viene eseguito dopo l’installazione per verificare il sistema nel contesto operativo reale, compresi servizi, reti, interfacce locali, macchine a monte e a valle, attività e procedure del sito. I progetti possono definire prove di integrazione in fabbrica o in sito. Nessuna delle due prove dimostra automaticamente la capacità a lungo termine, che richiede evidenze di stabilità e produzione raccolte nel tempo.
Cosa causa divergenze tra due configurazioni di prova ottica?
Tra le cause possibili figurano cavi e connettori di riferimento, cronologia degli accoppiamenti, pulizia, tipo di fibra, lunghezza d’onda, condizioni di lancio, adattatori, impostazioni dello strumento, algoritmi software, taratura e tracciabilità, condizioni ambientali, arrotondamento e gestione dell’incertezza in prossimità di un limite. Confrontare gli stessi campioni di correlazione identificati in serie, mantenendoli nelle medesime condizioni. Prima di raccogliere i dati ufficiali di accettazione, concordare quindi metodo, incertezza, regola decisionale, autorizzazione a ripetere i test e responsabile della gestione delle contestazioni.
È necessario testare la perdita di inserzione e di ritorno su ogni connettore ottico?
Non esiste un’unica regola che disciplini completamente la questione. Il quadro degli standard di prodotto, degli accordi con il cliente, delle norme applicabili e dei piani di rischio e controllo dovrebbe guidare gli elementi chiave della copertura di controllo e prova. Alcuni progetti possono richiedere test ottici completi; in altri casi può essere giustificato ricorrere a test a campione o di qualifica. Questa guida non può definire il requisito senza conoscere il prodotto e il contratto. Può però richiedere chiarezza: indicare quali caratteristiche sono sottoposte a controllo e a prova, specificare su quali unità vengono eseguiti, descrivere il metodo impiegato, documentare i riferimenti usati e includere la regola decisionale. Non si dovrebbe dichiarare che le prestazioni ottiche sono conformi sulla sola base di un controllo visivo.
Riferimenti e fonti
- IEC 61300-3-35:2022, ambito ufficiale e pagina sul ciclo di vita del prodotto.
- The Fiber Optic Association: test delle fibre ottiche.
- The Fiber Optic Association: controllo ottico dei connettori con microscopi.
- NIST: connettori per fibra ottica, confronto interlaboratorio delle misurazioni della geometria della faccia terminale.
- NIST: tracciabilità metrologica.
- NIST: valutazione della conformità, regole decisionali e analisi del rischio.
- NIST/SEMATECH e-Handbook: capacità di processo.
- Requisiti NASA per la qualità di lavorazione dell’hardware elettronico specifico per missione, sezione sull’assemblaggio di fibre ottiche.
- FOA Installation Standard 2025 V1. FOA Installation Standard 2025 V1, mantenuto come riferimento per la documentazione e il contesto delle responsabilità; il suo ambito riguarda gli impianti di cavi installati, non la certificazione delle linee di produzione.
- Cisco: procedure di controllo e pulizia per connessioni in fibra ottica. Cisco: usato come riferimento operativo, non come norma di produzione.
- ASSEMBLY Magazine: assemblaggio di fibre ottiche. Riferimento di settore.
- US20250100106A1: gruppo braccio per la lucidatura di fibra ottica, citato esclusivamente come riferimento a un’invenzione.
Il team tecnico ZEUEE può esaminare questa guida per un progetto specifico. I requisiti tecnici, gli obblighi di sicurezza, i piani di campionamento e i criteri di accettazione specifici devono essere definiti per il connettore, il sito, il contratto e la giurisdizione.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






